Kraancapaciteit 50 t

Kraansysteem van 2×25 t in tandemhijs – keren en positioneren, ook bij een ongunstig zwaartepunt.

OPD-langsnaden tot 7 m vlucht

Volautomatische ESAB-installaties voor diepe, hoogvaste naden op grootformaat constructies.

Vervormingsbeheersing in eigen huis

Vlamrichten en trillingsontspannen direct na het lassen – zonder ovengrens, zonder externe logistiek.

Eindbewerking in één stuk

Portaalfrezen tot 26.000 mm en carrouseldraaien tot Ø 4.800 mm – zonder de constructie te delen.

DIN EN 1090-2 EXC3

De hoogste uitvoeringsklasse voor dragende constructies, inclusief lasverantwoording en documentatie.

Zware lasten in het hele bedrijf

Meer dan 50 kraaninstallaties, waaronder 37 wandzwenkkranen, alsmede heftrucks voor zware lasten tot 16 t.

Lasconstructies volgens tekening – focus op afmeting en draagvermogen

Zware lasconstructies bij Bock zijn grootformatige, dragende staalcomponenten – van massieve enkelvoudige constructies tot complexe lasstructuren met hoge eisen aan afmetingen, gewicht en geometrische nauwkeurigheid.

In tegenstelling tot lasgehelen staat niet het aantal losse onderdelen op de voorgrond, maar de constructiegrootte, het componentgewicht en de handlinginspanning. Normatieve eisen, nauwe toleranties bij grote afmetingen en hoogwaardige materialen bepalen het componentprofiel.

De productie vindt plaats volgens klanttekening of -specificatie. Verspanende bewerking, stralen, lakken en montage kunnen indien nodig in het productieproces worden geïntegreerd.

Grote onderdelen tot 50 t in onderhandse positie

Diepe lassen op zware doorsneden

Volautomatisch onderpoederdeklassen daar waar het lasvolume te groot wordt voor handmatige processen – ESAB-masten tot 7 m vlucht.

Er wordt onder de hand gelast

Het kraansysteem keert de constructie tussen de lagen in plaats van haar in gedwongen positie te lassen – de laskwaliteit ontstaat uit de positie.

Vervormingscorrectie zonder ovenmaat

Vlamrichten en trillingsontspannen volgen direct op de las – in dezelfde fabriek, zonder transport naar derden.

Handling van zware onderdelen tot 50 t – 2×25-⁠t-kraansysteem

De productiehal beschikt over een 2×25-⁠t-kraansysteem met een totaal draagvermogen van 50 t. Hiermee kunnen grootformatige lasconstructies veilig worden gehanteerd, gekanteld en gepositioneerd – ook bij onhandige afmetingen of ongunstige zwaartepuntligging.

Deze kraancapaciteit is een structurele voorwaarde voor constructies die in standaard uitgeruste bedrijven niet kunnen worden bewogen of vervaardigd. Het is geen optioneel prestatiekenmerk, maar een vast onderdeel van de productie-infrastructuur.

Doorslaggevend is niet alleen het heffen zelf, maar het kantelen tijdens het lassen: wie een constructie in de vlakke positie kan lassen, bereikt een betere lasnaadkwaliteit dan in gedwongen posities. De kraancapaciteit bepaalt zo direct welke laskwaliteit op een zwaar onderdeel überhaupt haalbaar is.

Loonlassen in de staalbouw – conus met radiaalschoepen, MAG-lassen volgens DIN EN 1090 bij Bock Maschinenbau Lorch

Kranen en zwaarlasthandling

Meer dan 50 kraaninstallaties in de fabriek – loopkranen tot 50 t bij tandemhef, 37 wandzwenkkranen op de werkplekken en zware heftrucks tot 16 t verplaatsen zware onderdelen veilig door de hele productie.

Bovenloopkraan hijst een kraanligger tijdens de montage in de productiehal – zwaarlasthantering bij Bock Maschinenbau GmbH Lorch

MAG-, TIG- en onderpoederdek lassen voor zware constructies

Bij grote constructies is niet zozeer het aantal naden bepalend, maar hun lengte en doorsnede. De keuze van het proces richt zich daarom vooral naar nadvolume en plaatdikte:

MAG-lassen
is het standaardproces voor staalcomponenten en complexe constructies. Geschikt voor een breed materiaalassortiment, inclusief hoogwaardige bouwstaalsoorten.
TIG-lassen
wordt ingezet waar bijzonder hoge naadkwaliteit en nauwe toleranties vereist zijn – bijvoorbeeld bij roestvaststalen constructies of kwaliteitskritische lasverbindingen.
Onderpoederdek lassen (UP)
is het proces voor diepe, hoogwaardige naden aan zware componenten. Volautomatische ESAB-installaties met armen tot 7 m reikwijdte maken hoogwaardige langsnaden aan grootformatige constructies mogelijk.

Binnen één constructie worden de processen gecombineerd: lange langsnaden onder poederdek, aansluitingen en herstelwerk met de hand. Met het nadvolume stijgt de ingebrachte warmte, daarom horen richten en spanningsarm maken bij zware constructies vast bij het verloop.

Europese kwaliteitsstaalsoorten – van constructiestaal tot fijnkorrelbouwstaal

Bock verwerkt overwegend Europese kwaliteitsstaalsoorten met traceerbare herkomst. De materiaalkeuze richt zich naar tekening en eisen:

  • Constructiestaal S235, S355 – Standaard constructiestaal
  • Fijnkorrelstaal tot S1100 – hoogvast, lasbaar
  • Hardox 400 / 500 – slijtvast staal voor zwaar belaste onderdelen
  • Roestvast staal 1.4301, 1.4571 – corrosiebestendig
  • Speciale staalsoorten volgens tekening en klantspecificatie

Hoe hoger de sterkte en de plaatdikte, hoe sterker de warmte-inbreng inwerkt op maatvastheid en eigenspanning. Daarom wordt bij zware constructies de materiaalkeuze samen met de nabehandelingsstap vastgelegd en niet los daarvan bekeken.

Gecertificeerd lasbedrijf – DIN EN 1090-2 EXC3, EN ISO 3834-2 en NDO

Bock Maschinenbau is een gecertificeerd lasbedrijf volgens DIN EN 1090-2 EXC3 en EN ISO 3834-2. Aangevuld met een gecertificeerd kwaliteitsmanagementsysteem volgens DIN EN ISO 9001:2015 vormen deze normen een bindend kwaliteitskader voor de productie van lasconstructies: lasproceskwalificaties, keuringseisen en documentatieplichten zijn een vast onderdeel van de productie. Actuele certificaten zijn als PDF beschikbaar voor klanten met aantoonplichten.

Kwaliteitsborging en niet-destructief onderzoek

Bij zware constructies ligt het zwaartepunt van de keuring anders dan bij meerdelige samenstellingen: kritisch is niet het aantal verbindingen, maar de naaddoorsnede. Diepe onderpoederdek-lassen in dikke plaat laten zich niet alleen aan het oppervlak beoordelen, waardoor bij de betreffende naadklasse het ultrasoononderzoek van onze samenwerkingspartner in huis erbij komt – als aanvulling op visuele inspectie, penetrant onderzoek en magnetisch-poederonderzoek met Level-2-kwalificatie van eigen keuringspersoneel volgens DIN EN ISO 9712. Omvang en documentatie worden per component volgens tekening en normatieve voorschriften vastgelegd.

  • Visuele inspectie (VT), penetrant onderzoek (PT) en magnetisch-poederonderzoek (MT) zijn intern beschikbaar met Level-2-kwalificatie volgens DIN EN ISO 9712.
  • Ultrasoononderzoek (UT) staat projectgebonden in huis ter beschikking via gecertificeerd keuringspersoneel van onze samenwerkingspartner. Volumeonderzoek (radiografisch onderzoek RT, ultrasoon onderzoek UT) wordt, voor zover opgedragen, door gekwalificeerde partners geleverd.

Dit registreert oppervlakte-indicaties, scheuren, oppervlaktenabije onregelmatigheden alsook inwendige onregelmatigheden in geschikte componenten en lasverbindingen.

Keurings- en documentatie-eisen worden projectgebonden overeengekomen volgens tekening, normatieve voorschriften en klantspecificaties – daarmee is de kwaliteitsborging afgestemd op het individuele component en niet algemeen vastgelegd.

Certificaten voor zware lasconstructies

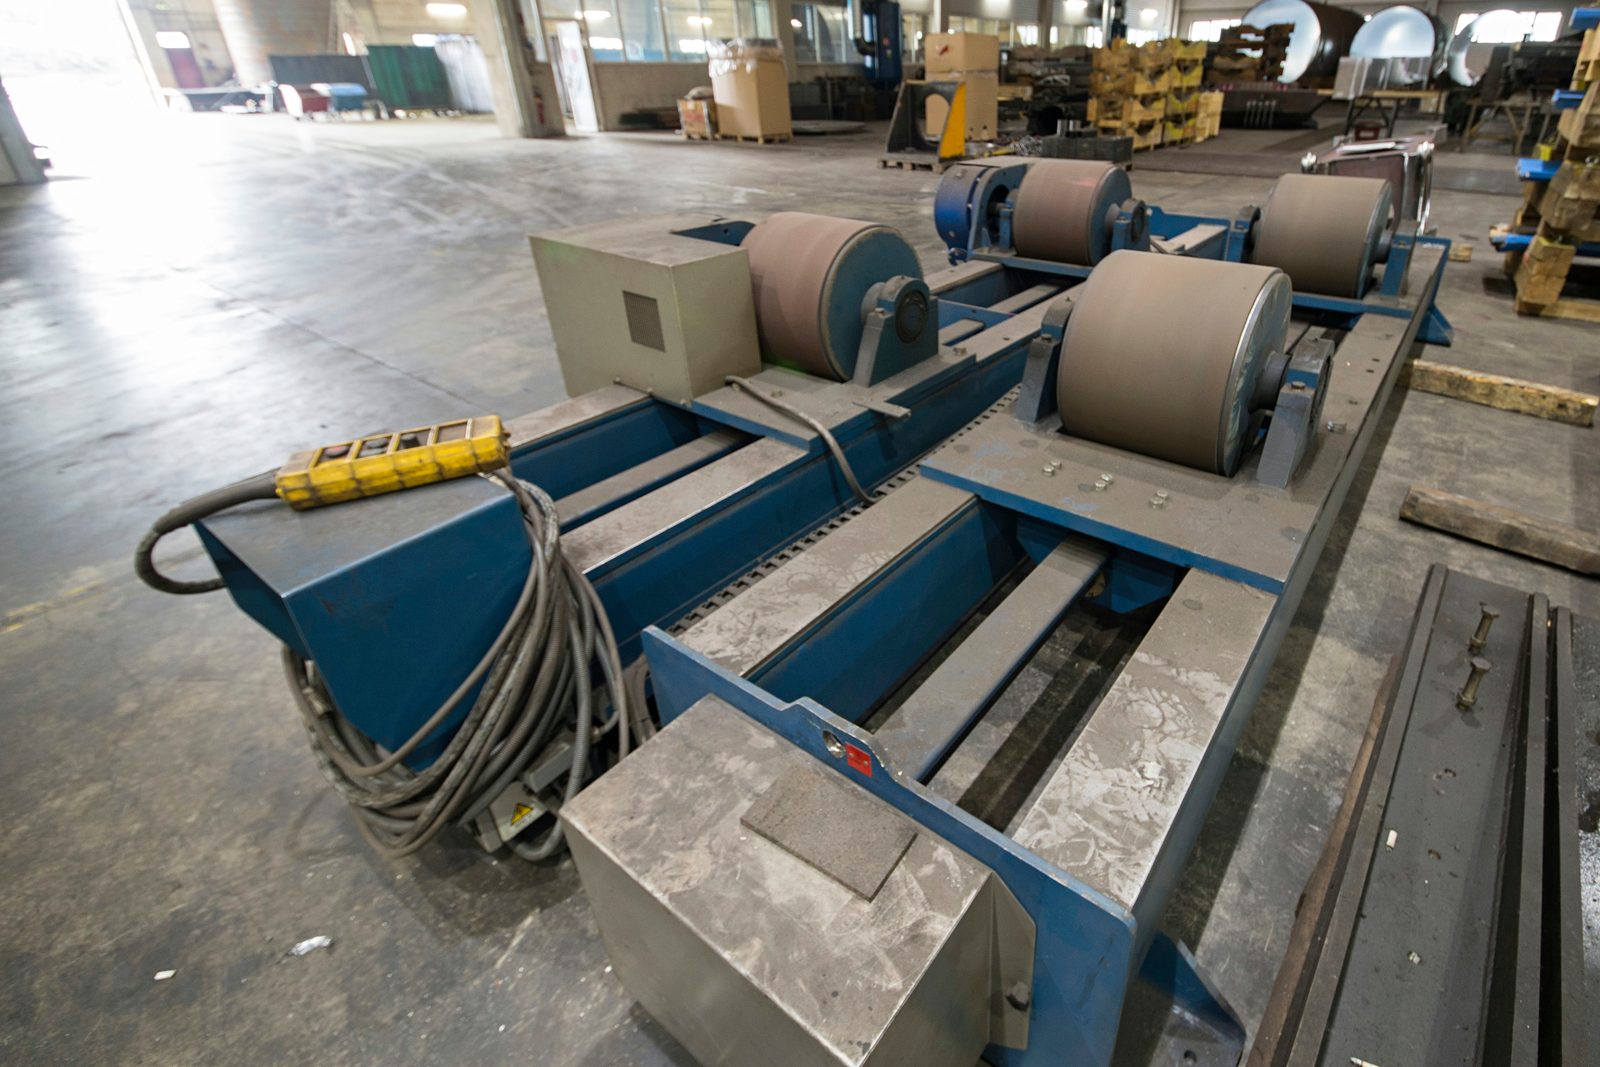
zware lasconstructies DIN EN 1090-2 EXC3 – lasrollenbok en rollendraaistel – voor lasconstructies en samenstellingen

Gelast, beproefd en machinaal afgewerkt — zonder tussenstop.

CNC-bewerking, stralen, lakken en montage indien nodig

Zware lasconstructies vereisen vaak verdere productiestappen. De volgende diensten kunnen indien nodig in het projectverloop worden geïntegreerd:

CNC-bewerking van grote onderdelen
CNC-zwaarbewerking tot 50 t, portaalfrezen tot 26.000 mm, carrouseldraaien tot Ø 4.800 mm.
Oppervlaktevoorbereiding
Stralen tot Sa 2,5 in een grootformatige straalcabine.
Corrosiebescherming en lakken
Industrieel lakken volgens EN ISO 12944 in een 25 × 7 × 6 m grote lakcabine.
Montage
Projectgebonden voor- of deelmontage van componenten.

Zware lasconstructies kunnen daarmee niet alleen worden gelast, maar ook bewerkt, gestraald, gecoat of voorgemonteerd – afhankelijk van afspraak en projecteis binnen dezelfde fabriek.

Typische zware lasconstructies

Zware lasconstructies bij Bock worden vervaardigd voor technisch veeleisende toepassingen waarbij afmeting, gewicht en certificering doorslaggevend zijn:

  • Dragende en zwaarbelaste constructies met normatieve documentatiebehoefte
  • Grootformatige enkelvoudige componenten en constructies die ongedeeld worden vervaardigd
  • Constructies met nauwe maat- en vormtoleranties bij grote afmetingen
  • Aan slijtage onderhevige constructies met Hardox-aandeel
  • Constructies voor veeleisende projecten in de kraan-, installatie- en speciaalvoertuigbouw

Staat daarentegen niet de afmeting van het enkele onderdeel op de voorgrond, maar het aantal verbindingen en de maatvastheid over vele aansluitingen, dan biedt de productie van lasconstructies het passende kader.

XXL-trommelbehuizing zware staalbouw – lasconstructie volgens DIN EN 1090, complete productie bij Bock Maschinenbau Lorch

Zware lasconstructies – waarom Bock

Bock Maschinenbau vervaardigt al ruim zes decennia zware lasconstructies op de locatie Lorch:

Productie van grote onderdelen voor speciale machinebouw en staalbouw: lasconstructies en containers voor installatiebouw
Kraancapaciteit
2×25-⁠t-kraansysteem – 50 t totaal draagvermogen, plus meer dan 50 kraaninstallaties voor transport door de hele productie
Certificering
Zware constructies tijdens de productie keren in plaats van lassen in gedwongen positie – de voorwaarde voor gelijkmatige naadkwaliteit op het grote onderdeel
Materiaalcompetentie
Volautomatisch onderpoederdek lassen met giekken van 7 m voor lange, diepe langsnaden in plaats van veel korte handnaden
Lasprocessen
Vlamrichten en trillingsontspannen in de eigen fabriek – geen ovenlimiet en geen transport tussen lassen en richten
Kwaliteitsborging
Portaalfrezen tot 26 m en carrouseldraaien tot Ø 4.800 mm – de constructie hoeft voor de bewerking niet te worden gedeeld
Vervolgprocessen
DIN EN 1090-2 EXC3, EN ISO 3834-2 en DIN EN ISO 9001:2015, met ultrasoon onderzoek van dikwandige naden via onze samenwerkingspartner

Kraan-, installatie- en speciaalmachinebouwers uit de regio Stuttgart en de DACH-regio betrekken dragende zwaarlast-lasconstructies tot 50 t uit ons EXC3-bedrijf in Lorch.

Veelgestelde vragen over zware lasconstructies

Waarin verschillen zware lasconstructies van lasgehelen?

Bij zware lasconstructies staan constructiegrootte, onderdeelgewicht en handlinginspanning op de voorgrond, bij lasgehelen het aantal verbindingen en de maatvastheid over vele aansluitingen. Dienovereenkomstig telt bij zware constructies minder het aantal naden dan hun lengte en doorsnede – lange langsnaden onder poederdek, aansluitingen en herstelwerk met de hand.

Worden zware lasconstructies tijdens het lassen gekeerd?

Ja. Een 2×25-⁠t-kraansysteem met 50 t totaal draagvermogen keert de constructie tussen de lagen, zodat onder de hand in plaats van in gedwongen positie wordt gelast – ook bij onhandige afmetingen of een ongunstige zwaartepuntligging. Voor het transport door de productie staan meer dan 50 kraaninstallaties, waaronder 37 wandzwenkkranen, evenals heftrucks voor zware lasten tot 16 t ter beschikking.

Hoe worden lasvervorming en eigenspanningen bij zware lasconstructies behandeld?

Door vlamrichten en trillingsontspannen, die in dezelfde fabriek direct op het lassen volgen. Vlamrichten corrigeert lasvervorming thermisch zonder materiaalafname en zonder maatbeperking door ovens of mallen; trillingsontspannen (VSR) vermindert eigenspanningen zonder warmte, ook bij constructies die in geen enkele gloeioven passen.

Moet een zware lasconstructie voor de mechanische eindbewerking worden gedeeld?

Niet zolang ze in de werkruimtes past: portaalfrezen tot 26 m verplaatsing en carrouseldraaien tot Ø 4.800 mm draaidiameter en 25 t tafelbelasting maken de eindbewerking van de constructie in één stuk mogelijk.

Lasser (m/v/d)

Openstaande vacature

Lasser (m/v/d) — Wij zoeken lassers (m/v/d) voor ons team in 73547 Lorch, Ostalbkreis. Bij ons last u veeleisende staalbouwgroepen, onderdelen voor speciale machines en grote constructies – MAG, WIG en onderpoederdek. Onze locatie ligt in de buurt van Schwäbisch Gmünd en is ook goed bereikbaar vanuit Aalen, Göppingen en Stuttgart.

Solliciteer nu
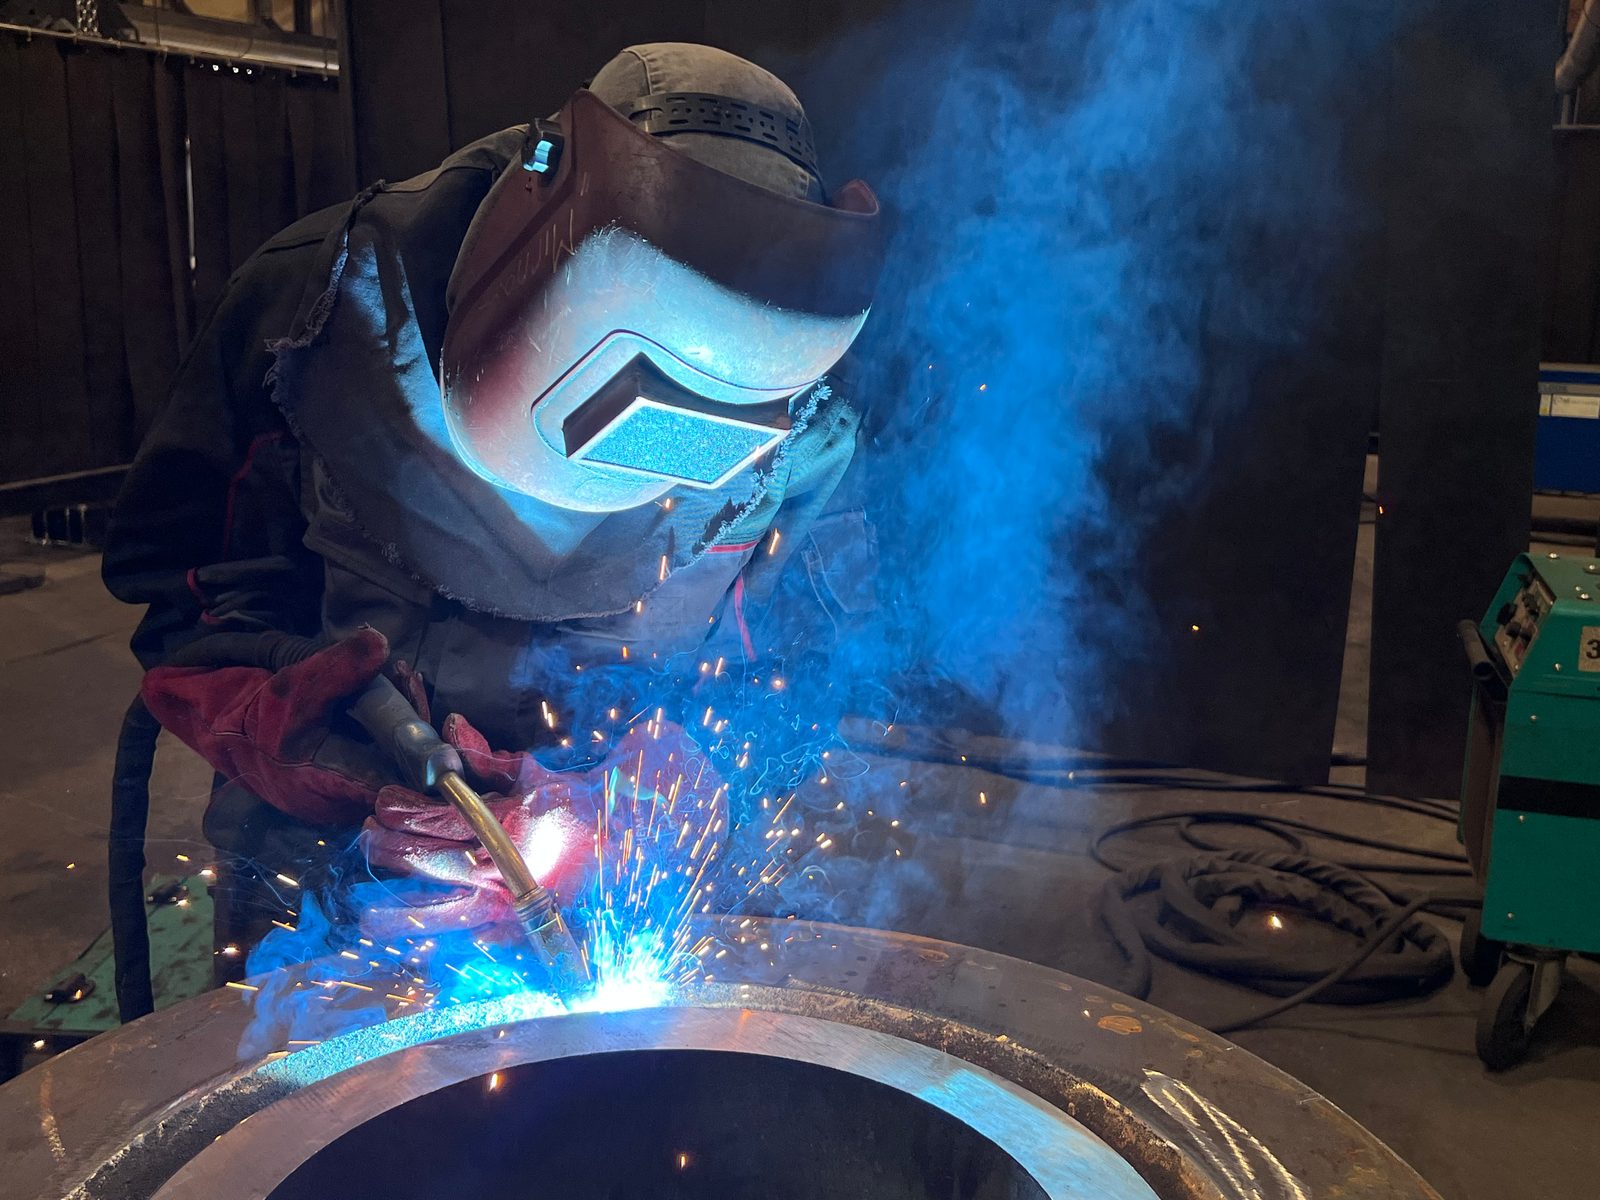
Lasser in gecertificeerd lasbedrijf, DIN EN 1090 – loonproductie staalbouw speciale machinebouw Lorch
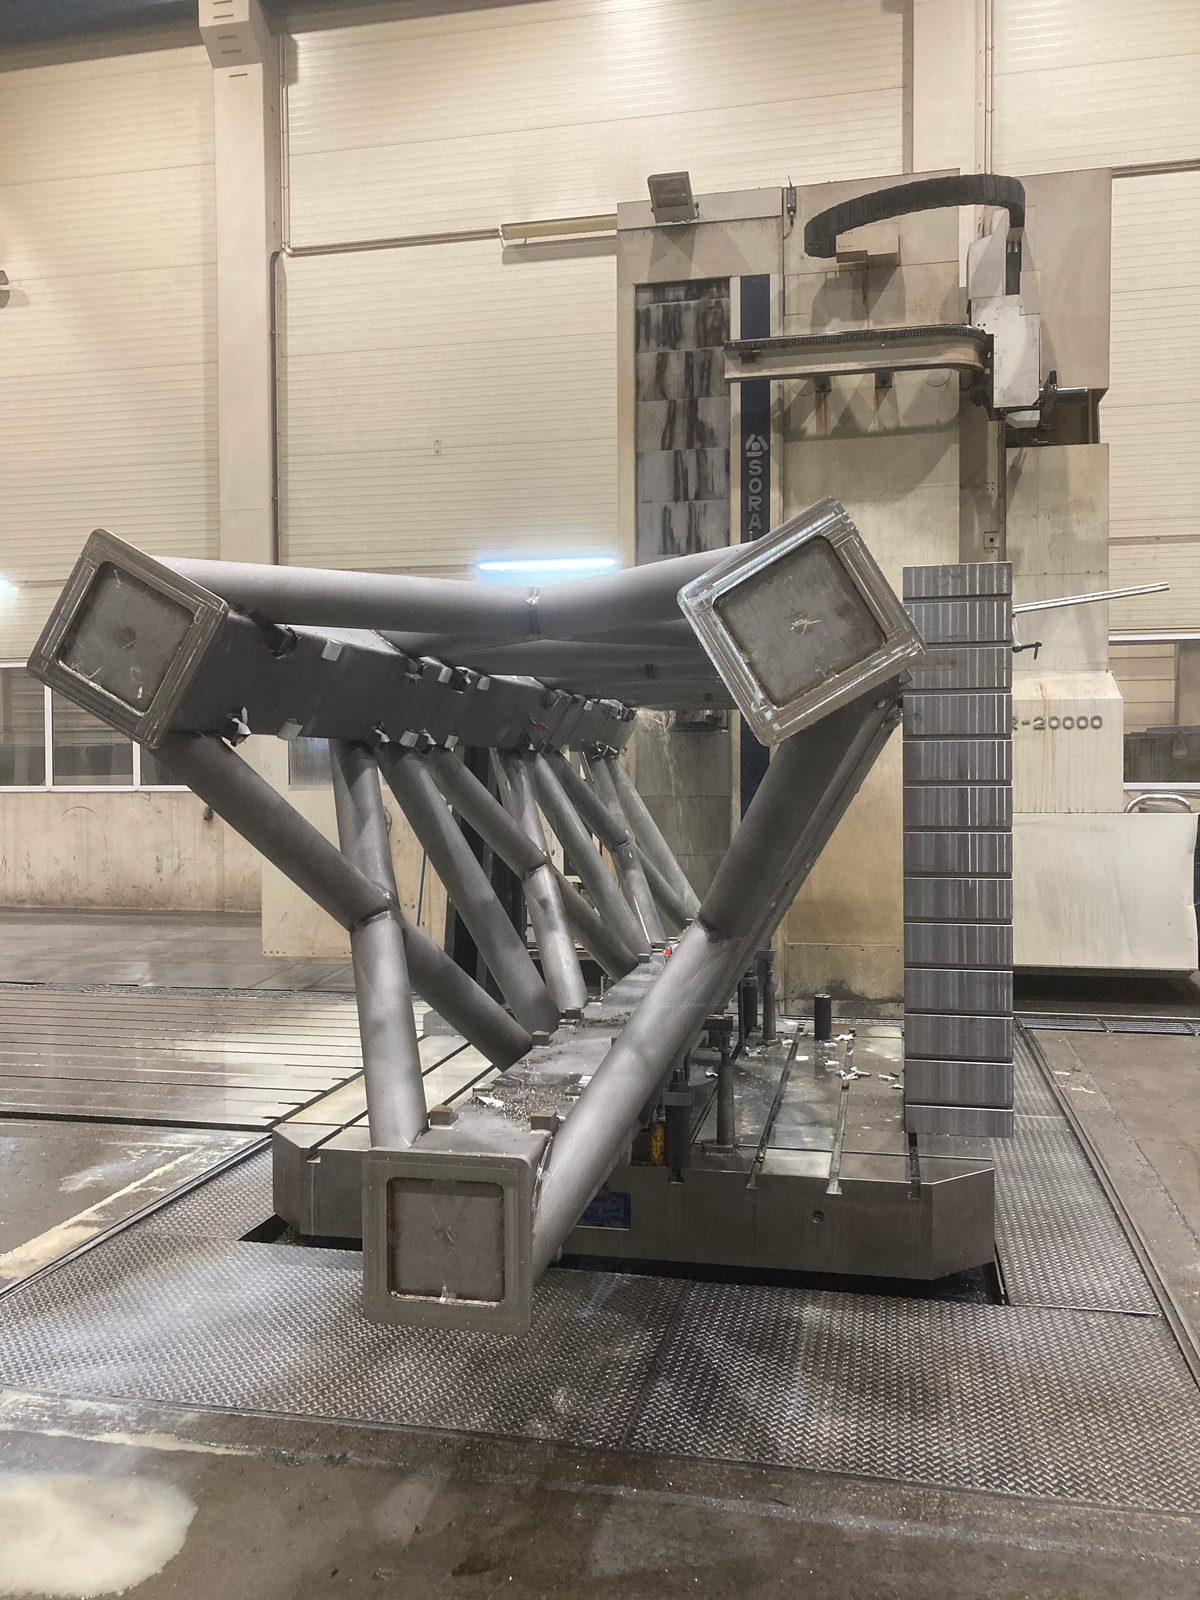
Gelast buisvakwerk met diagonale buisstaven en gefreesde aansluitvlakken op de vierkante uiteinden

Zware lasconstructie aanvragen

Stuur ons tekening, materiaal, plaatdikte, grootste afmeting en keuringseisen. Wij lassen, richten, ontspannen en bewerken de constructie op dezelfde locatie – of nemen alleen het laswerk op ons.

Contactpersonen
Alexander Schulz, Technische verkoop, Bock Maschinenbau GmbH Lorch

Alexander Schulz

Technische verkoop

Voor nieuwe aanvragen, offertes en technische vragen over de haalbaarheid van uw project.

Jochen Hack, Technische verkoop, Bock Maschinenbau GmbH Lorch

Jochen Hack

Technische verkoop

Voor nieuwe aanvragen, offertes en technische vragen over de haalbaarheid van uw project.