DIN EN 1090-2 EXC3
Hegesztő szaküzem teherhordó acélszerkezeti termékekhez – az EXC3 kivitelezési osztályig tanúsítva.
DVS ZERT · Zertifizierungsstelle des DVS letöltése PDF formátumbanNagyméretű, erősen igénybevett egyedi szerkezetek 50 t-ig – hegesztve, egyengetve és feszültségmentesen átadva. A DIN EN 1090-2 EXC3 szerint tanúsított hegesztő szaküzemként, nehézteher-kezeléssel Lorchban (Ostalbkreis · Stuttgart régió).
2×25 t-s darurendszer tandem emelésben – forgatás és pozicionálás kedvezőtlen súlypont esetén is.
Teljesen automatikus ESAB berendezések mély, nagy szilárdságú varratokhoz nagyméretű szerkezeteken.
Lángegyengetés és vibrációs feszültségmentesítés közvetlenül a hegesztés után – kemencehatár nélkül, külső logisztika nélkül.
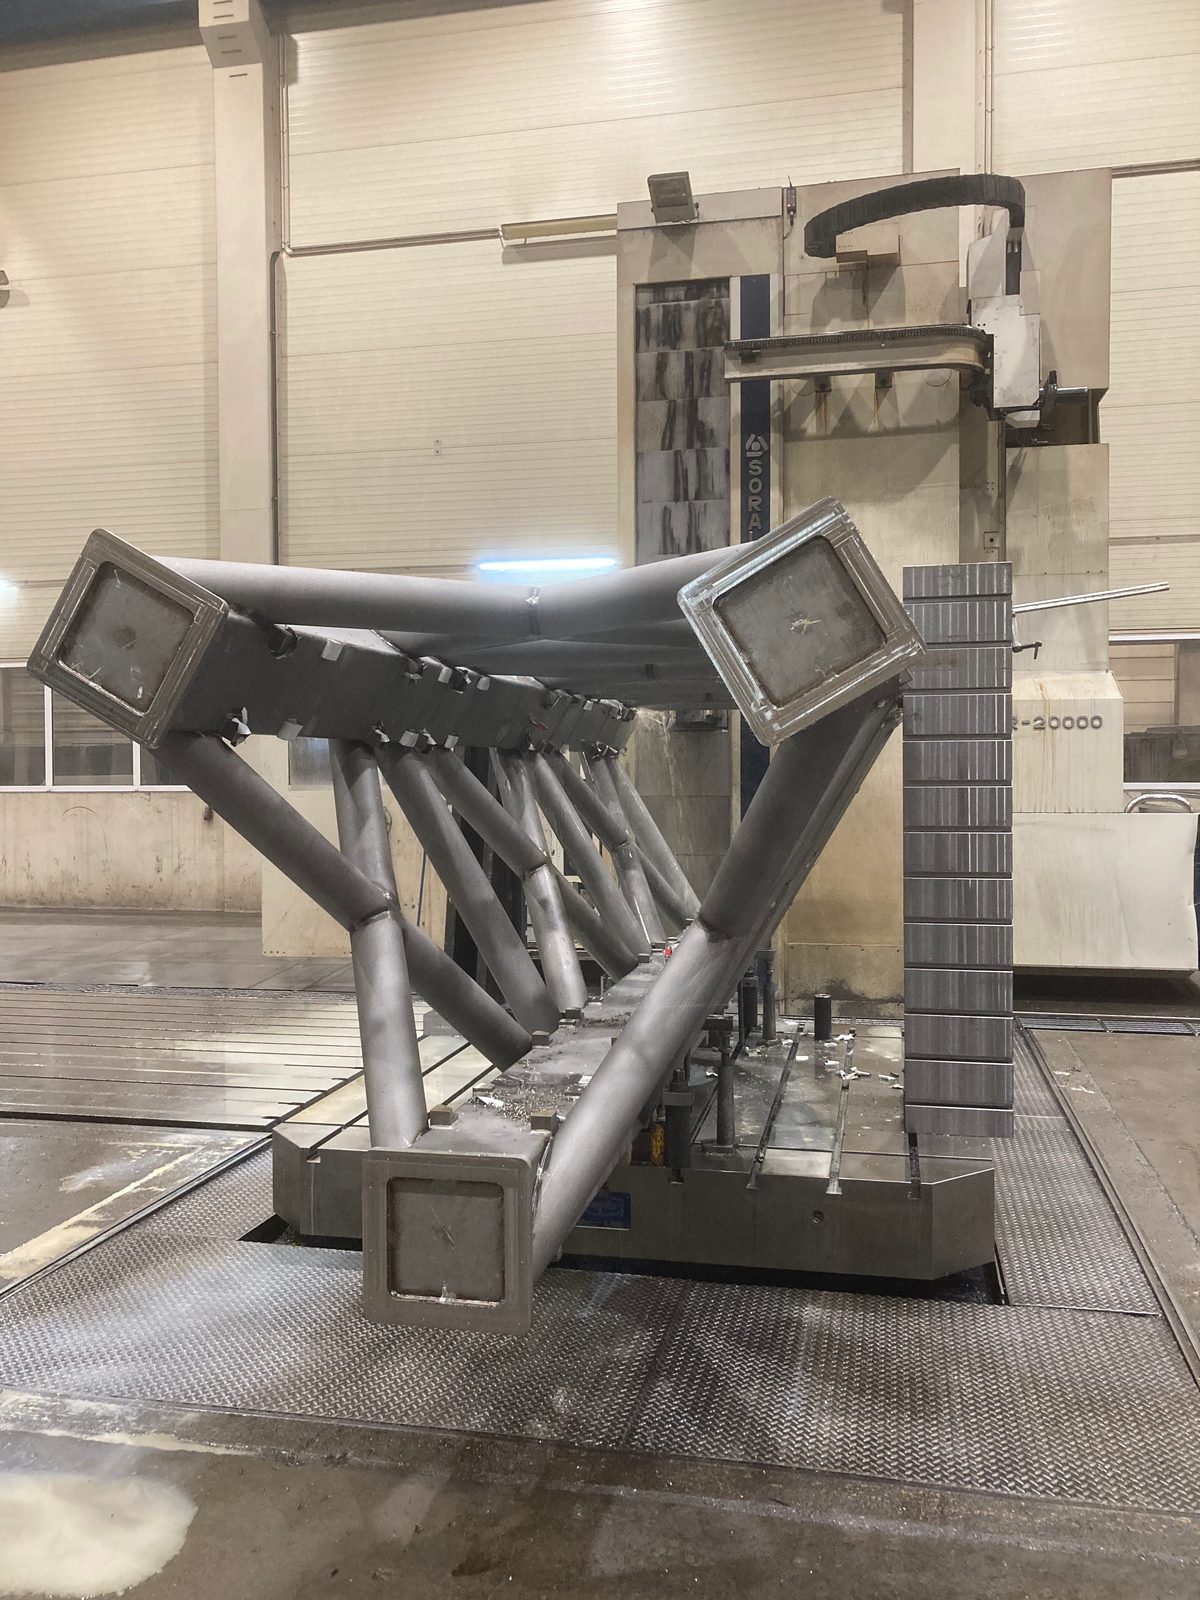
Portálmarás 26 000 mm-ig és karusszelesztergálás Ø 4 800 mm-ig – a szerkezet felosztása nélkül.
A legmagasabb kivitelezési osztály teherhordó szerkezetekhez, varratigazolással és dokumentációval együtt.
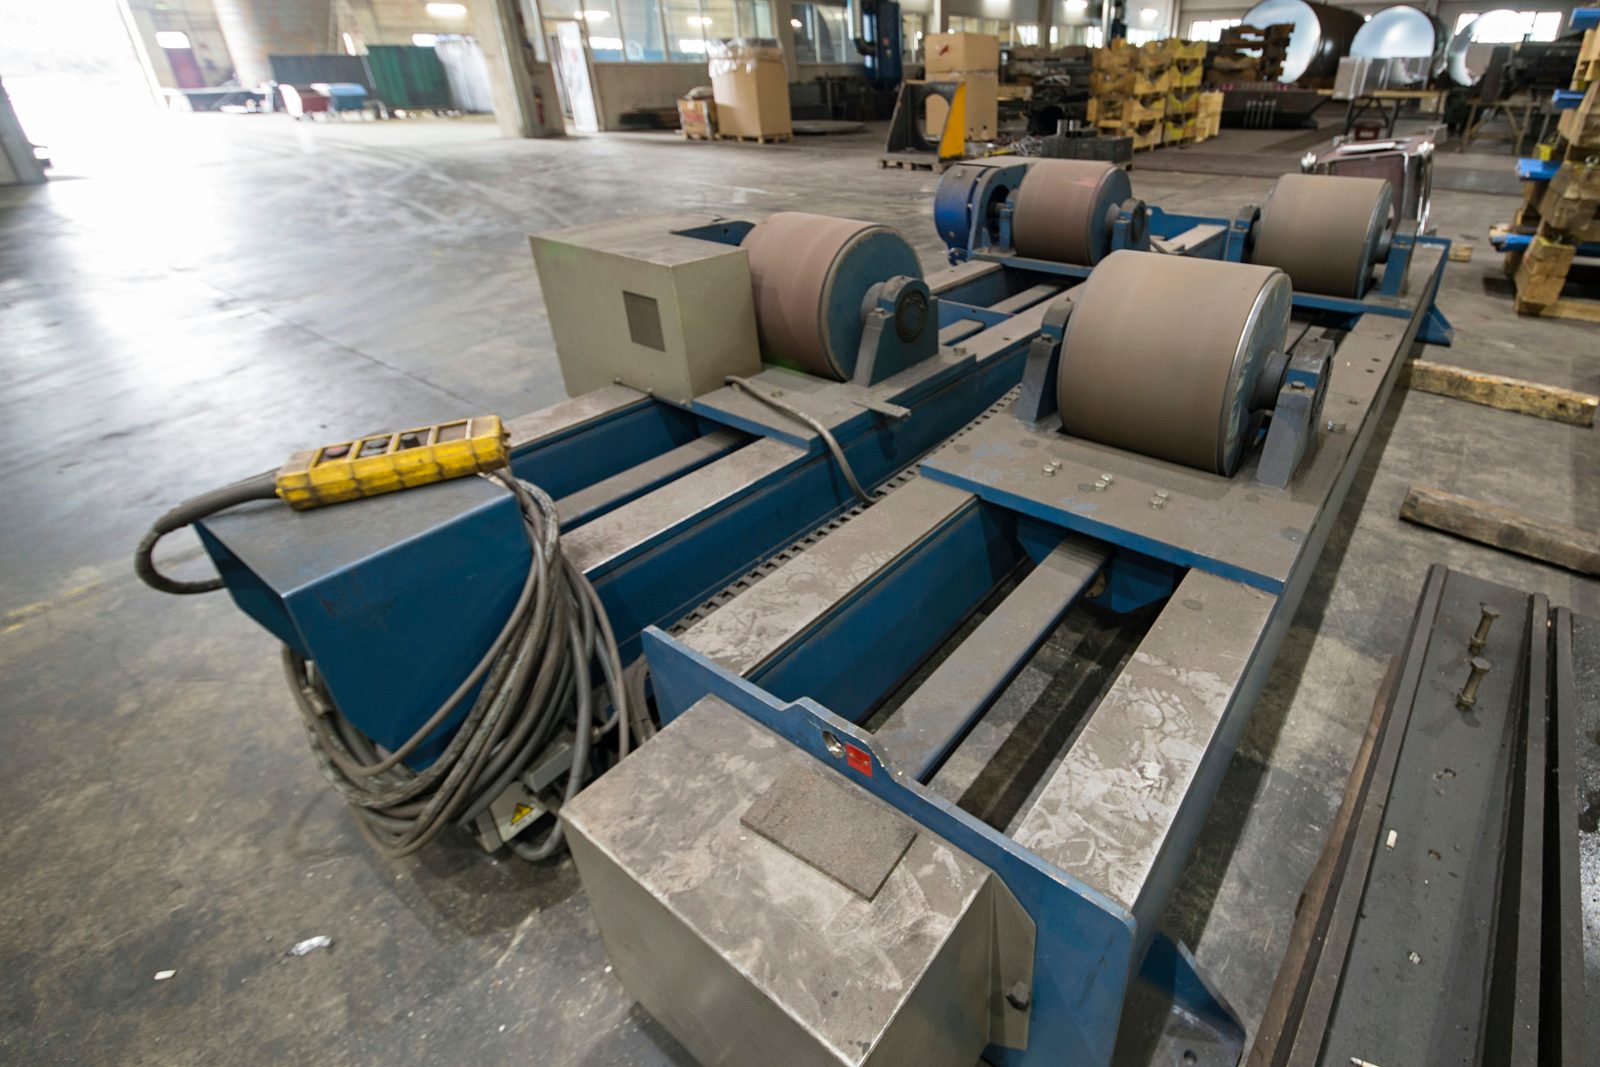
Több mint 50 darupálya, köztük 37 fali forgódaru, valamint 16 t-ig terhelhető nehézterhelésű targoncák.
A nehéz hegesztett szerkezetek a Bocknál nagyméretű, teherhordó acél alkatrészek – masszív egyedi konstrukcióktól az összetett hegesztett szerkezetekig, amelyek magas követelményeket támasztanak a méretekkel, a tömeggel és a geometriai pontossággal szemben.
A hegesztett részegységekkel ellentétben nem az egyedi alkatrészek száma áll az előtérben, hanem a konstrukció mérete, az alkatrész tömege és a kezelési ráfordítás. A normatív követelmények, a nagy méretek mellett szűk tűrések és a nagy szilárdságú anyagok határozzák meg az alkatrészprofilt.
A gyártás vevői rajz vagy előírás szerint történik. A forgácsoló megmunkálás, homokszórás, lakkozás és szerelés igény szerint integrálható a gyártási folyamatba.
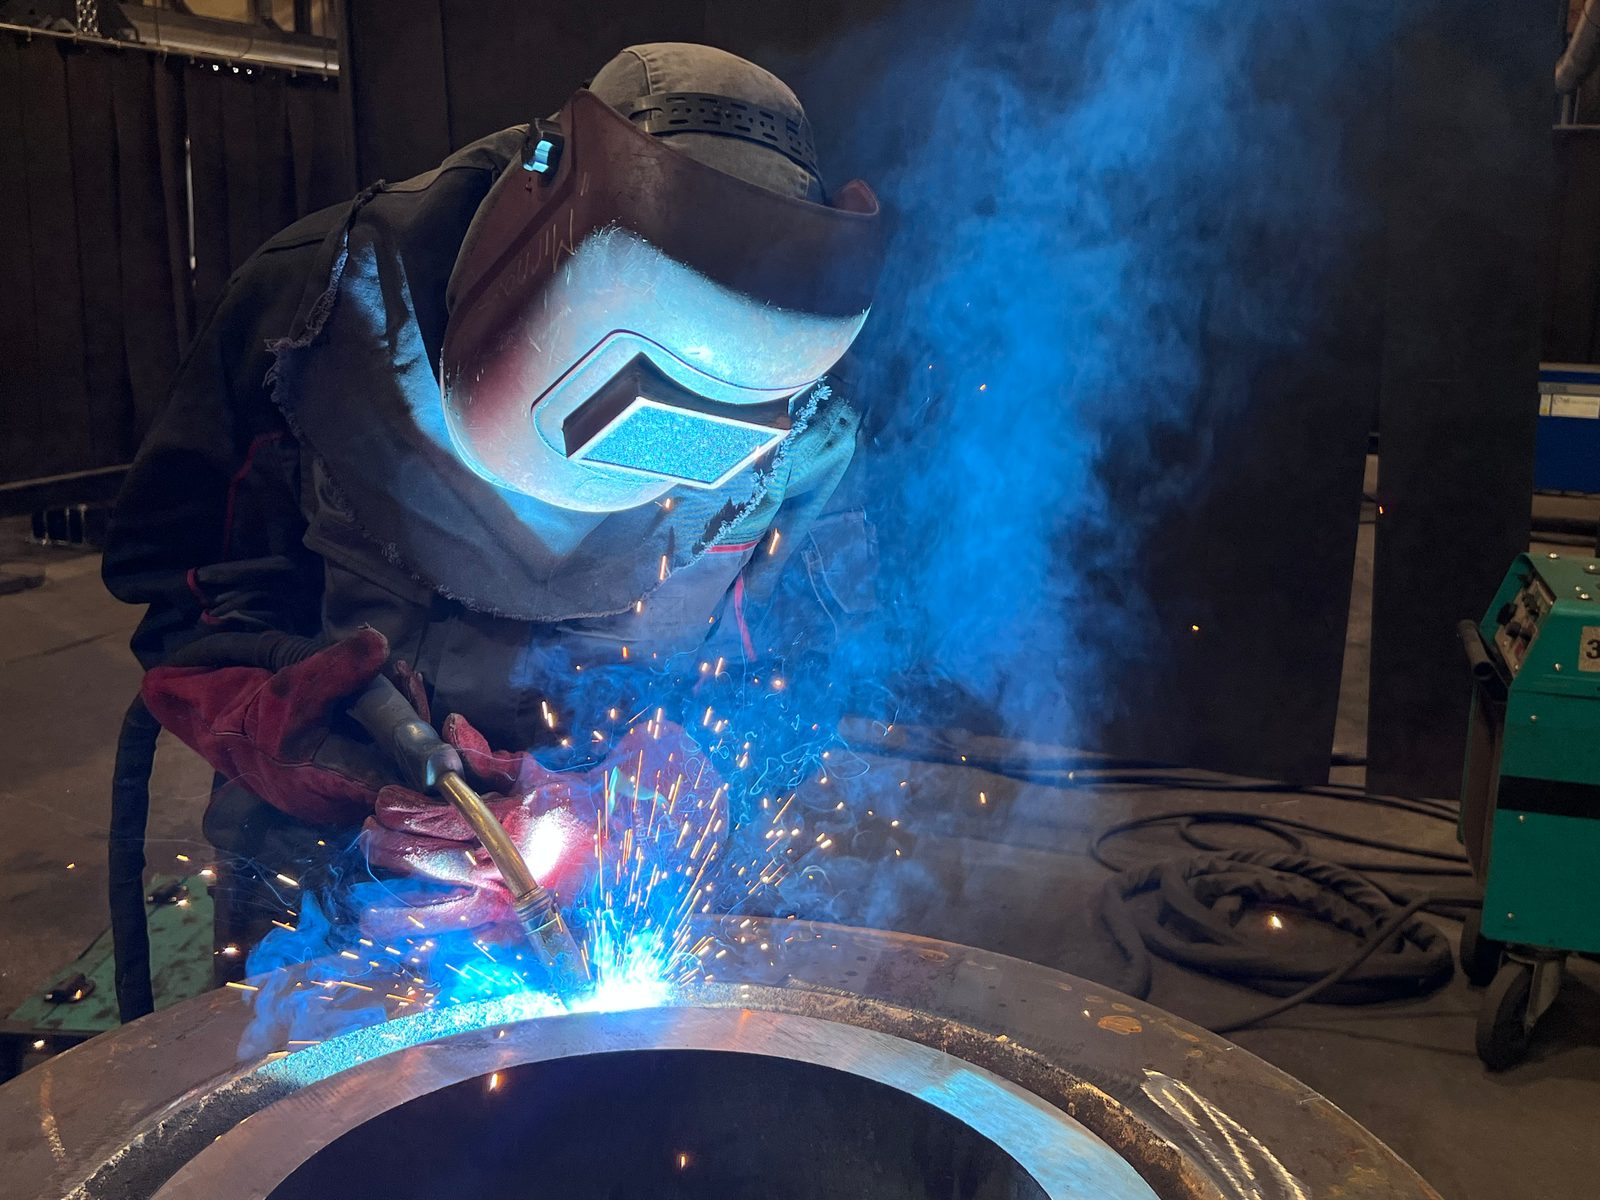
Teljesen automatikus fedett ívű hegesztés ott, ahol a varrattérfogat a kézi eljárásokhoz túl nagy – ESAB-árbocok akár 7 m kinyúlással.
A darurendszer a rétegek között megfordítja a szerkezetet, ahelyett hogy kényszerhelyzetben hegesztenénk – a varratminőség a helyzetből ered.
A lángegyengetés és a vibrációs feszültségmentesítés közvetlenül a varrat után következik – ugyanabban az üzemben, harmadik félhez történő szállítás nélkül.
A gyártócsarnok 2×25 t-s darurendszerrel rendelkezik, 50 t-s összteherbírással. Ezzel a nagyméretű hegesztett szerkezetek biztonságosan kezelhetők, fordíthatók és pozícionálhatók – még nehezen kezelhető méretek vagy kedvezőtlen súlypontfekvés esetén is.
Ez a darukapacitás szerkezeti feltétele azoknak a konstrukcióknak, amelyek szabványos felszereltségű üzemekben nem mozgathatók vagy gyárthatók. Nem opcionális szolgáltatási jellemző, hanem a gyártási infrastruktúra szilárd része.
Nem csupán maga az emelés a döntő, hanem a hegesztés közbeni fordítás: aki egy szerkezetet vályúhelyzetben tud hegeszteni, jobb varratminőséget ér el, mint kényszerhelyzetekben. A daruberendezés így közvetlenül meghatározza, milyen varratminőség érhető el egyáltalán egy nehéz alkatrészen.

Több mint 50 daruberendezés az üzemben – híddaruk 50 t-ig tandem emeléssel, 37 fali forgódaru a munkahelyeken és nehéz targoncák 16 t-ig biztonságosan mozgatják a nehéz alkatrészeket a teljes gyártáson át.

Nagy szerkezeteknél nem annyira a varratok száma, mint inkább hosszuk és keresztmetszetük a meghatározó. Az eljárás megválasztása ezért elsősorban a varrattérfogathoz és a lemezvastagsághoz igazodik:
Egy szerkezeten belül az eljárásokat kombináljuk – a hosszú hosszvarratokat fedett ívű hegesztéssel, a csatlakozásokat és javításokat kézzel. A varrattérfogattal nő a bevitt hő, ezért nehéz szerkezeteknél az egyengetés és a feszültségcsökkentés szilárdan a folyamat része.
A Bock túlnyomórészt nyomonkövethető eredetű európai minőségi acélokat dolgoz fel. Az anyagválasztás a rajz és a követelmények szerint történik:
Minél nagyobb a szilárdság és a lemezvastagság, annál erősebben hat a bevitt hő a mérettartásra és a sajátfeszültségre. Ezért nehéz szerkezeteknél az anyagválasztást az utókezelési lépéssel együtt határozzuk meg, és nem elszigetelten vizsgáljuk.
A Bock Maschinenbau tanúsított hegesztő szakvállalat a DIN EN 1090-2 EXC3 és EN ISO 3834-2 szerint. Egy a DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszerrel kiegészítve ezek a szabványok kötelező érvényű minőségi keretet alkotnak a hegesztett szerkezetek gyártásához: a hegesztési eljárás-minősítések, a vizsgálati követelmények és a dokumentációs kötelezettségek a gyártás szilárd részét képezik. Az aktuális tanúsítványok az igazolási kötelezettséggel rendelkező vevők számára PDF formátumban állnak rendelkezésre.
Nehéz szerkezeteknél a vizsgálat súlypontja máshol van, mint a többrészes szerelvényeknél: nem a kötések száma a kritikus, hanem a varrat keresztmetszete. A vastag lemezekben lévő mély, fedett ívű varratok nem ítélhetők meg pusztán a felületről, ezért a megfelelő varratosztálynál házon belül kiegészül kooperációs partnerünk ultrahangos vizsgálatával – saját vizsgálóink szemrevételezéses, folyadékbehatolásos és mágnesezhetőporos vizsgálatának kiegészítéseként, a DIN EN ISO 9712 szerinti 2. szintű minősítéssel. A terjedelmet és a dokumentációt alkatrészenként a rajz és a normatív előírások szerint határozzuk meg.
Ez érzékeli a felületi jelzéseket, a repedéseket, a felület közeli rendellenességeket, valamint a belső rendellenességeket a megfelelő alkatrészekben és hegesztett kötésekben.
A vizsgálati és dokumentációs követelmények projektfüggően, a rajz, a normatív előírások és a vevői előírások szerint kerülnek megállapodásra – ezzel a minőségbiztosítás az egyes alkatrészekhez van igazítva, és nem átalányjelleggel meghatározva.

Hegesztve, bevizsgálva és készre megmunkálva — közbenső állomás nélkül.
A nehéz hegesztett szerkezetek gyakran további gyártási lépéseket igényelnek. A következő szolgáltatások igény szerint integrálhatók a projektfolyamatba:
A nehéz hegesztett szerkezetek így nemcsak hegeszthetők, hanem megmunkálhatók, szórhatók, bevonatozhatók vagy előszerelhetők is – megállapodás és projektkövetelmény szerint, ugyanazon üzemen belül.
A nehéz hegesztett szerkezeteket a Bocknál műszakilag igényes alkalmazásokhoz gyártják, ahol a méret, a tömeg és a tanúsítás mérvadó:
Ha viszont nem az egyedi alkatrész mérete áll az előtérben, hanem az illesztési helyek száma és a mérettartás sok csatlakozáson keresztül, a megfelelő keretet a hegesztett szerelvények gyártása kínálja.

A Bock Maschinenbau több mint hat évtizede gyárt nehéz hegesztett szerkezeteket a lorchi telephelyen:

A stuttgarti régió és a DACH-régió daru-, berendezés- és különlegesgép-gyártói 50 t-ig terjedő teherhordó nehézteher hegesztett szerkezeteket szereznek be EXC3 üzemünkből Lorchban.
A nehéz hegesztett szerkezeteknél a szerkezet mérete, az alkatrész tömege és a kezelési ráfordítás áll az előtérben, a hegesztett szerelvényeknél az illesztési helyek száma és a mérettartás sok csatlakozáson keresztül. Ennek megfelelően a nehéz szerkezeteknél kevésbé a varratok száma számít, mint inkább hosszuk és keresztmetszetük – a hosszú hosszvarratok fedett ívű eljárással, a csatlakozások és javítások kézzel készülnek.
Igen. Egy 50 t összteherbírású, 2×25-t-es darurendszer a rétegek között megfordítja a szerkezetet, így kényszerhelyzet helyett vályúhelyzetben hegesztünk – nehezen kezelhető méretek vagy kedvezőtlen súlypontfekvés esetén is. A gyártáson belüli szállításhoz több mint 50 daruberendezés, köztük 37 fali forgódaru, valamint 16 t-ig terhelhető nehézterhelésű targoncák állnak rendelkezésre.
Lángegyengetéssel és vibrációs feszültségmentesítéssel, amelyek ugyanabban a gyárban közvetlenül a hegesztést követik. A lángegyengetés a hegesztési vetemedést termikusan korrigálja, anyaglehordás nélkül és kemencék vagy berendezések okozta méretkorlátozás nélkül; a vibrációs feszültségmentesítés (VSR) hő nélkül csökkenti a sajátfeszültségeket, olyan szerkezeteken is, amelyek egyetlen izzítókemencébe sem férnek be.
Nem, amíg befér a munkaterekbe: a 26 m mozgáshosszig terjedő portálmarás és a Ø 4 800 mm esztergálási átmérőig és 25 t asztalterhelésig terjedő karusszelesztergálás lehetővé teszi a szerkezet egy darabban történő végmegmunkálását.

Küldje el nekünk a rajzot, az anyagot, a lemezvastagságot, a legnagyobb méretet és a vizsgálati követelményeket. A szerkezetet ugyanazon a telephelyen hegesztjük, egyengetjük, feszültségmentesítjük és munkáljuk meg – vagy csak a hegesztési gyártást vállaljuk.