Ge stora och tunga detaljer upp till 50 t ett varaktigt ytskydd – industrilackering enligt EN ISO 12944 i kabin 25 × 7 × 6 m, blästring och lackering från en leverantör i Lorch — Ostalbkreis, Stuttgartregionen, södra Tyskland.
För stora detaljer och långa svetskonstruktioner i en uppställning.
Hantering med 2×25-t-traverssystemet direkt från svetsverkstad och CNC-bearbetning.
Skiktsystem och korrosivitetsklass enligt krav – upp till C5 med hög skyddstid (H).
Ytförbehandling utan mellantransport – korta ledtider.
Svetsning, kantpressning, CNC-bearbetning, blästring och lackering i samma anläggning.
Kvalitetsledning enligt ISO 9001:2015, certifierat svetsföretag enligt DIN EN 1090-2 EXC3.
Industrilackering ger ståldetaljer och svetskonstruktioner ett varaktigt korrosionsskydd. Lackeringen sker enligt EN ISO 12944 – en internationell standard som definierar korrosivitetsklasser, skiktsystem och krav på ytförbehandling och beläggningsmaterial.
Hos Bock utförs lackeringen i en storrumskabin som även rymmer storformatiga svetskonstruktioner, maskindelar, behållare och specialdetaljer. Sandblästring som ytförbehandling finns i samma anläggning – förflyttning och hantering sker med egen travers.
Lackeringen ingår i det certifierade kvalitetsledningssystemet enligt DIN EN ISO 9001:2015. Skiktuppbyggnad, krav på underlagets förbehandling och dokumentationskrav avtalas projektvis utifrån ritning, normkrav och kundens anvisningar.
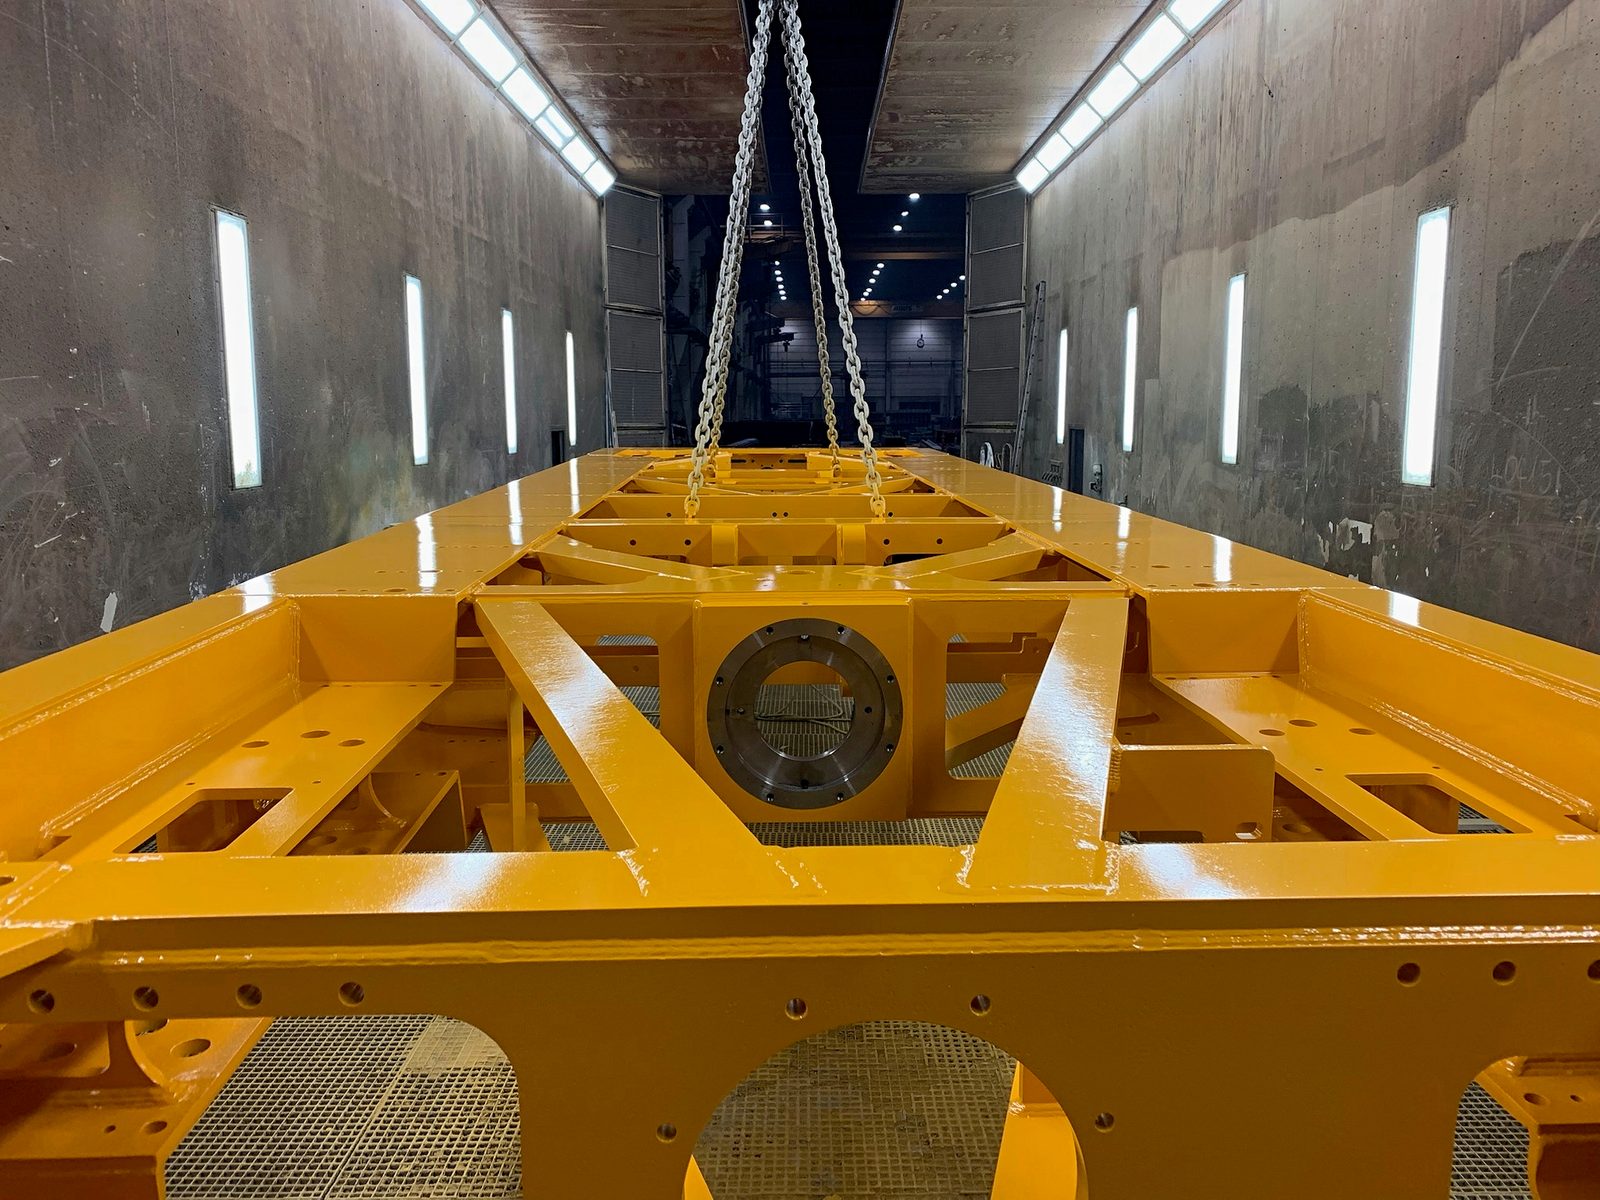
En industrilackering hos Bock sker i sex steg: mottagning och maskering, blästring till Sa 2,5, rengöring och grundmålning, mellan- och täckskikt, mätning av skikttjocklek och utlastning.
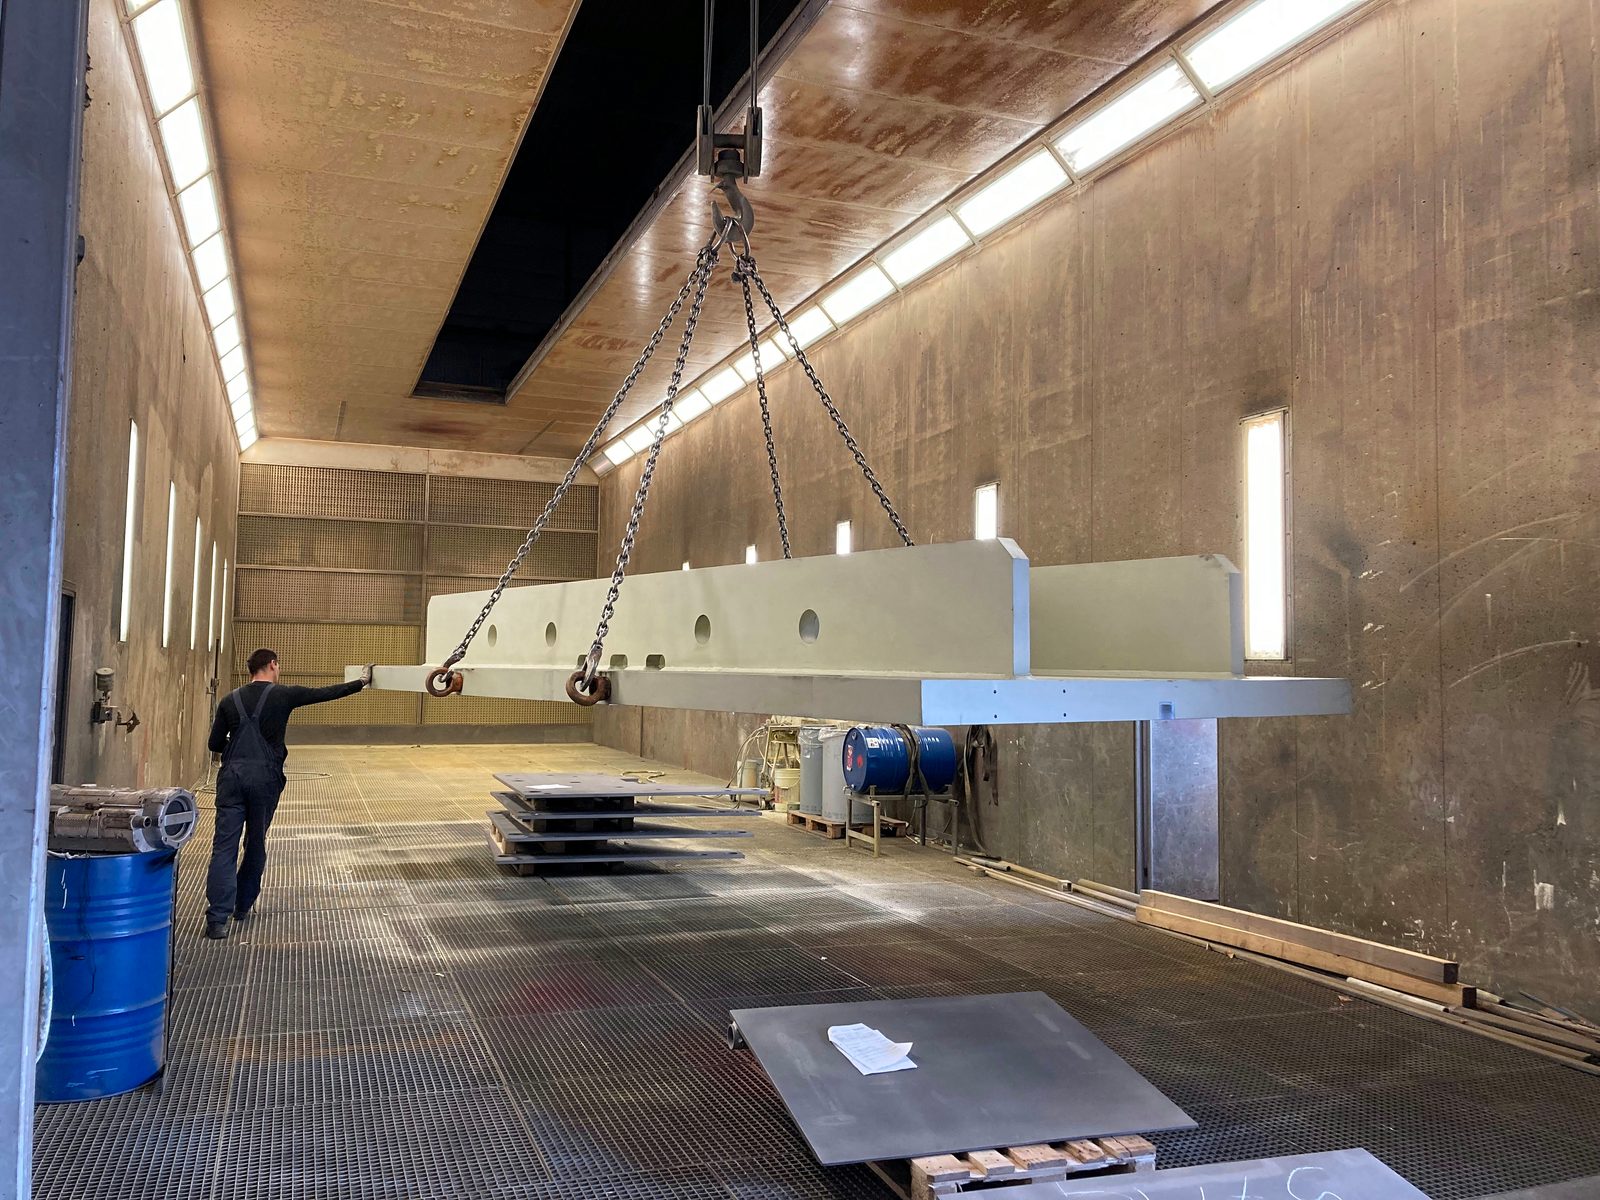
Detaljen kommer via hallens traverssystem direkt från svetsverkstad eller CNC-bearbetning. Passytor, borrhål och gängor som ska förbli blanka maskeras.
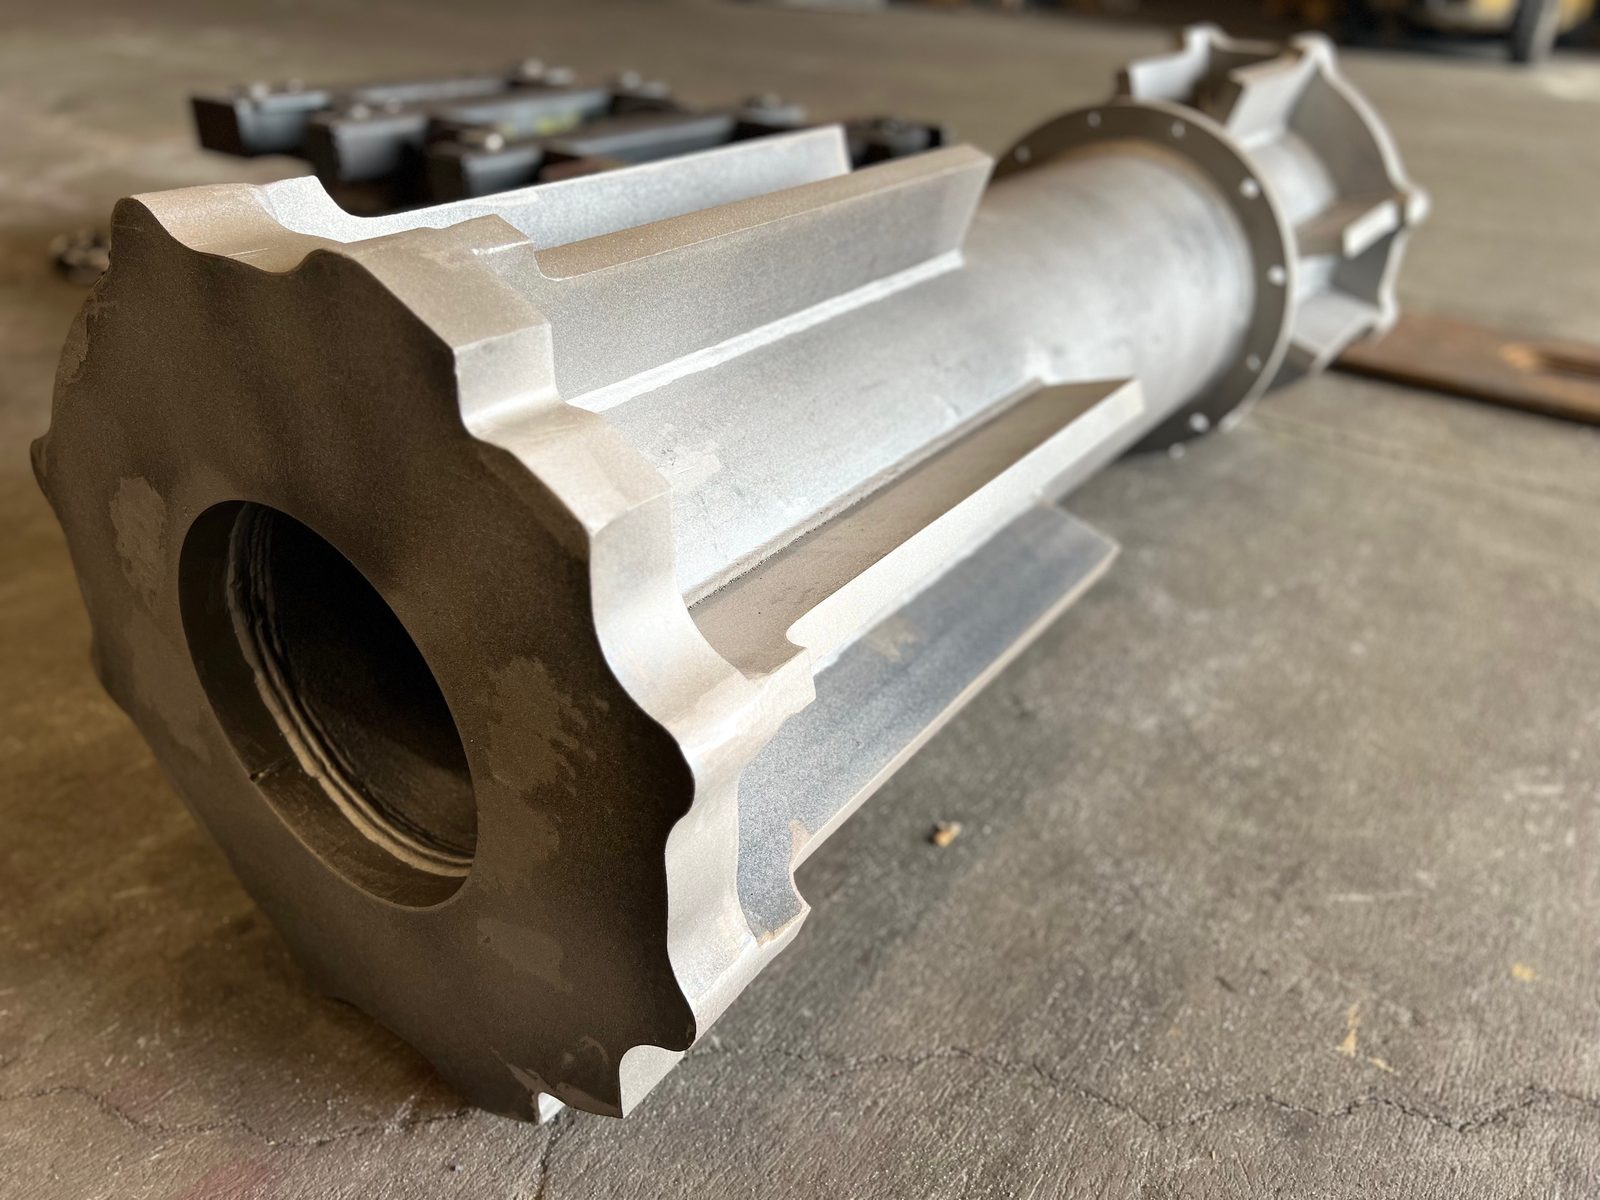
I storrumsblästerkabinen blästras ytan med stålkorn eller korund till renhetsgrad Sa 2,5 enligt ISO 8501-1. Glödskal, rost och gamla beläggningar är därefter borttagna.
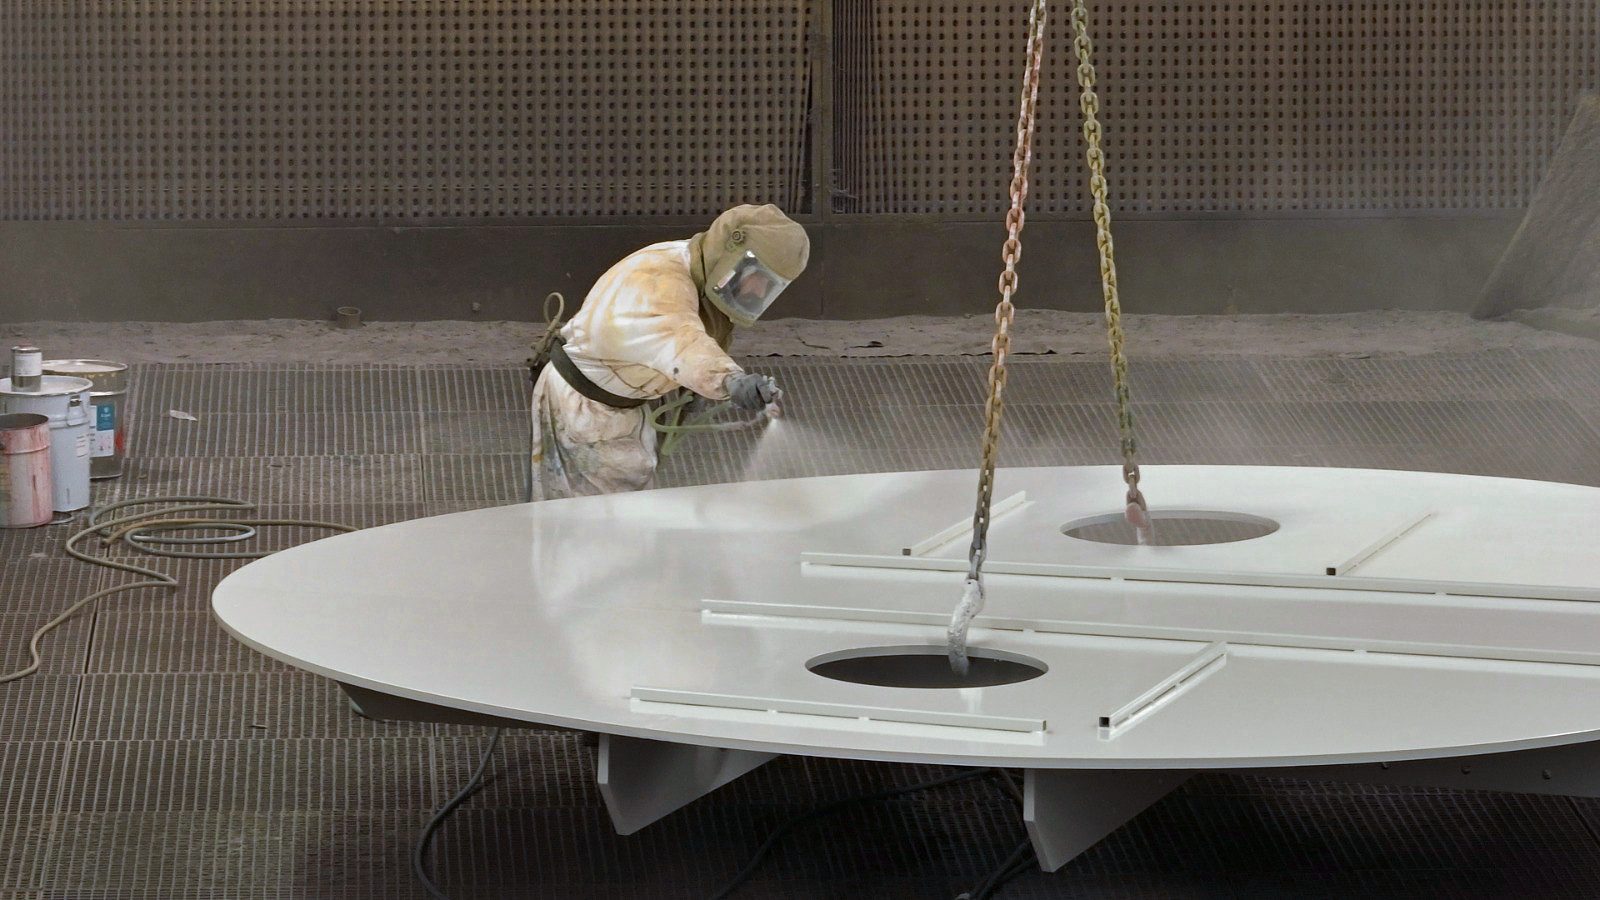
Omedelbart före lackeringen rengörs ytan med förtunning. Som första skikt i beläggningssystemet följer grundfärgen.
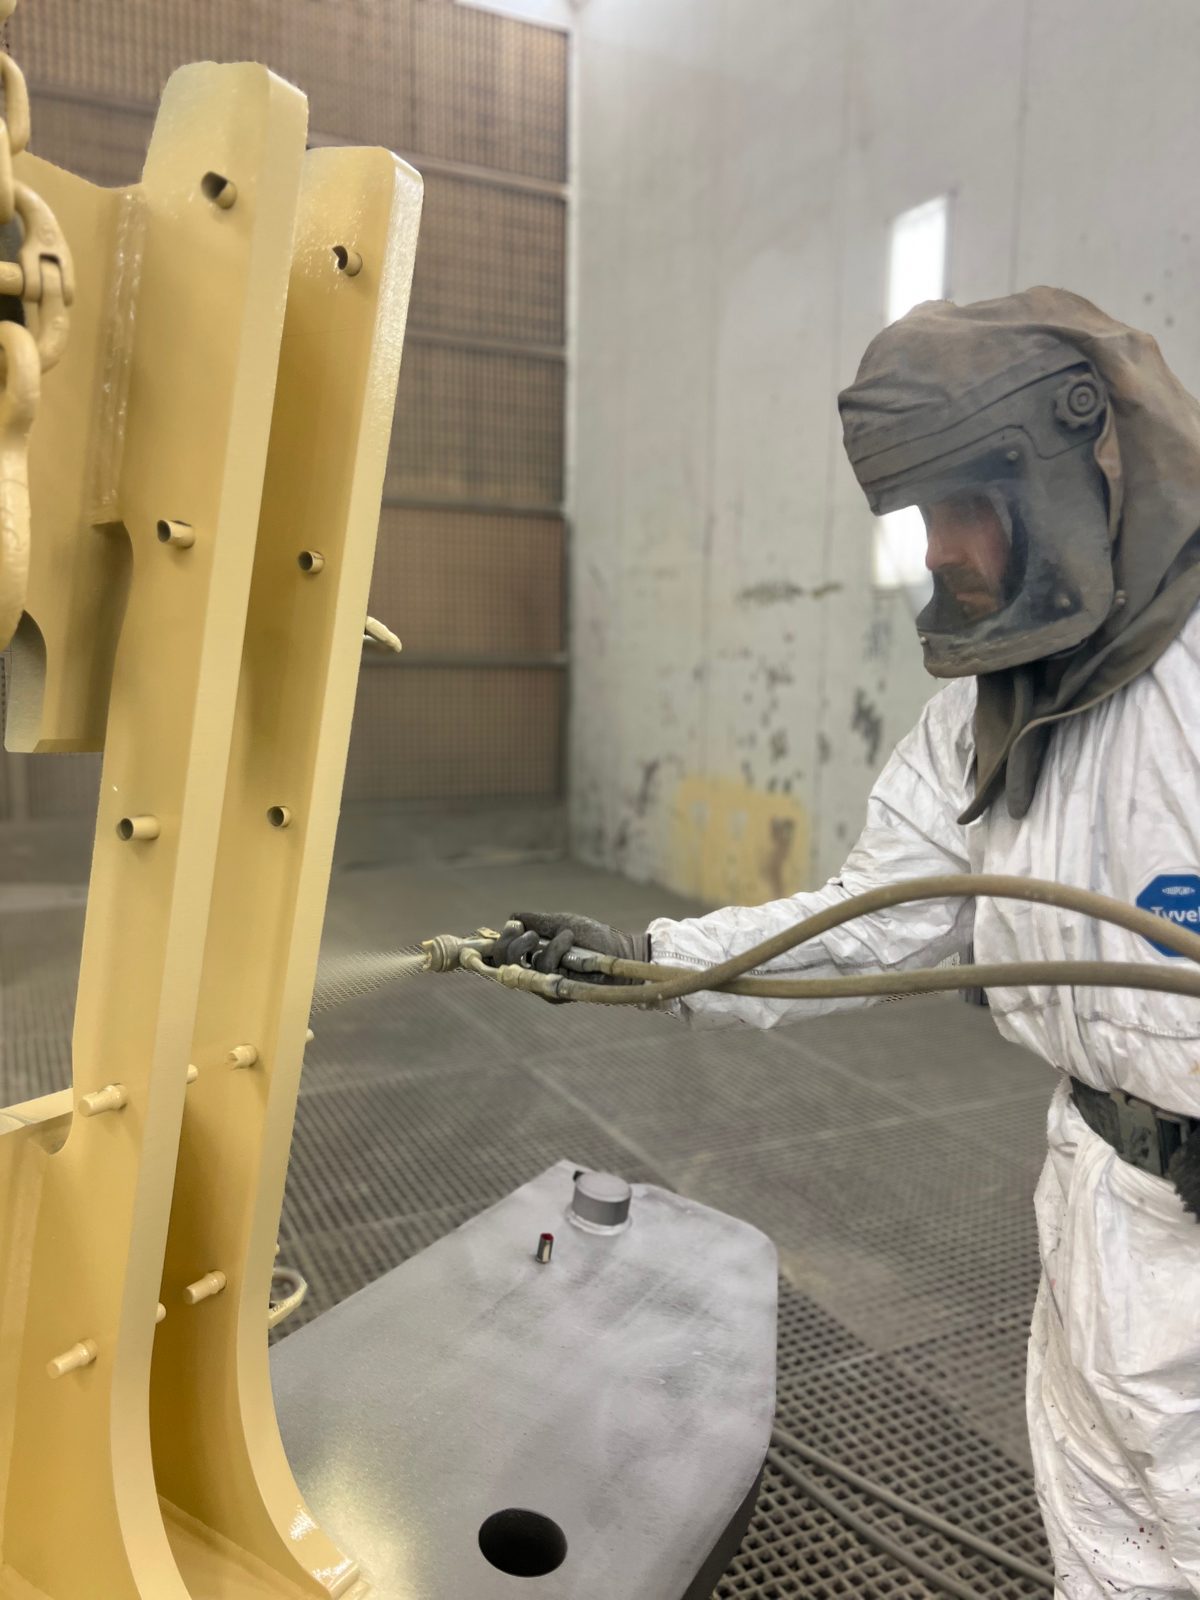
Mellan- och täckskikt bygger upp skiktsystemet enligt EN ISO 12944 – i kulör enligt RAL eller kundens specifikation och i den begärda glansgraden. Varje skikt torkar innan nästa följer.
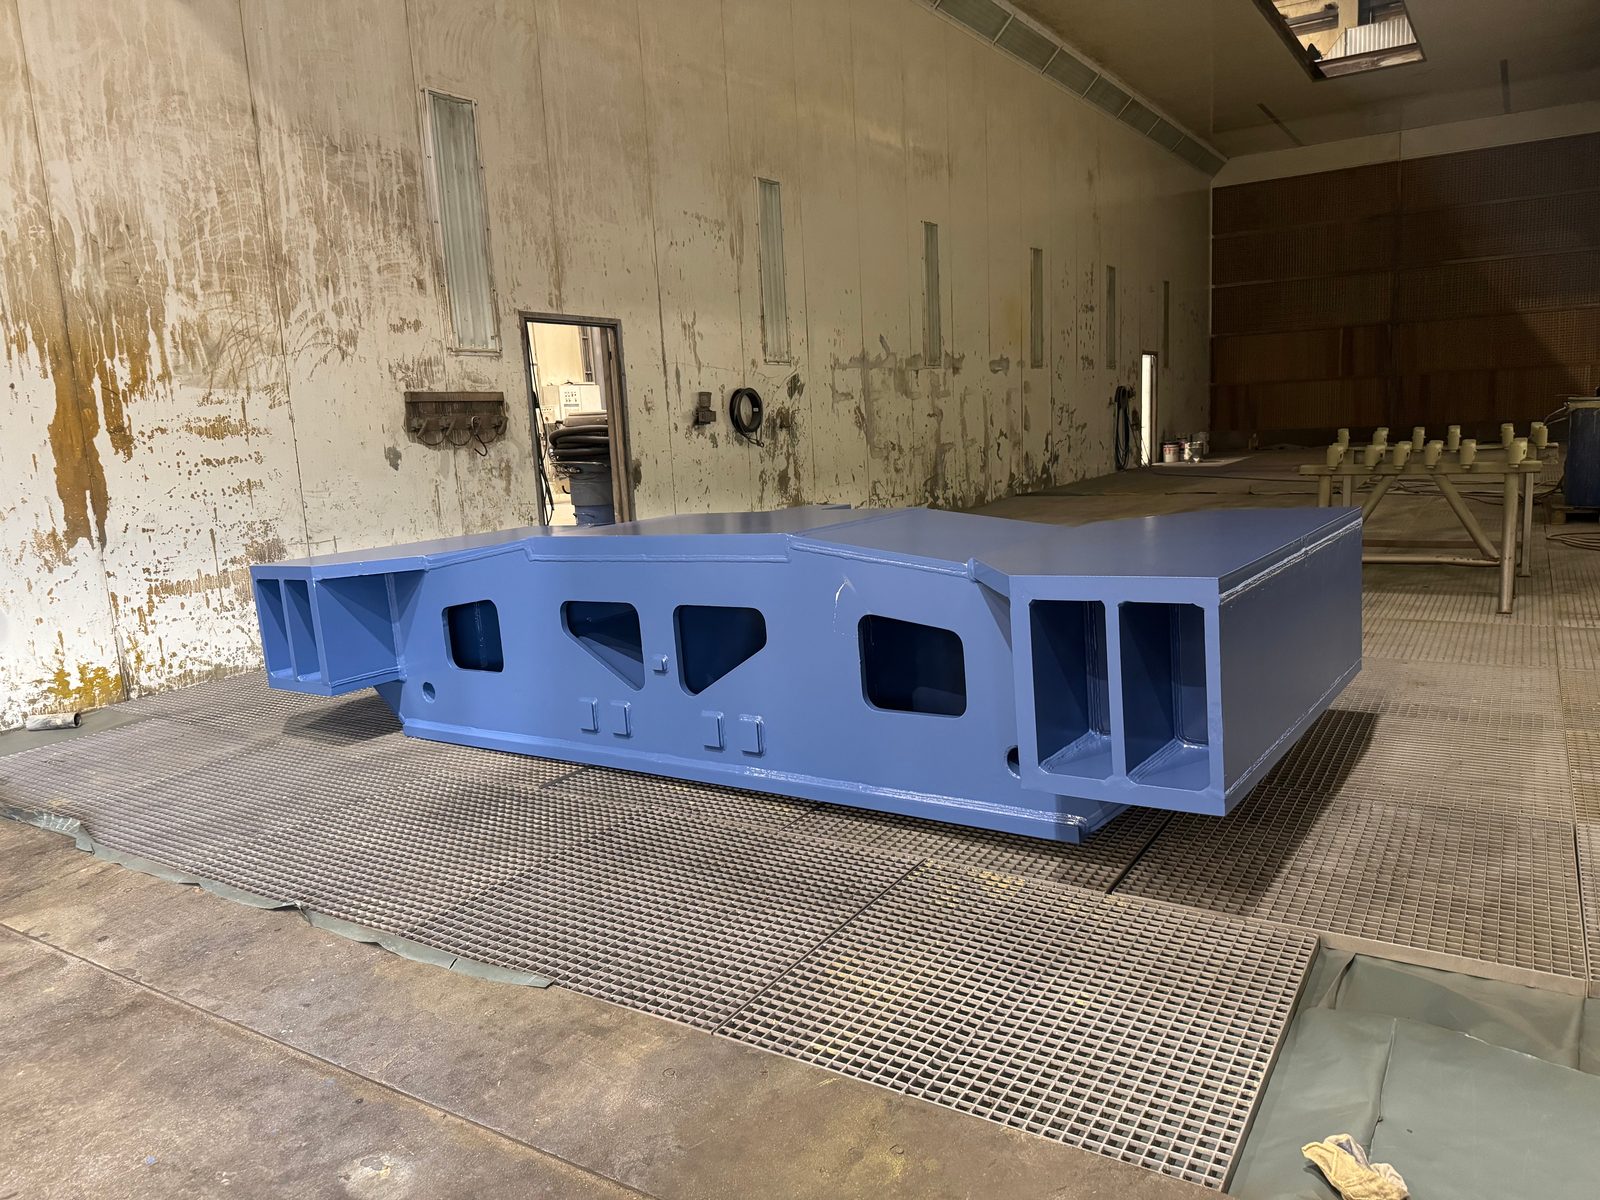
Torrfilmstjockleken mäts. På önskan protokollför vi den tillsammans med förbehandlingsgrad och skiktuppbyggnad för leveransdokumentationen.
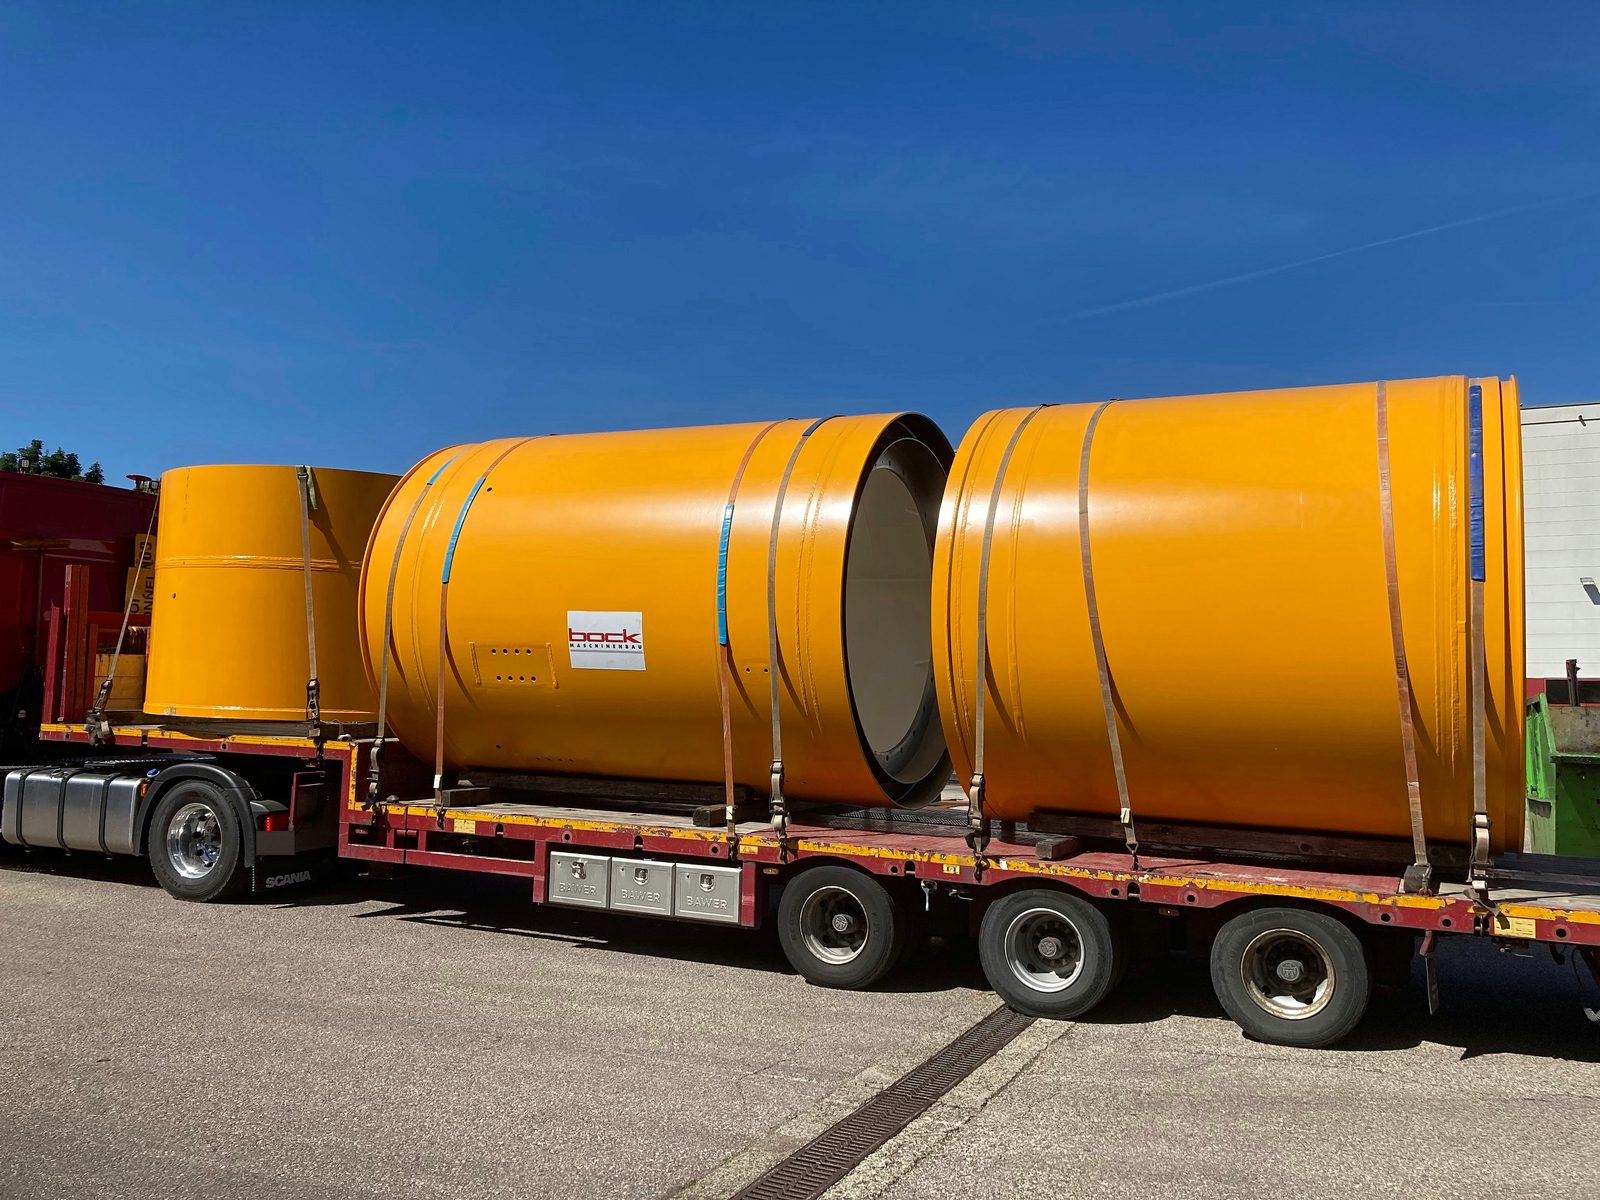
Maskeringarna tas bort, den lackerade detaljen lastas och säkras för transporten.
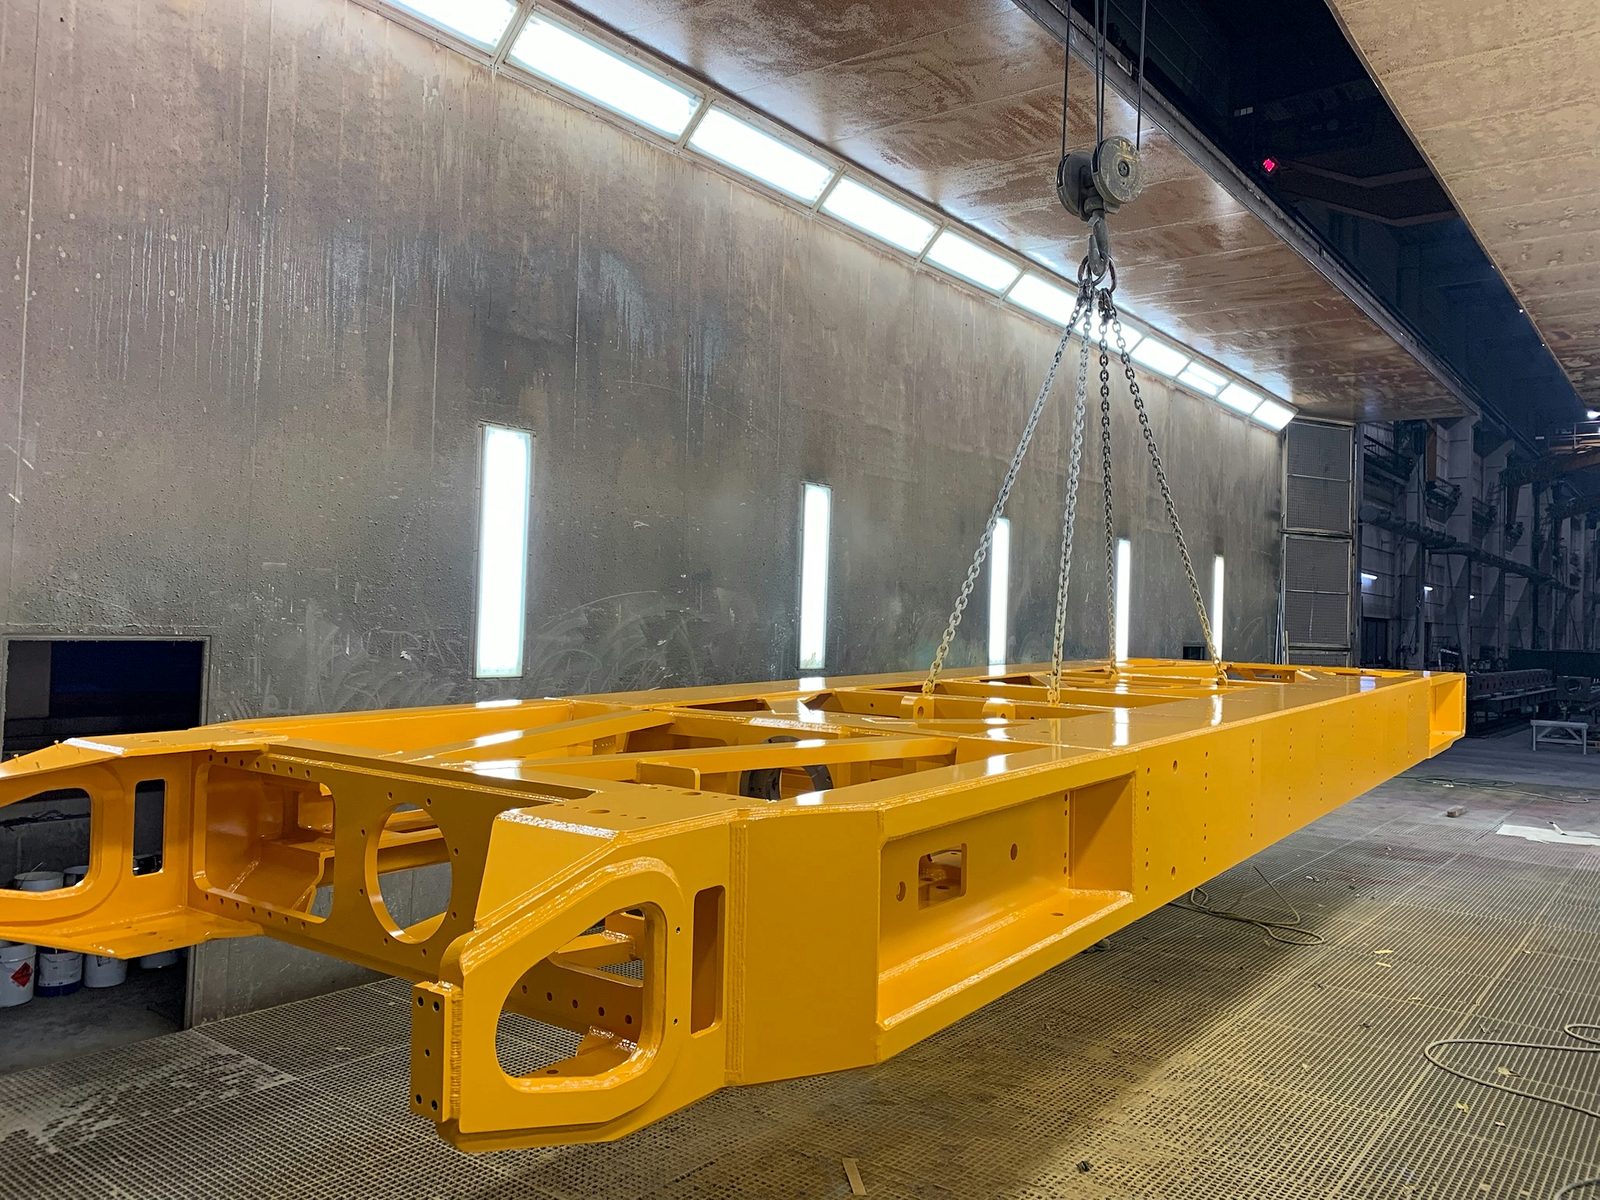
Med 2×25-t-traverssystemet förs tunga detaljer upp till 50 t direkt från svetsverkstad och CNC-bearbetning in i lackeringskabinen.
Skiktuppbyggnad och korrosivitetsklass fastställs utifrån ritning och kundens anvisningar – upp till C5 med hög skyddstid (H).
Sandblästring upp till Sa 2,5 sker omedelbart före lackeringen – utan mellantransport till tredje part.
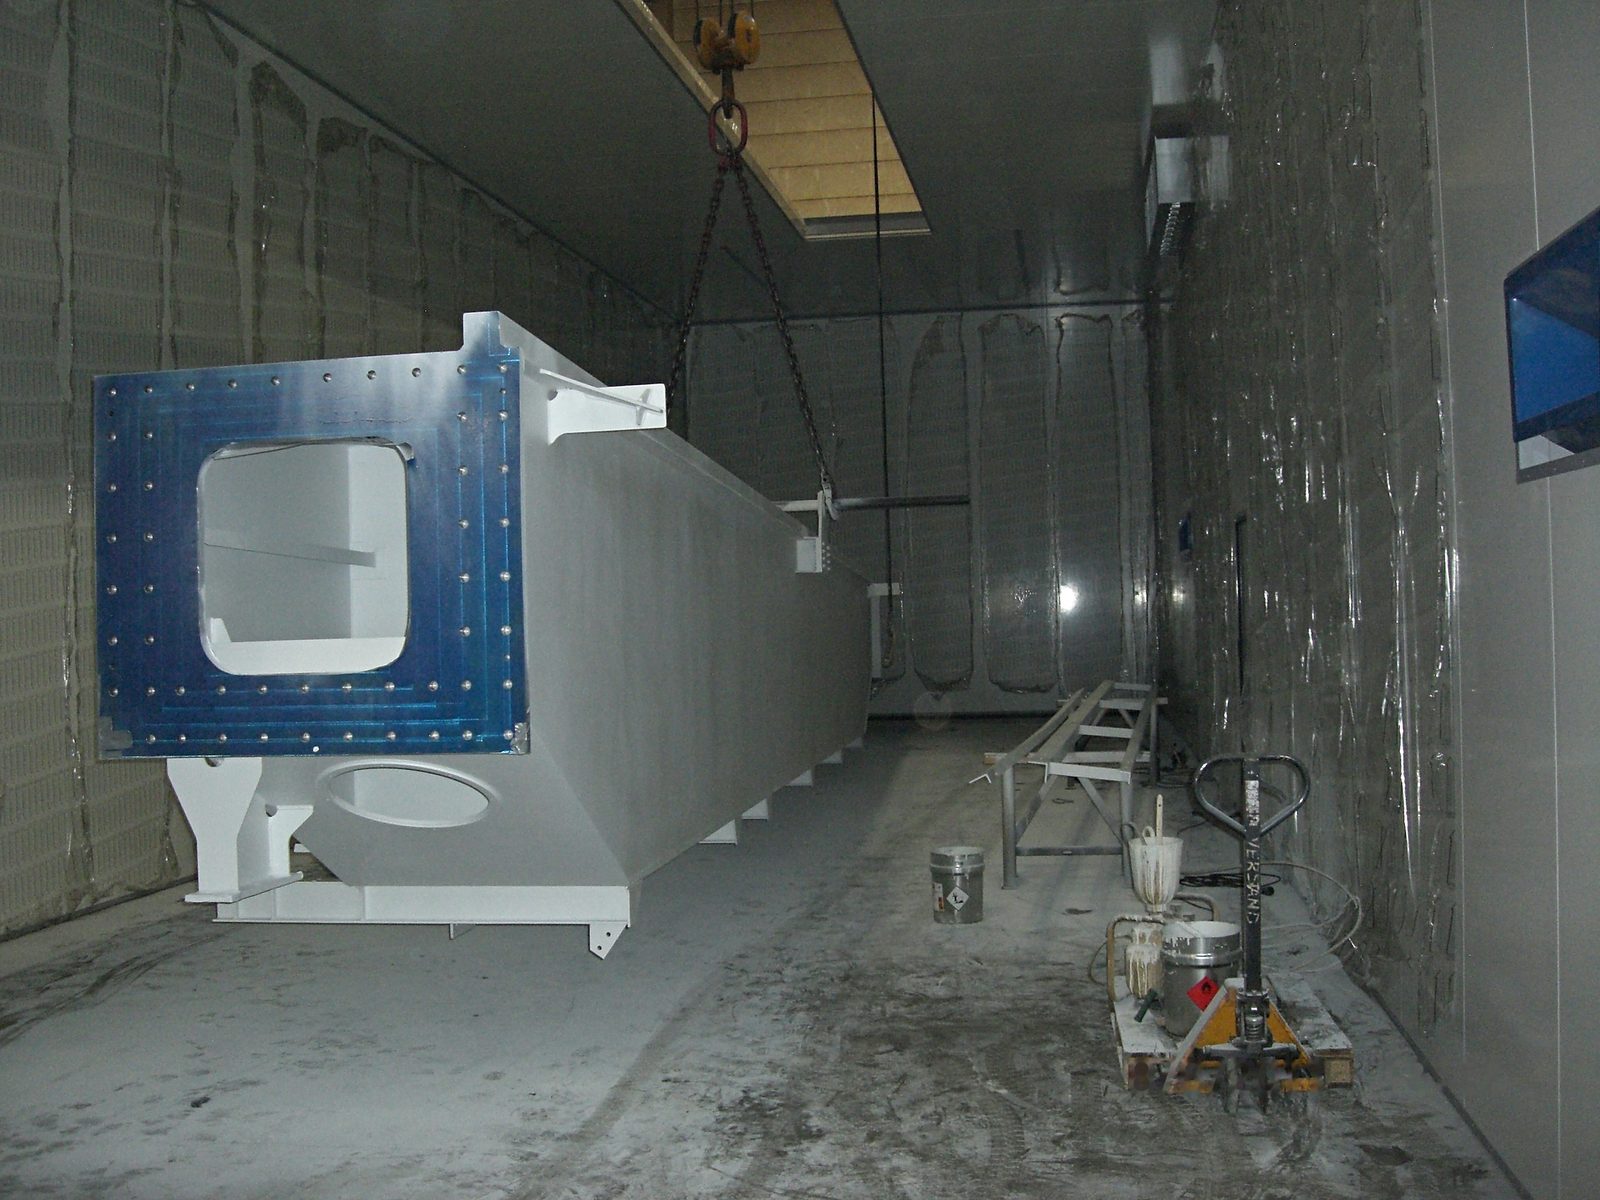
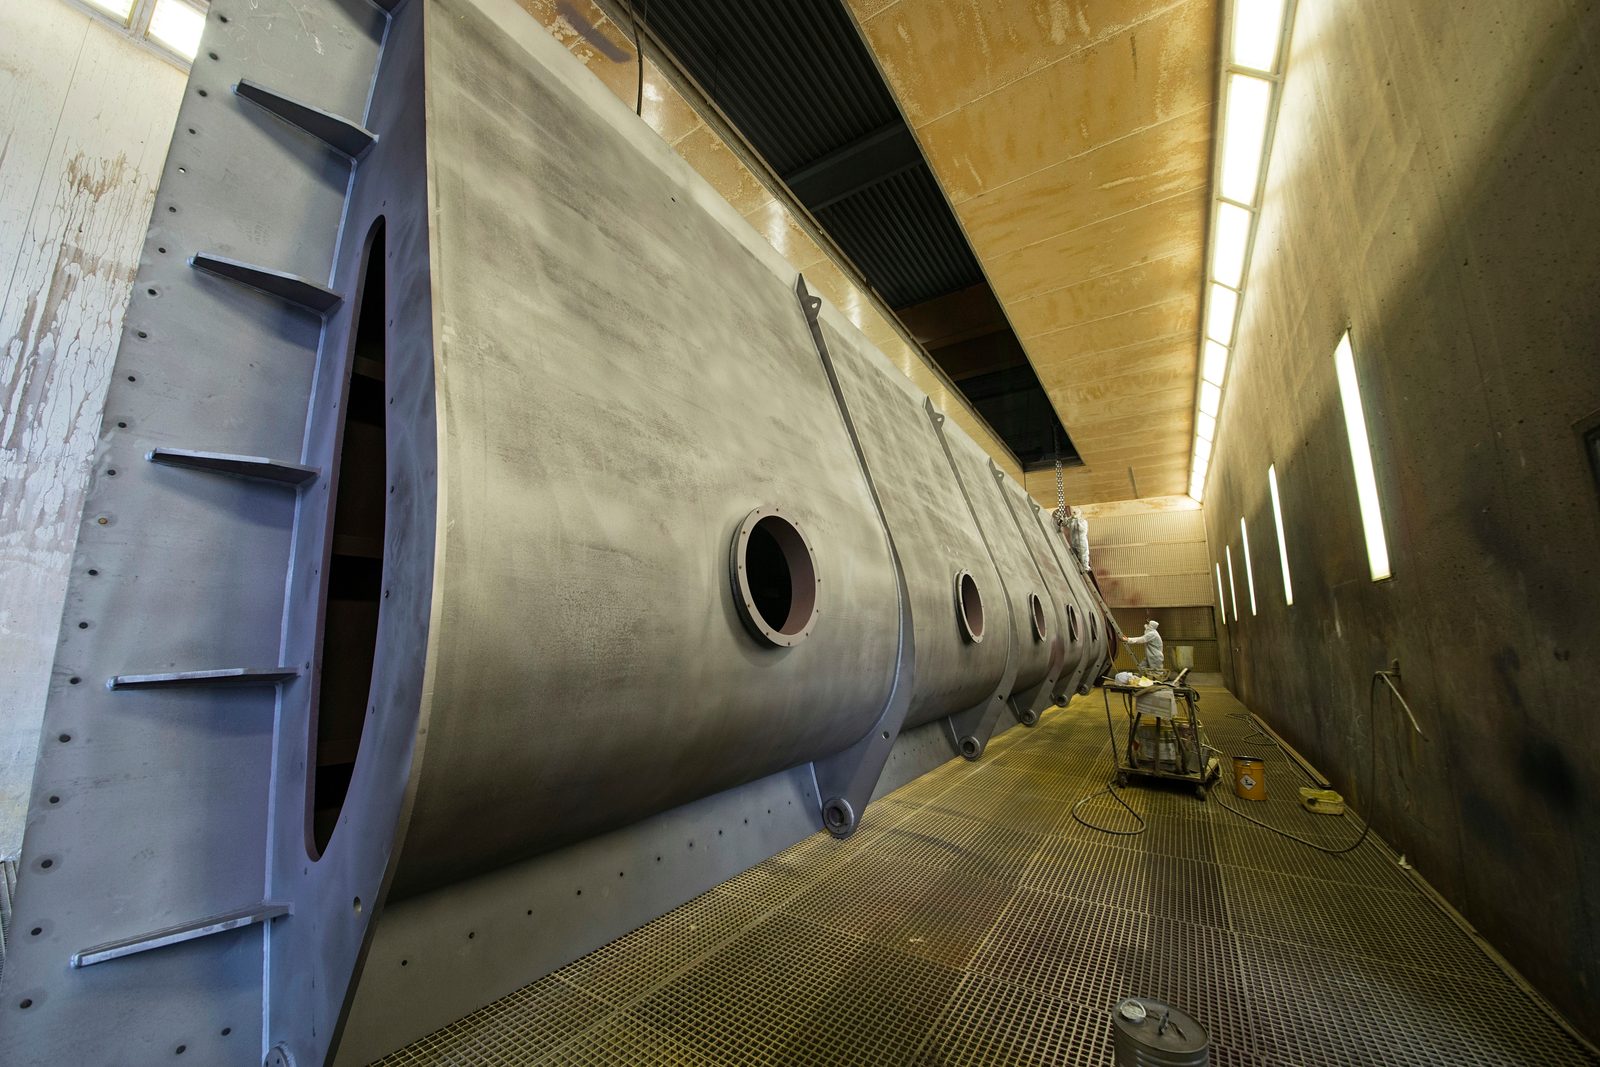
Lackeringskabinen hos Bock har en användbar innerstorlek på 25 × 7 × 6 m. Måtten gör det möjligt att ta emot stora detaljer, långa svetskonstruktioner och storformatiga maskinelement som standardkabiner inte är dimensionerade för.
Med hallens 2×25-t-traverssystem kan tunga detaljer upp till 50 t positioneras säkert och föras in i kabinen. Det tar bort separata transporter och kortar ledtiden mellan svetsning, blästring och lackering.
| Parameter | — |
|---|---|
| Kabinlängd | 25 m |
| Kabinbredd | 7 m |
| Kabinhöjd | 6 m |
En varaktigt vidhäftande lackering kräver en definierad ytförbehandling. Hos Bock finns sandblästring upp till Sa 2,5 i en storrumsblästerkabin direkt internt.
Sa 2,5 är renhetsgraden som enligt EN ISO 12944 krävs som underlag för de flesta korrosionsskyddande skiktsystem. Eftersom blästerkabin och lackeringskabin ligger i samma anläggning bortfaller mellantransporter – detaljerna lackeras direkt efter blästringen.
Blästerkabinen har samma storrumsmått som lackeringskabinen och är dimensionerad för tunga detaljer upp till 50 t.
Vid flamsprutförzinkning smälts zink i en låga och sprutas på den blästrade stålytan. Zinkskiktet skyddar stålet katodiskt – som en varmförzinkning, men utan zinkbad.
Detaljen värms därvid bara upp i liten grad. Metoden lämpar sig därför för svetskonstruktioner som skulle slå sig i zinkbadet, för detaljer som är för stora för ett zinkbad och för bättring av förzinkade ytor efter svetsning.
Ytan förbehandlas i den egna blästerkabinen; transport till en extern förzinkningsanläggning behövs inte.
På önskan grundmålas och täckmålas zinkskiktet i samma verkstad. Detta duplexsystem av sprutförzinkning och beläggning utförs utan transport mellan förzinkare och lackerare.
Lackeringen hos Bock passar för ett brett urval av ståldetaljer och material:
Lacksystem, skiktuppbyggnad och krav på underlag och korrosivitetsklass fastställs projektvis enligt EN ISO 12944 och kundens anvisningar.
Färgsättning och skiktuppbyggnad hämtar vi från ritning och beläggningsspecifikation. Vi lackerar bland annat:
Om ingen lacktillverkare är föreskriven väljer vi beläggningssystemet utifrån korrosivitetsklass och driftförhållanden.
Lackeringen hos Bock ingår i det certifierade kvalitetsledningssystemet enligt DIN EN ISO 9001:2015. Skiktuppbyggnad, förbehandlingsgrad och beläggningskrav definieras och dokumenteras utifrån ritning, normkrav och kundens anvisningar.
EN ISO 12944 fastställer krav på korrosionsskydd av stålkonstruktioner genom beläggningssystem – inklusive korrosivitetsklasser, skikttjocklekar, förbehandlingsgrader och förväntad skyddstid. Konkret korrosivitetsklass och skiktsystem avtalas efter projektets krav.
För detaljer som tillverkas som del av certifierade svetsade komponenter enligt DIN EN 1090-2 EXC3 kan lackeringen infogas i svetstillverkningens överordnade kvalitetsram. Krav på provning och dokumentation fastställs projektvis.
Lackering hos Bock är inget isolerat steg utan del av ett integrerat tillverkningsflöde. Följande föregående processer kan kombineras i samma anläggning:
Detaljer kan därmed inte bara lackeras utan även svetsas, formas, bearbetas skärande och blästras – efter projektets krav inom en och samma anläggning.
Industrilackering hos Bock används där varaktigt korrosionsskydd krävs på storformatiga eller tunga ståldetaljer:
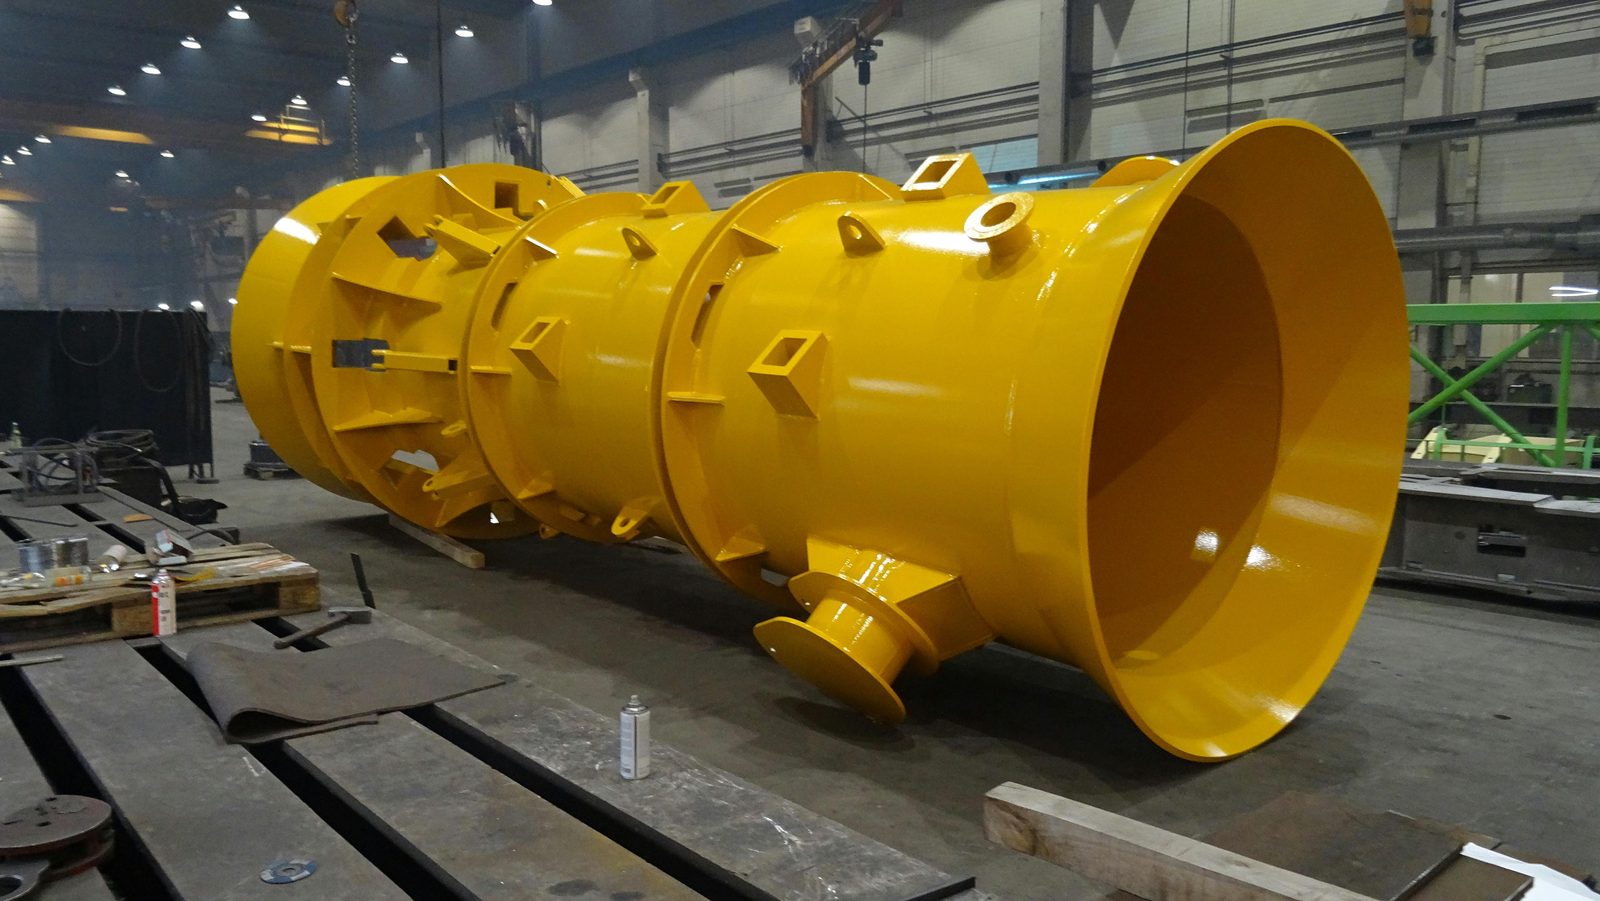
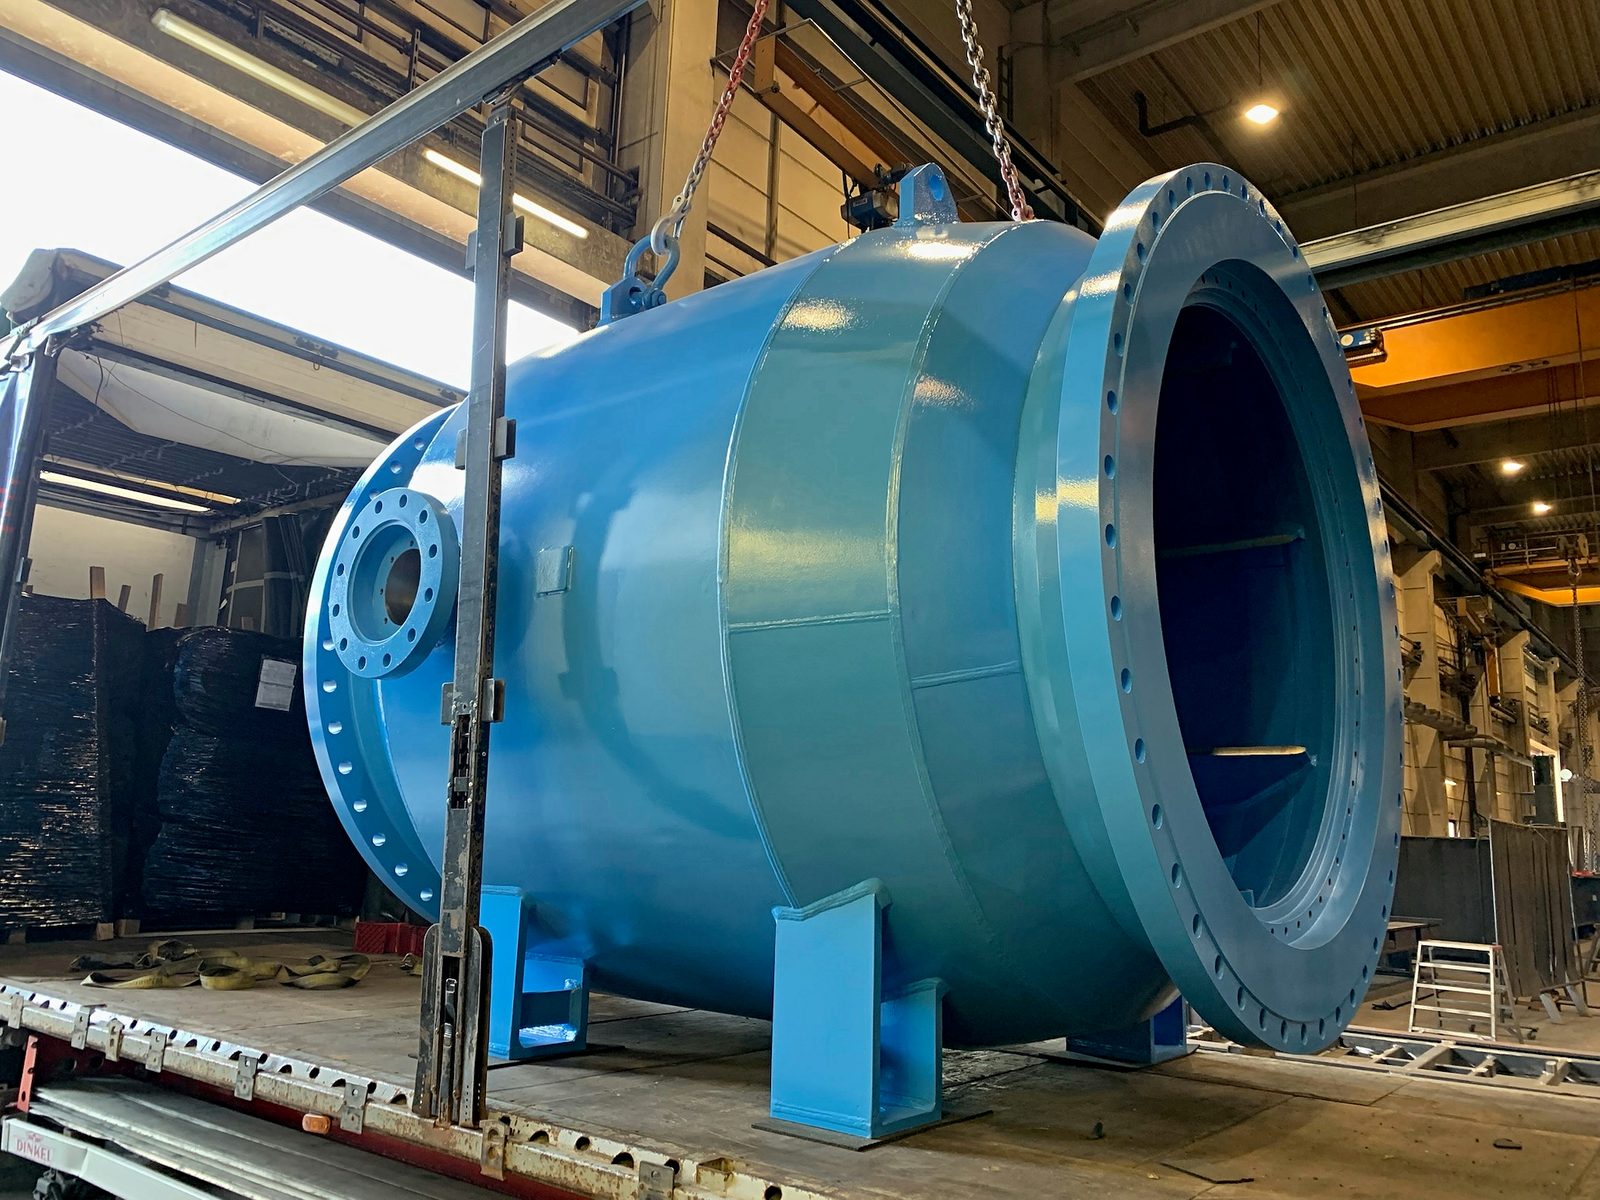
Industrilackering finns som avslutande tillverkningssteg för kompletta komponenter – även för motvikter och andra tunga detaljer till entreprenadmaskiner samt för komponenter som svetsats, CNC-bearbetats och blästrats i samma anläggning.
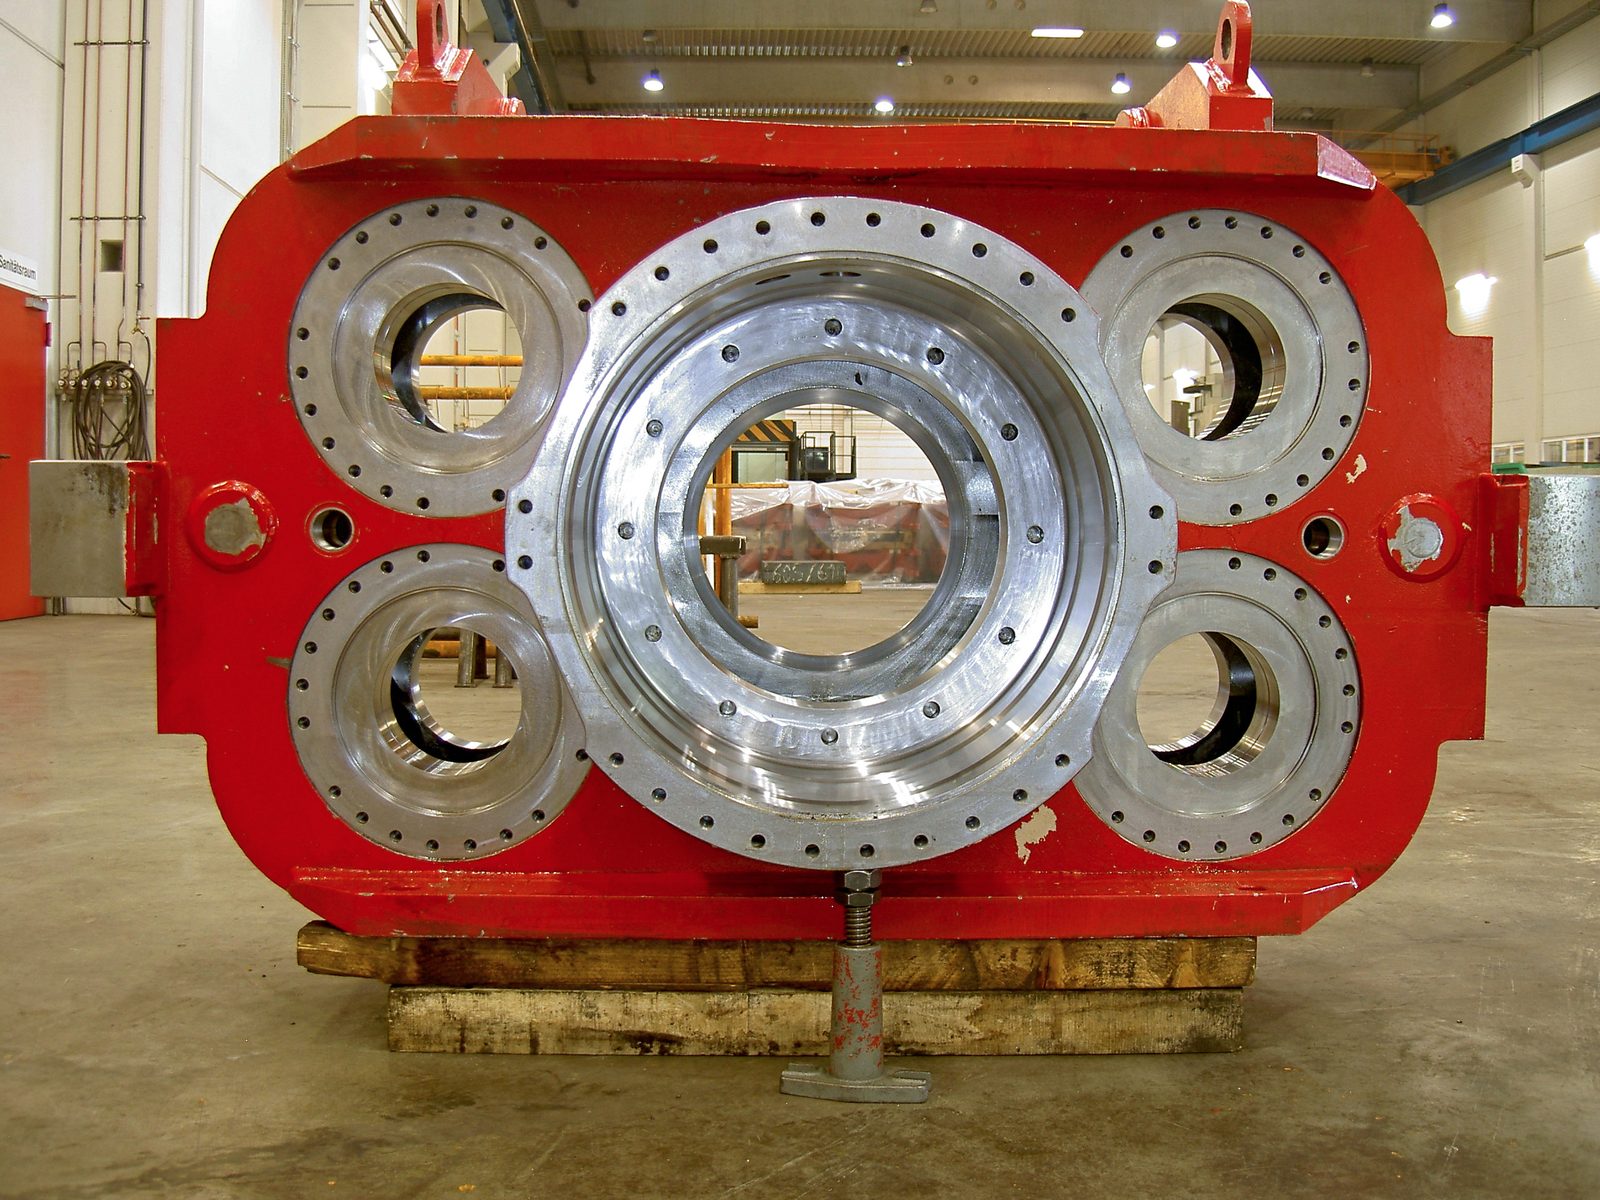
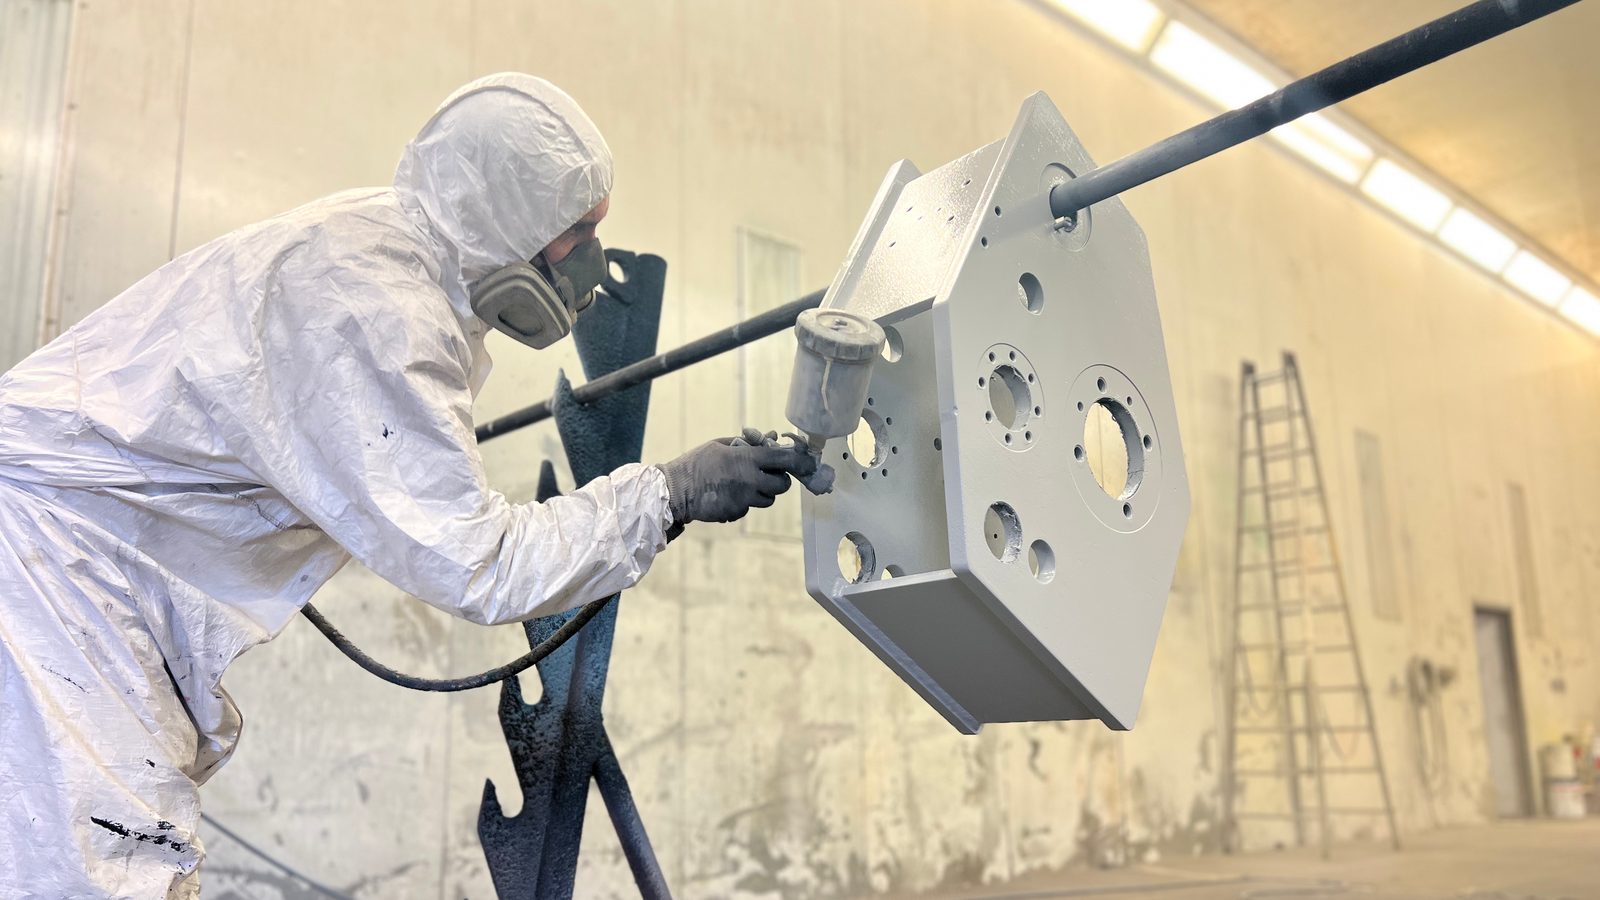
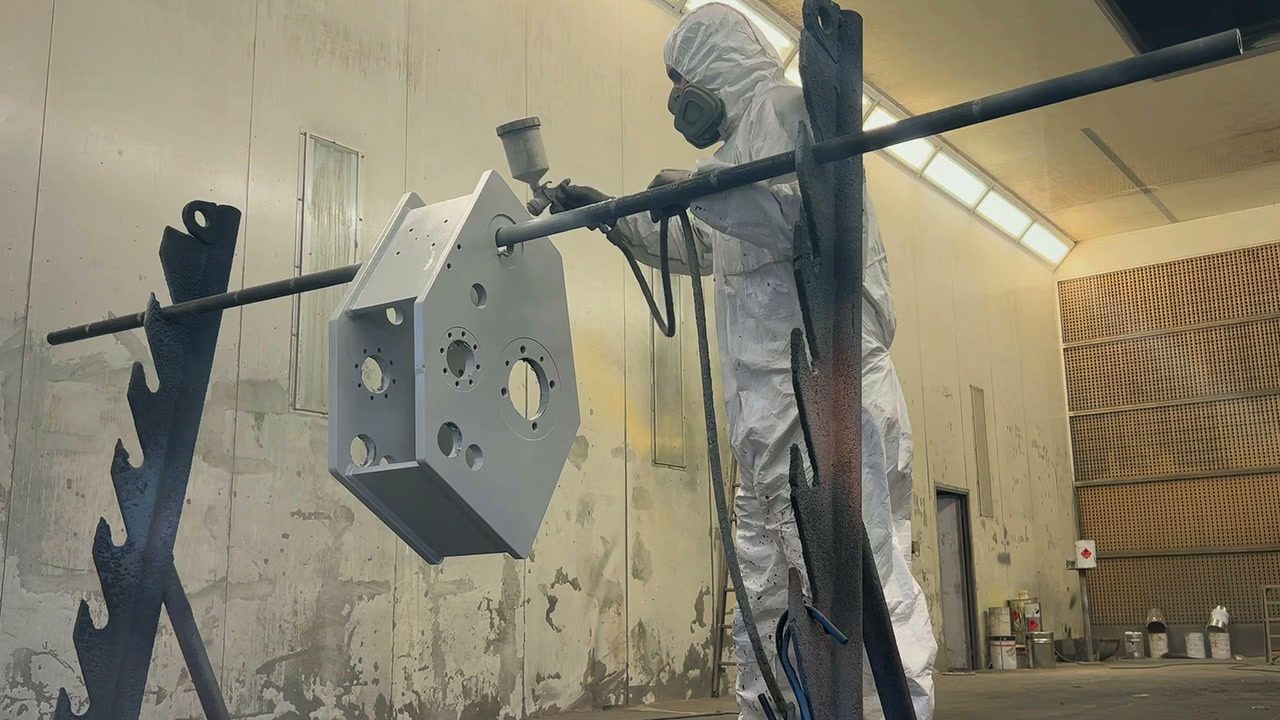
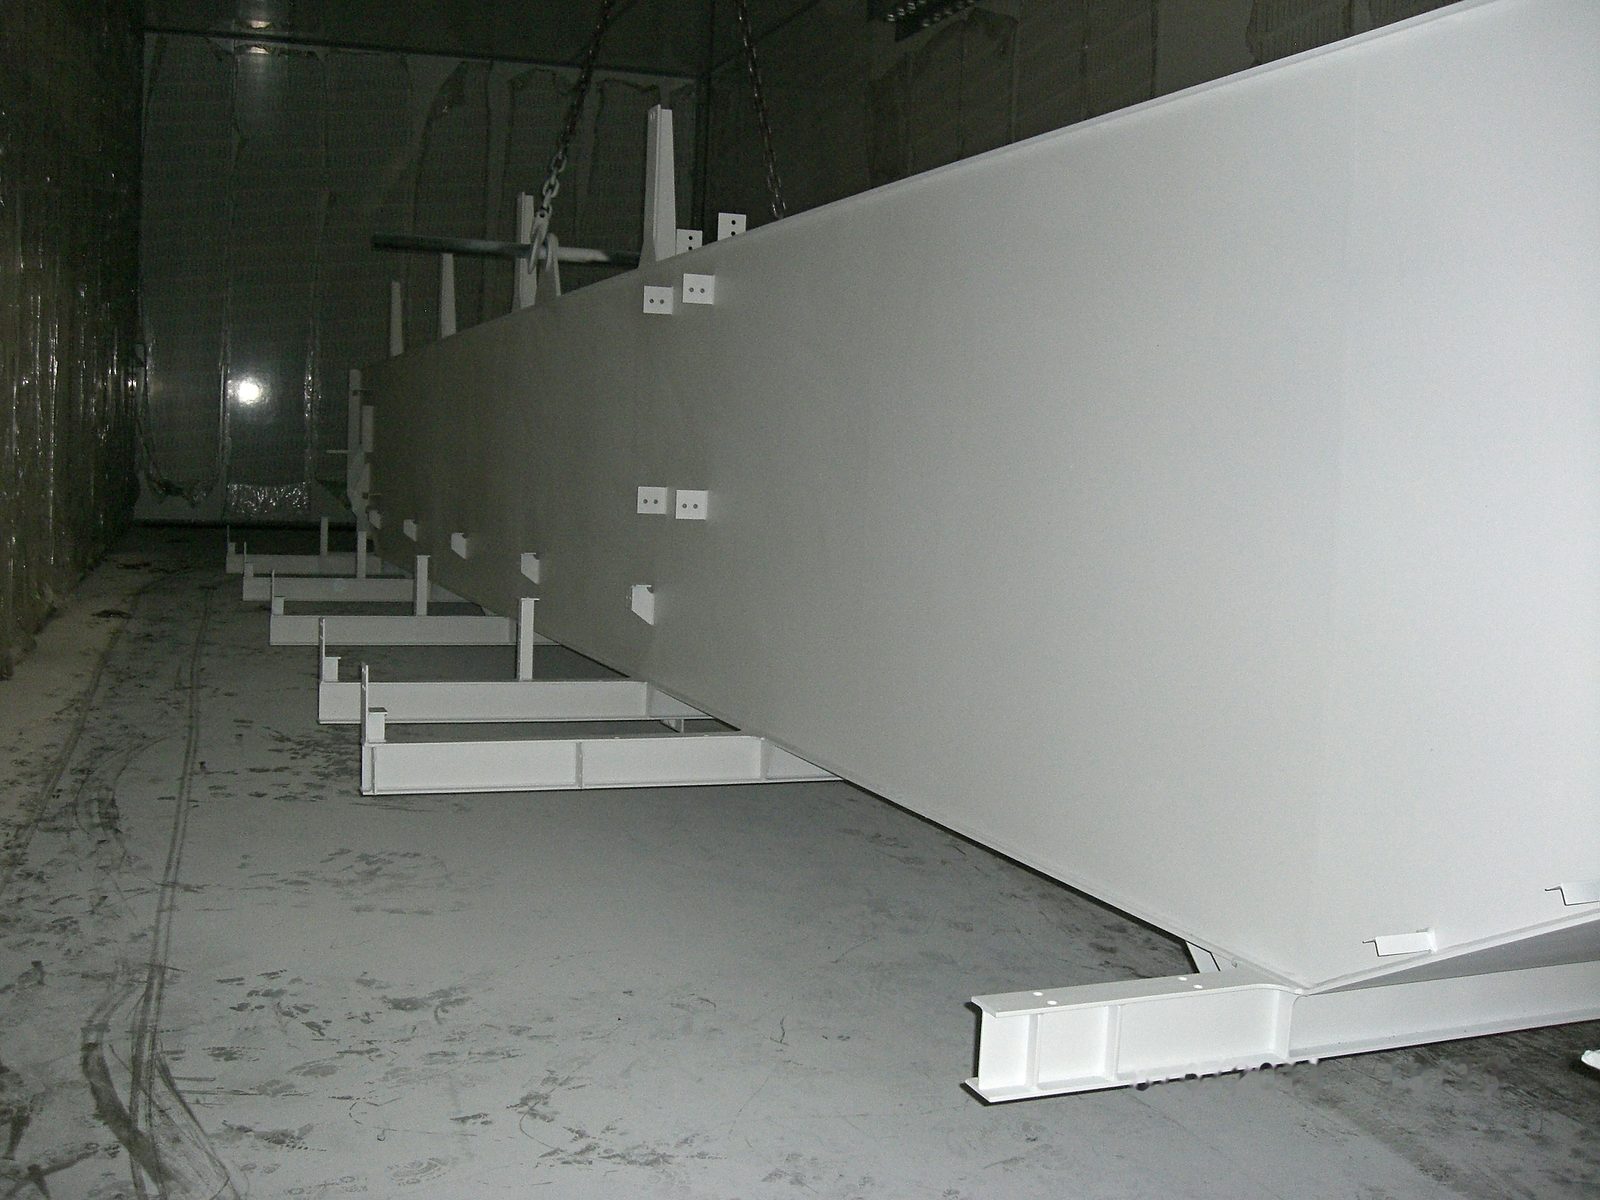
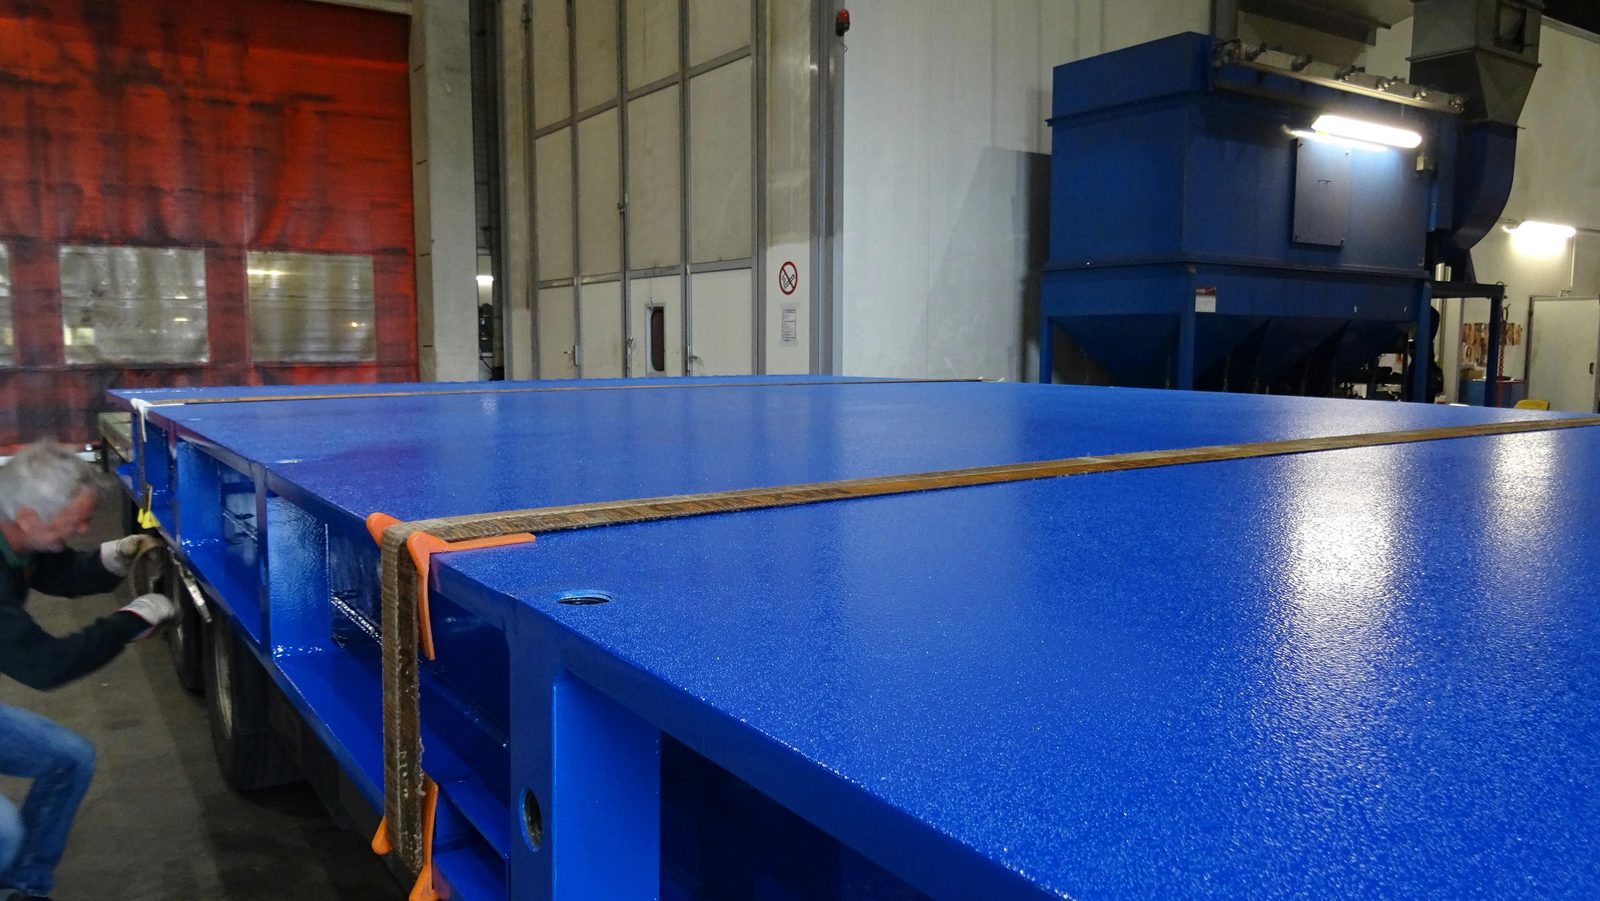
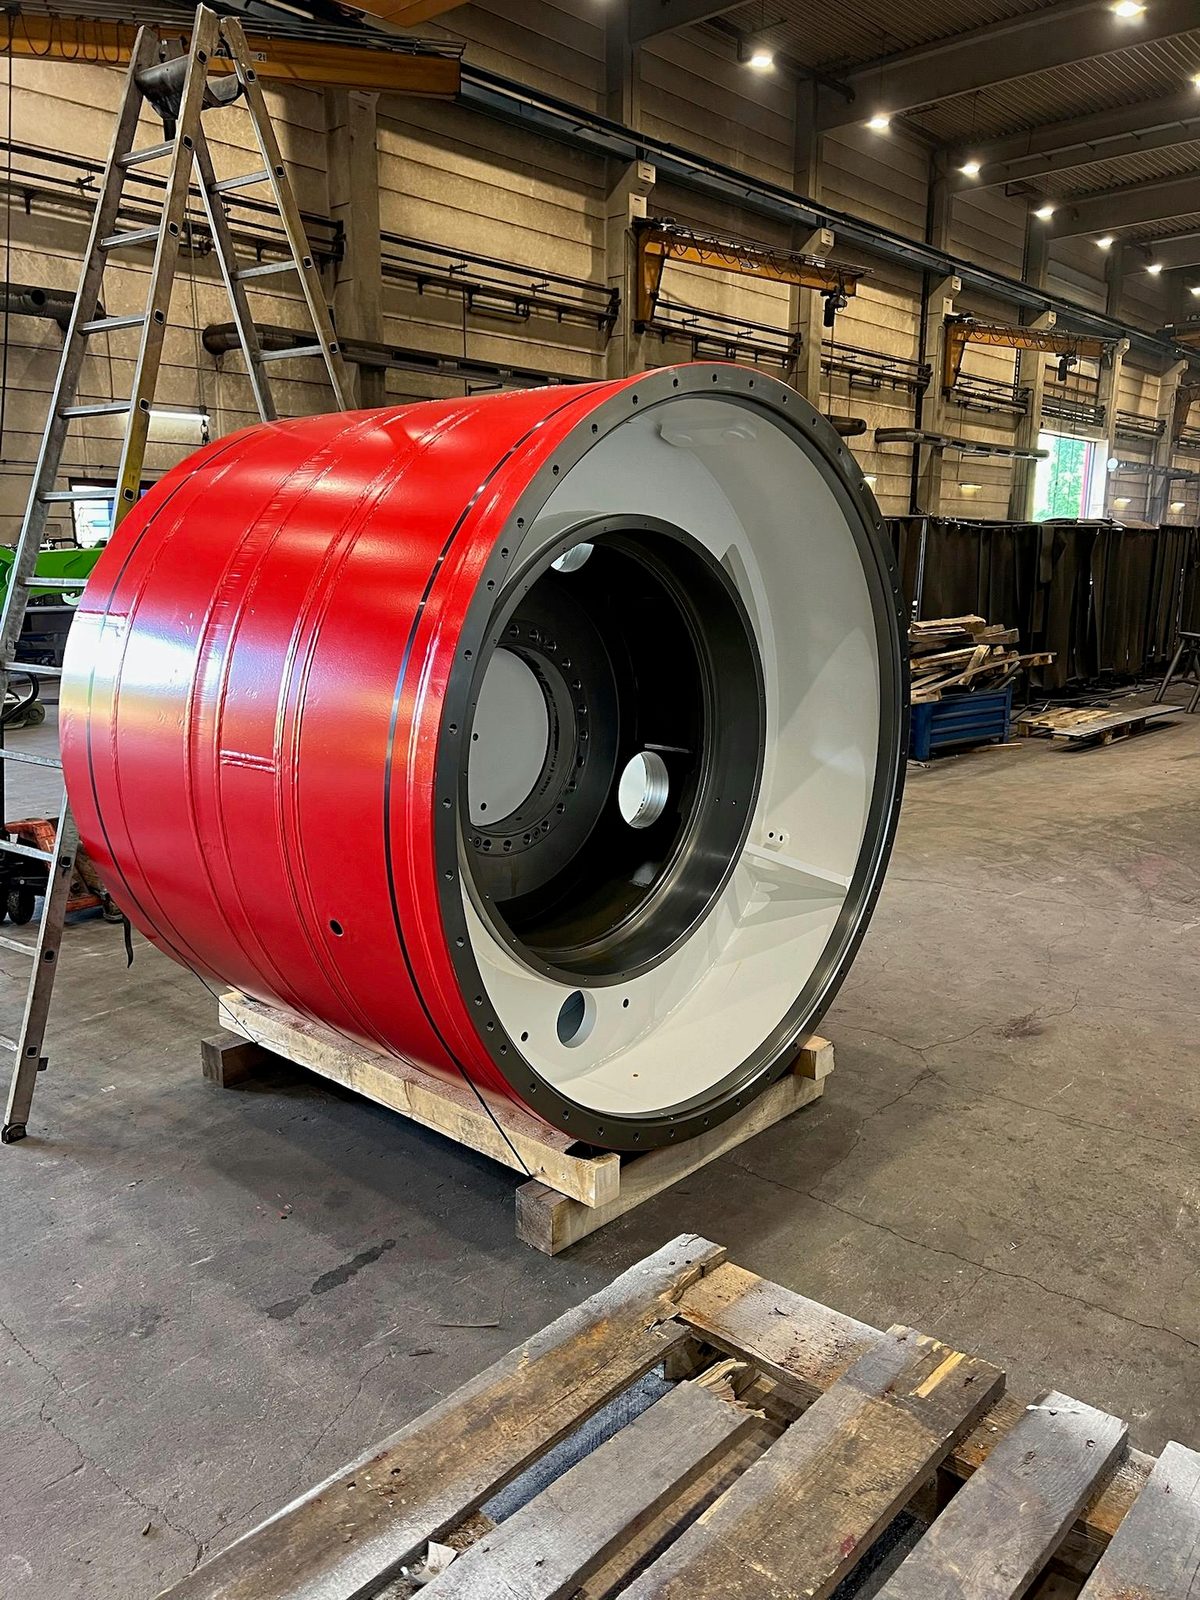
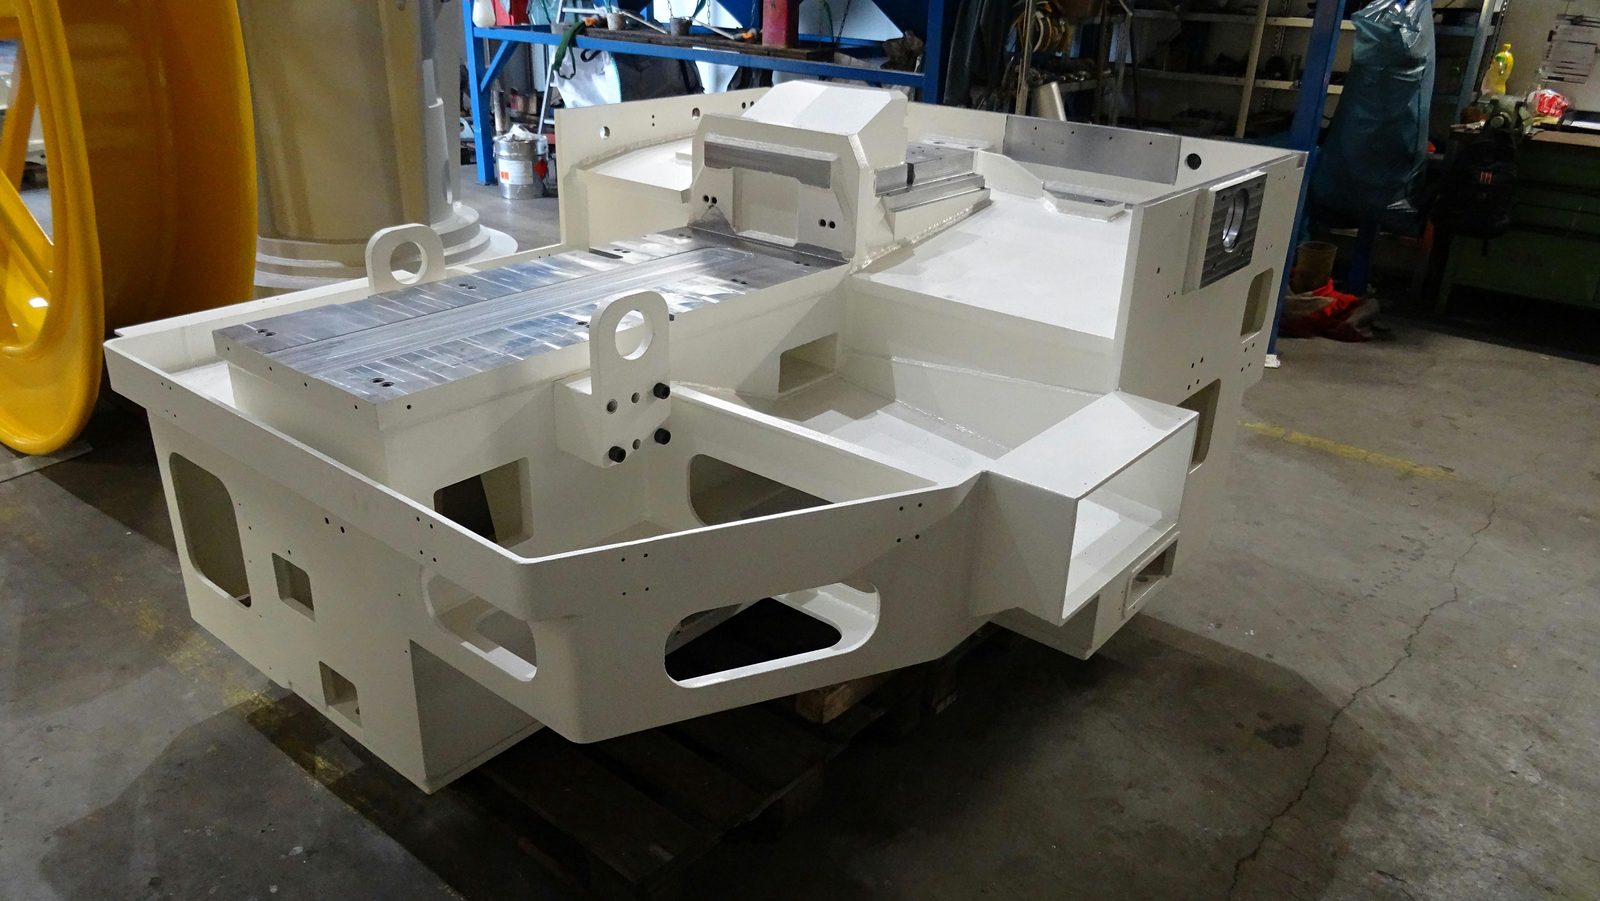
Våra industrilackerare i arbete i lackeringsboxen. Verkliga detaljer från vår lackering i Lorch – från en grovplåtssvetskonstruktion i storrumskabinen över långa maskinramar och bearbetade stålringar till en färdigmonterad trumkomponent.
Mer från produktionen: Sandblästring & lackering · 23 bilder
Bock Maschinenbau driver industrilackering på orten Lorch som del av en integrerad tillverknings- och korrosionsskyddsprocess:
Anläggnings-, maskin- och fordonstillverkare i Stuttgartregionen, i Baden-Württemberg och hela DACH-området får blästring och lackering enligt EN ISO 12944 från en leverantör i Lorch.
Lackeringskabinen för industrilackering hos Bock har en användbar innerstorlek på 25 × 7 × 6 m och tar emot tunga detaljer upp till 50 t. Detaljerna positioneras med produktionshallens 2×25-t-kransystem och förs in i kabinen.
Industrilackeringen sker enligt EN ISO 12944 upp till korrosivitetsklass C5 med hög skyddstid (H). Skiktsystem och korrosionsskyddsklass avtalas projektvis enligt ritning, normkrav och kundens anvisningar.
I kulör enligt RAL eller kundens specifikation och i den begärda glansgraden, från matt och lågreflekterande till blank. Om kunden föreskriver en lacktillverkare lackerar vi med dennes beläggningsmaterial. För trampytor och lastytor är även halkskyddande beläggningar med sträv yta möjliga.
Ja, i egen anläggning. Zinken sprutas på den tidigare blästrade ytan, och detaljen värms därvid bara upp i liten grad. Metoden är aktuell för detaljer som skulle slå sig i zinkbadet eller är för stora för det.
Genom sandblästring upp till Sa 2,5 enligt ISO 8501-1 i en storrumsblästerkabin i samma fabrik; det är den vanliga ytförbehandlingen för korrosionsskyddande skiktsystem enligt EN ISO 12944. Lackeringen sker omedelbart efter blästringen.
Lackering sker av konstruktionsstål (S235, S355), finkornstål och höghållfast konstruktionsstål, Hardox efter sandblästring och grundmålning samt maskindelar, hus och gjutna detaljer, behållare och storformatiga specialkonstruktioner. Ytterligare material och detaljtyper lackeras enligt överenskommelse.
Skiktuppbyggnad, förbehandlingsgrad och beläggningskrav definieras enligt ritning, normkrav och kundens anvisningar och dokumenteras i kvalitetsledningssystemet enligt DIN EN ISO 9001:2015. För detaljer från svetsade komponenter enligt DIN EN 1090-2 EXC3 kan lackeringen infogas i svetstillverkningens kvalitetsram; krav på provning och dokumentation fastställs projektvis.
På orten Lorch, i samma fabrik som sandblästring, svetsning, kantpressning och CNC-bearbetning. Blästring och lackering enligt EN ISO 12944 sker därmed utan transport mellan två företag.
För en första bedömning: ange detaljmått, material, vikt, önskad korrosivitetsklass enligt EN ISO 12944, kulör och krav på skiktuppbyggnad eller dokumentation. Vi tar fram en projektspecifik offert.