Долговечное покрытие крупногабаритных и тяжёлых деталей до 50 т — промышленная окраска по EN ISO 12944 в камере 25 × 7 × 6 м, пескоструйная обработка и окраска из одних рук в Lorch.
Для крупногабаритных деталей и длинных сварных конструкций в одной установке.
Перемещение крановой системой 2×25 т напрямую из сварочного производства и ЧПУ-обработки.
Система покрытия и класс антикоррозионной защиты по требованию — до C5 с высокой долговечностью защиты (H).
Подготовка поверхности без промежуточной транспортировки — короткий производственный цикл.
Сварка, гибка, ЧПУ-обработка, пескоструйная обработка и окраска на одном предприятии.
Система менеджмента качества по DIN EN ISO 9001:2015, сертифицированное сварочное предприятие по DIN EN 1090-2 EXC3.
Промышленная окраска служит для долговременной антикоррозионной защиты стальных деталей и сварных конструкций. Окраска выполняется по EN ISO 12944 — международному стандарту, определяющему классы антикоррозионной защиты, системы покрытий и требования к подготовке поверхности и материалам покрытий.
В Bock окраска выполняется в крупногабаритной камере, в которой могут размещаться также крупноформатные сварные конструкции, детали машин, резервуары и специальные детали. Пескоструйная обработка как подготовка поверхности доступна на том же предприятии — перемещение и манипулирование осуществляются собственной крановой системой.
Окраска встроена в сертифицированную систему менеджмента качества по DIN EN ISO 9001:2015. Структура слоёв, требования к подготовке адгезионной основы и обязательства по документированию согласовываются под конкретный проект в соответствии с чертежом, нормативными требованиями и требованиями заказчика.
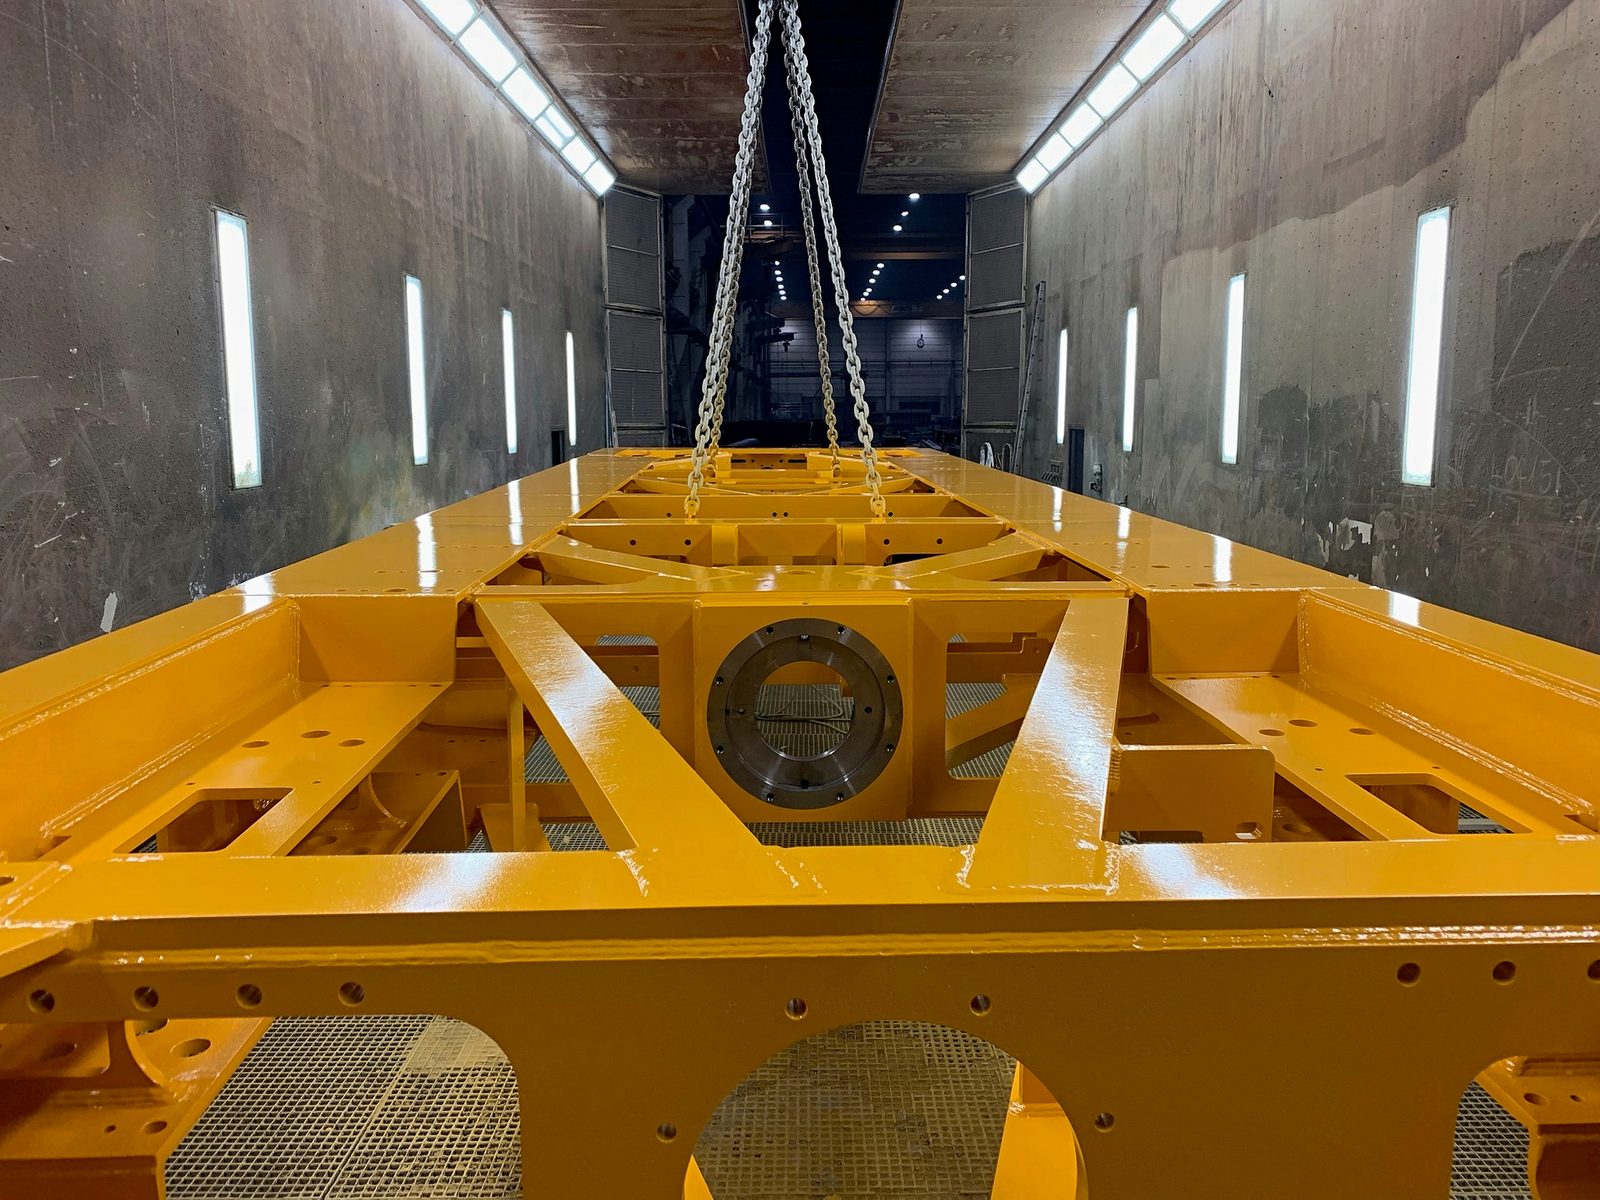
Промышленная окраска в Bock выполняется в шесть этапов: приёмка и маскирование, пескоструйная обработка до Sa 2,5, очистка и грунтование, промежуточный и покрывной слой, измерение толщины слоя и погрузка.
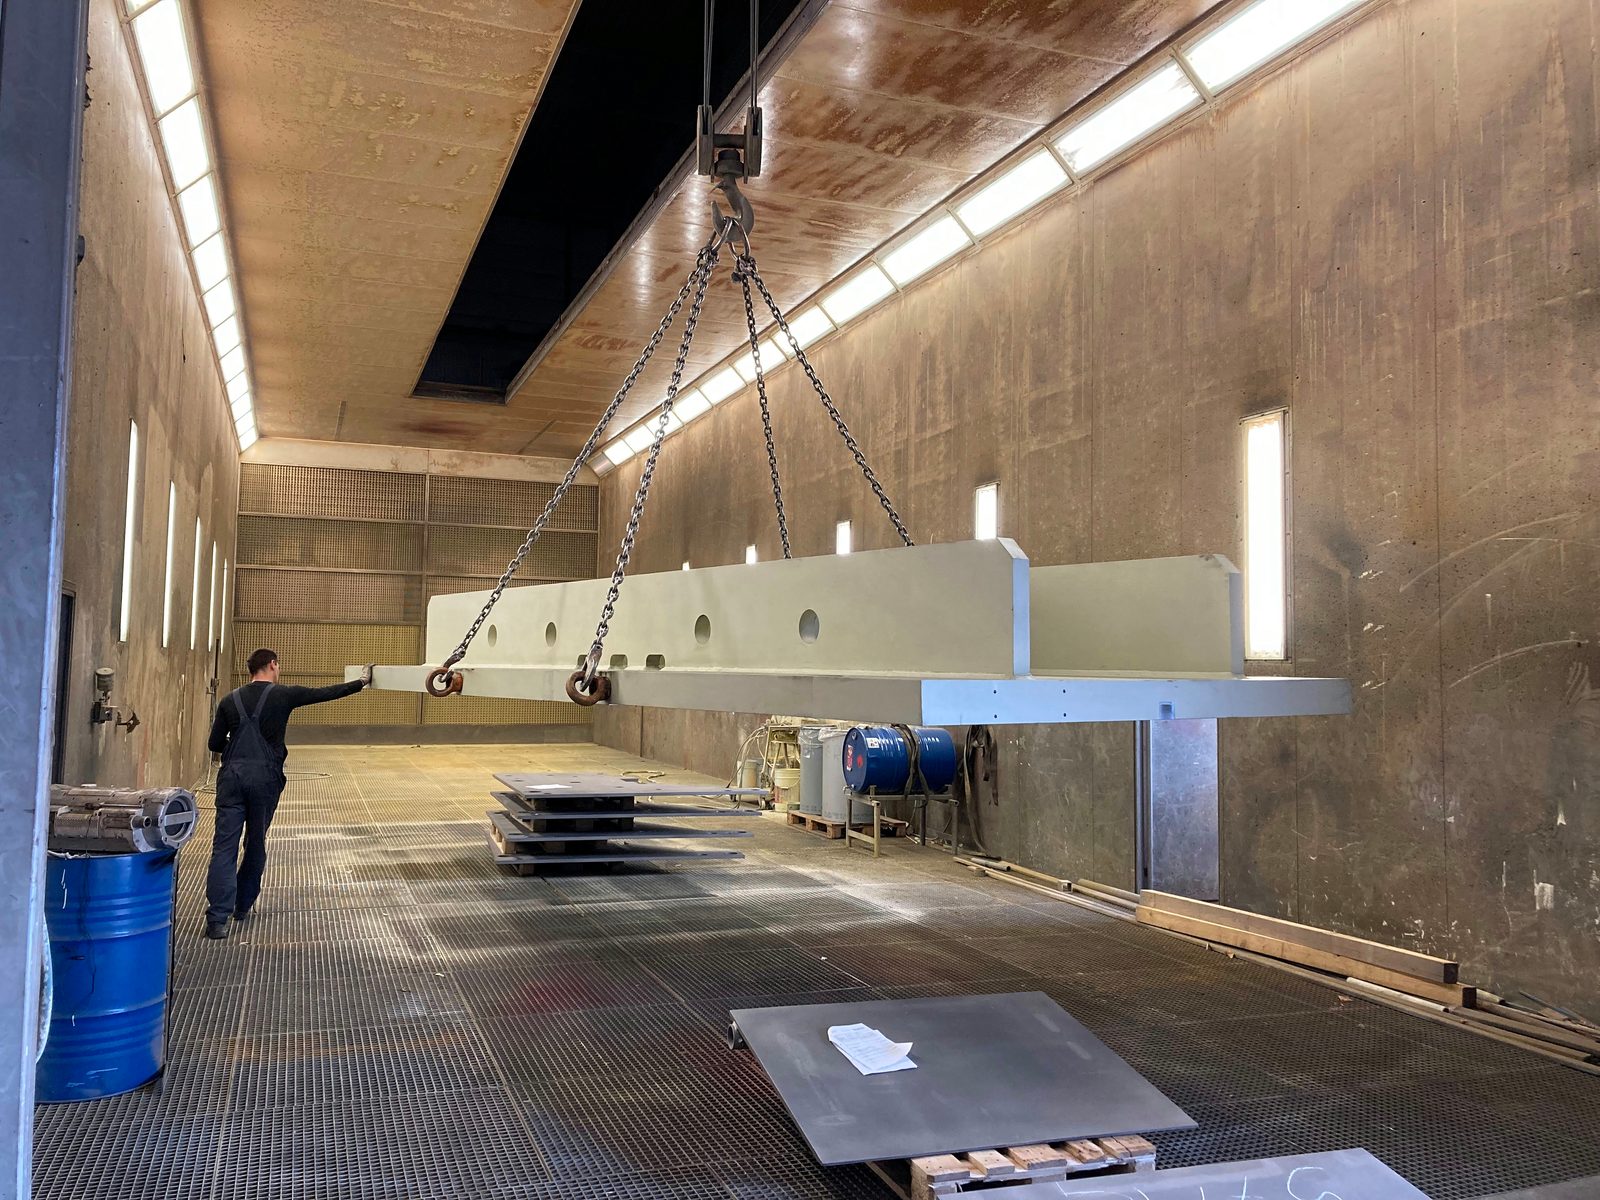
Деталь поступает по системе цеховых кранов непосредственно из сварочного цеха или после ЧПУ-обработки. Посадочные поверхности, отверстия и резьбы, которые должны остаться без покрытия, маскируются.
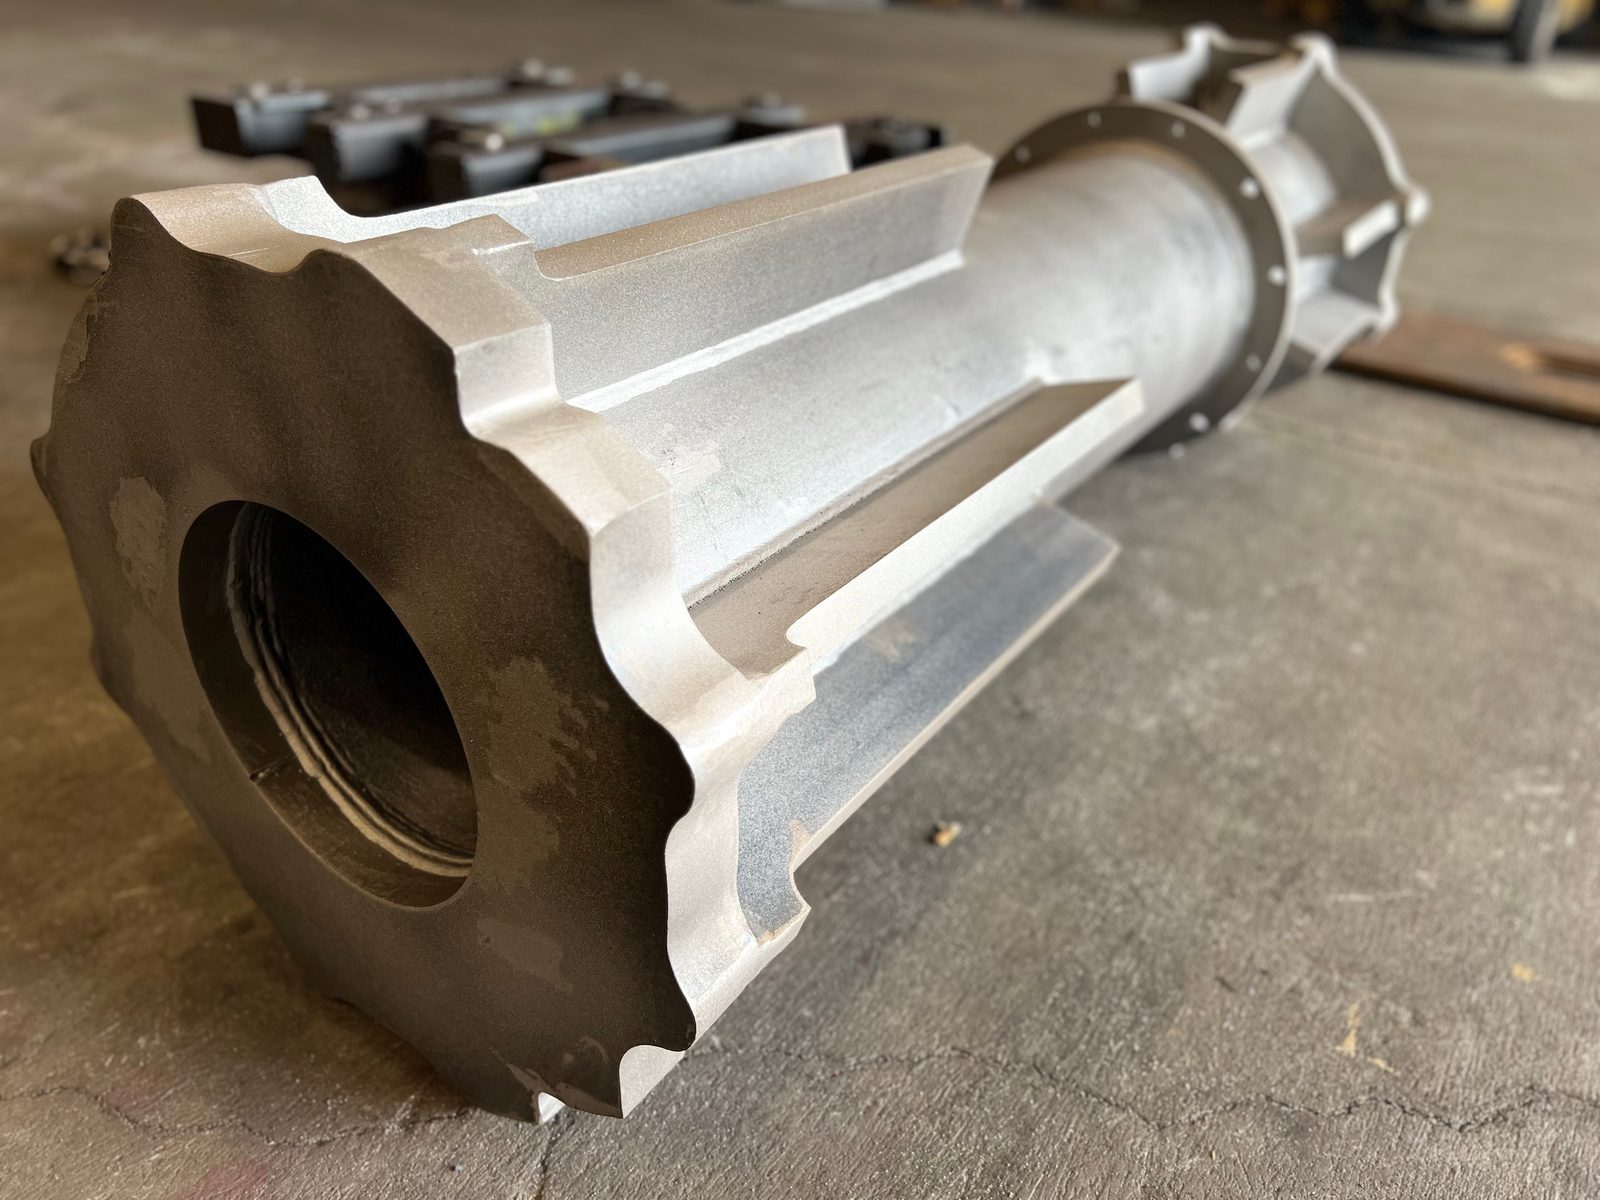
В крупногабаритной дробеструйной камере поверхность подвергается пескоструйной обработке стальной дробью или корундом до степени чистоты Sa 2,5 по ISO 8501-1. После этого окалина, ржавчина и старые покрытия удалены.
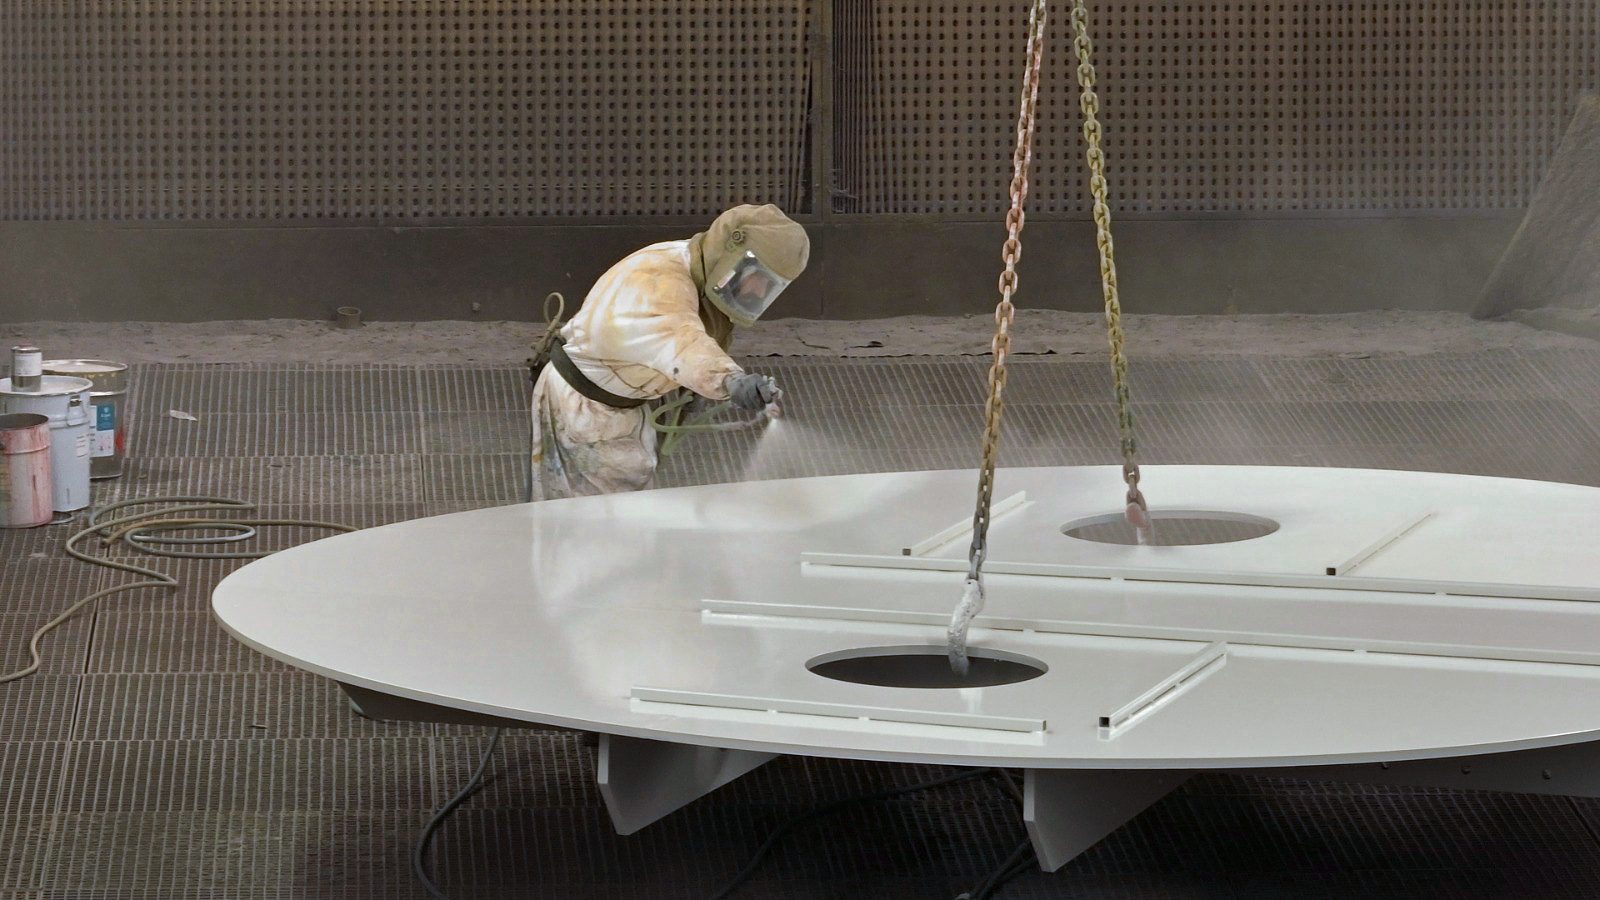
Непосредственно перед окраской поверхность очищается разбавителем. Первым слоем системы покрытия наносится грунтовка.
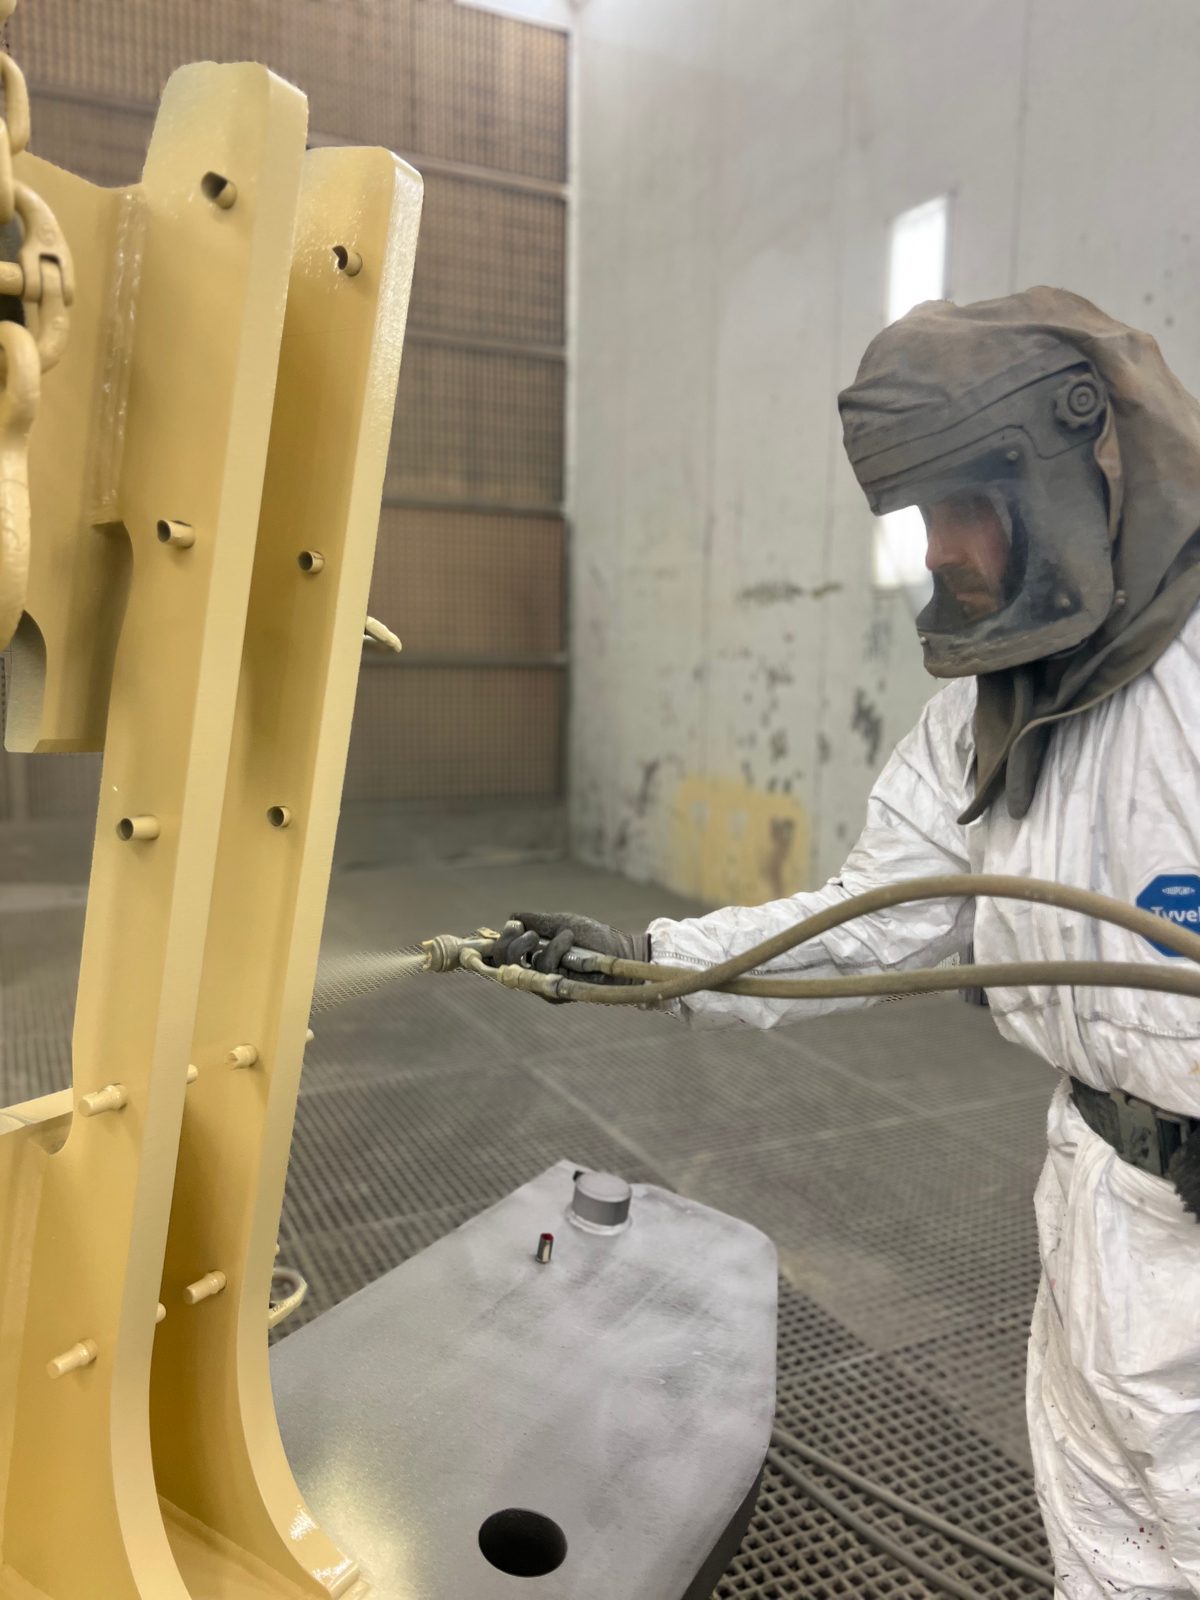
Промежуточный и покрывной слой формируют систему покрытия по EN ISO 12944 — в цвете по RAL или по заданию заказчика и с требуемой степенью блеска. Каждый слой высыхает, прежде чем наносится следующий.
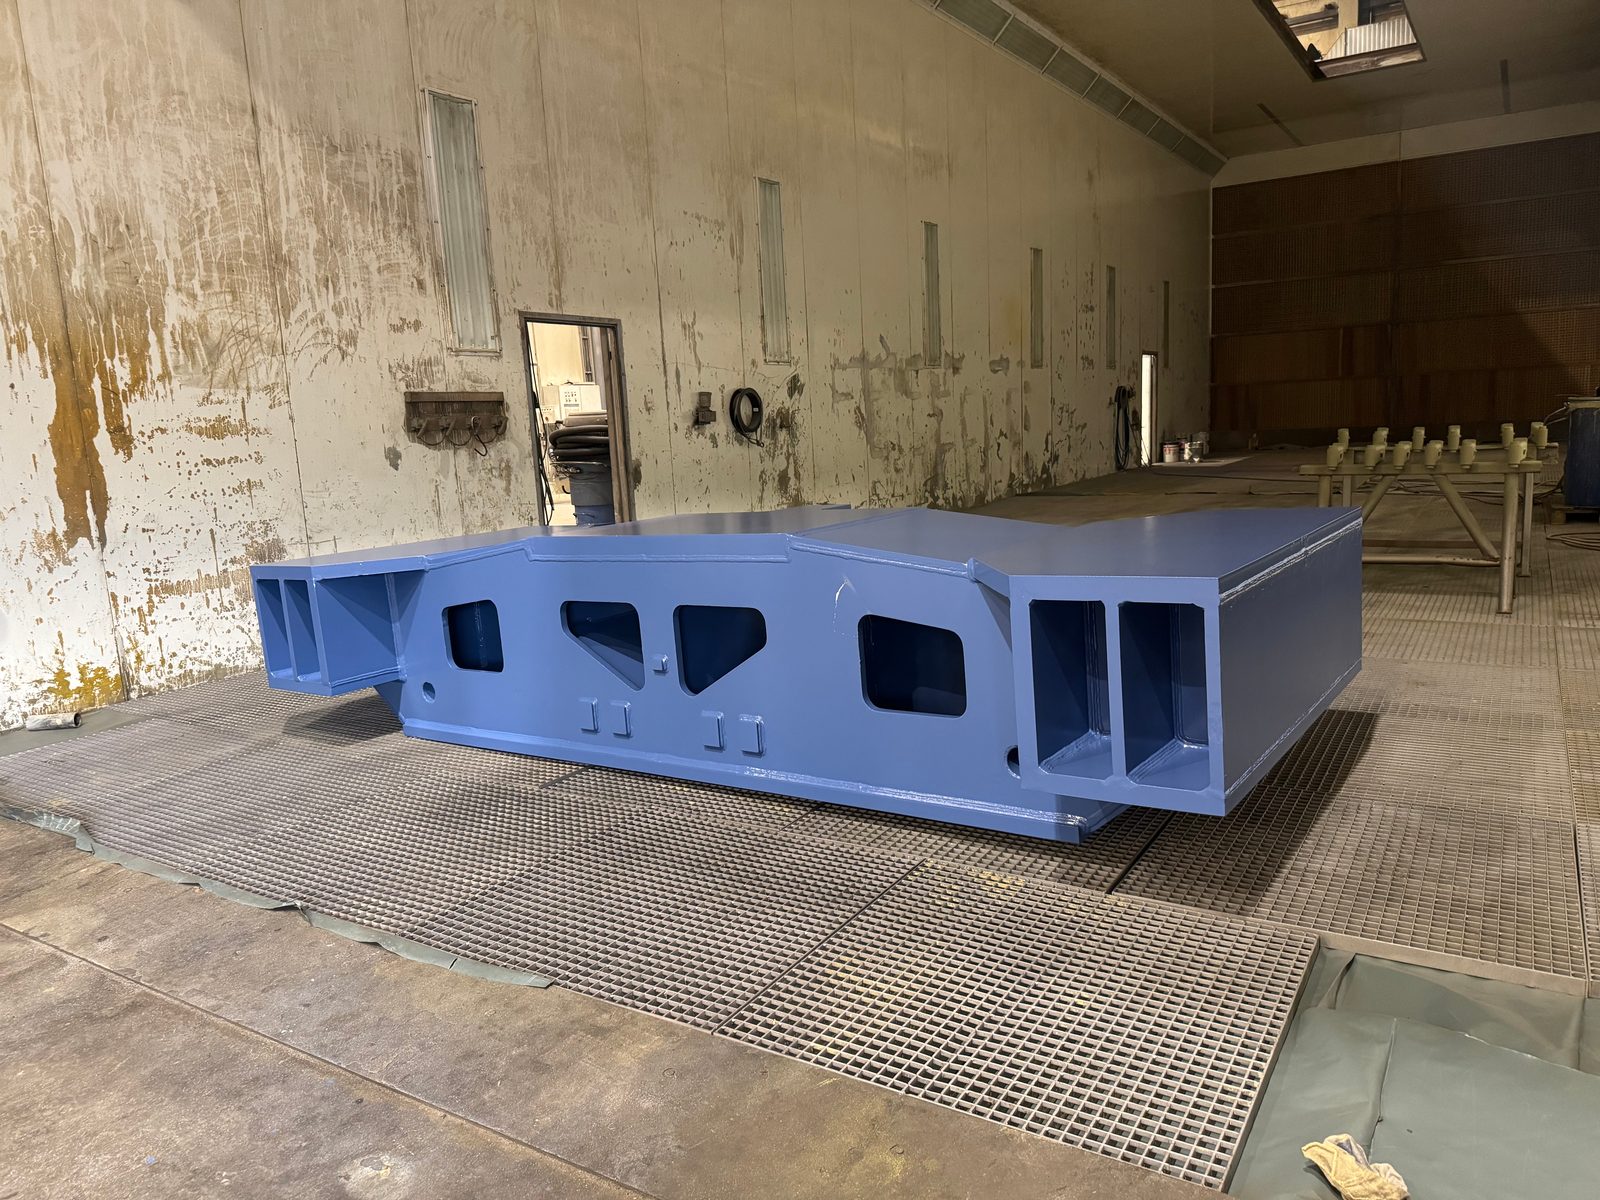
Толщина сухого слоя измеряется. По желанию мы протоколируем её вместе со степенью подготовки и структурой слоёв для документации к поставке.
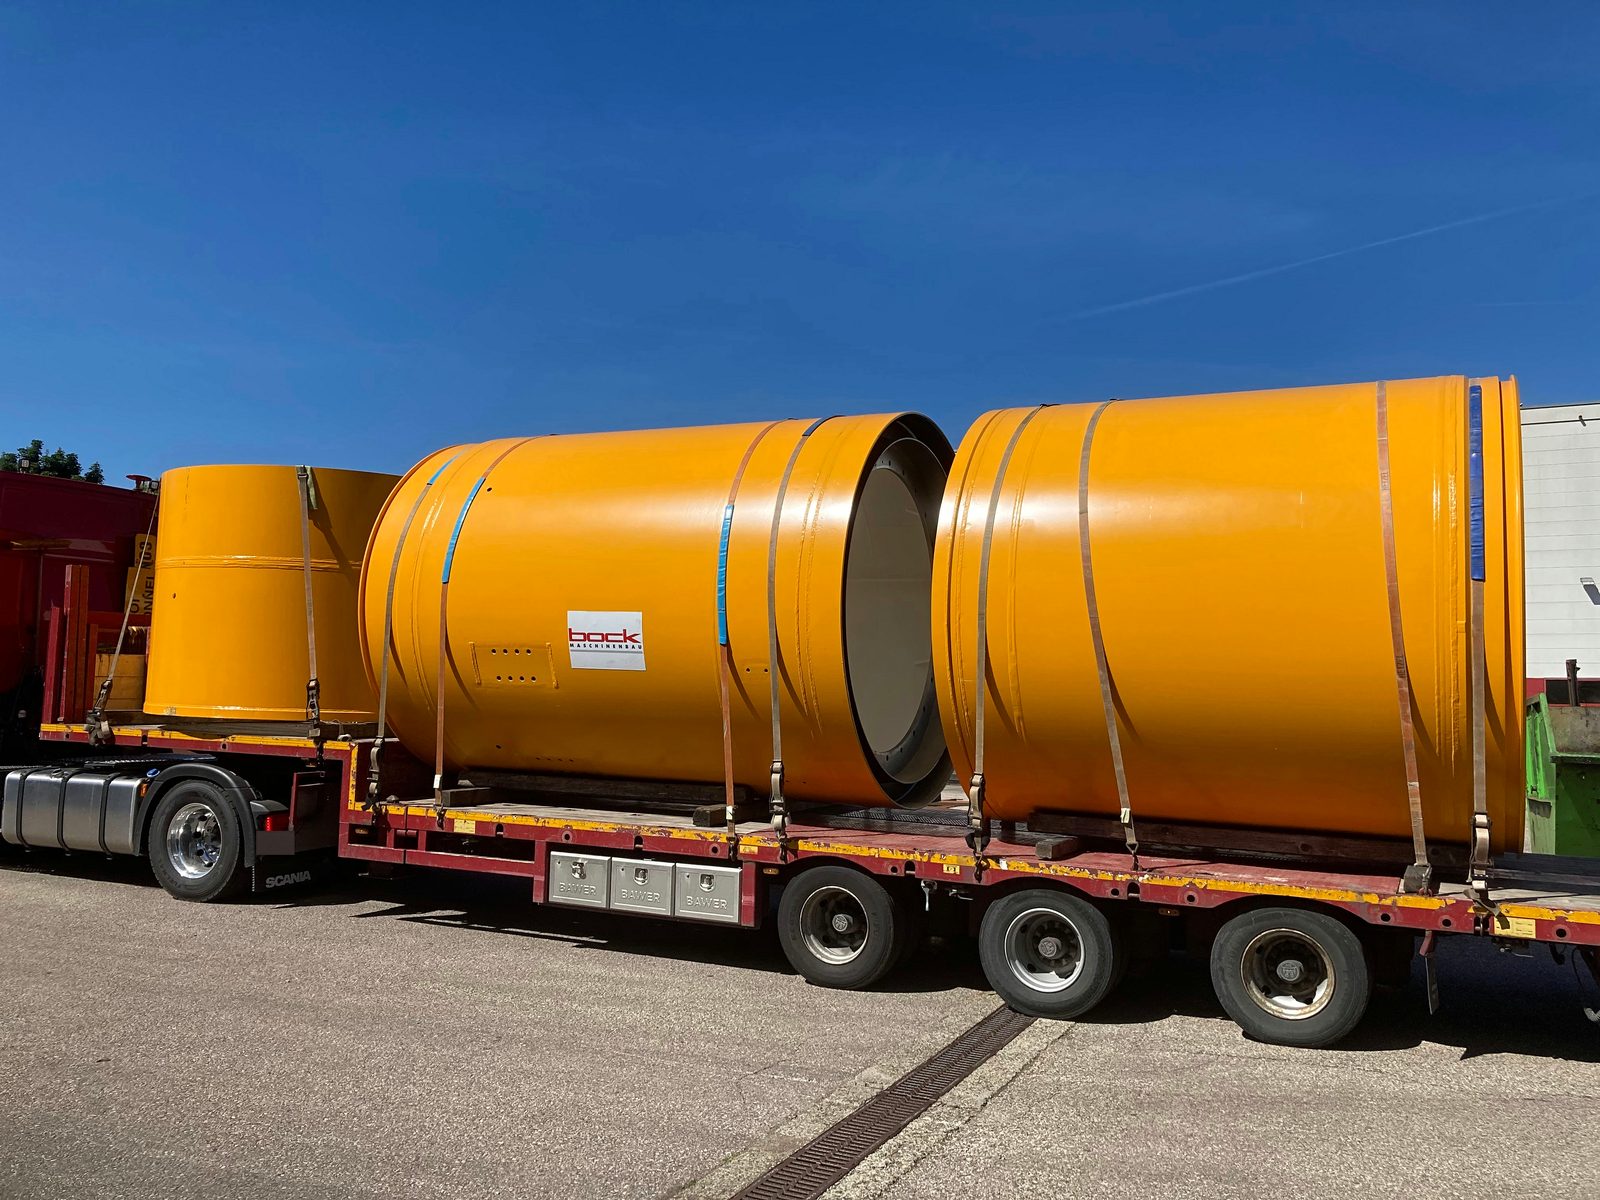
Маскировка удаляется, окрашенная деталь грузится и закрепляется для транспортировки.
Крановая система 2×25 т доставляет тяжёлые детали до 50 т непосредственно из сварочного производства и ЧПУ-обработки в окрасочную камеру.
Структура слоёв и категория коррозионной агрессивности определяются по чертежу и требованиям заказчика — до C5 с высокой долговечностью защиты (H).
Пескоструйная обработка до Sa 2,5 непосредственно предшествует окраске — без промежуточной транспортировки к третьим лицам.
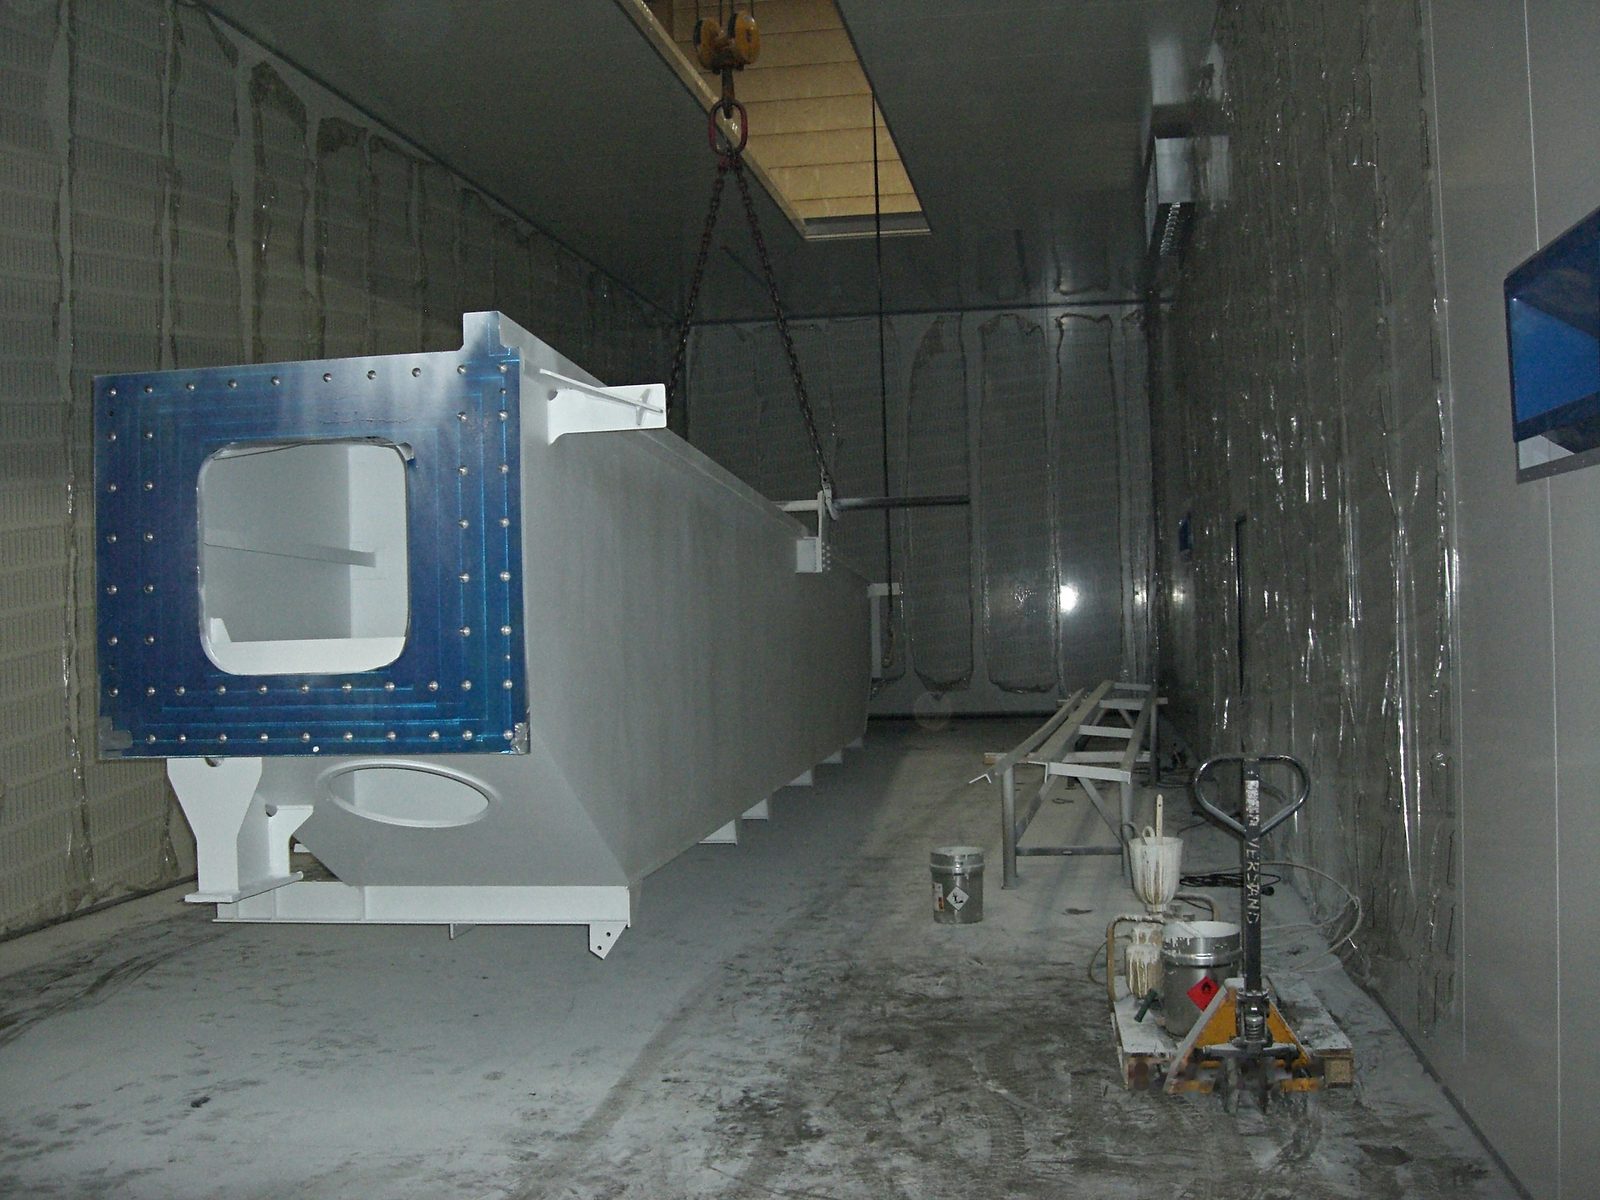
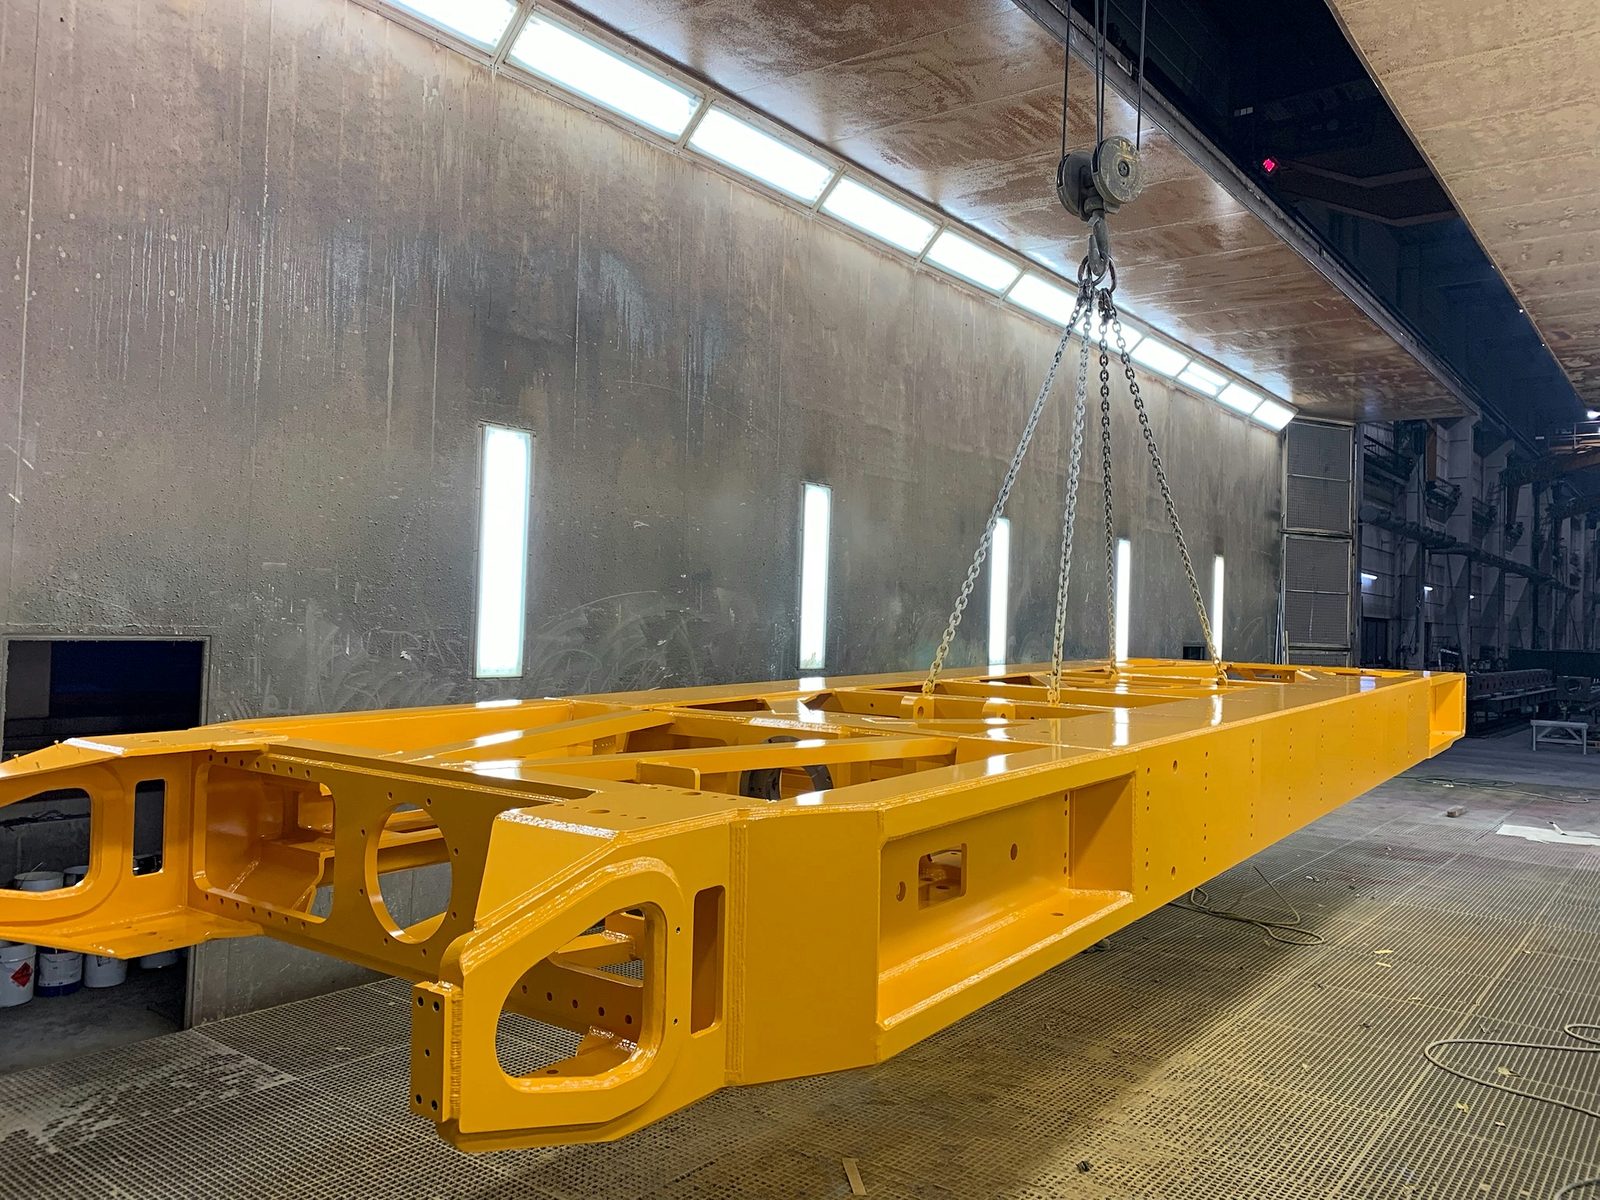
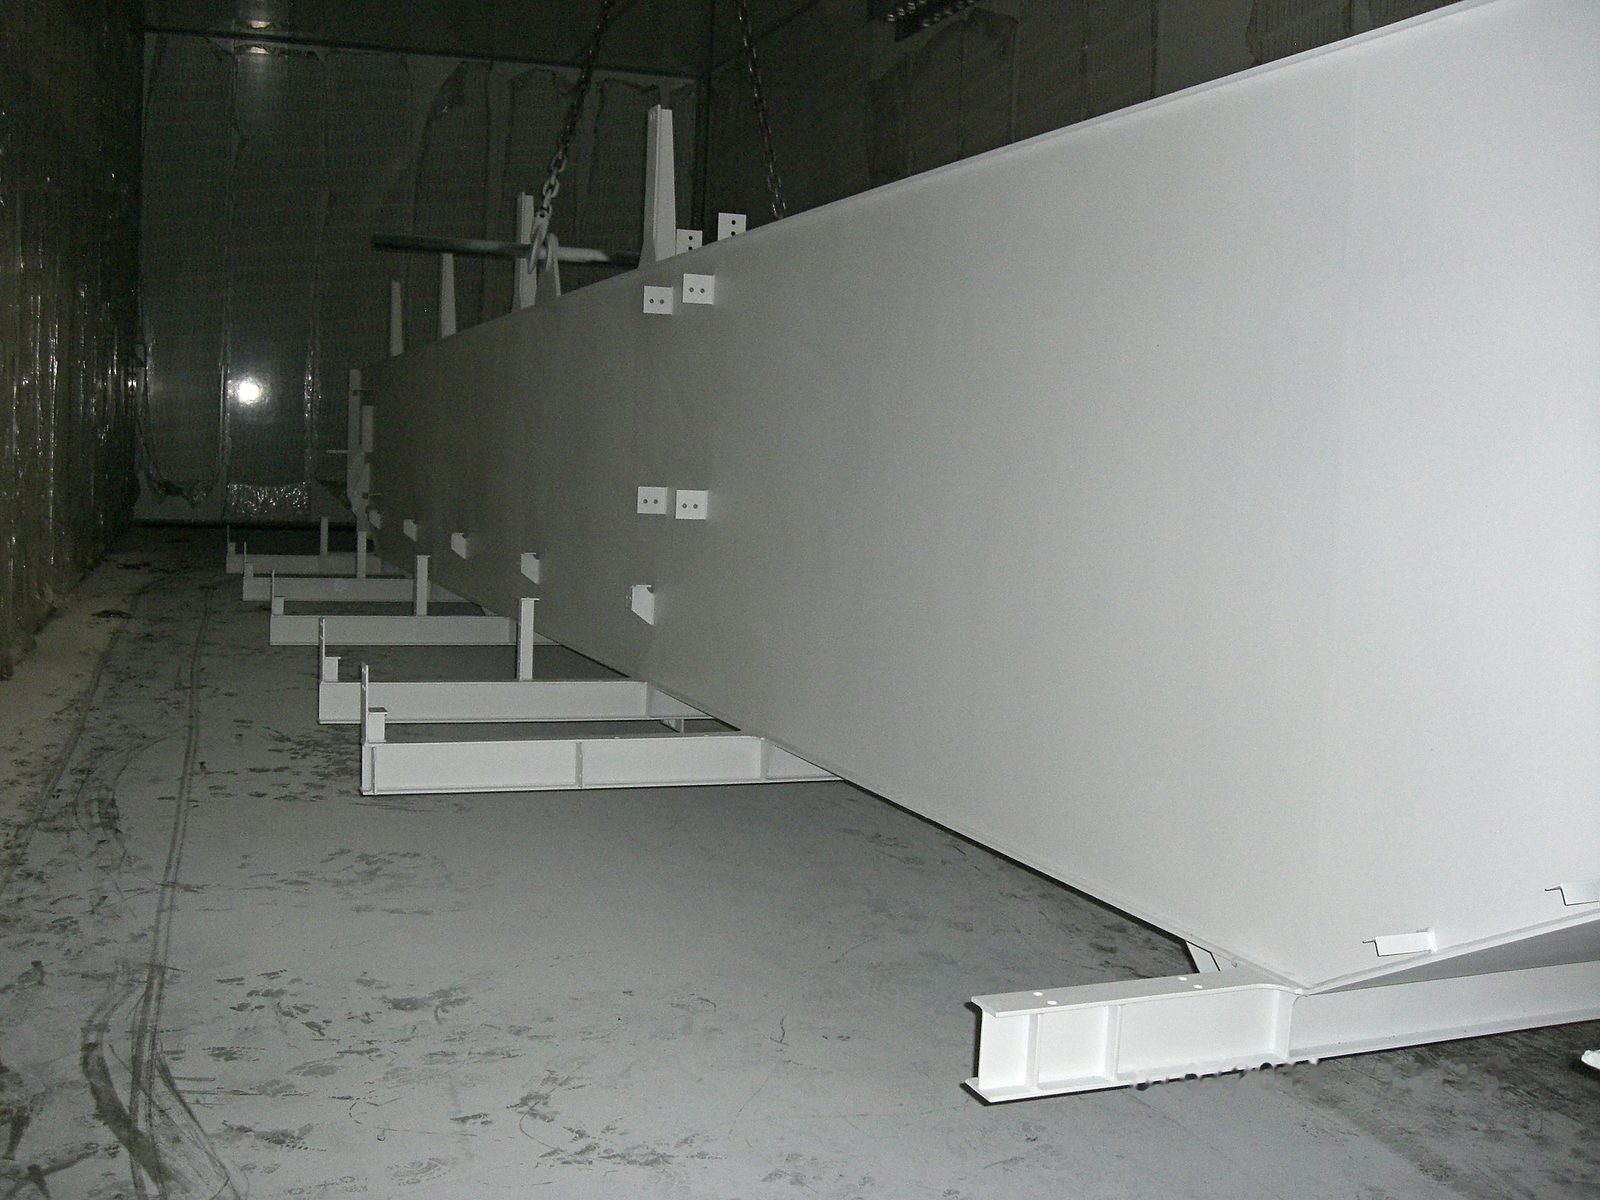
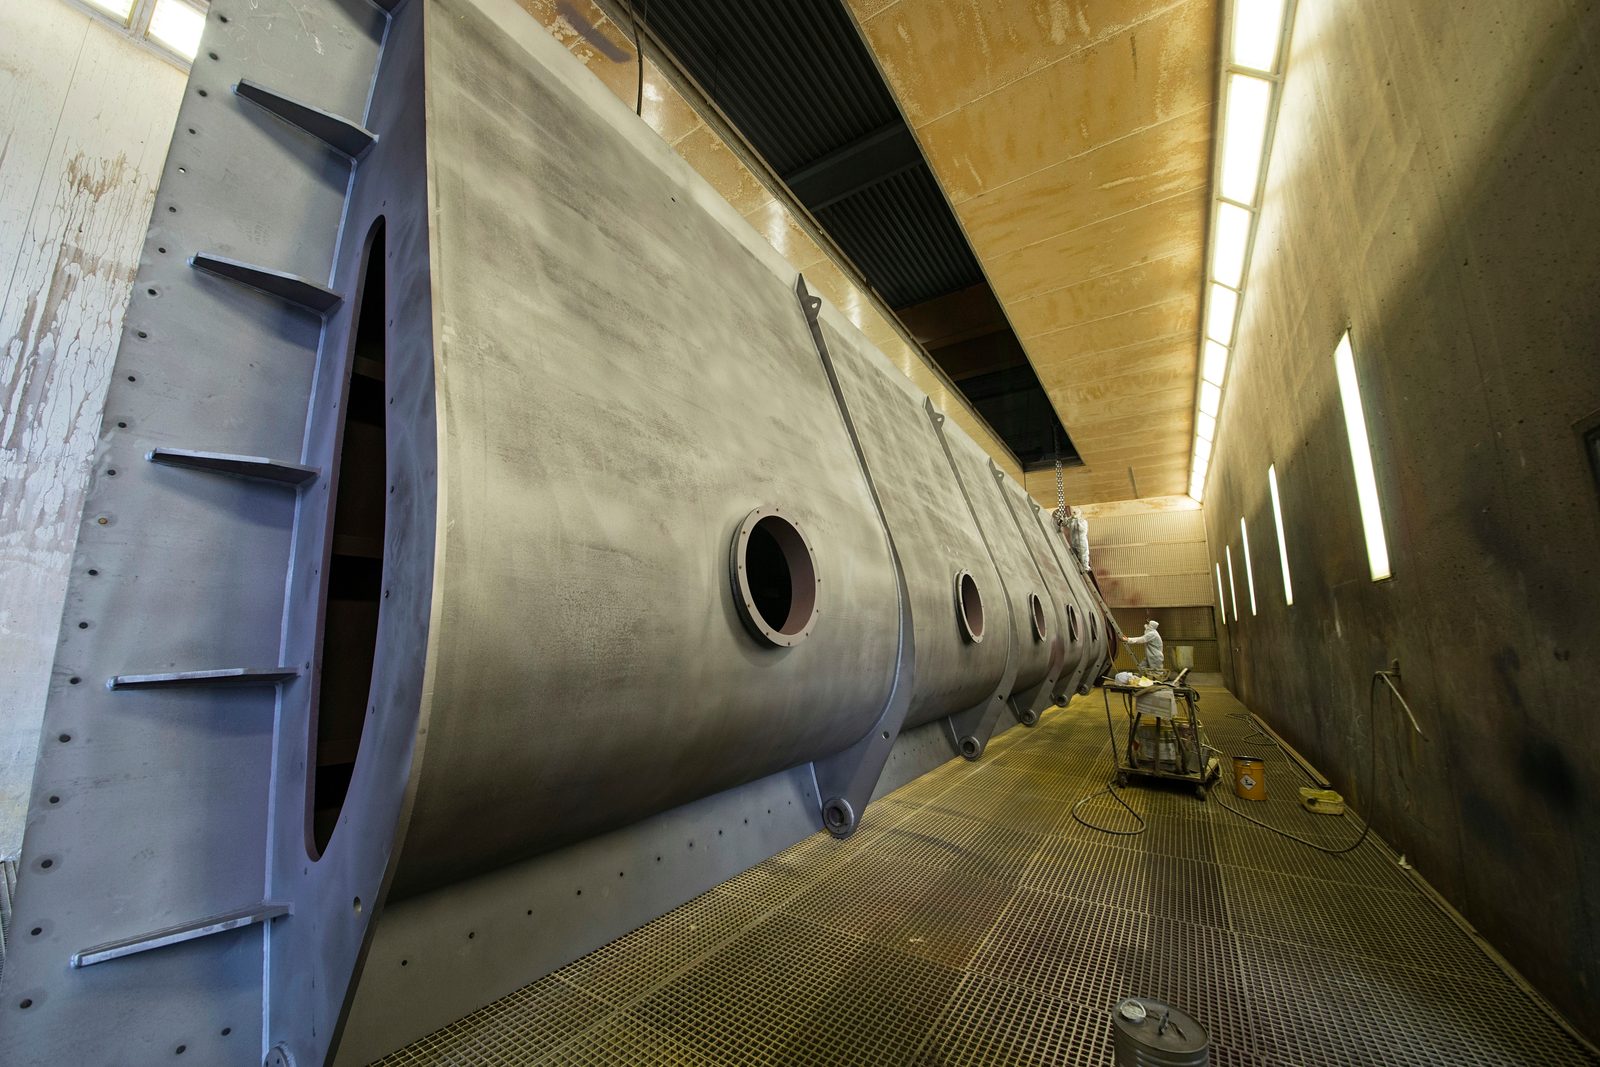
Окрасочная камера в Bock имеет полезные внутренние размеры 25 × 7 × 6 м. Эти размеры позволяют размещать крупногабаритные детали, длинные сварные конструкции и крупноформатные элементы машин, на которые не рассчитаны стандартные окрасочные камеры.
С помощью крановой системы 2×25 т производственного цеха тяжёлые детали до 50 т могут безопасно позиционироваться и подаваться в камеру. Это устраняет отдельные транспортные операции и сокращает производственный цикл между сваркой, пескоструйной обработкой и окраской.
| Параметр | — |
|---|---|
| Длина камеры | 25 м |
| Ширина камеры | 7 м |
| Высота камеры | 6 м |
Долговременно держащаяся окраска требует определённой подготовки поверхности. В Bock пескоструйная обработка до Sa 2,5 доступна непосредственно на предприятии в крупногабаритной дробеструйной камере.
Sa 2,5 — это степень чистоты, которая по EN ISO 12944 требуется как основа для большинства систем антикоррозионных покрытий. Благодаря пространственной интеграции дробеструйной камеры и окрасочной камеры на одном предприятии промежуточные транспортировки исключаются — детали окрашиваются сразу после пескоструйной обработки.
Дробеструйная камера имеет те же крупногабаритные размеры, что и окрасочная камера, и рассчитана на тяжёлые детали до 50 т.
При газопламенном напылении цинк расплавляется в пламени и напыляется на стальную поверхность, прошедшую пескоструйную обработку. Цинковый слой обеспечивает катодную защиту стали — как горячее цинкование, но без цинковой ванны.
Деталь при этом нагревается лишь незначительно. Поэтому метод подходит для сварных конструкций, которые деформировались бы в цинковой ванне, для деталей, слишком крупных для цинковой ванны, а также для ремонта оцинкованных поверхностей после сварки.
Поверхность подготавливается в собственной дробеструйной камере; транспортировка на сторонний цинковальный завод не требуется.
По желанию цинковый слой на том же заводе грунтуется и покрывается финишным слоем. Такая дуплекс-система из напыления цинка и лакокрасочного покрытия создаётся без транспортировки между цинковальным заводом и покрасочным цехом.
Окраска в Bock подходит для широкого спектра стальных деталей и материалов:
Система окраски, структура слоёв и требования к адгезионной основе и классу антикоррозионной защиты определяются под конкретный проект в соответствии с EN ISO 12944 и требованиями заказчика.
Цветовое решение и структуру слоёв мы принимаем из чертежа и спецификации на покрытие. Окрашиваем, в частности:
Если производитель лакокрасочных материалов не задан, мы подбираем систему покрытия в соответствии с категорией коррозионной активности и условиями эксплуатации.
Окрасочное производство в Bock встроено в сертифицированную систему менеджмента качества по DIN EN ISO 9001:2015. Структура слоёв, степень подготовки и требования к покрытию определяются и документируются в соответствии с чертежом, нормативными требованиями и требованиями заказчика.
EN ISO 12944 устанавливает требования к антикоррозионной защите стальных конструкций системами покрытий — включая категории коррозионной активности, толщины слоёв, степени подготовки и ожидаемые сроки защиты. Конкретный класс антикоррозионной защиты и система покрытия согласовываются в соответствии с требованиями проекта.
Для деталей, изготавливаемых как часть сертифицированных сварных узлов по DIN EN 1090-2 EXC3, окраска может встраиваться в вышестоящую систему обеспечения качества сварочного производства. Требования к контролю и документированию устанавливаются под конкретный проект.
Окраска в Bock — не изолированный этап, а часть интегрированного производственного процесса. Следующие предшествующие процессы могут комбинироваться на том же предприятии:
Таким образом, детали могут не только окрашиваться, но и свариваться, формоваться, обрабатываться резанием и подвергаться пескоструйной обработке — в зависимости от требований проекта в рамках одного предприятия.
Промышленная окраска в Bock применяется там, где требуется долговременная антикоррозионная защита на крупноформатных или тяжёлых стальных деталях:
Промышленная окраска доступна как завершающий производственный этап для полных узлов — в том числе для противовесов и других тяжёлых деталей строительной техники, а также для деталей, которые были сварены, обработаны на ЧПУ и подвергнуты пескоструйной обработке на том же предприятии.
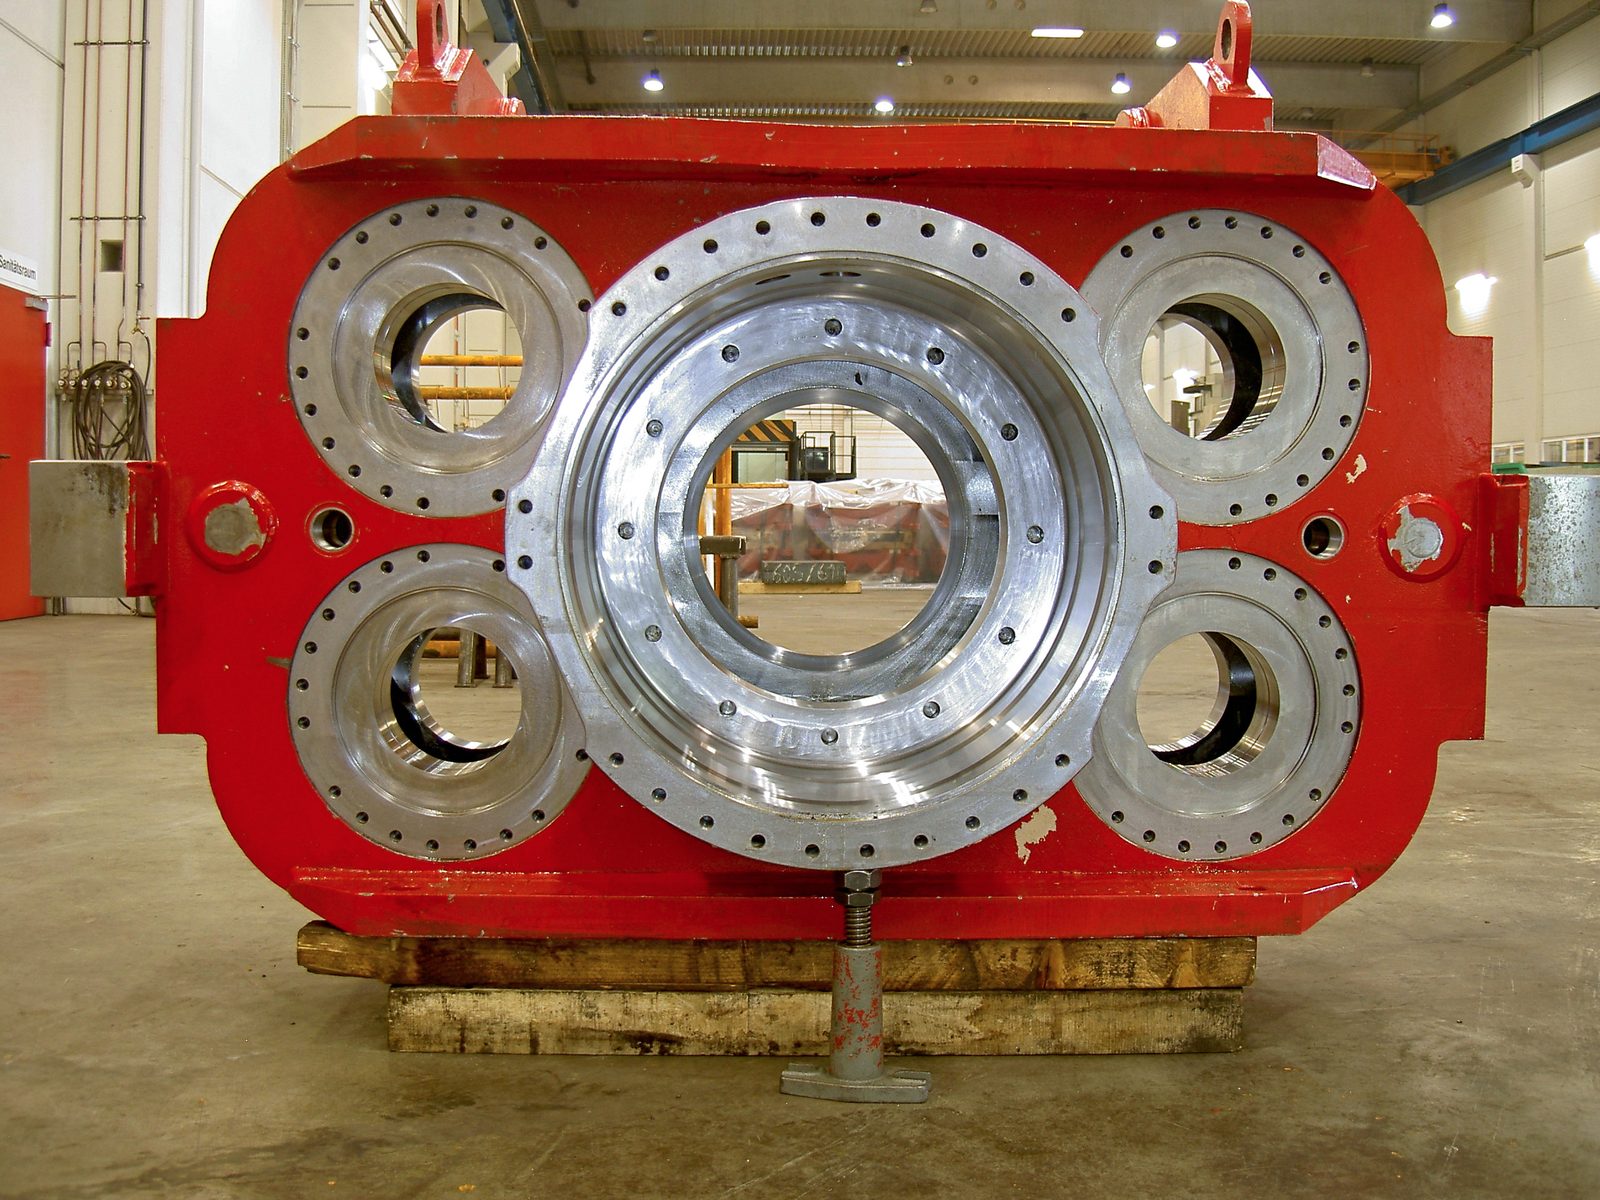
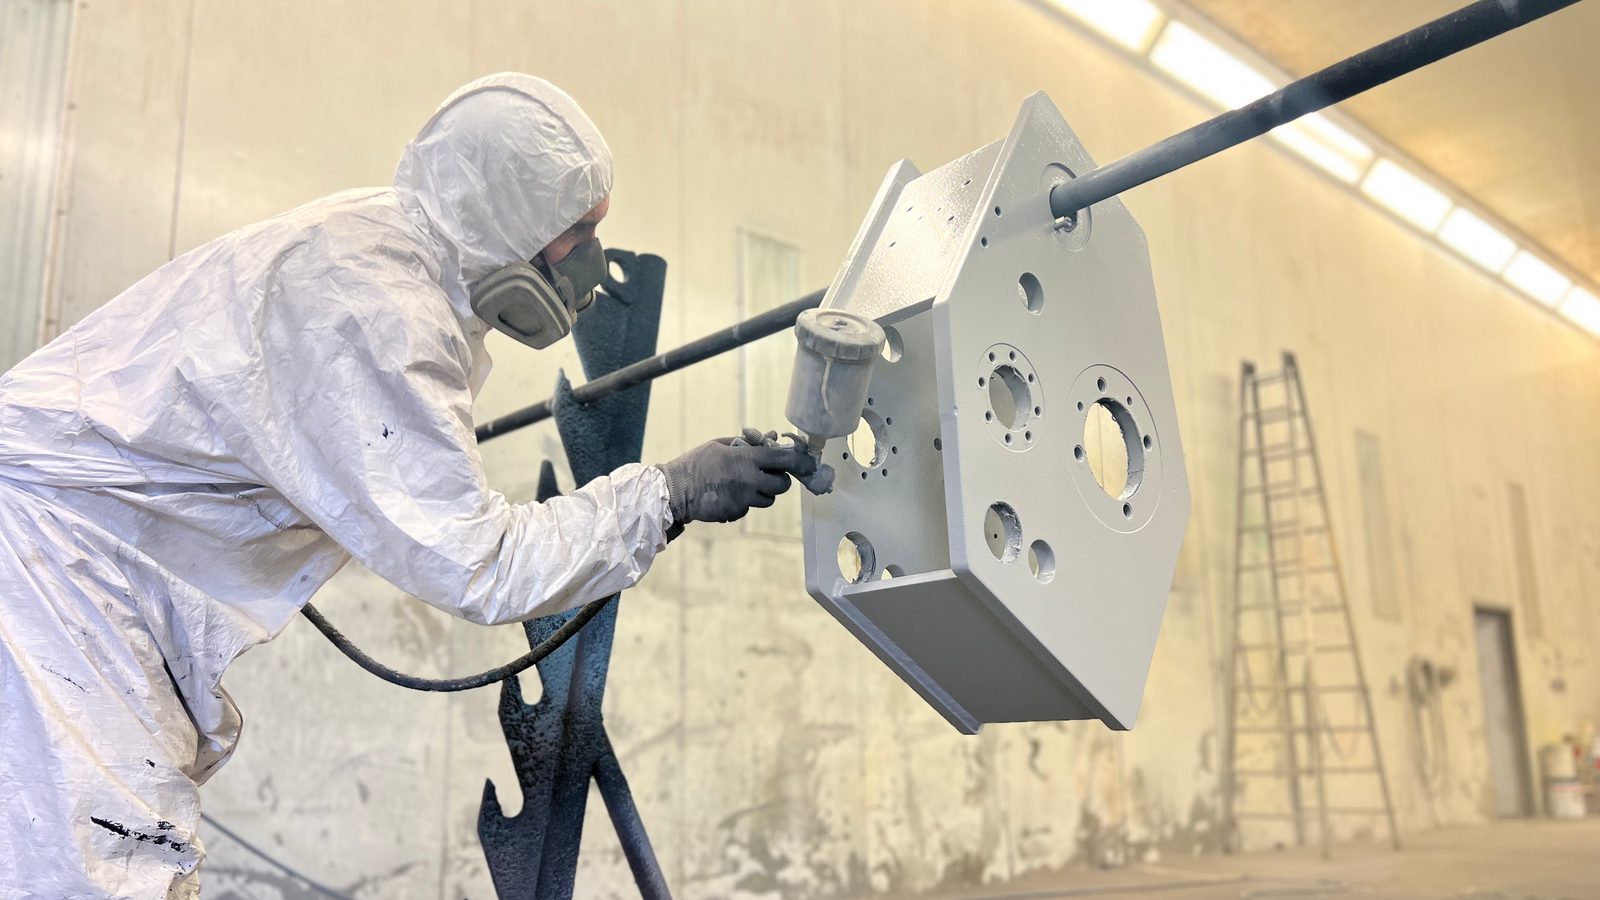
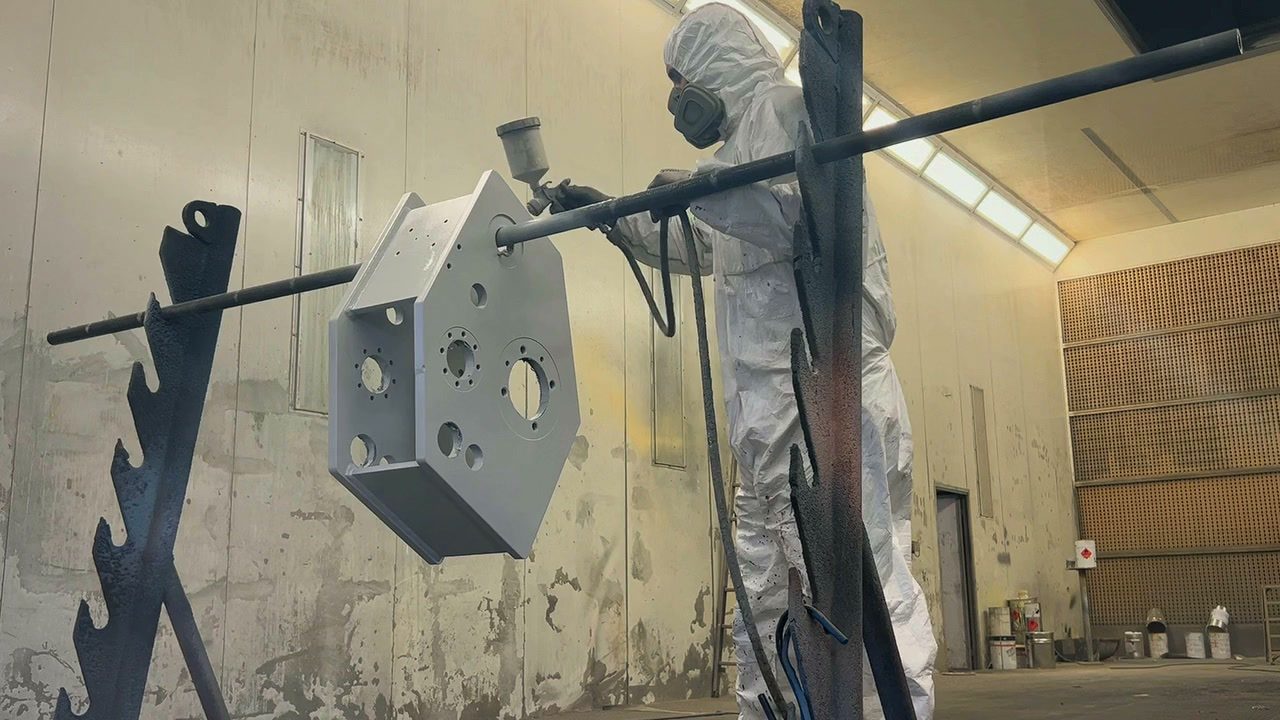
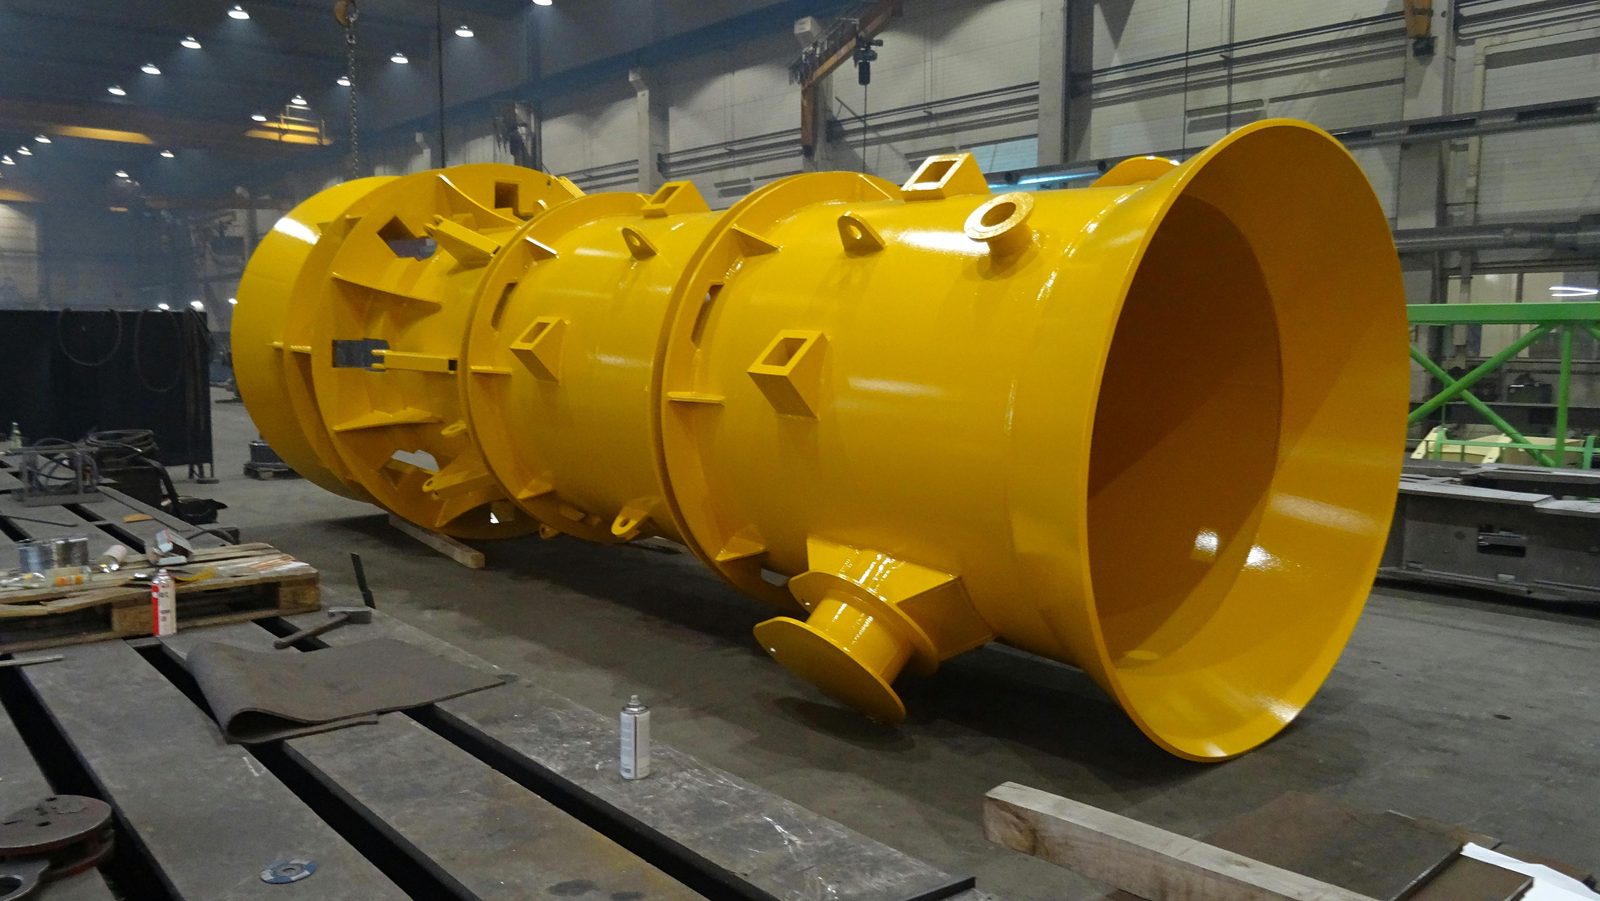
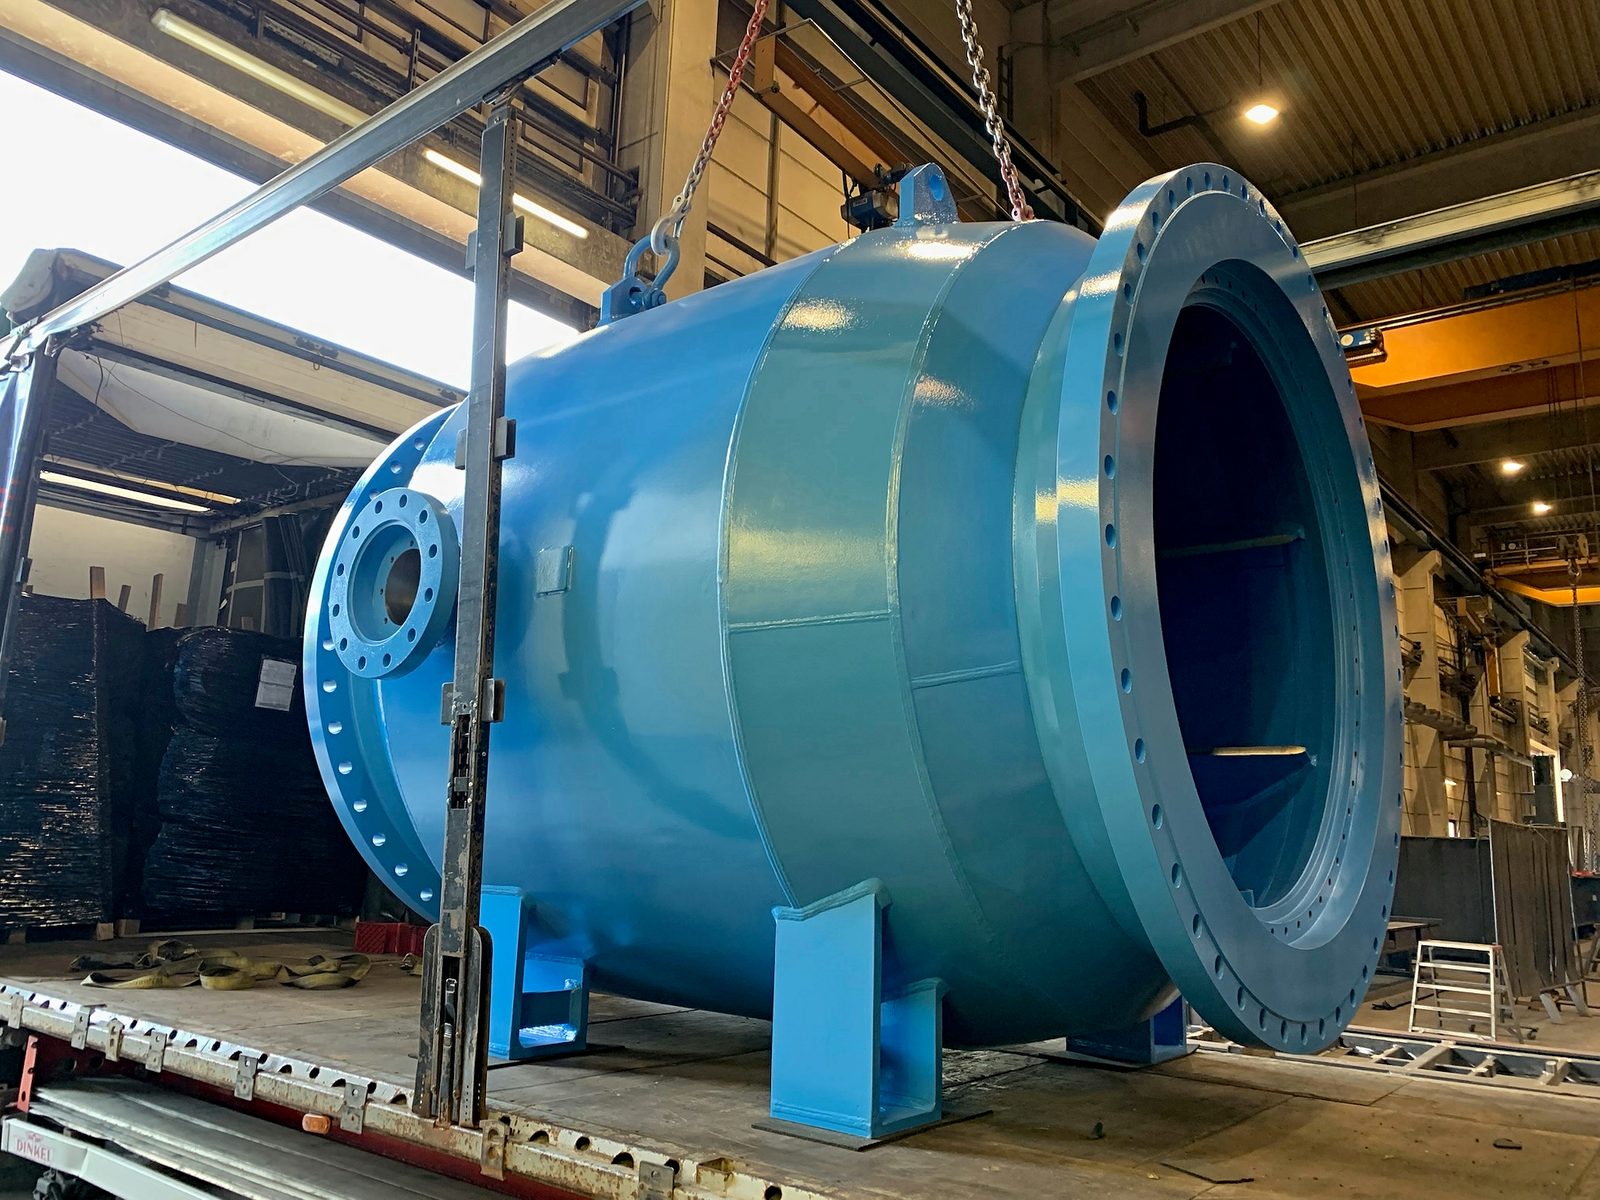
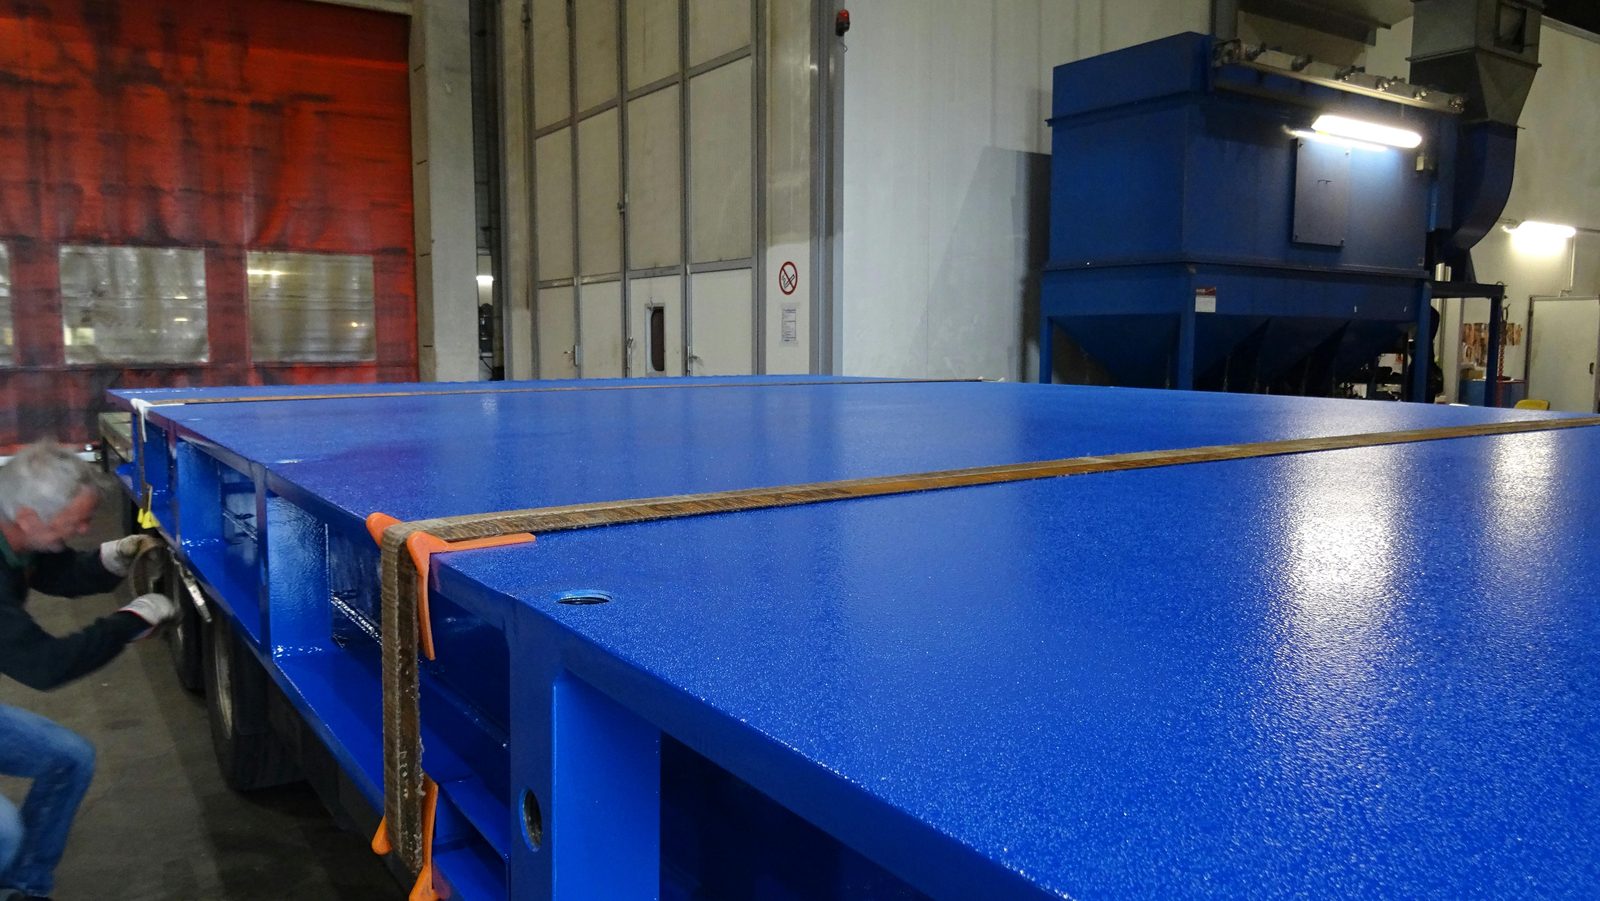
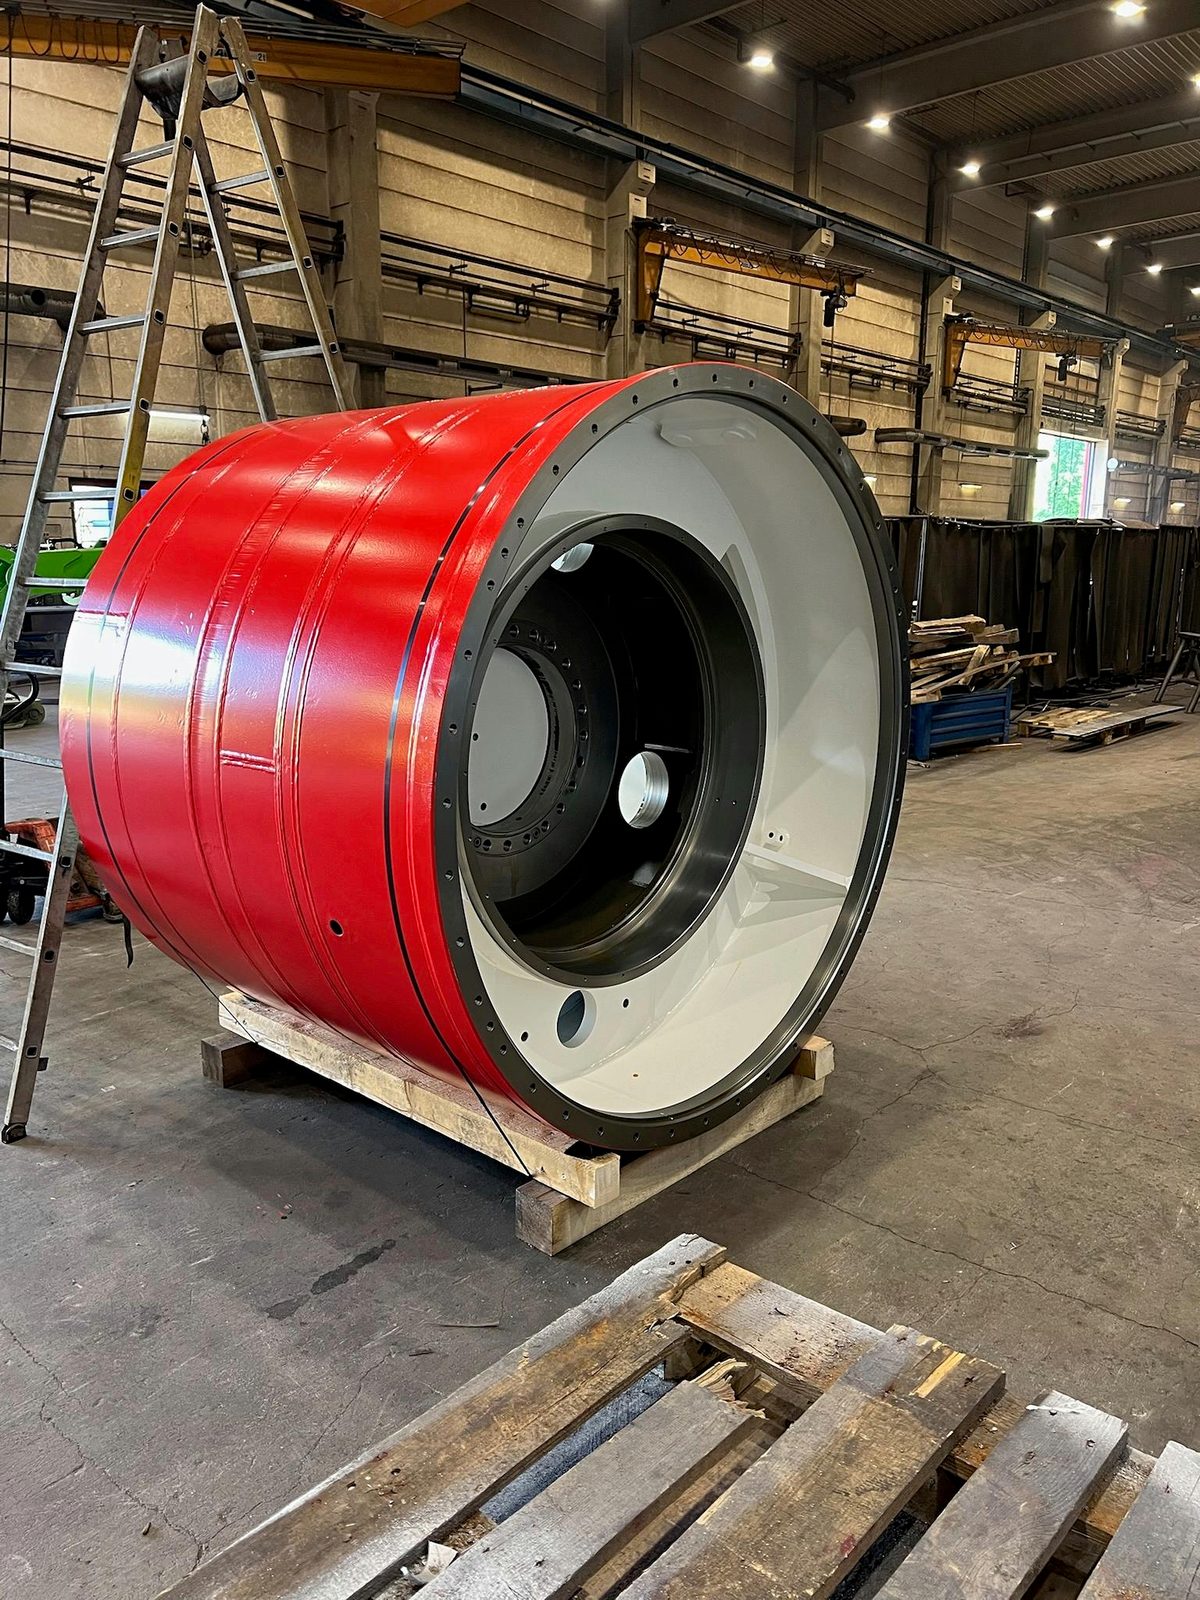
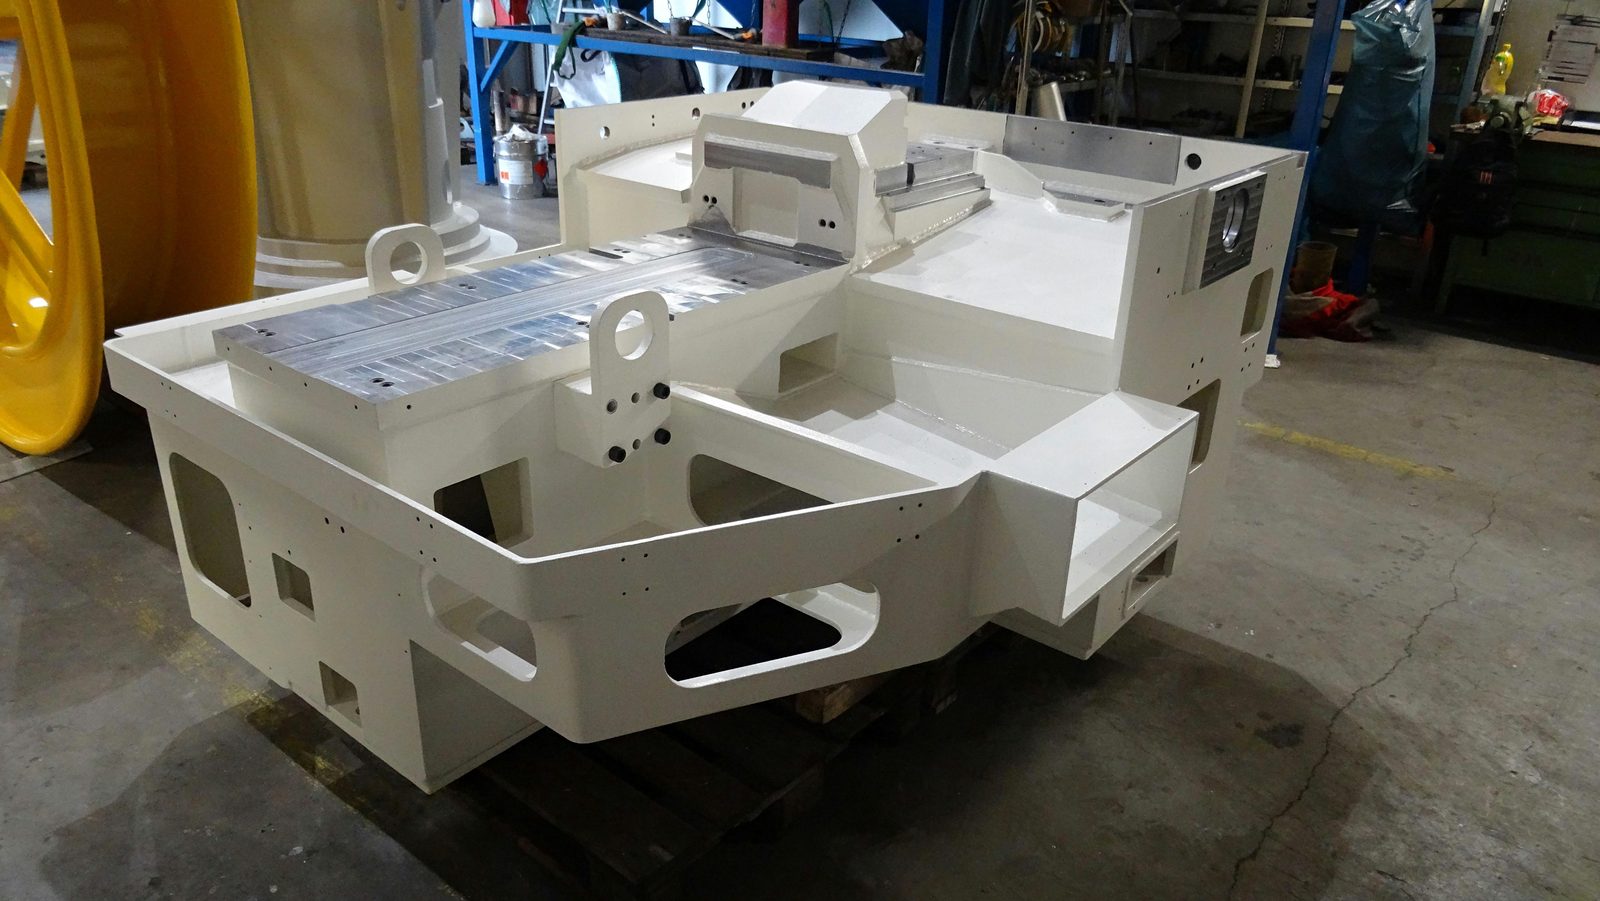
Наши промышленные маляры за работой в окрасочной камере. Реальные детали с нашего окрасочного участка в Лорхе – от сварной конструкции из толстого листа в большой камере через длинные рамы машин и обработанные стальные кольца до полностью собранного узла барабана.
Ещё из производства: Пескоструйная обработка и окраска · 23 изображений
Bock Maschinenbau выполняет промышленную окраску на площадке Lorch как часть интегрированного производственного процесса и процесса антикоррозионной защиты:
Производители установок, машин и транспортной техники из региона Штутгарта, из Баден-Вюртемберга и всего региона DACH получают пескоструйную обработку и покраску по EN ISO 12944 из одних рук в Lorch.
Окрасочная камера для промышленной окраски в Bock имеет полезные внутренние размеры 25 × 7 × 6 м и принимает тяжёлые детали до 50 т. Детали позиционируются с помощью крановой системы 2×25 т производственного цеха и подаются в камеру.
Промышленная окраска выполняется по EN ISO 12944 до категории коррозионной активности C5 с высоким сроком защиты (H). Система покрытия и класс антикоррозионной защиты согласовываются под конкретный проект в соответствии с чертежом, нормативными требованиями и требованиями заказчика.
В цвете по RAL или по заданию заказчика и с требуемой степенью блеска — от матовой и малоотражающей до глянцевой. Если заказчик указывает производителя лакокрасочных материалов, мы окрашиваем материалами этого производителя. Для ходовых поверхностей и грузовых платформ возможны также противоскользящие покрытия с шероховатой поверхностью.
Да, на собственном предприятии. Цинк напыляется на поверхность, предварительно прошедшую пескоструйную обработку, при этом деталь нагревается лишь незначительно. Метод подходит для деталей, которые деформировались бы в цинковой ванне или слишком велики для неё.
Пескоструйной обработкой до Sa 2,5 по ISO 8501-1 в крупногабаритной дробеструйной камере на том же заводе; это обычная подготовка поверхности для систем антикоррозионных покрытий по EN ISO 12944. Окраска выполняется сразу после пескоструйной обработки.
Окрашиваются конструкционная сталь (S235, S355), мелкозернистая конструкционная сталь и высокопрочная конструкционная сталь, Hardox после пескоструйной обработки и грунтовки, а также детали машин, корпуса и чугунные детали, резервуары и крупноформатные специальные конструкции. Прочие материалы и типы деталей окрашиваются по согласованию.
Структура слоёв, степень подготовки и требования к покрытию определяются в соответствии с чертежом, нормативными требованиями и требованиями заказчика и документируются в системе менеджмента качества по DIN EN ISO 9001:2015. Для деталей из сварных узлов по DIN EN 1090-2 EXC3 окраска может встраиваться в систему обеспечения качества сварочного производства; требования к контролю и документированию устанавливаются под конкретный проект.
На площадке в Lorch, на том же заводе, что и пескоструйная обработка, сварка, гибка листов и ЧПУ-обработка. Тем самым пескоструйная обработка и окраска по EN ISO 12944 выполняются без транспортировки между двумя предприятиями.
Для первичной оценки просим сообщить размеры детали, материал, массу, требуемый класс антикоррозионной защиты по EN ISO 12944, цвет и требования к структуре слоёв или документированию. Мы составим проектное предложение.