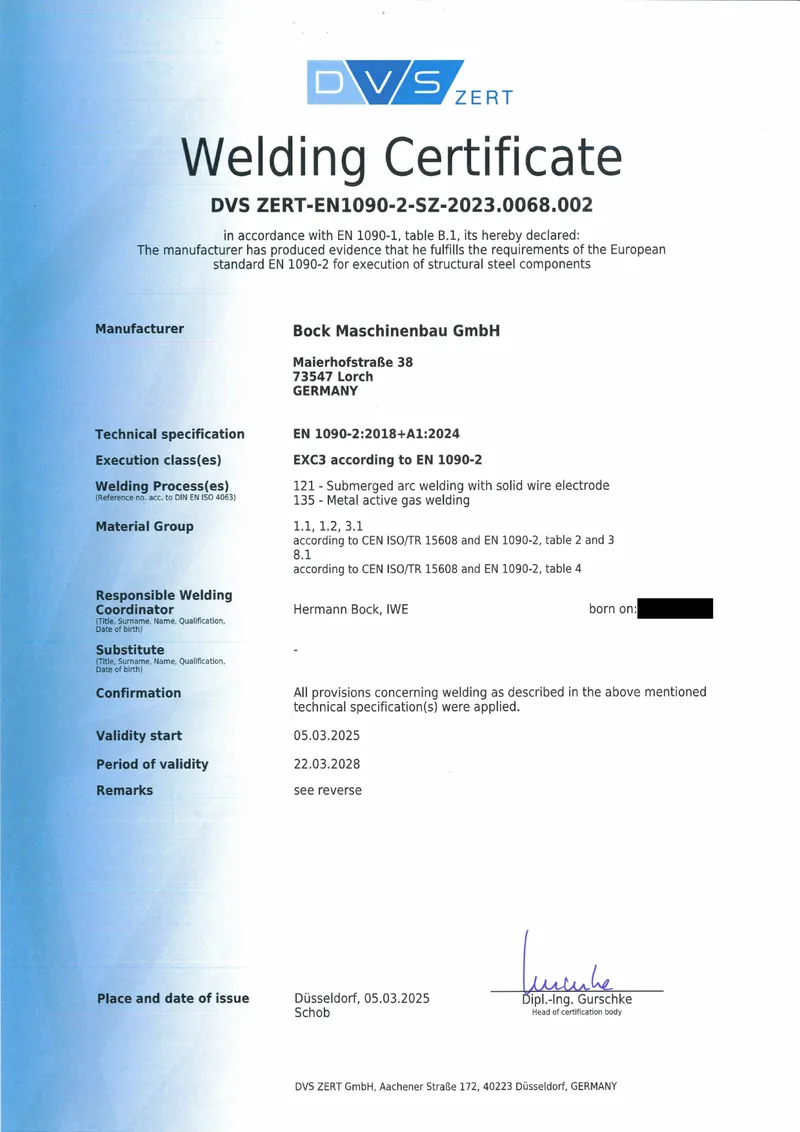
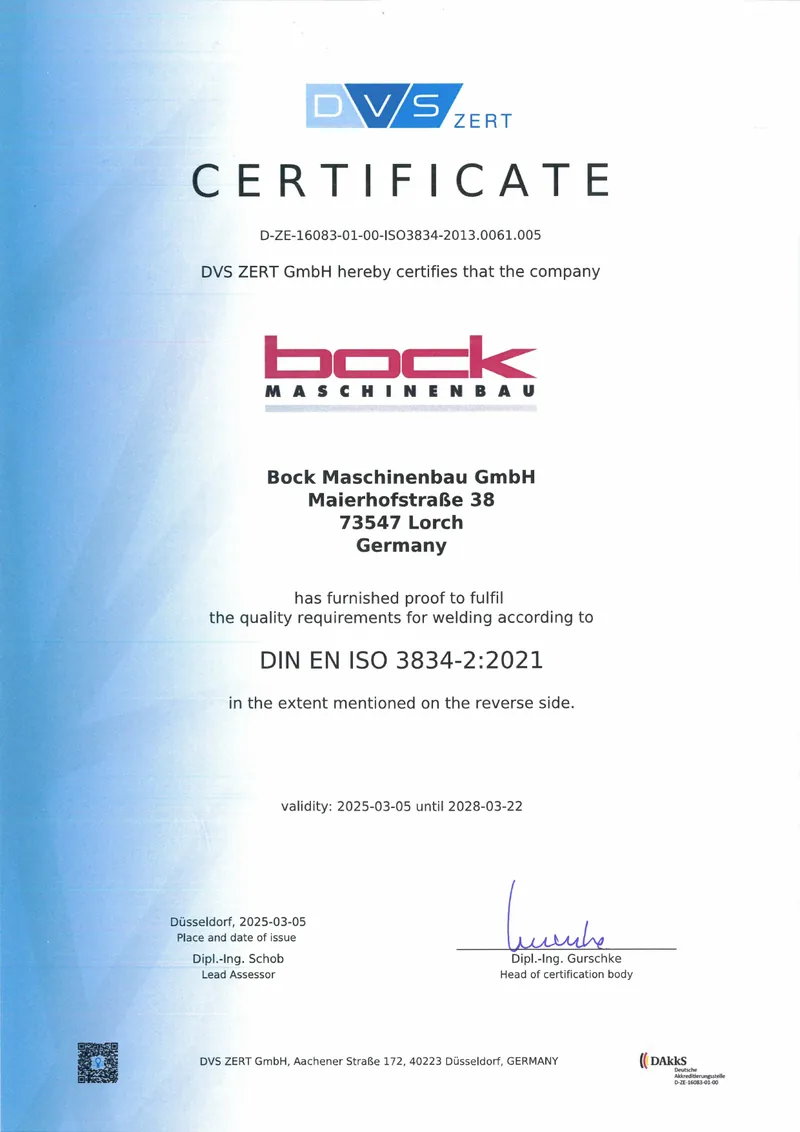
DIN EN 1090-2 EXC3
Сварочное предприятие для несущих стальных конструкций – сертифицировано до класса исполнения EXC3.
DVS ZERT · Zertifizierungsstelle des DVS в формате PDFРезка, сварка, механическая обработка, обработка поверхности — полное производство под одной крышей в Лорхе. Стальные конструкции и крупногабаритные детали до 50 т, ЧПУ-обработка крупных деталей длиной до 26 м, сертифицировано по EN 1090-2 EXC3.
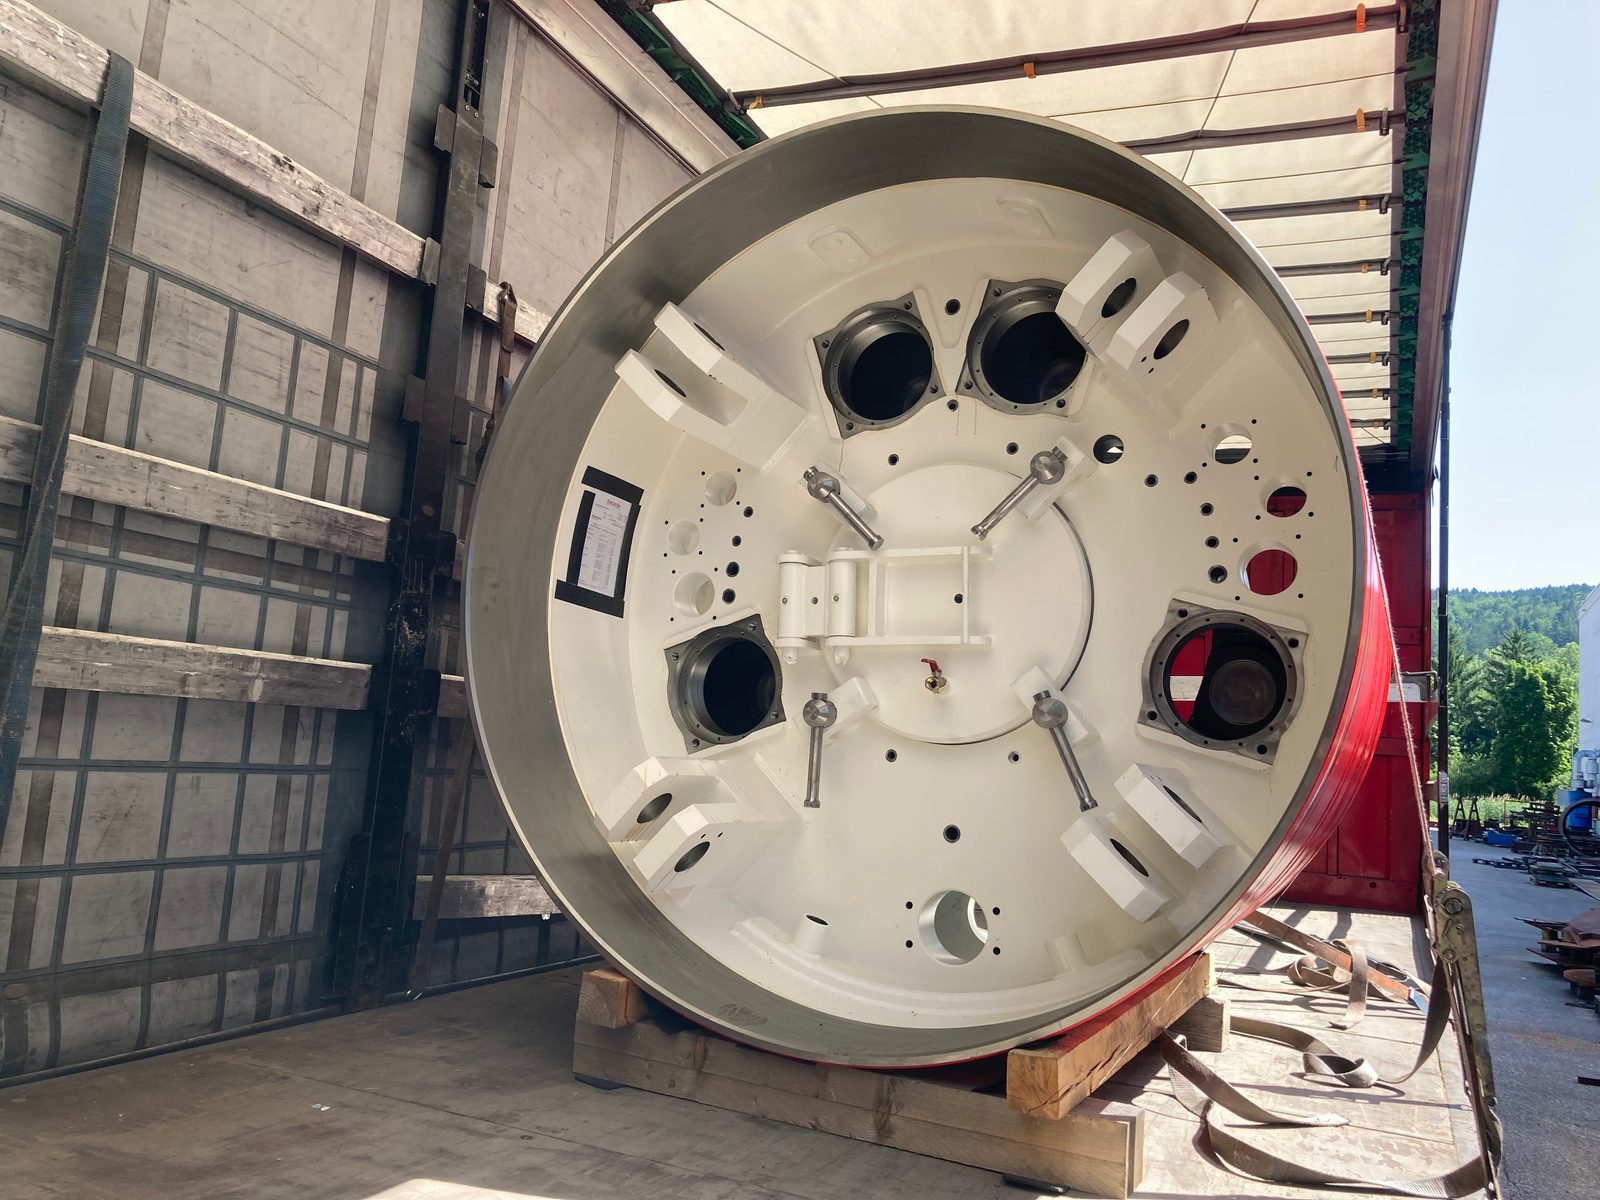
Раскрой, формообразование, сертифицированная сварка, снятие напряжений, ЧПУ-обработка крупных деталей, поверхность и монтаж — каждый этап на одной площадке, для единичных изделий и серий до 50 тонн. В год мы обрабатываем несколько тысяч тонн стали. Проследите ниже путь вашей детали через наш завод.
Конструкционная сталь, высокопрочная мелкозернистая сталь до S1100, Hardox & износостойкие стали, аустенитная нержавеющая сталь, дуплекс и сталь для сосудов под давлением — преимущественно европейские качественные стали, с сертификатом качества 3.1 по EN 10204, с собственного склада и в нужном раскрое.
Посмотреть все обрабатываемые материалы
Один завод · каждый этап производства собственными силами


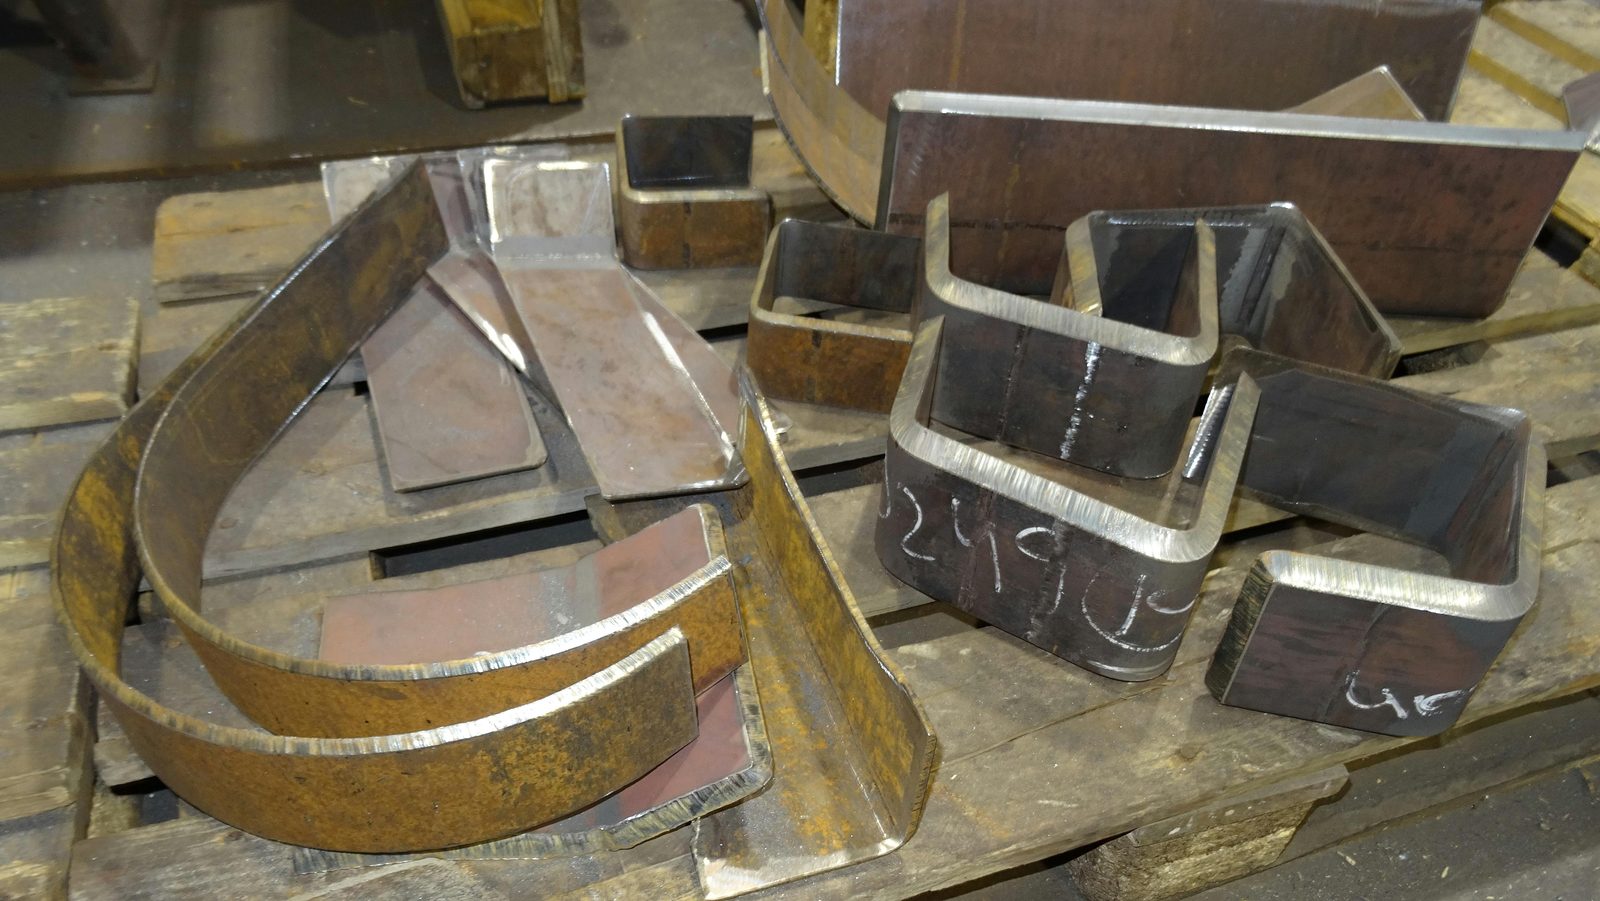
От сырой стали к точному контуру — газокислородная резка и ЧПУ-плазма на 20-метровом формате, пильный раскрой с собственного склада материалов, а для труб & полых профилей — 3D-плазма и газокислородная резка труб там, где пасует трубный лазер. Лист и труба — всё на одной площадке.
Лист до 200 мм · труба до 50 мм · 20 000 × 3 500 мм · фаска ±45°

ЧПУ-газокислородная резка на формате 20 × 3,5 м — сталь и Hardox до экстремальных толщин стенок, с автоматической резкой фаски.

Высокоточная плазменная резка на большом формате — включая автоматический наклон фаски ±45°, сталь, нержавеющая сталь и Hardox.

Автоматический пильный раскрой труб, профилей, балок и круглого проката по размеру — прямо с собственного склада материалов, быстро и экономично.

Механический раскрой листа на гильотинных ножницах — без нагрева и без деформации, чистая кромка до 15 мм листа и длиной до 6 100 мм.
ЧПУ-обработка труб, полых профилей и круглого проката — оба метода разделения под одной крышей: 3D-плазменная резка труб для контуров, вырезов и косых резов до 30 мм толщины стенки в конструкционной стали, нержавеющей стали, мелкозернистой стали и износостойкой стали (Hardox); газокислородная резка труб для массивной стали до 50 мм — конструкционная сталь, высокопрочная мелкозернистая сталь (S460–S1100) и износостойкая сталь. Именно там, где трубные лазеры достигают своих пределов: без аутсорсинга, всё на площадке в Lorch.

3-осевая плазменная система с ЧПУ для труб и полых профилей — 3D-вырезы, надрезы и косые резы за один проход, без промежуточных шагов. Там, где трубные лазеры достигают своих пределов.

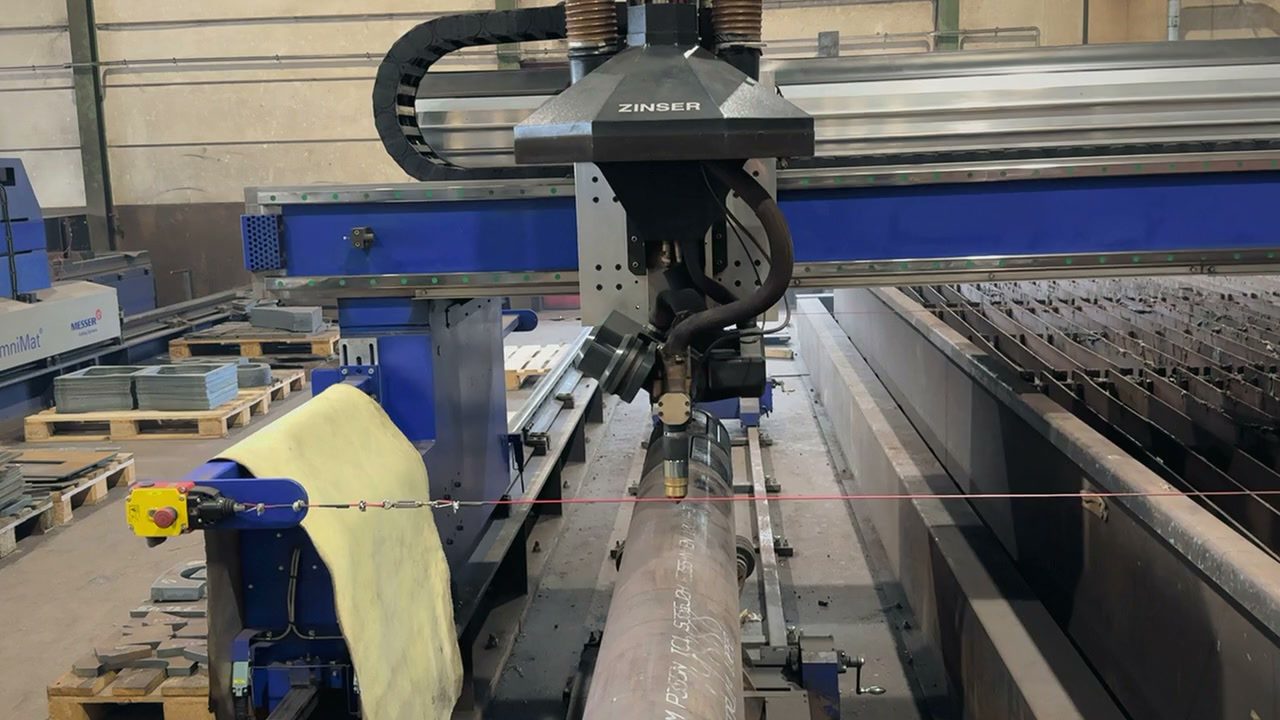
Копировально-газорезательный станок с ЧПУ (Zinser) для толстостенных труб, профилей и полых балок из массивной стали и высокопрочных материалов — там, где не справляются ни трубный лазер, ни плазма.
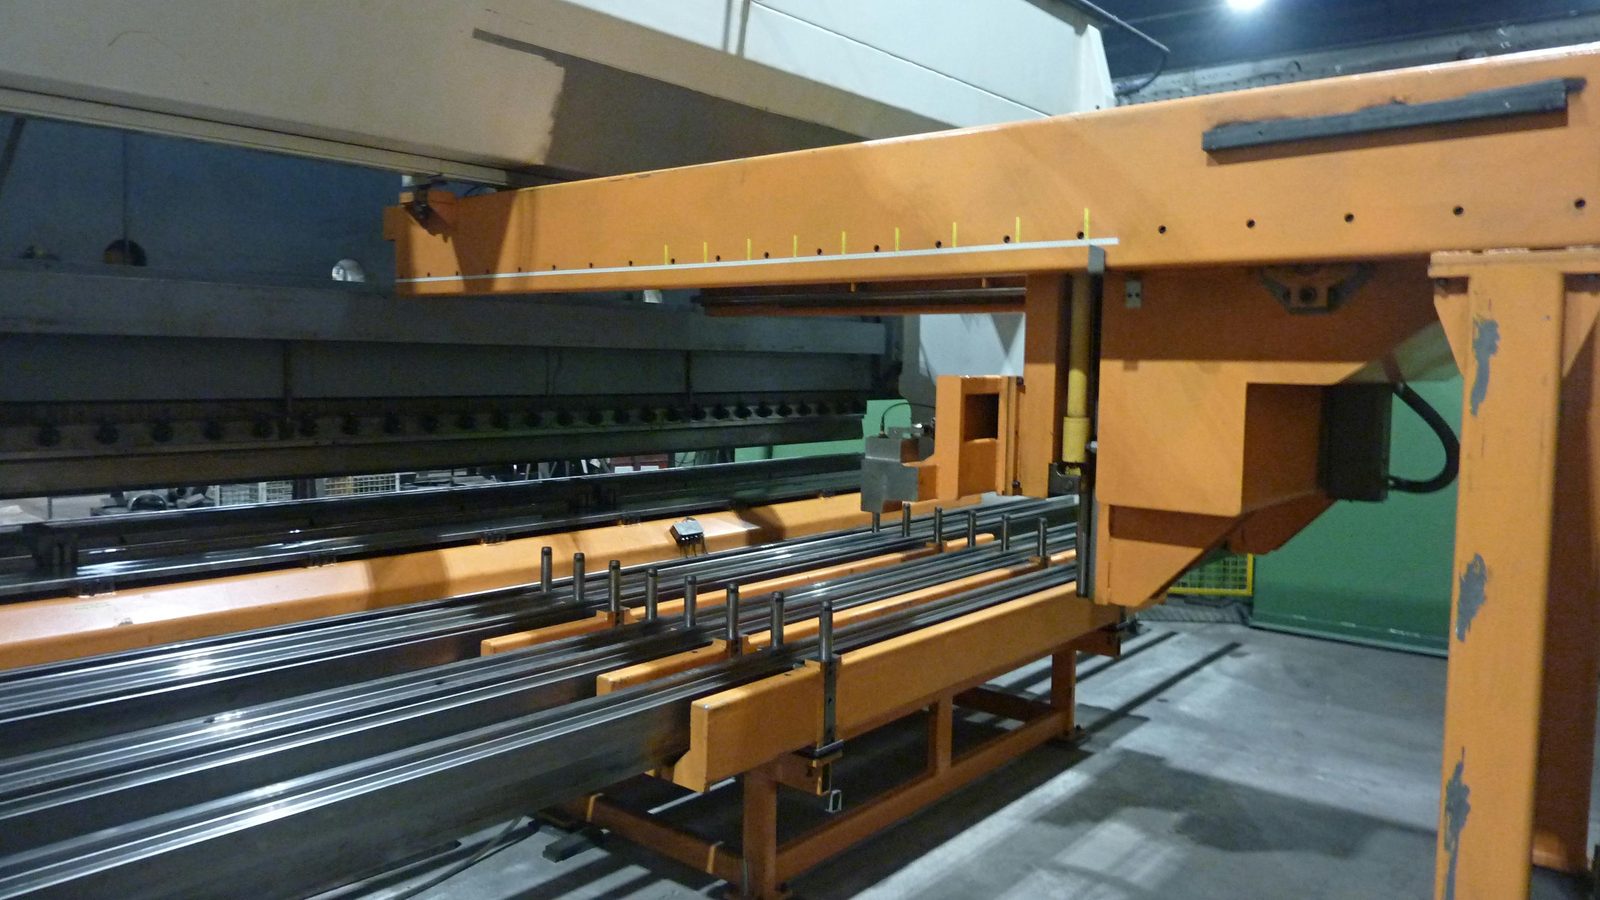
Из плоского листа рождается форма: штамповочная гибка на листогибочных прессах до 1 000 т и тяжёлая вальцовка для цилиндров, конусов и специальных форм.
1 000 т усилия · Ø до 8 000 мм · до 120 мм толщины листа

Штамповочная гибка крупных листов на листогибочных прессах до 1 000 т усилия — точно по размеру и воспроизводимо для любого материала.

Тяжёлая листовая прокатка и вальцовка для цилиндров, конусов и специальных форм — сталь, Hardox и нержавеющая сталь до экстремальных диаметров.
Сертифицировано по DIN EN 1090-2 EXC3. MAG, WIG и сварка под флюсом для деталей до 50 т — от многокомпонентного сварного узла до крупноформатной тяжёлой детали.
EXC3 · EN ISO 3834-2 · до 50 т

Контрактная сварка по DIN EN 1090-2 EXC3 — MAG, WIG, для стали, Hardox, нержавеющей стали и мелкозернистой стали до S1100, многокомпонентные узлы с большим числом соединений.

Автоматизированная сварка под флюсом с колоннами ESAB с вылетом до 7 м и током 1 250 A — глубокие, высокопрочные швы на тяжёлых деталях.

Крупноформатные отдельные детали и конструкции до 50 т на крановой системе 2×25 т — DIN EN 1090-2 EXC3, сталь, Hardox и мелкозернистая сталь до S1100.
Сварка приносит тепло — а тепло приносит остаточные напряжения и деформацию. То и другое мы снимаем с деталей перед обработкой: вибрационное снятие напряжений уменьшает напряжения без печи, термическая правка исправляет деформацию. Так деталь остаётся стабильной по размерам надолго.
Вибрационное снятие напряжений (VSR) · термическая правка · без отжига для снятия напряжений

VSR-обработка для снижения остаточных напряжений — быстро, экономично, без нагрева. Идеально для сварных конструкций как альтернатива отжигу для снятия напряжений.

Термическая правка сварных конструкций и крупных деталей — целенаправленный нагрев исправляет сварочную деформацию и обеспечивает точность размеров, в том числе для тяжёлых деталей до 50 т.

Между раскроем и сборкой ни одна деталь не покидает наш завод.
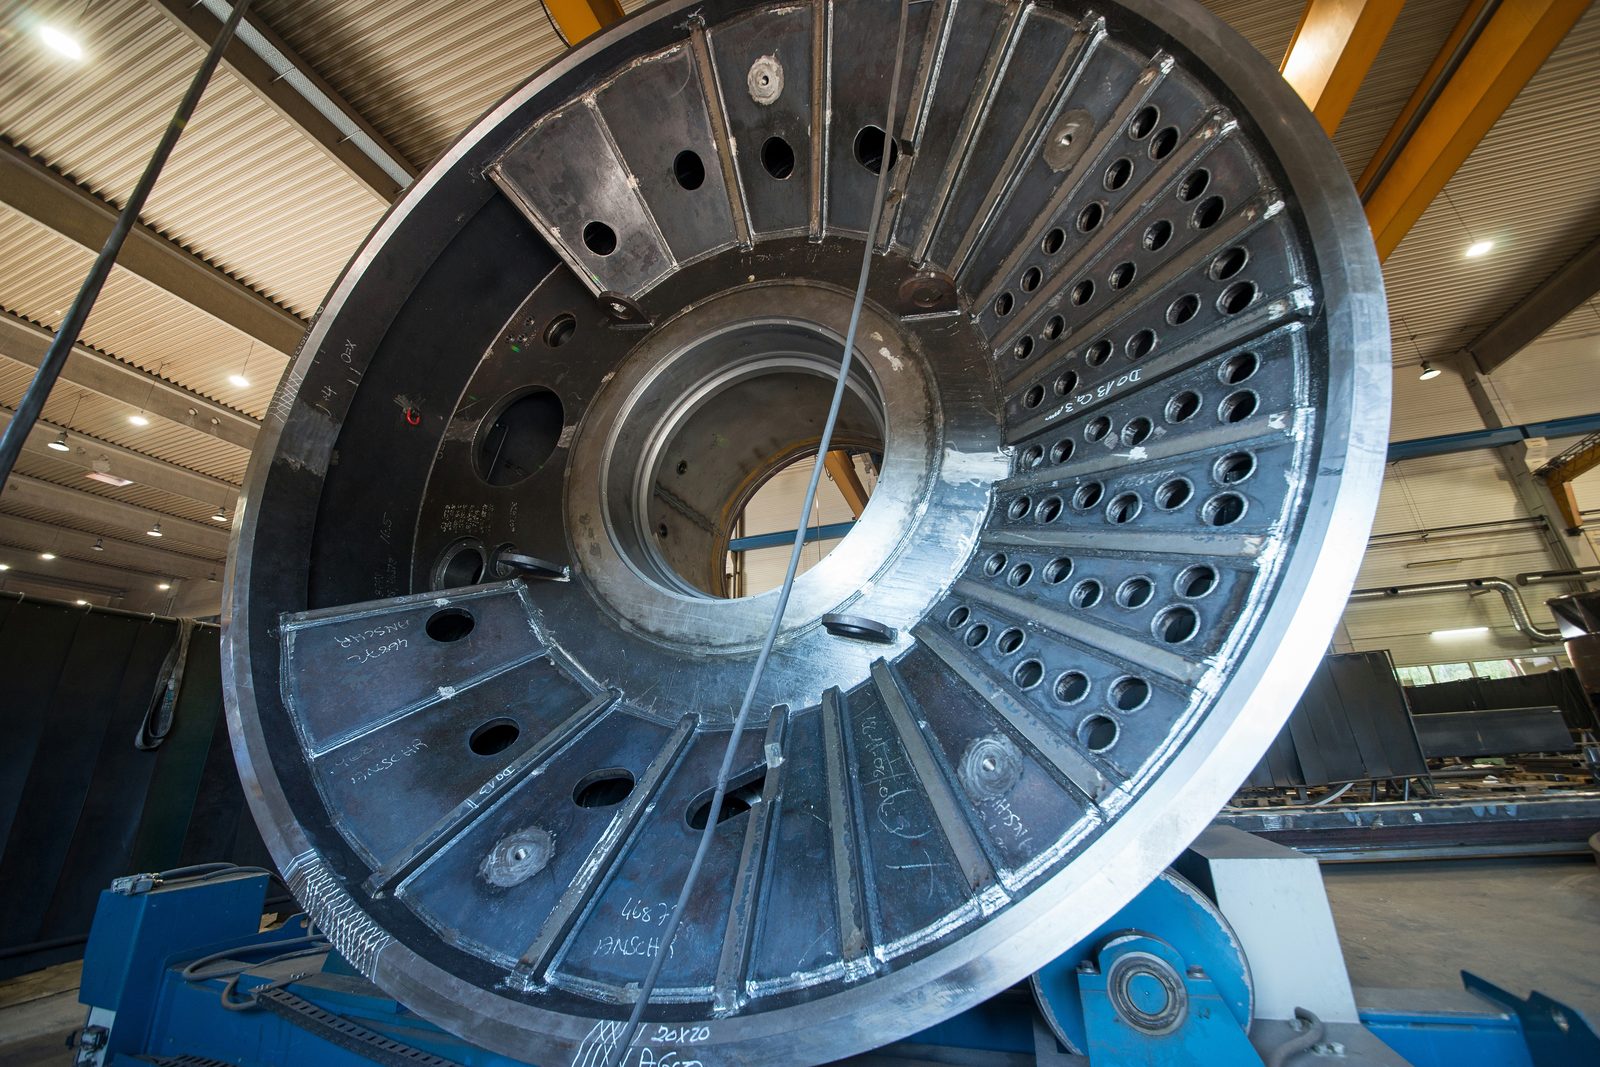
ЧПУ-обработка крупных деталей для тяжёлых изделий: карусельное точение до Ø 4 800 мм, портальное фрезерование до 26 метров хода и три ЧПУ-горизонтально-расточных станка с поворотным столом — точно по размеру и воспроизводимо.
Ø до 4 800 мм · портальное фрезерование 26 м · 3 × расточный станок · до 50 т

Контрактное точение тяжёлых деталей на карусельных токарных станках — большие фланцы, поворотные венцы и осесимметричные детали до больших диаметров.

Два портально-фрезерных станка с поворотной фрезерной головкой 30° и двусторонне опёртым порталом — максимальная жёсткость для длинных, крупноформатных деталей.

Soraluce FR 20 000 с поворотной фрезерной головкой и поворотным столом — открытое сверху рабочее пространство для громоздких, высоких тяжёлых деталей: фрезерование, сверление, расточка.

Три TOS-Varnsdorf WHN 13 CNC с поворотным столом — точное сверление, расточка и фрезерование тяжёлых деталей, изготавливаемых параллельно и в срок.

Обзор: портальное фрезерование, фрезерование с подвижной стойкой, горизонтально-расточные станки и карусельное точение для тяжёлых деталей до 50 т — все методы под одной крышей.

Радиальное сверление, зенкование и развёртывание до Ø 90 мм — нарезание резьбы до M60 на крупных деталях из стали, нержавеющей стали и Hardox.
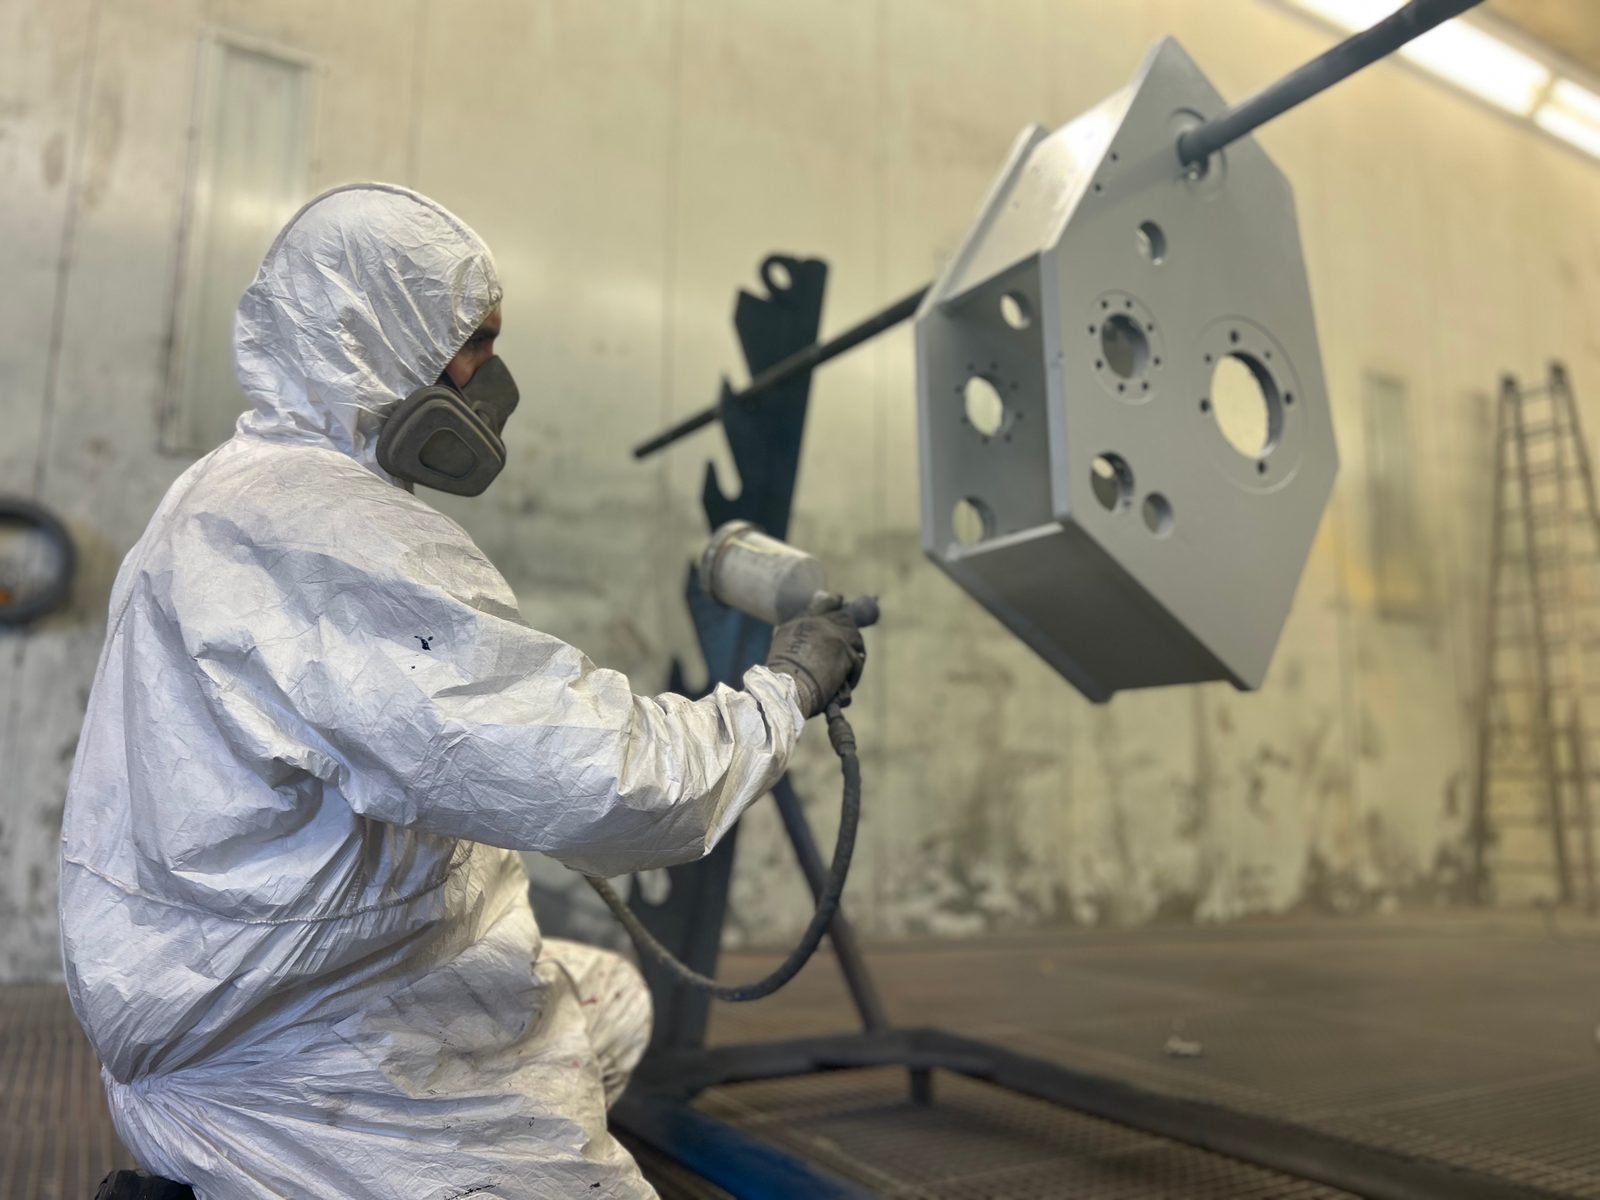
Последний штрих мы наносим собственными силами: струйная обработка до Sa 2,5 и промышленная окраска по EN ISO 12944 в 25-метровой крупногабаритной камере — антикоррозийная защита из одних рук.
Sa 2,5 · EN ISO 12944 · камера 25 × 7 × 6 м

Пескоструйная обработка до Sa 2,5 в нашей крупногабаритной камере 25 × 7 × 6 м — оптимальные условия сцепления перед промышленной окраской по EN ISO 12944.

Промышленная окраска по EN ISO 12944 в крупногабаритной камере 25 × 7 × 6 м — сталь, Hardox, нержавеющая сталь до 50 т, пескоструйная обработка из одних рук.
Из отдельных деталей рождается готовый узел: слесарные и монтажные работы, изготовление приспособлений и окончательный монтаж — сертифицированное качество соединений встречается с ремесленной точностью, всё под одной крышей.
Монтаж узлов · слесарные работы · изготовление приспособлений

Монтаж сварных и механически обработанных компонентов в готовые узлы — тяжелонагруженные конструкции по DIN EN 1090-2 EXC3, до 50 т.

Профессиональные слесарные работы, подгонка и монтажные услуги для стальных узлов и отдельных деталей — ремесленная точность встречается с промышленным производством.
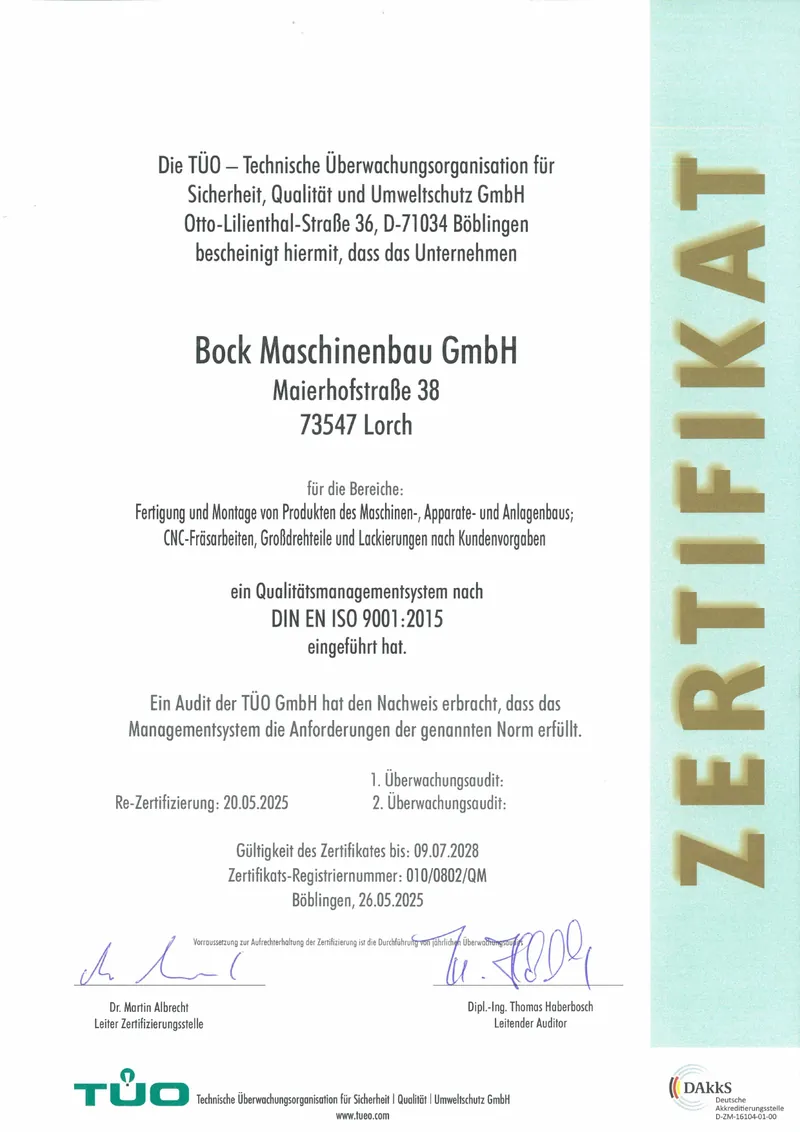
Качество проходит через всё производство — а в конце стоит документированное подтверждение: сертифицированный сварочный надзор, неразрушающий контроль швов, геометрические измерения и протокол измерений & контроля. Ни одна деталь, подлежащая приёмке, не покидает завод без требуемого подтверждения.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · неразрушающий контроль по DIN EN ISO 9712

Сварные швы и детали мы проверяем подходящими методами NDT и документируем результат по проекту согласно чертежу, норме и требованиям заказчика — не повреждая деталь.

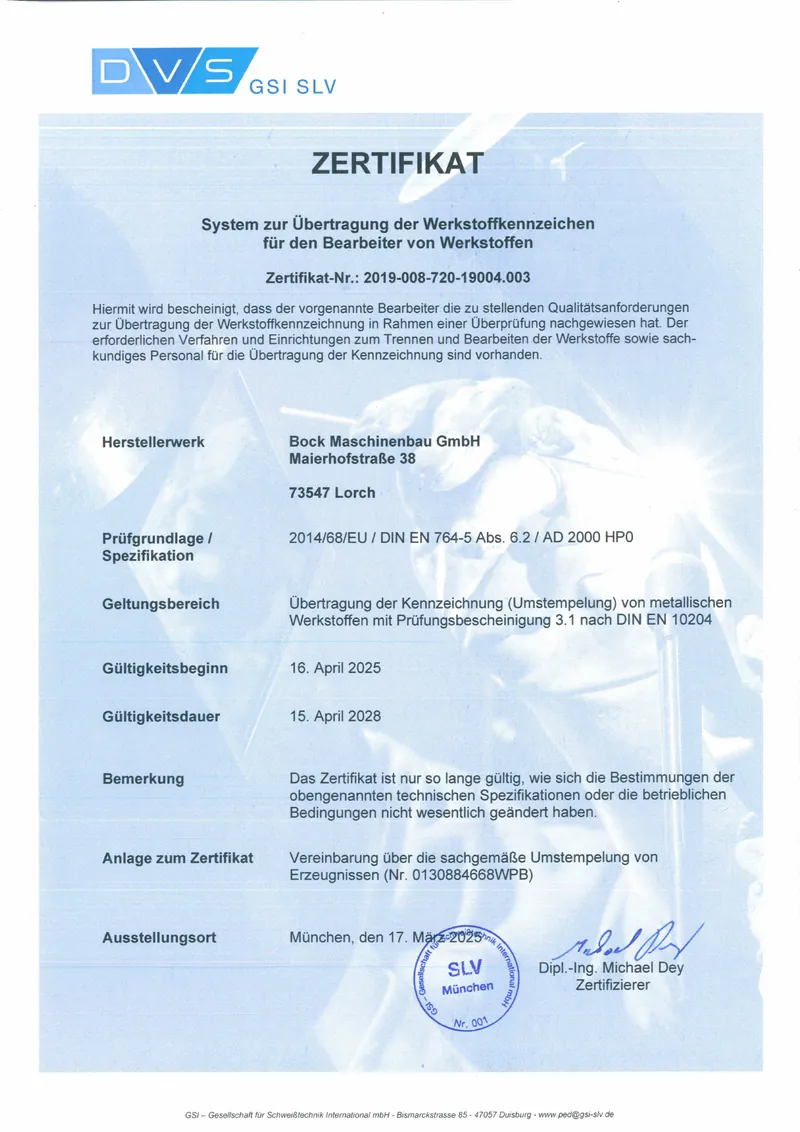
По полномочиям от GSI SLV München мы переносим маркировку материала по EN 10204 из сертификата качества 3.1 на детали термической резки и раскроя — с чистой документацией вплоть до отдельной детали.
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — проверенное качество соединений, под надзором сварочного надзора IWE/EWE.
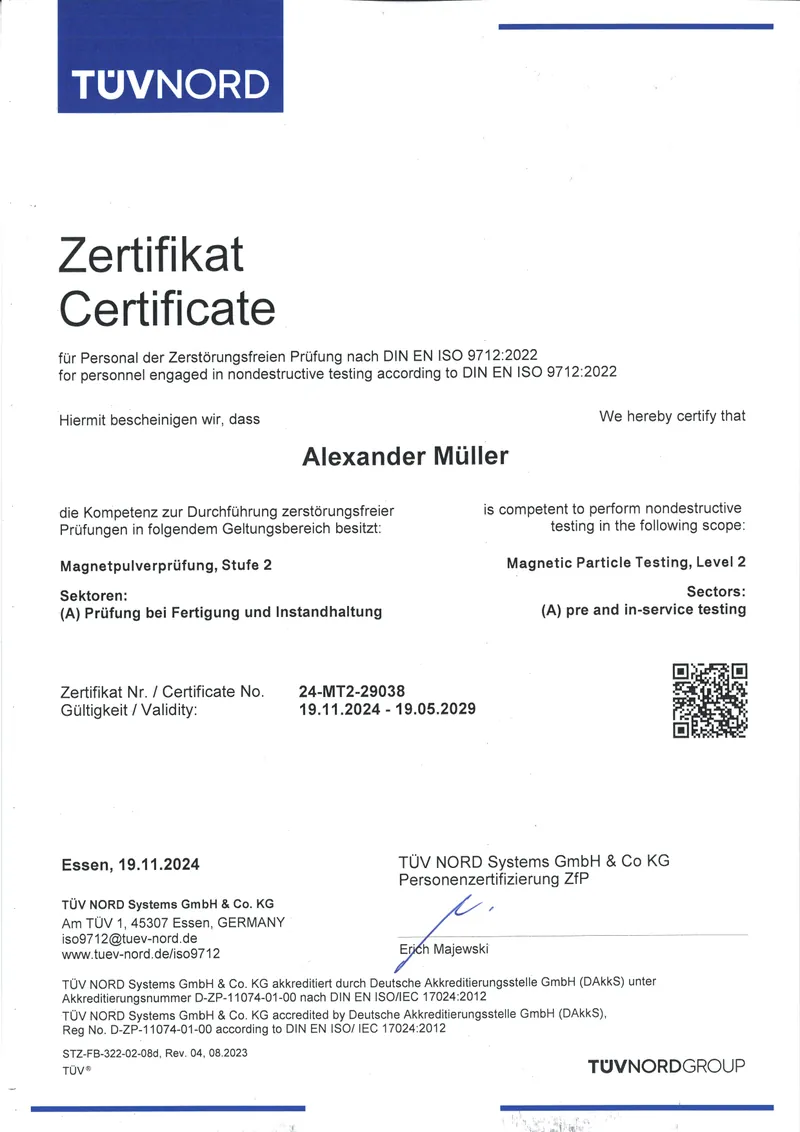
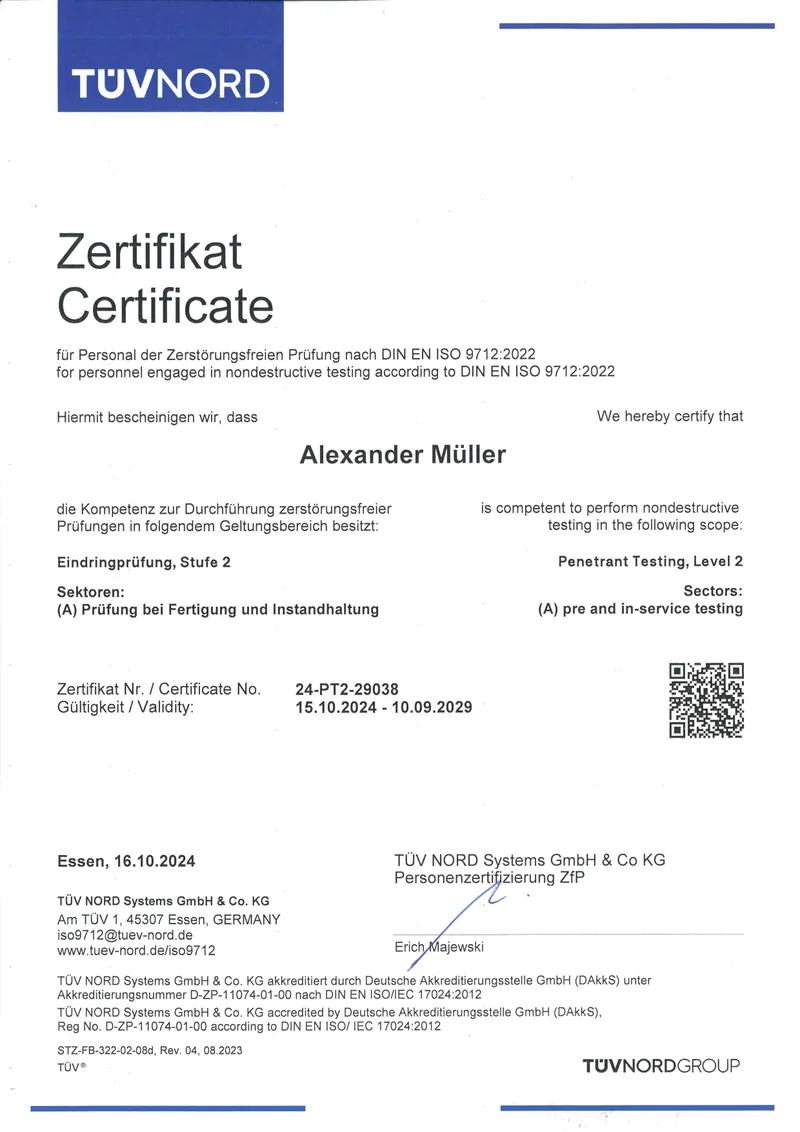
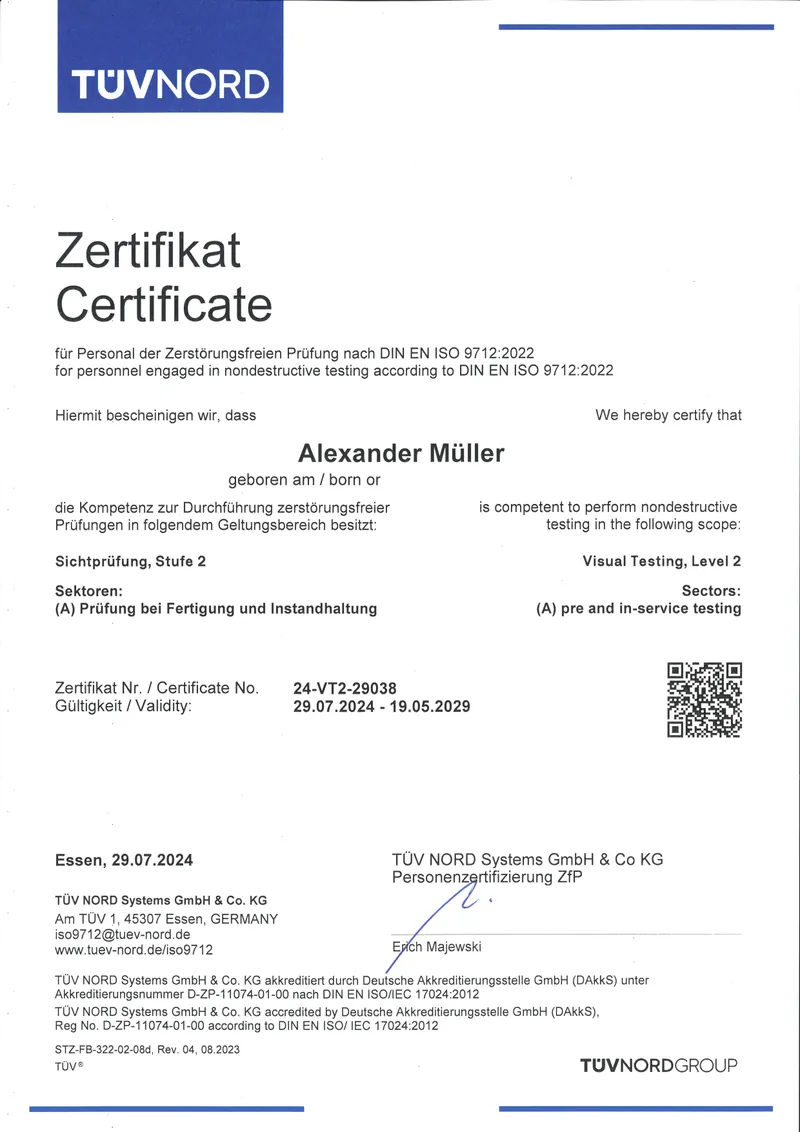
VT, PT и MT собственными силами (Level 2, DIN EN ISO 9712), UT через нашего партнёра по кооперации — качество швов подтверждено без повреждения детали.
Переклеймение по EN 10204 — по полномочиям от GSI SLV München: партия и образец из сертификата качества 3.1 на каждую деталь термической резки.
Геометрические измерения деталей — в том числе перед ЧПУ-обработкой — плюс документированный протокол испытаний размеров и допусков по DIN EN ISO 9001.
Все восемь этапов сцеплены друг с другом — и не заканчиваются на отдельной детали: изготовление специальных контейнеров для офшорного применения и специальное машиностроение по спецификации заказчика, производство и окончательный монтаж полностью собственными силами, без единого внешнего поставщика.
От единичного изделия до малой серии · производство + монтаж · полностью собственными силами

Изготовление специальных контейнеров для офшорного и промышленного применения — по требованиям заказчика, сертифицировано по DIN EN 1090-2 EXC3.

Полное изготовление для специального машиностроения и производства установок — краностроение, транспортное машиностроение, водоподготовка и специальное подземное строительство из одних рук, от единичного изделия до малой серии.
Изношенные, треснувшие или повреждённые стальные узлы не обязательно заменять: сварочный ремонт, наплавка и износостойкая наплавка, восстановление механической обработкой, дробеструйная обработка и окраска выполняются на одном предприятии — в том числе для изделий других производителей.
Сварочный ремонт EXC3 · наплавка & износостойкая наплавка · до 50 т · в том числе чужие изделия

Заваривание трещин и изломов, восстановление изношенных поверхностей наплавкой и износостойкой наплавкой и обработка резанием до нужного размера — тяжёлые узлы до 50 т.

Разборка узлов, дробеструйная обработка, замена износостойких футеровок, окраска и повторная сборка — сдаём как новые, выгоднее, чем изготовление заново.
DIN EN 1090-2 & EN ISO 3834-2 — проверенное качество сварки для несущих конструкций.
Кран 2 × 25 т и станки для размеров деталей, перед которыми другим приходится пасовать.
От раскроя до окраски без внешнего поставщика — одна ответственность, один контактный партнёр.
Производство в центре Баден-Вюртемберга — короткие пути, планируемые сроки, личный контакт.
Пришлите нам ваш чертёж или короткий запрос. Вы получите необязательное предложение — и контактного партнёра, который знает ваши детали.