
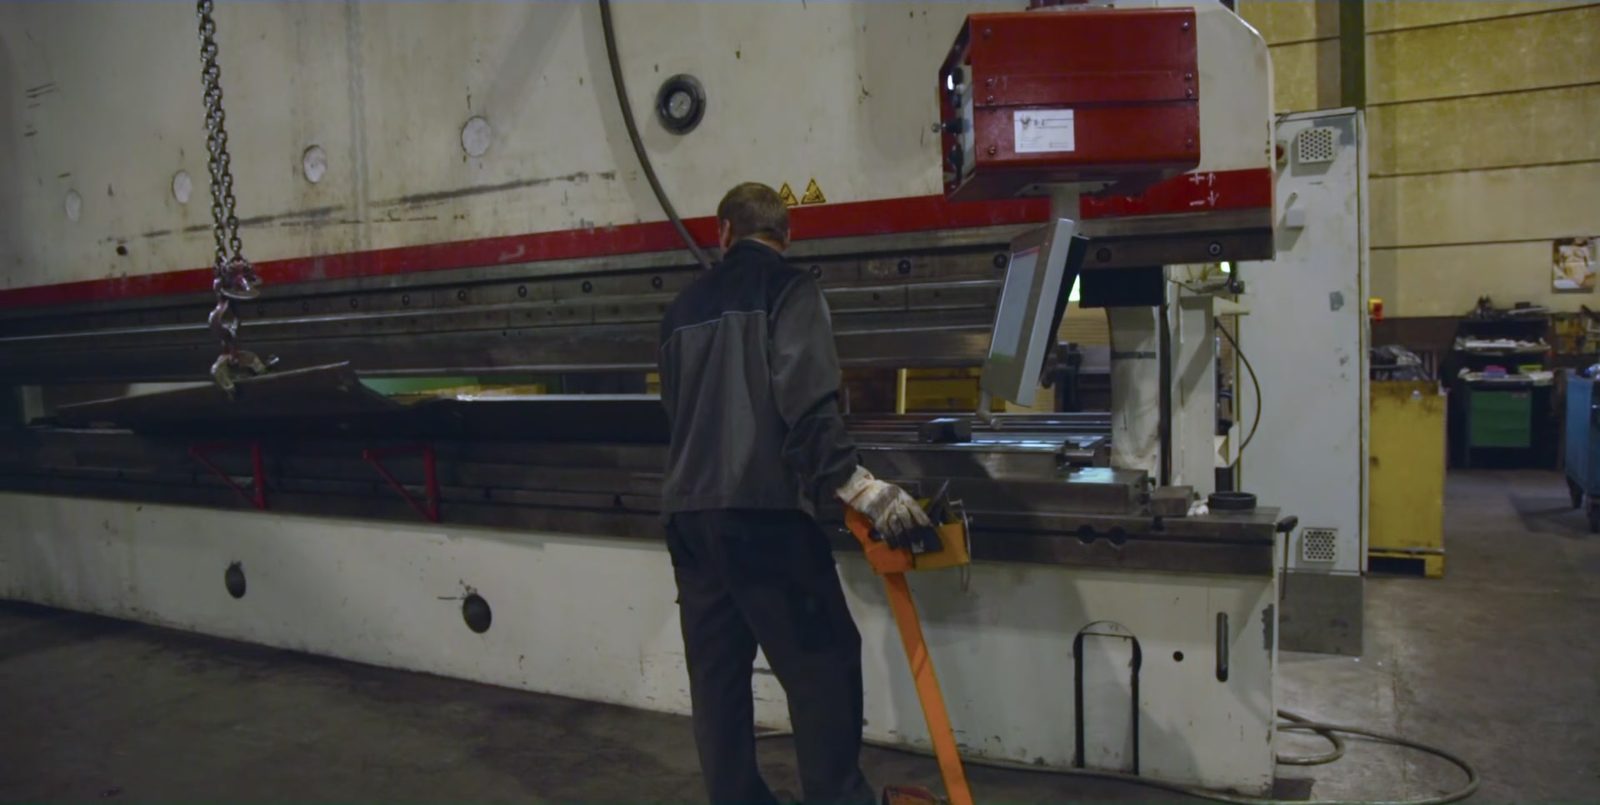


Точная гибка крупногабаритных и тяжёлых стальных листов — усилием до 1 000 т при рабочей ширине 6 100 мм, холодная формовка конструкционной стали, мелкозернистой стали и Hardox в Lorch.
Гидравлический листогибочный пресс для тяжёлых листов с высоким сопротивлением гибке.
Гибка крупногабаритных листов и длинных гнутых деталей за один проход.
Крановая система 2×25 т для безопасного обращения с крупноформатными и тяжёлыми деталями.
Европейские качественные стали до Hardox 400/500 и S1100.
Холодная формовка без термического коробления и зоны термического влияния — выше прочность, меньше контроля.
Сварка, ЧПУ-обработка, пескоструйная обработка и окраска на том же предприятии.
При гибке листов (гибке в штампе) лист изгибается между пуансоном и матрицей под усилием прессования. Угол гиба, положение линии гиба и последовательность гибов выполняются на гидравлическом листогибочном прессе. Метод позволяет получать точные гнутые детали с линейными контурами гиба — от простых L- и U-профилей до многоступенчатых геометрий гиба.
У Bock гибка листов применяется прежде всего для крупноформатных и тяжёлых стальных листов, которые затем входят в сварные узлы или тяжёлые сварные конструкции. Гибка листов при этом является предшествующей операцией — гнутые детали затем свариваются, подвергаются механической обработке резанием, пескоструйной обработке или окраске.
Гнутые детали из стали, мелкозернистой конструкционной стали и Hardox изготавливаются по чертежу или спецификации. Гибке подвергается лист толщиной до 40 мм; какая толщина достижима в конкретном случае, совместно определяют материал, длина гиба и геометрия детали. Для толстых листов, сложных геометрий гиба или особых требований к материалу осуществимость поэтому заранее согласовывается с заказчиком.

Лучший сварной шов – это его отсутствие. Каждая гибка заменяет сварное соединение – а вместе с ним и потенциально слабое место в детали. Поэтому современные конструкции целенаправленно делают ставку на гибку вместо сварки, чтобы изготавливать детали прочнее, легче и экономичнее.
В компании Bock процессы гибки и сварки объединены в одних руках: где гибка конструктивно возможна, она заменяет сварной шов – где требуется соединение, оно выполняется сертифицированно согласно DIN EN 1090-2 EXC3. Так создаются детали с минимальным числом швов, высокой прочностью и воспроизводимым качеством.
В Bock доступны два гидравлических листогибочных пресса: Weinbrenner с усилием до 1 000 т и Scharringhausen с 550 т — оба при рабочей ширине 6 100 мм. Это позволяет гнуть крупные и тяжёлые стальные листы, для которых стандартные листогибочные прессы не рассчитаны.
Тяжёлые детали и крупноформатные гнутые детали могут позиционироваться и безопасно перемещаться с помощью крановой системы 2×25 т производственного цеха. Это позволяет выполнять гибку листов, которые из-за своих размеров или массы требуют особого обращения.

| Станок | Усилие пресса | Длина гибки |
|---|---|---|
| Weinbrenner · Листогибочный пресс | 1 000 т | 6 100 мм |
| Scharringhausen · Листогибочный пресс | 550 т | 6 100 мм |
Гибка листов особенно подходит для следующих требований и типов деталей:
Для цилиндрических или радиусных форм более подходящим методом является вальцовка. Гибку листов и вальцовку можно комбинировать на одном предприятии — выбор метода определяется геометрией детали.
При гибке листов Bock обрабатывает преимущественно европейские качественные стали с прослеживаемым происхождением:
Качество материала и его происхождение при соответствующих требованиях проекта или заказчика документируются с помощью сертификатов и протоколов испытаний.
Гнутые детали изготавливаются по чертежу или технической спецификации. Угол гиба, точность размеров и положение линий гиба определяются требованиями заказчика. Для особых требований к точности или качеству осуществимость согласовывается заранее.
Bock Maschinenbau поддерживает сертифицированную систему менеджмента качества по DIN EN ISO 9001:2015. Производство гнутых деталей встроено в эти рамки качества — обязательства по документации и требования к контролю согласовываются применительно к проекту.
Как сертифицированное сварочное предприятие по DIN EN 1090-2 EXC3 и EN ISO 3834-2, гнутые детали часто используются как предшествующая производственная стадия для сертифицированных сварных узлов — весь производственный процесс остаётся в сертифицированных рамках качества.
Гнутые детали, изготовленные гибкой листов, часто требуют дальнейших производственных операций. В ход проекта могут быть интегрированы следующие услуги:
Таким образом гнутые детали можно не только согнуть, но и сварить, обработать, подвергнуть пескоструйной обработке, нанести покрытие или предварительно собрать — в зависимости от договорённости и требований проекта в пределах одного предприятия.
Гибка листов у Bock применяется там, где крупноформатные или тяжёлые гнутые детали требуются как предварительная стадия для сложных узлов:
Гибка листов дополняет производственный спектр для сварных узлов и тяжёлых сварных конструкций — как необходимая предшествующая операция формообразования для гнутых деталей из тяжёлых стальных листов.
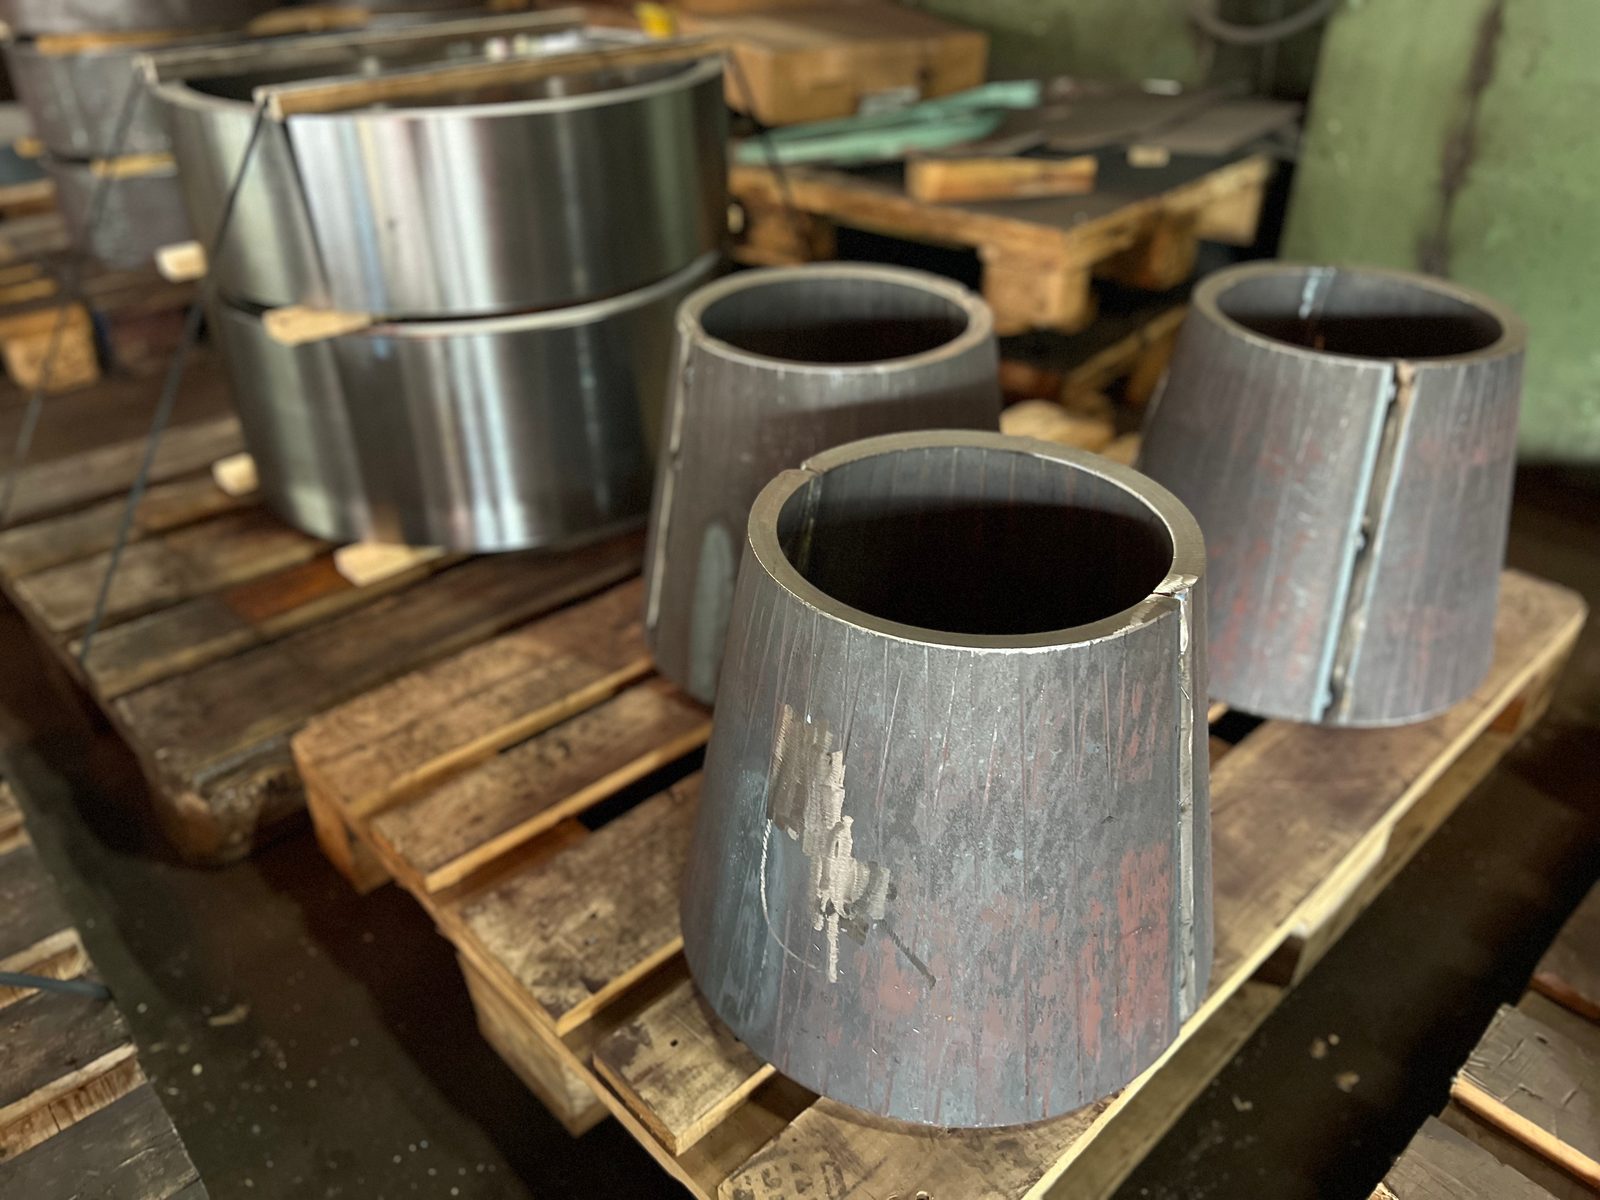
Настоящие гнутые детали с нашего производства в Лорхе – от толстостенной чаши Hardox через согнутые U-образно чаши и желоба до гнутой консоли.
Bock Maschinenbau выполняет гибку листов на площадке в Lorch как часть полного производственного процесса и процесса контроля качества:
Производители резервуаров, аппаратов и транспортной техники из региона Штутгарта и региона DACH заказывают у нас в Lorch гибку крупногабаритных листов до 6 100 мм — в том числе из Hardox и высокопрочных мелкозернистых сталей.
Гибке подвергается лист толщиной до 40 мм применительно к конструкционной стали; какая толщина достижима в конкретном случае, совместно определяют материал, длина гиба и геометрия детали. Для Hardox и мелкозернистой конструкционной стали достижимая толщина ниже, поэтому осуществимость заранее согласовывается на конкретной детали.
Два гидравлических листогибочных пресса: Weinbrenner с усилием до 1 000 т и Scharringhausen с 550 т, оба при рабочей ширине 6 100 мм. Крупноформатные и тяжёлые гнутые детали позиционируются с помощью крановой системы 2×25 т производственного цеха.
Да. Гибке подвергаются конструкционная сталь, мелкозернистая конструкционная сталь до S1100, Hardox 400/500 и коррозионностойкая нержавеющая сталь. При соответствующих требованиях проекта или заказчика качество материала и его происхождение документируются с помощью сертификатов и протоколов испытаний.
Гибка листов создаёт линейные контуры гиба – L-, U-, Z- и коробчатые профили, крупноформатные уголки, а также многоступенчатые геометрии гиба по чертежу. Цилиндрические или радиусные формы получают вальцовкой, которую на том же заводе можно комбинировать с гибкой листов.
Да, там, где это конструктивно возможно. Согнутый угол остаётся однородным основным материалом без зоны термического влияния, а вместе со швом отпадают контроль шва (VT, PT, MT) и связанное с ним оформление документации; там, где требуется соединение, сварка выполняется сертифицированно согласно DIN EN 1090-2 EXC3.
Для первичной оценки просим сообщить чертёж или техническое задание, материал, толщину листа, геометрию гиба и количество. Мы проверим пригодность и составим проектное предложение.
