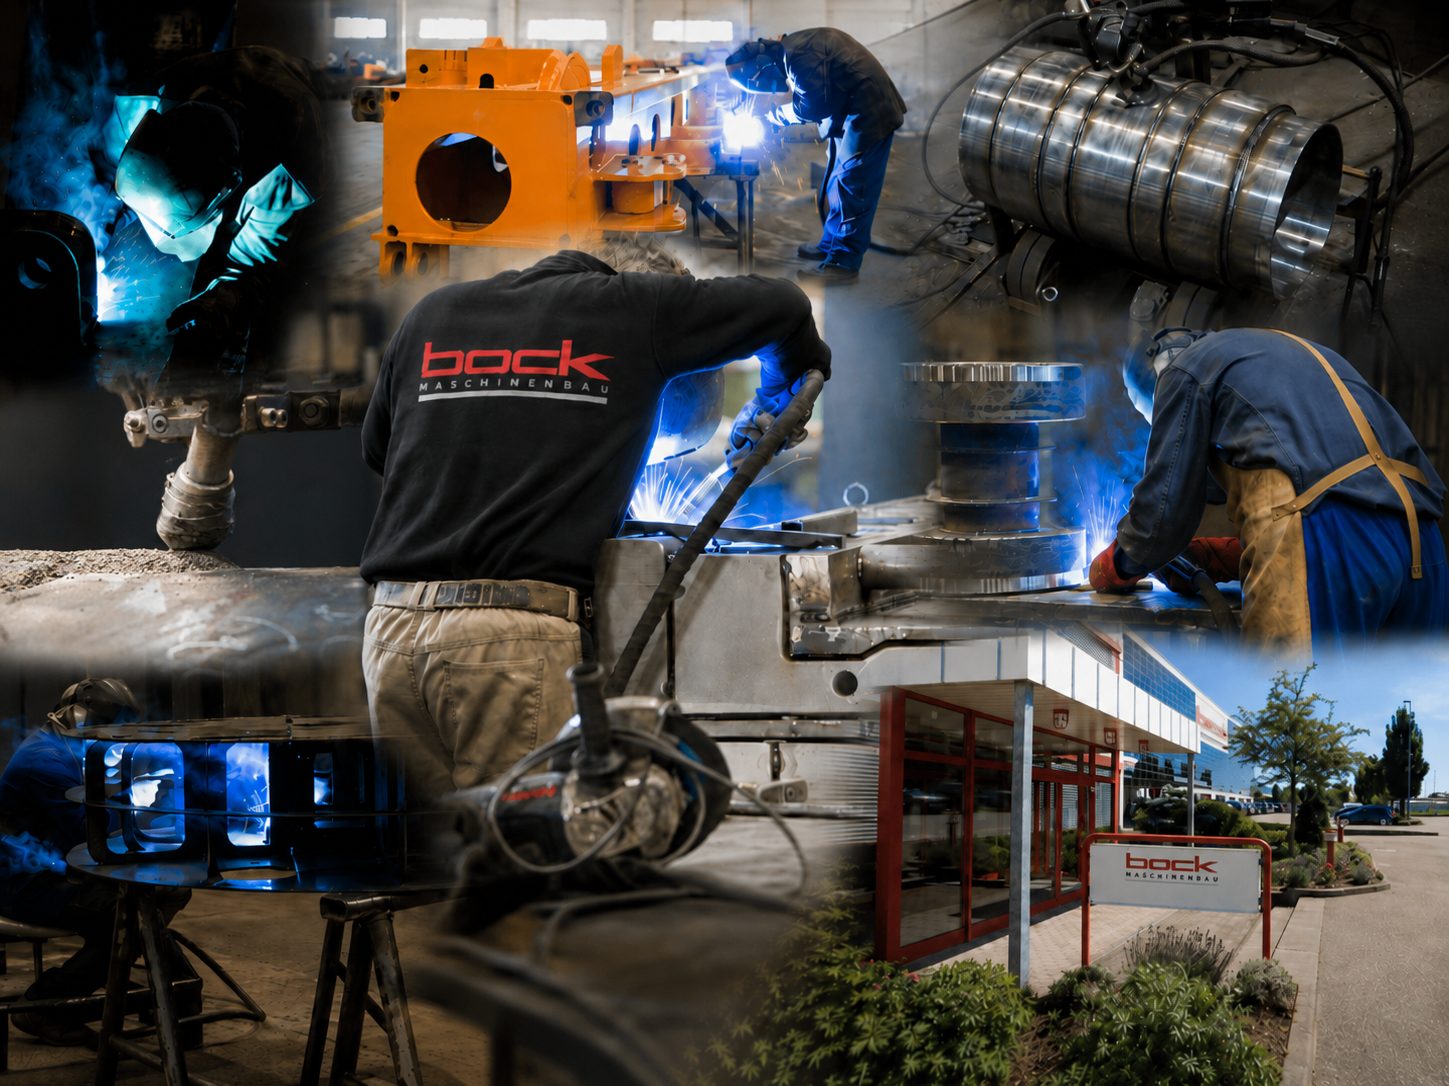
Производство и парк станков: галерея
Снимки с производства: механическая обработка, сварочные технологии, обработка крупногабаритных деталей и многое другое.
Производство на площади около 14 000 м²
На производственной площади около 14 000 м² мы изготавливаем стальные сварные узлы, специальные машины и крупногабаритные детали массой до 50 т. Приведённые ниже снимки дают представление о нашем парке станков и оборудования, применяемых технологиях производства, а также о типовых изделиях из проектов в области кранового строительства, машиностроения для транспортных средств, строительства промышленных установок и специального фундаментостроения. Все показанные работы выполнены на нашем заводе в Lorch, земля Баден-Вюртемберг.
Производство и оборудование
Завод в Лорхе: производственные цеха, склад материалов и рабочие места на площади 14 000 m². Раскрой, сварка, механическая обработка и обработка поверхности — под одной крышей; между этапами производства деталь не покидает завод.
Фрезерование и расточка
Портально-фрезерные станки с ходом до 26 м, расточной станок и фрезерный центр с подвижной стойкой при обработке сварных узлов, станин и отливок. На фотографиях — крупные детали в закреплении.
Токарная обработка
Карусельное точение до Ø 4 800 мм при нагрузке на стол до 25 т: кольца, фланцы, ступицы, корпуса и вальцованные обечайки. На фотографиях — карусельный станок и крупные детали в закреплении, а также универсальный токарный станок.
Сварка
Сварка MAG, TIG и под флюсом рам машин, цилиндрических деталей и крупных узлов. Для длинных толстых швов установка сварки под флюсом работает с током до 1 250 A.
Газокислородная резка листа толщиной до 200 мм на столе 20 × 3,5 м, а также плазменная резка над водой и под водой с резкой фасок. На заводе почти каждый узел начинается с раскроя.
Формовка
Гибка на листогибочном прессе с усилием до 1 000 т и рубка толстого листа. При вальцовке из листов шириной до 3 050 мм и толщиной до 120 мм получаются трубы, конусы и кольца диаметром до Ø 8 000 мм.
Крупногабаритные детали и проекты
Сварные конструкции, рамы машин и собранные узлы массой до 50 т — изготовлены, проверены и покрыты в Лорхе, частично на низкорамном прицепе перед отгрузкой.
Пескоструйная обработка и окраска
Пескоструйная обработка до Sa 2,5 и промышленная окраска по EN ISO 12944 в камере 25 × 7 × 6 м. На фотографиях — крупные детали до, во время и после нанесения покрытия.
Качество и контроль
Неразрушающий контроль сварных швов на заводе, прежде всего капиллярный контроль (PT) сварных узлов и крупных деталей.
Виброобработка
Вибрационное снятие напряжений на сварных конструкциях и рамах машин: дебалансный двигатель, датчики и измерительный прибор установлены. Метод снижает остаточные напряжения без помещения детали в печь для отжига — это важно для деталей, которые затем обрабатываются в размер.
Заинтересованы в сотрудничестве?
Наш парк станков и оборудования, а также производственные мощности доступны для выполнения сложных заказов контрактного производства.