
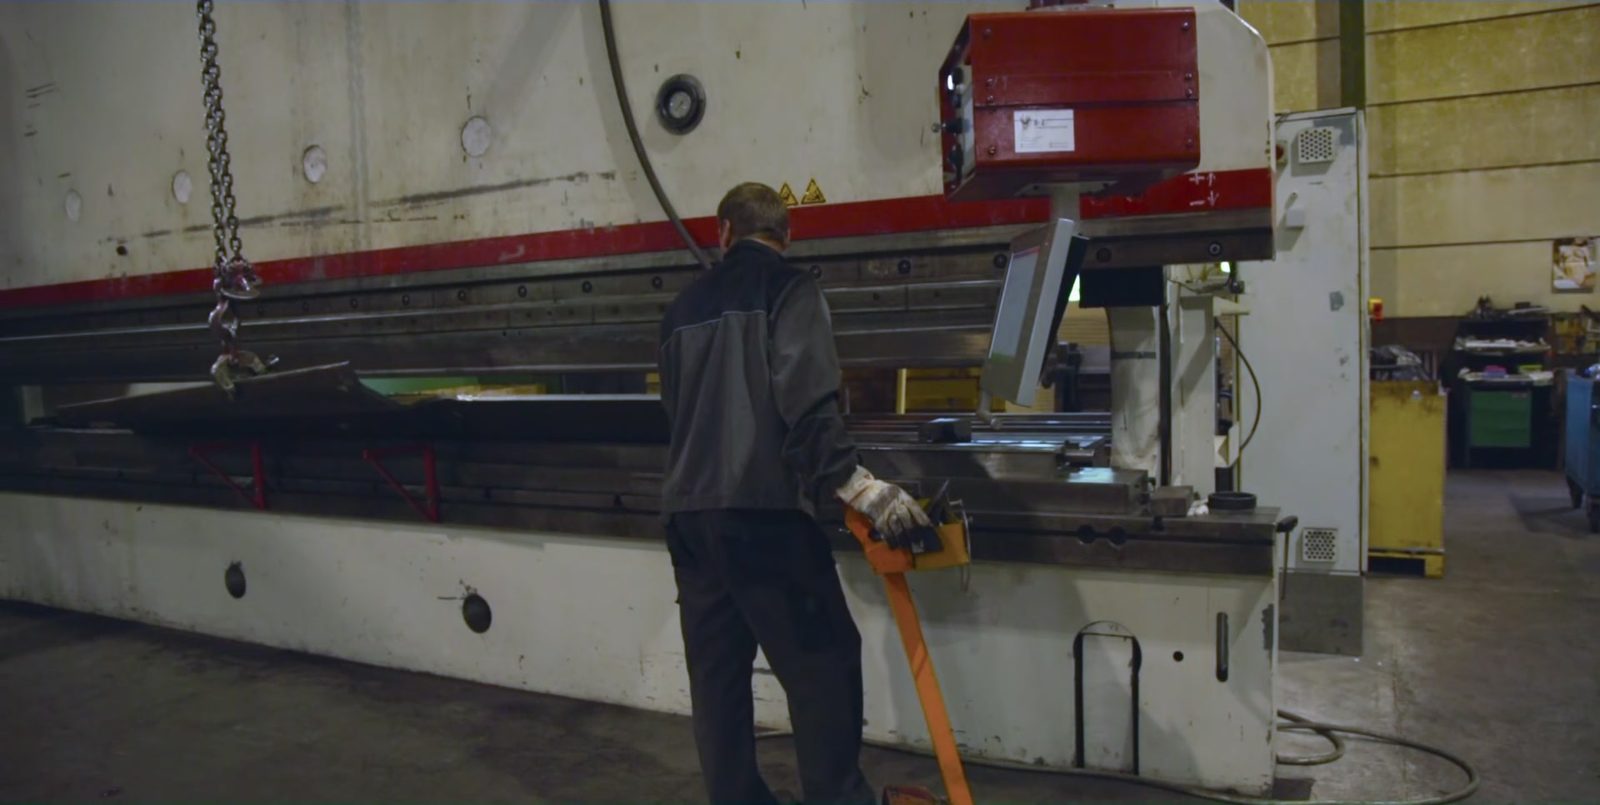


Büyük sacları ve ağır çelik sacları hassas büküm yapın – 6.100 mm çalışma genişliğinde 1.000 t'a kadar pres kuvveti, Lorch'ta konstrüksiyon çeliği, ince taneli yapı çeliği ve Hardox'tan soğuk şekillendirme.
Yüksek bükme direncine sahip ağır saclar için hidrolik abkant pres.
Büyük sacları ve uzun bükme parçalarını tek geçişte büküm.
Büyük formatlı ve ağır parçaların güvenli elleçlenmesi için 2×25 t'luk vinç sistemi.
Hardox 400/500 ve S1100'a kadar Avrupa kalite çelikleri.
Termal çarpılma ve ısı etkisi bölgesi olmadan soğuk şekillendirme – daha yüksek mukavemet, daha az muayene.
Kaynak, CNC işleme, kumlama ve boyama aynı fabrikada.
Abkant bükümde (kalıpta büküm) bir sac, zımba ve kalıp arasında pres kuvveti altında bükülür. Bükme açısı, bükme çizgisinin konumu ve kenarların sırası hidrolik abkant preste gerçekleştirilir. Yöntem, doğrusal bükme konturlarıyla hassas bükme parçaları sağlar – basit L ve U profillerinden çok kademeli bükme geometrilerine kadar.
Bock'ta abkant büküm, özellikle daha sonra kaynaklı montaj gruplarına veya ağır kaynaklı konstrüksiyonlara giren büyük formatlı ve ağır çelik saclar için kullanılır. Abkant büküm bu noktada bir ön üretim adımıdır – bükme parçaları daha sonra kaynaklanır, talaşlı işlenir, kumlanır veya boyanır.
Çelik, ince taneli yapı çeliği ve Hardox'tan bükme parçaları, çizime veya spesifikasyona göre üretilir. 40 mm kalınlığa kadar sac bükülür; bunun tek tek hangi ölçüde ulaşılabilir olduğunu malzeme, bükme uzunluğu ve parça geometrisi birlikte belirler. Kalın saclar, karmaşık bükme geometrileri veya özel malzeme gereksinimleri için uygulanabilirlik bu nedenle önceden müşteri ile mutabık kalınır.

En iyi kaynak dikişi, hiç olmayan kaynak dikişidir. Her büküm bir kaynak bağlantısının – ve dolayısıyla parçadaki olası bir zayıf noktanın – yerini alır. Bu nedenle modern tasarımlar, parçaları daha sağlam, daha hafif ve daha ekonomik üretmek için bilinçli olarak kaynak yerine bükümü tercih eder.
Bock'ta büküm ve kaynak süreçleri tek elden birleştirilir: bükümün tasarımsal olarak mümkün olduğu yerde kaynak dikişinin yerini alır – birleştirme gerektiğinde ise bu, DIN EN 1090-2 EXC3 standardına göre sertifikalı olarak gerçekleştirilir. Böylece minimum dikiş sayısına, yüksek mukavemete ve tekrarlanabilir kaliteye sahip parçalar ortaya çıkar.
Bock'ta iki hidrolik abkant presi mevcuttur: 1.000 t'ye kadar pres kuvvetine sahip bir Weinbrenner ve 550 t'lik bir Scharringhausen – her ikisi de 6.100 mm çalışma genişliğinde. Bunlarla, standart abkant preslerin uygun olmadığı büyük saclar ve ağır çelik saclar bükülebilir.
Ağır parçalar ve büyük formatlı bükme parçaları, üretim holünün 2×25 t'luk vinç sistemiyle konumlandırılabilir ve güvenle elleçlenebilir. Bu, boyutları veya ağırlığı nedeniyle özel elleçleme gerektiren sacların abkant bükümünü de mümkün kılar.

| Makine | Pres kuvveti | Büküm uzunluğu |
|---|---|---|
| Weinbrenner · Abkant pres | 1.000 t | 6.100 mm |
| Scharringhausen · Abkant pres | 550 t | 6.100 mm |
Abkant büküm, özellikle aşağıdaki gereksinimler ve parça tipleri için uygundur:
Silindirik veya yarıçapa dayalı formlar için merdaneyle bükme (yuvarlama) daha uygun bir yöntemdir. Abkant büküm ve merdaneyle bükme aynı fabrikada birleştirilebilir – yöntem seçimi parça geometrisine göre belirlenir.
Bock, abkant bükümde ağırlıklı olarak izlenebilir kökenli Avrupa kalite çeliklerini işler:
Malzeme kalitesi ve malzeme kökeni, ilgili proje veya müşteri talimatları doğrultusunda kanıtlar ve muayene belgeleri ile belgelenir.
Bükme parçaları, çizime veya teknik spesifikasyona göre üretilir. Bükme açısı, ölçü hassasiyeti ve bükme çizgisi konumları müşterinin talimatlarına göre belirlenir. Özel hassasiyet veya kalite gereksinimleri için uygulanabilirlik önceden mutabık kalınır.
Bock Maschinenbau, DIN EN ISO 9001:2015 uyarınca sertifikalı bir kalite yönetim sistemi işletir. Abkant büküm üretimi bu kalite çerçevesine gömülüdür – dokümantasyon yükümlülükleri ve muayene gereksinimleri projeye bağlı olarak kararlaştırılır.
DIN EN 1090-2 EXC3 ve EN ISO 3834-2 uyarınca sertifikalı bir kaynak işletmesi olarak, bükme parçaları sıklıkla sertifikalı kaynaklı montaj grupları için ön üretim kademesi olarak kullanılır – tüm üretim süreci sertifikalı bir kalite çerçevesinde kalır.
Abkant büküm ile üretilen bükme parçaları sıklıkla başka üretim adımları gerektirir. Aşağıdaki hizmetler proje akışına entegre edilebilir:
Bükme parçaları böylece yalnızca bükülmekle kalmaz, aynı zamanda aynı fabrika içinde anlaşmaya ve proje gereksinimine göre kaynaklanabilir, işlenebilir, kumlanabilir, kaplanabilir veya ön montajı yapılabilir.
Bock'ta abkant büküm, büyük formatlı veya ağır bükme parçalarının karmaşık montaj grupları için ön kademe olarak gerektiği yerlerde kullanılır:
Abkant büküm, kaynaklı montaj grupları ve ağır kaynaklı konstrüksiyonlar için üretim yelpazesini tamamlar – ağır çelik saclardan bükme parçaları için gerekli bir ön şekillendirme adımı olarak.
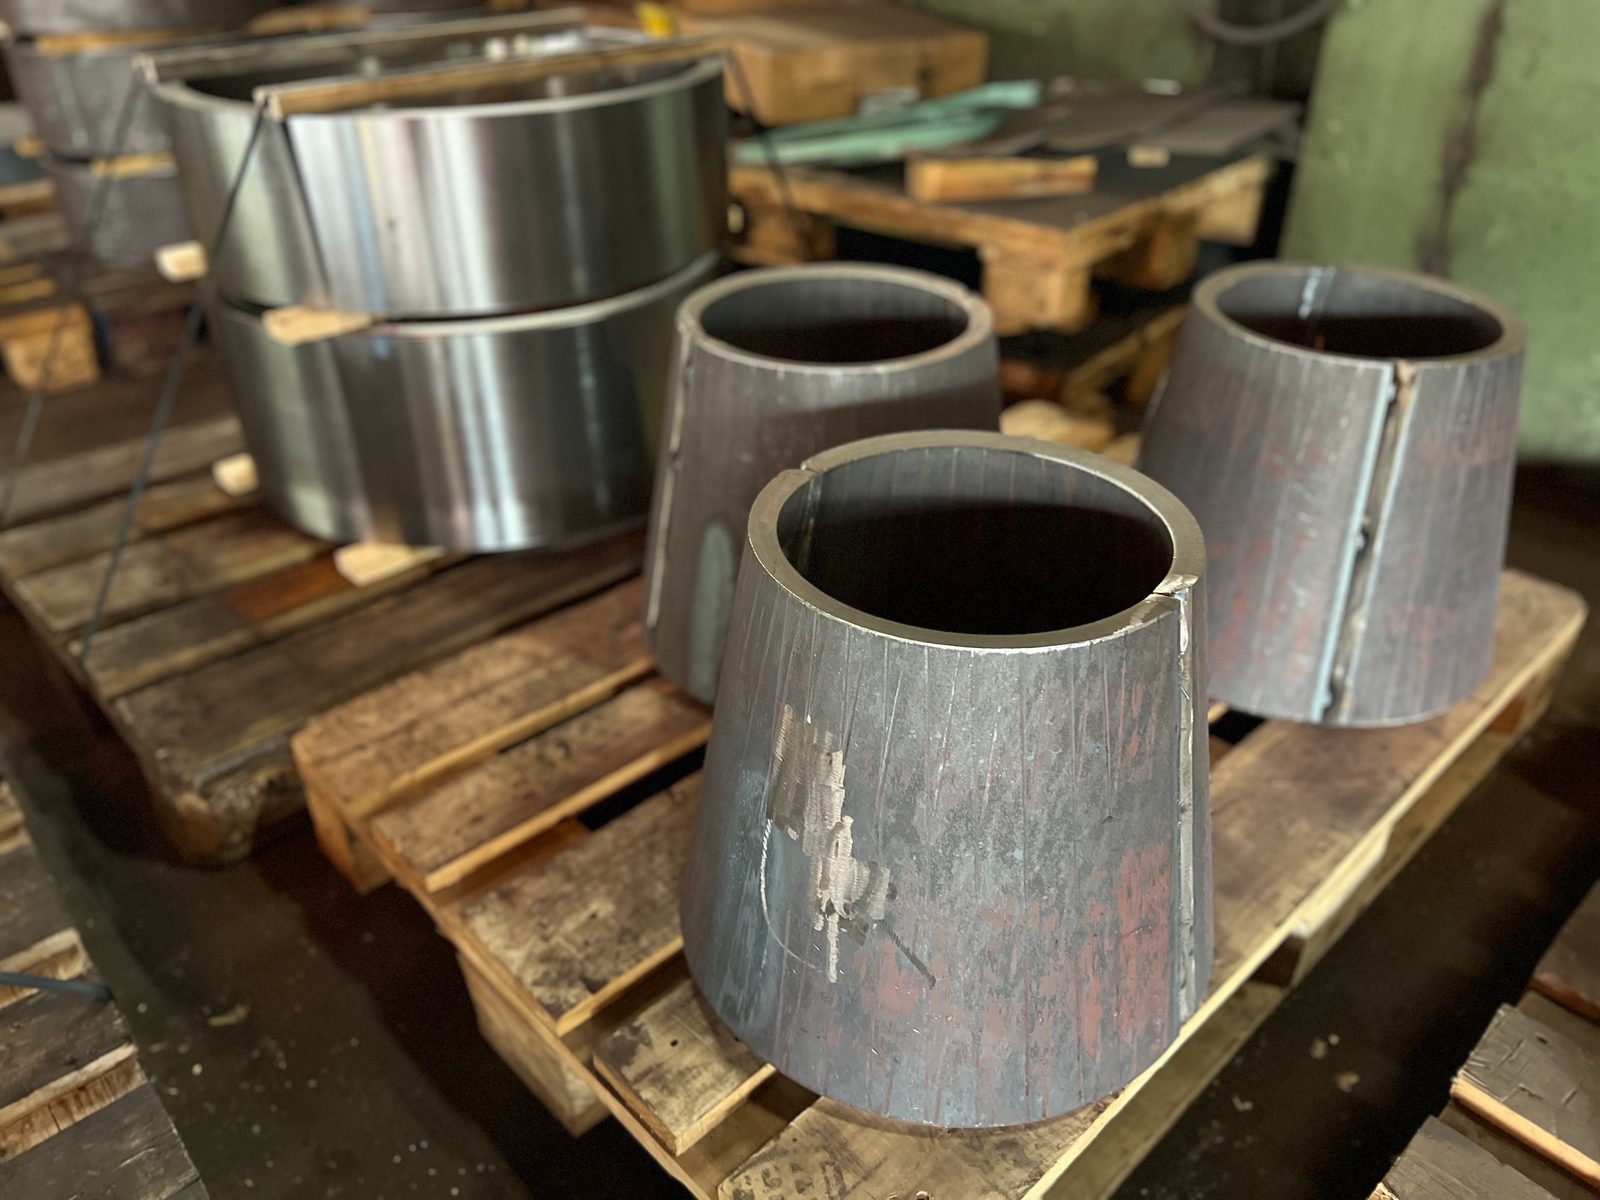
Lorch'taki üretimimizden gerçek büküm parçaları – kalın cidarlı Hardox tekneden U şeklinde bükülmüş teknelere ve oluklara, bükülmüş konsola kadar.
Bock Maschinenbau, abkant bükümü Lorch lokasyonunda eksiksiz bir üretim ve kalite sürecinin parçası olarak işletir:
Stuttgart bölgesi ve DACH bölgesindeki tank, aparat ve araç üreticileri 6.100 mm'ye kadar büyük sacları Lorch'taki tesisimizde büküyor – Hardox ve yüksek mukavemetli ince taneli çelikler dahil.
Yapı çeliği esas alındığında 40 mm kalınlığa kadar sac bükülür; bunun tek tek durumda ne kadarına ulaşılabileceğini malzeme, bükme uzunluğu ve parça geometrisi birlikte belirler. Hardox ve ince taneli yapı çeliğinde ulaşılabilir kalınlık bunun altında kalır; bu nedenle uygulanabilirlik önceden somut parça üzerinde netleştirilir.
İki hidrolik abkant pres: 1.000 t'a kadar pres kuvvetine sahip bir Weinbrenner ve 550 t'lik bir Scharringhausen; her ikisi de 6.100 mm çalışma genişliğinde. Büyük formatlı ve ağır bükme parçaları, üretim holünün 2×25 t vinç sistemiyle konumlandırılır.
Evet. Yapı çeliği, S1100'a kadar ince taneli yapı çeliği, Hardox 400/500 ve korozyona dayanıklı paslanmaz çelik bükülür. İlgili proje veya müşteri talimatları söz konusu olduğunda malzeme kalitesi ve malzeme kökeni, kanıtlar ve muayene belgeleri ile belgelenir.
Abkant büküm doğrusal bükme konturları oluşturur – L, U, Z ve kutu profiller, büyük formatlı köşebentler ve teknik resme göre çok kademeli bükme geometrileri. Silindirik veya yarıçapa dayalı formlar, aynı fabrikada abkant bükümle birleştirilebilen merdaneyle bükme (yuvarlama) ile elde edilir.
Evet, tasarımsal olarak mümkün olduğu yerde. Bükülmüş bir köşe, ısı etkisi bölgesi olmayan homojen ana malzeme olarak kalır ve dikişle birlikte dikiş muayenesi (VT, PT, MT) ile buna bağlı dokümantasyon yükü de ortadan kalkar; birleştirme gereken yerde DIN EN 1090-2 EXC3'e göre sertifikalı olarak kaynak yapılır.
İlk bir değerlendirme için lütfen çizim veya teknik talimat, malzeme, sac kalınlığı, bükme geometrisi ve adet bildirin. Uygunluğu inceler ve projeye bağlı bir teklif hazırlarız.
