
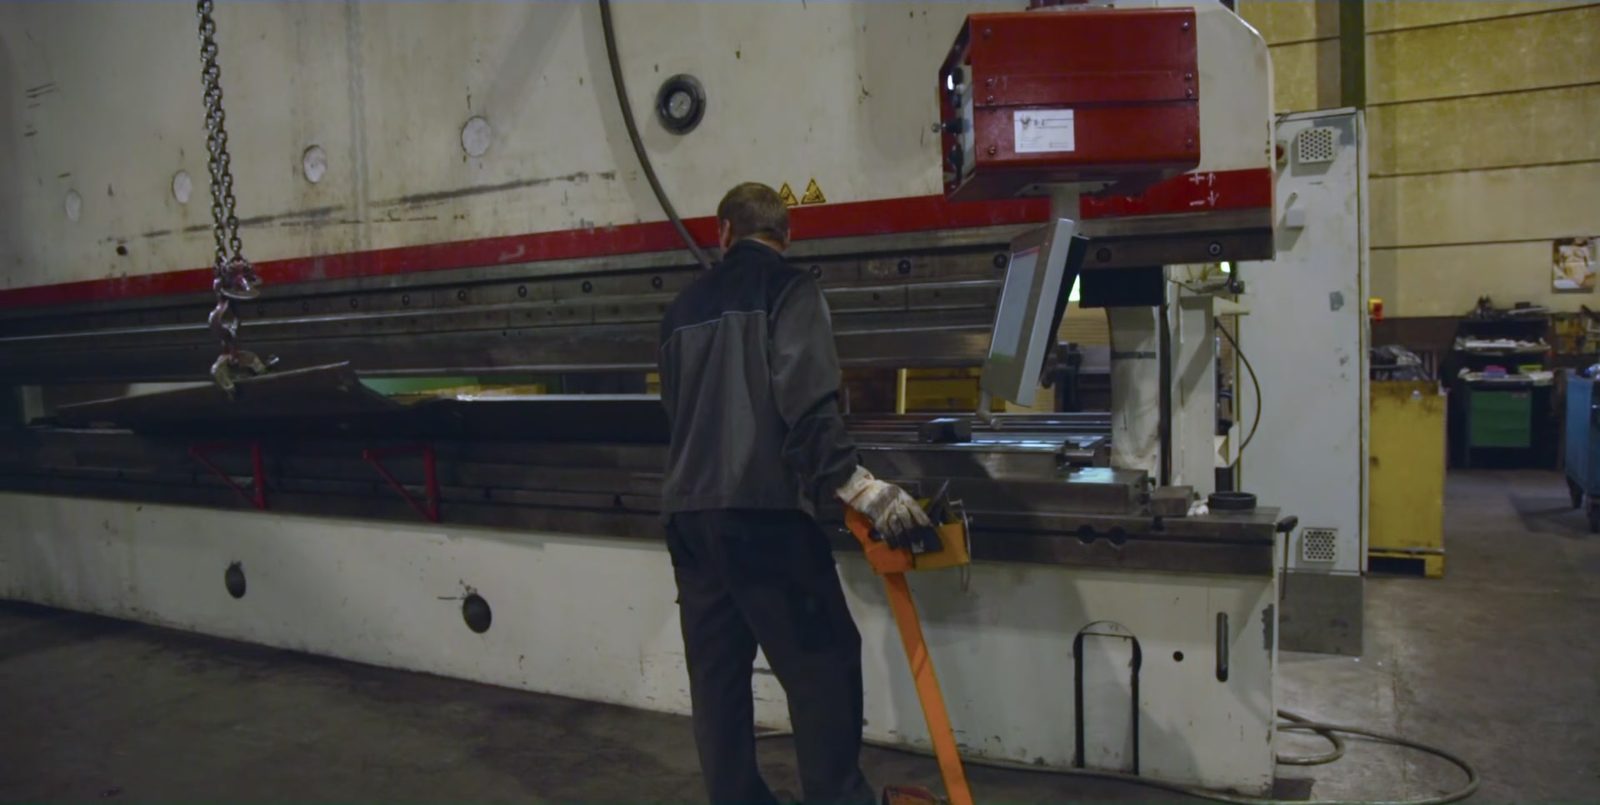


Precizno savijanje velikih i teških čeličnih limova – do 1.000 t sile prešanja na radnoj širini od 6.100 mm, hladna obrada iz konstrukcijskog čelika, sitnozrnatog konstrukcijskog čelika i limova Hardox u Lorchu.
Hidraulična preša za savijanje teških limova s visokim otporom savijanju.
Savijanje velikih limova i dugih savijenih dijelova u jednom prolazu.
Sustav dizalica 2×25 t za sigurno rukovanje velikoformatnim i teškim dijelovima.
Europski kvalitetni čelici do Hardox 400/500 i S1100.
Hladna obrada bez toplinske deformacije i bez zone utjecaja topline – veća čvrstoća, manje ispitivanja.
Zavarivanje, CNC obrada, pjeskarenje i lakiranje u istom pogonu.
Kod savijanja limova (savijanje u kalupu) lim se savija između žiga i matrice pod silom prešanja. Kut savijanja, položaj linije savijanja i redoslijed bridova izvode se na hidrauličnoj preši za savijanje. Postupak omogućuje precizne savijene dijelove s linearnim konturama savijanja – od jednostavnih L i U profila do višeslojnih geometrija savijanja.
Kod Bocka se savijanje limova prije svega primjenjuje za velike i teške čelične limove koji se zatim ugrađuju u zavarene sklopove ili teške zavarene konstrukcije. Savijanje limova pritom je prethodni proizvodni korak – savijeni dijelovi se nakon toga zavaruju, obrađuju odvajanjem čestica, pjeskare ili lakiraju.
Savijeni dijelovi od čelika, sitnozrnatog konstrukcijskog čelika i limova Hardox izrađuju se prema crtežu ili specifikaciji. Savija se lim debljine do 40 mm; koliko je od toga ostvarivo u pojedinom slučaju, zajedno određuju materijal, duljina savijanja i geometrija dijela. Za debele limove, složene geometrije savijanja ili posebne zahtjeve na materijal izvedivost se stoga unaprijed usklađuje s kupcem.

Najbolji zavar je onaj koji uopće ne postoji. Svako savijanje zamjenjuje zavareni spoj – a time i potencijalno slabo mjesto u sklopu. Suvremene konstrukcije zato ciljano biraju savijanje umjesto zavarivanja kako bi se dijelovi izradili čvršće, lakše i ekonomičnije.
U Bocku se procesi savijanja i zavarivanja kombiniraju iz jedne ruke: gdje je savijanje konstrukcijski moguće, ono zamjenjuje zavar – gdje se mora spajati, to se izvodi certificirano prema DIN EN 1090-2 EXC3. Tako nastaju dijelovi s minimalnim brojem zavara, visokom čvrstoćom i ponovljivom kvalitetom.
U tvrtki Bock na raspolaganju su dvije hidraulične apkant preše: jedna Weinbrenner sa silom prešanja do 1.000 t i jedna Scharringhausen sa 550 t — obje na radnoj širini 6.100 mm. Time se mogu kantati veliki limovi i teški čelični limovi za koje standardne apkant preše nisu predviđene.
Teški dijelovi i veliki savijeni dijelovi mogu se pozicionirati i sigurno rukovati pomoću 2×25 t sustava dizalica proizvodne hale. To omogućuje i savijanje limova koji zbog svojih dimenzija ili težine zahtijevaju posebno rukovanje.

| Stroj | Sila prešanja | Duljina savijanja |
|---|---|---|
| Weinbrenner · Apkant preša | 1.000 t | 6.100 mm |
| Scharringhausen · Apkant preša | 550 t | 6.100 mm |
Savijanje limova posebno je prikladno za sljedeće zahtjeve i tipove dijelova:
Za cilindrične ili na radijus vezane oblike prikladniji je postupak savijanja valjanjem. Savijanje limova i savijanje valjanjem mogu se kombinirati u istom pogonu – izbor postupka ovisi o geometriji dijela.
Bock kod savijanja limova obrađuje isključivo europske kvalitetne čelike sljedivog podrijetla:
Kvaliteta materijala i podrijetlo materijala dokumentiraju se kod odgovarajućih projektnih ili kupčevih zahtjeva putem dokaza i ispitnih certifikata.
Savijeni dijelovi izrađuju se prema crtežu ili tehničkoj specifikaciji. Kut savijanja, točnost mjera i položaji linija savijanja ravnaju se prema zahtjevima kupca. Za posebne zahtjeve na točnost ili kvalitetu izvedivost se unaprijed usklađuje.
Bock Maschinenbau provodi certificirani sustav upravljanja kvalitetom prema DIN EN ISO 9001:2015. Proizvodnja savijanja ugrađena je u taj okvir kvalitete – obveze dokumentiranja i ispitni zahtjevi dogovaraju se projektno.
Kao certificirani stručni pogon za zavarivanje prema DIN EN 1090-2 EXC3 i EN ISO 3834-2 savijeni dijelovi često se koriste kao prethodna proizvodna faza za certificirane zavarene sklopove – cijeli proizvodni proces ostaje unutar certificiranog okvira kvalitete.
Savijeni dijelovi izrađeni savijanjem limova često zahtijevaju daljnje proizvodne korake. Sljedeće usluge mogu se integrirati u tijek projekta:
Savijeni dijelovi tako se ne mogu samo savijati, već i zavarivati, obrađivati, pjeskariti, premazivati ili predmontirati – ovisno o dogovoru i zahtjevu projekta unutar istog pogona.
Savijanje limova kod Bocka primjenjuje se ondje gdje su veliki ili teški savijeni dijelovi potrebni kao predfaza za složene sklopove:
Savijanje limova nadopunjuje proizvodni spektar za zavarene sklopove i teške zavarene konstrukcije – kao nužan prethodni korak oblikovanja za savijene dijelove od teških čeličnih limova.
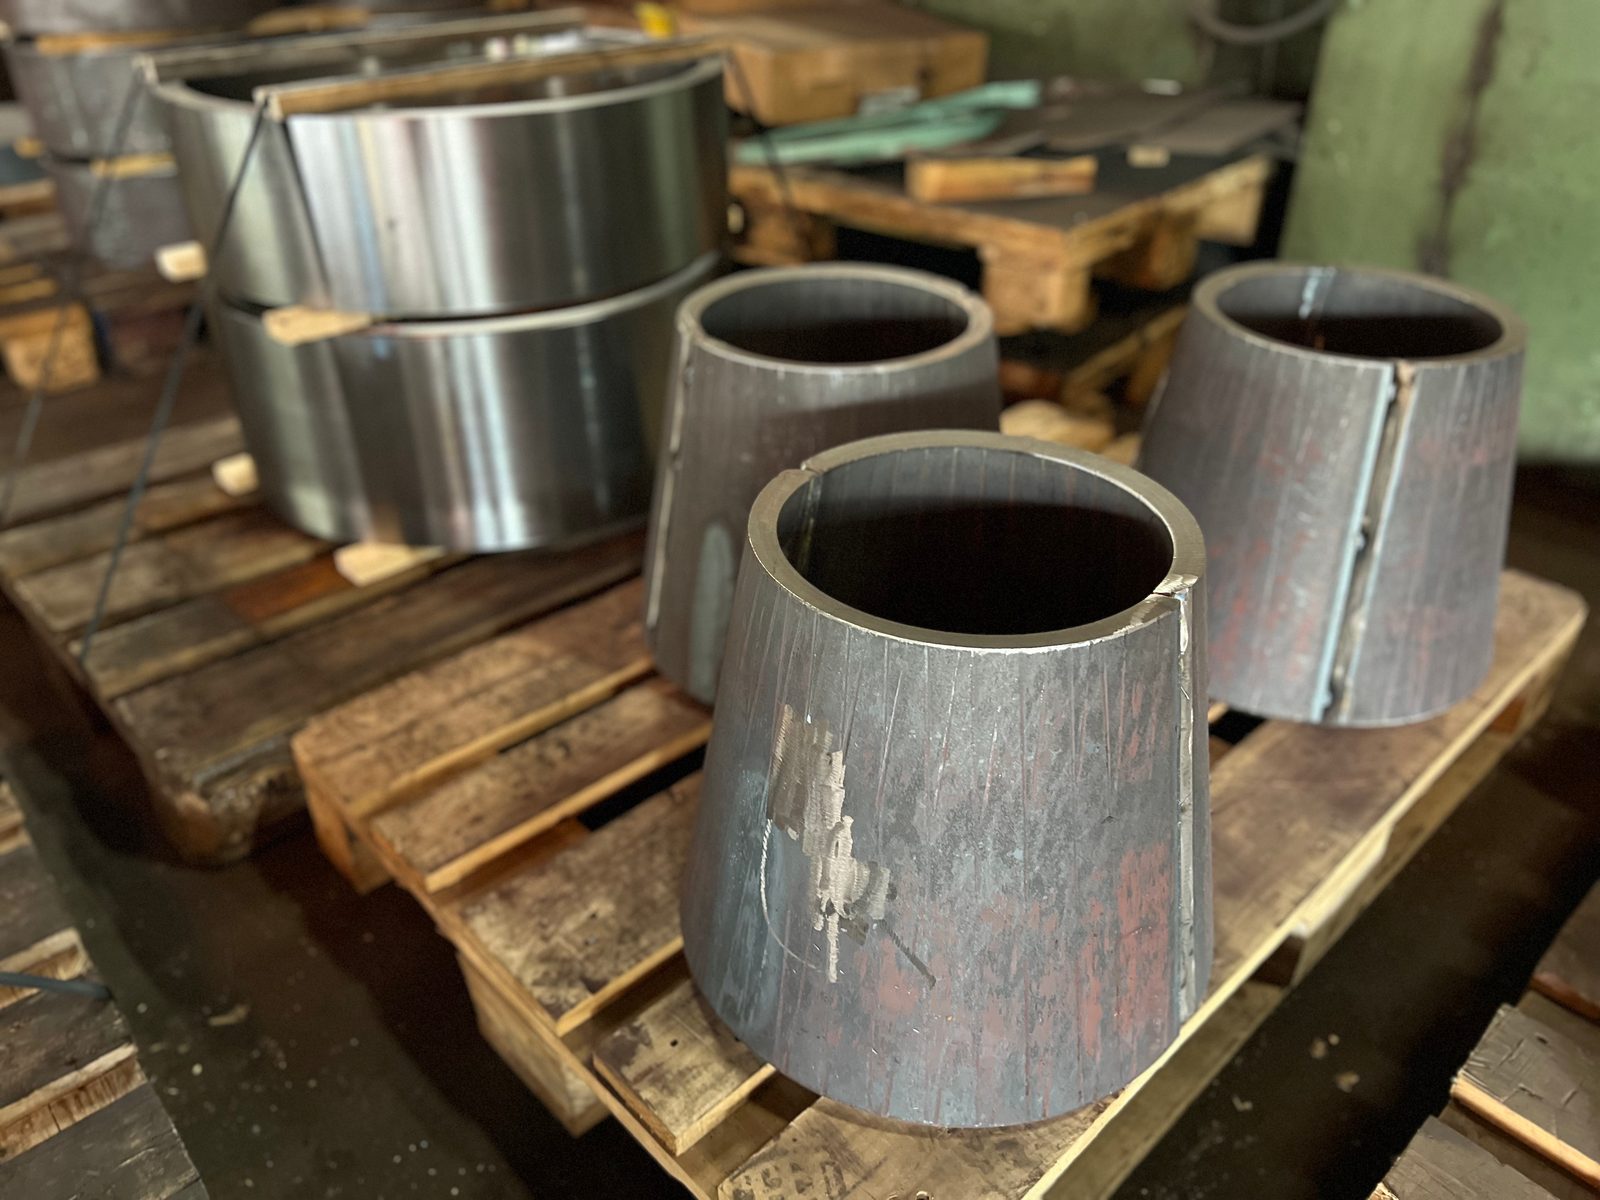
Stvarni savijeni dijelovi iz naše proizvodnje u Lorchu – od debelostijene posude Hardox preko posuda i žljebova savijenih u obliku slova U do savijene konzole.
Bock Maschinenbau provodi savijanje limova na lokaciji Lorch kao dio cjelovitog proizvodnog procesa i procesa kvalitete:
Proizvođači spremnika, aparata i vozila iz regije Stuttgart i regije DACH kod nas u Lorchu savijaju velike limove do 6.100 mm – također Hardox i visokočvrste sitnozrnaste čelike.
Savija se lim debljine do 40 mm, u odnosu na konstrukcijski čelik – koliko je od toga ostvarivo u pojedinom slučaju, zajedno određuju materijal, duljina savijanja i geometrija dijela. Kod čelika Hardox i sitnozrnatog konstrukcijskog čelika ostvariva je debljina manja; izvedivost se stoga unaprijed usklađuje na konkretnom dijelu.
Dvije hidraulične preše za savijanje: jedna Weinbrenner sa silom prešanja do 1.000 t i jedna Scharringhausen s 550 t, obje na radnoj širini 6.100 mm. Velikoformatni i teški savijeni dijelovi pozicioniraju se pomoću sustava dizalica 2×25 t proizvodne hale.
Da. Savijaju se konstrukcijski čelik, sitnozrnati konstrukcijski čelik do S1100, Hardox 400/500 i nehrđajući čelik otporan na koroziju. Kod odgovarajućih projektnih ili kupčevih zahtjeva kvaliteta materijala i podrijetlo materijala dokumentiraju se putem dokaza i ispitnih certifikata.
Savijanjem limova nastaju linearne konture savijanja – L, U, Z i kutijasti profili, velikoformatni kutnici te višestupanjske geometrije savijanja prema crtežu. Cilindrični ili na radijus vezani oblici nastaju savijanjem valjanjem, koje se u istom pogonu može kombinirati sa savijanjem limova.
Da, gdje je to konstrukcijski moguće. Savijeni kut ostaje homogen osnovni materijal bez zone utjecaja topline, a sa zavarom otpadaju ispitivanje zavara (VT, PT, MT) i pripadajući trošak dokumentiranja; gdje se mora spajati, zavaruje se certificirano prema DIN EN 1090-2 EXC3.
Za prvu procjenu pošaljite nam crtež ili tehničku specifikaciju, materijal, debljinu lima, geometriju savijanja i količinu. Provjeravamo prikladnost i izraditi ćemo projektnu ponudu.
