
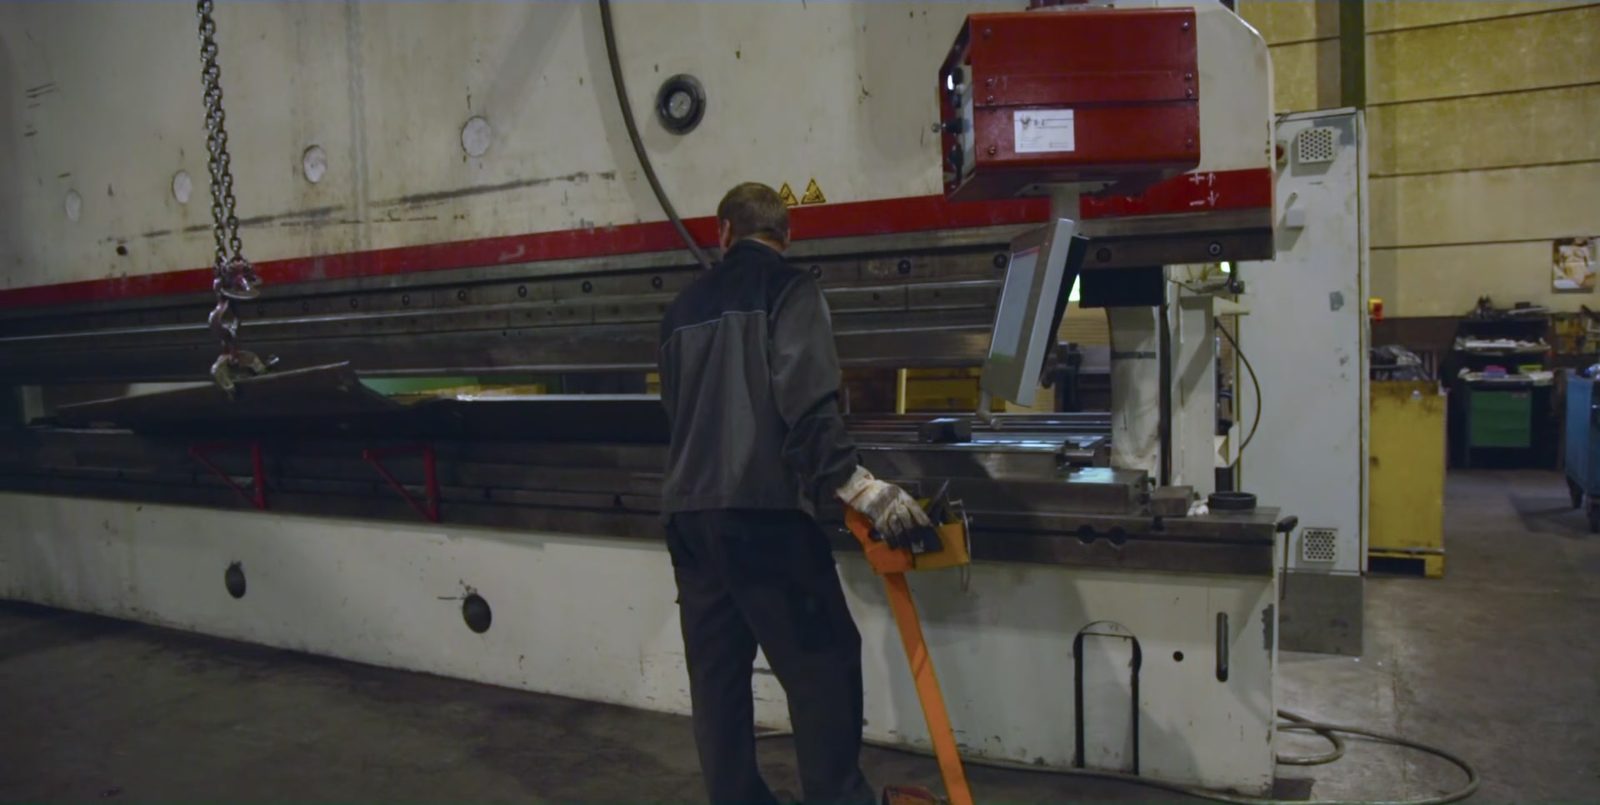


Grote platen en zware staalplaten precies kantbuigen – tot 1.000 t perskracht op 6.100 mm werkbreedte, koudvervorming uit constructiestaal, fijnkorrelstaal en Hardox in Lorch.
Hydraulische kantpers voor zware platen met hoge buigweerstand.
Grote platen en lange kantdelen in één keer kantbuigen.
2×25-t-kraansysteem voor veilige handling van grootformatige en zware onderdelen.
Europese kwaliteitsstalen tot Hardox 400/500 en S1100.
Koudvervorming zonder warmtevervorming en zonder warmte-beïnvloede zone – hogere sterkte, minder keuringsinspanning.
Lassen, CNC-bewerking, stralen en lakken in dezelfde fabriek.
Bij het kantbuigen (dieptrekbuigen) wordt een plaat tussen stempel en matrijs onder perskracht gebogen. Buighoek, ligging van de buiglijn en de volgorde van de kanten worden op de hydraulische kantpers uitgevoerd. Het procedé maakt precieze kantdelen met lineaire buigcontouren mogelijk – van eenvoudige L- en U-profielen tot meertraps buiggeometrieen.
Bij Bock wordt kantbuigen vooral ingezet voor grootformaat en zware staalplaten, die vervolgens in lasconstructies of zware lasconstructies worden verwerkt. Het kantbuigen is daarbij een voorafgaande productiestap – de buigdelen worden daarna gelast, verspanend bewerkt, gestraald of gelakt.
Kantdelen uit staal, fijnkorrelstaal en Hardox worden volgens tekening of specificatie vervaardigd. Er wordt plaat tot 40 mm dikte gekant; hoeveel daarvan in het concrete geval haalbaar is, bepalen materiaal, buiglengte en componentgeometrie samen. Voor dikke platen, complexe buiggeometrieën of bijzondere materiaaleisen wordt de haalbaarheid daarom vooraf met de klant afgestemd.

De beste lasnaad is geen lasnaad. Elke kanting vervangt een lasverbinding — en daarmee een potentiële zwakke plek in het onderdeel. Moderne constructies kiezen daarom bewust voor kanten in plaats van lassen, om onderdelen sterker, lichter en economischer te vervaardigen.
Bij Bock worden kant- en lasprocessen vanuit één hand gecombineerd: waar kanten constructief mogelijk is, vervangt het de lasnaad — waar gevoegd moet worden, gebeurt dit gecertificeerd volgens DIN EN 1090-2 EXC3. Zo ontstaan onderdelen met een minimaal aantal naden, hoge sterkte en reproduceerbare kwaliteit.
Bij Bock staan twee hydraulische kantpersen ter beschikking: een Weinbrenner met tot 1.000 t perskracht en een Scharringhausen met 550 t – beide op 6.100 mm werkbreedte. Daarmee kunnen grote platen en zware staalplaten worden gekant waarvoor standaard-kantpersen niet zijn ontworpen.
Zware onderdelen en grootformaat kantdelen kunnen via het 2×25-t-kraansysteem van de productiehal worden gepositioneerd en veilig gehanteerd. Dat maakt ook het kantbuigen mogelijk van platen die door hun afmetingen of hun gewicht een bijzondere hantering vereisen.

| Machine | Perskracht | Buiglengte |
|---|---|---|
| Weinbrenner · Kantpers | 1.000 t | 6.100 mm |
| Scharringhausen · Kantpers | 550 t | 6.100 mm |
Kantbuigen is bijzonder geschikt voor de volgende eisen en onderdeeltypen:
Voor cilindrische of radiusgebonden vormen is rondbuigen (walsen) het meer geschikte procedé. Kantbuigen en rondbuigen kunnen in dezelfde fabriek worden gecombineerd – de procedékeuze richt zich naar de onderdeelgeometrie.
Bock verwerkt bij het kantbuigen overwegend Europese kwaliteitsstalen met traceerbare herkomst:
Materiaalkwaliteit en materiaalherkomst worden bij overeenkomstige project- of klantspecificaties via verklaringen en keuringscertificaten gedocumenteerd.
Kantdelen worden volgens tekening of technische specificatie vervaardigd. Buighoek, maatnauwkeurigheid en buiglijnposities richten zich naar de specificaties van de klant. Voor bijzondere nauwkeurigheids- of kwaliteitseisen wordt de uitvoerbaarheid vooraf afgestemd.
Bock Maschinenbau hanteert een gecertificeerd kwaliteitsmanagementsysteem volgens DIN EN ISO 9001:2015. De kantproductie is in dit kwaliteitskader ingebed – documentatieverplichtingen en keuringseisen worden projectgebonden overeengekomen.
Als gecertificeerd lasbedrijf volgens DIN EN 1090-2 EXC3 en EN ISO 3834-2 worden kantdelen vaak als voorafgaande productiefase voor gecertificeerde lasconstructies ingezet – het gehele productieproces blijft binnen een gecertificeerd kwaliteitskader.
Kantdelen die door kantbuigen worden vervaardigd, vereisen vaak verdere productiestappen. De volgende diensten kunnen in het projectverloop worden geïntegreerd:
Kantdelen kunnen daarmee niet alleen worden gebogen, maar ook gelast, bewerkt, gestraald, voorzien van een coating of voorgemonteerd – afhankelijk van de afspraak en projecteis binnen dezelfde fabriek.
Kantbuigen bij Bock wordt daar ingezet waar grootformaat of zware kantdelen als voortraject voor complexe samenstellingen nodig zijn:
Kantbuigen vult het productiespectrum voor lasconstructies en zware lasconstructies aan – als noodzakelijke voorafgaande vormstap voor kantdelen uit zware staalplaten.
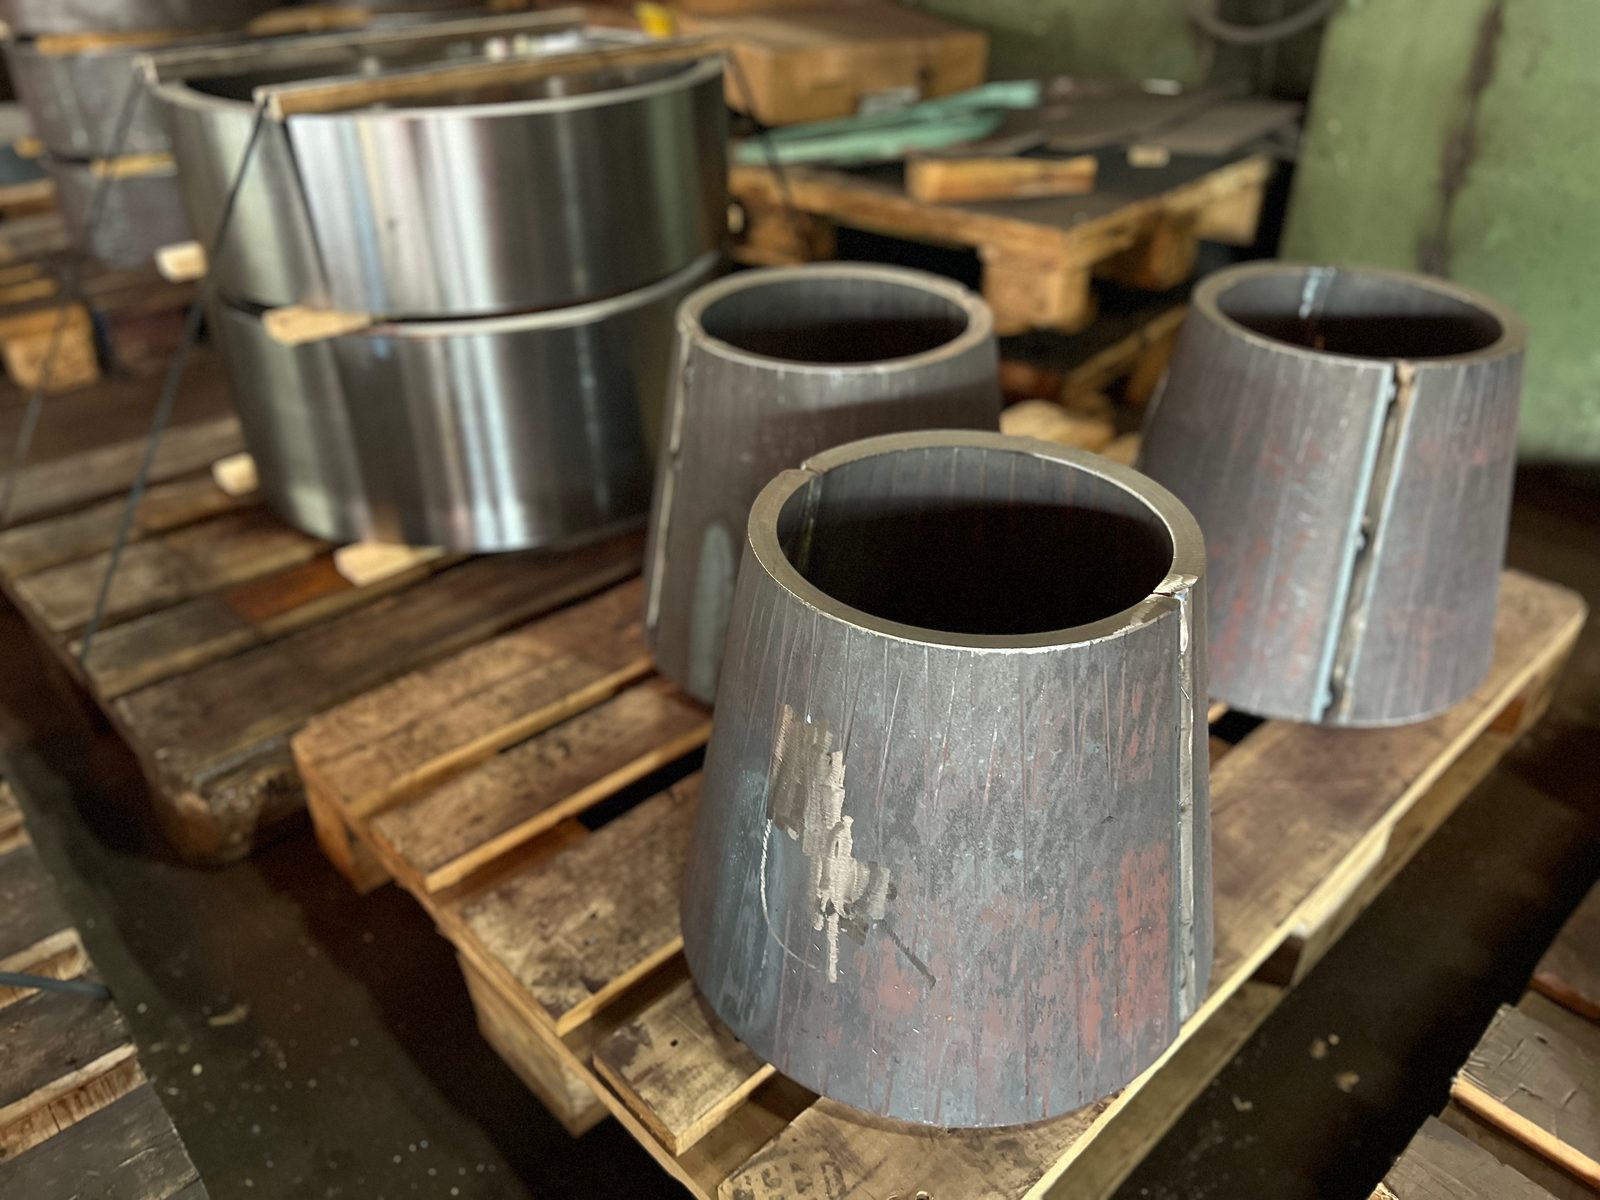
Echte kantdelen uit onze productie in Lorch – van de dikwandige Hardox-schaal via U-vormig gekante schalen en goten tot de gekante console.
Bock Maschinenbau verricht kantbuigen op de locatie Lorch als onderdeel van een volledig productie- en kwaliteitsproces:
Fabrikanten van tanks, apparaten en voertuigen uit de regio Stuttgart en de DACH-regio laten grote platen tot 6.100 mm bij ons in Lorch kanten, ook Hardox en hoogvaste fijnkorrelstaalsoorten.
Er wordt plaat tot 40 mm dikte gekant, uitgaande van constructiestaal – hoeveel daarvan in het concrete geval haalbaar is, bepalen materiaal, buiglengte en onderdeelgeometrie samen. Bij Hardox en fijnkorrelstaal ligt de haalbare dikte lager; de haalbaarheid wordt daarom vooraf aan de hand van het concrete onderdeel afgestemd.
Twee hydraulische kantpersen: een Weinbrenner met tot 1.000 t en een Scharringhausen met 550 t, beide op 6.100 mm werkbreedte. Grootformaat en zware kantdelen worden via het 2×25-t-kraansysteem van de productiehal gepositioneerd.
Ja. Gekant worden constructiestaal, fijnkorrelstaal tot S1100, Hardox 400/500 en corrosiebestendig roestvast staal. Bij overeenkomstige project- of klantspecificaties worden materiaalkwaliteit en materiaalherkomst via verklaringen en keuringscertificaten gedocumenteerd.
Kantbuigen levert lineaire buigcontouren op – L-, U-, Z- en kokerprofielen, grootformaat hoeken en meertraps buiggeometrieën volgens tekening. Cilindrische of radiusgebonden vormen ontstaan door rondbuigen (walsen), dat in dezelfde fabriek met het kantbuigen kan worden gecombineerd.
Ja, waar het constructief mogelijk is. Een gekante hoek blijft homogeen basismateriaal zonder warmte-beïnvloede zone, en met de naad vervallen de naadcontrole (VT, PT, MT) en het bijbehorende documentatiewerk; waar gevoegd moet worden, wordt gecertificeerd volgens DIN EN 1090-2 EXC3 gelast.
Voor een eerste beoordeling graag tekening of technische specificatie, materiaal, plaatdikte, buiggeometrie en stuksaantal aangeven. Wij beoordelen de geschiktheid en stellen een projectgebonden offerte op.
