
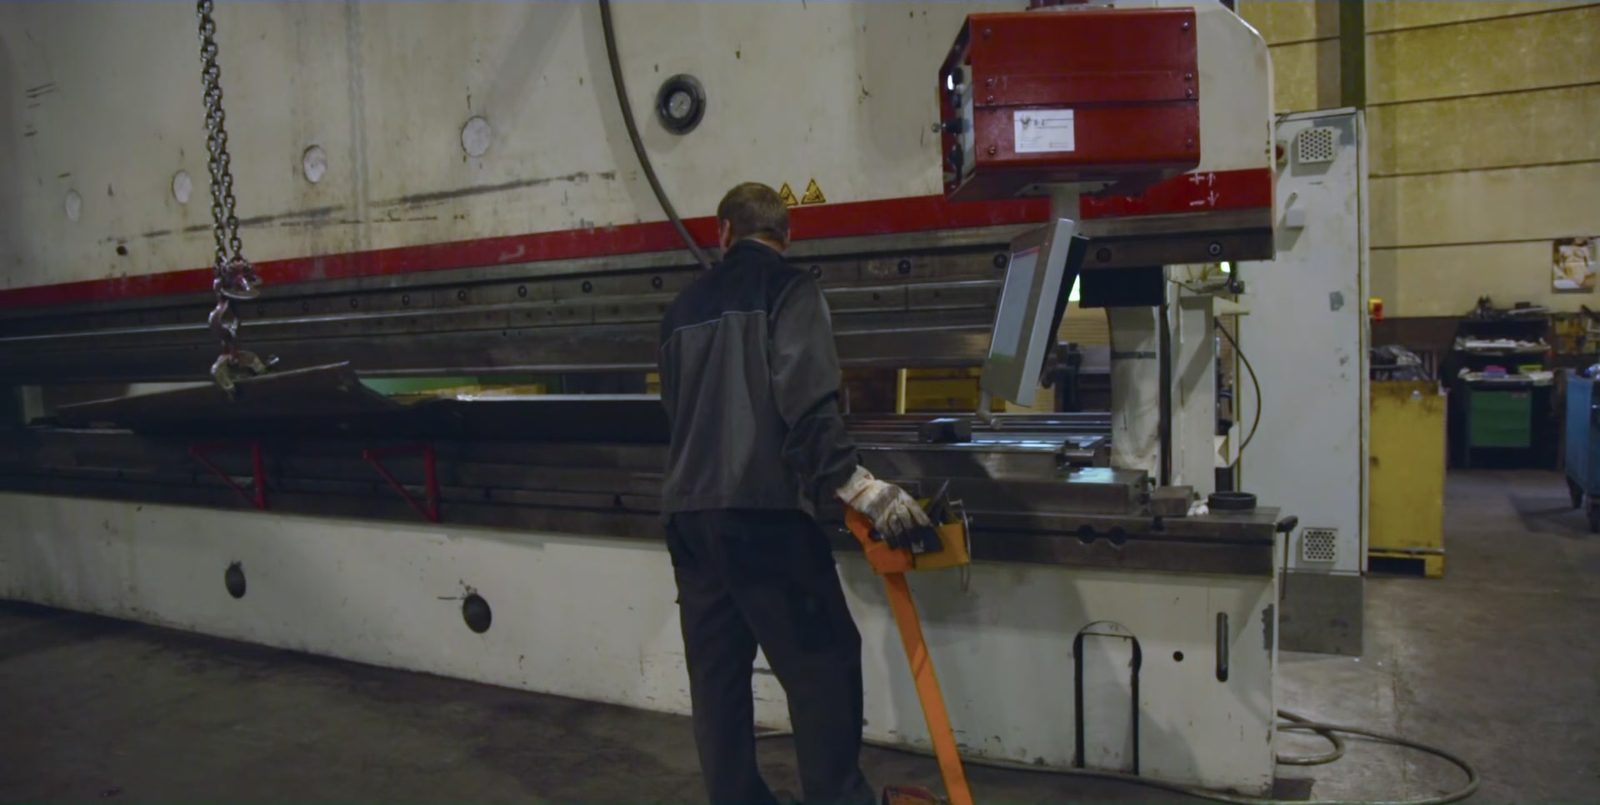


Îndoirea precisă a tablelor mari și groase din oțel – până la 1.000 t forță de presare pe o lățime de lucru de 6.100 mm, deformare la rece din oțel de construcții, oțel cu granulație fină și Hardox la Lorch.
Presă hidraulică de îndoit pentru table groase cu rezistență mare la îndoire.
Îndoirea tablelor mari și a pieselor îndoite lungi dintr-o singură trecere.
Sistem de macarale 2×25 t pentru manipularea în siguranță a componentelor de mari dimensiuni și grele.
Oțeluri europene de calitate până la Hardox 400/500 și S1100.
Deformare la rece, fără deformare termică și fără zonă influențată termic – rezistență mai mare, mai puține verificări.
Sudare, prelucrare CNC, sablare și vopsire în aceeași uzină.
La îndoirea tablei (îndoire în matriță), o tablă este îndoită sub forța de presare între poanson și matriță. Unghiul de îndoire, poziția liniei de îndoire și succesiunea muchiilor sunt executate pe presa de îndoit hidraulică. Procedeul permite obținerea de piese îndoite precise cu contururi liniare de îndoire – de la simple profile L și U până la geometrii de îndoire în mai multe trepte.
La Bock, îndoirea tablei este utilizată mai ales pentru table mari și table groase din oțel, care intră ulterior în ansambluri sudate sau în construcții sudate grele. Îndoirea tablei reprezintă astfel o etapă de fabricație preliminară – piesele îndoite sunt apoi sudate, prelucrate prin așchiere, sablate sau vopsite.
Piesele îndoite din oțel, oțel de construcții cu granulație fină și Hardox sunt fabricate conform desenului sau specificației. Se îndoaie tablă cu grosimea de până la 40 mm; cât din aceasta este realizabil în cazul concret determină împreună materialul, lungimea de îndoire și geometria piesei. Pentru table groase, geometrii de îndoire complexe sau cerințe speciale privind materialul, fezabilitatea este de aceea convenită în prealabil cu clientul.

Cea mai bună sudură este absența sudurii. Fiecare îndoire înlocuiește o îmbinare sudată – și, odată cu ea, un potențial punct slab al piesei. De aceea, construcțiile moderne mizează în mod deliberat pe îndoire în locul sudării, pentru a realiza piese mai rezistente, mai ușoare și mai economice.
La Bock, procesele de îndoire și sudare sunt combinate dintr-o singură sursă: acolo unde îndoirea este posibilă din punct de vedere constructiv, aceasta înlocuiește cordonul de sudură – acolo unde îmbinarea este necesară, aceasta se realizează certificat conform DIN EN 1090-2 EXC3. Astfel iau naștere piese cu un număr minim de cordoane, rezistență ridicată și calitate reproductibilă.
La Bock sunt disponibile două prese hidraulice de îndoit: o Weinbrenner cu până la 1.000 t forță de presare și o Scharringhausen cu 550 t – ambele pe 6.100 mm lățime de lucru. Astfel se pot îndoi table mari și table groase de oțel pentru care presele de îndoit standard nu sunt concepute.
Piesele grele și piesele îndoite de format mare pot fi poziționate și manipulate în siguranță cu ajutorul sistemului de macarale 2×25 t al halei de producție. Acest lucru permite și îndoirea tablelor care, prin dimensiunile sau greutatea lor, necesită o manipulare specială.

| Mașină | Forță de presare | Lungime de îndoire |
|---|---|---|
| Weinbrenner · Presă de îndoit | 1.000 t | 6.100 mm |
| Scharringhausen · Presă de îndoit | 550 t | 6.100 mm |
Îndoirea tablei este deosebit de potrivită pentru următoarele cerințe și tipuri de componente:
Pentru forme cilindrice sau bazate pe rază, curbarea (roluirea) este procedeul mai potrivit. Îndoirea tablei și curbarea pot fi combinate în aceeași uzină – alegerea procedeului se face în funcție de geometria componentei.
La îndoirea tablei, Bock prelucrează predominant oțeluri de calitate europene cu proveniență trasabilă:
Calitatea și proveniența materialului sunt documentate, în cazul cerințelor corespunzătoare ale proiectului sau ale clientului, prin documente de atestare și certificate de control.
Piesele îndoite sunt fabricate conform desenului sau specificației tehnice. Unghiul de îndoire, precizia dimensională și poziția liniilor de îndoire se stabilesc în funcție de cerințele clientului. Pentru cerințe deosebite de precizie sau de calitate, fezabilitatea este convenită în prealabil.
Bock Maschinenbau operează un sistem de management al calității certificat conform DIN EN ISO 9001:2015. Fabricarea prin îndoirea tablei este integrată în acest cadru de calitate – obligațiile de documentare și cerințele de verificare sunt convenite în funcție de proiect.
În calitate de unitate specializată în sudare certificată conform DIN EN 1090-2 EXC3 și EN ISO 3834-2, piesele îndoite sunt utilizate frecvent ca etapă de fabricație în amonte pentru ansambluri sudate certificate – întregul proces de producție rămâne într-un cadru de calitate certificat.
Piesele realizate prin îndoirea tablei necesită frecvent etape suplimentare de fabricație. Următoarele servicii pot fi integrate în desfășurarea proiectului:
Astfel, piesele îndoite pot fi nu numai îndoite, ci și sudate, prelucrate, sablate, acoperite sau premontate – în funcție de înțelegere și de cerințele proiectului, în cadrul aceleiași uzine.
Îndoirea tablei la Bock este utilizată acolo unde sunt necesare piese îndoite de mari dimensiuni sau grele, ca etapă preliminară pentru ansambluri complexe:
Îndoirea tablei completează spectrul de fabricație pentru ansambluri sudate și construcții sudate grele – ca etapă necesară de formare în amonte pentru piesele îndoite din table groase de oțel.
Prezentarea generală a serviciilor de fabricație în subcontractare și construcții metalice
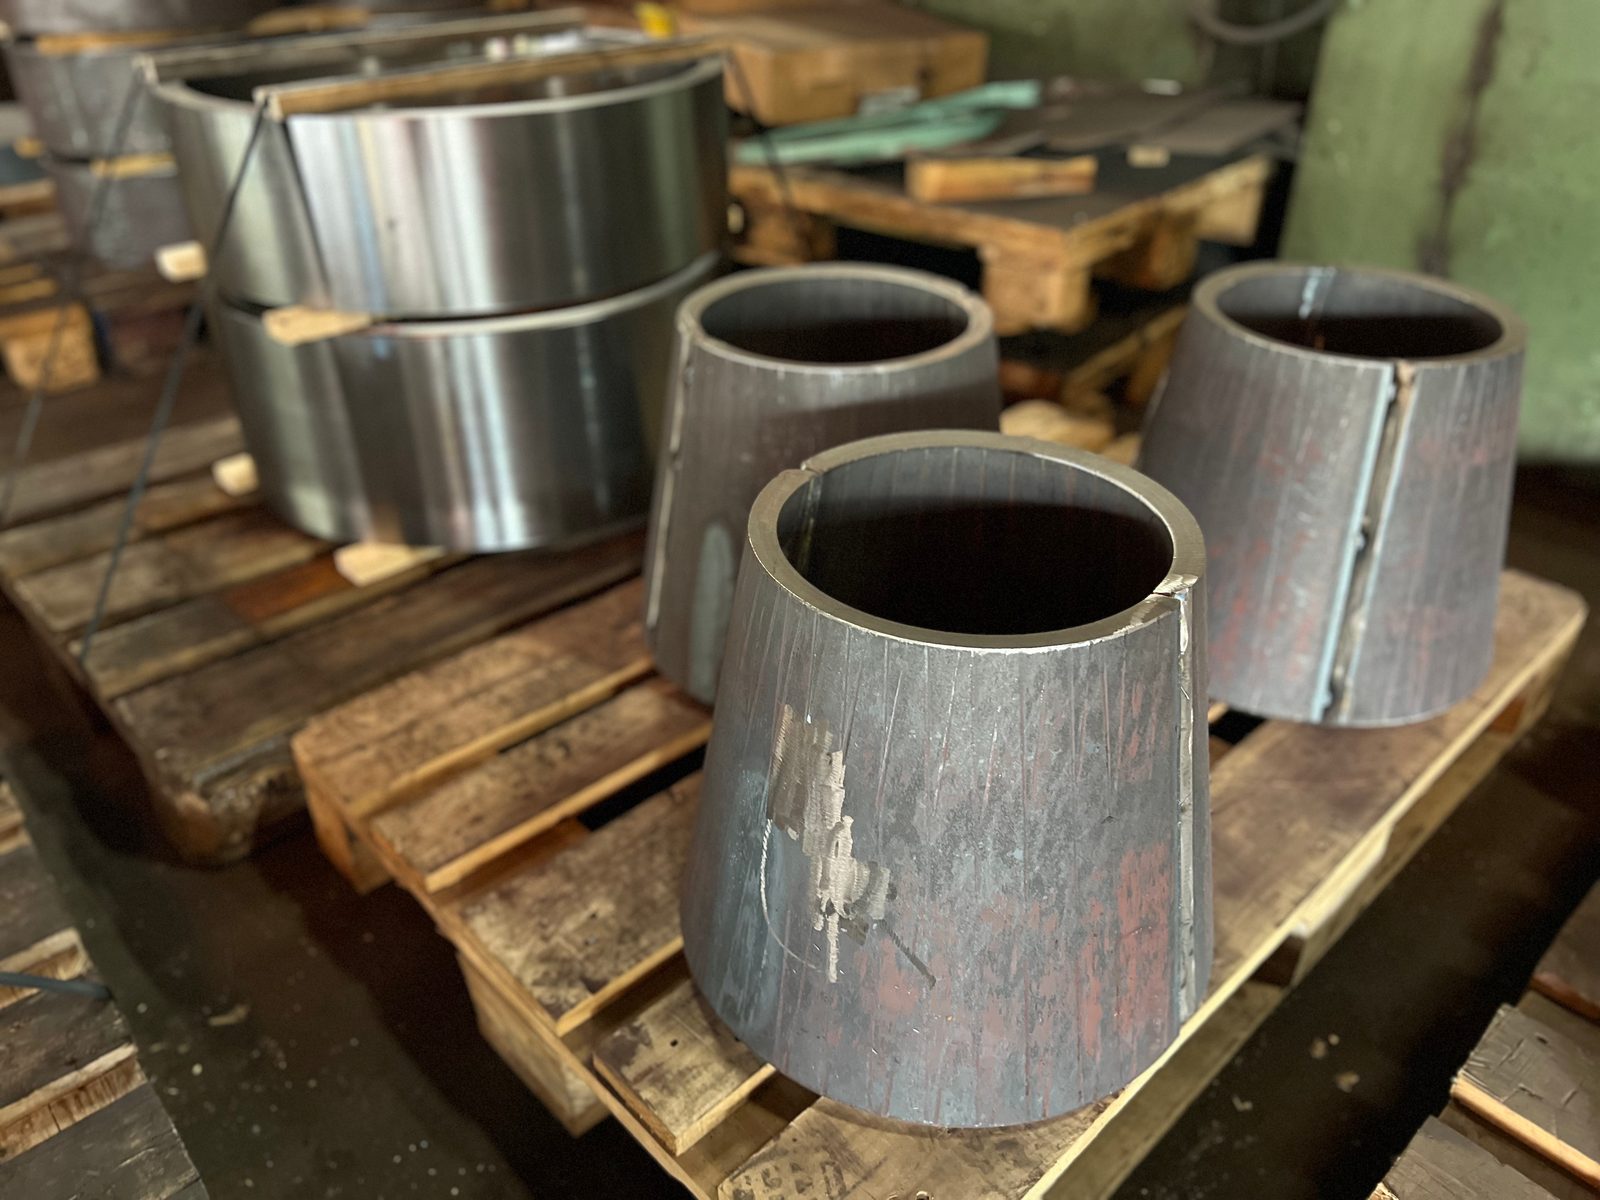
Piese îndoite reale din producția noastră din Lorch – de la cochilia Hardox cu pereți groși la cochiliile și jgheaburile îndoite în formă de U până la consola îndoită.
Bock Maschinenbau realizează îndoirea tablei la sediul din Lorch ca parte a unui proces complet de fabricație și de calitate:
Constructorii de recipiente, aparate și vehicule din zona Stuttgart și din regiunea DACH își încredințează table mari de până la 6.100 mm pentru îndoire la noi în Lorch – inclusiv Hardox și oțeluri cu granulație fină de înaltă rezistență.
Se îndoaie tablă cu grosimea de până la 40 mm, raportat la oțelul de construcții – cât din aceasta se poate atinge în fiecare caz este determinat împreună de material, lungimea de îndoire și geometria piesei. La Hardox și la oțelul de construcții cu granulație fină, grosimea realizabilă este mai mică; de aceea, fezabilitatea se stabilește în prealabil pe piesa concretă.
Două prese hidraulice de îndoit: o Weinbrenner cu până la 1.000 t și o Scharringhausen cu 550 t, ambele cu o lățime de lucru de 6.100 mm. Piesele îndoite de format mare și grele sunt poziționate cu sistemul de macarale de 2×25 t al halei de producție.
Da. Se îndoaie oțel de construcții, oțel de construcții cu granulație fină până la S1100, Hardox 400/500 și oțel inoxidabil rezistent la coroziune. În cazul unor cerințe corespunzătoare ale proiectului sau ale clientului, calitatea materialului și proveniența acestuia sunt documentate prin documente de atestare și certificate de control.
Îndoirea pe presă produce contururi de îndoire liniare – profile L, U, Z și profile cutie, unghiuri de format mare, precum și geometrii de îndoire în mai multe etape, conform desenului. Formele cilindrice sau cu rază rezultă prin curbare (roluire), care poate fi combinată cu îndoirea tablei în aceeași uzină.
Da, acolo unde este posibil constructiv. Un colț îndoit rămâne material de bază omogen, fără zonă influențată termic, iar odată cu cordonul dispar controlul sudurii (VT, PT, MT) și efortul de documentare aferent; acolo unde trebuie îmbinat, se sudează certificat conform DIN EN 1090-2 EXC3.
Pentru o primă evaluare, vă rugăm să ne comunicați desenul sau specificația tehnică, materialul, grosimea tablei, geometria de îndoire și numărul de bucăți. Verificăm fezabilitatea și întocmim o ofertă specifică proiectului.
