
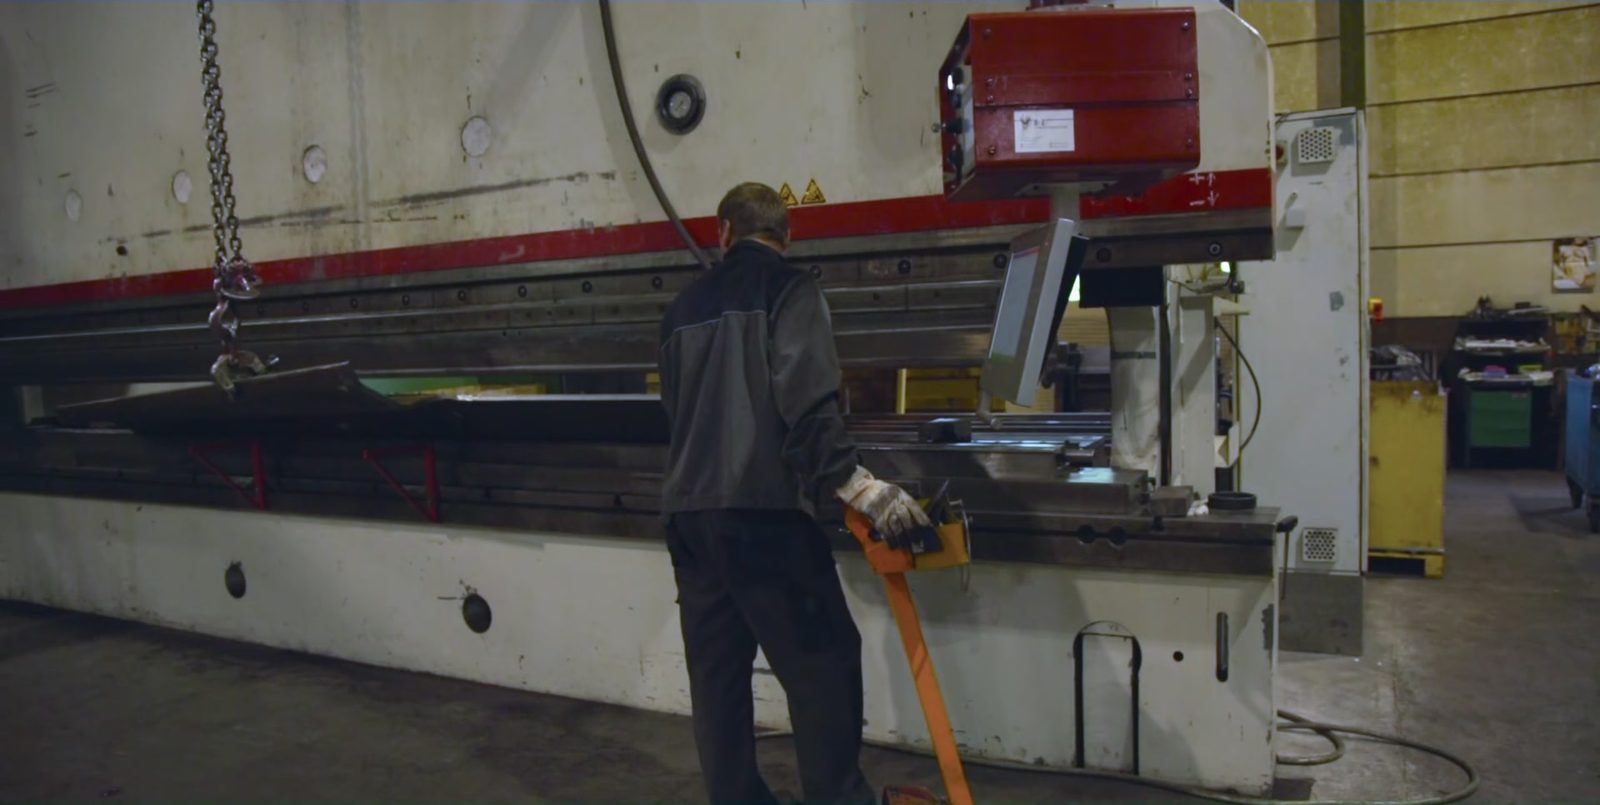


Огъвайте прецизно големи и тежки стоманени ламарини – до 1 000 т пресово усилие при 6 100 мм работна ширина, студено формоване от конструкционна стомана, дребнозърнеста конструкционна стомана и Hardox в Lorch.
Хидравлична абкант преса за тежки ламарини с висока съпротива на огъване.
Огъване на големи ламарини и дълги огънати детайли в един проход.
Кранова система 2×25 т за безопасна обработка на едрогабаритни и тежки детайли.
Европейски качествени стомани до Hardox 400/500 и S1100.
Студено формоване без термично деформиране и без зона на термично влияние – по-висока якост, по-малко проверки.
Заваряване, CNC обработка, пясъкоструене и боядисване в същия завод.
При огъването (гесенково огъване) ламарината се огъва между матрица и горен инструмент под пресово усилие. Ъгълът на огъване, разположението на линията на огъване и последователността на огъванията се изпълняват на хидравличната абкант преса. Методът позволява прецизни огънати детайли с линейни контури на огъване – от прости L- и U-профили до многостъпални геометрии на огъване.
При Bock огъването се прилага преди всичко за едрогабаритни и тежки стоманени ламарини, които впоследствие влизат в заварени възли или тежки заварени конструкции. Огъването при това е предхождащ производствен етап – огънатите детайли след това се заваряват, обработват чрез струговане и фрезоване, пясъкоструят или боядисват.
Огънати детайли от стомана, дребнозърнеста конструкционна стомана и Hardox се изработват по чертеж или спецификация. Огъва се ламарина с дебелина до 40 мм; колко от това е постижимо в конкретния случай, определят заедно материалът, дължината на огъване и геометрията на детайла. За дебели ламарини, сложни геометрии на огъване или особени изисквания към материала осъществимостта затова се съгласува предварително с клиента.

Най-добрият заваръчен шев е този, който изобщо не съществува. Всяко огъване заменя един заваръчен шев – а с него и потенциално слабо място в детайла. Затова съвременните конструкции залагат целенасочено на огъване вместо заваряване, за да се изработват детайли по-здрави, по-леки и по-икономични.
В Bock процесите на огъване и заваряване се комбинират от една ръка: където огъването е конструктивно възможно, то заменя заваръчния шев – където се налага съединяване, то се извършва сертифицирано съгласно DIN EN 1090-2 EXC3. Така се произвеждат детайли с минимален брой шевове, висока якост и възпроизводимо качество.
При Bock са на разположение две хидравлични абкант преси: една Weinbrenner с усилие на пресоване до 1 000 т и една Scharringhausen с 550 т – двете при работна ширина 6 100 мм. С тях могат да се огъват големи листове и тежки стоманени листове, за които стандартните абкант преси не са предназначени.
Тежки детайли и едрогабаритни огънати детайли могат да се позиционират и безопасно да се обработват чрез крановата система 2×25 т на производствения цех. Това позволява и огъването на ламарини, които поради своите размери или тегло изискват специална обработка.

| Машина | Пресова сила | Дължина на огъване |
|---|---|---|
| Weinbrenner · Абкант преса | 1 000 т | 6 100 мм |
| Scharringhausen · Абкант преса | 550 т | 6 100 мм |
Огъването е особено подходящо за следните изисквания и типове детайли:
За цилиндрични или радиусни форми валцоването е по-подходящият метод. Огъването и валцоването могат да се комбинират в едно и също предприятие – изборът на метод се определя от геометрията на детайла.
При огъването Bock обработва предимно европейски качествени стомани с проследим произход:
Качеството на материала и произходът на материала се документират чрез доказателства и сертификати за изпитване при съответни проектни или клиентски изисквания.
Огънатите детайли се изработват по чертеж или техническа спецификация. Ъгълът на огъване, точността на размерите и разположението на линиите на огъване се определят от изискванията на клиента. За особени изисквания към точността или качеството осъществимостта се съгласува предварително.
Bock Maschinenbau поддържа сертифицирана система за управление на качеството съгласно DIN EN ISO 9001:2015. Производството чрез огъване е вградено в тази рамка за качество – задълженията за документиране и изискванията за изпитване се договарят според проекта.
Като сертифициран специализиран заваръчен завод съгласно DIN EN 1090-2 EXC3 и EN ISO 3834-2, огънатите детайли често се използват като предхождащ производствен етап за сертифицирани заварени възли – целият производствен процес остава в сертифицирана рамка за качество.
Огънатите детайли, които се изработват чрез огъване, често изискват допълнителни производствени етапи. Следните услуги могат да бъдат интегрирани в хода на проекта:
Така огънатите детайли могат не само да се огъват, но и да се заваряват, обработват, пясъкоструят, покриват или предварително монтират – според договореността и изискванията на проекта в рамките на едно и също предприятие.
Огъването при Bock се прилага там, където са необходими едрогабаритни или тежки огънати детайли като предварителен етап за сложни възли:
Огъването допълва производствения спектър за заварени възли и тежки заварени конструкции – като необходим предхождащ етап на огъване за огънати детайли от тежки стоманени ламарини.
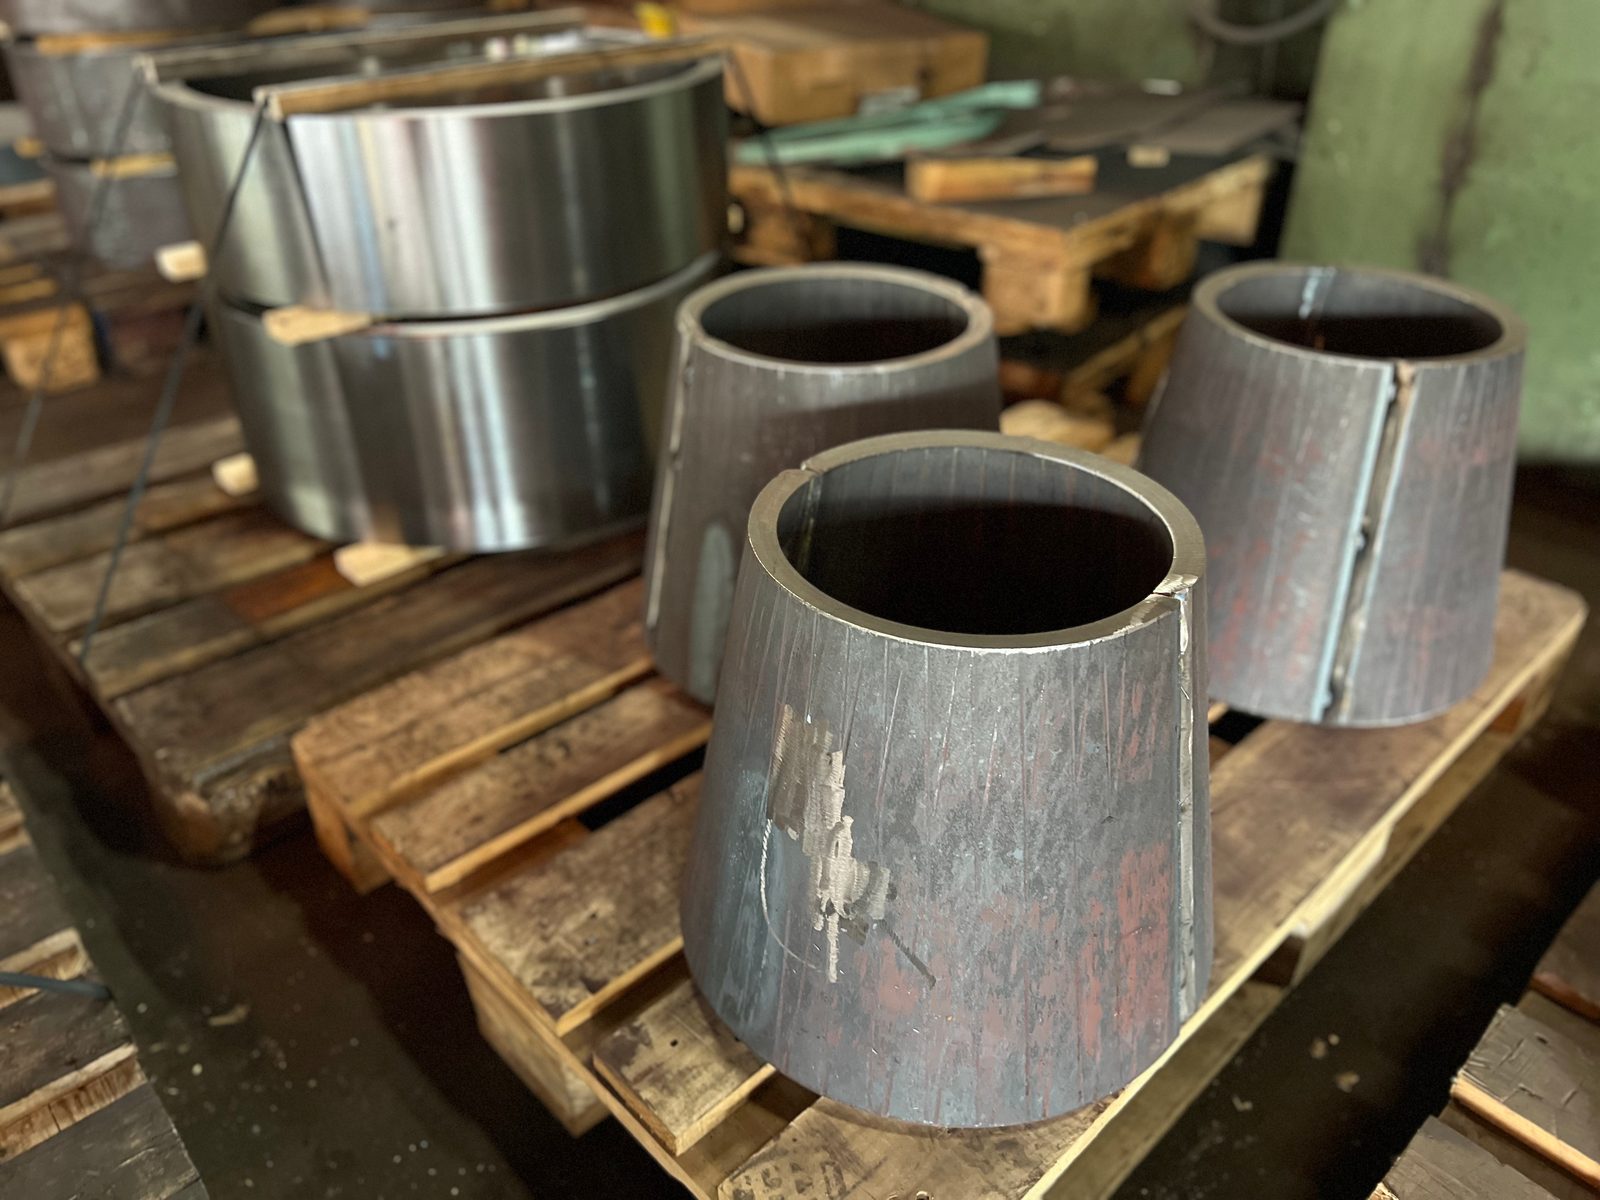
Истински огънати детайли от нашето производство в Лорх – от дебелостенното корито Hardox през огънати във форма на U корита и улеи до огънатата конзола.
Bock Maschinenbau извършва огъване на площадката в Lorch като част от пълен производствен процес и процес по управление на качеството:
Производители на резервоари, апарати и превозни средства от региона на Щутгарт и региона DACH огъват при нас в Лорх едроформатна ламарина до 6 100 мм – включително Hardox и висококачествени дребнозърнести стомани.
Огъва се ламарина с дебелина до 40 мм, отнесено към конструкционна стомана – колко от това е постижимо в конкретния случай, определят заедно материалът, дължината на огъване и геометрията на детайла. При Hardox и дребнозърнеста конструкционна стомана постижимата дебелина е по-малка; затова осъществимостта се съгласува предварително за конкретния детайл.
Две хидравлични абкант преси: една Weinbrenner с пресово усилие до 1 000 т и една Scharringhausen с 550 т, двете с работна ширина 6 100 мм. Едрогабаритните и тежки огънати детайли се позиционират чрез крановата система 2×25 т на производствения цех.
Да. Огъват се конструкционна стомана, дребнозърнеста конструкционна стомана до S1100, Hardox 400/500 и корозионноустойчива неръждаема стомана. При съответни проектни или клиентски изисквания качеството на материала и произходът на материала се документират чрез доказателства и сертификати за изпитване.
Огъването създава линейни контури на огъване – L-, U-, Z- и кутиести профили, едрогабаритни ъгли, както и многостъпални геометрии на огъване по чертеж. Цилиндрични или радиусни форми се получават чрез огъване на кръг (валцоване), което в същия завод може да се комбинира с огъването.
Да, където това е конструктивно възможно. Огънатият ъгъл остава хомогенен основен материал без зона на термично влияние, а заедно с шева отпадат контролът на шева (VT, PT, MT) и свързаните с него разходи за документиране; където се налага съединяване, се заварява сертифицирано съгласно DIN EN 1090-2 EXC3.
За първоначална оценка моля посочете чертеж или техническо изискване, материал, дебелина на ламарината, геометрия на огъване и количество. Ние проверяваме пригодността и изготвяме проектно обвързана оферта.
