


Præcis kantbukning af storformatplader og tunge stålplader – op til 1.000 t pressekraft på 6.100 mm arbejdsbredde, koldformning af konstruktionsstål, finkornstål og Hardox i Lorch — Ostalbkreis, Stuttgart-området, Sydtyskland.
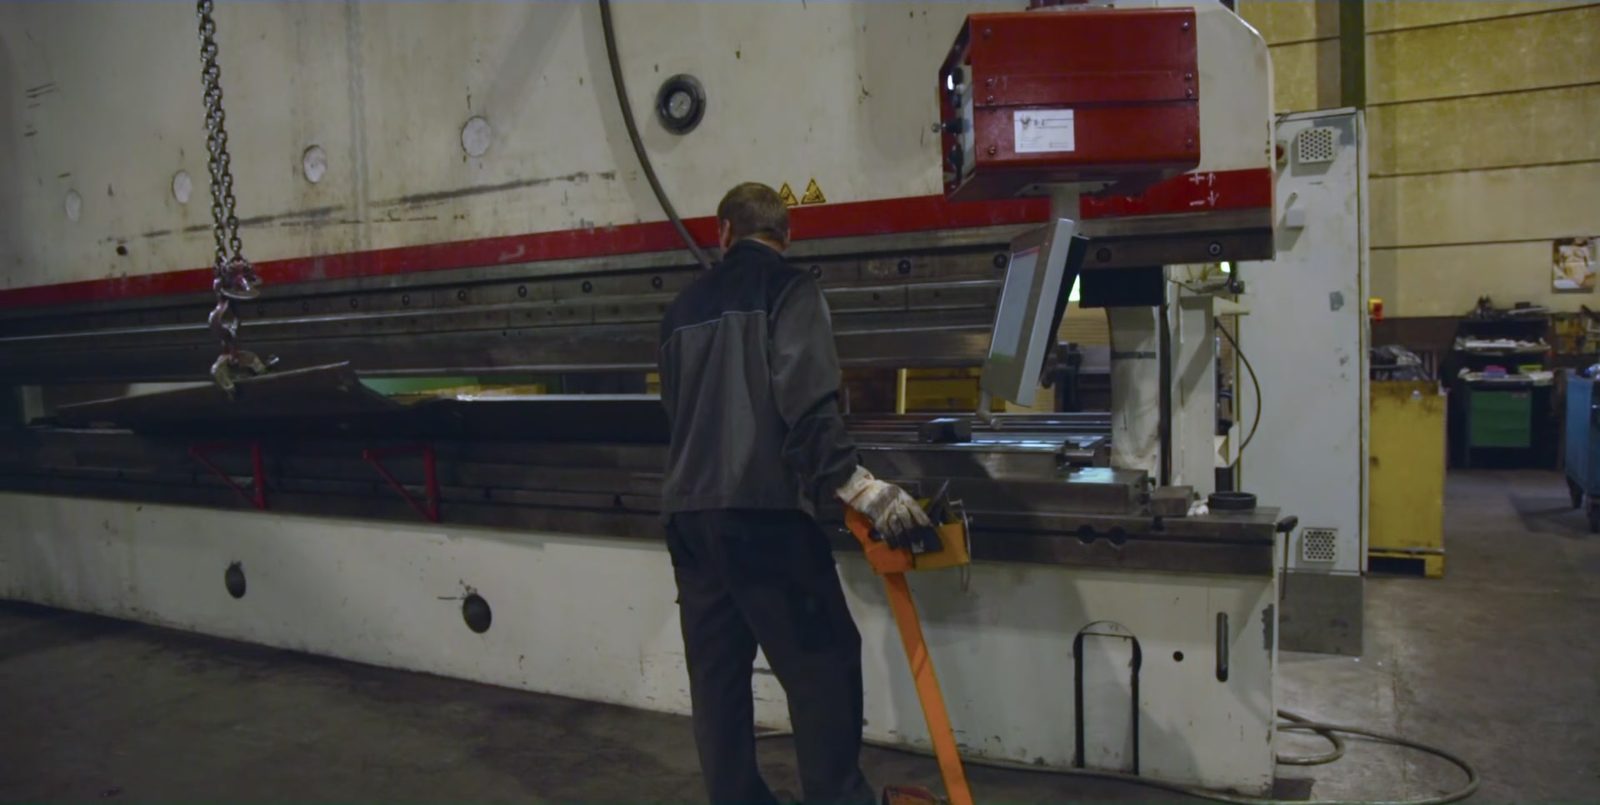
Hydraulisk kantpresse til tunge plader med stor bukkemodstand.
Kantbukning af storformatplader og lange bukkeemner i ét træk.
2×25-t-kransystem til sikker håndtering af storformatede og tunge emner.
Europæiske kvalitetsstål op til Hardox 400/500 og S1100.
Koldformning uden varmeforvridning og uden varmepåvirket zone – højere styrke, mindre prøvningsbehov.
Svejsning, CNC-bearbejdning, sandblæsning og lakering på samme fabrik.
Ved kantbukning (matricebukning) bukkes en plade mellem stempel og matrice under pressekraft. Bukkevinkel, bukkelinjens placering og rækkefølgen af buk udføres på den hydrauliske kantpresse. Processen muliggør præcise bukkeemner med lineære bukkekonturer – fra enkle L- og U-profiler til flertrins bukkegeometrier.
Hos Bock anvendes kantbukning især til storformatede og tunge stålplader, der efterfølgende indgår i svejste enheder eller tunge svejsekonstruktioner. Kantbukningen er her et forudgående produktionstrin – de bukkede emner svejses, bearbejdes spåntagende, sandblæses eller lakeres derefter.
Bukkeemner i stål, finkornstål og Hardox produceres efter tegning eller specifikation. Der bukkes plade op til 40 mm tykkelse; hvor meget der kan opnås i det konkrete tilfælde, bestemmes af materialet, bukkelængden og emnegeometrien i fællesskab. Ved tykke plader, komplekse bukkegeometrier eller særlige materialekrav afklares producerbarheden derfor på forhånd med kunden.

Den bedste svejsesøm er ingen svejsesøm. Hvert buk erstatter en svejsesamling – og dermed et potentielt svagt punkt i emnet. Moderne konstruktioner satser derfor målrettet på kantbukning i stedet for svejsning for at gøre emnerne stærkere, lettere og mere økonomiske at producere.
Hos Bock kombineres bukke- og svejseprocesser fra én leverandør: Hvor kantbukning er konstruktivt mulig, erstatter den svejsesømmen – hvor der skal samles, sker det certificeret iht. DIN EN 1090-2 EXC3. Sådan opstår emner med et minimum af søm, høj styrke og reproducerbar kvalitet.
Hos Bock står to hydrauliske kantpresser til rådighed: en Weinbrenner med op til 1.000 t pressekraft og en Scharringhausen med 550 t – begge med 6.100 mm arbejdsbredde. Dermed kan der bukkes storformatplader og tunge stålplader, som standardkantpresser ikke er dimensioneret til.
Tunge emner og storformatede bukkeemner kan positioneres og håndteres sikkert via produktionshallens 2×25-t-kransystem. Det muliggør også kantbukning af plader, der på grund af deres dimensioner eller vægt kræver særlig håndtering.

| Maskine | Pressekraft | Bukkelængde |
|---|---|---|
| Weinbrenner · Kantpresse | 1.000 t | 6.100 mm |
| Scharringhausen · Kantpresse | 550 t | 6.100 mm |
Kantbukning egner sig især til følgende krav og emnetyper:
Til cylindriske eller radiusbaserede former er rundbukning (valsning) den mere velegnede proces. Kantbukning og rundbukning kan kombineres på samme fabrik – procesvalget afhænger af emnets geometri.
Ved kantbukning forarbejder Bock overvejende europæiske kvalitetsstål med sporbar oprindelse:
Materialekvalitet og materialeoprindelse dokumenteres ved tilsvarende projekt- eller kundekrav via certifikater og prøvningsattester.
Bukkeemner produceres efter tegning eller teknisk specifikation. Bukkevinkler, målnøjagtighed og bukkelinjernes placering følger kundens krav. Ved særlige nøjagtigheds- eller kvalitetskrav afklares gennemførligheden på forhånd.
Bock Maschinenbau driver et certificeret kvalitetsledelsessystem iht. DIN EN ISO 9001:2015. Kantbukningen er indlejret i denne kvalitetsramme – dokumentationspligter og prøvningskrav aftales projektbaseret.
Som certificeret svejsevirksomhed iht. DIN EN 1090-2 EXC3 og EN ISO 3834-2 anvendes bukkeemner ofte som forudgående produktionstrin til certificerede svejste enheder – hele produktionsprocessen forbliver inden for en certificeret kvalitetsramme.
Bukkeemner fremstillet ved kantbukning kræver ofte yderligere produktionstrin. Følgende ydelser kan integreres i projektforløbet:
Bukkeemner kan dermed ikke kun bukkes, men også svejses, bearbejdes, sandblæses, overfladebehandles eller formonteres – alt efter aftale og projektkrav på samme fabrik.
Kantbukning hos Bock anvendes dér, hvor storformatede eller tunge bukkeemner behøves som forstadie til komplekse enheder:
Kantbukning supplerer produktionsspektret for svejste enheder og tunge svejsekonstruktioner – som nødvendigt forudgående formningstrin for bukkeemner af tunge stålplader.
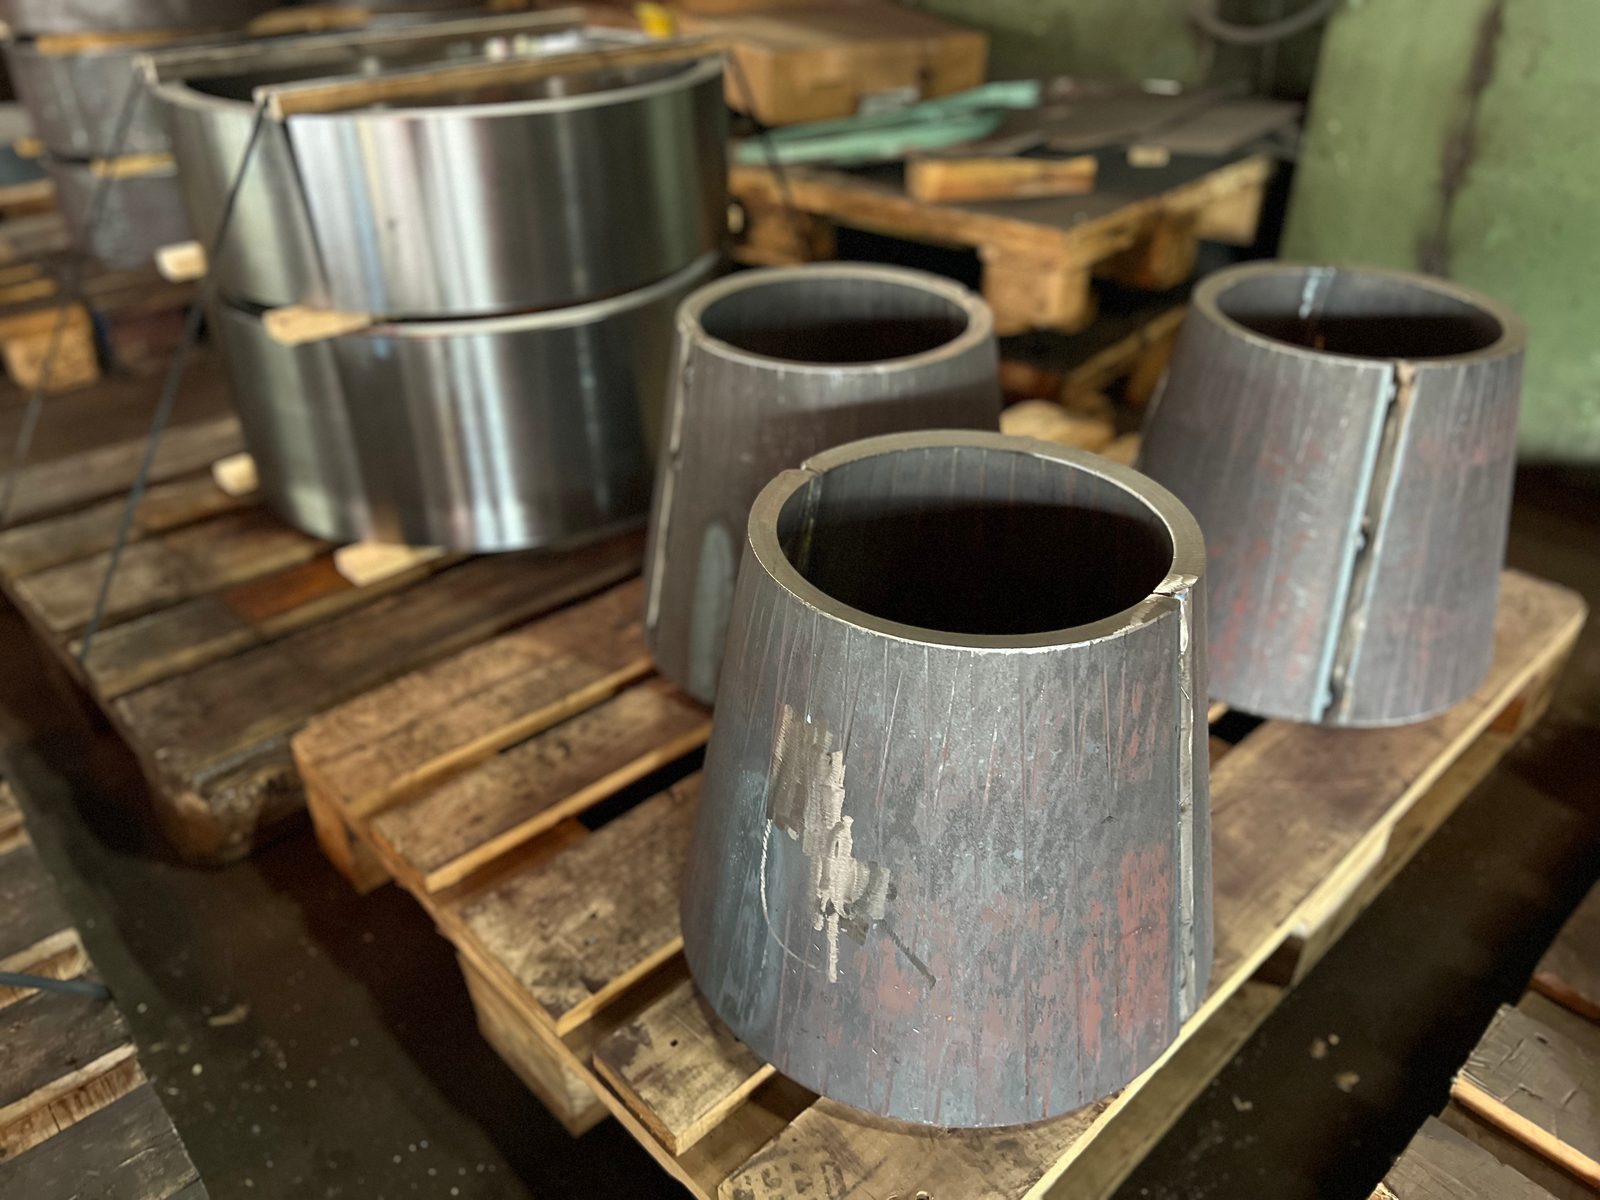
Ægte kantdele fra vores produktion i Lorch – fra den tykvæggede Hardox-skal over U-formet kantede skaller og render til den kantede konsol.
Bock Maschinenbau udfører kantbukning i Lorch som del af en komplet produktions- og kvalitetsproces:
Beholder-, apparat- og køretøjsbyggere fra Stuttgart-området og DACH-regionen får storformatplader op til 6.100 mm kantbukket hos os i Lorch – også Hardox og finkornstål med høj styrke.
Der kantbukkes plade op til 40 mm tykkelse, regnet for konstruktionsstål – hvor meget der kan opnås i det konkrete tilfælde, bestemmes af materiale, bukkelængde og emnegeometri i fællesskab. Ved Hardox og finkornstål ligger den opnåelige tykkelse lavere; producerbarheden afstemmes derfor på forhånd ud fra det konkrete emne.
To hydrauliske kantpresser: en Weinbrenner med op til 1.000 t og en Scharringhausen med 550 t, begge med 6.100 mm arbejdsbredde. Storformatede og tunge kantdele positioneres via produktionshallens 2×25-t-kransystem.
Ja. Der kantbukkes konstruktionsstål, finkornstål op til S1100, Hardox 400/500 og korrosionsbestandigt rustfrit stål. Ved tilsvarende projekt- eller kundekrav dokumenteres materialekvalitet og materialeoprindelse via certifikater og prøvningsattester.
Kantbukning skaber lineære bukkekonturer – L-, U-, Z- og kasseprofiler, storformatede vinkler samt flertrins bukkegeometrier efter tegning. Cylindriske eller radiusbaserede former opstår ved rundbukning (valsning), som kan kombineres med kantbukningen på samme fabrik.
Ja, hvor det er konstruktivt muligt. Et bukket hjørne forbliver homogent grundmateriale uden varmepåvirket zone, og med sømmen bortfalder sømkontrollen (VT, PT, MT) og den tilhørende dokumentation; hvor der skal samles, svejses der certificeret iht. DIN EN 1090-2 EXC3.
Til en første vurdering bedes du oplyse tegning eller teknisk specifikation, materiale, pladetykkelse, bukkegeometri og styktal. Vi vurderer egnetheden og udarbejder et projektbaseret tilbud.
