
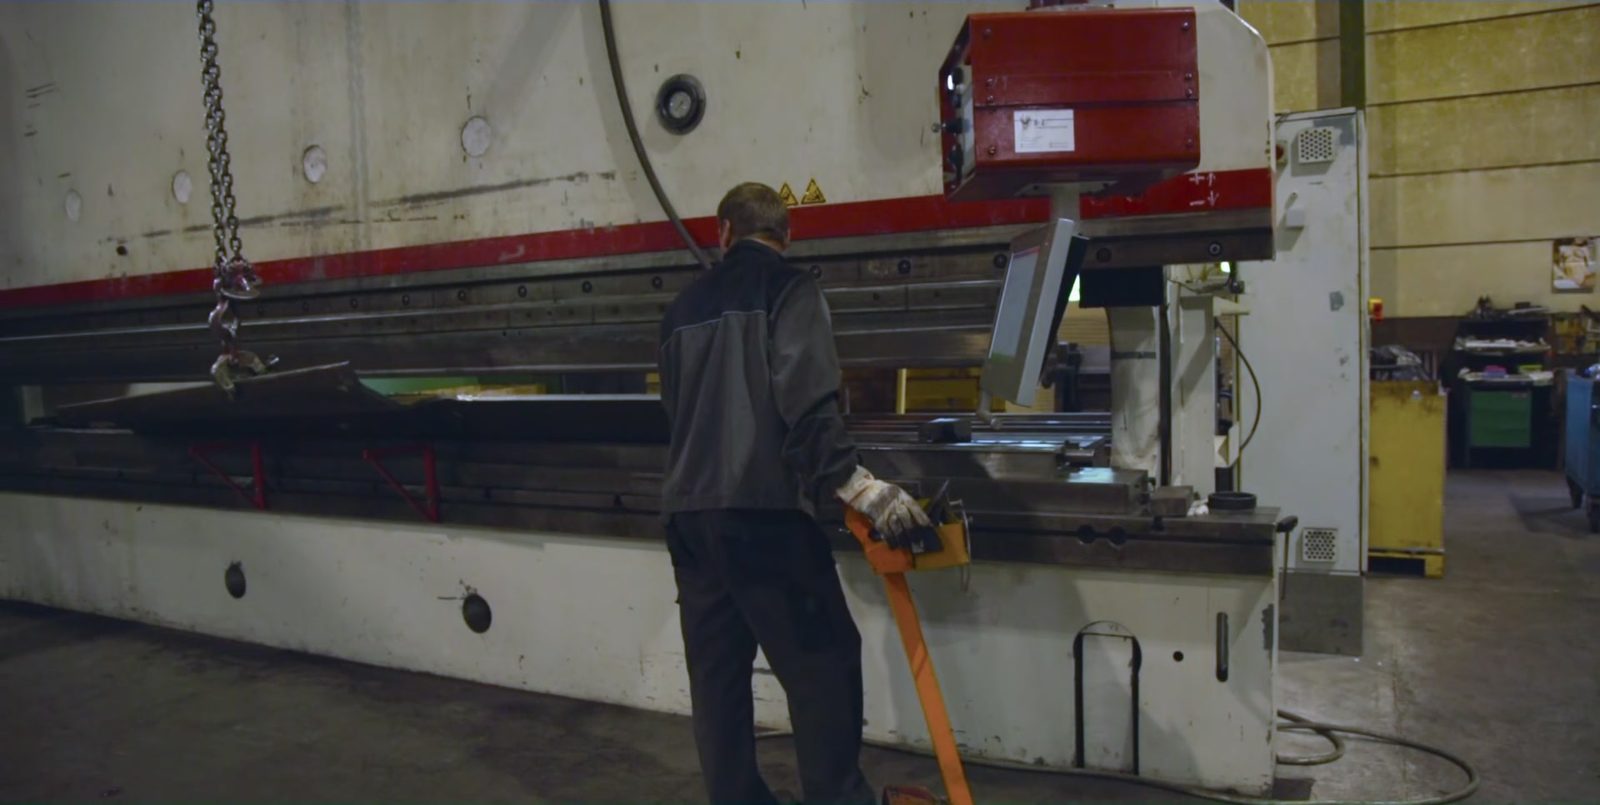


Nagyméretű lemezek és nehéz acéllemezek precíz élhajlítása – akár 1 000 t préserővel 6 100 mm munkaszélességen, hidegalakítás szerkezeti acélból, finomszemcsés szerkezeti acélból és Hardox acélból Lorchban.
Hidraulikus élhajlító prés nagy hajlítási ellenállású nehéz lemezekhez.
Nagyméretű lemezek és hosszú hajlított alkatrészek egy menetben hajlíthatók.
2×25-t-es darurendszer a nagyméretű és nehéz alkatrészek biztonságos kezeléséhez.
Európai minőségi acélok Hardox 400/500 és S1100 minőségig.
Hidegalakítás hővetemedés és hőhatásövezet nélkül – nagyobb szilárdság, kevesebb vizsgálati ráfordítás.
Hegesztés, CNC-megmunkálás, homokfúvás és festés ugyanabban az üzemben.
Az élhajlítás (süllyesztékes hajlítás) során egy lemezt a bélyeg és a matrica között préserő hatására hajlítanak meg. A hajlítási szöget, a hajlítási vonal helyzetét és az élek sorrendjét a hidraulikus élhajlító présen végzik el. Az eljárás precíz hajlított alkatrészeket tesz lehetővé lineáris hajlítási kontúrokkal – egyszerű L- és U-profiloktól a többlépcsős hajlítási geometriákig.
A Bocknál az élhajlítást elsősorban nagyméretű és nehéz acéllemezeknél alkalmazzák, amelyek ezután hegesztett szerelvényekbe vagy nehéz hegesztett szerkezetekbe kerülnek. Az élhajlítás ennek során egy megelőző gyártási lépés – a hajlított alkatrészeket utána hegesztik, forgácsolják, szórással tisztítják vagy lakkozzák.
Az acélból, finomszemcsés szerkezeti acélból és Hardox acélból készült hajlított alkatrészeket rajz vagy specifikáció szerint gyártják. Legfeljebb 40 mm vastagságú lemez hajlítható; hogy ebből az egyes esetekben mennyi érhető el, azt az anyag, a hajlítási hossz és az alkatrész geometriája együtt határozza meg. Vastag lemezek, összetett hajlítási geometriák vagy különleges anyagkövetelmények esetén a megvalósíthatóságot ezért előzetesen egyeztetik az ügyféllel.

A legjobb hegesztési varrat az, amelyik nincs. Minden élhajlítás kivált egy hegesztett kötést – és ezzel egy potenciális gyenge pontot az alkatrészben. A korszerű konstrukciók ezért tudatosan az élhajlításra építenek a hegesztés helyett, hogy az alkatrészeket szilárdabbá, könnyebbé és gazdaságosabbá tegyék.
A Bocknál a hajlítási és hegesztési folyamatokat egy kézből kombináljuk: ahol az élhajlítás konstrukciósan lehetséges, ott kiváltja a hegesztési varratot – ahol kötésre van szükség, ott az tanúsított módon, a DIN EN 1090-2 EXC3 szerint történik. Így minimális varratszámú, nagy szilárdságú és reprodukálható minőségű alkatrészek készülnek.
A Bocknál két hidraulikus élhajlító prés áll rendelkezésre: egy Weinbrenner akár 1 000 t préserővel és egy Scharringhausen 550 t-val – mindkettő 6 100 mm munkaszélességen. Ezzel olyan nagyméretű lemezek és nehéz acéllemezek hajlíthatók, amelyekre a standard élhajlító prések nincsenek méretezve.
A nehéz alkatrészek és nagyméretű hajlított alkatrészek a gyártócsarnok 2×25 t-ás darurendszerével pozícionálhatók és biztonságosan kezelhetők. Ez olyan lemezek élhajlítását is lehetővé teszi, amelyek méreteik vagy súlyuk miatt különleges kezelést igényelnek.

| Gép | Préserő | Hajlítási hossz |
|---|---|---|
| Weinbrenner · Élhajlító prés | 1 000 t | 6 100 mm |
| Scharringhausen · Élhajlító prés | 550 t | 6 100 mm |
Az élhajlítás különösen a következő követelményekhez és alkatrésztípusokhoz alkalmas:
Hengeres vagy sugár alapú formákhoz a körívhajlítás (lemezhengerlés) a megfelelőbb eljárás. Az élhajlítás és a körívhajlítás ugyanabban az üzemben kombinálható – az eljárás megválasztása az alkatrész geometriájához igazodik.
A Bock az élhajlítás során túlnyomórészt európai minőségi acélokat dolgoz fel nyomon követhető eredettel:
Az anyagminőséget és az anyageredetet a megfelelő projekt- vagy ügyfélelőírások esetén igazolások és vizsgálati bizonylatok útján dokumentálják.
A hajlított alkatrészeket rajz vagy műszaki specifikáció szerint gyártják. A hajlítási szög, a mérethelyesség és a hajlítási vonalak helyzete az ügyfél előírásaihoz igazodik. Különleges pontossági vagy minőségi követelmények esetén a megvalósíthatóságot előzetesen egyeztetik.
A Bock Maschinenbau a DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszert üzemeltet. Az élhajlító gyártás be van ágyazva ebbe a minőségi keretbe – a dokumentációs kötelezettségeket és vizsgálati követelményeket projektre vonatkozóan állapodnak meg.
A DIN EN 1090-2 EXC3 és az EN ISO 3834-2 szerint tanúsított hegesztő szakvállalatként a hajlított alkatrészeket gyakran megelőző gyártási fokozatként alkalmazzák tanúsított hegesztett szerelvényekhez – a teljes gyártási folyamat egy tanúsított minőségi keretben marad.
Az élhajlítással előállított hajlított alkatrészek gyakran további gyártási lépéseket igényelnek. A következő szolgáltatások integrálhatók a projekt folyamatába:
A hajlított alkatrészek így nemcsak hajlíthatók, hanem hegeszthetők, megmunkálhatók, szórással tisztíthatók, bevonhatók vagy előszerelhetők is – megállapodás és projektkövetelmény szerint ugyanazon üzemen belül.
A Bocknál az élhajlítást ott alkalmazzák, ahol nagyméretű vagy nehéz hajlított alkatrészekre van szükség összetett szerelvények előfokozataként:
Az élhajlítás kiegészíti a hegesztett szerelvények és nehéz hegesztett szerkezetek gyártási spektrumát – szükséges megelőző alakítási lépésként a nehéz acéllemezekből készült hajlított alkatrészekhez.
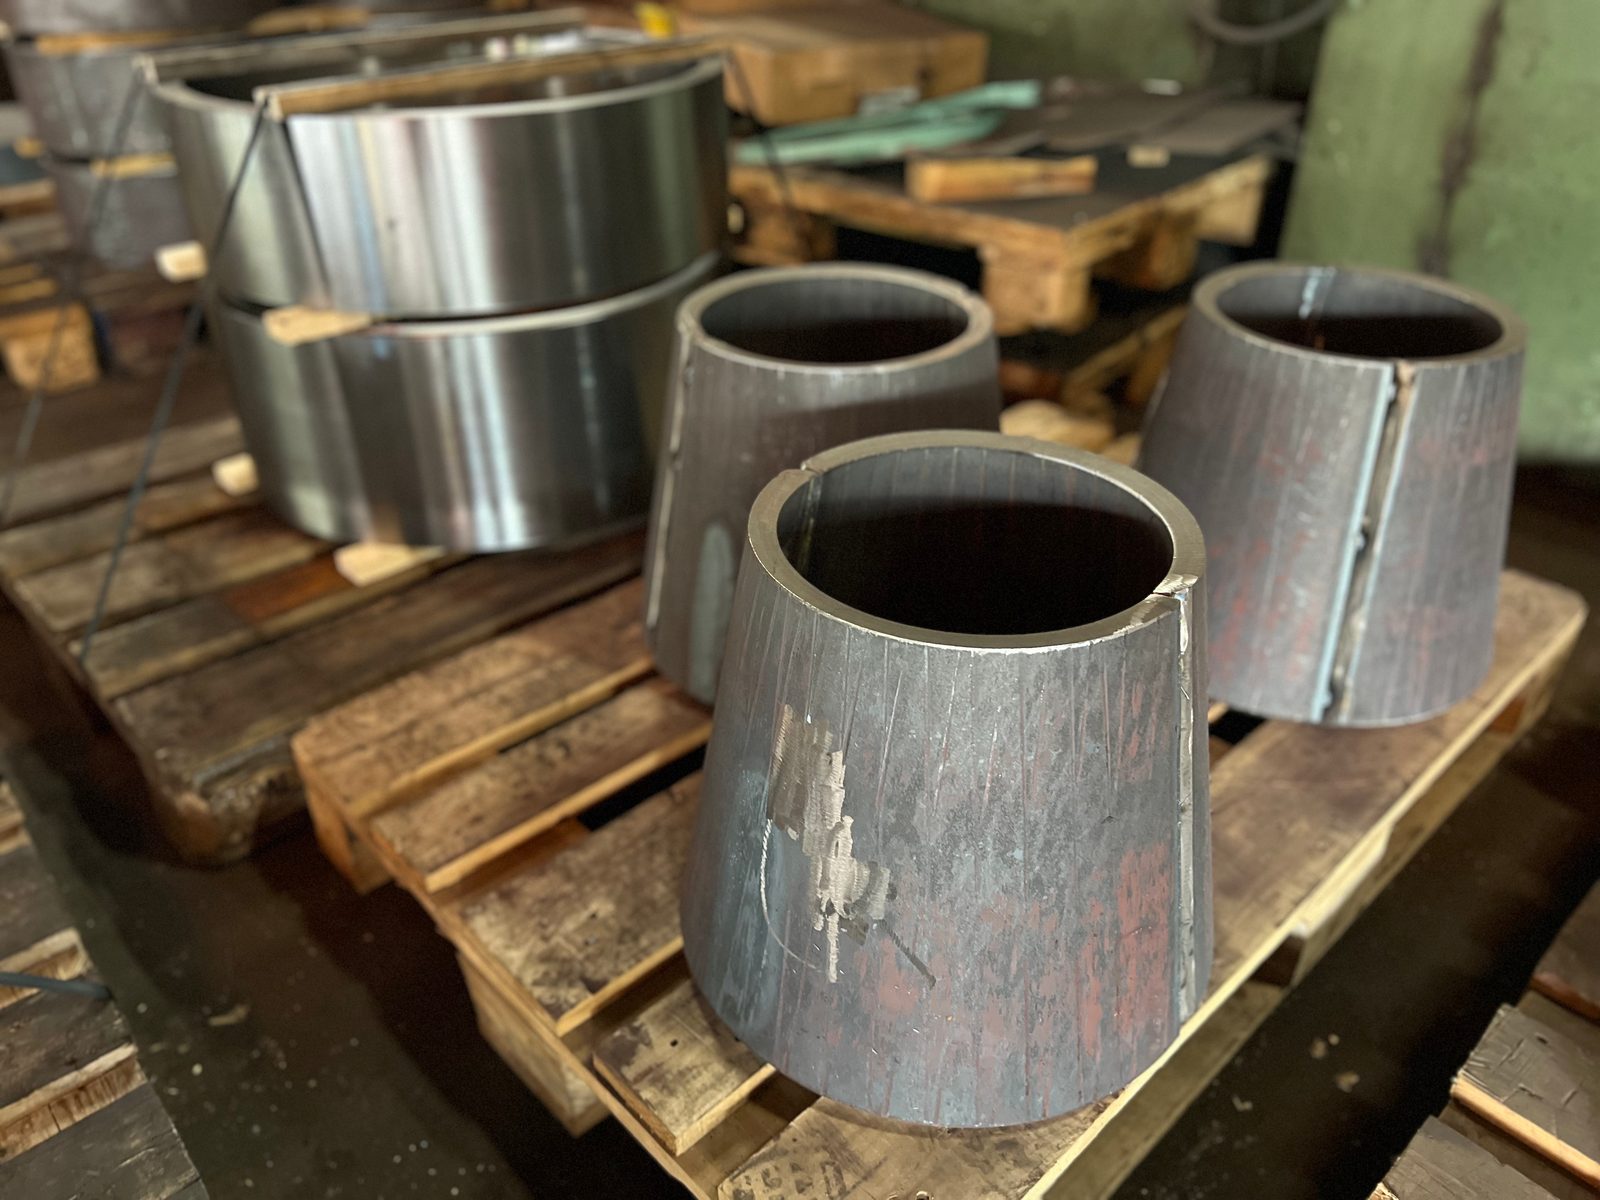
Valódi hajlított alkatrészek a lorchi gyártásunkból – a vastag falú Hardox teknőtől az U alakúra hajlított teknőkön és vályúkon át a hajlított konzolig.
A Bock Maschinenbau a lorchi telephelyen az élhajlítást egy teljes körű gyártási és minőségi folyamat részeként üzemelteti:
A stuttgarti régió és a DACH-régió tartály-, készülék- és járműgyártói nálunk, Lorchban hajlíttatják a 6 100 mm-ig terjedő nagyméretű lemezeket – Hardox és nagy szilárdságú, finomszemcsés acélok esetén is.
Szerkezeti acélra vonatkoztatva legfeljebb 40 mm vastagságú lemezt hajlítunk; hogy ebből az egyes esetekben mennyi érhető el, azt az anyag, a hajlítási hossz és az alkatrész geometriája együtt határozza meg. Hardox és finomszemcsés szerkezeti acél esetén az elérhető vastagság ennél kisebb; a megvalósíthatóságot ezért előzetesen a konkrét alkatrészen egyeztetjük.
Két hidraulikus élhajlító prés: egy Weinbrenner legfeljebb 1 000 t préserővel és egy Scharringhausen 550 t préserővel, mindkettő 6 100 mm munkaszélességgel. A nagyméretű és nehéz hajlított alkatrészeket a gyártócsarnok 2×25-t-es darurendszerével pozicionáljuk.
Igen. Élhajlítással dolgozunk fel szerkezeti acélt, finomszemcsés szerkezeti acélt S1100-ig, Hardox 400/500 acélt és korrózióálló rozsdamentes acélt. Megfelelő projekt- vagy ügyfélelőírások esetén az anyagminőséget és az anyageredetet igazolásokkal és vizsgálati bizonylatokkal dokumentáljuk.
Az élhajlítás lineáris hajlítási kontúrokat hoz létre – L-, U-, Z- és dobozprofilokat, nagyméretű szögeket, valamint többlépcsős hajlítási geometriákat rajz szerint. A hengeres vagy sugár alapú formák körívhajlítással (hengerléssel) készülnek, amely ugyanabban az üzemben kombinálható az élhajlítással.
Igen, ahol ez konstrukciósan lehetséges. Egy hajlított sarok homogén alapanyag marad hőhatásövezet nélkül, és a varrattal együtt elmarad a varratvizsgálat (VT, PT, MT) és a hozzá tartozó dokumentációs ráfordítás; ahol kötésre van szükség, ott tanúsítottan, a DIN EN 1090-2 EXC3 szerint hegesztünk.
Egy első értékeléshez kérjük, adja meg a rajzot vagy a műszaki előírást, az anyagot, a lemezvastagságot, a hajlítási geometriát és a darabszámot. Ellenőrizzük az alkalmasságot és projektre vonatkozó ajánlatot készítünk.
