


Ekonomiczne cięcie tlenowe stali konstrukcyjnej, drobnoziarnistej i odpornej na ścieranie od 25 do 200 mm – z automatycznym skosem, bez minimów ilościowych i bezpośrednim przekazaniem do spawania, śrutowania lub lakierowania. Produkcja kontraktowa w Lorch, Niemcy.
CNC cięcie tlenowe na maksymalnym formacie – duże blachy konstrukcyjne w jednym przejściu.
Ekonomiczne dla grubych blach, gdzie laser lub plazma osiągają swoje granice.
Automatyczne przygotowanie spoiny – eliminuje operacje wtórne bezpośrednio przy cięciu.
Stal konstrukcyjna S235/S355, drobnoziarnista do S1100 i stale odporne na ścieranie – do 200 mm grubości.
Spawanie, obróbka CNC, śrutowanie i lakierowanie bez zewnętrznych interfejsów w Lorch.
Pojedyncze części, prototypy i części seryjne produkowane jednakowo według rysunku.
Podczas cięcia tlenowego stal jest utleniana i rozdzielana strumieniem tlenu. Metoda ta jest szczególnie ekonomiczna dla grubych płyt od ok. 25 mm do 200 mm grubości. Stal konstrukcyjną, drobnoziarnistą i odporną na ścieranie można precyzyjnie ciąć do maksymalnych grubości.
Instalacja do cięcia tlenowego CNC porusza się w formacie 20 000 × 3 500 mm. Dzięki temu można obrabiać również wielkogabarytowe blachy grube i płyty strukturalne w jednym przejściu. Automatyczne cięcie ukosów do ±45° umożliwia przygotowanie spoin bez dodatkowej obróbki.
Elementy cięte tlenowo ze stali konstrukcyjnej, drobnoziarnistej i odpornej na ścieranie są wykonywane według rysunku. Produkcja kontraktowa w Lorch obejmuje pojedyncze elementy i małe serie.
Jakość cięcia jest oceniana według EN ISO 9013. W przypadku elementów nośnych i spoin wykonywane są w razie potrzeby obróbki dodatkowe, takie jak szlifowanie lub prostowanie termiczne. Produkcja kontraktowa odbywa się według rysunku i warunków odbioru klienta.
Elementy cięte tlenowo są regularnie przetwarzane bezpośrednio w zakładzie: spawanie, piaskowanie i lakierowanie w Lorch są zintegrowanymi kolejnymi krokami. Zewnętrzne magazynowanie pośrednie i logistyka między etapami produkcji odpadają - oszczędza to czas i koszty.
Zapewnienie jakości odbywa się według DIN EN ISO 9001:2015 z pełną identyfikowalnością materiałów. Atesty materiałowe wszystkich zastosowanych stali i stali specjalnych są udostępniane na żądanie lub w razie wymogu projektowego i dołączane do zakresu dostawy.

| Maszyna | Format | Grubość cięcia | Cięcie ukośne |
|---|---|---|---|
| Messer OmniMat L5000 · Przecinarka tlenowa | 20 000 × 3 500 mm | do 200 mm | ±45° |
Cięcie tlenowe nadaje się do stali żelazonośnych:
Dla cienkich blach i stali nierdzewnej cięcie plazmowe CNC jest bardziej ekonomiczną metodą.
Cięcie tlenowe w firmie Bock jest stosowane do:
Elementy cięte mogą być w tym samym zakładzie spawane, obrabiane i lakierowane. Cięcie tlenowe w Lorch jest zintegrowane z kompletnym procesem produkcyjnym: elementy cięte po cięciu są przekazywane bezpośrednio do produkcji zespołów spawanych, następnie piaskowane i lakierowane według specyfikacji klienta. Dla stali odpornych na ścieranie i wysokowytrzymałych wszystkie etapy obróbki są możliwe w tym samym zakładzie. Dokumentacja jakości według DIN EN ISO 9001:2015 jest dostępna dla wszystkich typów zleceń. Produkcja kontraktowa bez ilości minimalnych dla pojedynczych elementów i małych serii. Krótkie czasy reakcji dzięki własnemu magazynowi materiałów.
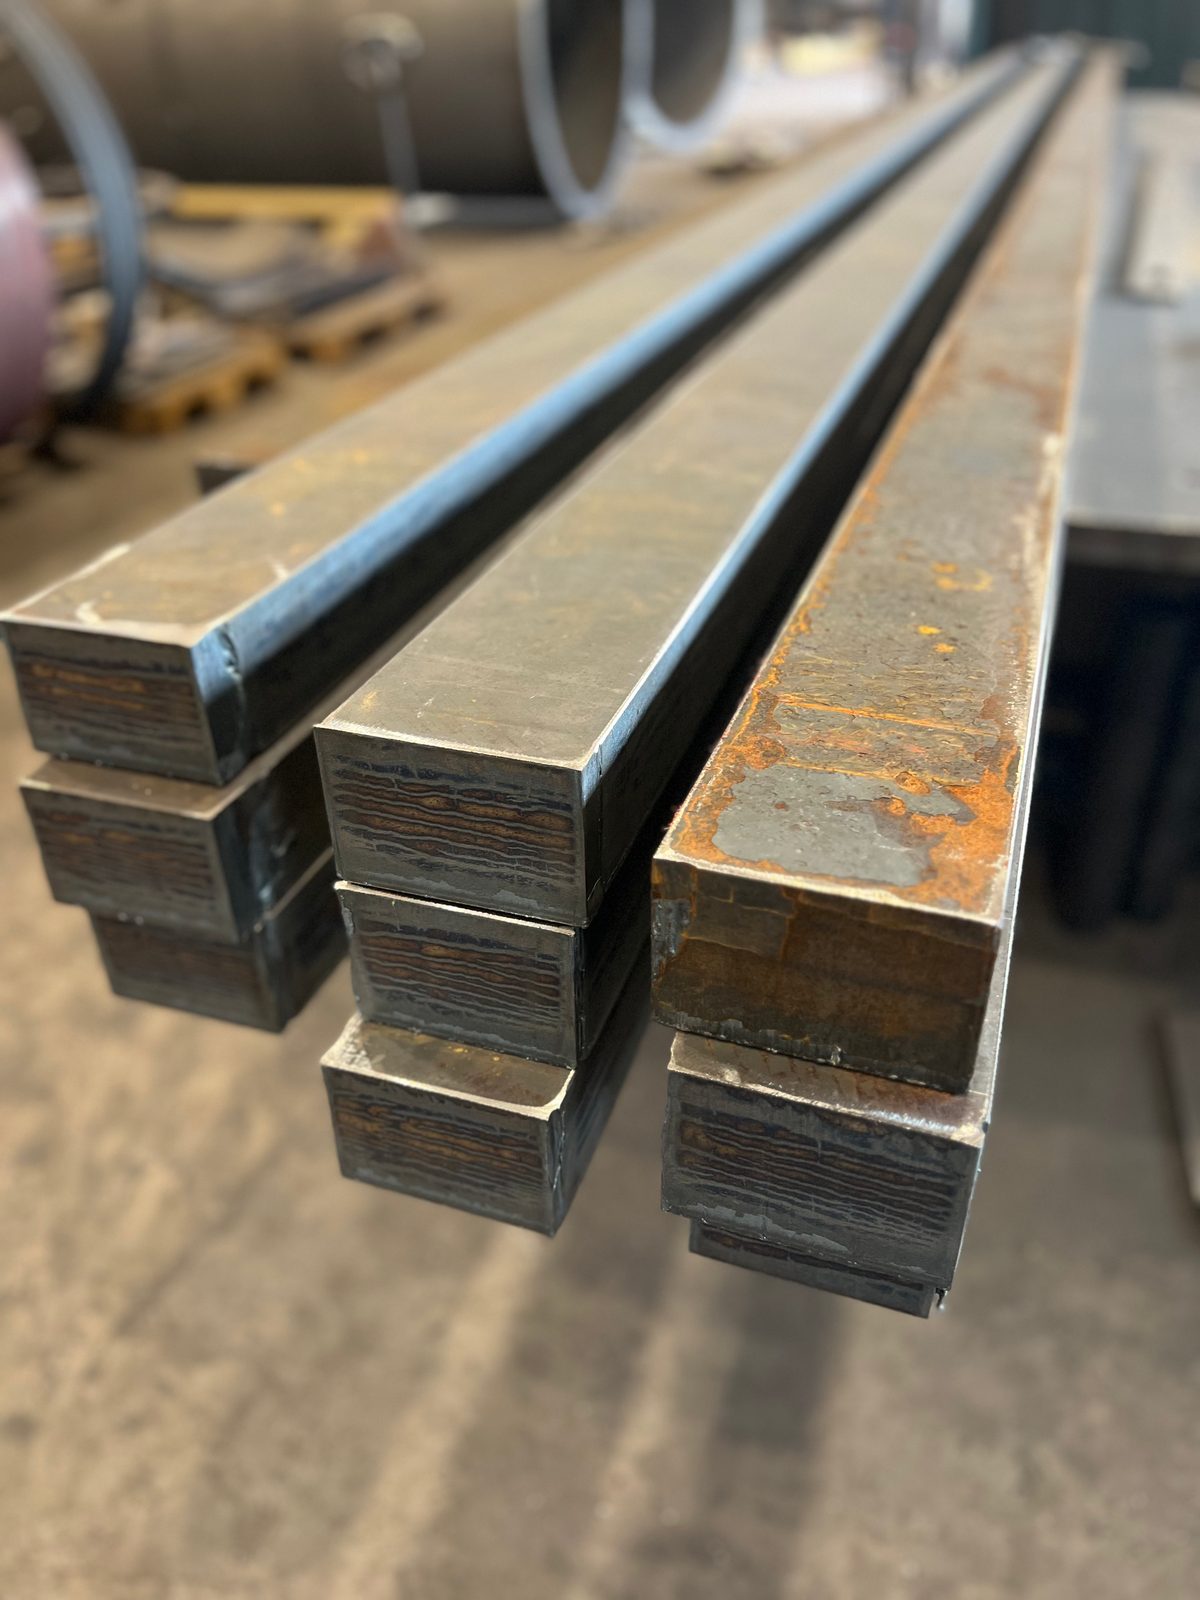
Długie, wąskie elementy cięte tlenowo z S355 regularnie przechodzą przez maszynę – płaskowniki, pasy i środniki, wycinane z blachy grubej zamiast docinane z profilu. Umożliwia to stół o wymiarach 20 000 × 3 500 mm: taki element powstaje za jednym razem, bez styku i bez cięcia pośredniego.
Powierzchnie cięcia mają typowe rowki cięcia tlenowego; jakość ocenia się według EN ISO 9013. Czy element zostanie następnie oszlifowany, wyprostowany, czy od razu ukosowany, decyduje rysunek. Spawanie, śrutowanie i lakierowanie następują w tym samym zakładzie.
Krążki z wycięciem wewnętrznym, pierścienie i dowolnie programowane kontury to drugi typowy przypadek. Dla maszyny kształt ma niewielkie znaczenie – to grubość blachy decyduje o posuwie, szczelinie cięcia i koszcie, a cięcie tlenowe sięga do 200 mm.
Oba przykłady to zlecenia powtarzalne, a nie wartość graniczna. Materiał, grubość, długość i kontur sprawdzamy przy każdym rysunku – razem z pytaniem, jakiej krawędzi element potem potrzebuje.
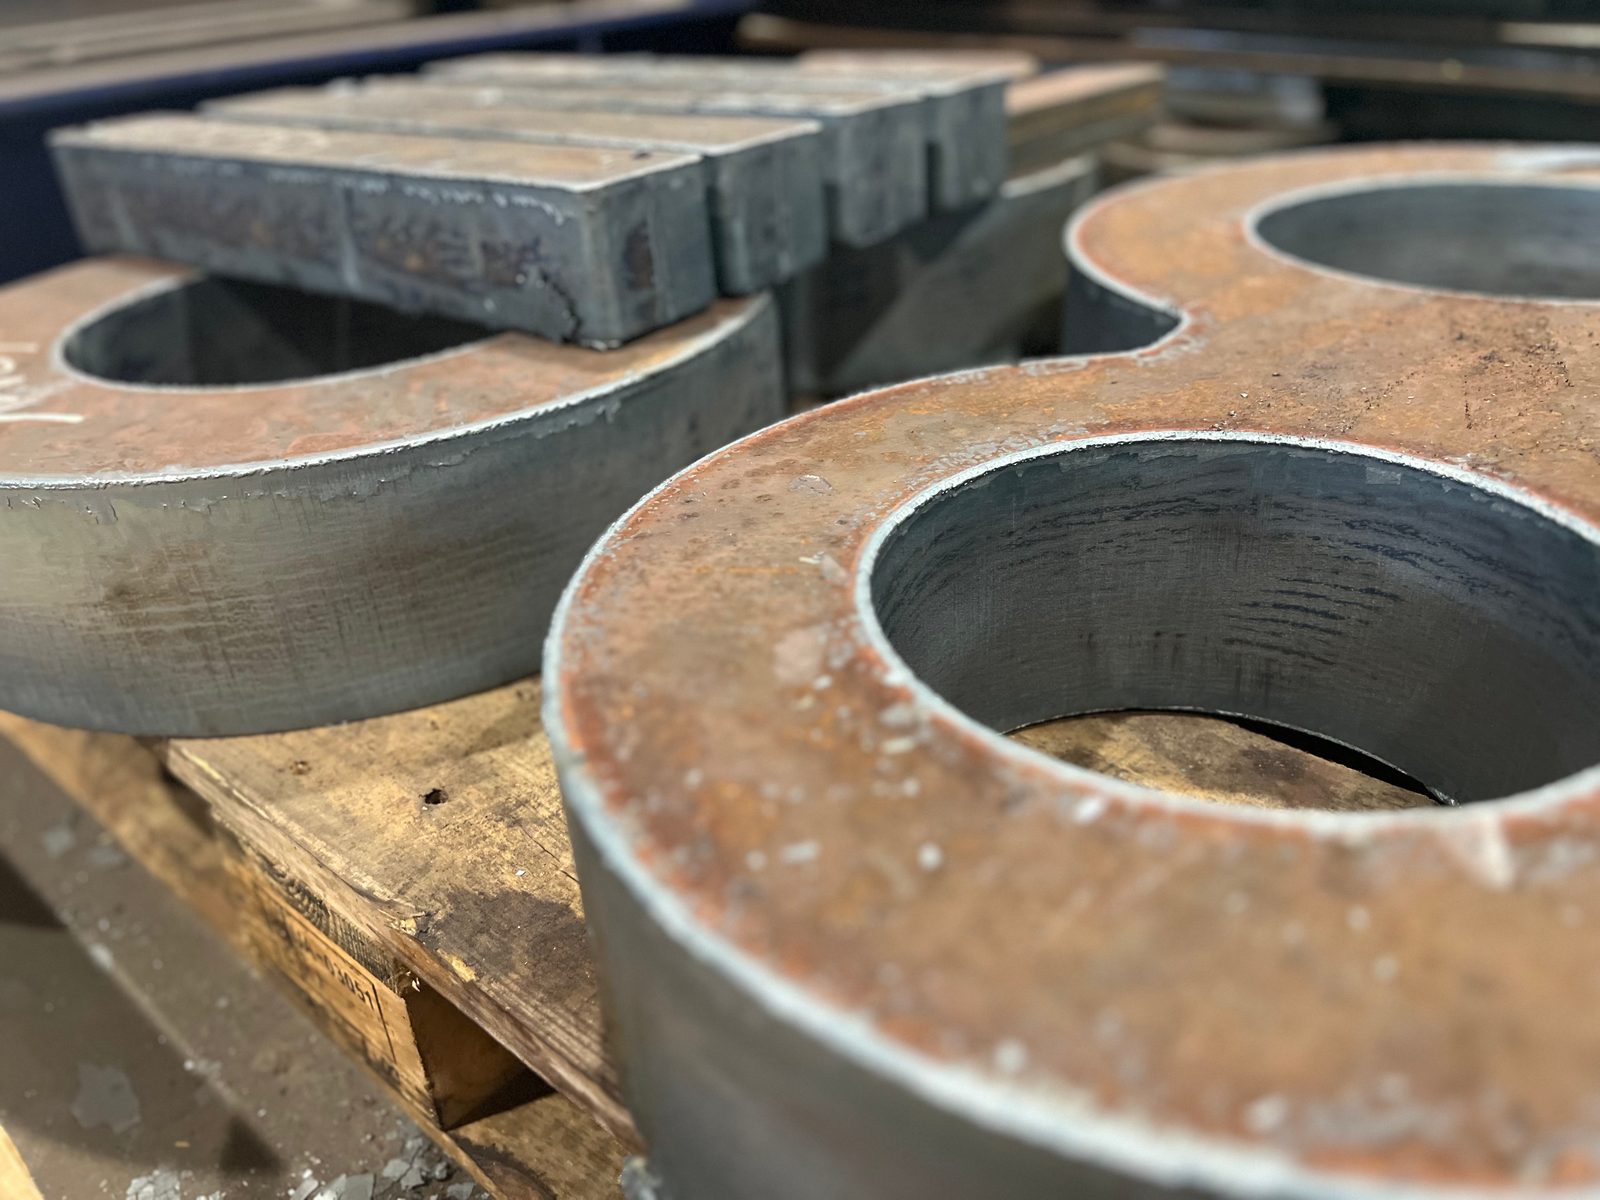
Prawdziwe zdjęcia z naszej produkcji w Lorch – od cięcia krążka na stole rusztowym, przez prowadzony maszynowo palnik tlenowy w snopie iskier, aż po gotowe elementy na palecie: krążki, ukosowane elementy płaskie, elementy konturowe i owalne blachy.
Bock Maschinenbau prowadzi cięcie tlenowe jako część kompletnego procesu produkcyjnego:
Zakłady metalowe, ślusarnie i handlowcy stali z powiatu Ostalbkreis, regionu Stuttgartu i regionu DACH zamawiają u nas w Lorch elementy cięte termicznie do 200 mm – również pojedyncze sztuki, w krótkim czasie.
Tak. Bock wycina tlenowo elementy do 200 mm w ramach produkcji kontraktowej według rysunku – na instalacji do cięcia tlenowego CNC Messer OmniMat L5000 w Lorch, dla pojedynczych części, prototypów i części seryjnych bez ilości minimalnych.
Do 20 000 × 3 500 mm – to format roboczy instalacji do cięcia tlenowego CNC. Długie, wąskie elementy cięte tlenowo z S355, takie jak płaskowniki, pasy i blachy środnikowe, powstają na niej z blachy grubej za jednym razem, bez styku i bez cięcia pośredniego.
Stal konstrukcyjna S235/S355, stal drobnoziarnista do S1100 oraz gatunki odporne na ścieranie, takie jak Hardox, są cięte tlenowo do grubości ścianki 200 mm. Stal nierdzewna i cienkie blachy są rozdzielane cięciem plazmowym CNC.
Tak. Krążki z wycięciem wewnętrznym, pierścienie i dowolnie programowane kontury to typowy przypadek przy cięciu tlenowym; posuw, szczelina cięcia i koszt zależą od grubości blachy, a w niewielkim stopniu od kształtu.
Tak. Ukosy do ±45° instalacja do cięcia tlenowego CNC wycina automatycznie jako przygotowanie spoiny bezpośrednio przy cięciu; w przypadku elementów nośnych i spoin wykonuje się w razie potrzeby szlifowanie lub prostowanie termiczne. O tym, czy element jest doszlifowywany, prostowany czy ukosowany, decyduje rysunek.

Prosimy przesłać nam rysunek lub plik DXF z materiałem, grubością blachy i liczbą sztuk. Otrzymają Państwo wykroje z fazą lub bez – albo od razu części pospawane, piaskowane i lakierowane.
