


Toczenie karuzelowe wielkogabarytowych, obrotowo-symetrycznych ciężkich części do 25 t – precyzyjnie toczonych ze stali, Hardox i stali nierdzewnej, w produkcji na zlecenie w Lorch, bez minimalnych ilości.
Jeden z największych stołów do toczenia karuzelowego w regionie – dla wielkogabarytowych elementów obrotowo-symetrycznych.
Również szczególnie wysokie elementy, których nie da się obrobić na standardowych tokarkach. Przy wierceniu od góry użyteczna wysokość wynosi do 2 000 mm wysokości wiercenia.
System suwnic 2×25 t i infrastruktura hal dla bezpiecznej obsługi dużych elementów.
Stal konstrukcyjna, stal drobnoziarnista do S1100, Hardox 400/500 oraz stal nierdzewna 1.4301/1.4571.
Pojedyncze części, prototypy i części seryjne są wytwarzane na równych zasadach według rysunku.
Udokumentowane zarządzanie materiałami i protokoły pomiarowe dla elementów podlegających odbiorowi.
Podczas toczenia karuzelowego obrabiany przedmiot obraca się na poziomym stole obrotowym, podczas gdy narzędzie przemieszcza się pionowo i poziomo. Idealne dla elementów, które są zbyt duże i zbyt ciężkie dla konwencjonalnych tokarek. Stół obrotowy o Ø 4 800 mm i 2 400 mm wysokości zapewnia maksymalną powierzchnię mocowania. Podczas wiercenia głowica wiertarska dosuwa się od góry i ogranicza użyteczną wysokość do 2 000 mm wysokości wiercenia. Praktycznie osiągalna wysokość elementu zależy od mocowania i podparcia przedmiotu obrabianego – chętnie doradzimy w zależności od projektu.
Kołnierze, pierścienie, tuleje i części tarczowe są wytwarzane według rysunku. Sterowanie CNC zapewnia powtarzalne tolerancje również przy ciężkich i wielkogabarytowych elementach. System suwnic 2×25 t w zakładzie umożliwia bezpieczne uzbrajanie i pozycjonowanie.
Pojedyncze części, małe serie i powtarzalne części seryjne są wytwarzane w produkcji na zlecenie w Lorch – bez minimalnych ilości, niezawodnie zgodnie z terminem dostawy.
Kontrola wymiarów odbywa się według rysunku i żądanych tolerancji za pomocą skalibrowanych przyrządów pomiarowych. Protokoły pomiarowe są sporządzane dla danego projektu i dołączane do zakresu dostawy. Atesty materiałowe zastosowanych tworzyw są dostępne na żądanie. Zapewnienie jakości odbywa się według DIN EN ISO 9001:2015 z pełną identyfikowalnością.
Części toczone karuzelowo są w firmie Bock często stosowane jako etap obróbki wstępnej dla złożonych konstrukcji spawanych i części budowy maszyn specjalnych. Dzięki bezpośredniej współpracy toczenia, frezowania i spawania w tym samym zakładzie elementy mogą być przekazywane bez zewnętrznej logistyki – co znacznie skraca czas realizacji.
Ciężkie części toczone do konstrukcji suwnic i urządzeń dźwigowych, instalacji pojazdowych oraz budowy instalacji są regularnie wytwarzane w firmie Bock. System suwnic 2×25 t w zakładzie zapewnia niezawodnie i bezpiecznie obsługę oraz uzbrajanie ciężkich części do 50 t – również przy nieporęcznych wymiarach.
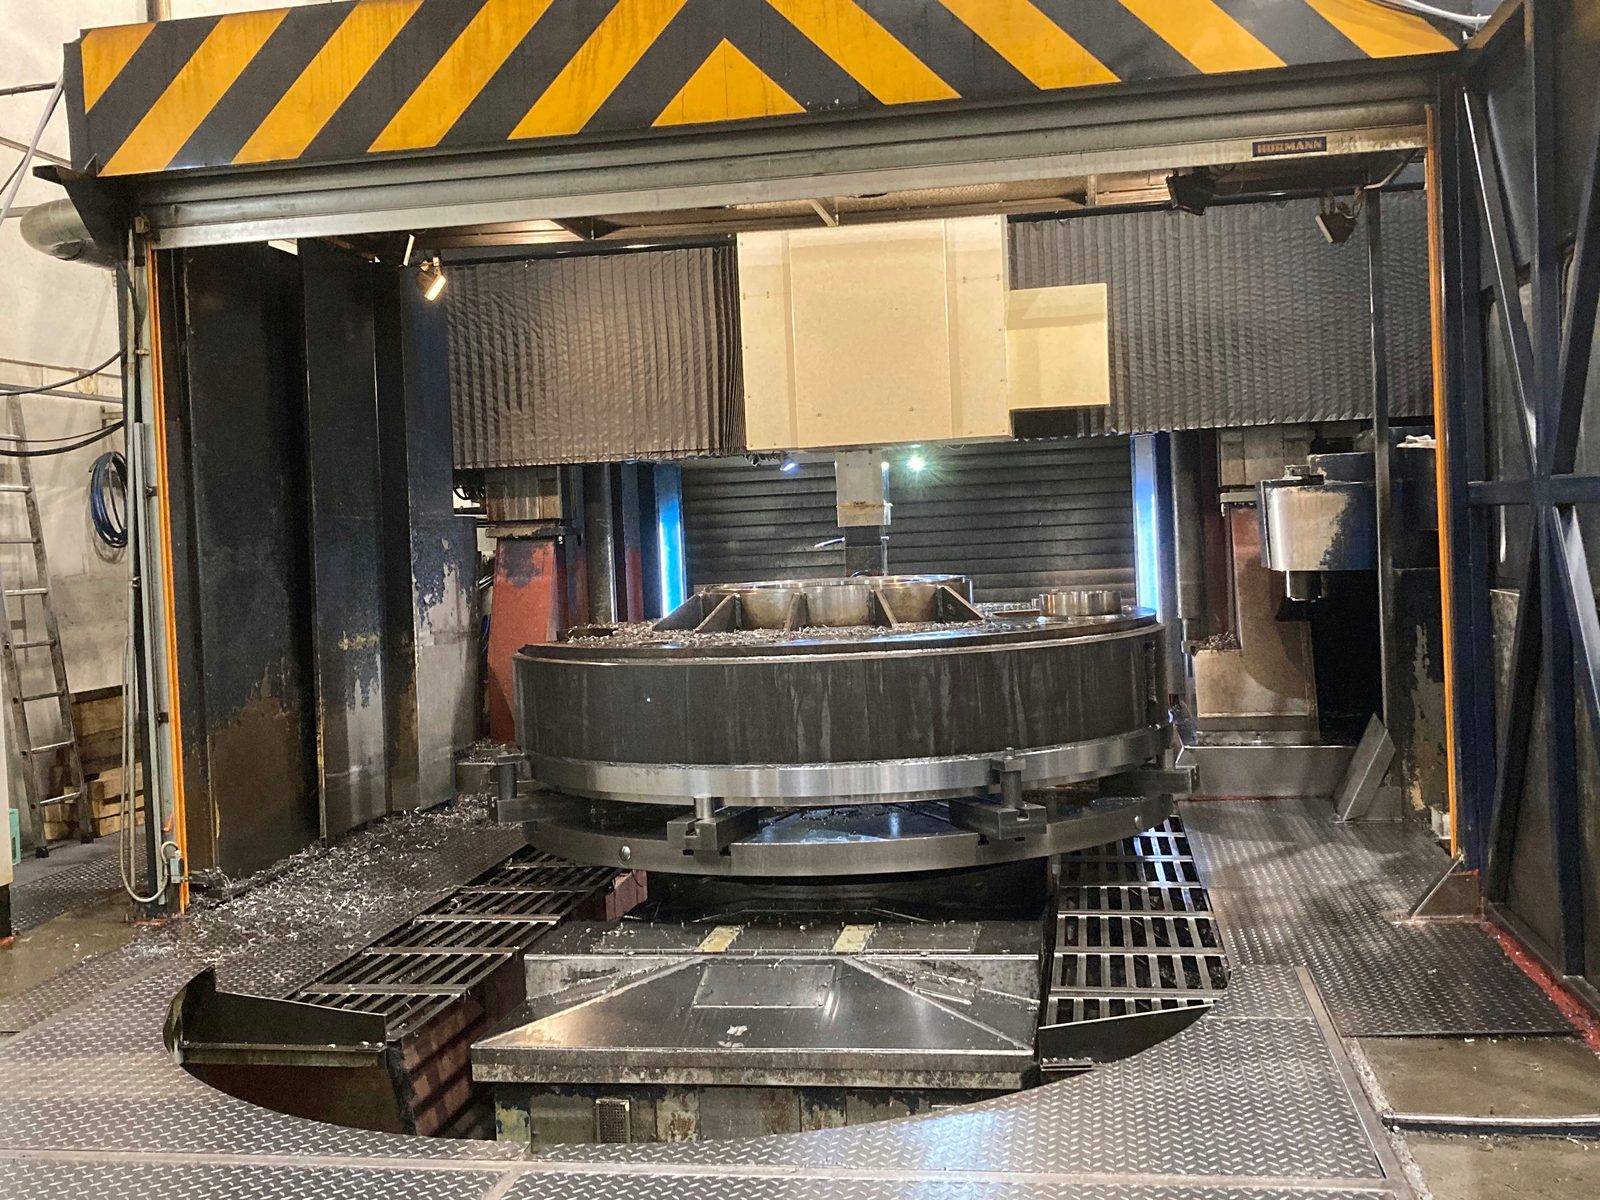
Do 2 400 mm wysokości toczenia i Ø 4 800 mm średnicy toczenia – wysokie korpusy cylindrów, a także wielkogabarytowe bębny i obudowy.
Spawane pierścienie, bębny i obudowy są przetaczane na gładko na powierzchniach funkcyjnych w tym samym zakładzie – bez zewnętrznej logistyki między spawaniem a toczeniem.
Kontrola wymiarów według rysunku za pomocą skalibrowanych przyrządów pomiarowych; protokół pomiarowy jest dołączany do zakresu dostawy w ujęciu projektowym.
| Parametr | Feichter FKD30/20 | TOS SUS 63H | Meuser |
|---|---|---|---|
| Średnica toczenia | Ø 4 800 mm | Ø 655 mm | Ø 350 mm |
| Wysokość toczenia | 2 400 mm | — | — |
| Wysokość wiercenia | 2 000 mm | — | — |
| Długość toczenia | — | 2 000 mm | 1 000 mm |
| Obciążenie stołu | 25 t | — | — |
Bock stosuje wyłącznie europejskie stale jakościowe z pełną identyfikowalnością:
Atesty materiałowe i świadectwa materiałowe są udostępniane dla danego projektu.
Toczenie karuzelowe stosuje się dla dużych elementów obrotowych, wytwarzanych według rysunku lub specyfikacji:
Części toczone są często stosowane jako etap obróbki wstępnej dla zespołów spawanych i konstrukcji spawanych. Bezpośrednie przekazywanie bez zewnętrznej logistyki znacznie oszczędza czas uzbrajania i koszty transportu. Dla elementów z budowy suwnic, budowy pojazdów i budowy instalacji dostępne są tokarki różnej wielkości oraz system suwnic 2×25 t dla ciężkich półfabrykatów do 50 t. Produkcja na zlecenie obejmuje zarówno części toczone karuzelowo, jak i cylindryczne profile zewnętrzne i wewnętrzne według rysunku. Dokumentacja produkcyjna i jakościowa według DIN EN ISO 9001:2015 jest standardowo dostępna dla wszystkich rodzajów zleceń.
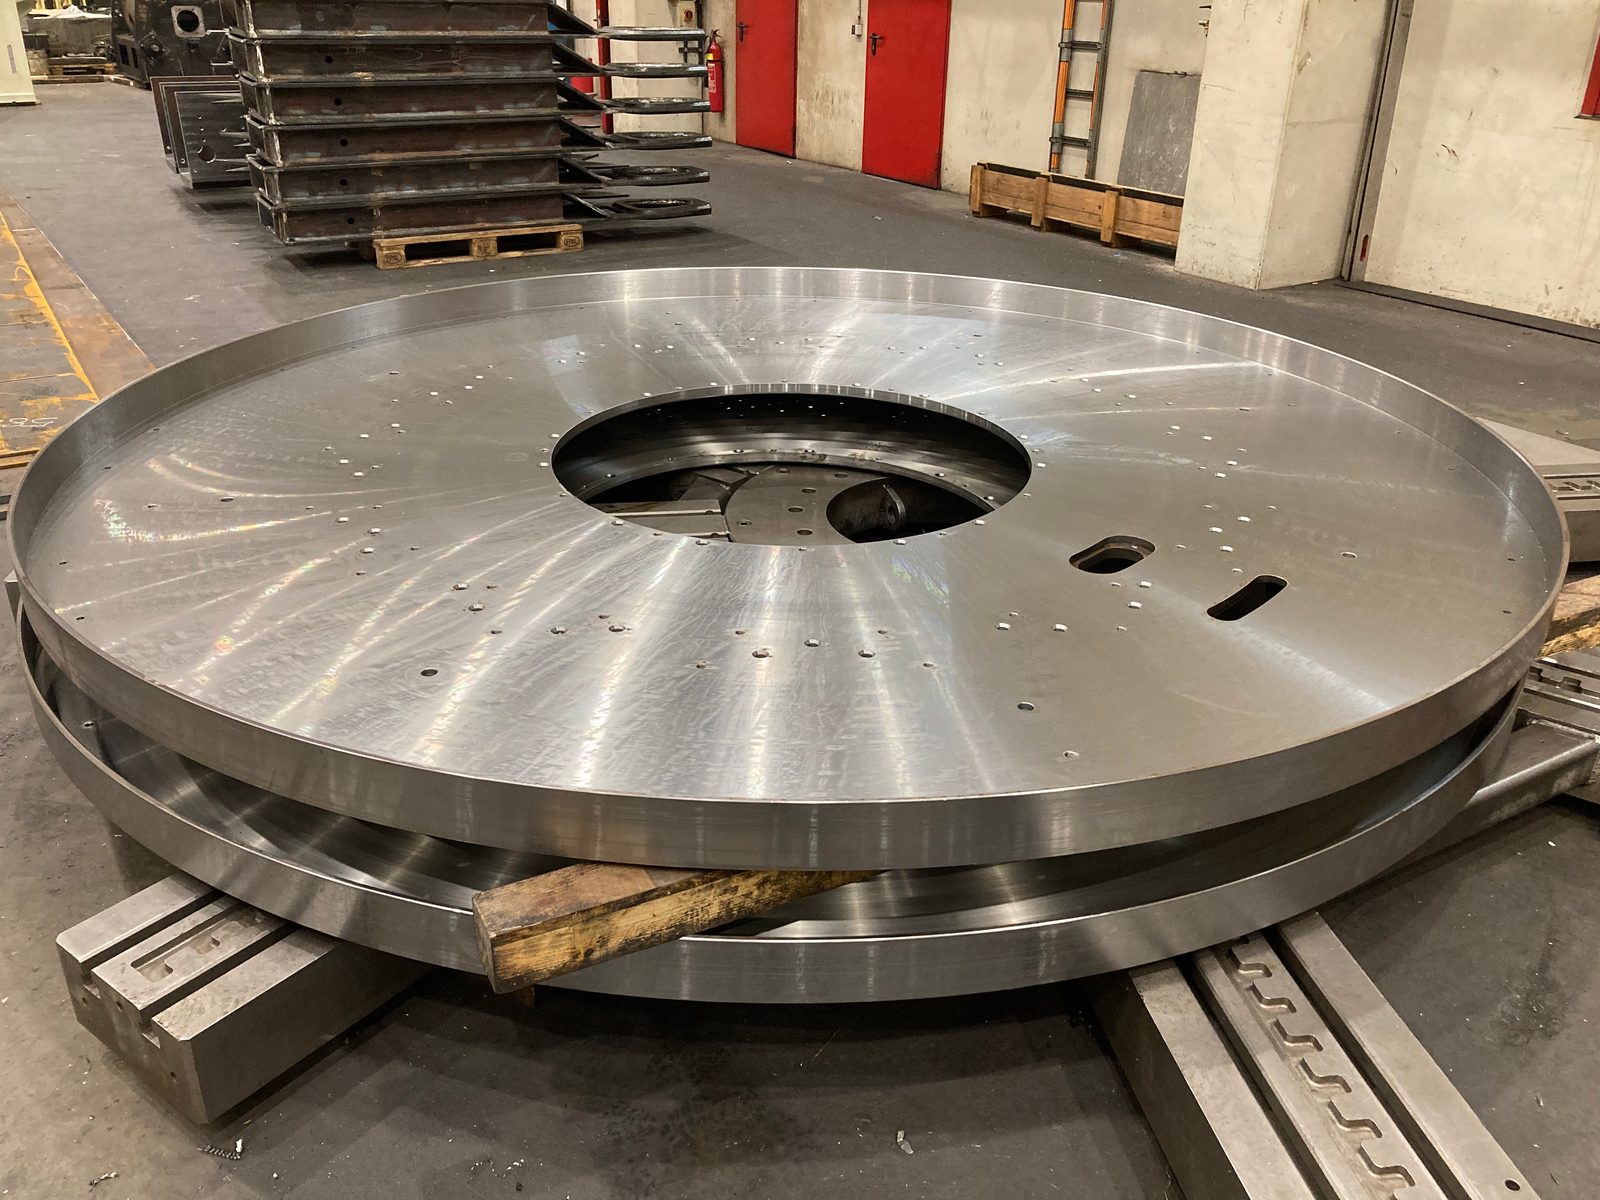
Prawdziwe ujęcia z naszej produkcji w Lorch – od bębna linowego, którego rowki linowe wytoczono na całej powierzchni pobocznicy, po duży pierścień z konstrukcji spawanej z powierzchnią obwodową przetoczoną na gładko.
Bock Maschinenbau prowadzi toczenie karuzelowe jako część kompletnego procesu produkcyjnego i jakościowego w Lorch:
Jako firma świadcząca toczenie na zlecenie w powiecie Ostalbkreis wykonujemy pierścienie, obudowy i segmenty rur dla producentów maszyn i instalacji z regionu Stuttgartu – i dostarczamy do całego regionu DACH.
Podczas toczenia karuzelowego przedmiot obrabiany obraca się na poziomym stole obrotowym, podczas gdy narzędzie przemieszcza się pionowo i poziomo – dla elementów obrotowo-symetrycznych, które są zbyt duże i zbyt ciężkie dla konwencjonalnych tokarek. Bock stosuje do tego w produkcji kontraktowej w Lorch tokarkę karuzelową CNC Feichter FKD30/20, od pojedynczej części po serię.
Tokarka karuzelowa toczy do Ø 4 800 mm średnicy toczenia i 2 400 mm wysokości toczenia; masa przedmiotu obrabianego jest ograniczona obciążeniem stołu do 25 t. Podczas wiercenia głowica wiertarska dosuwa się od góry i ogranicza użyteczną wysokość do 2 000 mm wysokości wiercenia; praktycznie osiągalna wysokość elementu zależy od mocowania i podparcia przedmiotu obrabianego.
Tak. Oprócz tokarki karuzelowej dostępne są dwie konwencjonalne tokarki: TOS SUS 63H o średnicy toczenia Ø 655 mm i długości toczenia 2 000 mm oraz Meuser o średnicy toczenia Ø 350 mm i długości toczenia 1 000 mm.
Tak. Duże pierścienie z konstrukcji spawanej są na tokarce karuzelowej przetaczane na gładko na powierzchni pierścienia; toczenie, frezowanie i spawanie odbywają się w tym samym zakładzie.
Tak, w ujęciu projektowym. Kontrola wymiarów odbywa się według rysunku i zadanych tolerancji za pomocą skalibrowanych przyrządów pomiarowych, a protokół pomiarowy jest dołączany do zakresu dostawy; atesty materiałowe zastosowanych tworzyw są dostępne na życzenie.

Prosimy przesłać nam rysunek, materiał, masę i liczbę sztuk. Przyjmujemy samo zlecenie toczenia – albo wykonujemy element kompleksowo, od konstrukcji spawanej po toczoną powierzchnię.
