Trwałe powlekanie dużych elementów i ciężkich części do 50 t – lakierowanie przemysłowe według EN ISO 12944 w kabinie 25 × 7 × 6 m, piaskowanie i lakierowanie z jednego źródła w Lorch.
Dla dużych elementów i długich konstrukcji spawanych w jednym ustawieniu.
Obsługa za pomocą systemu suwnic 2×25 t bezpośrednio z produkcji spawalniczej i obróbki CNC.
System powłokowy i klasa ochrony antykorozyjnej według wymagań – do C5 z wysoką trwałością ochrony (H).
Przygotowanie powierzchni bez transportu pośredniego – krótkie czasy realizacji.
Spawanie, gięcie blach, obróbka CNC, piaskowanie i lakierowanie w tym samym zakładzie.
System zarządzania jakością według ISO 9001:2015, certyfikowany zakład spawalniczy według DIN EN 1090-2 EXC3.
Lakierowanie przemysłowe służy trwałej ochronie antykorozyjnej elementów stalowych i konstrukcji spawanych. Lakierowanie odbywa się według EN ISO 12944 – międzynarodowego standardu, który definiuje klasy ochrony antykorozyjnej, systemy powłokowe oraz wymagania dotyczące przygotowania powierzchni i materiałów powłokowych.
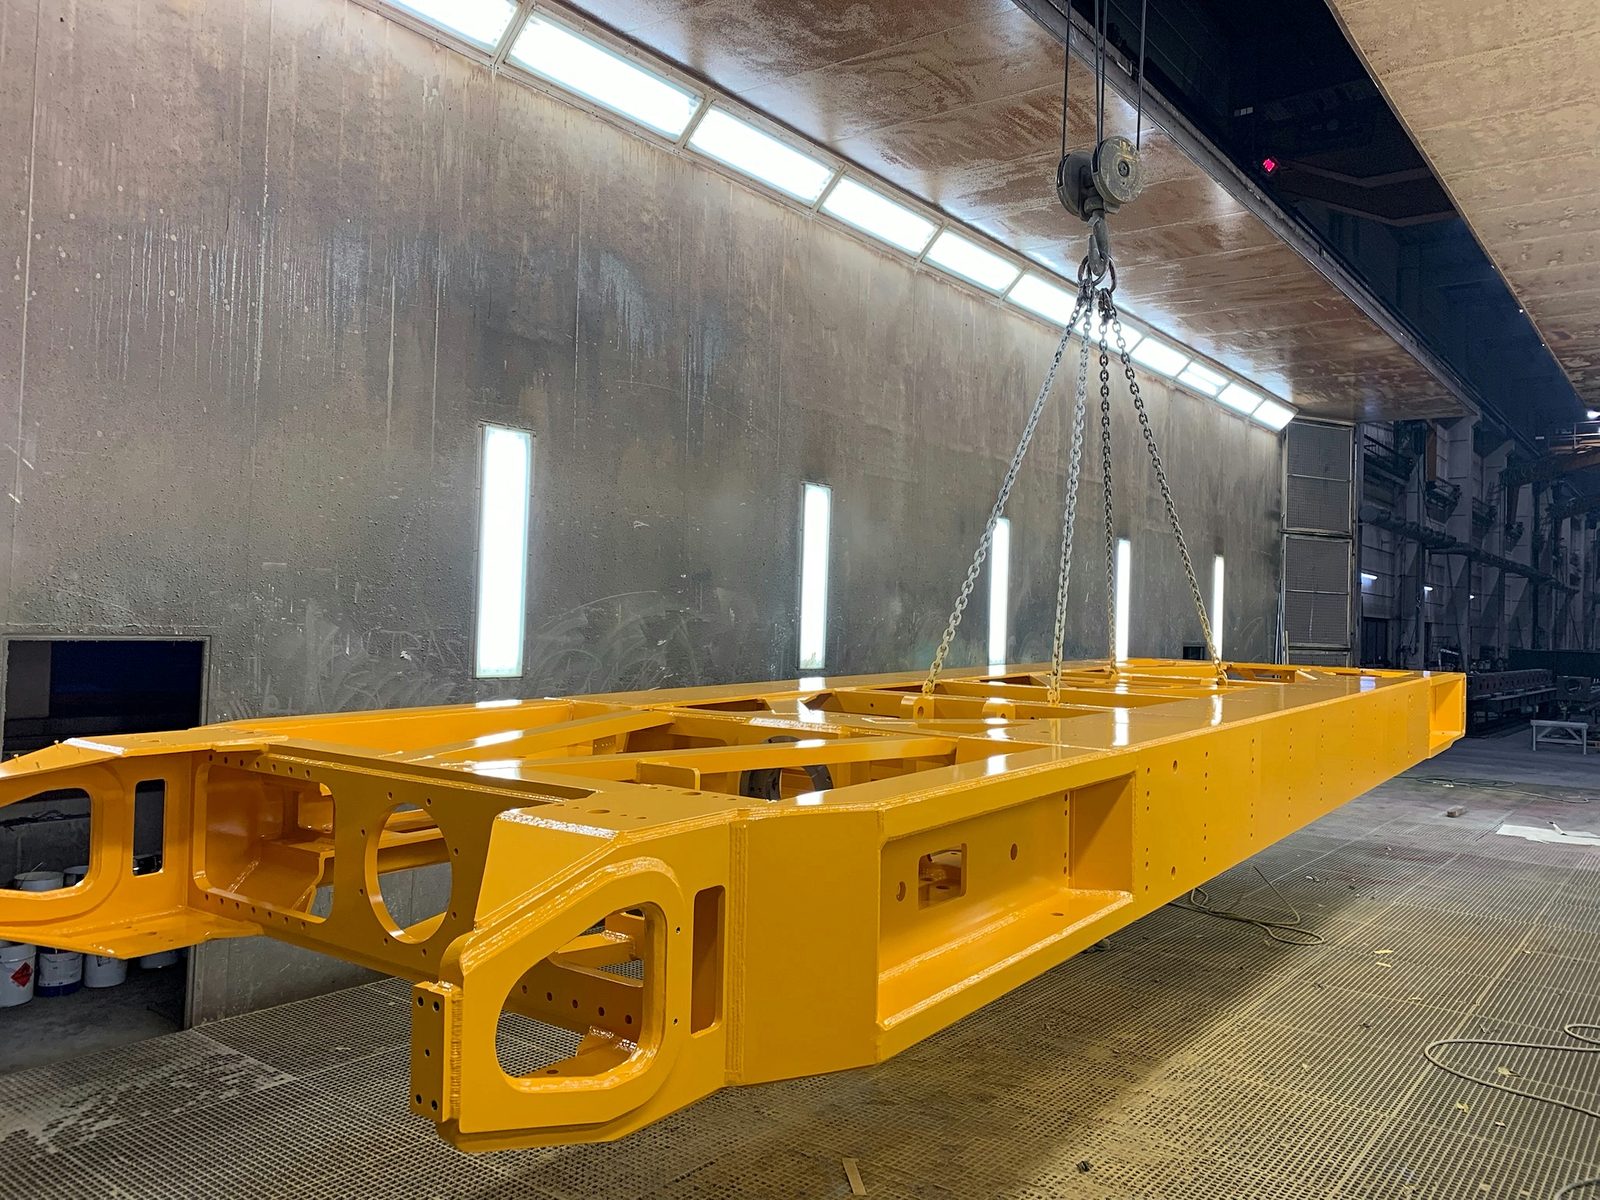
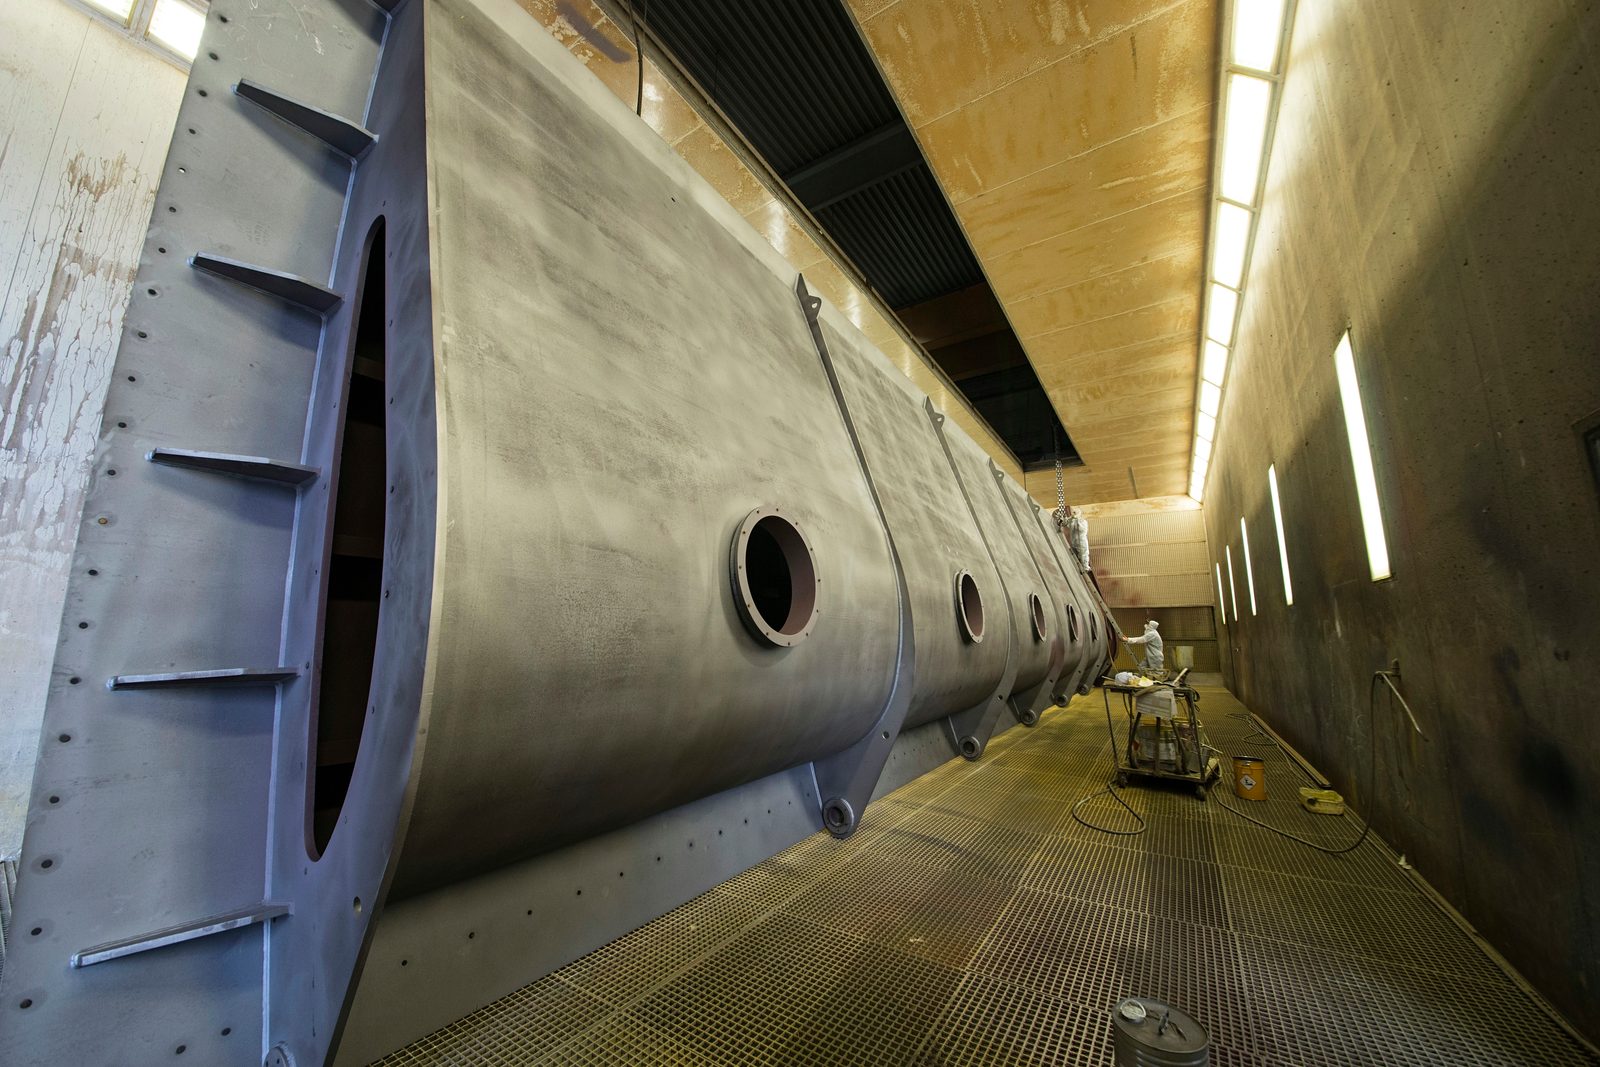
W firmie Bock lakierowanie wykonywane jest w kabinie wielkogabarytowej, która może pomieścić również wielkogabarytowe konstrukcje spawane, części maszyn, zbiorniki i elementy specjalne. Piaskowanie jako przygotowanie powierzchni jest dostępne w tym samym zakładzie – przeniesienie i obsługa odbywają się za pomocą zakładowego systemu suwnic.
Lakierowanie jest osadzone w certyfikowanym systemie zarządzania jakością według DIN EN ISO 9001:2015. Budowa powłoki, wymagania dotyczące przygotowania podłoża i obowiązki dokumentacyjne są uzgadniane dla danego projektu według rysunku, wytycznych normowych i wytycznych klienta.
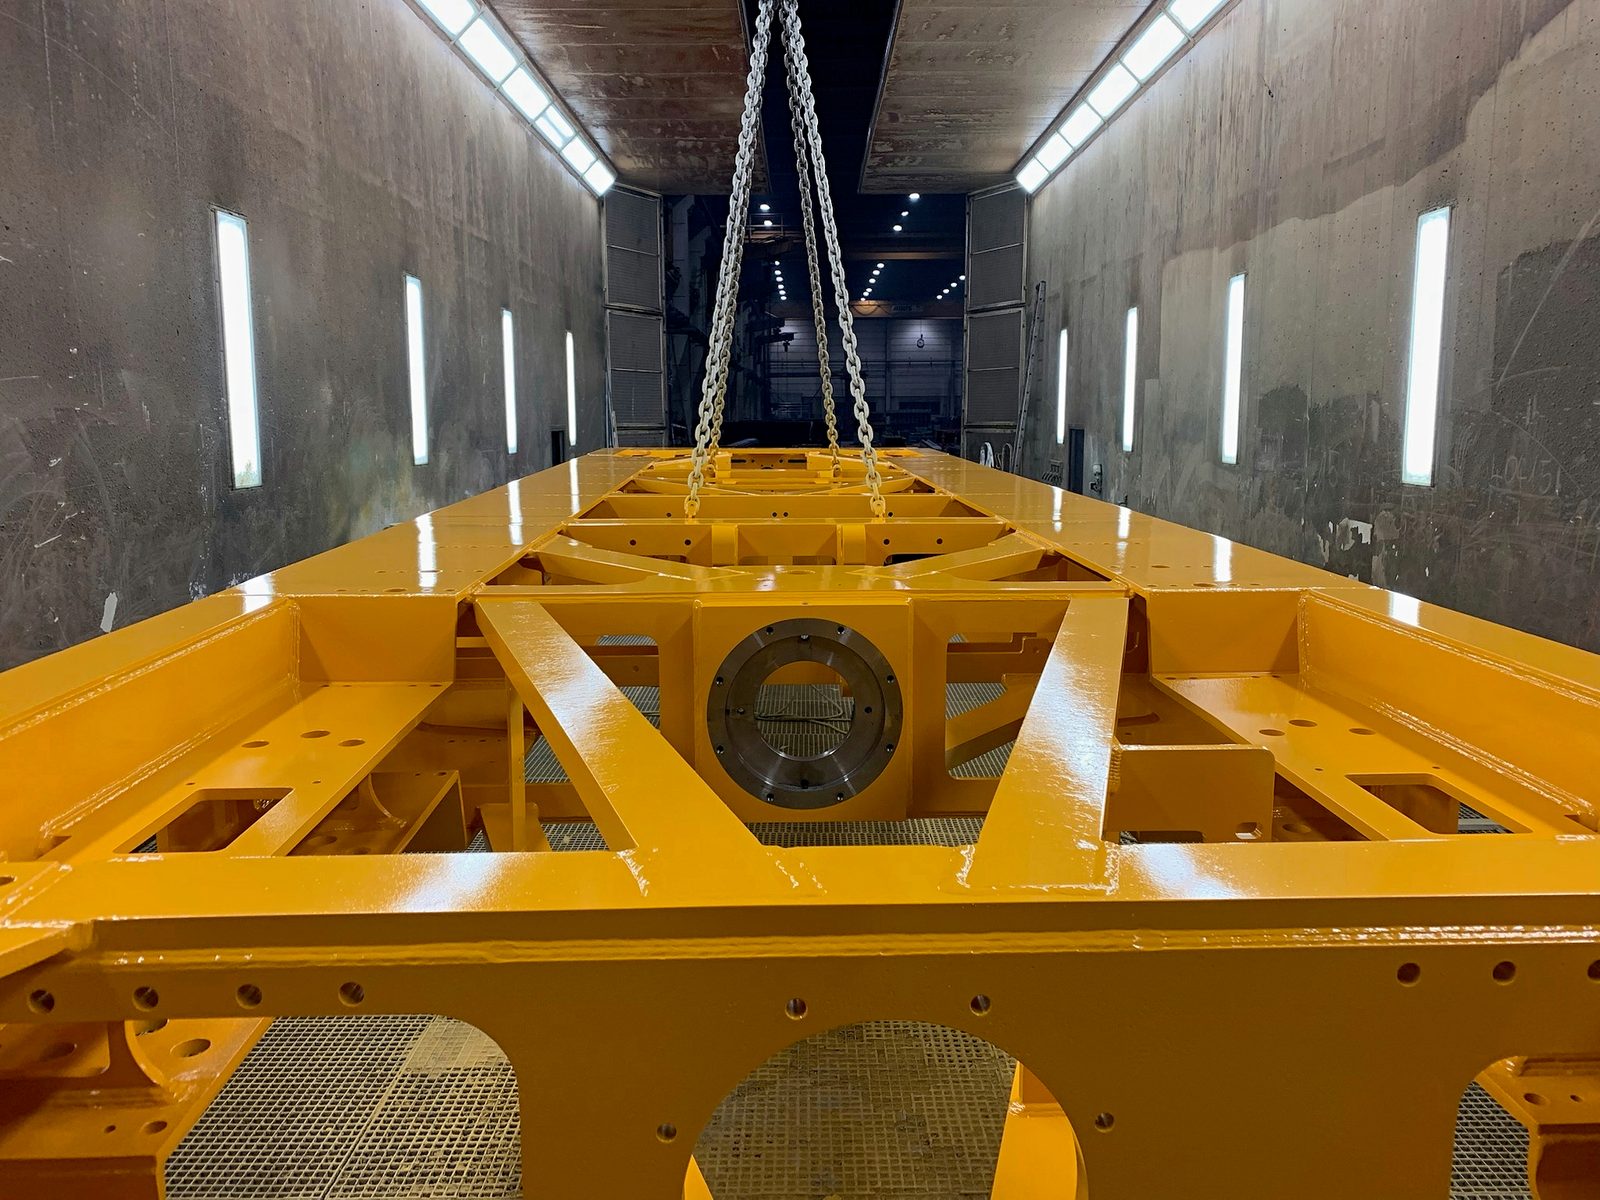
Lakierowanie przemysłowe w firmie Bock przebiega w sześciu krokach: przyjęcie i maskowanie, piaskowanie do Sa 2,5, czyszczenie i gruntowanie, powłoka pośrednia i nawierzchniowa, pomiar grubości powłoki oraz załadunek.
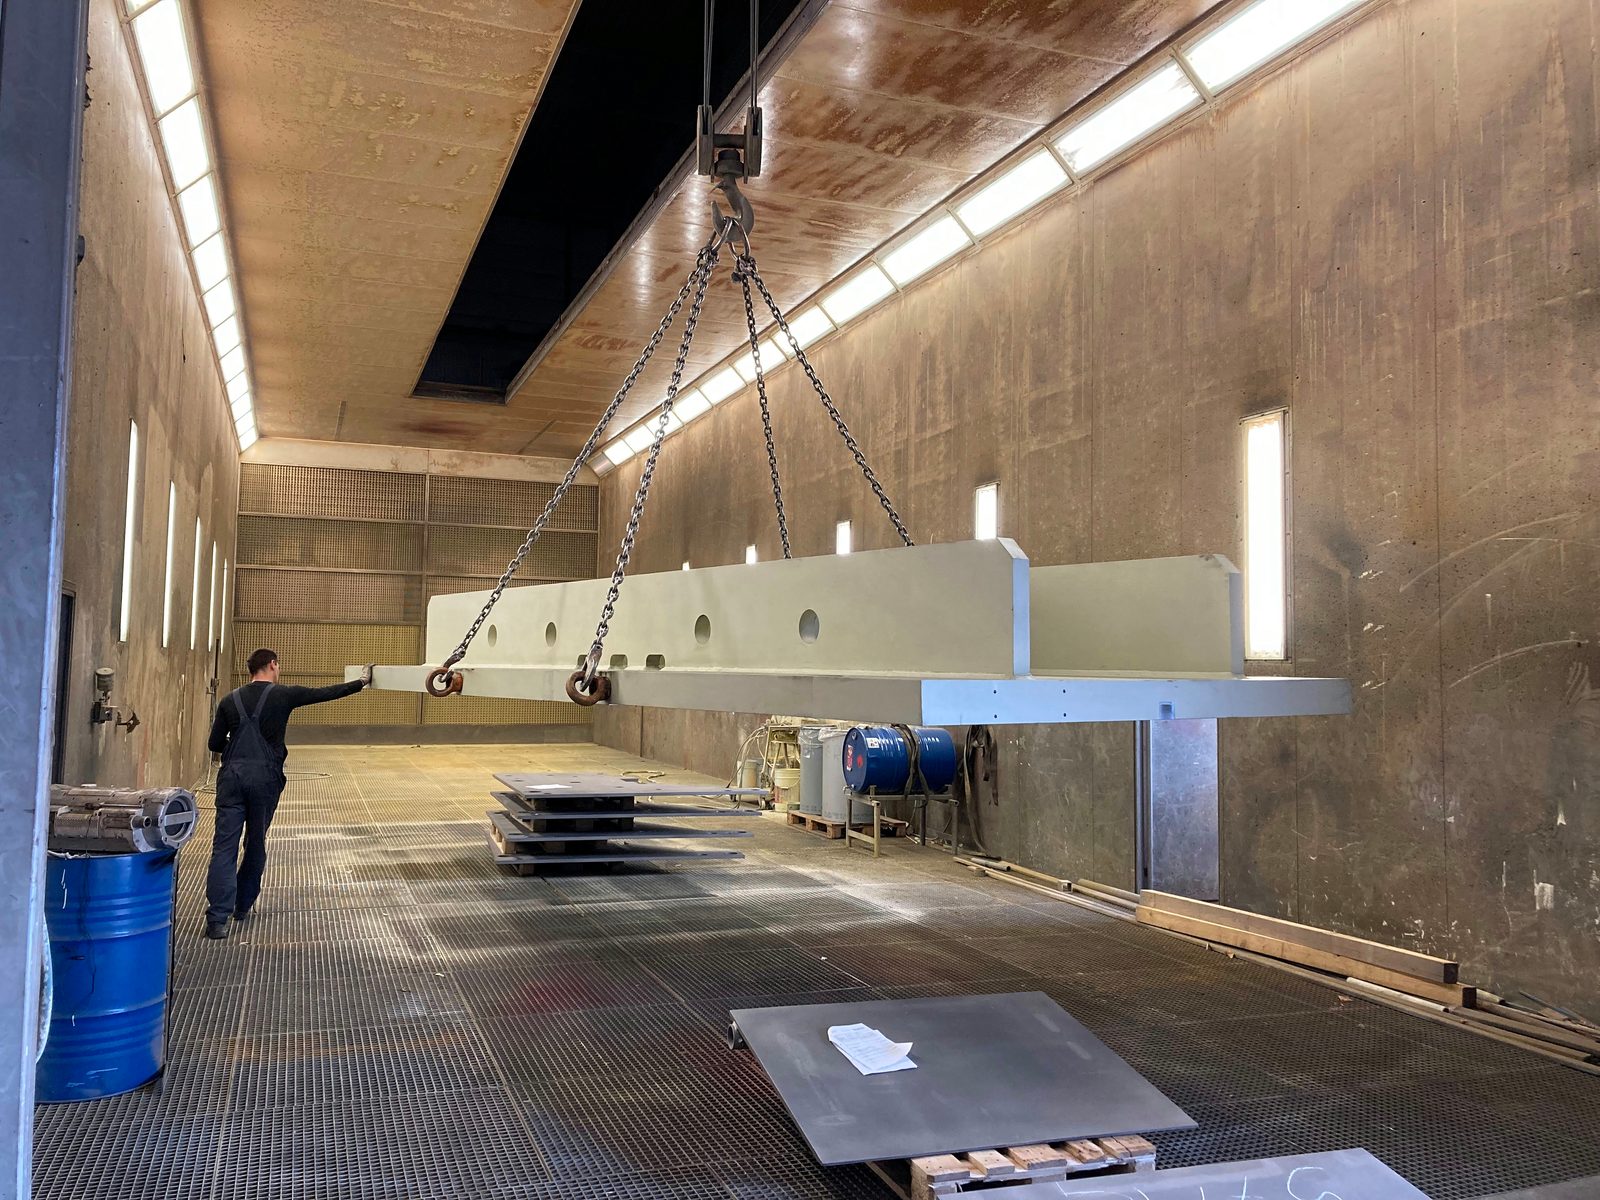
Element trafia za pomocą systemu suwnic bezpośrednio ze spawalni lub z obróbki CNC. Powierzchnie pasowane, otwory i gwinty, które mają pozostać bez powłoki, są maskowane.
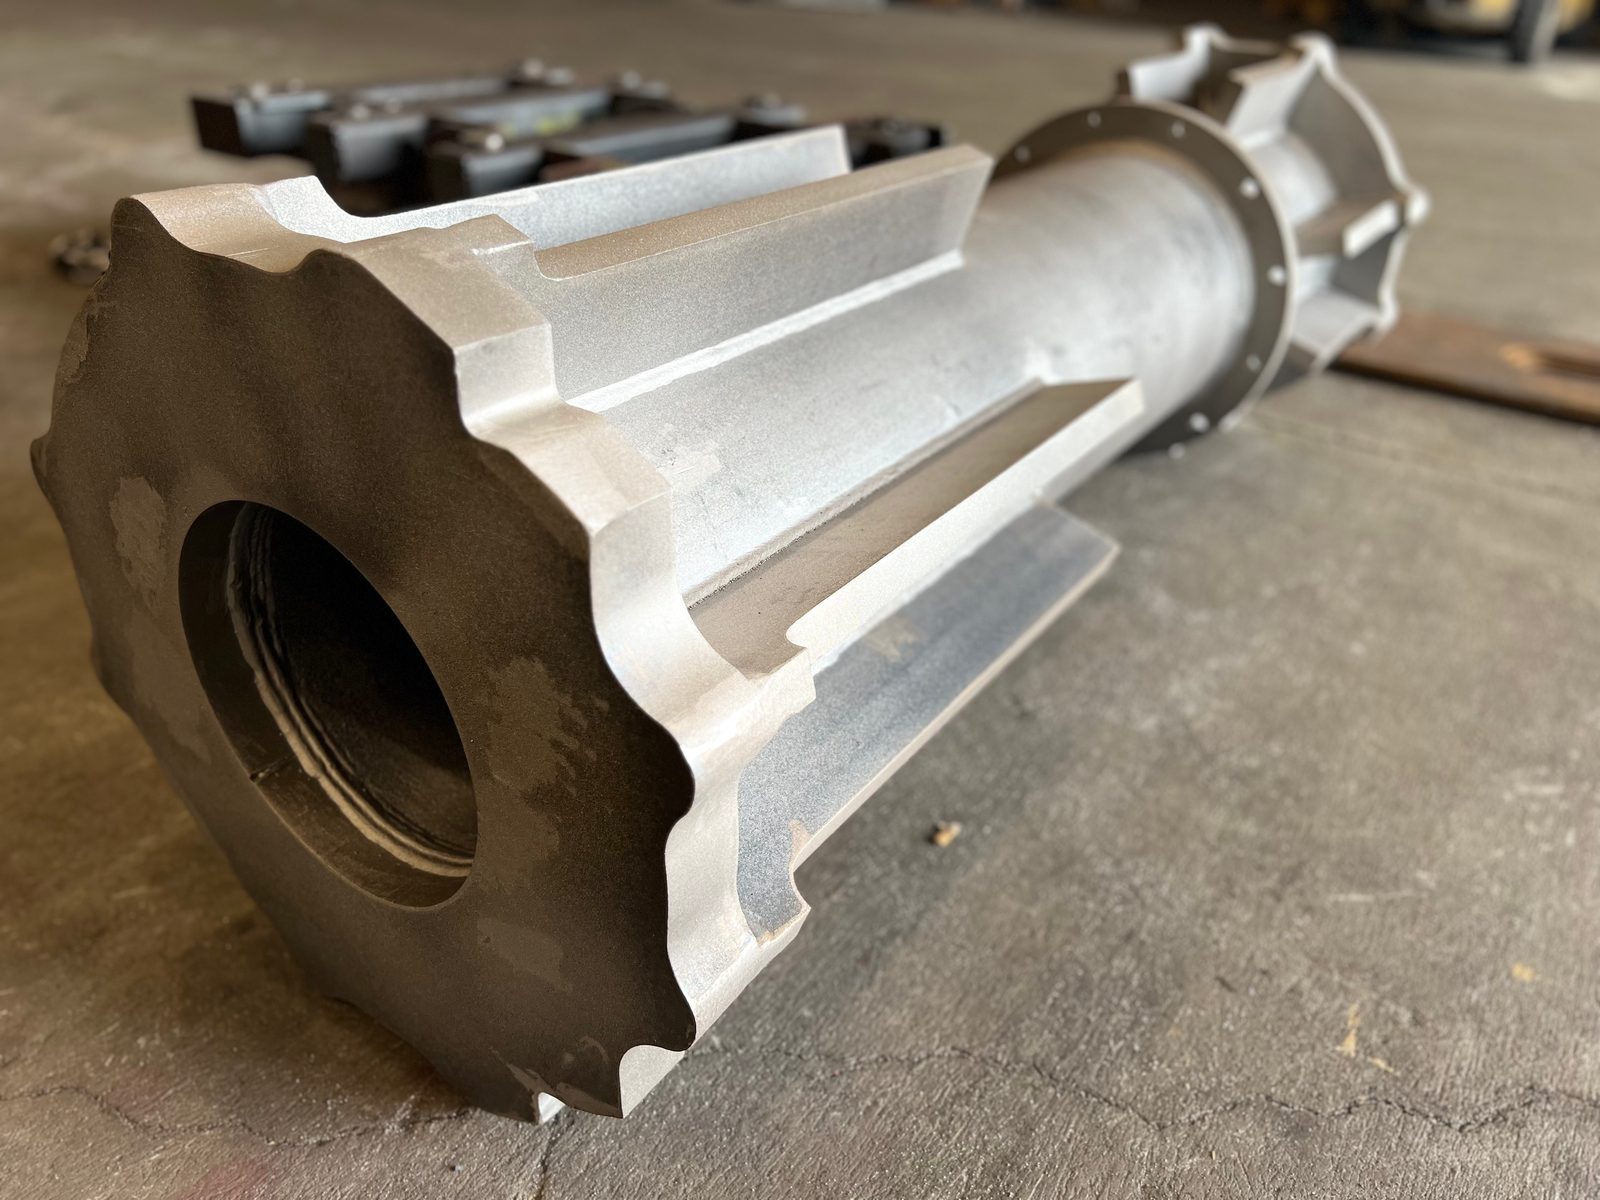
W wielkogabarytowej kabinie śrutowniczej powierzchnia jest piaskowana śrutem staliwnym lub korundem do stopnia czystości Sa 2,5 według ISO 8501-1. Zgorzelina, rdza i stare powłoki są wówczas usunięte.
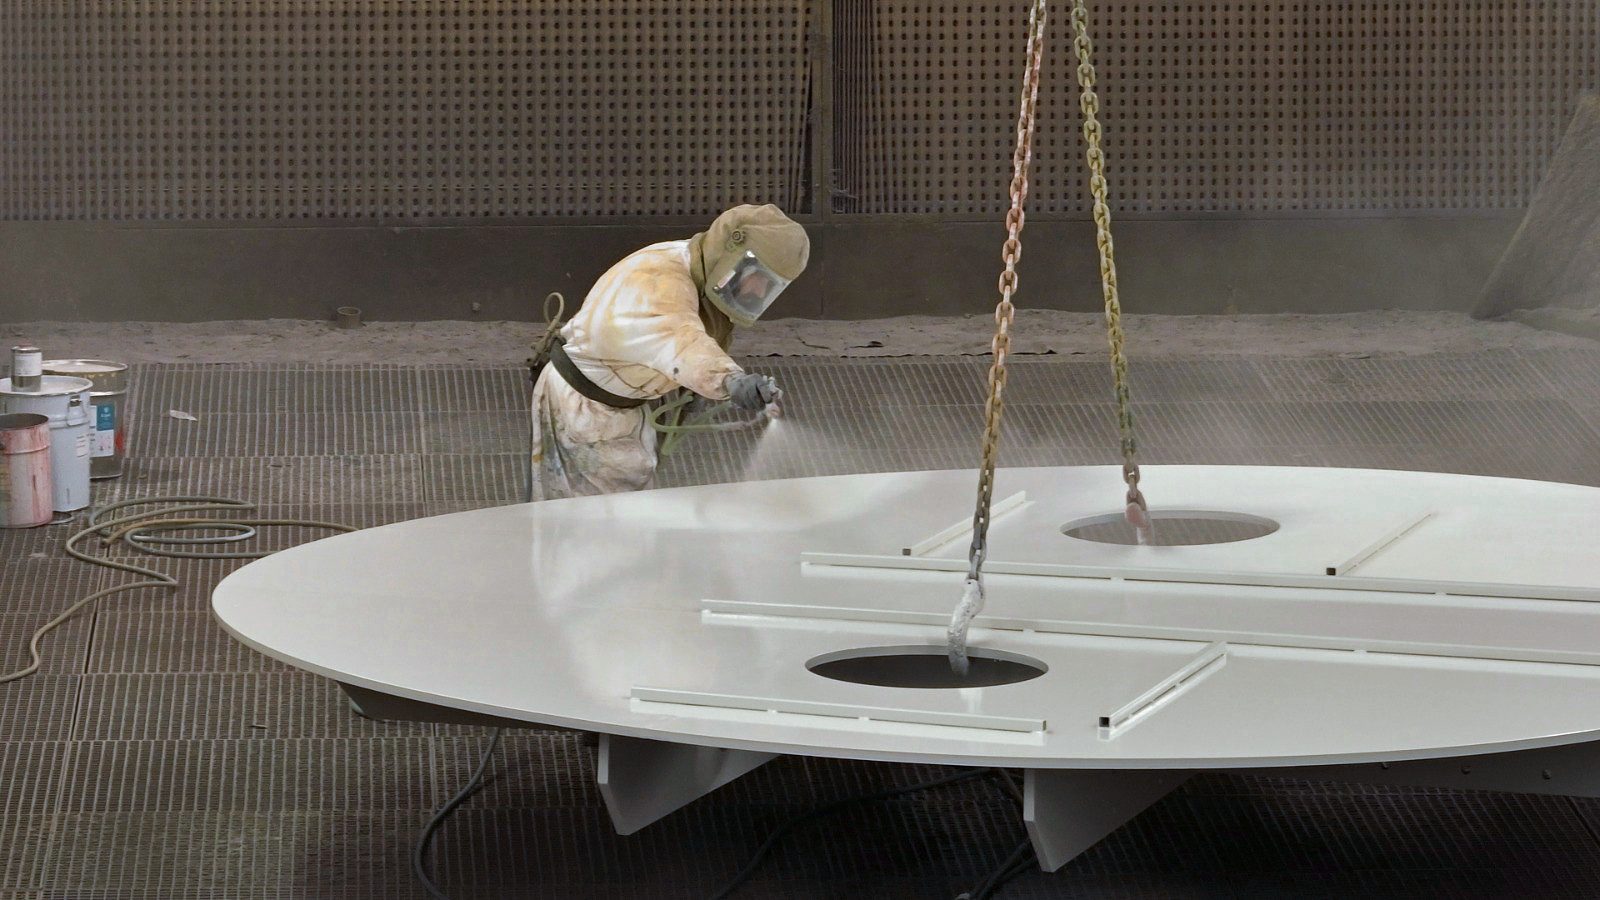
Bezpośrednio przed lakierowaniem powierzchnia jest czyszczona rozcieńczalnikiem. Jako pierwsza warstwa systemu powłokowego nakładany jest podkład.
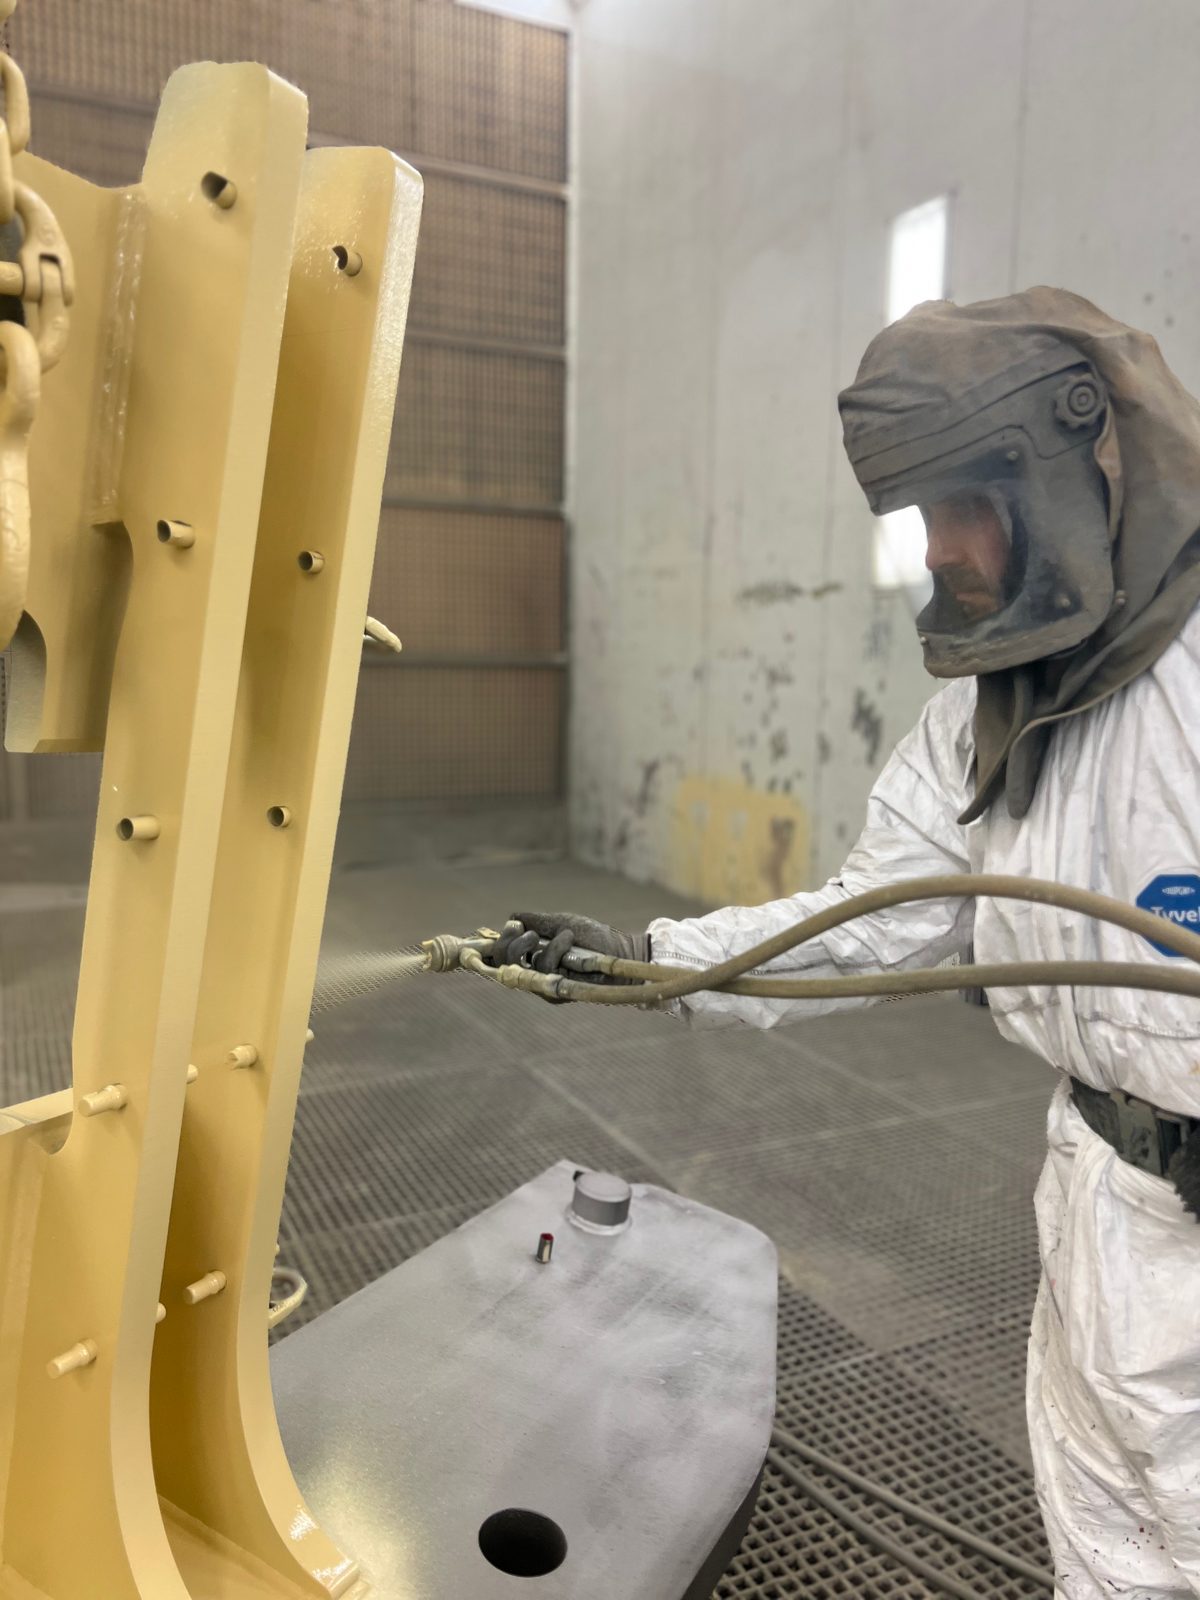
Powłoka pośrednia i nawierzchniowa tworzą system powłokowy według EN ISO 12944 – w odcieniu według RAL lub wytycznych klienta i w wymaganym stopniu połysku. Każda warstwa schnie, zanim zostanie nałożona następna.
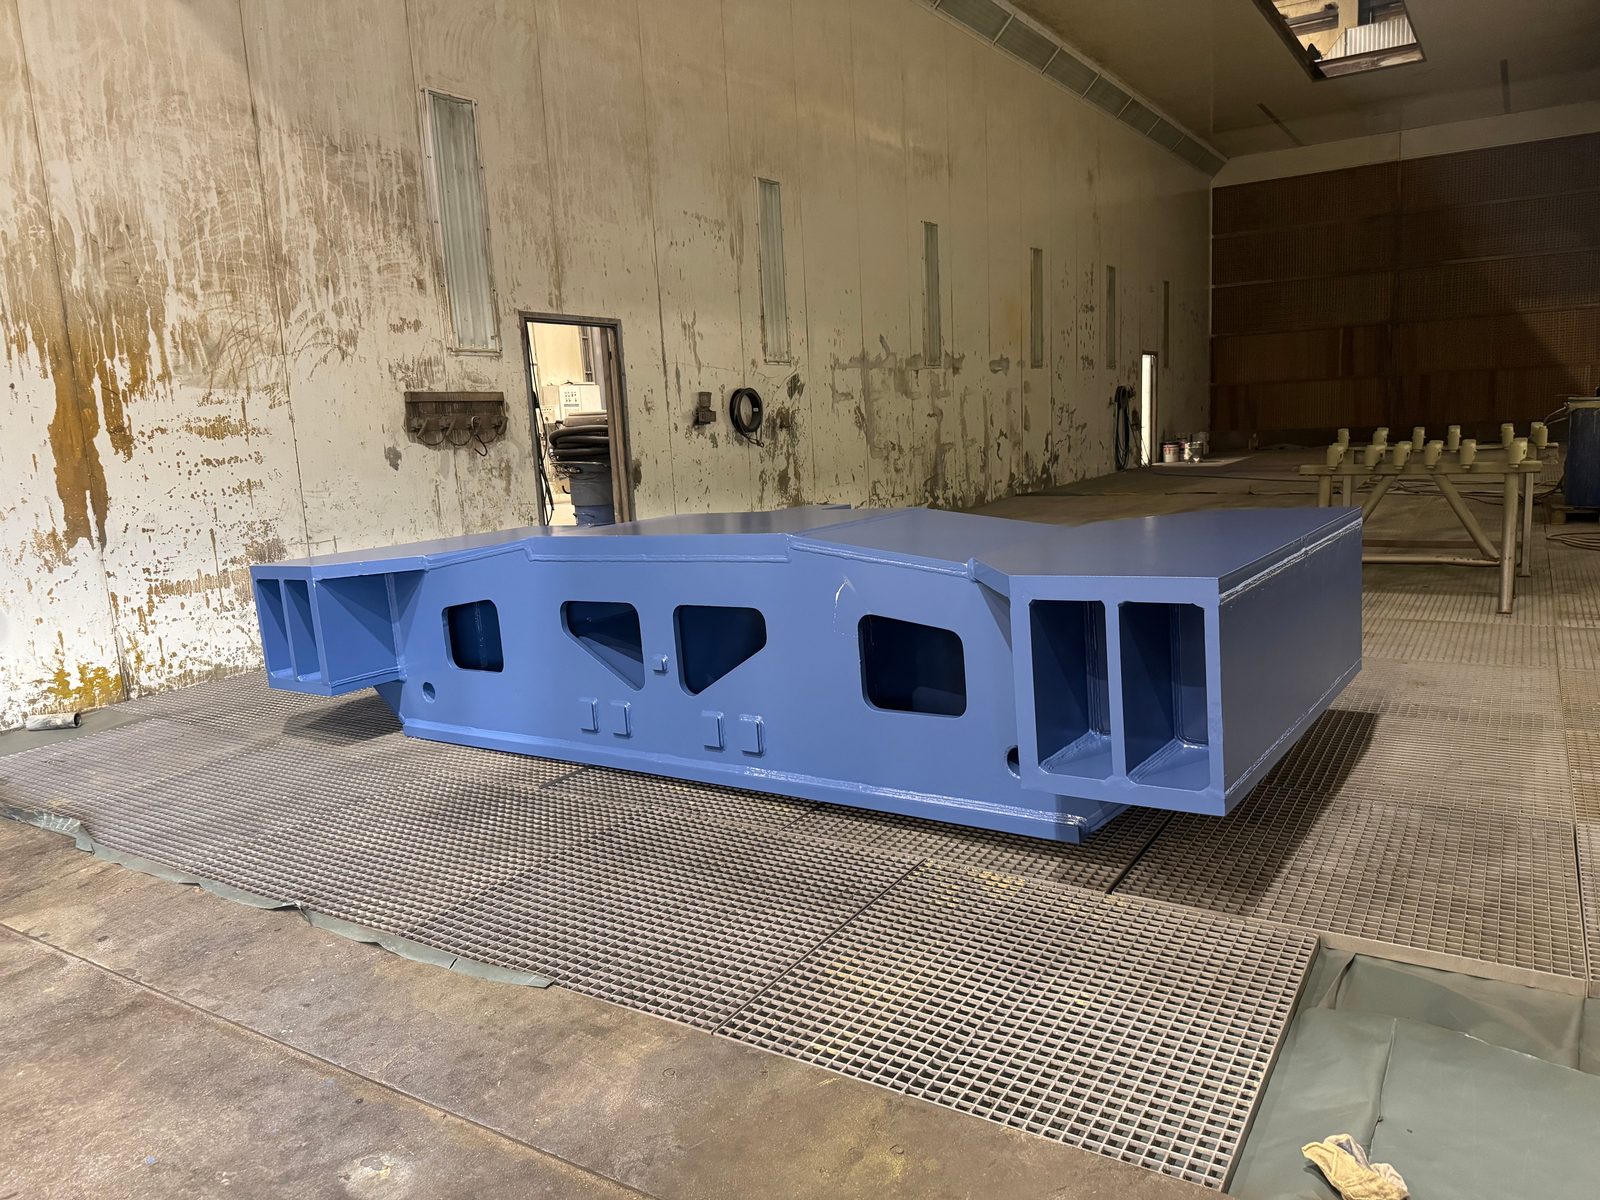
Mierzona jest grubość suchej powłoki. Na życzenie protokołujemy ją wraz ze stopniem przygotowania i budową powłoki na potrzeby dokumentacji dostawy.
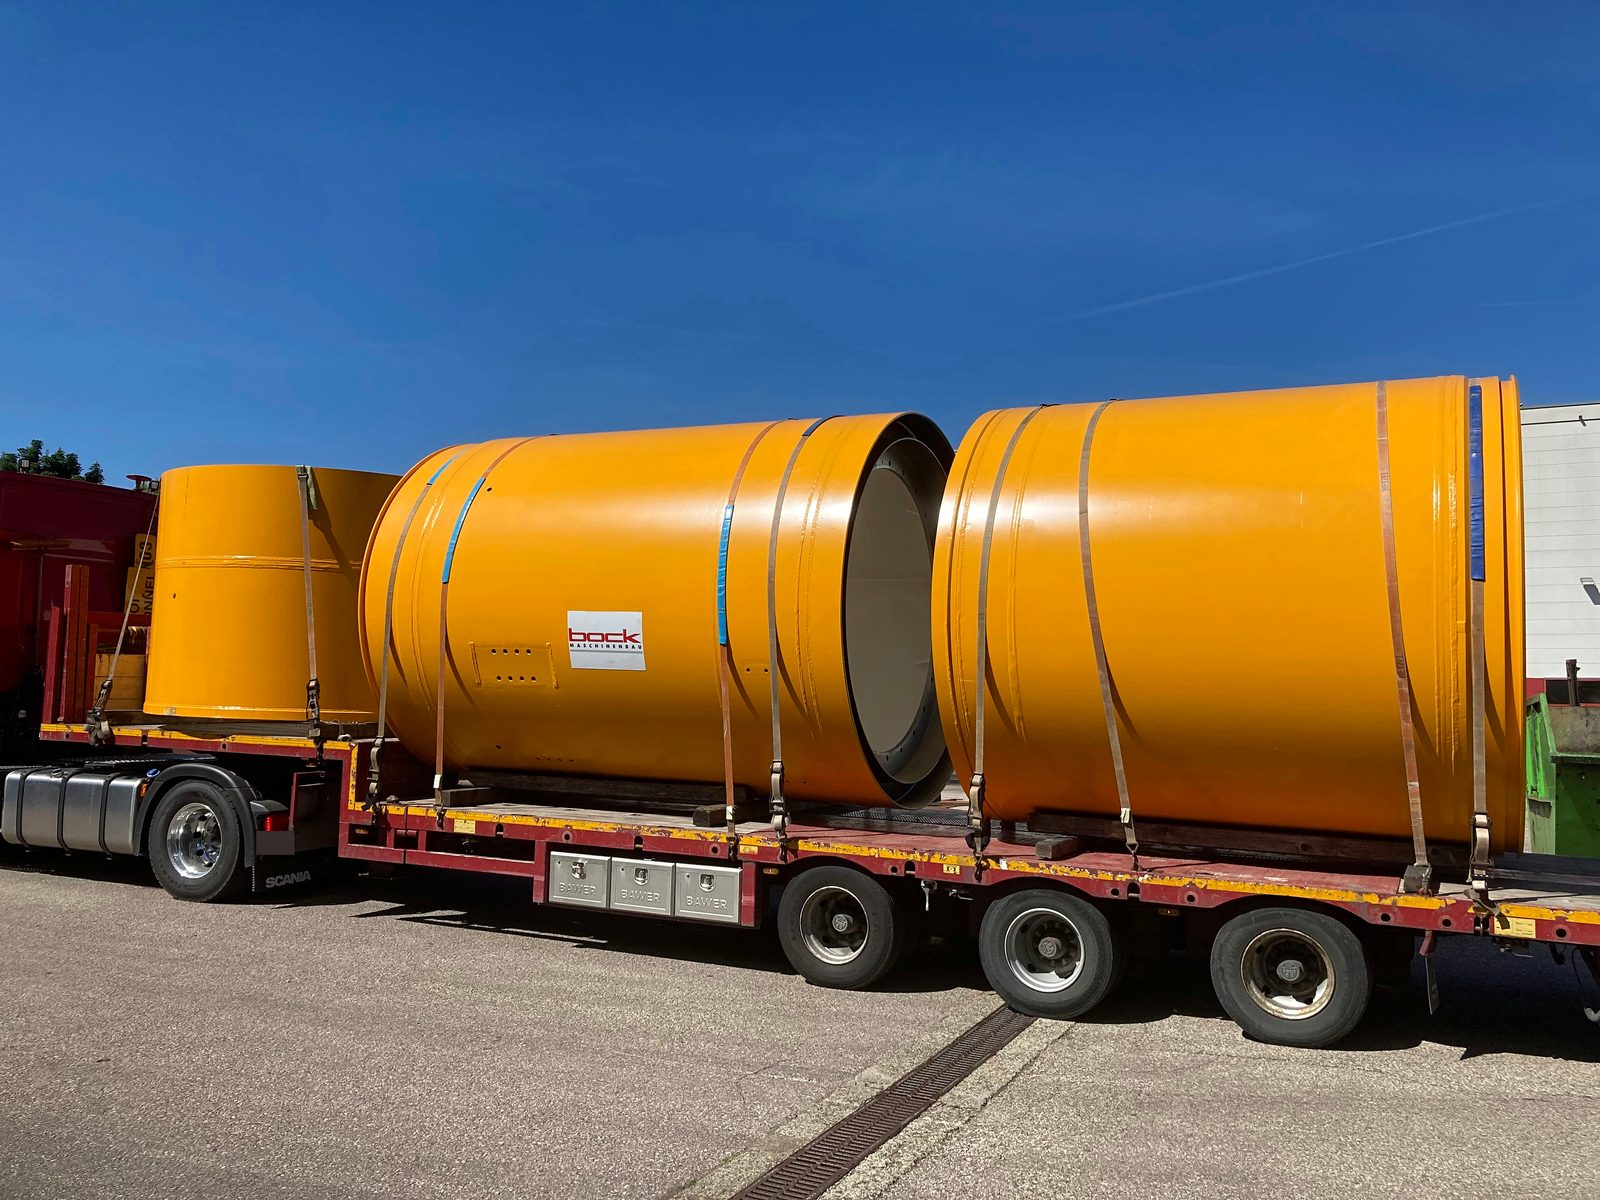
Maskowanie jest usuwane, polakierowany element jest ładowany i zabezpieczany na czas transportu.
System suwnic 2×25 t dostarcza ciężkie części do 50 t bezpośrednio ze spawalni i obróbki CNC do kabiny lakierniczej.
Budowa powłoki i kategoria korozyjności są ustalane według rysunku i wytycznych klienta – do C5 z wysoką trwałością ochrony (H).
Piaskowanie do Sa 2,5 bezpośrednio poprzedza lakierowanie – bez transportu pośredniego do podmiotów trzecich.
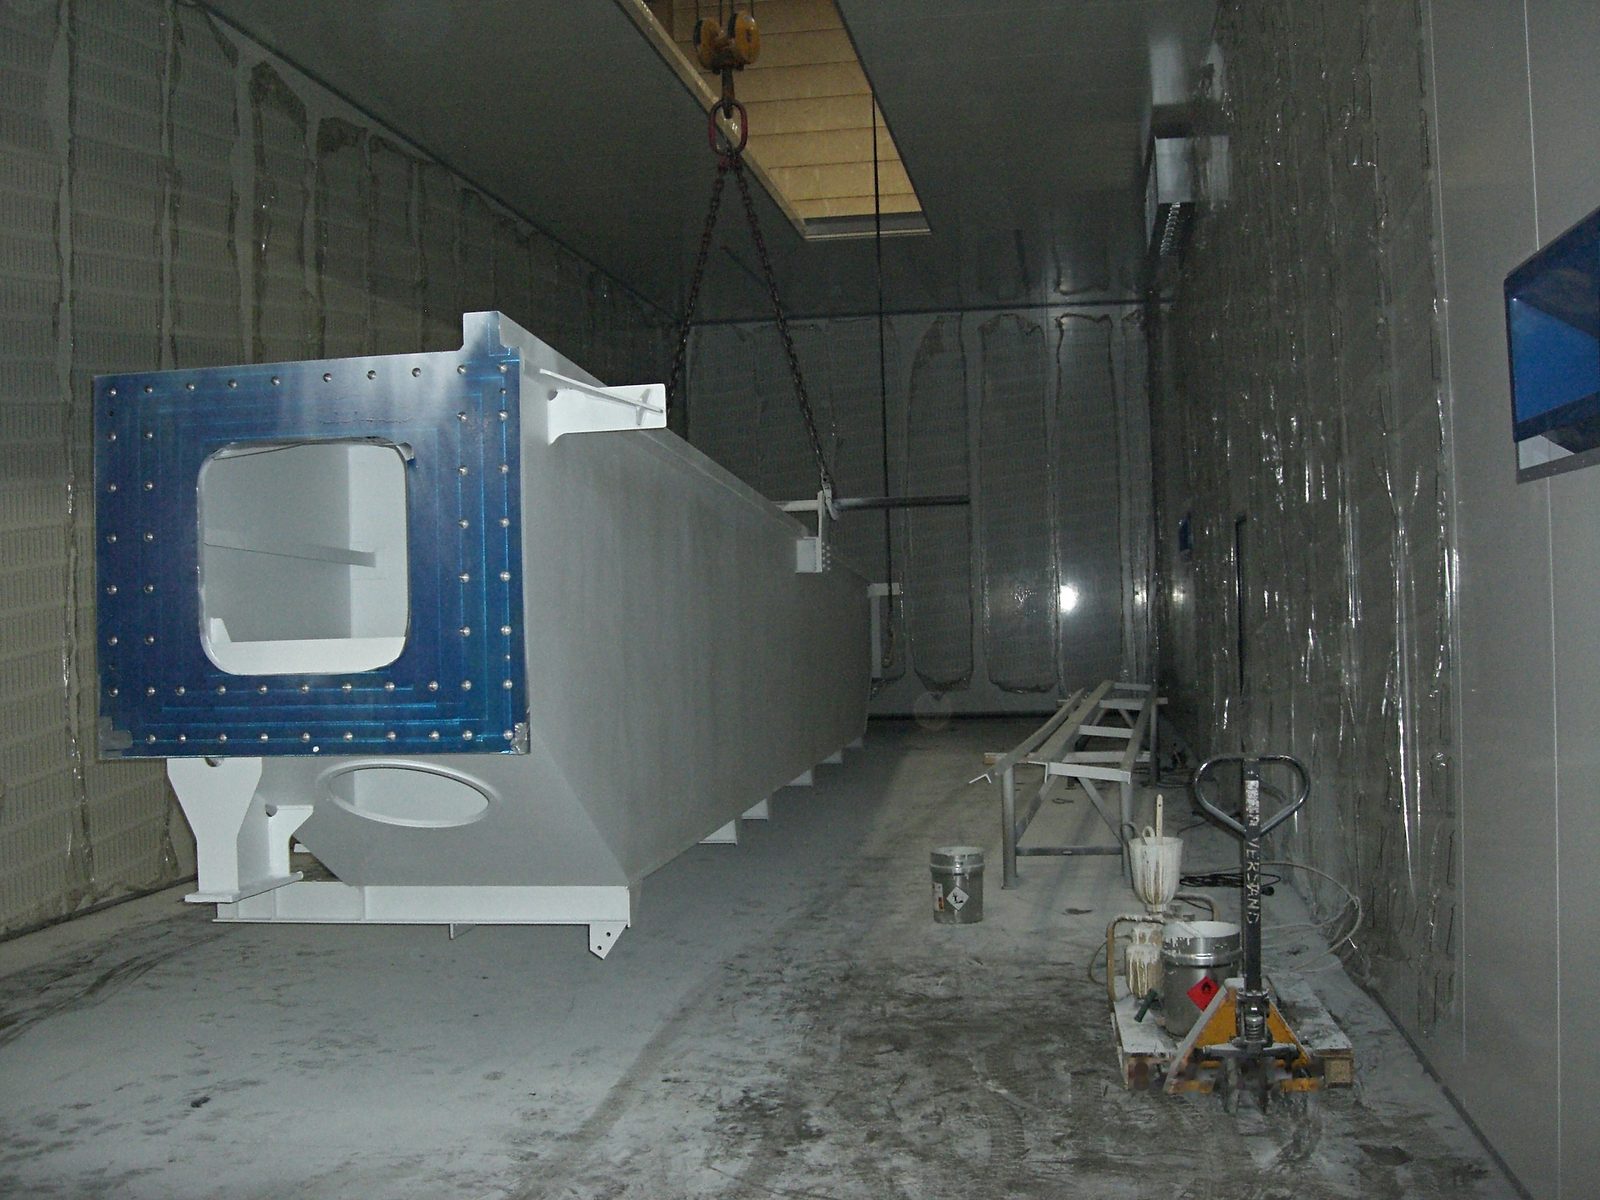
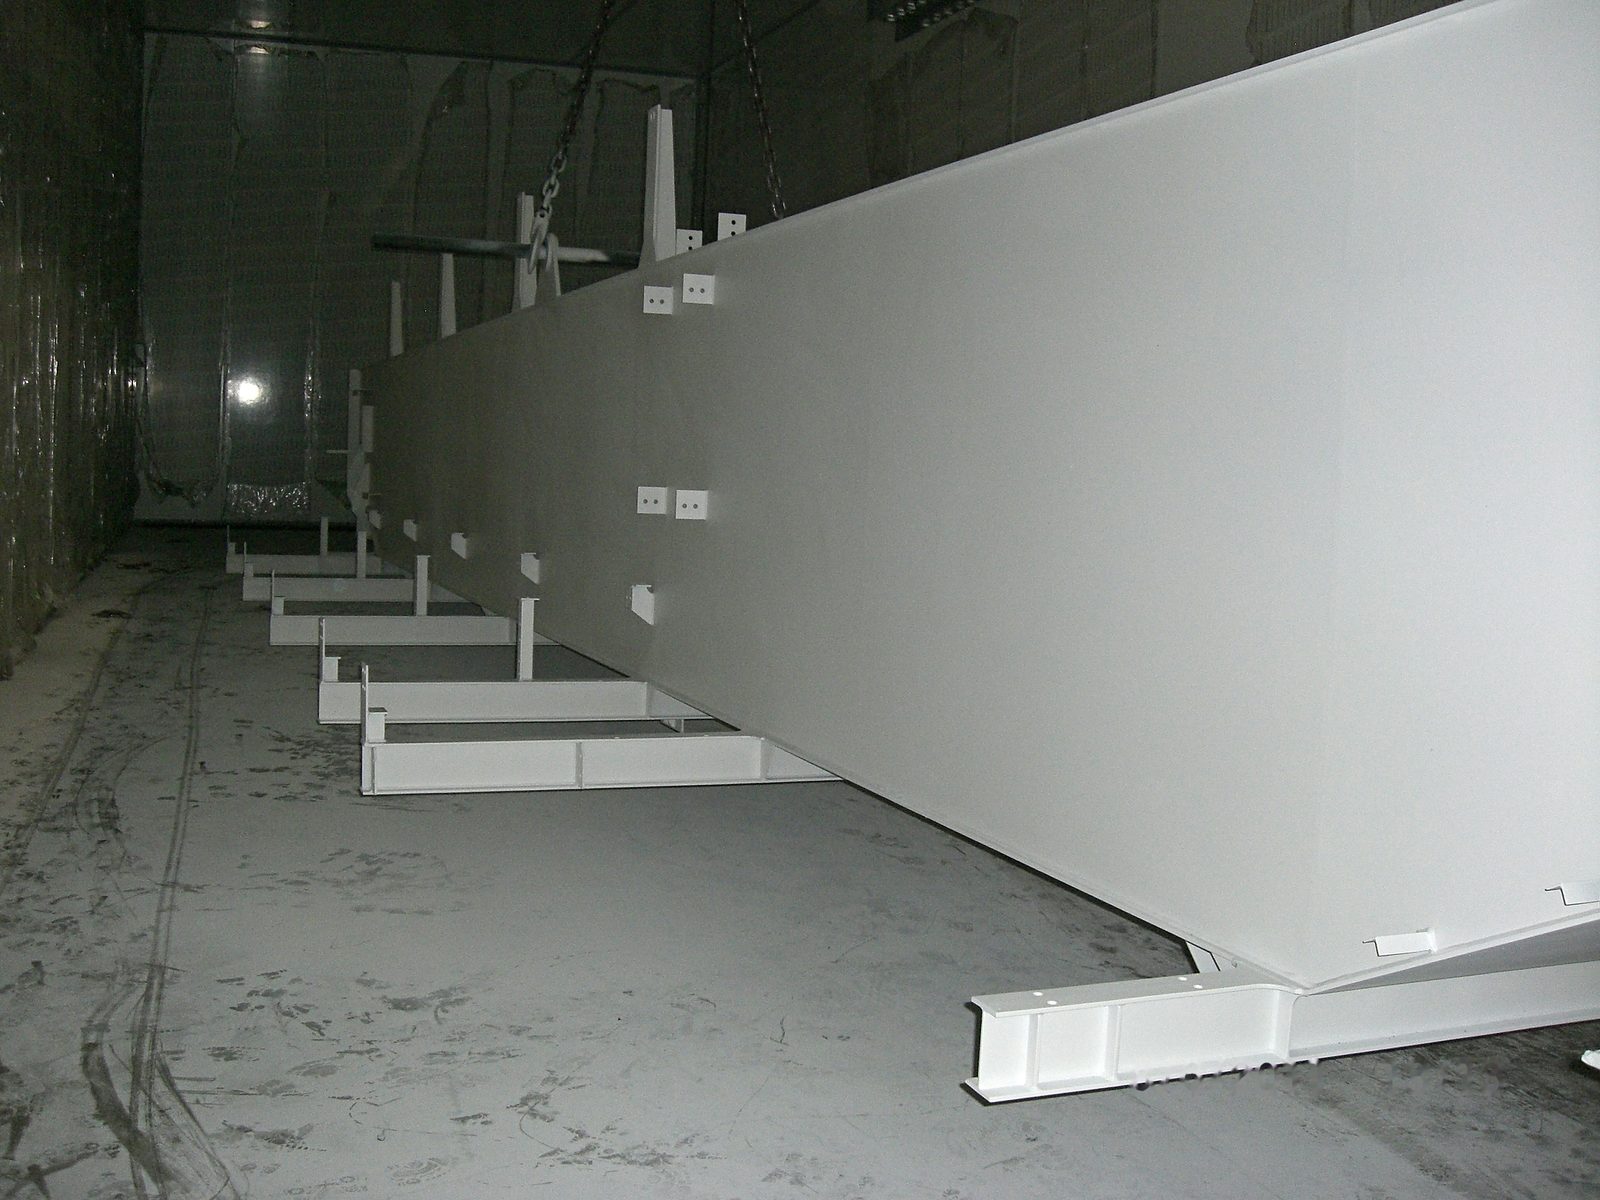
Kabina lakiernicza w firmie Bock ma użytkową wielkość wewnętrzną 25 × 7 × 6 m. Wymiary te umożliwiają przyjęcie dużych elementów, długich konstrukcji spawanych i wielkogabarytowych elementów maszyn, dla których standardowe kabiny lakiernicze nie są przystosowane.
Za pomocą systemu suwnic 2×25 t hali produkcyjnej ciężkie części do 50 t mogą być bezpiecznie pozycjonowane i wprowadzane do kabiny. Eliminuje to oddzielne transporty i skraca czas realizacji między spawaniem, piaskowaniem i lakierowaniem.
| Parametr | — |
|---|---|
| Długość kabiny | 25 m |
| Szerokość kabiny | 7 m |
| Wysokość kabiny | 6 m |
Trwale przylegające lakierowanie wymaga zdefiniowanego przygotowania powierzchni. W firmie Bock piaskowanie do Sa 2,5 jest dostępne bezpośrednio w zakładzie w wielkogabarytowej kabinie śrutowniczej.
Sa 2,5 to stopień czystości, który według EN ISO 12944 jest wymagany jako podstawa dla większości systemów powłokowych ochrony antykorozyjnej. Dzięki przestrzennej integracji kabiny śrutowniczej i kabiny lakierniczej w tym samym zakładzie odpadają transporty pośrednie – elementy są lakierowane bezpośrednio po piaskowaniu.
Kabina śrutownicza ma te same wielkogabarytowe wymiary co kabina lakiernicza i jest przystosowana do ciężkich części do 50 t.
Przy płomieniowym natryskiwaniu cynku cynk jest topiony w płomieniu i natryskiwany na wypiaskowaną powierzchnię stali. Warstwa cynku chroni stal katodowo – jak cynkowanie ogniowe, ale bez kąpieli cynkowej.
Element nagrzewa się przy tym tylko nieznacznie. Dlatego metoda nadaje się do konstrukcji spawanych, które odkształciłyby się w kąpieli cynkowej, do elementów zbyt dużych na kąpiel cynkową oraz do naprawy powierzchni ocynkowanych po spawaniu.
Powierzchnia jest przygotowywana we własnej kabinie śrutowniczej; transport do zewnętrznej cynkowni odpada.
Na życzenie warstwa cynku jest w tym samym zakładzie gruntowana i pokrywana warstwą nawierzchniową. Ten system duplex z natryskiwania cynku i powłoki malarskiej powstaje bez transportu między cynkownią a lakiernią.
Lakierowanie w firmie Bock nadaje się do szerokiej palety elementów stalowych i materiałów:
System lakierniczy, budowa powłoki oraz wymagania dotyczące podłoża i klasy ochrony antykorozyjnej są ustalane dla danego projektu według EN ISO 12944 i wytycznych klienta.
Kolorystykę i budowę powłoki przejmujemy z rysunku i specyfikacji powłokowej. Lakierowanie obejmuje m.in.:
Jeśli producent farb nie jest określony, dobieramy system powłokowy odpowiednio do kategorii korozyjności i warunków eksploatacji.
Produkcja lakiernicza w firmie Bock jest osadzona w certyfikowanym systemie zarządzania jakością według DIN EN ISO 9001:2015. Budowa powłoki, stopień przygotowania i wymagania dotyczące powlekania są definiowane i dokumentowane według rysunku, wytycznych normowych i wytycznych klienta.
EN ISO 12944 określa wymagania dotyczące ochrony antykorozyjnej konstrukcji stalowych za pomocą systemów powłokowych – w tym kategorie korozyjności, grubości powłok, stopnie przygotowania i oczekiwane okresy ochrony. Konkretna klasa ochrony antykorozyjnej i system powłokowy są uzgadniane według wymagań projektu.
Dla elementów wytwarzanych jako część certyfikowanych zespołów spawanych według DIN EN 1090-2 EXC3 lakierowanie może zostać osadzone w nadrzędnych ramach jakościowych produkcji spawalniczej. Wymagania dotyczące kontroli i dokumentacji są ustalane dla danego projektu.
Lakierowanie w firmie Bock nie jest izolowanym krokiem, lecz częścią zintegrowanego przebiegu produkcji. Następujące poprzedzające procesy mogą być łączone w tym samym zakładzie:
Elementy mogą być dzięki temu nie tylko lakierowane, lecz również spawane, kształtowane, obrabiane skrawaniem i piaskowane – zależnie od wymagań projektu w obrębie tego samego zakładu.
Lakierowanie przemysłowe w firmie Bock stosuje się tam, gdzie wymagana jest trwała ochrona antykorozyjna na wielkogabarytowych lub ciężkich elementach stalowych:
Lakierowanie przemysłowe jest dostępne jako końcowy krok produkcji dla kompletnych zespołów – również dla przeciwwag i innych ciężkich elementów maszyn budowlanych oraz dla elementów, które zostały w tym samym zakładzie spawane, obrobione CNC i piaskowane.
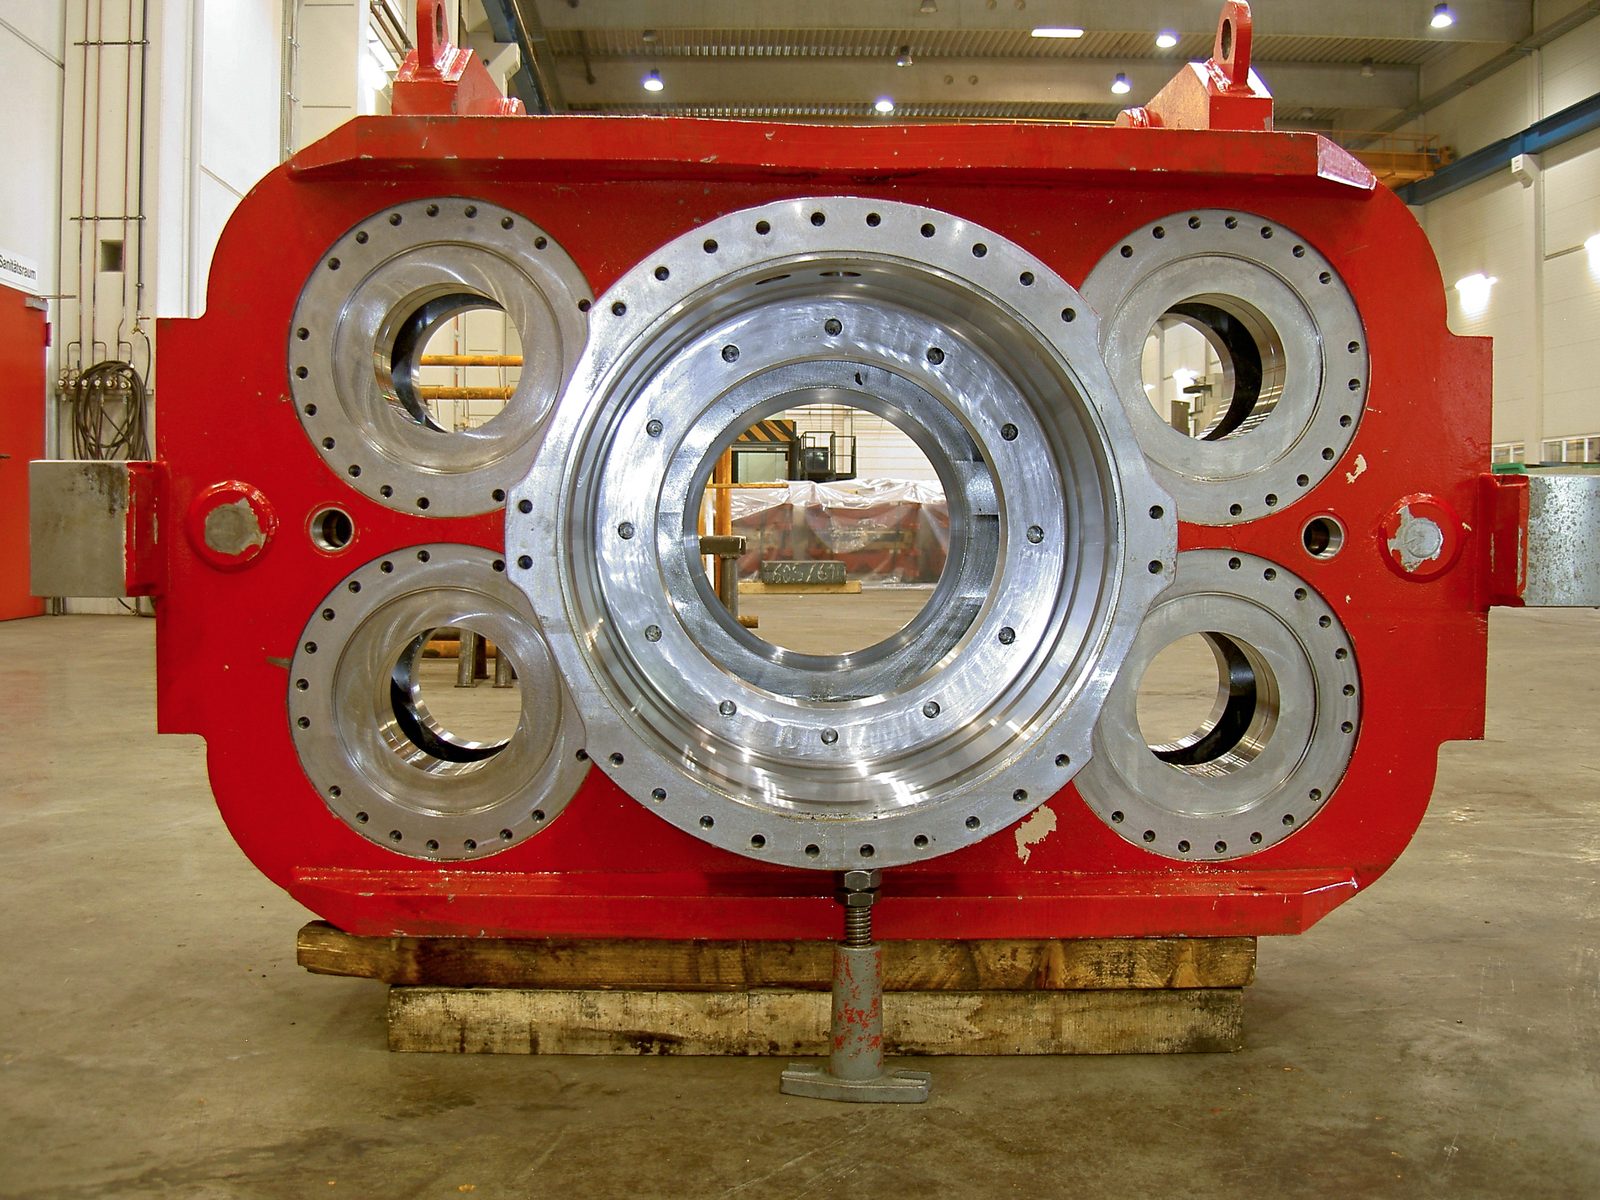
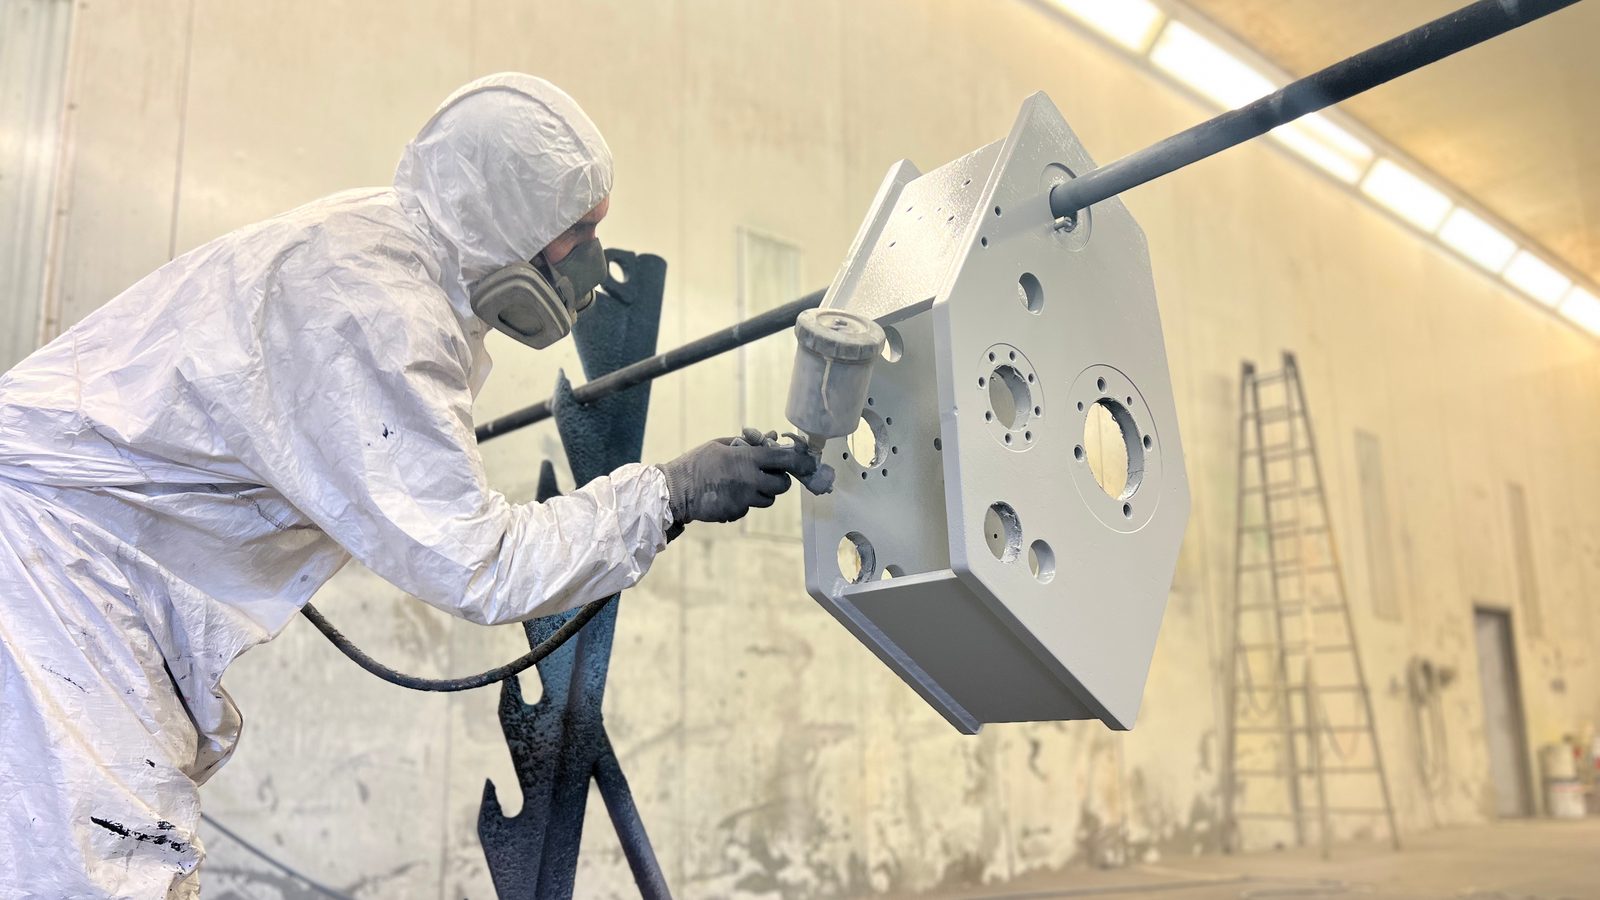
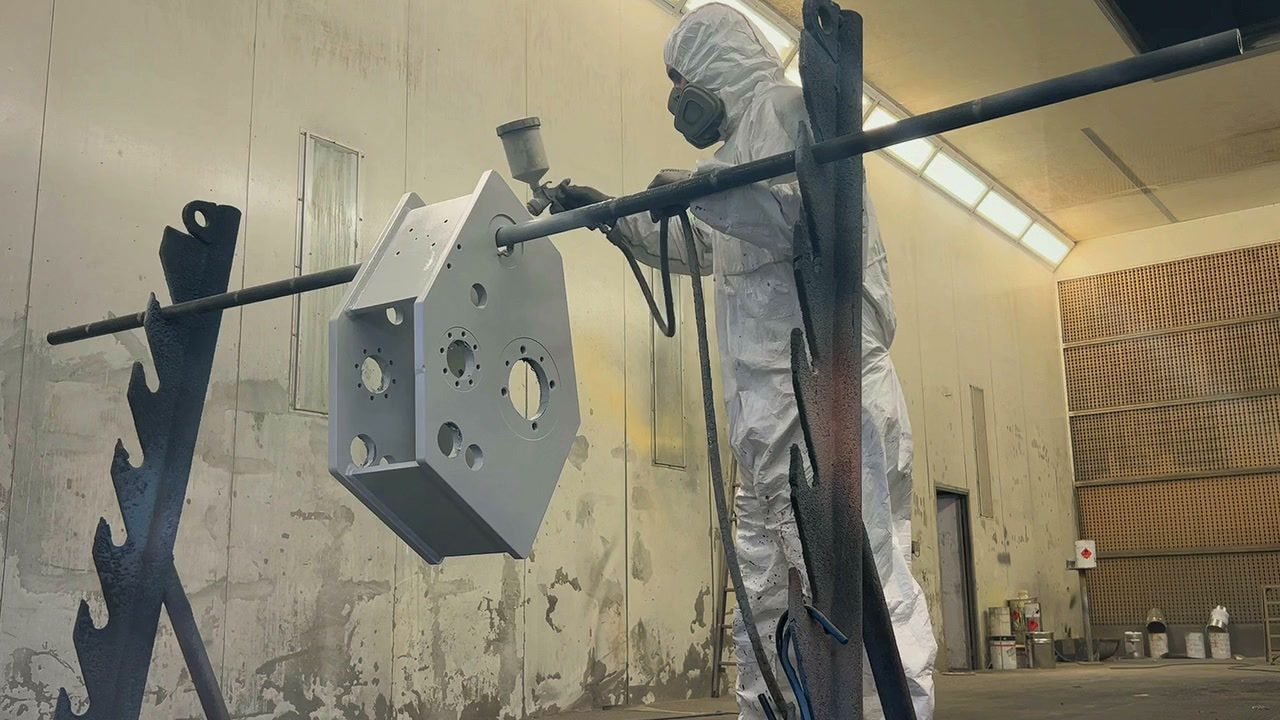
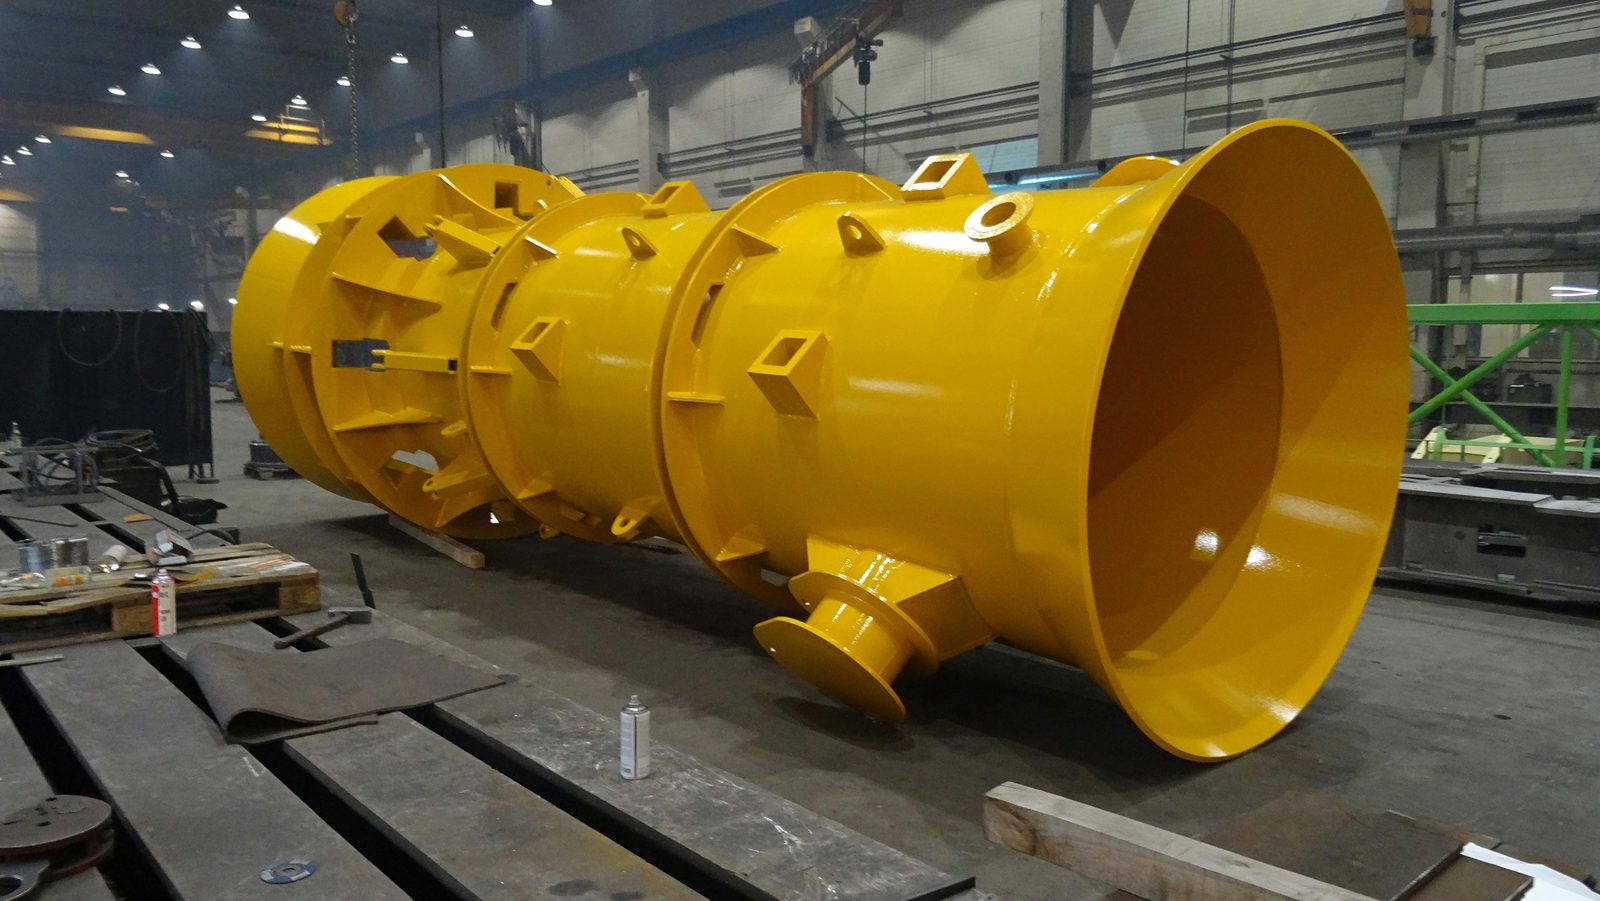
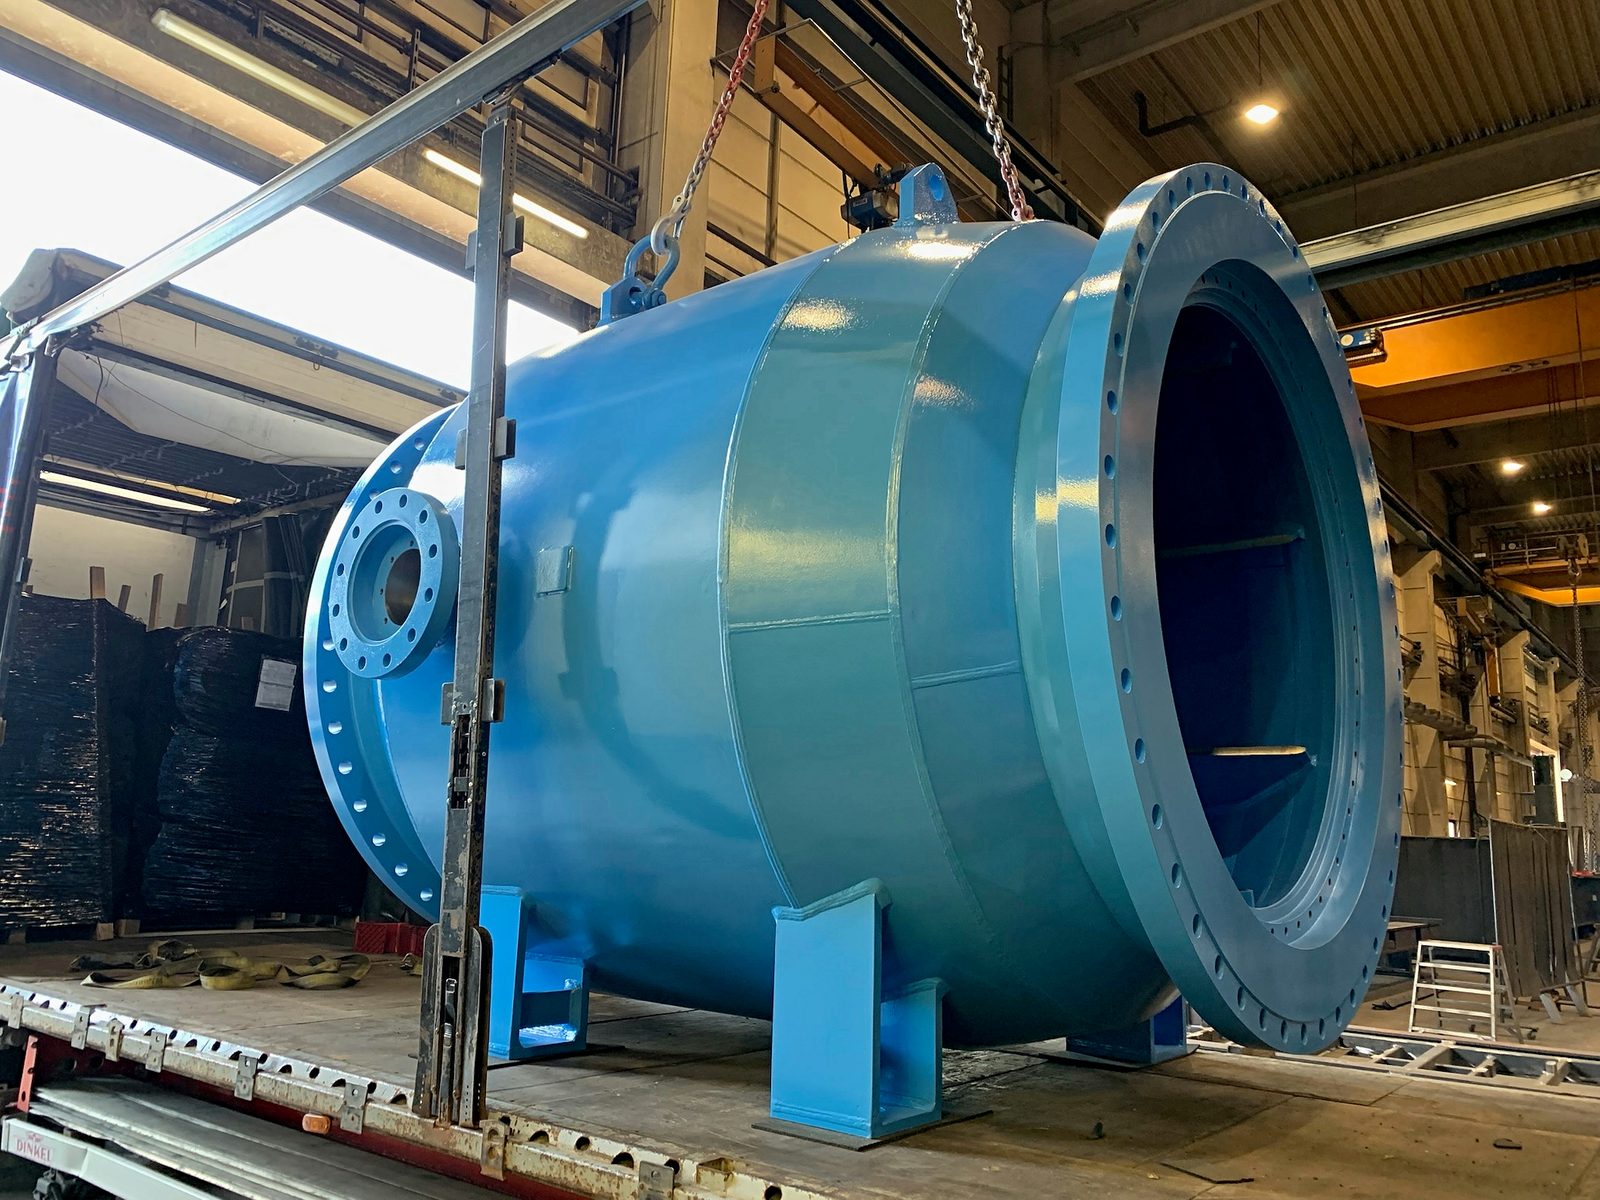
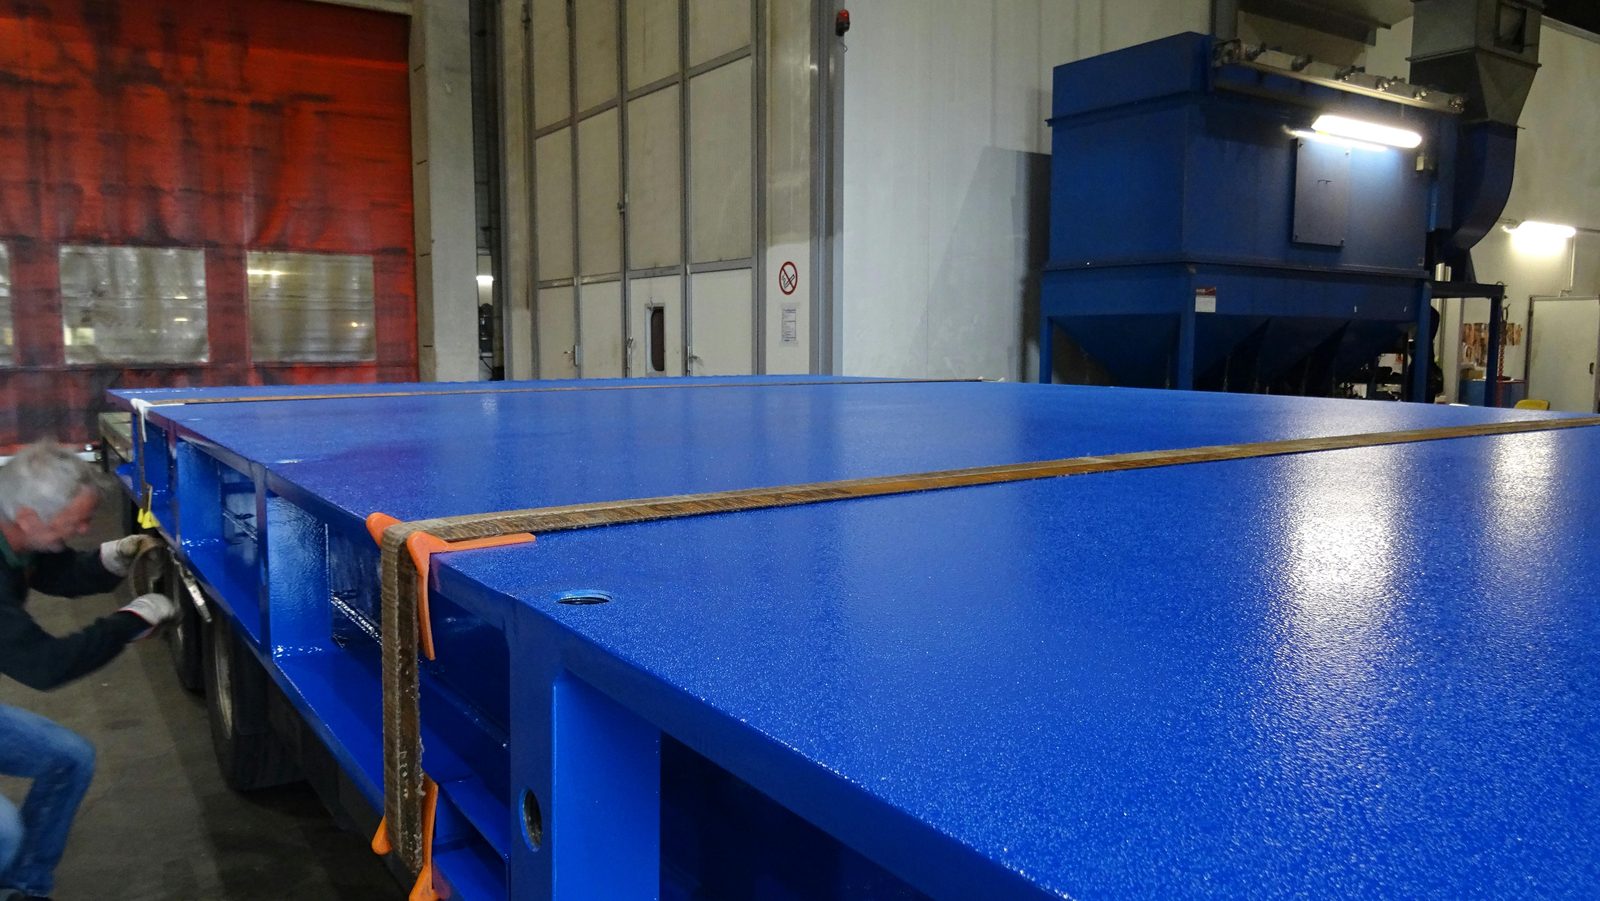
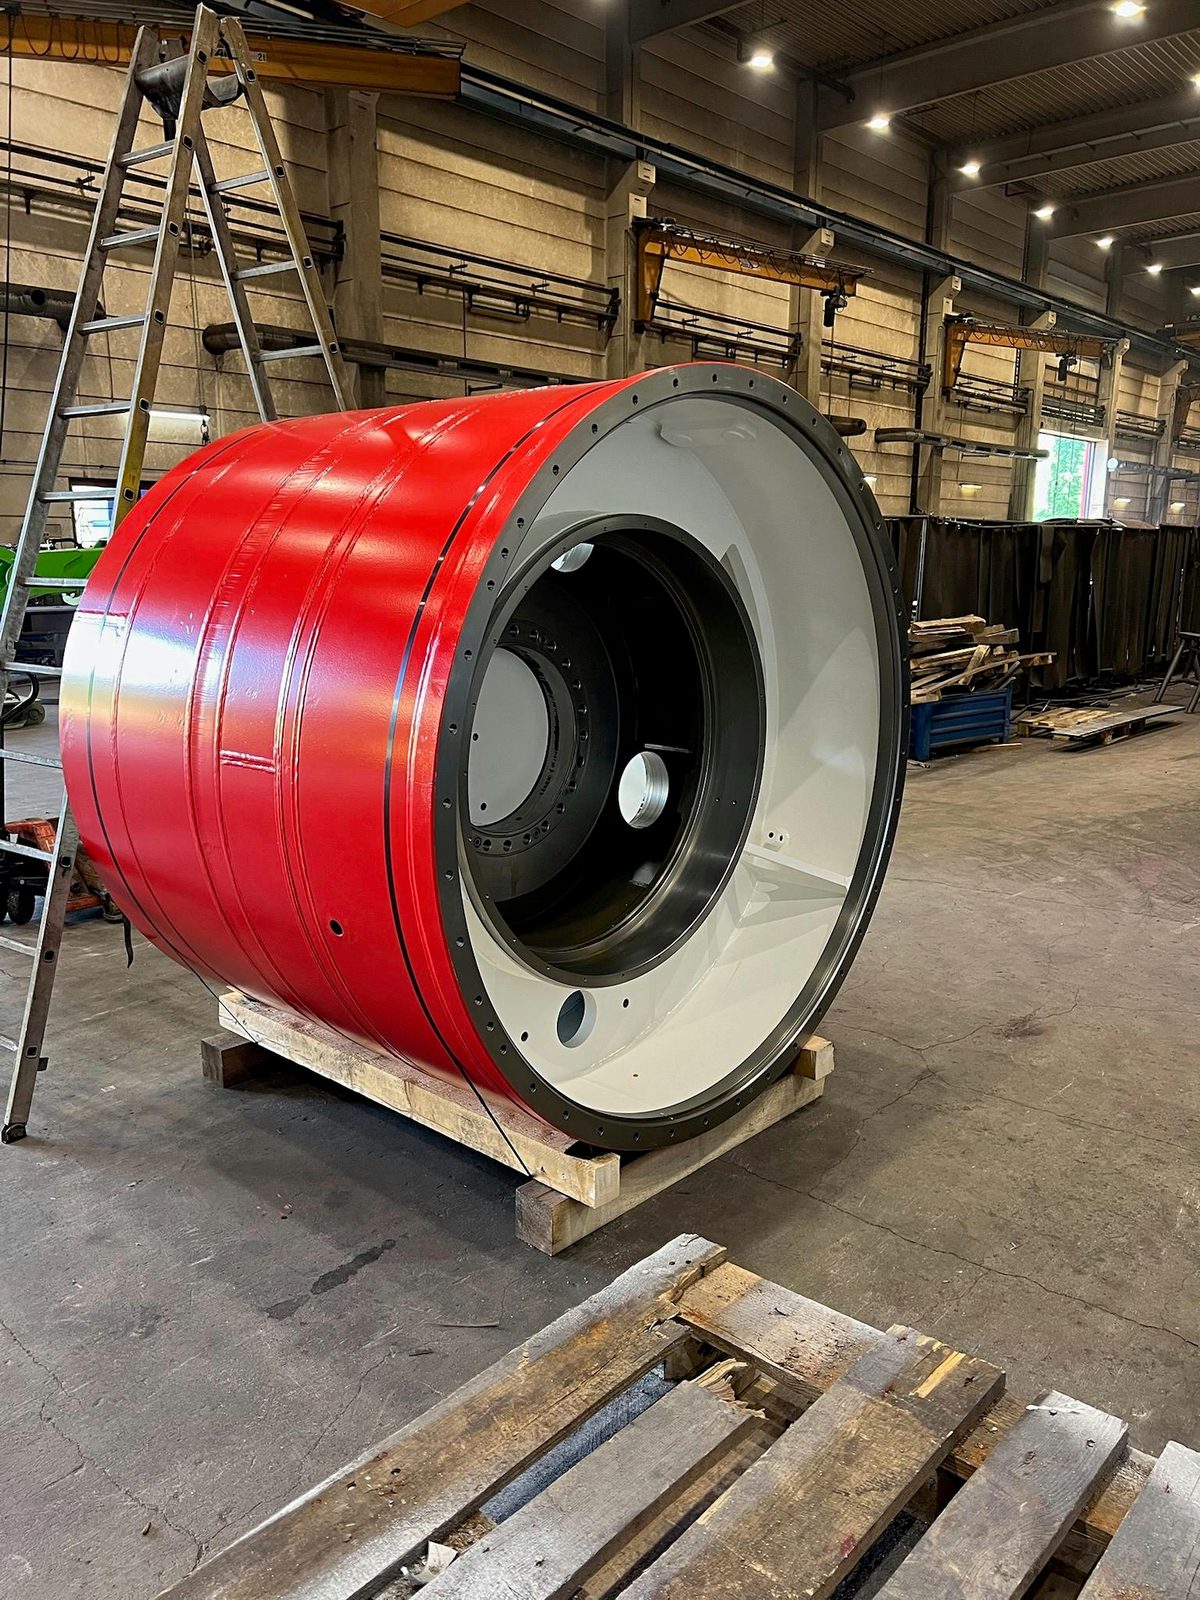
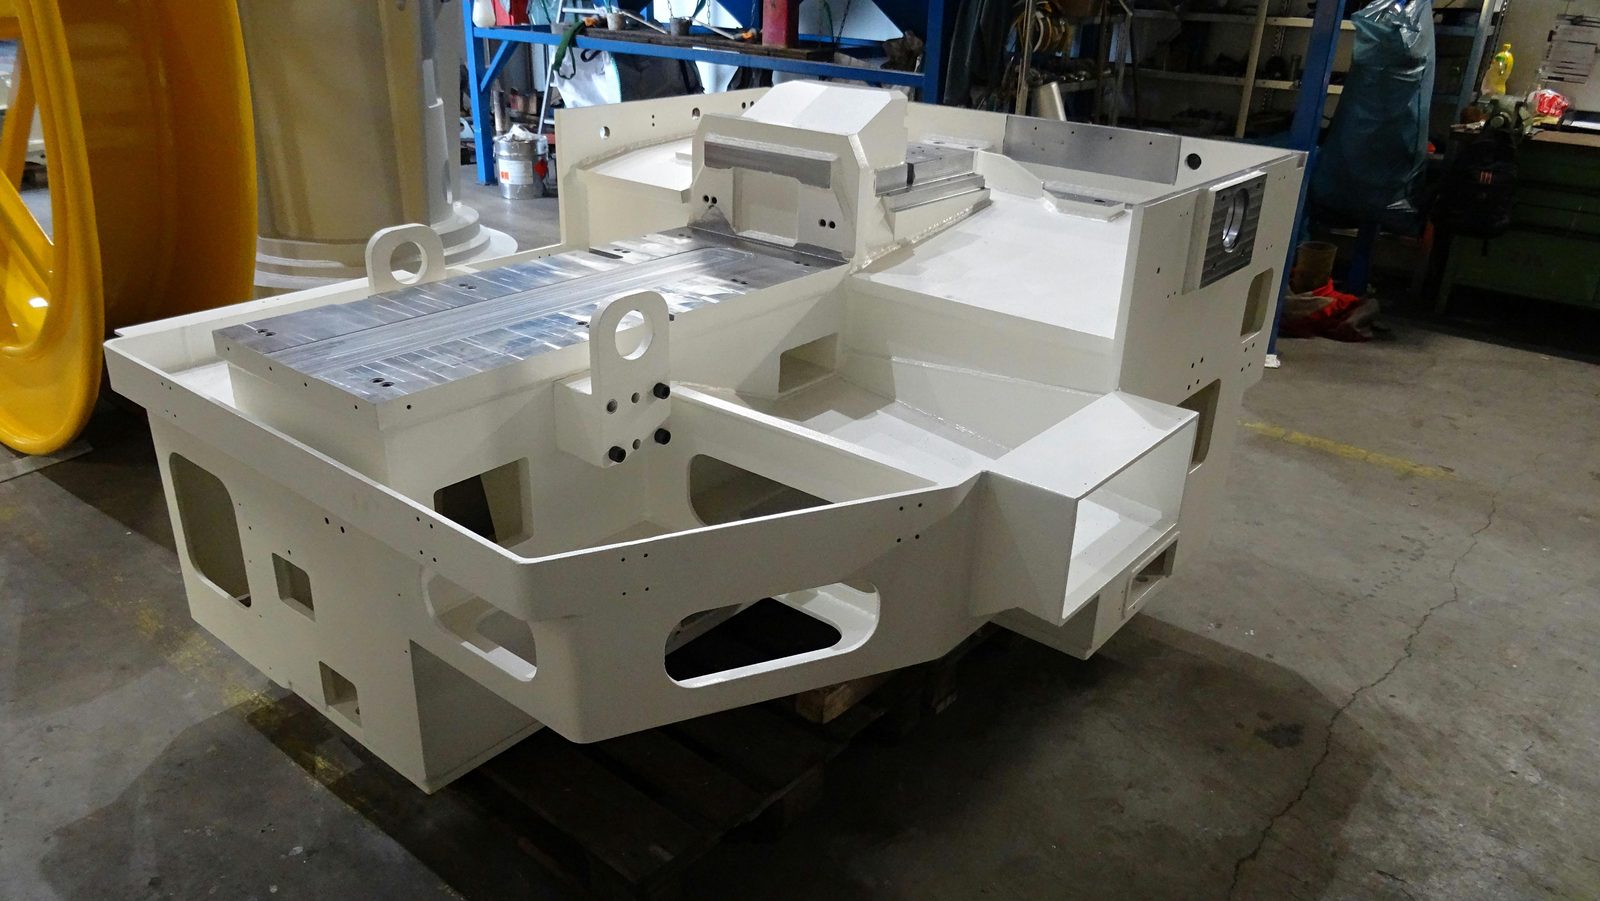
Nasi lakiernicy przemysłowi przy pracy w kabinie lakierniczej. Rzeczywiste elementy z naszej lakierni w Lorch – od spawanej konstrukcji z grubej blachy w wielkogabarytowej kabinie, przez długie ramy maszyn i obrobione pierścienie stalowe, po w pełni zmontowany zespół bębna.
Bock Maschinenbau prowadzi lakierowanie przemysłowe w zakładzie Lorch jako część zintegrowanego procesu produkcji i ochrony antykorozyjnej:
Producenci instalacji, maszyn i pojazdów z regionu Stuttgartu, z Badenii-Wirtembergii i całego regionu DACH otrzymują śrutowanie i lakierowanie zgodnie z EN ISO 12944 z jednej ręki w Lorch.
Kabina lakiernicza do lakierowania przemysłowego w firmie Bock ma użytkową wielkość wewnętrzną 25 × 7 × 6 m i przyjmuje ciężkie części do 50 t. Elementy są pozycjonowane za pomocą systemu suwnic 2×25 t hali produkcyjnej i wprowadzane do kabiny.
Lakierowanie przemysłowe odbywa się według EN ISO 12944 do kategorii korozyjności C5 z wysoką trwałością ochrony (H). System powłokowy i klasa ochrony antykorozyjnej są uzgadniane w ujęciu projektowym według rysunku, wymagań normowych i wytycznych klienta.
W odcieniu według RAL lub wytycznych klienta i w wymaganym stopniu połysku, od matowego, o niskim odbiciu światła, po błyszczący. Jeśli klient wskaże producenta farb, lakierujemy jego materiałami powłokowymi. Do powierzchni chodnikowych i powierzchni ładunkowych możliwe są także powłoki antypoślizgowe o szorstkiej powierzchni.
Tak, we własnym zakładzie. Cynk jest natryskiwany na wcześniej wypiaskowaną powierzchnię, a element nagrzewa się przy tym tylko nieznacznie. Metoda wchodzi w grę dla elementów, które odkształciłyby się w kąpieli cynkowej lub są na nią zbyt duże.
Przez piaskowanie do Sa 2,5 według ISO 8501-1 w wielkogabarytowej kabinie śrutowniczej w tym samym zakładzie; jest to typowe przygotowanie powierzchni dla systemów powłokowych ochrony antykorozyjnej według EN ISO 12944. Lakierowanie następuje bezpośrednio po piaskowaniu.
Lakierowane są stal konstrukcyjna (S235, S355), stal drobnoziarnista i wysokowytrzymała stal konstrukcyjna, Hardox po piaskowaniu i gruntowaniu, a także części maszyn, obudowy i elementy żeliwne, zbiorniki oraz wielkogabarytowe konstrukcje specjalne. Pozostałe materiały i typy elementów lakierowane są według ustaleń.
Budowa powłoki, stopień przygotowania i wymagania dotyczące powlekania są definiowane według rysunku, wymagań normowych i wytycznych klienta oraz dokumentowane w systemie zarządzania jakością według DIN EN ISO 9001:2015. W przypadku elementów z zespołów spawanych według DIN EN 1090-2 EXC3 lakierowanie może zostać osadzone w ramach jakościowych produkcji spawalniczej; wymagania dotyczące kontroli i dokumentacji są ustalane w ujęciu projektowym.
W lokalizacji Lorch, w tym samym zakładzie co piaskowanie, spawanie, gięcie blach i obróbka CNC. Piaskowanie i lakierowanie według EN ISO 12944 odbywają się dzięki temu bez transportu między dwoma zakładami.
Do wstępnej oceny prosimy podać wymiary elementu, materiał, masę, wymaganą klasę ochrony antykorozyjnej według EN ISO 12944, odcień oraz wymagania dotyczące budowy powłoki lub dokumentacji. Przygotujemy ofertę dla danego projektu.