DIN EN 1090-2 EXC3
Atelier de sudare autorizat pentru produse de construcții metalice portante – certificat până la clasa de execuție EXC3.
DVS ZERT · Zertifizierungsstelle des DVS în format PDFTăiere, sudare, prelucrare prin așchiere, tratarea suprafeței — producția completă sub un singur acoperiș, la Lorch. Construcții din oțel și piese mari până la 50 t, prelucrare CNC a pieselor mari până la 26 m lungime a piesei, certificat conform EN 1090-2 EXC3.
Debitare, deformare, sudare certificată, detensionare, prelucrare CNC a pieselor mari, tratament de suprafață și montaj — fiecare etapă într-o singură locație, pentru piese unicat și serii până la 50 tone. Anual prelucrăm câteva mii de tone de oțel. Urmăriți mai jos drumul componentei dumneavoastră prin uzina noastră.
Oțel de construcții, oțel cu granulație fină de înaltă rezistență până la S1100, Hardox & oțeluri rezistente la uzură, oțel inoxidabil austenitic, duplex și oțel pentru recipiente sub presiune — preponderent oțeluri europene de calitate, cu certificat de uzină 3.1 conform EN 10204, din depozit propriu și în formatul de debitare potrivit.
Vedeți toate materialele prelucrate
O singură uzină · fiecare etapă de producție in-house


De la oțelul brut la conturul exact — tăiere autogenă cu flacără și plasmă CNC pe format de 20 de metri, debitare cu ferăstrăul din depozit propriu de material, iar pentru țevi & profile tubulare plasmă 3D și tăiere autogenă a țevilor până acolo unde laserul de țevi renunță. Tablă și țeavă — totul în locație.
Tablă până la 200 mm · țeavă până la 50 mm · 20.000 × 3.500 mm · teșire ±45°

Tăiere autogenă cu flacără CNC pe format de 20 × 3,5 m — oțel și Hardox până la grosimi de perete extreme, cu tăiere teșită automată.

Tăiere cu plasmă de înaltă precizie pe format mare — inclusiv înclinare teșită automată ±45°, oțel, oțel inoxidabil și Hardox.

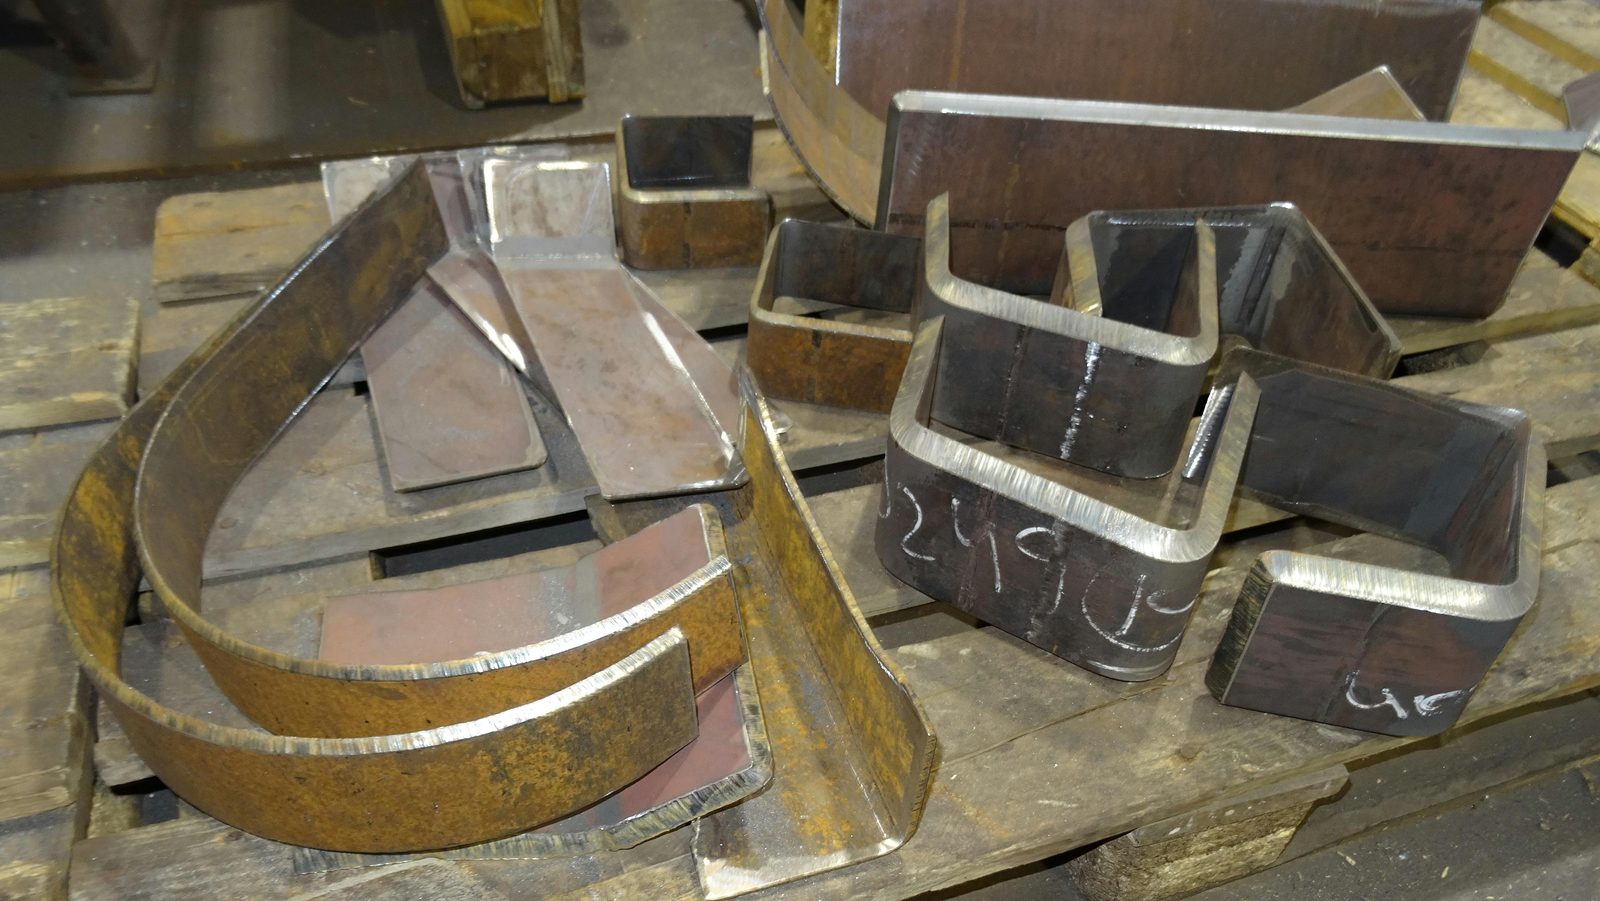
Debitare automată cu ferăstrăul a țevilor, profilelor, grinzilor și materialului rotund la dimensiune — direct din depozitul propriu de material, rapid și economic.

Debitare mecanică a tablei pe foarfeca-ghilotină — fără căldură și fără deformare, muchie curată până la 15 mm tablă pe o lungime de până la 6.100 mm.
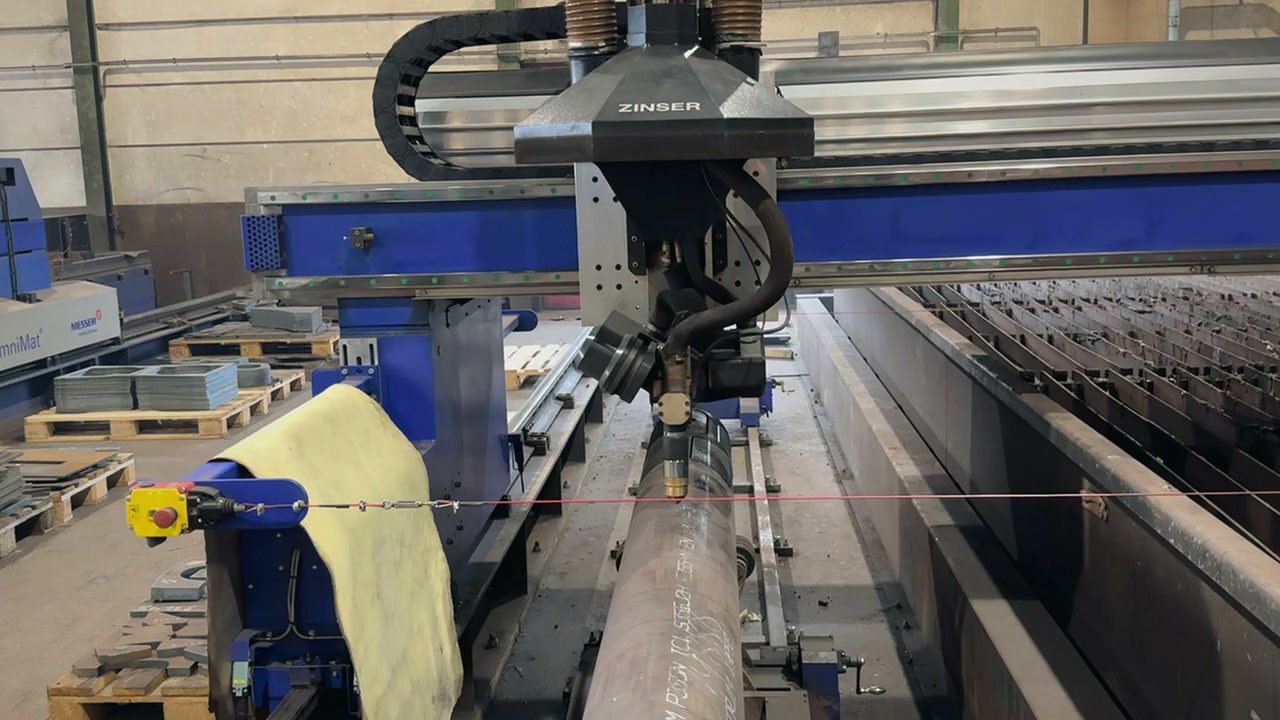
Prelucrarea CNC a țevilor pentru țevi, profile tubulare și material rotund — ambele procedee de tăiere sub un singur acoperiș: tăiere 3D cu plasmă a țevilor pentru contururi, decupări și tăieri la unghi până la 30 mm grosime de perete în oțel de construcții, oțel inoxidabil, oțel cu granulație fină și oțel rezistent la uzură (Hardox); tăiere autogenă a țevilor pentru oțel masiv până la 50 mm — oțel de construcții, oțel cu granulație fină de înaltă rezistență (S460–S1100) și oțel rezistent la uzură. Exact acolo unde laserele de țevi ajung la limitele lor: fără externalizare, totul în locația Lorch.

Sistem de plasmă CNC cu 3 axe pentru țevi și profile tubulare — decupări 3D, decupări de îmbinare și tăieri la unghi într-o singură operație, fără etape intermediare. Acolo unde laserele de țevi ajung la limitele lor.

Mașină de tăiere autogenă prin copiere (Zinser) pentru țevi cu pereți groși, profile și grinzi tubulare din oțel masiv și materiale de înaltă rezistență — acolo unde niciun laser de țevi și nicio plasmă nu mai fac față.
Din tabla plană se naște forma: îndoire în matriță pe prese de îndoit până la 1.000 t și îndoire circulară grea pentru cilindri, conuri și forme speciale.
1.000 t forță de presare · Ø până la 8.000 mm · până la 120 mm grosime tablă

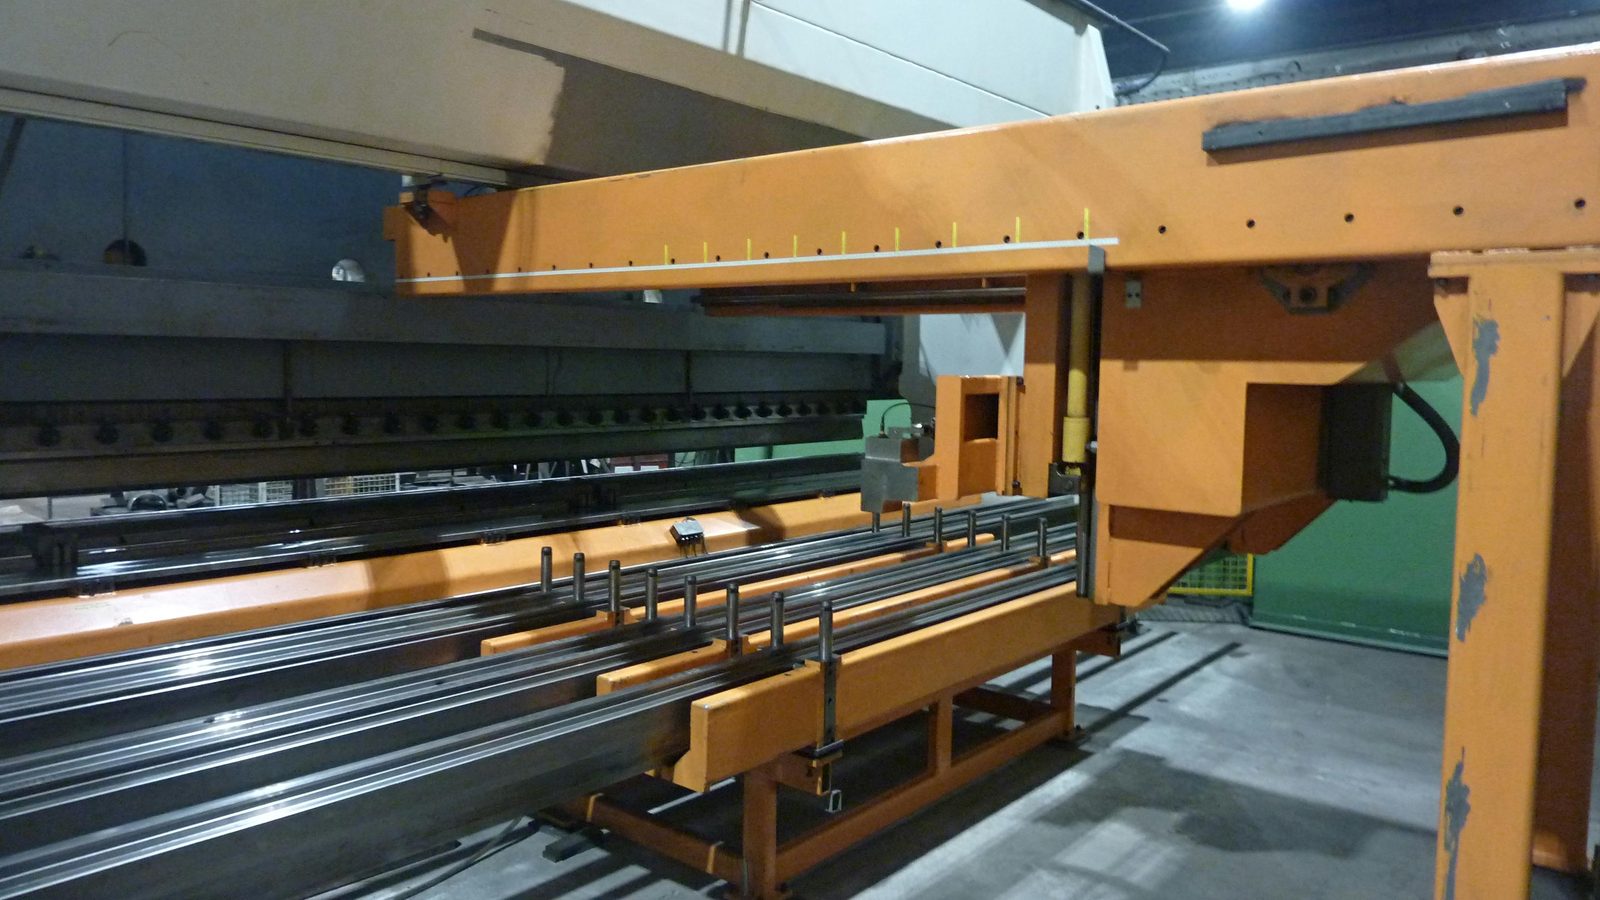
Îndoire în matriță a tablelor mari pe prese de îndoit până la 1.000 t forță de presare — precisă și reproductibilă pentru orice material.

Laminare grea a tablelor și îndoire circulară pentru cilindri, conuri și forme speciale — oțel, Hardox și oțel inoxidabil până la diametre extreme.
Certificat DIN EN 1090-2 EXC3. MAG, WIG și sub strat de flux pentru componente până la 50 t — de la ansamblul sudat din mai multe piese până la piesa grea de format mare.
EXC3 · EN ISO 3834-2 · până la 50 t

Sudare la comandă conform DIN EN 1090-2 EXC3 — MAG, WIG, pentru oțel, Hardox, oțel inoxidabil și oțel cu granulație fină până la S1100, ansambluri din mai multe piese cu multe îmbinări.

Sudare automată sub strat de flux cu catarge ESAB până la 7 m rază și 1.250 A — cordoane adânci, de înaltă rezistență, pe piese grele.

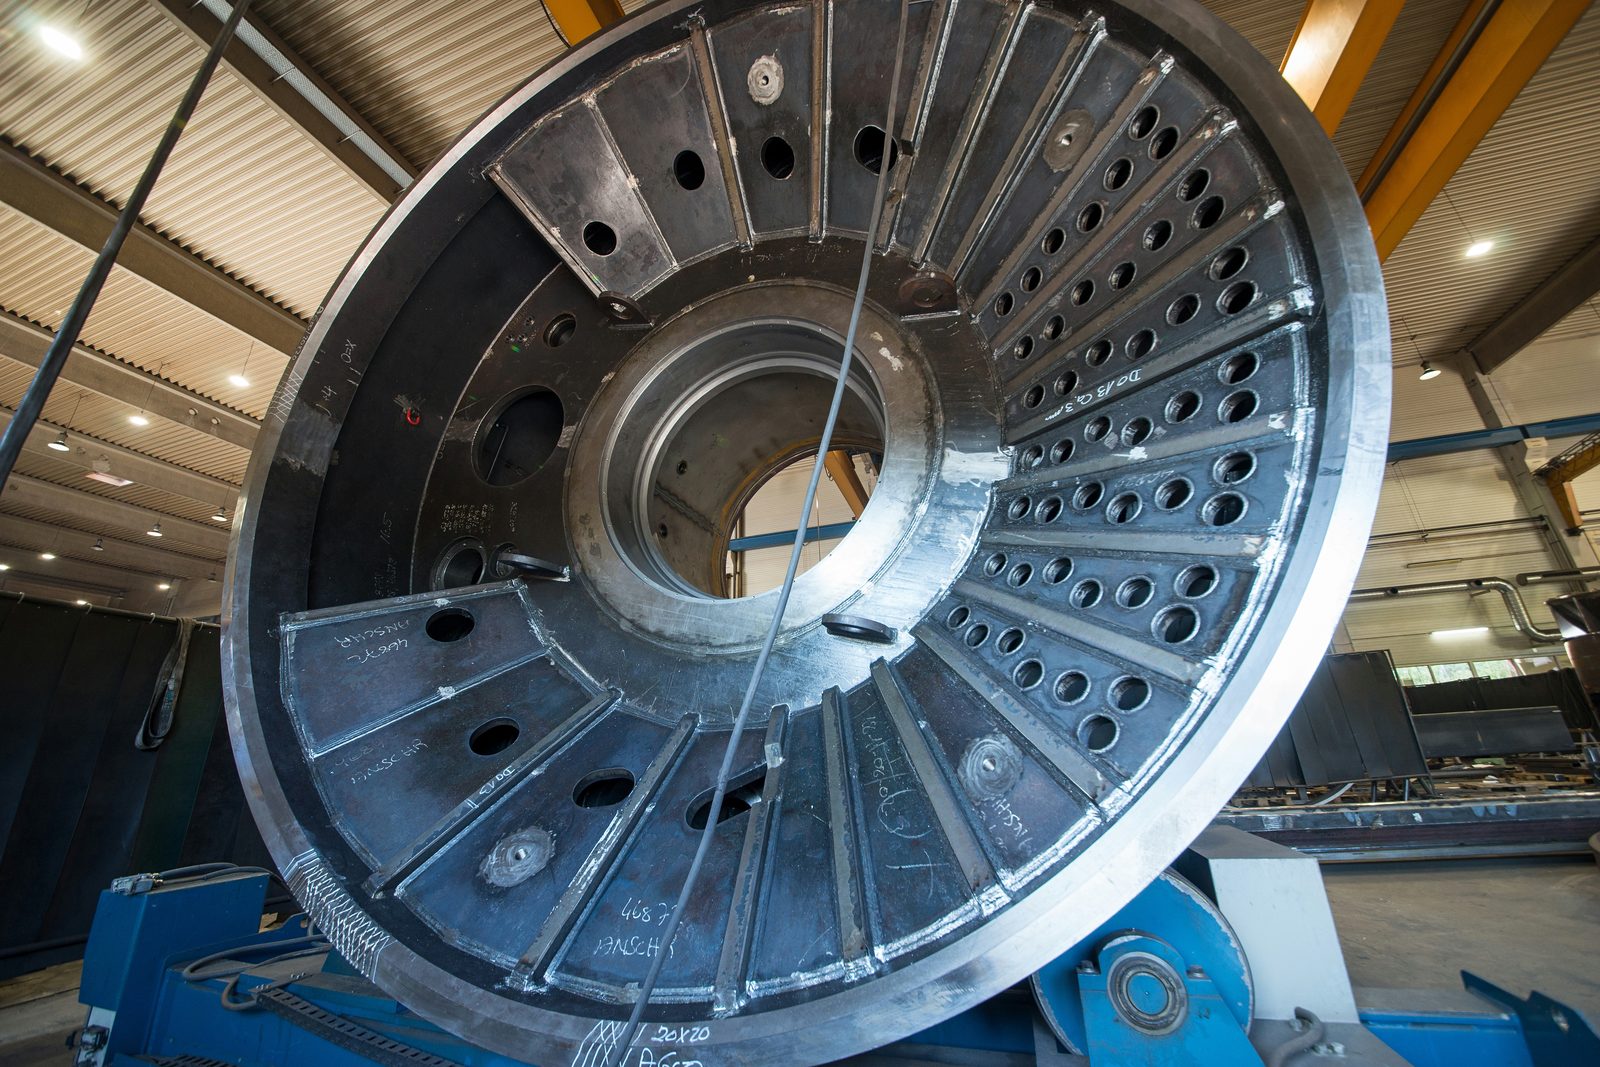
Componente individuale și construcții de format mare până la 50 t pe sistemul de macarale 2×25 t — DIN EN 1090-2 EXC3, oțel, Hardox și oțel cu granulație fină până la S1100.
Sudarea aduce căldură — iar căldura aduce tensiuni interne și deformări. Pe amândouă le eliminăm din componente înainte de prelucrare: detensionarea prin vibrații reduce tensiunile fără cuptor, îndreptarea cu flacără corectează deformarea. Astfel piesa rămâne durabil la cotă.
Detensionare prin vibrații (VSR) · îndreptare cu flacără · fără recoacere de detensionare

Tratament VSR pentru reducerea tensiunilor interne — rapid, economic, fără căldură. Ideal pentru construcții sudate ca alternativă la recoacerea de detensionare.

Îndreptare termică a construcțiilor sudate și a componentelor mari — încălzirea țintită corectează deformarea la sudare și asigură menținerea la cotă, chiar și la piese grele până la 50 t.

Între debitare și montaj, nicio piesă nu părăsește hala noastră.
Prelucrare CNC a pieselor mari pentru piese grele: strunjire carusel până la Ø 4.800 mm, frezare portal până la 26 metri cursă și trei mașini de alezat orizontale CNC cu masă rotativă — precise și reproductibile.
Ø până la 4.800 mm · frezare portal 26 m · 3 × mașină de alezat · până la 50 t

Strunjire la comandă a pieselor grele pe strunguri carusel — flanșe mari, coroane de rotire și componente cu simetrie de rotație până la diametre mari.

Două mașini de frezat portal cu cap de frezare pivotant la 30° și portal sprijinit pe ambele părți — rigiditate maximă pentru componente lungi, de format mare.

Soraluce FR 20.000 cu cap de frezare pivotant și masă rotativă — spațiu de lucru deschis în sus pentru piese grele voluminoase, înalte: frezare, găurire, alezare.

Trei TOS-Varnsdorf WHN 13 CNC cu masă rotativă — găurire, alezare și frezare de precizie pe componente grele, fabricate în paralel și cu respectarea termenelor.

Privire de ansamblu: frezare portal, frezare cu montant mobil, mașini de alezat orizontale și strunjire carusel pentru piese grele până la 50 t — toate procedeele sub un singur acoperiș.

Găurire radială, lamare și alezare până la Ø 90 mm — filetare până la M60 pe piese mari din oțel, oțel inoxidabil și Hardox.
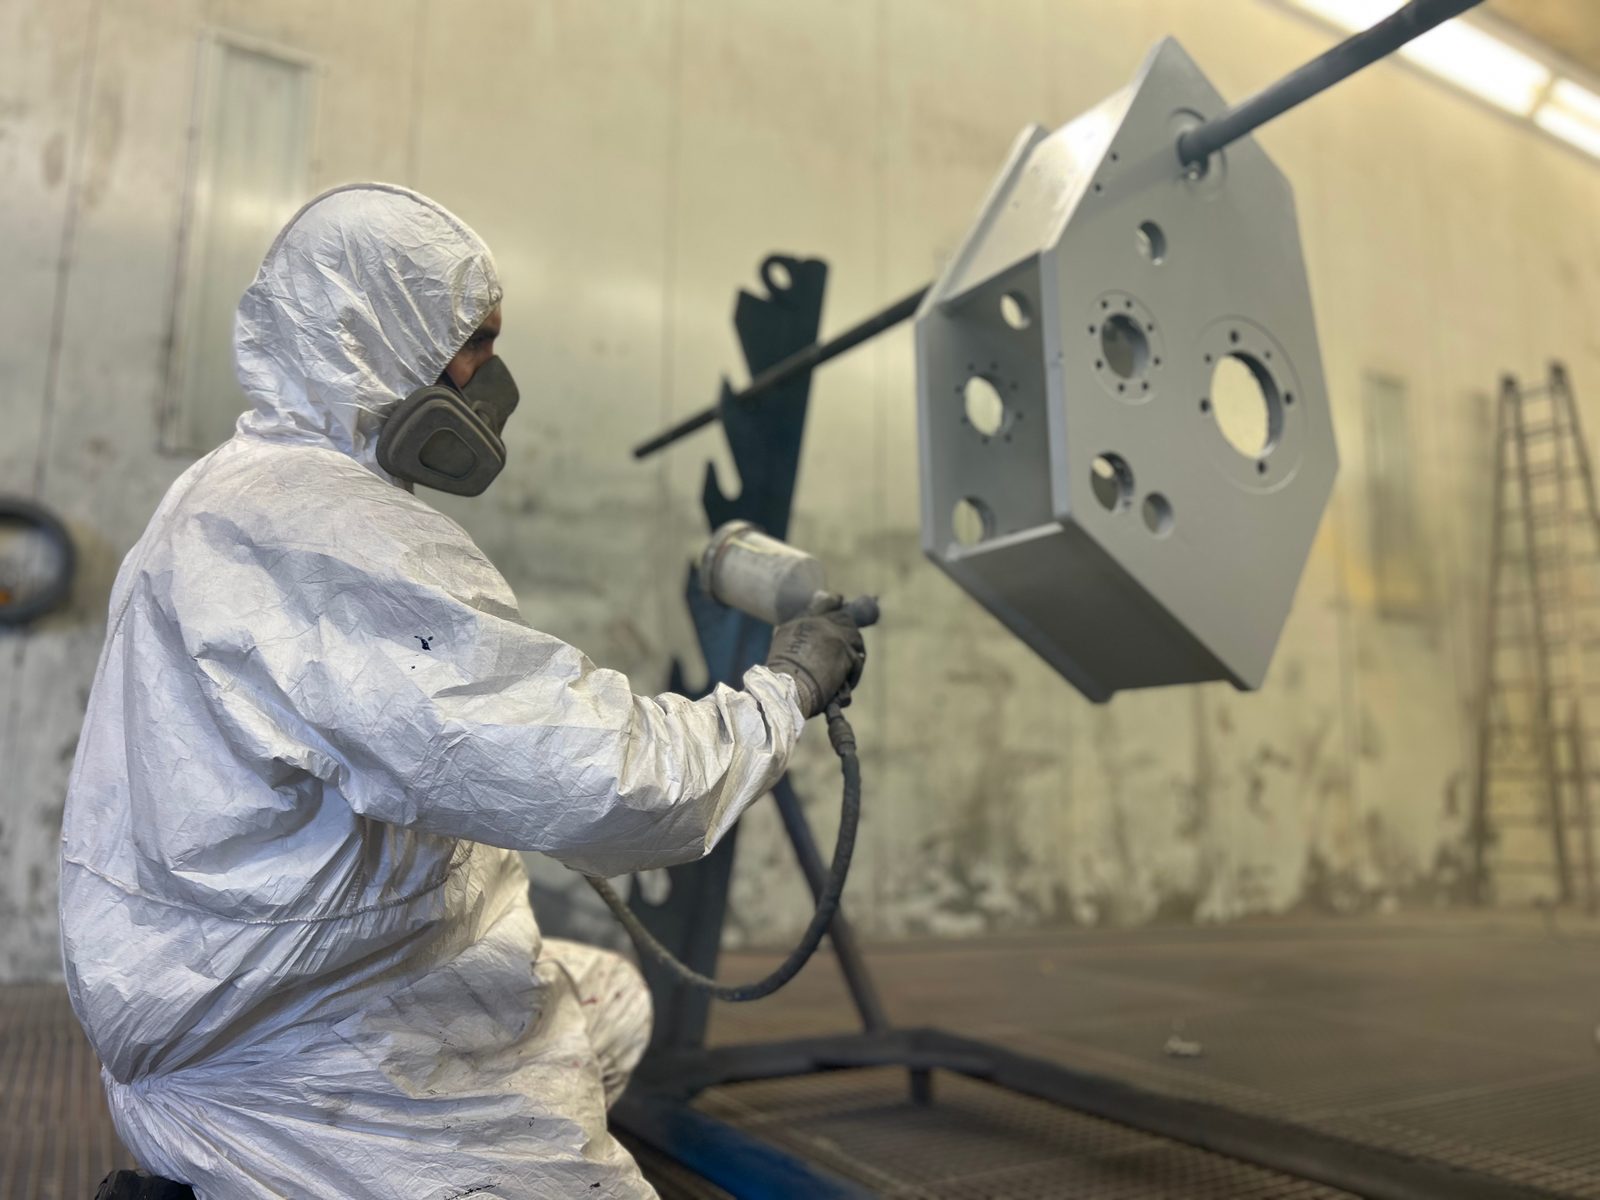
Ultimul finisaj îl dăm în casă: sablare până la Sa 2,5 și vopsire industrială conform EN ISO 12944 în cabina spațioasă de 25 de metri — protecție anticorozivă dintr-o singură sursă.
Sa 2,5 · EN ISO 12944 · cabină 25 × 7 × 6 m

Sablare până la Sa 2,5 în cabina noastră spațioasă de 25 × 7 × 6 m — condiții optime de aderență înainte de vopsirea industrială conform EN ISO 12944.

Vopsire industrială conform EN ISO 12944 în cabina spațioasă de 25 × 7 × 6 m — oțel, Hardox, oțel inoxidabil până la 50 t, sablare dintr-o singură sursă.
Din piese individuale se naște ansamblul finit: lucrări de lăcătușerie și montaj, construcția de dispozitive și montajul final — calitatea de îmbinare certificată întâlnește precizia manuală, totul sub un singur acoperiș.
Montaj de ansambluri · lucrări de lăcătușerie · construcția de dispozitive

Montajul componentelor sudate și prelucrate mecanic în ansambluri complete — construcții pentru sarcini grele conform DIN EN 1090-2 EXC3, până la 50 t.

Lucrări profesionale de lăcătușerie, servicii de ajustare și montaj pentru ansambluri metalice și piese individuale — precizia manuală întâlnește producția industrială.
Calitatea parcurge întreaga producție — iar la final stă dovada documentată: supraveghere de sudură certificată, examinări nedistructive ale cordoanelor, măsurare geometrică și proces-verbal de măsurare & verificare. Nicio componentă supusă recepției nu părăsește uzina fără dovada solicitată.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · NDT conform DIN EN ISO 9712

Cordoanele de sudură și componentele le verificăm cu procedeele NDT potrivite și documentăm rezultatul specific proiectului conform desenului, normei și cerinței clientului — fără a deteriora componenta.

Împuterniciți de GSI SLV München, transferăm marcarea materialului conform EN 10204 de pe certificatul de uzină 3.1 pe piesele debitate termic și prin tăiere — documentat curat până la componenta individuală.
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — calitate de îmbinare verificată, supravegheată de supravegherea de sudură IWE/EWE.
VT, PT și MT in-house (Level 2, DIN EN ISO 9712), UT prin partenerul nostru de cooperare — calitatea cordoanelor demonstrată fără deteriorarea componentei.
Re-marcare conform EN 10204 — împuterniciți de GSI SLV München: șarja și proba de pe certificatul de uzină 3.1 pe fiecare piesă debitată termic.
Măsurare geometrică a componentelor — și înainte de prelucrarea CNC — plus proces-verbal de verificare documentat al cotelor și toleranțelor conform DIN EN ISO 9001.
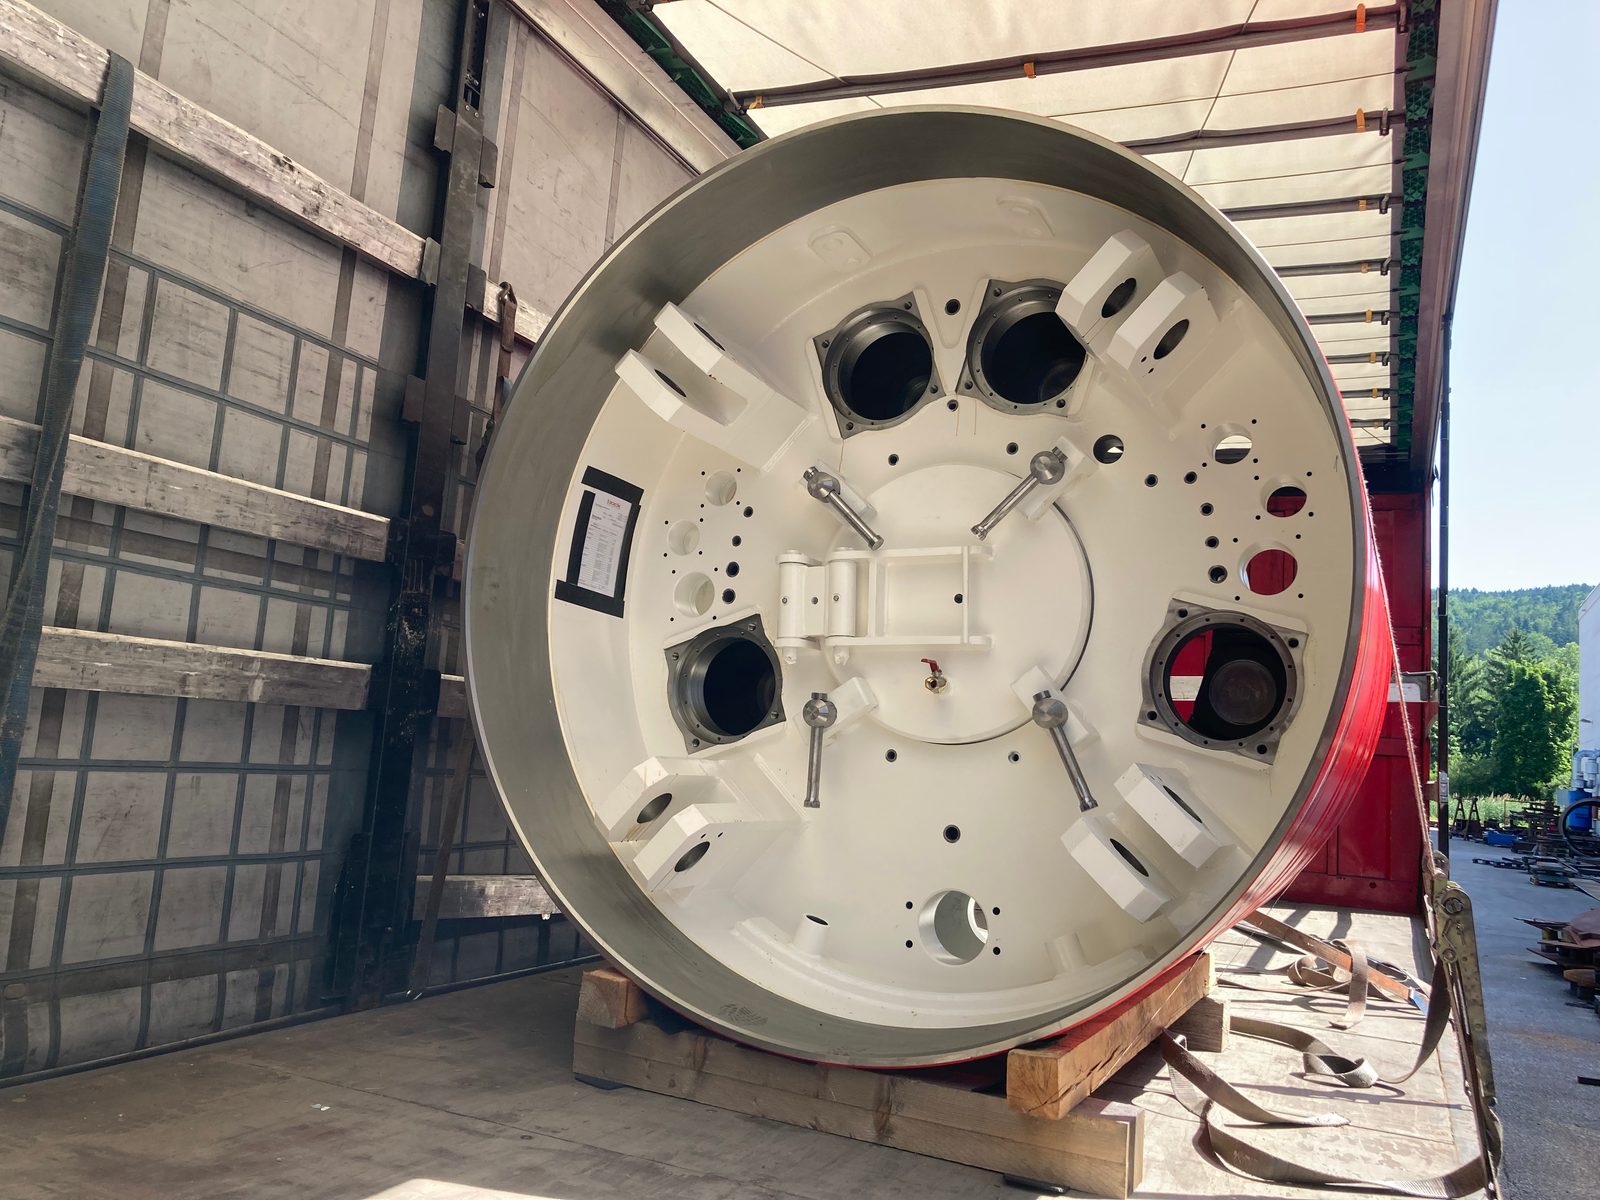
Toate cele opt etape se îmbină între ele — și nu se opresc la piesa individuală: construcția de containere speciale pentru utilizări offshore și construcția de mașini speciale conform specificației clientului, producție și montaj final complet in-house, fără niciun furnizor extern.
De la unicat la serie mică · producție + montaj · complet in-house

Producția de containere speciale pentru utilizări offshore și industriale — fabricate conform cerinței clientului, certificate conform DIN EN 1090-2 EXC3.

Producție completă pentru construcția de mașini speciale și construcția de instalații — construcția de macarale, construcția de vehicule, tratarea apei și lucrări de fundații speciale dintr-o singură sursă, de la unicat la serie mică.
Ansamblurile din oțel uzate, fisurate sau deteriorate nu trebuie înlocuite: repararea prin sudură, sudarea de depunere și de durificare, recondiționarea prin așchiere, sablarea și vopsirea se completează reciproc în aceeași unitate — inclusiv pentru produse ale altor producători.
Reparare prin sudură EXC3 · Sudare de depunere & durificare · până la 50 t · și produse ale altor producători

Sudarea fisurilor și rupturilor, refacerea suprafețelor uzate prin sudare de depunere și de durificare și readucerea la cotă prin așchiere — ansambluri grele până la 50 t.

Demontarea ansamblurilor, sablare, înlocuirea căptușelilor de uzură, vopsire și remontare — predate ca noi, mai economic decât o fabricație nouă.
DIN EN 1090-2 & EN ISO 3834-2 — calitate de sudare verificată pentru construcții portante.
Macara 2 × 25 t și mașini pentru dimensiuni de componente la care alții trebuie să renunțe.
De la debitare la vopsire fără furnizor extern — o singură responsabilitate, un singur interlocutor.
Producție centrală în Baden-Württemberg — drumuri scurte, termene previzibile, contact personal.
Trimiteți-ne desenul dumneavoastră sau o solicitare scurtă. Veți primi o ofertă fără angajament — și un interlocutor care vă cunoaște piesele.