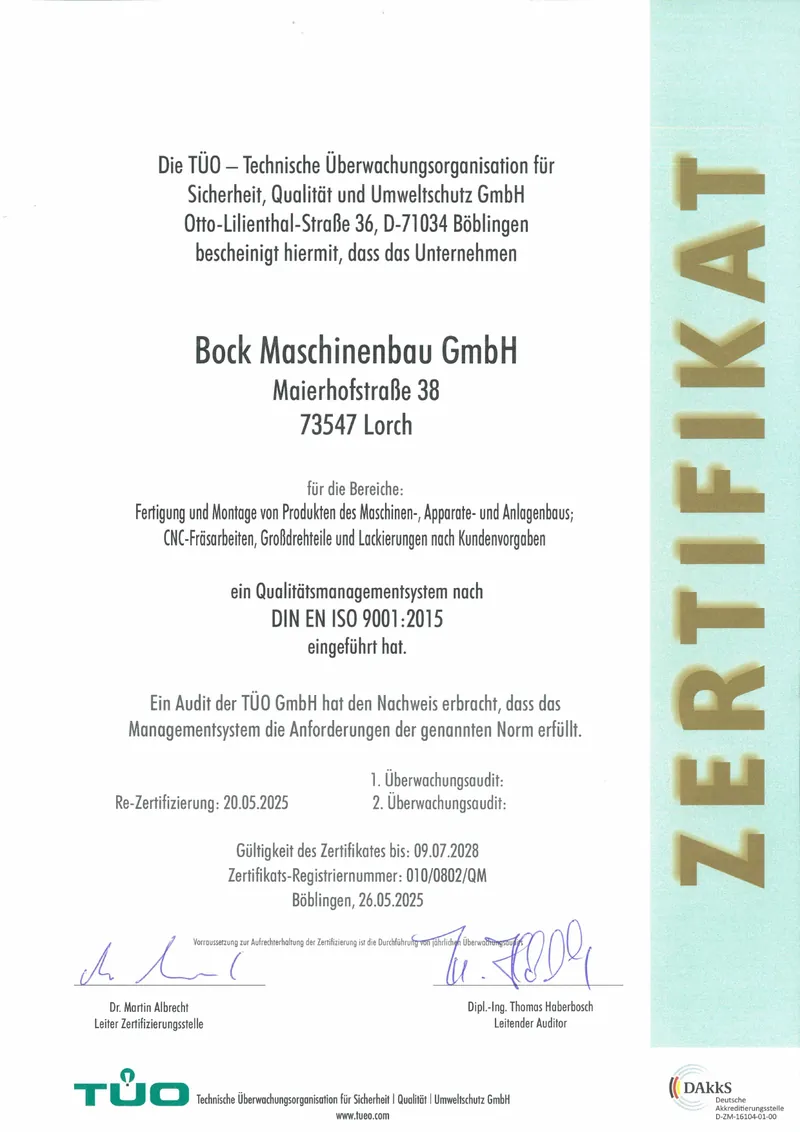
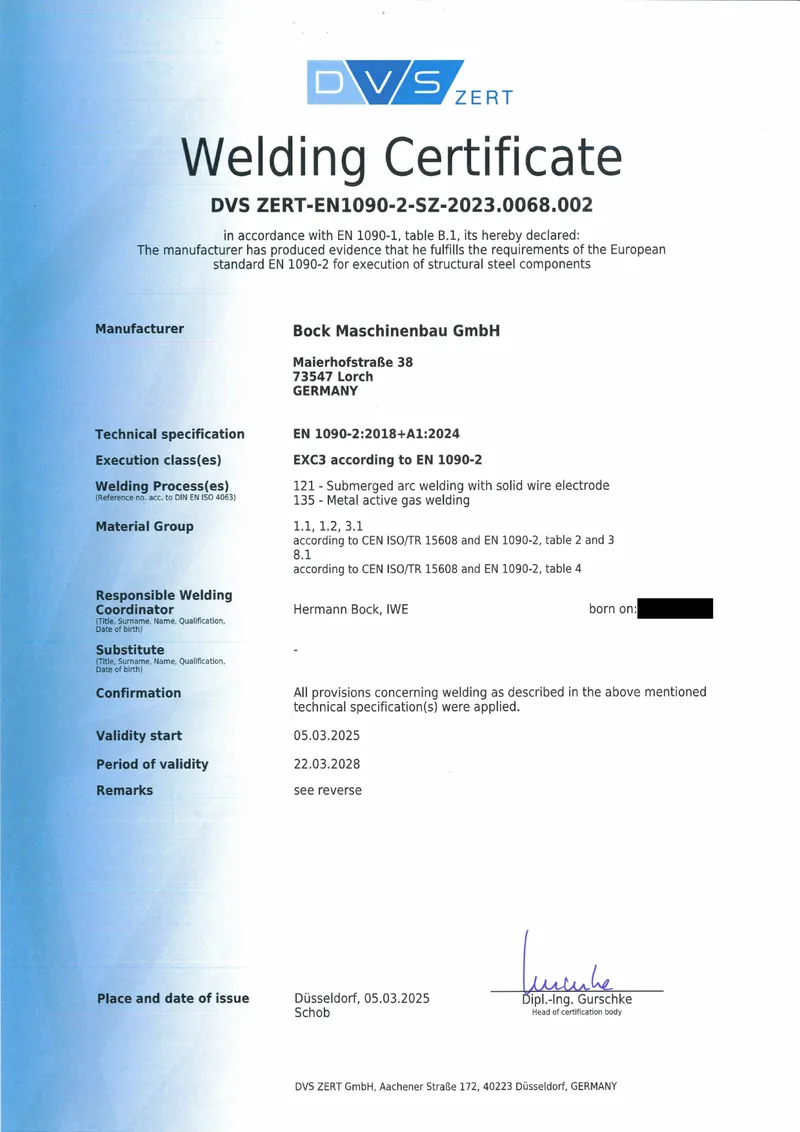
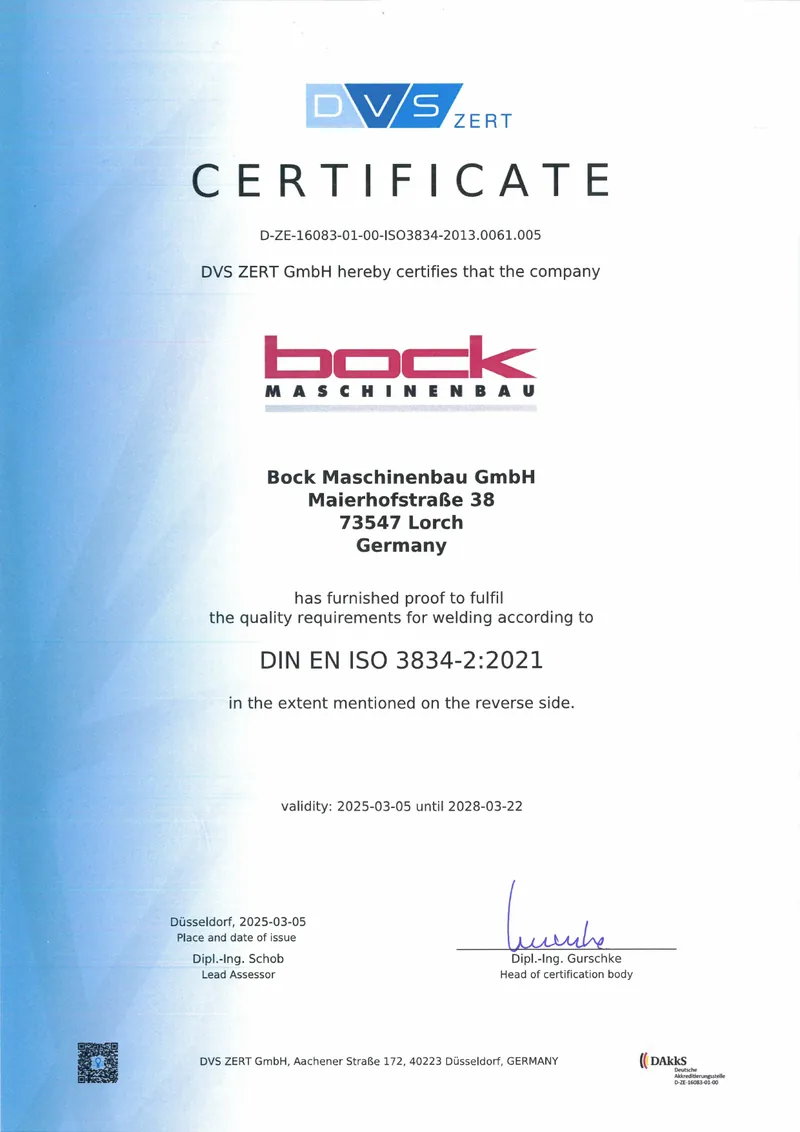
DIN EN 1090-2 EXC3
Hegesztő szaküzem teherhordó acélszerkezeti termékekhez – az EXC3 kivitelezési osztályig tanúsítva.
DVS ZERT · Zertifizierungsstelle des DVS letöltése PDF formátumbanVágás, hegesztés, forgácsolás, felületkezelés — a teljes gyártás egy fedél alatt, Lorchban. Acélszerkezetek és nagyméretű alkatrészek 50 t-ig, CNC nagyalkatrész-megmunkálás 26 m alkatrészhosszig, EN 1090-2 EXC3 szerint tanúsítva.
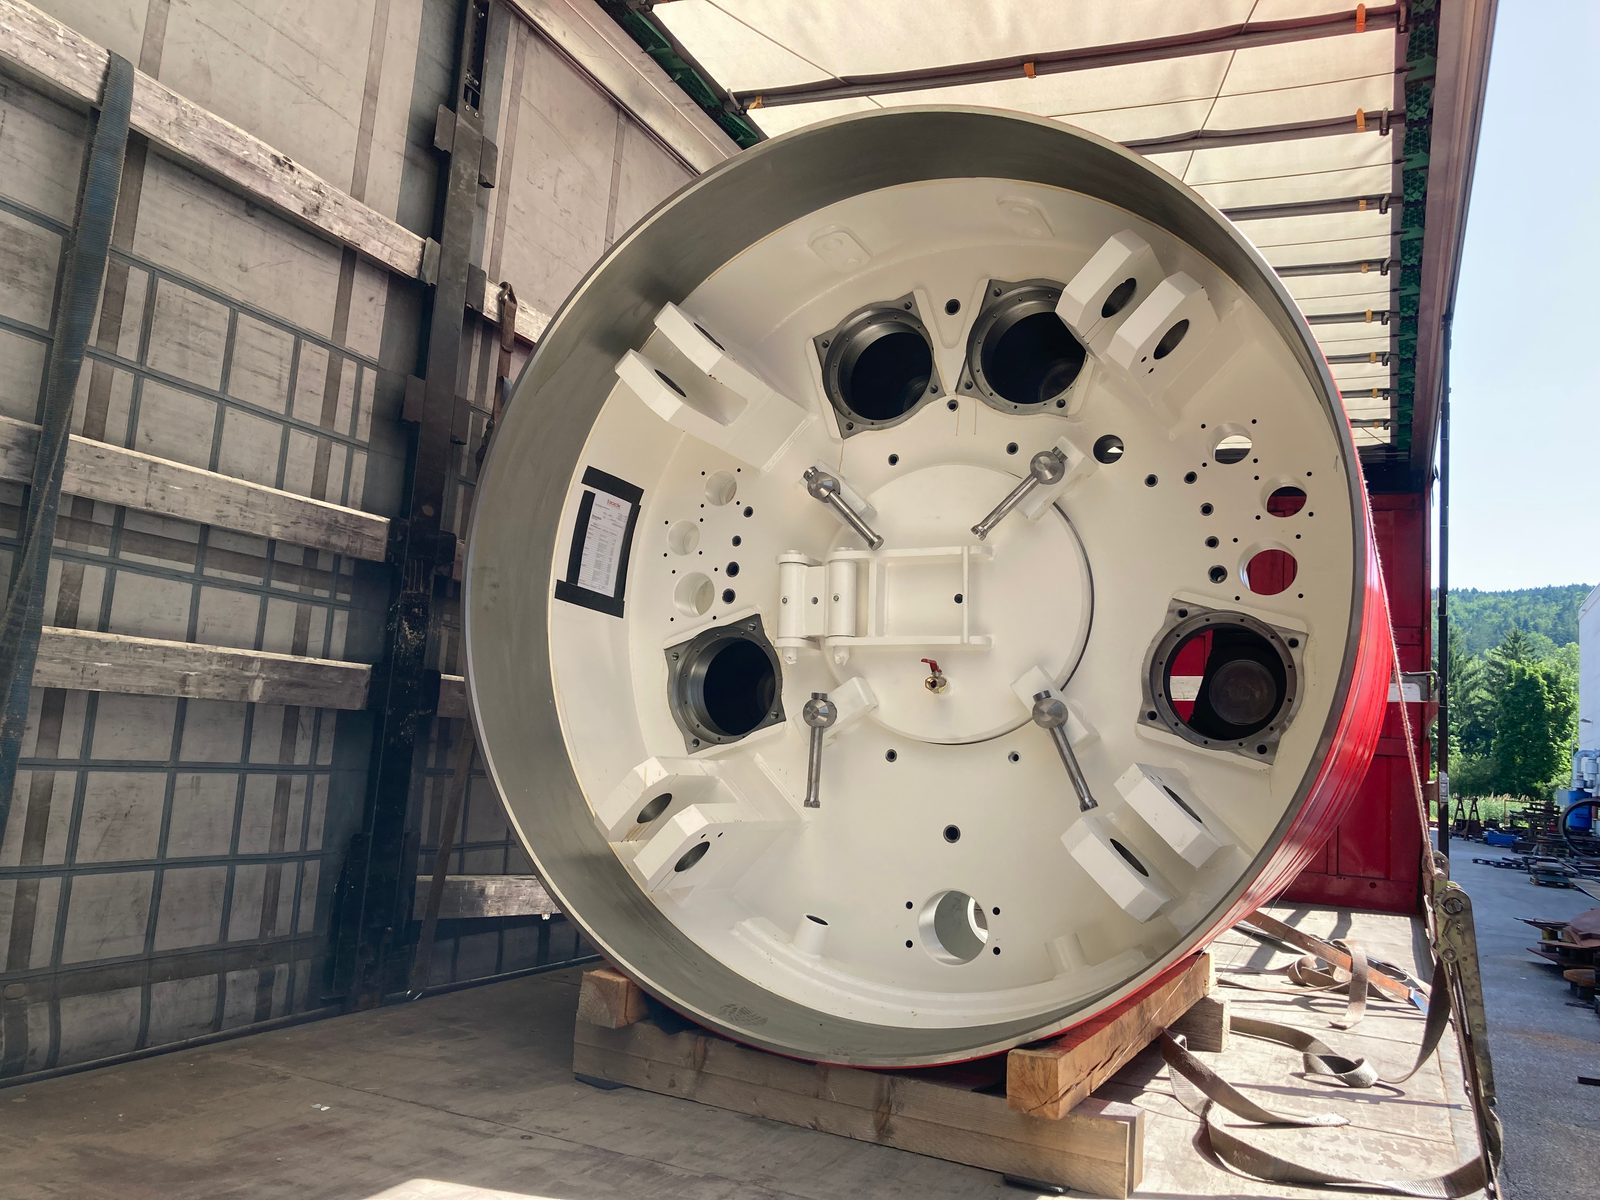
Kiszabás, alakítás, tanúsított hegesztés, feszültségmentesítés, CNC nagyalkatrész-megmunkálás, felület és összeszerelés — minden lépés egy telephelyen, egyedi darabokhoz és sorozatokhoz 50 tonnáig. Évente több ezer tonna acélt dolgozunk fel. Kövesse lentebb az alkatrésze útját üzemünkön keresztül.
Szerkezeti acél, nagy szilárdságú finomszemcsés szerkezeti acél S1100-ig, Hardox & kopásálló acélok, ausztenites rozsdamentes acél, duplex és nyomástartó edény acél — túlnyomórészt európai minőségi acélok, EN 10204 szerinti 3.1-es műbizonylattal, saját raktárról és megfelelő kiszabásban.
Az összes feldolgozott anyag megtekintése
Egy üzem · minden gyártási lépés házon belül


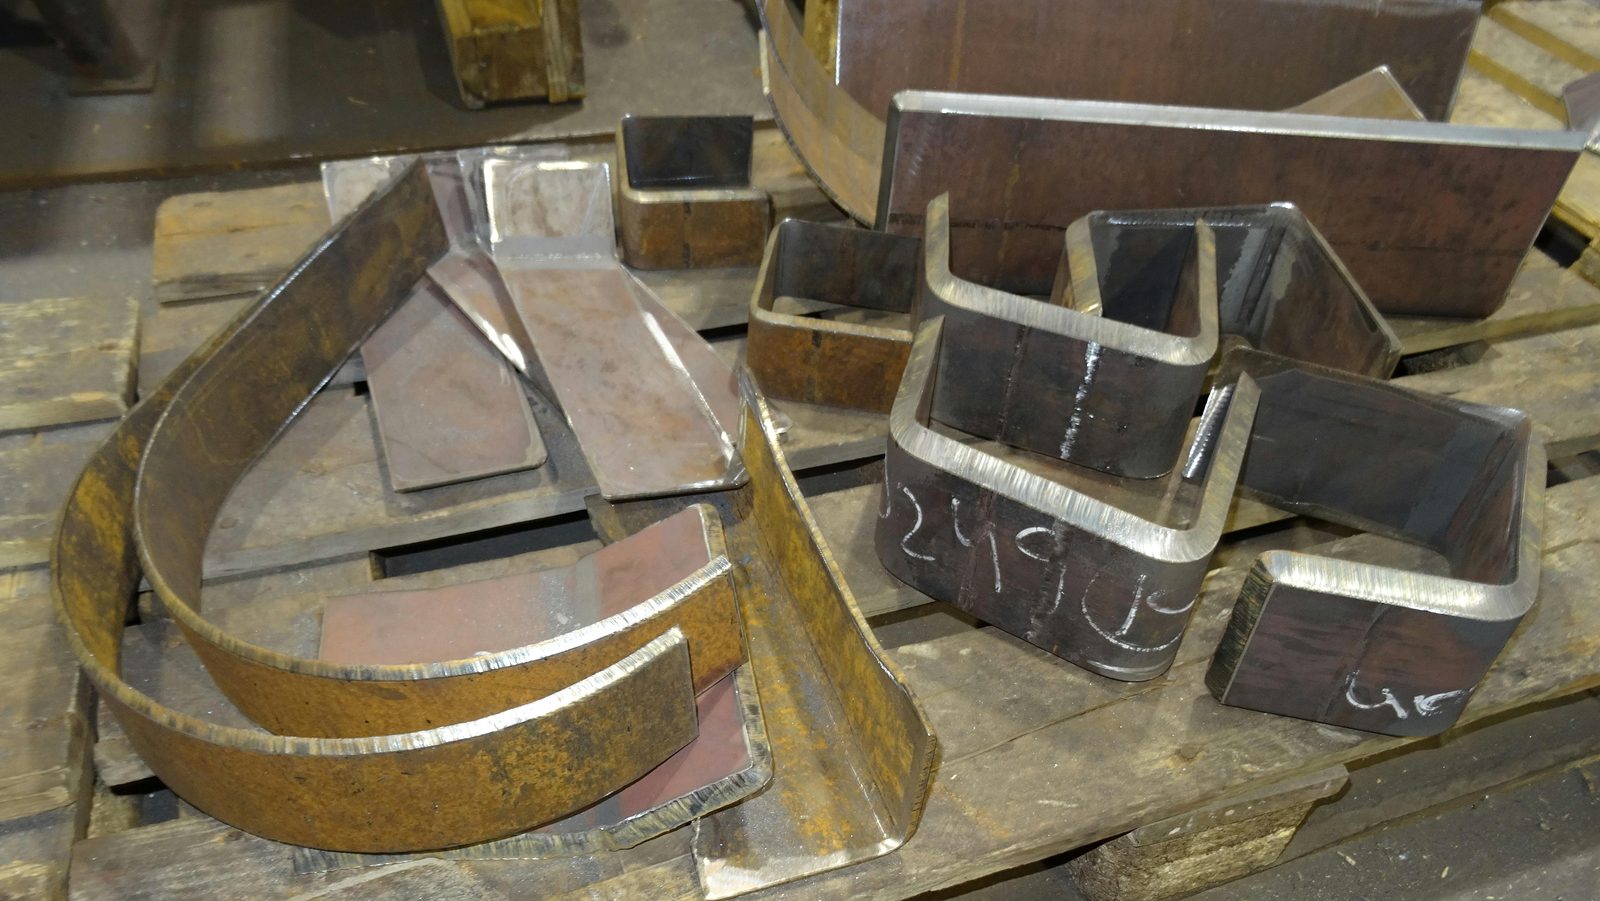
A nyers acéltól a pontos kontúrig — autogén lángvágás és CNC plazma 20 méteres formátumban, fűrészes kiszabás saját anyagraktárból, csövekhez & zártszelvényekhez pedig 3D plazma és autogén csővágás egészen addig, ahol a csőlézer feladja. Lemez és cső — minden a telephelyen.
Lemez 200 mm-ig · cső 50 mm-ig · 20 000 × 3 500 mm · sarkalás ±45°

CNC autogén lángvágás 20 × 3,5 m formátumban — acél és Hardox extrém falvastagságokig, automatikus sarkalással.

Nagy pontosságú plazmavágás nagy formátumban — automatikus ±45°-os sarkalással, acél, rozsdamentes acél és Hardox.

Csövek, profilok, tartók és köranyagok automatikus fűrészes kiszabása méretre — közvetlenül saját anyagraktárból, gyorsan és gazdaságosan.

Mechanikus lemezszabás táblaollón — hőhatás nélkül és vetemedés nélkül, tiszta él 15 mm lemezvastagságig, akár 6 100 mm hosszon.
CNC csőmegmunkálás csövekhez, zártszelvényekhez és köranyaghoz — mindkét vágási eljárás egy fedél alatt: 3D plazma csővágás kontúrokhoz, kimetszésekhez és gérvágásokhoz 30 mm falvastagságig szerkezeti acélban, rozsdamentes acélban, finomszemcsés szerkezeti acélban és kopásálló acélban (Hardox); autogén csővágás tömör acélhoz 50 mm-ig — szerkezeti acél, nagy szilárdságú finomszemcsés szerkezeti acél (S460–S1100) és kopásálló acél. Pontosan ott, ahol a csőlézerek elérik a határaikat: nincs kiszervezés, minden a lorchi telephelyen.

CNC vezérlésű 3 tengelyes plazmarendszer csövekhez és zártszelvényekhez — 3D kivágások, kimetszések és gérvágások egy munkamenetben, közbenső lépések nélkül. Ott, ahol a csőlézerek elérik a határaikat.

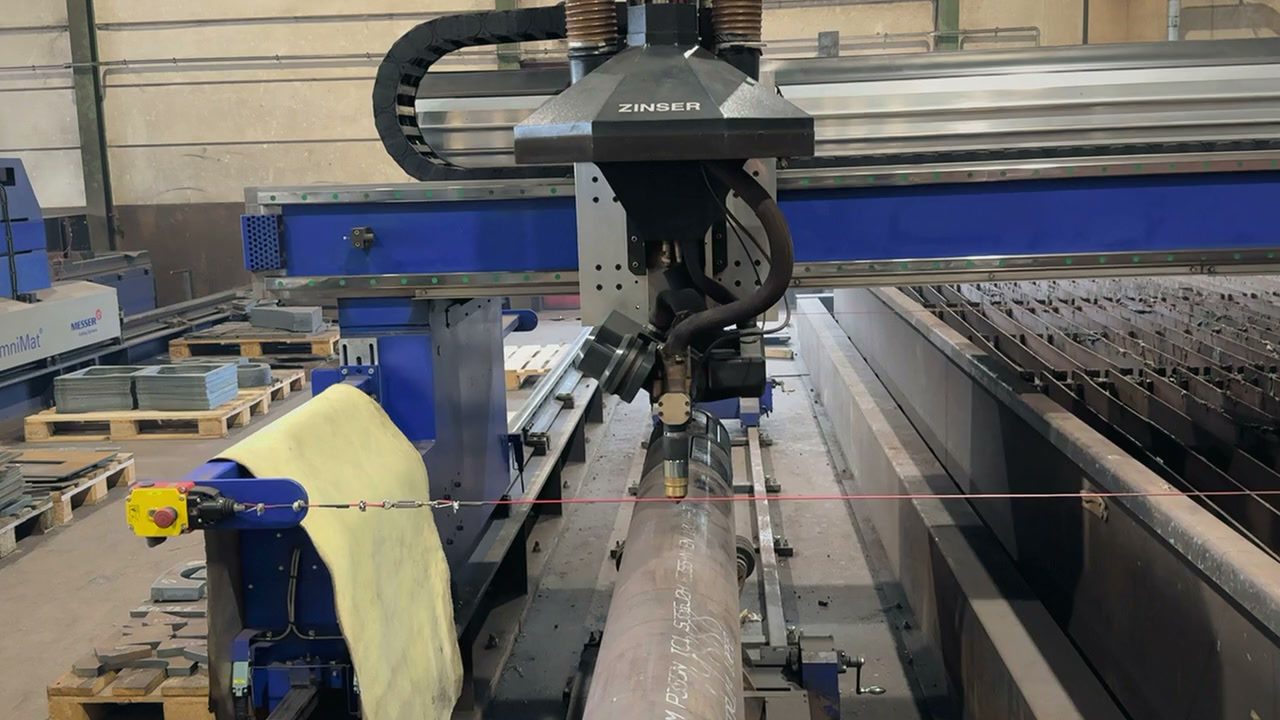
CNC másoló lángvágógép (Zinser) vastag falú csövekhez, profilokhoz és zárt tartókhoz tömör acélból és nagy szilárdságú anyagokból — ott, ahol már sem csőlézer, sem plazma nem boldogul.
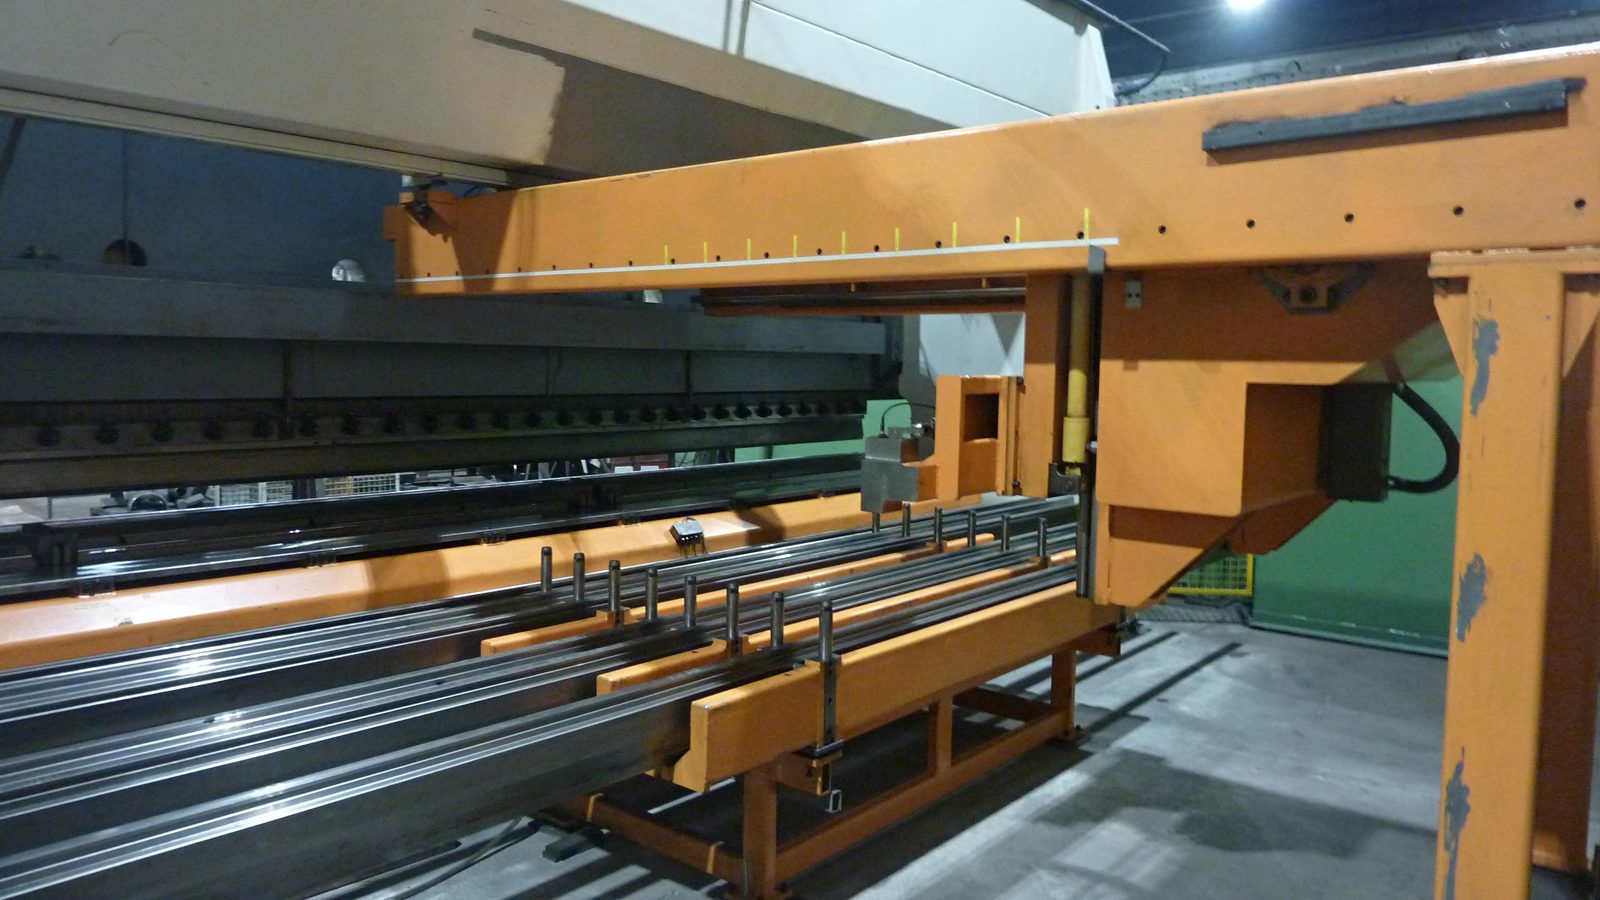
A sík lemezből forma lesz: süllyesztékes hajlítás élhajlító présen 1 000 t-ig és nehéz körhajlítás hengerekhez, kúpokhoz és különleges formákhoz.
1 000 t préserő · Ø 8 000 mm-ig · 120 mm lemezvastagságig

Nagyméretű lemezek süllyesztékes hajlítása élhajlító présen 1 000 t préserőig — méretpontosan és reprodukálhatóan minden anyaghoz.

Nehéz lemezhengerlés és körhajlítás hengerekhez, kúpokhoz és különleges formákhoz — acél, Hardox és rozsdamentes acél extrém átmérőkig.
DIN EN 1090-2 EXC3 tanúsított. MAG, WIG és fedett ívű hegesztés 50 t-ig terjedő alkatrészekhez — a többrészes hegesztett szerelvénytől a nagyméretű nehéz alkatrészig.
EXC3 · EN ISO 3834-2 · 50 t-ig

Bérhegesztés DIN EN 1090-2 EXC3 szerint — MAG, WIG, acélhoz, Hardoxhoz, rozsdamentes acélhoz és finomszemcsés szerkezeti acélhoz S1100-ig, többrészes szerelvények sok illesztési hellyel.

Automatizált fedett ívű hegesztés ESAB oszlopokkal 7 m kinyúlásig és 1 250 A-ig — legmélyebb, nagy szilárdságú varratok nehéz alkatrészeken.

Nagyméretű egyedi alkatrészek és szerkezetek 50 t-ig a 2×25 t-s darurendszeren — DIN EN 1090-2 EXC3, acél, Hardox és finomszemcsés szerkezeti acél S1100-ig.
A hegesztés hőt hoz — a hő pedig belső feszültségeket és vetemedést. Mindkettőt levesszük az alkatrészekről a megmunkálás előtt: a vibrációs feszültségmentesítés kemence nélkül bontja le a feszültségeket, a lánghevítéses egyengetés korrigálja a vetemedést. Így az alkatrész tartósan méretpontos marad.
Vibrációs feszültségmentesítés (VSR) · lánghevítéses egyengetés · feszültségmentesítő izzítás nélkül

VSR-kezelés a belső feszültségek csökkentésére — gyors, gazdaságos, hő nélkül. Ideális hegesztett szerkezetekhez a feszültségmentesítő izzítás alternatívájaként.

Hegesztett szerkezetek és nagy alkatrészek termikus egyengetése — a célzott hevítés korrigálja a hegesztési vetemedést és biztosítja a méretpontosságot, akár 50 t-ig terjedő nehéz alkatrészeknél is.

A darabolás és a szerelés között egyetlen alkatrész sem hagyja el a házunkat.
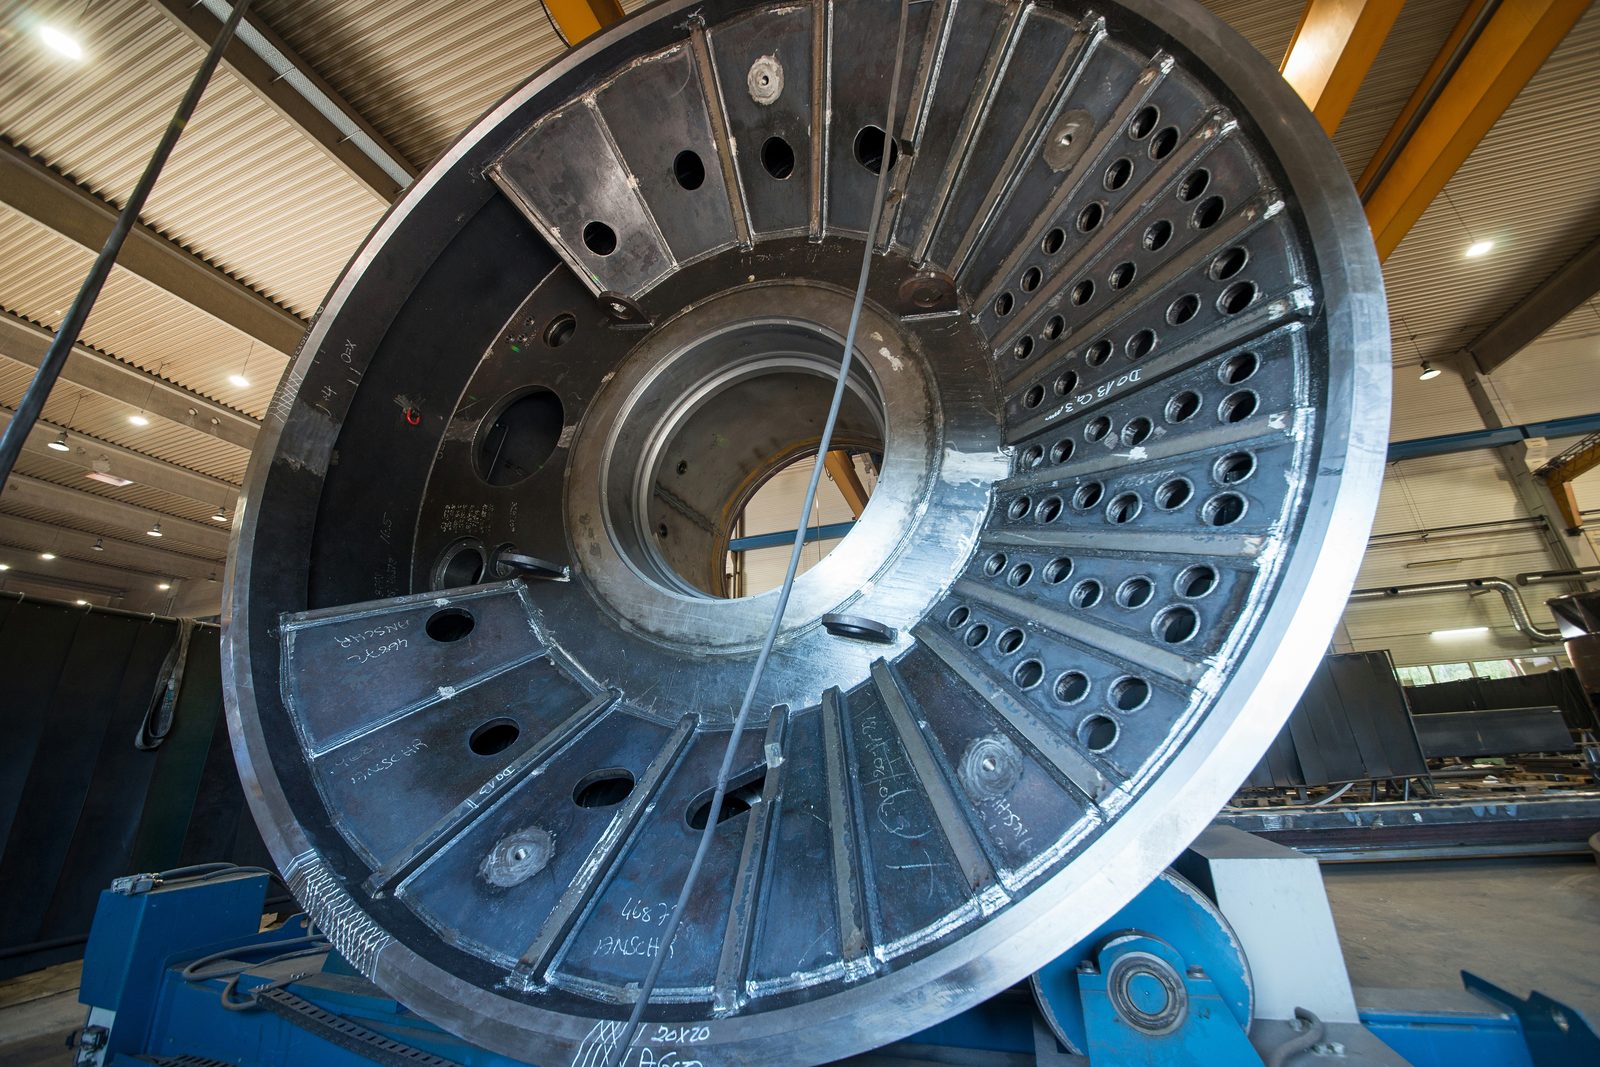
CNC nagyalkatrész-megmunkálás nehéz alkatrészekhez: karusszelesztergálás Ø 4 800 mm-ig, portálmarás 26 méter elmozdulási úttal és három CNC vízszintes furatozógép forgóasztallal — méretpontosan és reprodukálhatóan.
Ø 4 800 mm-ig · portálmarás 26 m · 3 × furatozógép · 50 t-ig

Nehéz alkatrészek béresztergálása karusszelesztergagépeken — nagy karimák, forgókoszorúk és forgásszimmetrikus alkatrészek nagy átmérőkig.

Két portálmarógép 30°-os elforgatható marófejjel és mindkét oldalon alátámasztott portállal — maximális merevség hosszú, nagyméretű alkatrészekhez.

Soraluce FR 20 000 elforgatható marófejjel és forgóasztallal — felfelé nyitott munkatér terjedelmes, magas nehéz alkatrészekhez: marás, fúrás, kifúrás.

Három TOS-Varnsdorf WHN 13 CNC forgóasztallal — precíz fúrás, kifúrás és marás nehéz alkatrészeken, párhuzamosan gyártva és határidőre.

Az áttekintés: portálmarás, mozgóoszlopos marás, vízszintes furatozógépek és karusszelesztergálás nehéz alkatrészekhez 50 t-ig — minden eljárás egy fedél alatt.

Radiális fúrás, süllyesztés és dörzsölés Ø 90 mm-ig — menetvágás M60-ig acélból, rozsdamentes acélból és Hardoxból készült nagy alkatrészeken.
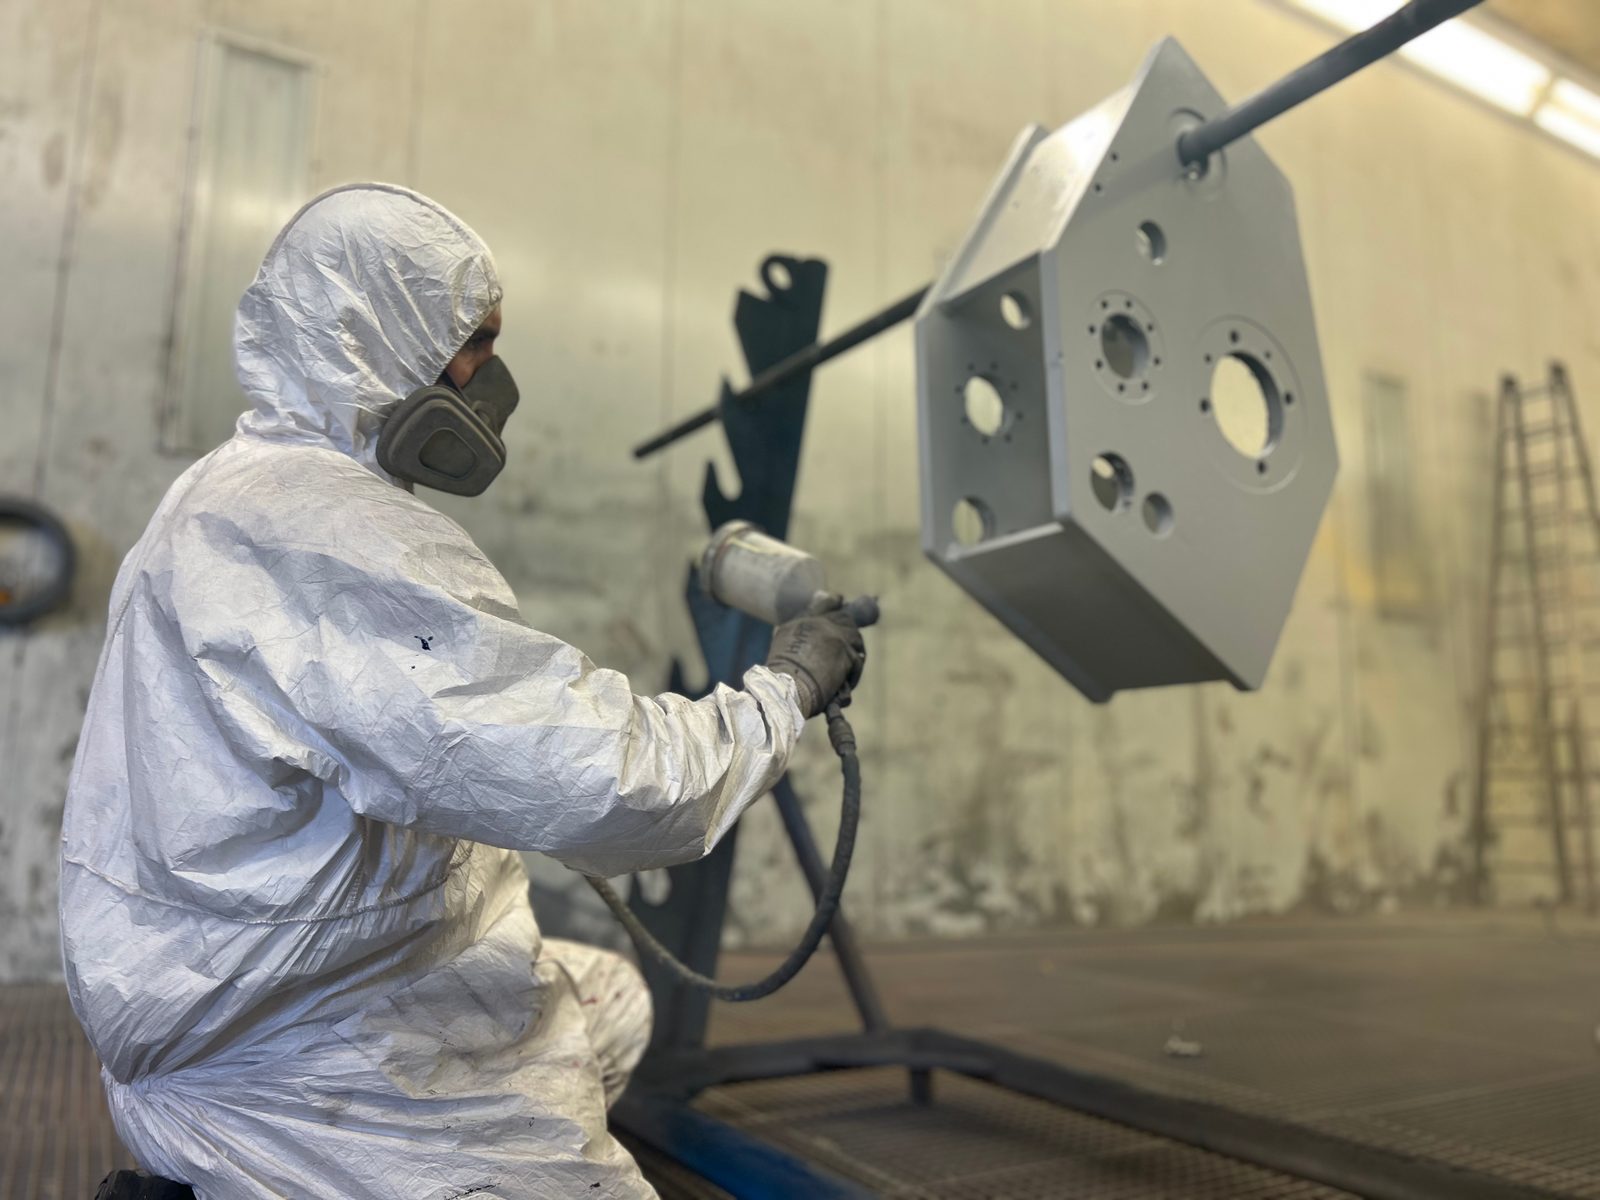
A végső simításokat házon belül végezzük: szemcseszórás Sa 2,5-ig és ipari festés EN ISO 12944 szerint a 25 méteres nagytérfogatú kabinban — korrózióvédelem egy kézből.
Sa 2,5 · EN ISO 12944 · kabin 25 × 7 × 6 m

Homokfúvás Sa 2,5-ig a 25 × 7 × 6 m nagytérfogatú kabinunkban — optimális tapadási alapfeltételek az EN ISO 12944 szerinti ipari festés előtt.

Ipari festés EN ISO 12944 szerint 25 × 7 × 6 m nagytérfogatú kabinban — acél, Hardox, rozsdamentes acél 50 t-ig, homokfúvással egy kézből.
Az egyedi darabokból kész részegység lesz: lakatos- és szerelési munkák, készülékgyártás és végszerelés — a tanúsított kötési minőség kézműves precizitással találkozik, minden egy fedél alatt.
Részegység-összeszerelés · lakatosmunkák · készülékgyártás

Hegesztett és mechanikailag megmunkált komponensek összeszerelése teljes részegységekké — nehéz teherbírású szerkezetek DIN EN 1090-2 EXC3 szerint, 50 t-ig.

Professzionális lakatosmunkák, illesztési és szerelési szolgáltatások acél részegységekhez és egyedi darabokhoz — a kézműves precizitás ipari gyártással találkozik.
A minőség végigfut az egész gyártáson — a végén pedig ott a dokumentált igazolás: tanúsított hegesztési felügyelet, a varratok roncsolásmentes vizsgálata, geometriai bemérés és mérési & vizsgálati jegyzőkönyv. Egyetlen átvételköteles alkatrész sem hagyja el az üzemet a megkövetelt igazolás nélkül.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · NDT DIN EN ISO 9712 szerint

A hegesztési varratokat és alkatrészeket a megfelelő NDT-eljárásokkal vizsgáljuk, és az eredményt projektspecifikusan dokumentáljuk rajz, szabvány és vevői előírás szerint — az alkatrész károsítása nélkül.

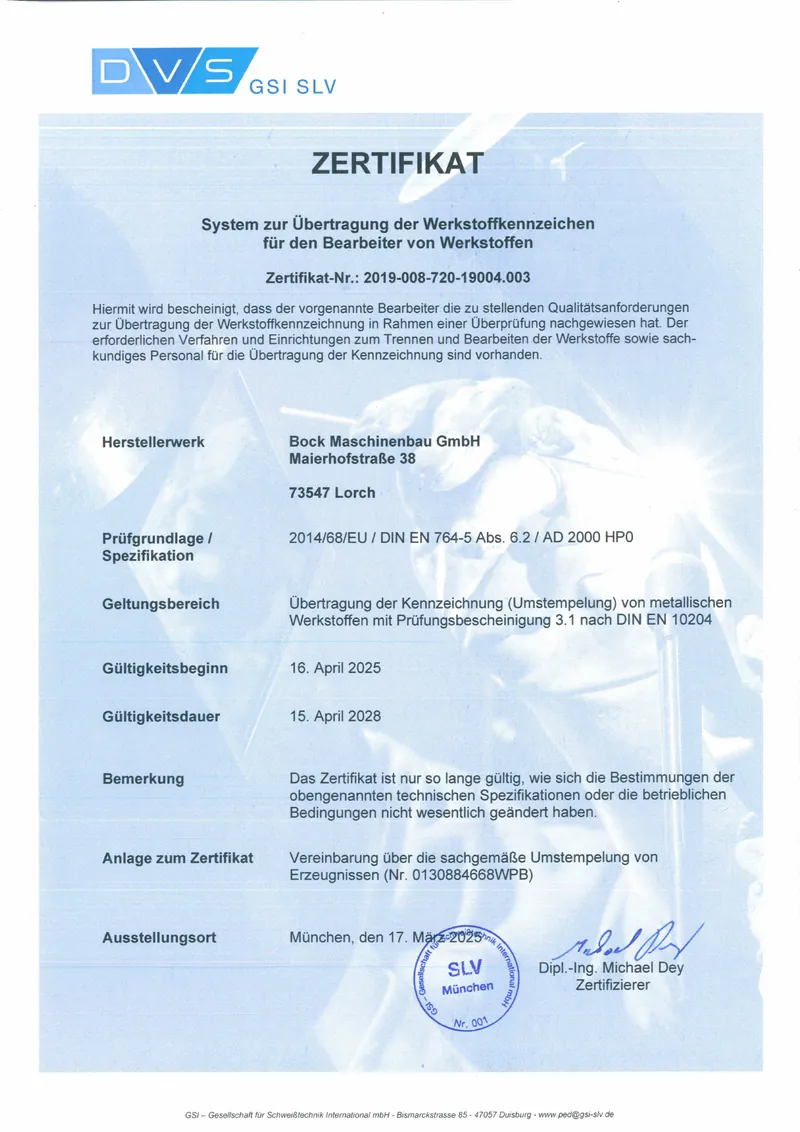
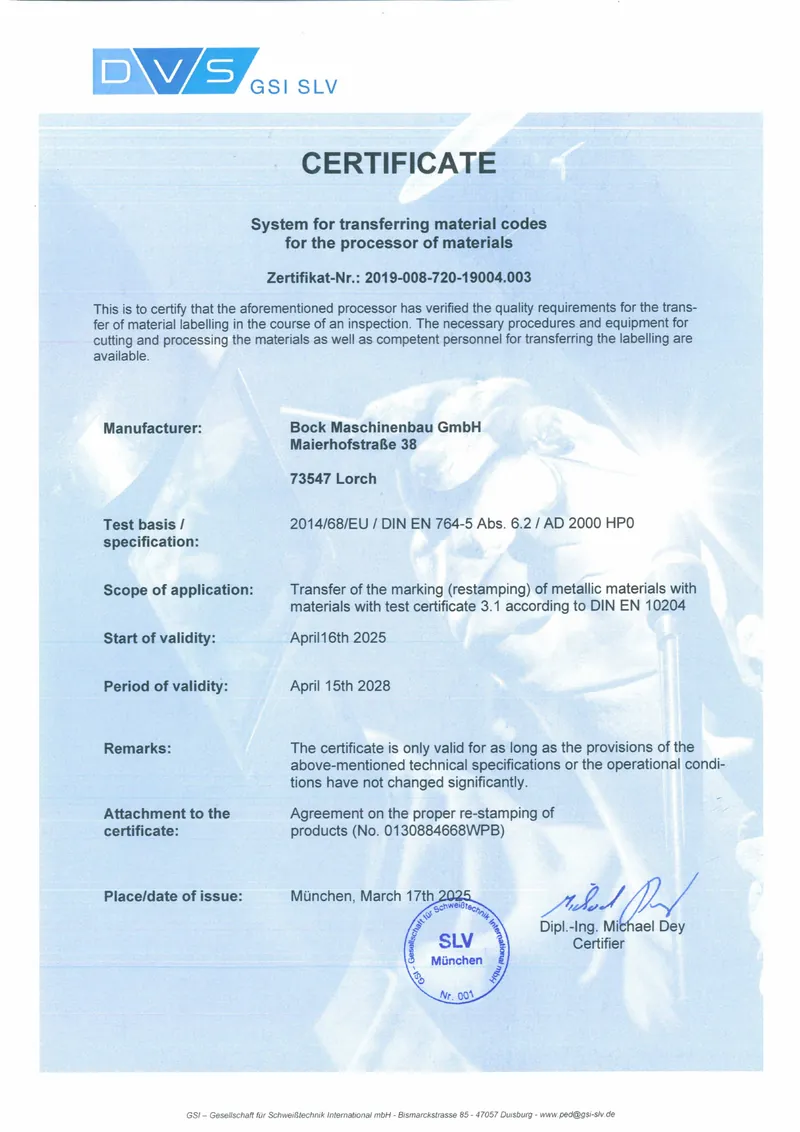
A GSI SLV München általi felhatalmazással átvisszük az EN 10204 szerinti anyagjelölést a 3.1-es műbizonylatról a lángvágott és kiszabott alkatrészekre — tisztán dokumentálva az egyes alkatrészekig.
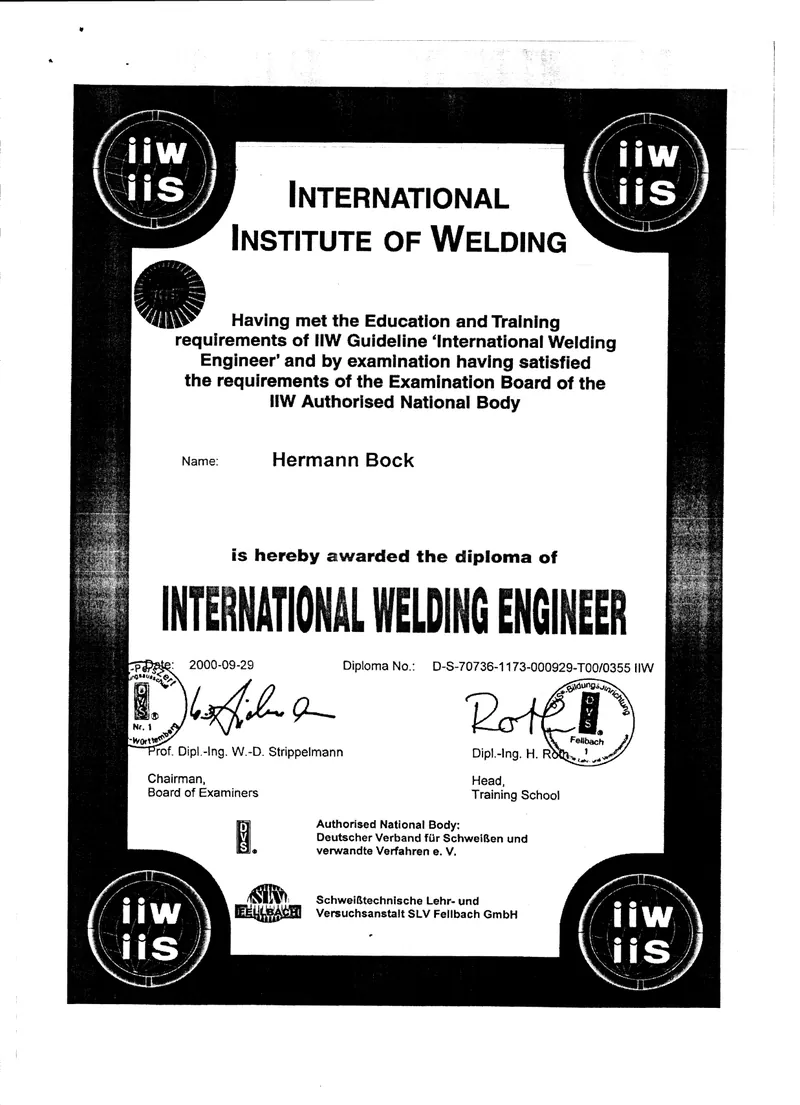
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — ellenőrzött kötési minőség, IWE/EWE hegesztési felügyelet által felügyelve.
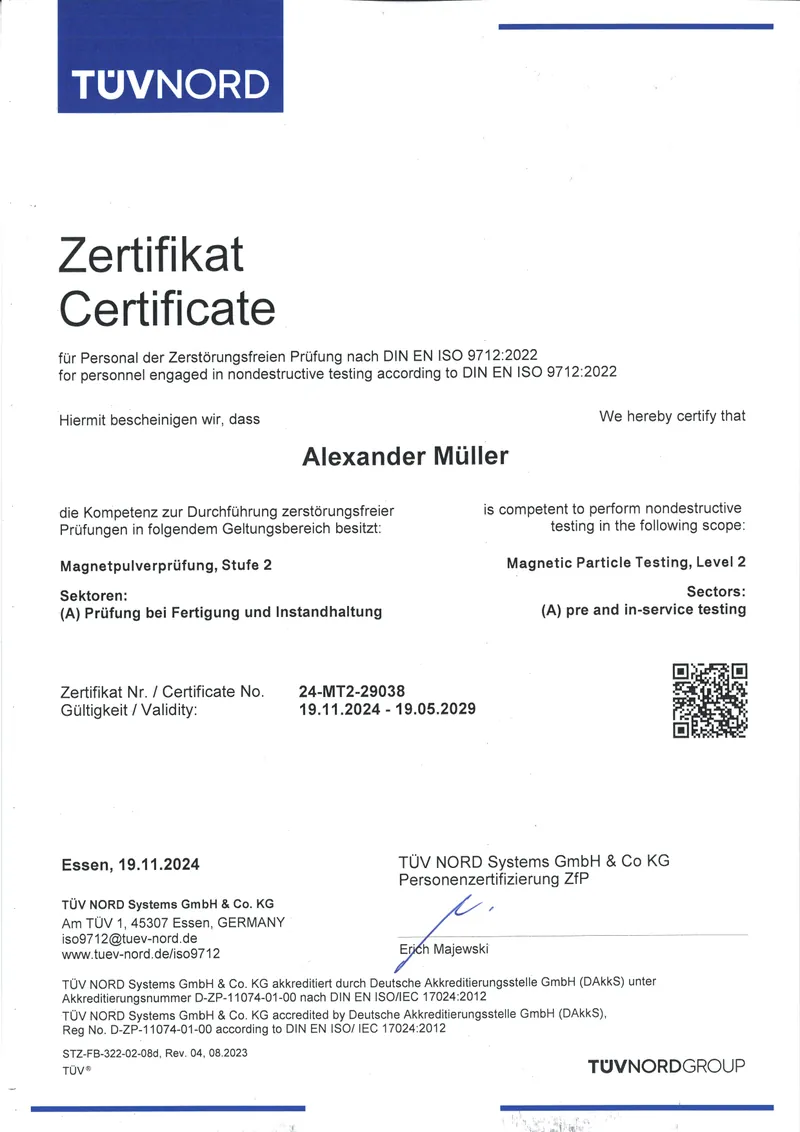
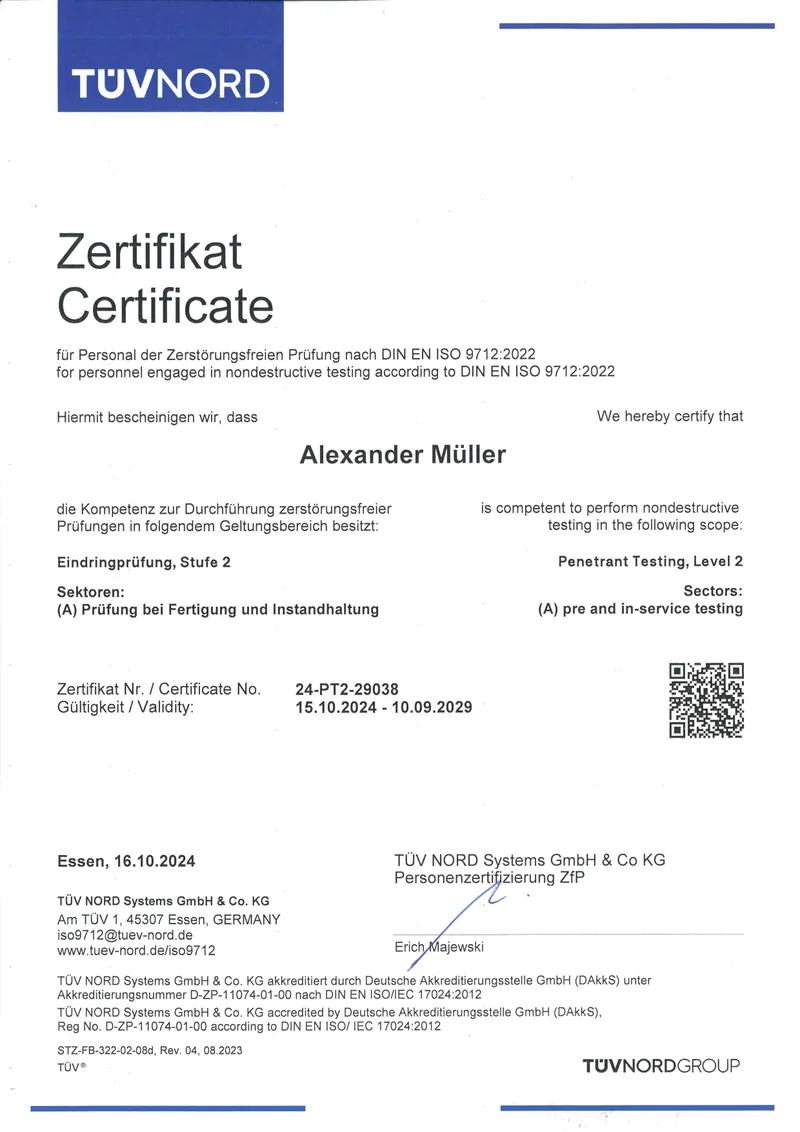
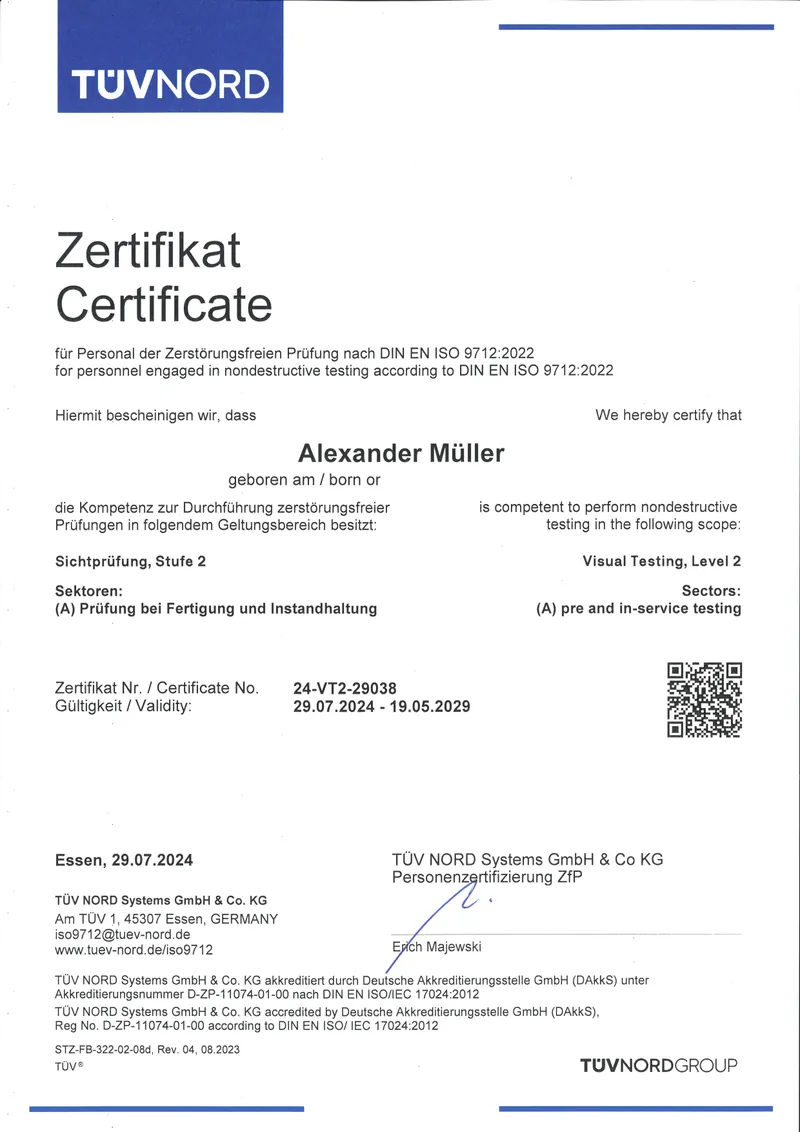
VT, PT és MT házon belül (Level 2, DIN EN ISO 9712), UT kooperációs partnerünkön keresztül — varratminőség igazolva alkatrészkárosodás nélkül.
Átbélyegzés EN 10204 szerint — a GSI SLV München általi felhatalmazással: adag és próba a 3.1-es műbizonylatról minden lángvágott alkatrészre.
Az alkatrészek geometriai bemérése — a CNC-megmunkálás előtt is — plusz a méretek és tűrések dokumentált vizsgálati jegyzőkönyve DIN EN ISO 9001 szerint.
Mind a nyolc lépés egymásba kapcsolódik — és nem áll meg az egyedi darabnál: speciális konténergyártás offshore alkalmazásokhoz és speciális gépgyártás vevői specifikáció szerint, gyártás és végszerelés teljesen házon belül, egyetlen külső beszállító nélkül.
Egyedi darabtól kissorozatig · gyártás + összeszerelés · teljesen házon belül

Speciális konténerek gyártása offshore és ipari alkalmazásokhoz — vevői előírás szerint gyártva, DIN EN 1090-2 EXC3 szerint tanúsítva.

Komplett gyártás speciális gépgyártáshoz és berendezésgyártáshoz — darugyártás, járműgyártás, víztisztítás és speciális mélyépítés egy kézből, egyedi darabtól kissorozatig.
Az elkopott, repedt vagy sérült acél részegységeket nem kell kicserélni: a hegesztéses javítás, a felrakó- és páncélhegesztés, a forgácsolásos helyreállítás, a szemcseszórás és a festés ugyanabban az üzemben kapcsolódik egymáshoz — más gyártók gyártmányai esetében is.
Hegesztéses javítás EXC3 · Felrakó- & páncélhegesztés · akár 50 t · idegen gyártmányok is

Repedések és törések hegesztése, elkopott felületek felépítése felrakó- és páncélhegesztéssel, majd forgácsolással méretre hozása — nehéz részegységek akár 50 t-ig.

Részegységek szétszerelése, szemcseszórása, kopásálló bélések cseréje, festése és újbóli összeszerelése — újként átadva, gazdaságosabban, mint egy új gyártás.
DIN EN 1090-2 & EN ISO 3834-2 — ellenőrzött hegesztési minőség teherhordó szerkezetekhez.
2 × 25 t-s daru és gépek olyan alkatrész-méretekhez, amelyeknél mások kénytelenek passzolni.
Kiszabástól a festésig külső beszállító nélkül — egy felelősség, egy kapcsolattartó.
Gyártás központilag Baden-Württembergben — rövid utak, tervezhető határidők, személyes kapcsolat.
Küldje el nekünk a rajzát vagy egy rövid megkeresést. Kötelezettségmentes árajánlatot kap — és egy kapcsolattartót, aki ismeri az alkatrészeit.