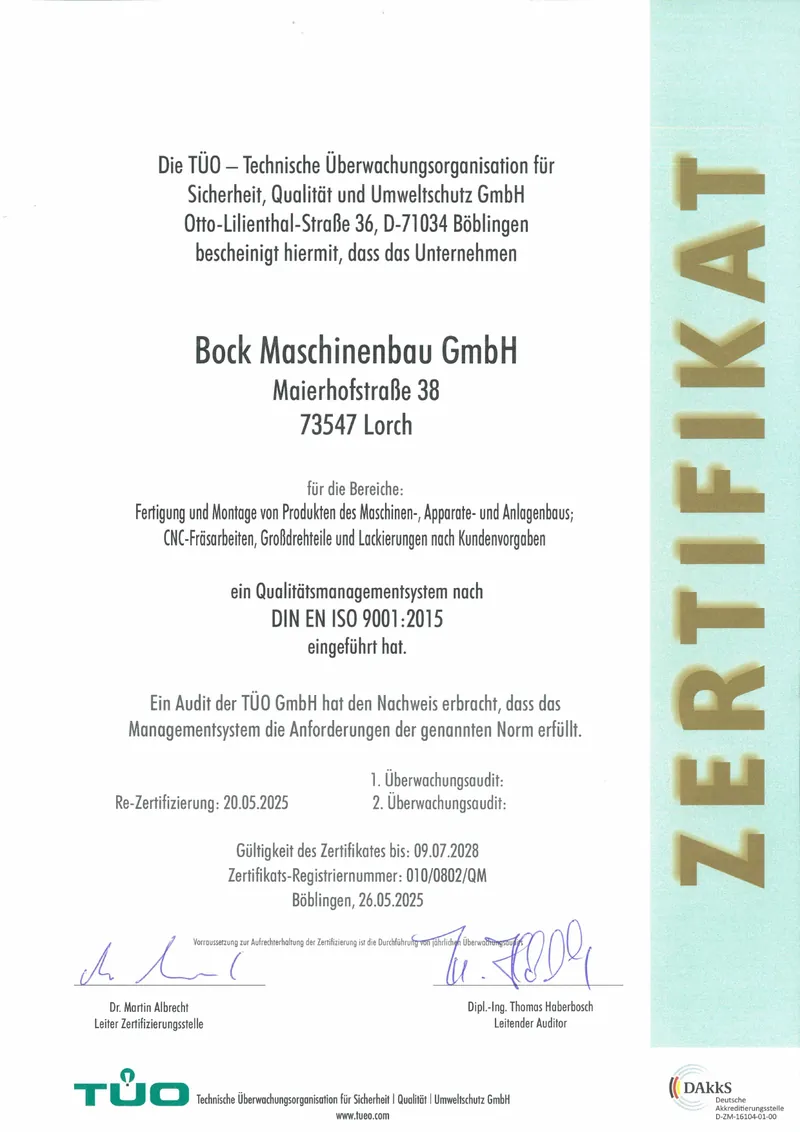
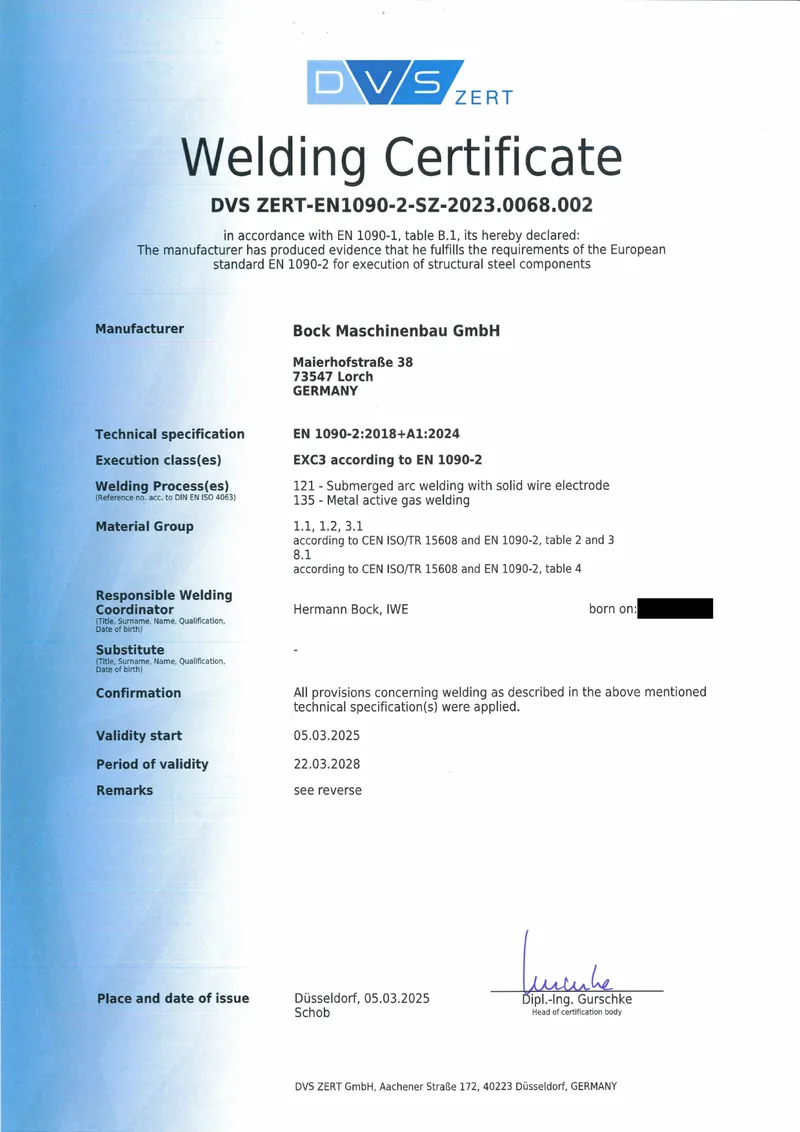
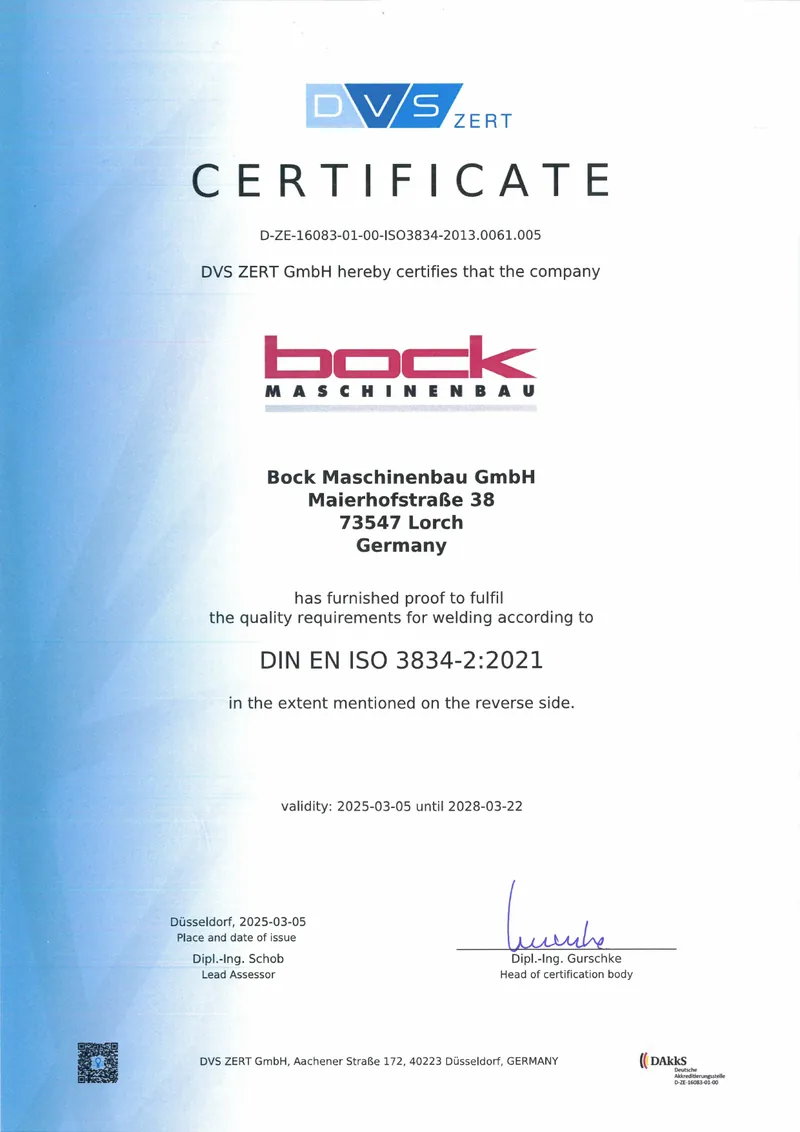
DIN EN 1090-2 EXC3
Gecertificeerd lasbedrijf voor dragende staalbouwproducten – gecertificeerd tot uitvoeringsklasse EXC3.
DVS ZERT · Zertifizierungsstelle des DVS als PDF downloadenSnijden, lassen, verspanen, oppervlaktebehandeling — de complete productie onder één dak in Lorch. Staalconstructies en grote onderdelen tot 50 t, CNC-bewerking van grote onderdelen tot 26 m onderdeellengte, gecertificeerd volgens EN 1090-2 EXC3.
Toesnijden, omvormen, gecertificeerd lassen, spanningsarme behandeling, CNC-grootdelenbewerking, oppervlak en montage — elke stap op één locatie, voor enkelstuks en series tot 50 ton. Per jaar verwerken wij enkele duizenden tonnen staal. Volg hieronder de weg van uw component door onze fabriek.
Constructiestaal, hogesterkte fijnkorrelstaal tot S1100, Hardox & slijtvaste staalsoorten, austenitisch roestvast staal, duplex en drukvatstaal — overwegend Europese kwaliteitsstaalsoorten, met keuringscertificaat 3.1 volgens EN 10204, uit eigen voorraad en in de passende toesnijding.
Alle verwerkte materialen bekijken
Eén fabriek · elke productiestap in-house


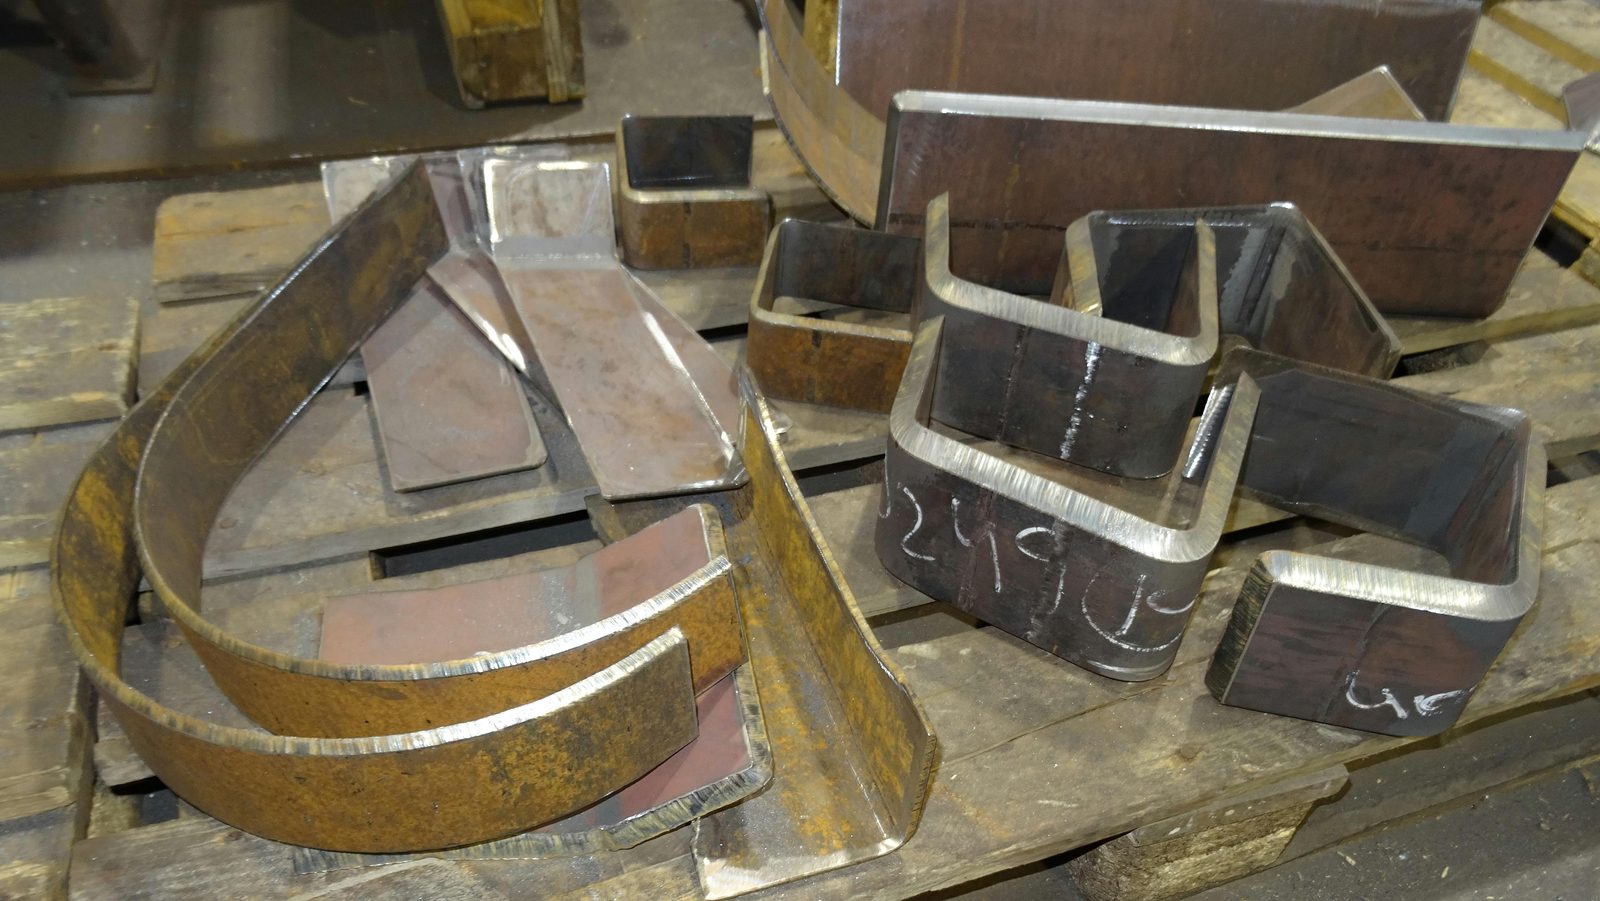
Van ruwstaal tot exacte contour — autogeen brandsnijden en CNC-plasma op 20-meterformaat, zaagtoesnijding uit eigen materiaalvoorraad, en voor buizen & holprofielen 3D-plasma en autogeen buissnijden tot daar waar de buislaser het opgeeft. Plaat zoals buis — alles op locatie.
Plaat tot 200 mm · buis tot 50 mm · 20.000 × 3.500 mm · afkanting ±45°

CNC-autogeen brandsnijden op 20 × 3,5 m formaat — staal en Hardox tot extreme wanddiktes, met automatische afkantsnede.

Hoogprecies plasmasnijden op groot formaat — inclusief automatische afkanthelling ±45°, staal, roestvast staal en Hardox.

Automatische zaagtoesnijding van buizen, profielen, dragers en rondmateriaal op maat — direct uit eigen materiaalvoorraad, snel en economisch.

Mechanisch plaat knippen op de plaatschaar — warmtevrij en zonder vervorming, schone kant tot 15 mm plaat op tot 6.100 mm lengte.
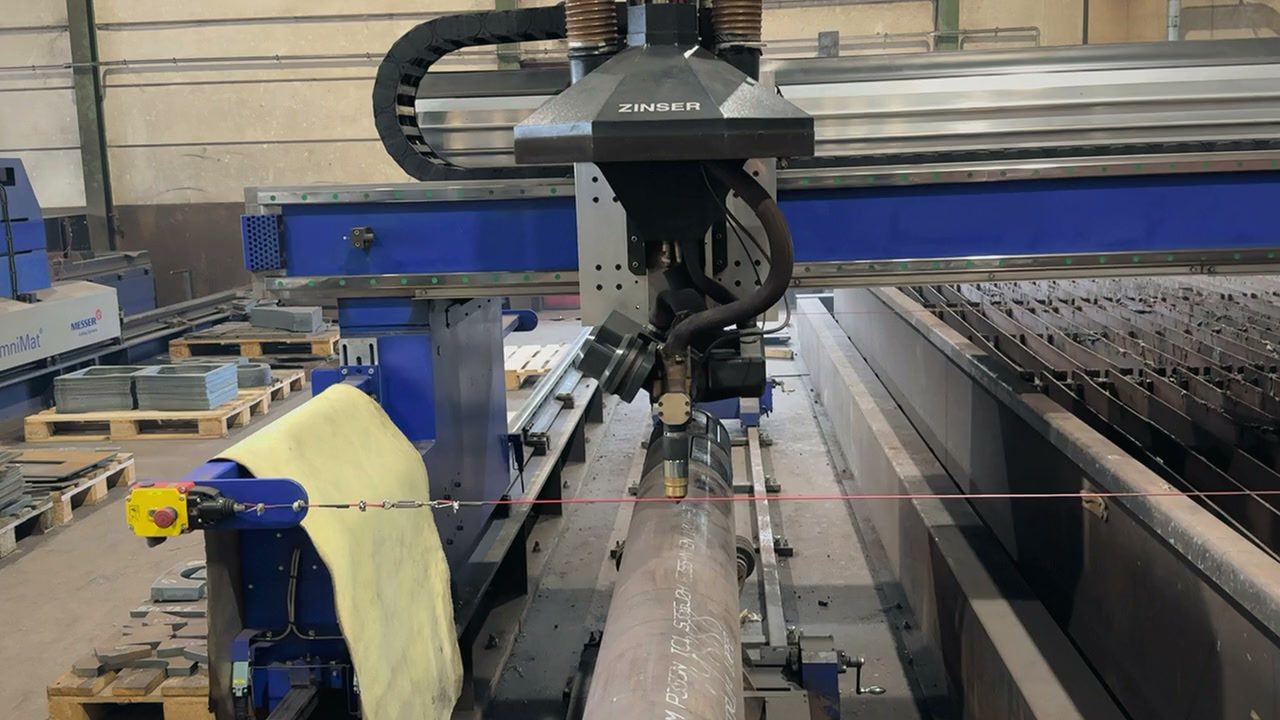
CNC-buisbewerking voor buizen, holprofielen en rondmateriaal — beide snijmethoden onder één dak: 3D-plasma-buissnijden voor contouren, uitklinkingen en verstekssneden tot 30 mm wanddikte in constructiestaal, roestvast staal, fijnkorrelstaal en slijtvast staal (Hardox); autogeen buissnijden voor massief staal tot 50 mm — constructiestaal, hogesterkte fijnkorrelstaal (S460–S1100) en slijtvast staal. Precies daar waar buislasers hun grenzen bereiken: geen outsourcing, alles op locatie Lorch.

CNC-gestuurd 3-assig plasmasysteem voor buizen en holprofielen — 3D-uitsnedes, uitklinkingen en verstekssneden in één werkgang, zonder tussenstappen. Daar waar buislasers hun grenzen bereiken.

CNC-kopieerbrandsnijmachine (Zinser) voor dikwandige buizen, profielen en holdragers uit massief staal en hogesterkte materialen — daar waar geen buislaser en geen plasma meer greep krijgt.
Uit de vlakke plaat ontstaat vorm: matrijsbuigen op afkantpersen tot 1.000 t en zwaar rondbuigen voor cilinders, kegels en speciale vormen.
1.000 t perskracht · Ø tot 8.000 mm · tot 120 mm plaatdikte

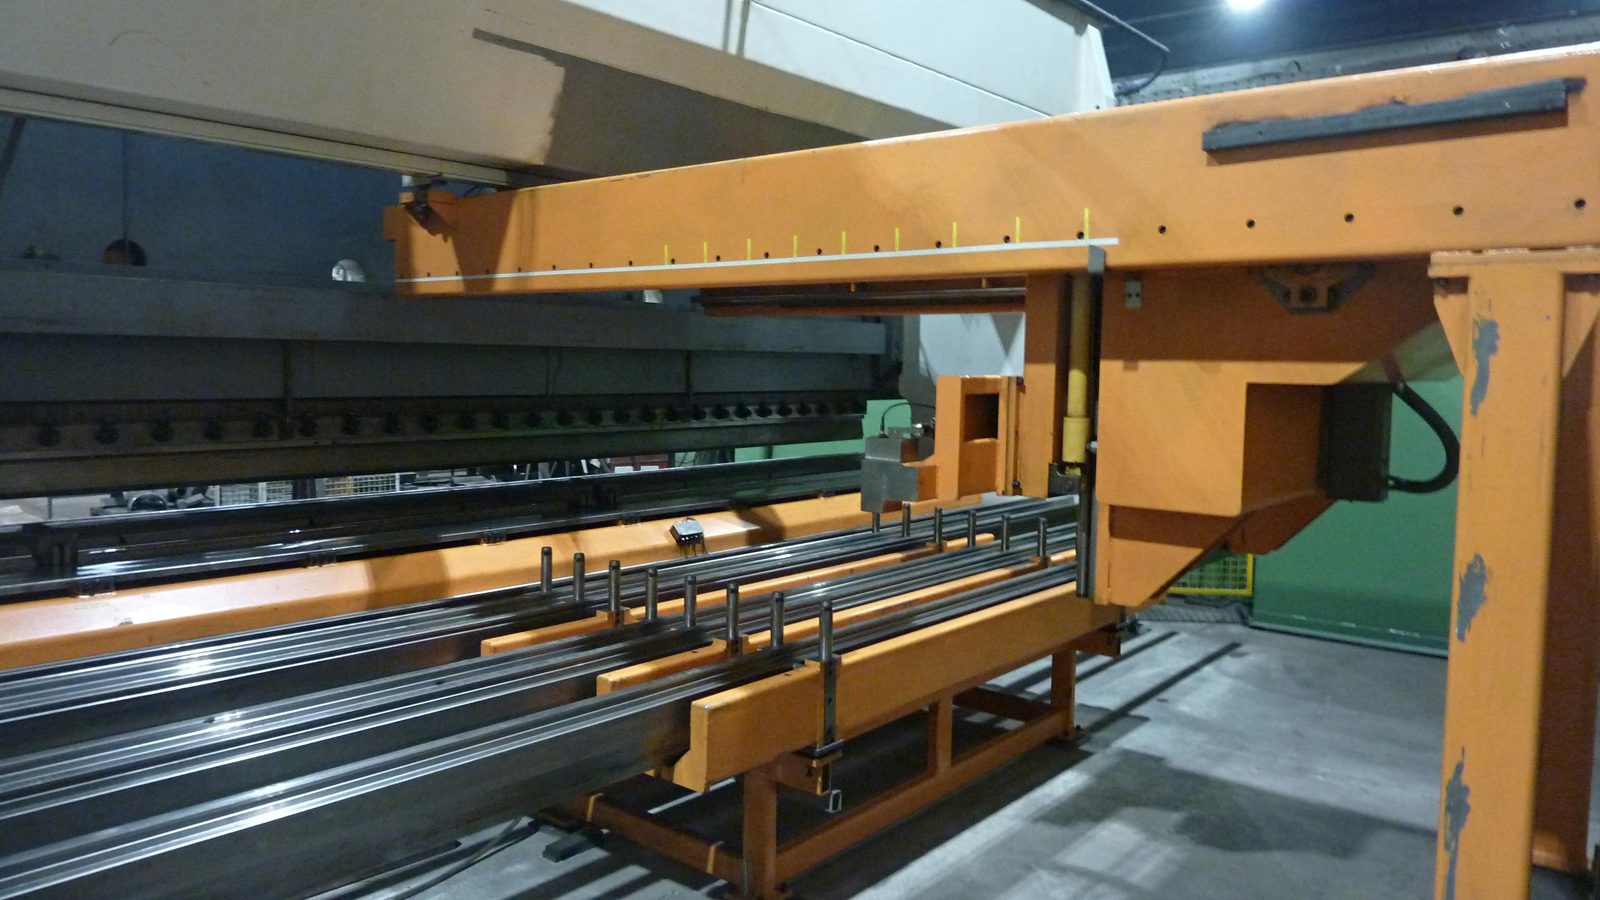
Matrijsbuigen van grote platen op afkantpersen tot 1.000 t perskracht — maatnauwkeurig en reproduceerbaar voor elk materiaal.

Zwaar plaatwalsen en rondbuigen voor cilinders, kegels en speciale vormen — staal, Hardox en roestvast staal tot extreme diameters.
DIN EN 1090-2 EXC3 gecertificeerd. MAG, TIG en onder poeder voor componenten tot 50 t — van de meerdelige lasbouwgroep tot het grootformaat zware onderdeel.
EXC3 · EN ISO 3834-2 · tot 50 t

Loonlassen volgens DIN EN 1090-2 EXC3 — MAG, TIG, voor staal, Hardox, roestvast staal en fijnkorrelstaal tot S1100, meerdelige samenstellingen met veel verbindingen.

Geautomatiseerd onder poeder lassen met ESAB-masten tot 7 m uitlading en 1.250 A — diepste, hogesterkte naden op zware delen.

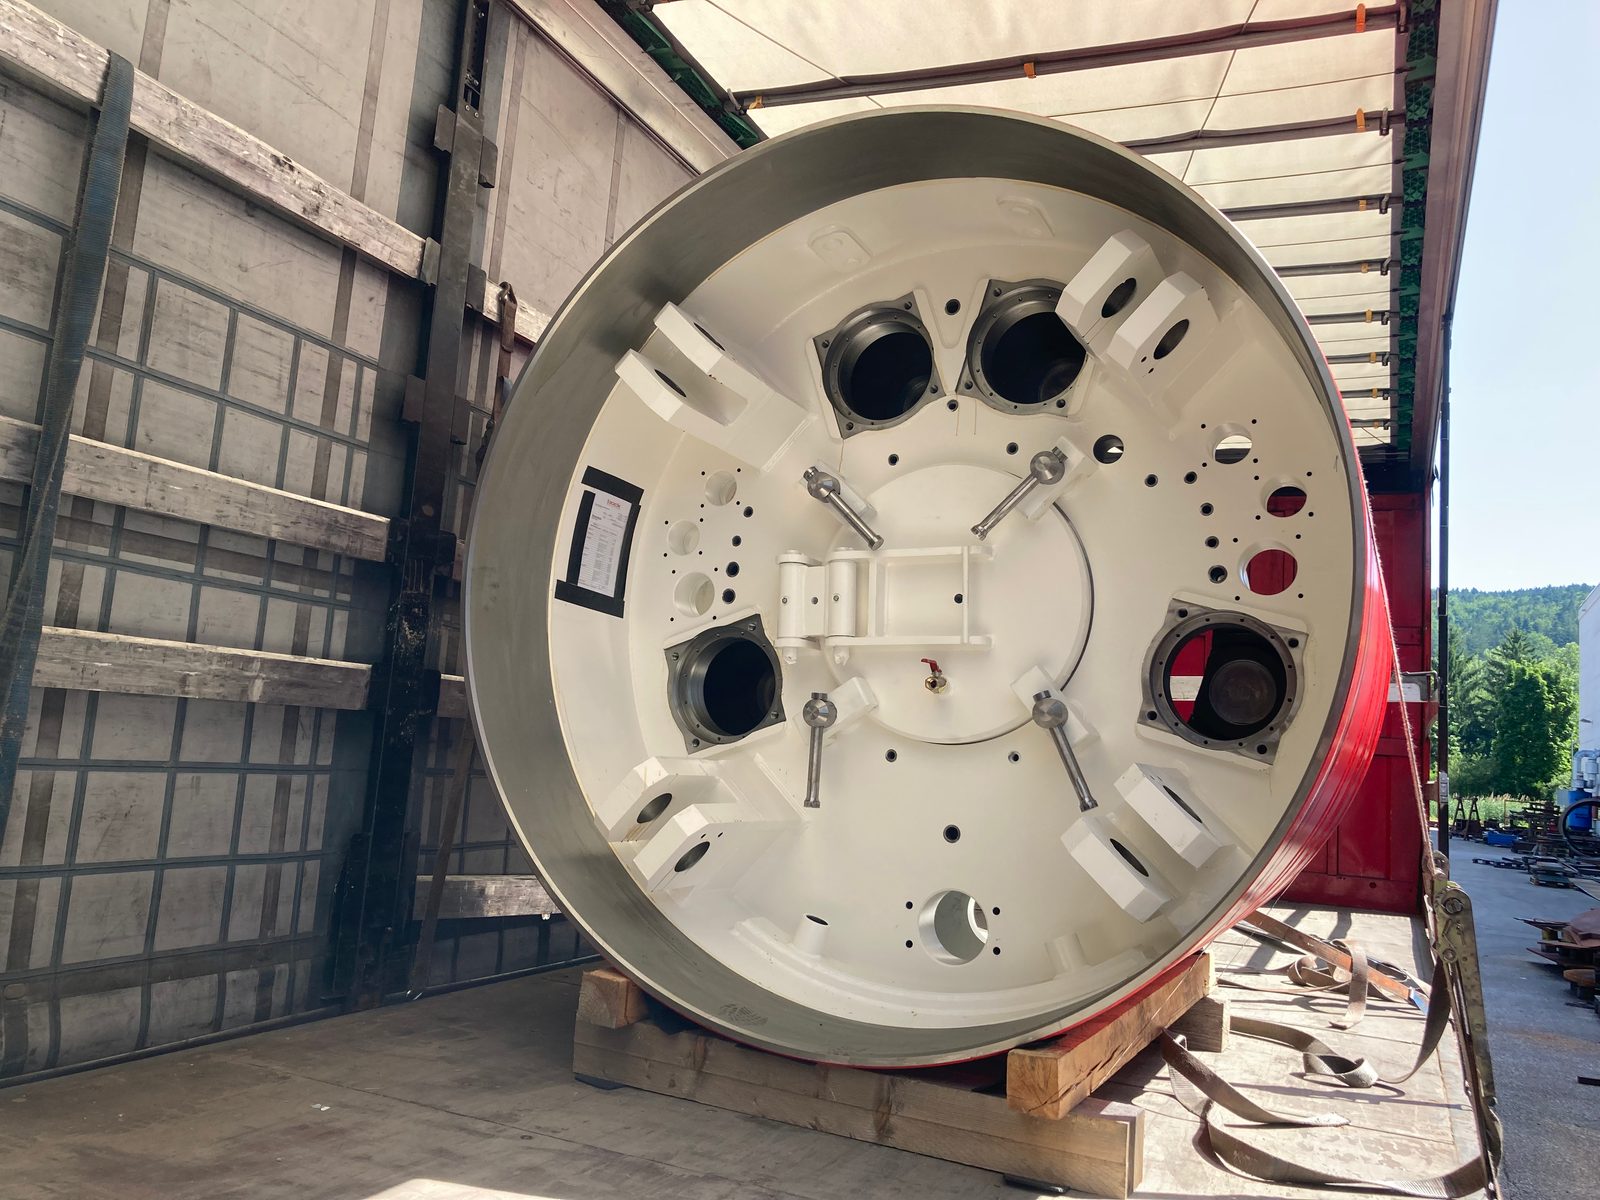
Grootformaat enkelvoudige componenten en constructies tot 50 t aan het 2×25-t-kraansysteem — DIN EN 1090-2 EXC3, staal, Hardox en fijnkorrelstaal tot S1100.
Lassen brengt warmte — en warmte brengt eigenspanningen en vervorming. Beide nemen wij de componenten voor de bewerking af: trillingsontspannen bouwt spanningen af zonder oven, vlamrichten corrigeert de vervorming. Zo blijft het onderdeel duurzaam maatvast.
Trillingsontspannen (VSR) · vlamrichten · zonder spanningsarmgloeien

VSR-behandeling voor reductie van eigenspanningen — snel, economisch, zonder warmte. Ideaal voor lasconstructies als alternatief voor spanningsarmgloeien.

Thermisch richten van lasconstructies en grote componenten — gericht verwarmen corrigeert lasvervorming en waarborgt de maatvastheid, ook bij zware delen tot 50 t.

Tussen snijden en montage verlaat geen enkel onderdeel ons huis.
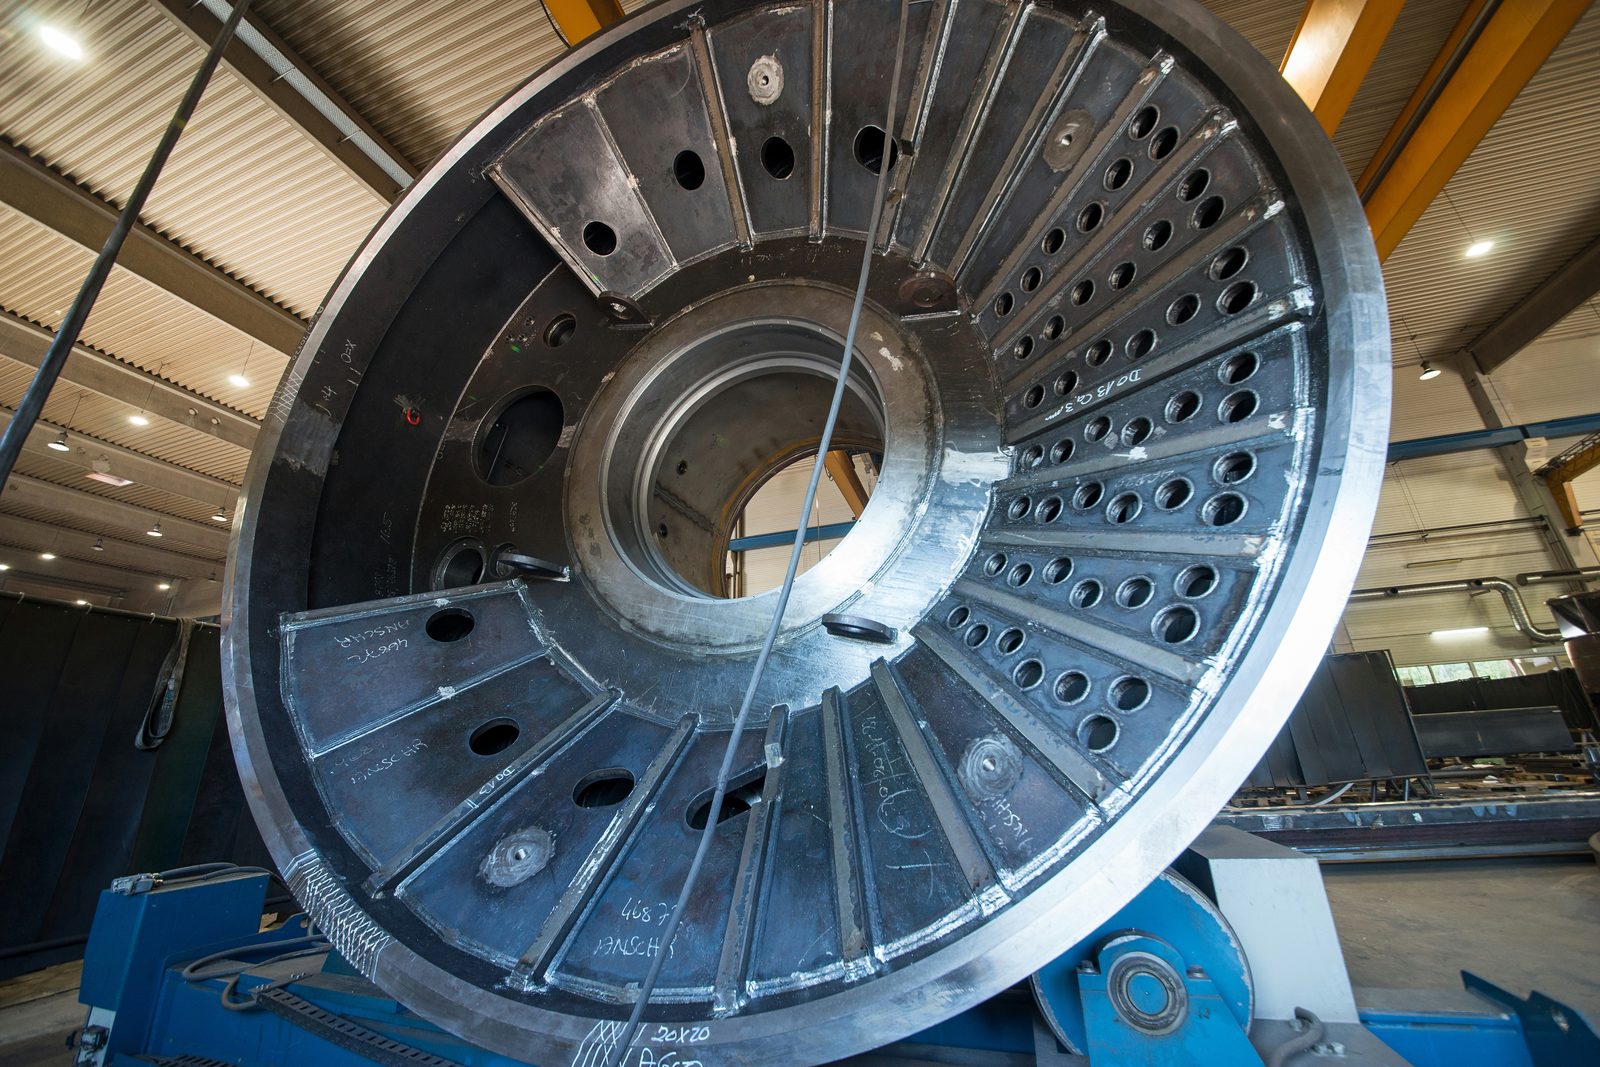
CNC-grootdelenbewerking voor zware delen: carrouseldraaien tot Ø 4.800 mm, portaalfrezen tot 26 meter verplaatsingsweg en drie CNC-horizontale boorwerken met draaitafel — maatnauwkeurig en reproduceerbaar.
Ø tot 4.800 mm · portaalfrezen 26 m · 3 × boorwerk · tot 50 t

Loondraaien van zware delen op carrouseldraaibanken — grootflenzen, draaikransen en rotatiesymmetrische componenten tot grote diameters.

Twee portaalfreesmachines met 30°-zwenkfreeskop en aan beide zijden ondersteund portaal — maximale stijfheid voor lange, grootformaat componenten.

Soraluce FR 20.000 met zwenkbare freeskop en draaitafel — naar boven open werkruimte voor omvangrijke, hoge zware delen: frezen, boren, uitkotteren.

Drie TOS-Varnsdorf WHN 13 CNC met draaitafel — nauwkeurig boren, uitkotteren en frezen aan zware componenten, parallel geproduceerd en op tijd.

Het overzicht: portaalfrezen, meerijdend-kolom-frezen, horizontale boorwerken en carrouseldraaien voor zware delen tot 50 t — alle methoden onder één dak.

Radiaalboren, verzinken en ruimen tot Ø 90 mm — draadsnijden tot M60 aan grote delen uit staal, roestvast staal en Hardox.
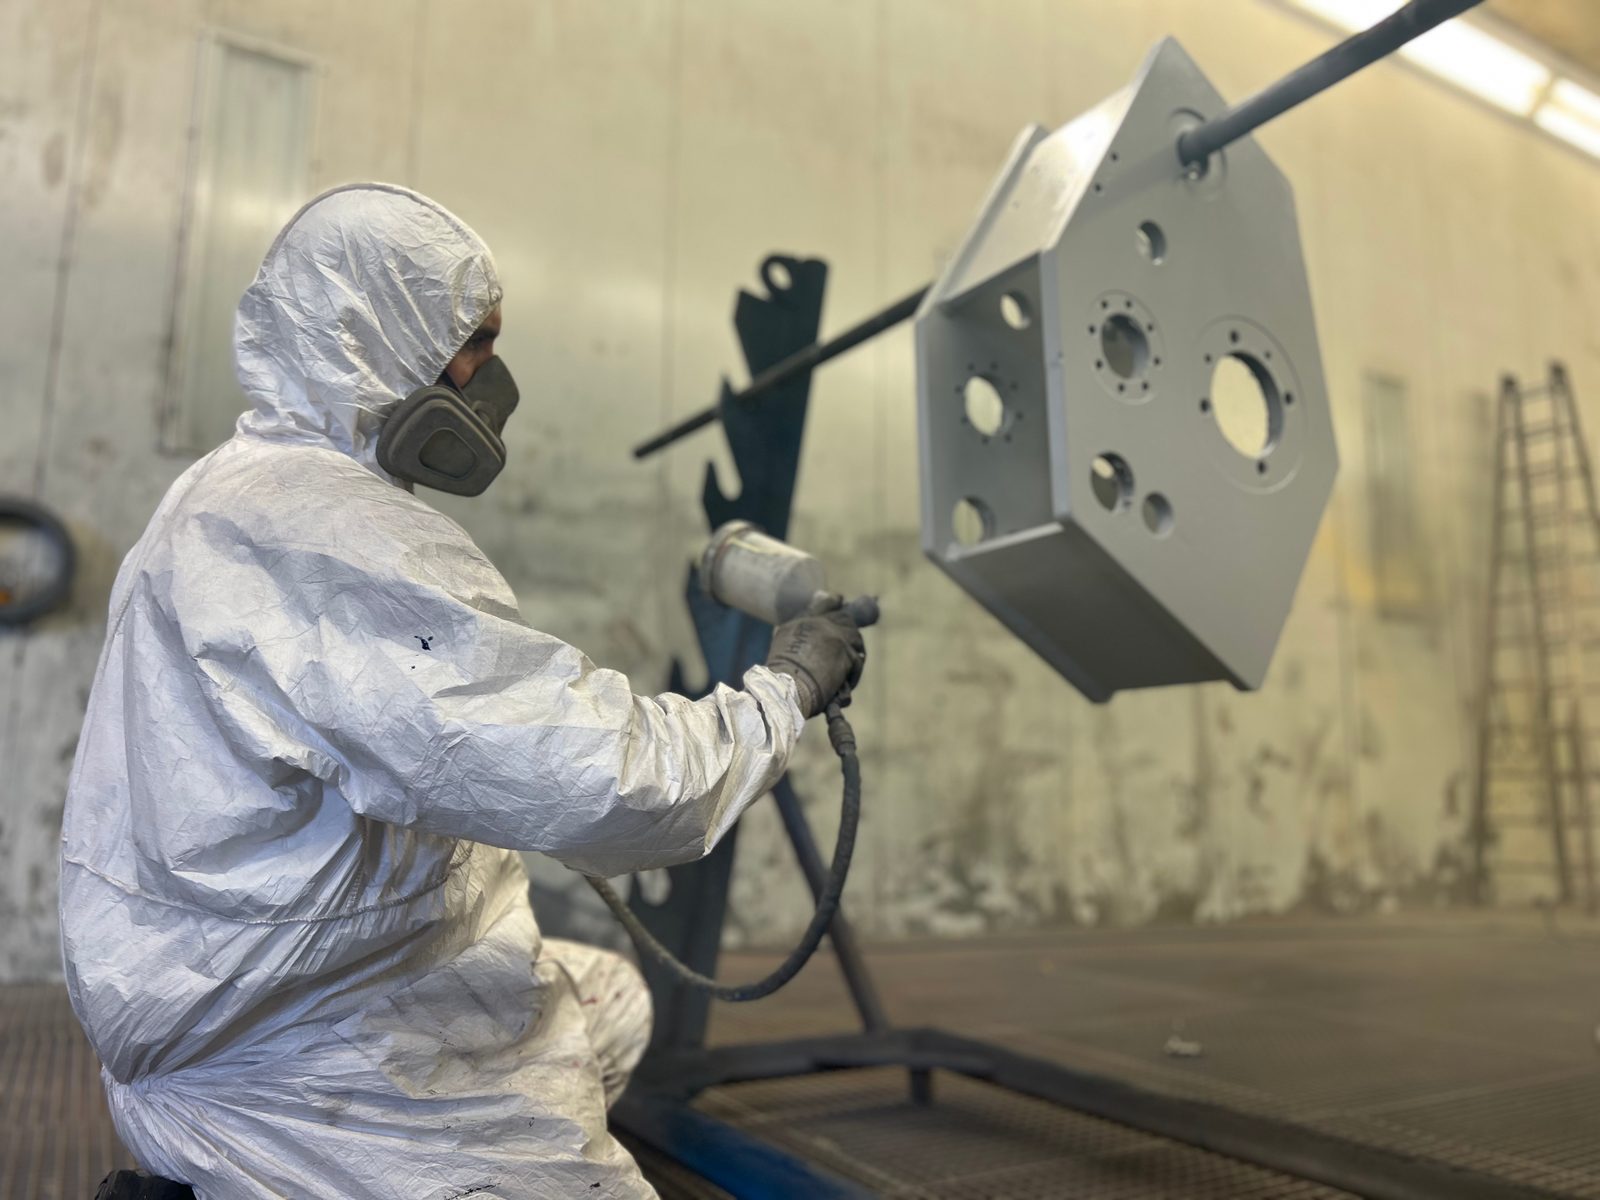
De laatste afwerking geven wij in-house: stralen tot Sa 2,5 en industriële lakwerk volgens EN ISO 12944 in de 25-meter-grootruimtecabine — corrosiebescherming uit één hand.
Sa 2,5 · EN ISO 12944 · cabine 25 × 7 × 6 m

Zandstralen tot Sa 2,5 in onze 25 × 7 × 6 m grootruimtecabine — optimale hechtgrondcondities vóór industriële lakwerk volgens EN ISO 12944.

Industriële lakwerk volgens EN ISO 12944 in 25 × 7 × 6 m grootruimtecabine — staal, Hardox, roestvast staal tot 50 t, zandstralen uit één hand.
Uit losse onderdelen ontstaat de afgewerkte bouwgroep: bankwerk- en montagewerkzaamheden, gereedschapsbouw en eindmontage — gecertificeerde verbindkwaliteit ontmoet ambachtelijke precisie, alles onder één dak.
Bouwgroepmontage · bankwerkwerkzaamheden · gereedschapsbouw

Montage van gelaste en mechanisch bewerkte componenten tot complete bouwgroepen — zwaarlastconstructies volgens DIN EN 1090-2 EXC3, tot 50 t.

Professionele bankwerkwerkzaamheden, aanpas- en montagediensten voor staalbouwgroepen en losse onderdelen — ambachtelijke precisie ontmoet industriële productie.
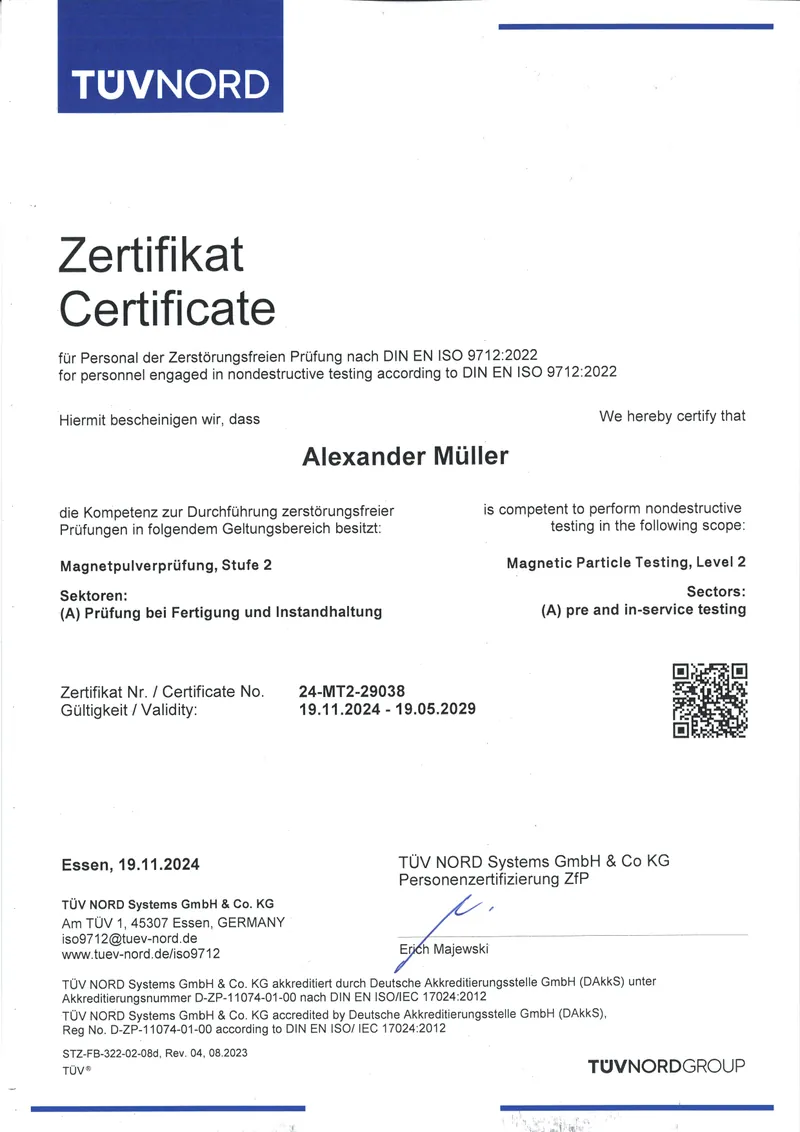
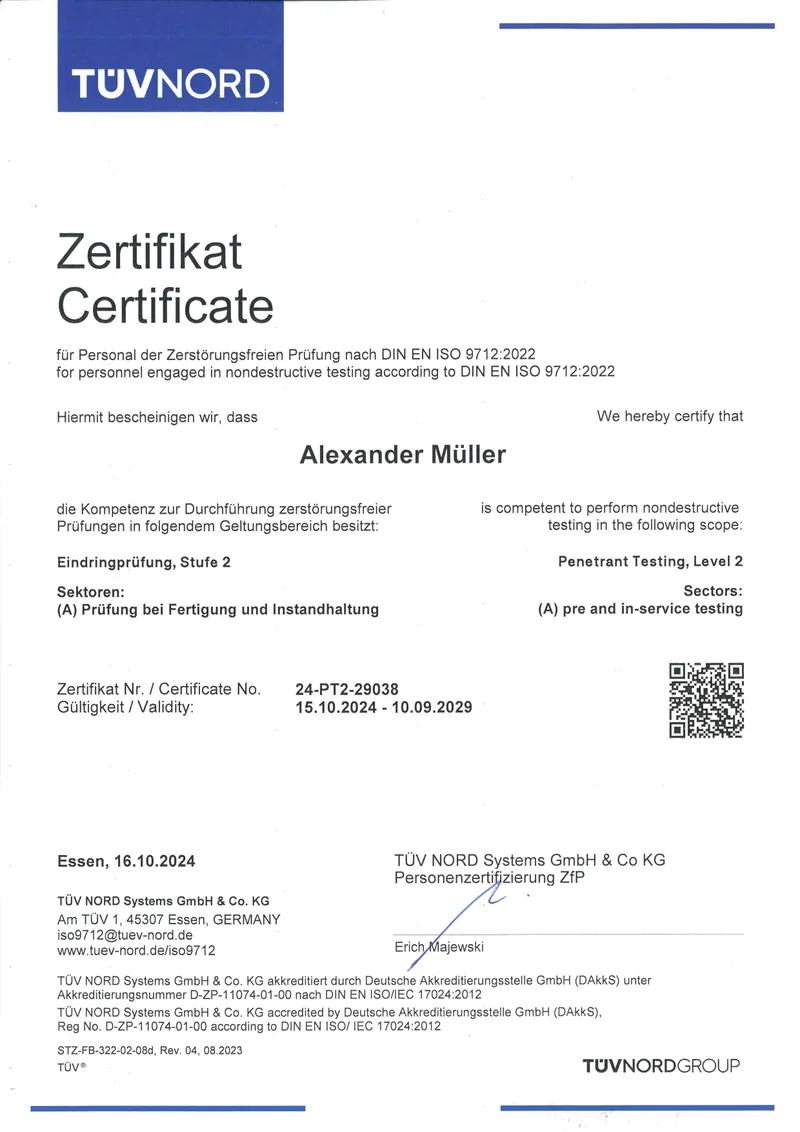
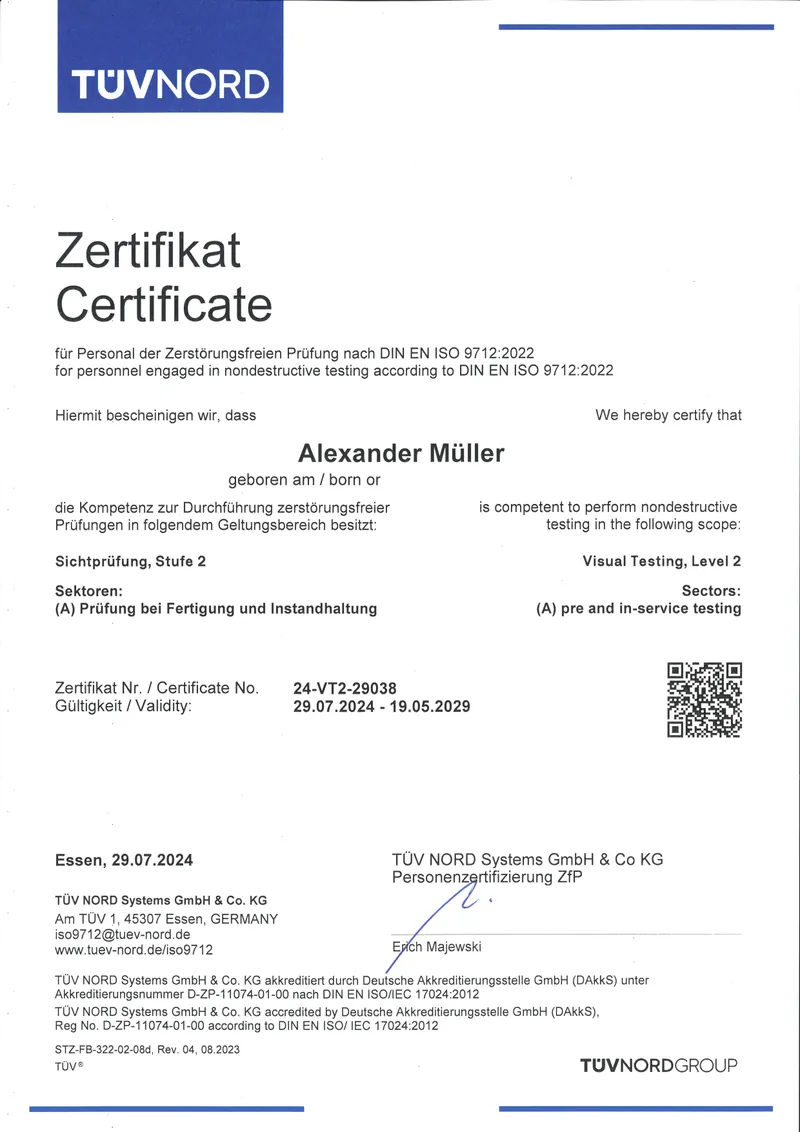
Kwaliteit loopt door de hele productie — en aan het eind staat het gedocumenteerde bewijs: gecertificeerd lastoezicht, niet-destructief onderzoek van de naden, geometrische opmeting en meet- & keuringsprotocol. Geen keuringsplichtig component verlaat de fabriek zonder het vereiste bewijs.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · NDO volgens DIN EN ISO 9712

Lasnaden en componenten keuren wij met de passende NDO-methoden en documenteren het resultaat projectgebonden volgens tekening, norm en klantspecificatie — zonder het component te beschadigen.

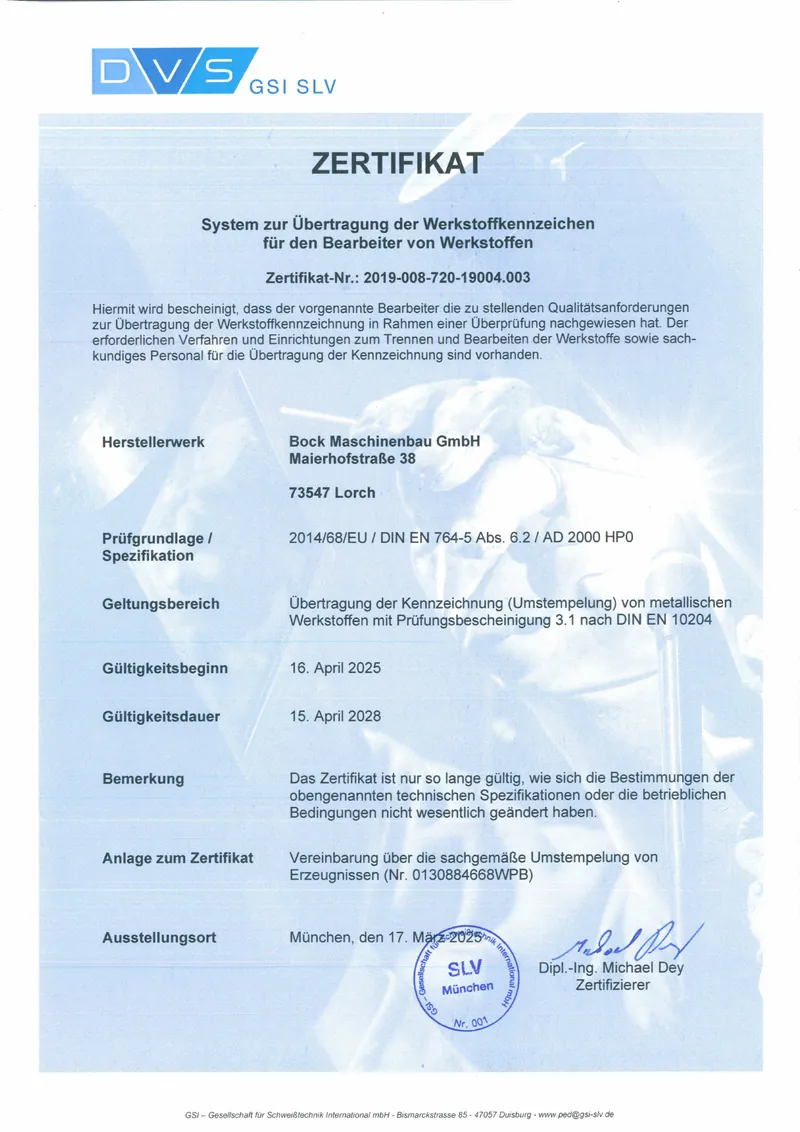
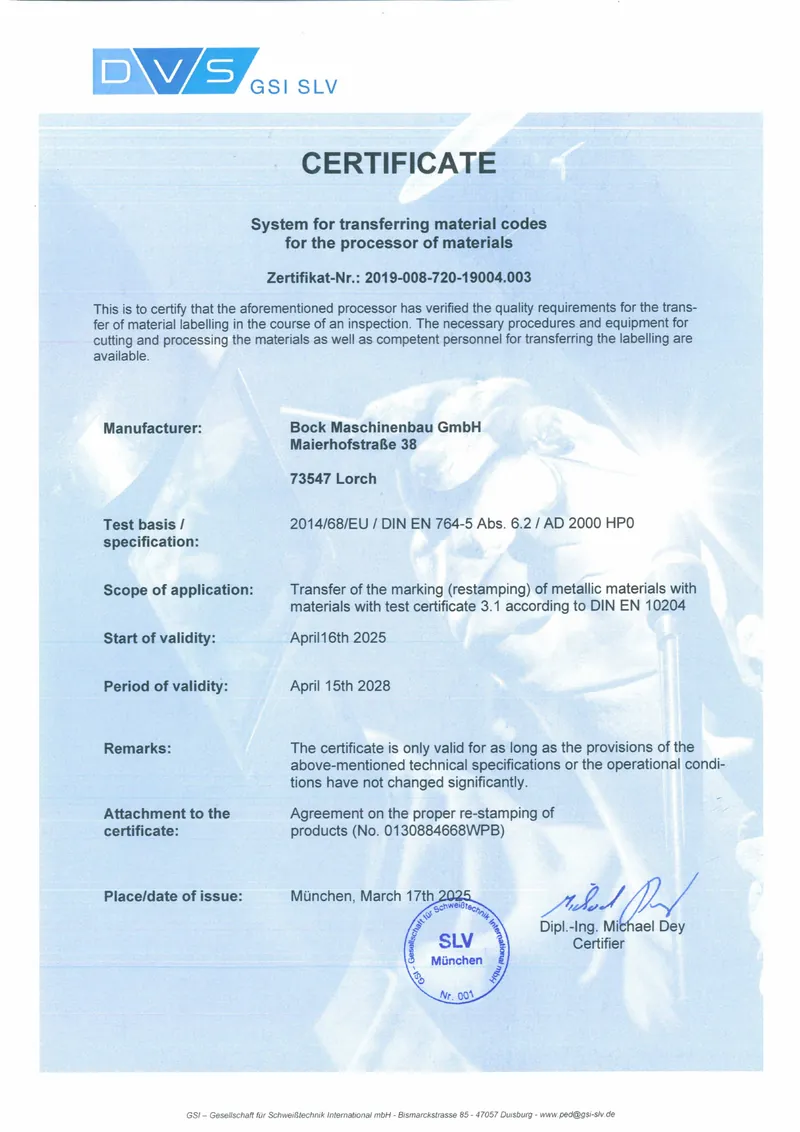
Gemachtigd door de GSI SLV München dragen wij de materiaalidentificatie volgens EN 10204 over van het keuringscertificaat 3.1 op brand- en toesnijddelen — zuiver gedocumenteerd tot het afzonderlijke component.
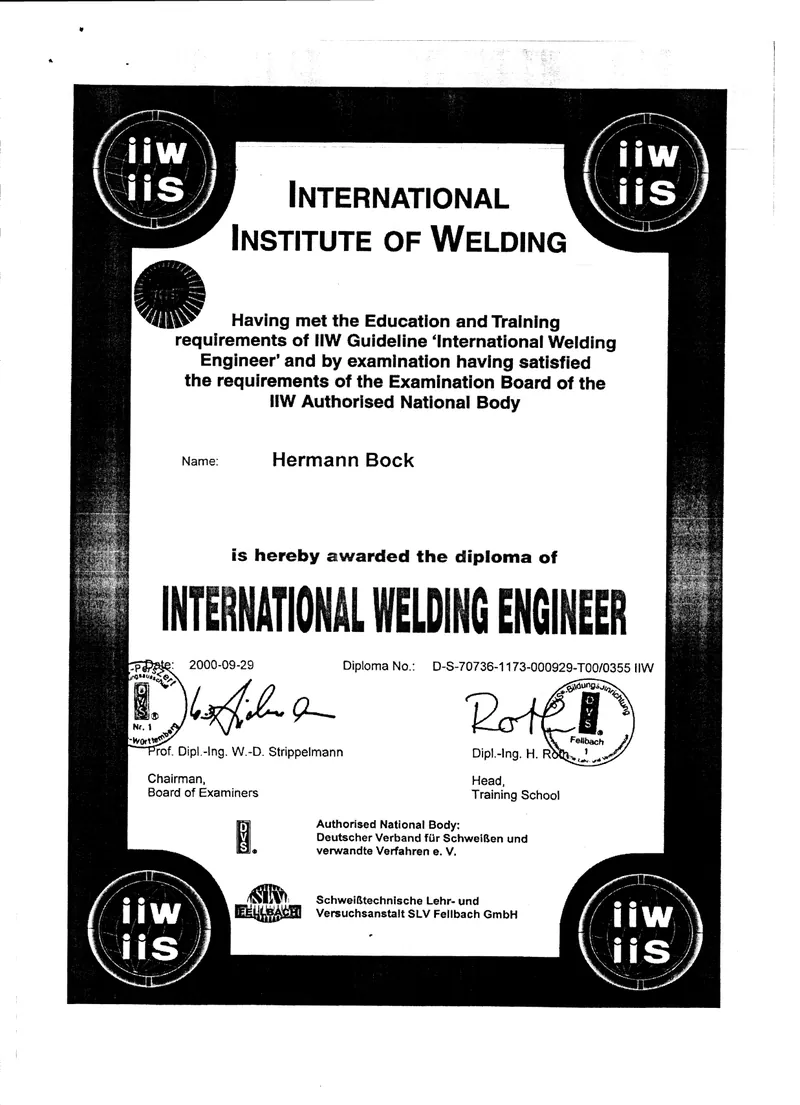
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — gekeurde verbindkwaliteit, bewaakt door lastoezicht IWE/EWE.
VT, PT en MT in-house (Level 2, DIN EN ISO 9712), UT via onze samenwerkingspartner — naadkwaliteit aangetoond zonder componentschade.
Overstempeling volgens EN 10204 — gemachtigd door de GSI SLV München: charge en proef van het keuringscertificaat 3.1 op elk branddeel.
Geometrische opmeting van de componenten — ook vóór de CNC-bewerking — plus gedocumenteerd keuringsprotocol van de maten en toleranties volgens DIN EN ISO 9001.
Alle acht stappen grijpen in elkaar — en eindigen niet bij het losse onderdeel: speciale containerbouw voor offshore-toepassingen en speciale machinebouw naar klantspecificatie, productie en eindmontage volledig in-house, zonder ook maar één externe toeleverancier.
Enkelstuk tot kleinserie · productie + montage · volledig in-house

Productie van speciale containers voor offshore- en industriële toepassingen — naar klantspecificatie geproduceerd, gecertificeerd volgens DIN EN 1090-2 EXC3.

Complete productie voor speciale machinebouw en installatiebouw — kraanbouw, voertuigbouw, waterbehandeling en speciale funderingstechniek uit één hand, enkelstuk tot kleinserie.
Versleten, gescheurde of beschadigde stalen samenstellingen hoeven niet te worden vervangen: lasreparatie, oplas- en pantserlassen, verspanend herstel, stralen en lakken grijpen in hetzelfde bedrijf in elkaar — ook voor producten van andere fabrikanten.
Lasreparatie EXC3 · oplas- & pantserlassen · tot 50 t · ook externe producten

Scheuren en breuken lassen, versleten oppervlakken door oplassen en pantserlassen opbouwen en verspanend weer op maat brengen — zware samenstellingen tot 50 t.

Samenstellingen demonteren, stralen, slijtvaste bekledingen vernieuwen, lakken en weer monteren — als nieuw opgeleverd, voordeliger dan een nieuwbouw.
DIN EN 1090-2 & EN ISO 3834-2 — gekeurde laskwaliteit voor dragende constructies.
2 × 25-t-kraan en machines voor componentafmetingen waar anderen moeten passen.
Toesnijden tot lakwerk zonder externe toeleverancier — één verantwoordelijkheid, één aanspreekpartner.
Productie centraal in Baden-Württemberg — korte wegen, planbare termijnen, persoonlijk contact.
Stuur ons uw tekening of een korte aanvraag. U ontvangt een vrijblijvende offerte — en een aanspreekpartner die uw onderdelen kent.