DIN EN 1090-2 EXC3
Taşıyıcı çelik yapı ürünleri için kaynak işletmesi – EXC3 uygulama sınıfına kadar sertifikalı.
DVS ZERT · Zertifizierungsstelle des DVS dosyasını PDF olarak indirKesme, kaynak, talaşlı imalat, yüzey işlem — tek çatı altında eksiksiz üretim, Lorch'ta. 50 t'ye kadar çelik konstrüksiyonlar ve büyük parçalar, 26 m parça boyuna kadar CNC büyük parça işleme, EN 1090-2 EXC3 sertifikalı.
Kesim, şekillendirme, sertifikalı kaynak, gerilim giderme, CNC büyük parça işleme, yüzey ve montaj — her adım tek lokasyonda, tekil parçalar ve 50 tona kadar seriler için. Yılda birkaç bin ton çelik işliyoruz. Aşağıda parçanızın fabrikamızdaki yolunu takip edin.
Yapı çeliği, S1100'a kadar yüksek mukavemetli ince taneli yapı çeliği, Hardox & aşınmaya dayanıklı çelikler, östenitik paslanmaz çelik, dubleks ve basınçlı kap çeliği — ağırlıklı olarak Avrupa kalite çelikleri, EN 10204'e göre 3.1 muayene sertifikası ile, kendi deposundan ve uygun kesimde.
İşlenen tüm malzemeleri görüntüleyin
Bir fabrika · her imalat adımı kendi bünyemizde


Ham çelikten tam kontura — 20 metre formatında oksijenle kesim ve CNC plazma, kendi malzeme deposundan testere kesimi ve borular & içi boş profiller için 3D plazma ve boru lazerinin pes ettiği yere kadar oksijenle boru kesimi. Sac da boru da — hepsi tek lokasyonda.
200 mm'ye kadar sac · 50 mm'ye kadar boru · 20.000 × 3.500 mm · pah ±45°

20 × 3,5 m formatında CNC oksijenle kesim — çelik ve Hardox, aşırı et kalınlıklarına kadar, otomatik pah kesimiyle.

Büyük formatta yüksek hassasiyetli plazma kesim — otomatik ±45° pah eğimi dâhil, çelik, paslanmaz çelik ve Hardox.

Boruların, profillerin, kirişlerin ve yuvarlak malzemenin ölçüye göre otomatik testere kesimi — doğrudan kendi malzeme deposundan, hızlı ve ekonomik.

Giyotin makasta mekanik sac kesimi — ısısız ve çarpılmasız, 15 mm saca kadar temiz kenar, 6.100 mm uzunluğa kadar.
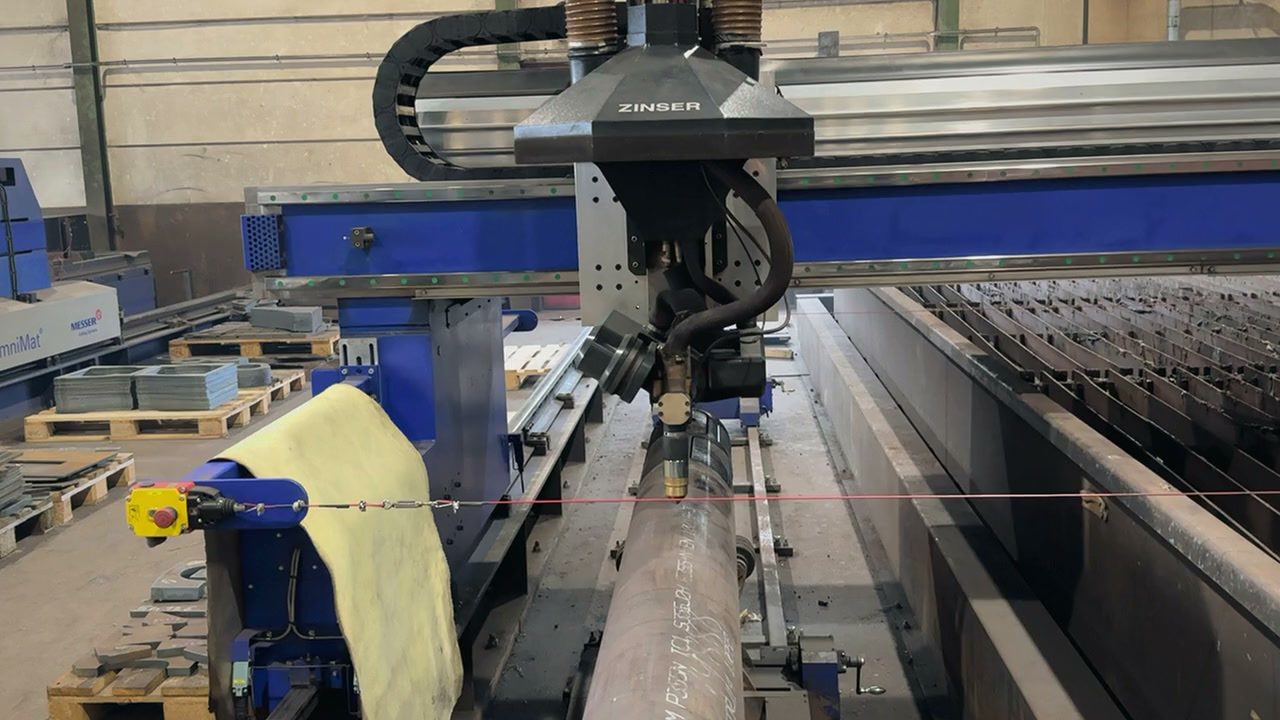
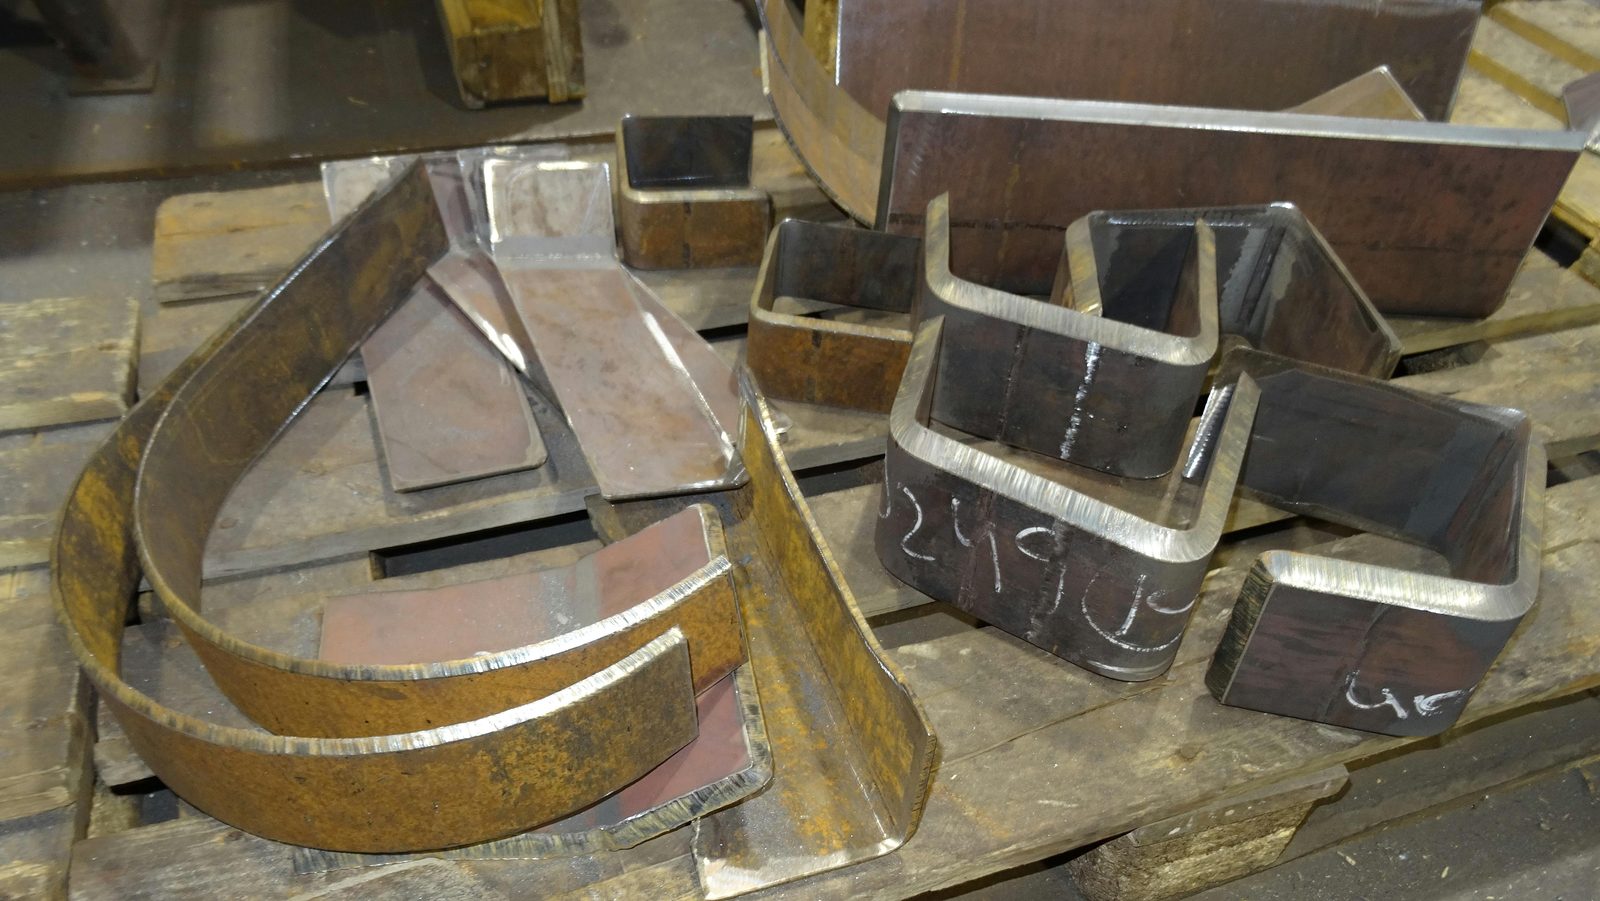
Borular, içi boş profiller ve yuvarlak malzeme için CNC boru işleme — her iki kesme yöntemi de tek çatı altında: yapı çeliği, paslanmaz çelik, ince taneli yapı çeliği ve aşınmaya dayanıklı çelikte (Hardox) 30 mm et kalınlığına kadar konturlar, çentikler ve gönye kesimleri için 3D plazma boru kesimi; masif çelik için 50 mm'ye kadar oksijenle boru kesimi — yapı çeliği, yüksek mukavemetli ince taneli yapı çeliği (S460–S1100) ve aşınmaya dayanıklı çelik. Tam da boru lazerlerinin sınırlarına ulaştığı yerde: fason dışa aktarım yok, hepsi Lorch lokasyonunda.

Borular ve içi boş profiller için CNC kontrollü 3 eksenli plazma sistemi — 3D kesimler, çentikler ve gönye kesimleri tek işlemde, ara adım olmadan. Boru lazerlerinin sınırlarına ulaştığı yerde.

Masif çelik ve yüksek mukavemetli malzemelerden kalın cidarlı borular, profiller ve içi boş kirişler için CNC kopya oksijenle kesim makinesi (Zinser) — hiçbir boru lazerinin ve plazmanın artık iş göremediği yerde.
Düz sactan forma: 1.000 t'ye kadar abkant preslerde kalıpla bükme ve silindirler, koniler ve özel formlar için ağır yuvarlak bükme.
1.000 t baskı kuvveti · Ø 8.000 mm'ye kadar · 120 mm'ye kadar sac kalınlığı

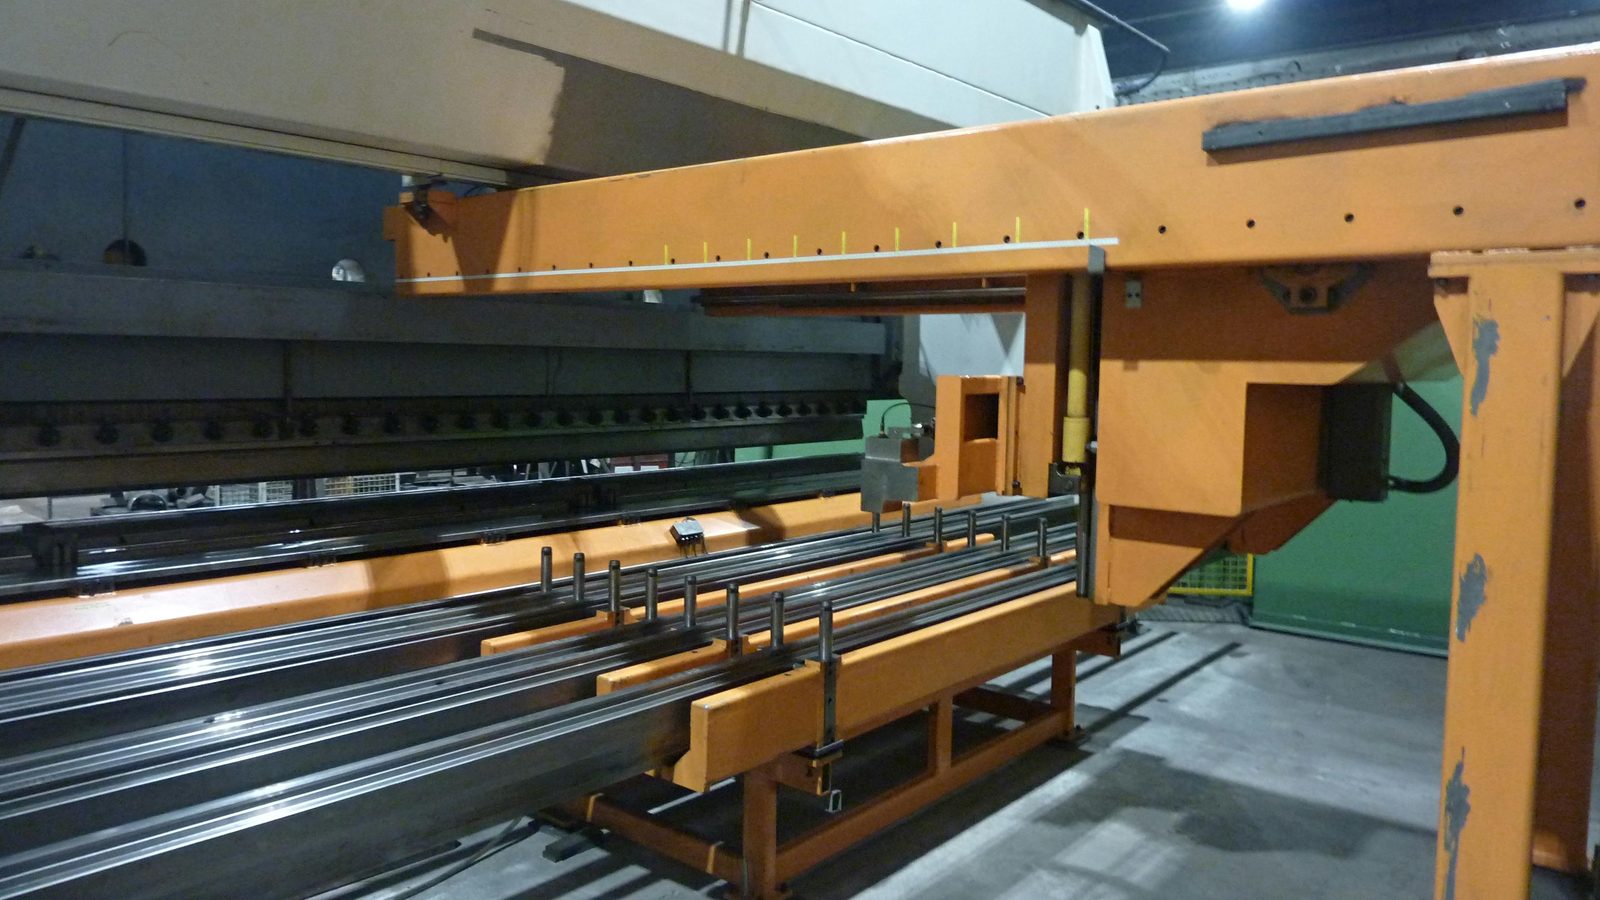
1.000 t baskı kuvvetine kadar abkant preslerde büyük sacların kalıpla bükülmesi — her malzeme için ölçü hassasiyetli ve tekrarlanabilir.

Silindirler, koniler ve özel formlar için ağır sac silindirleme ve yuvarlak bükme — çelik, Hardox ve paslanmaz çelik, aşırı çaplara kadar.
DIN EN 1090-2 EXC3 sertifikalı. 50 t'ye kadar parçalar için MAG, WIG ve tozaltı — çok parçalı kaynaklı montaj grubundan büyük formatlı ağır parçaya.
EXC3 · EN ISO 3834-2 · 50 t'ye kadar

DIN EN 1090-2 EXC3'e göre fason kaynak — MAG, WIG, çelik, Hardox, paslanmaz çelik ve S1100'a kadar ince taneli yapı çeliği için, çok birleşim yerli çok parçalı montaj grupları.

7 m açılıma kadar ESAB direkleri ve 1.250 A ile otomatik tozaltı kaynağı — ağır parçalarda en derin, yüksek mukavemetli dikişler.

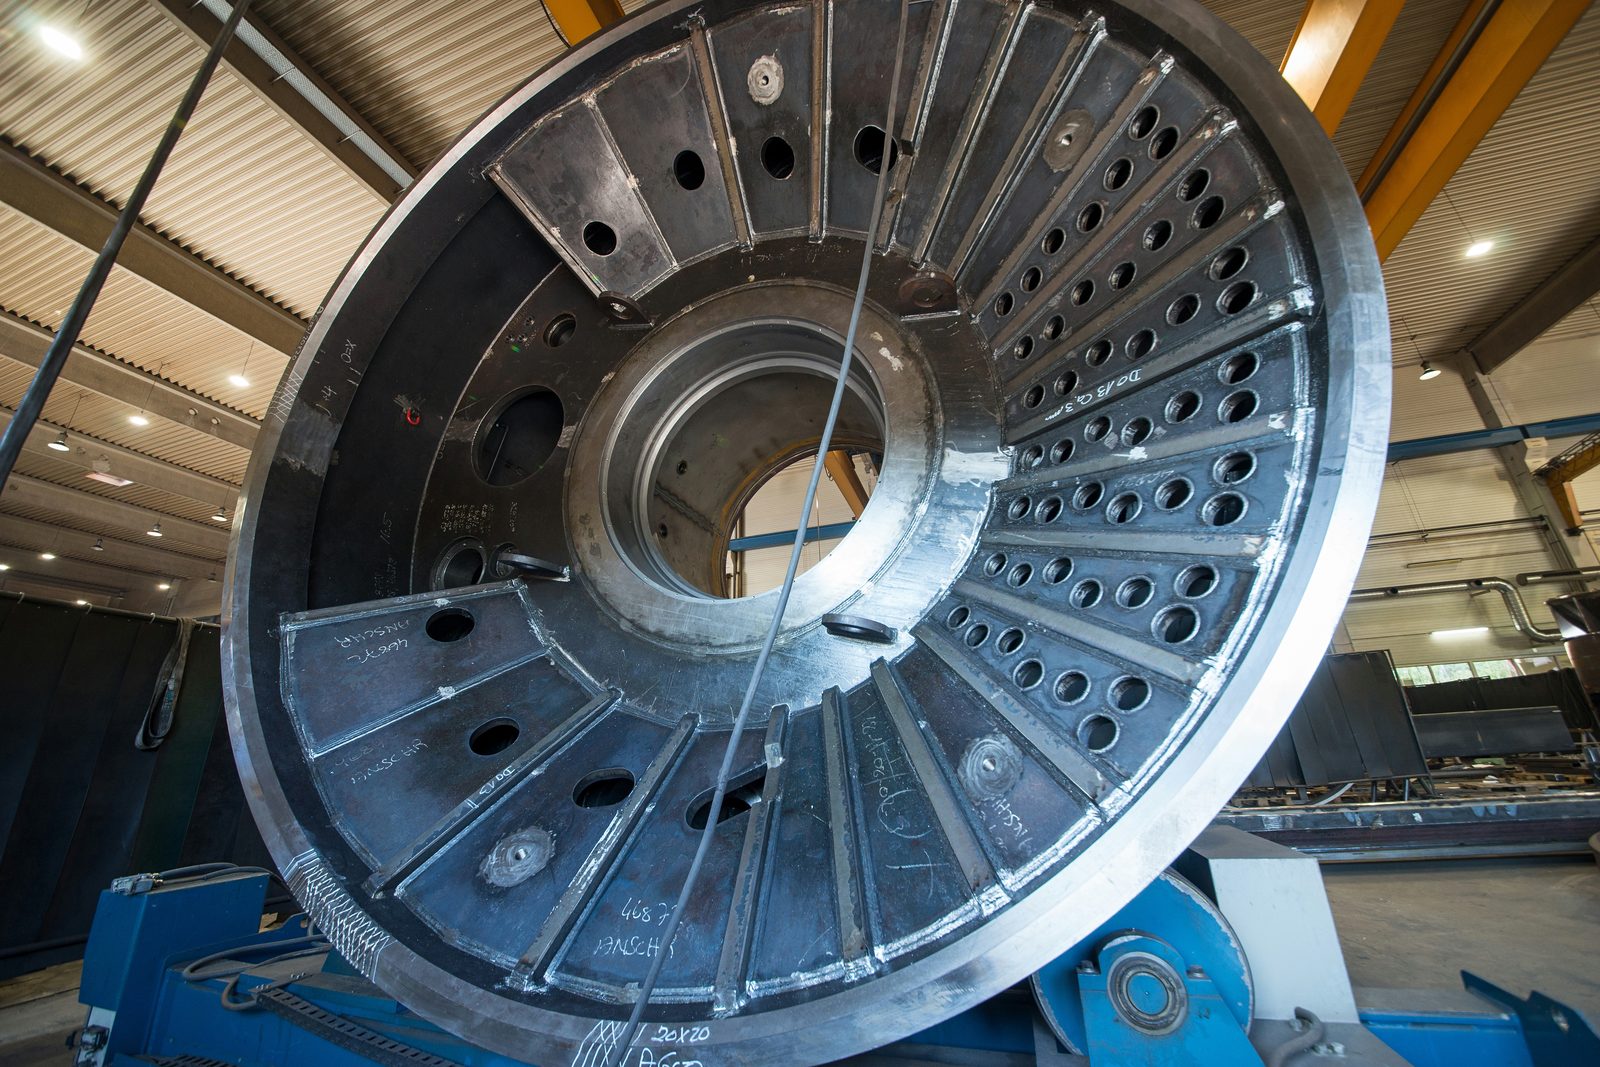
2×25 t vinç sisteminde 50 t'ye kadar büyük formatlı münferit bileşenler ve konstrüksiyonlar — DIN EN 1090-2 EXC3, çelik, Hardox ve S1100'a kadar ince taneli yapı çeliği.
Kaynak ısı getirir — ısı ise iç gerilimler ve çarpılma getirir. İkisini de işlemeden önce parçalardan alıyoruz: vibrasyonla gerilim giderme fırınsız olarak gerilimleri azaltır, alevle doğrultma çarpılmayı düzeltir. Böylece parça kalıcı olarak ölçüsünde kalır.
Vibrasyonla gerilim giderme (VSR) · alevle doğrultma · gerilim giderme tavı olmadan

İç gerilimi azaltmak için VSR işlemi — hızlı, ekonomik, ısısız. Kaynak konstrüksiyonları için gerilim giderme tavına alternatif olarak idealdir.

Kaynak konstrüksiyonlarının ve büyük parçaların termal doğrultulması — hedefli ısıtma kaynak çarpılmasını düzeltir ve 50 t'ye kadar ağır parçalarda da ölçü hassasiyetini güvence altına alır.

Kesim ile montaj arasında hiçbir parça tesisimizden çıkmaz.
Ağır parçalar için CNC büyük parça işleme: Ø 4.800 mm'ye kadar karusel torna, 26 metre hareket yoluna kadar portal frezeleme ve döner tablalı üç CNC yatay delik işleme tezgâhı — ölçü hassasiyetli ve tekrarlanabilir.
Ø 4.800 mm'ye kadar · portal frezeleme 26 m · 3 × delik işleme · 50 t'ye kadar

Karusel torna tezgâhlarında ağır parçaların fason tornalanması — büyük flanşlar, döner çelenkler ve dönme simetrik parçalar, büyük çaplara kadar.

30° eğimli freze başlı ve iki taraftan desteklenmiş portallı iki portal freze tezgâhı — uzun, büyük formatlı parçalar için maksimum rijitlik.

Eğimli freze başlı ve döner tablalı Soraluce FR 20.000 — hacimli, yüksek ağır parçalar için üstten açık çalışma alanı: frezeleme, delme, iç işleme.

Döner tablalı üç TOS-Varnsdorf WHN 13 CNC — ağır parçalarda hassas delme, iç işleme ve frezeleme, paralel imalat ve termine uygun.

Genel bakış: 50 t'ye kadar ağır parçalar için portal frezeleme, hareketli sütunlu frezeleme, yatay delik işleme tezgâhları ve karusel torna — tüm yöntemler tek çatı altında.

Ø 90 mm'ye kadar radyal delme, havşa açma ve raybalama — çelik, paslanmaz çelik ve Hardox'tan büyük parçalarda M60'a kadar diş açma.
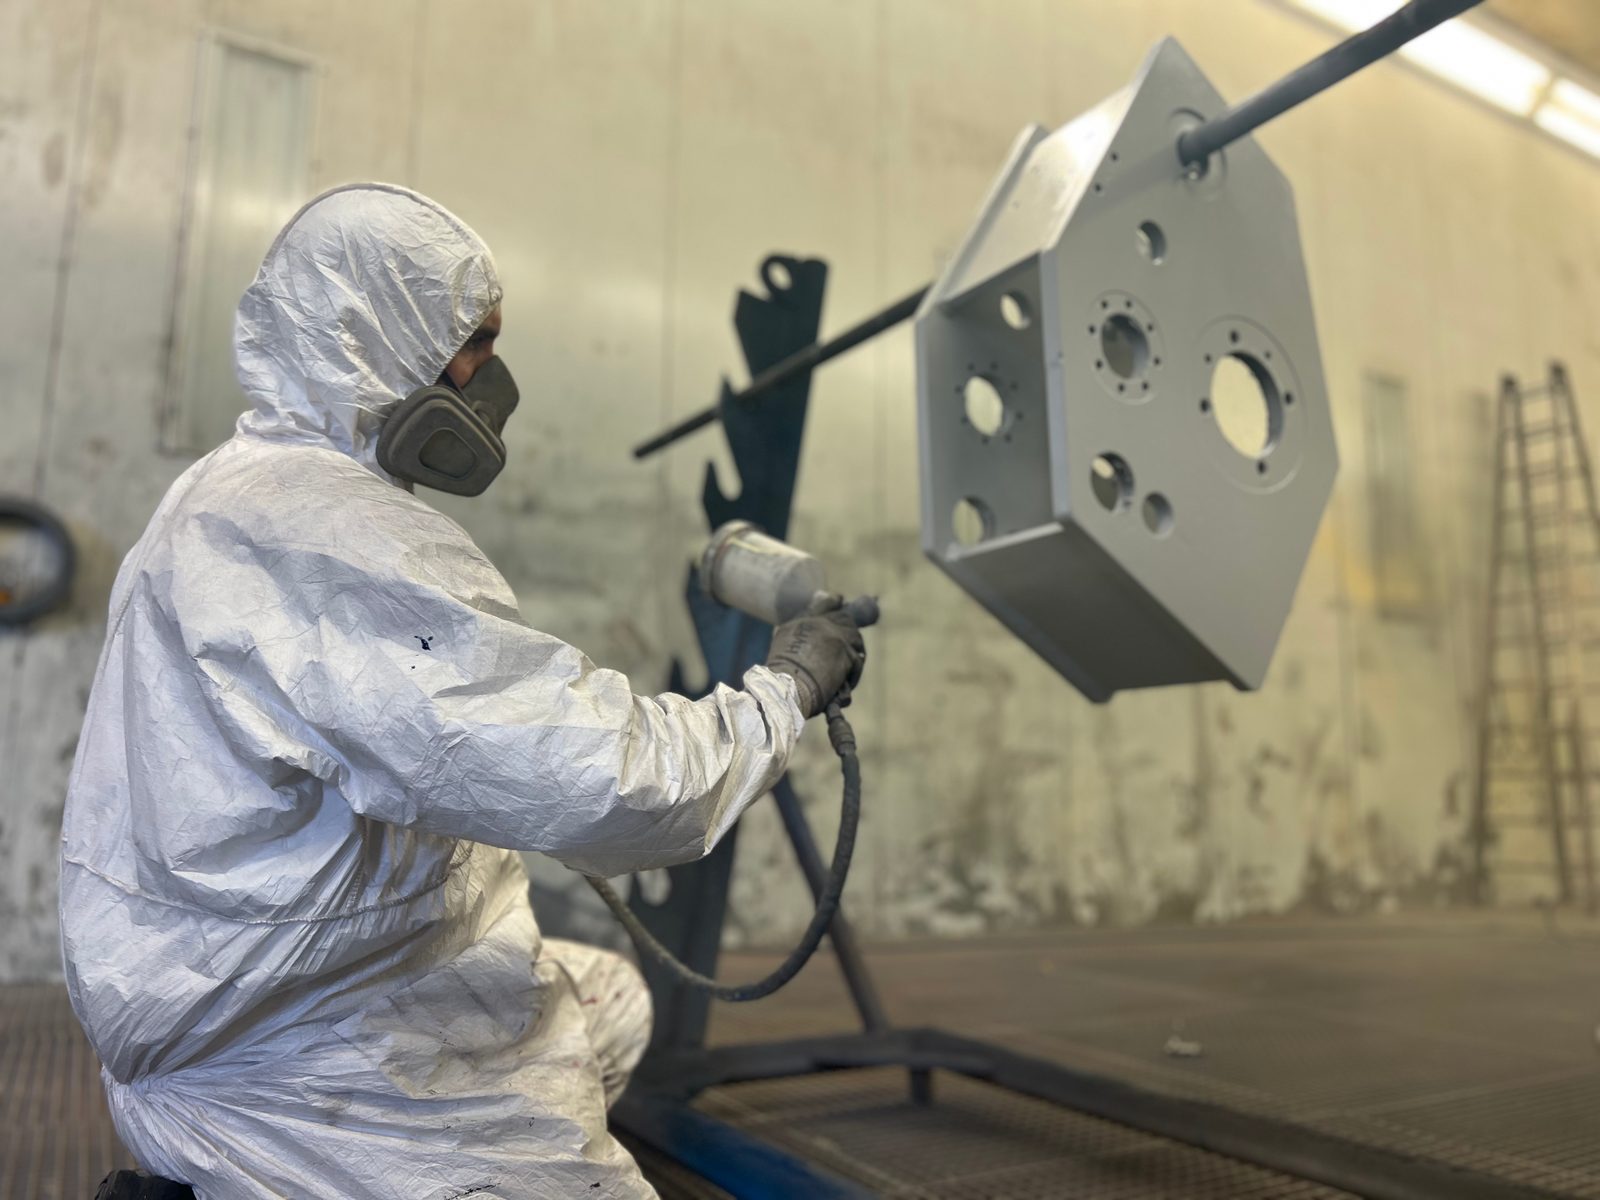
Son rötuşu evde yapıyoruz: 25 metrelik büyük hacimli kabinde Sa 2,5'e kadar kumlama ve EN ISO 12944'e göre endüstriyel boya — tek elden korozyon koruması.
Sa 2,5 · EN ISO 12944 · kabin 25 × 7 × 6 m

25 × 7 × 6 m büyük hacimli kabinimizde Sa 2,5'e kadar kumlama — EN ISO 12944'e göre endüstriyel boyadan önce optimum tutunma zemini koşulları.

25 × 7 × 6 m büyük hacimli kabinde EN ISO 12944'e göre endüstriyel boya — çelik, Hardox, paslanmaz çelik, 50 t'ye kadar, kumlama tek elden.
Tekil parçalardan bitmiş yapı grubu: çilingir ve montaj işleri, aparat yapımı ve son montaj — sertifikalı birleştirme kalitesi el işçiliği hassasiyetiyle buluşur, hepsi tek çatı altında.
Yapı grubu montajı · çilingir işleri · aparat yapımı

Kaynaklı ve mekanik işlenmiş bileşenlerin komple yapı gruplarına montajı — DIN EN 1090-2 EXC3'e göre ağır yük konstrüksiyonları, 50 t'ye kadar.

Çelik yapı grupları ve tekil parçalar için profesyonel çilingir işleri, uyarlama ve montaj hizmetleri — el işçiliği hassasiyeti endüstriyel imalatla buluşur.
Kalite tüm imalat boyunca akar — ve sonunda belgelenmiş kanıt gelir: sertifikalı kaynak denetimi, dikişlerin tahribatsız muayenesi, geometrik ölçüm ve ölçüm & muayene protokolü. Kabule tabi hiçbir parça talep edilen kanıt olmadan fabrikayı terk etmez.
DIN EN ISO 9001 · EXC3 · EN ISO 3834-2 · DIN EN ISO 9712'ye göre NDT

Kaynak dikişlerini ve parçaları uygun NDT yöntemleriyle muayene eder ve sonucu çizime, norma ve müşteri şartnamesine göre projeye özel belgeler — parçaya zarar vermeden.

GSI SLV München tarafından yetkilendirilmiş olarak, EN 10204'e göre malzeme işaretlemesini 3.1 muayene sertifikasından kesim ve kesilmiş parçalara aktarıyoruz — tekil parçaya kadar temiz belgeleme ile.
DIN EN 1090-2 EXC3 & EN ISO 3834-2 — IWE/EWE kaynak denetimi tarafından denetlenen, muayene edilmiş birleştirme kalitesi.
VT, PT ve MT kendi bünyemizde (Level 2, DIN EN ISO 9712), UT iş birliği ortağımız aracılığıyla — parça hasarı olmadan kanıtlanmış dikiş kalitesi.
EN 10204'e göre yeniden damgalama — GSI SLV München tarafından yetkilendirilmiş: 3.1 muayene sertifikasından her kesim parçasına parti ve numune.
Parçaların geometrik ölçümü — CNC işlemeden önce de — artı DIN EN ISO 9001'e göre ölçülerin ve toleransların belgelenmiş muayene protokolü.
Sekiz adımın hepsi birbirine geçer — ve tekil parçada bitmez: offshore uygulamaları için özel konteyner yapımı ve müşteri şartnamesine göre özel makine yapımı, imalat ve son montaj tamamen kendi bünyemizde, tek bir dış tedarikçi olmadan.
Tekil parçadan küçük seriye · imalat + montaj · tamamen kendi bünyemizde

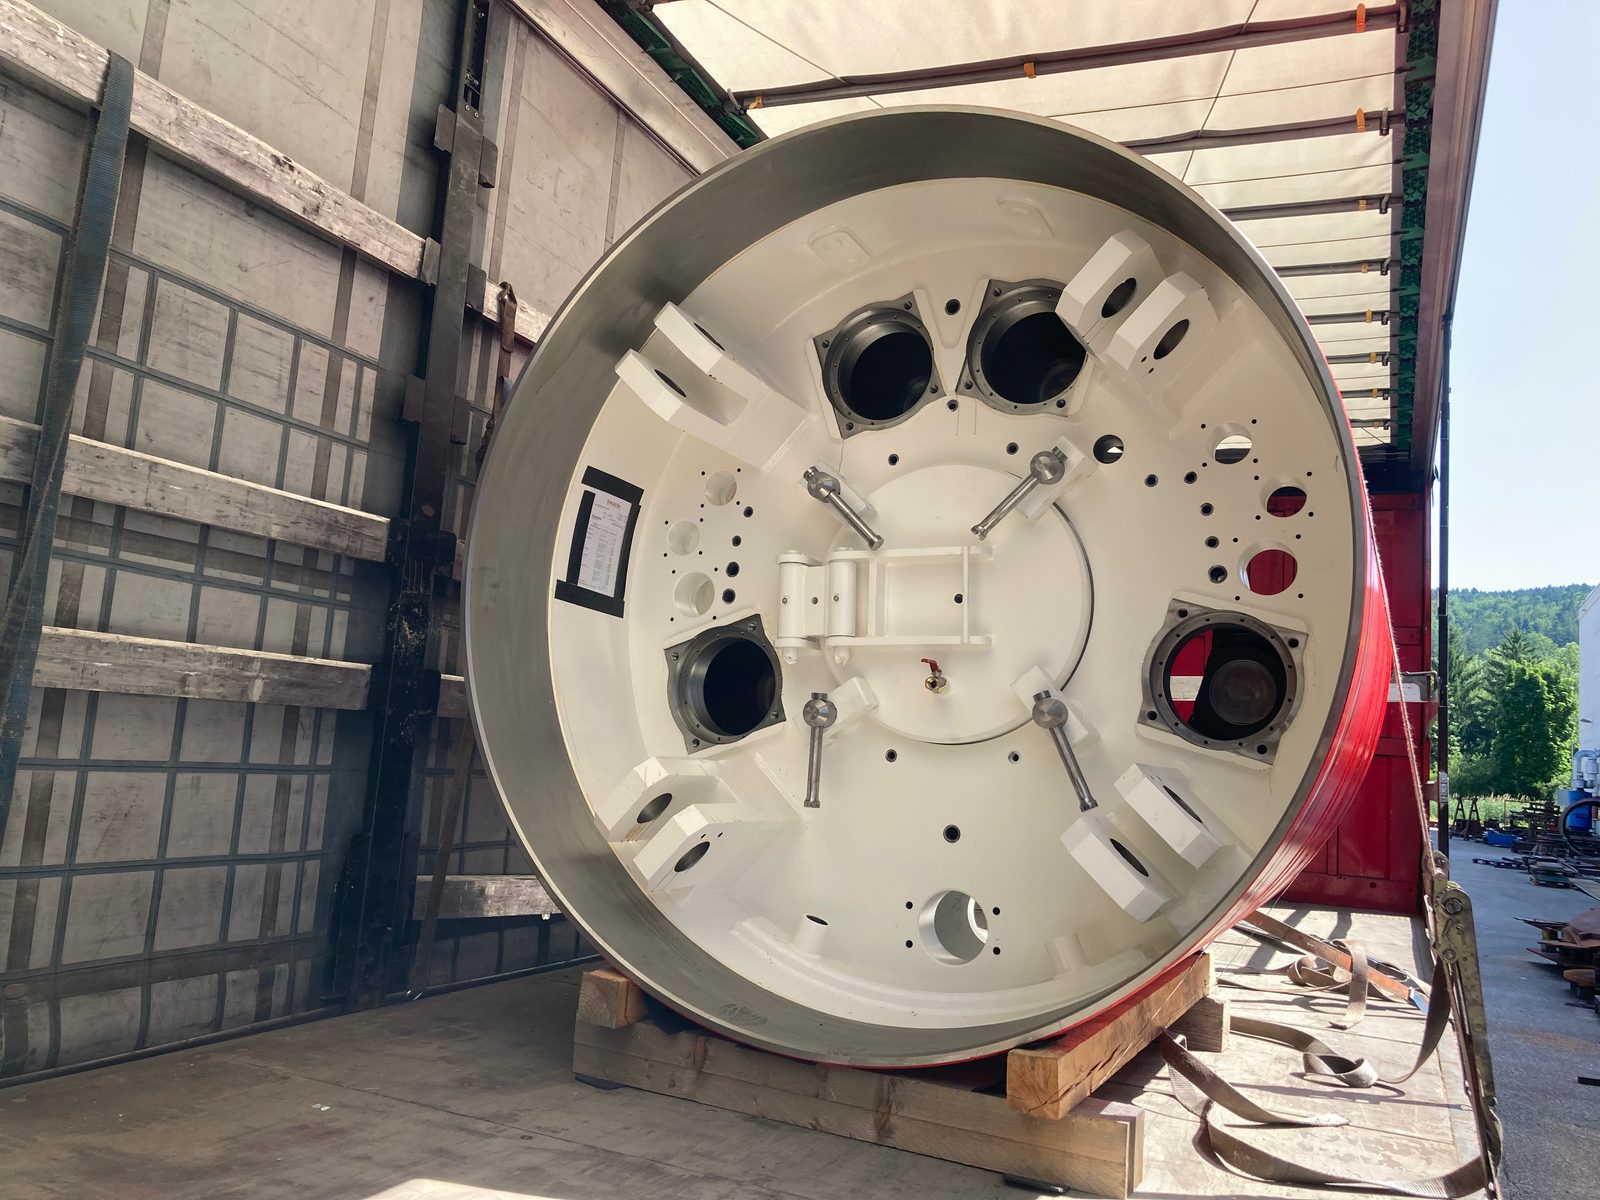
Offshore ve endüstriyel uygulamalar için özel konteynerlerin imalatı — müşteri şartnamesine göre üretilir, DIN EN 1090-2 EXC3'e göre sertifikalı.

Özel makine yapımı ve tesis yapımı için komple imalat — vinç yapımı, araç yapımı, su arıtma ve özel derin temel, tek elden, tekil parçadan küçük seriye.
Aşınmış, çatlamış veya hasar görmüş çelik yapı gruplarının değiştirilmesi gerekmez: kaynakla onarım, dolgu ve sert dolgu kaynağı, talaşlı bakım-onarım, kumlama ve boyama aynı işletmede birbirini tamamlar — başka üreticilerin mamulleri için de.
Kaynakla onarım EXC3 · Dolgu & sert dolgu kaynağı · 50 t'a kadar · yabancı mamuller de

Çatlak ve kırıkların kaynaklanması, aşınmış yüzeylerin dolgu ve sert dolgu kaynağıyla yeniden oluşturulması ve talaşlı işlemle ölçüsüne getirilmesi — 50 t'a kadar ağır yapı grupları.

Yapı gruplarının sökülmesi, kumlanması, aşınma kaplamalarının yenilenmesi, boyanması ve yeniden monte edilmesi — yeni gibi teslim, yeni üretimden daha ekonomik.
DIN EN 1090-2 & EN ISO 3834-2 — taşıyıcı konstrüksiyonlar için muayene edilmiş kaynak kalitesi.
Başkalarının pes etmek zorunda kaldığı parça boyutları için 2 × 25 t vinç ve makineler.
Kesimden boyaya kadar dış tedarikçi olmadan — tek sorumluluk, tek muhatap.
Baden-Württemberg'in merkezinde imalat — kısa yollar, planlanabilir terminler, kişisel iletişim.
Bize çiziminizi veya kısa bir talebinizi gönderin. Bağlayıcı olmayan bir teklif alırsınız — ve parçalarınızı tanıyan bir muhatap.