Trvale nalakujte velké díly a těžké díly do 50 t – průmyslové lakování podle EN ISO 12944 v kabině 25 × 7 × 6 m, pískování a lakování z jedné ruky v Lorchu.
Pro velké díly a dlouhé svařované konstrukce v jednom upnutí.
Manipulace jeřábovým systémem 2×25 t přímo ze svařovny a CNC obrábění.
Systém nátěru a třída protikorozní ochrany dle požadavku – až C5 s vysokou životností ochrany (H).
Příprava povrchu bez mezitransportu – krátké průběžné doby.
Svařování, ohraňování, CNC obrábění, pískování a lakování ve stejném závodě.
Systém managementu kvality dle ISO 9001:2015, certifikovaná svářečská provozovna dle DIN EN 1090-2 EXC3.
Průmyslové lakování slouží k trvalé protikorozní ochraně ocelových dílů a svařovaných konstrukcí. Lakování probíhá podle EN ISO 12944 – mezinárodního standardu, který definuje třídy protikorozní ochrany, systémy nátěrů a požadavky na přípravu povrchu a nátěrové hmoty.
V Bock se lakování provádí ve velkoprostorové kabině, která pojme i velkoformátové svařované konstrukce, strojní díly, nádoby a speciální díly. Pískování jako příprava povrchu je k dispozici ve stejném závodě – přemístění a manipulace probíhají vlastním jeřábovým systémem.
Lakování je zasazeno do certifikovaného systému managementu kvality podle DIN EN ISO 9001:2015. Skladba nátěru, požadavky na přípravu přilnavého podkladu a povinnosti dokumentace se sjednávají pro daný projekt podle výkresu, normativních zadání a požadavků zákazníka.
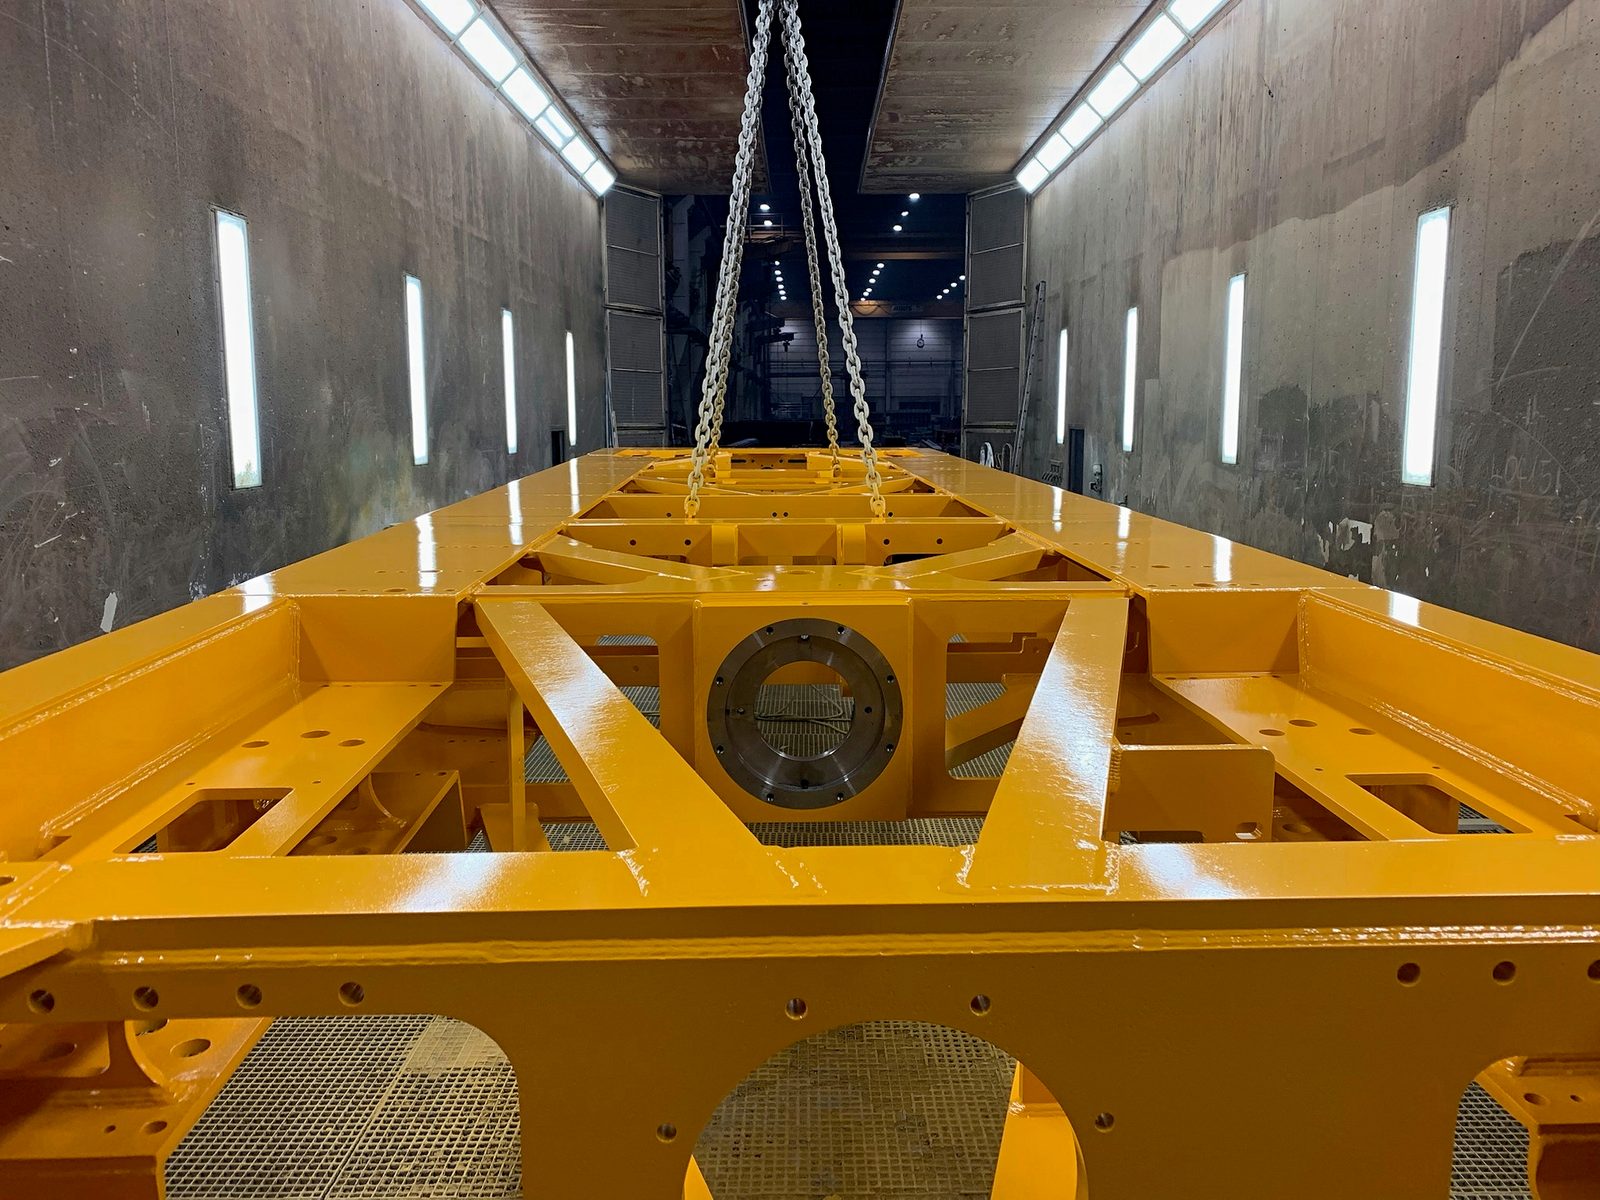
Průmyslové lakování v Bock probíhá v šesti krocích: převzetí a zakrytí, pískování do Sa 2,5, čištění a základní nátěr, mezivrstvý a vrchní nátěr, měření tloušťky vrstvy a nakládka.
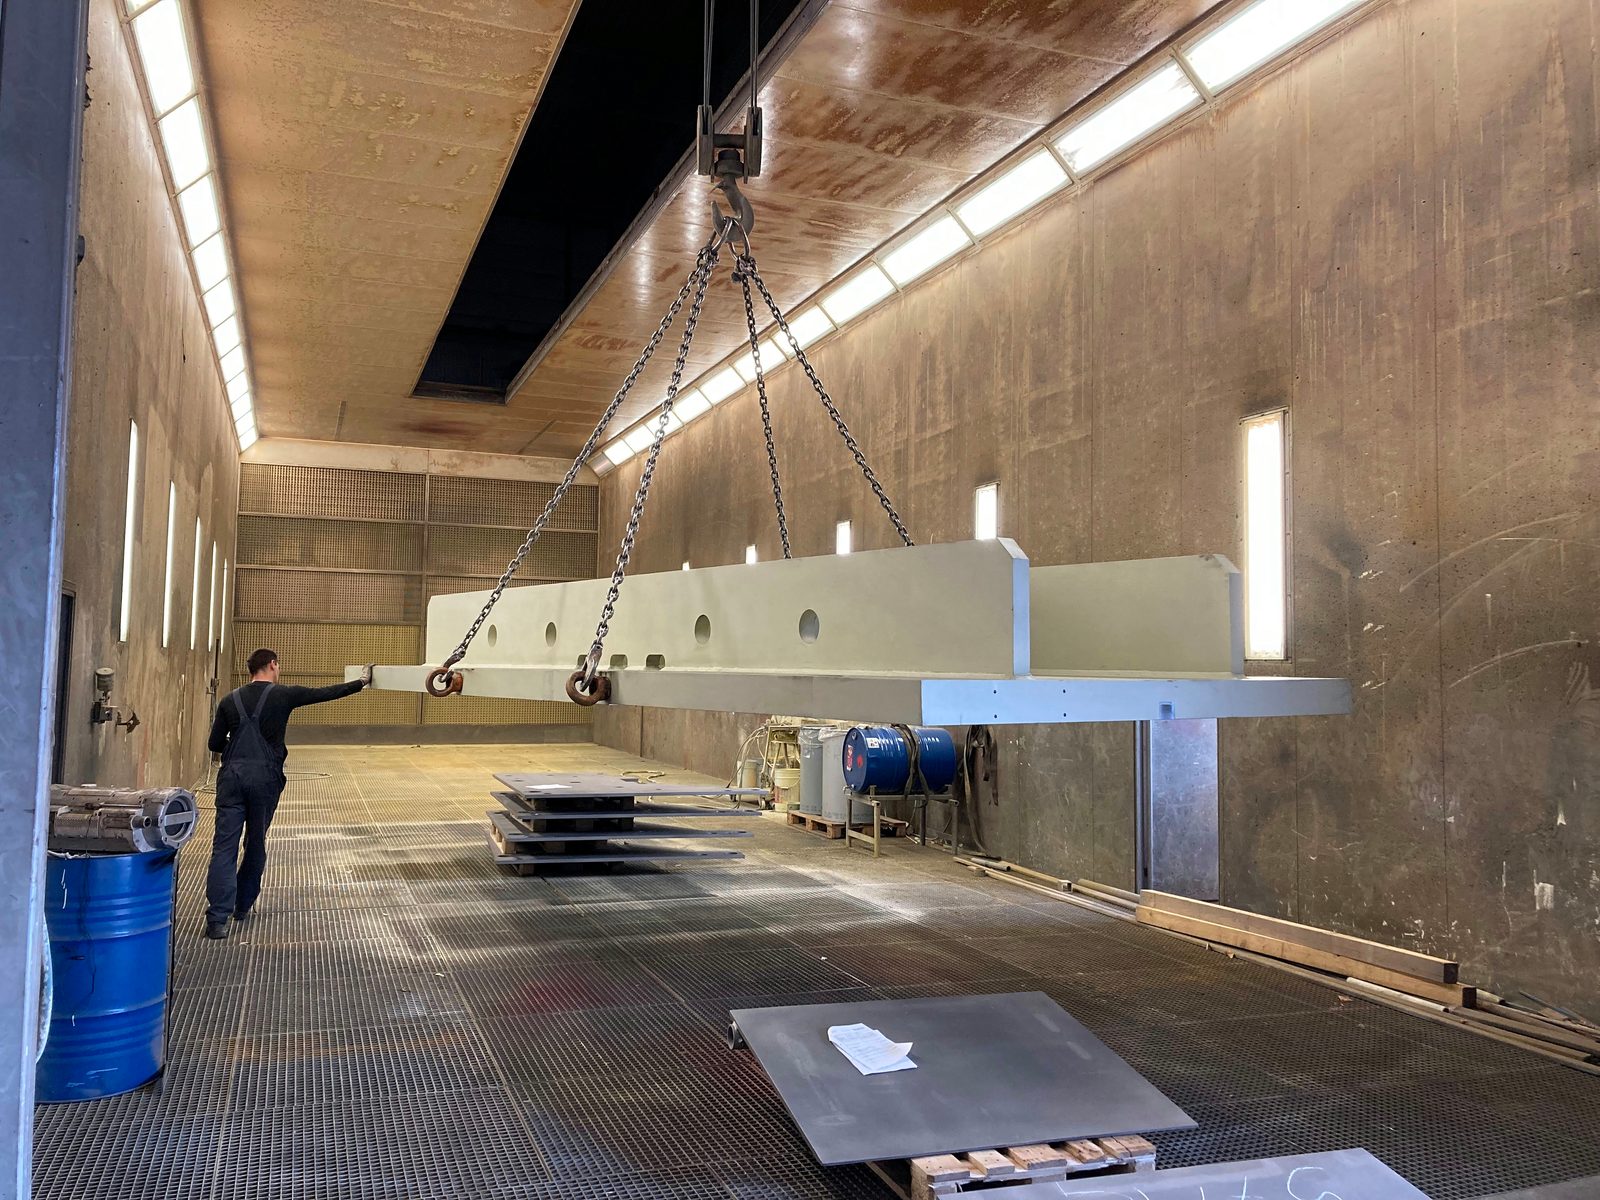
Díl přichází jeřábovým systémem přímo ze svařovny nebo z CNC obrábění. Dosedací plochy, otvory a závity, které mají zůstat bez nátěru, se zakryjí.
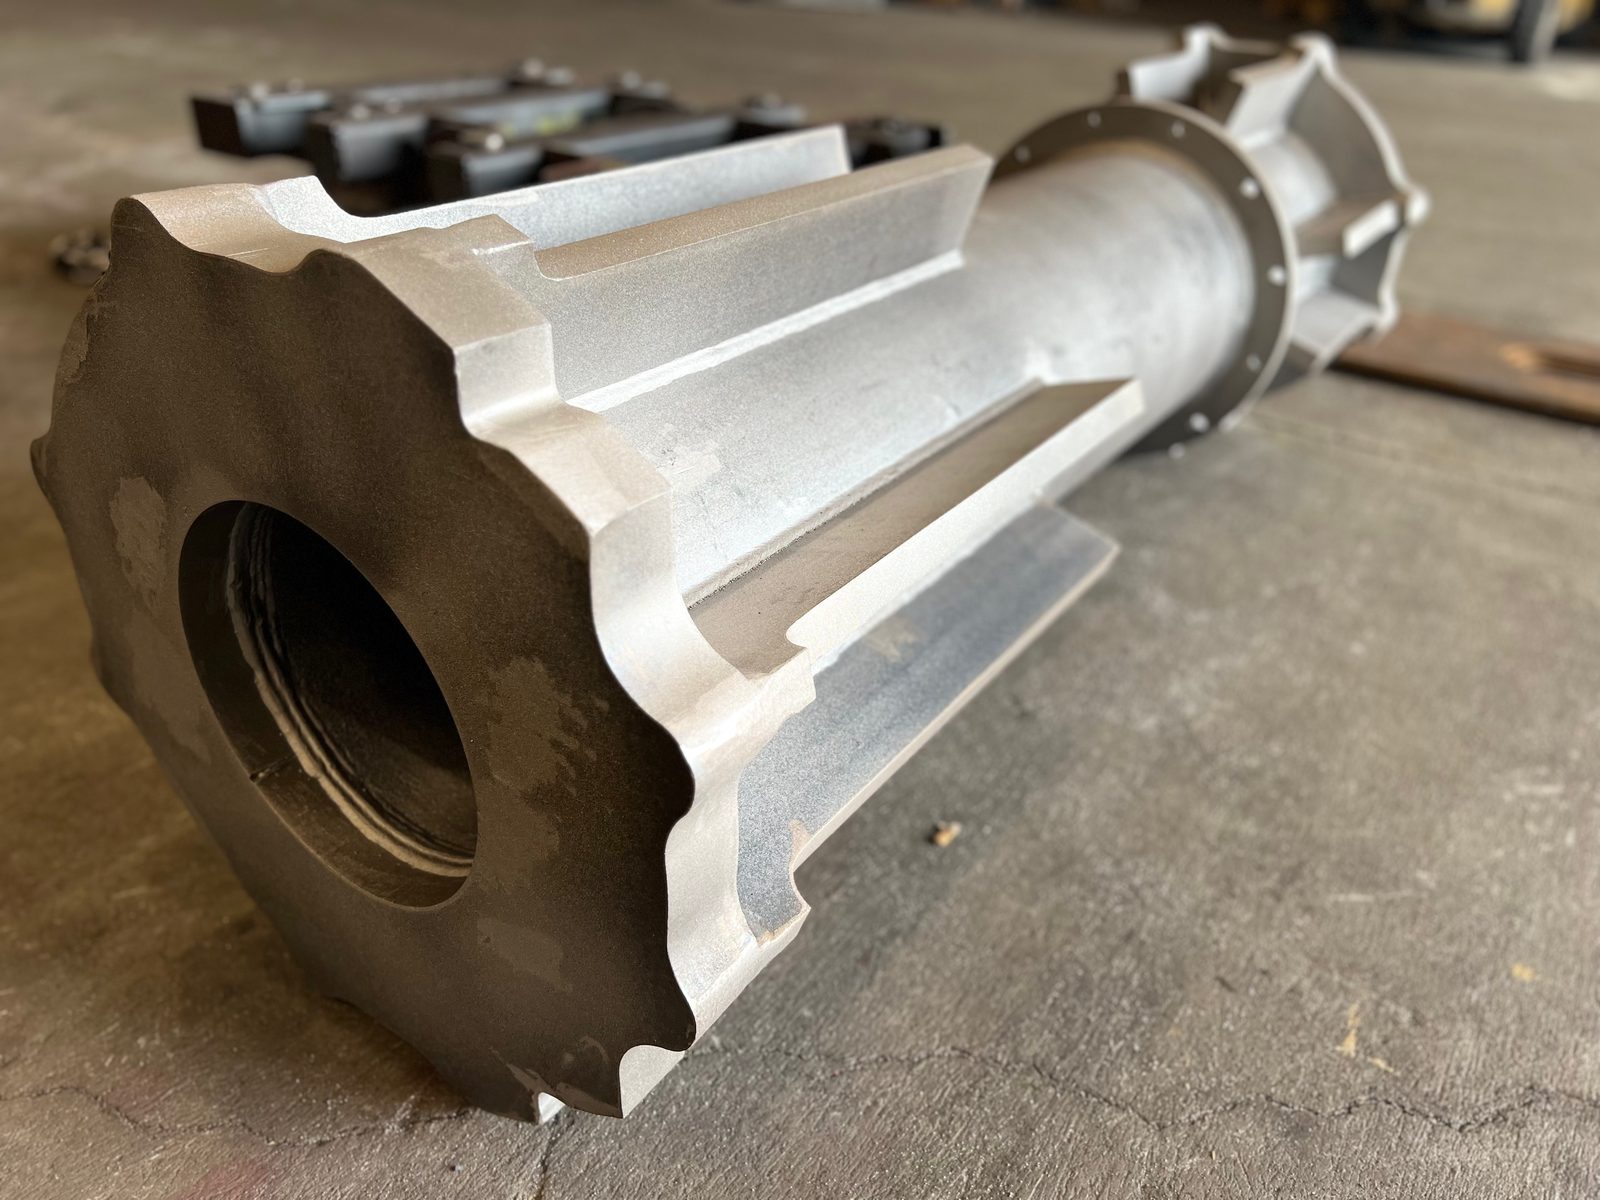
Ve velkoprostorové pískovací kabině se povrch opískuje ocelovou drtí nebo korundem na stupeň čistoty Sa 2,5 podle ISO 8501-1. Okuje, rez a staré nátěry jsou poté odstraněny.
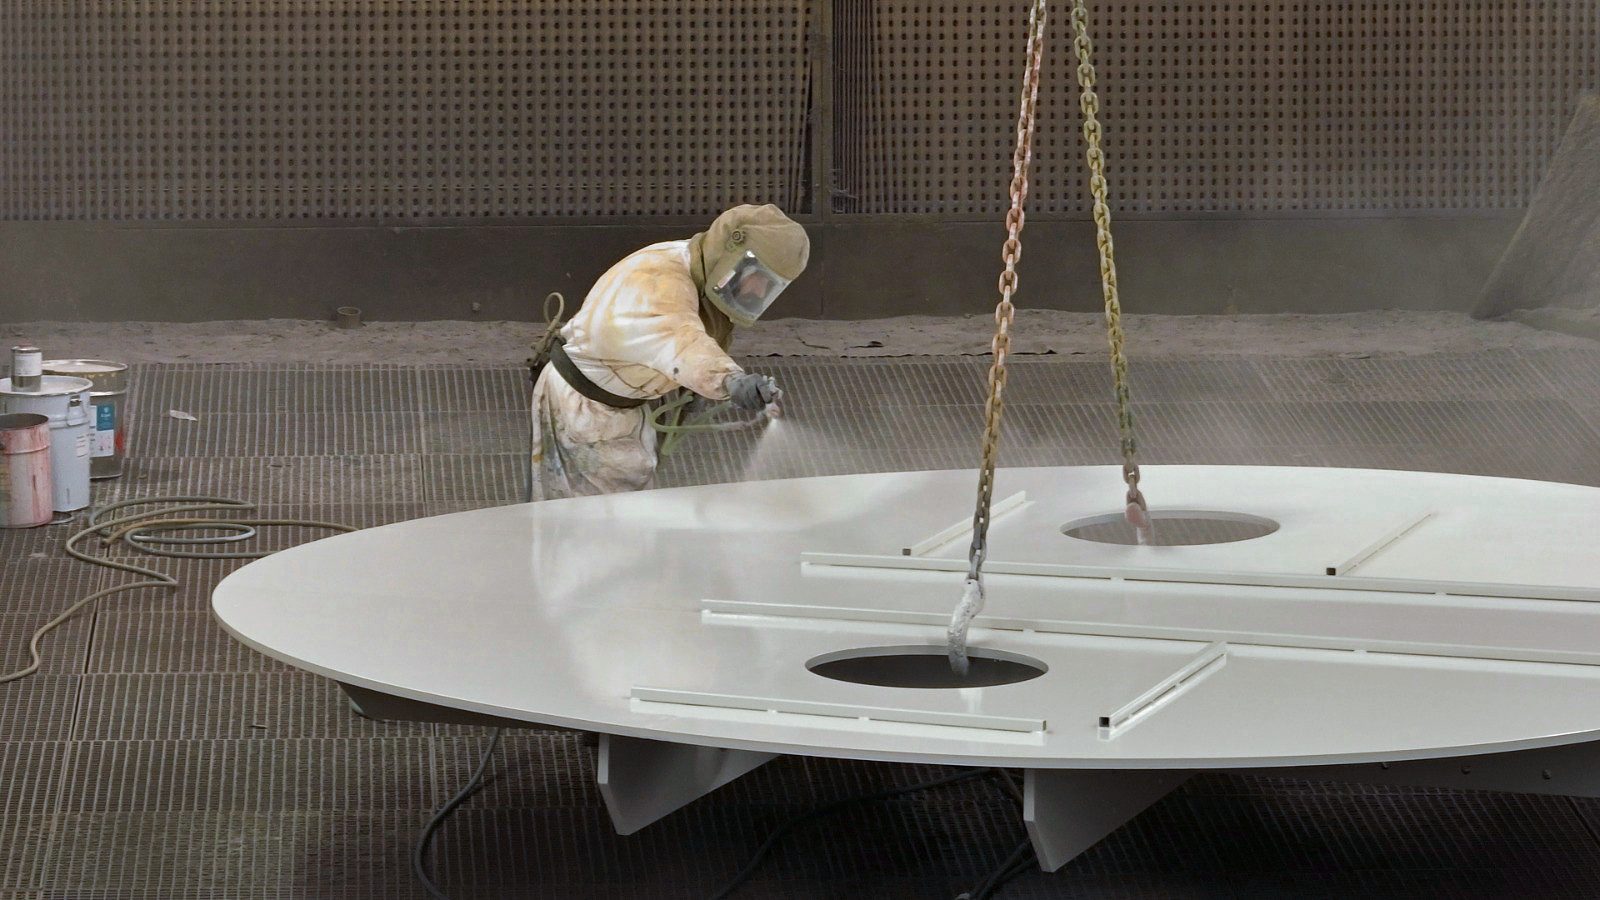
Bezprostředně před lakováním se povrch očistí ředidlem. Jako první vrstva systému nátěru následuje základní nátěr.
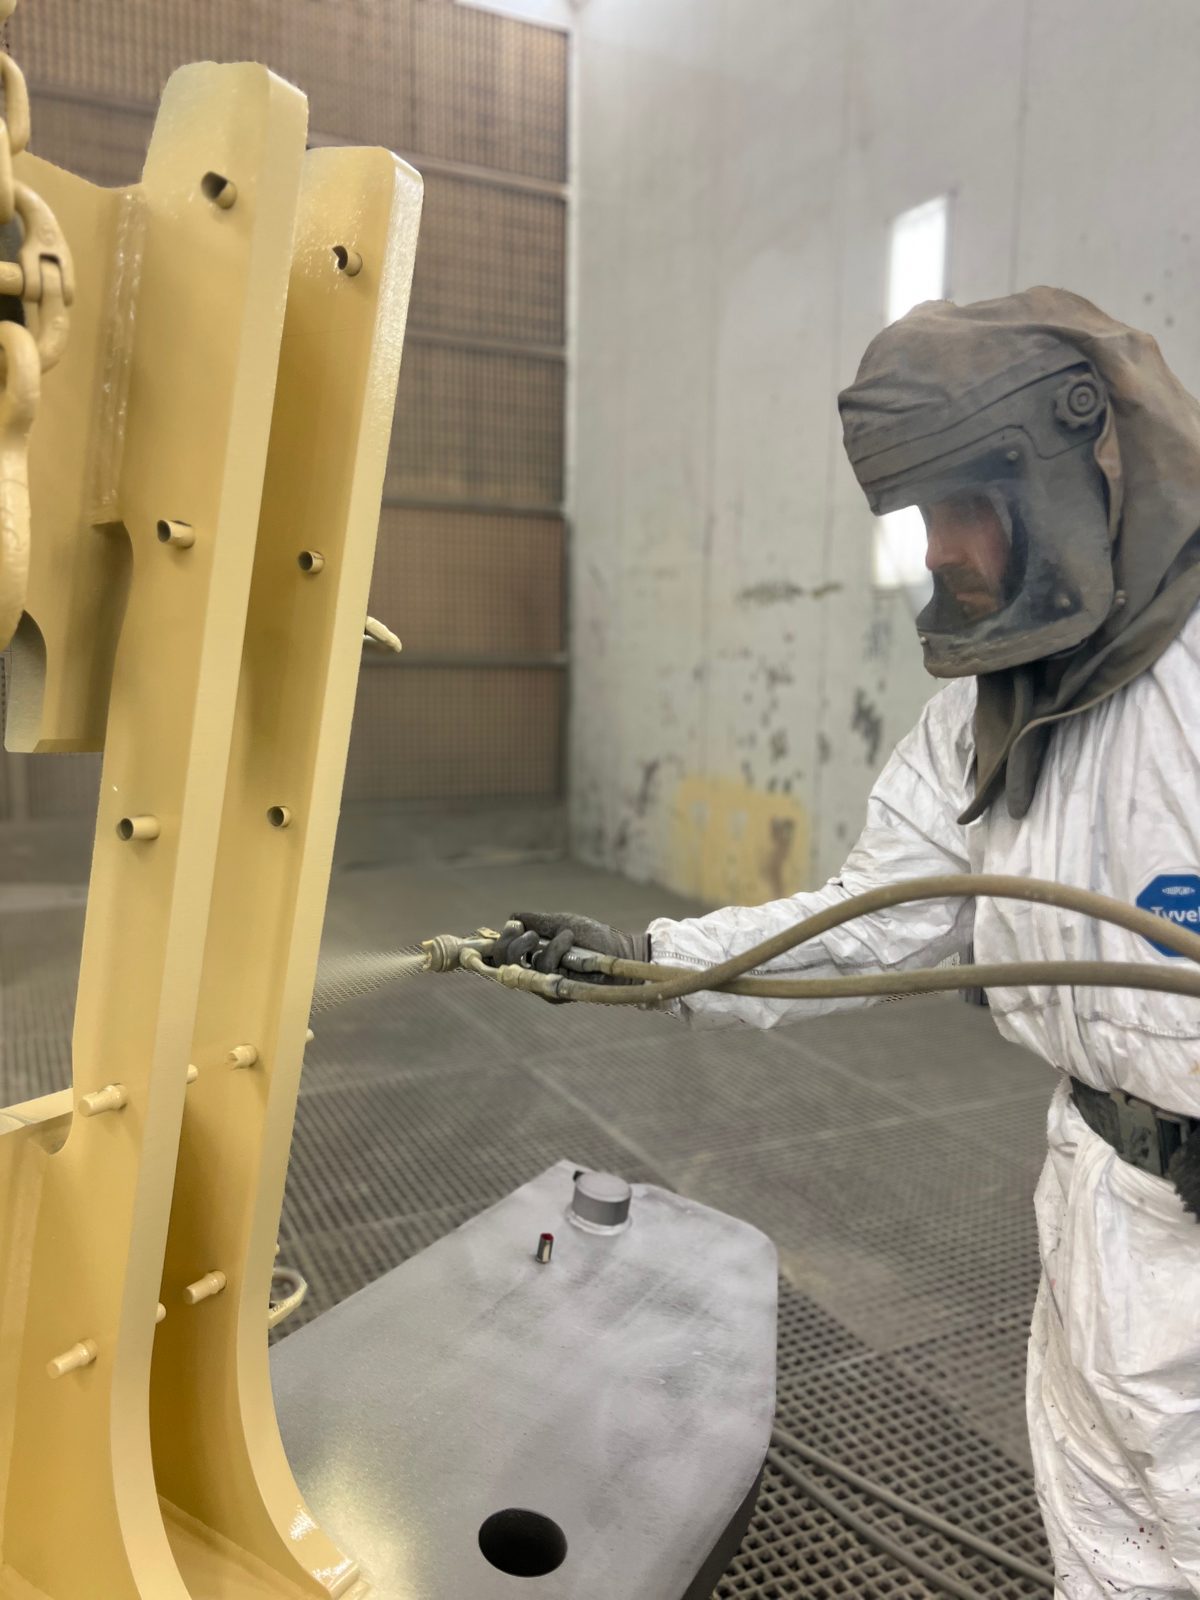
Mezivrstvý a vrchní nátěr vytvářejí systém nátěru podle EN ISO 12944 – v barevném odstínu podle RAL nebo zadání zákazníka a v požadovaném stupni lesku. Každá vrstva zaschne, než následuje další.
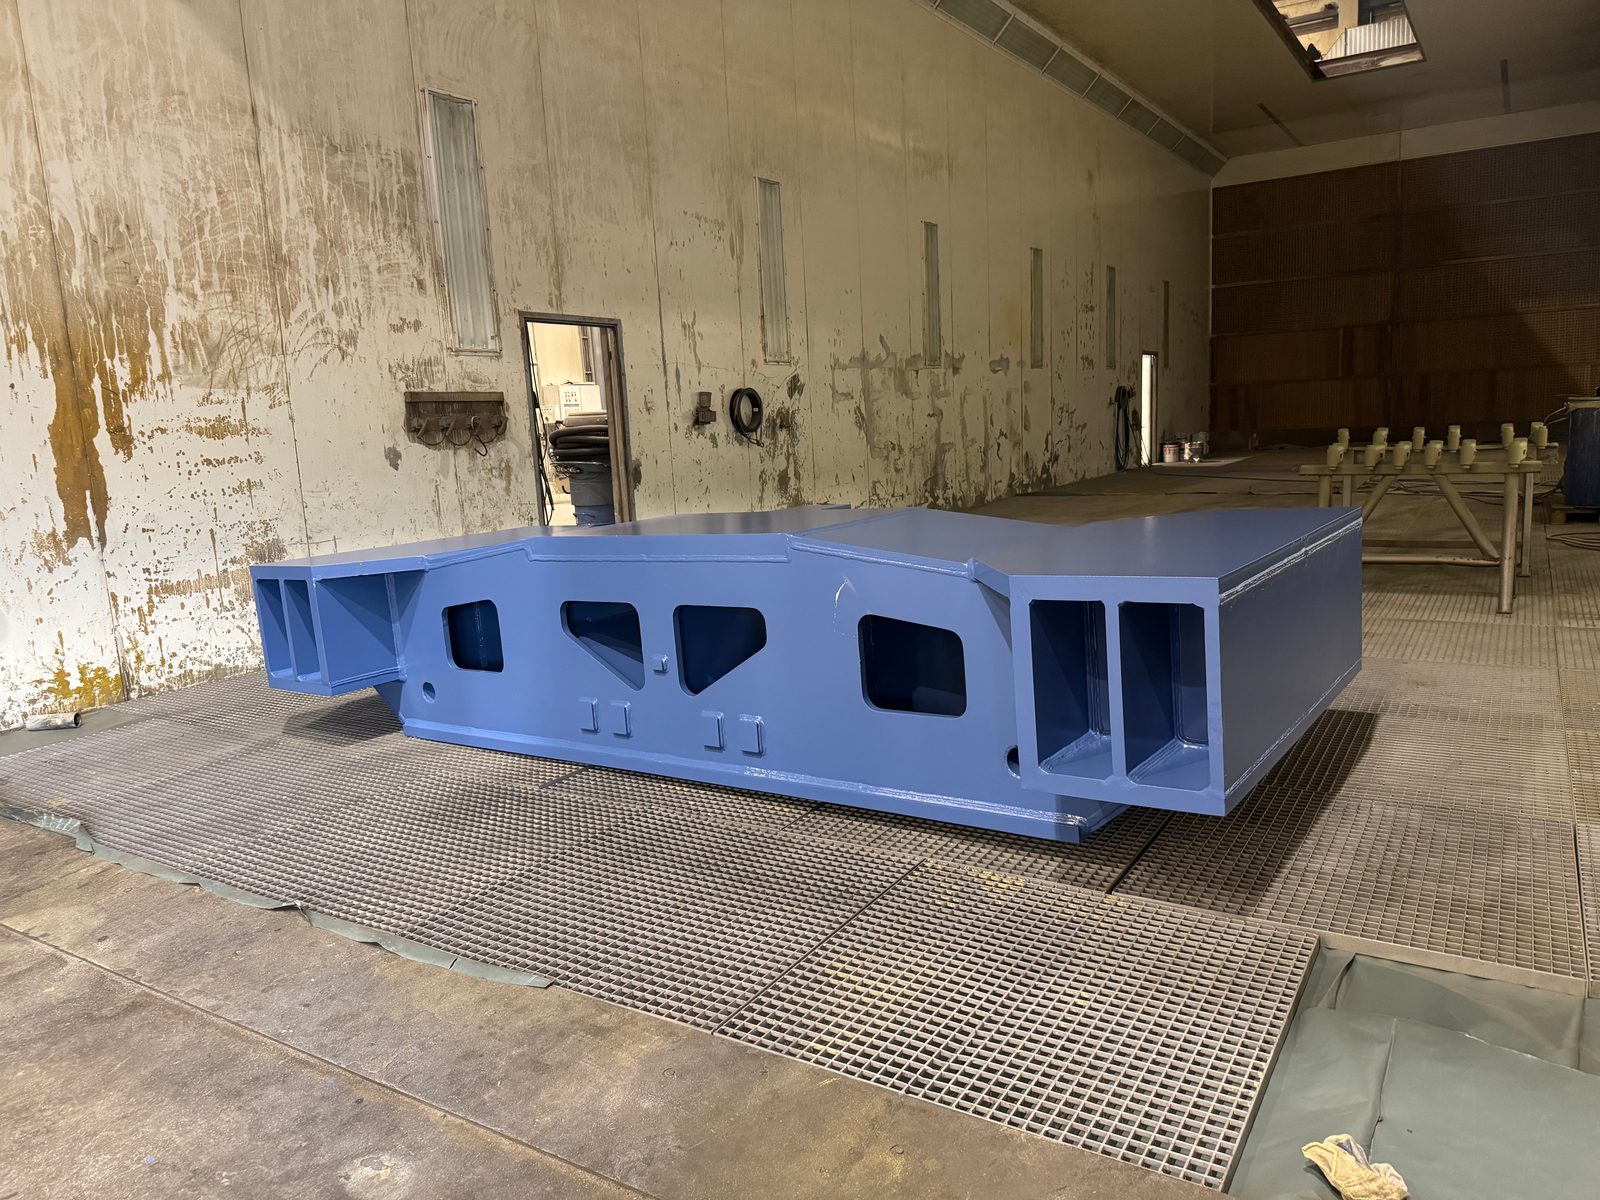
Měří se tloušťka suché vrstvy. Na přání ji protokolujeme spolu se stupněm přípravy a skladbou nátěru pro dodací dokumentaci.
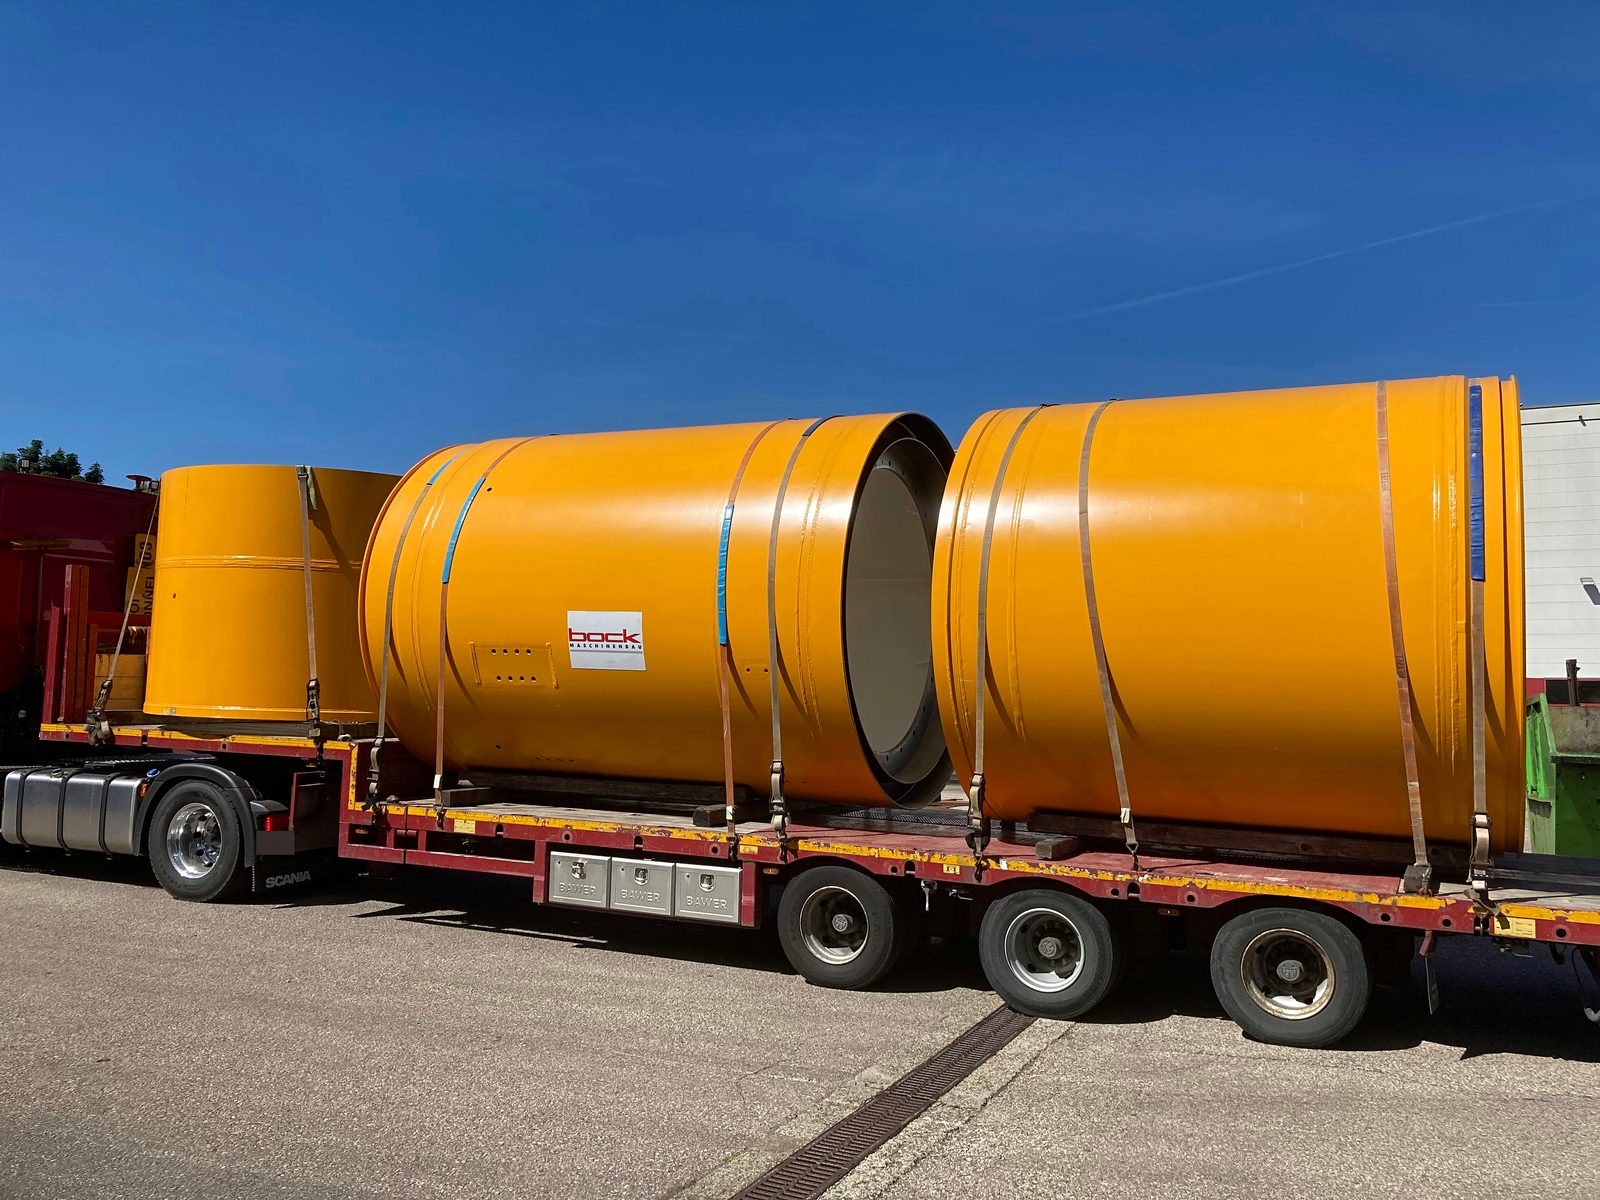
Zakrytí se odstraní, nalakovaný díl se naloží a zajistí pro přepravu.
Jeřábový systém 2×25 t přepravuje těžké díly do 50 t přímo ze svařovny a CNC obrábění do lakovací kabiny.
Skladba nátěru a třída korozní agresivity se stanovují podle výkresu a zadání zákazníka – až C5 s vysokou životností ochrany (H).
Pískování až Sa 2,5 bezprostředně předchází lakování – bez mezitransportu k třetím stranám.
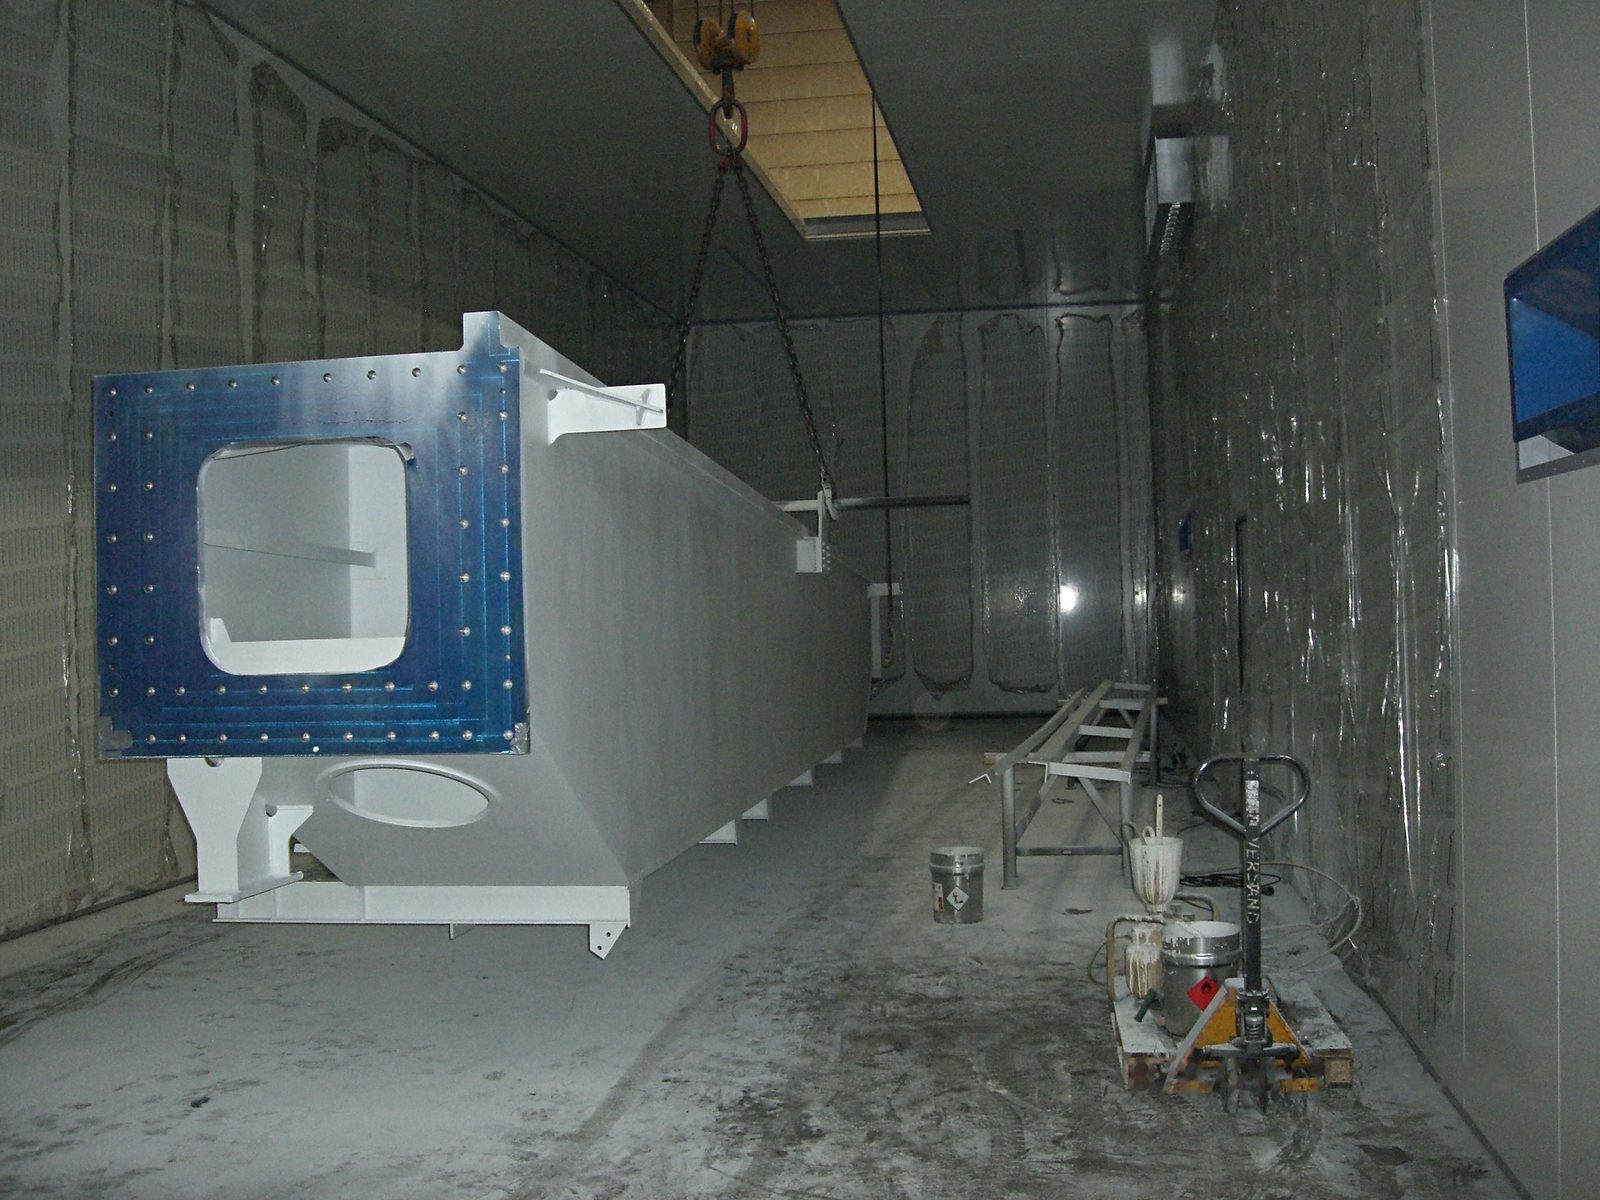
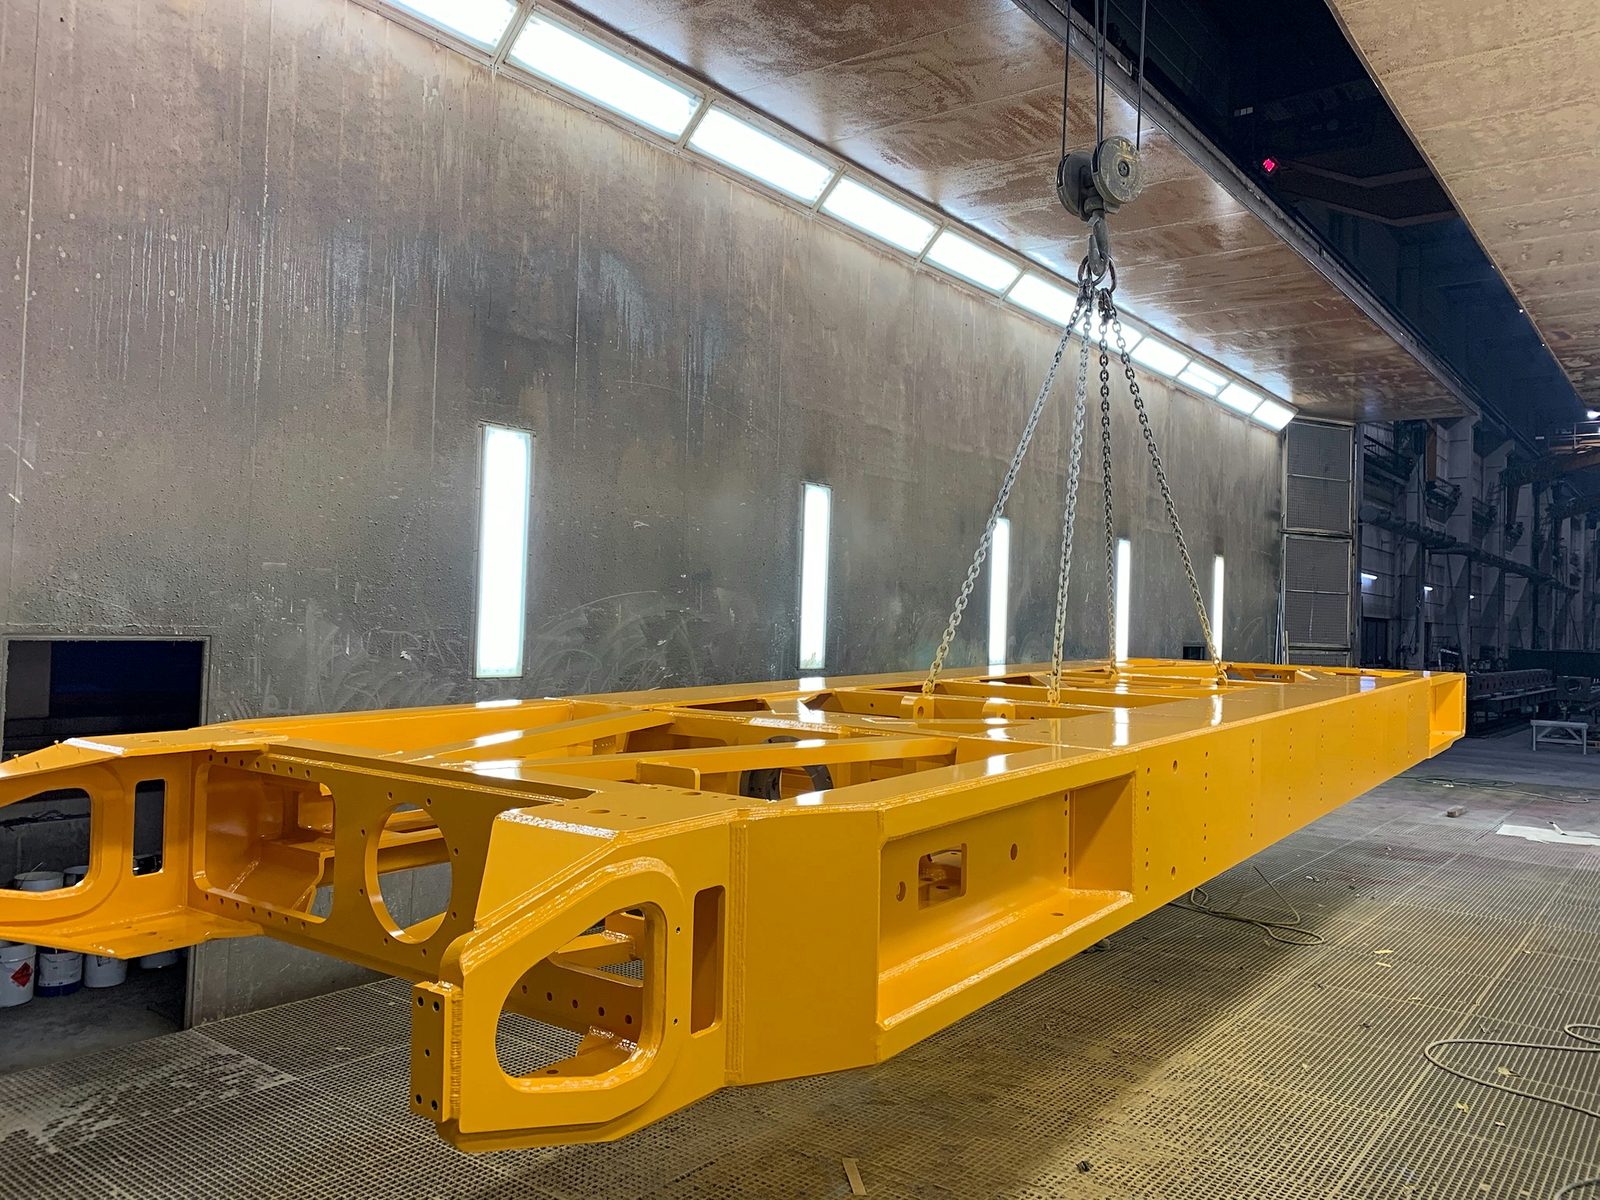
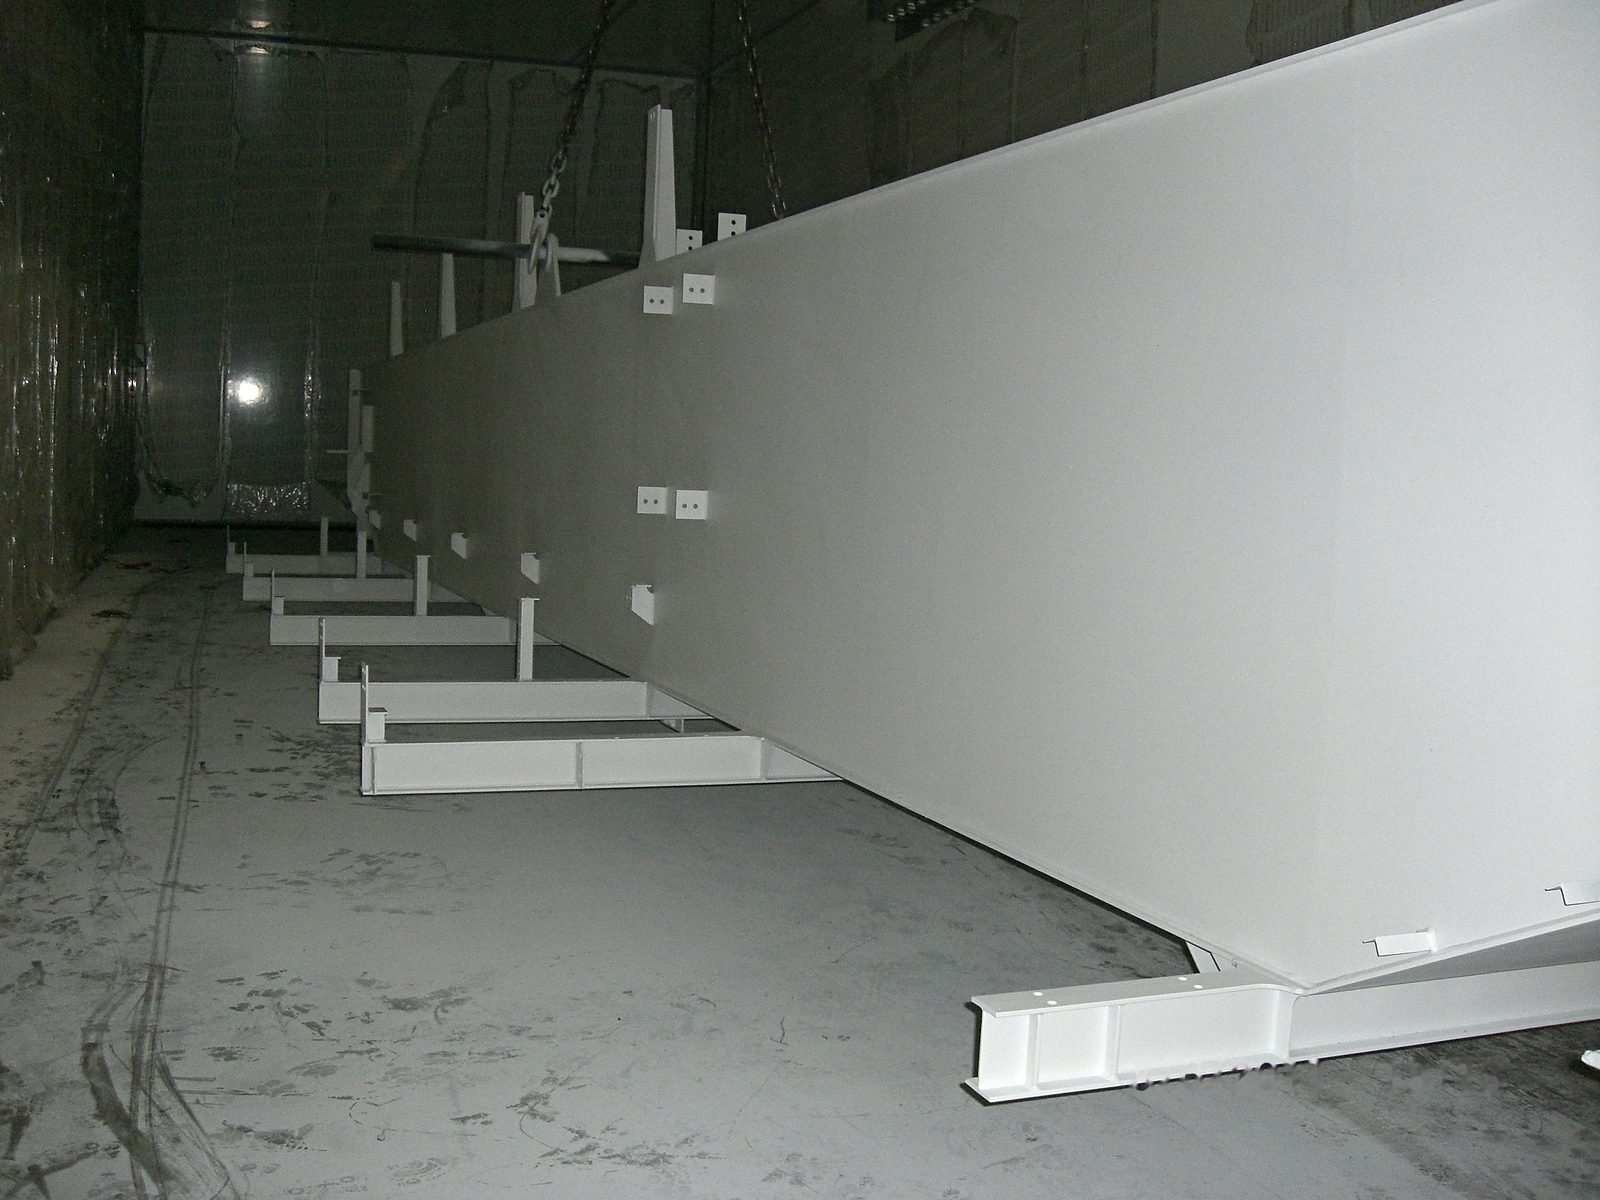
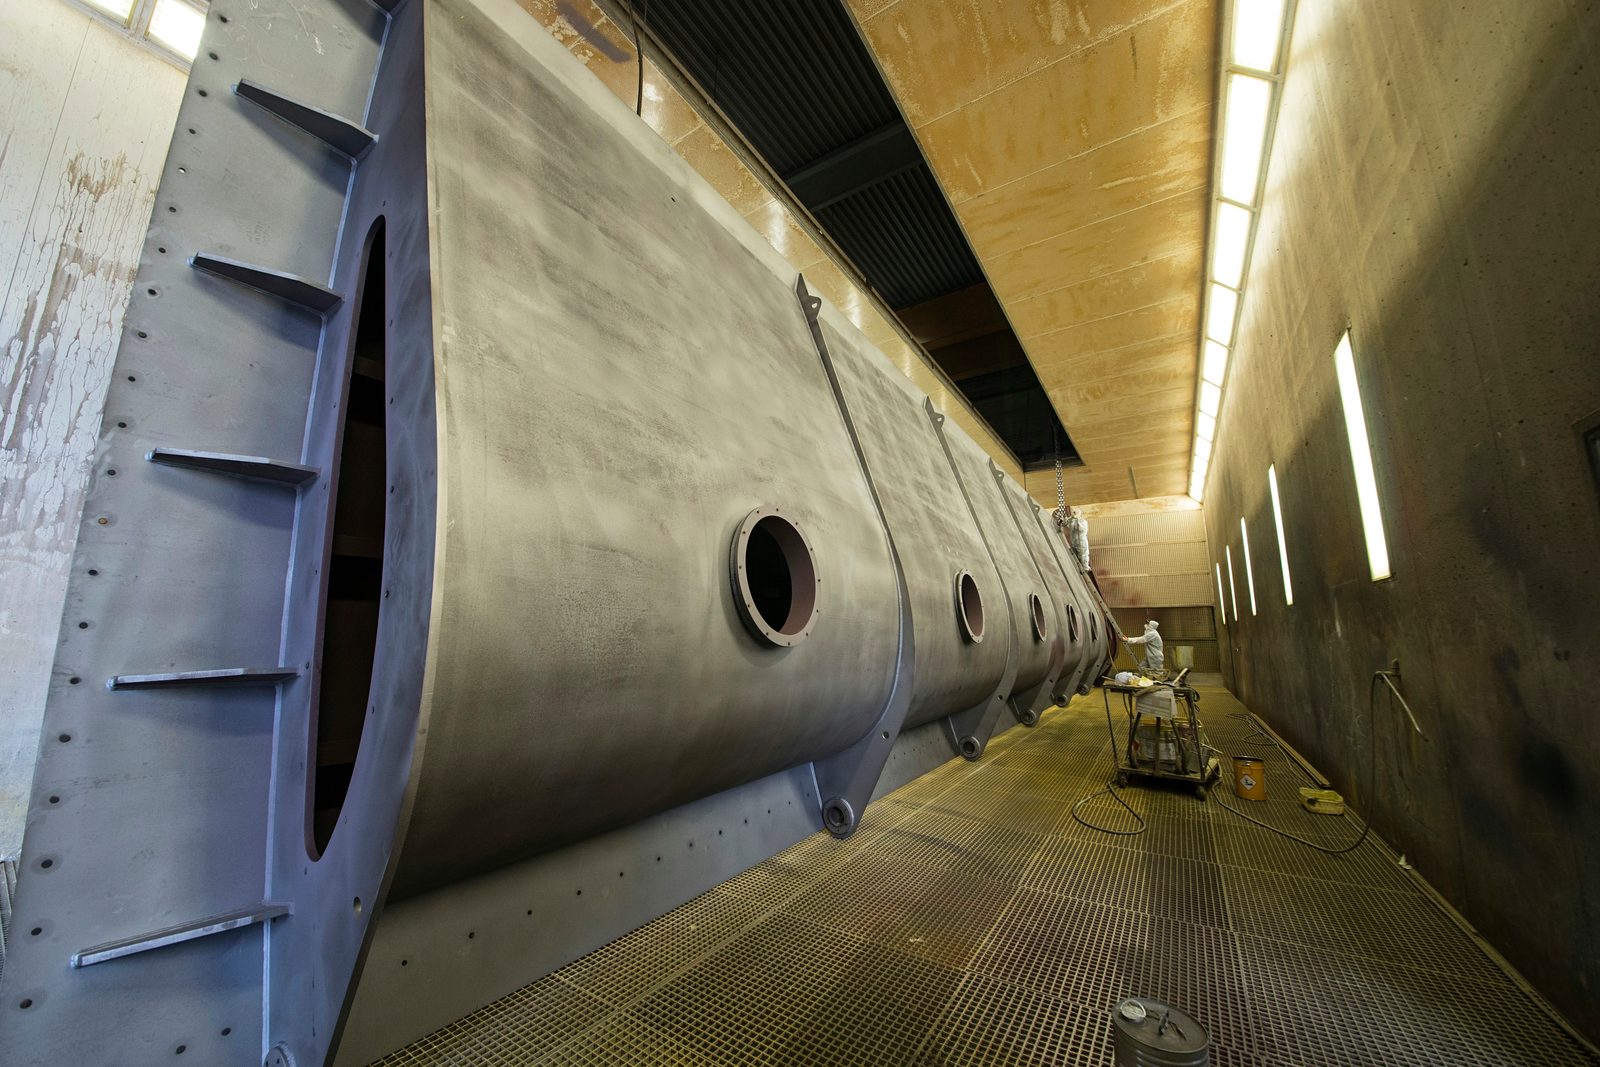
Lakovací kabina v Bock má využitelnou vnitřní velikost 25 × 7 × 6 m. Tyto rozměry umožňují přijetí velkých dílů, dlouhých svařovaných konstrukcí a velkoformátových strojních prvků, pro které nejsou standardní lakovací kabiny dimenzovány.
Pomocí jeřábového systému 2×25 t výrobní haly lze těžké díly do 50 t bezpečně polohovat a zavést do kabiny. Tím se odstraňují samostatné přepravní operace a zkracuje se průběžná doba mezi svařováním, pískováním a lakováním.
| Parametr | — |
|---|---|
| Délka kabiny | 25 m |
| Šířka kabiny | 7 m |
| Výška kabiny | 6 m |
Trvale přilnavé lakování předpokládá definovanou přípravu povrchu. V Bock je pískování do Sa 2,5 ve velkoprostorové pískovací kabině k dispozici přímo v závodě.
Sa 2,5 je stupeň čistoty, který se podle EN ISO 12944 vyžaduje jako základ pro většinu systémů protikorozních nátěrů. Prostorovou integrací pískovací kabiny a lakovací kabiny ve stejném závodě odpadají mezitransporty – díly se lakují bezprostředně po pískování.
Pískovací kabina má stejné velkoprostorové rozměry jako lakovací kabina a je dimenzována pro těžké díly do 50 t.
Při plamenném stříkání zinku se zinek roztaví v plameni a nastříká na opískovaný ocelový povrch. Zinková vrstva chrání ocel katodicky – jako žárové zinkování ponorem, ale bez zinkové lázně.
Díl se přitom zahřívá jen mírně. Postup je proto vhodný pro svařované konstrukce, které by se v zinkové lázni zkroutily, pro díly, které jsou pro zinkovou lázeň příliš velké, a pro opravy pozinkovaných ploch po svařování.
Povrch se připravuje ve vlastní pískovací kabině; přeprava do externí zinkovny odpadá.
Na přání se zinková vrstva ve stejném závodě opatří základním a vrchním nátěrem. Tento duplexní systém ze stříkaného zinku a nátěru vzniká bez přepravy mezi zinkovnou a lakovnou.
Lakování v Bock je vhodné pro širokou škálu ocelových dílů a materiálů:
Lakovací systém, skladba nátěru a požadavky na přilnavý podklad a třídu protikorozní ochrany se stanovují pro daný projekt podle EN ISO 12944 a požadavků zákazníka.
Barevné provedení a skladbu nátěru přebíráme z výkresu a předpisu pro povrchovou úpravu. Lakování zahrnuje mimo jiné:
Není-li předepsán výrobce barev, volíme systém nátěru podle kategorie korozivity a podmínek použití.
Lakovací výroba v Bock je zasazena do certifikovaného systému managementu kvality podle DIN EN ISO 9001:2015. Skladba nátěru, stupeň přípravy a požadavky na nátěr se definují a dokumentují podle výkresu, normativních zadání a požadavků zákazníka.
EN ISO 12944 stanovuje požadavky na protikorozní ochranu ocelových konstrukcí pomocí nátěrových systémů – včetně kategorií korozivity, tlouštěk vrstev, stupňů přípravy a očekávaných dob ochrany. Konkrétní třída protikorozní ochrany a systém nátěru se sjednávají podle požadavků projektu.
Pro díly, které se vyrábějí jako součást certifikovaných svařovaných sestav podle DIN EN 1090-2 EXC3, lze lakování zasadit do nadřazeného rámce kvality svařovací výroby. Požadavky na zkoušení a dokumentaci se stanovují pro daný projekt.
Lakování v Bock není izolovaný krok, nýbrž součást integrovaného výrobního toku. Následující předřazené procesy lze kombinovat ve stejném závodě:
Díly tak lze nejen lakovat, ale i svařovat, tvářet, obrábět a pískovat – podle požadavku projektu v rámci stejného závodu.
Průmyslové lakování v Bock se uplatní tam, kde je požadována trvalá protikorozní ochrana na velkoformátových nebo těžkých ocelových dílech:
Průmyslové lakování je k dispozici jako závěrečný výrobní krok pro kompletní sestavy – i pro protizávaží a další těžké díly stavebních strojů a pro díly, které byly ve stejném závodě svařeny, CNC obrobeny a opískovány.
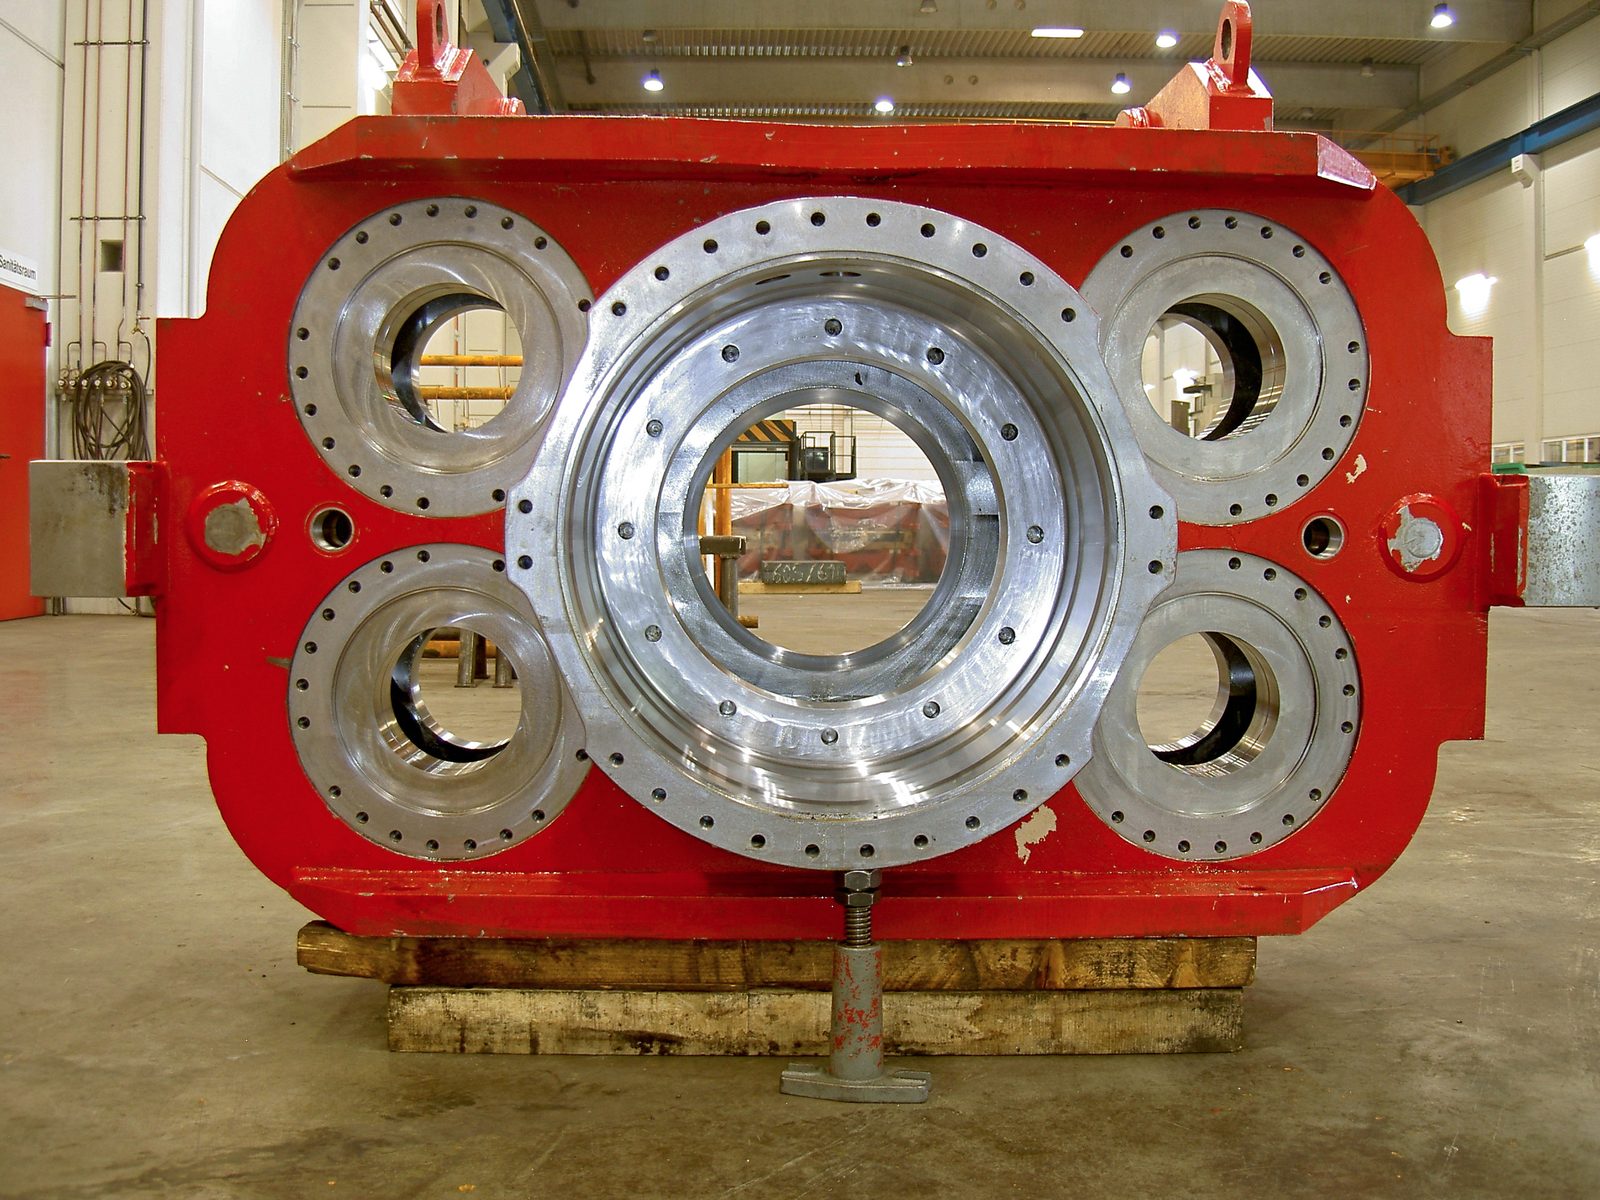
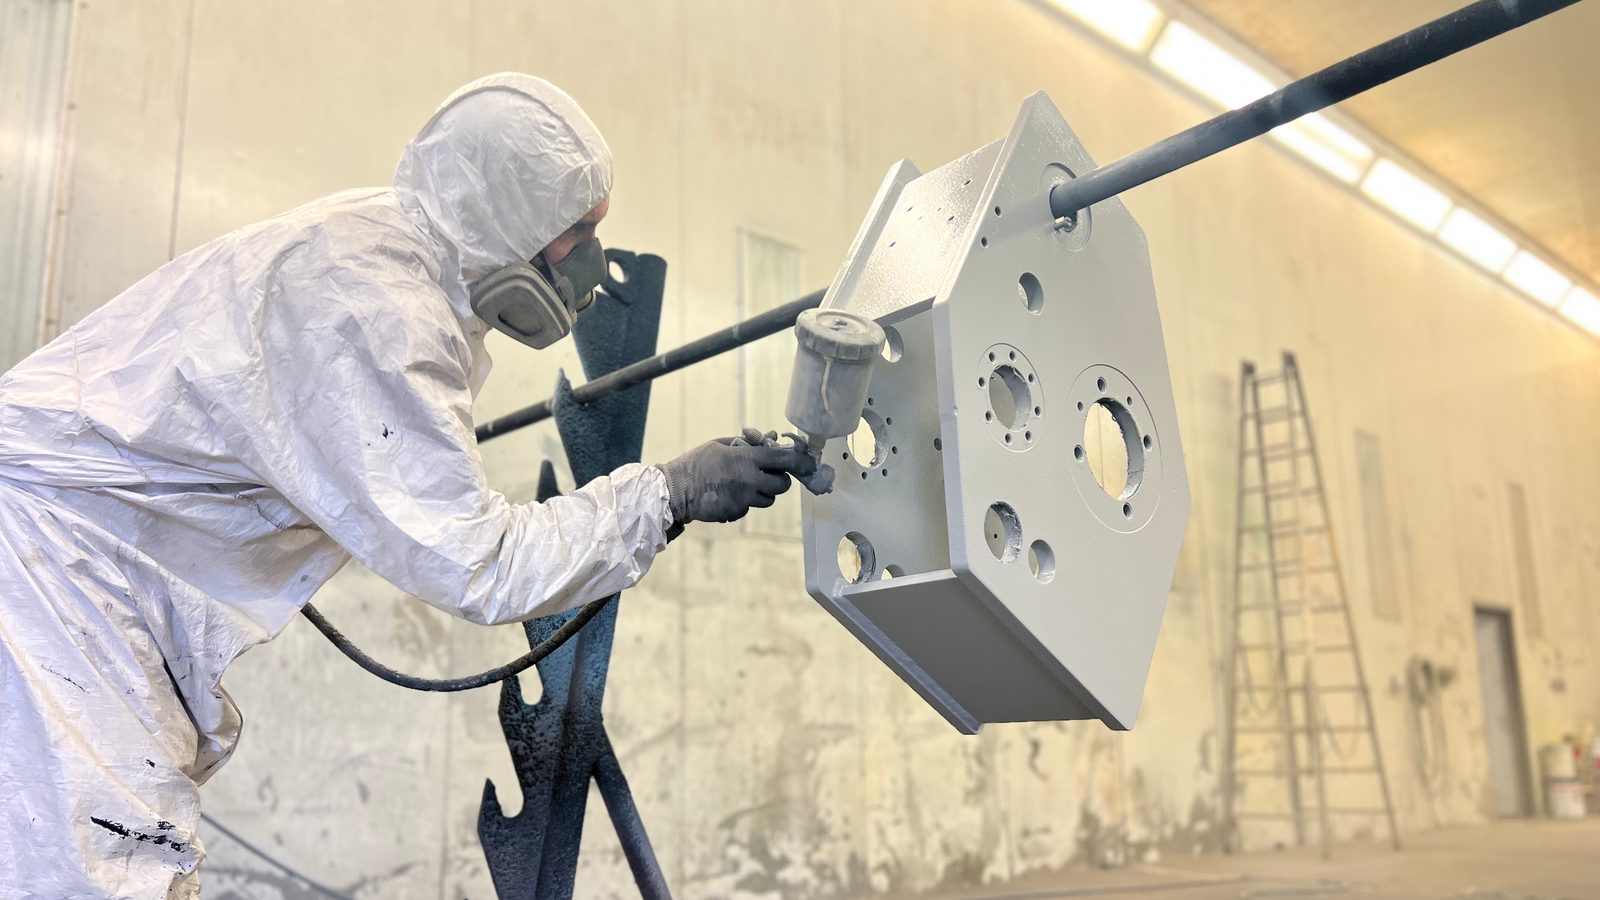
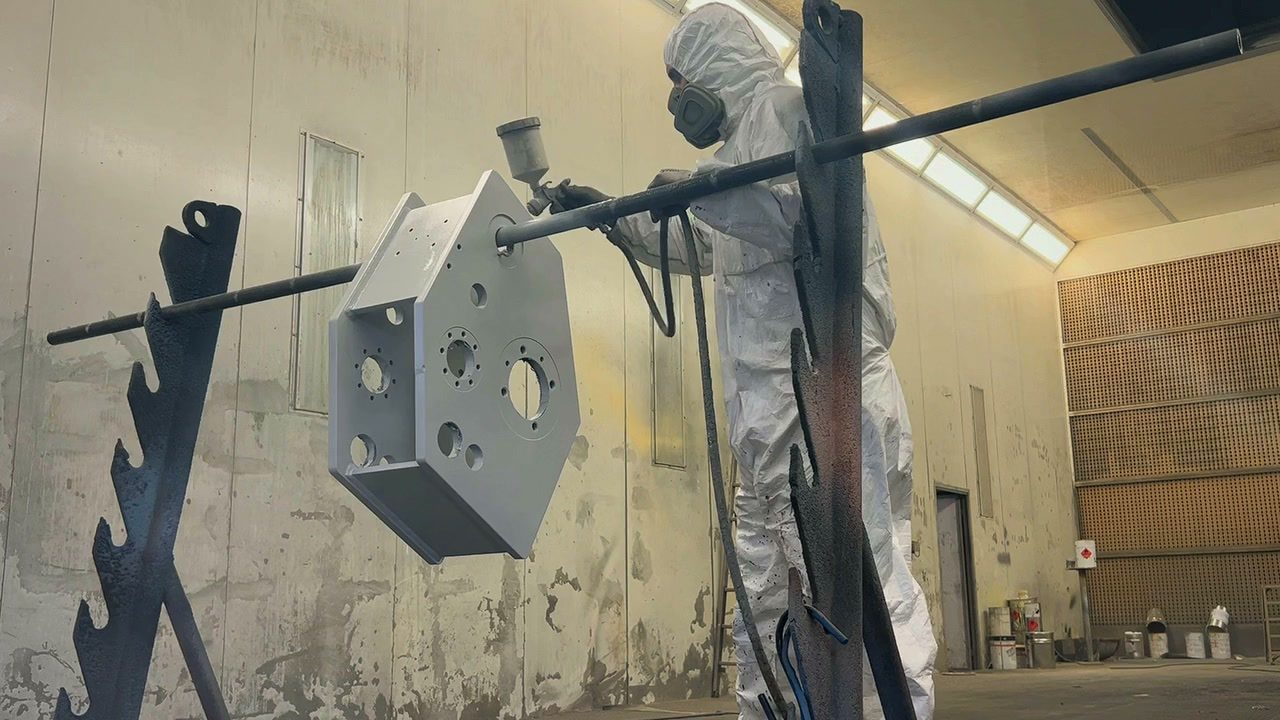
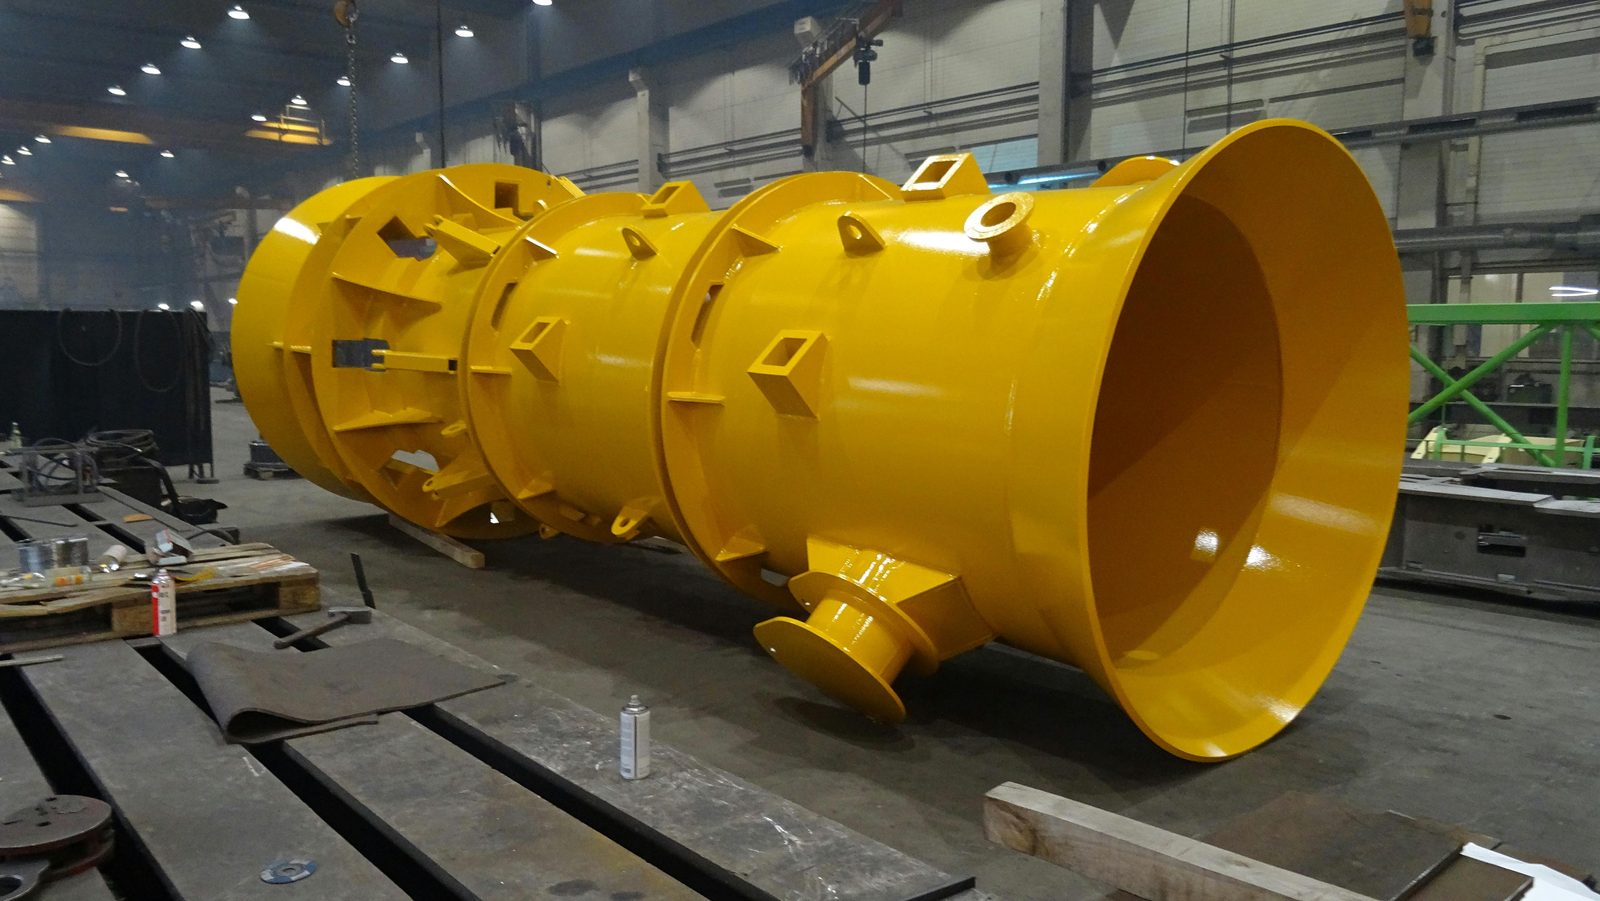
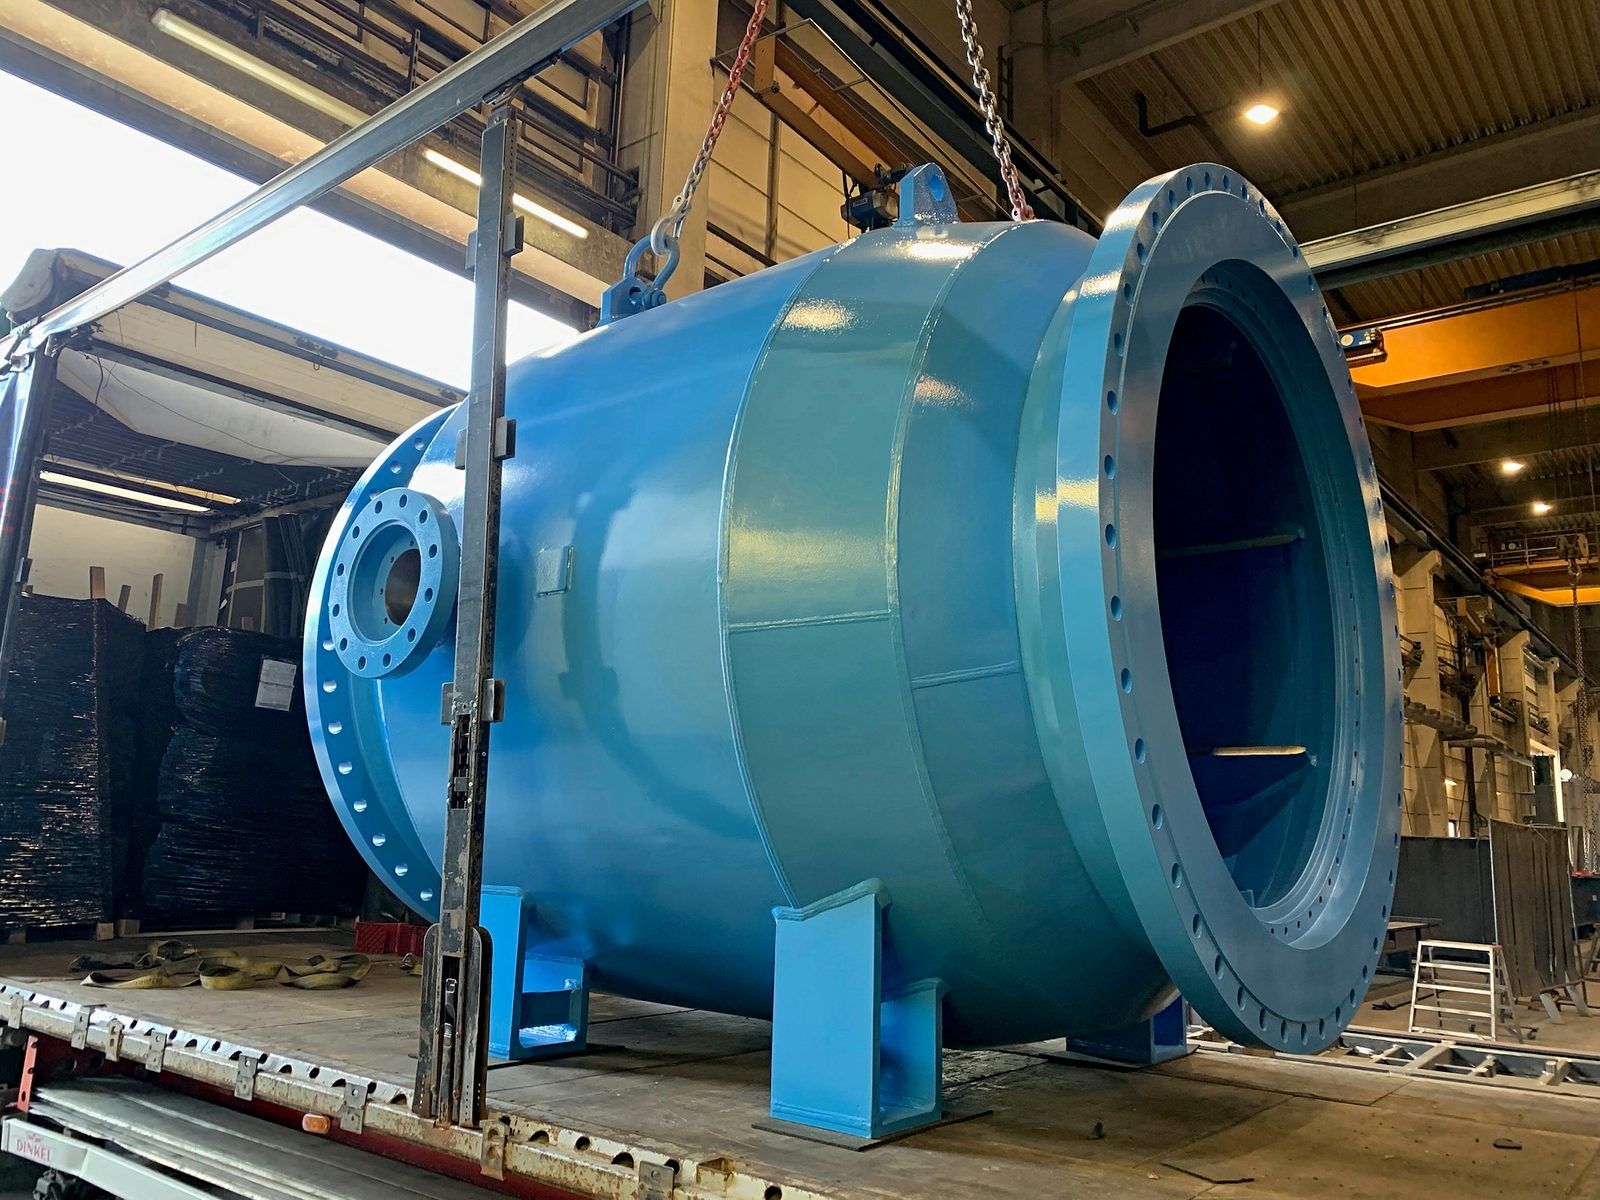
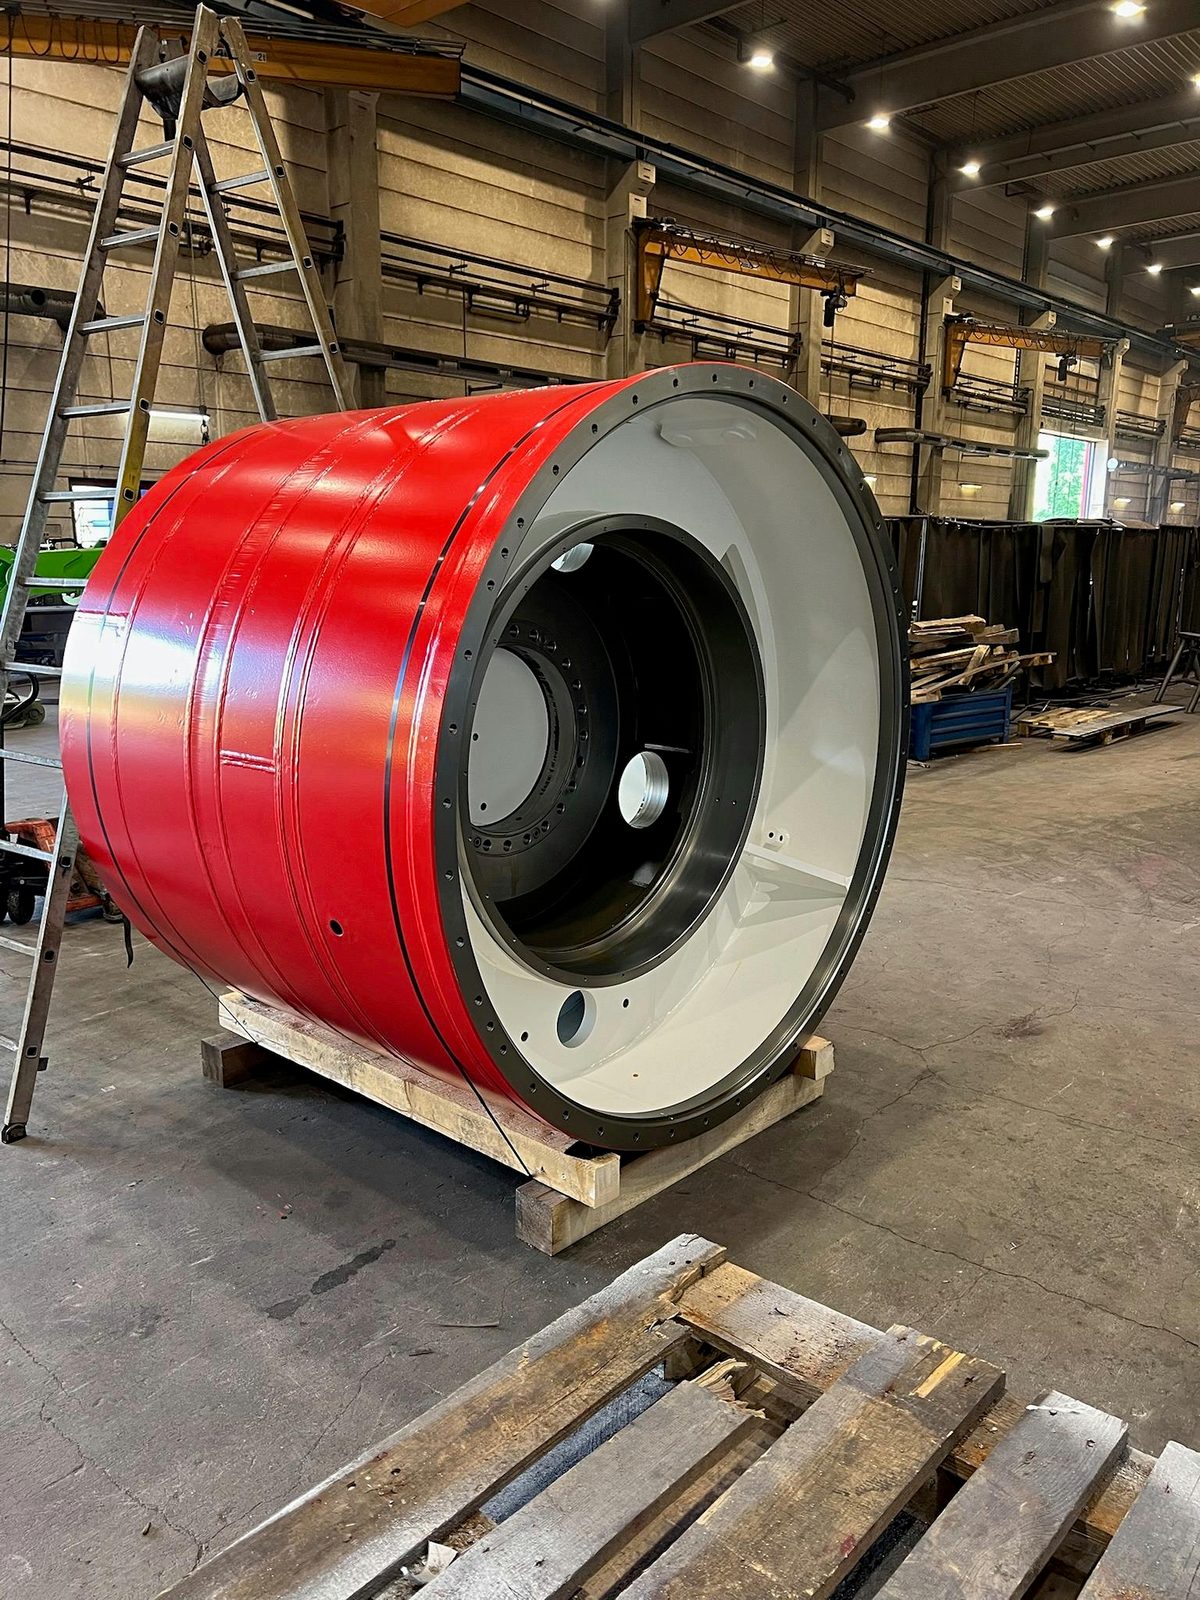
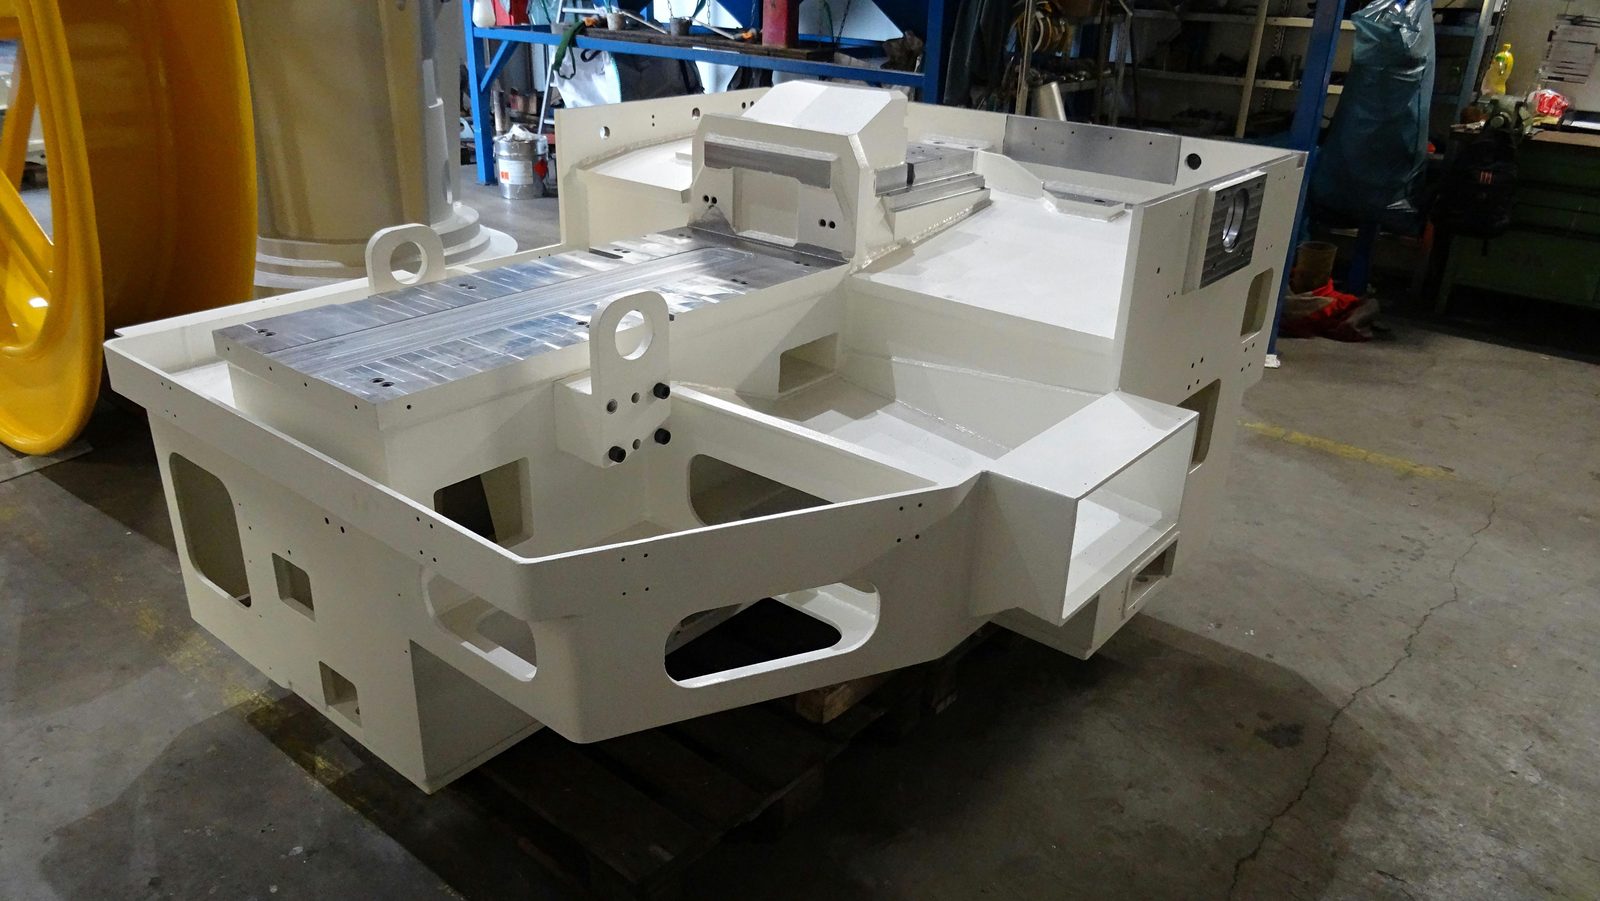
Naši průmysloví lakýrníci při práci v lakovací kabině. Skutečné díly z naší lakovny v Lorchu – od svařence ze silného plechu ve velkoprostorové kabině přes dlouhé rámy strojů a obrobené ocelové prstence až po kompletně smontovanou sestavu bubnu.
Bock Maschinenbau provozuje průmyslové lakování v sídle Lorch jako součást integrovaného výrobního a protikorozního procesu:
Výrobci zařízení, strojů a vozidel z regionu Stuttgartu, z Bádenska-Württemberska a celého regionu DACH získávají tryskání a lakování podle EN ISO 12944 z jedné ruky v Lorch.
Lakovací kabina pro průmyslové lakování u Bock má využitelnou vnitřní velikost 25 × 7 × 6 m a pojme těžké díly do 50 t. Díly se polohují a zavádějí do kabiny pomocí jeřábového systému 2×25 t výrobní haly.
Průmyslové lakování probíhá podle EN ISO 12944 až do kategorie korozivity C5 s vysokou dobou ochrany (H). Systém nátěru a třída protikorozní ochrany se sjednávají podle projektu na základě výkresu, normativních zadání a požadavků zákazníka.
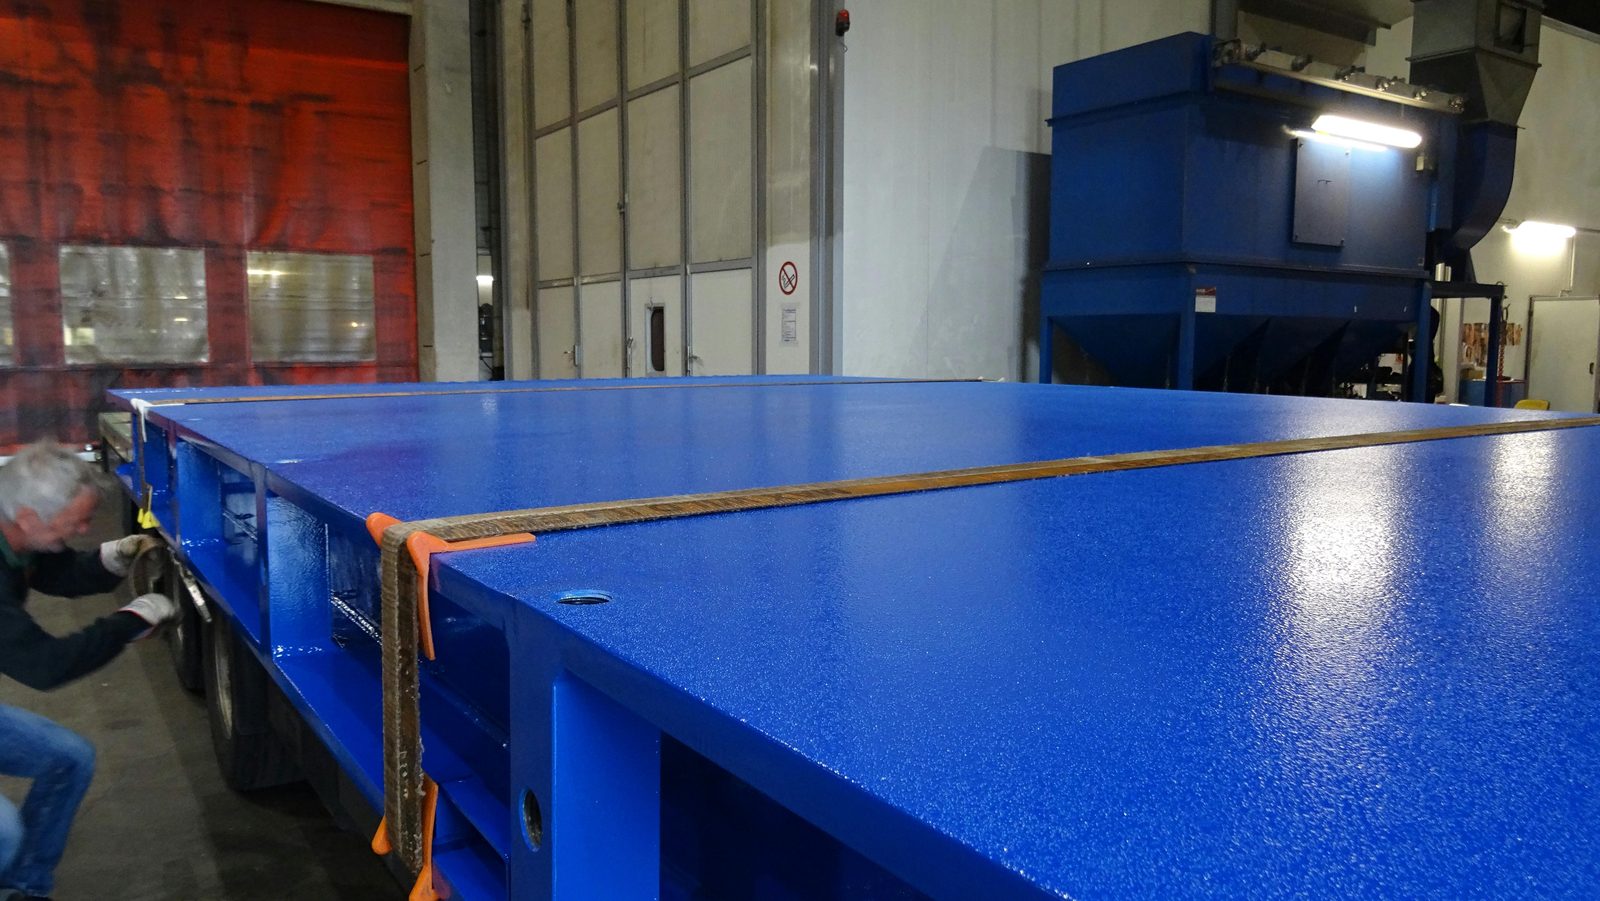
V barevném odstínu podle RAL nebo zadání zákazníka a v požadovaném stupni lesku, od matného s nízkou odrazivostí až po lesklý. Předepíše-li zákazník výrobce barev, lakujeme jeho nátěrovými hmotami. Pro pochozí a ložné plochy jsou možné i protiskluzové nátěry s drsným povrchem.
Ano, ve vlastním závodě. Zinek se nastříká na předem opískovaný povrch, díl se přitom zahřívá jen mírně. Postup přichází v úvahu pro díly, které by se v zinkové lázni zkroutily nebo jsou pro ni příliš velké.
Pískováním do Sa 2,5 podle ISO 8501-1 ve velkoprostorové pískovací kabině ve stejném závodě; to je obvyklá příprava povrchu pro systémy protikorozních nátěrů podle EN ISO 12944. Lakuje se bezprostředně po pískování.
Lakuje se konstrukční ocel (S235, S355), jemnozrnná konstrukční ocel a vysokopevnostní konstrukční ocel, Hardox po pískování a základním nátěru i strojní díly, skříně a litinové díly, nádoby a velkoformátové speciální konstrukce. Další materiály a typy dílů se lakují po dohodě.
Skladba nátěru, stupeň přípravy a požadavky na nátěr se definují podle výkresu, normativních zadání a požadavků zákazníka a dokumentují se v systému managementu kvality podle DIN EN ISO 9001:2015. U dílů ze svařovaných sestav podle DIN EN 1090-2 EXC3 lze lakování zasadit do rámce kvality svařovací výroby; požadavky na zkoušení a dokumentaci se stanovují podle projektu.
V sídle Lorch, ve stejném závodě jako pískování, svařování, ohraňování a CNC obrábění. Pískování a lakování podle EN ISO 12944 tak probíhají bez přepravy mezi dvěma provozy.
Pro první posouzení prosím uveďte rozměry dílu, materiál, hmotnost, požadovanou třídu protikorozní ochrany podle EN ISO 12944, barevný odstín a požadavky na skladbu nátěru nebo dokumentaci. Vypracujeme nabídku přizpůsobenou projektu.