Rivestire in modo duraturo grandi componenti e pezzi pesanti fino a 50 t – verniciatura industriale secondo EN ISO 12944 in cabina 25 × 7 × 6 m, sabbiatura e verniciatura da un unico fornitore a Lorch.
Per grandi componenti e lunghe costruzioni saldate in un unico posizionamento.
Movimentazione tramite il sistema di gru 2×25 t direttamente da saldatura e lavorazione CNC.
Sistema di rivestimento e categoria di corrosività su richiesta – fino a C5 con durata di protezione elevata (H).
Preparazione superficiale senza trasporto intermedio – tempi di consegna brevi.
Saldatura, piegatura, lavorazione CNC, sabbiatura e verniciatura nello stesso stabilimento.
Gestione della qualità secondo ISO 9001:2015, azienda di saldatura certificata secondo DIN EN 1090-2 EXC3.
La verniciatura industriale serve alla protezione anticorrosione duratura di componenti in acciaio e costruzioni saldate. La verniciatura avviene secondo EN ISO 12944 – uno standard internazionale che definisce le categorie di protezione anticorrosione, i sistemi di rivestimento e i requisiti per la preparazione superficiale e i prodotti vernicianti.
Da Bock la verniciatura viene eseguita in una cabina di grandi dimensioni, in grado di accogliere anche costruzioni saldate di grande formato, componenti di macchine, serbatoi e costruzioni speciali. La sabbiatura come preparazione superficiale è disponibile nello stesso stabilimento – il trasferimento e la movimentazione avvengono tramite il sistema di gru interno.
La verniciatura è integrata nel sistema di gestione della qualità certificato secondo DIN EN ISO 9001:2015. La struttura del rivestimento, i requisiti per la preparazione del fondo di adesione e gli obblighi di documentazione vengono concordati in funzione del progetto secondo disegno, prescrizioni normative e specifiche del cliente.
Una verniciatura industriale da Bock si svolge in sei fasi: presa in carico e mascheratura, sabbiatura fino a Sa 2,5, pulizia e applicazione del primer, strato intermedio e strato di finitura, misurazione dello spessore dello strato e carico.
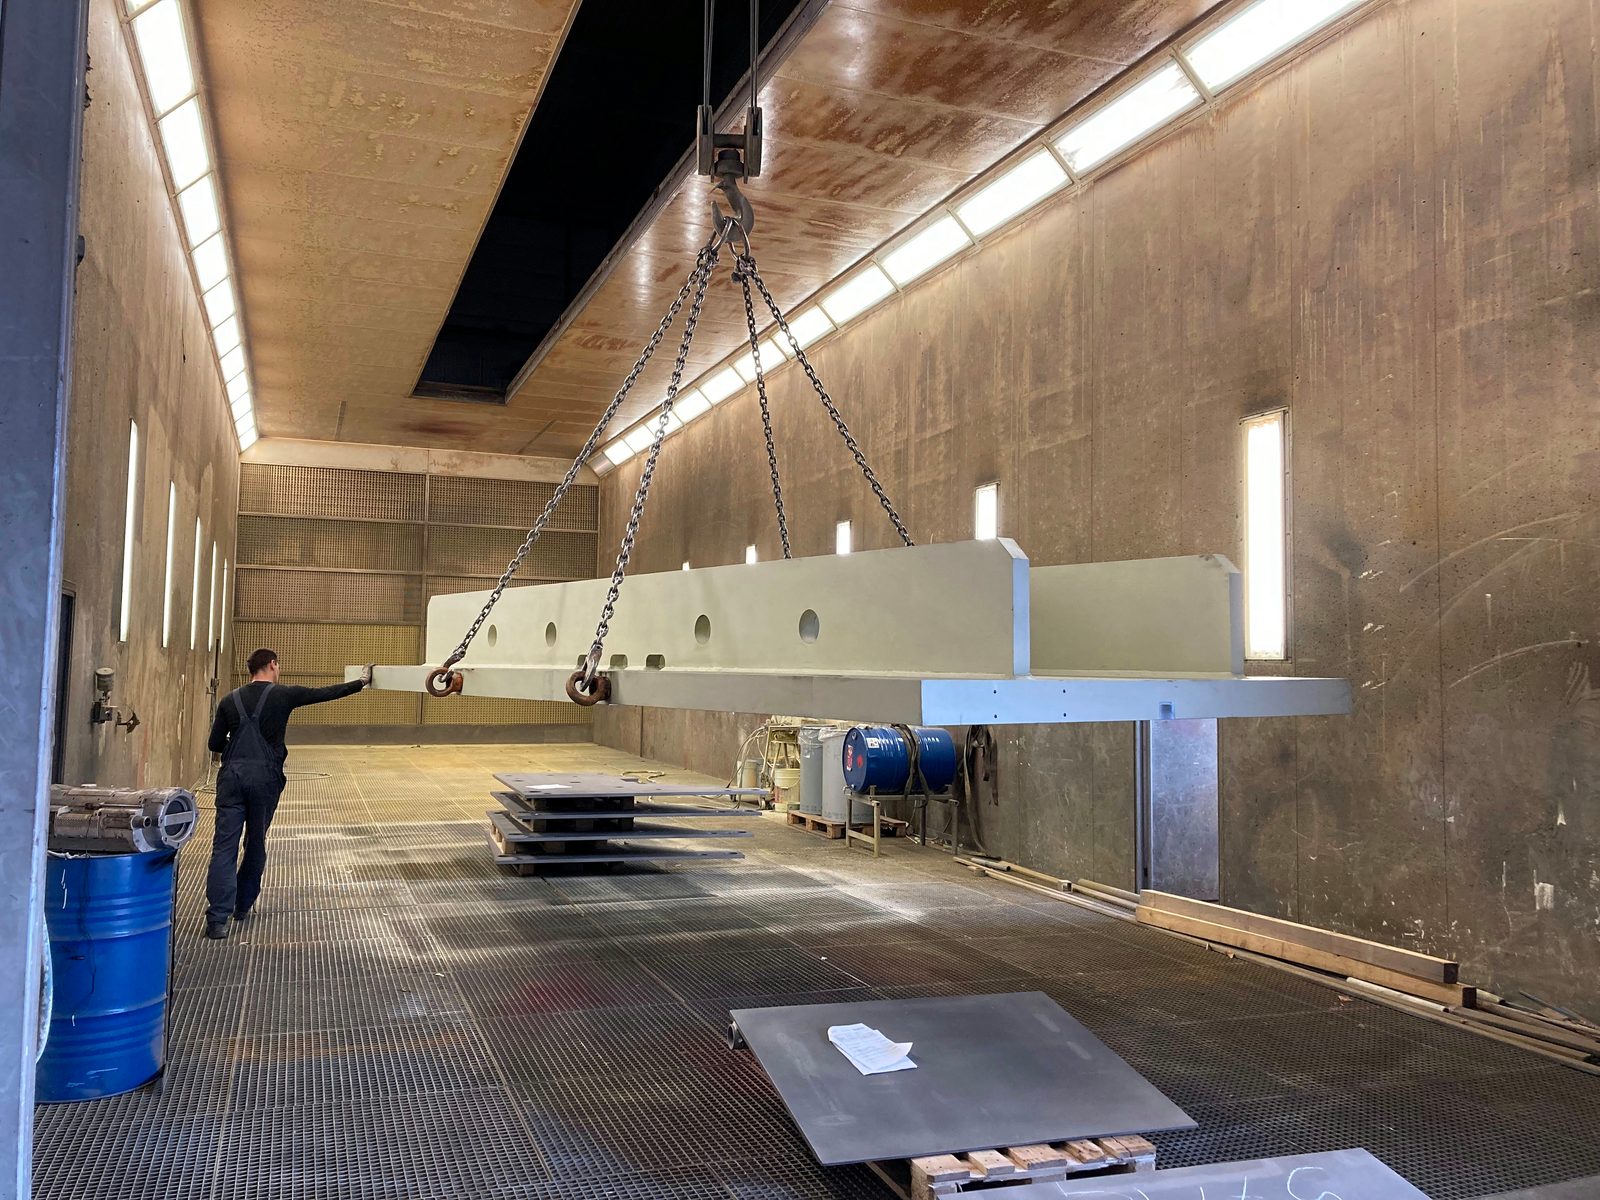
Il componente arriva tramite il sistema di carroponti direttamente dal reparto saldatura o dalla lavorazione CNC. Le superfici di accoppiamento, i fori e le filettature che devono restare senza rivestimento vengono mascherati.
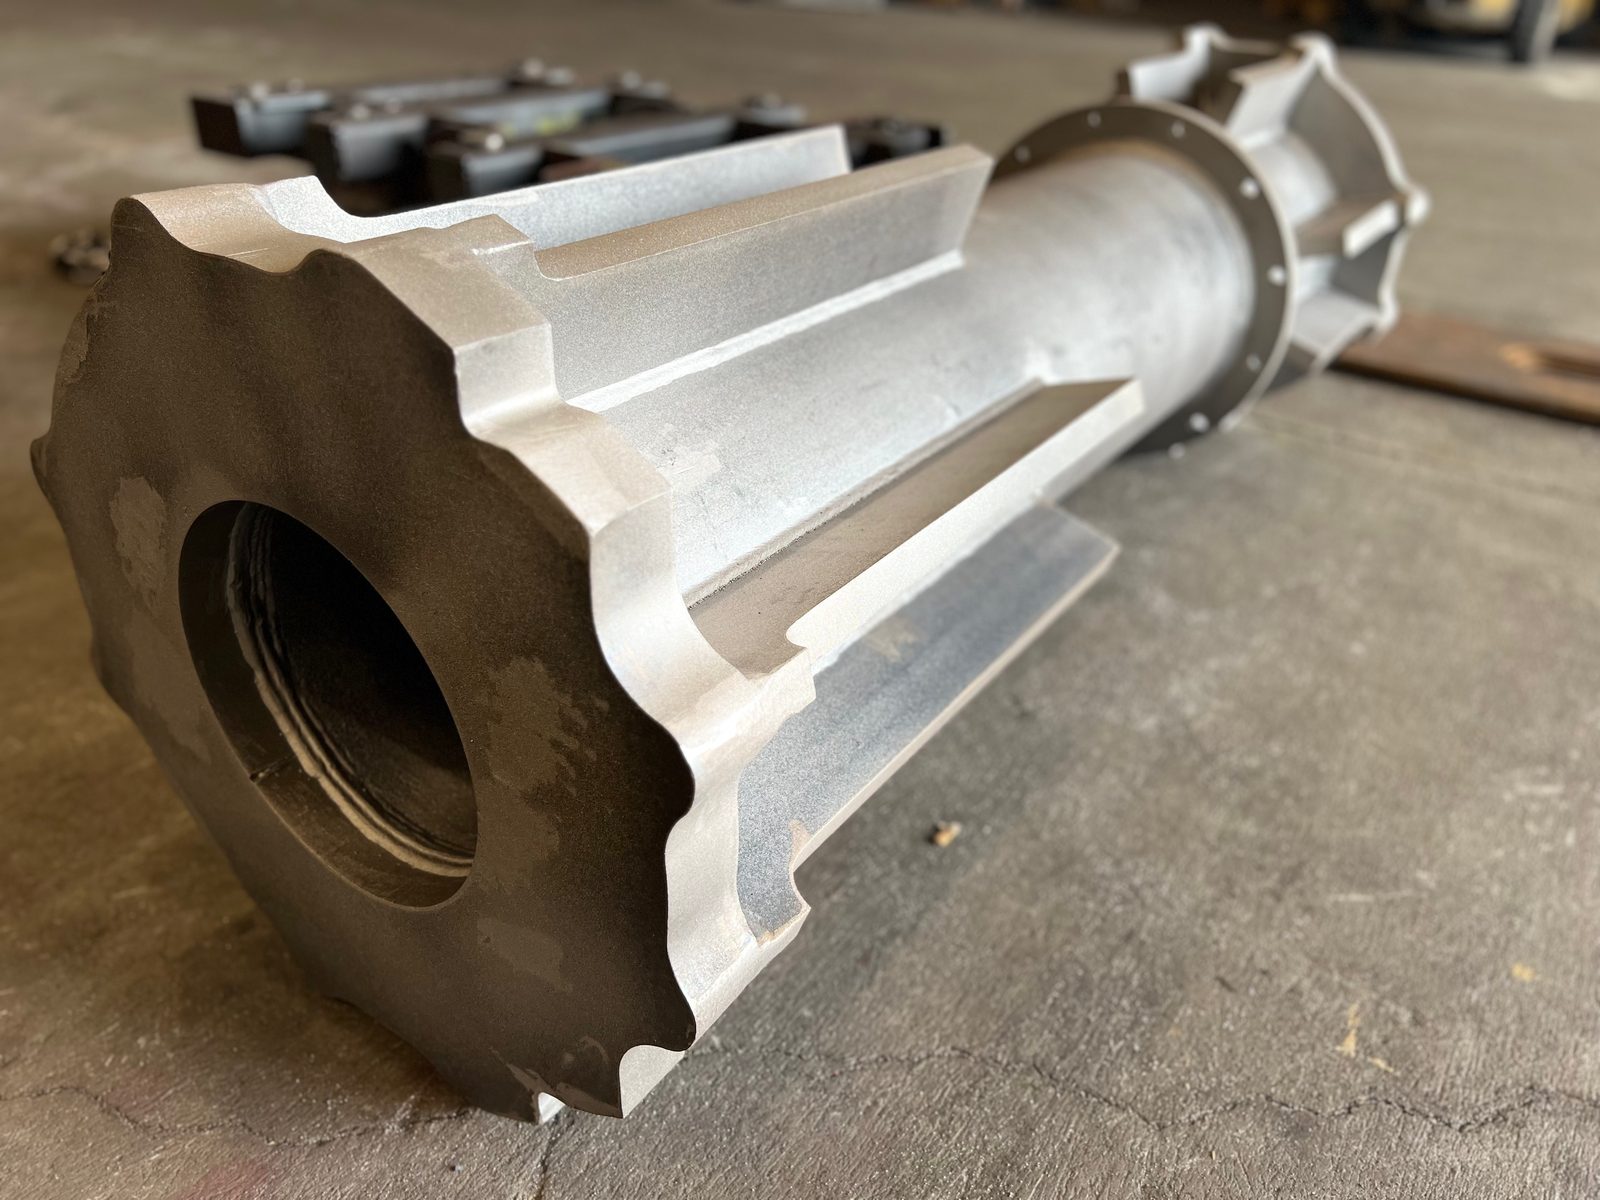
Nella cabina di sabbiatura di grandi dimensioni la superficie viene sabbiata con graniglia d'acciaio o corindone fino al grado di pulizia Sa 2,5 secondo ISO 8501-1. Calamina, ruggine e vecchi rivestimenti vengono così rimossi.
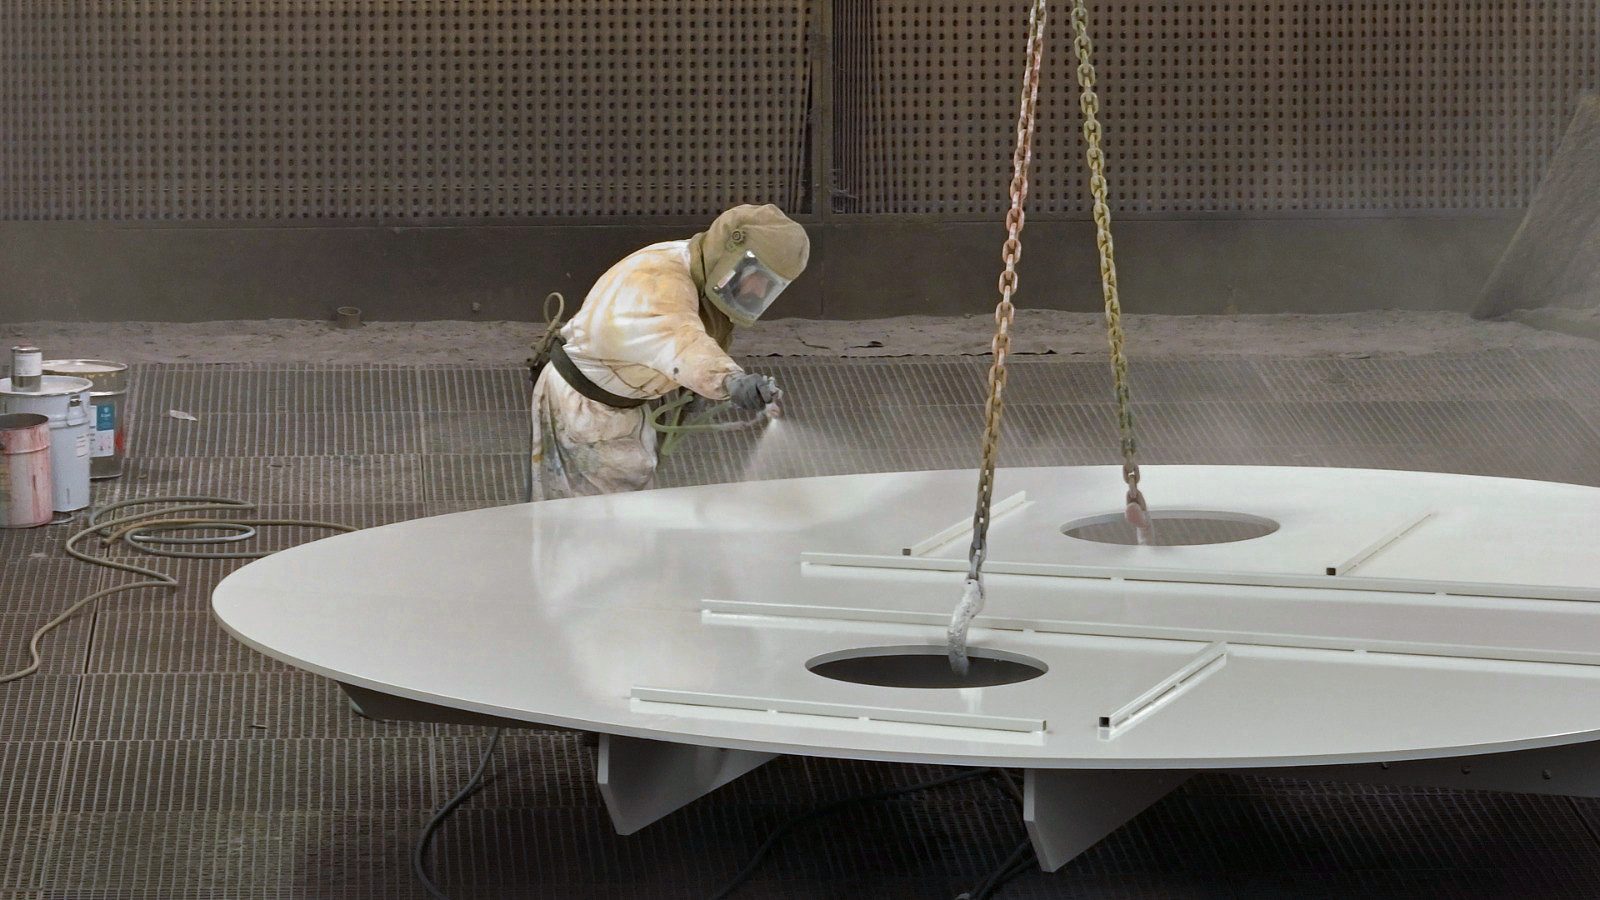
Immediatamente prima della verniciatura la superficie viene pulita con diluente. Come primo strato del sistema di rivestimento segue il primer.
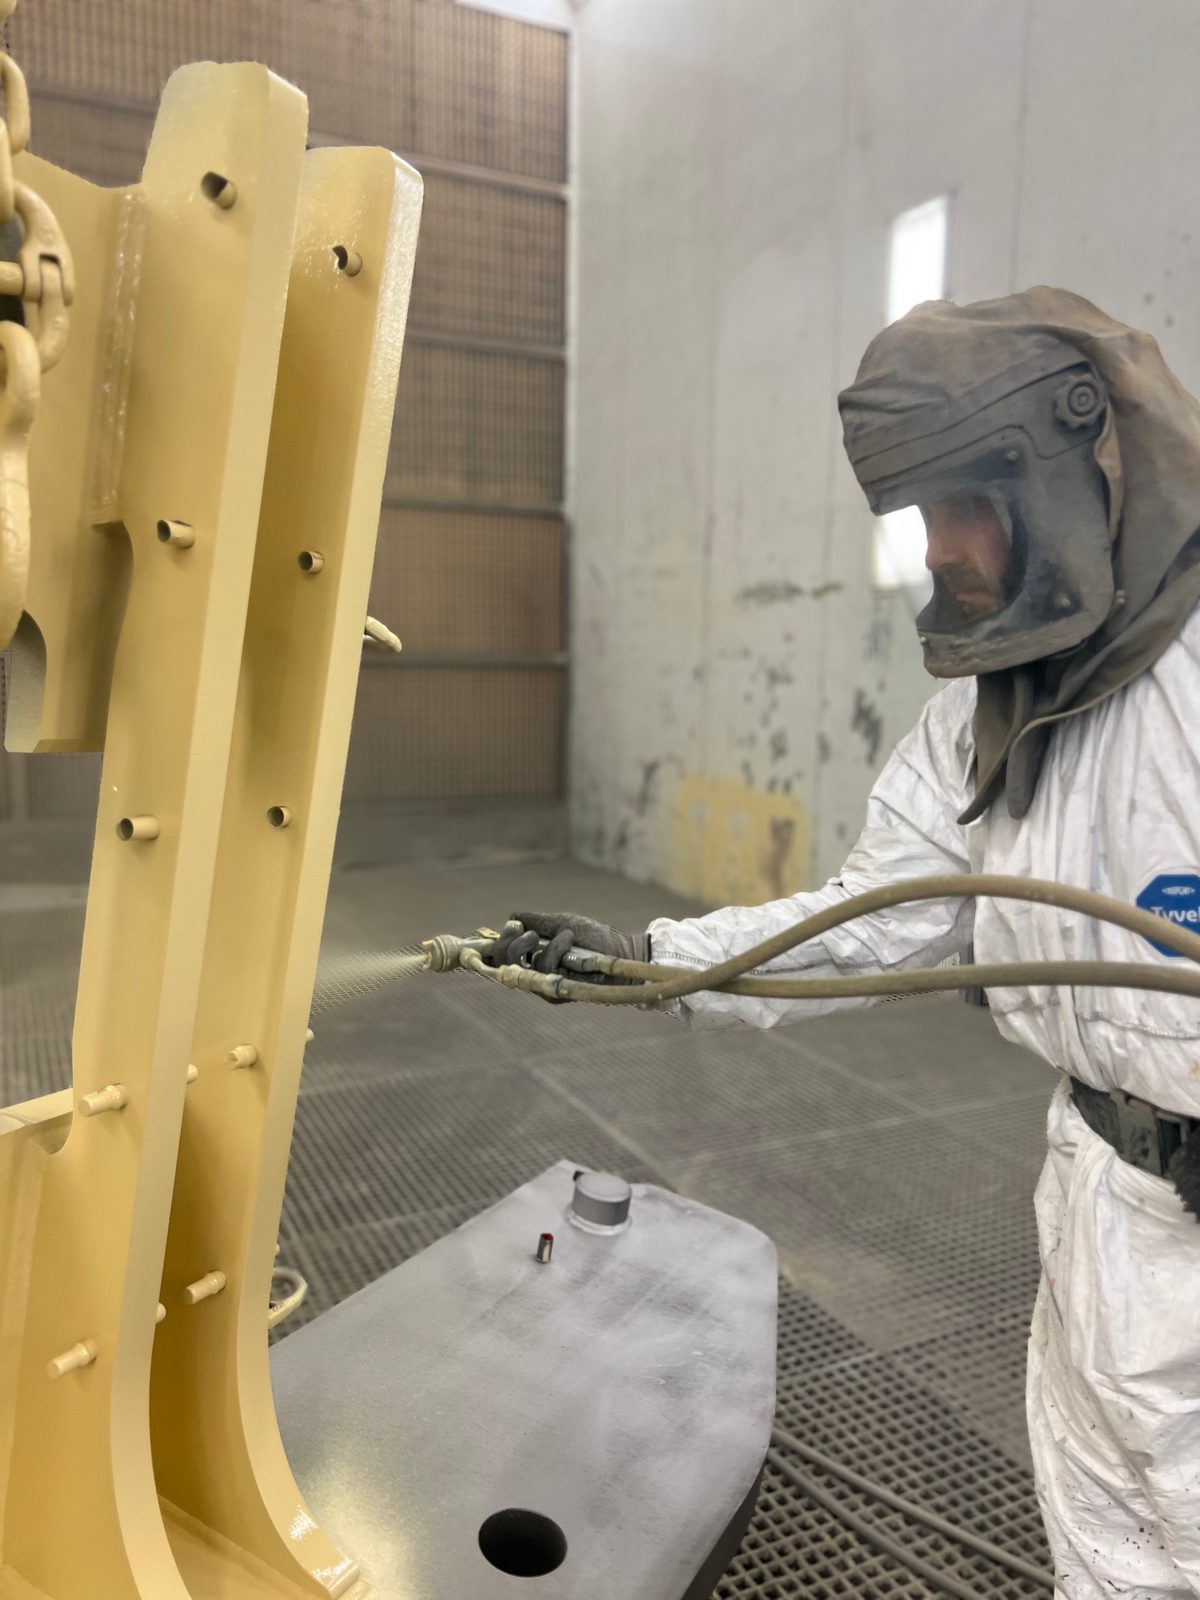
Strato intermedio e strato di finitura realizzano il sistema di rivestimento secondo EN ISO 12944 – nella tinta RAL o secondo la specifica colore del cliente e nel grado di brillantezza richiesto. Ogni strato asciuga prima che venga applicato il successivo.
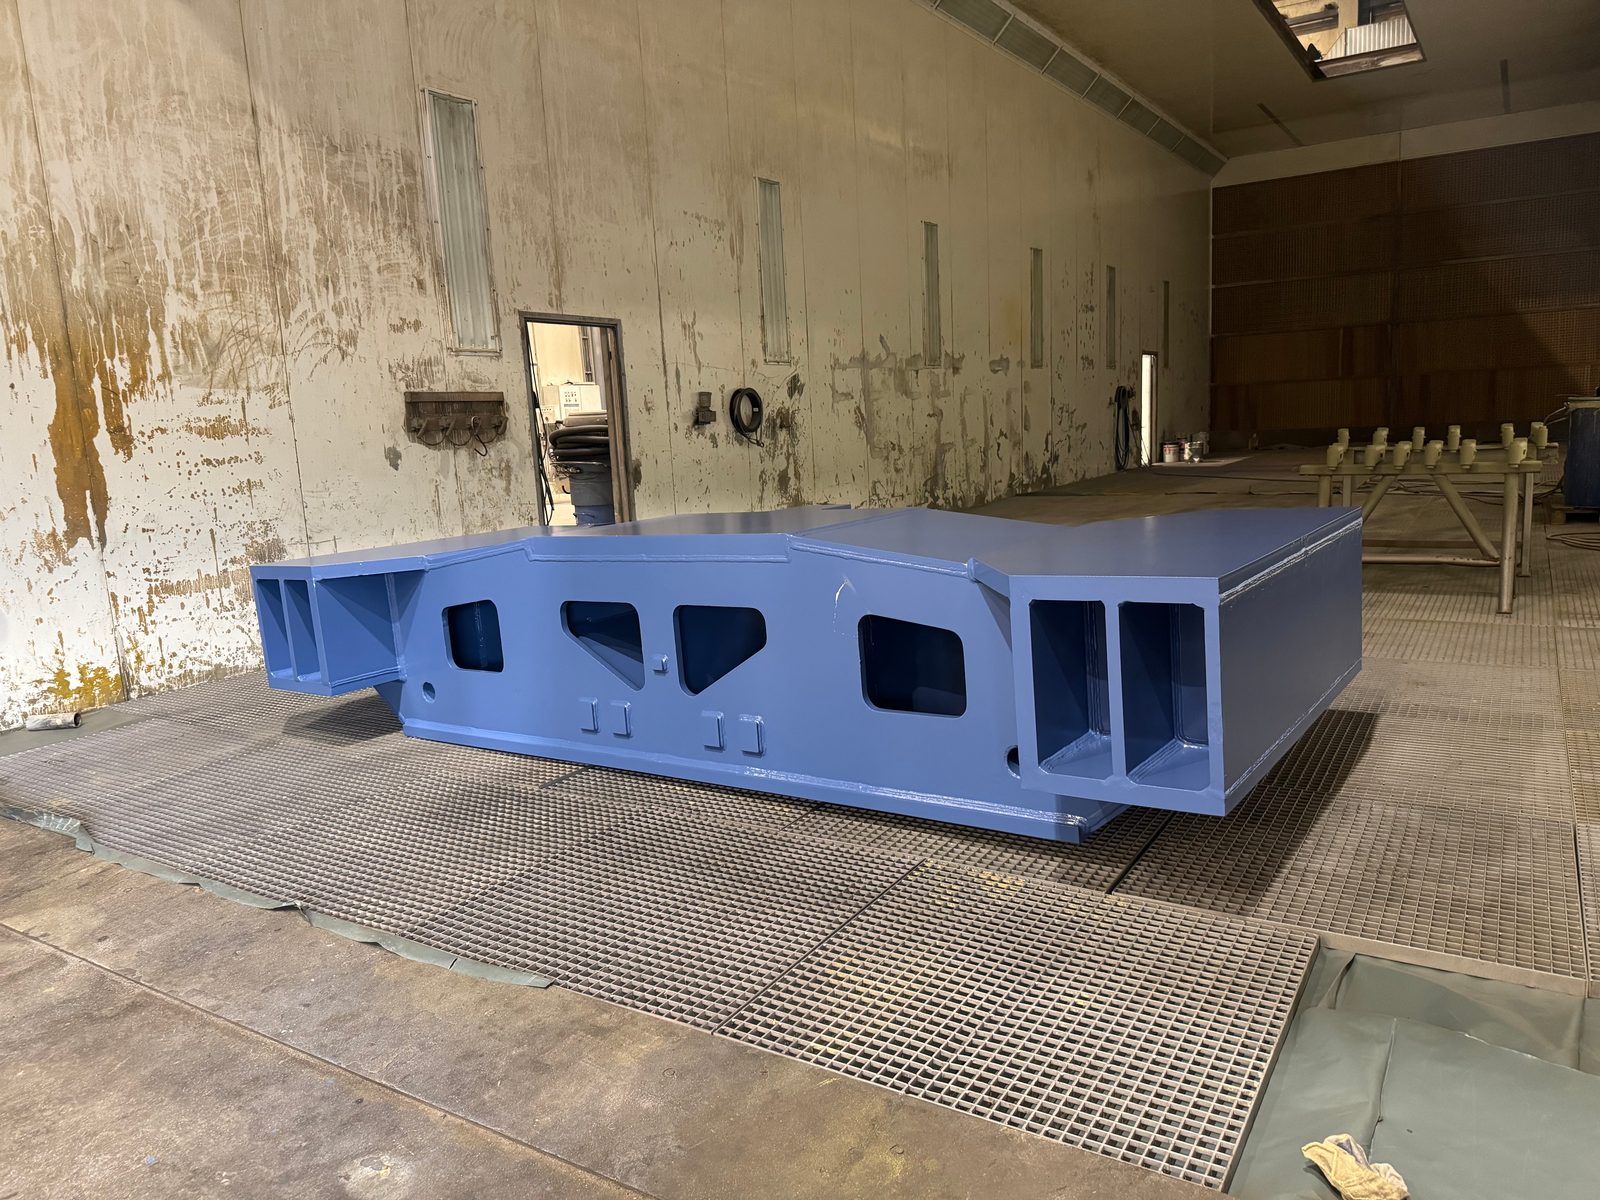
Lo spessore dello strato secco viene misurato. Su richiesta lo registriamo insieme al grado di preparazione e alla struttura del rivestimento per la documentazione di consegna.
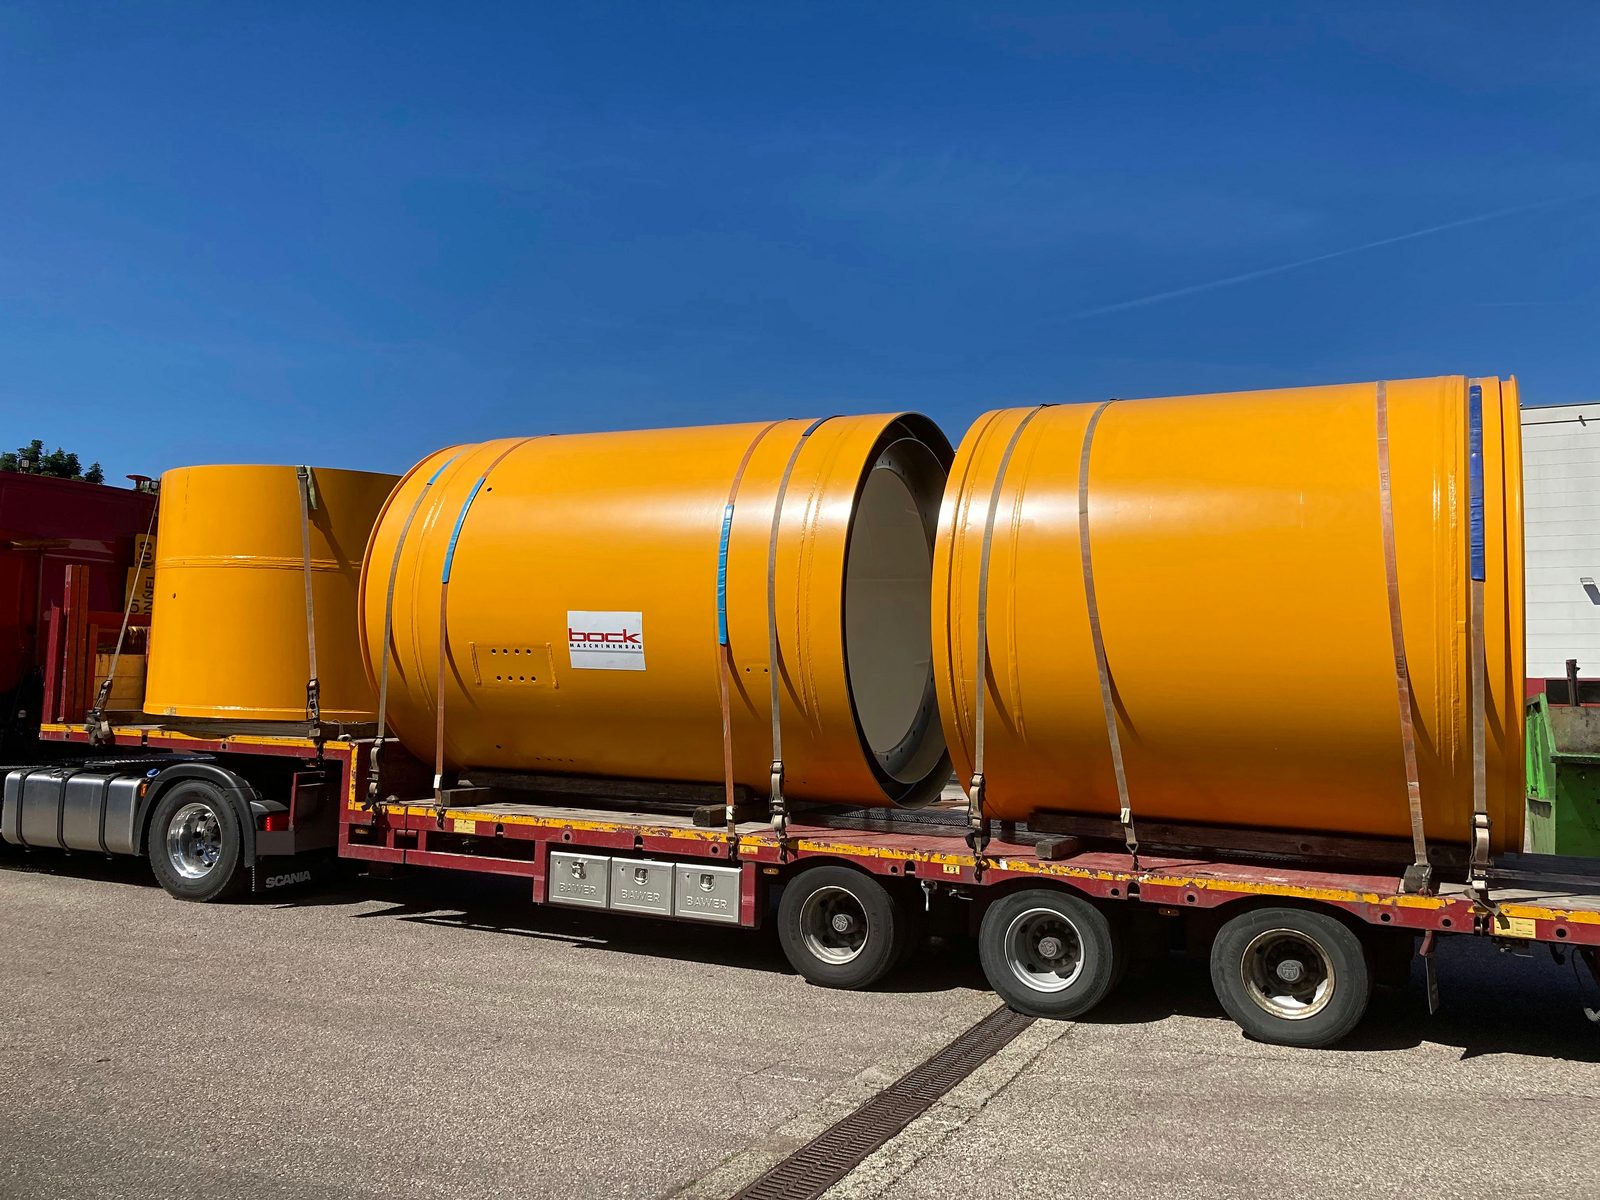
Le mascherature vengono rimosse, il componente verniciato viene caricato e fissato per il trasporto.
Il sistema di gru 2×25 t porta pezzi pesanti fino a 50 t direttamente dalla saldatura e dalla lavorazione CNC nella cabina di verniciatura.
La struttura del rivestimento e la categoria di corrosività vengono definite in base al disegno e alle specifiche del cliente – fino a C5 con durata di protezione elevata (H).
La sabbiatura fino a Sa 2,5 precede immediatamente la verniciatura – senza trasporto intermedio presso terzi.
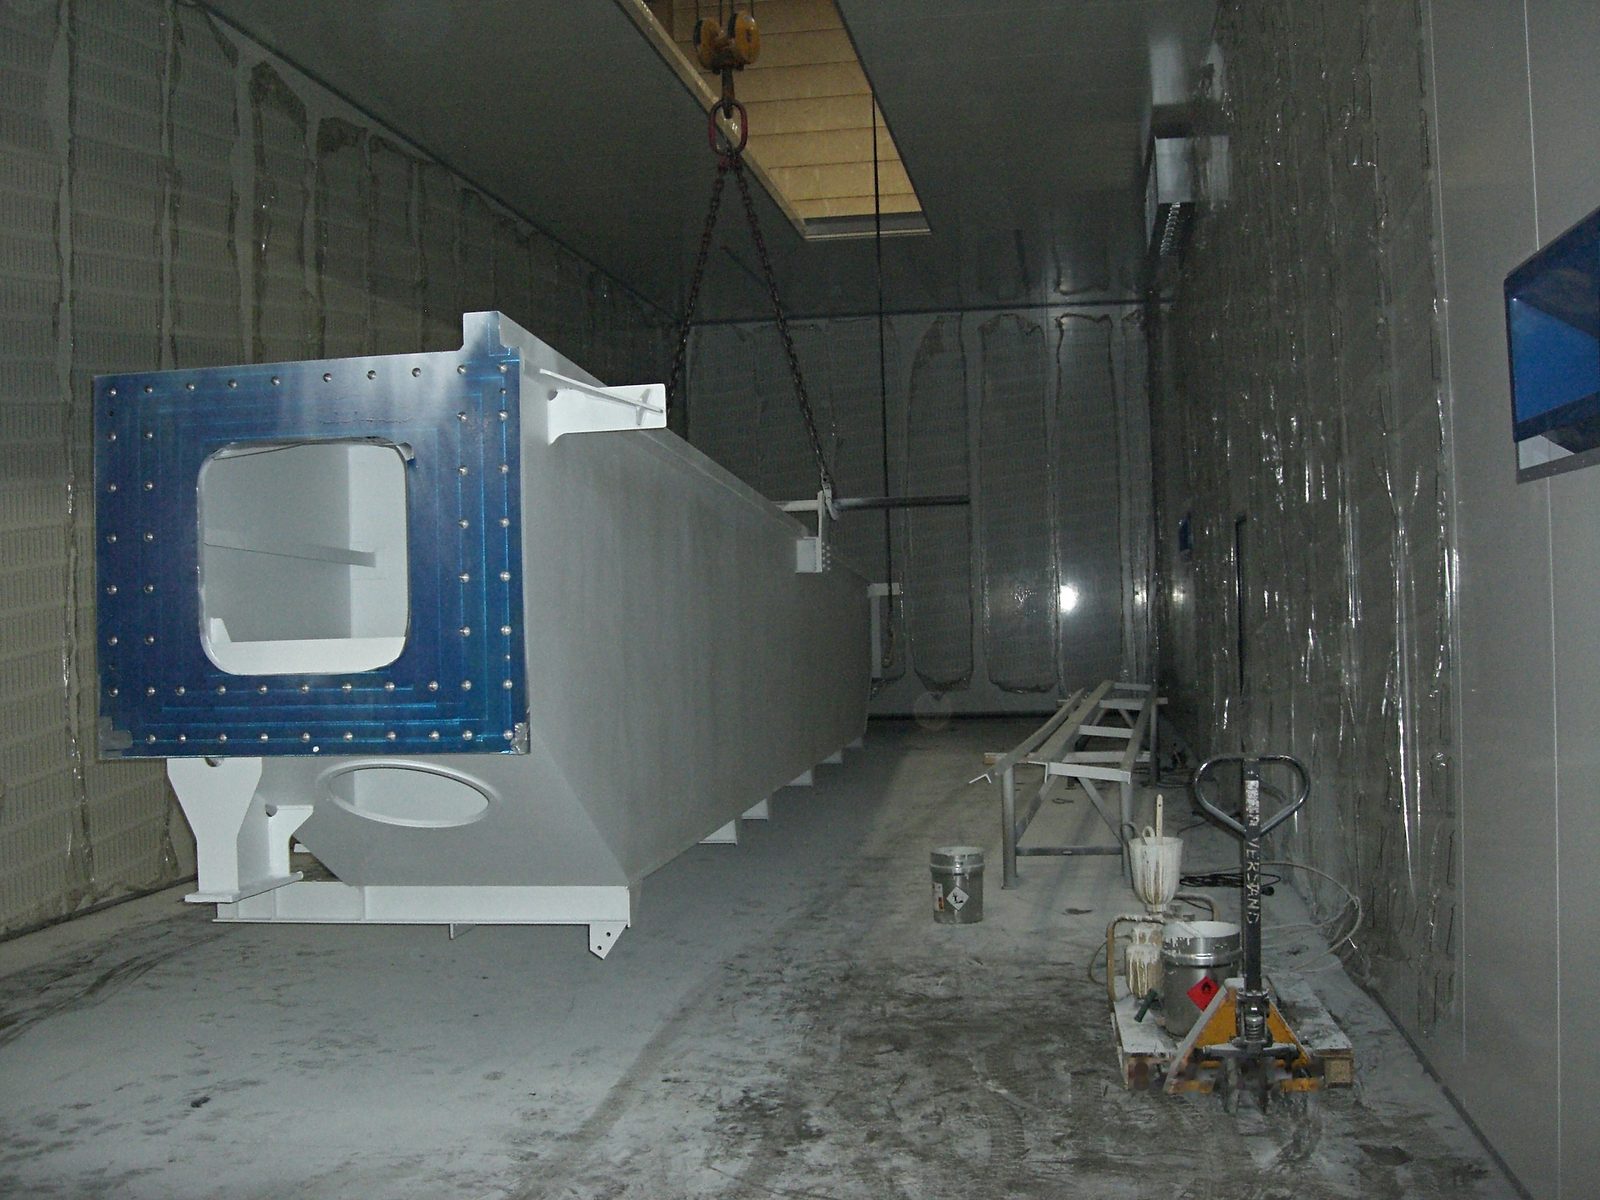
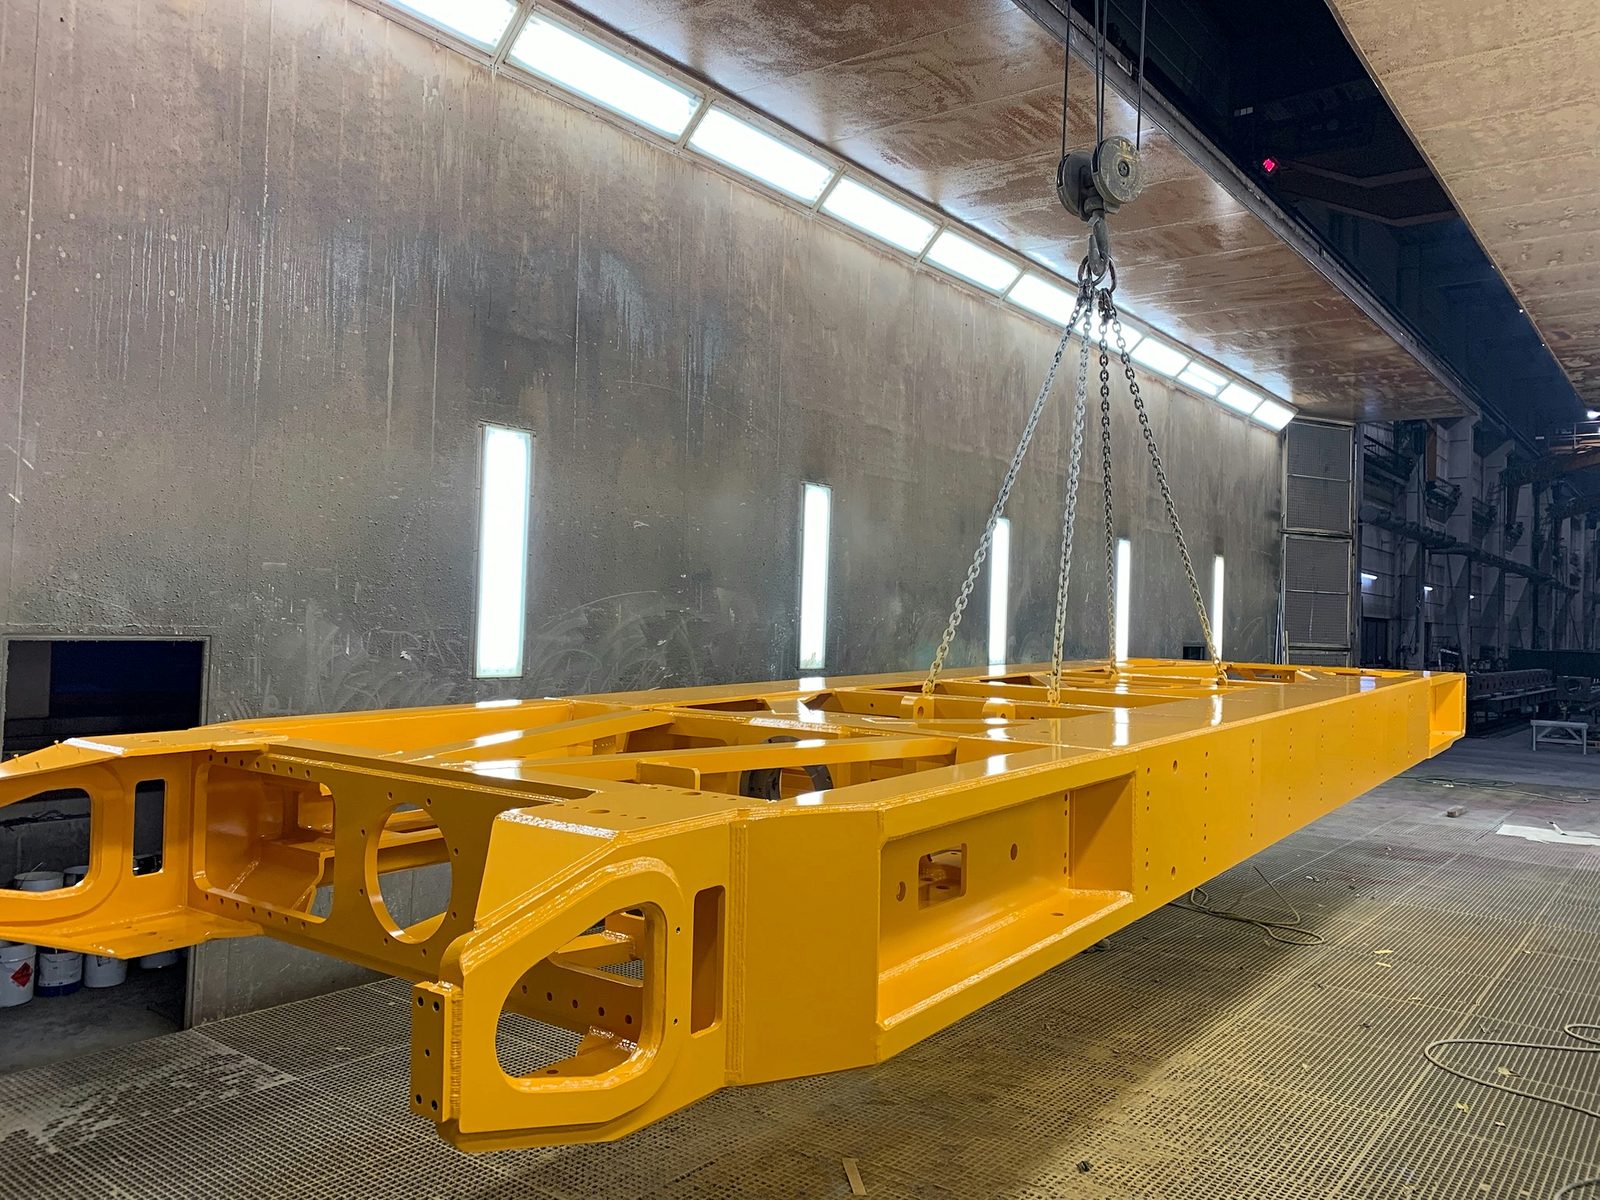
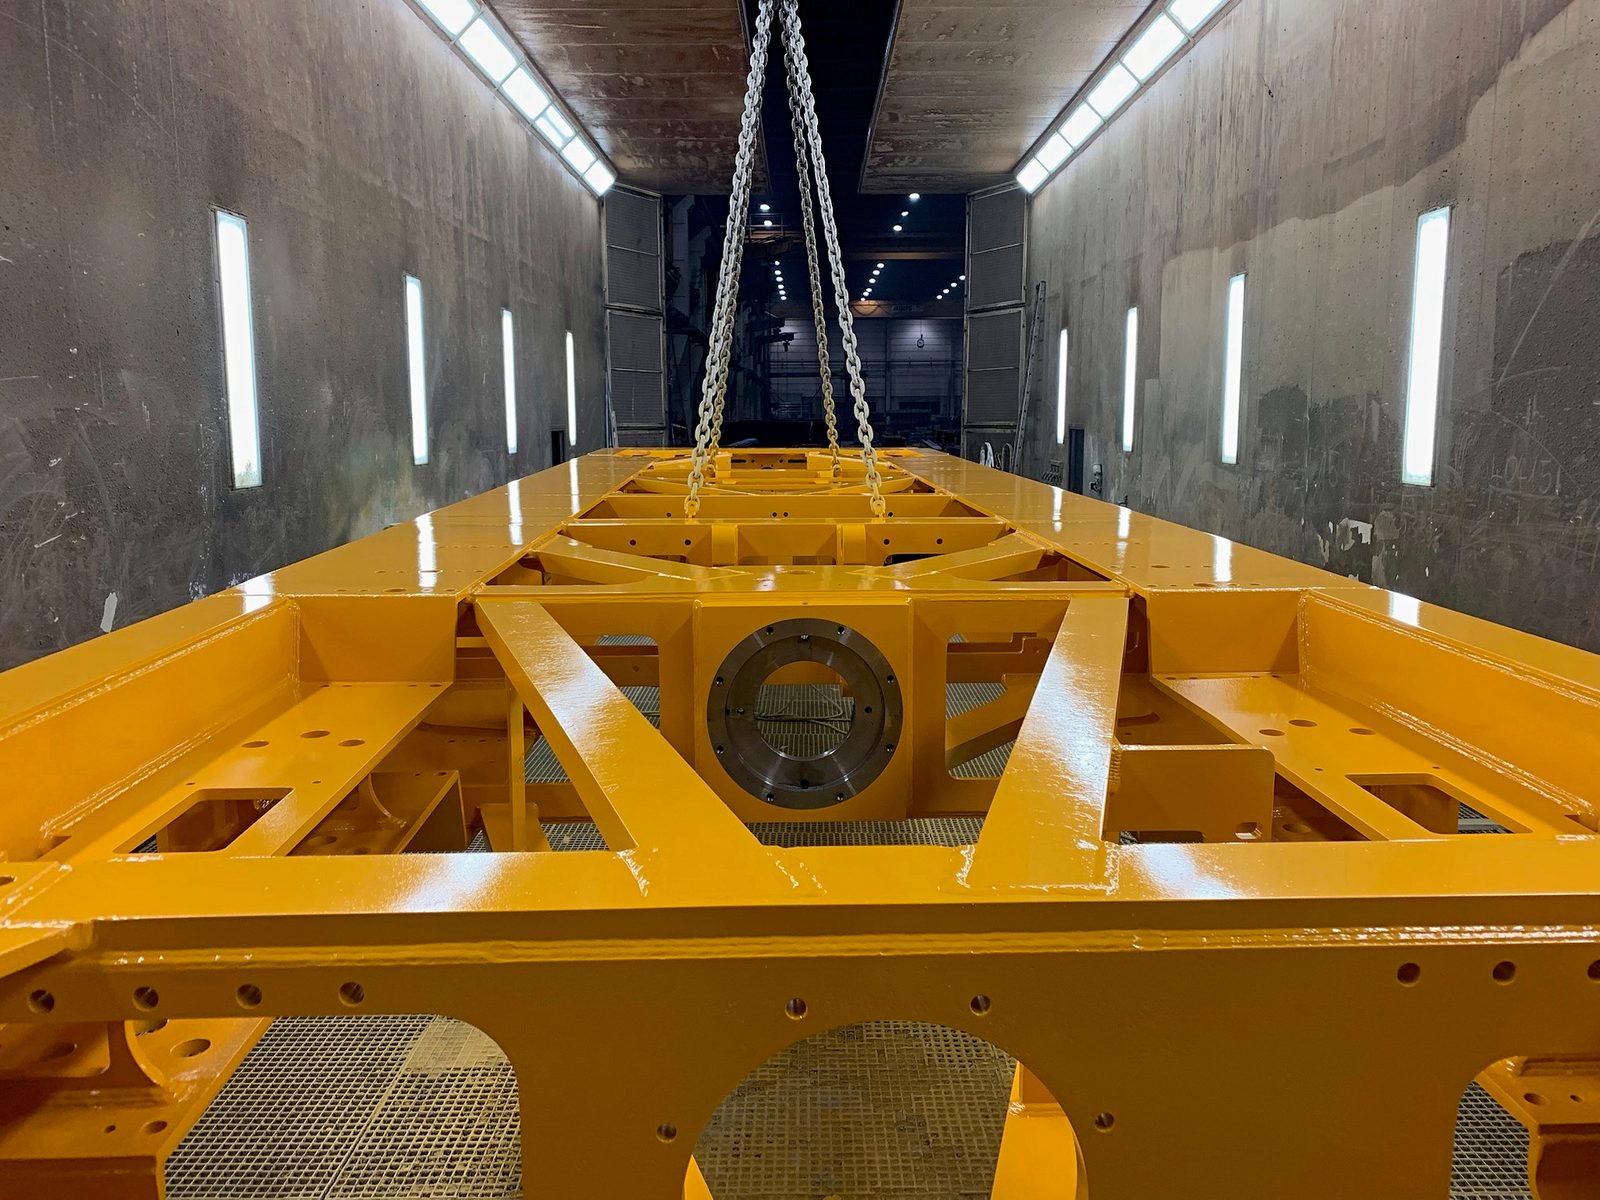
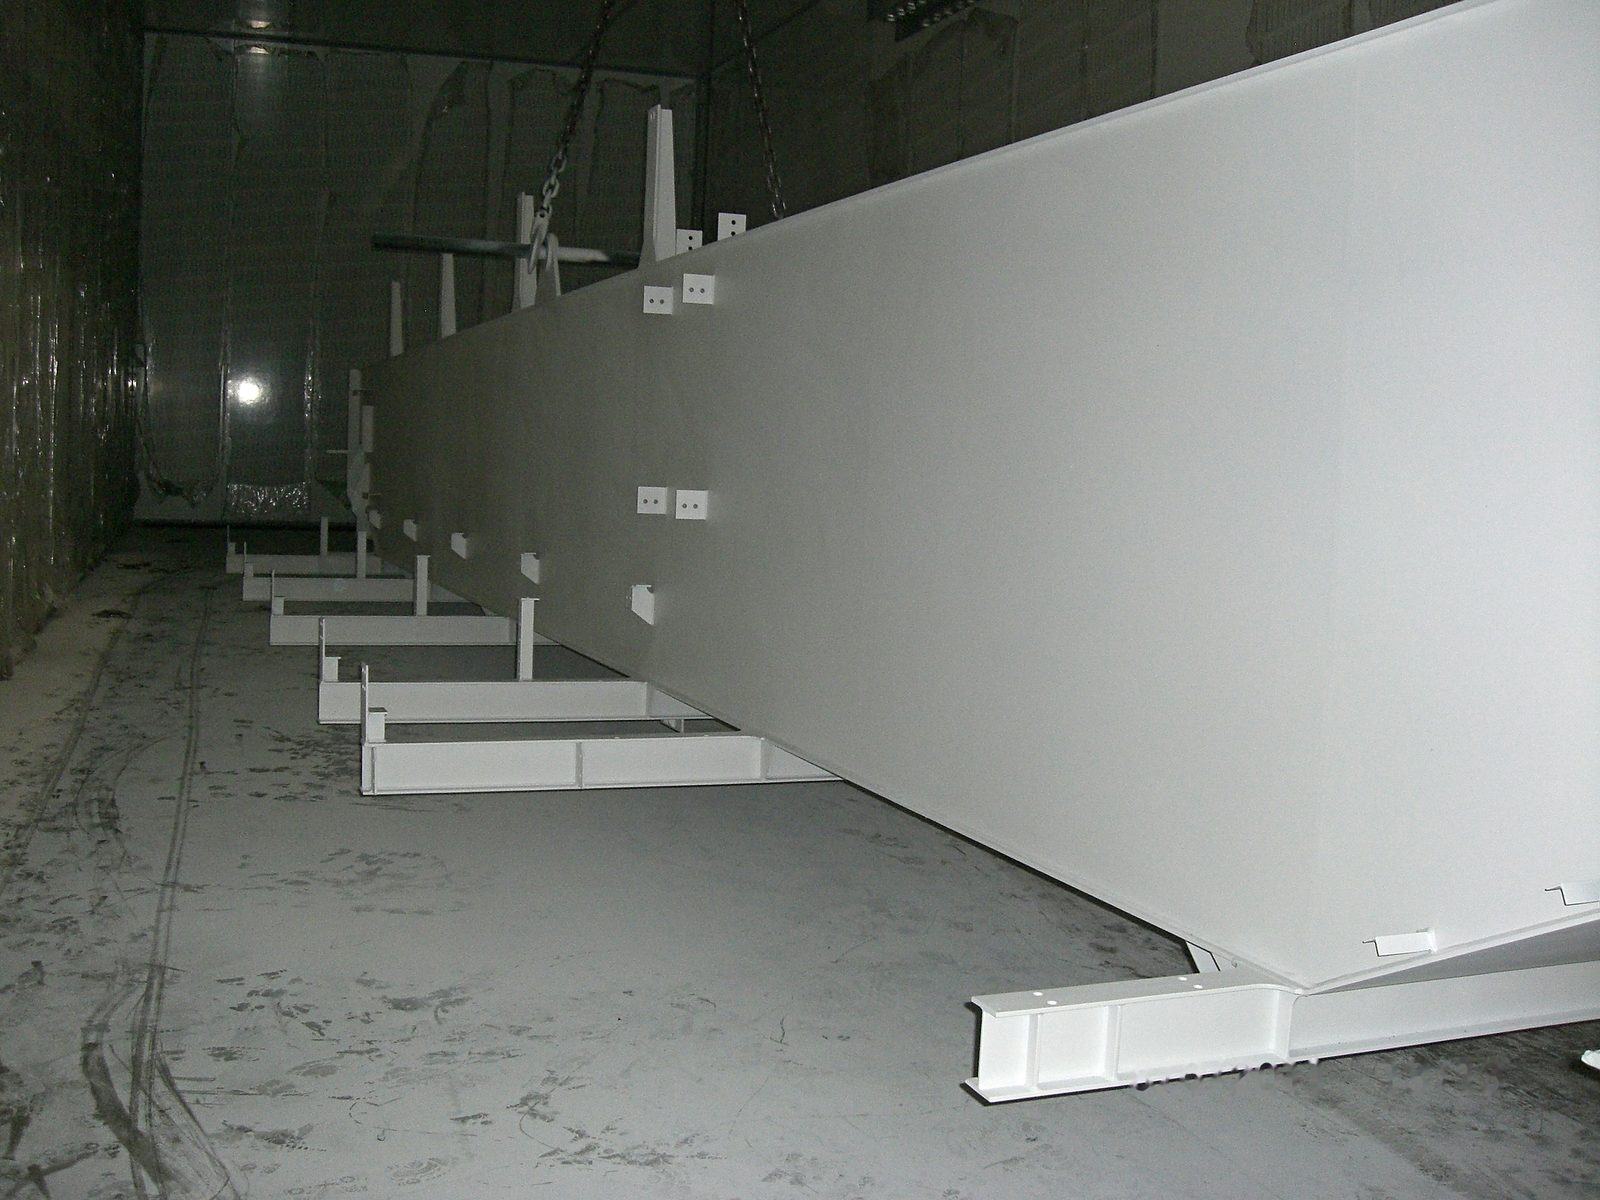
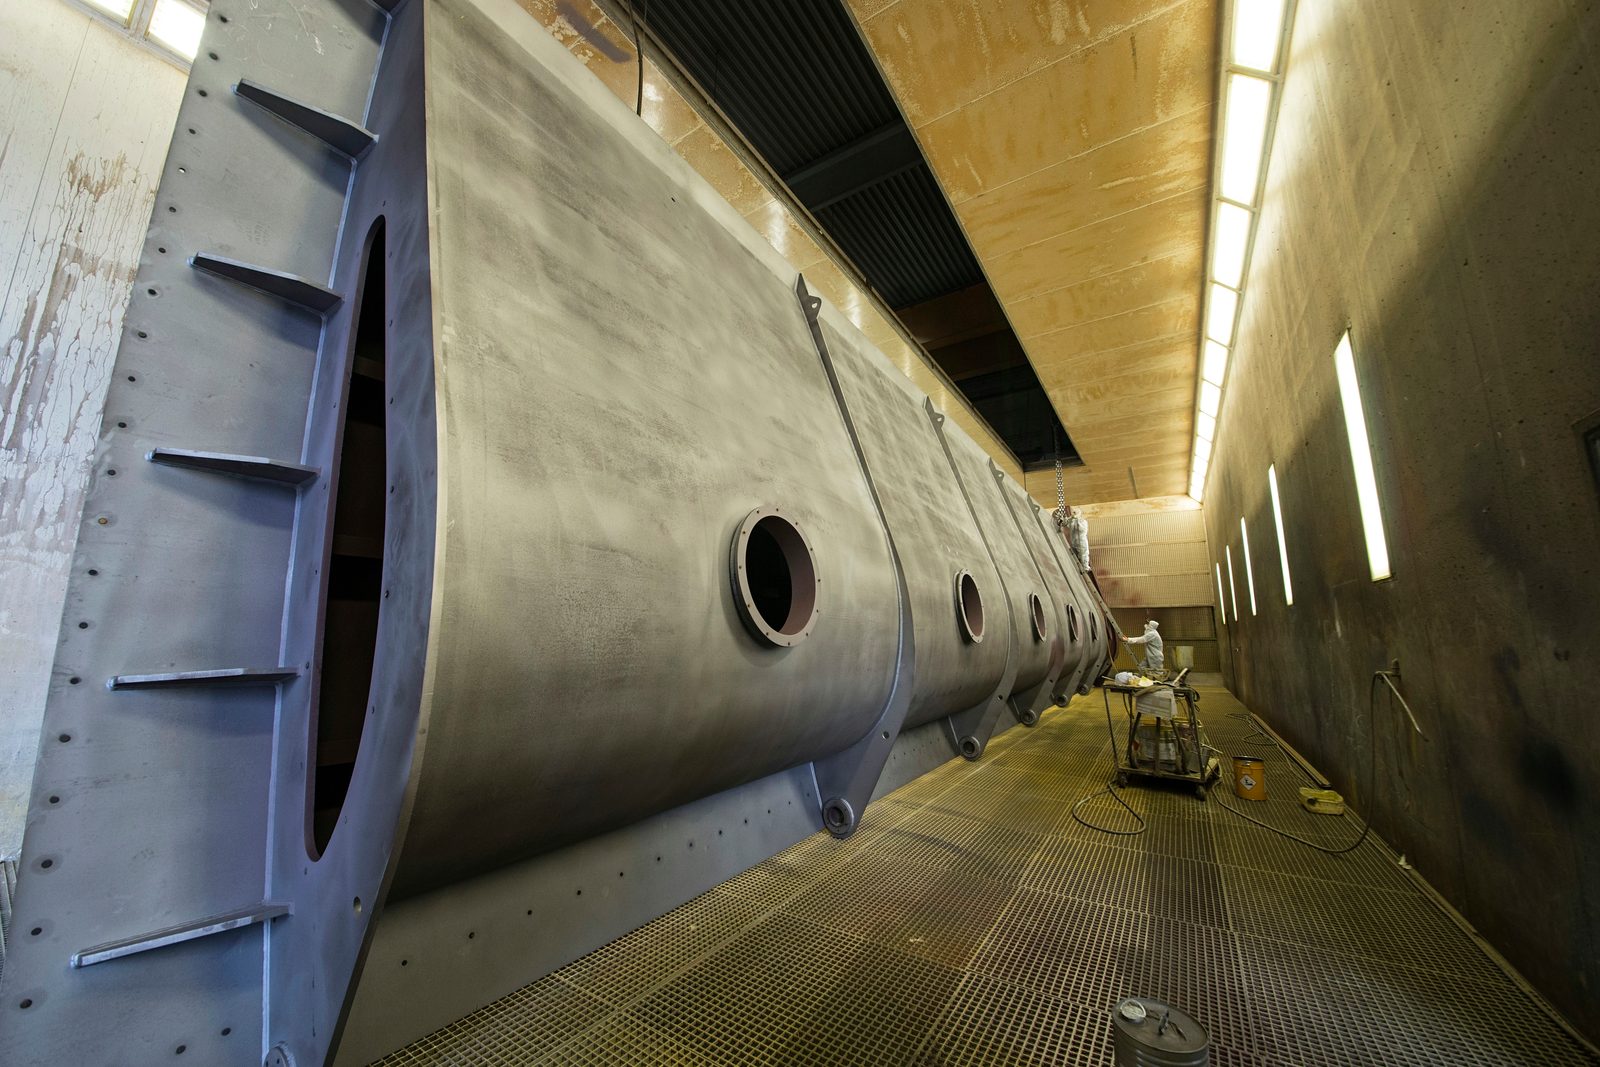
La cabina di verniciatura da Bock ha una dimensione interna utilizzabile di 25 × 7 × 6 m. Queste dimensioni consentono di accogliere grandi componenti, lunghe costruzioni saldate ed elementi di macchine di grande formato, per i quali le cabine di verniciatura standard non sono dimensionate.
Tramite il sistema di gru 2×25 t del capannone di produzione, i pezzi pesanti fino a 50 t possono essere posizionati in sicurezza e introdotti nella cabina. Ciò elimina operazioni di trasporto separate e riduce il tempo di attraversamento tra saldatura, sabbiatura e verniciatura.
| Parametro | — |
|---|---|
| Lunghezza cabina | 25 m |
| Larghezza cabina | 7 m |
| Altezza cabina | 6 m |
Una verniciatura aderente in modo duraturo presuppone una preparazione superficiale definita. Da Bock la sabbiatura fino a Sa 2,5 è disponibile direttamente in-house in una cabina di sabbiatura di grandi dimensioni.
Sa 2,5 è il grado di pulizia richiesto secondo EN ISO 12944 come base per la maggior parte dei sistemi di rivestimento anticorrosione. Grazie all'integrazione spaziale della cabina di sabbiatura e della cabina di verniciatura nello stesso stabilimento, vengono eliminati i trasporti intermedi – i componenti vengono verniciati immediatamente dopo la sabbiatura.
La cabina di sabbiatura ha le stesse dimensioni di grande formato della cabina di verniciatura ed è dimensionata per pezzi pesanti fino a 50 t.
Nella zincatura a spruzzo a fiamma lo zinco viene fuso in una fiamma e spruzzato sulla superficie dell'acciaio sabbiata. Lo strato di zinco protegge l'acciaio catodicamente – come una zincatura a caldo, ma senza bagno di zinco.
Il componente si riscalda solo leggermente. Il procedimento è quindi adatto a costruzioni saldate che si deformerebbero nel bagno di zinco, a componenti troppo grandi per un bagno di zinco e al ritocco di superfici zincate dopo la saldatura.
La superficie viene preparata nella nostra cabina di sabbiatura; il trasporto presso una zincheria esterna non è necessario.
Su richiesta, lo strato di zinco riceve una mano di fondo e una mano a finire nello stesso stabilimento. Questo sistema duplex di zincatura a spruzzo e rivestimento nasce senza trasporto tra zincheria e verniciatore.
La verniciatura da Bock è adatta a un'ampia gamma di componenti in acciaio e materiali:
Il sistema di verniciatura, la struttura del rivestimento e i requisiti per il fondo di adesione e la categoria di protezione anticorrosione vengono definiti in funzione del progetto secondo EN ISO 12944 e le specifiche del cliente.
Colorazione e struttura del rivestimento vengono riprese dal disegno e dalla specifica di rivestimento. Verniciamo tra l'altro:
Se non è prescritto alcun produttore di vernici, scegliamo il sistema di rivestimento in base alla categoria di corrosività e alle condizioni d'impiego.
La produzione di verniciatura da Bock è integrata nel sistema di gestione della qualità certificato secondo DIN EN ISO 9001:2015. La struttura del rivestimento, il grado di preparazione e i requisiti di rivestimento vengono definiti e documentati secondo disegno, prescrizioni normative e specifiche del cliente.
EN ISO 12944 stabilisce i requisiti per la protezione anticorrosione delle strutture in acciaio mediante sistemi di rivestimento – comprese le categorie di corrosività, gli spessori degli strati, i gradi di preparazione e le durate di protezione previste. La categoria di protezione anticorrosione concreta e il sistema di rivestimento vengono concordati secondo i requisiti del progetto.
Per i componenti realizzati come parte di sottogruppi saldati certificati secondo DIN EN 1090-2 EXC3, la verniciatura può essere integrata nel quadro qualitativo complessivo della produzione di saldatura. I requisiti di controllo e documentazione vengono definiti in funzione del progetto.
La verniciatura da Bock non è una fase isolata, bensì parte di un flusso di produzione integrato. I seguenti processi a monte possono essere combinati nello stesso stabilimento:
I componenti possono così non solo essere verniciati, ma anche saldati, deformati, lavorati per asportazione di truciolo e sabbiati – a seconda dei requisiti del progetto all'interno dello stesso stabilimento.
La verniciatura industriale da Bock viene impiegata laddove è richiesta una protezione anticorrosione duratura su componenti in acciaio di grande formato o pesanti:
La verniciatura industriale è disponibile come fase di produzione finale per sottogruppi completi – anche per contrappesi e altri componenti pesanti di macchine edili, nonché per componenti che sono stati saldati, lavorati CNC e sabbiati nello stesso stabilimento.
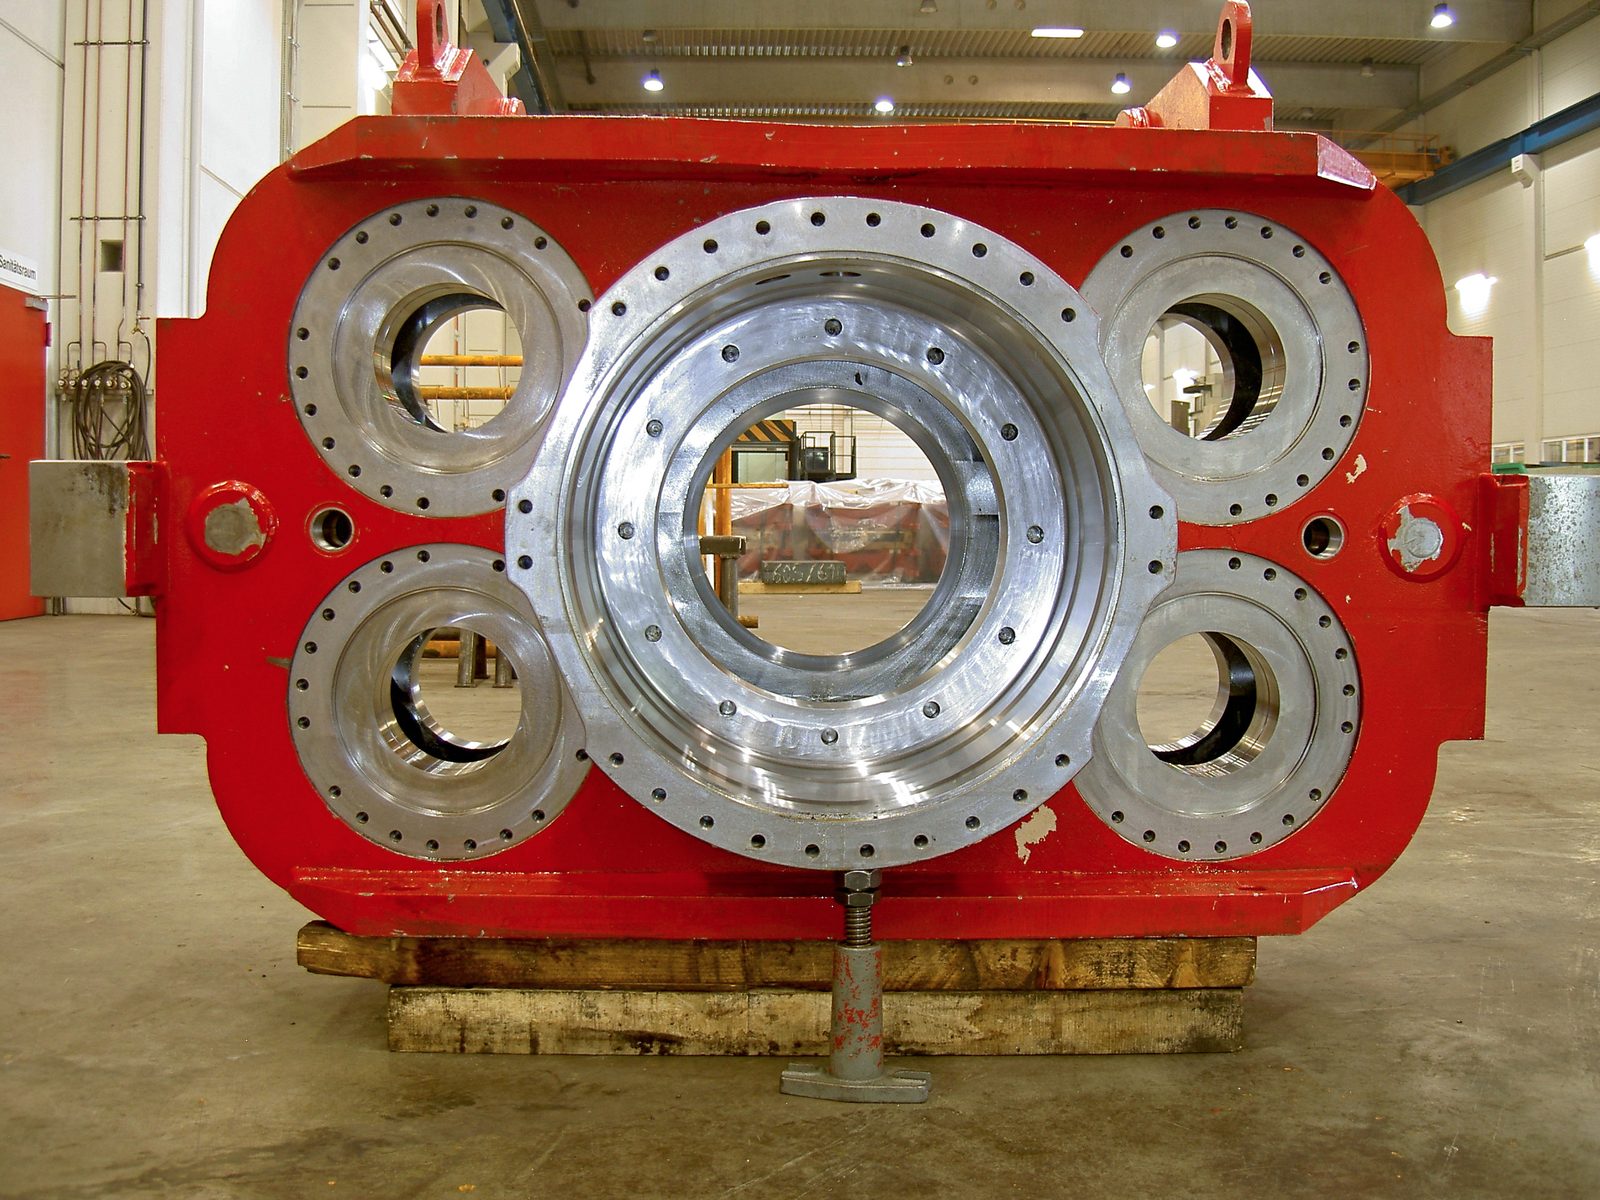
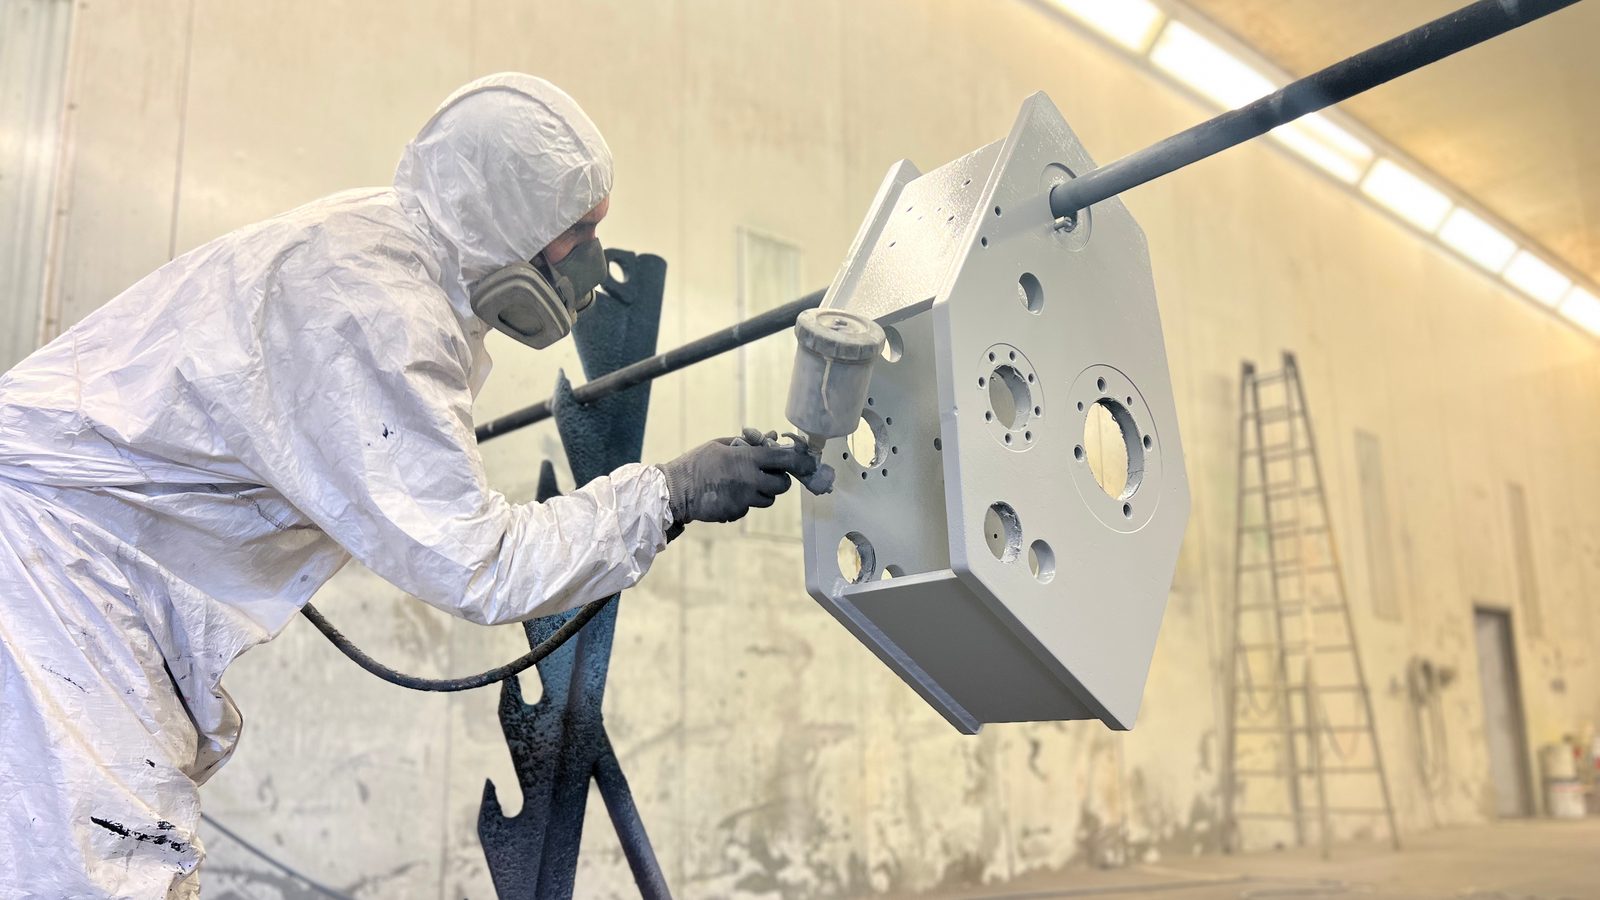
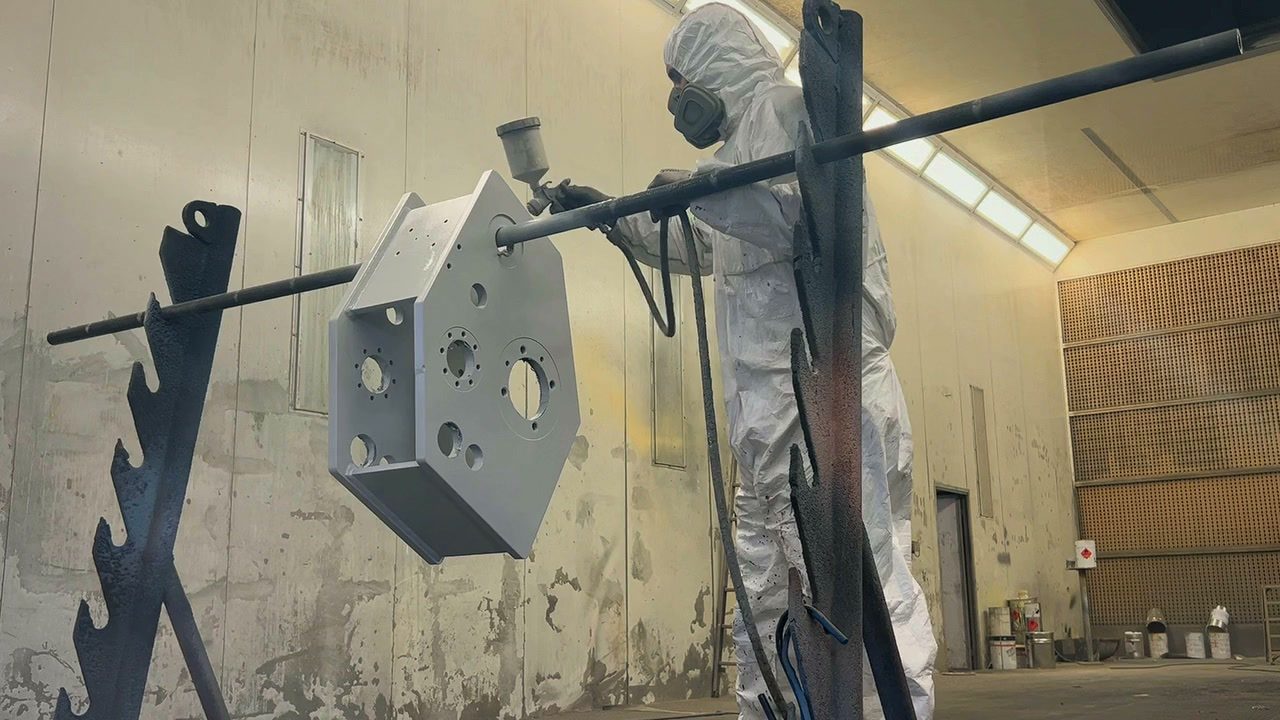
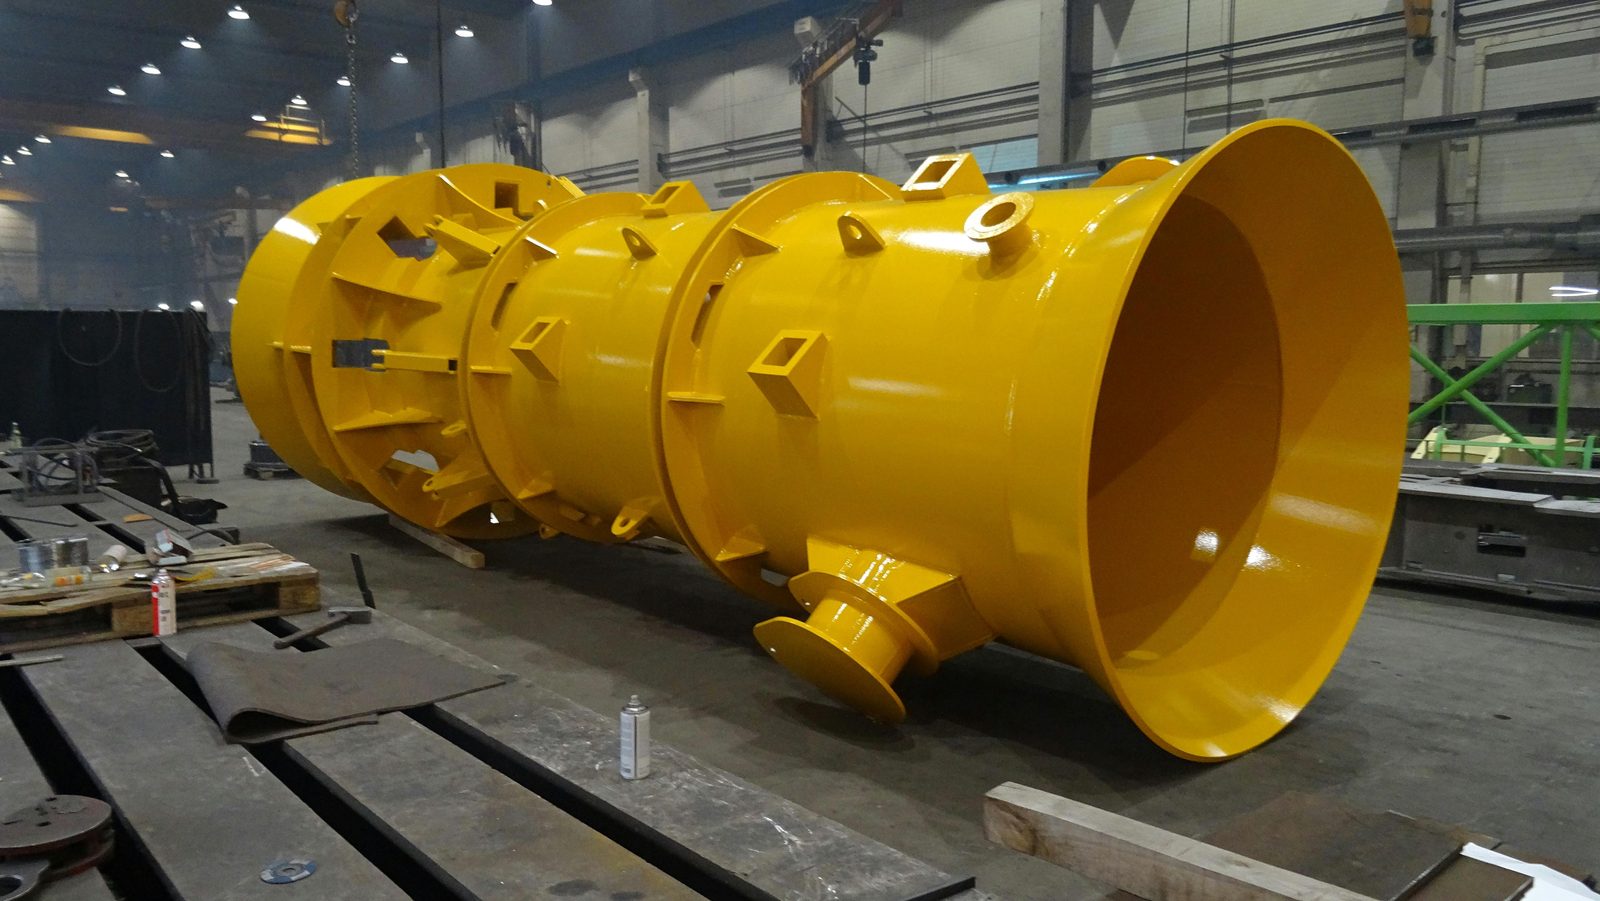
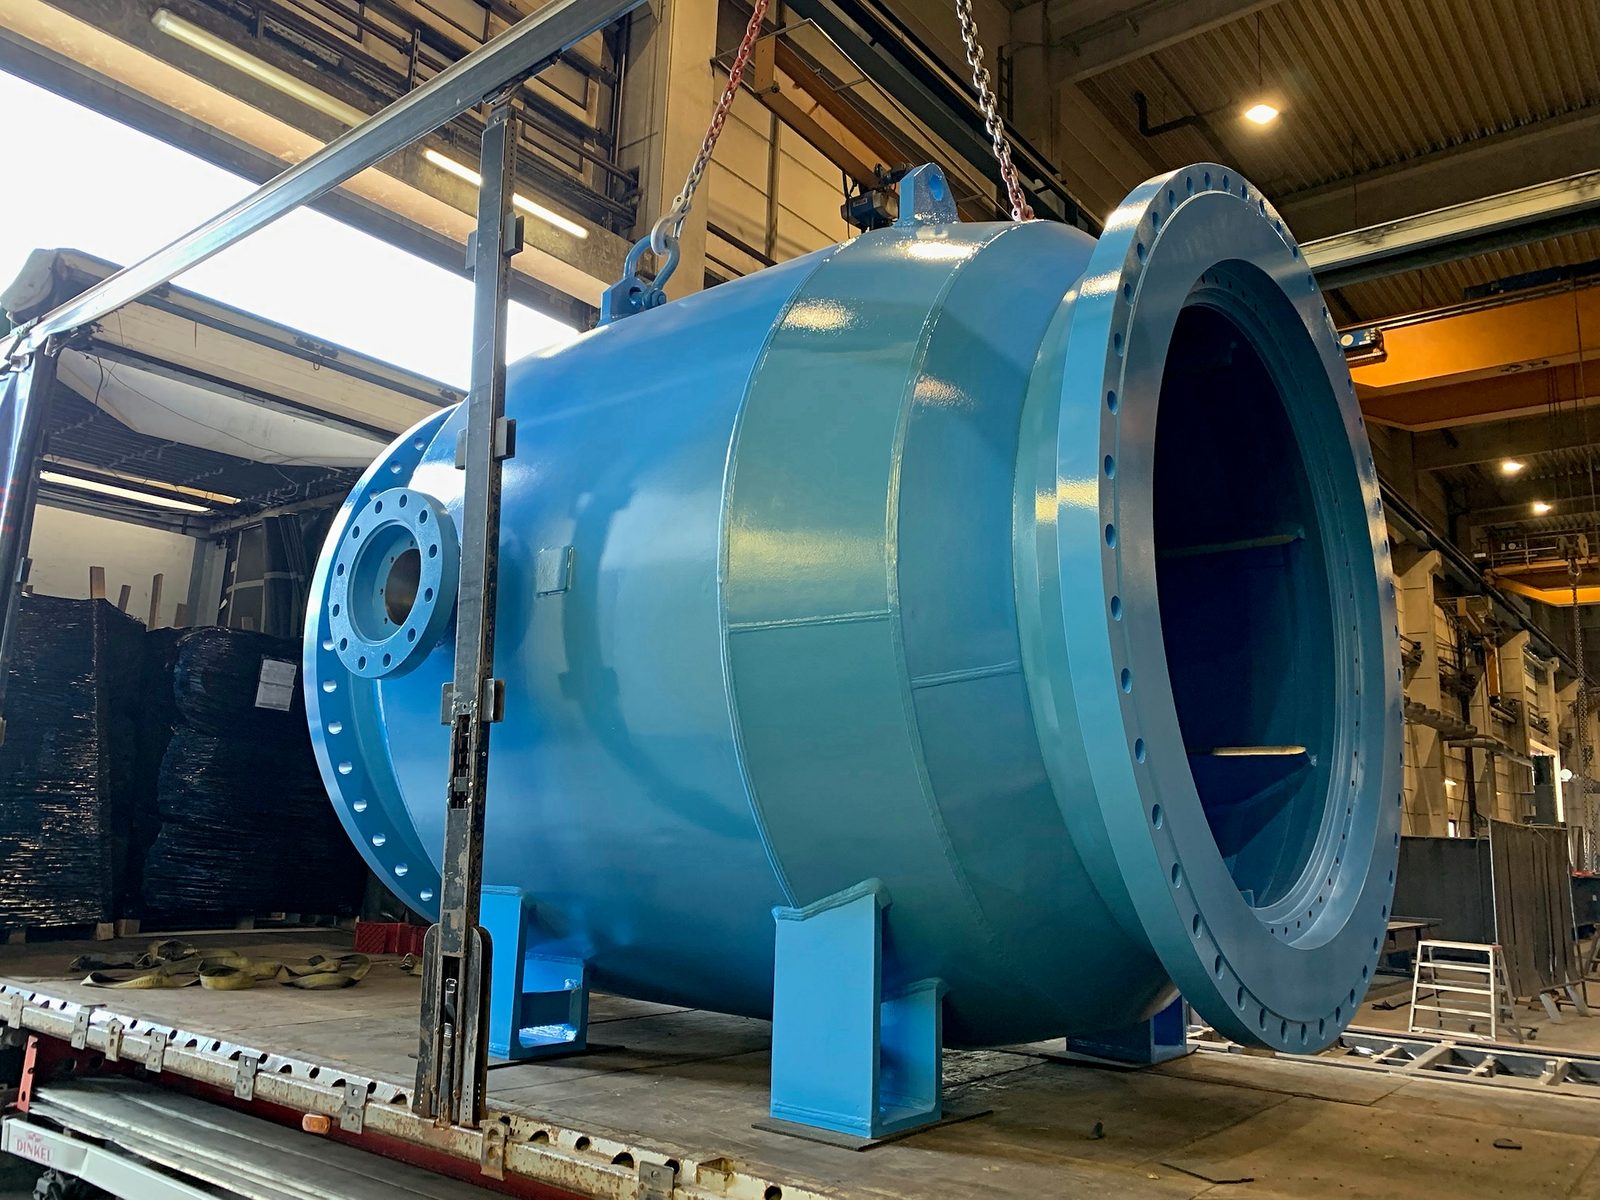
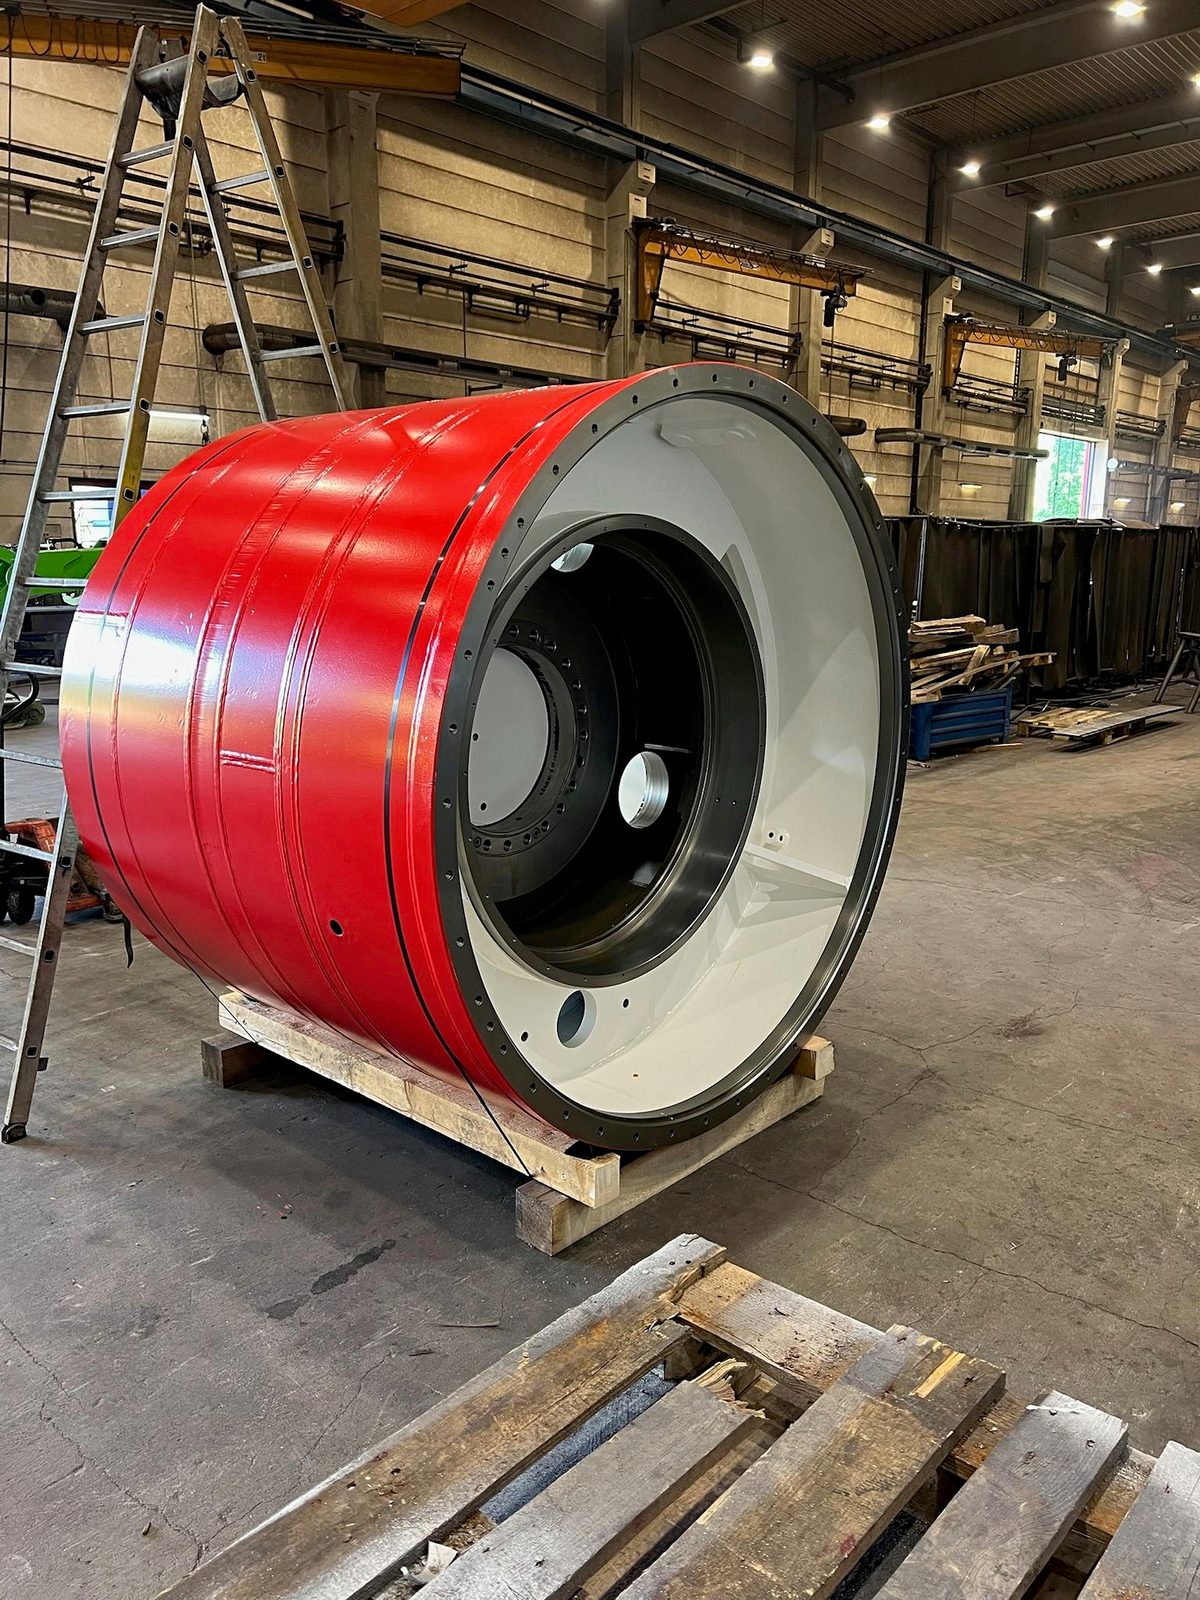
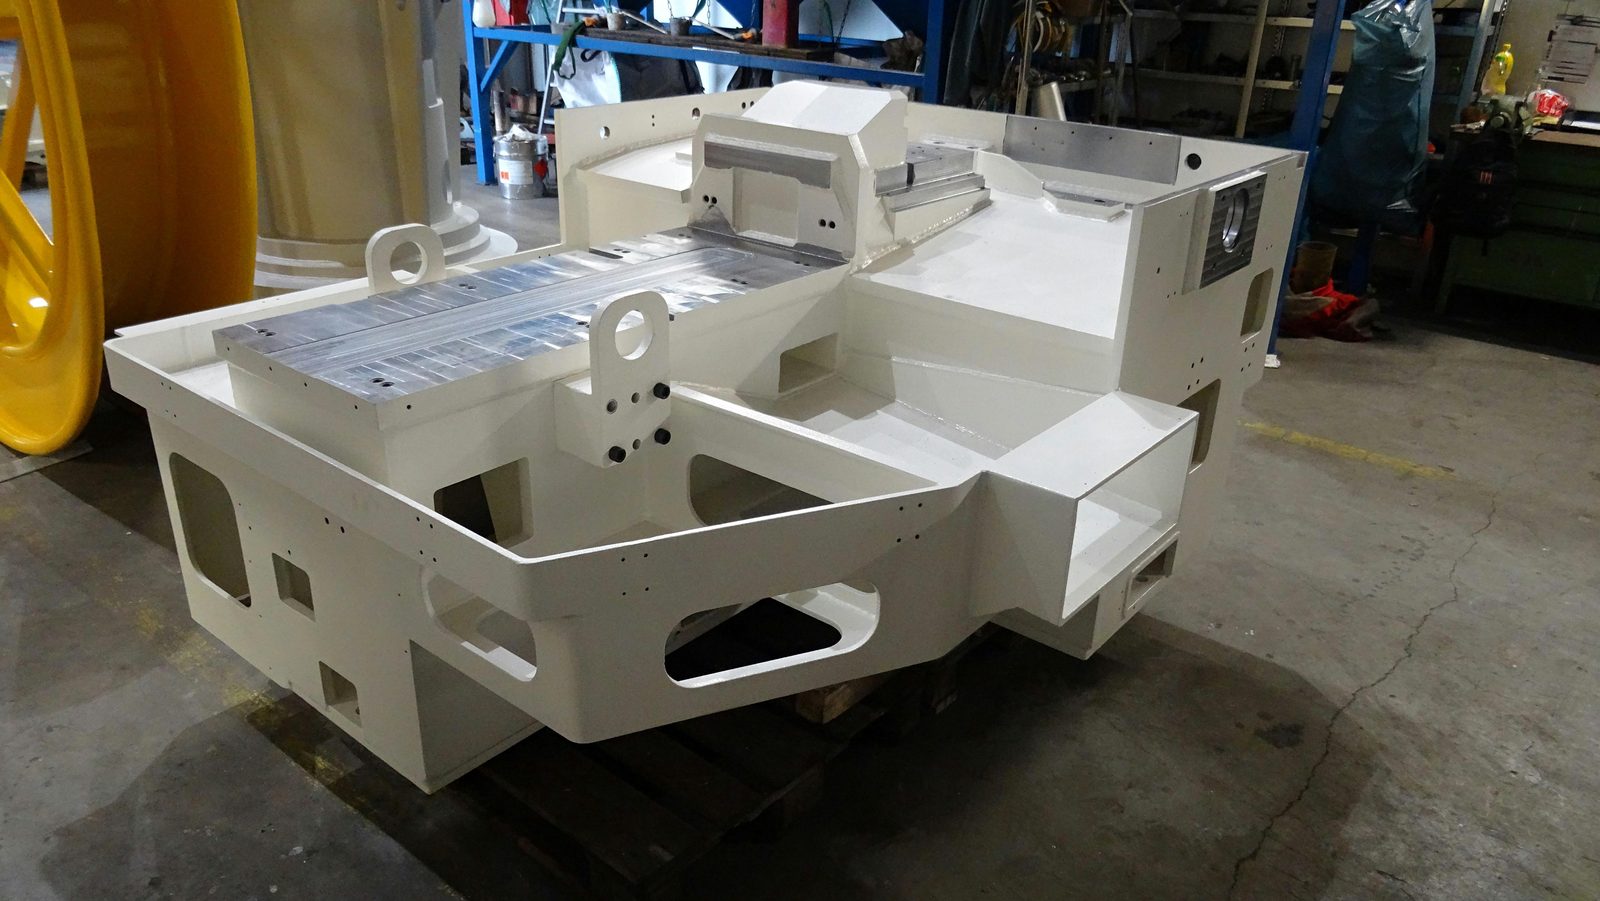
I nostri verniciatori industriali al lavoro in cabina di verniciatura. Componenti reali dalla nostra verniciatura di Lorch – dalla struttura saldata in lamiera spessa nella cabina di grandi dimensioni, passando per lunghi telai macchina e anelli in acciaio lavorati, fino al gruppo tamburo completamente montato.
Altro dalla produzione: Sabbiatura e Verniciatura · 23 immagini
Bock Maschinenbau gestisce la verniciatura industriale presso la sede di Lorch come parte di un processo integrato di produzione e protezione anticorrosione:
Costruttori di impianti, macchine e veicoli dell'area di Stoccarda, del Baden-Württemberg e dell'intera regione DACH ricevono sabbiatura e verniciatura secondo EN ISO 12944 da un unico fornitore a Lorch.
La cabina di verniciatura per la verniciatura industriale da Bock ha una dimensione interna utilizzabile di 25 × 7 × 6 m e accoglie pezzi pesanti fino a 50 t. I componenti vengono posizionati e introdotti nella cabina tramite il sistema di gru 2×25 t del capannone di produzione.
La verniciatura industriale avviene secondo EN ISO 12944 fino alla categoria di corrosività C5 con durata di protezione elevata (H). Sistema di rivestimento e categoria di protezione anticorrosione vengono concordati in funzione del progetto secondo disegno, prescrizioni normative e specifiche del cliente.
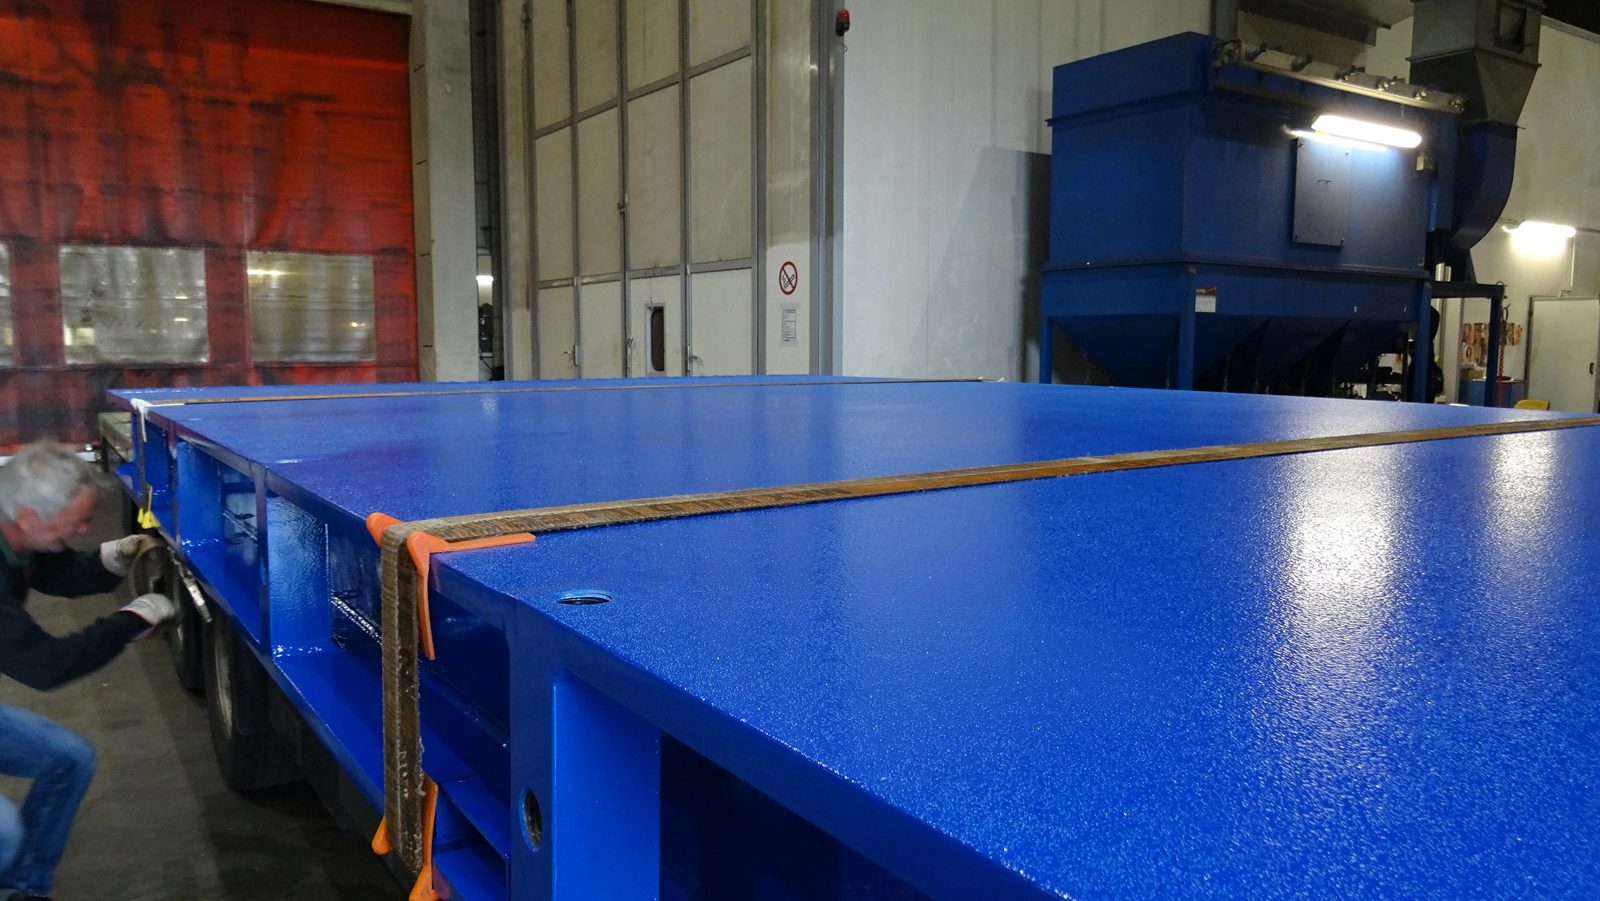
Nella tinta RAL o secondo la specifica del cliente e con il grado di brillantezza richiesto, da opaco e a bassa riflessione fino a lucido. Se il cliente prescrive un produttore di vernici, verniciamo con i suoi prodotti vernicianti. Per superfici calpestabili e pianali di carico sono possibili anche rivestimenti antiscivolo con superficie ruvida.
Sì, nel nostro stabilimento. Lo zinco viene spruzzato sulla superficie precedentemente sabbiata e il componente si riscalda solo leggermente. Il procedimento è indicato per componenti che si deformerebbero nel bagno di zinco o che sono troppo grandi per esso.
Mediante sabbiatura fino a Sa 2,5 secondo ISO 8501-1 in una cabina di sabbiatura di grandi dimensioni nello stesso stabilimento; è la consueta preparazione superficiale per i sistemi di rivestimento anticorrosione secondo EN ISO 12944. La verniciatura avviene immediatamente dopo la sabbiatura.
Si verniciano acciaio da costruzione (S235, S355), acciaio a grano fine e acciaio da costruzione ad alta resistenza, Hardox dopo sabbiatura e fondo, nonché componenti di macchine, carter e pezzi in ghisa, serbatoi e costruzioni speciali di grande formato. Ulteriori materiali e tipi di componenti vengono verniciati previo accordo.
Struttura del rivestimento, grado di preparazione e requisiti di rivestimento vengono definiti secondo disegno, prescrizioni normative e specifiche del cliente e documentati nel sistema di gestione della qualità secondo DIN EN ISO 9001:2015. Per i componenti di sottogruppi saldati secondo DIN EN 1090-2 EXC3 la verniciatura può essere integrata nel quadro qualitativo della produzione di saldatura; i requisiti di controllo e documentazione vengono definiti in funzione del progetto.
Presso la sede di Lorch, nello stesso stabilimento di sabbiatura, saldatura, piegatura e lavorazione CNC. Sabbiatura e verniciatura secondo EN ISO 12944 avvengono così senza trasporto tra due aziende.
Per una prima valutazione, vi preghiamo di comunicare le dimensioni del componente, il materiale, il peso, la categoria di protezione anticorrosione richiesta secondo EN ISO 12944, la tinta e i requisiti relativi alla struttura del rivestimento o alla documentazione. Prepariamo un'offerta in funzione del progetto.