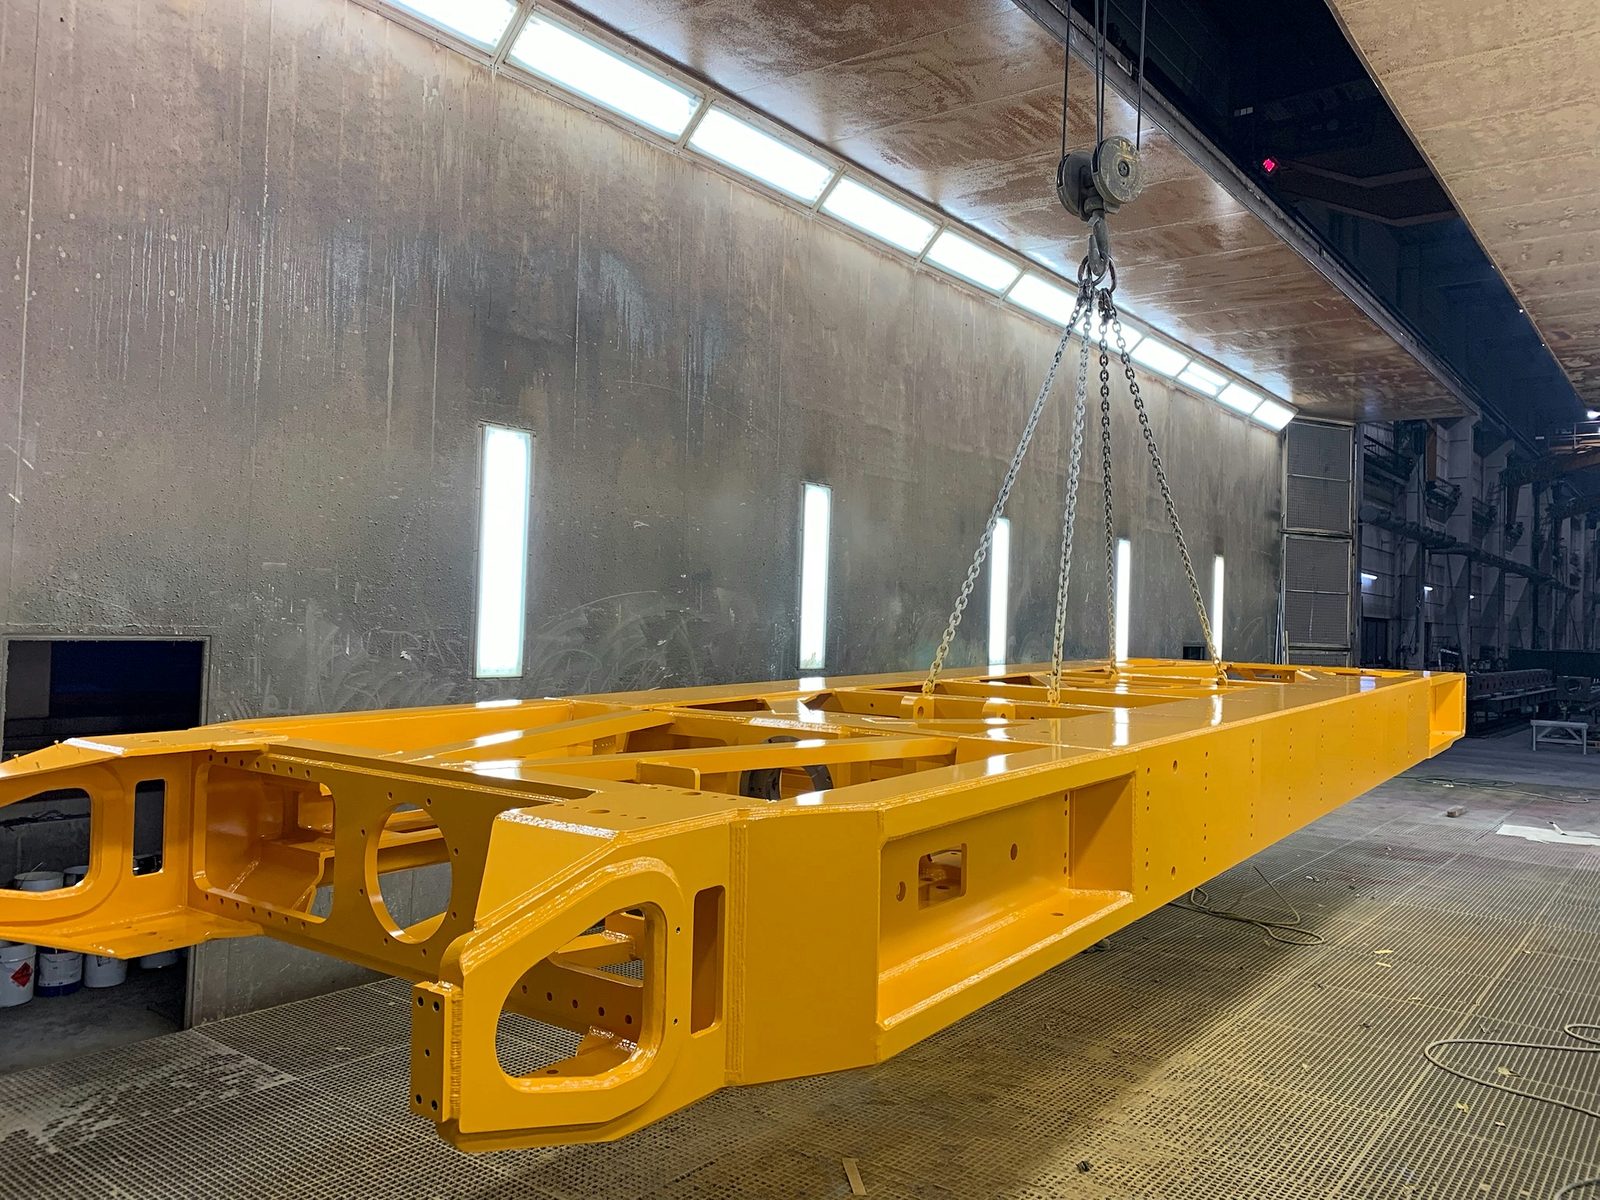
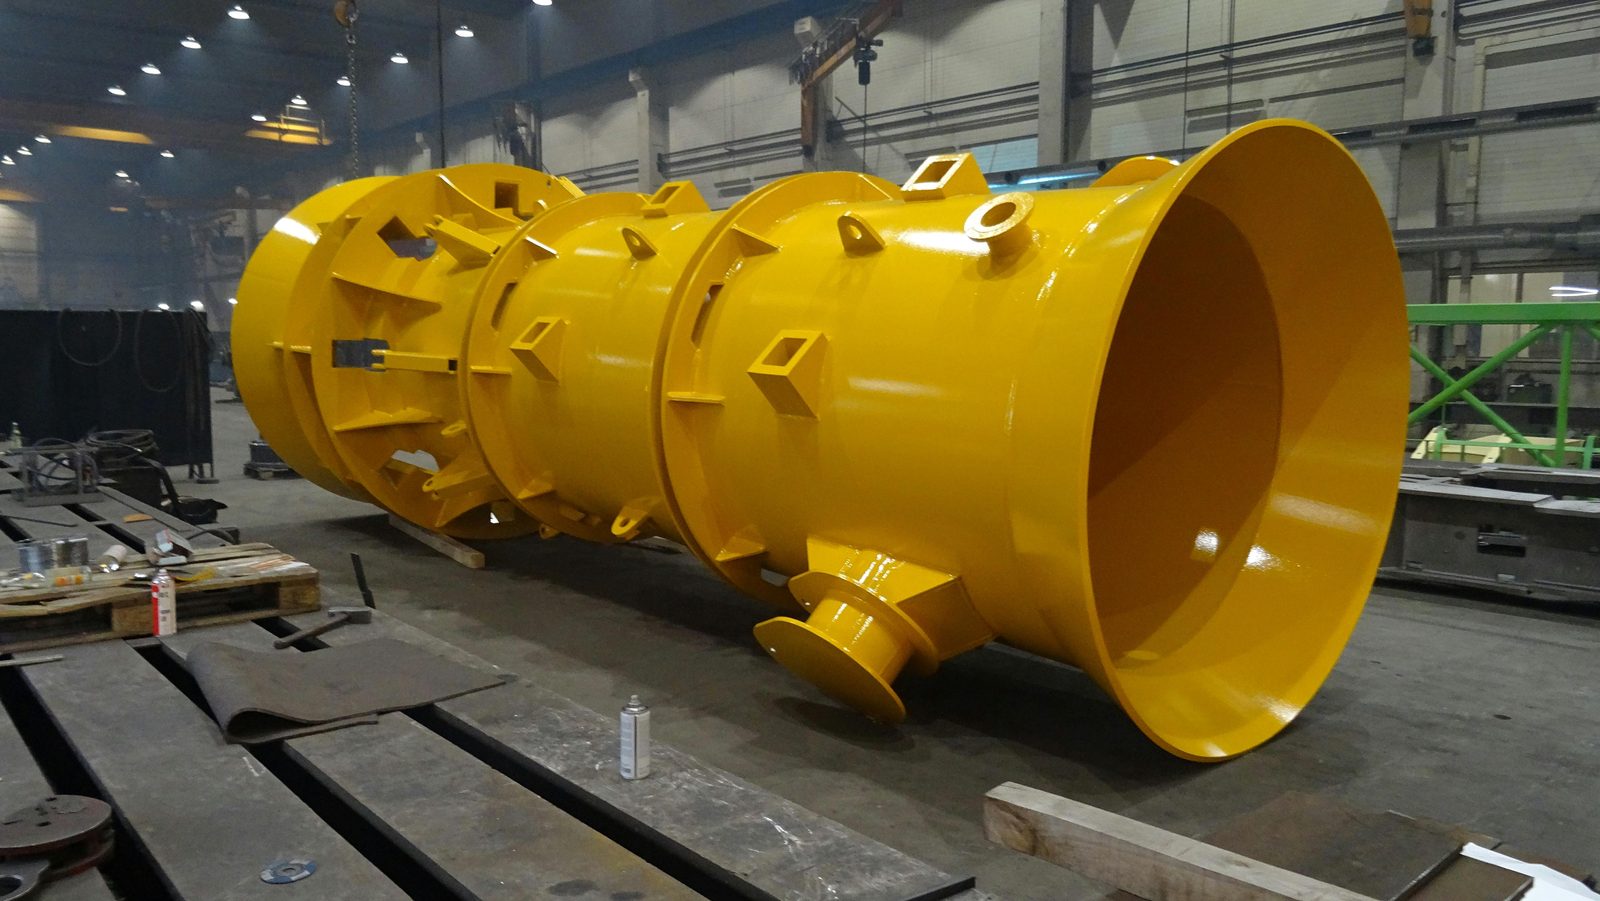
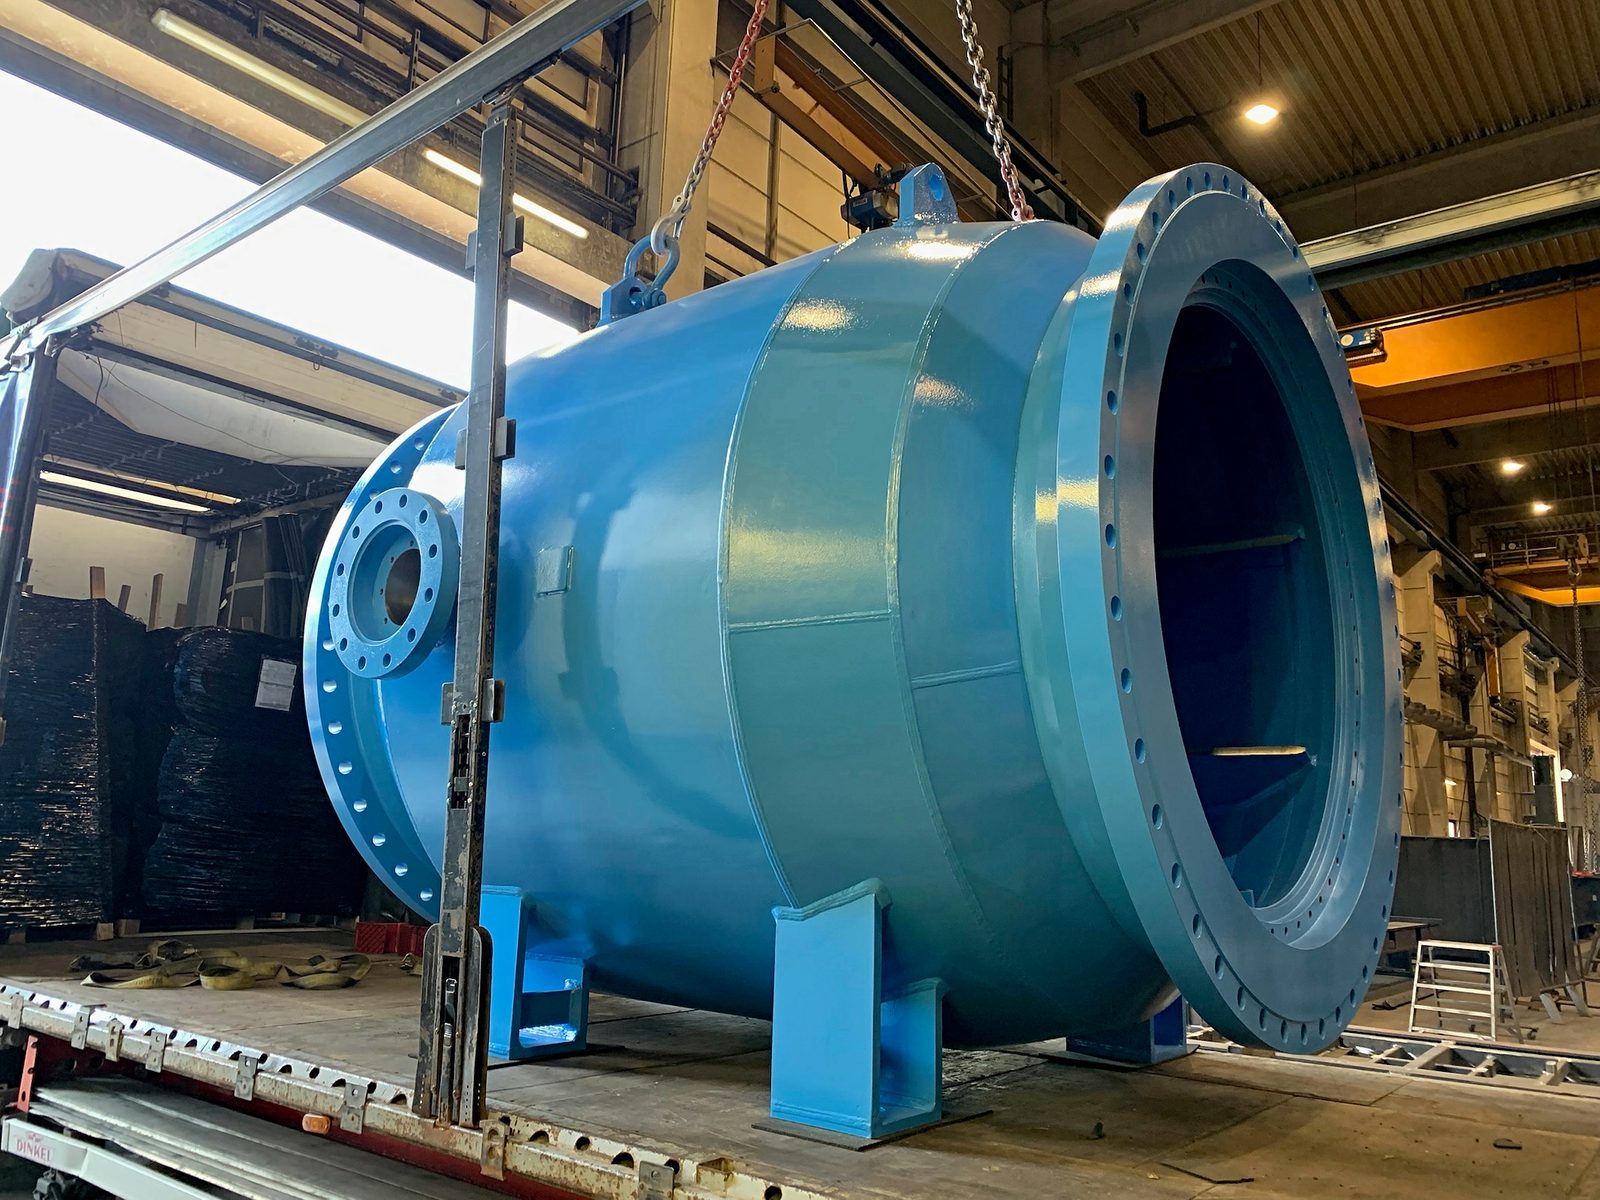
为重达 50 吨 的大型件和重型件提供持久涂层——在 25 × 7 × 6 米 喷涂室内进行符合 EN ISO 12944 的工业涂装,喷砂与涂装在 Lorch 一站式完成。
适用于大型件和长型焊接结构的一次装夹加工。
通过 2×25 吨 起重系统直接从焊接和 CNC 加工搬运。
涂层系统和腐蚀性等级按要求确定——直至 C5,高耐久性(H)。
无需中间运输的表面预处理——生产周期短。
焊接、折弯、CNC 加工、喷砂和涂装均在同一工厂内完成。
符合 ISO 9001:2015 的质量管理,符合 DIN EN 1090-2 EXC3 的认证焊接专业企业。
工业涂装用于为钢结构件和焊接结构提供持久的防腐蚀。涂装依据 EN ISO 12944 进行——这是一项国际标准,规定了防腐蚀等级、涂层系统以及对表面预处理和涂料的要求。
在 Bock,涂装在一间大型喷涂室内进行,该喷涂室也可容纳大尺寸焊接结构、机械零件、容器和特殊零件。作为表面预处理的喷砂可在同一工厂内提供——转运和搬运通过厂内起重系统完成。
涂装融入符合 DIN EN ISO 9001:2015 的认证质量管理体系。涂层结构、对附着基底预处理的要求以及文档记录义务,均按项目根据图纸、规范要求和客户规定商定。
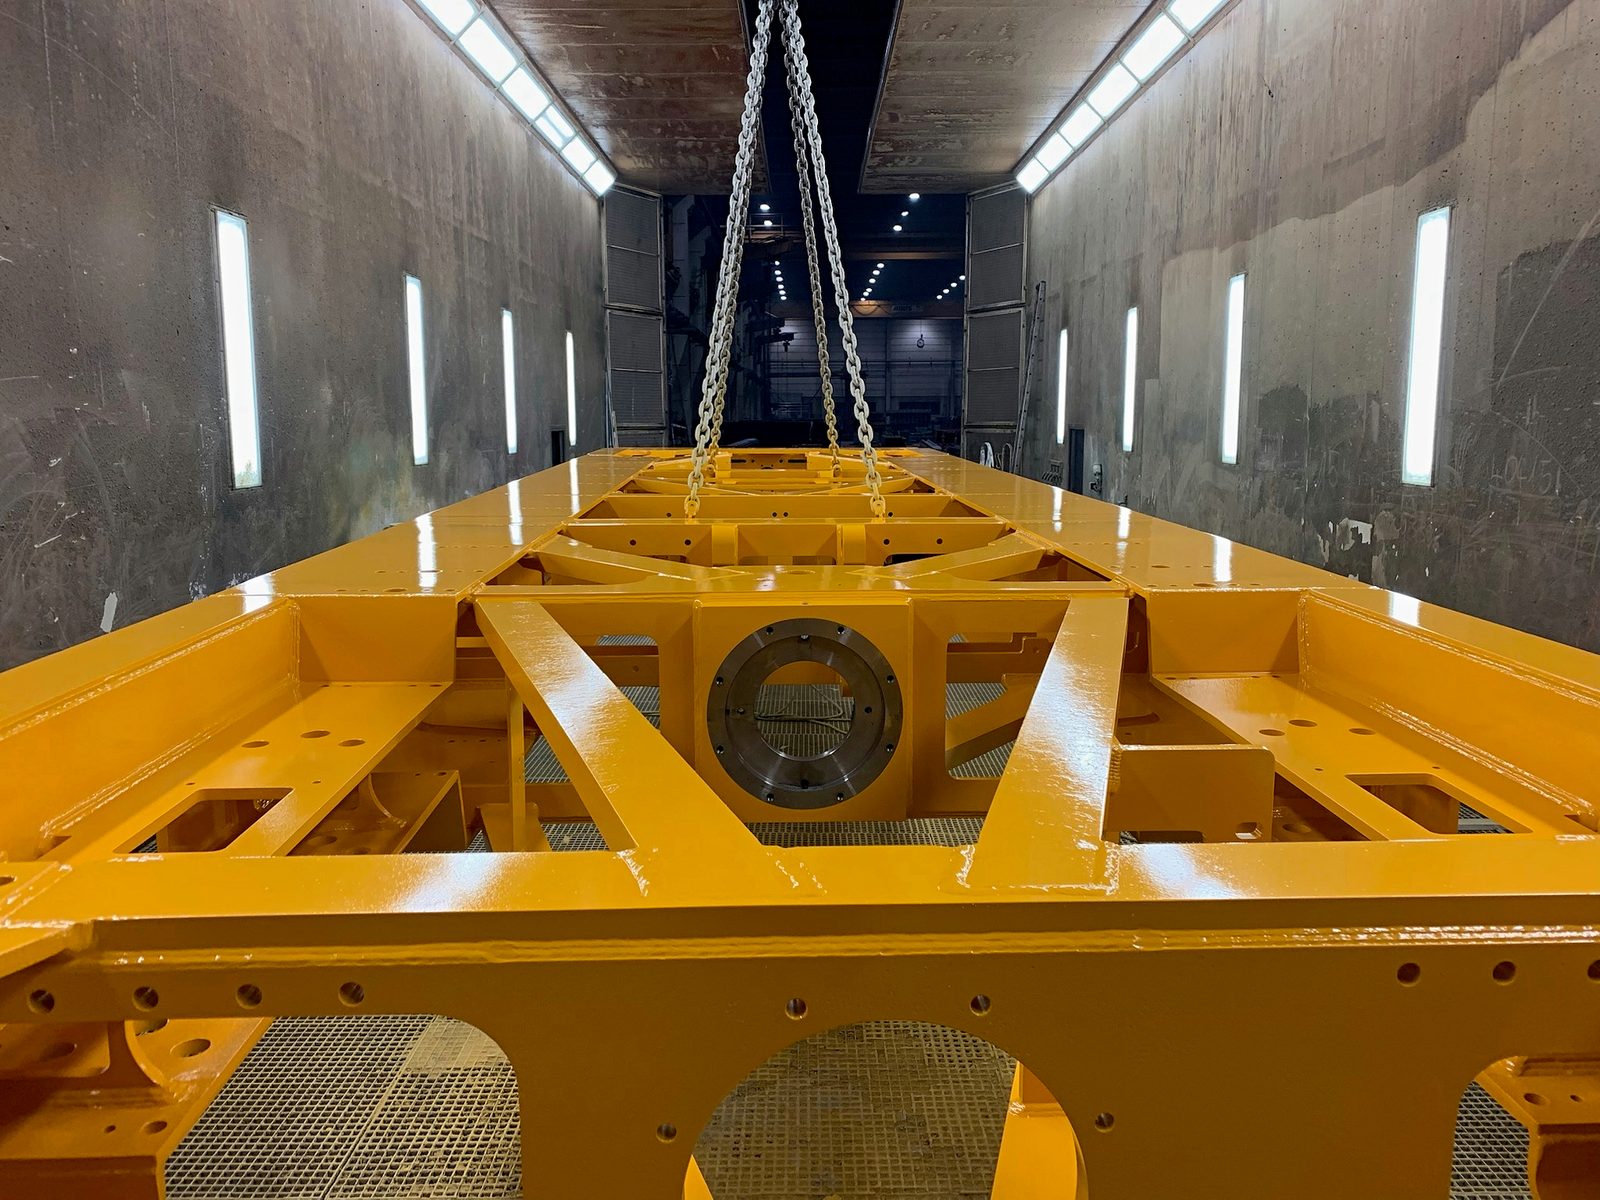
Bock 的工业涂装分六个步骤进行:接收与遮蔽、喷砂至 Sa 2,5、清洁与底漆涂装、中间漆与面漆涂装、涂层厚度测量和装运。
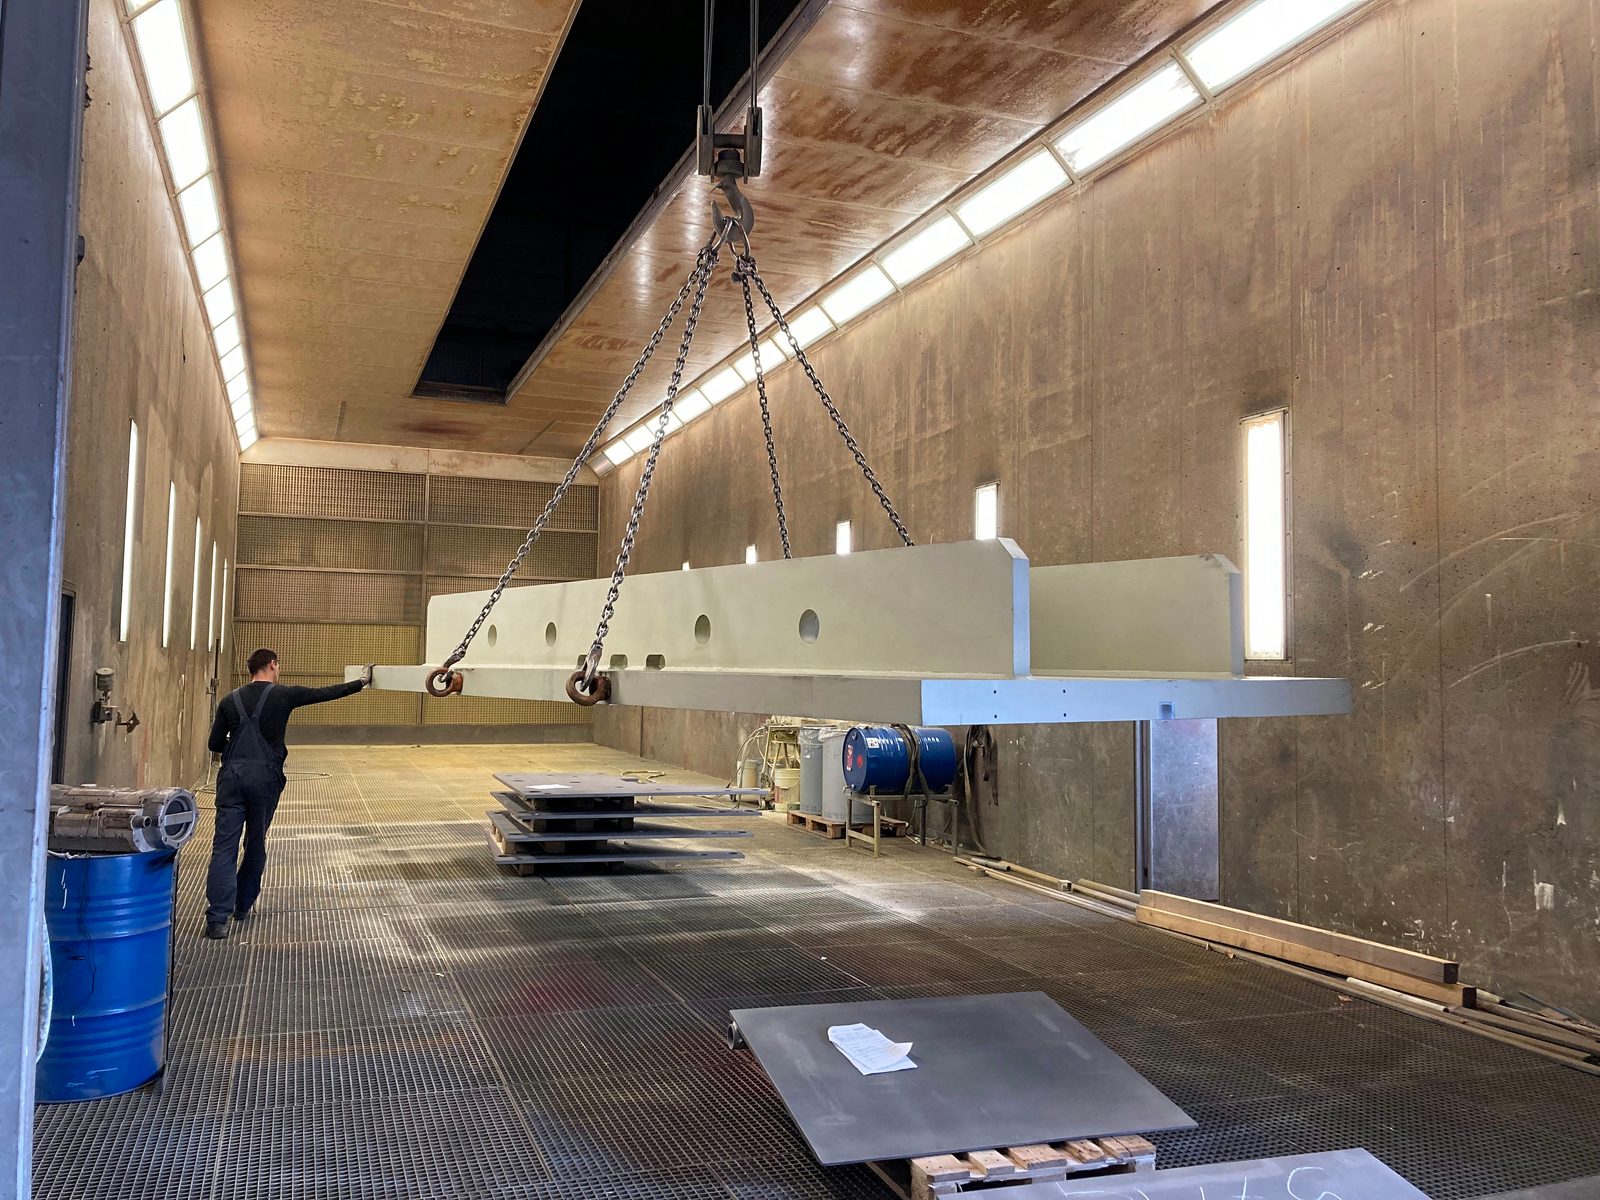
零件通过起重系统直接从焊接或 CNC 加工运来。需保持裸露的配合面、孔和螺纹均予以遮蔽。
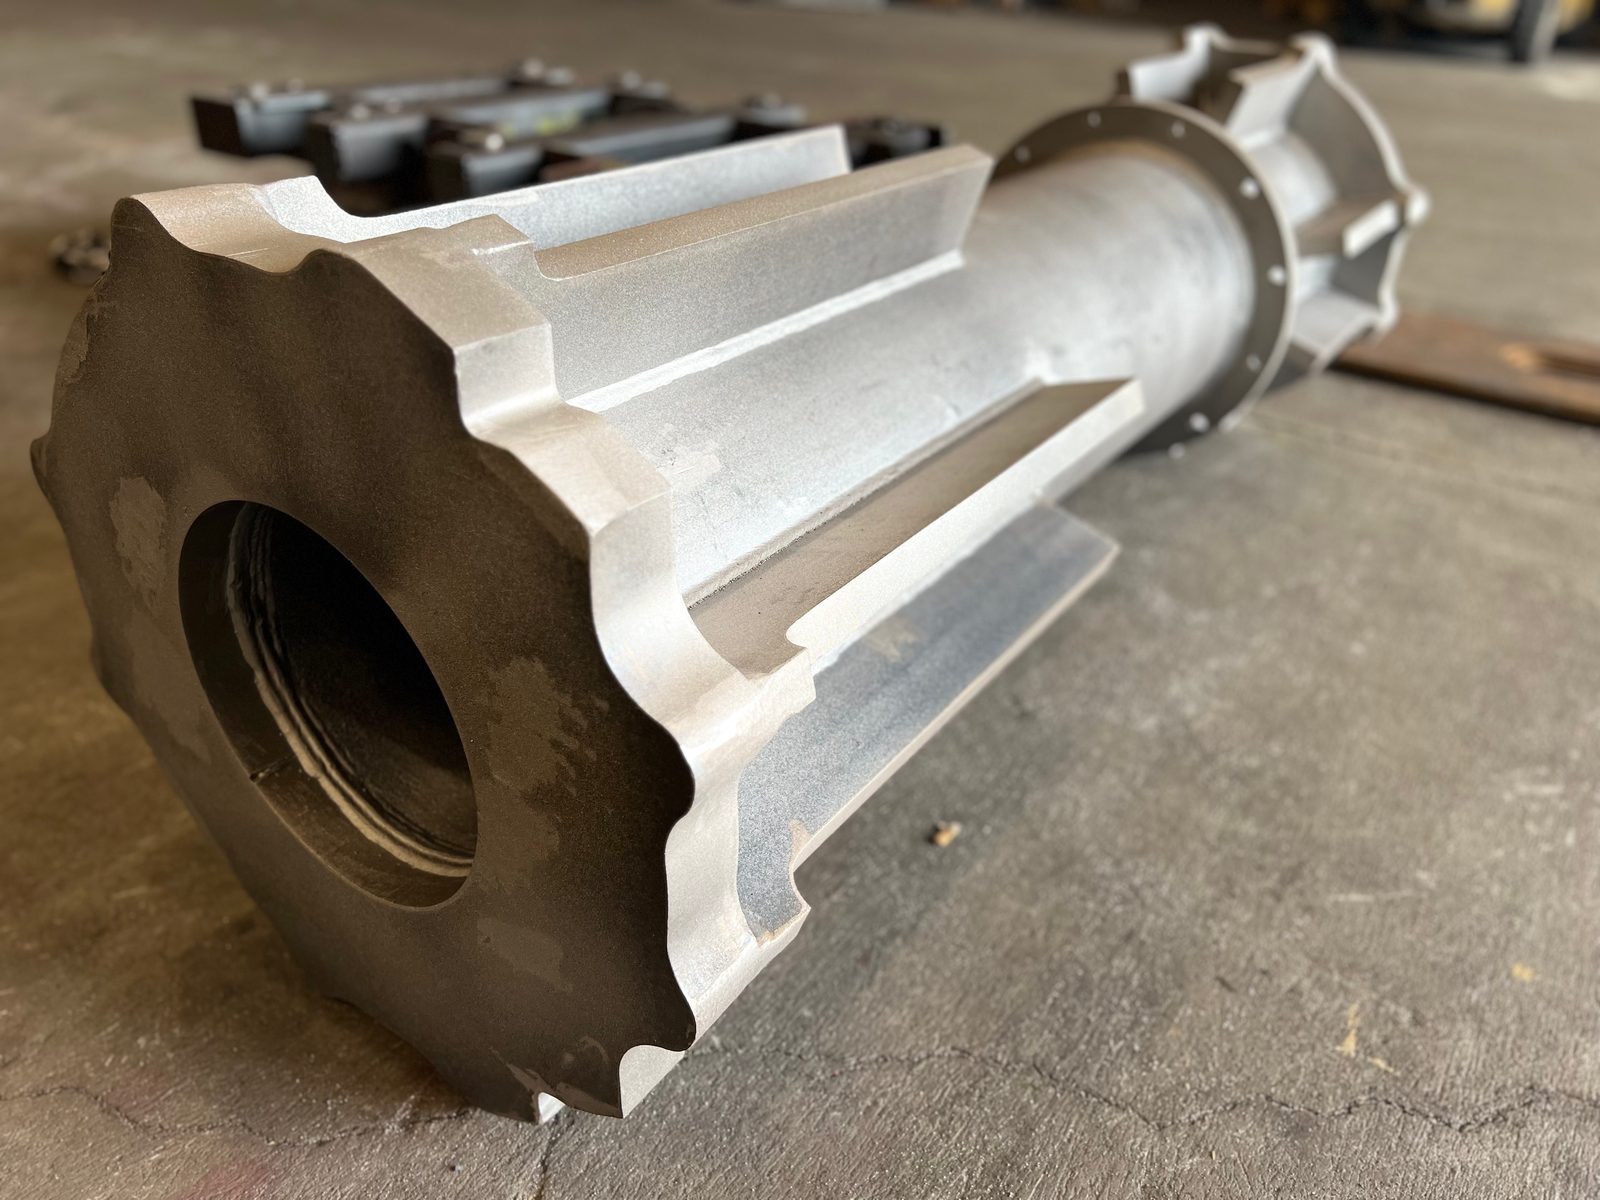
在大型喷砂室内,使用钢丸或刚玉将表面喷砂至依据 ISO 8501-1 的清洁度等级 Sa 2,5。喷砂后,氧化皮、锈蚀和旧涂层均已去除。
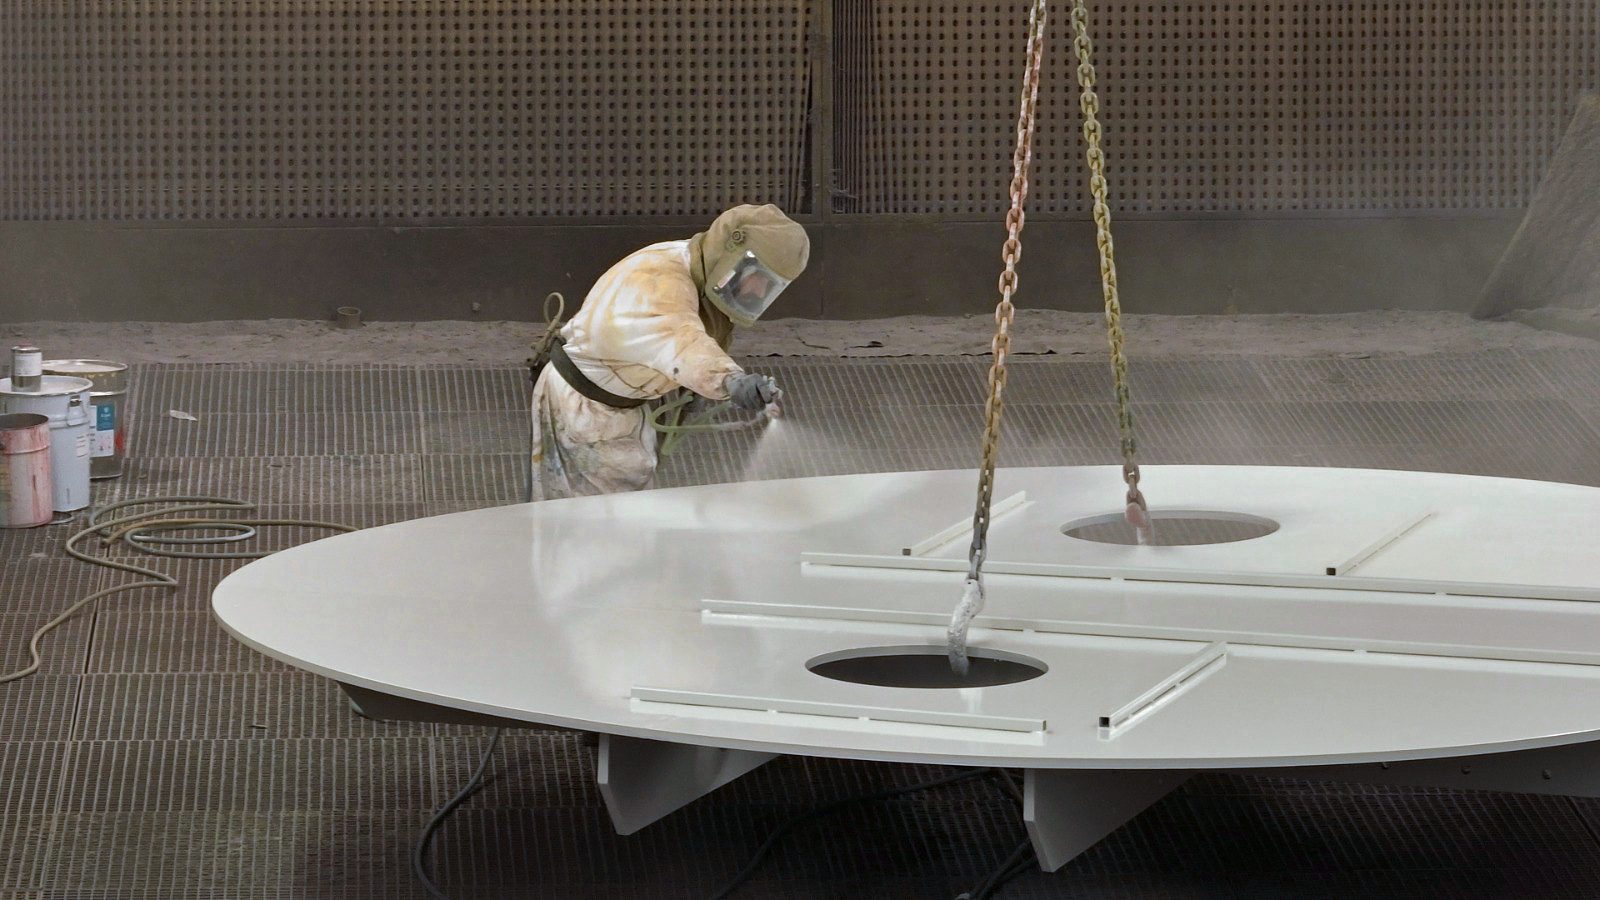
涂装前即刻用稀释剂清洁表面。随后涂装底漆,作为涂层系统的第一层。
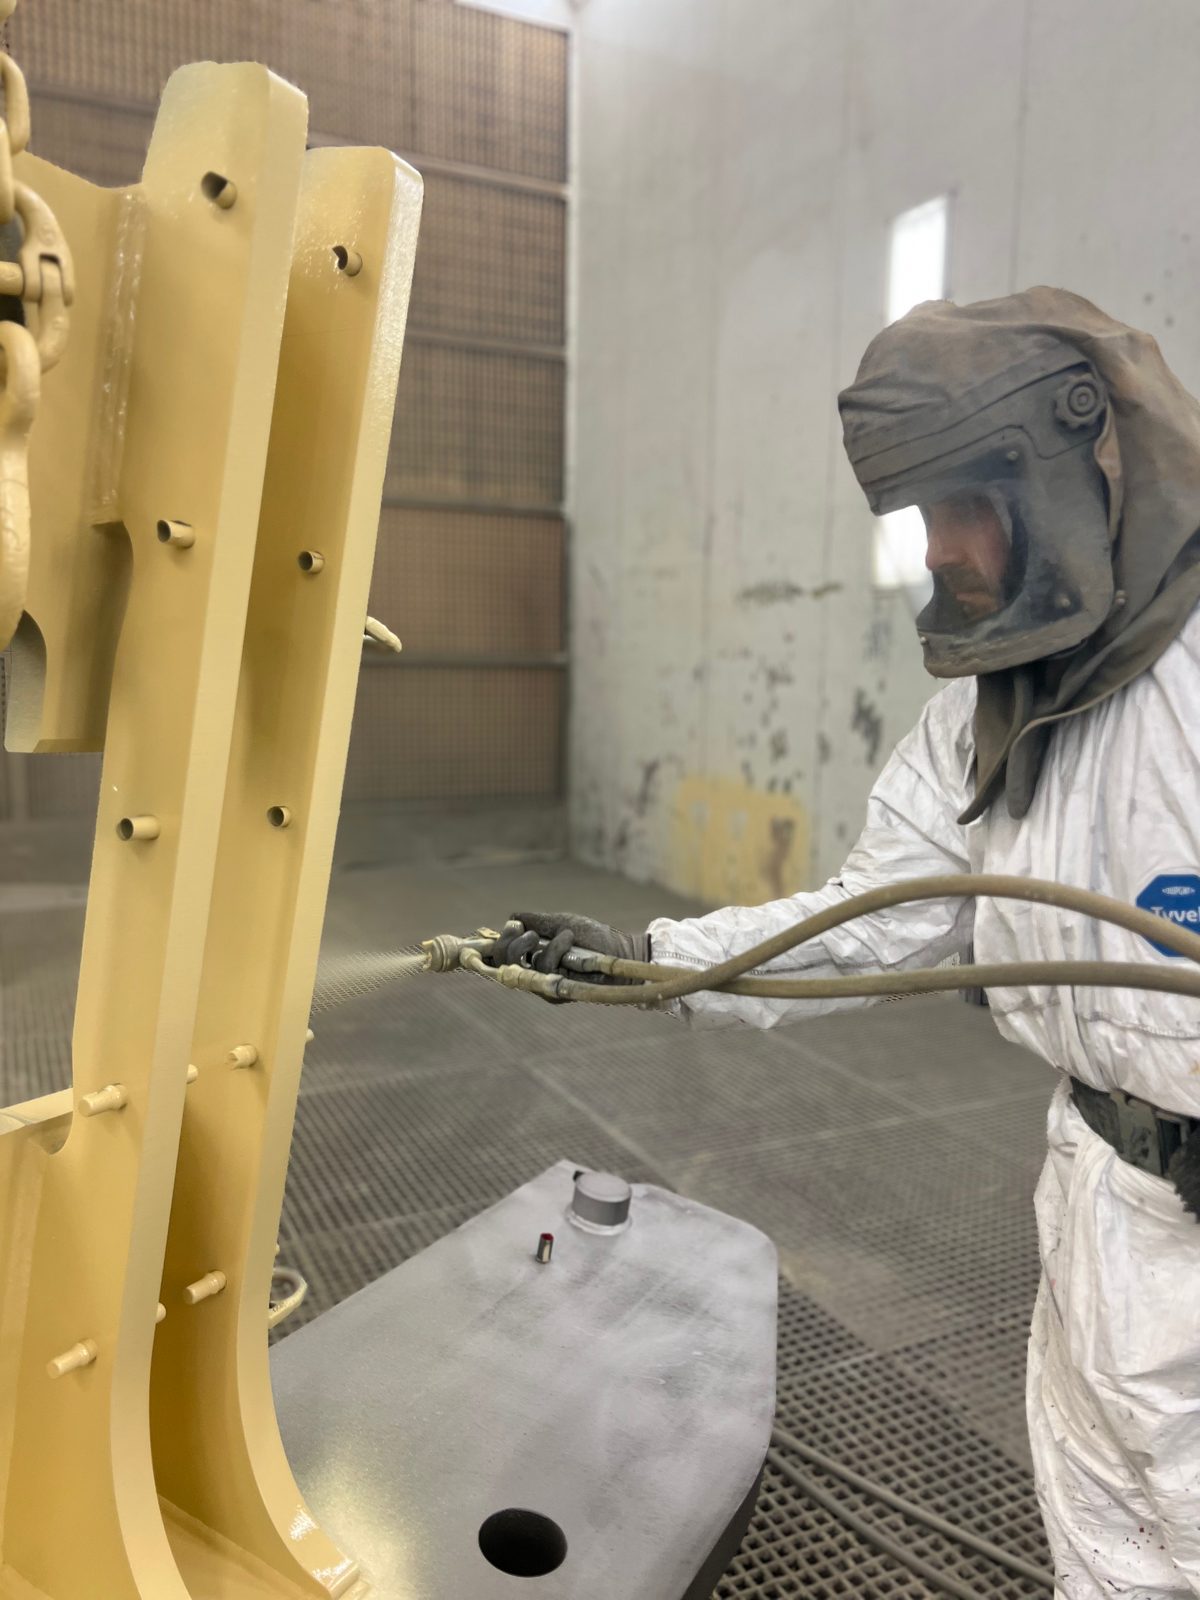
中间漆和面漆构成符合 EN ISO 12944 的涂层系统,色调按 RAL 或客户规定,光泽度按要求。每一层干燥后再涂下一层。
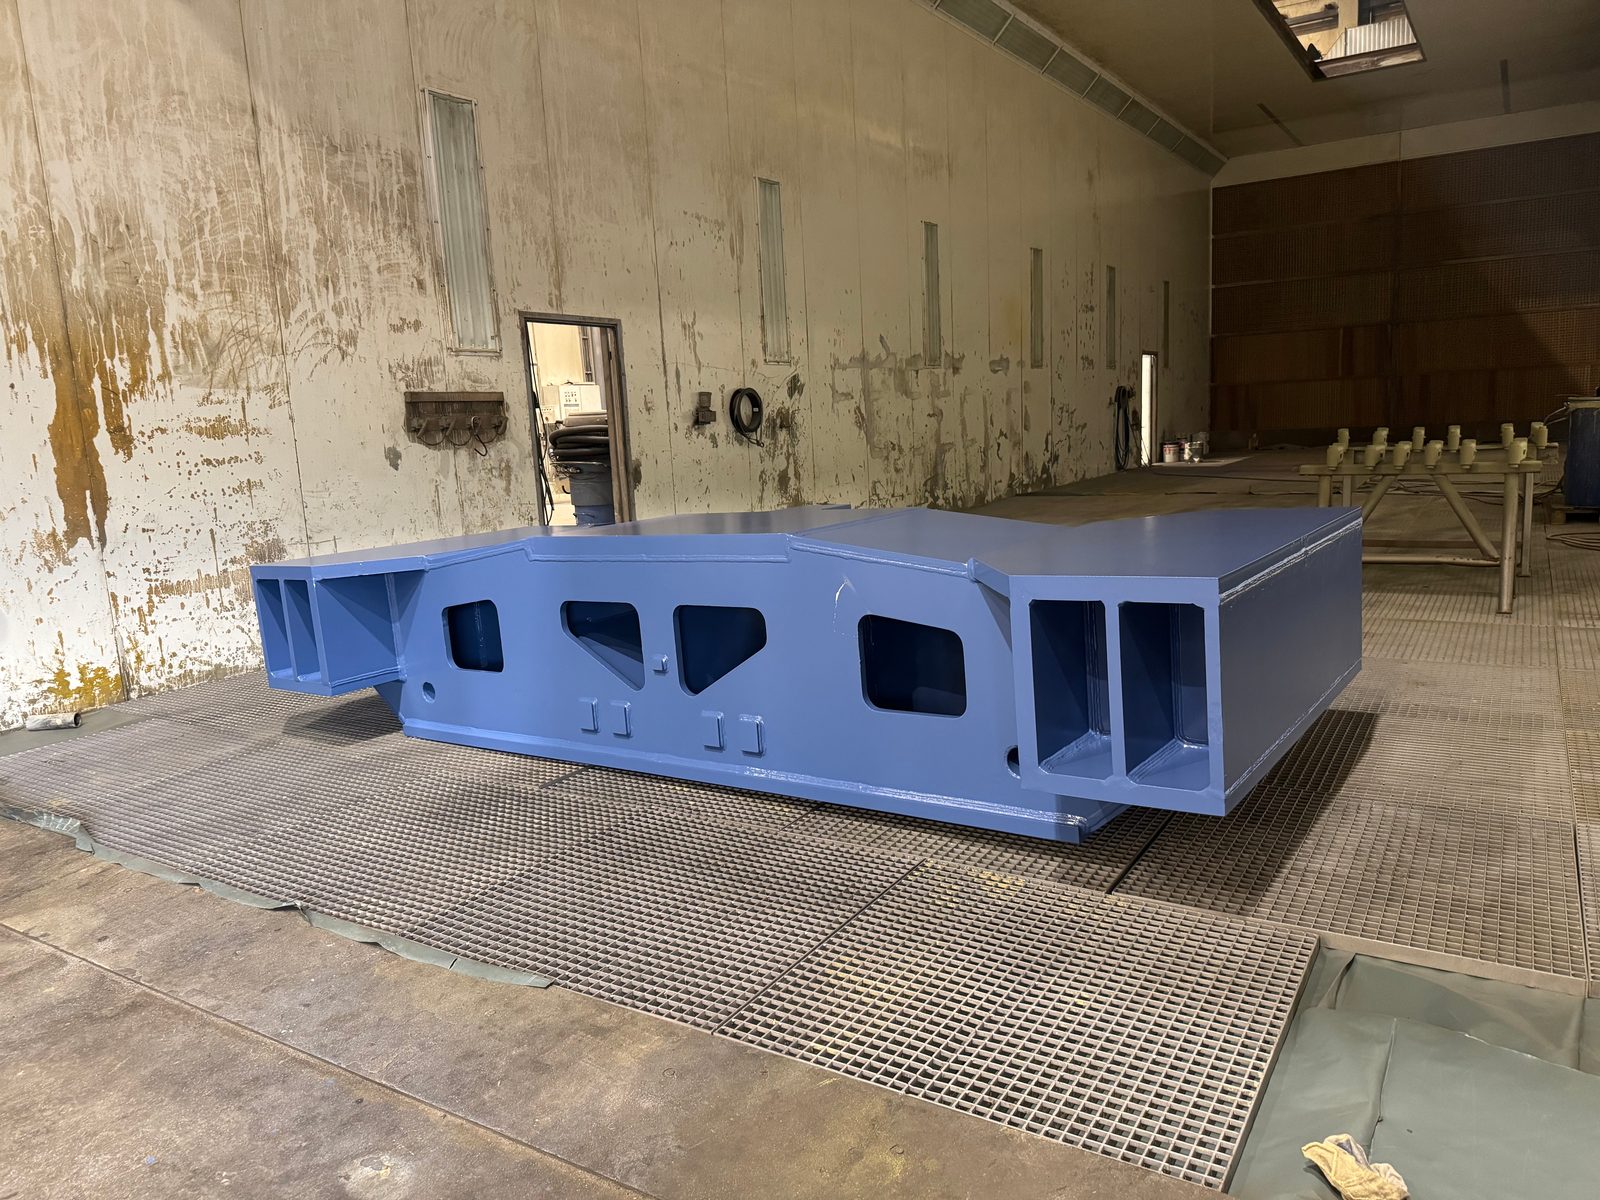
测量干膜厚度。如有需要,我们会将其与预处理等级和涂层结构一并记录,纳入交货文档。
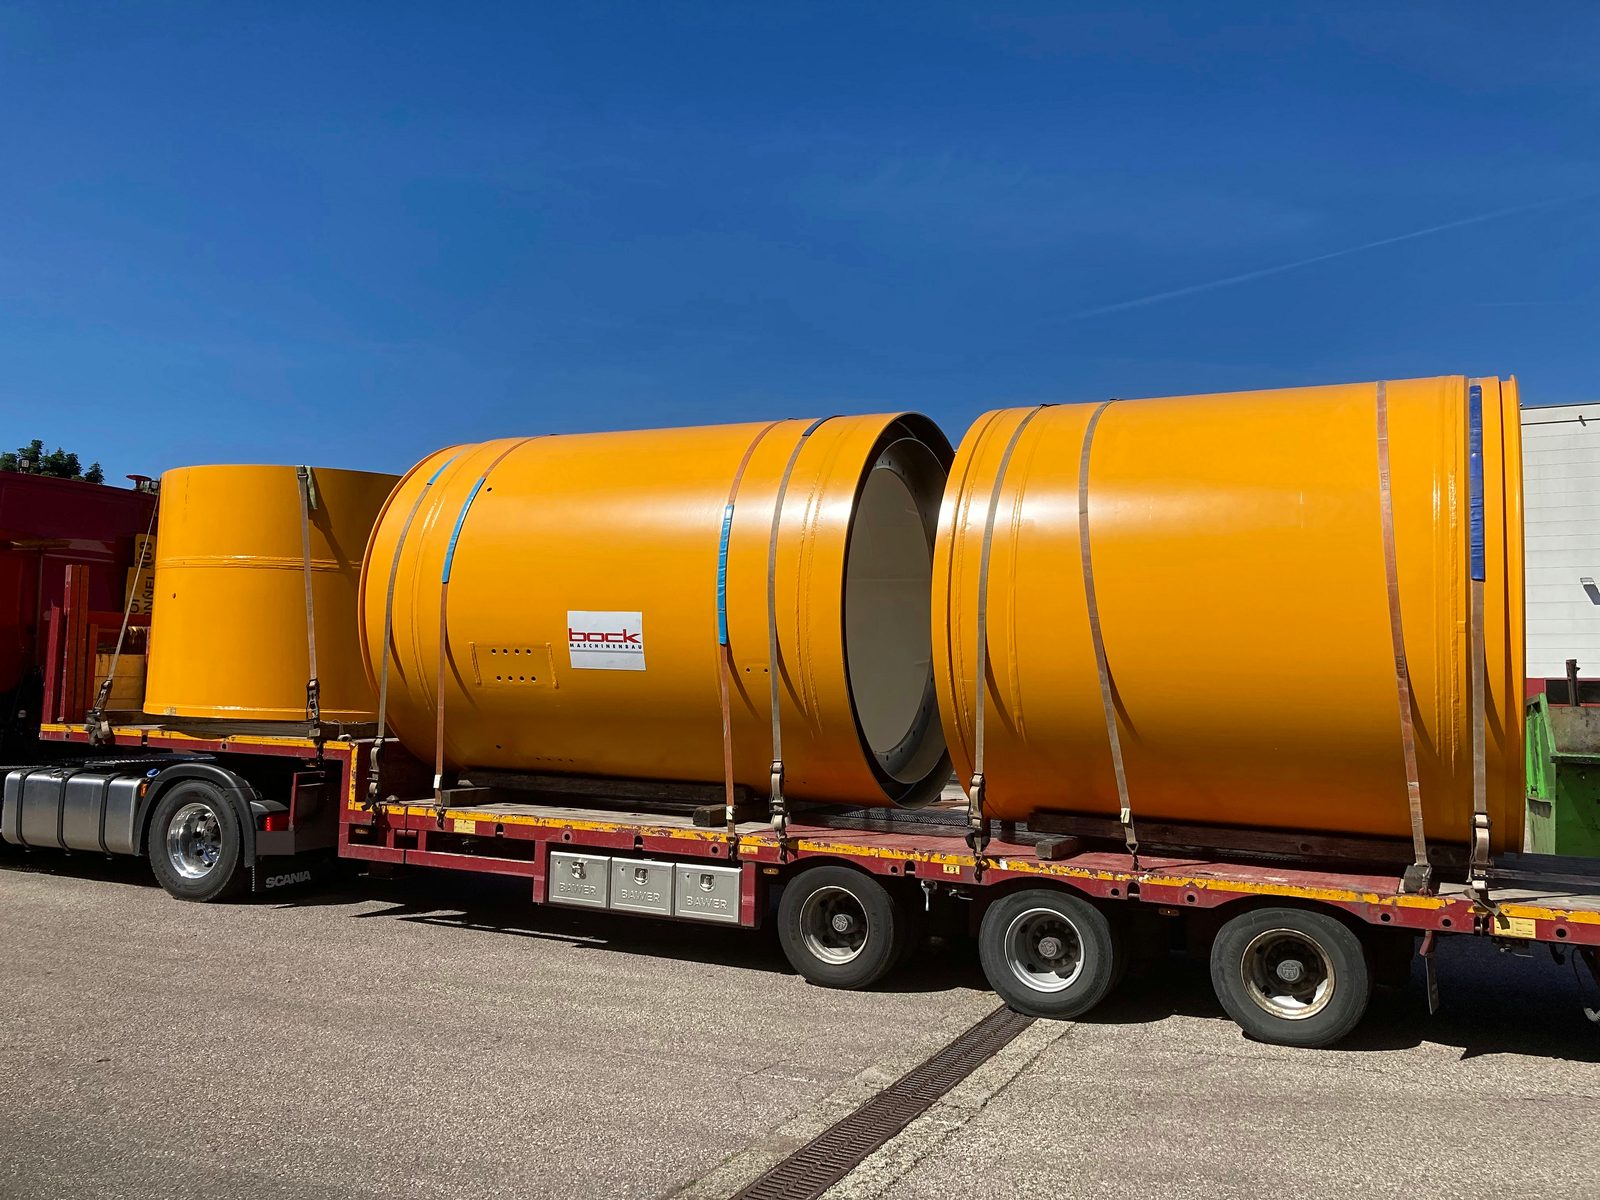
去除遮蔽后,涂装完成的零件被装运,并为运输进行固定。
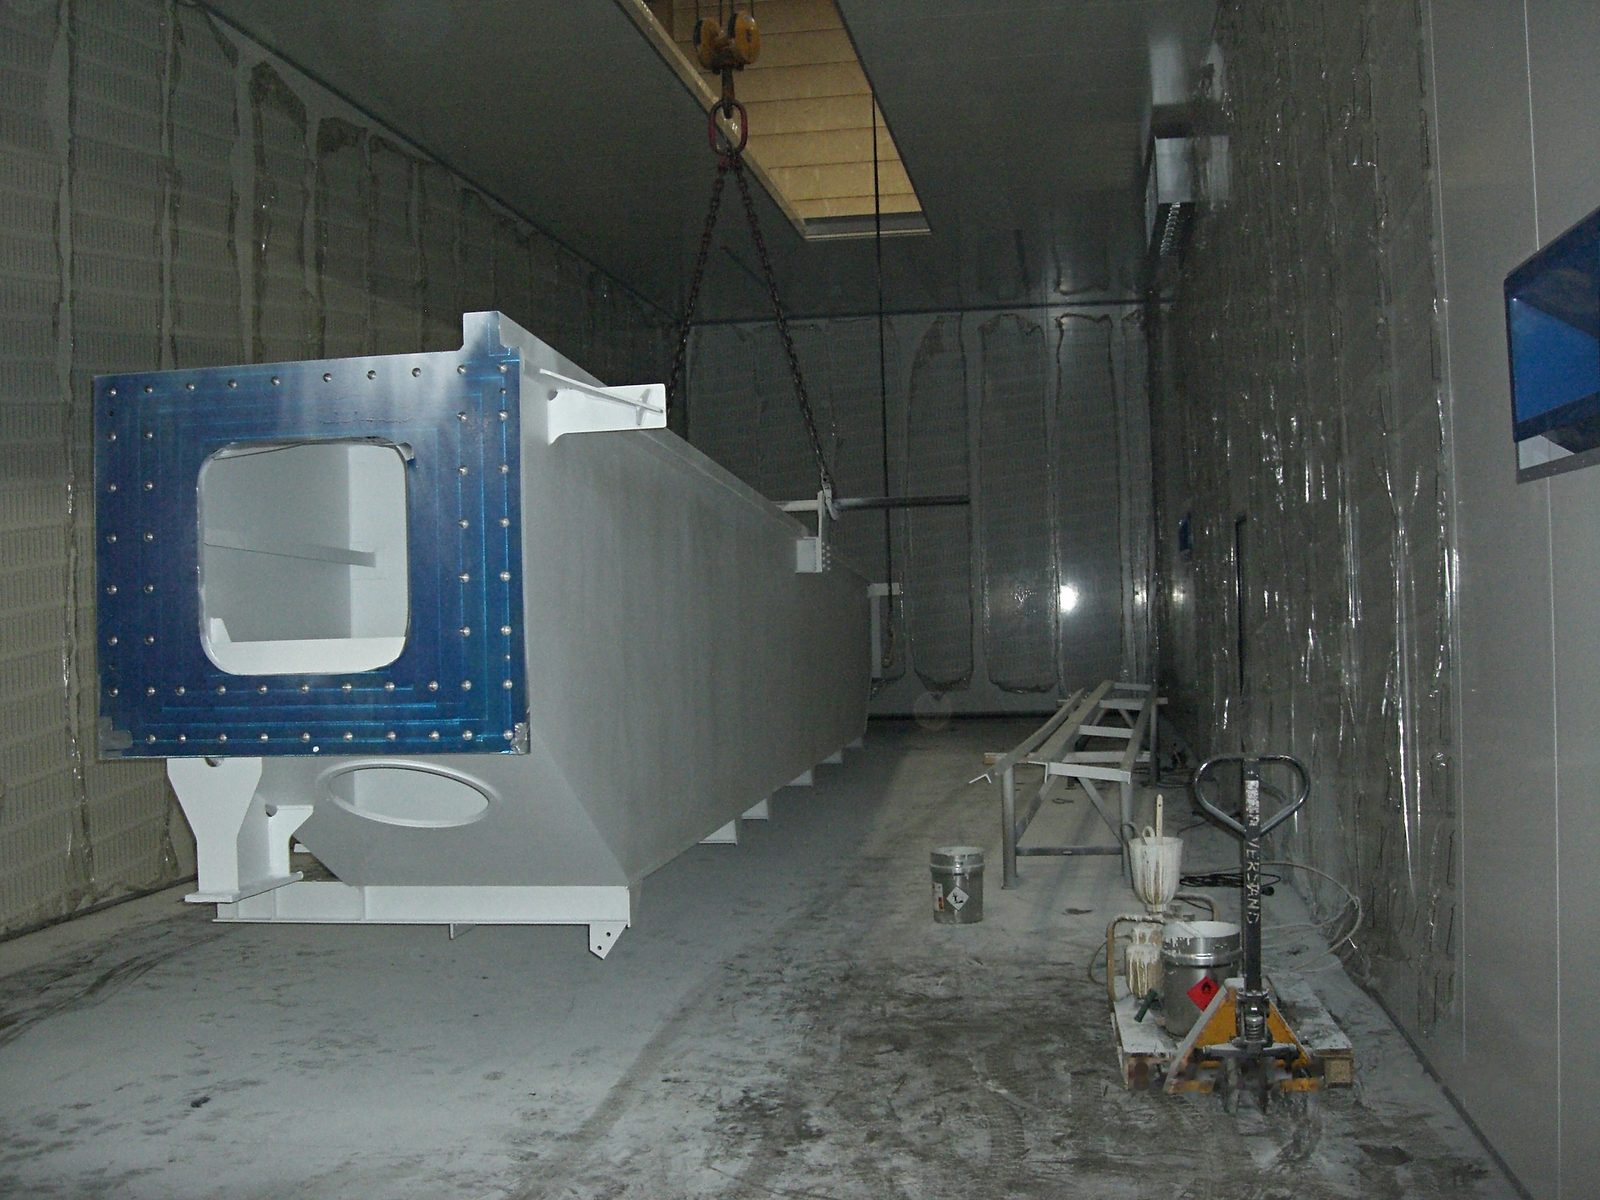
2×25 吨 起重系统将重达 50 吨 的重型件直接从焊接和 CNC 加工送入喷涂室。
涂层结构和腐蚀性等级根据图纸和客户要求确定——直至 C5,高耐久性(H)。
喷砂至 Sa 2,5 紧接在涂装之前进行——无需转运给第三方。
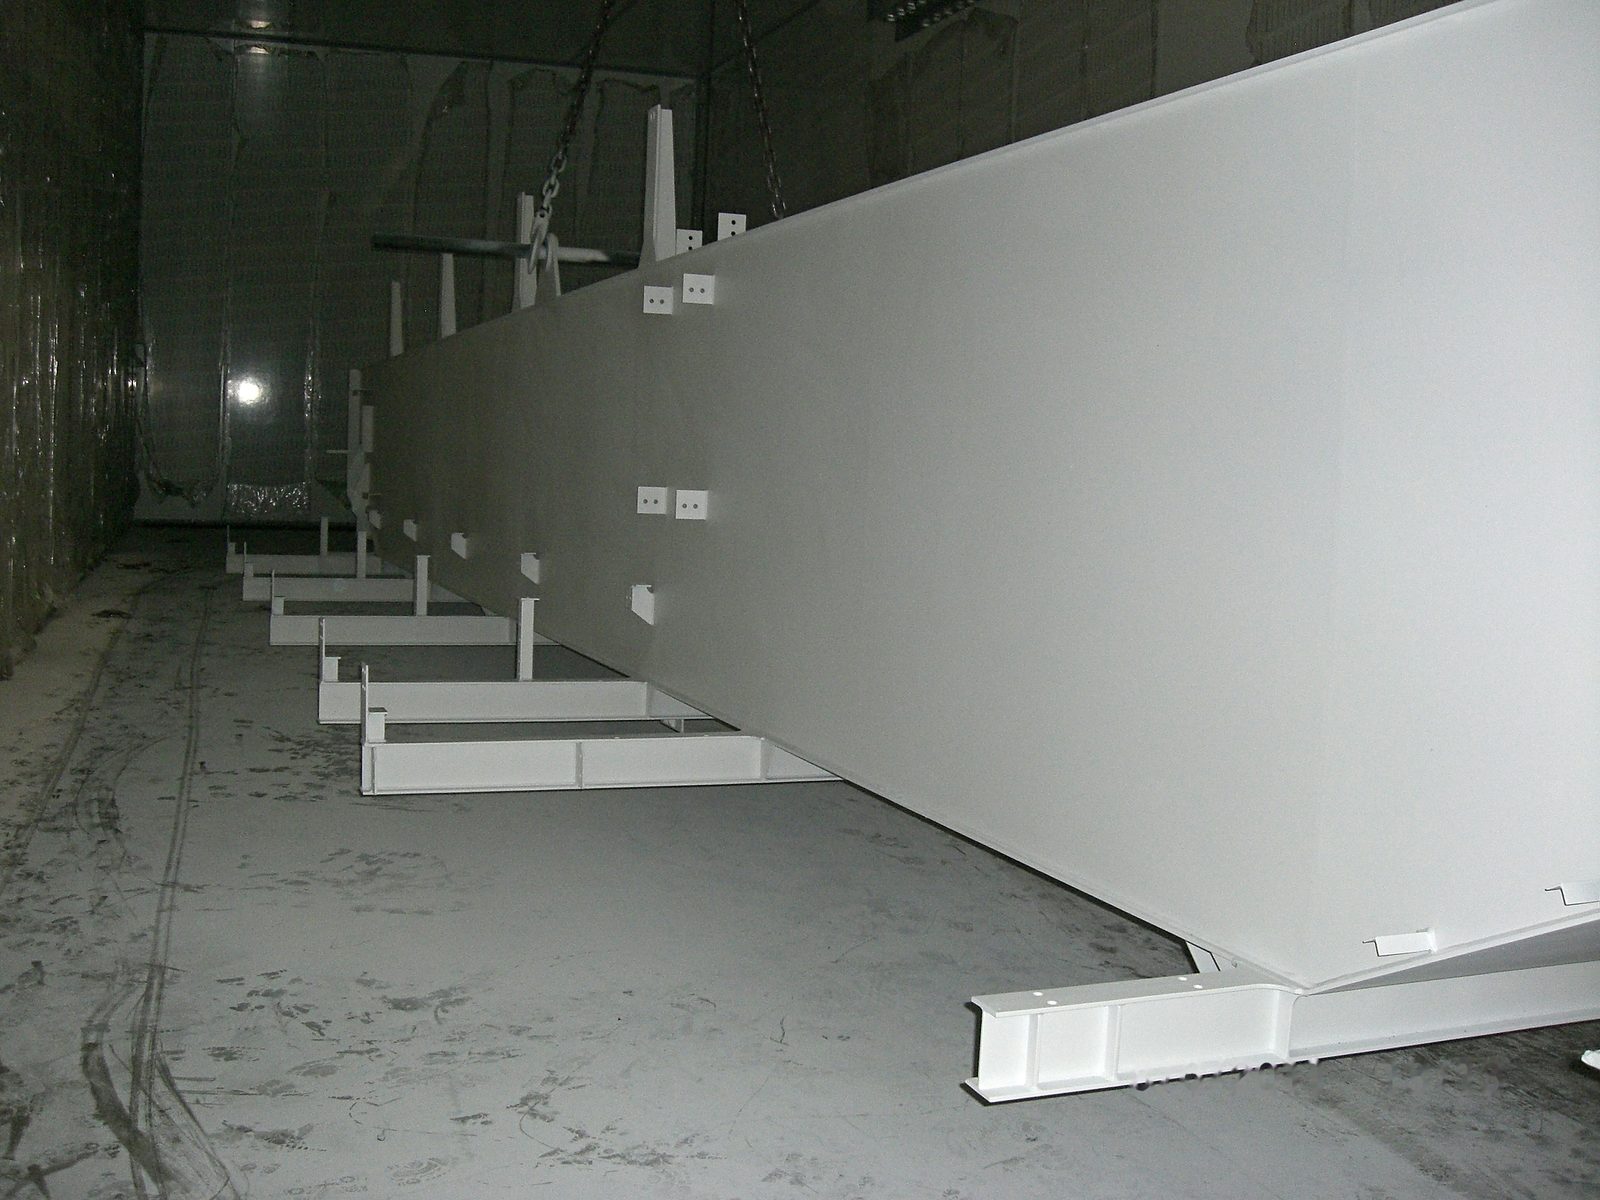
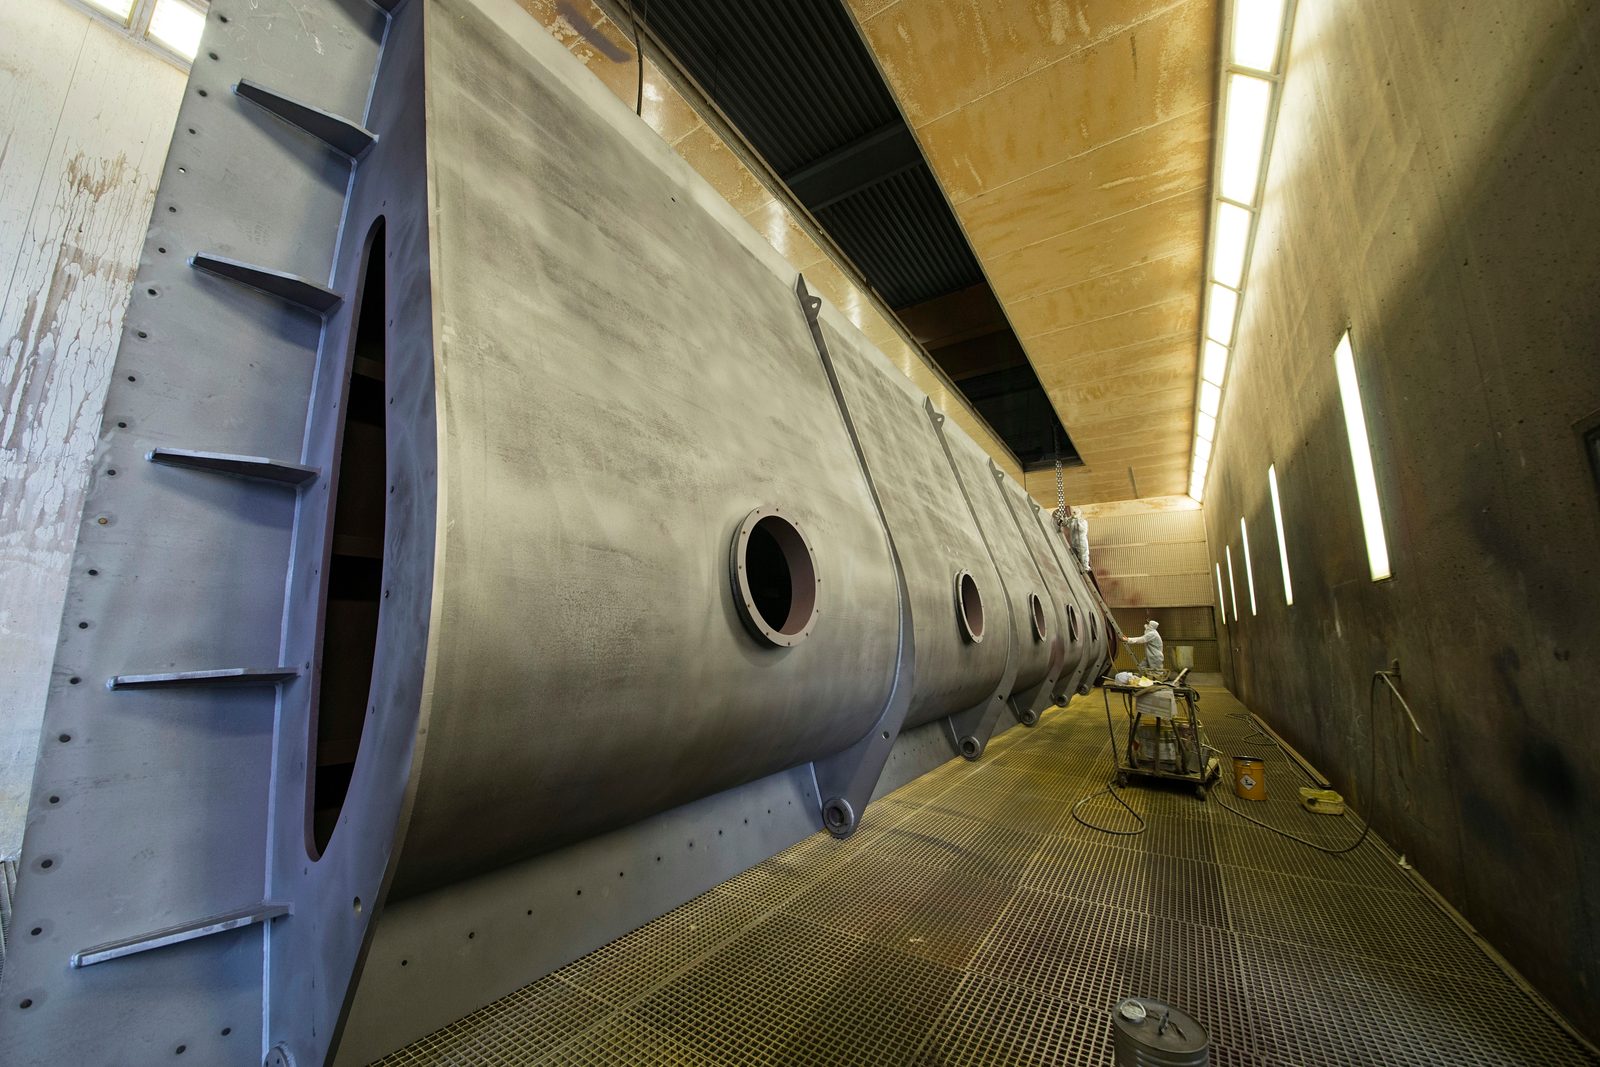
Bock 的喷涂室可用内部尺寸为 25 × 7 × 6 米。此尺寸可容纳标准喷涂室无法适用的大型件、长型焊接结构和大尺寸机械构件。
通过生产车间的 2×25 吨 起重系统,重达 50 吨 的重型件可被安全定位并送入喷涂室。这消除了单独的运输环节,并缩短了焊接、喷砂和涂装之间的生产周期。
| 参数 | — |
|---|---|
| 舱室长度 | 25 米 |
| 舱室宽度 | 7 米 |
| 舱室高度 | 6 米 |
持久附着的涂装以确定的表面预处理为前提。在 Bock,可在厂内的大型喷砂室内直接提供直至 Sa 2,5 的喷砂。
Sa 2,5 是依据 EN ISO 12944 作为大多数防腐蚀涂层系统基础所要求的清洁度等级。由于喷砂室和喷涂室在同一工厂内的空间集成,免去了中间运输——零件在喷砂后立即涂装。
喷砂室与喷涂室具有相同的大型尺寸,并可承载重达 50 吨 的重型件。
火焰喷锌时,锌在火焰中熔化,并喷涂到经喷砂处理的钢材表面上。锌层对钢材起阴极保护作用——与热浸镀锌类似,但无需锌浴。
在此过程中,零件仅轻微受热。因此,该工艺适用于在锌浴中会变形的焊接结构、尺寸过大而无法放入锌浴的零件,以及焊接后镀锌表面的修补。
表面在自有喷砂室内进行预处理;无需运往外部镀锌厂。
如有需要,锌层可在同一工厂内进行底漆和面漆涂装。这种由喷锌和涂层组成的双重防护体系(Duplex)无需在镀锌厂与涂装厂之间转运。
Bock 的涂装适用于种类广泛的钢结构件和材料:
涂装系统、涂层结构以及对附着基底和防腐蚀等级的要求,均按项目根据 EN ISO 12944 和客户规定确定。
我们依据图纸和涂层规范确定颜色方案和涂层结构。涂装内容包括但不限于:
如未指定涂料生产商,我们将根据腐蚀性等级和使用条件选择合适的涂层系统。
Bock 的涂装生产融入符合 DIN EN ISO 9001:2015 的认证质量管理体系。涂层结构、预处理等级和涂装要求均按图纸、规范要求和客户规定进行确定和记录。
EN ISO 12944 规定了通过涂层系统对钢结构进行防腐蚀的要求——包括腐蚀性等级、涂层厚度、预处理等级和预期保护年限。具体的防腐蚀等级和涂层系统按项目要求商定。
对于作为符合 DIN EN 1090-2 EXC3 认证焊接组件一部分而制造的零件,涂装可融入焊接生产的上位质量框架中。检测和文档记录要求按项目确定。
Bock 的喷漆并非孤立的一道工序,而是集成化制造流程的组成部分。以下上游工序可在同一工厂内组合完成:
由此,部件不仅可以喷漆,还可以焊接、成型、切削加工和喷砂处理——根据项目需求,均在同一工厂内完成。
在需要对大幅面或重型钢结构部件提供持久防腐保护的场合,Bock 的工业喷漆便派上用场:
工业喷漆可作为完整组件的最后一道制造工序——同样适用于配重件及其他重型工程机械部件,以及在同一工厂内焊接、CNC 加工和喷砂处理过的部件。
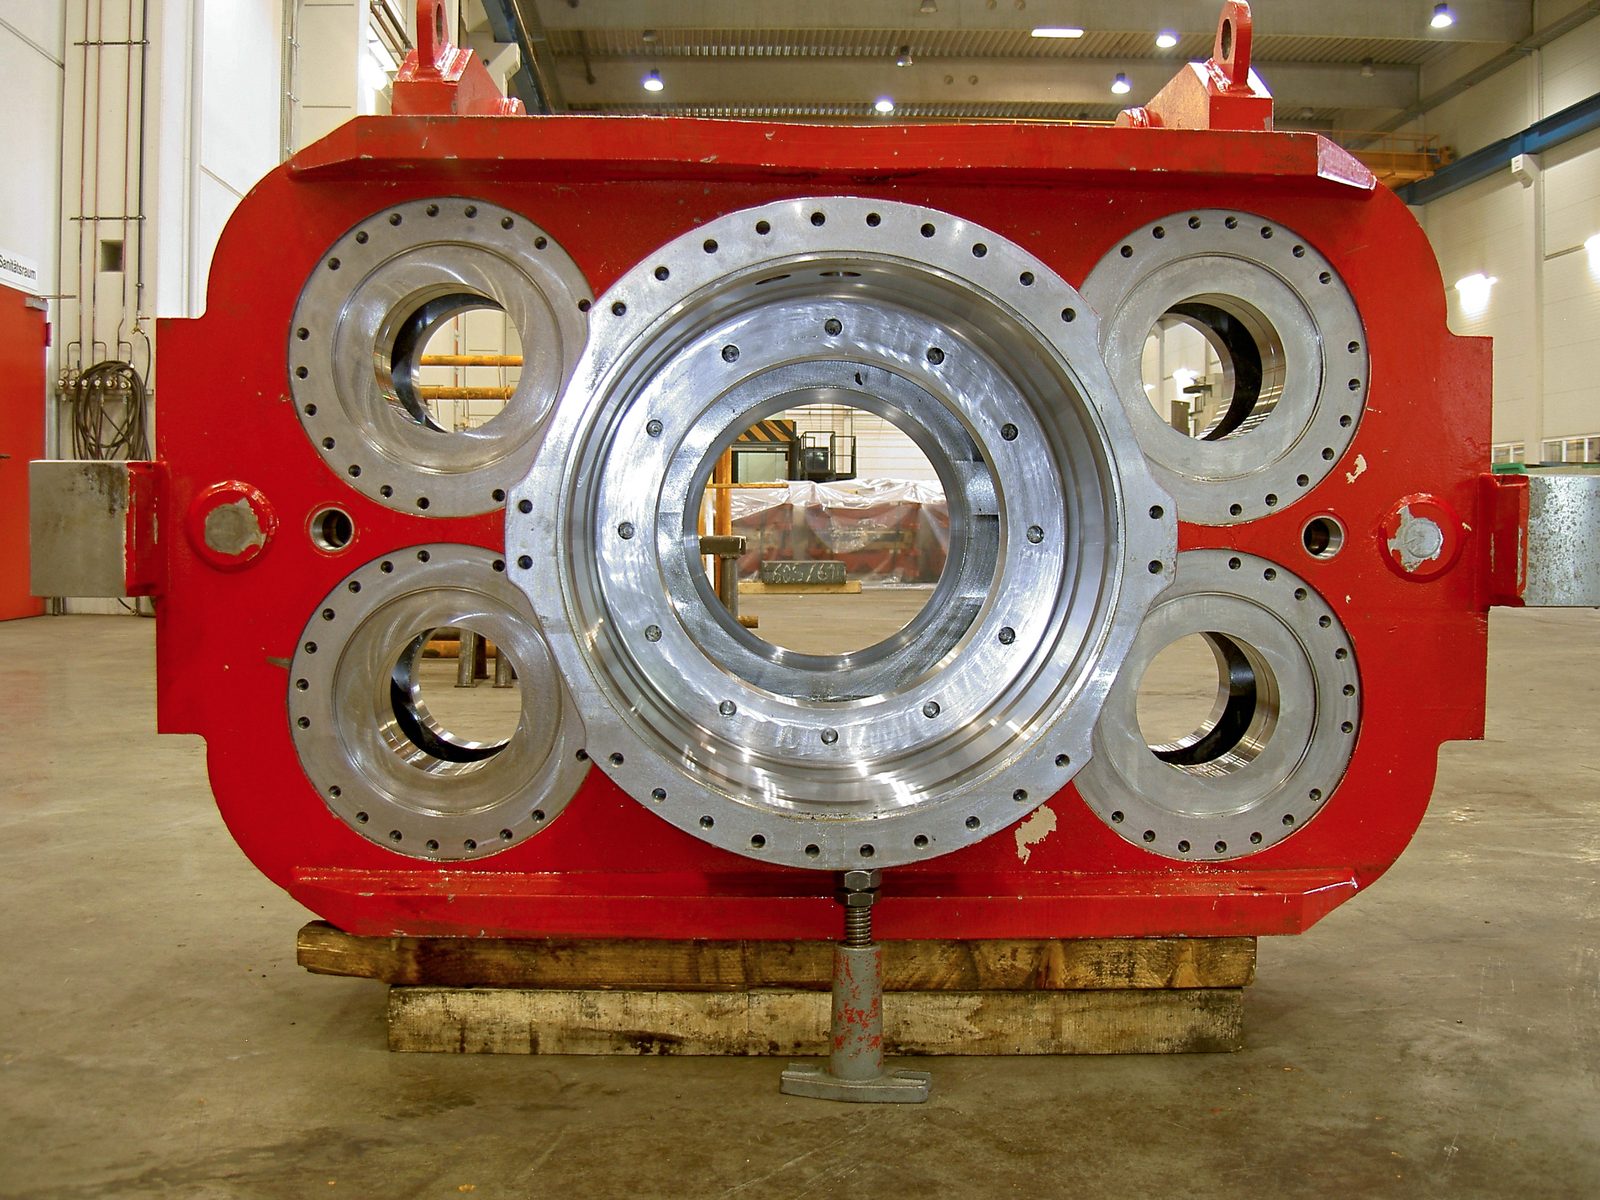
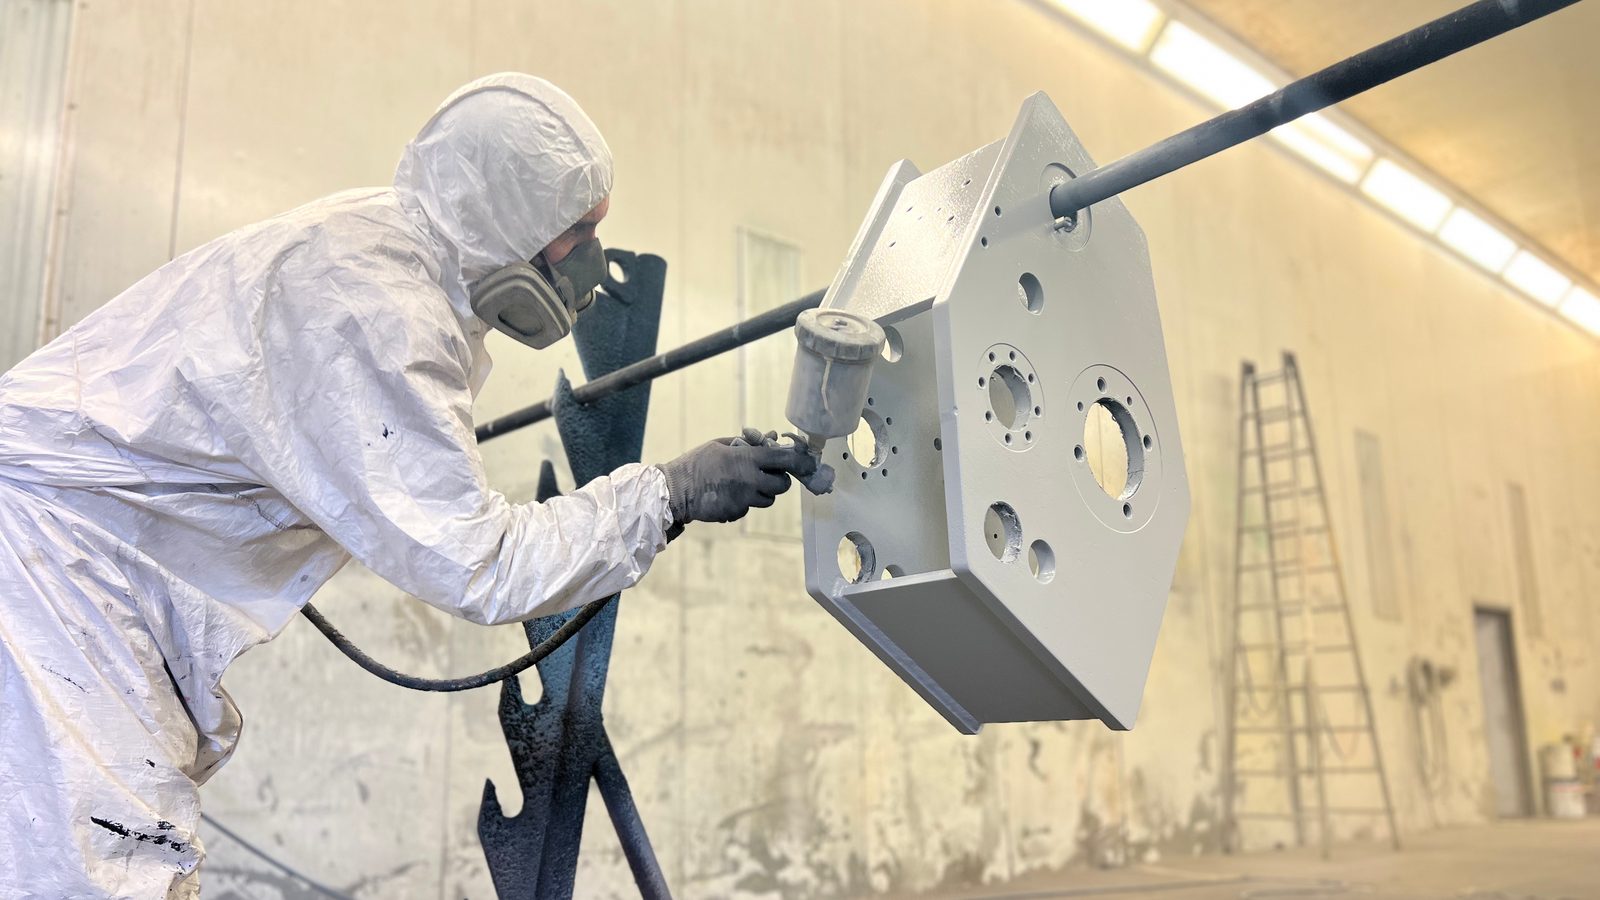
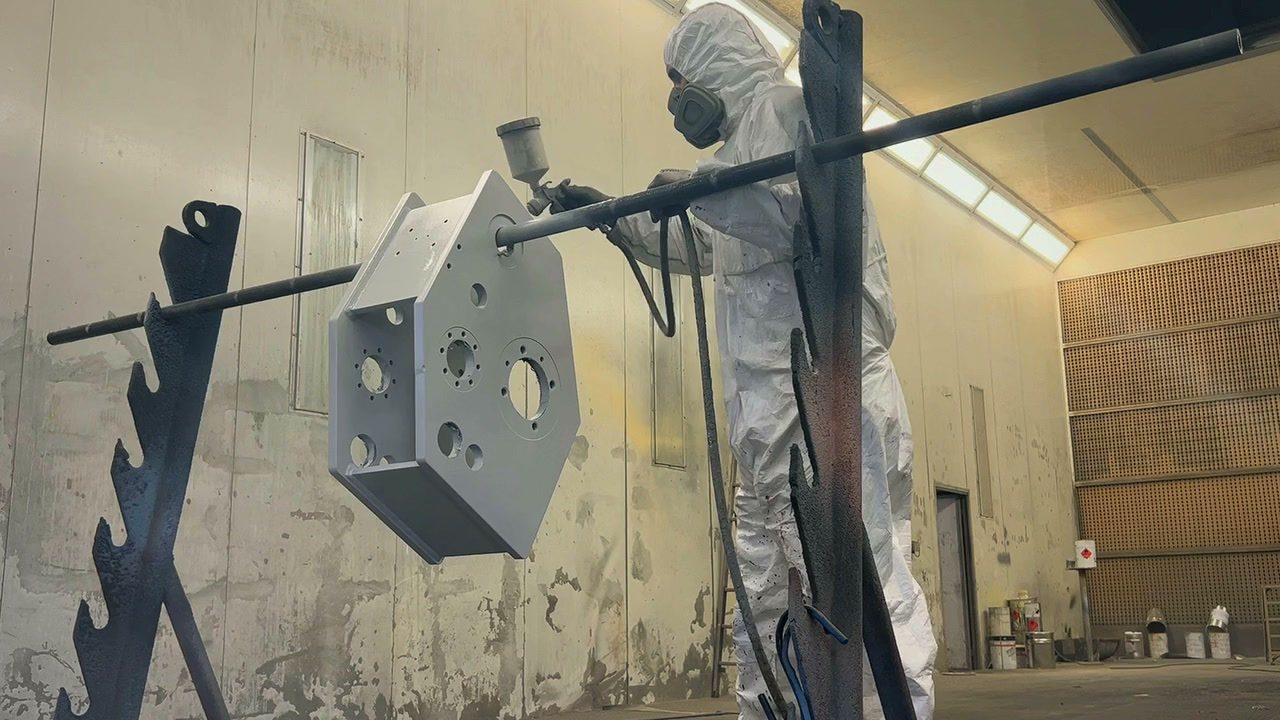
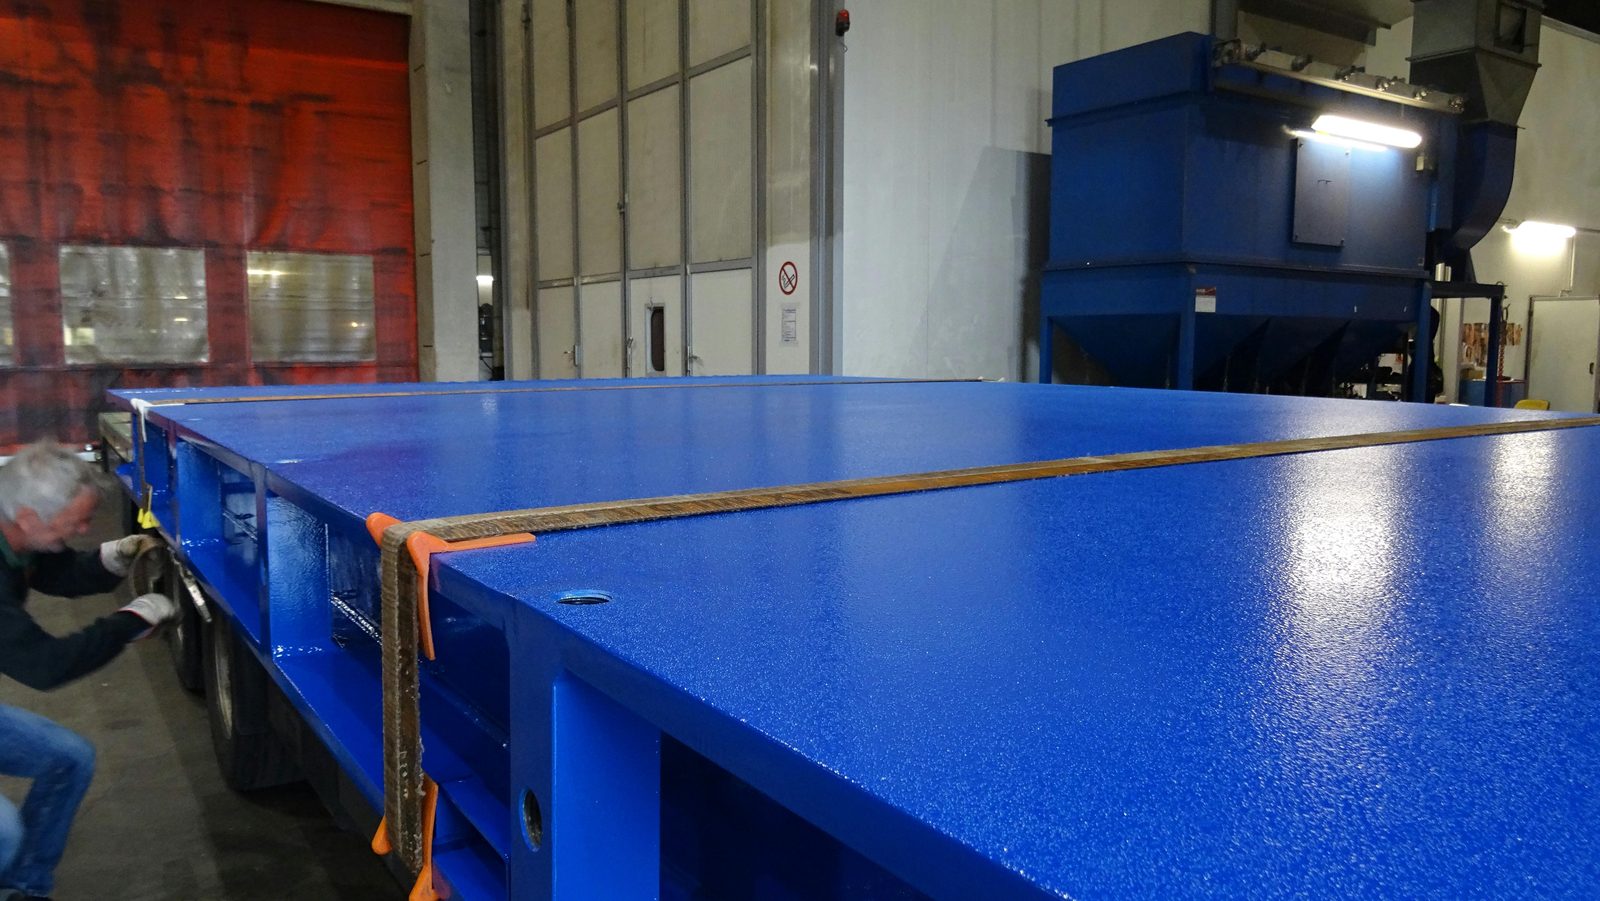
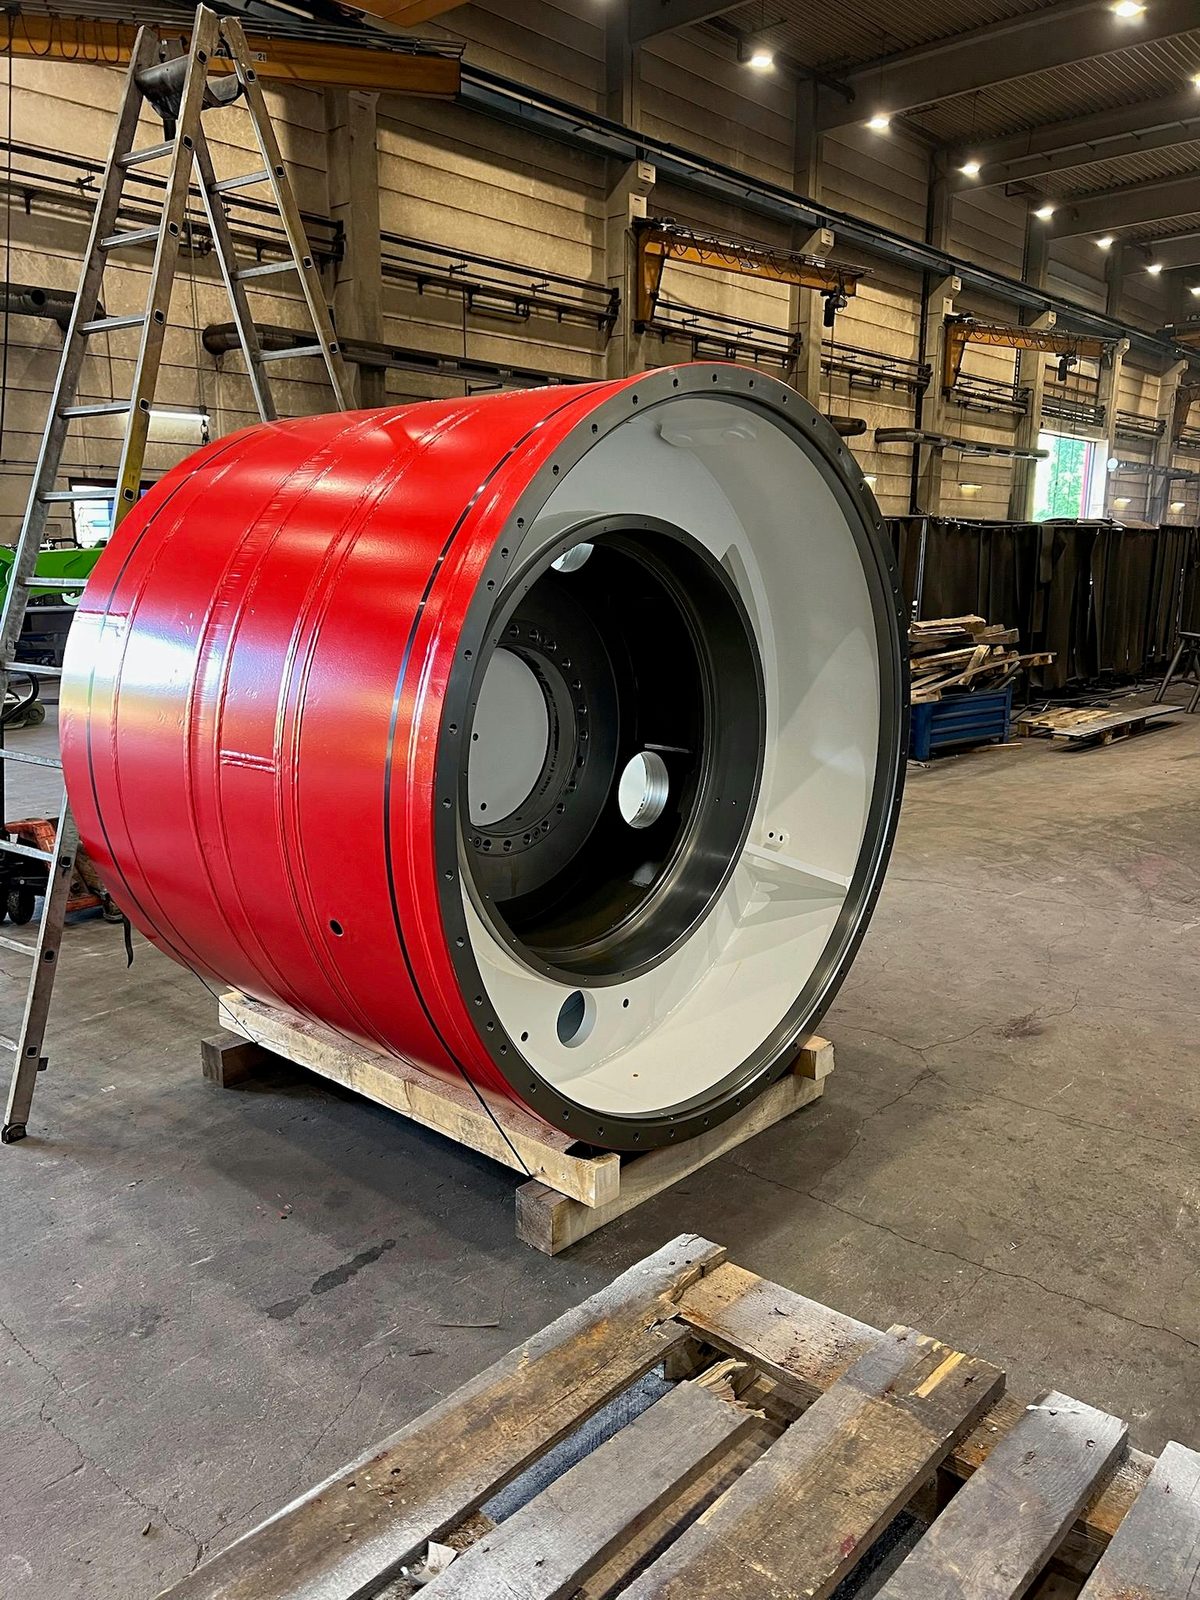
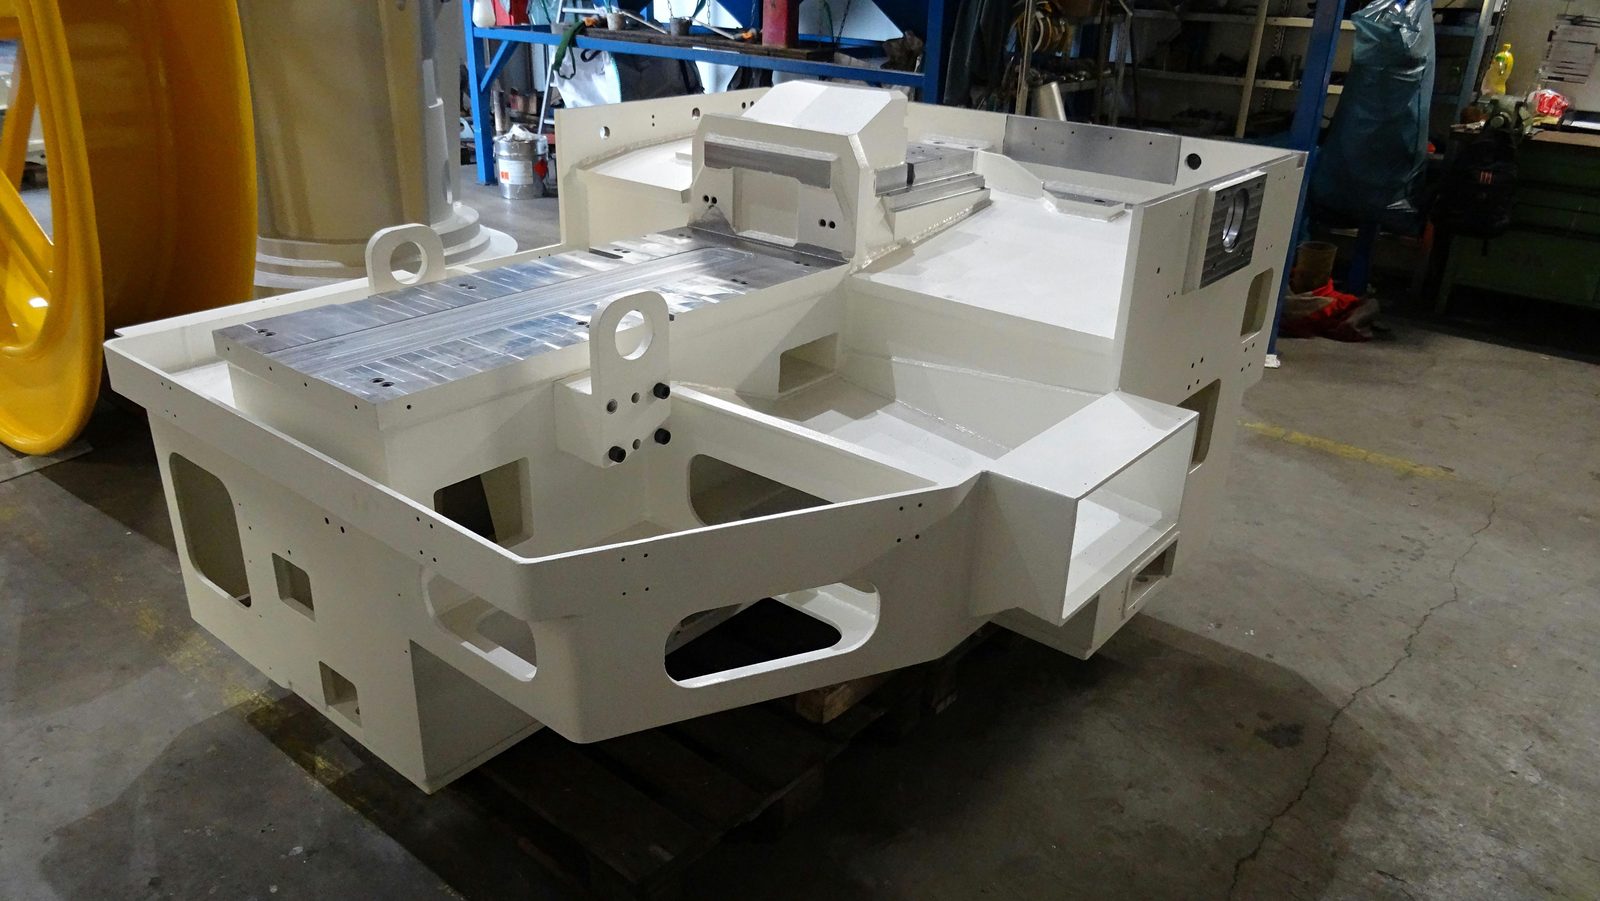
我们的工业喷漆工在喷漆房内作业。 来自我们洛尔希涂装车间的真实部件 – 从大型喷漆室内的厚板焊接结构,到长型机架与加工完成的钢环,直至完全装配好的卷筒组件。
Bock Maschinenbau 在 Lorch 基地开展工业喷漆,作为集成化制造与防腐工艺的一部分:
来自斯图加特地区、巴登-符腾堡州以及整个 DACH 地区的成套设备、机械及车辆制造商可在 Lorch 一站式获得符合 EN ISO 12944 的喷砂与喷漆服务。
Bock 用于工业涂装的喷涂室可用内部尺寸为 25 × 7 × 6 米,可容纳重达 50 吨 的重型件。零件通过生产车间的 2×25 吨 起重系统定位并送入喷涂室。
工业涂装按 EN ISO 12944 进行,最高可达腐蚀性等级 C5,高耐久性(H)。涂层系统和防腐等级按项目依据图纸、规范要求和客户规定约定。
色调按 RAL 或客户规定,光泽度按要求,从哑光、低反光到高光。如客户指定涂料生产商,我们使用该生产商的涂料进行涂装。踏面和装载面也可采用粗糙表面的防滑涂层。
是的,在自有工厂内进行。锌被喷涂到事先经过喷砂处理的表面上,零件在此过程中仅轻微受热。该工艺适用于在锌浴中会变形或尺寸过大而无法放入锌浴的零件。
在同一工厂的大型喷砂室内,按 ISO 8501-1 喷砂至 Sa 2,5;这是符合 EN ISO 12944 的防腐涂层系统通常采用的表面预处理。喷砂后立即进行涂装。
涂装对象包括结构钢(S235、S355)、细晶粒结构钢和高强度结构钢,经喷砂和底漆处理后的 Hardox,以及机械零件、壳体和铸件、容器和大幅面特殊结构。其他材料和零件类型可按约定涂装。
涂层结构、预处理等级和涂装要求按图纸、规范要求和客户规定确定,并在符合 DIN EN ISO 9001:2015 的质量管理体系中记录。对于来自符合 DIN EN 1090-2 EXC3 的焊接组件的零件,涂装可纳入焊接制造的质量框架;检验和文档要求按项目确定。
在 Lorch 厂区,与喷砂、焊接、折弯和 CNC 加工在同一工厂内。因此,符合 EN ISO 12944 的喷砂和涂装无需在两家企业之间运输。