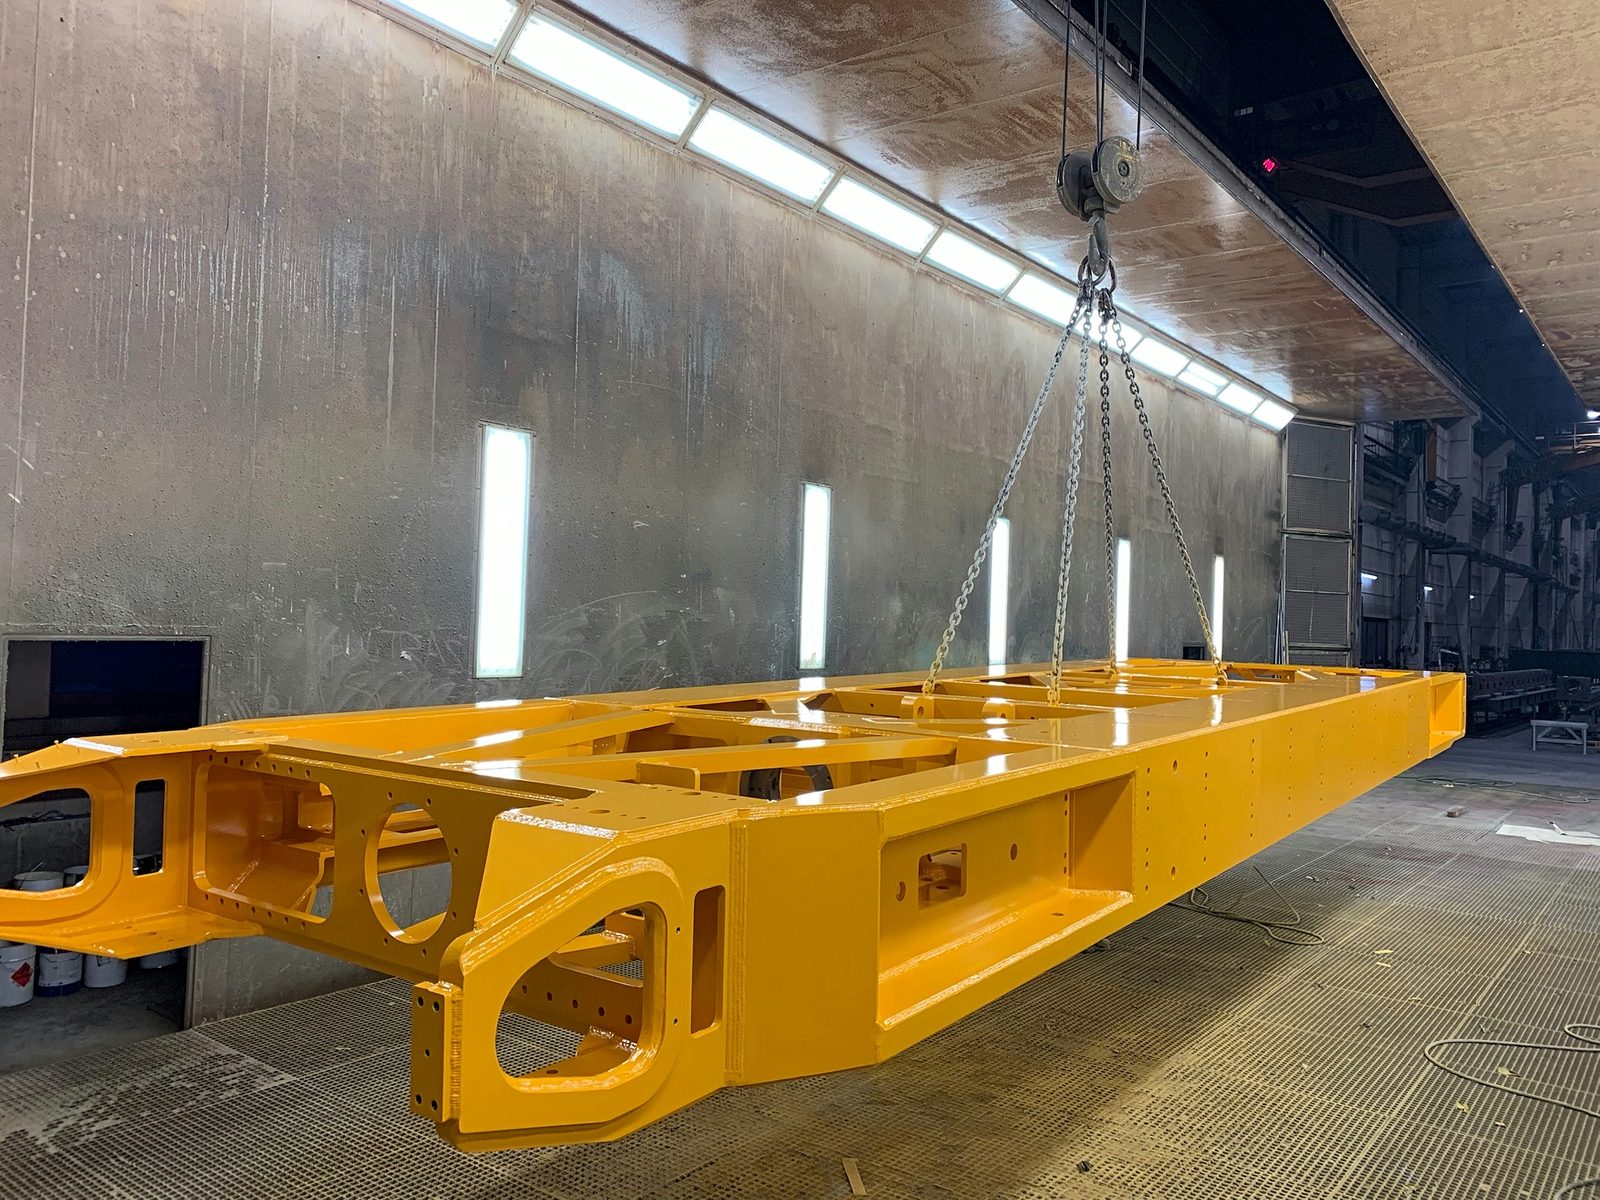
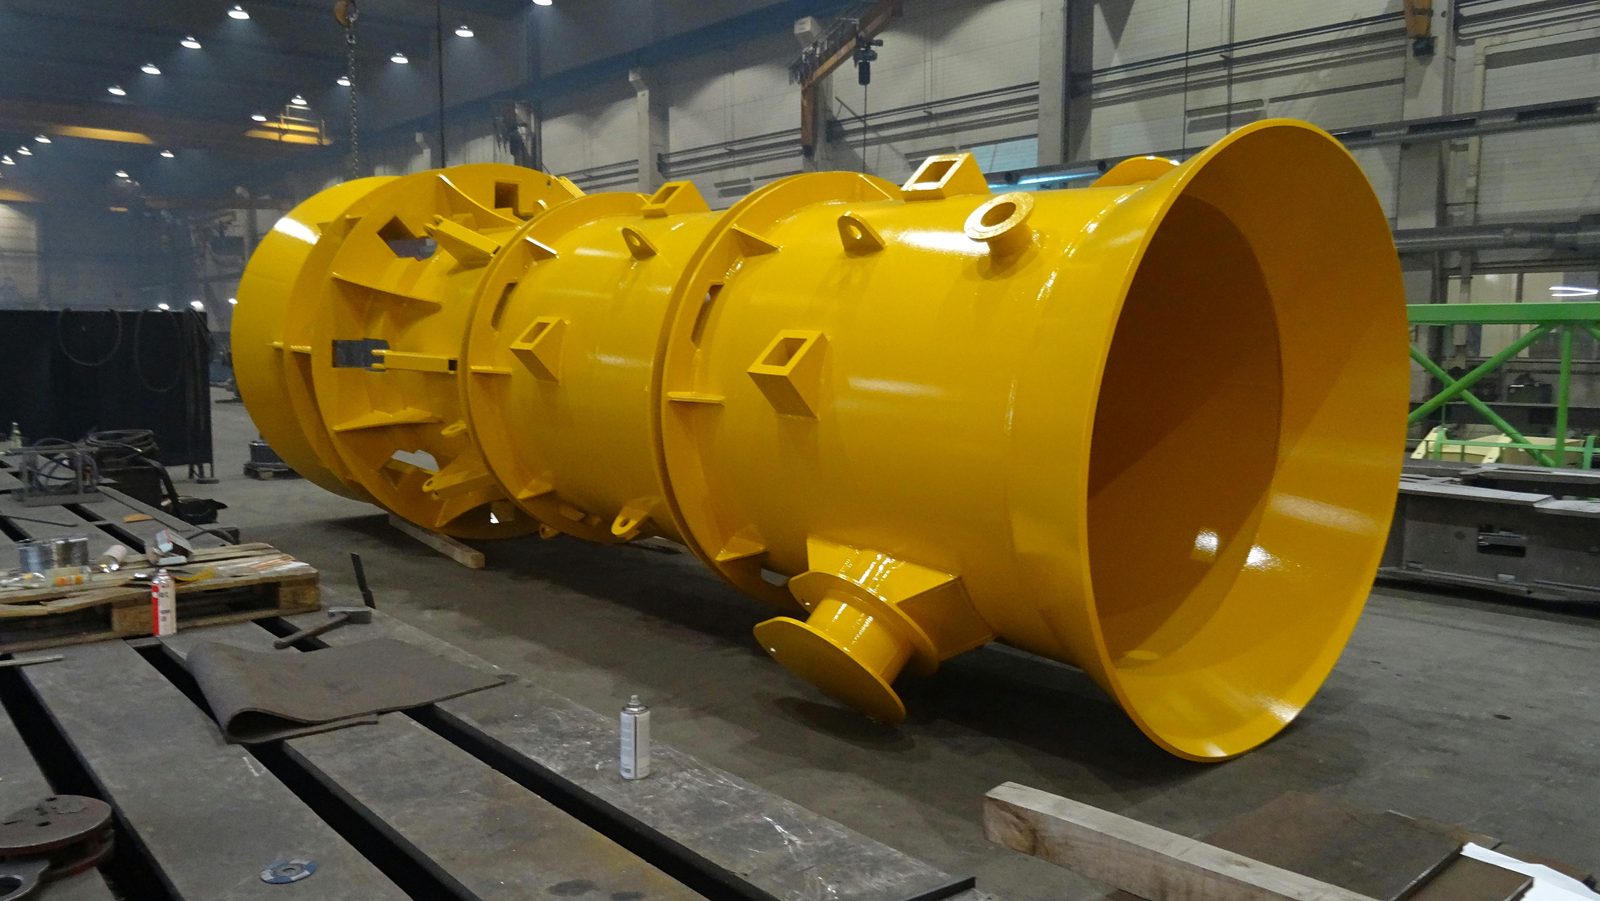
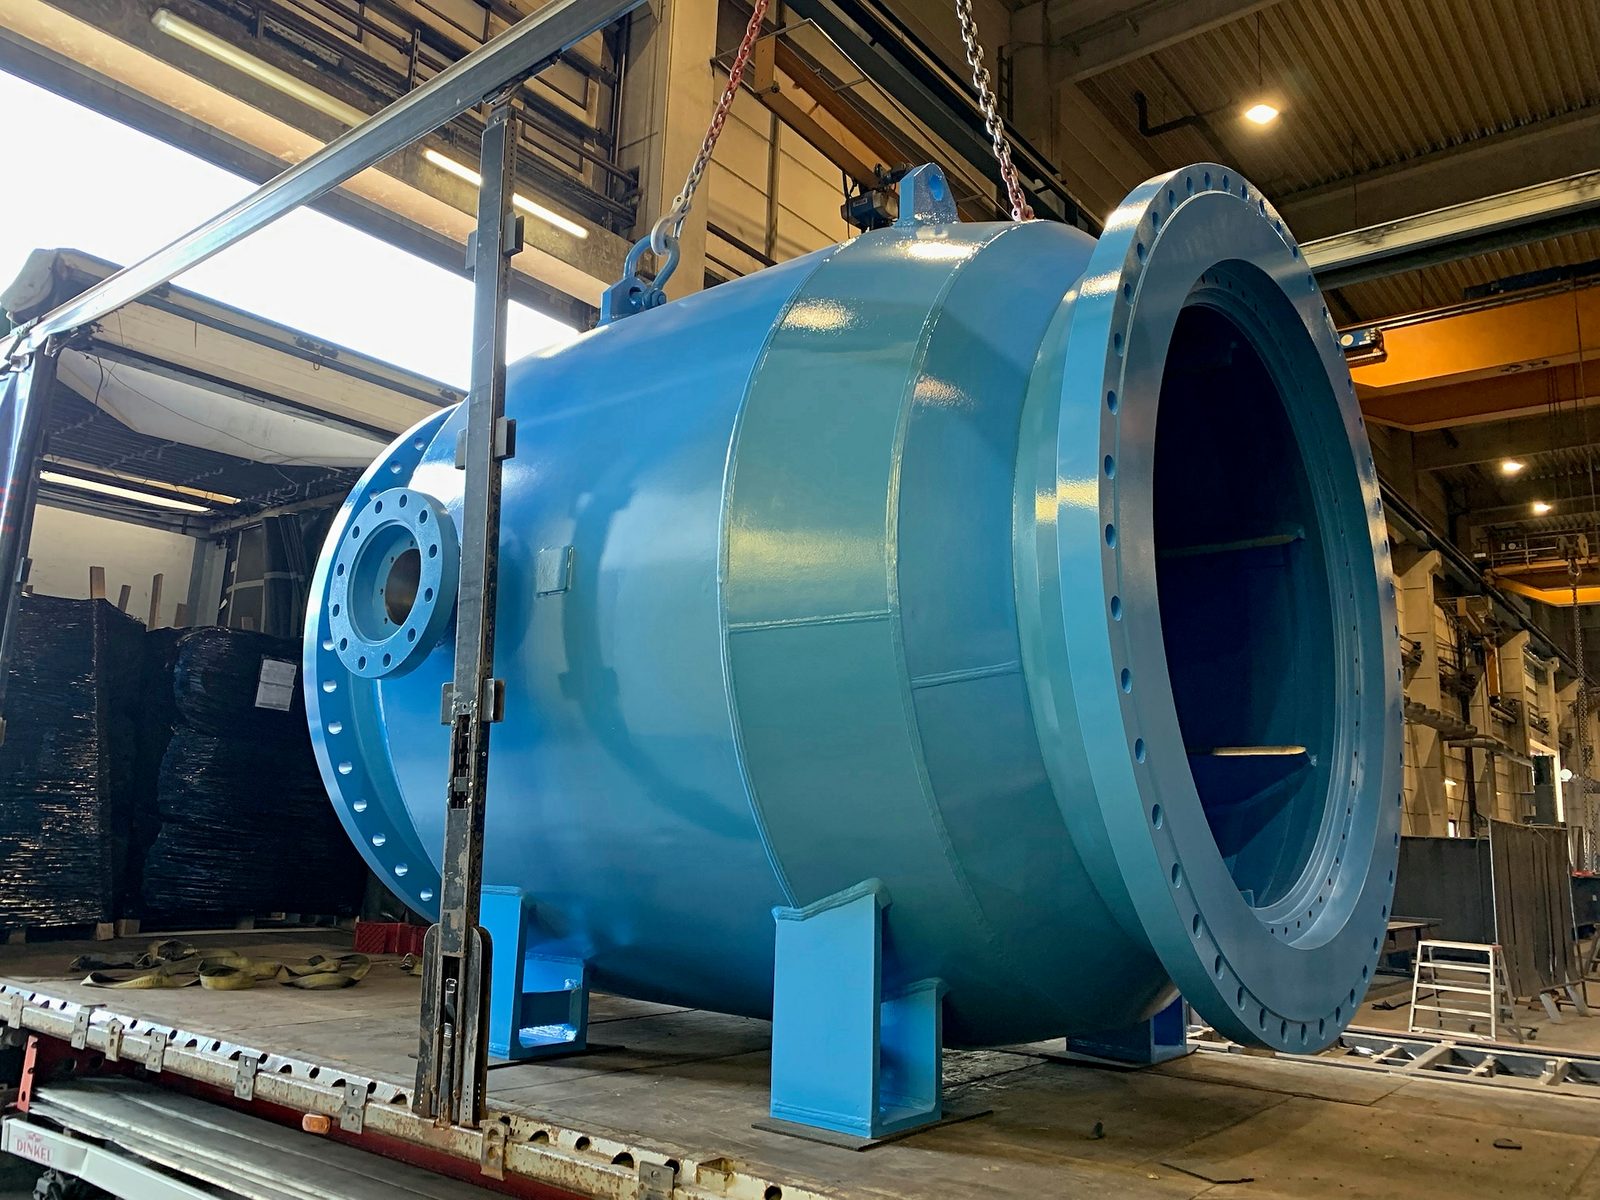
Nagy alkatrészek és nehéz alkatrészek 50 t-ig tartós bevonattal – ipari festés az EN ISO 12944 szerint 25 × 7 × 6 m-es kabinban, fúvás és festés egy kézből Lorchban.
Nagyméretű alkatrészekhez és hosszú hegesztett szerkezetekhez egy befogásban.
Kezelés a 2×25-t-es darurendszerrel közvetlenül a hegesztésből és a CNC-megmunkálásból.
Rétegrendszer és korrózióvédelmi osztály igény szerint – C5-ig, nagy védelmi időtartammal (H).
Felület-előkészítés közbenső szállítás nélkül – rövid átfutási idők.
Hegesztés, élhajlítás, CNC-megmunkálás, fúvás és festés ugyanabban az üzemben.
Minőségirányítás ISO 9001:2015 szerint, tanúsított hegesztő szaküzem a DIN EN 1090-2 EXC3 szerint.
Az ipari festés az acélalkatrészek és hegesztett szerkezetek tartós korrózióvédelmét szolgálja. A festés az EN ISO 12944 szerint történik – egy nemzetközi szabvány szerint, amely meghatározza a korrózióvédelmi osztályokat, a rétegrendszereket, valamint a felület-előkészítésre és a bevonóanyagokra vonatkozó követelményeket.
A Bocknál a festés egy nagytéri kabinban történik, amely nagyméretű hegesztett szerkezeteket, gépalkatrészeket, tartályokat és különleges alkatrészeket is befogad. A felület-előkészítésként szolgáló homokfúvás ugyanabban az üzemben rendelkezésre áll – az átszállítás és a kezelés a házon belüli darurendszerrel történik.
A festés be van ágyazva a DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszerbe. A rétegfelépítést, a tapadási alap előkészítésére vonatkozó követelményeket és a dokumentációs kötelezettségeket projektre szabottan, rajz, normatív előírások és ügyfélelőírások szerint egyeztetjük.
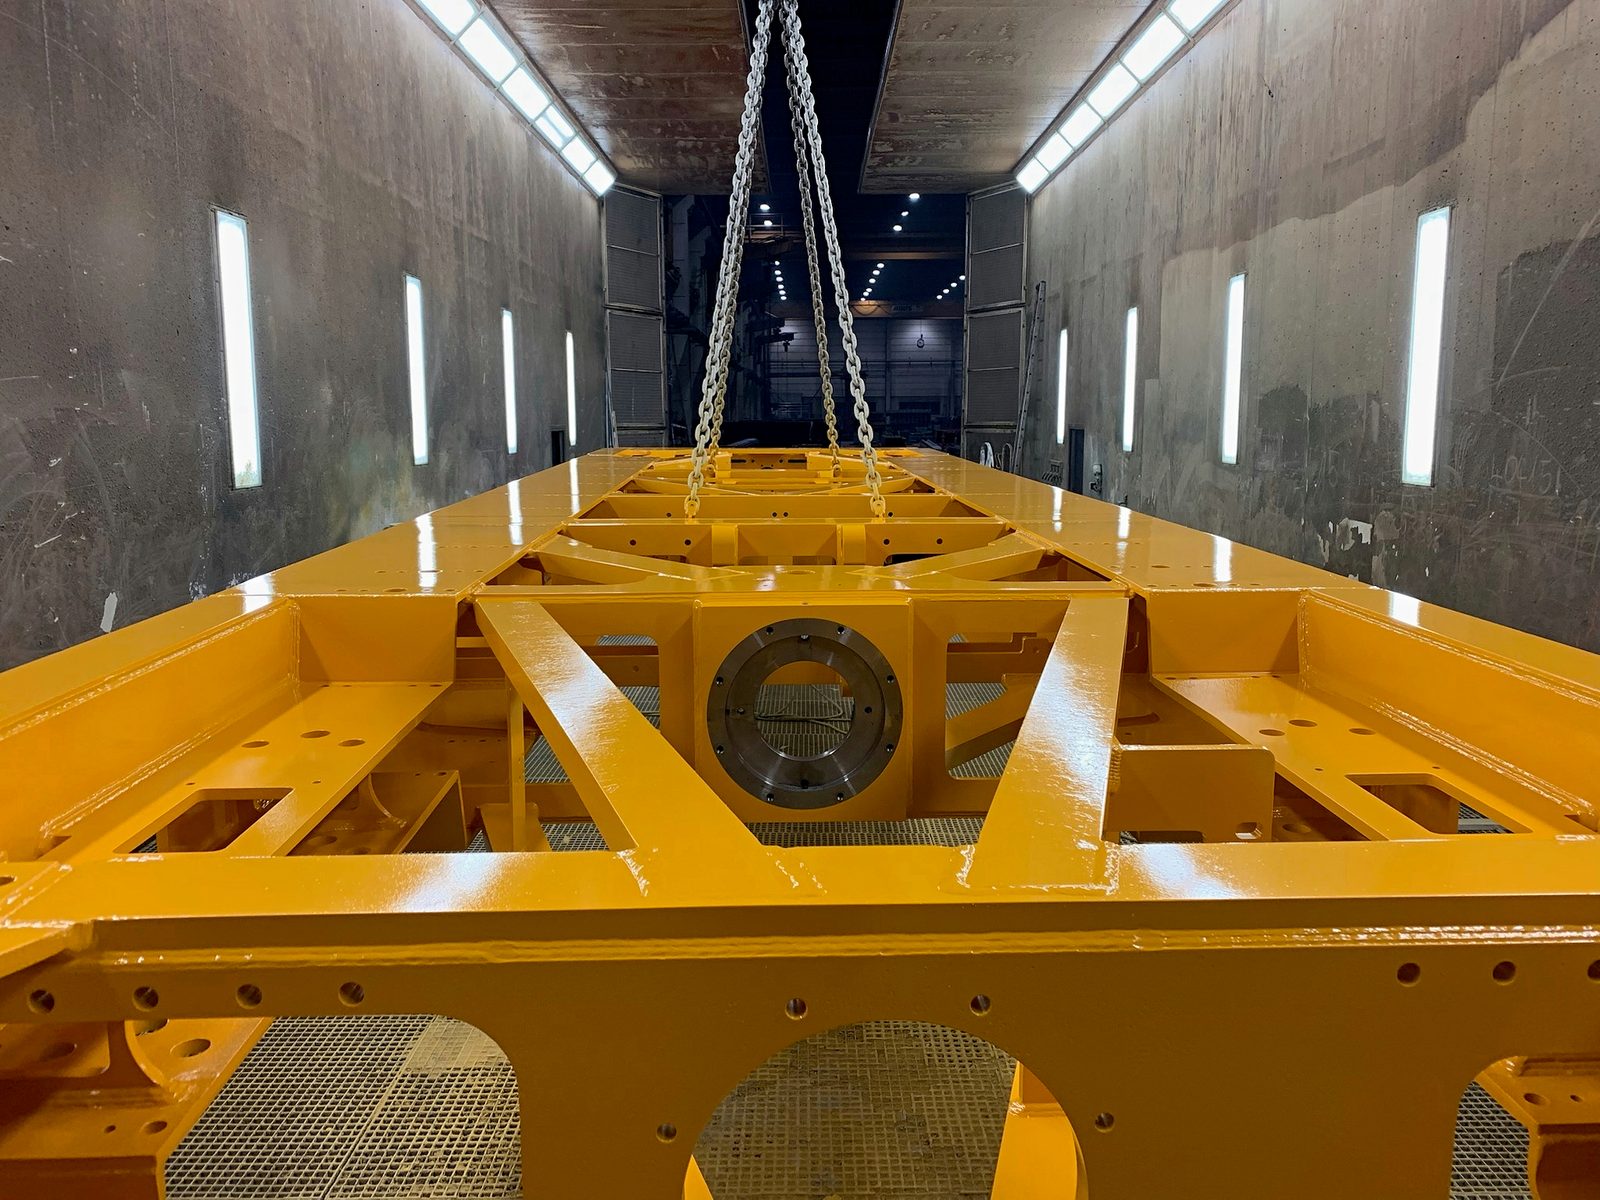
Az ipari festés a Bocknál hat lépésben zajlik: átvétel és takarás, fúvás Sa 2,5-ig, tisztítás és alapozás, köztes és fedőbevonat, a rétegvastagság mérése és rakodás.
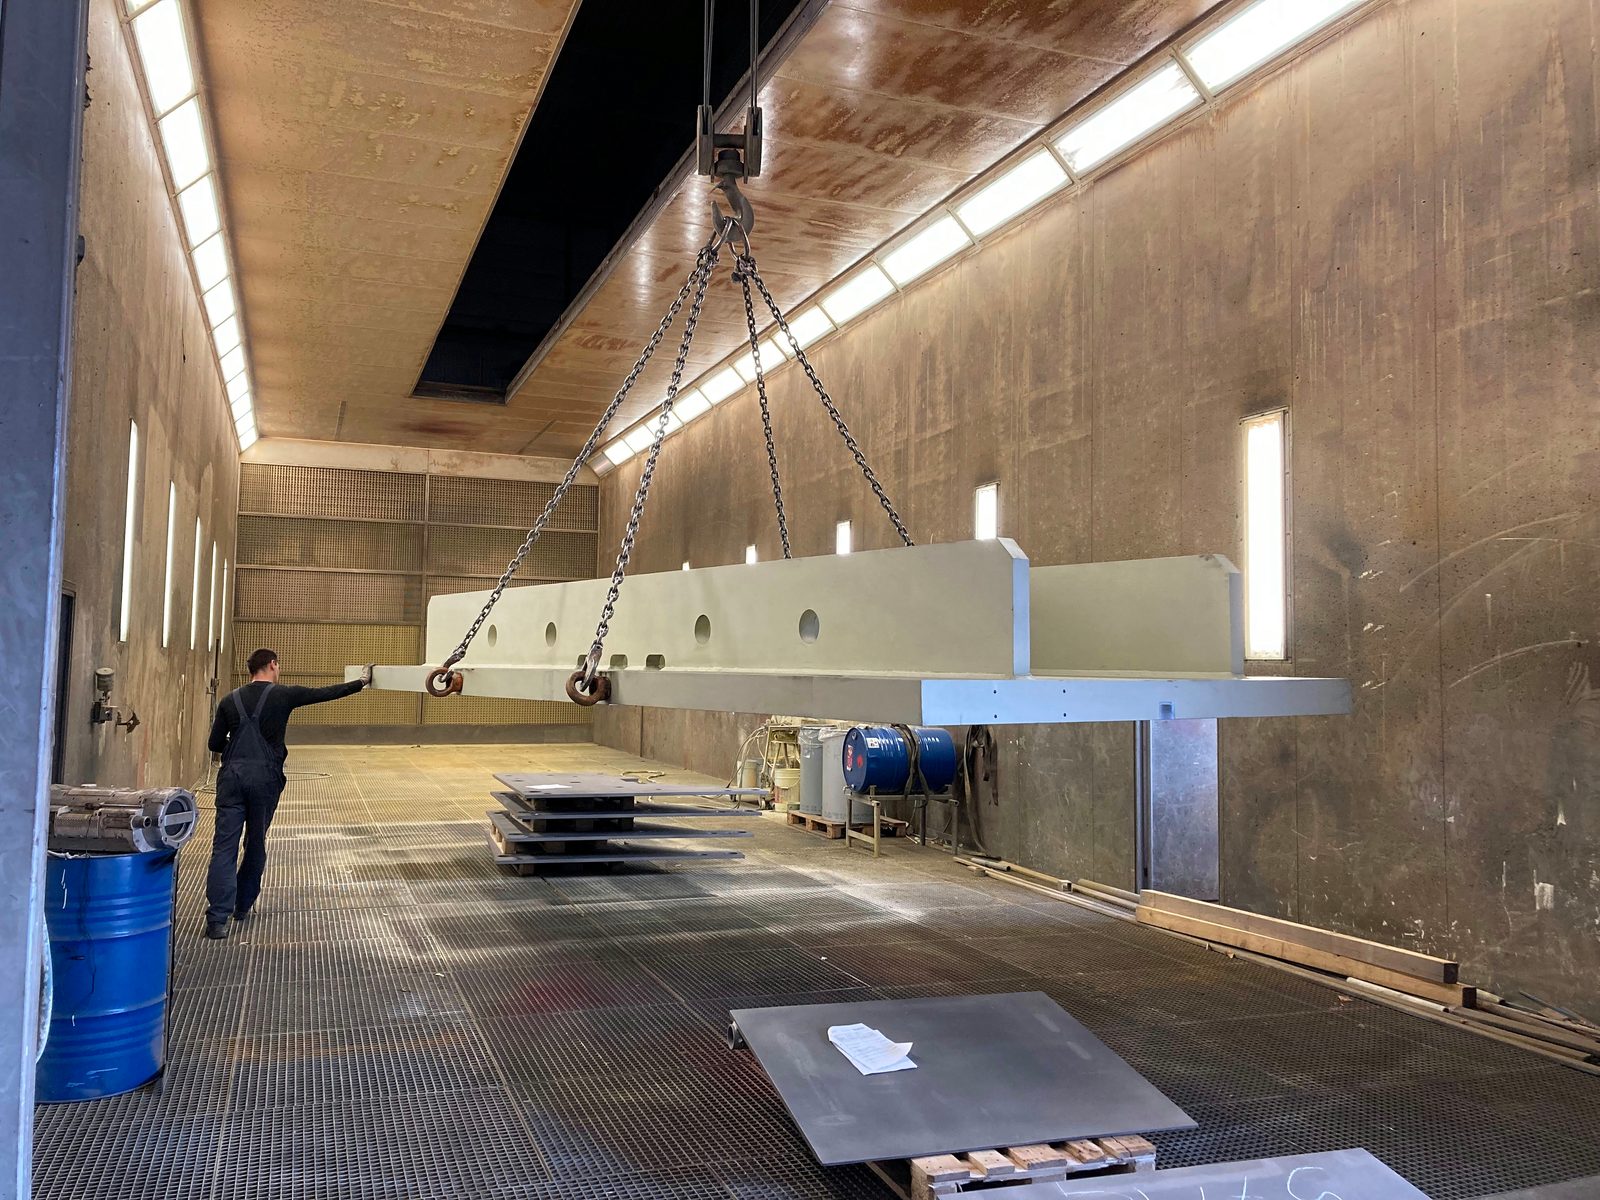
Az alkatrész a csarnok darurendszerével közvetlenül a hegesztésből vagy a CNC-megmunkálásból érkezik. A festetlenül maradó illesztőfelületeket, furatokat és meneteket letakarjuk.
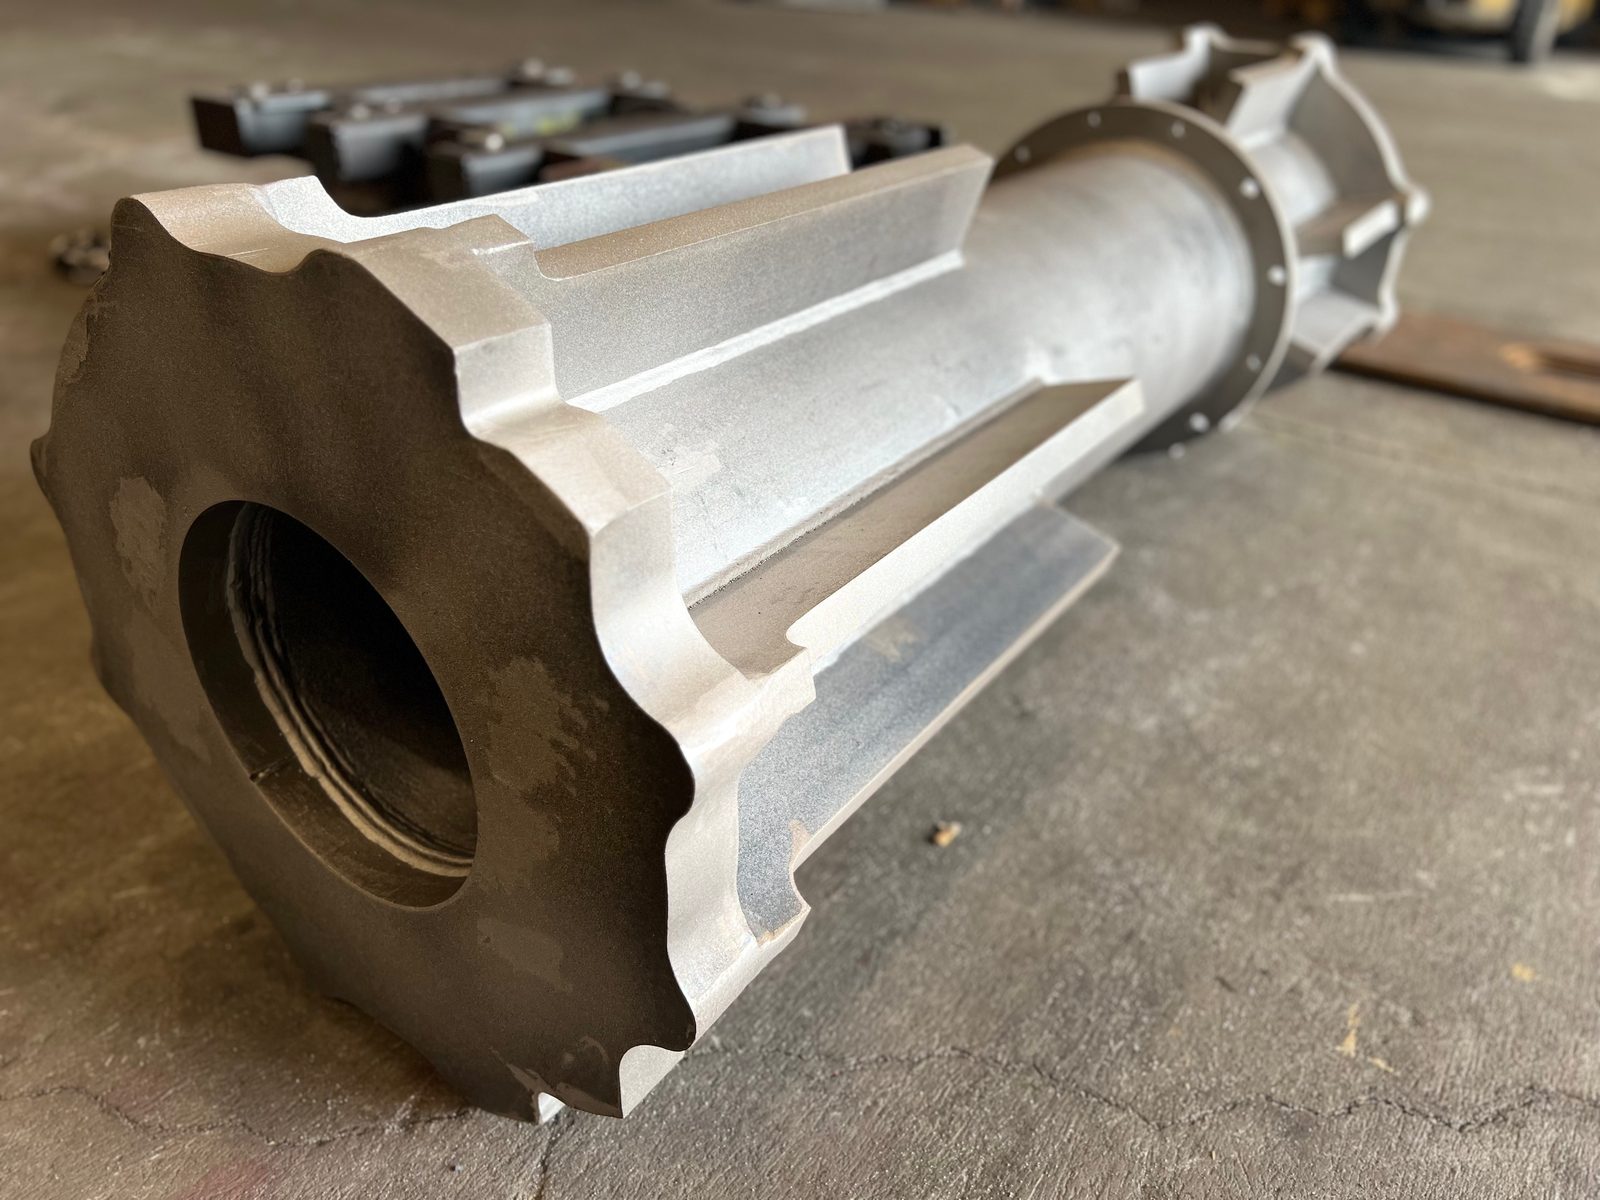
A nagytéri fúvókabinban a felületet acélszemcsével vagy korunddal az ISO 8501-1 szerinti Sa 2,5 tisztasági fokozatra fúvatjuk. Ezt követően a felületen nem marad reve, rozsda és régi bevonat.
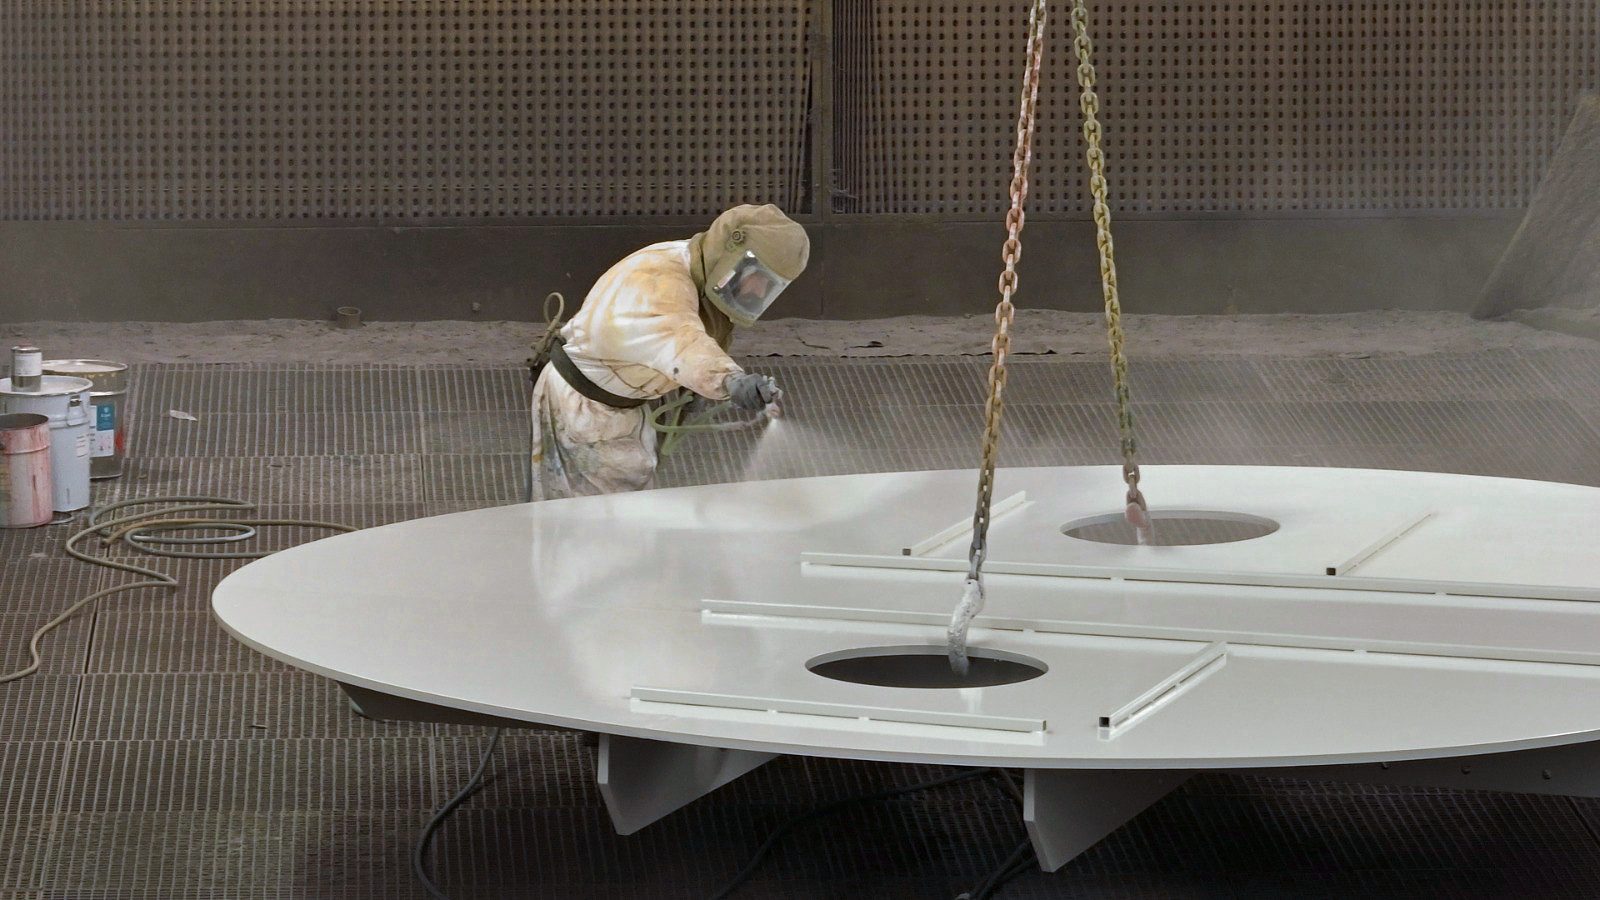
Közvetlenül a festés előtt a felületet hígítóval megtisztítjuk. A bevonatrendszer első rétegeként ezt követi az alapozó.
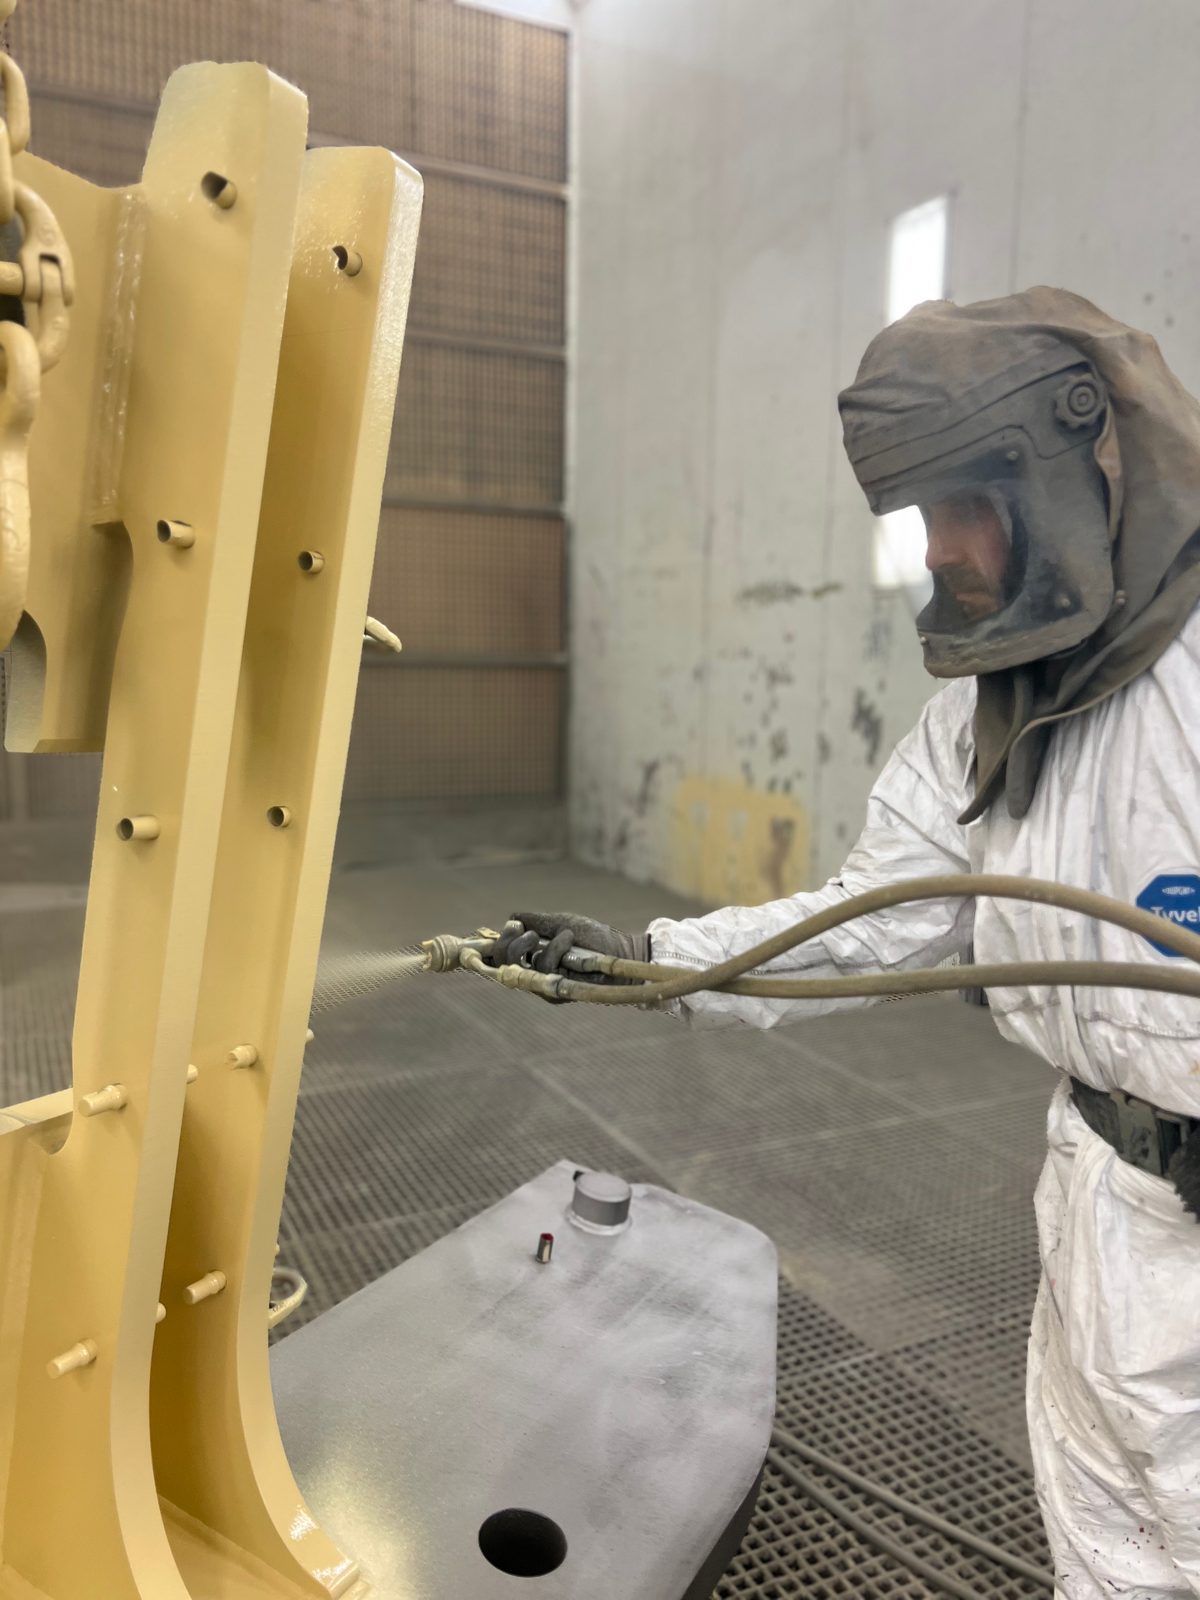
A köztes és a fedőbevonat építi fel az EN ISO 12944 szerinti rétegrendszert – RAL vagy ügyfélelőírás szerinti színárnyalatban és a megkövetelt fényességi fokban. Minden réteg megszárad, mielőtt a következő felkerül.
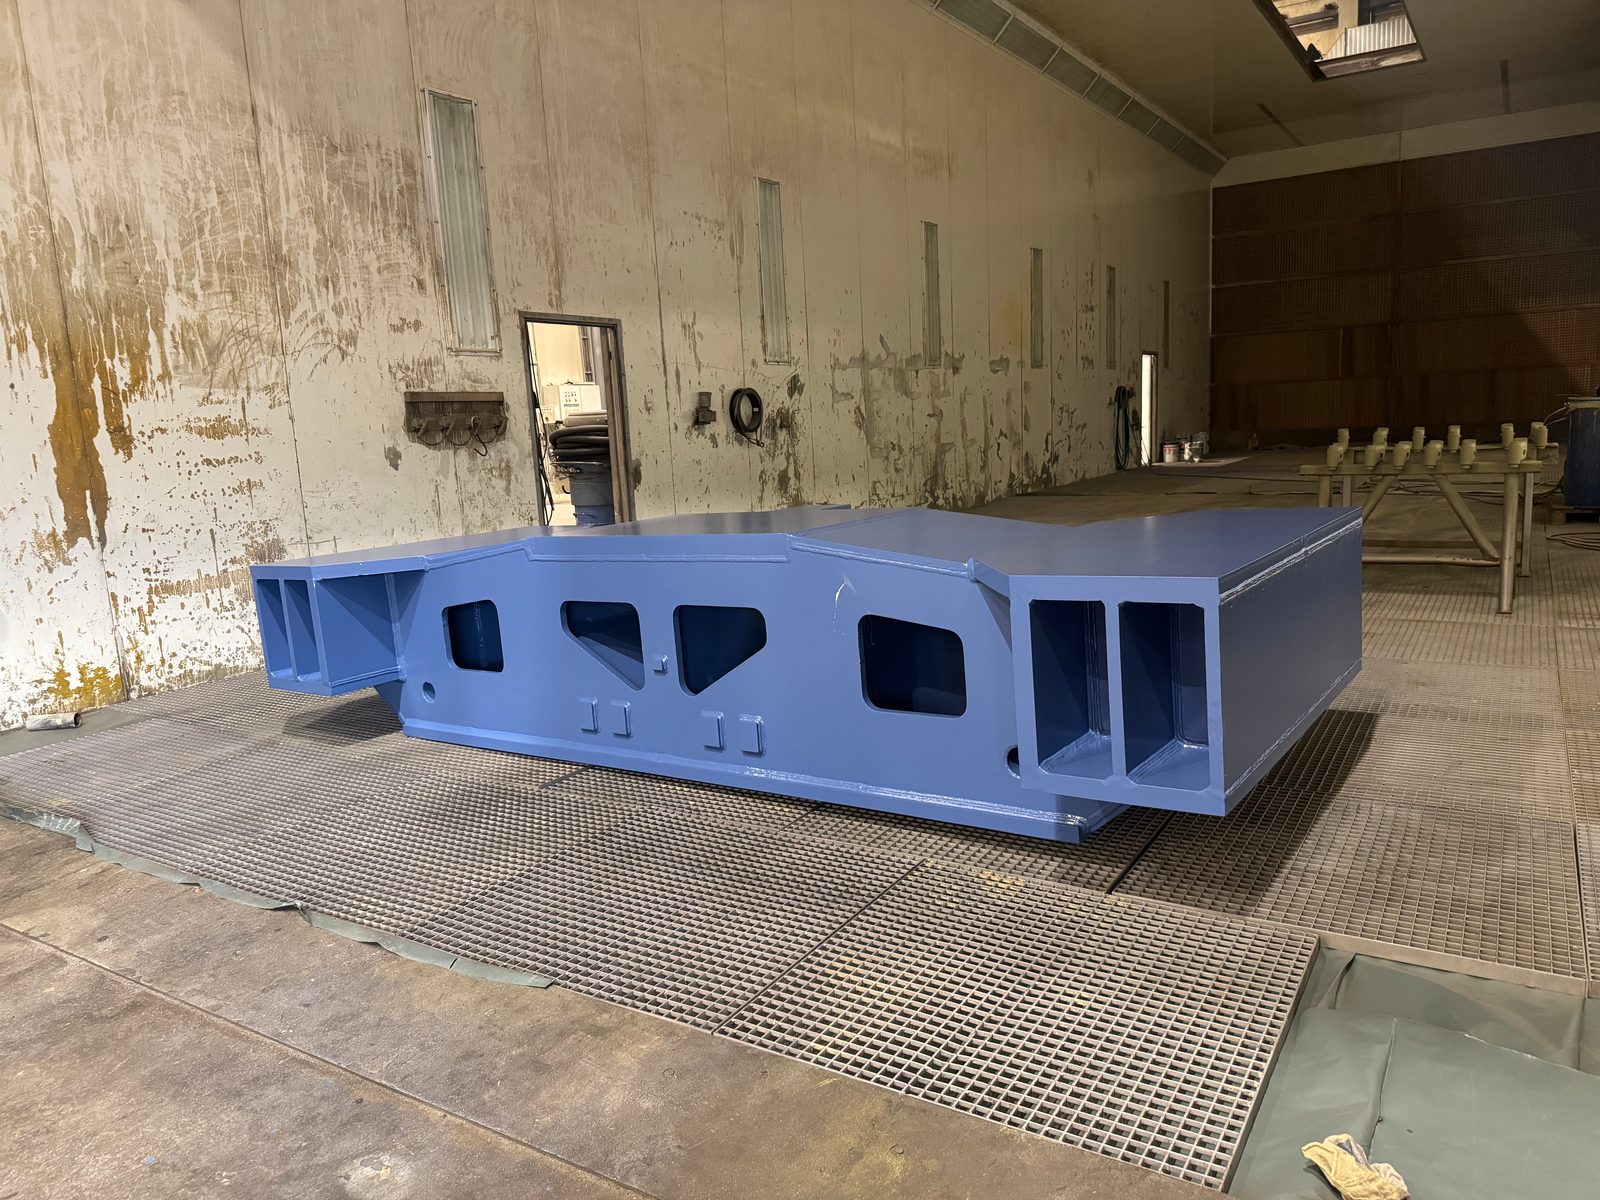
Megmérjük a száraz rétegvastagságot. Igény esetén az előkészítési fokozattal és a rétegfelépítéssel együtt jegyzőkönyvezzük a szállítási dokumentációhoz.
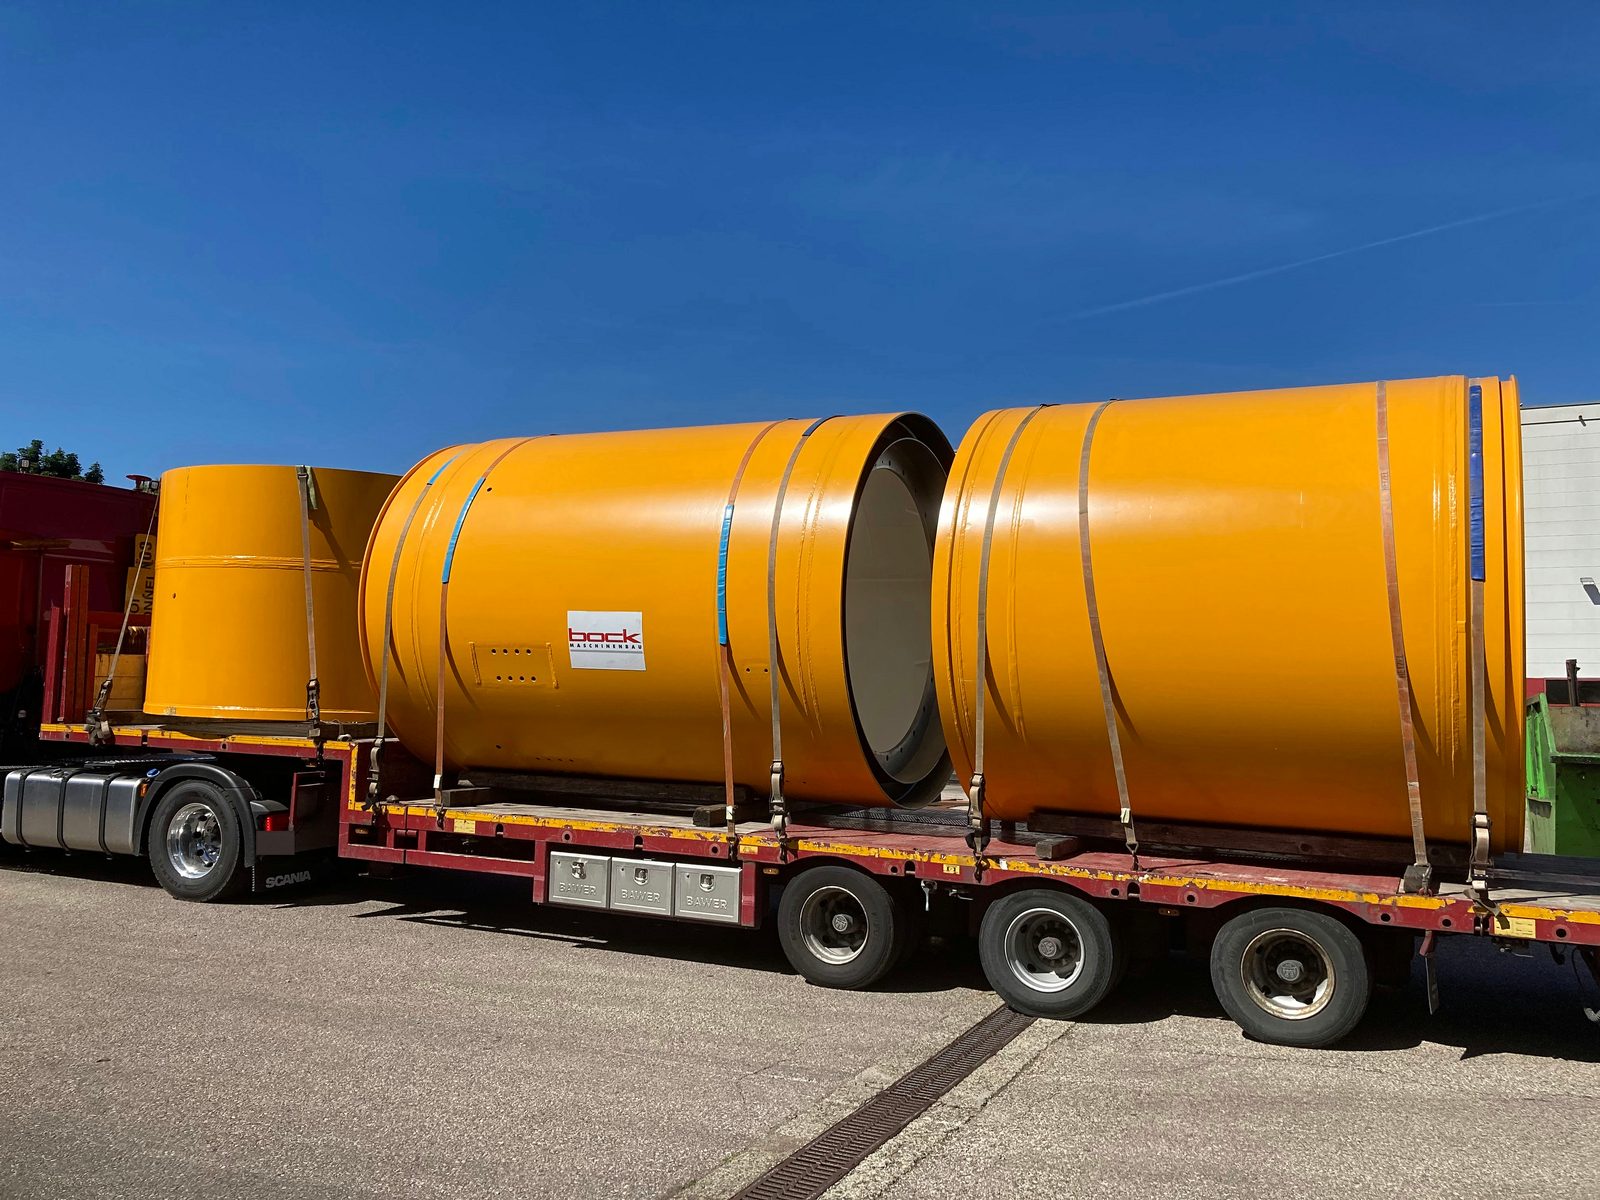
A takarásokat eltávolítjuk, a festett alkatrészt felrakodjuk és a szállításhoz rögzítjük.
A 2×25 t-s darurendszer a 50 t-ig terjedő nehéz alkatrészeket közvetlenül a hegesztésből és a CNC-megmunkálásból viszi a festőkabinba.
A rétegfelépítést és a korrozivitási kategóriát rajz és ügyfélelőírás szerint határozzák meg – C5-ig, nagy védelmi időtartammal (H).
A Sa 2,5-ig történő homokfúvás közvetlenül a festés előtt történik – harmadik félhez történő közbenső szállítás nélkül.
A Bock festőkabinjának hasznos belső mérete 25 × 7 × 6 m. Ezek a méretek lehetővé teszik a nagyméretű alkatrészek, a hosszú hegesztett szerkezetek és a nagyméretű gépelemek befogadását, amelyekre a szabványos festőkabinok nincsenek méretezve.
A gyártócsarnok 2×25 t-s darurendszere segítségével az 50 t-ig terjedő nehéz alkatrészek biztonságosan pozícionálhatók és juttathatók be a kabinba. Ez megszünteti a külön szállítási folyamatokat, és lerövidíti a hegesztés, fúvás és festés közötti átfutási időt.
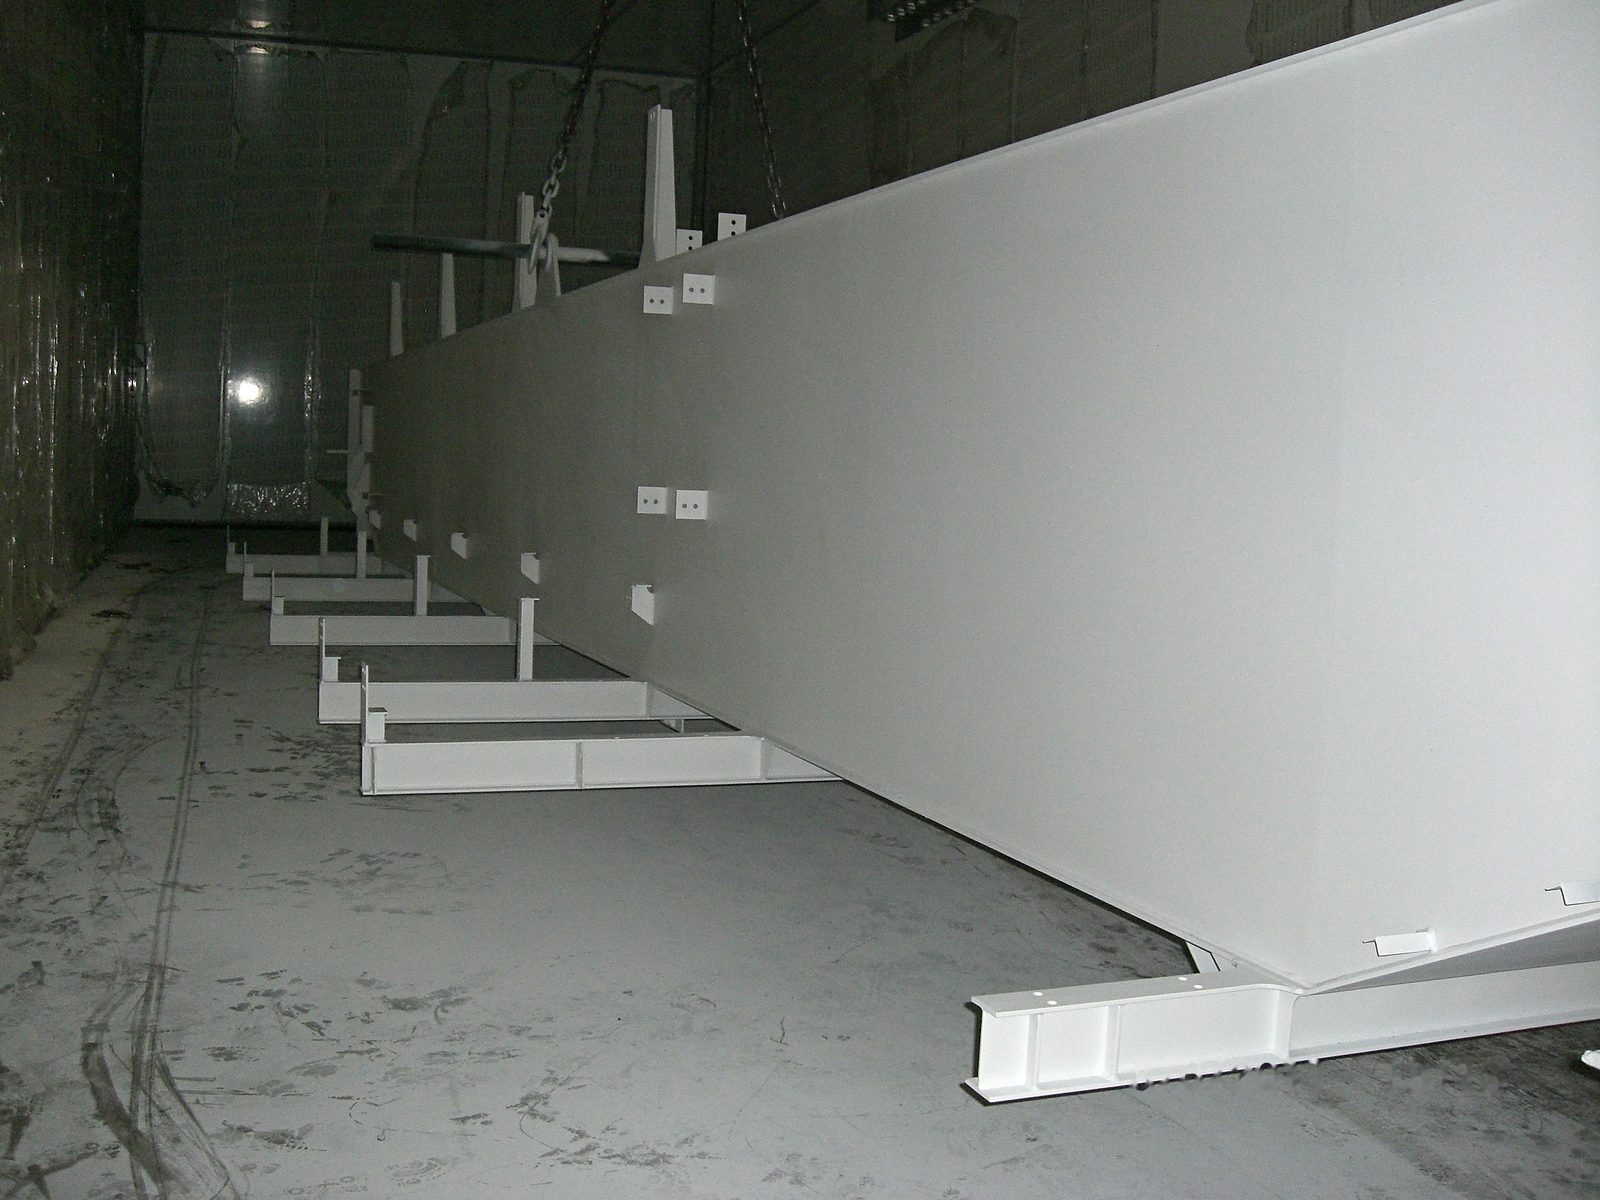
| Paraméter | — |
|---|---|
| Kabinhossz | 25 m |
| Kabinszélesség | 7 m |
| Kabinmagasság | 6 m |
A tartósan tapadó festés meghatározott felület-előkészítést igényel. A Bocknál a Sa 2,5 minőségig terjedő homokfúvás egy nagytéri fúvókabinban közvetlenül a házon belül rendelkezésre áll.
Az Sa 2,5 az a tisztasági fokozat, amelyet az EN ISO 12944 a legtöbb korrózióvédelmi rétegrendszer alapjaként megkövetel. A fúvókabin és a festőkabin ugyanazon üzemen belüli térbeli integrációja révén megszűnnek a közbenső szállítások – az alkatrészeket közvetlenül a fúvás után festjük le.
A fúvókabinnak ugyanolyan nagytéri méretei vannak, mint a festőkabinnak, és 50 t-ig terjedő nehéz alkatrészekhez van méretezve.
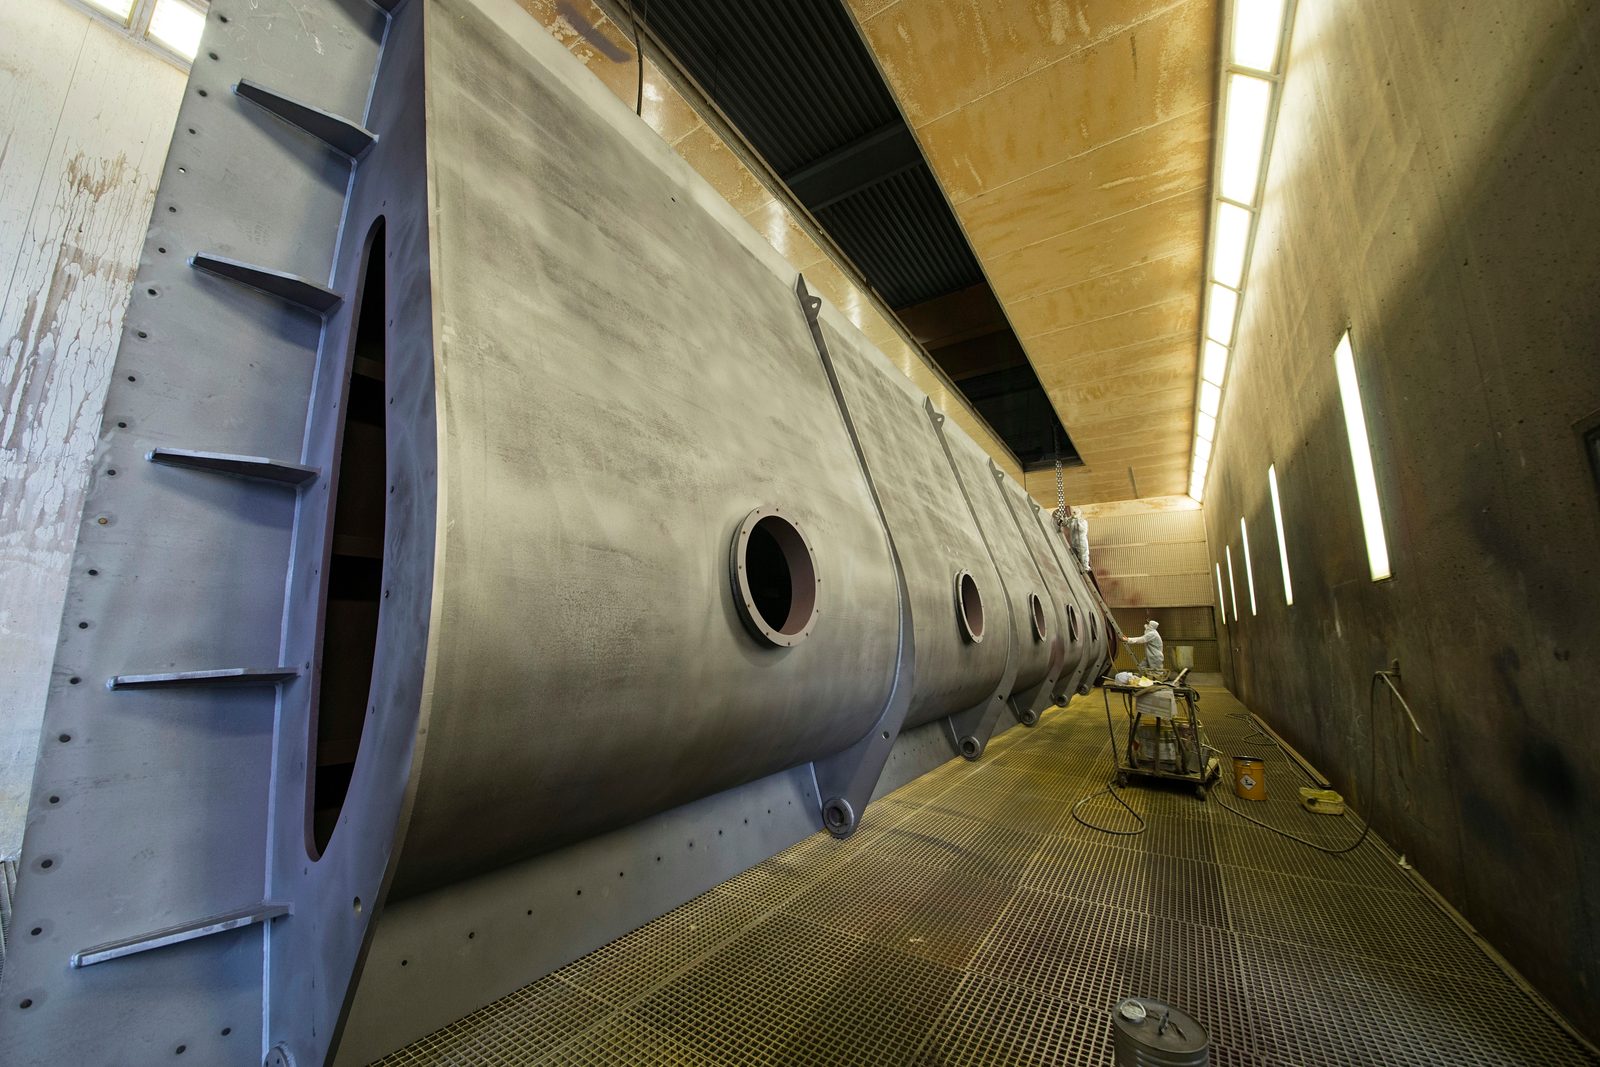
A lángszórásos horganyzás során a horganyt lángban megolvasztjuk, és a fúvással előkészített acélfelületre szórjuk. A horganyréteg katódosan védi az acélt – mint a tűzihorganyzás, de horganyfürdő nélkül.
Az alkatrész eközben csak kis mértékben melegszik fel. Ezért az eljárás alkalmas olyan hegesztett szerkezetekhez, amelyek a horganyfürdőben vetemednének, horganyfürdőhöz túl nagy alkatrészekhez, valamint horganyzott felületek hegesztés utáni javítására.
A felületet saját fúvókabinunkban készítjük elő; nincs szükség külső horganyzóüzembe történő szállításra.
Igény esetén a horganyréteget ugyanabban az üzemben alapozzuk és fedőbevonattal látjuk el. Ez a szórt horganyzásból és bevonatból álló duplex rendszer a horganyzó és a festőüzem közötti szállítás nélkül készül.
A Bock festési szolgáltatása az acélalkatrészek és anyagok széles skálájához alkalmas:
A festékrendszert, a rétegfelépítést, valamint a tapadási alapra és a korrózióvédelmi osztályra vonatkozó követelményeket projektre szabottan, az EN ISO 12944 és az ügyfélelőírások szerint határozzuk meg.
A színezést és a rétegfelépítést a rajzból és a bevonatolási előírásból vesszük át. A festés többek között az alábbiakat foglalja magában:
Ha nincs előírt festékgyártó, a rétegrendszert a korrozivitási kategóriához és az alkalmazási körülményekhez igazítva választjuk ki.
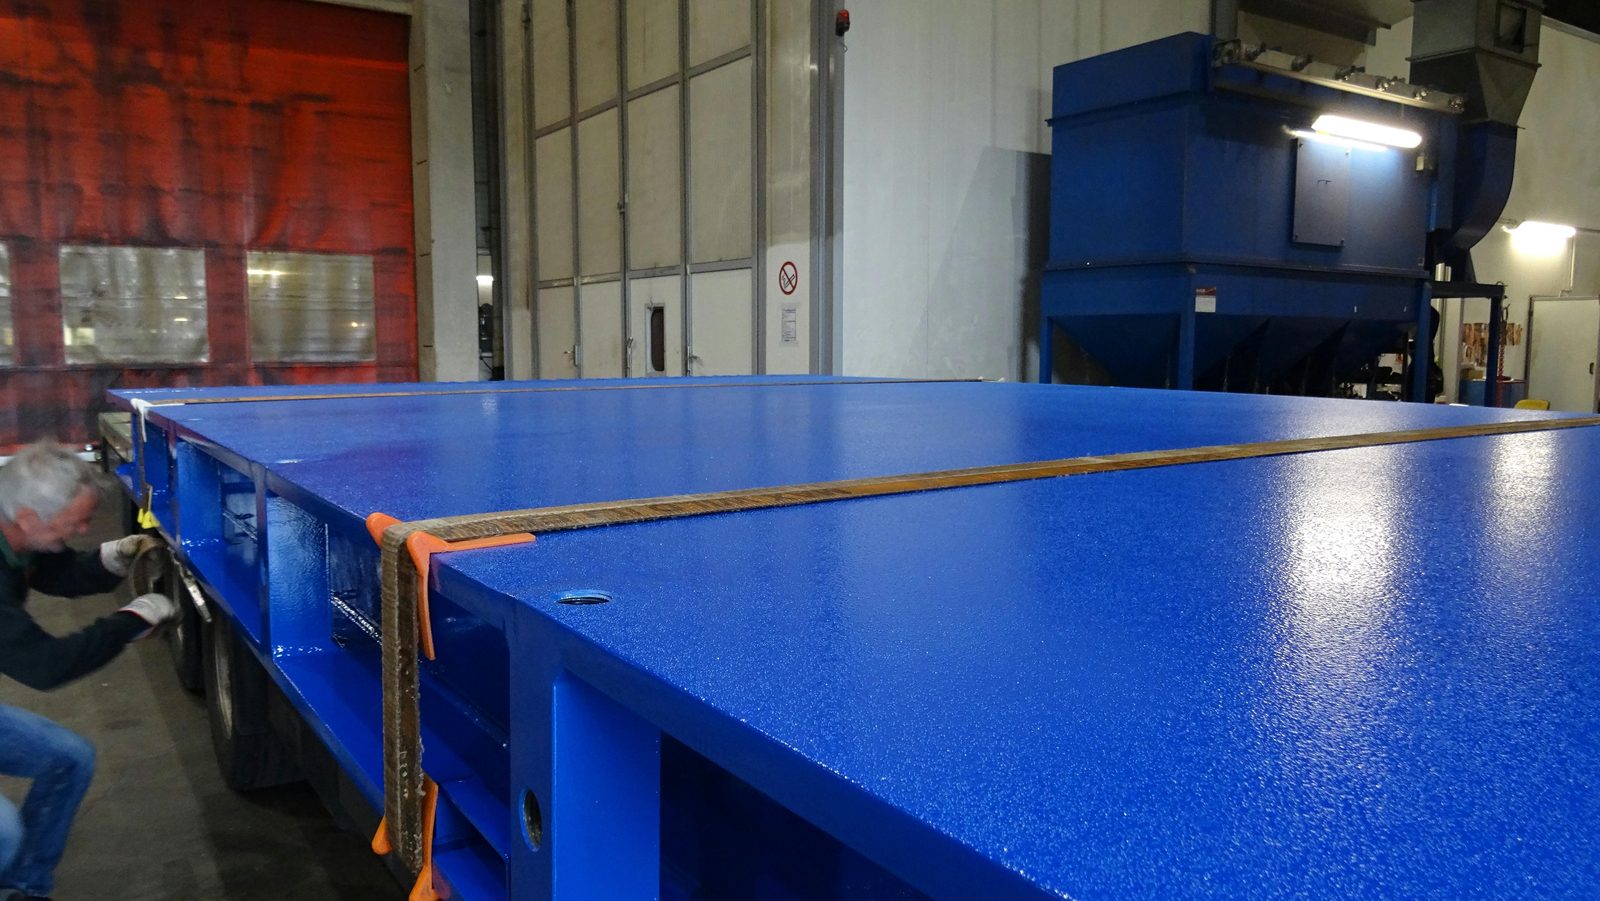
A Bock festési gyártása be van ágyazva a DIN EN ISO 9001:2015 szerint tanúsított minőségirányítási rendszerbe. A rétegfelépítést, az előkészítési fokozatot és a bevonatra vonatkozó követelményeket rajz, normatív előírások és ügyfélelőírások szerint határozzuk meg és dokumentáljuk.
Az EN ISO 12944 az acélszerkezetek bevonatrendszerek általi korrózióvédelmére vonatkozó követelményeket határozza meg – beleértve a korrozivitási kategóriákat, a rétegvastagságokat, az előkészítési fokozatokat és a várható védelmi időtartamokat. A konkrét korrózióvédelmi osztályt és rétegrendszert a projektkövetelmények szerint egyeztetjük.
Azoknál az alkatrészeknél, amelyeket a DIN EN 1090-2 EXC3 szerinti tanúsított hegesztett szerelvények részeként gyártunk, a festés beágyazható a hegesztési gyártás magasabb szintű minőségi keretrendszerébe. Az ellenőrzési és dokumentációs követelményeket projektre szabottan határozzuk meg.
A festés a Bocknál nem elszigetelt lépés, hanem egy integrált gyártási folyamat része. A következő megelőző folyamatok kombinálhatók ugyanabban az üzemben:
Az alkatrészek így nemcsak festhetők, hanem hegeszthetők, alakíthatók, forgácsolással megmunkálhatók és fúvhatók is – a projektkövetelménytől függően ugyanazon az üzemen belül.
Az ipari festést a Bocknál ott alkalmazzuk, ahol nagyméretű vagy nehéz acélalkatrészeken tartós korrózióvédelemre van szükség:
Az ipari festés a teljes szerelvények záró gyártási lépéseként áll rendelkezésre – ellensúlyokhoz és egyéb nehéz építőgép-alkatrészekhez is, valamint azokhoz az alkatrészekhez, amelyeket ugyanabban az üzemben hegesztettek, CNC-megmunkáltak és fúvtak.
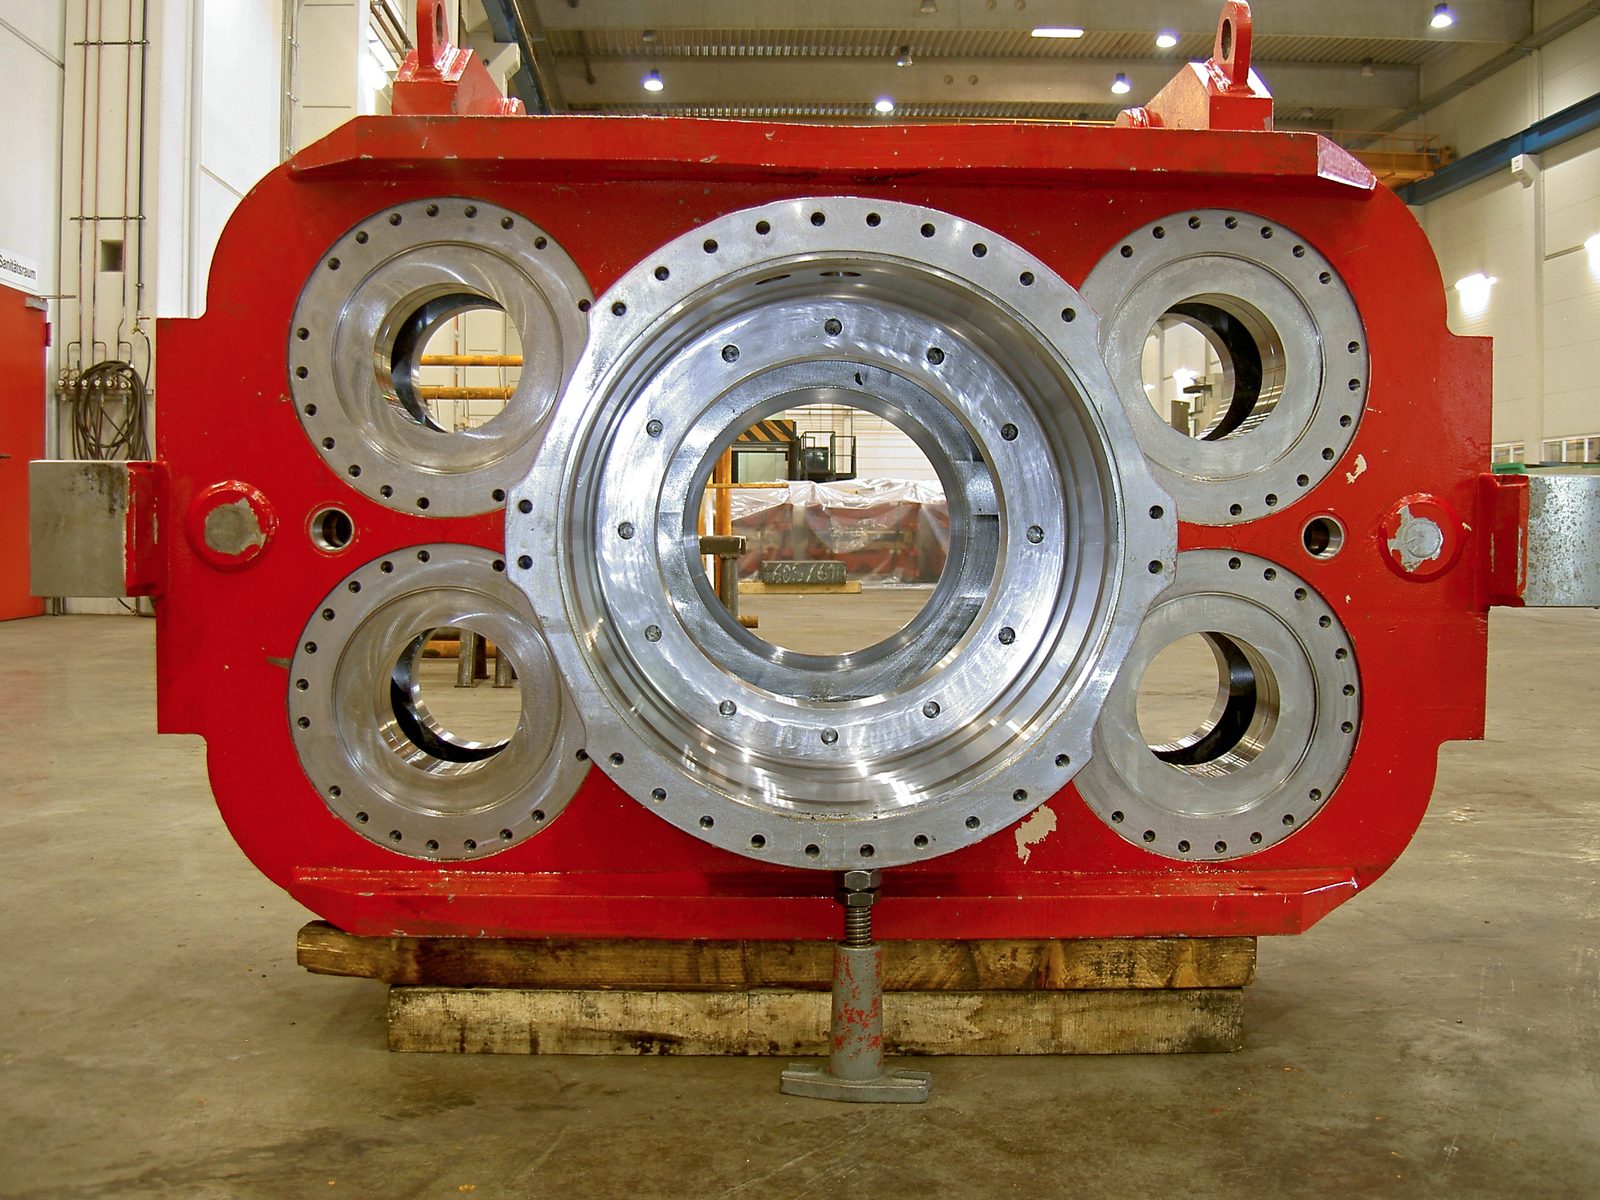
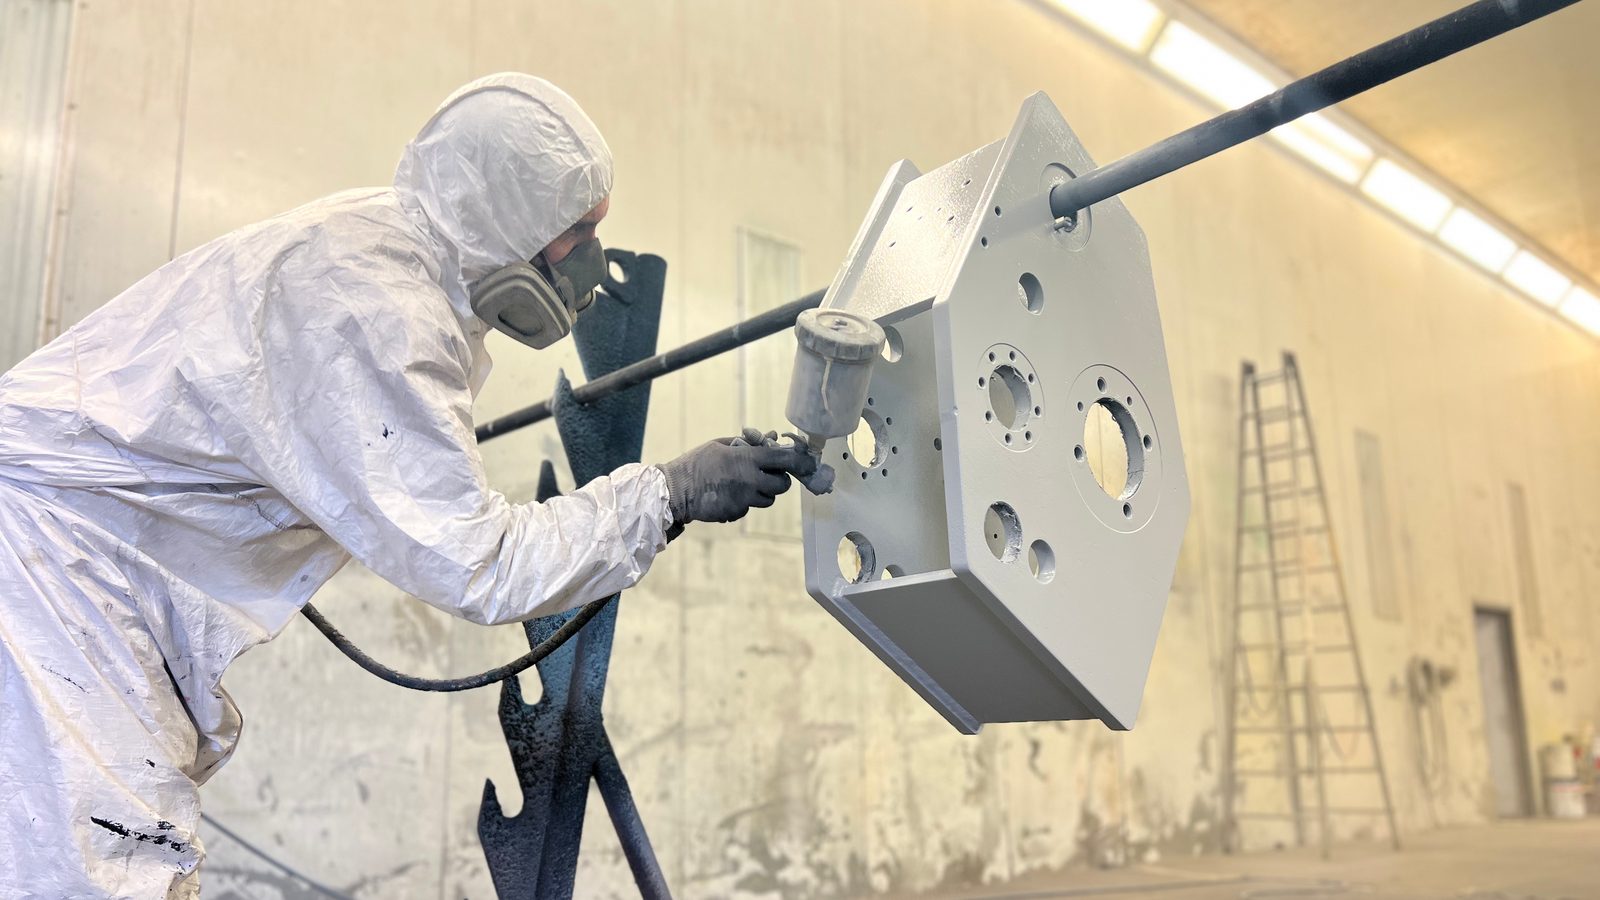
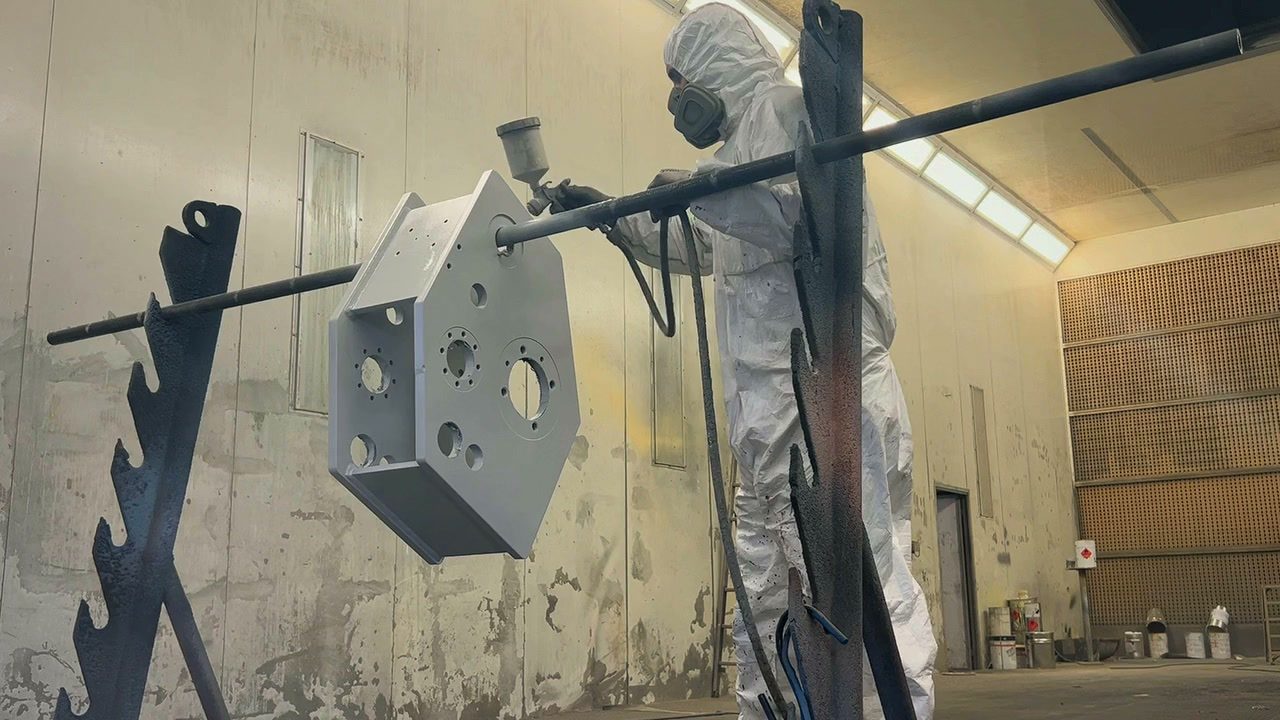
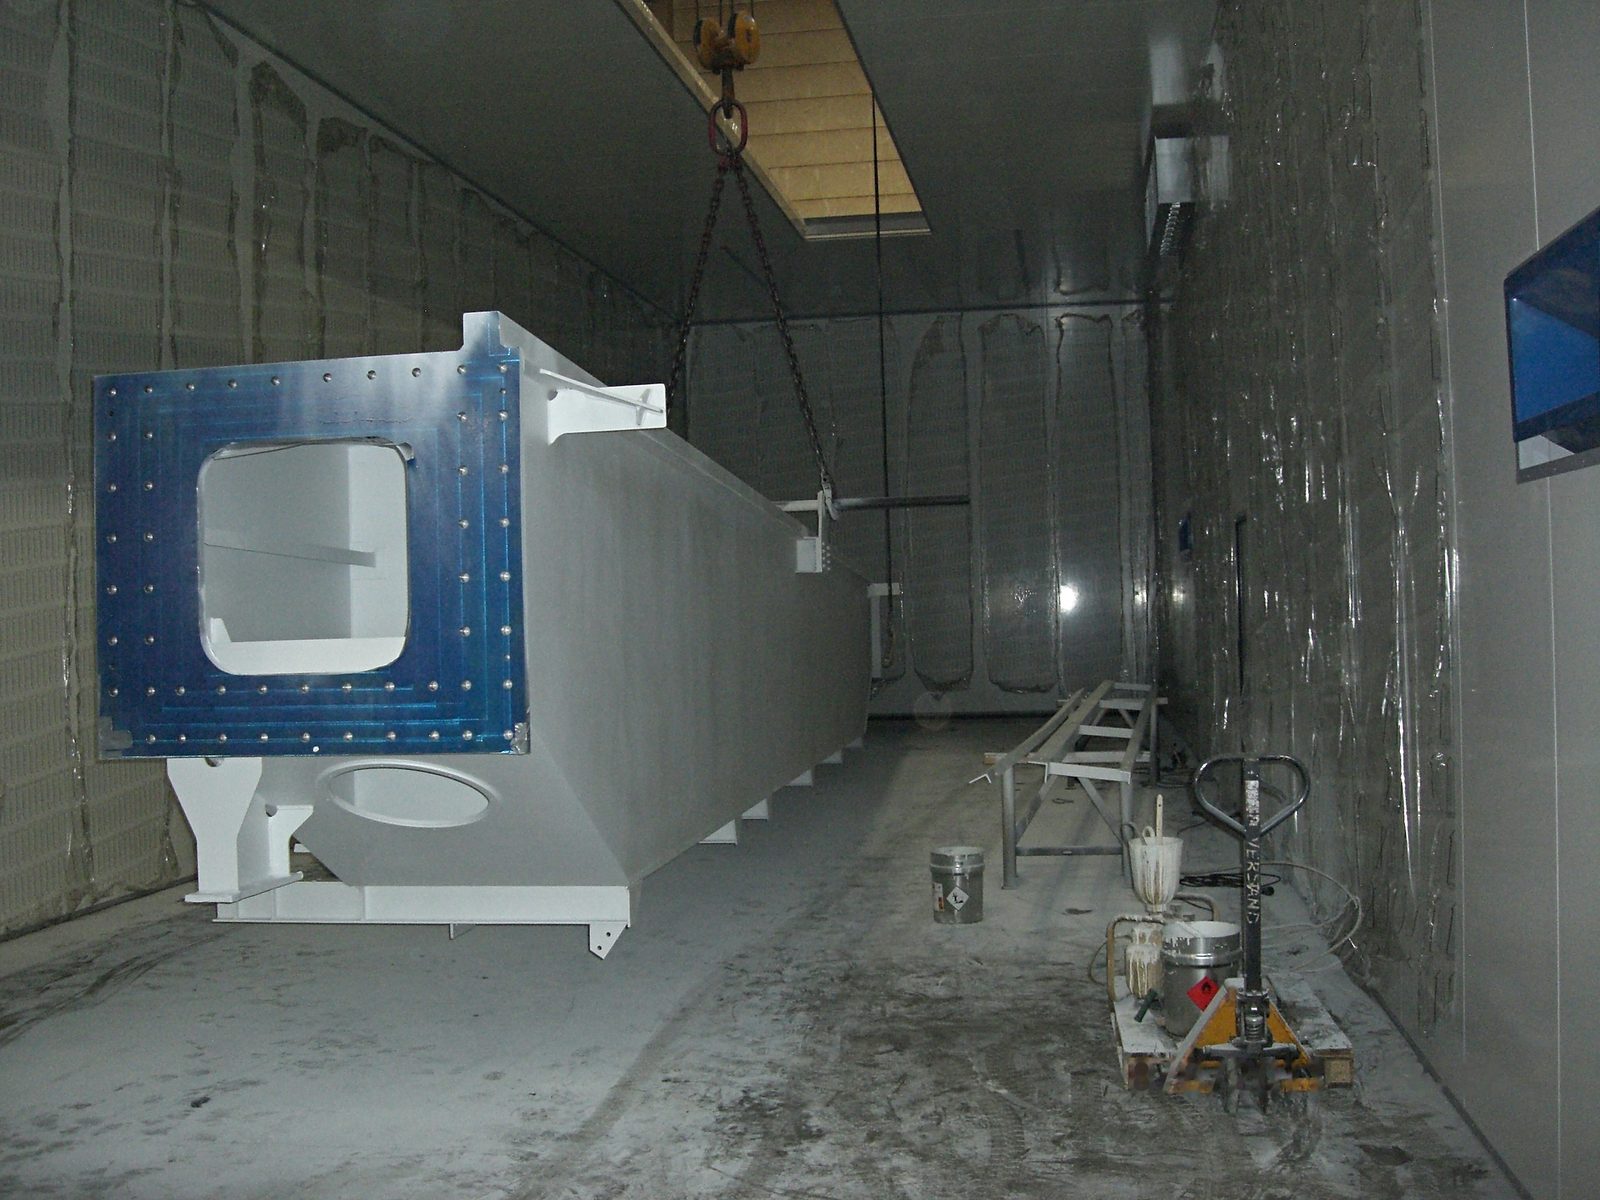
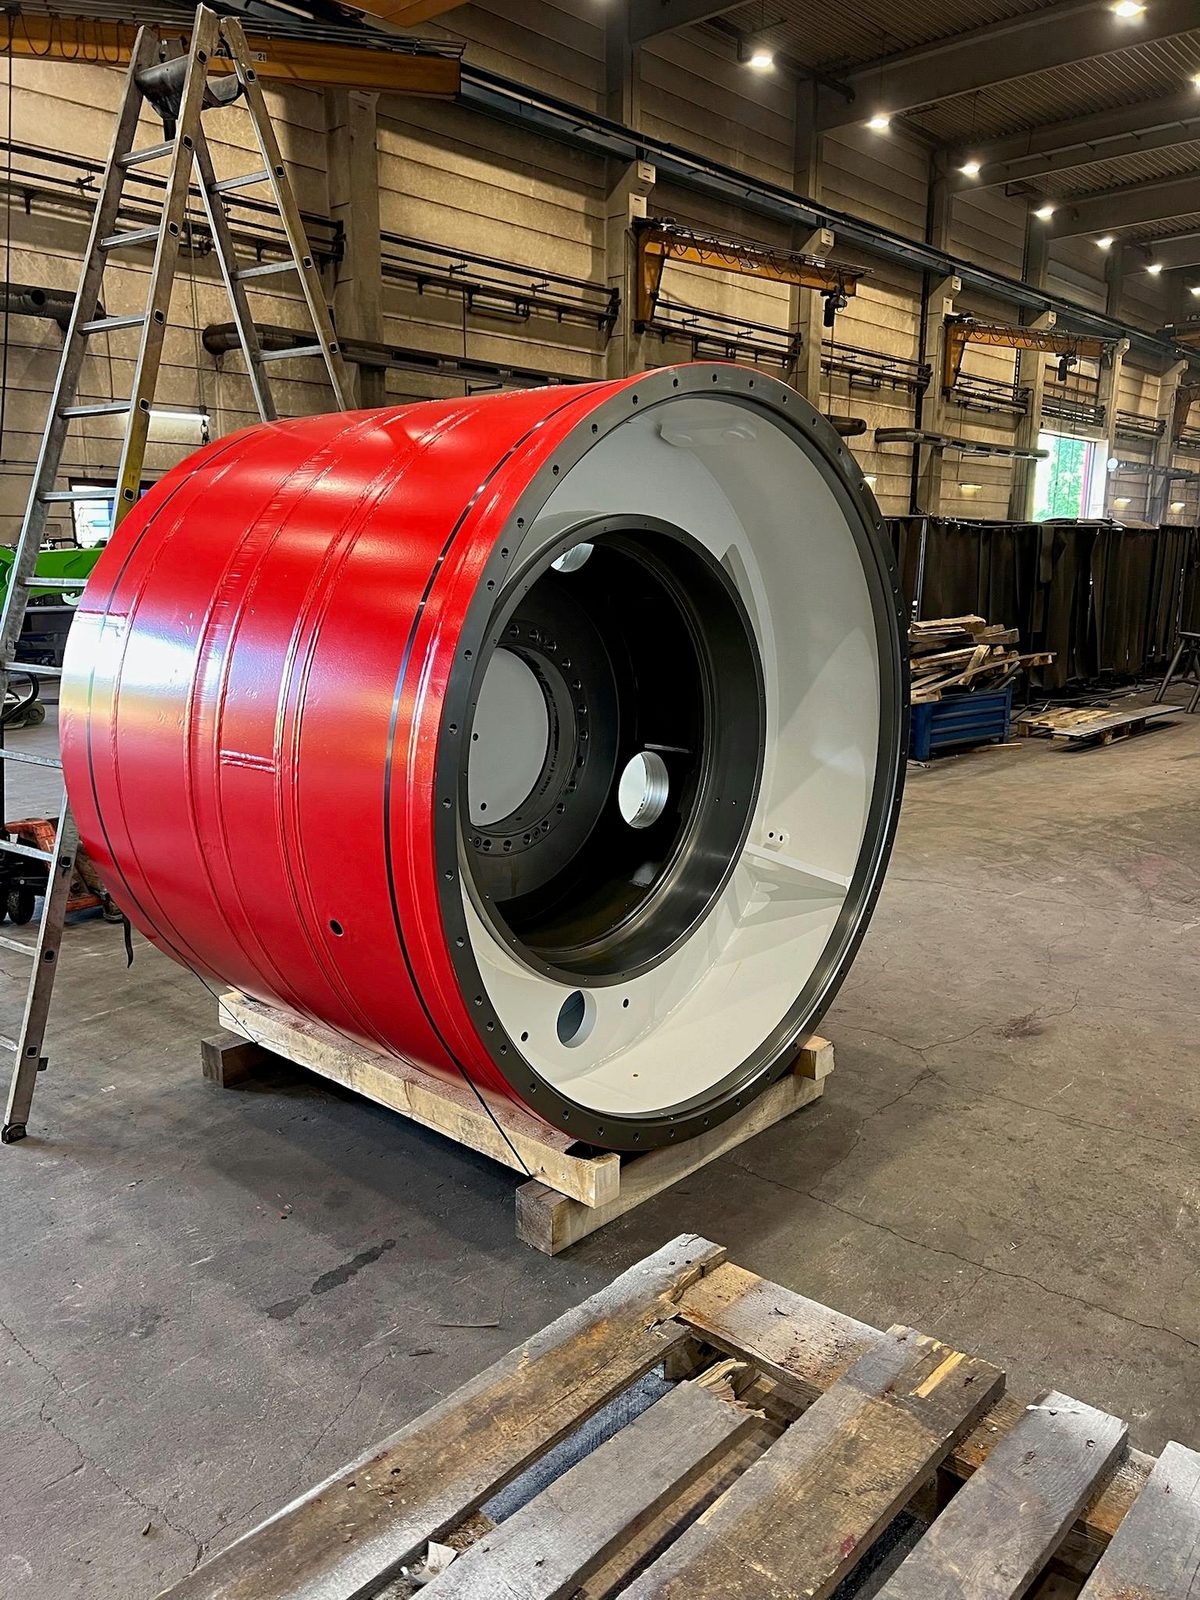
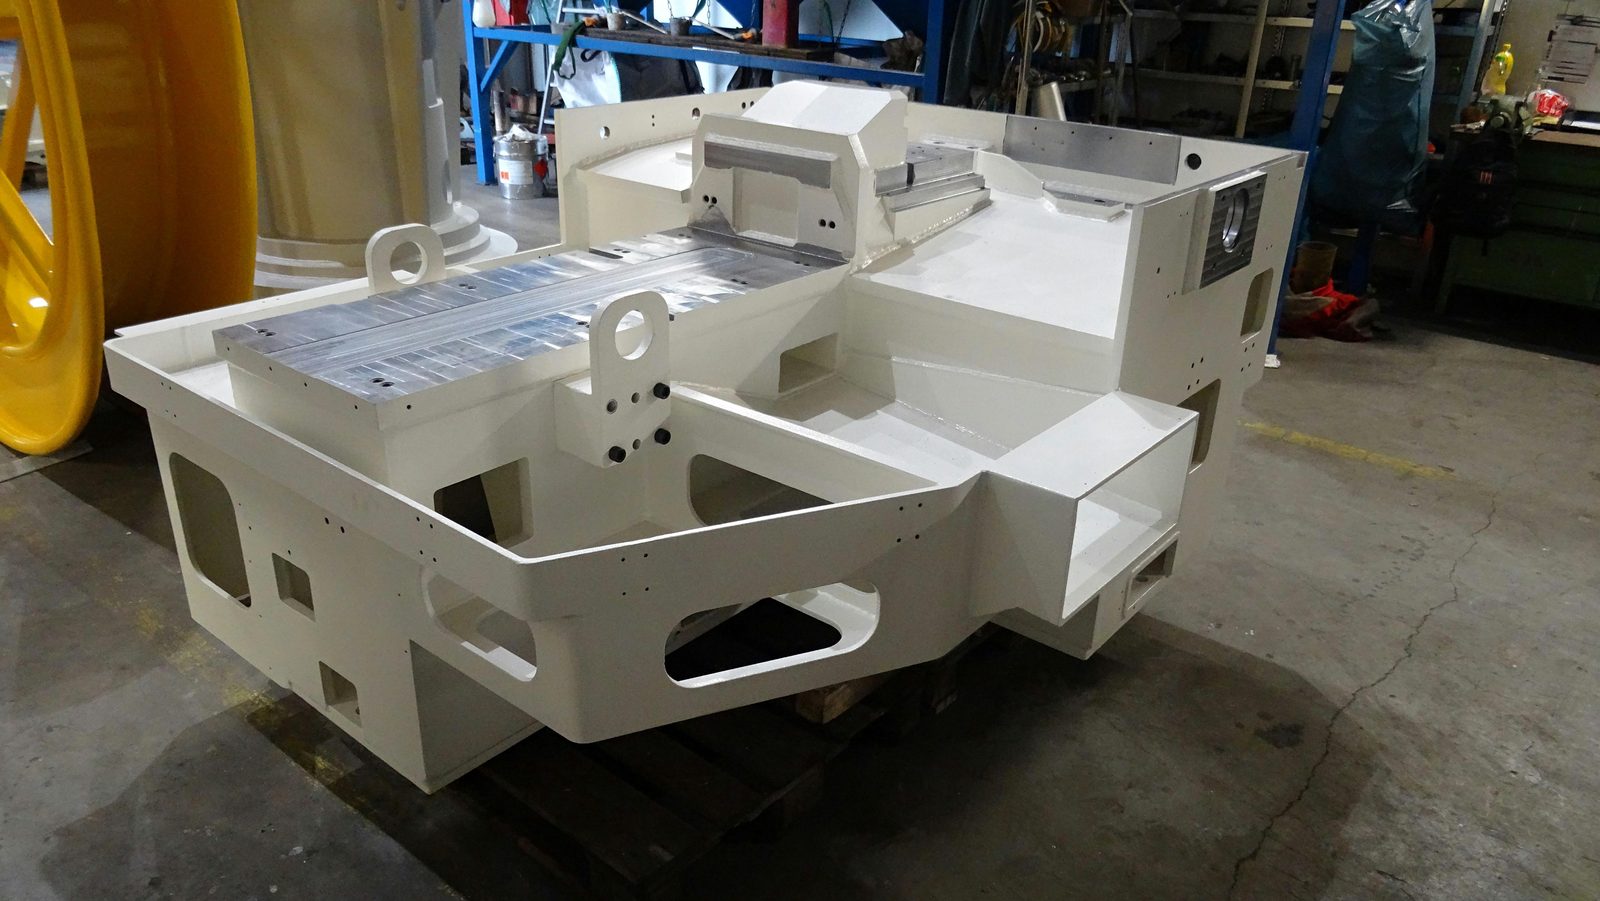
Ipari fényezőink munka közben a fényezőkabinban. Valódi alkatrészek a lorchi festőüzemünkből – a nagyméretű kabinban festett vastaglemez hegesztett szerkezettől a hosszú gépvázakon és megmunkált acélgyűrűkön át a teljesen összeszerelt dobszerelvényig.
A Bock Maschinenbau a lorchi telephelyen az ipari festést egy integrált gyártási és korrózióvédelmi folyamat részeként végzi:
A stuttgarti régió, Baden-Württemberg és az egész DACH-régió berendezés-, gép- és járműgyártói egy kézből kapják a homokfúvást és a festést az EN ISO 12944 szerint Lorchban.
A Bock ipari festésre szolgáló festőkabinjának hasznos belső mérete 25 × 7 × 6 m, és 50 t-ig terjedő nehéz alkatrészeket fogad be. Az alkatrészeket a gyártócsarnok 2×25-t-es darurendszerével pozicionáljuk és juttatjuk be a kabinba.
Az ipari festés az EN ISO 12944 szerint, C5 korrozivitási kategóriáig, nagy védelmi időtartammal (H) történik. A rétegrendszert és a korrózióvédelmi osztályt projektspecifikusan, rajz, normatív előírások és ügyfélelőírások szerint egyeztetjük.
RAL vagy ügyfélelőírás szerinti színárnyalatban és a megkövetelt fényességi fokban, a matt, alacsony fényvisszaverésűtől a fényesig. Ha az ügyfél festékgyártót ír elő, annak bevonóanyagaival festünk. Járófelületekhez és rakfelületekhez érdes felületű, csúszásgátló bevonatok is lehetségesek.
Igen, saját üzemben. A horganyt az előzőleg fúvással előkészített felületre szórjuk, az alkatrész eközben csak kis mértékben melegszik fel. Az eljárás olyan alkatrészeknél jöhet szóba, amelyek a horganyfürdőben vetemednének, vagy ahhoz túl nagyok.
Homokfúvással Sa 2,5-ig az ISO 8501-1 szerint, egy nagytéri fúvókabinban ugyanabban a gyárban; ez a szokásos felület-előkészítés az EN ISO 12944 szerinti korrózióvédelmi rétegrendszerekhez. A festés közvetlenül a fúvás után történik.
Festünk szerkezeti acélt (S235, S355), finomszemcsés szerkezeti acélt és nagy szilárdságú szerkezeti acélt, Hardox acélt homokfúvás és alapozás után, valamint gépalkatrészeket, házakat és öntött alkatrészeket, tartályokat és nagyméretű különleges szerkezeteket. További anyagokat és alkatrésztípusokat megállapodás szerint festünk.
A rétegfelépítést, az előkészítési fokozatot és a bevonatra vonatkozó követelményeket rajz, normatív előírások és ügyfélelőírások szerint határozzuk meg, és a DIN EN ISO 9001:2015 szerinti minőségirányítási rendszerben dokumentáljuk. A DIN EN 1090-2 EXC3 szerinti hegesztett szerelvényekből származó alkatrészeknél a festés beágyazható a hegesztési gyártás minőségi keretébe; a vizsgálati és dokumentációs követelményeket projektspecifikusan határozzuk meg.
A lorchi telephelyen, ugyanabban a gyárban, ahol a homokfúvás, a hegesztés, az élhajlítás és a CNC-megmunkálás. Az EN ISO 12944 szerinti fúvás és festés így két üzem közötti szállítás nélkül zajlik.
Az első felméréshez kérjük, adja meg az alkatrész méreteit, anyagát, tömegét, az EN ISO 12944 szerinti megkívánt korrózióvédelmi osztályt, a színárnyalatot, valamint a rétegfelépítésre vagy dokumentációra vonatkozó követelményeket. Projektre szabott ajánlatot készítünk.