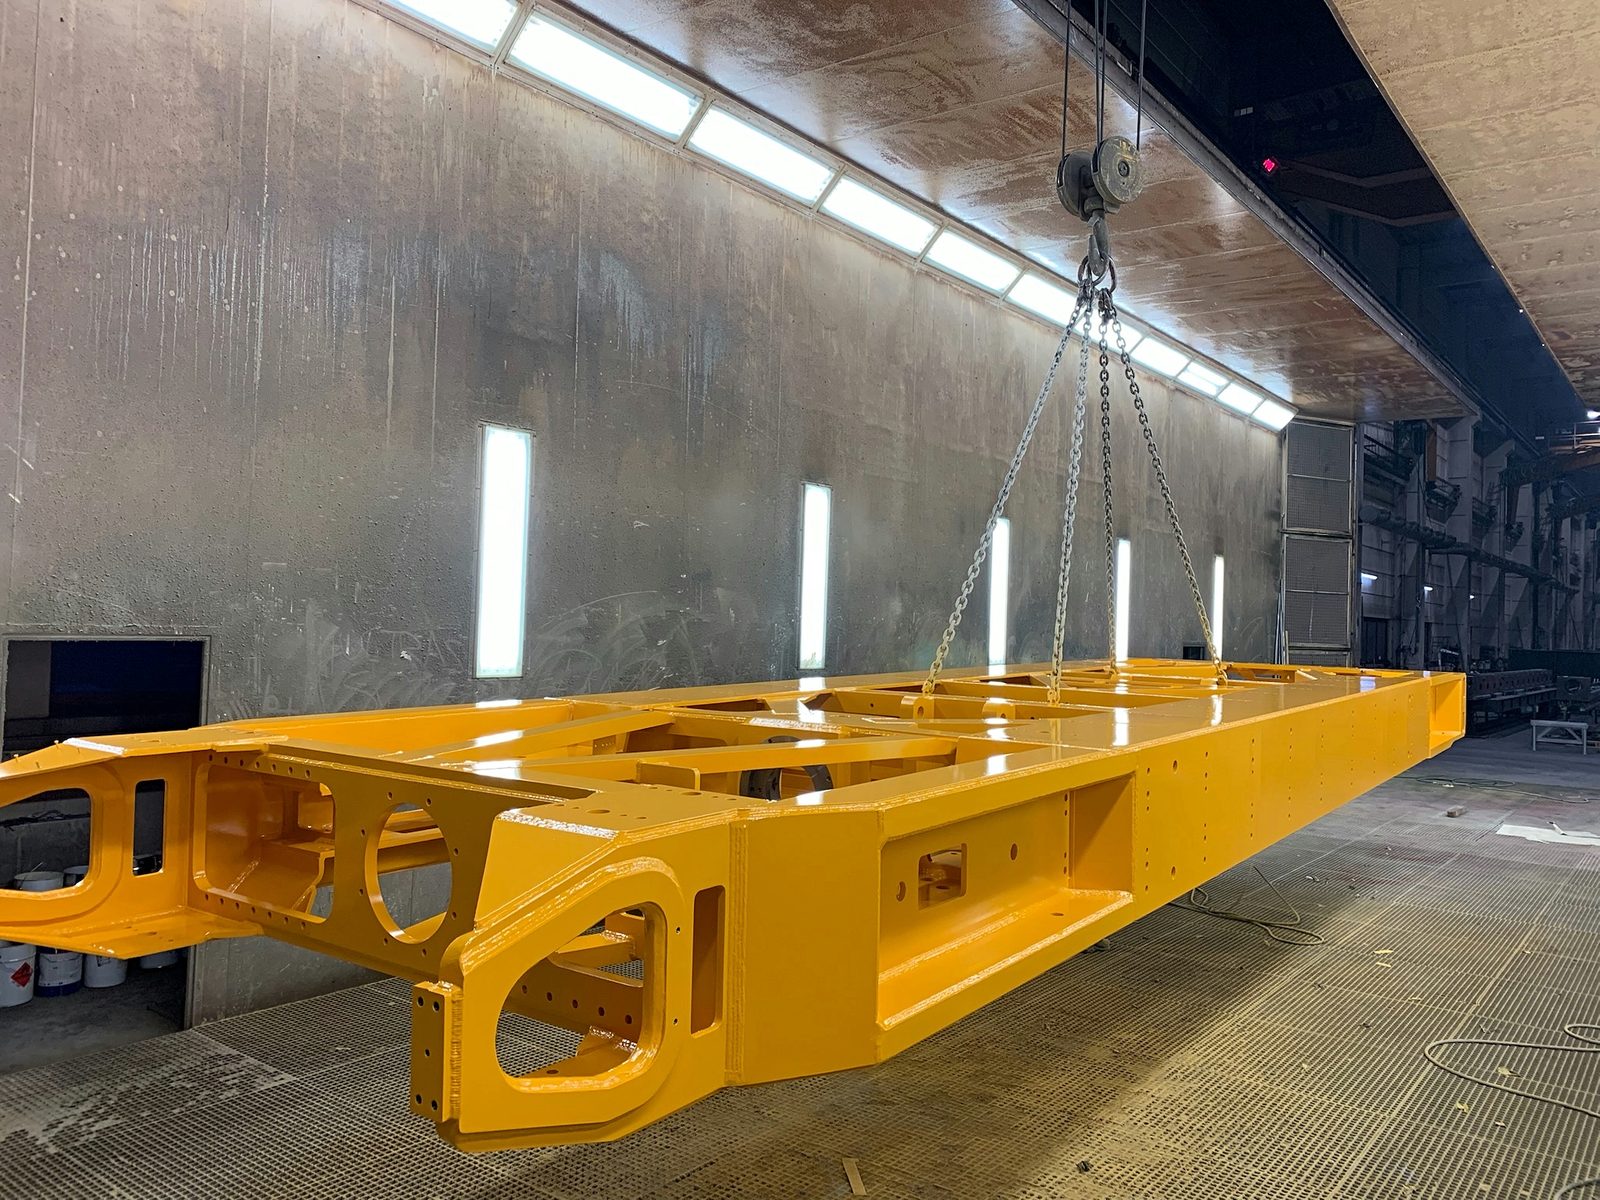
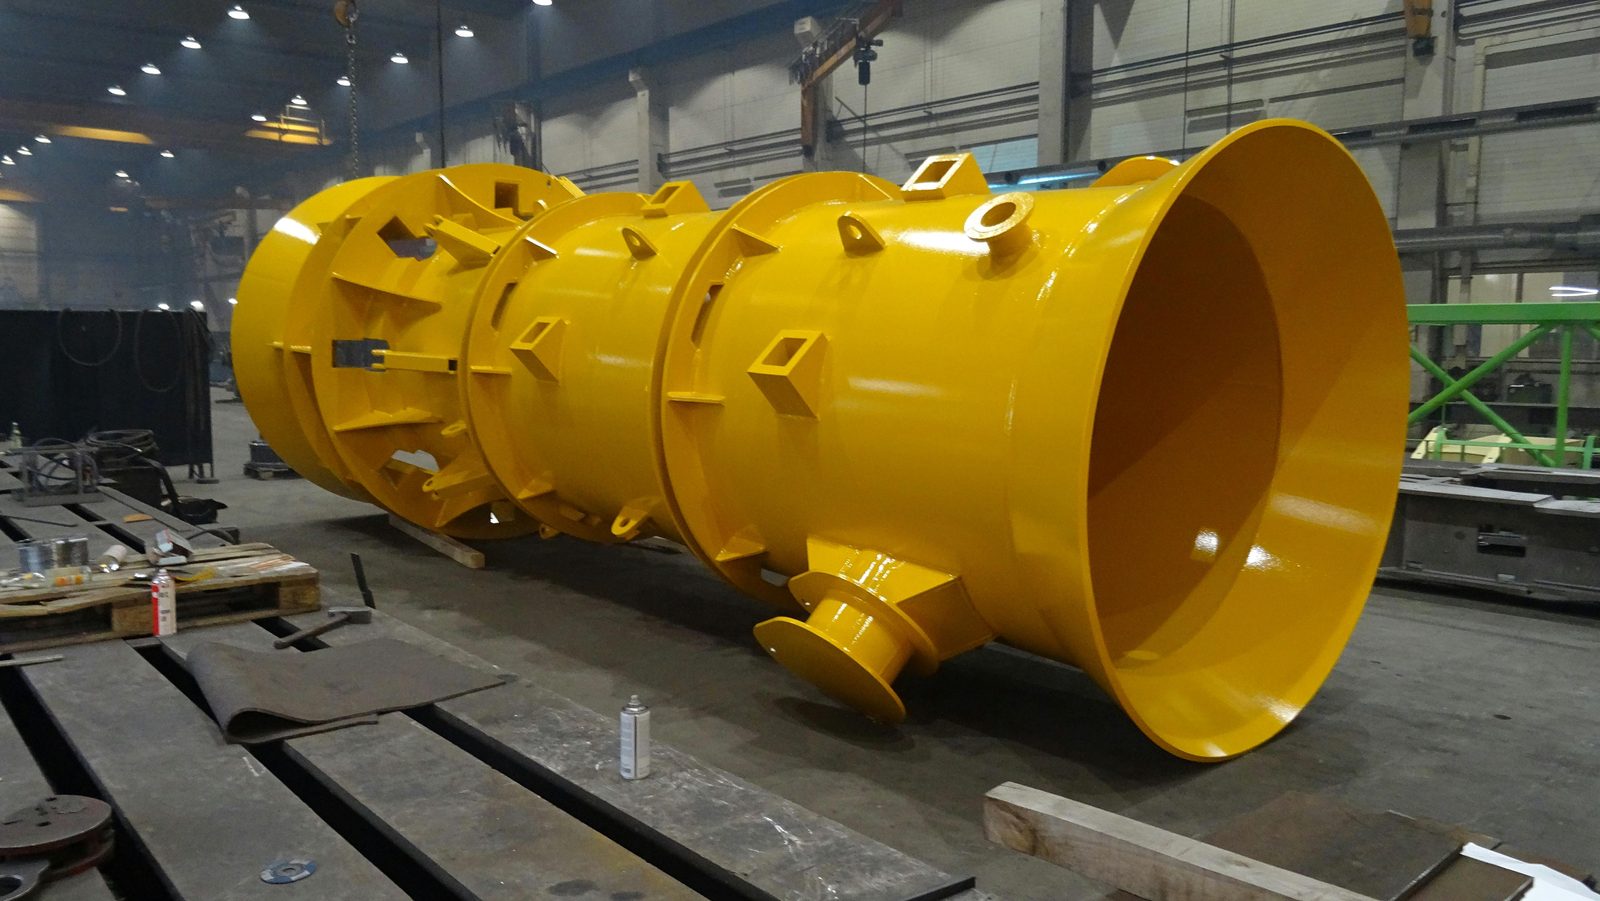
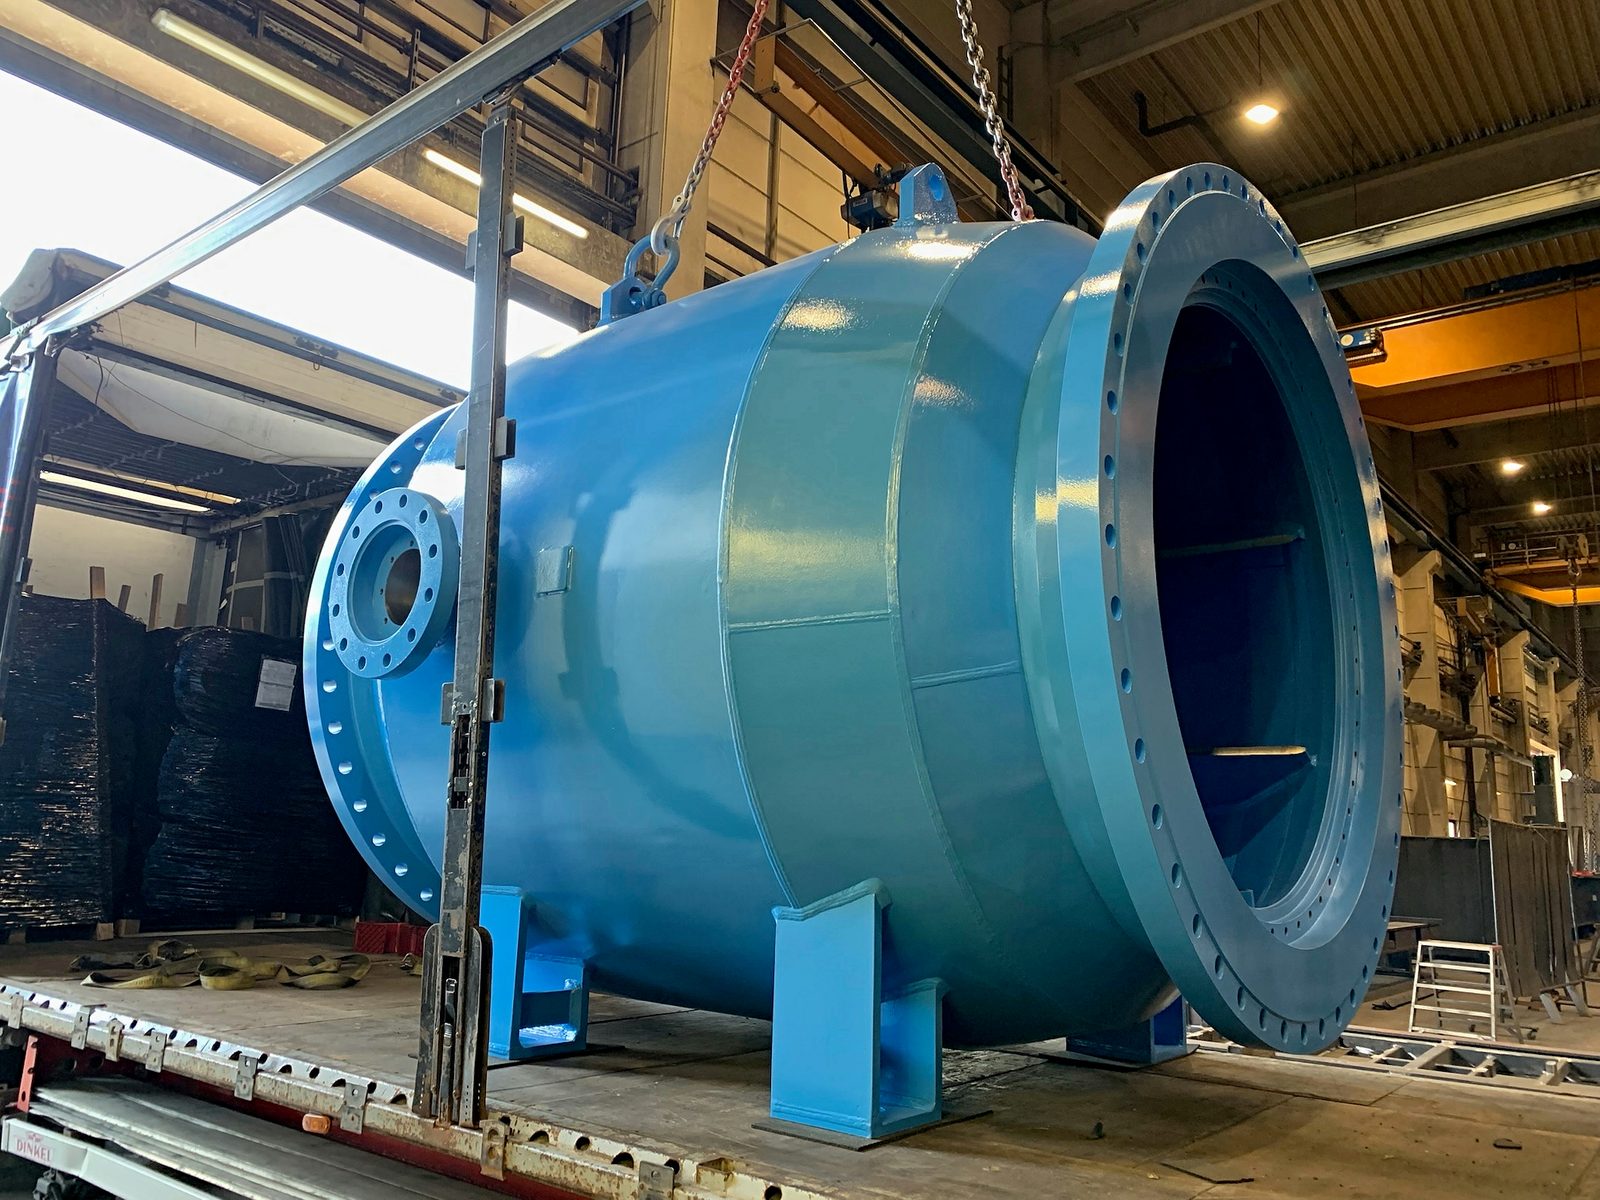
50 t'ye kadar büyük parçaları ve ağır parçaları kalıcı kaplayın – 25 × 7 × 6 m kabinde EN ISO 12944'e göre endüstriyel boyama, Lorch'ta kumlama ve boyama tek elden.
Büyük yapı parçaları ve uzun kaynaklı konstrüksiyonlar için tek bağlamada.
Kaynak imalatından ve CNC işlemeden doğrudan 2×25 t'lik vinç sistemi üzerinden elleçleme.
Talebe göre kaplama sistemi ve korozyon koruma sınıfı – yüksek koruma süresiyle (H) C5'e kadar.
Ara taşıma olmadan yüzey hazırlığı – kısa işlem süreleri.
Kaynak, abkant büküm, CNC işleme, kumlama ve boyama aynı fabrikada.
ISO 9001:2015'e göre kalite yönetimi, DIN EN 1090-2 EXC3'e göre sertifikalı kaynak işletmesi.
Endüstriyel boyama, çelik parçaların ve kaynaklı konstrüksiyonların kalıcı korozyon korumasına hizmet eder. Boyama, korozyon koruma sınıflarını, kaplama sistemlerini ve yüzey hazırlığı ile kaplama maddelerine ilişkin gereksinimleri tanımlayan uluslararası bir standart olan EN ISO 12944'e göre yapılır.
Bock'ta boyama, büyük formatlı kaynaklı konstrüksiyonları, makine parçalarını, kapları ve özel parçaları da alabilen büyük hacimli bir kabinde gerçekleştirilir. Yüzey hazırlığı olarak kumlama aynı fabrikada mevcuttur – aktarım ve elleçleme şirket içi vinç sistemi üzerinden yapılır.
Boyama, DIN EN ISO 9001:2015'e göre belgeli kalite yönetim sistemine entegre edilmiştir. Kaplama yapısı, tutunma zemini hazırlığına ilişkin gereksinimler ve dokümantasyon yükümlülükleri; teknik resme, normatif şartlara ve müşteri talimatlarına göre projeye özel olarak kararlaştırılır.
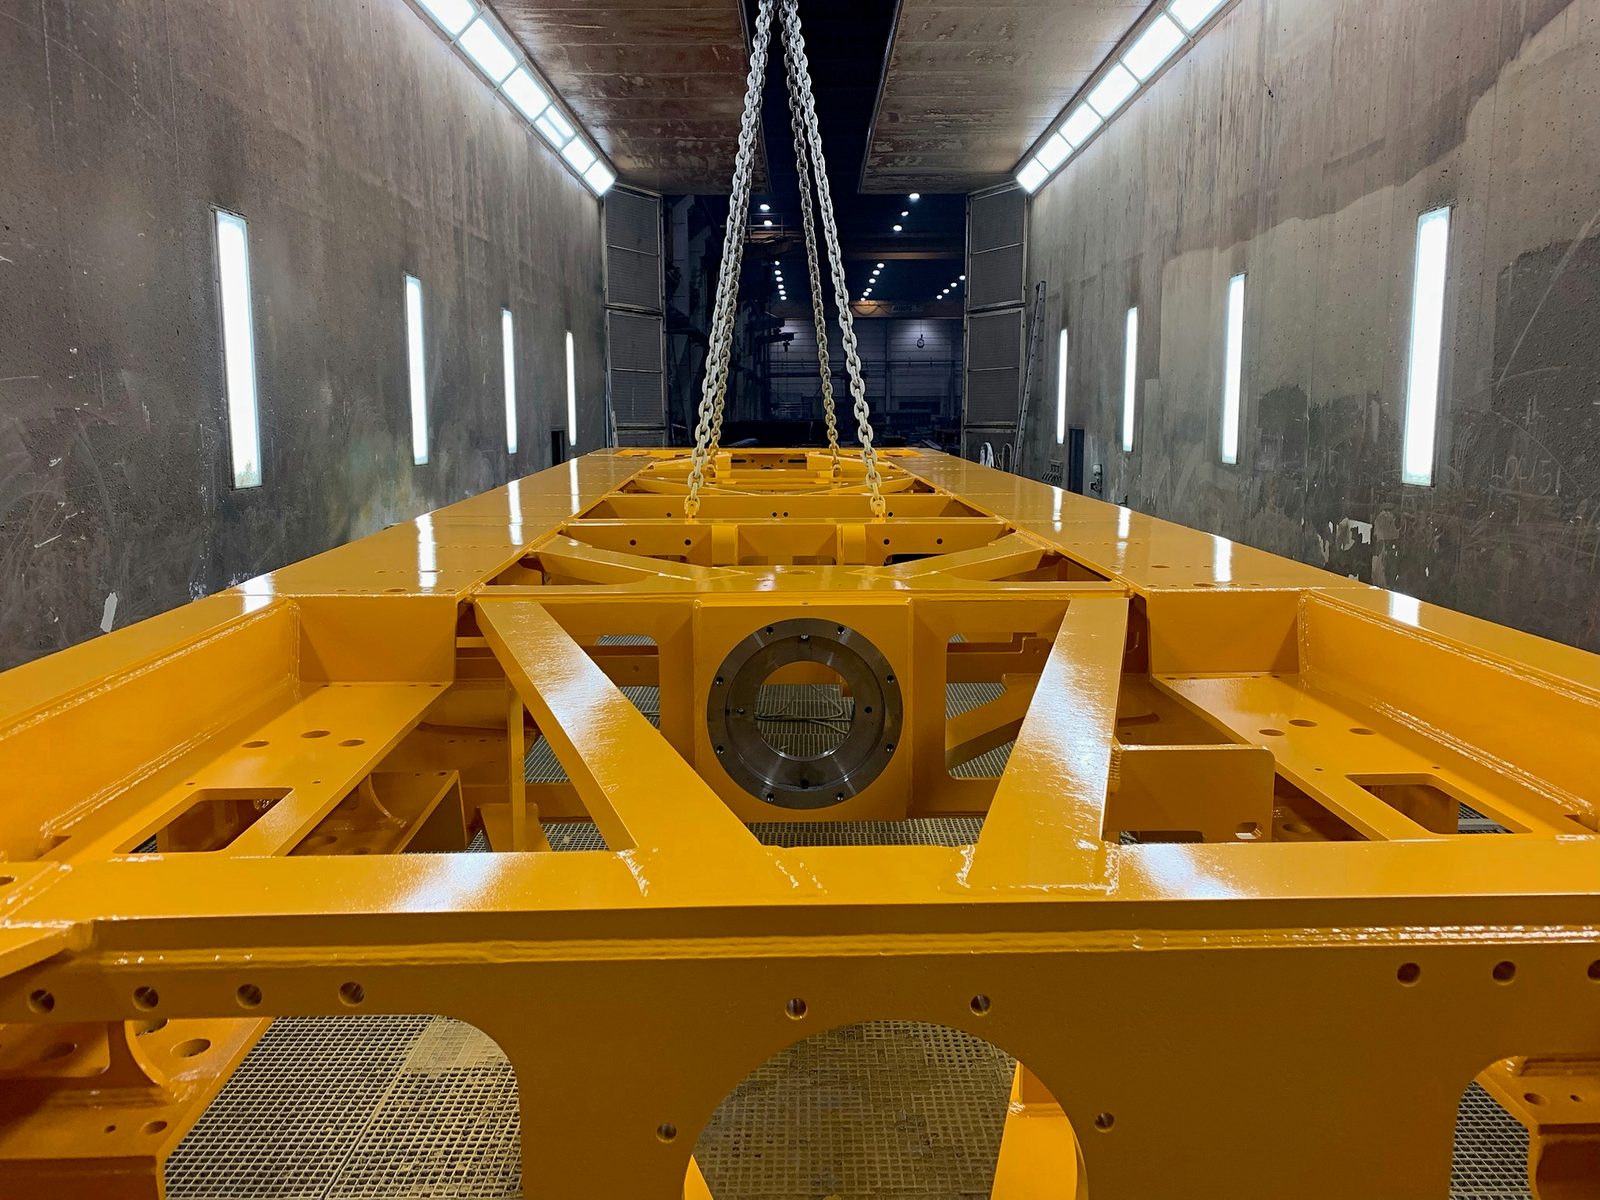
Bock'ta endüstriyel boyama altı adımda gerçekleşir: teslim alma ve maskeleme, Sa 2,5'e kadar kumlama, temizleme ve astarlama, ara kat ve son kat, kaplama kalınlığının ölçülmesi ve yükleme.
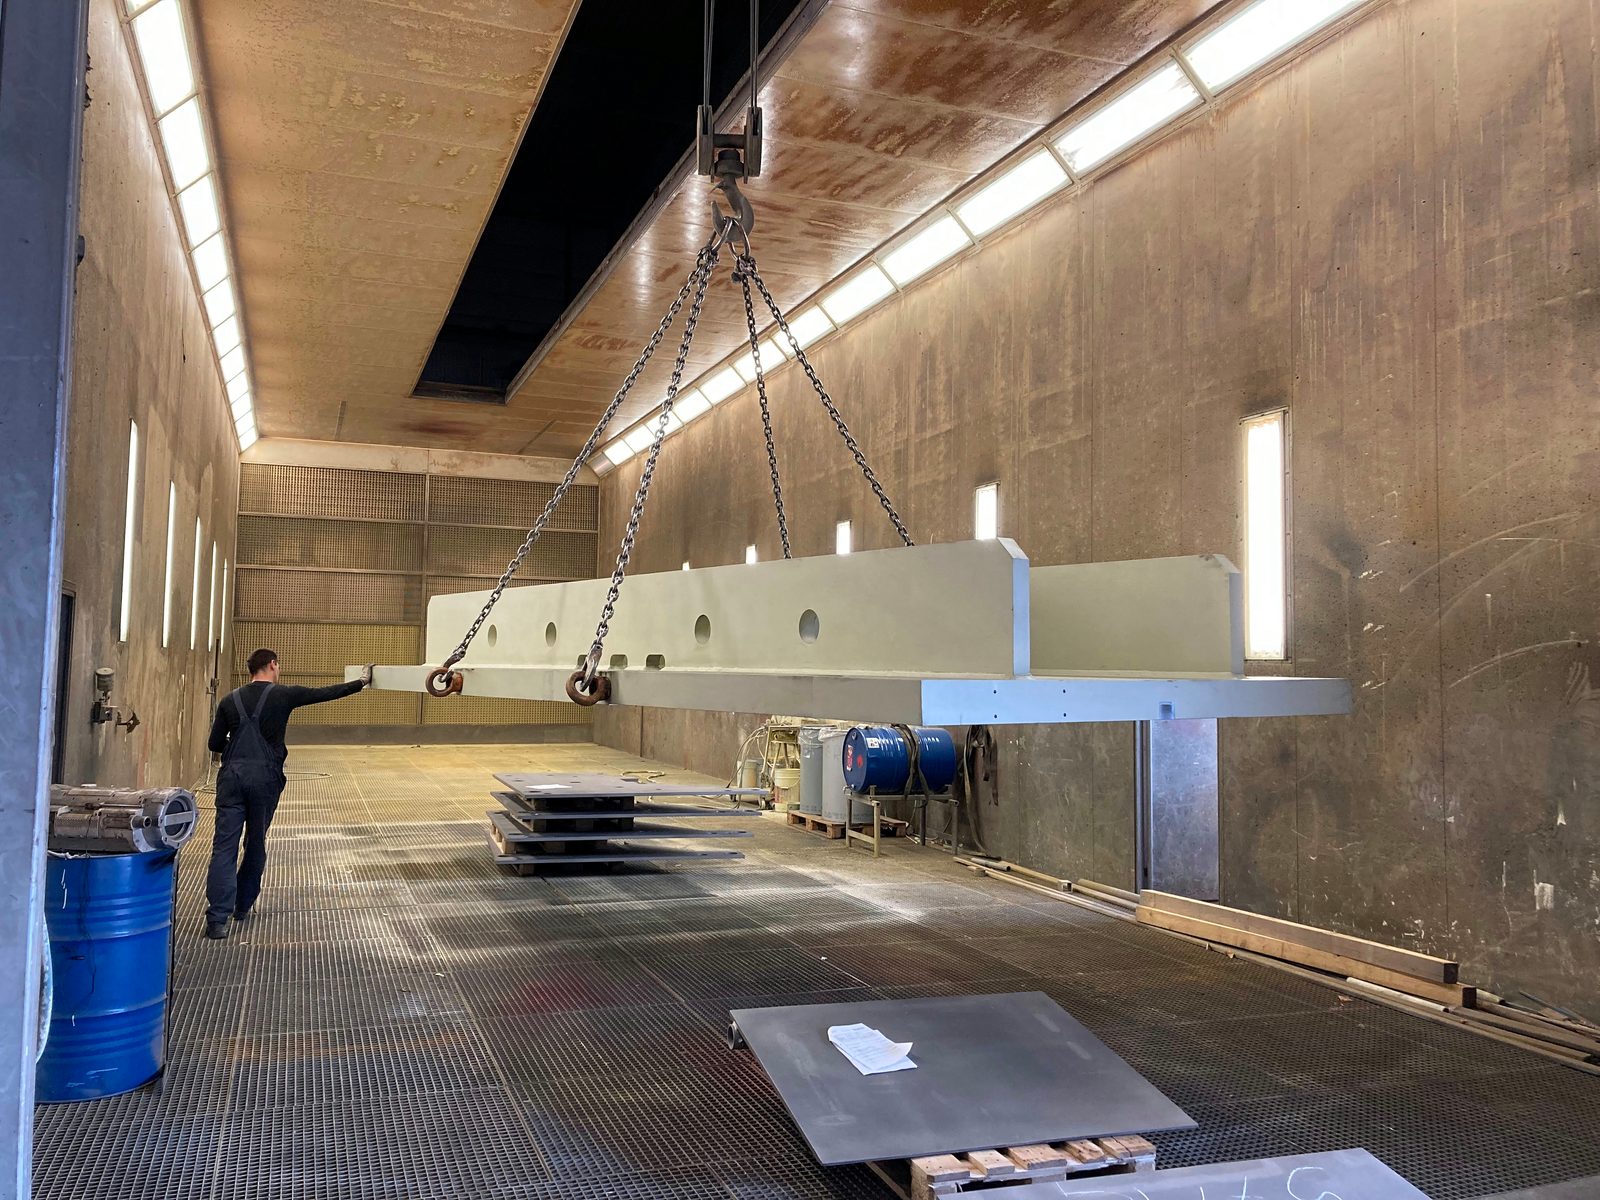
Parça, hol vinç sistemi üzerinden doğrudan kaynak imalatından veya CNC işlemeden gelir. Boyasız kalması gereken geçme yüzeyleri, delikler ve dişler maskelenir.
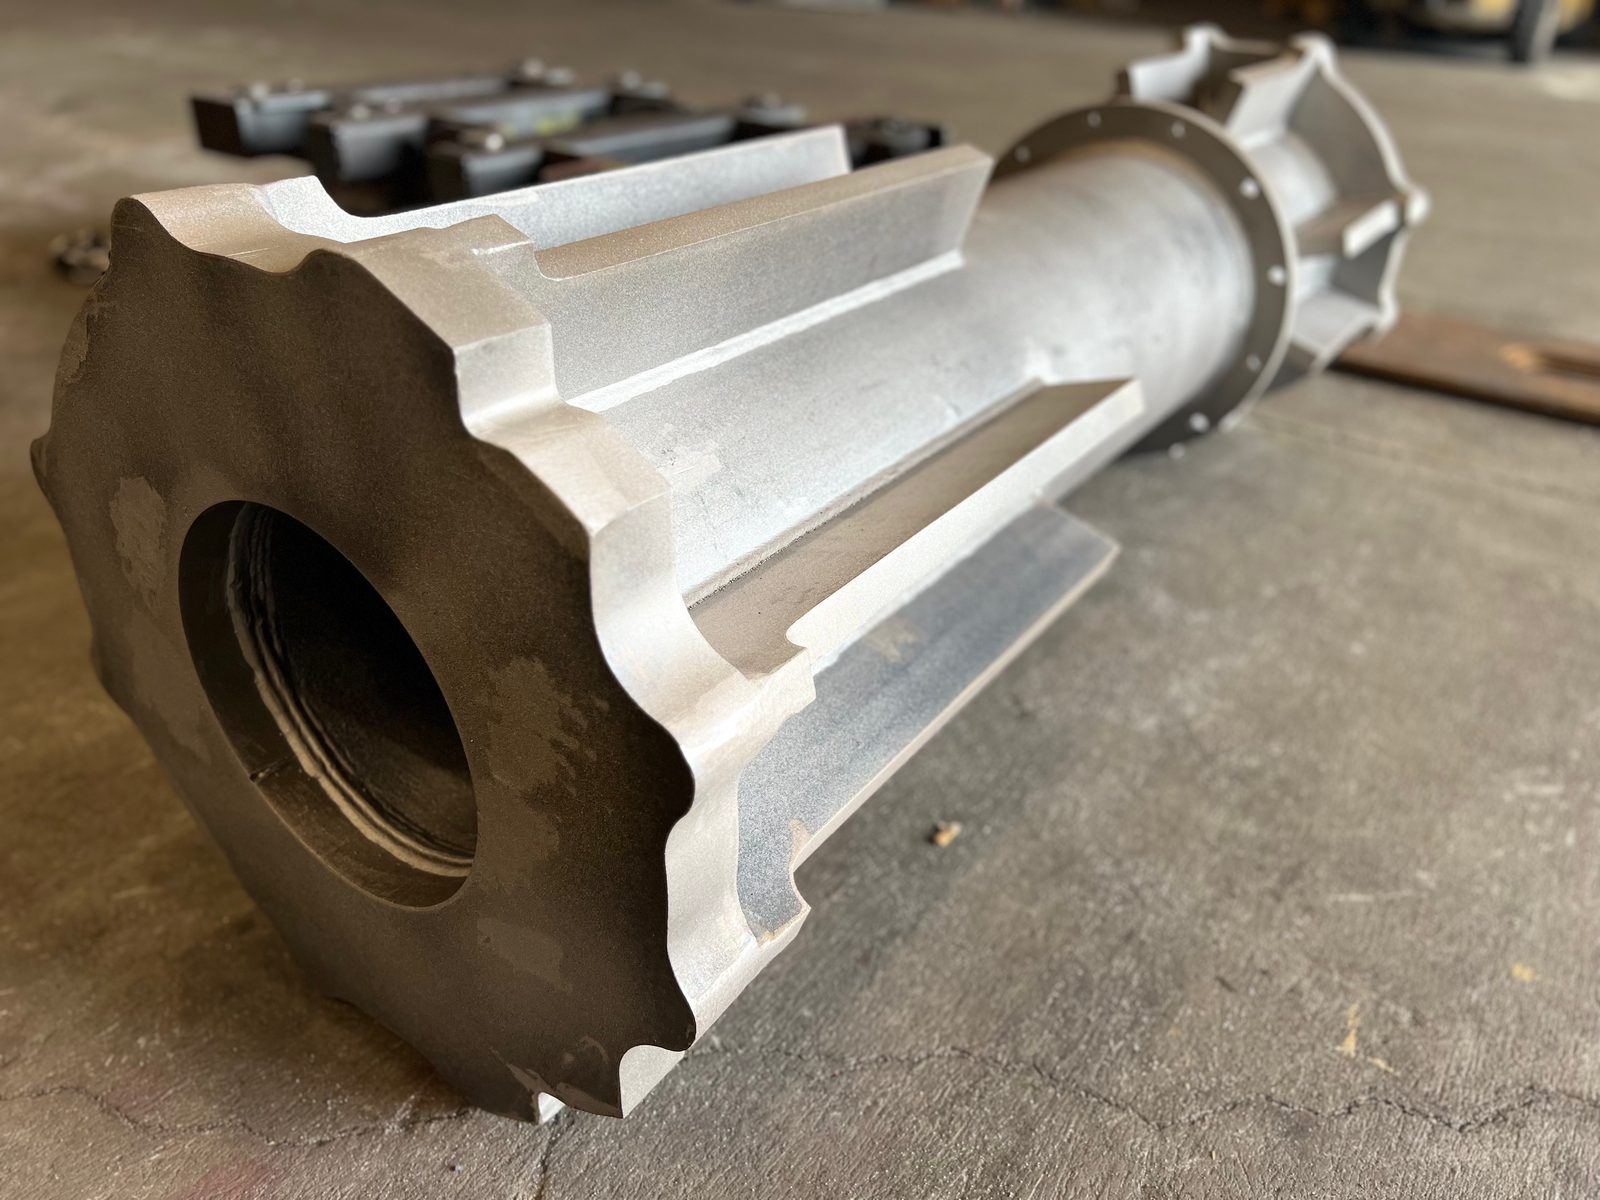
Büyük hacimli kumlama kabininde yüzey, çelik bilye veya korund ile ISO 8501-1'e göre Sa 2,5 temizlik derecesine kumlanır. Ardından tufal, pas ve eski kaplamalar giderilmiş olur.
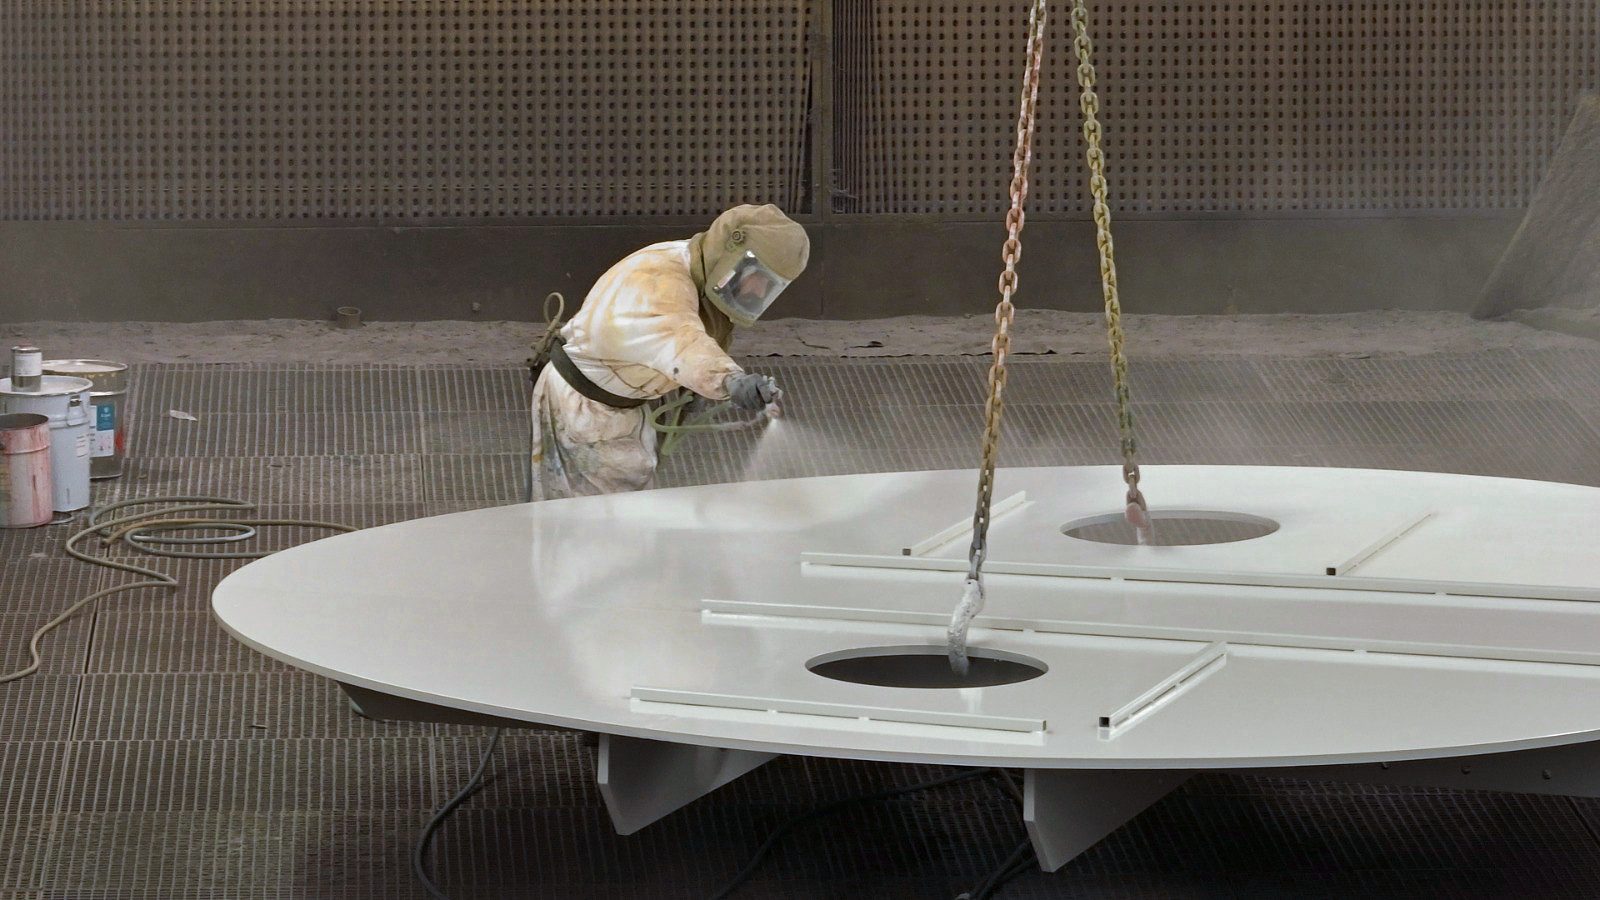
Boyamadan hemen önce yüzey tiner ile temizlenir. Kaplama sisteminin ilk katı olarak astar uygulanır.
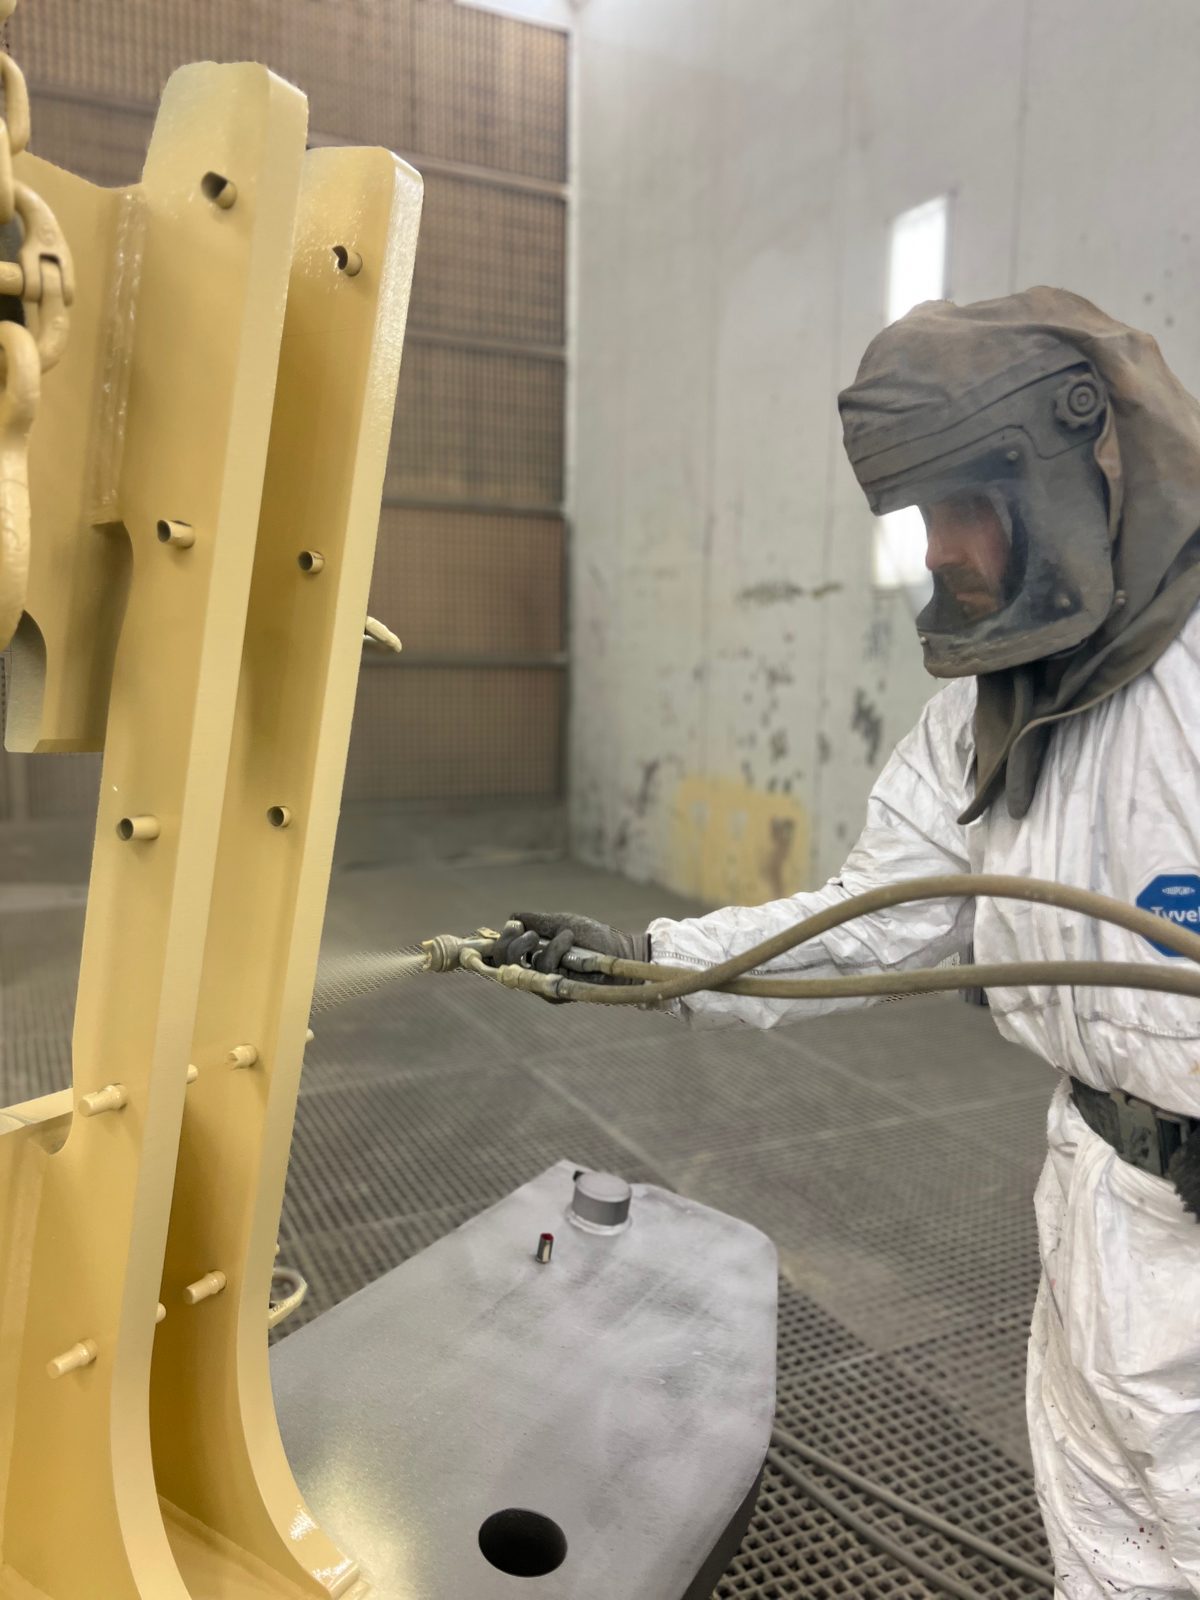
Ara kat ve son kat, EN ISO 12944'e göre kaplama sistemini oluşturur – RAL'e veya müşteri talimatına göre renk tonunda ve talep edilen parlaklık derecesinde. Her kat, bir sonraki uygulanmadan önce kurur.
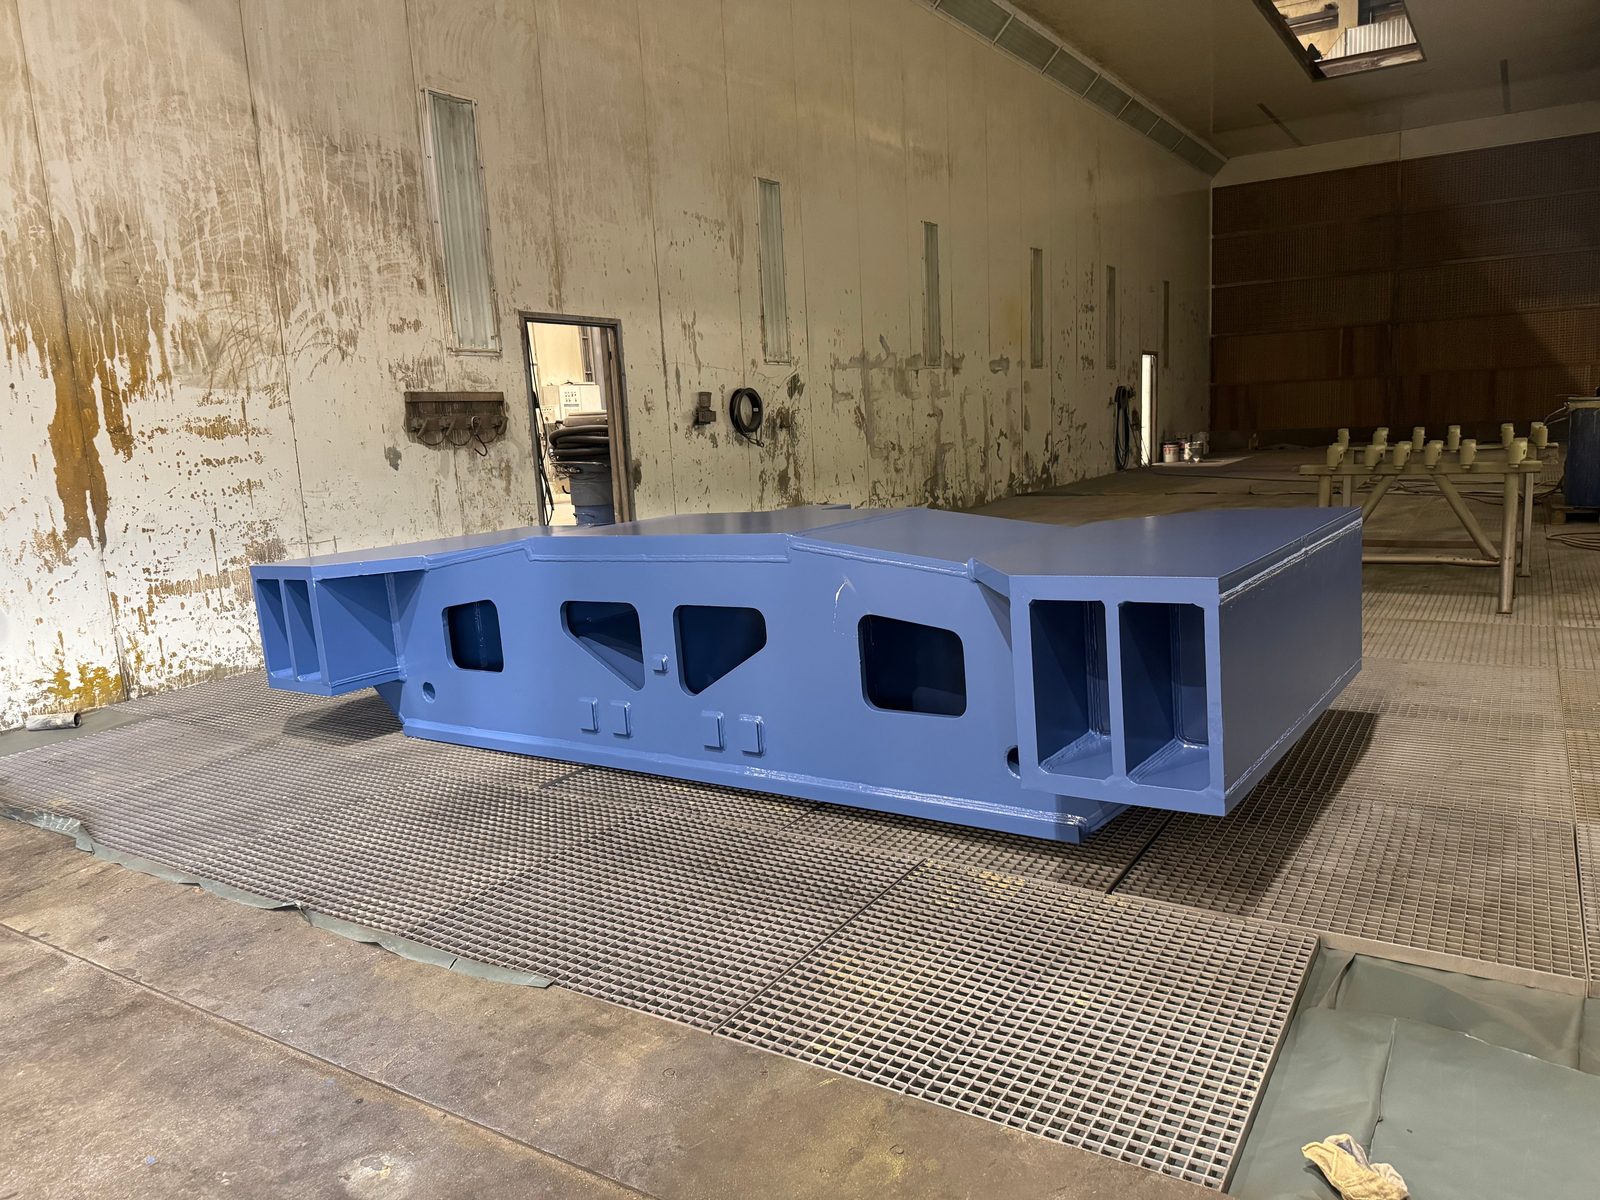
Kuru film kalınlığı ölçülür. İstek üzerine bunu hazırlık derecesi ve kaplama yapısıyla birlikte teslimat dokümantasyonu için kayıt altına alırız.
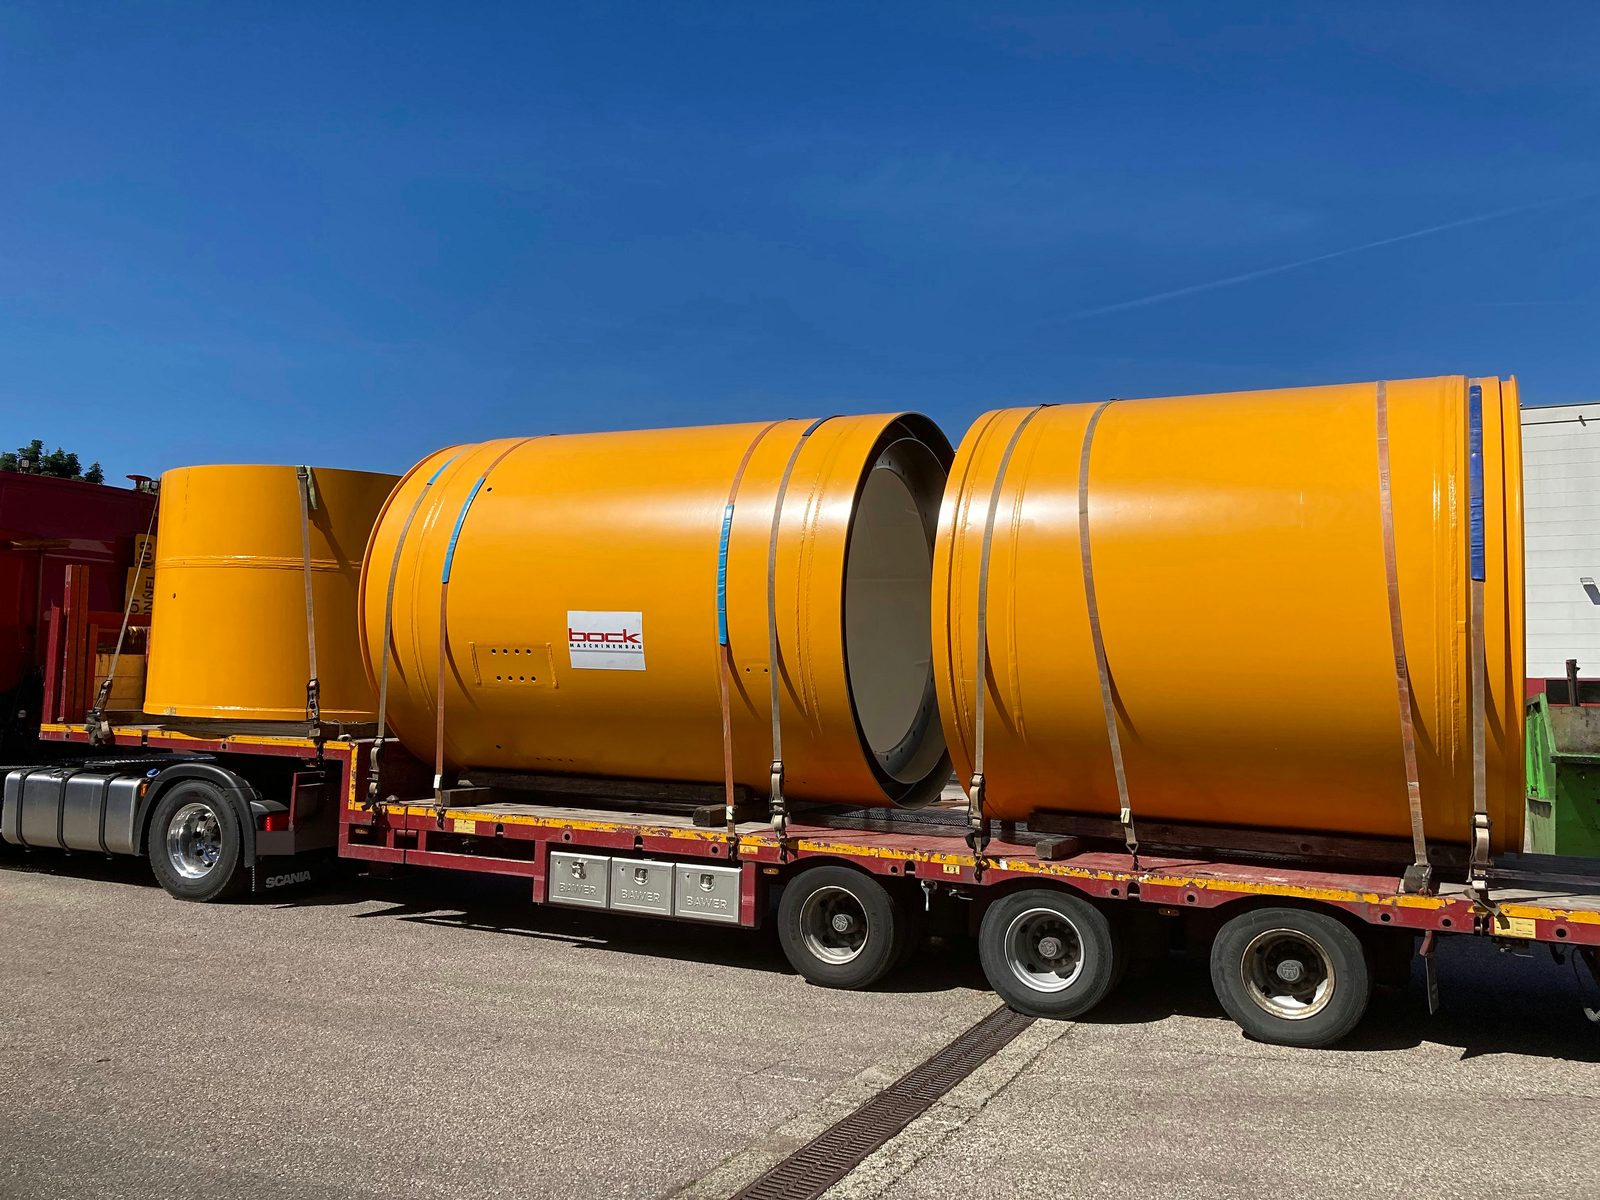
Maskeler çıkarılır, boyanmış parça yüklenir ve taşıma için emniyete alınır.
2×25 t'lik vinç sistemi, 50 t'ye kadar ağır parçaları doğrudan kaynak imalatından ve CNC işlemeden boyama kabinine taşır.
Kaplama yapısı ve korozivite kategorisi, teknik resme ve müşteri talimatlarına göre belirlenir – yüksek koruma süresiyle (H) C5'e kadar.
Sa 2,5'e kadar kumlama, boyamadan hemen önce yapılır – üçüncü taraflara ara taşıma olmadan.
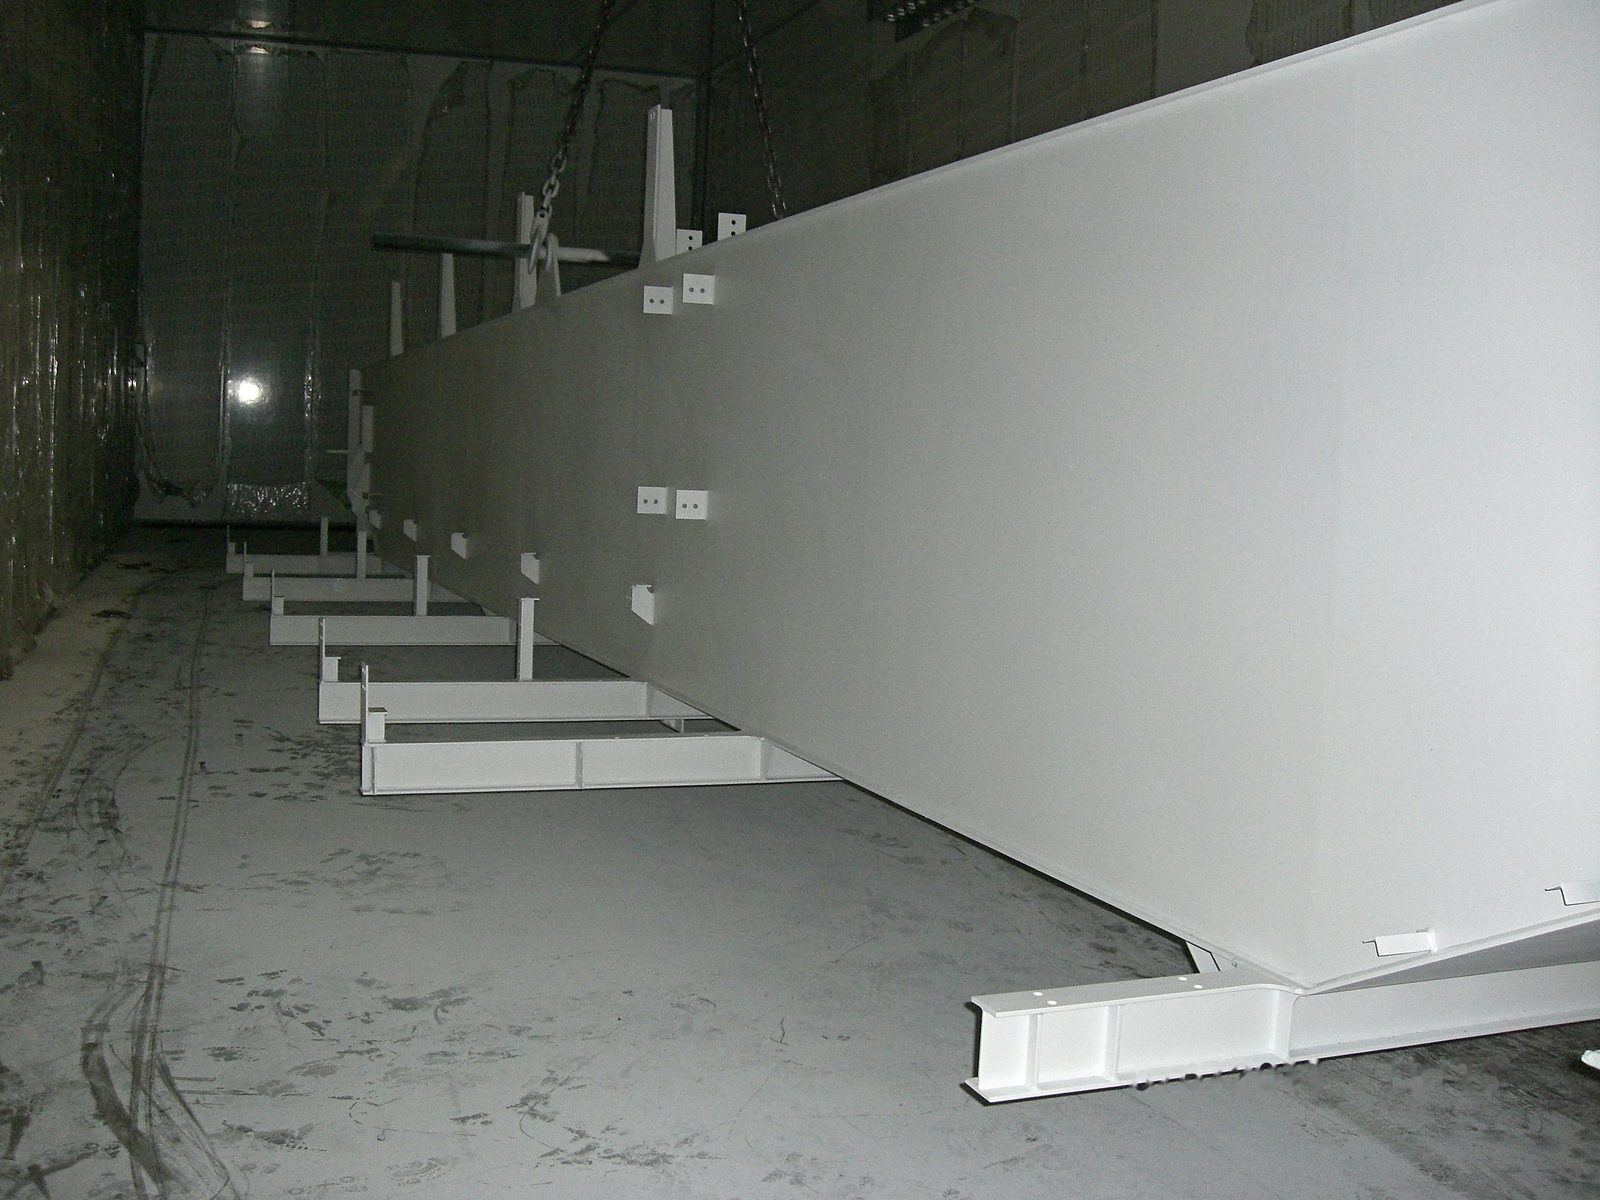
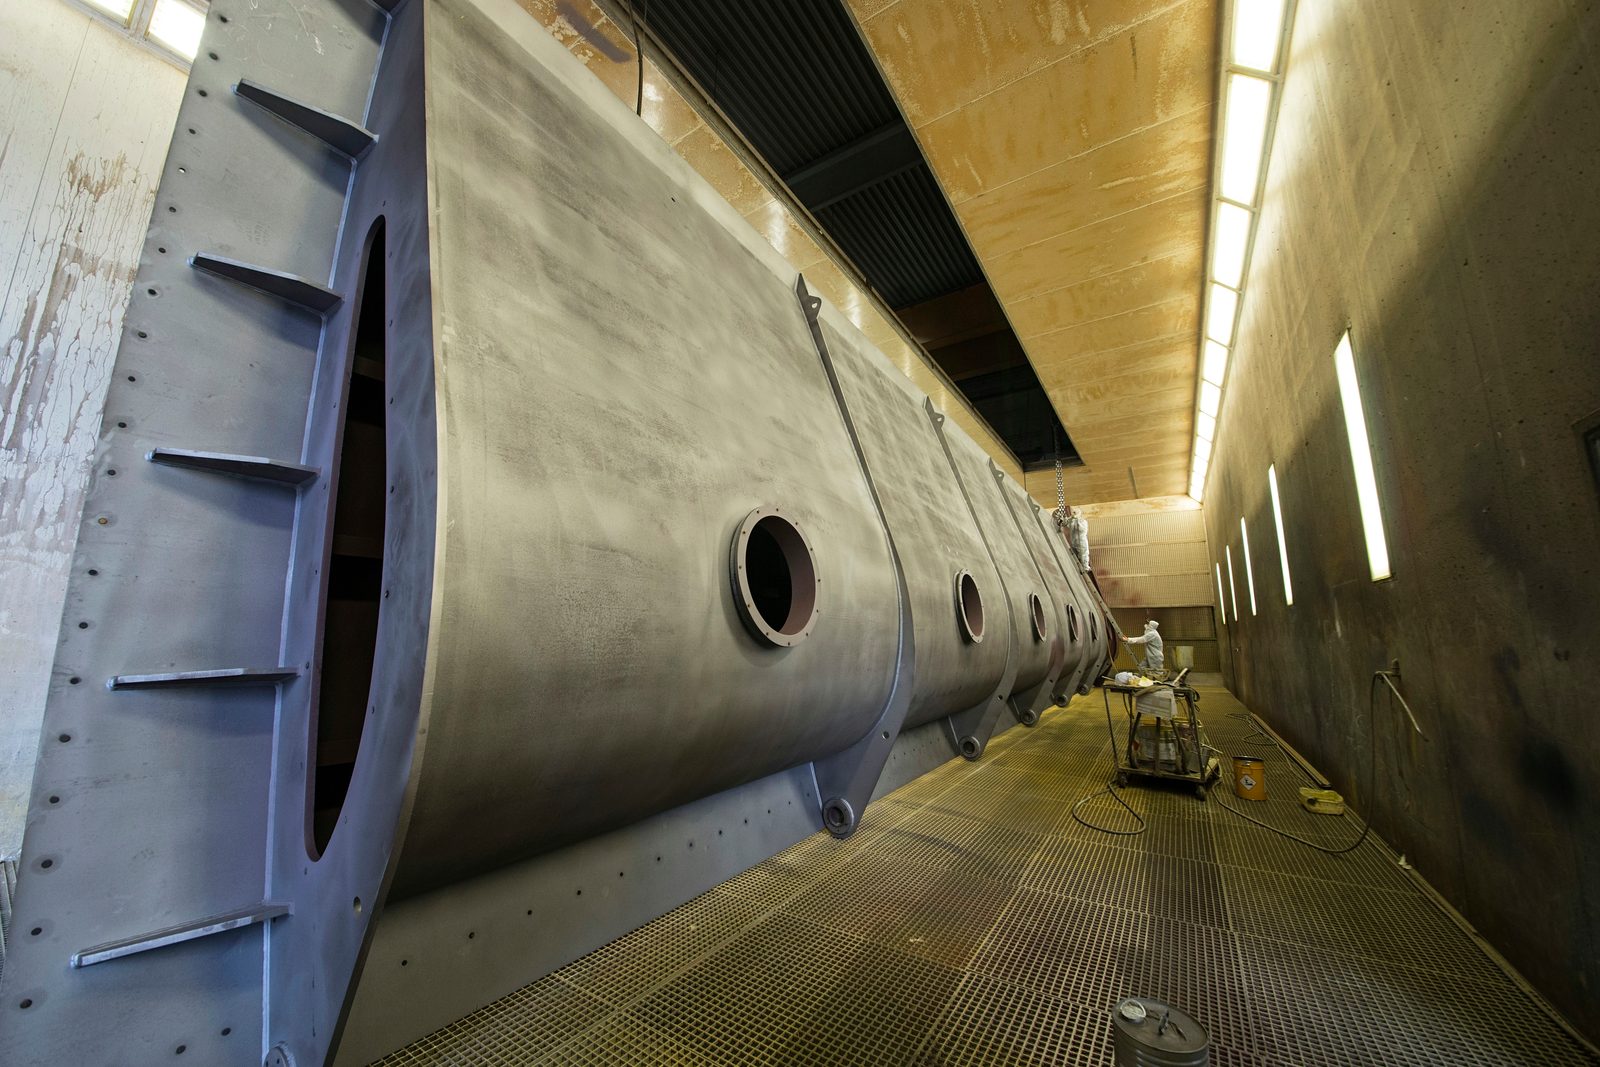
Bock'taki boyama kabini, 25 × 7 × 6 m kullanılabilir iç boyuta sahiptir. Bu ölçüler, standart boyama kabinlerinin uygun olmadığı büyük yapı parçalarının, uzun kaynaklı konstrüksiyonların ve büyük formatlı makine elemanlarının alınmasını mümkün kılar.
İmalat holünün 2×25 t'lik vinç sistemi üzerinden 50 t'ye kadar ağır parçalar güvenle konumlandırılıp kabine yerleştirilebilir. Bu, ayrı taşıma işlemlerini ortadan kaldırır ve kaynak, kumlama ve boyama arasındaki geçiş süresini kısaltır.
| Parametre | — |
|---|---|
| Kabin uzunluğu | 25 m |
| Kabin genişliği | 7 m |
| Kabin yüksekliği | 6 m |
Kalıcı olarak tutunan bir boyama, tanımlı bir yüzey hazırlığı gerektirir. Bock'ta Sa 2,5'e kadar kumlama, doğrudan şirket içinde büyük hacimli bir kumlama kabininde mevcuttur.
Sa 2,5, EN ISO 12944'e göre çoğu korozyon koruma kaplama sistemi için temel olarak talep edilen temizlik derecesidir. Kumlama kabini ile boyama kabininin aynı fabrikada mekansal olarak entegre edilmesi sayesinde ara taşımalar ortadan kalkar – parçalar kumlamanın hemen ardından boyanır.
Kumlama kabini, boyama kabiniyle aynı büyük hacimli boyutlara sahiptir ve 50 t'ye kadar ağır parçalar için tasarlanmıştır.
Alevle çinko püskürtmede çinko bir alev içinde eritilir ve kumlanmış çelik yüzeye püskürtülür. Çinko tabakası çeliği katodik olarak korur – sıcak daldırma galvaniz gibi, ancak çinko banyosu olmadan.
Bu sırada parça yalnızca hafifçe ısınır. Bu nedenle yöntem; çinko banyosunda çarpılacak kaynaklı konstrüksiyonlar, çinko banyosu için fazla büyük parçalar ve kaynak sonrası galvanizli yüzeylerin onarımı için uygundur.
Yüzey kendi kumlama kabinimizde hazırlanır; harici bir galvaniz tesisine taşıma gerekmez.
İstek üzerine çinko tabakası aynı tesiste astarlanır ve son kat boya ile kaplanır. Çinko püskürtme ve boya kaplamadan oluşan bu dupleks sistem, galvaniz tesisi ile boyahane arasında taşıma olmadan üretilir.
Bock'taki boyama, geniş bir çelik parça ve malzeme yelpazesi için uygundur:
Boyama sistemi, kaplama yapısı ve tutunma zemini ile korozyon koruma sınıfına ilişkin gereksinimler; EN ISO 12944 ve müşteri talimatlarına göre projeye özel olarak belirlenir.
Renklendirmeyi ve kaplama yapısını teknik resimden ve kaplama şartnamesinden alırız. Boyama diğerlerinin yanı sıra şu şekilde yapılır:
Bir boya üreticisi belirtilmemişse, kaplama sistemini korozivite kategorisine ve kullanım koşullarına uygun olarak seçeriz.
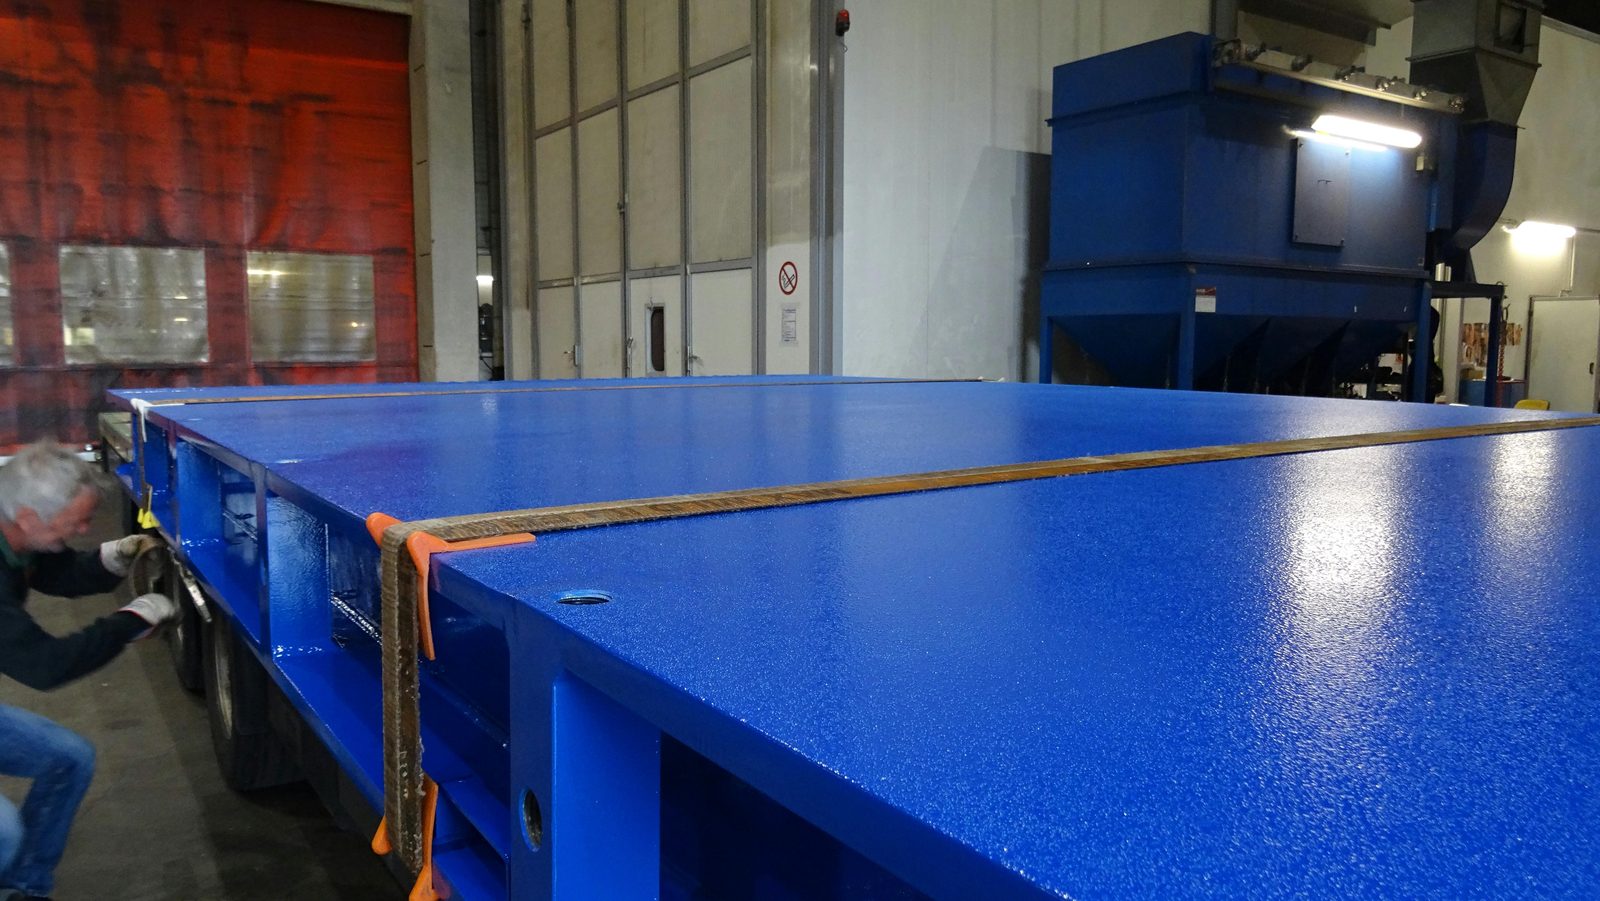
Bock'taki boyama imalatı, DIN EN ISO 9001:2015'e göre belgeli kalite yönetim sistemine entegre edilmiştir. Kaplama yapısı, hazırlık derecesi ve kaplama gereksinimleri; teknik resme, normatif şartlara ve müşteri talimatlarına göre tanımlanır ve belgelenir.
EN ISO 12944, çelik yapıların kaplama sistemleri ile korozyon korumasına ilişkin gereksinimleri belirler – korozivite kategorileri, kaplama kalınlıkları, hazırlık dereceleri ve beklenen koruma süreleri dahil. Somut korozyon koruma sınıfı ve kaplama sistemi, proje gereksinimlerine göre kararlaştırılır.
DIN EN 1090-2 EXC3'e göre belgeli kaynaklı montaj gruplarının parçası olarak üretilen parçalar için boyama, kaynak imalatının üst düzey kalite çerçevesine entegre edilebilir. Muayene ve dokümantasyon gereksinimleri projeye özel olarak belirlenir.
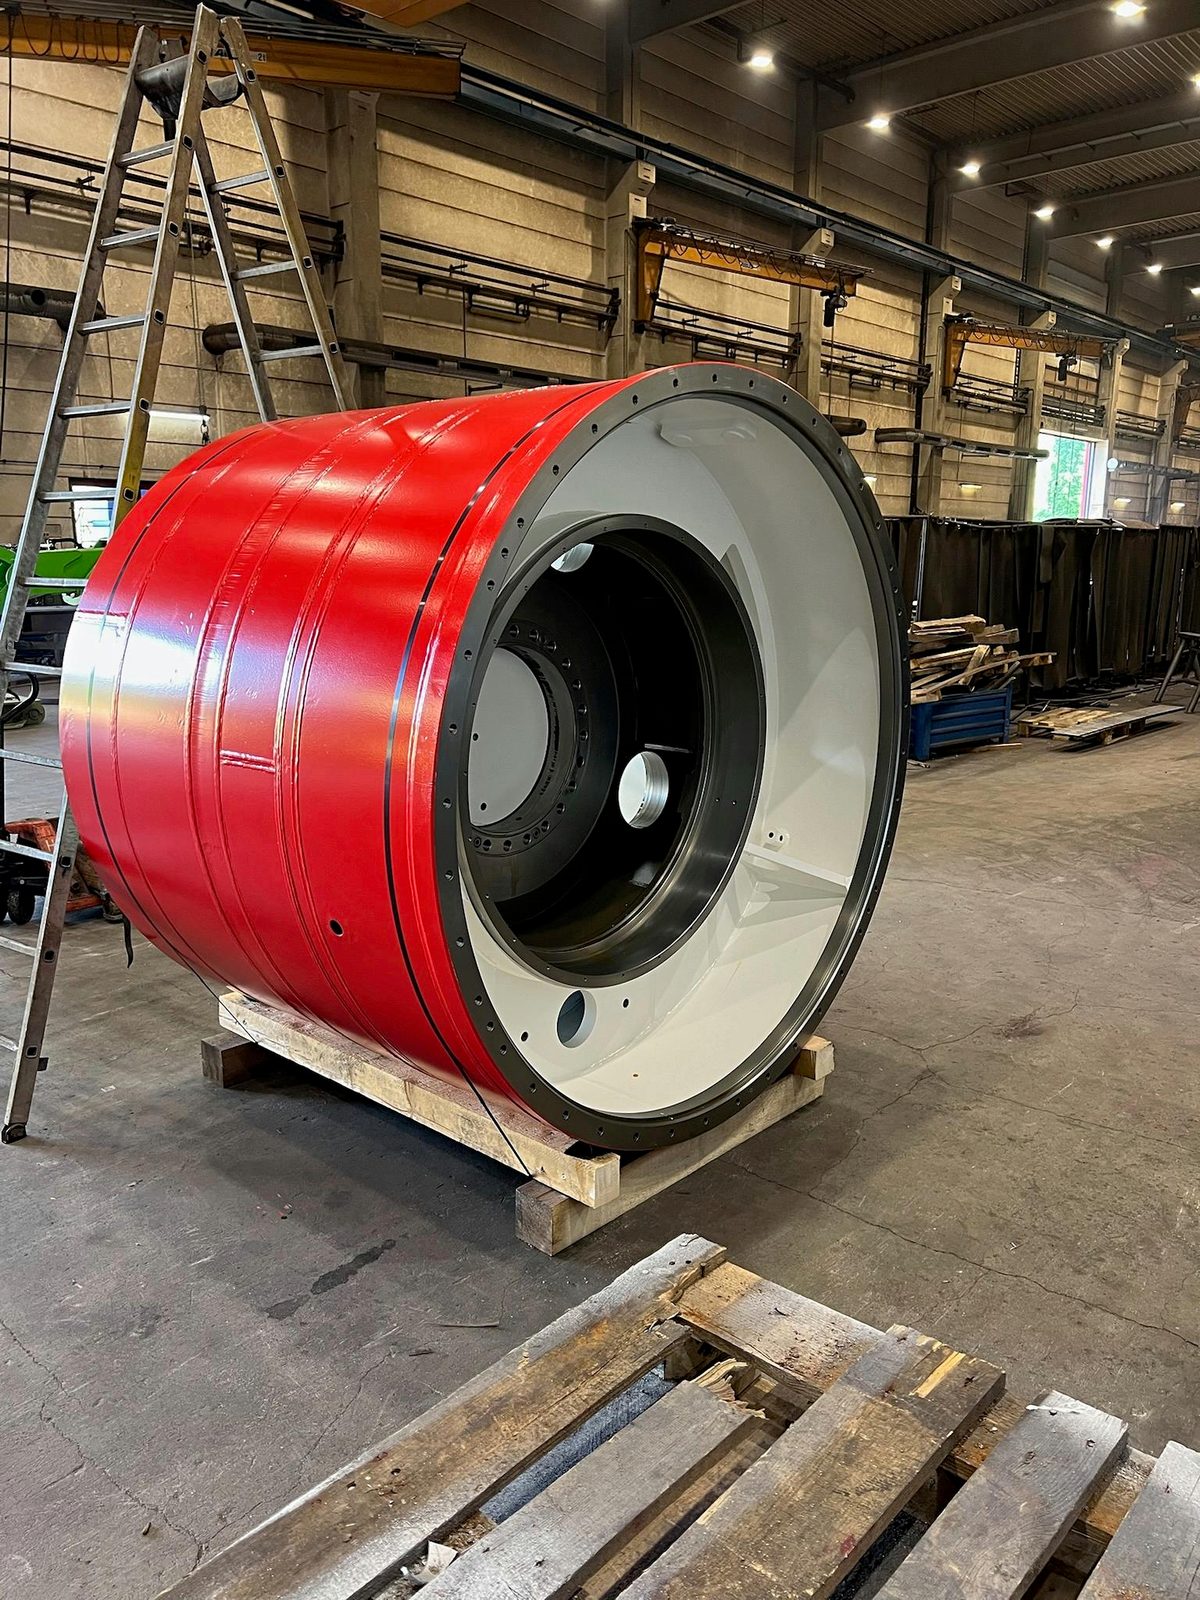
Bock'ta boyama izole bir adım değil, entegre bir imalat akışının parçasıdır. Aşağıdaki ön süreçler aynı fabrikada birleştirilebilir:
Böylece parçalar yalnızca boyanmakla kalmaz; proje gereksinimine göre aynı fabrika içinde kaynaklanabilir, şekillendirilebilir, talaşlı işlenebilir ve kumlanabilir.
Bock'taki endüstriyel boyama, büyük formatlı veya ağır çelik parçalar üzerinde kalıcı korozyon korumasının gerekli olduğu yerlerde kullanılır:
Endüstriyel boyama, komple montaj grupları için son imalat adımı olarak mevcuttur – karşı ağırlıklar ve diğer ağır iş makinesi parçaları için de, ayrıca aynı fabrikada kaynaklanan, CNC işlenen ve kumlanan parçalar için de.
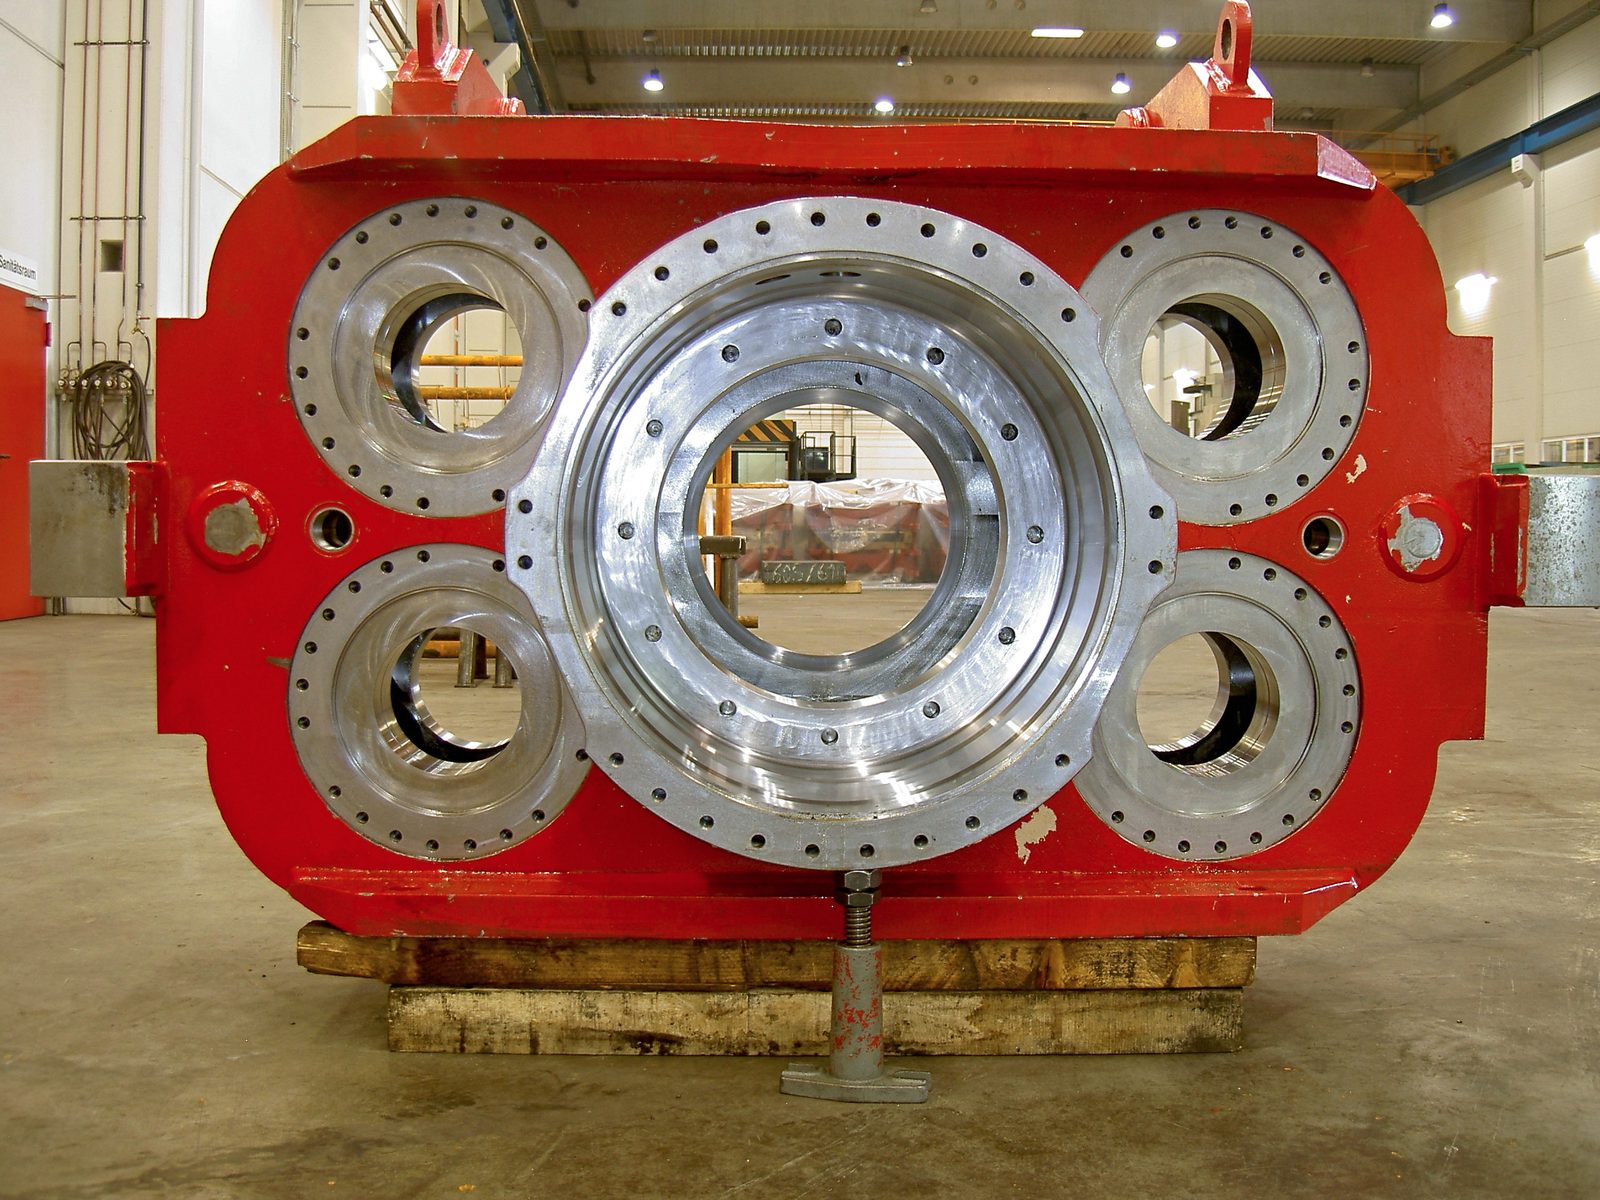
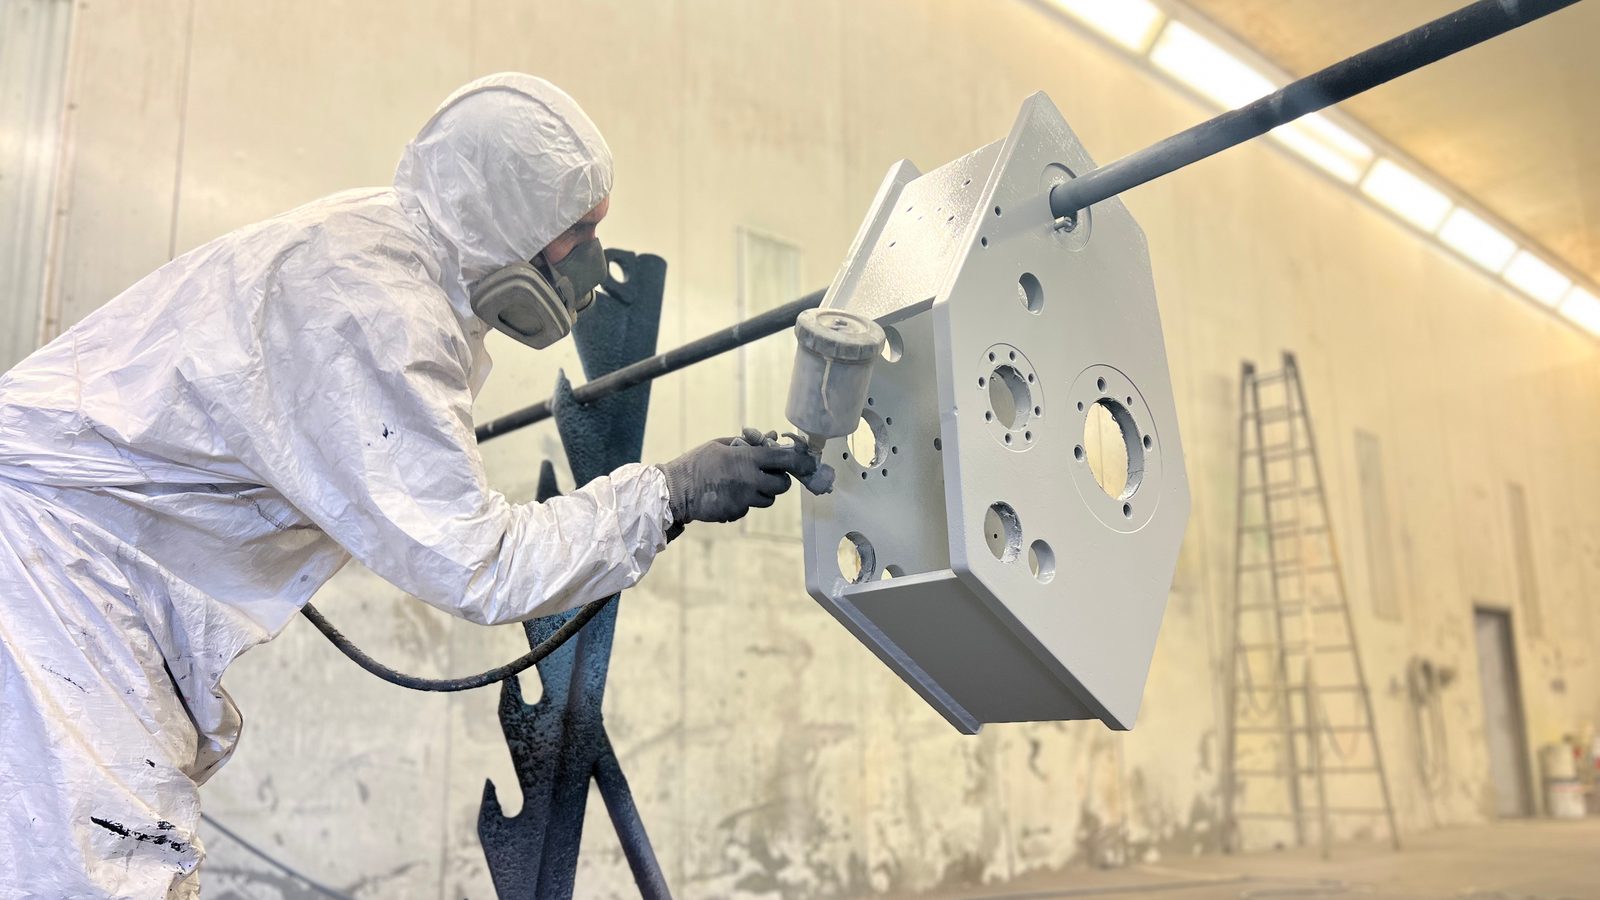
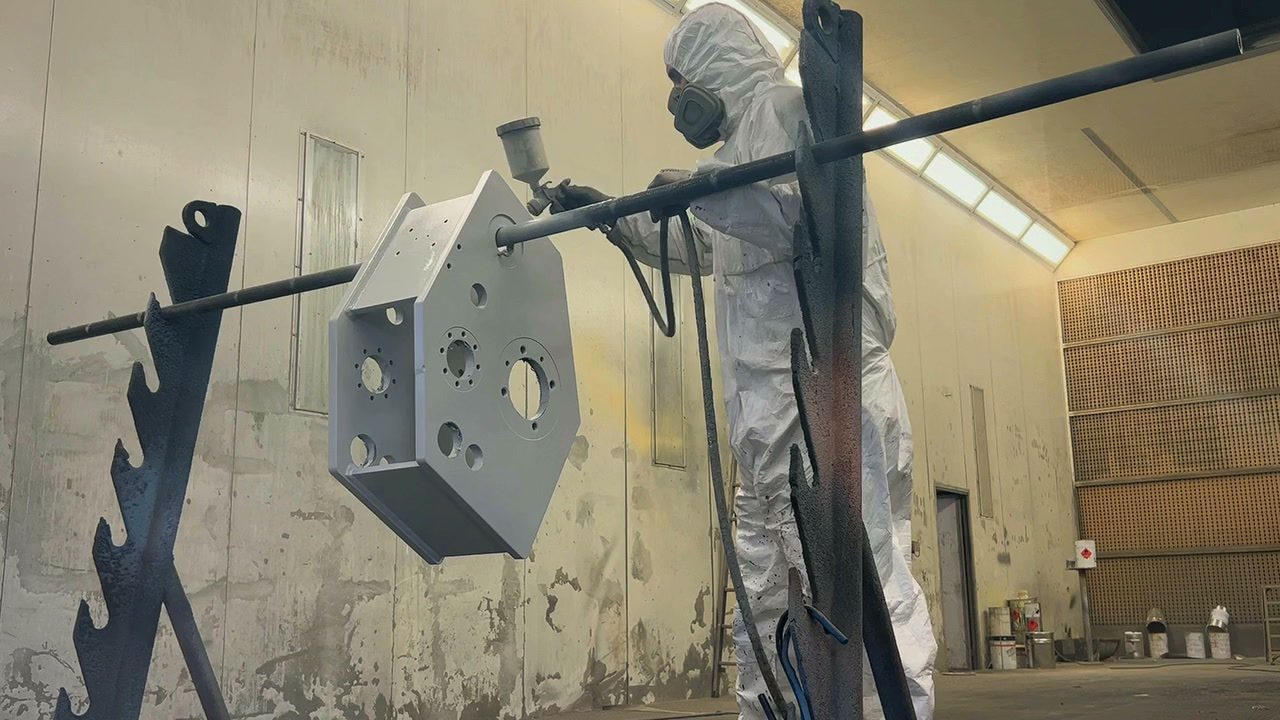
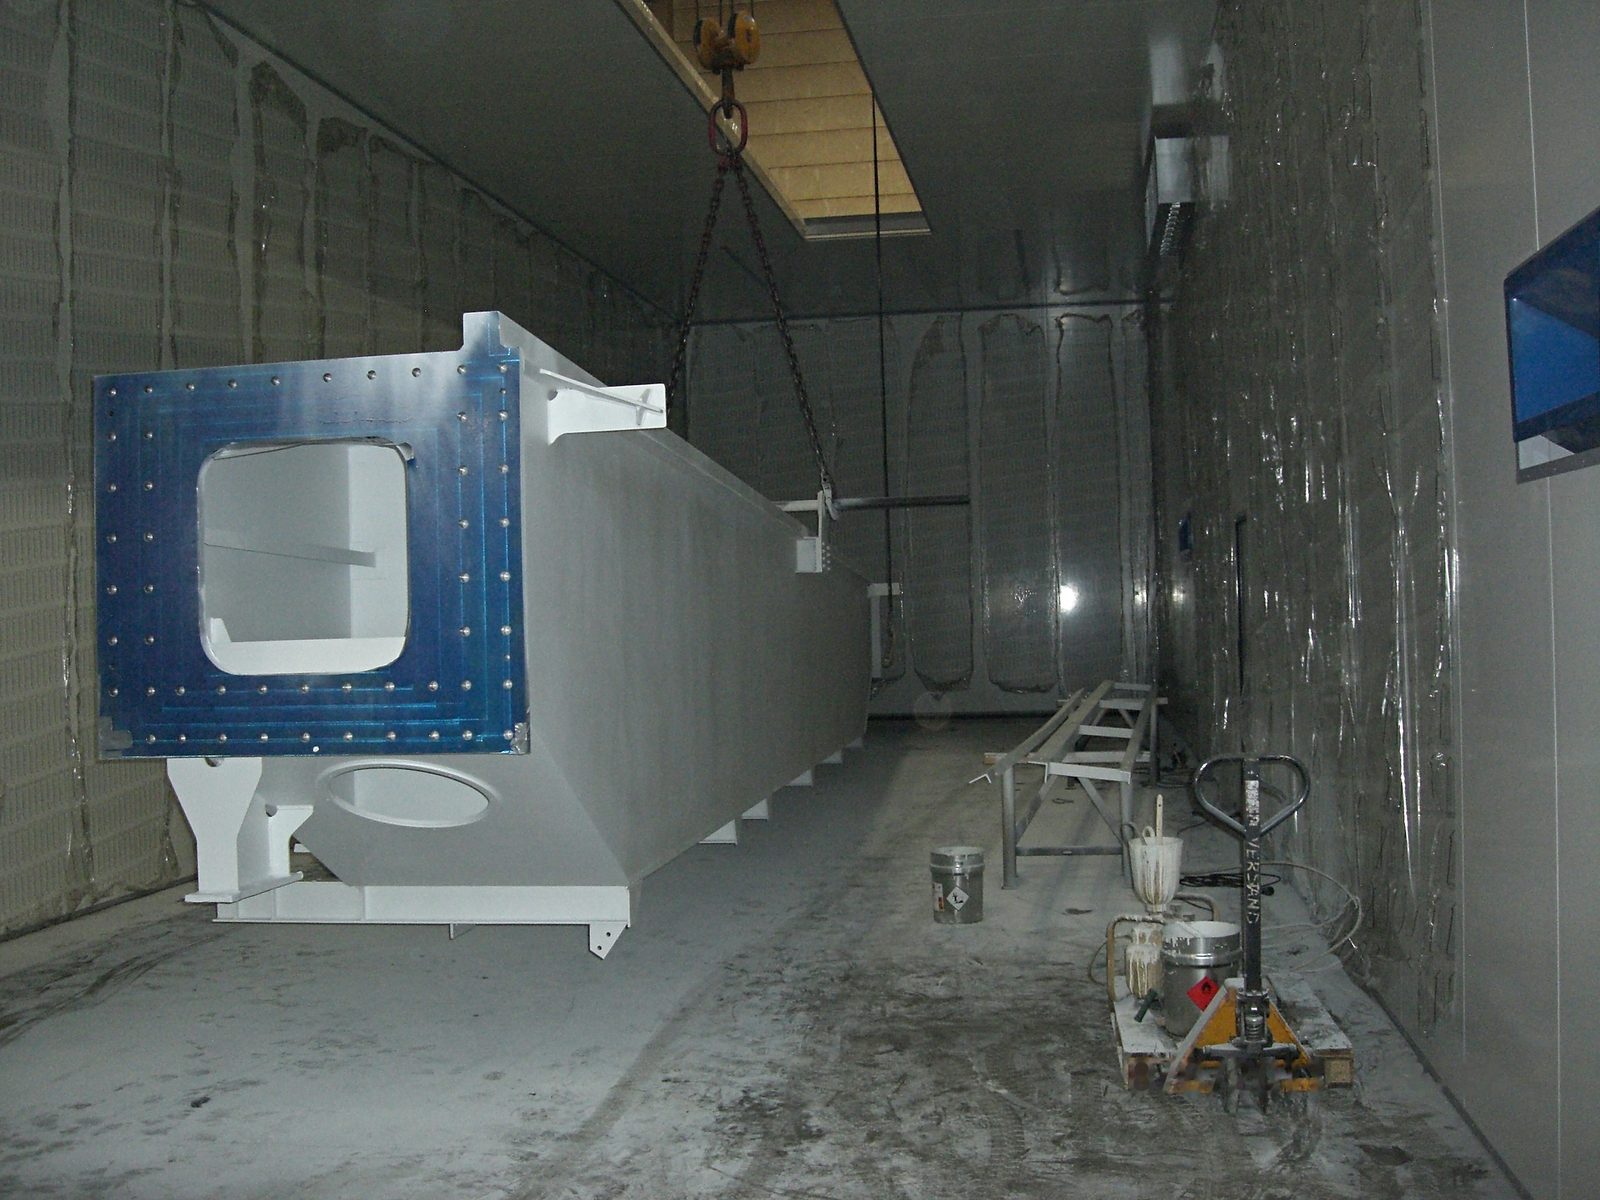
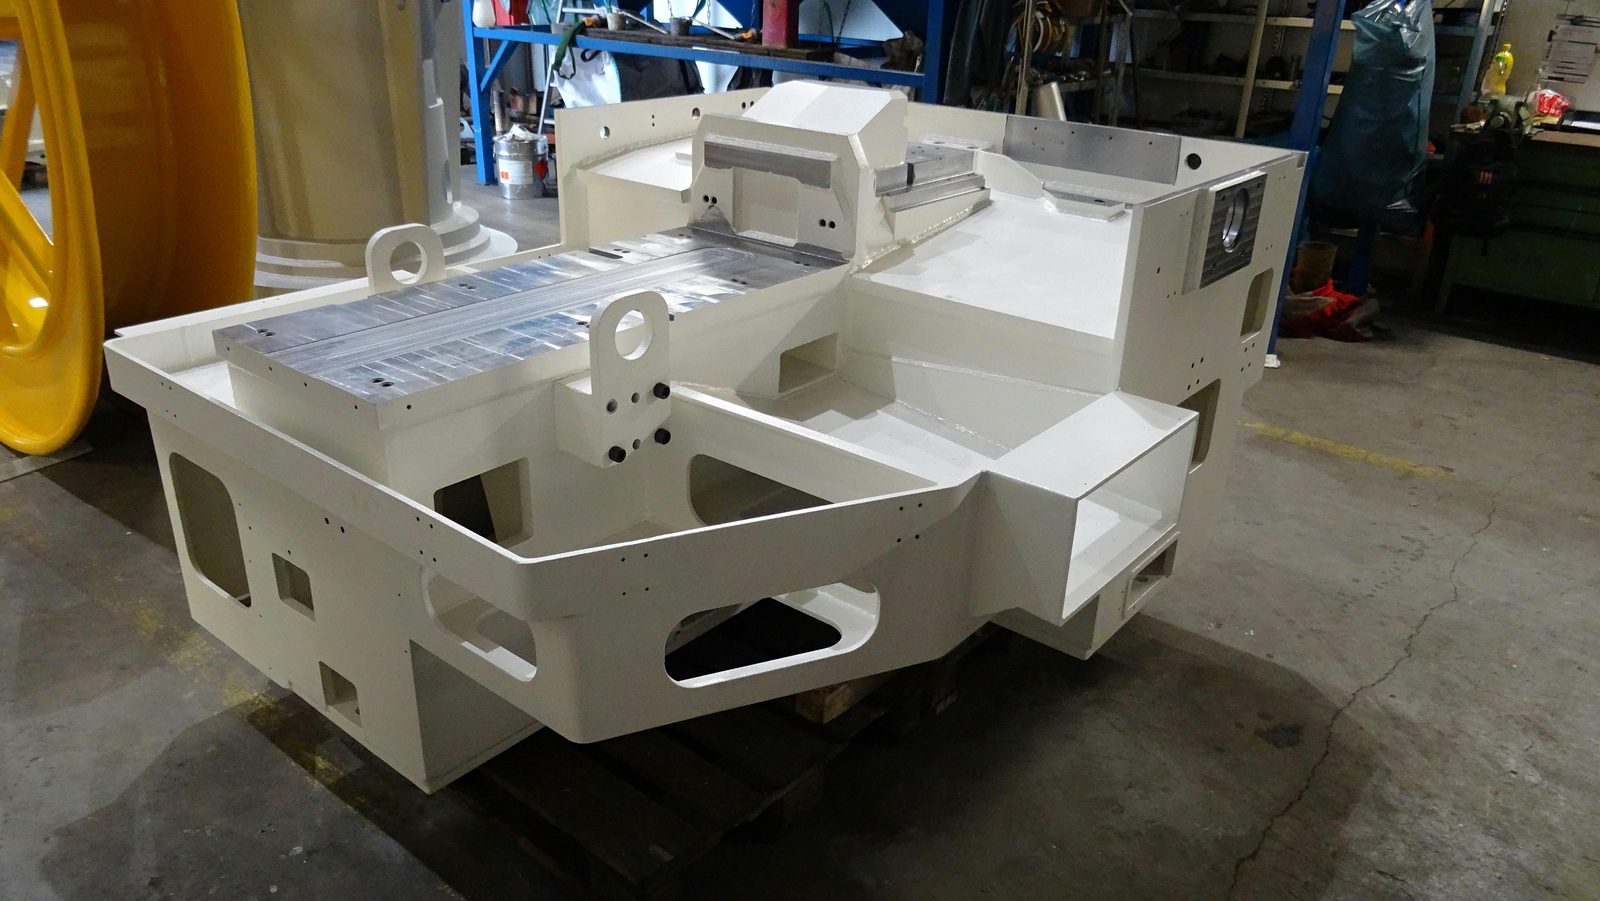
Endüstriyel boyacılarımız boya kabininde iş başında. Lorch'taki boyahanemizden gerçek parçalar – büyük kabindeki kalın sac kaynaklı konstrüksiyondan uzun makine şaselerine ve işlenmiş çelik halkalara, tamamen monte edilmiş tambur grubuna kadar.
Bock Maschinenbau, Lorch'taki tesiste endüstriyel boyamayı entegre bir imalat ve korozyon koruma sürecinin parçası olarak işletir:
Stuttgart bölgesi, Baden-Württemberg ve tüm DACH bölgesindeki tesis, makine ve araç üreticileri, EN ISO 12944'e göre kumlama ve boyamayı Lorch'ta tek elden alıyor.
Bock'ta endüstriyel boyama için kullanılan boyama kabini 25 × 7 × 6 m kullanılabilir iç boyuta sahiptir ve 50 t'a kadar ağır parçaları alır. Parçalar, üretim holünün 2×25 t vinç sistemiyle konumlandırılır ve kabine yerleştirilir.
Endüstriyel boyama, EN ISO 12944'e göre yüksek koruma süresiyle (H) C5 korozivite kategorisine kadar yapılır. Kaplama sistemi ve korozyon koruma sınıfı proje bazlı olarak teknik resme, normatif şartlara ve müşteri talimatlarına göre kararlaştırılır.
RAL'e veya müşteri talimatına göre renk tonunda ve mat ve düşük yansımalıdan parlağa kadar talep edilen parlaklık derecesinde. Müşteri bir boya üreticisi belirlerse, o üreticinin kaplama malzemeleriyle boyarız. Yürüme yüzeyleri ve yük alanları için pürüzlü yüzeyli kaymaz kaplamalar da mümkündür.
Evet, kendi fabrikamızda. Çinko önceden kumlanmış yüzeye püskürtülür; parça bu sırada yalnızca hafifçe ısınır. Yöntem, çinko banyosunda çarpılacak veya bunun için fazla büyük olan parçalar için söz konusudur.
Aynı fabrikadaki büyük hacimli bir kumlama kabininde ISO 8501-1'e göre Sa 2,5'e kadar kumlama ile; bu, EN ISO 12944'e göre korozyon koruma kaplama sistemleri için olağan yüzey hazırlığıdır. Boyama, kumlamanın hemen ardından yapılır.
Konstrüksiyon çeliği (S235, S355), ince taneli yapı çeliği ve yüksek mukavemetli yapı çeliği, kumlama ve astar sonrası Hardox ile makine parçaları, gövdeler ve döküm parçalar, kaplar ve büyük formatlı özel konstrüksiyonlar boyanır. Diğer malzemeler ve parça tipleri anlaşmaya göre boyanır.
Kaplama yapısı, hazırlık derecesi ve kaplama gereksinimleri teknik resme, normatif şartlara ve müşteri talimatlarına göre tanımlanır ve DIN EN ISO 9001:2015'e göre kalite yönetim sisteminde belgelenir. DIN EN 1090-2 EXC3'e göre kaynaklı montaj gruplarından gelen parçalarda boyama, kaynak imalatının kalite çerçevesine entegre edilebilir; muayene ve dokümantasyon gereksinimleri proje bazlı olarak belirlenir.
Lorch tesisinde; kumlama, kaynak, abkant büküm ve CNC işleme ile aynı fabrikada. Böylece EN ISO 12944'e göre kumlama ve boyama, iki işletme arasında taşıma olmadan gerçekleşir.
İlk bir değerlendirme için lütfen parça ölçülerini, malzemeyi, ağırlığı, EN ISO 12944'e göre talep edilen korozyon koruma sınıfını, renk tonunu ve kaplama yapısı veya dokümantasyona ilişkin gereksinimleri bildirin. Projeye özel bir teklif hazırlarız.