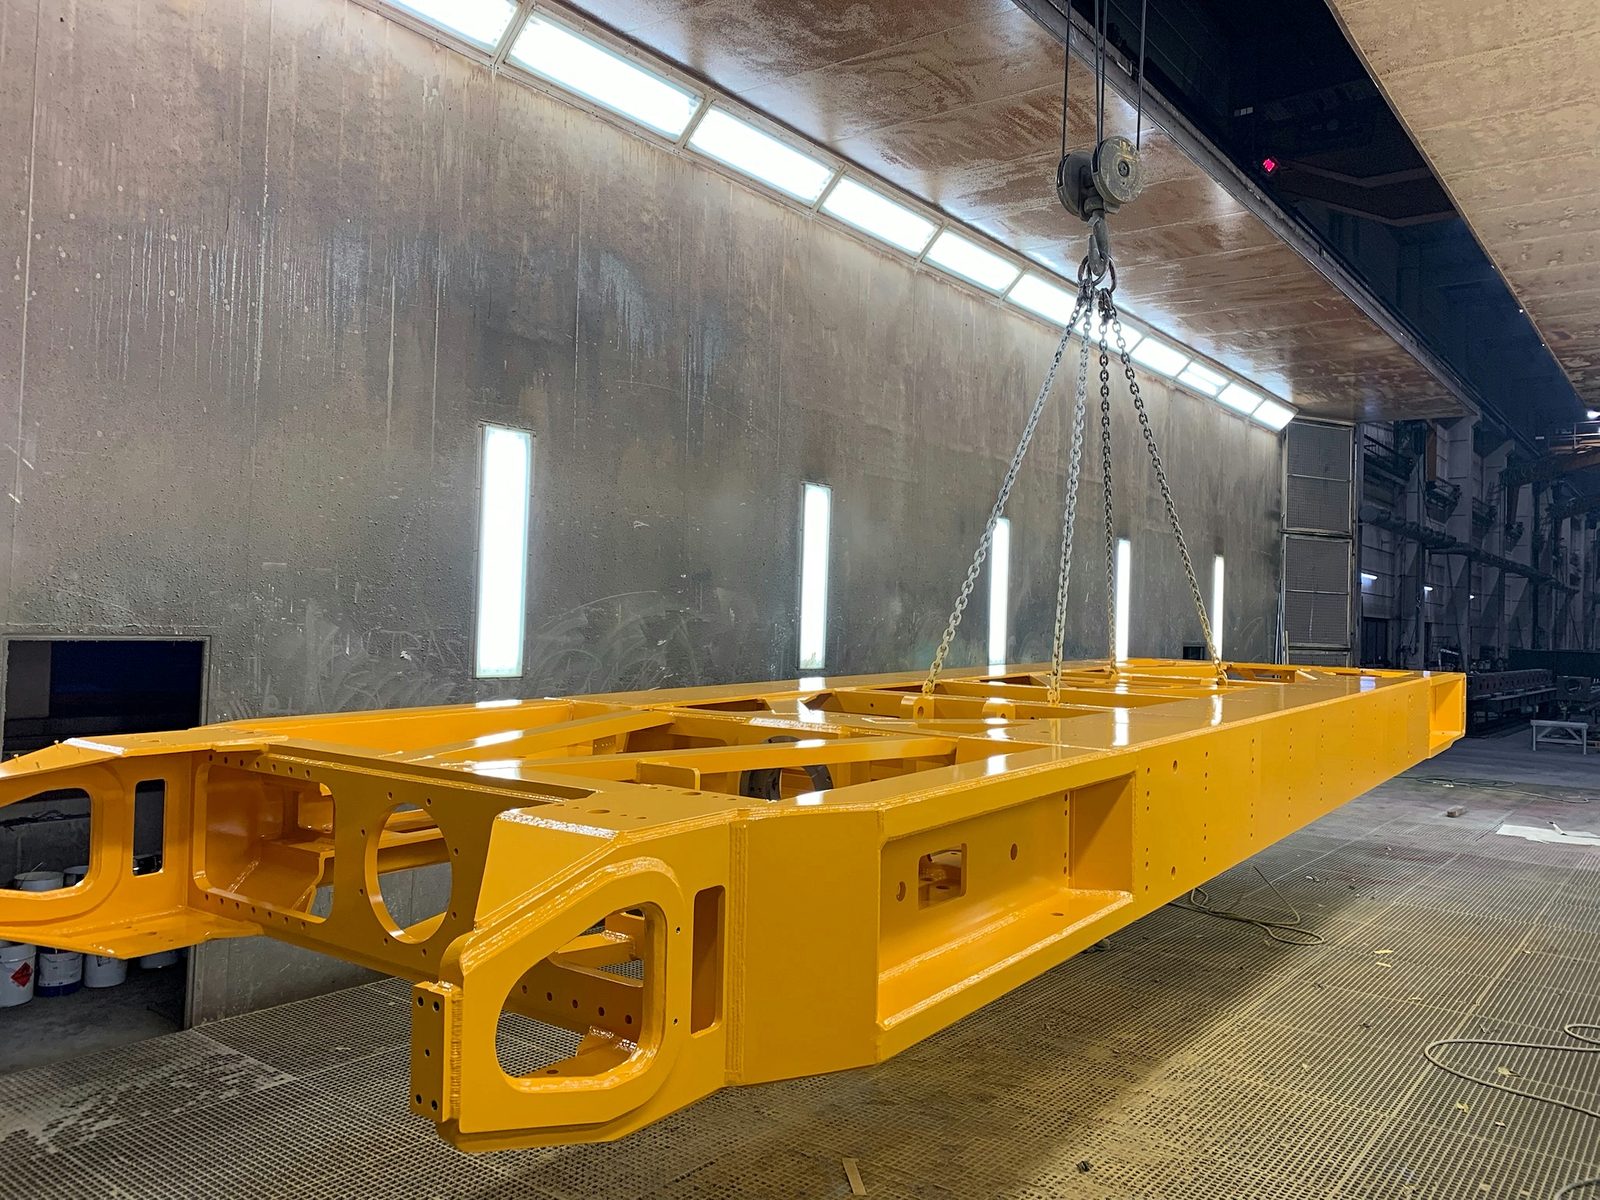
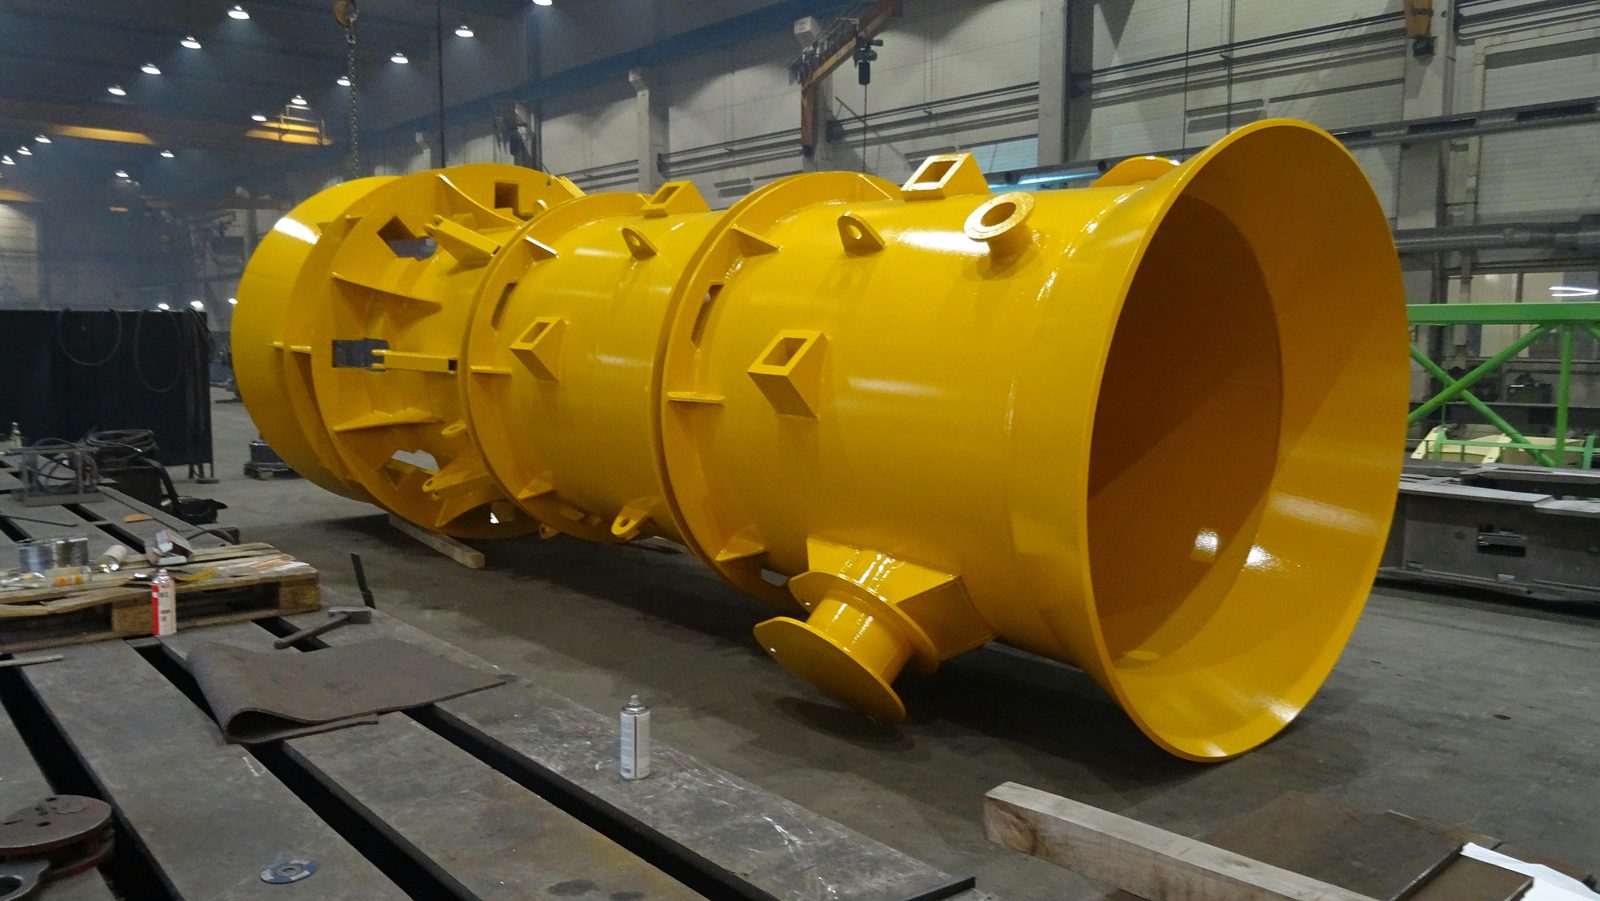
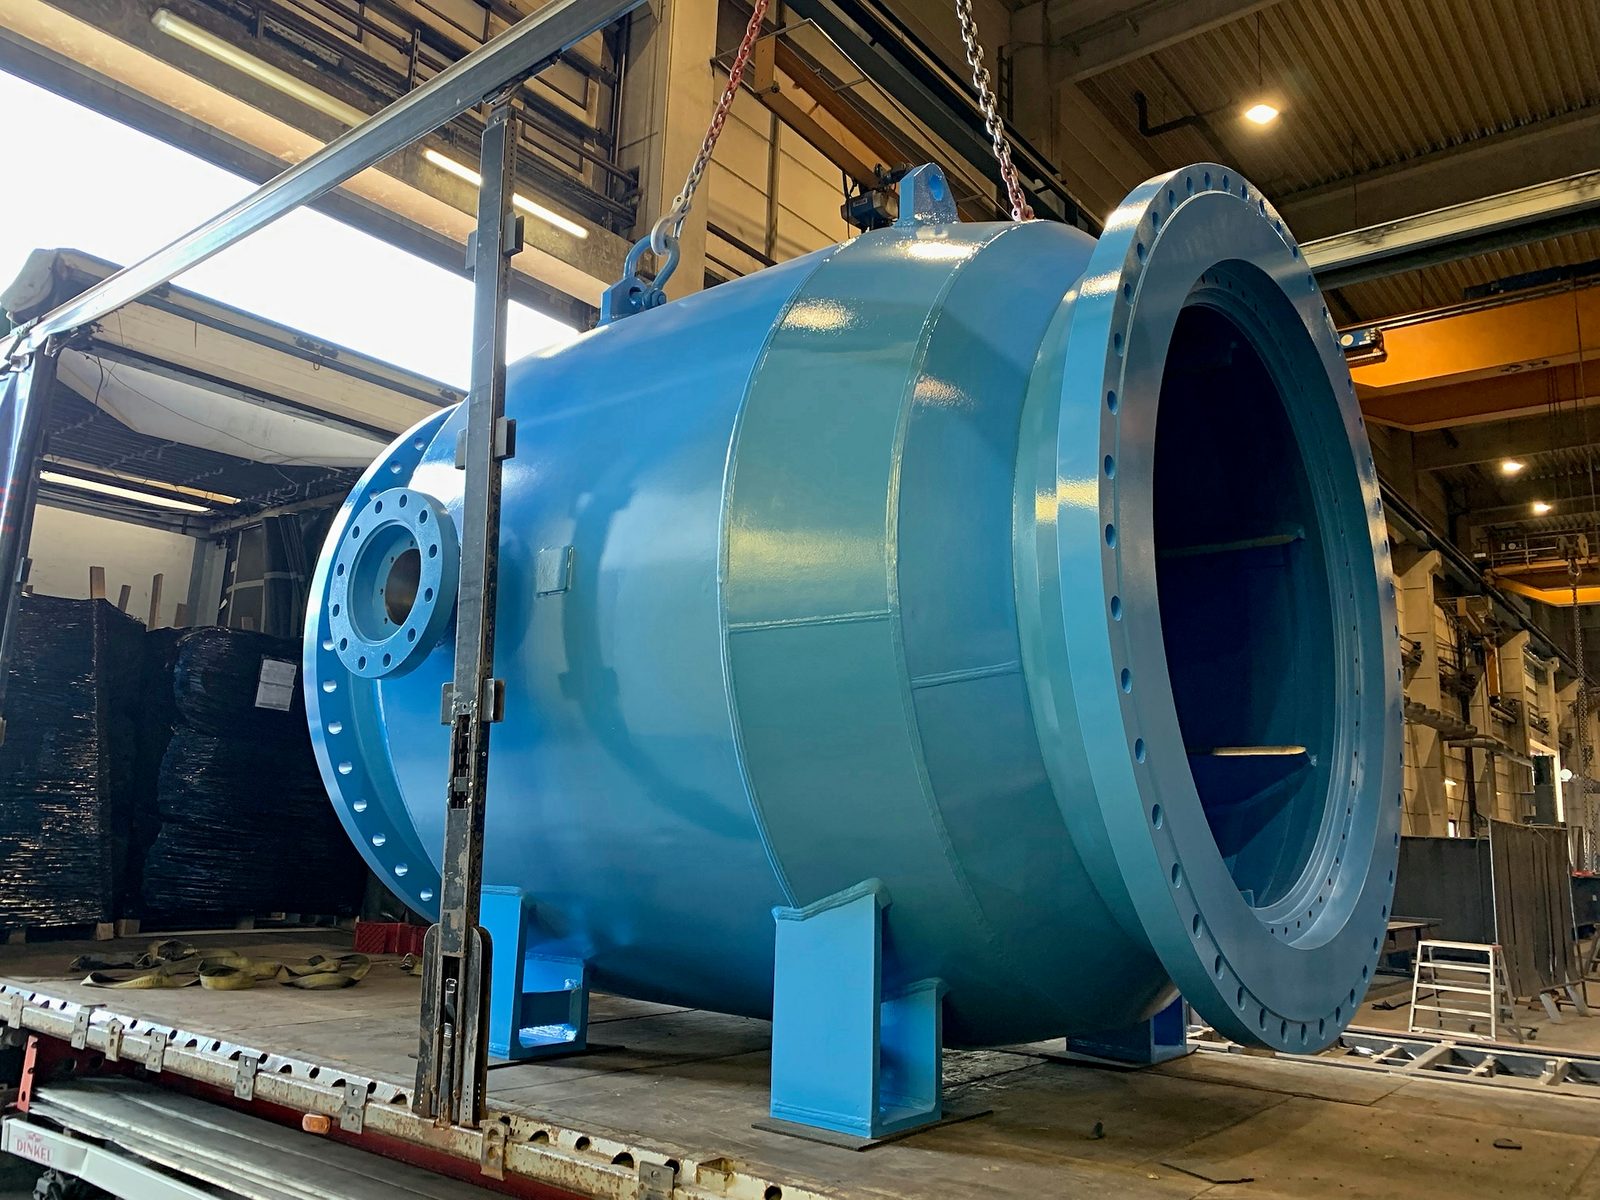
Suurten komponenttien ja raskaiden kappaleiden kestävää pinnoitusta 50 t asti – teollisuusmaalausta EN ISO 12944 mukaan 25 × 7 × 6 m kammiossa, puhallus ja maalaus yhdeltä luukulta Lorchissa — Ostalbkreis, Stuttgartin alue, Etelä-Saksa.
Suurille komponenteille ja pitkille hitsatuille rakenteille yhdellä asetuksella.
Käsittely 2×25 t nosturijärjestelmällä suoraan hitsaamosta ja CNC-työstöstä.
Kerrosjärjestelmä ja korroosioluokka vaatimuksen mukaan – C5 asti pitkällä suoja-ajalla (H).
Pinnan esikäsittelyä ilman välikuljetusta – lyhyet läpimenoajat.
Hitsaus, särmäys, CNC-työstö, puhallus ja maalaus samassa tehtaassa.
Laadunhallintaa ISO 9001:2015 mukaan, sertifioitu hitsausyritys DIN EN 1090-2 EXC3 mukaan.
Teollisuusmaalaus palvelee teräsrakenneosien ja hitsattujen rakenteiden kestävää korroosionestoa. Maalaus tehdään EN ISO 12944 mukaan – kansainvälisen standardin, joka määrittelee korroosionestoluokat, kerrosjärjestelmät sekä pinnan esikäsittelyn ja pinnoiteaineiden vaatimukset.
Bockilla maalaus tehdään suurkammiossa, joka pystyy vastaanottamaan myös suurikokoiset hitsatut rakenteet, koneenosat, säiliöt ja erikoiskomponentit. Hiekkapuhallus pinnan esikäsittelynä on käytettävissä samassa tehtaassa – siirto ja käsittely hoituvat talon omalla nosturijärjestelmällä.
Maalaus on upotettu sertifioituun laadunhallintajärjestelmään DIN EN ISO 9001:2015 mukaan. Kerrosrakenne, tartuntapinnan valmistelun vaatimukset ja dokumentointivelvoitteet sovitaan projektikohtaisesti piirustuksen, standardien ohjeiden ja asiakkaan ohjeiden mukaan.
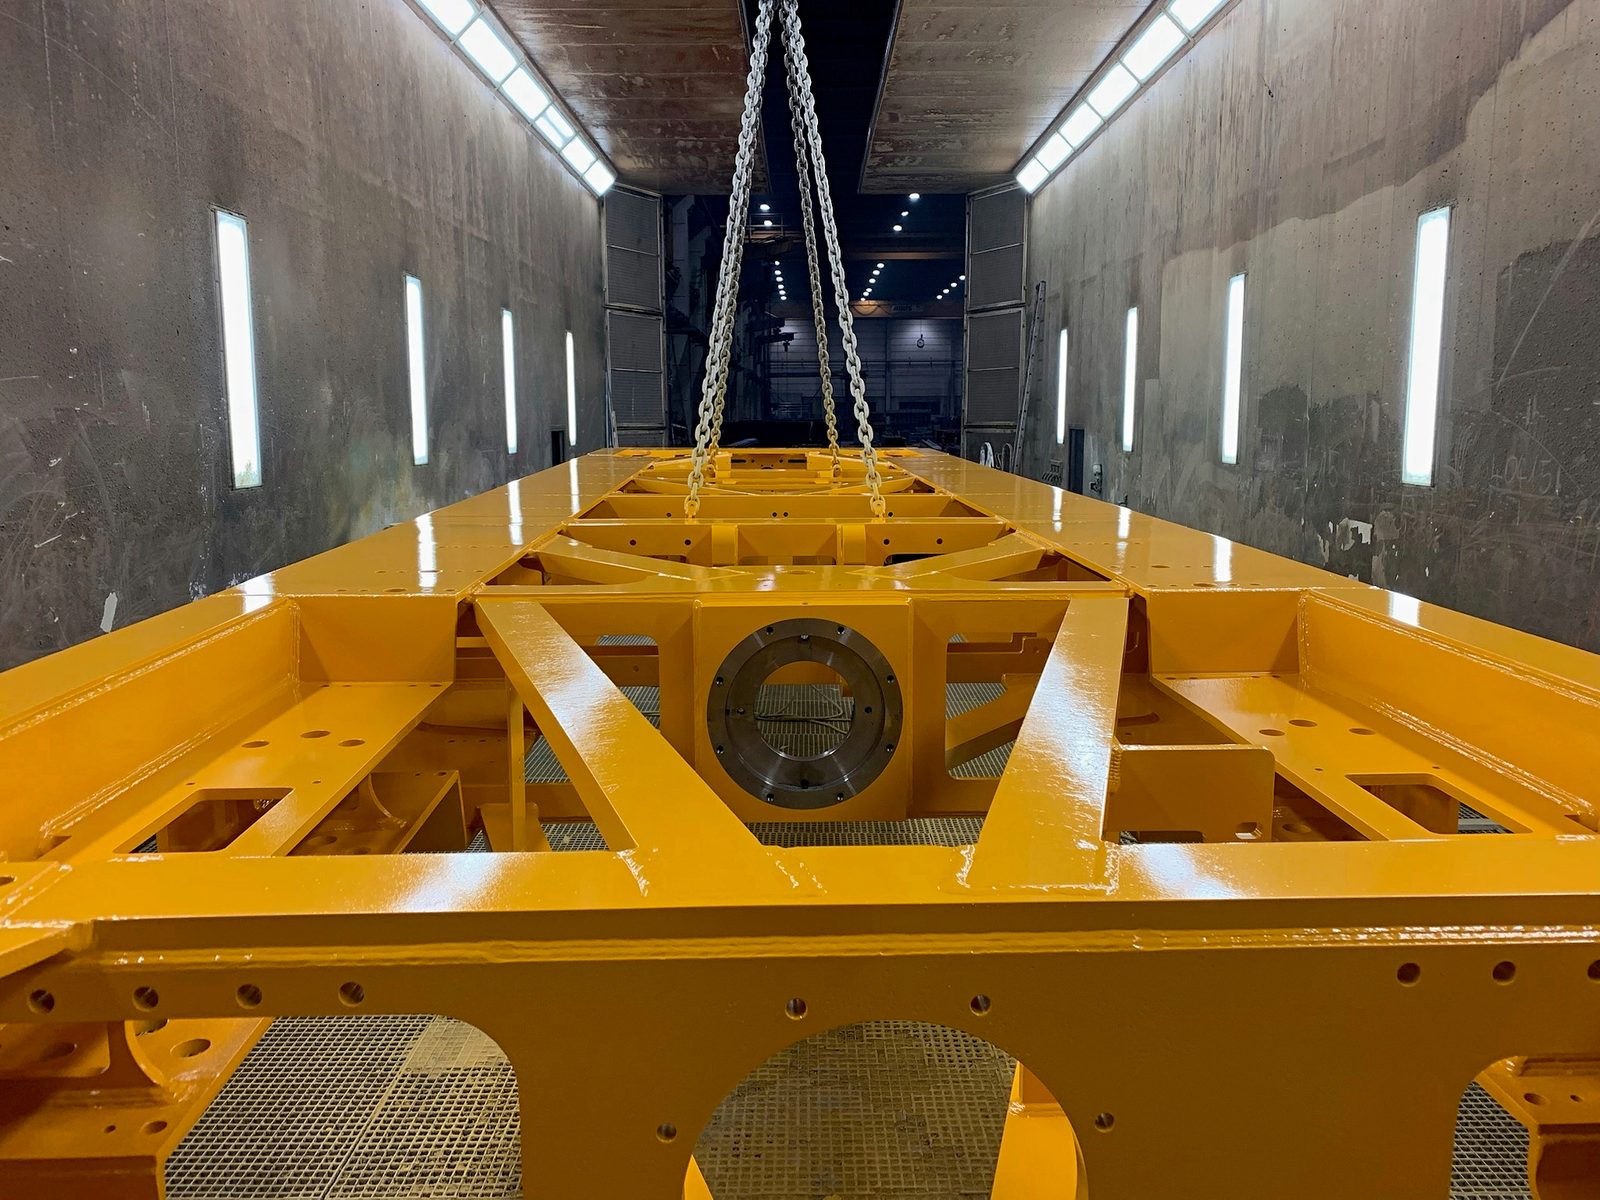
Teollisuusmaalaus Bockilla etenee kuudessa vaiheessa: vastaanotto ja suojaus, puhallus Sa 2,5 asti, puhdistus ja pohjamaalaus, väli- ja pintamaalaus, kerrospaksuuden mittaus ja lastaus.
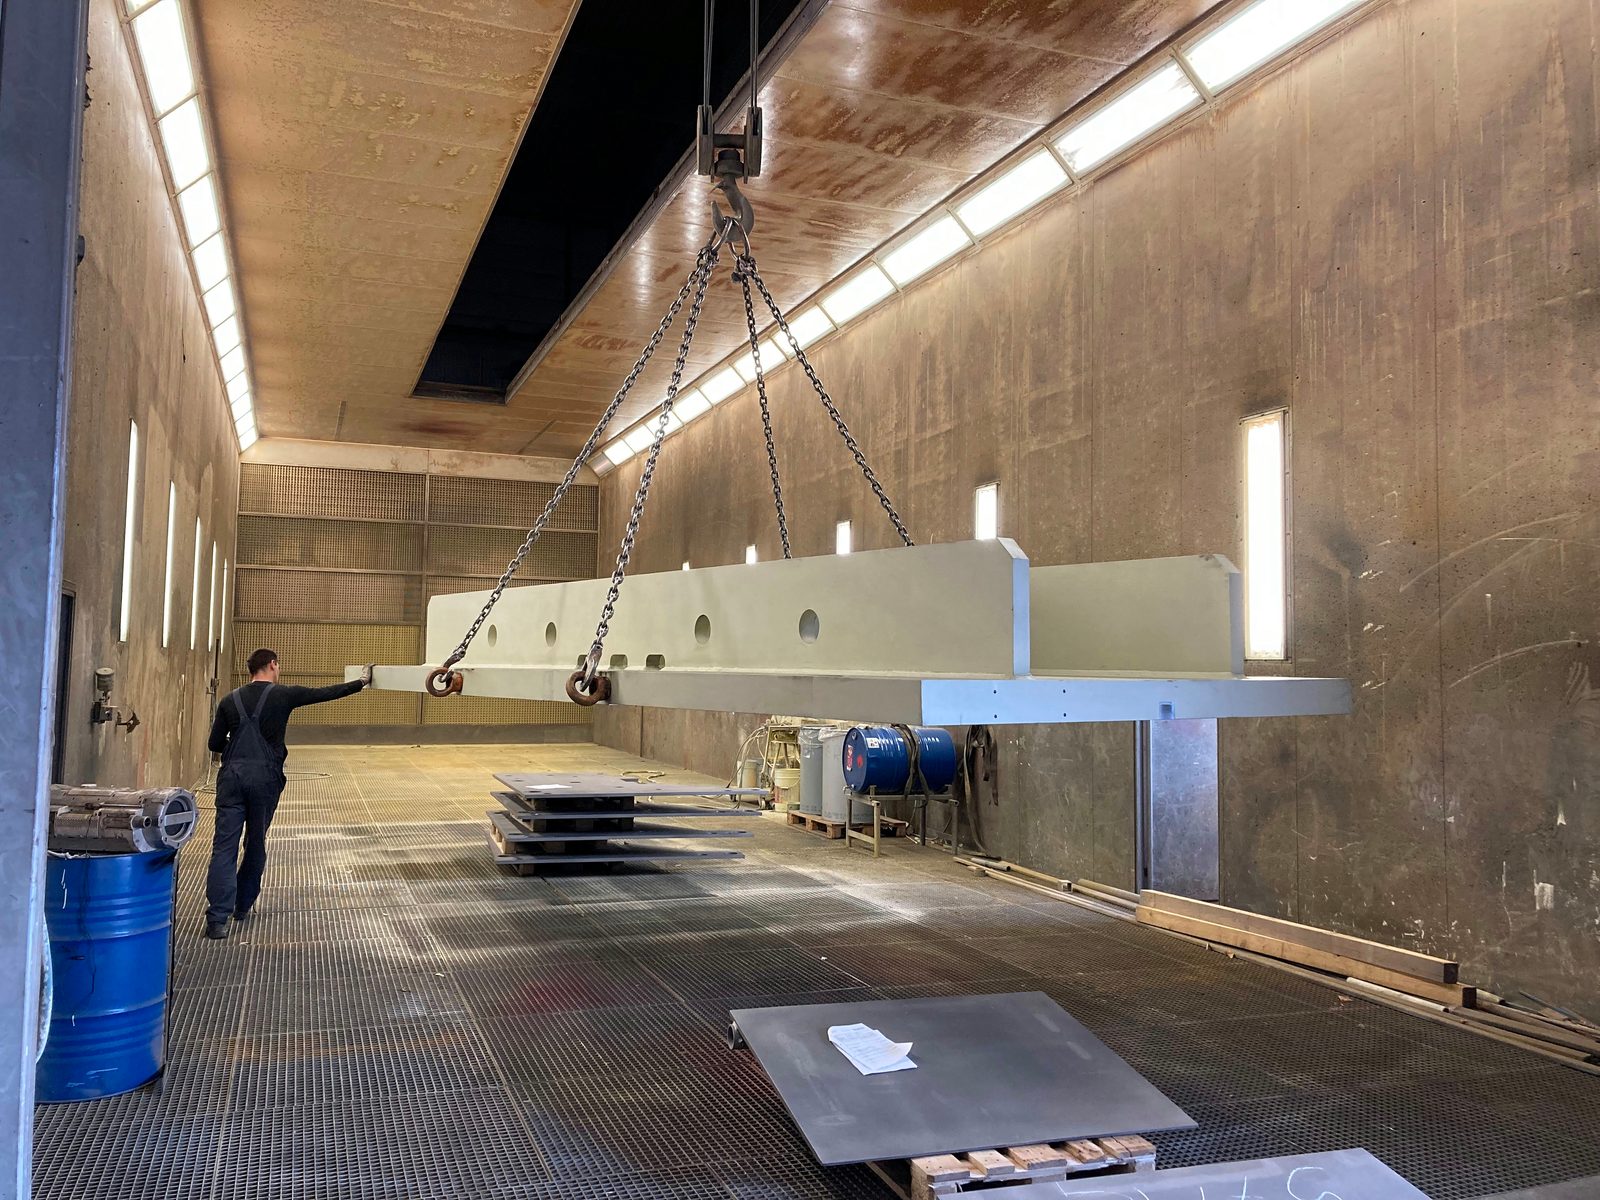
Kappale tulee valmistushallin nosturijärjestelmällä suoraan hitsaamosta tai CNC-työstöstä. Sovituspinnat, porareiät ja kierteet, joiden on jäätävä maalaamattomiksi, suojataan.
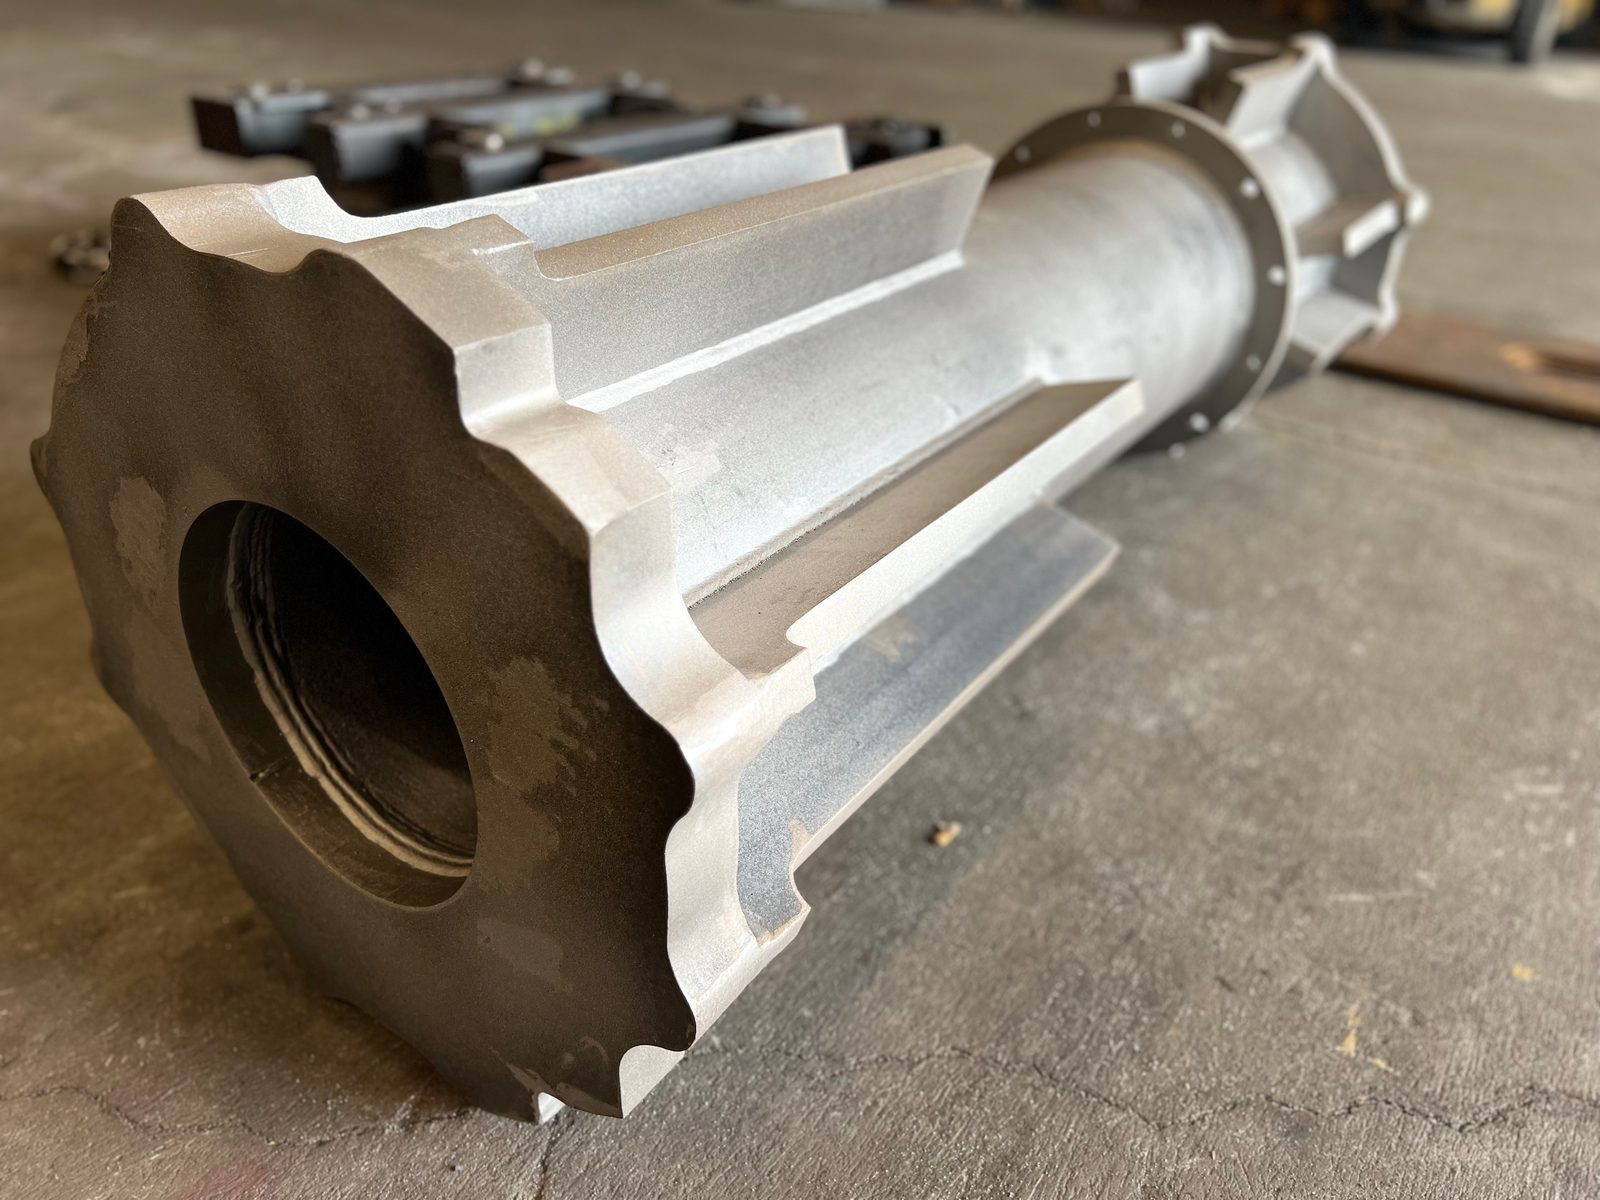
Suurpuhalluskammiossa pinta puhalletaan teräsrakeella tai korundilla puhtausasteeseen Sa 2,5 ISO 8501-1 mukaan. Sen jälkeen hilse, ruoste ja vanhat pinnoitteet on poistettu.
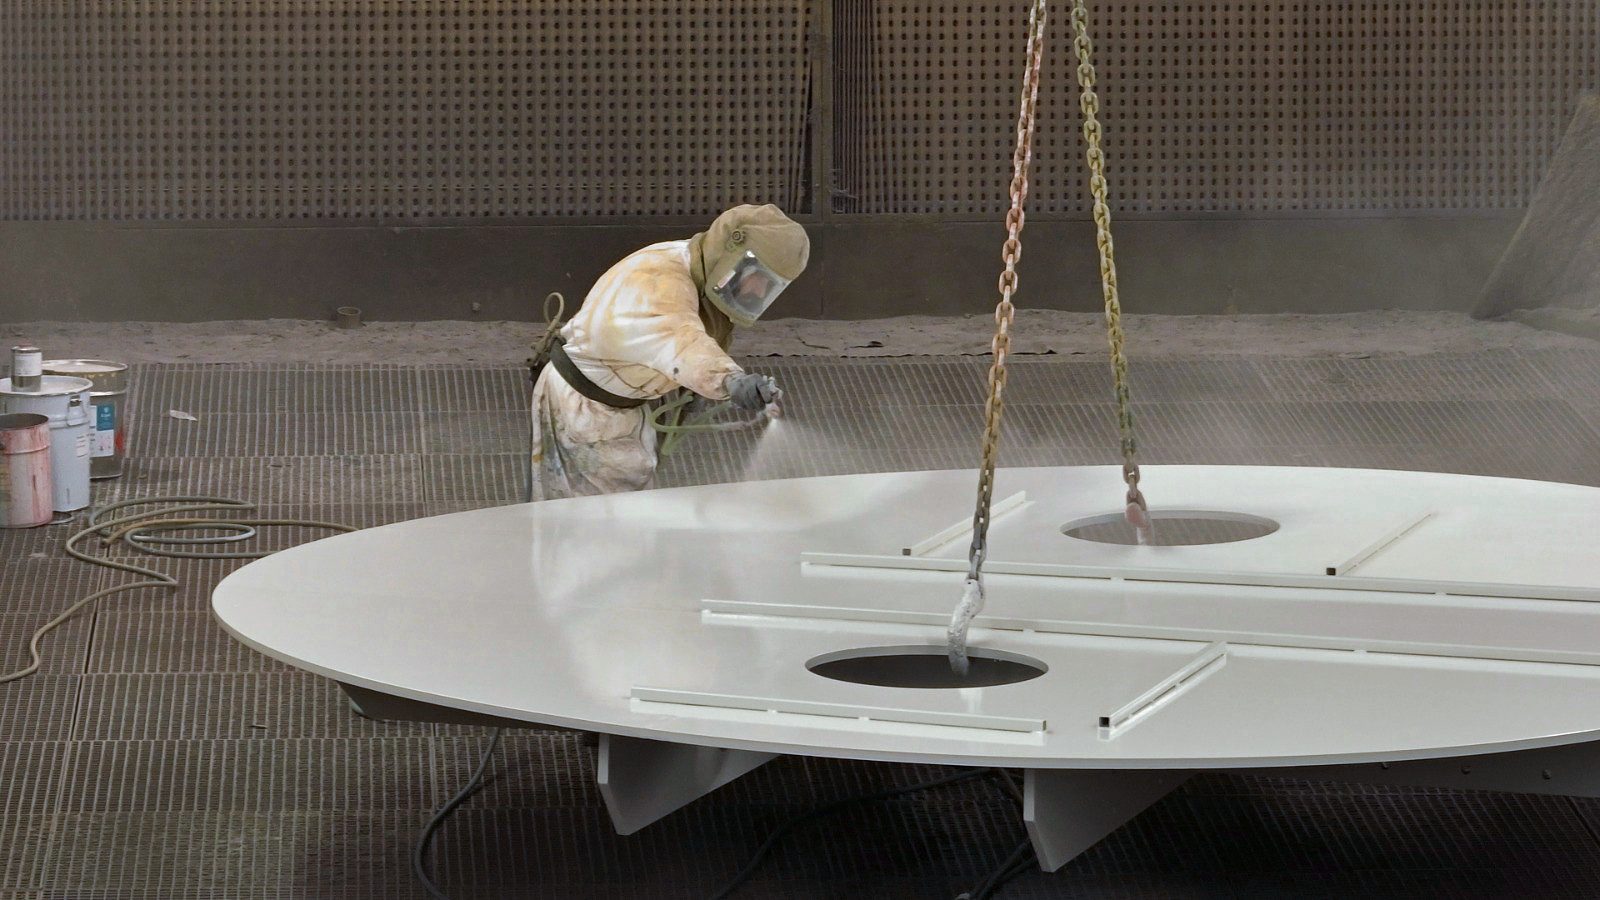
Välittömästi ennen maalausta pinta puhdistetaan ohenteella. Pinnoitejärjestelmän ensimmäisenä kerroksena seuraa pohjamaali.
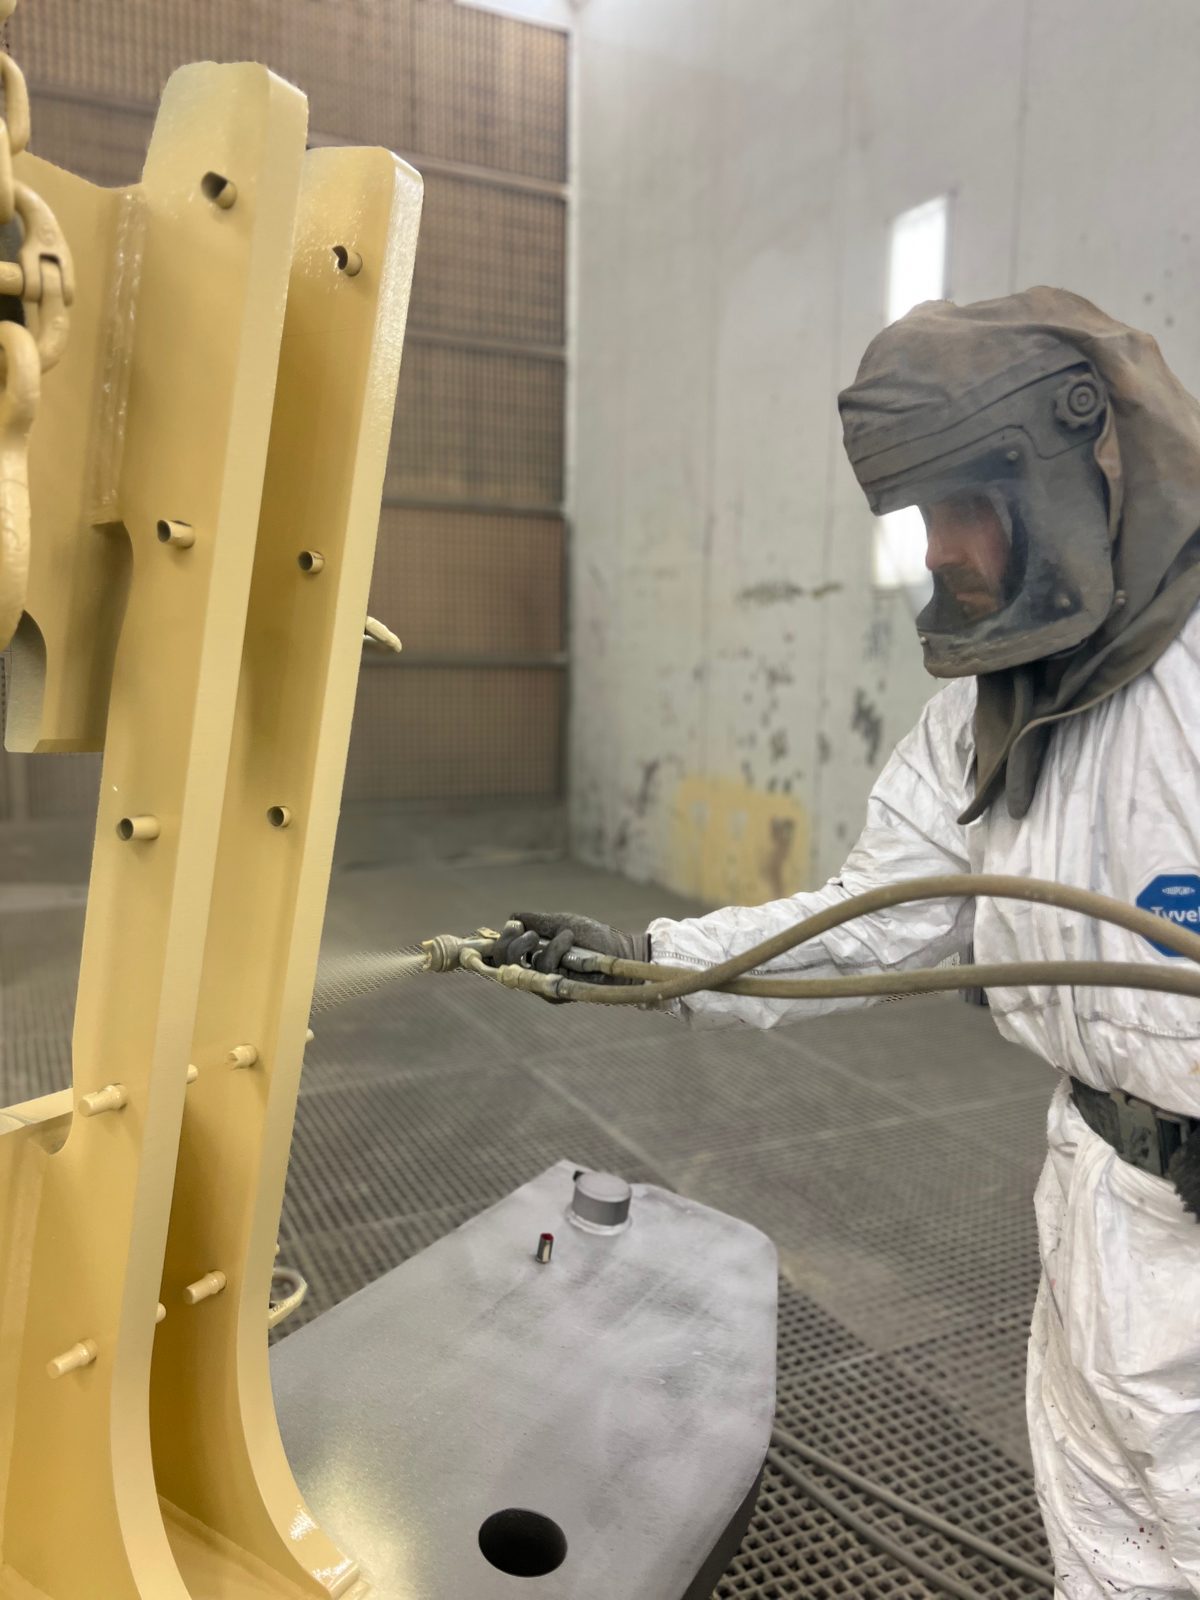
Välimaali ja pintamaali rakentavat kerrosjärjestelmän EN ISO 12944 mukaan – värisävyltään RAL-järjestelmän tai asiakkaan määrityksen mukaan ja vaaditussa kiiltoasteessa. Jokainen kerros kuivuu ennen kuin seuraava levitetään.
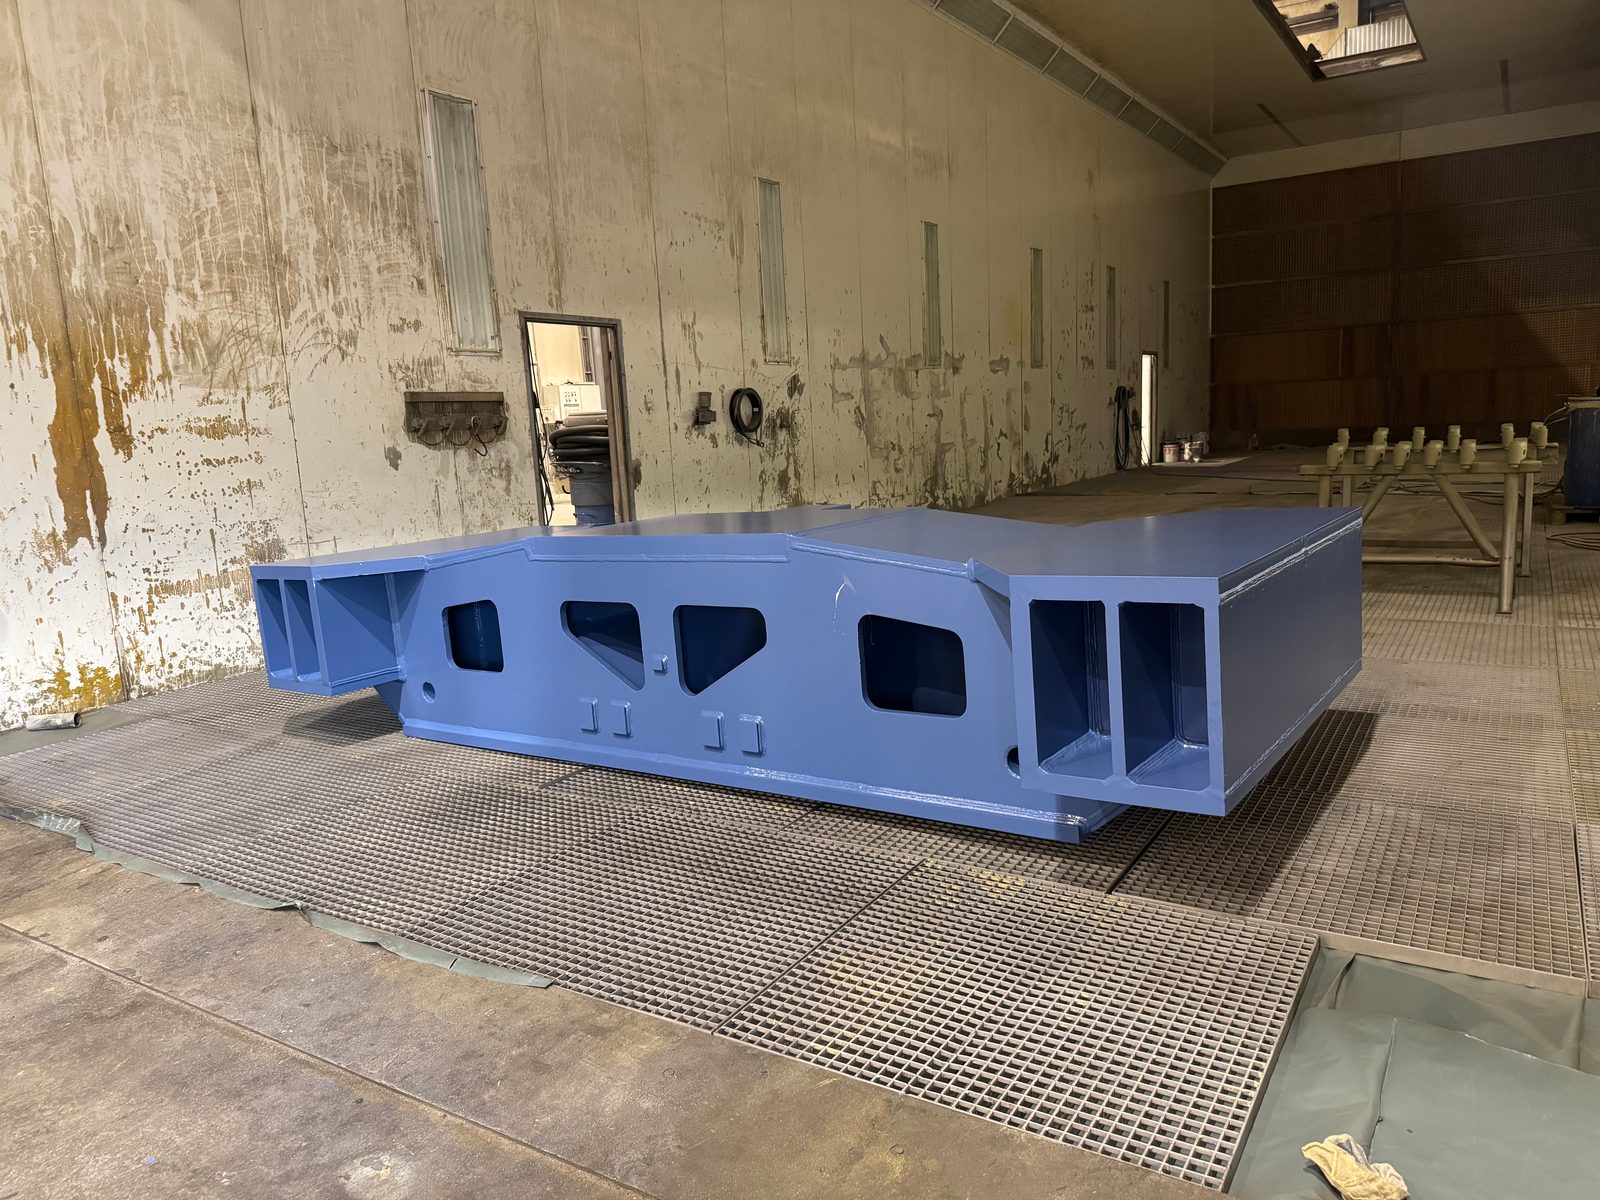
Kuivakalvon paksuus mitataan. Pyynnöstä kirjaamme sen yhdessä esikäsittelyasteen ja kerrosrakenteen kanssa toimitusdokumentaatioon.
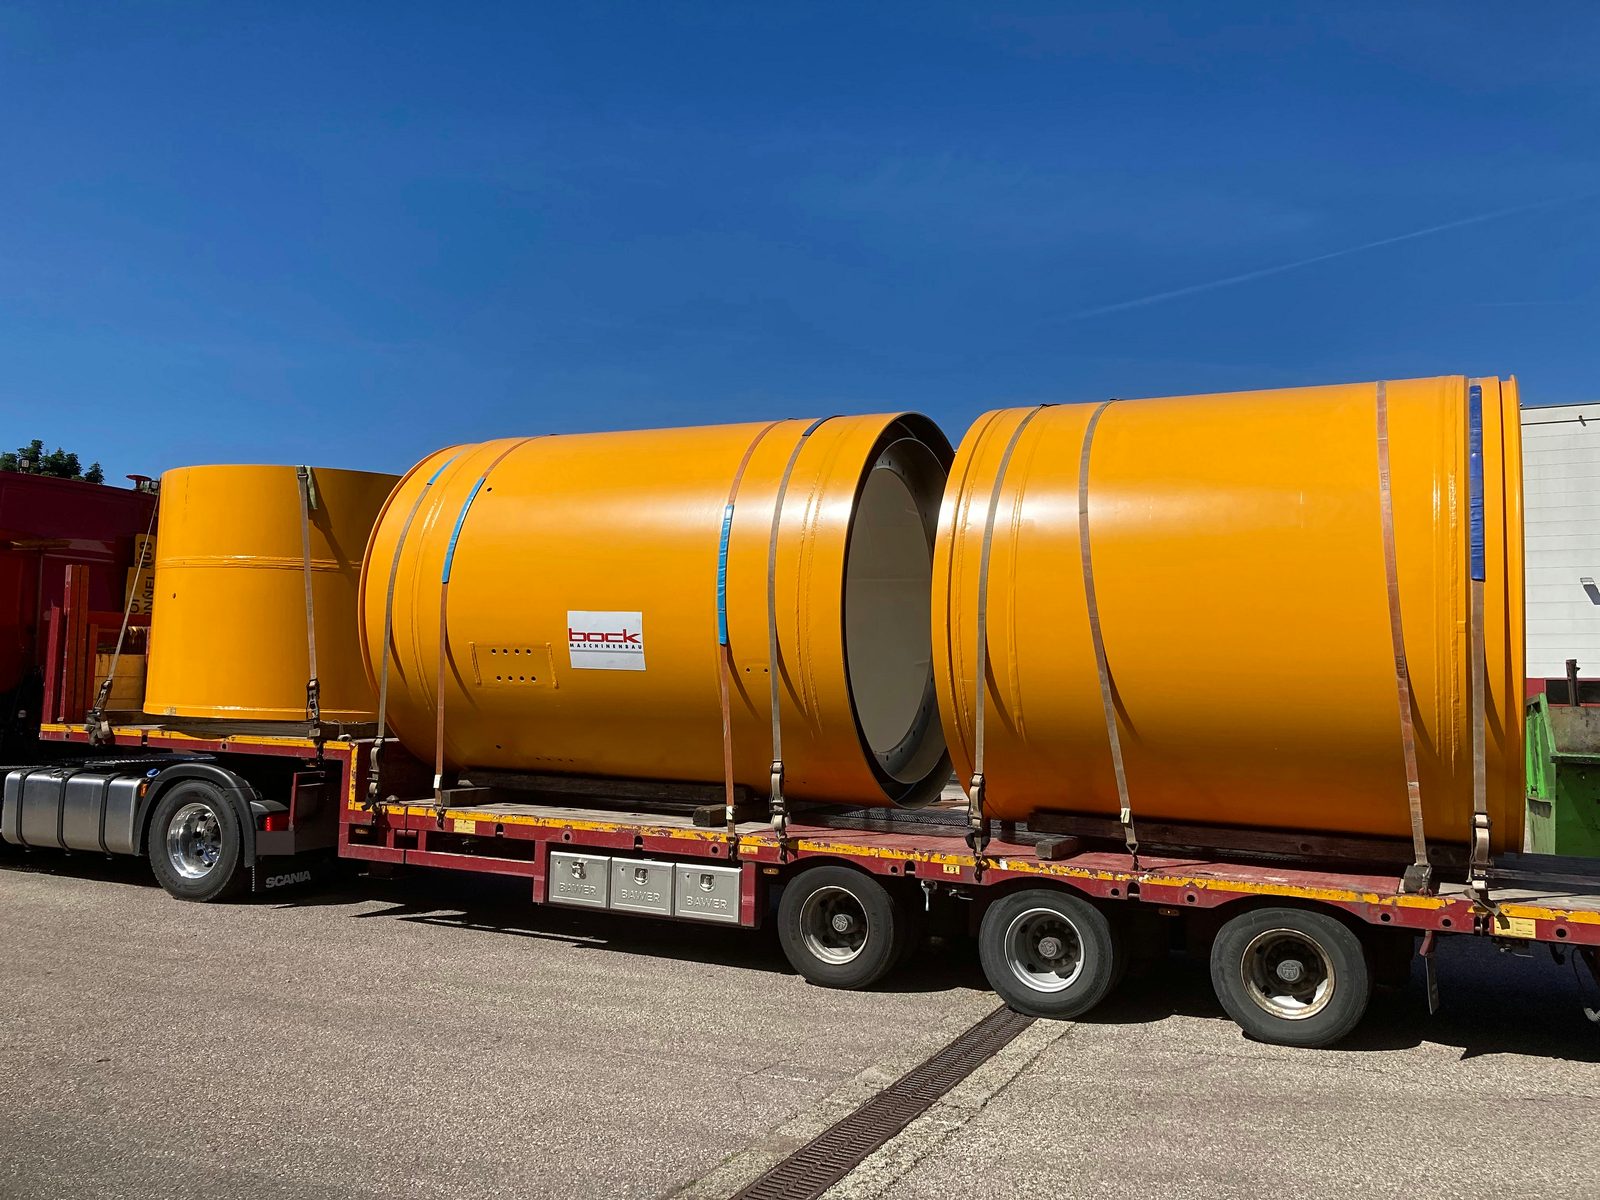
Suojaukset poistetaan, maalattu kappale lastataan ja varmistetaan kuljetusta varten.
2×25 t nosturijärjestelmä tuo raskaat kappaleet 50 t asti suoraan hitsaamosta ja CNC-työstöstä maalauskammioon.
Kerrosrakenne ja korroosioluokka määritetään piirustuksen ja asiakkaan ohjeiden mukaan – C5 asti pitkällä suoja-ajalla (H).
Hiekkapuhallus Sa 2,5 asti edeltää maalausta välittömästi – ilman välikuljetusta kolmansille osapuolille.
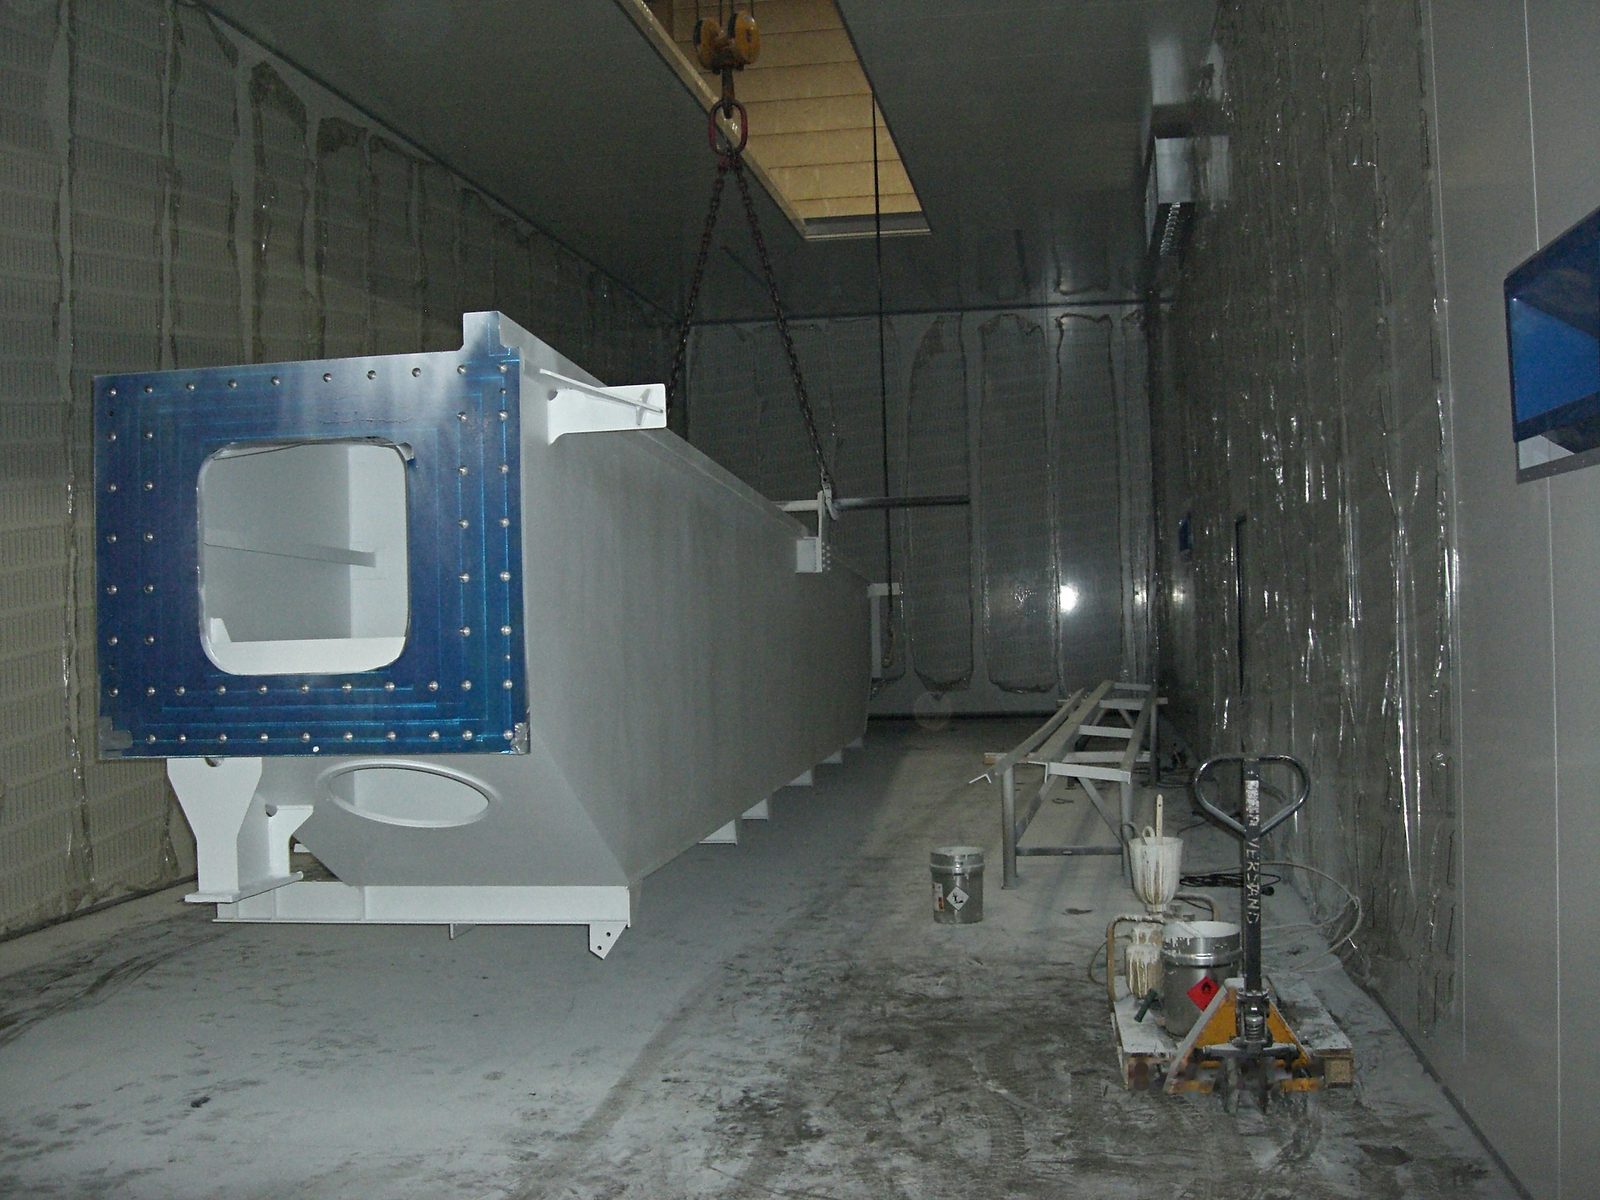
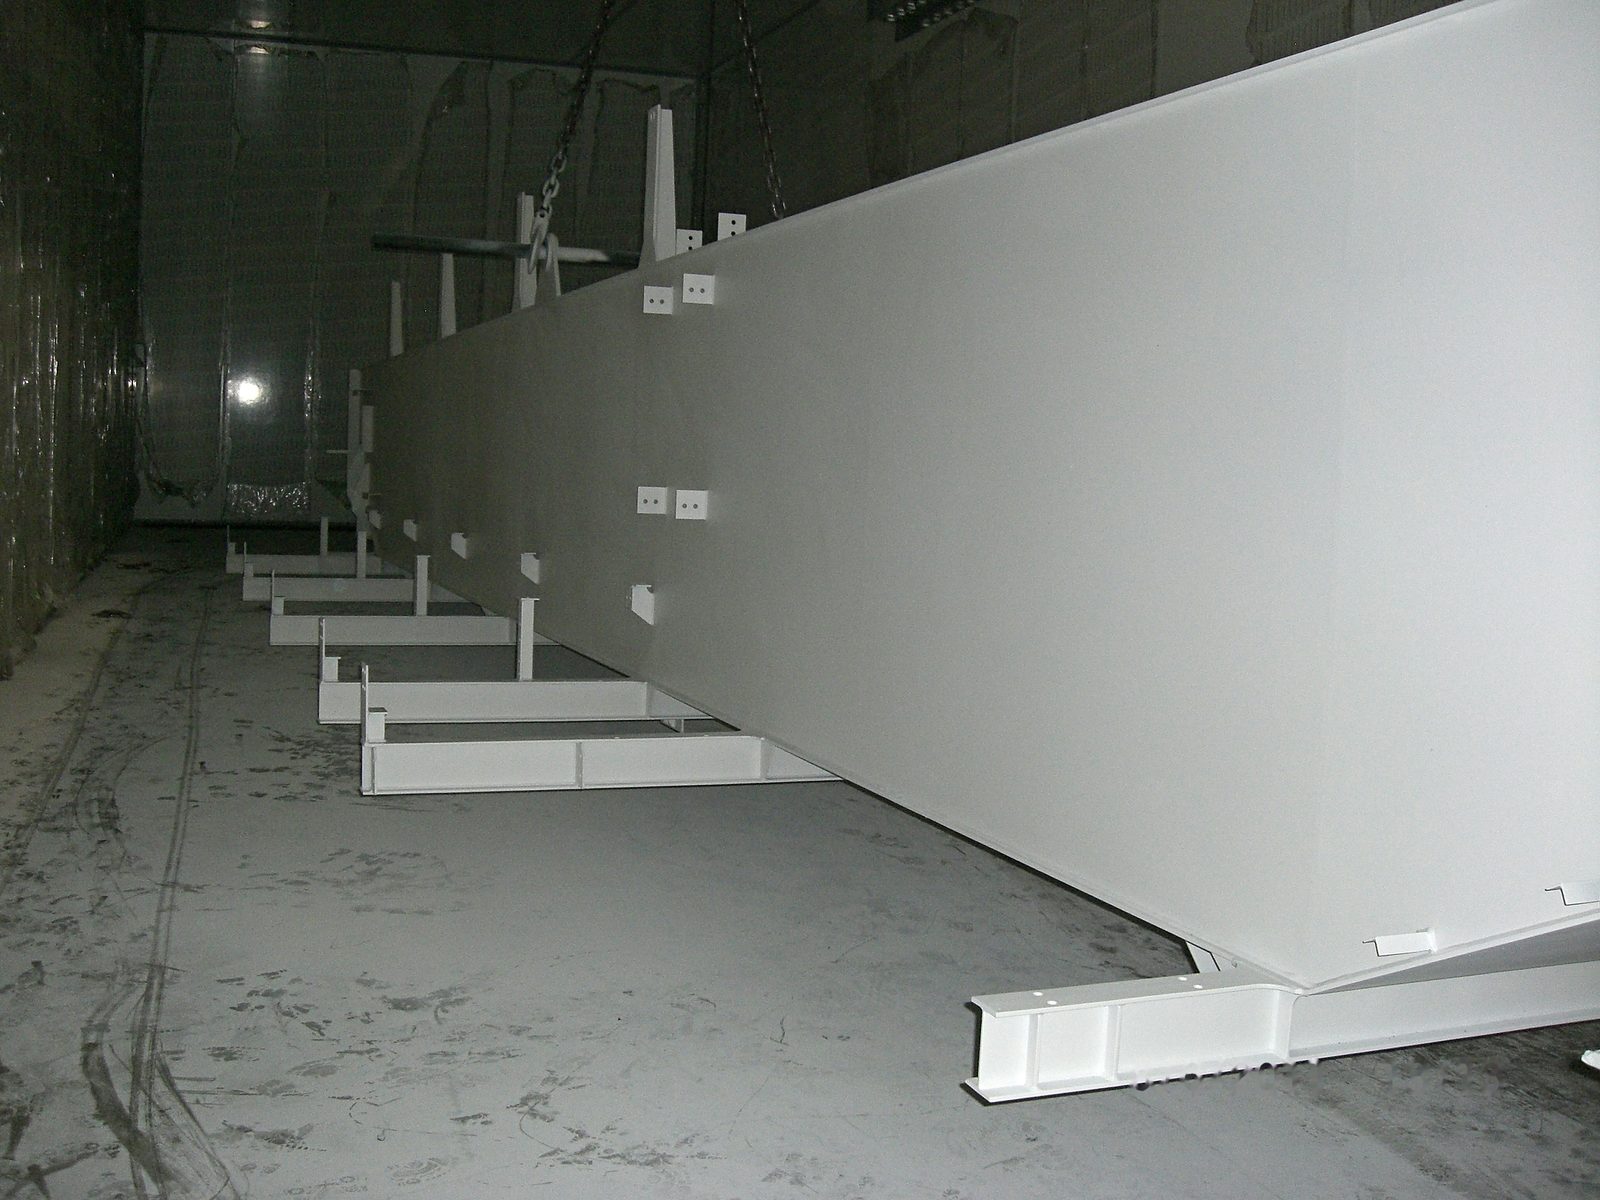
Bockin maalauskammion käytettävä sisämitta on 25 × 7 × 6 m. Nämä mitat mahdollistavat suurten komponenttien, pitkien hitsattujen rakenteiden ja suurikokoisten koneenelinten vastaanoton, joita varten vakiomaalauskammioita ei ole mitoitettu.
Valmistushallin 2×25 t nosturijärjestelmällä raskaita kappaleita 50 t asti voidaan paikoittaa turvallisesti ja tuoda kammioon. Se poistaa erilliset kuljetustapahtumat ja lyhentää läpimenoaikaa hitsauksen, puhalluksen ja maalauksen välillä.
| Parametri | — |
|---|---|
| Kammion pituus | 25 m |
| Kammion leveys | 7 m |
| Kammion korkeus | 6 m |
Kestävästi tarttuva maalaus edellyttää määriteltyä pinnan esikäsittelyä. Bockilla hiekkapuhallus Sa 2,5 asti on käytettävissä suurpuhalluskammiossa suoraan omassa talossa.
Sa 2,5 on puhtausaste, jota EN ISO 12944 edellyttää useimpien korroosionestokerrosjärjestelmien perustaksi. Koska puhalluskammio ja maalauskammio sijaitsevat samassa tehtaassa, välikuljetukset jäävät pois – komponentit maalataan välittömästi puhalluksen jälkeen.
Puhalluskammiolla on samat suurkammiomitat kuin maalauskammiolla ja se on mitoitettu raskaille kappaleille 50 t asti.
Liekkiruiskusinkityksessä sinkki sulatetaan liekissä ja ruiskutetaan puhallettuun teräspintaan. Sinkkikerros suojaa terästä katodisesti – kuten kuumasinkitys, mutta ilman sinkkiallasta.
Kappale lämpenee tällöin vain vähän. Siksi menetelmä soveltuu hitsatuille rakenteille, jotka vääntyisivät sinkkialtaassa, kappaleille, jotka ovat liian suuria sinkkialtaaseen, sekä sinkittyjen pintojen korjaamiseen hitsauksen jälkeen.
Pinta esikäsitellään omassa puhalluskammiossa; kuljetusta ulkopuoliseen sinkityslaitokseen ei tarvita.
Pyynnöstä sinkkikerros pohjamaalataan ja pintamaalataan samassa tehtaassa. Tämä ruiskusinkityksestä ja pinnoitteesta koostuva duplex-järjestelmä syntyy ilman kuljetusta sinkittämön ja maalaamon välillä.
Bockin maalaus soveltuu laajalle kirjolle teräsrakenneosia ja materiaaleja:
Maalausjärjestelmä, kerrosrakenne sekä tartuntapinnan ja korroosionestoluokan vaatimukset määritetään projektikohtaisesti EN ISO 12944 ja asiakkaan ohjeiden mukaan.
Värityksen ja kerrosrakenteen otamme piirustuksesta ja pinnoitusmäärityksestä. Maalaamme muun muassa:
Jos maalinvalmistajaa ei ole määritetty, valitsemme pinnoitejärjestelmän korroosioluokan ja käyttöolosuhteiden mukaan.
Bockin maalausvalmistus on upotettu sertifioituun laadunhallintajärjestelmään DIN EN ISO 9001:2015 mukaan. Kerrosrakenne, esikäsittelyaste ja pinnoitusvaatimukset määritellään ja dokumentoidaan piirustuksen, standardien ohjeiden ja asiakkaan ohjeiden mukaan.
EN ISO 12944 asettaa vaatimukset teräsrakenteiden korroosionestolle pinnoitejärjestelmien avulla – mukaan lukien korroosioluokat, kerrospaksuudet, esikäsittelyasteet ja odotetut suoja-ajat. Konkreettinen korroosionestoluokka ja kerrosjärjestelmä sovitaan projektivaatimusten mukaan.
Komponenteille, jotka valmistetaan osana sertifioituja hitsattuja kokoonpanoja DIN EN 1090-2 EXC3 mukaan, maalaus voidaan upottaa hitsausvalmistuksen ylemmän tason laatukehykseen. Tarkastus- ja dokumentointivaatimukset määritetään projektikohtaisesti.
Maalaus ei ole Bockilla erillinen vaihe, vaan osa integroitua valmistuskulkua. Seuraavat edeltävät prosessit voidaan yhdistää samassa tehtaassa:
Komponentteja ei siten vain maalata, vaan ne voidaan myös hitsata, muovata, lastuta ja puhaltaa – projektivaatimuksen mukaan saman tehtaan sisällä.
Teollisuusmaalausta käytetään Bockilla siellä, missä vaaditaan kestävää korroosionestoa suurikokoisiin tai raskaisiin teräsrakenneosiin:
Teollisuusmaalaus on käytettävissä kokonaisten kokoonpanojen viimeisenä valmistusvaiheena – myös vastapainoille ja muille raskaille työkonekomponenteille sekä komponenteille, jotka on hitsattu, CNC-työstetty ja puhallettu samassa tehtaassa.
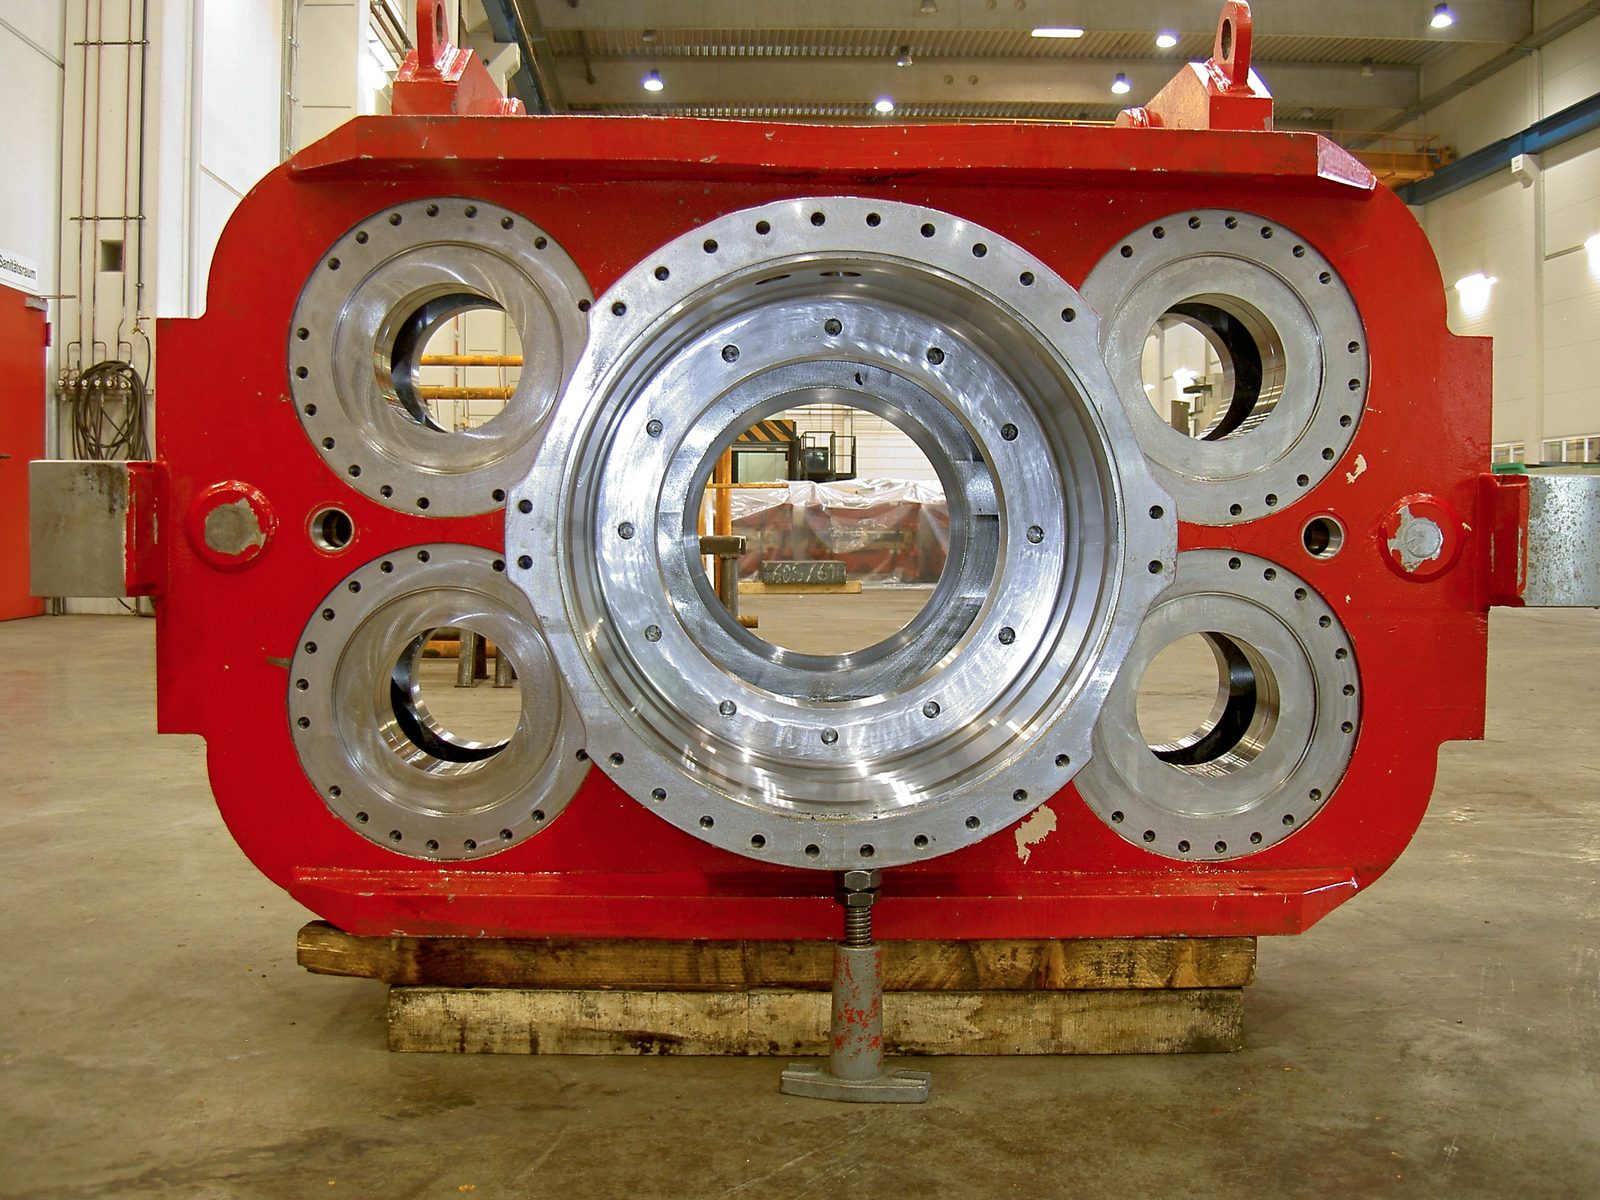
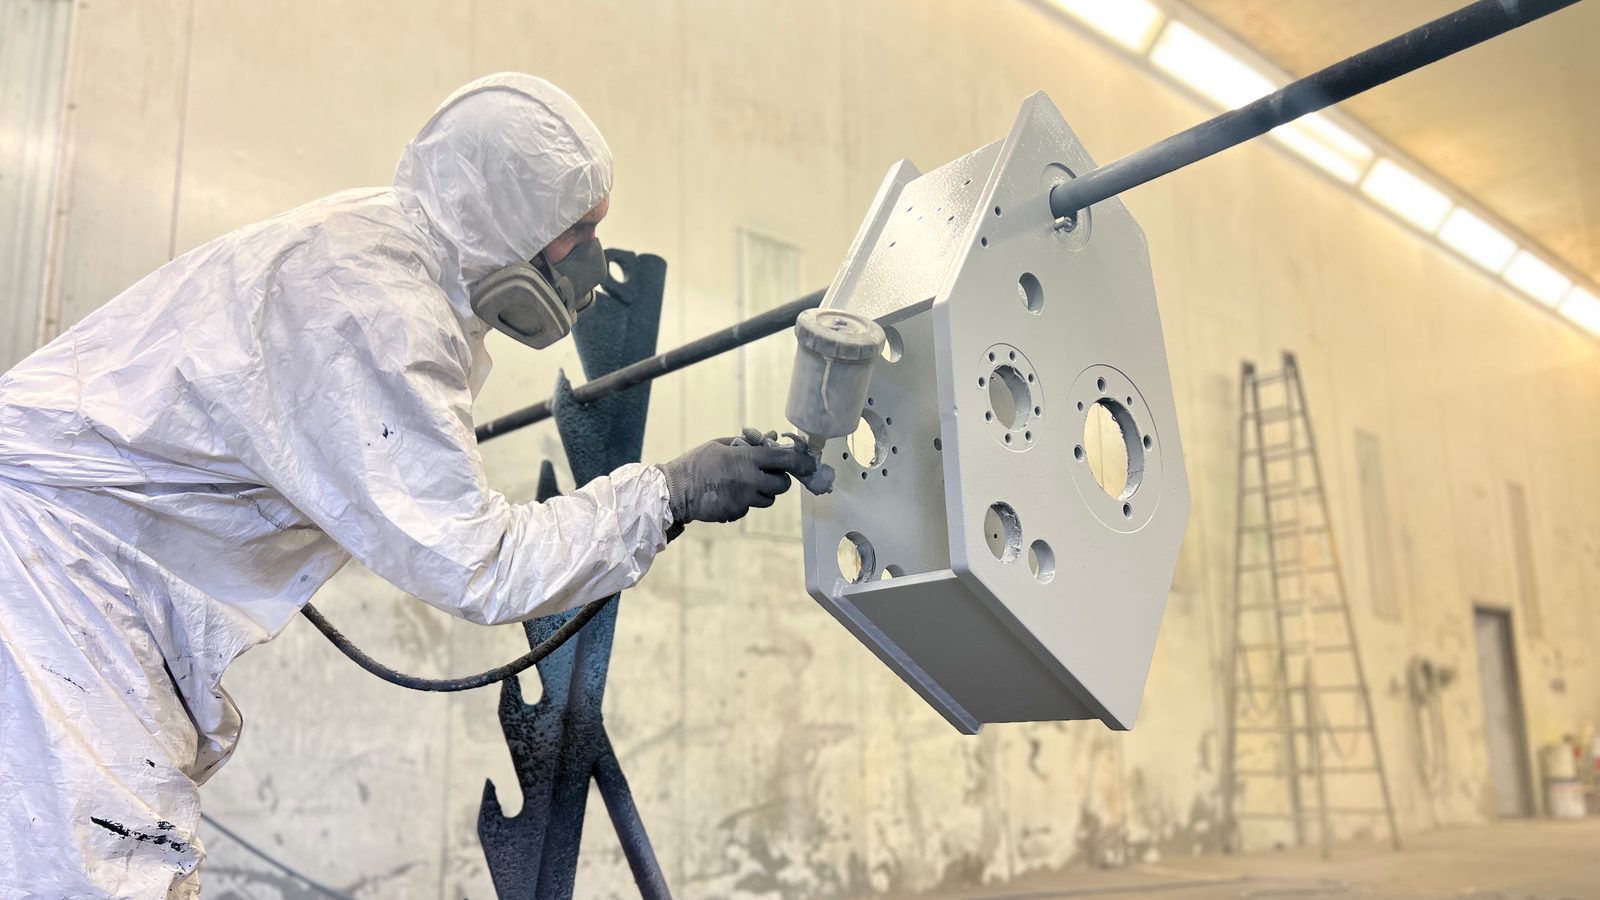
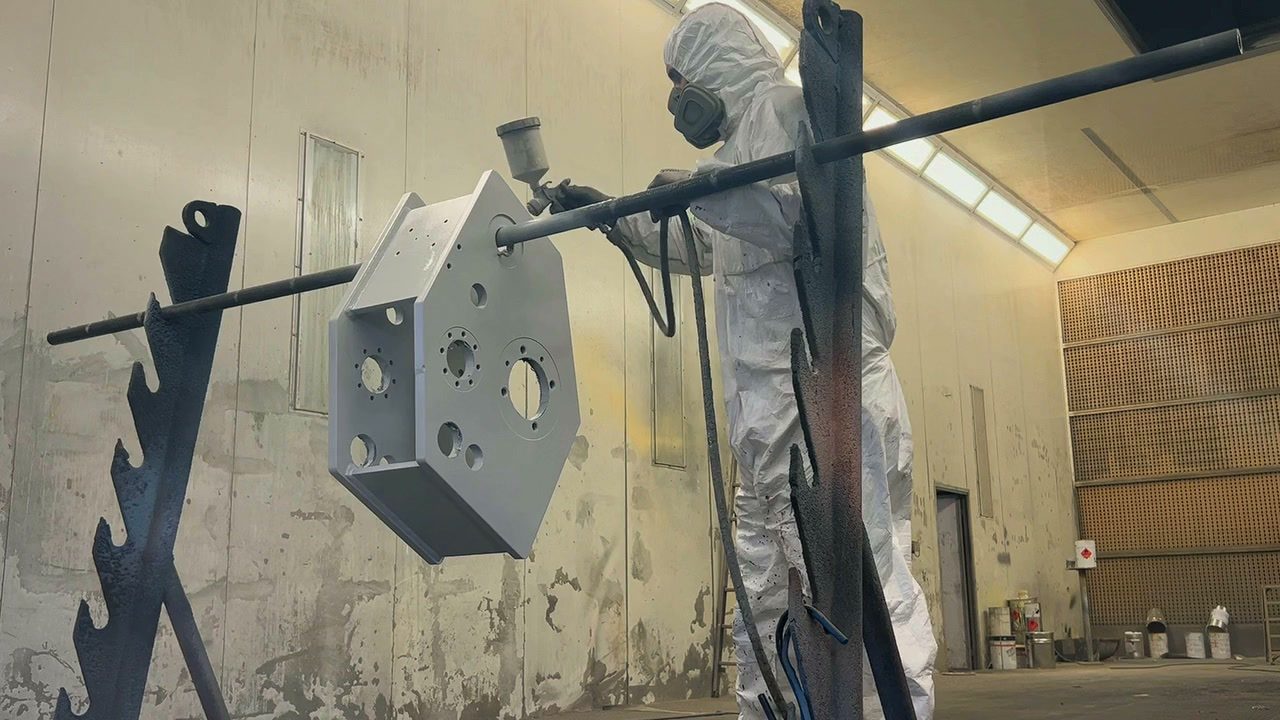
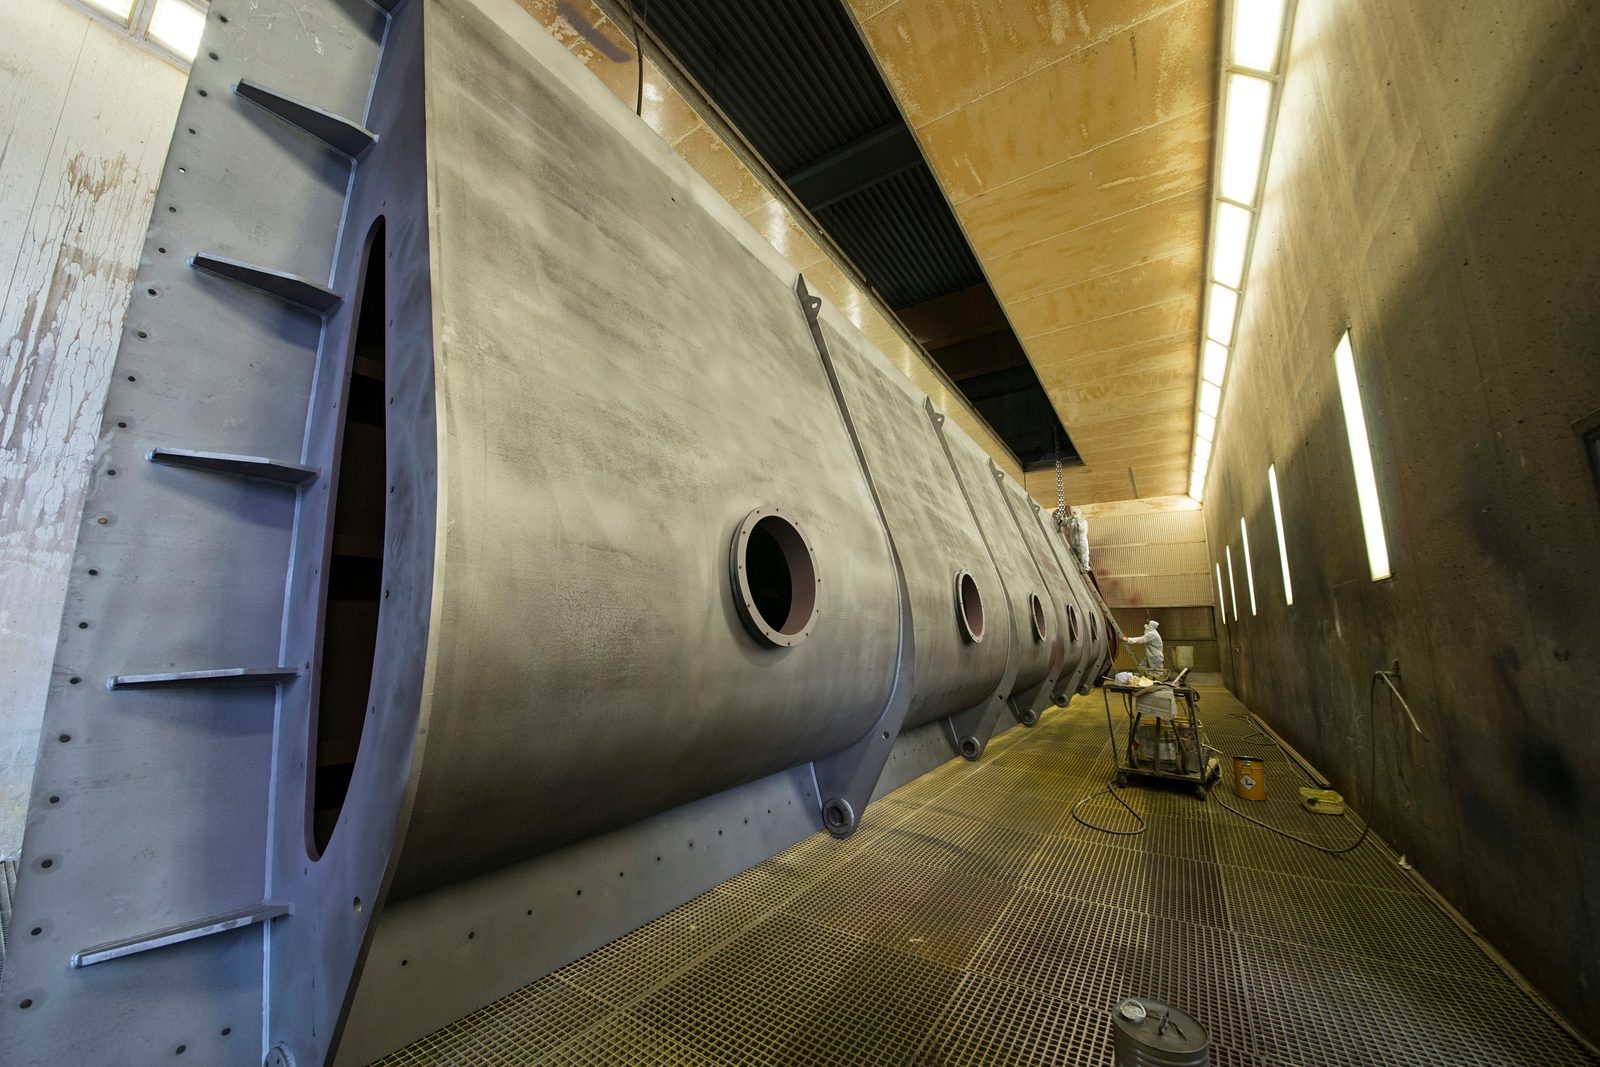
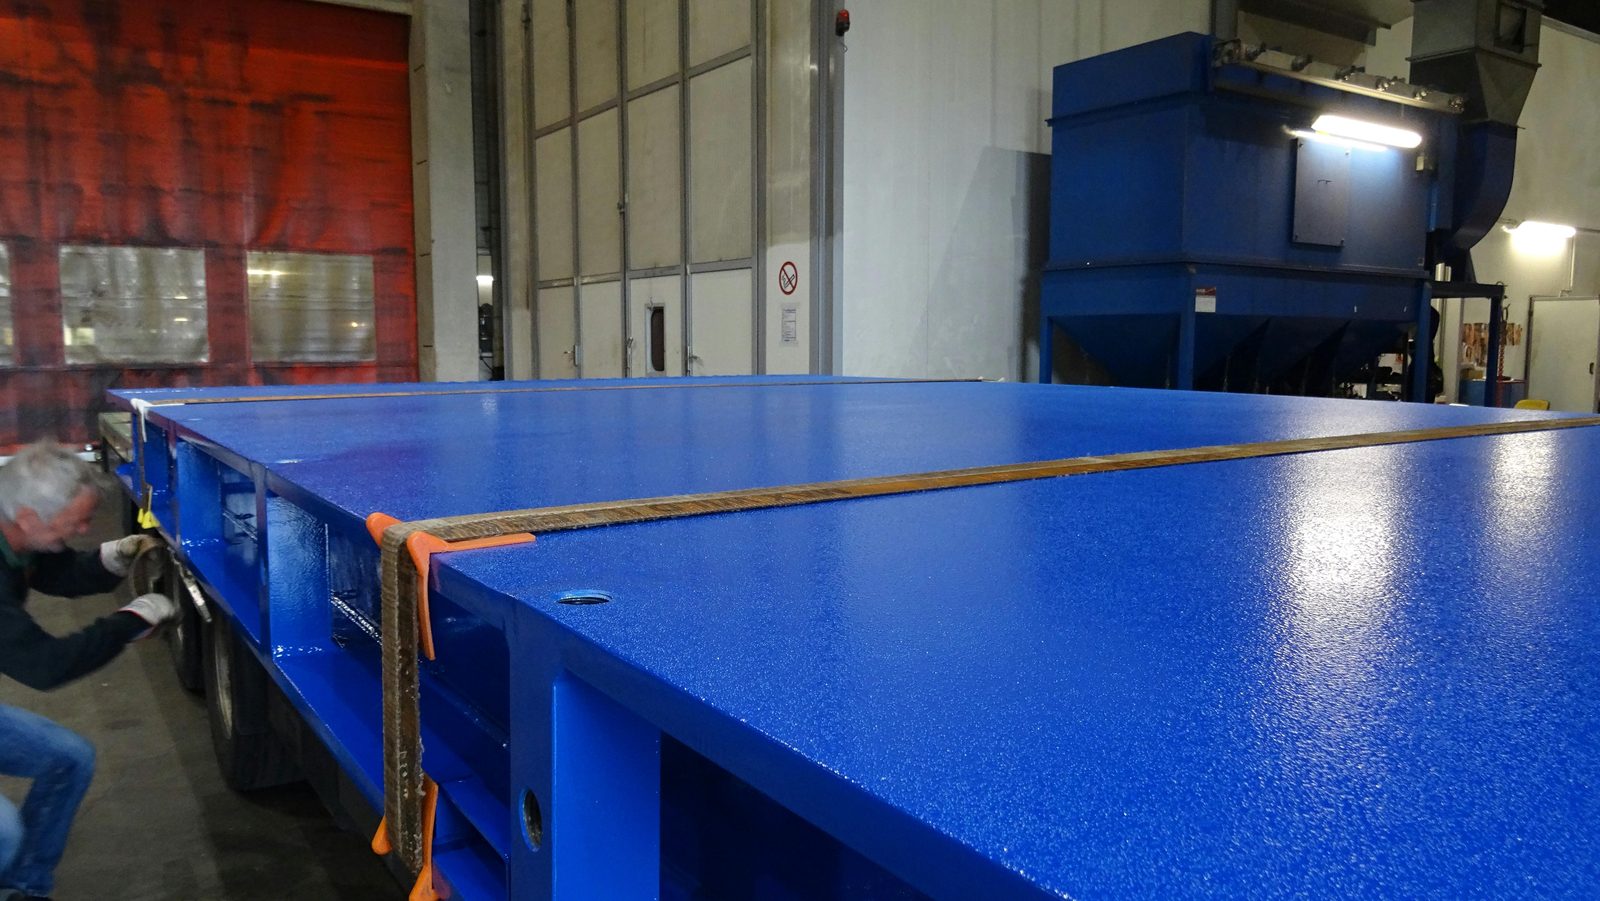
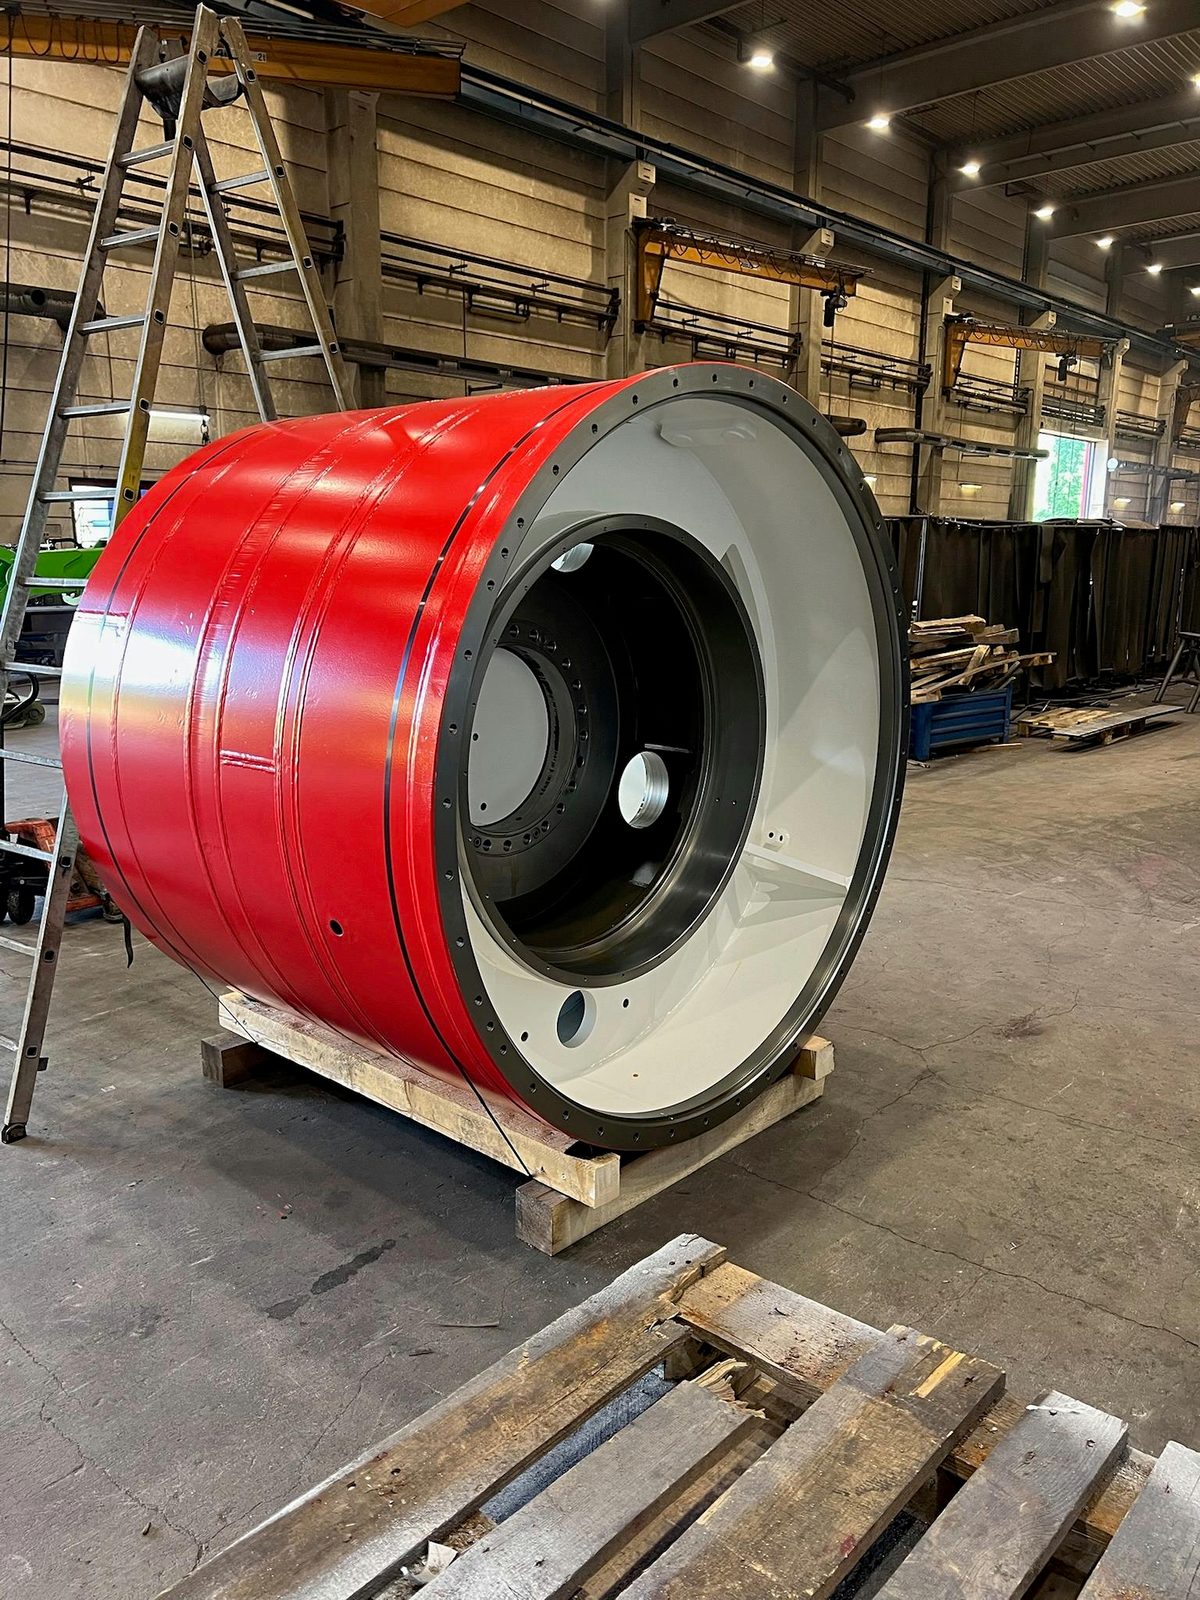
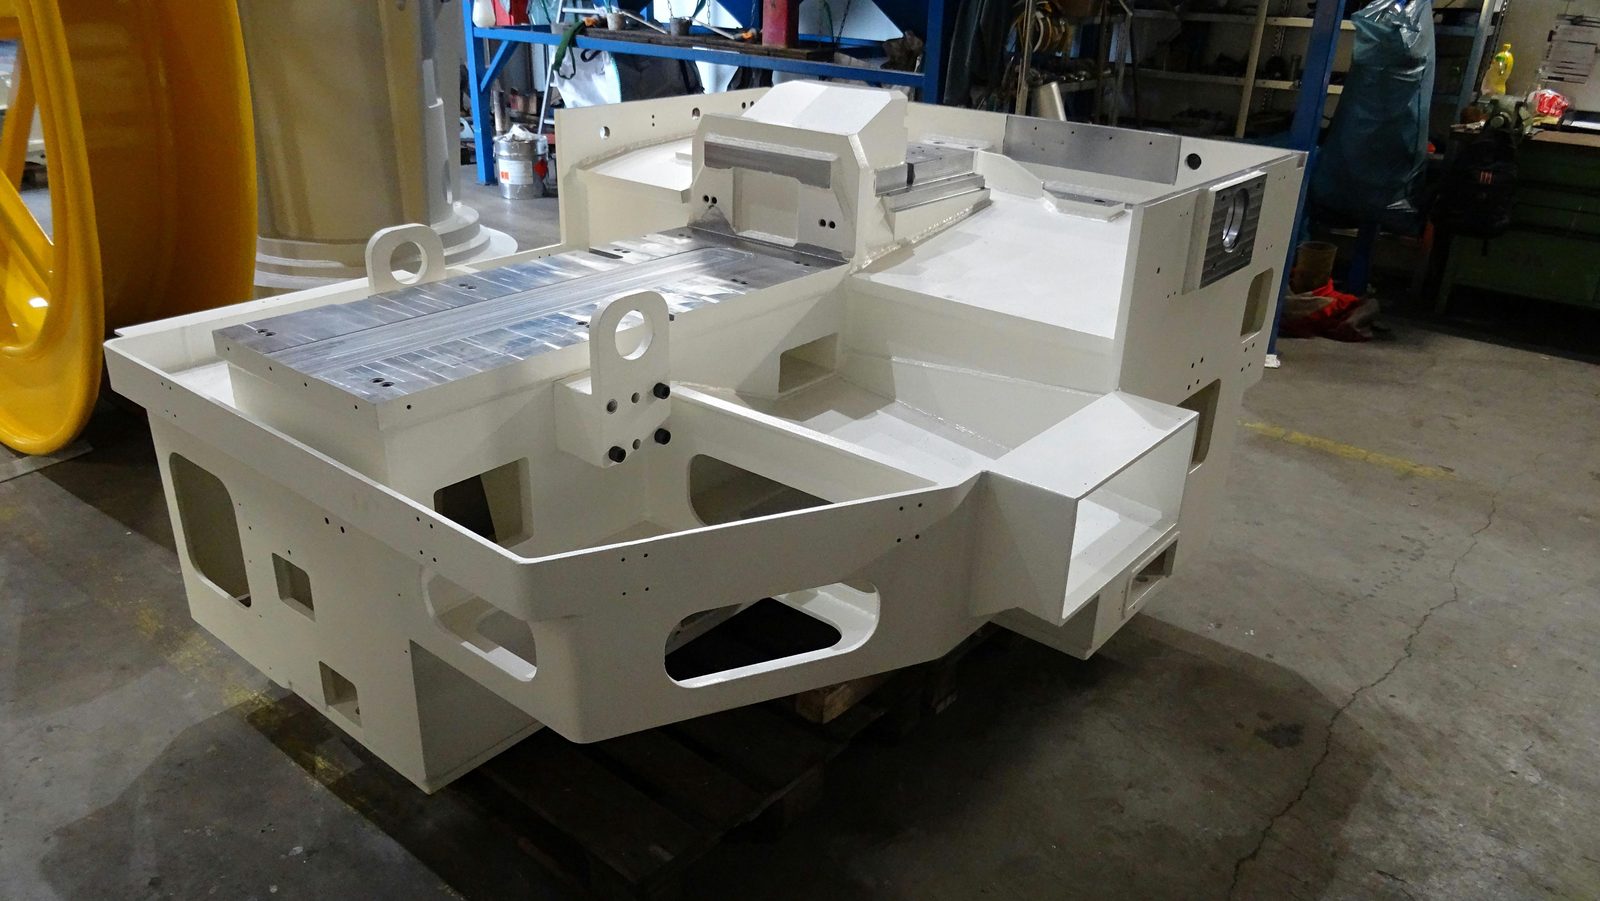
Teollisuusmaalarimme työssä maalauskammiossa. Aitoja komponentteja maalauksestamme Lorchissa – paksulevyisestä hitsatusta rakenteesta suurkammiossa aina pitkiin konerunkoihin, työstettyihin teräsrenkaisiin ja valmiiksi asennettuun rumpukokoonpanoon.
Bock Maschinenbau harjoittaa teollisuusmaalausta Lorchin toimipaikassa osana integroitua valmistus- ja korroosionestoprosessia:
Laitos-, kone- ja ajoneuvorakentajat Stuttgartin alueelta, Baden-Württembergistä ja koko DACH-alueelta saavat puhalluksen ja maalauksen EN ISO 12944 mukaan yhdeltä luukulta Lorchissa.
Bockin teollisuusmaalauksen maalauskammion käytettävä sisämitta on 25 × 7 × 6 m, ja se vastaanottaa raskaita kappaleita 50 t asti. Komponentit paikoitetaan valmistushallin 2×25 t nosturijärjestelmällä ja tuodaan kammioon.
Teollisuusmaalaus tehdään EN ISO 12944 mukaan korroosioluokkaan C5 asti pitkällä suoja-ajalla (H). Kerrosjärjestelmä ja korroosionestoluokka sovitaan projektikohtaisesti piirustuksen, standardien ohjeiden ja asiakkaan ohjeiden mukaan.
RAL-järjestelmän tai asiakkaan määrityksen mukaisessa värisävyssä ja vaaditussa kiiltoasteessa, himmeästä ja vähän heijastavasta kiiltävään. Jos asiakas määrittää maalinvalmistajan, maalaamme tämän valmistajan pinnoitusaineilla. Askelpinnoille ja kuormatiloille ovat mahdollisia myös liukastumista estävät, karheapintaiset pinnoitteet.
Kyllä, omassa tehtaassa. Sinkki ruiskutetaan etukäteen puhallettuun pintaan, ja kappale lämpenee tällöin vain vähän. Menetelmä sopii kappaleille, jotka vääntyisivät sinkkialtaassa tai ovat siihen liian suuria.
Hiekkapuhaltamalla Sa 2,5 asti ISO 8501-1 mukaan suurpuhalluskammiossa samassa tehtaassa; se on tavanomainen pinnan esikäsittely korroosionestokerrosjärjestelmille EN ISO 12944 mukaan. Maalaus tehdään välittömästi puhalluksen jälkeen.
Maalataan rakenneterästä (S235, S355), hienoraeterästä ja lujaa rakenneterästä, Hardox-terästä hiekkapuhalluksen ja pohjamaalauksen jälkeen sekä koneenosia, koteloita ja valukappaleita, säiliöitä ja suurikokoisia erikoisrakenteita. Muita materiaaleja ja komponenttityyppejä maalataan sopimuksen mukaan.
Kerrosrakenne, esikäsittelyaste ja pinnoitusvaatimukset määritellään piirustuksen, standardien ohjeiden ja asiakkaan ohjeiden mukaan ja dokumentoidaan laadunhallintajärjestelmässä DIN EN ISO 9001:2015 mukaan. Komponenteissa, jotka kuuluvat hitsattuihin kokoonpanoihin DIN EN 1090-2 EXC3 mukaan, maalaus voidaan upottaa hitsausvalmistuksen laatukehykseen; tarkastus- ja dokumentointivaatimukset määritetään projektikohtaisesti.
Lorchin toimipaikassa, samassa tehtaassa kuin hiekkapuhallus, hitsaus, särmäys ja CNC-työstö. Puhallus ja maalaus EN ISO 12944 mukaan tapahtuvat siten ilman kuljetusta kahden yrityksen välillä.
Ensiarviota varten pyydämme ilmoittamaan komponentin mitat, materiaalin, painon, vaaditun korroosionestoluokan EN ISO 12944 mukaan, värisävyn sekä kerrosrakenteen tai dokumentoinnin vaatimukset. Laadimme projektikohtaisen tarjouksen.