


Karusszelesztergálás nagyméretű, forgásszimmetrikus nehéz alkatrészekhez 25 t-ig – precízen esztergálva acélból, Hardox acélból és rozsdamentes acélból, bérgyártásban Lorchban, minimális mennyiség nélkül.
A régió egyik legnagyobb karusszelesztergáló asztala – nagyméretű, forgásszimmetrikus alkatrészekhez.
Különösen magas alkatrészek is, amelyek a szabványos esztergagépeken nem megmunkálhatók. Felülről történő fúrásnál a használható magasság legfeljebb 2 000 mm fúrási magasság.
2×25-t-es darurendszer és csarnokinfrastruktúra a nagy munkadarabok biztonságos kezeléséhez.
Szerkezeti acél, finomszemcsés szerkezeti acél S1100-ig, Hardox 400/500 és rozsdamentes acél 1.4301/1.4571.
Egyedi alkatrészek, prototípusok és sorozatdarabok egyaránt készülnek rajz szerint.
Dokumentált anyagkezelés és mérési jegyzőkönyvek az átvételköteles alkatrészekhez.
A karusszelesztergálás során a munkadarab vízszintes forgóasztalon forog, miközben a szerszám függőlegesen és vízszintesen mozog. Ideális olyan alkatrészekhez, amelyek túl nagyok és túl nehezek a hagyományos esztergagépekhez. A Ø 4 800 mm átmérőjű és 2 400 mm építési magasságú forgóasztal maximális befogófelületet kínál. Fúráskor a fúrófej felülről közelít, és a használható magasságot 2 000 mm fúrási magasságra korlátozza. A gyakorlatban elérhető alkatrészmagasság a munkadarab befogásától és alátámasztásától függ – ehhez szívesen adunk projektspecifikus tanácsot.
A karimák, gyűrűk, perselyek és tárcsás alkatrészek rajz szerint készülnek. A CNC-vezérlés reprodukálható tűréseket biztosít nehéz és nagyméretű munkadarabok esetén is. Az üzemben lévő 2×25-t-es darurendszer biztonságos szerelést és pozicionálást tesz lehetővé.
Egyedi alkatrészek, kis sorozatok és visszatérő sorozatgyártott alkatrészek készülnek a Lorch-i bérgyártásban – minimális mennyiség nélkül, a szállítási határidőhöz megbízhatóan igazodva.
A méretellenőrzés rajz és tűrésmegadás szerint, kalibrált mérőeszközökkel történik. A mérési jegyzőkönyvek projektspecifikusan készülnek, és a szállítási terjedelemhez mellékeljük őket. Az alkalmazott anyagok anyagbizonylatai kérésre rendelkezésre állnak. A minőségbiztosítás a DIN EN ISO 9001:2015 szerint történik, teljes nyomonkövethetőséggel.
A karusszelesztergált alkatrészeket a Bocknál gyakran összetett hegesztett szerkezetek és speciálisgép-gyártási alkatrészek előgyártási fokozataként alkalmazzák. Az esztergálás, marás és hegesztés ugyanazon üzemen belüli közvetlen együttműködése révén az alkatrészek külső logisztika nélkül adhatók tovább – ez jelentősen lerövidíti az átfutási időt.
Daru- és emelőberendezés-szerkezetekhez, járműberendezésekhez és berendezésgyártáshoz készülő nehéz esztergált alkatrészek rendszeresen készülnek a Bocknál. Az üzemben lévő 2×25-t-es darurendszer megbízhatóan és biztonságosan biztosítja az 50 t-ig terjedő nehéz alkatrészek kezelését és szerelését – nehezen kezelhető méretek esetén is.
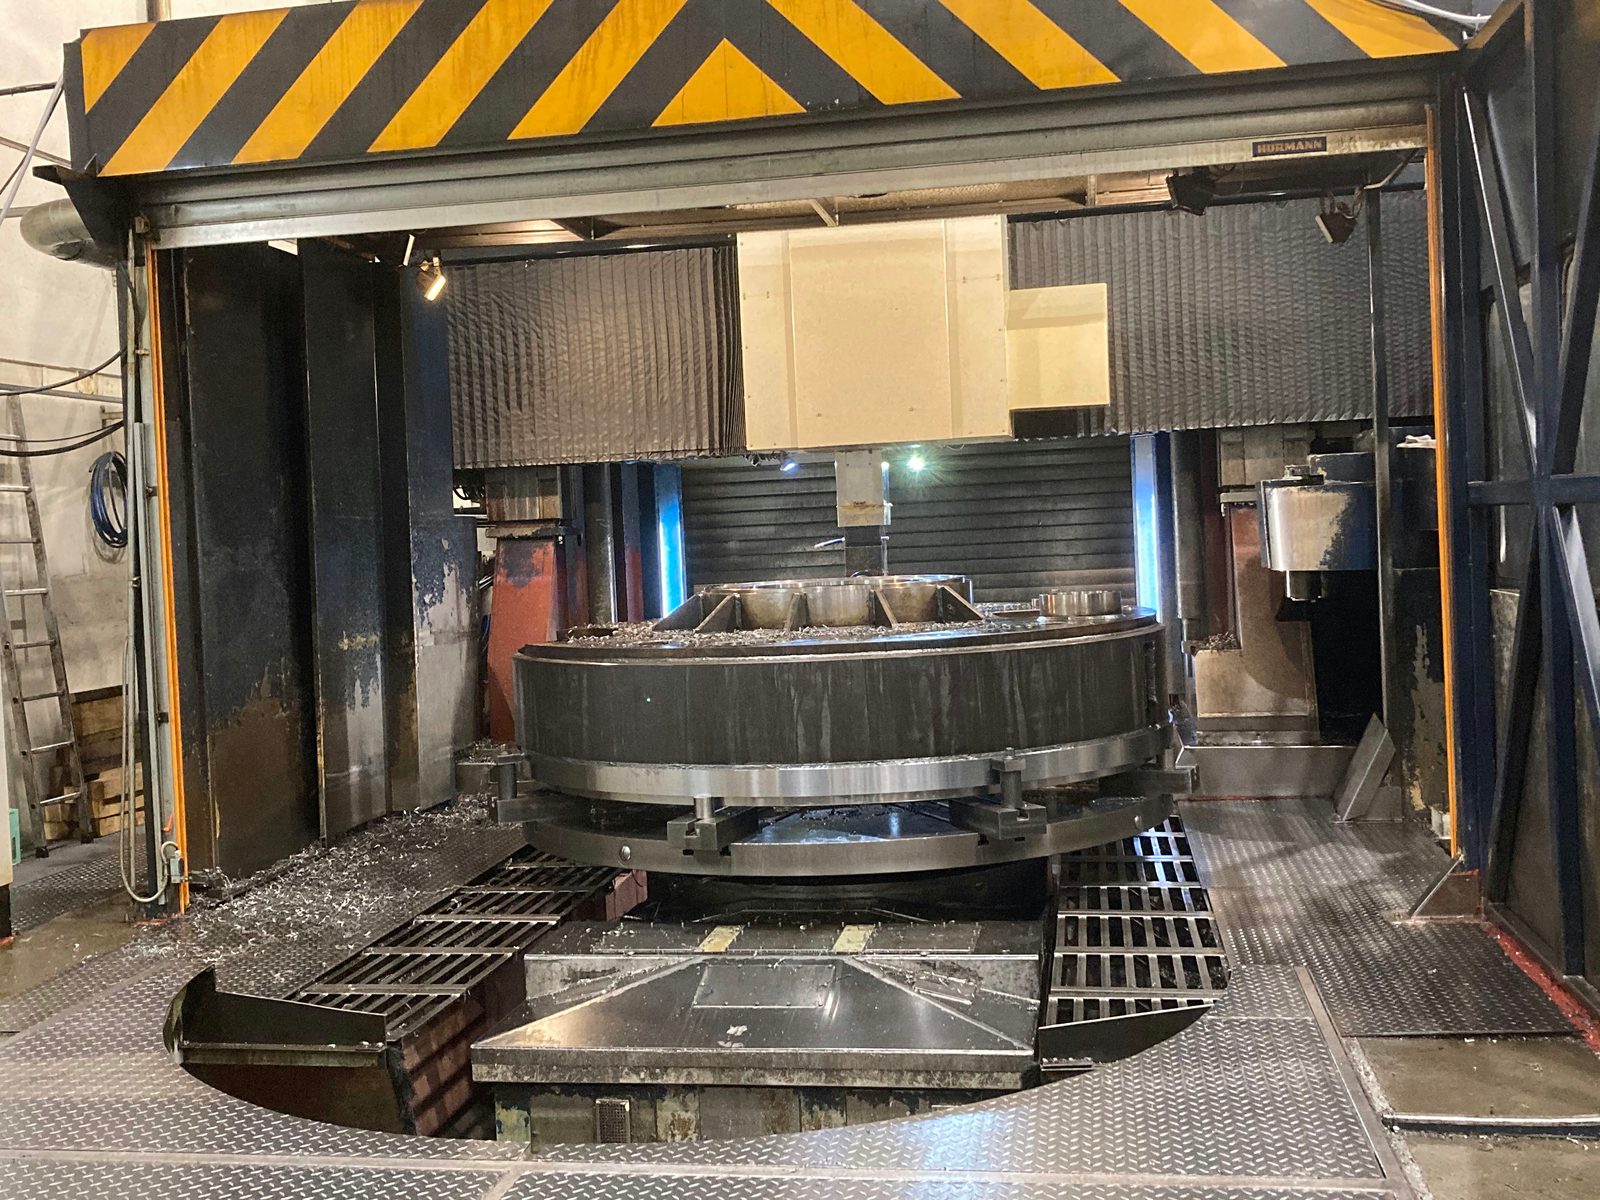
Legfeljebb 2 400 mm esztergálási magasság és Ø 4 800 mm esztergálási átmérő – magas hengertestek éppúgy, mint nagy térfogatú dobok és házak.
A hegesztett gyűrűket, dobokat és házakat ugyanabban az üzemben esztergáljuk fényesre a funkcionális felületeken – külső logisztika nélkül a hegesztés és az esztergálás között.
Méretellenőrzés rajz szerint, kalibrált mérőeszközökkel; a mérési jegyzőkönyvet projektspecifikusan a szállítási terjedelemhez mellékeljük.
| Paraméter | Feichter FKD30/20 | TOS SUS 63H | Meuser |
|---|---|---|---|
| Esztergálási átmérő | Ø 4 800 mm | Ø 655 mm | Ø 350 mm |
| Esztergálási magasság | 2 400 mm | — | — |
| Fúrási magasság | 2 000 mm | — | — |
| Esztergálási hossz | — | 2 000 mm | 1 000 mm |
| Asztalterhelés | 25 t | — | — |
A Bock túlnyomórészt európai minőségi acélokat alkalmaz hiánytalan nyomonkövethetőséggel:
Az anyagbizonylatokat és anyagigazolásokat projektspecifikusan biztosítjuk.
A karusszelesztergálást nagyméretű forgó alkatrészekhez alkalmazzák, amelyek rajz vagy specifikáció szerint készülnek:
Az esztergált alkatrészeket gyakran hegesztett szerelvények és hegesztett szerkezetek előgyártási fokozataként alkalmazzák. A külső logisztika nélküli közvetlen továbbadás jelentősen csökkenti a szerelési időt és a szállítási költségeket. A daruépítésből, járműépítésből és berendezésgyártásból származó alkatrészekhez különböző méretű esztergagépek, valamint a 2×25-t-es darurendszer áll rendelkezésre az 50 t-ig terjedő nehéz munkadarabokhoz. A bérgyártás magában foglalja a karusszelesztergált alkatrészeket éppúgy, mint a hengeres külső és belső profilokat rajz szerint. A DIN EN ISO 9001:2015 szerinti gyártási és minőségi dokumentáció minden megbízástípushoz szabványosan rendelkezésre áll.
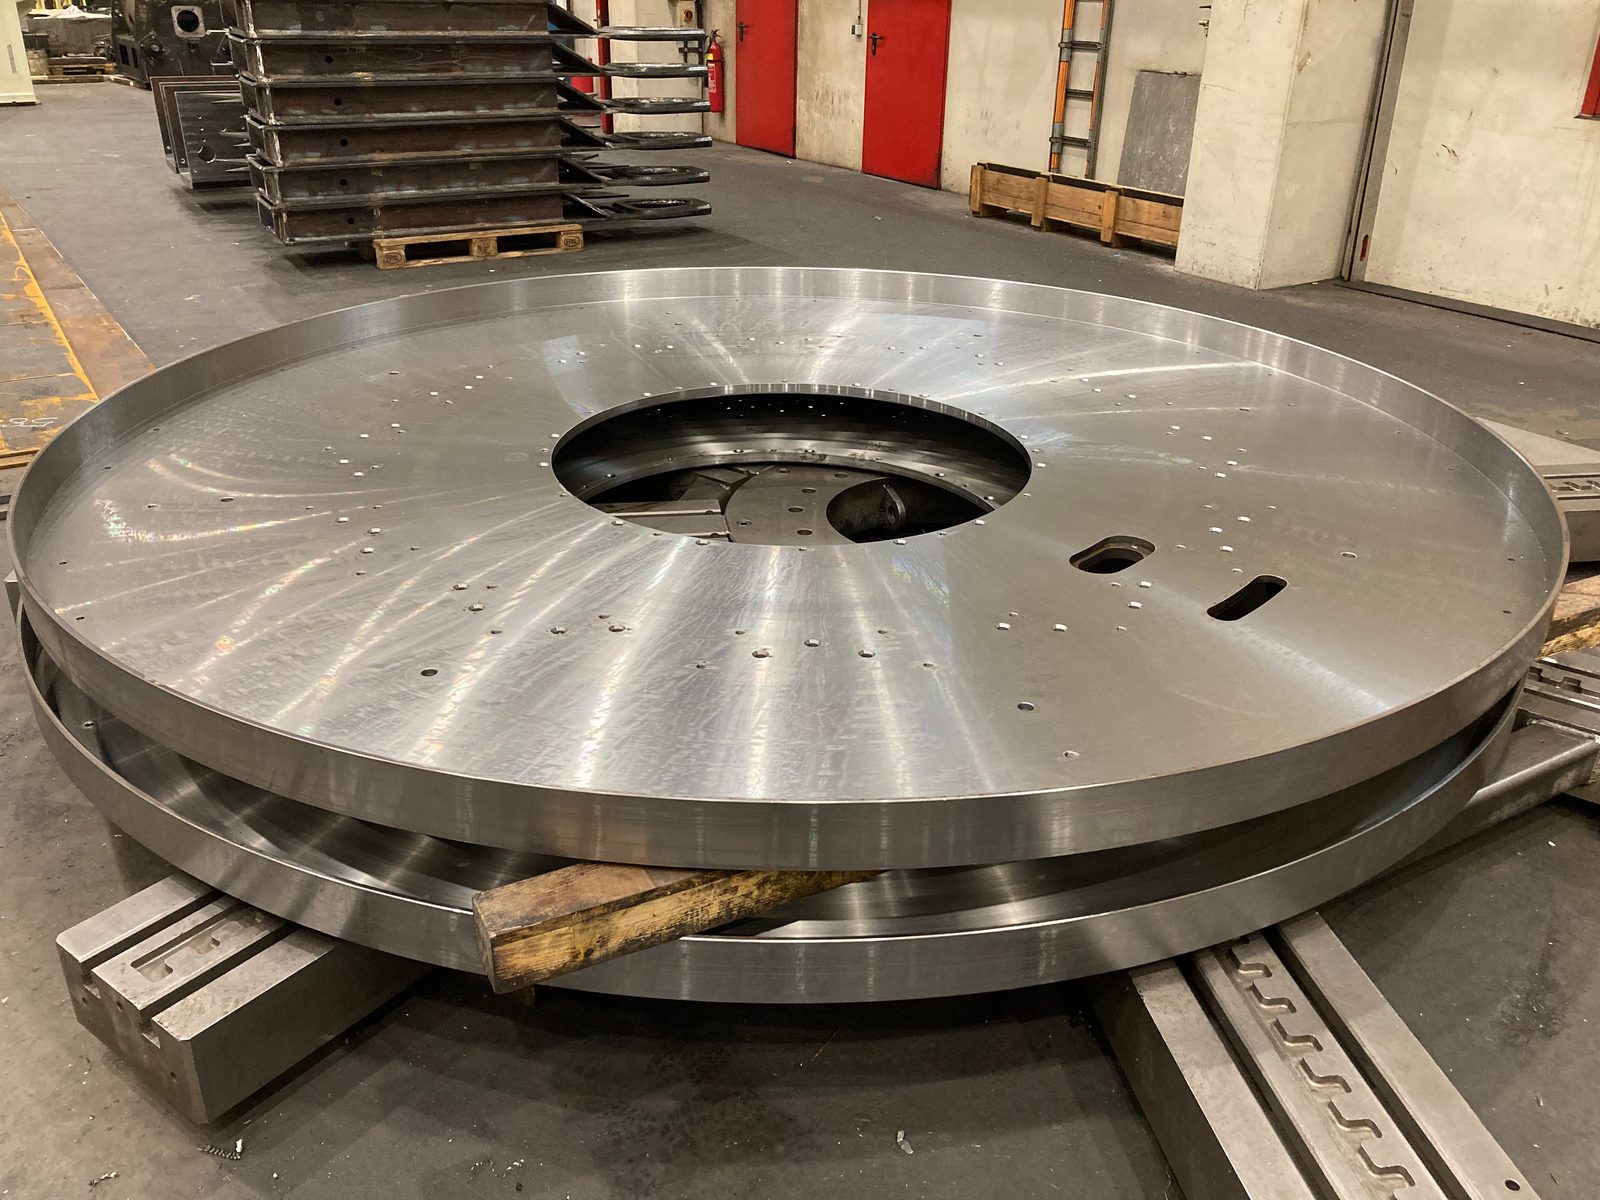
Valódi felvételek a lorchi gyártásunkból – a kötéldobtól, amelynek kötélhornyai a teljes palástfelületen esztergáltak, a fényesre esztergált gyűrűfelületű nagy hegesztett szerkezetű gyűrűig.
A Bock Maschinenbau a karusszelesztergálást egy teljes körű gyártási és minőségi folyamat részeként üzemelteti Lorchban:
Béresztergáló üzemként az Ostalbkreisban gyűrűket, házakat és csőszakaszokat vállalunk a stuttgarti régió gép- és berendezésgyártói számára – és szállítunk az egész DACH-régióba.
A karusszelesztergálás során a munkadarab vízszintes forgóasztalon forog, miközben a szerszám függőlegesen és vízszintesen mozog – olyan forgásszimmetrikus alkatrészekhez, amelyek túl nagyok és túl nehezek a hagyományos esztergagépekhez. A Bock ehhez a lorchi bérgyártásban a Feichter FKD30/20 CNC karusszelesztergagépet alkalmazza, az egyedi darabtól a sorozatig.
A karusszelesztergagép Ø 4 800 mm esztergálási átmérőig és 2 400 mm esztergálási magasságig esztergál; a munkadarab tömegét az asztalterhelés 25 t értékre korlátozza. Fúráskor a fúrófej felülről közelít, és a használható magasságot 2 000 mm fúrási magasságra korlátozza; a gyakorlatban elérhető alkatrészmagasság a munkadarab befogásától és alátámasztásától függ.
Igen. A karusszelesztergagép mellett két hagyományos esztergagép áll rendelkezésre: egy TOS SUS 63H Ø 655 mm esztergálási átmérővel és 2 000 mm esztergálási hosszal, valamint egy Meuser Ø 350 mm esztergálási átmérővel és 1 000 mm esztergálási hosszal.
Igen. A hegesztett szerkezetként készült nagy gyűrűk gyűrűfelületét a karusszelesztergagépen fényesre esztergáljuk; az esztergálás, a marás és a hegesztés ugyanabban az üzemben történik.
Igen, projektspecifikusan. A méretellenőrzés rajz és tűrésmegadás szerint, kalibrált mérőeszközökkel történik, a mérési jegyzőkönyvet a szállítási terjedelemhez mellékeljük; az alkalmazott anyagok anyagbizonylatai kérésre rendelkezésre állnak.

Küldje el nekünk a rajzot, az anyagot, a tömeget és a darabszámot. Elvállaljuk a tisztán esztergálási megbízást – vagy az alkatrészt komplett legyártjuk, a hegesztett szerkezettől az esztergált felületig.
