Inzichten in productie en machinepark
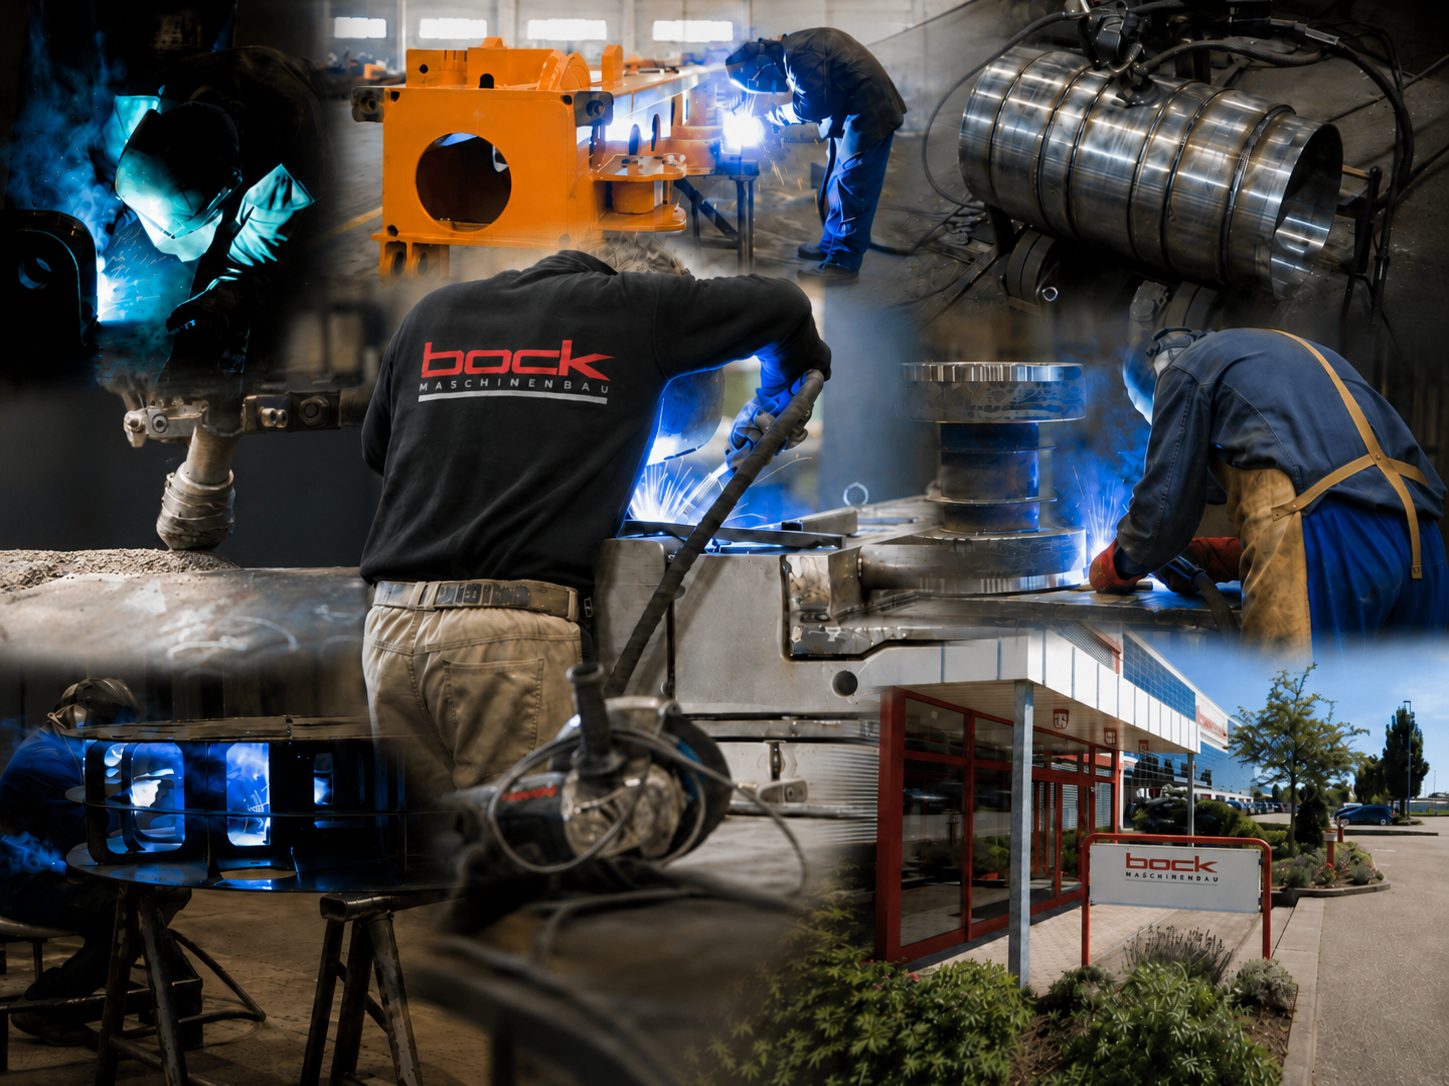
Beelden uit het bedrijf: verspaning, lastechniek, bewerking van grote onderdelen en meer.
Productie op circa 14.000 m²
Op circa 14.000 m² productieoppervlak vervaardigen wij staalbouwgroepen, speciaalmachines en grote onderdelen tot 50 t. De volgende beelden geven een overzicht van ons machinepark, onze productieprocedés en typische werkstukken uit projecten op het gebied van kraanbouw, voertuigbouw, installatiebouw en speciale funderingstechniek. Alle afgebeelde werkzaamheden werden in onze fabriek in Lorch, Baden-Württemberg, uitgevoerd.
Bedrijf & faciliteiten
De fabriek in Lorch: productiehallen, materiaalopslag en werkplekken op 14.000 m². Snijden, lassen, verspanen en oppervlaktebehandeling onder één dak; tussen de productiestappen verlaat een onderdeel de fabriek niet.
Frezen & boren
Portaalfreesmachines met tot 26 m slag, een kotterbank en een freescentrum met verrijdbare kolom bij de bewerking van lasconstructies, machinebedden en gietstukken. De foto's tonen grote onderdelen in de opspanning.
Carrouseldraaien tot Ø 4.800 mm en 25 t tafelbelasting: ringen, flenzen, naven, behuizingen en gewalste buislichamen. De foto's tonen de carrouseldraaibank en grote onderdelen in de opspanning, plus een conventionele draaibank.
MAG-, TIG- en onder-poederdeklassen aan machineframes, cilindrische onderdelen en grote samenstellingen. Voor lange, dikke naden last de onder-poederdekinstallatie met tot 1.250 A.
Autogeen snijden tot 200 mm plaatdikte op 20 × 3,5 m, daarnaast plasmasnijden boven en onder water met afschuinen. In de fabriek begint bijna elke samenstelling met het snijden.
Vormgeven
Kanten met tot 1.000 t perskracht en knippen van dikke plaat. Bij het walsen ontstaan uit platen tot 3.050 mm breed en 120 mm dik buizen, kegels en ringen tot Ø 8.000 mm.
Grote onderdelen & projecten
Lasconstructies, machineframes en gemonteerde samenstellingen tot 50 t stukgewicht — gefabriceerd, gecontroleerd en gecoat in Lorch, deels op de dieplader vóór de levering.
Stralen & lakken
Stralen volgens Sa 2,5 en industrieel lakken volgens EN ISO 12944 in een cabine van 25 × 7 × 6 m. De foto's tonen grote onderdelen vóór, tijdens en na het coaten.
Kwaliteit & inspectie
Niet-destructief onderzoek van lasnaden in de fabriek, vooral penetrantonderzoek (PT) aan lasconstructies en grote onderdelen.
Trillingsontspannen
Trillingsontspannen van lasconstructies en machineframes: onbalansmotor, sensoren en meetapparaat opgesteld. Het proces bouwt restspanningen af zonder het onderdeel in een gloeioven te brengen — belangrijk bij onderdelen die daarna maatvast worden verspaand.
Interesse in een samenwerking?
Ons machinepark en onze productiecapaciteiten staan ter beschikking voor veeleisende loonproductieopdrachten.