Wie funktioniert Brennschneiden? Das Verfahren von 25 bis 200 mm erklärt
Inhaltsverzeichnis
Was ist Brennschneiden – und wie funktioniert es?
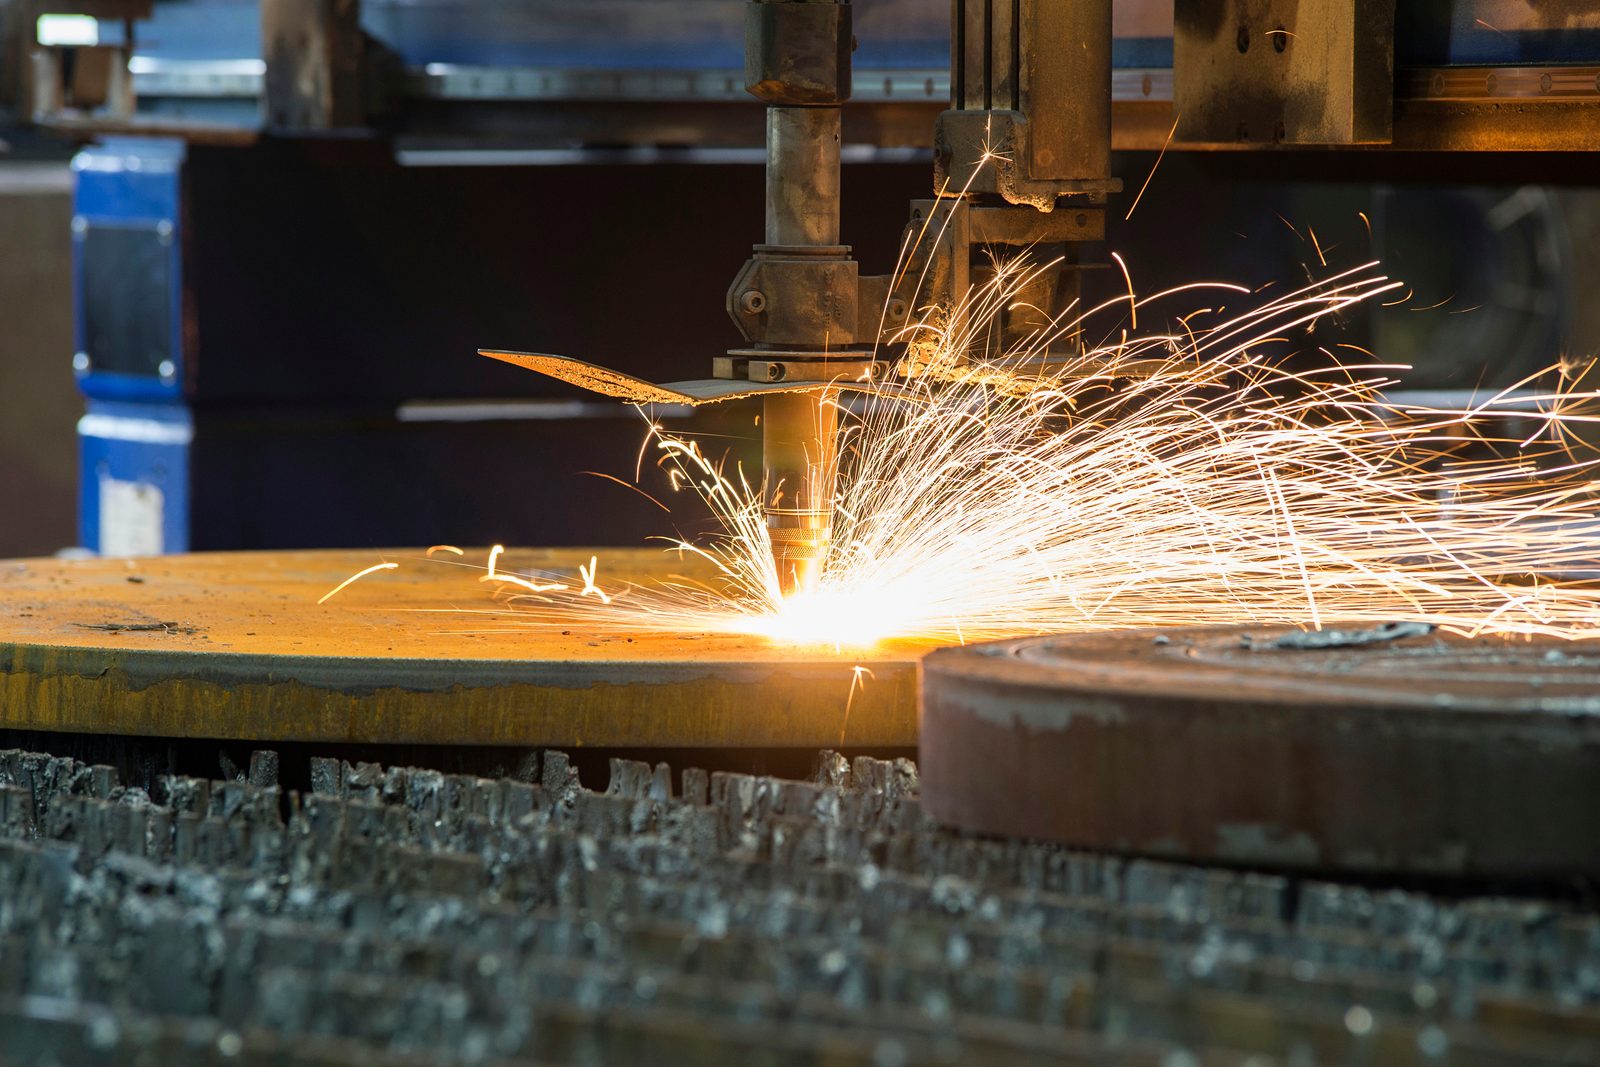
Auf dem Schneidtisch liegt eine dicke Stahltafel. Der Brenner fährt zum Startpunkt und wärmt das Material dort mit einer Brenngas-Sauerstoff-Flamme auf rund 1.150 °C an. Dann setzt der Schneidsauerstoff ein: Das Eisen verbrennt, und der Strahl bläst die entstehende Schlacke nach unten aus der Fuge.
Die Wärme kommt dabei zu einem großen Teil aus der Eisenverbrennung selbst. Das erklärt, warum autogenes Brennschneiden gerade für dicke Querschnitte geeignet ist. Es unterscheidet sich damit vom Trennen durch Aufschmelzen mit Plasma.
Damit der Schnitt funktioniert, muss die Zündtemperatur des Werkstoffs unter seinem Schmelzpunkt liegen und die Schlacke aus der Fuge ablaufen können. Baustahl und viele Feinkornbaustähle erfüllen diese Voraussetzungen. Für Edelstahl und Aluminium passt das herkömmliche autogene Verfahren nicht; auch Gusseisen lässt sich so nicht schneiden.
Bis aus der Tafel ein verwendbares Teil geworden ist, folgen weitere Schritte: Schnittfolge planen, bei Bedarf vorwärmen, die Kontur schneiden, Kanten nacharbeiten und die Werkstoffkennzeichnung übertragen.
Werkstoff vom Lagerplatz – was sich brennschneiden lässt
Zuerst werden Werkstoff und Materialstärke aus dem Auftrag dem passenden Blech zugeordnet. Das Abnahmeprüfzeugnis 3.1 nach EN 10204 hält den Werkstoffnachweis fest. Die Kennzeichnung wird beim Zuschnitt auf die einzelnen Teile übertragen. Zu den autogen schneidbaren Werkstoffen gehören:
- Baustahl S235, S355 – der Standardfall, ab etwa 25 mm bis 200 mm
- Feinkornbaustahl bis S1100 – mit kontrollierter Wärmeführung
- Hardox 400 / 500 – bis 200 mm
- Druckbehälter- und warmfeste Stähle P265GH, P355GH, 16Mo3
Unterhalb von etwa 25 mm ist Brennschneiden technisch möglich, häufig ist jedoch Plasma zweckmäßiger. Beim Bewegen der Tafeln helfen Schwerlaststapler und Hallenkran. Auch das Handling muss zur Größe und zum Gewicht des Blechs passen.
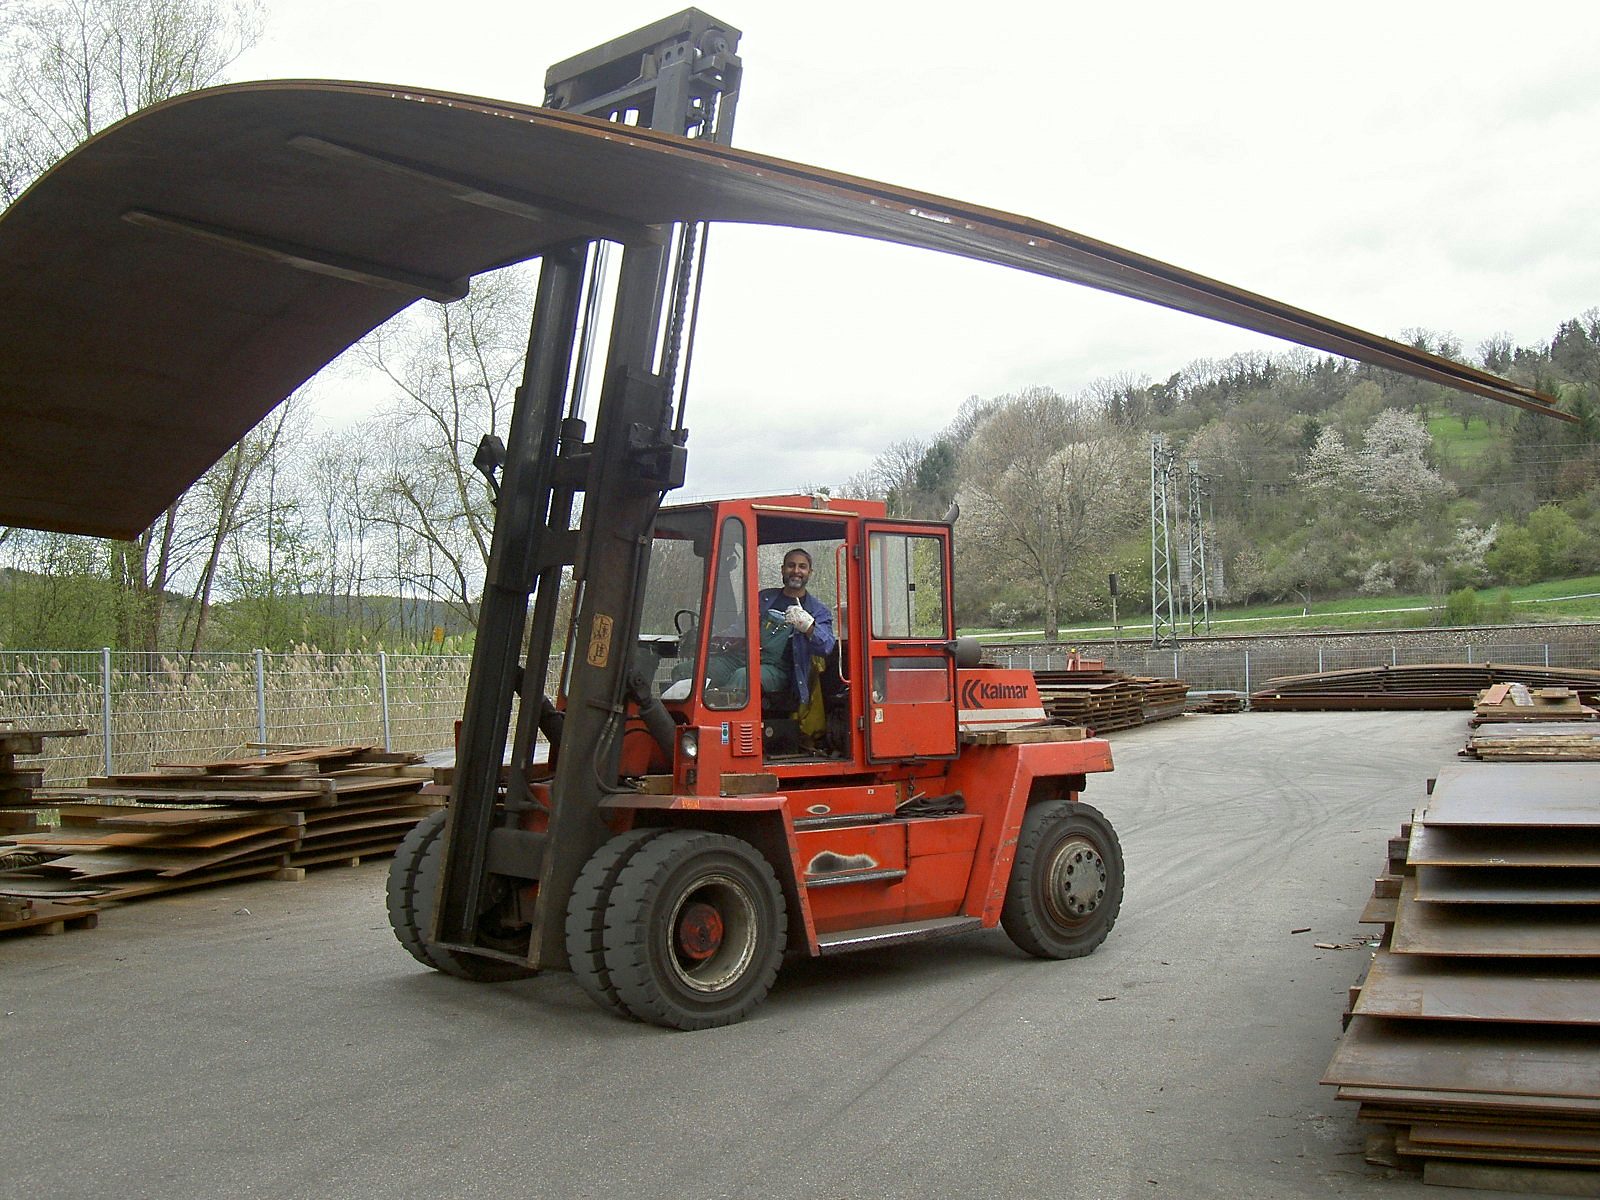
Arbeitsvorbereitung: Schachtelplan und Schnittfolge
Aus Zeichnung oder DXF-Datei wird der Schachtelplan erstellt. Darin liegen die Konturen so auf der Tafel, dass Material sinnvoll genutzt wird und genügend Abstand zwischen den Teilen bleibt.
Auch die Reihenfolge der Schnitte wird geplant. Sie beeinflusst, wie sich die Wärme in der Tafel verteilt und wie stark sich Teile verformen. Fasen und Zugaben für eine spätere CNC-Bearbeitung werden dabei ebenfalls berücksichtigt.
Wann Stahl vor dem Schnitt vorgewärmt wird
Bei rissempfindlichen Stählen kann die Schnittkante nach dem Brennschneiden zu schnell abkühlen und aufhärten. Vorwärmen bremst diese Abkühlung und verringert die Gefahr von Härterissen. Das betrifft unter anderem verschleißfeste Stähle wie Hardox und XAR sowie dicke Feinkornbaustähle.
Ob vorgewärmt werden muss und auf welche Temperatur, hängt von Stahlsorte, Dicke und Kohlenstoffäquivalent ab. Die Hersteller geben dafür werkstoffbezogene Empfehlungen. Eine Temperatur, die für alle Bleche passt, gibt es nicht.
Vorwärmen und Anwärmen haben unterschiedliche Aufgaben: Das Vorwärmen bereitet den Werkstoff auf den Schnitt vor. Das anschließende Anwärmen bringt den Startpunkt auf Zündtemperatur und ist bei jedem Brennschnitt nötig.
Anwärmen auf Zündtemperatur
Am Startpunkt heizt die Brenngas-Sauerstoff-Flamme den Stahl auf Zündtemperatur an. Bei Baustahl liegt diese bei rund 1.150 °C. Danach kann der Schneidsauerstoff die Reaktion in Gang setzen.
Das Anwärmen braucht Zeit, auch bei einem dünnen Blech. Bei vielen kurzen Schnitten fällt dieser Aufwand stärker ins Gewicht. Er gehört deshalb zum Vergleich mit anderen Schneidverfahren.
Für die Heizflamme werden je nach Anwendung Acetylen, Propan oder Erdgas eingesetzt. Acetylen erreicht mit Sauerstoff rund 3.100 °C. Die Wahl des Brenngases beeinflusst Anwärmzeit und Gaskosten. Die eigentliche Trennarbeit übernimmt anschließend der Schneidsauerstoff.
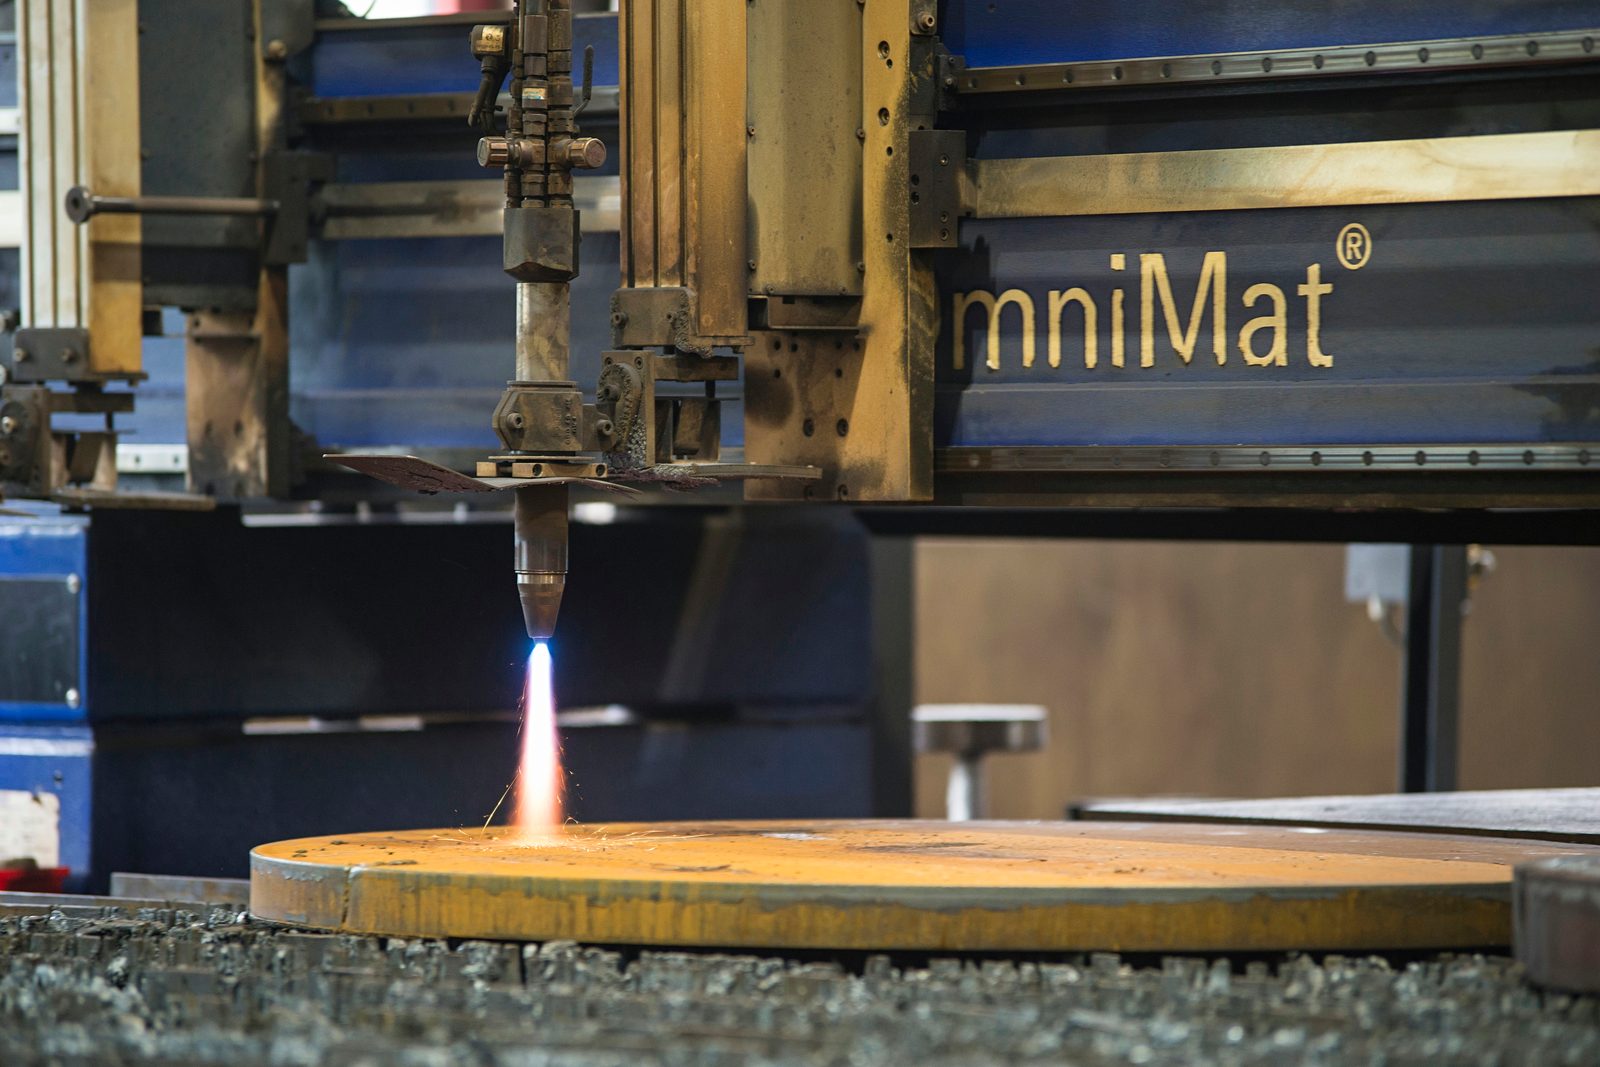
Einstechen und Anschneiden
Sobald der Startpunkt heiß genug ist, wird der Schneidsauerstoff zugeschaltet. Beim Anschneiden vom Blechrand aus kann der Brenner direkt in die vorgesehene Schnittbahn fahren.
Für eine Innenkontur muss er dagegen erst durch die gesamte Blechdicke stechen. Dieser Einstich liegt neben der späteren Schnittkante. Von dort fährt der Brenner auf die Kontur, sodass die beim Einstechen aufgeworfene Schlacke außerhalb der fertigen Schnittfläche bleibt.
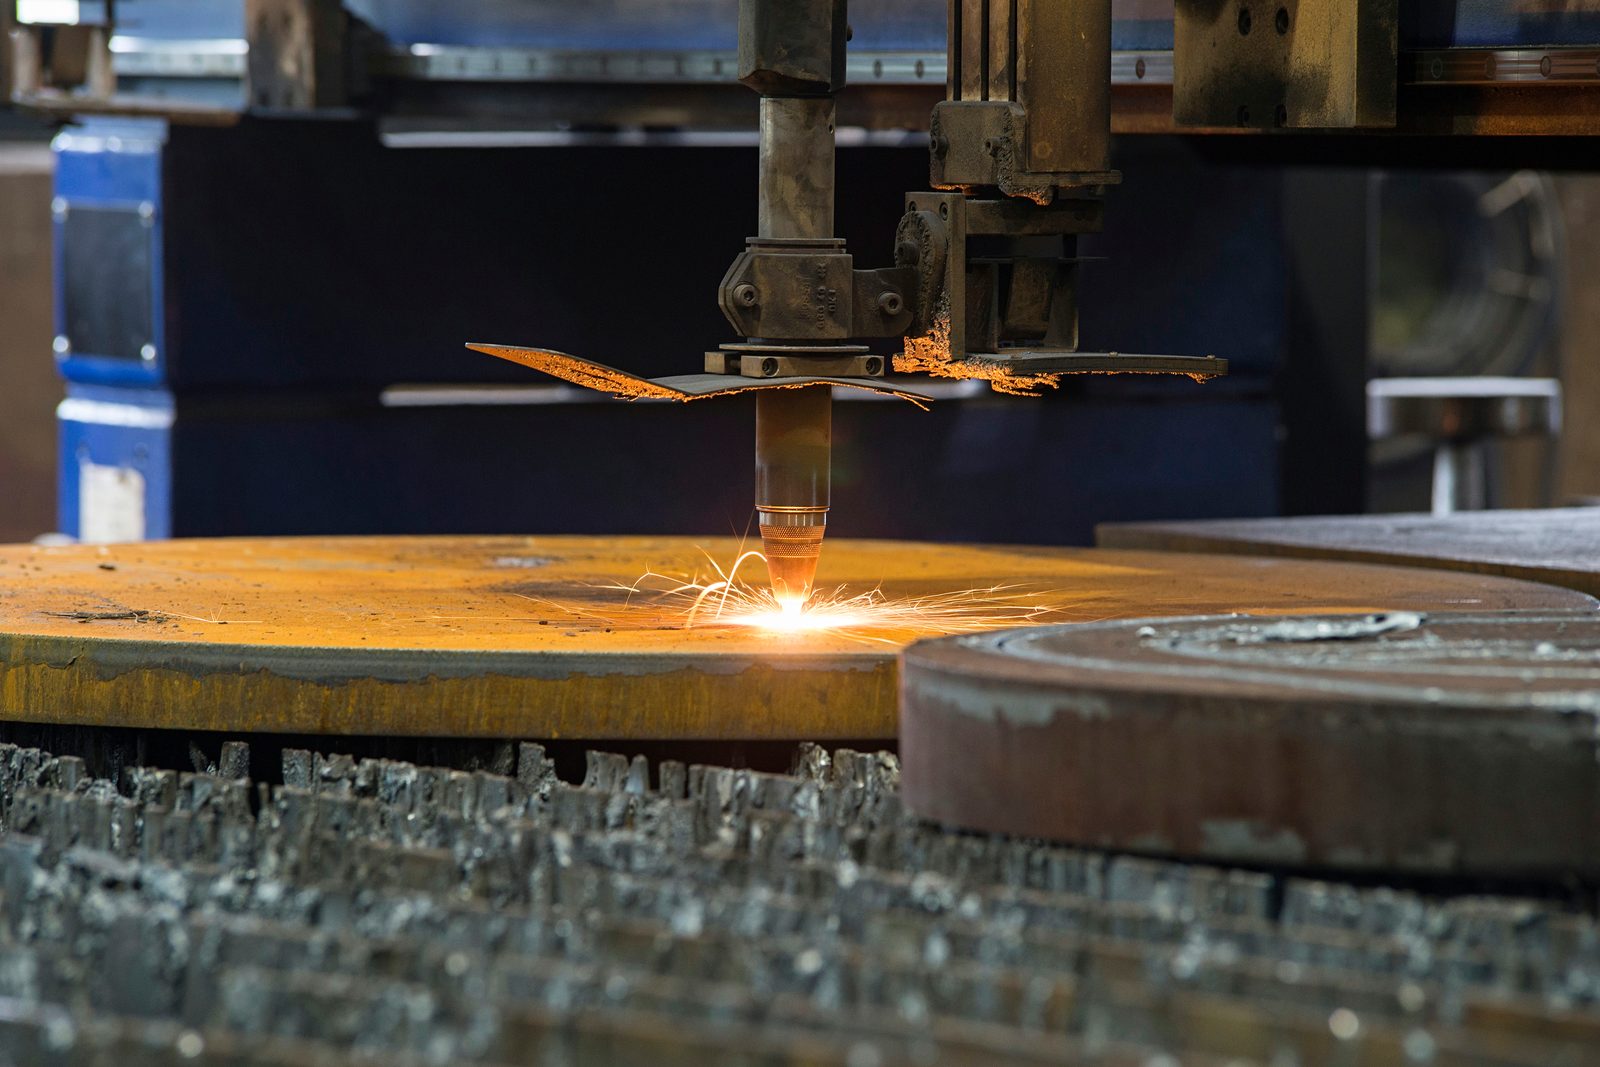
Der Schnitt: Vorschub, Düsenabstand, Schneidsauerstoff
Vorschub, Düsenabstand und Sauerstoffdruck beeinflussen den Schnitt. Die CNC-Steuerung führt den Brenner auf der programmierten Bahn; die Höhenregelung hält den vorgesehenen Abstand zum Blech.
So lassen sich auch komplexe Konturen wiederholt abfahren. Die passenden Einstellungen hängen weiterhin vom Werkstoff, von der Dicke und vom Zustand der Anlage ab.
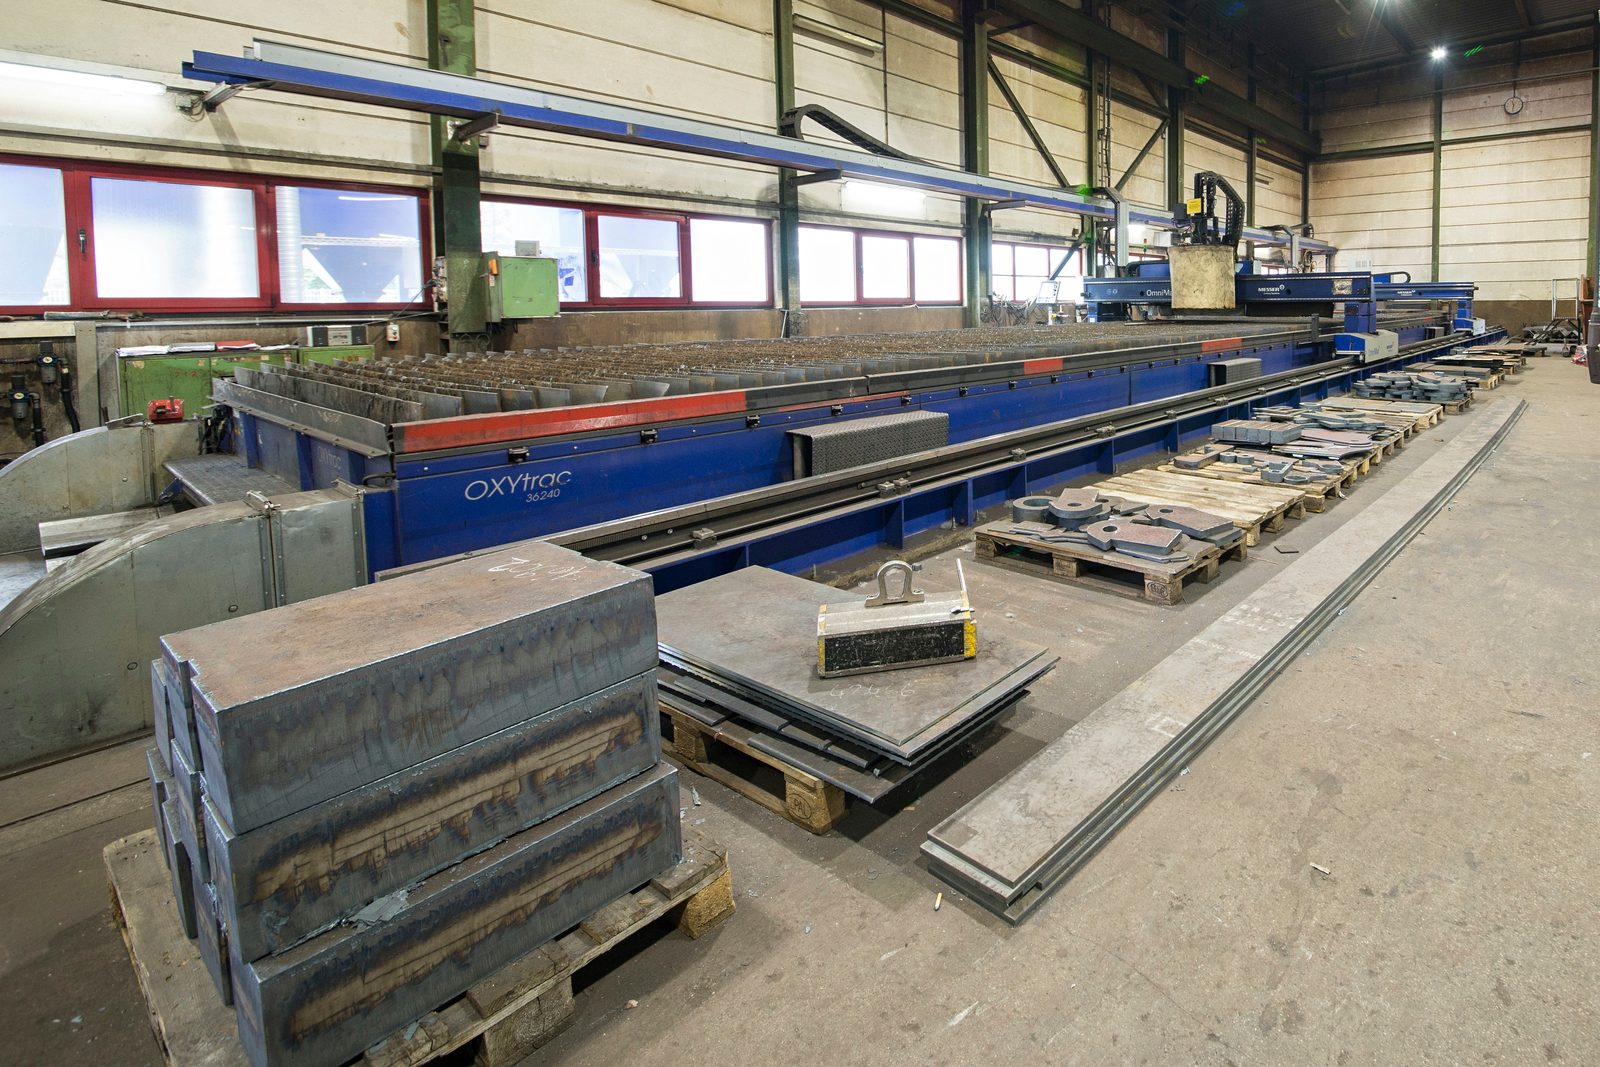
Unsere Anlage arbeitet mit einem Autogenbrenner, Höhenregelung und Einstechautomatik. Zünden, Anwärmen und Einstechen laufen nach Programm. Arbeitsvorbereitung, Kontrolle des Prozesses und Nachbehandlung der Kanten bleiben Aufgaben des Personals.
Fasenschnitt: Schweißnahtvorbereitung in derselben Aufspannung
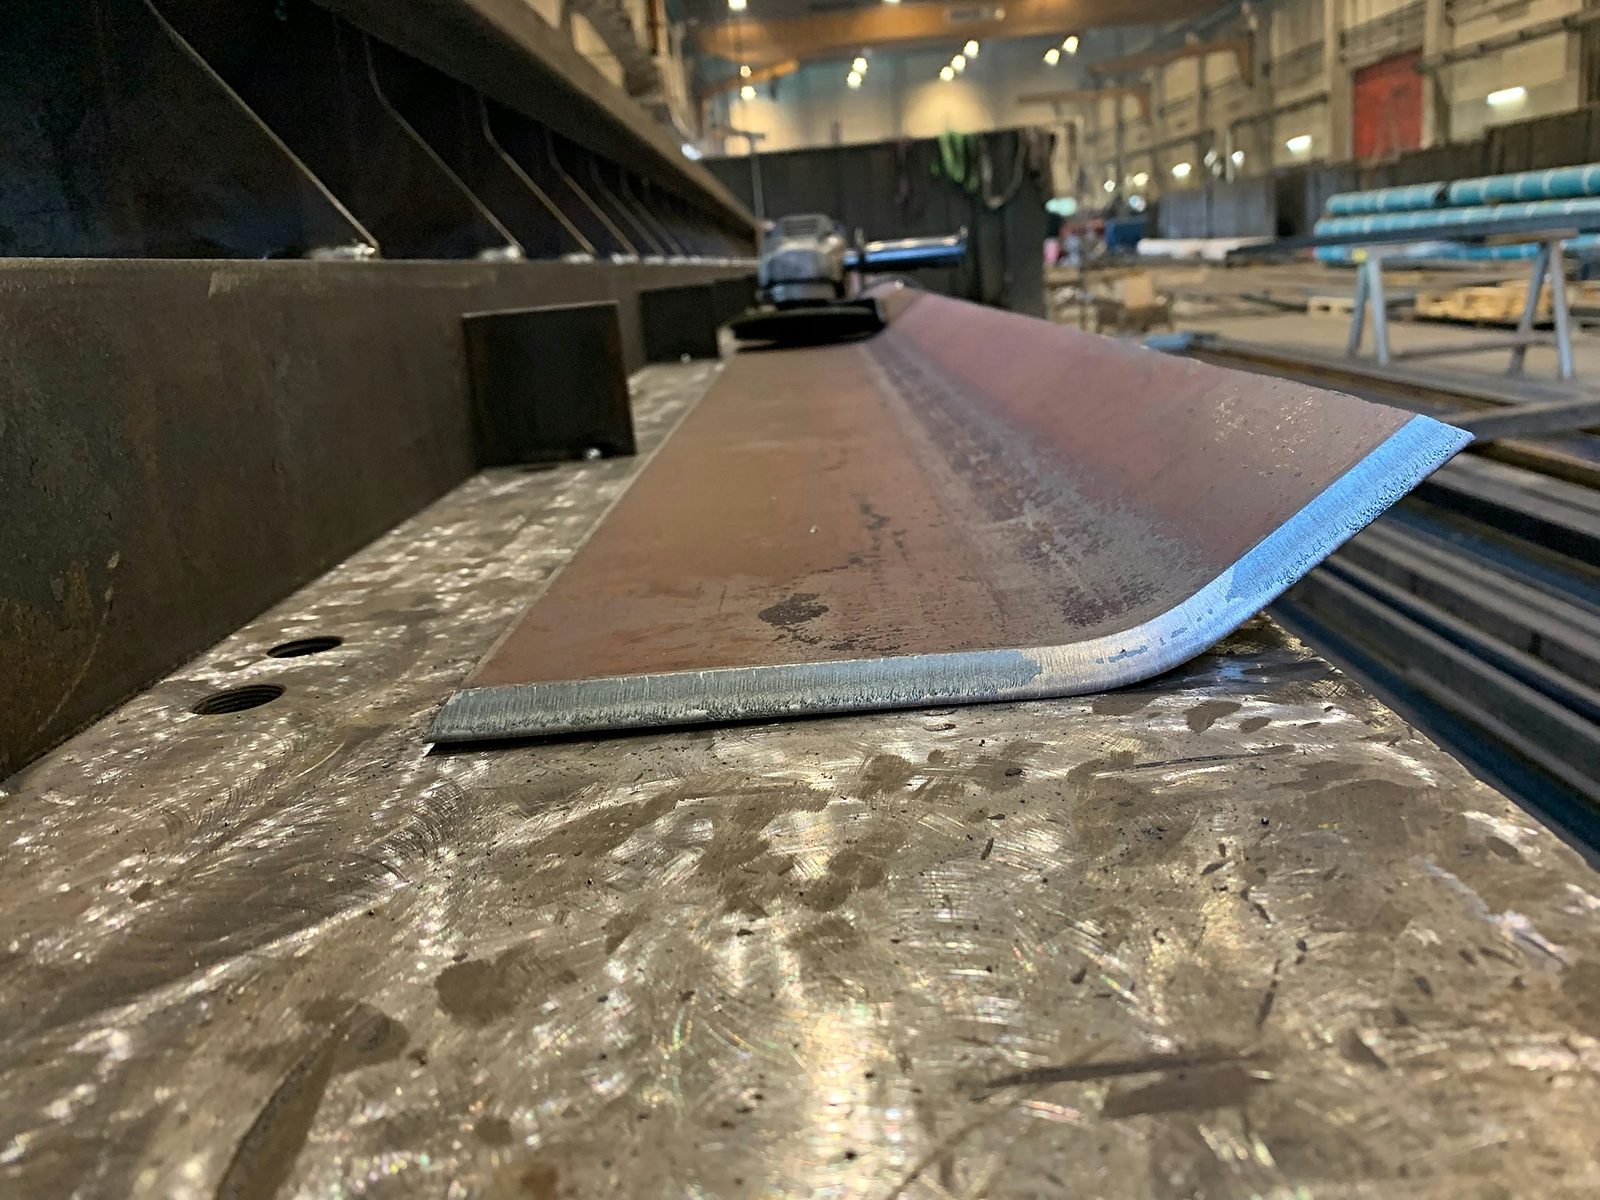
Soll ein Zuschnitt später geschweißt werden, kann der Brenner die passende Fase gleich mitschneiden. Das schwenkbare Aggregat erreicht Winkel bis ±45°. Kontur und Schweißnahtvorbereitung entstehen dabei im selben Arbeitsgang.
Die Form der Fase wird mit der späteren Schweißaufgabe abgestimmt, etwa bei Bauteilen nach DIN EN 1090-2 EXC3. Deshalb wird sie bereits beim Programmieren des Zuschnitts berücksichtigt.
Nachbehandlung: Schlacke, Kanten, Kennzeichnung
Nach dem letzten Schnitt ist das Teil geschnitten, aber noch nicht fertig. Drei Dinge folgen:
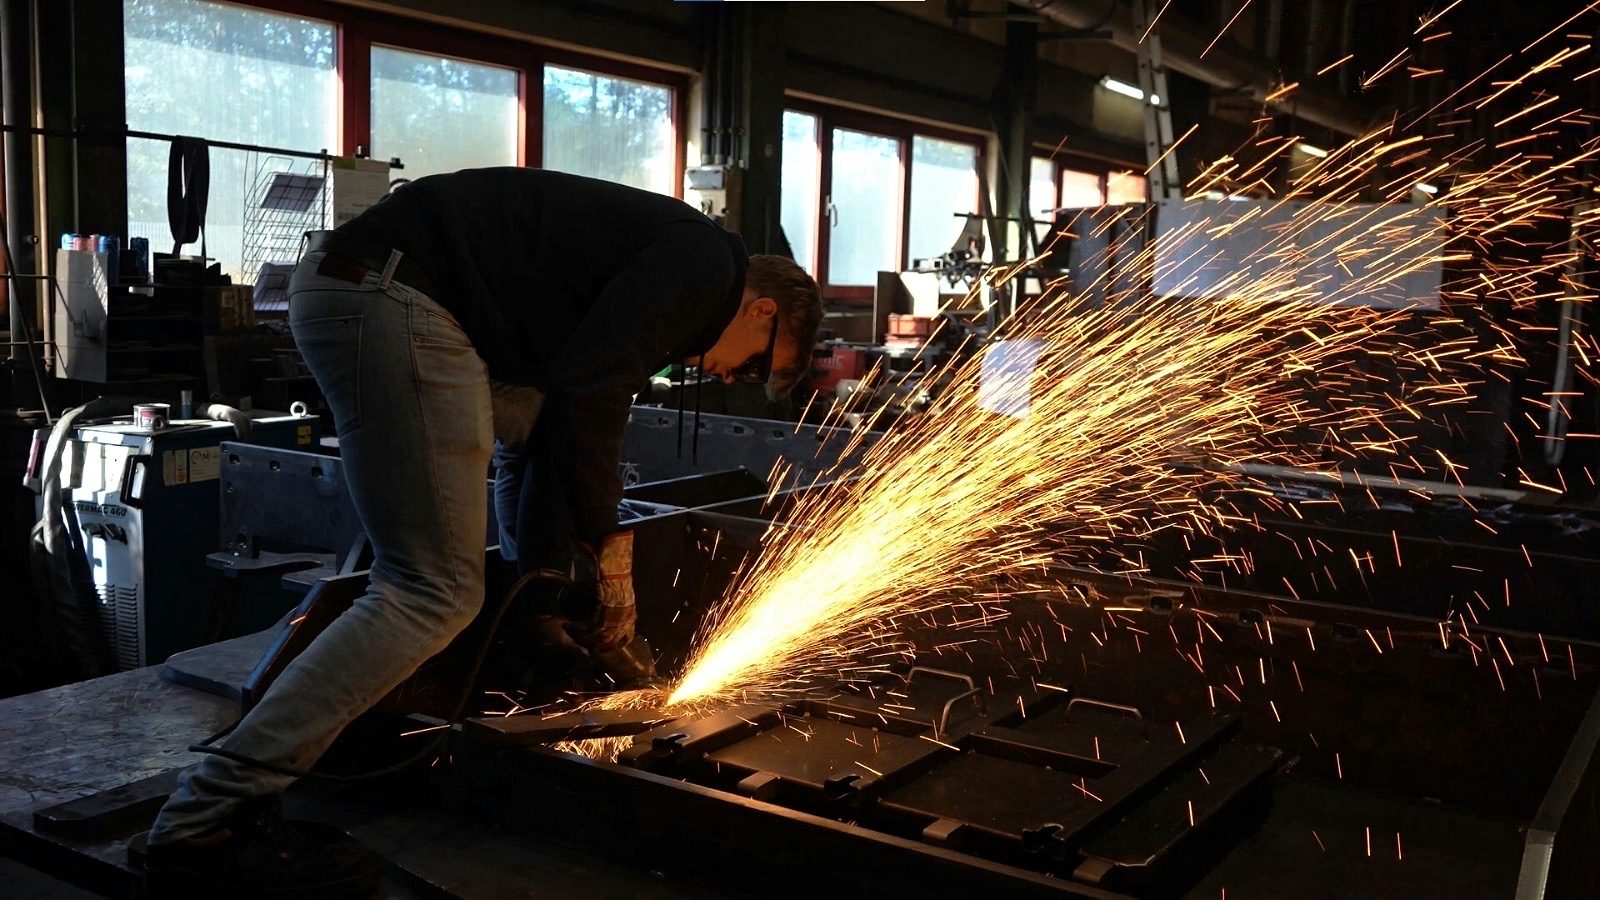
- Schlacke und Zunder entfernen: Am unteren Fugenrand hängt erstarrte Schmelze, auf der Schnittfläche sitzt eine Zunderschicht. Beides kommt bei jedem Teil ab – ohne diesen Schritt ist ein Brennzuschnitt nicht weiterverarbeitbar.
- Kanten begutachten: Erst danach geht es um die Kante selbst. Fertigungsbedingte, geringfügige Restgrate sind zulässig; eine definierte Kantenbearbeitung, Kantenrundung oder vollständige Entgratung führen wir aus, wenn Zeichnung oder Bestellung sie vorgeben.
- Kennzeichnung übertragen: Wird eine Tafel zerteilt, trägt nur noch die Resttafel die ursprüngliche Werkstoffkennzeichnung. Die Umstempelung überträgt Werkstoff, Charge und Probe vom Abnahmeprüfzeugnis 3.1 auf jedes einzelne Brennteil.
Für tragende Bauteile und Schweißnähte kommen bei Bedarf Nachbearbeitungen wie Schleifen oder Richten dazu. Ein Korrosionsschutz – Strahlen, Grundierung, Beschichtung – ist dagegen nicht Standard und wird nur bei ausdrücklicher Bestellung ausgeführt; Walzhaut und Zunder auf der Blechoberfläche sind ohne solche Vereinbarung zulässig.
Weiterverarbeitung: vom Zuschnitt zur Baugruppe
Je nach Auftrag wird der Zuschnitt anschließend gewalzt, gekantet, geschweißt oder zerspant. Für genaue Passmaße und Funktionsflächen bleibt beim Schneiden eine Bearbeitungszugabe stehen. Diese Flächen entstehen erst in der CNC-Bearbeitung.
Eine Fase lässt sich oft am flachen Blech leichter schneiden als an der späteren Baugruppe. Sie ist dann bereits vorhanden, wenn der Zuschnitt umgeformt und für das Schweißen zusammengebaut wird.
Vor der Zerspanung kann Vibrationsentspannen vorgesehen werden, um Eigenspannungen zu verringern. Zuschnitt und weitere Bearbeitung werden im selben Werk aufeinander abgestimmt.
Schnittqualität nach EN ISO 9013
EN ISO 9013 beschreibt die Qualität thermischer Schnitte. Bei einem Brennschnitt werden unter anderem die Rechtwinkligkeits- und Neigungstoleranz sowie die gemittelte Rautiefe beurteilt. Sie beschreiben, wie gerade und wie rau die Schnittfläche ist.
Benötigt ein Bauteil eine bestimmte Toleranz- oder Qualitätsklasse, wird diese mit dem Auftrag vereinbart. Für die weitere Bearbeitung zählt außerdem, ob die Schnittfläche direkt verwendet oder noch zerspant werden soll.
Auch das Aussehen der Schnittfläche hilft bei der Prozesskontrolle. Das Merkblatt DVS 2102 ordnet typische Unregelmäßigkeiten und ihre Ursachen beim autogenen Brennschneiden un- und niedriglegierter Stähle zu.
Grenzen – wann Brennschneiden nicht die richtige Wahl ist
In diesen Fällen ist ein anderes Verfahren besser als autogenes Brennschneiden:
- Edelstahl: Die Chromoxidschicht verhindert die Eisenverbrennung im Sauerstoffstrahl – Edelstahl wird deshalb mit Plasma geschnitten.
- Aluminium: enthält kein verbrennbares Eisen und bildet eine hochschmelzende Oxidschicht – für den autogenen Schnitt grundsätzlich ungeeignet.
- Bleche unter etwa 25 mm: technisch machbar, aber langsamer als Plasma und wegen des Wärmeeintrags verzugsanfällig.
- Sehr feine Konturen und kleine Bohrungen: Schnittfuge und Anwärmzone setzen geometrische Grenzen – kleine Präzisionsbohrungen entstehen besser zerspanend.
- Enge Toleranzen an Funktionsflächen: Ein Brennzuschnitt ist ein thermischer Rohzuschnitt; Passmaße entstehen in der nachgelagerten CNC-Bearbeitung.
Werkstoff, Dicke, Kontur und die gewünschte Weiterbearbeitung werden deshalb gemeinsam betrachtet. Daraus ergibt sich, welches Trennverfahren zum Auftrag passt.
Wie dick lässt sich Stahl brennschneiden?
Die mögliche Dicke hängt von Brenner, Gasversorgung und Schneidanlage ab. Die Qualitätsnorm DIN EN ISO 9013 klassifiziert Brennschnitte von 3 bis 300 mm. Sonderanlagen können auch größere Dicken schneiden; diese liegen außerhalb des genannten Bereichs.
Bei Bock schneiden wir bis 200 mm. Die dafür eingesetzte Anlage ist im Kapitel Brennschneiden in der Praxis beschrieben. Unter etwa 25 mm wird häufig Plasma gewählt, weil der Schnitt schneller ist und weniger Wärme ins Blech bringt.
Mit der Dicke ändern sich auch die zulässigen Abweichungen. Eine 150-mm-Schnittkante darf innerhalb derselben Qualitätsklasse mehr von der Senkrechten abweichen als eine 30-mm-Kante. EN ISO 9013 staffelt die Werte entsprechend.
Brennschneiden oder Plasmaschneiden?
Beide Verfahren ergänzen sich – Werkstoff und Materialstärke entscheiden:
| Kriterium | Autogenes Brennschneiden | CNC-Plasmaschneiden |
|---|---|---|
| Wirkprinzip | Verbrennen im Sauerstoffstrahl | Schmelzen im Plasmalichtbogen |
| Materialstärke | ab ca. 25 mm bis 200 mm | bis ca. 60 mm |
| Werkstoffe | un- und niedriglegierter Stahl | auch Edelstahl |
| Geschwindigkeit | bei großen Stärken wirtschaftlich | bei dünnen Blechen deutlich schneller |
| Wärmeeintrag | höher – großzügige Anwärmzone | geringer – weniger Verzug bei dünnem Blech |
Bei un- und niedriglegiertem Stahl ist Brennschneiden ab etwa 25 mm häufig sinnvoll. Für dünnere Bleche und höherlegierte Werkstoffe kommt Plasma infrage. Kontur und Anforderungen an die Schnittkante werden bei der Auswahl mitberücksichtigt.
Brennschneiden in der Praxis – Anlagen und Ablauf bei Bock
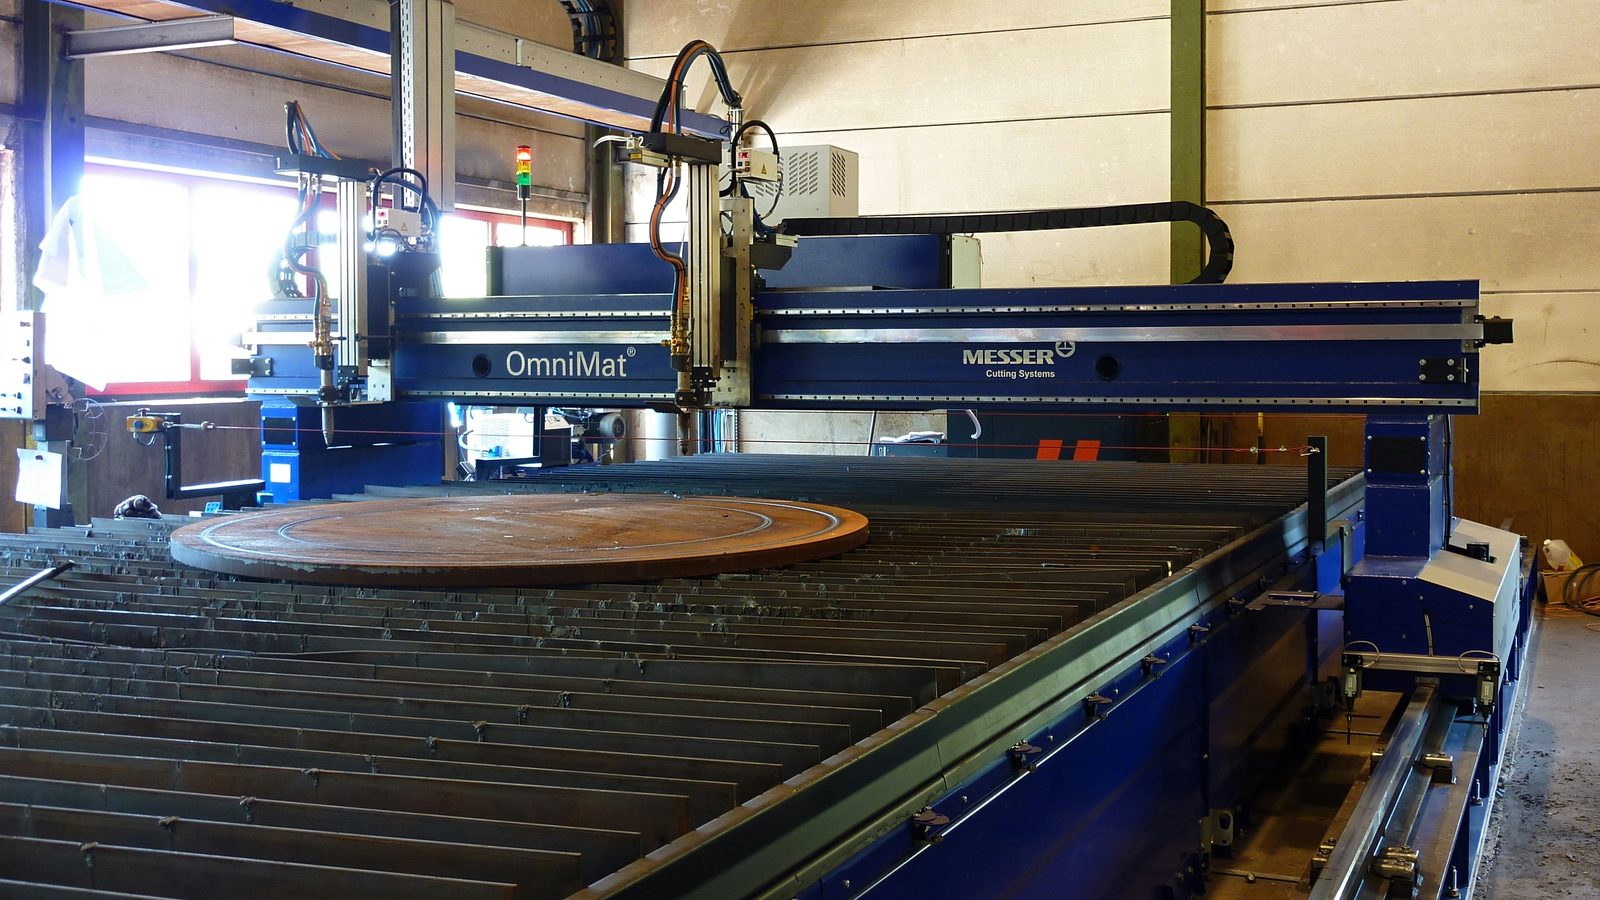
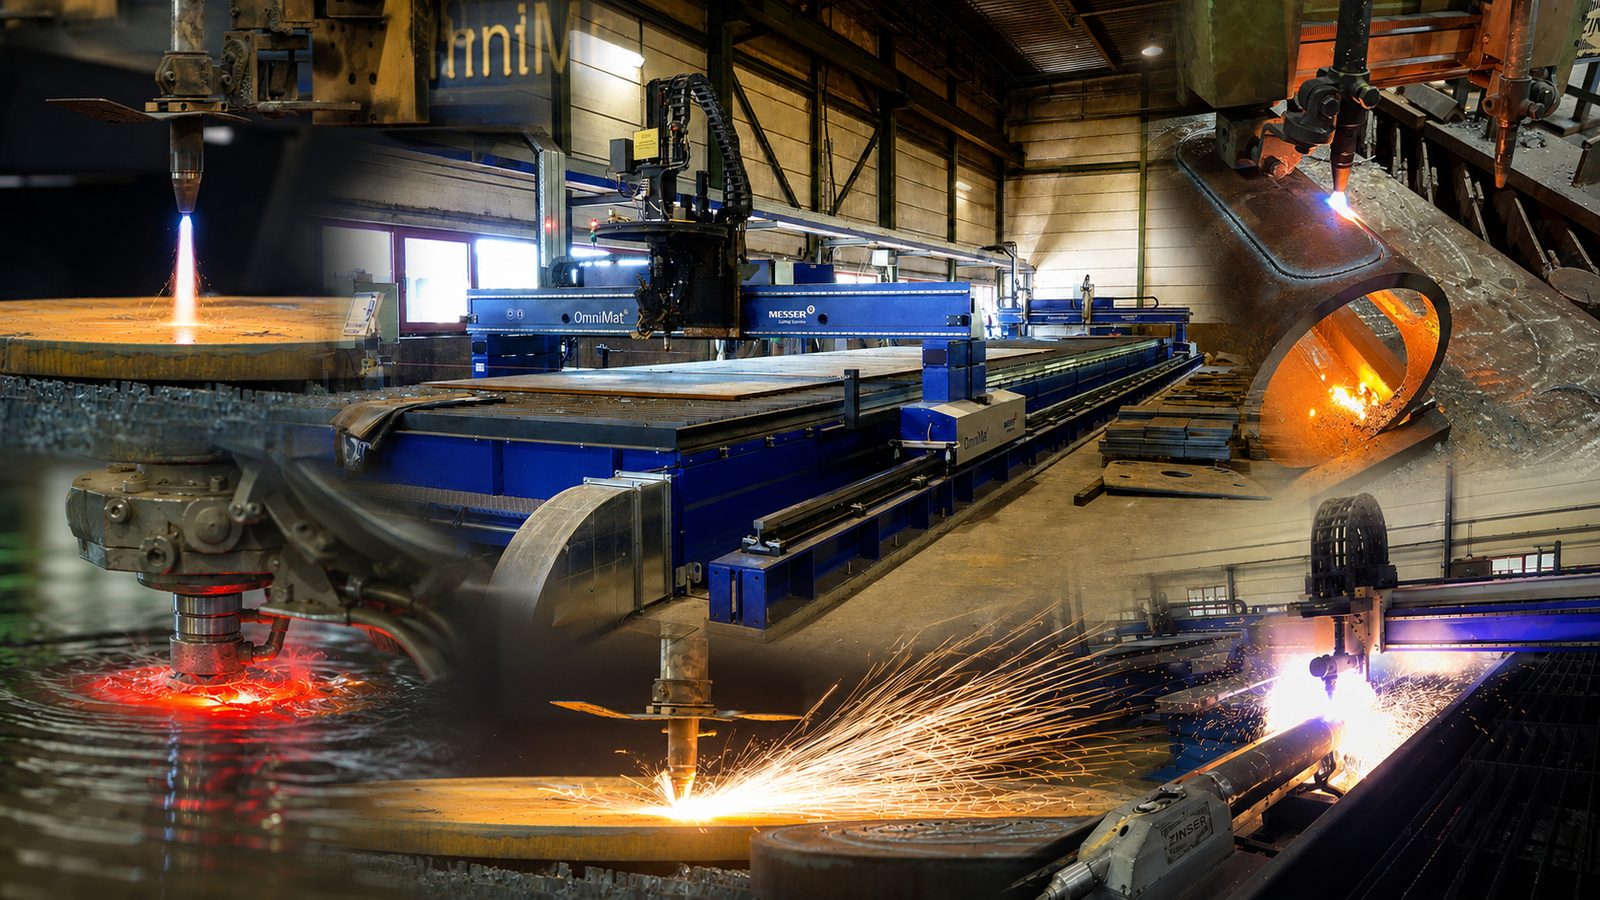
In unserer Lohnfertigung in Lorch im Raum Stuttgart läuft autogenes Brennschneiden auf einer Messer OmniMat L5000 mit 20.000 × 3.500 mm Tischfläche: Großformat-Tafeln, Materialstärken bis 200 mm, Fasenaggregat bis ±45°. Auf derselben Anlage sitzt der Plasmabrenner – welches der beiden Verfahren ein Teil bekommt, entscheidet sich je Auftrag und nicht je Maschine. Details zu allen Anlagen zeigt der Maschinenpark.
Der Unterschied zum reinen Zuschnittbetrieb liegt im Umfeld: ein eigenes Lager mit über 40 Werkstoffgüten inklusive Abnahmeprüfzeugnis 3.1 nach EN 10204, eine Schweißaufsicht (IWE/EWE), die Brennzuschnitte von Anfang an als Schweißnahtvorbereitung mitdenkt, und die komplette Weiterverarbeitung – Walzen, Schweißen nach DIN EN 1090-2 EXC3, CNC-Bearbeitung, Strahlen und Lackieren – unter einem Dach.
Wie Rohre und Profile zugeschnitten werden
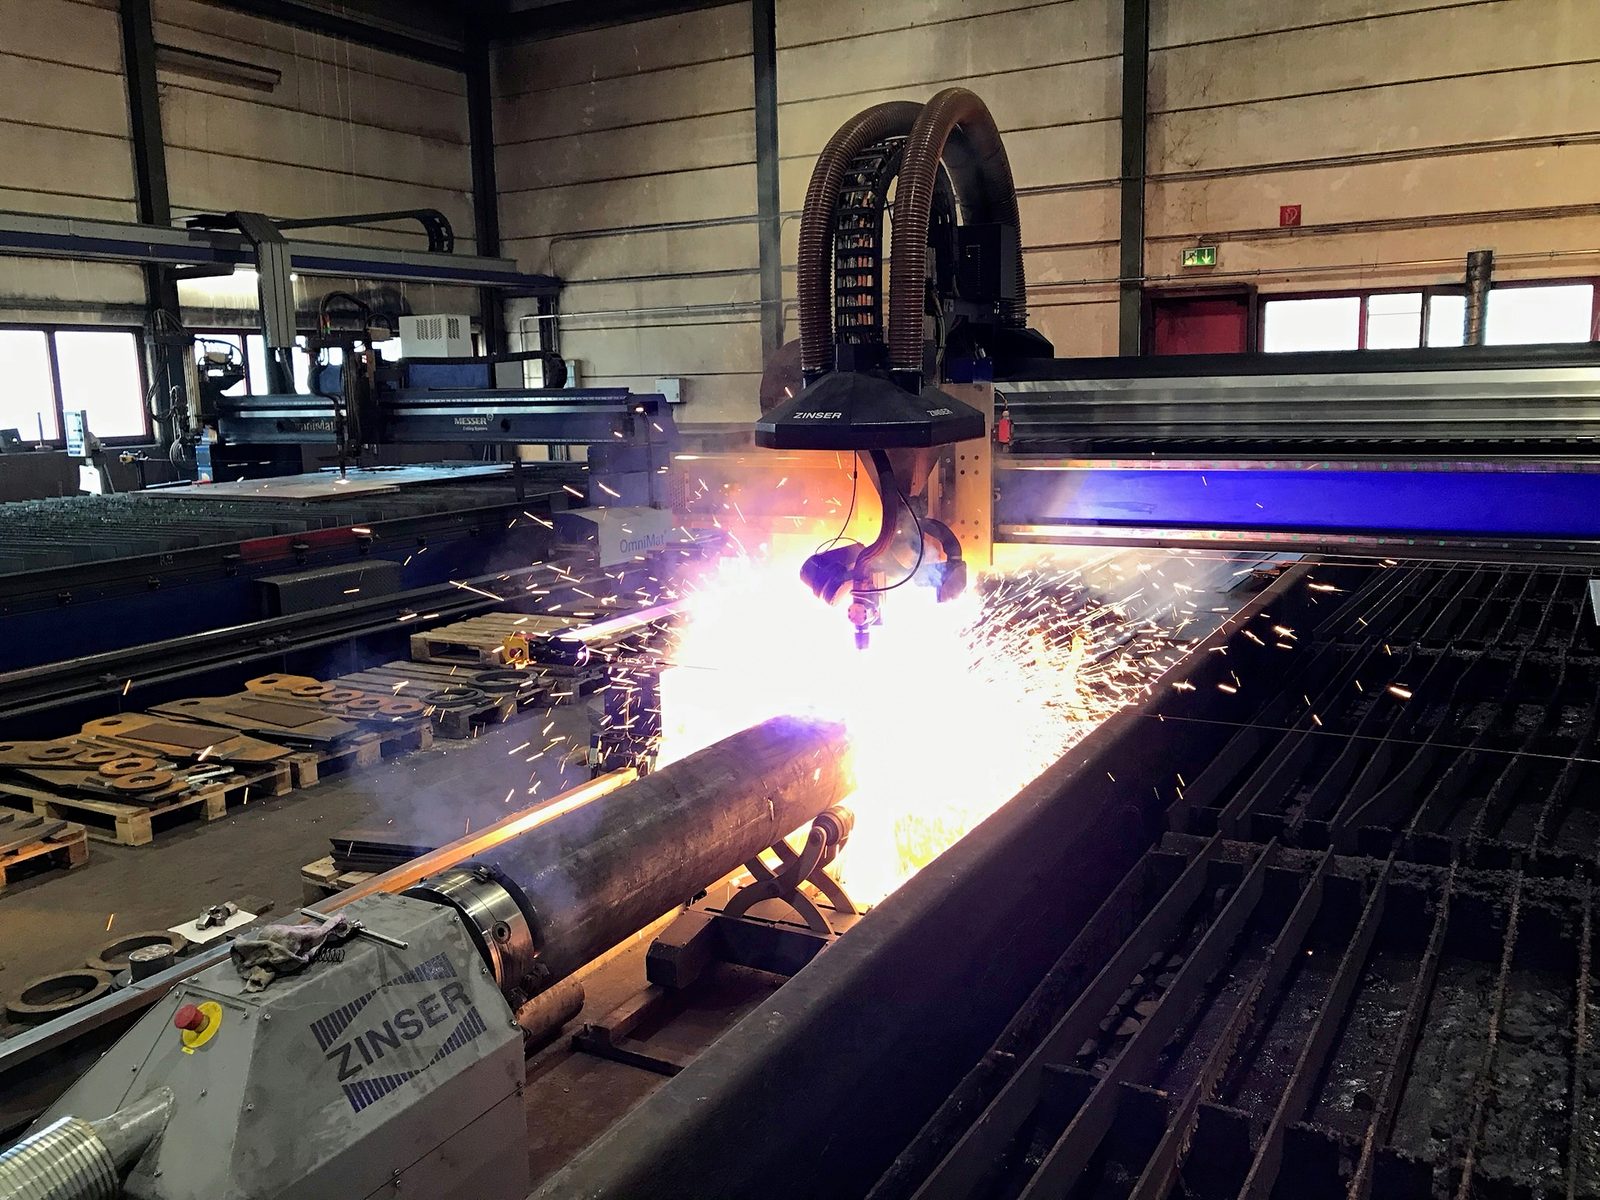
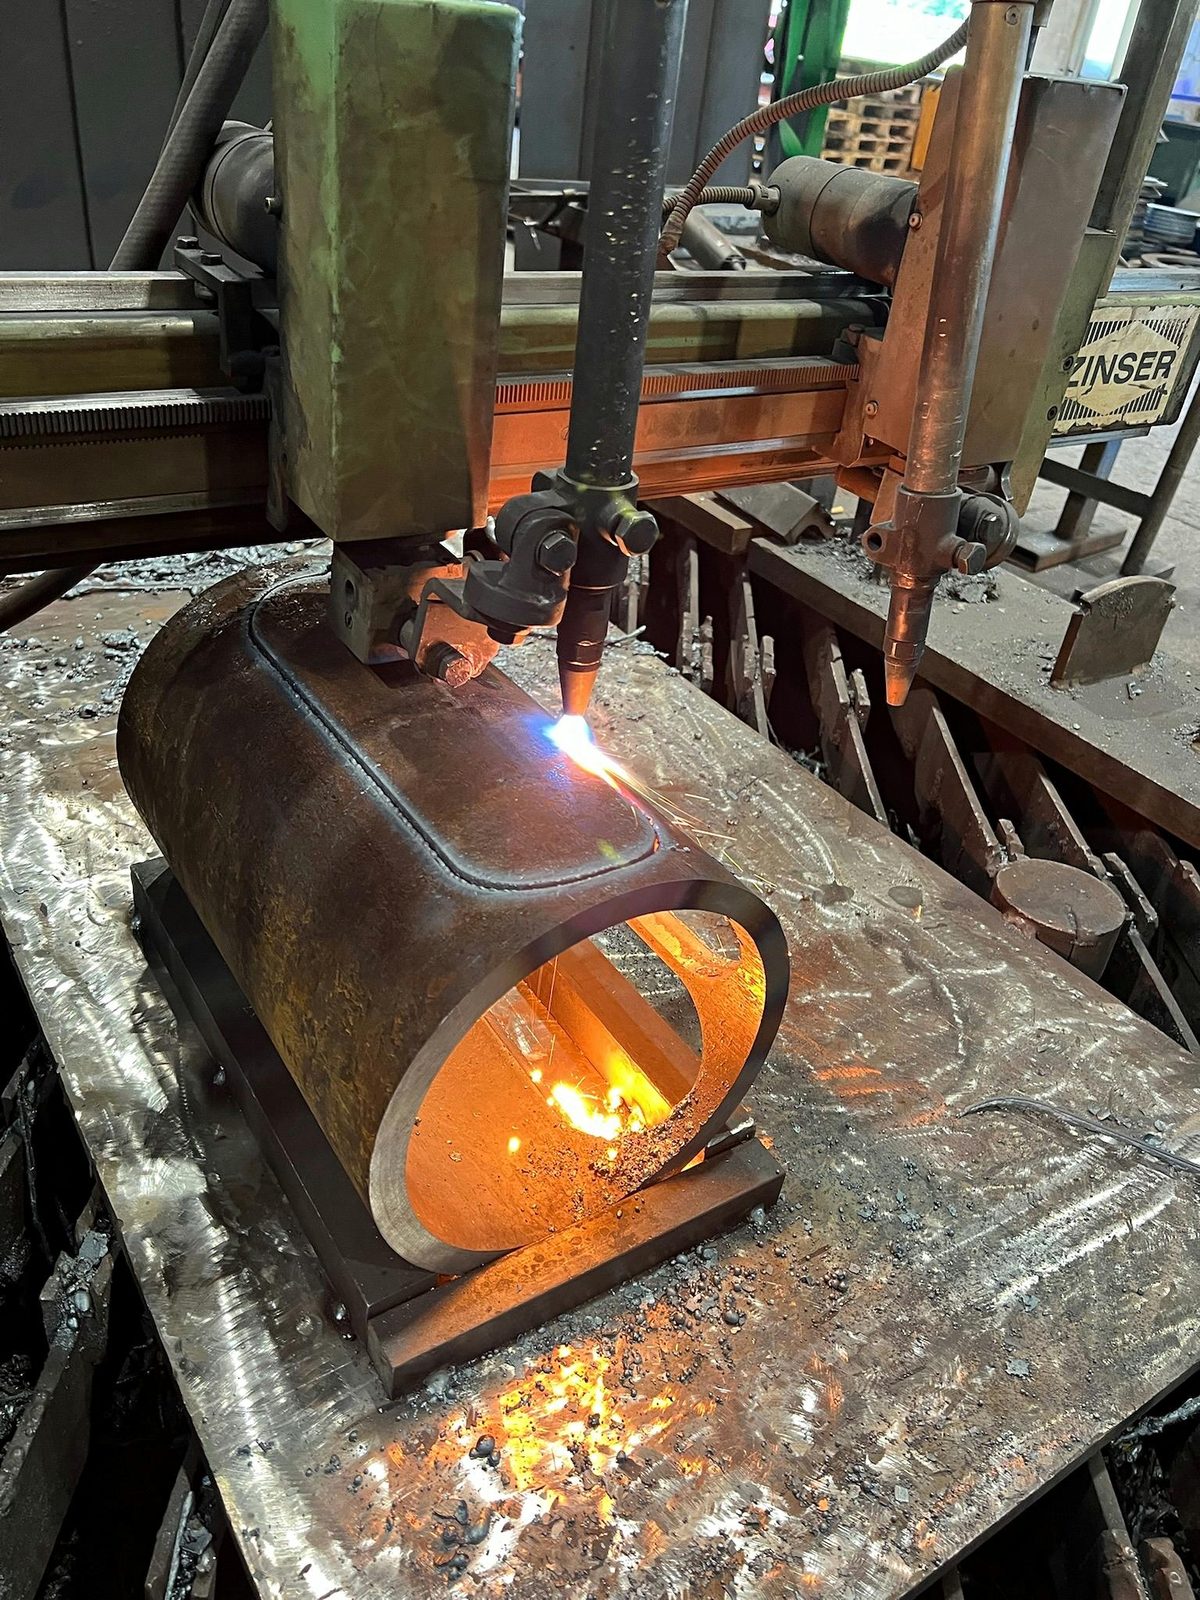
Auch Rohre werden autogen zugeschnitten. Auf der Zinser Kopierbrennschneidmaschine entstehen Verschneidungen, Ausklinkungen und weitere Rohrkonturen bei Wandstärken bis 50 mm.
Für dünnwandigere Rohre und legierte Werkstoffe steht das 3D-Plasmaschneiden zur Verfügung. Wie beim Blech richtet sich die Auswahl nach Werkstoff, Wandstärke und gewünschter Kontur.
Beispiele: fertige Brennzuschnitte
Die Bilder zeigen lange Brennteile, dickwandige Ringe, Laschen und Konturteile aus verschiedenen Blechdicken. An den Kanten lassen sich Schnittfläche und mitgeschnittene Fasen erkennen.
Vom Blech zum Zuschnitt in Bildern
Die Aufnahmen aus unserer Fertigung führen zu den jeweiligen Abschnitten.
-
Der Brennzuschnitt -
2 Werkstoff vom Lagerplatz – was sich brennschneiden lässt -
5 Anwärmen auf Zündtemperatur -
6 Einstechen und Anschneiden -
7 Der Schnitt: Vorschub, Düsenabstand, Schneidsauerstoff -
8 Fasenschnitt: Schweißnahtvorbereitung in derselben Aufspannung -
9 Nachbehandlung: Schlacke, Kanten, Kennzeichnung -
10 Weiterverarbeitung: vom Zuschnitt zur Baugruppe -
15 Brennschneiden in der Praxis – Anlagen und Ablauf bei Bock -
16 Wie Rohre und Profile zugeschnitten werden
Häufige Fragen zum Brennschneiden
Welche Materialstärken lassen sich wirtschaftlich brennschneiden?
Als Faustregel ab etwa 25 mm aufwärts; unsere Anlagentechnik schneidet bis 200 mm. Darunter übernimmt in der Regel CNC-Plasmaschneiden – es ist bei dünnen Blechen schneller und bringt weniger Wärme ein.
Welche Temperatur braucht Brennschneiden?
Der Startpunkt muss auf Zündtemperatur kommen – bei Baustahl rund 1.150 °C; die Heizflamme, die ihn dorthin bringt, ist mit Acetylen und Sauerstoff rund 3.100 °C heiß. Erst bei Zündtemperatur öffnet der Schneidsauerstoff und verbrennt das Eisen. Entscheidend ist nicht der Schmelzpunkt, sondern dass die Zündtemperatur darunter liegt und die Oxide flüssig ablaufen; daran scheitert das Verfahren bei Edelstahl, Aluminium und Gusseisen.
Was ist der Unterschied zwischen Vorwärmen und Anwärmen?
Zwei verschiedene Schritte, die oft verwechselt werden. Vorwärmen betrifft das ganze Werkstück und geschieht vor dem Schnitt – es verlangsamt die Abkühlung der Schnittkante und verhindert bei rissempfindlichen Werkstoffen wie Hardox oder dicken Feinkornstählen Härterisse. Anwärmen betrifft nur den Startpunkt und bringt ihn mit der Heizflamme auf Zündtemperatur; das passiert bei jedem Brennschnitt.
Wie lässt sich Rissbildung beim Autogenschneiden vermeiden?
Risse an der Brennschnittkante sind fast immer Härterisse: Die schmale Zone neben der Fuge kühlt sehr schnell ab, härtet dabei auf und reißt unter der Eigenspannung. Das wirksamste Mittel dagegen ist Vorwärmen des ganzen Werkstücks – es verlangsamt die Abkühlung und hält die Aufhärtung in Grenzen. Dazu kommen eine Schnittfolge, die die Wärme gleichmäßig über die Tafel verteilt, und ruhiges Auskühlen an der Luft statt Abschrecken oder Zugluft. Rissempfindlich sind vor allem verschleißfeste Stähle wie Hardox und XAR sowie dicke Feinkornbaustähle; ob sie vorgewärmt werden und auf welche Temperatur, hängt an Sorte und Blechdicke – die Stahlhersteller geben dafür Empfehlungen an.
Warum lässt sich Edelstahl nicht autogen brennschneiden?
Autogenes Brennschneiden beruht auf der Verbrennung des Eisens im Sauerstoffstrahl. Die Chromoxidschicht von Edelstahl verhindert genau diese Reaktion – der Schnitt kommt nicht zustande. Edelstahl wird deshalb mit Plasma geschnitten.
Was ist der Unterschied zwischen Brennschneiden und Autogenschneiden?
Keiner – beide Begriffe bezeichnen dasselbe Verfahren: das Trennen mit Brenngas-Sauerstoff-Flamme und Schneidsauerstoff. Auch Flammschneiden und Sauerstoffschneiden meinen denselben Prozess.
Was ist der Unterschied zwischen Brennschnitt und Brennzuschnitt?
Der Brennschnitt ist die Schnittfläche, der Brennzuschnitt das fertige Teil. Ein Brennzuschnitt ist immer ein thermischer Rohzuschnitt – Passmaße und Funktionsflächen entstehen anschließend in der CNC-Bearbeitung, und dafür erhält das Teil eine Bearbeitungszugabe.
Verzieht sich das Material beim Brennschneiden?
Der Wärmeeintrag erzeugt Eigenspannungen; je dünner das Blech, desto eher wird Verzug sichtbar. In der Praxis begrenzen eine durchdachte Schnittfolge und saubere Schachtelung den Effekt. Bei dicken Platten ab 25 mm spielt Verzug selten eine Rolle.
Muss ich meine Brennteile entgraten lassen?
Die Brennkante kommt nie fertig aus der Maschine: Am unteren Fugenrand hängt erstarrte Schlacke, auf der Schnittfläche sitzt eine Zunderschicht. Beides muss weg, bevor das Teil weiterverarbeitet oder verbaut werden kann – deshalb gehört dieser Schritt bei uns zum Zuschnitt und muss nicht gesondert beauftragt werden. Zu vereinbaren ist nur, was darüber hinausgeht: eine definierte Kantenbearbeitung, Kantenrundung oder vollständige Entgratung nach Zeichnung. Nennen Sie das am besten gleich bei der Anfrage – dann ist es Teil des Angebots.
Bleibt die Werkstoffkennzeichnung nach dem Zuschnitt erhalten?
Ja, auf Wunsch lückenlos. Wird eine Tafel zerteilt, trägt nur noch die Resttafel die ursprüngliche Kennzeichnung. Die Umstempelung überträgt Werkstoff, Charge und Probe vom Abnahmeprüfzeugnis 3.1 nach EN 10204 auf jedes einzelne Brennteil.
Wie maßhaltig ist ein Brennzuschnitt?
Brennschnitte werden nach EN ISO 9013 klassifiziert; für typische Stahlbau-Zuschnitte reicht die erreichbare Genauigkeit vollständig aus. Passungen und Funktionsmaße entstehen anschließend in der CNC-Bearbeitung – der Zuschnitt erhält dafür eine Bearbeitungszugabe.
Quellen und Normen zum Brennschneiden
Jeder Eintrag nennt, welche Aussage er trägt. Normen sind mit Nummer und Ausgabe benannt; ihr Text ist kostenpflichtig und deshalb nicht verlinkt. Normausgaben geprüft am 5. Oktober 2026 – für einen Auftrag gilt die vereinbarte Ausgabe. Die verlinkte Quelle wurde am angegebenen Tag abgerufen und gelesen.
- Qualitätsmerkmale eines Brennschnitts (Rechtwinkligkeits- und Neigungstoleranz, gemittelte Rautiefe), nach Schnittdicke gestaffelt; Anwendungsbereich für Brennschnitte von 3 bis 300 mm DIN EN ISO 9013 – Thermisches Schneiden – Einteilung thermischer Schnitte – Geometrische Produktspezifikation und Qualität
- Einteilung der thermischen Schneidprozesse; autogenes Brennschneiden als eigener Prozess neben Plasma- und Laserschneiden DIN 2310-6 – Thermisches Schneiden – Teil 6 – Einteilung, Prozesse
- Fehlerbilder an der Schnittfläche und ihre Ursachen Merkblatt DVS 2102 – Unregelmäßigkeiten und deren Ursachen beim autogenen Brennschneiden von un- und niedrig legierten Stählen
- Abnahmeprüfzeugnis 3.1 als Herkunft der Werkstoffkennzeichnung DIN EN 10204 – Metallische Erzeugnisse – Arten von Prüfbescheinigungen
- Ausführungsklasse EXC3 für die spätere Schweißkonstruktion DIN EN 1090-2 – Technische Regeln für die Ausführung von Stahltragwerken
- Acetylen als gebräuchlichstes Brenngas, mit Sauerstoff rund 3.100 °C (Abschnitt 3.2.1); Flüssiggas und Erdgas vorwiegend zum Anwärmen und Brennschneiden (Abschnitt 3) DGUV Information 209-011 – Gasschweißen, Ausgabe Oktober 2018