


Oxicorte económico para acero estructural, de grano fino y resistente al desgaste de 25 a 200 mm – con bisel automático, sin cantidades mínimas y entrega directa a soldadura, granallado o pintura. Fabricación por contrato en Lorch, Alemania.
Oxicorte CNC en formato máximo – grandes chapas estructurales en un solo paso.
Económico para chapas gruesas donde el láser o el plasma alcanzan sus límites.
Preparación automática de la junta soldada – elimina operaciones secundarias directamente en el corte.
Acero estructural S235/S355, acero de grano fino hasta S1100 y aceros resistentes al desgaste – hasta 200 mm de espesor.
Soldadura, mecanizado CNC, granallado y pintura sin interfaces externas en Lorch.
Piezas individuales, prototipos y piezas en serie fabricadas igualmente según plano.
En el oxicorte autógeno, el acero se oxida y se separa mediante un chorro de oxigeno. El procedimiento es especialmente económico para placas gruesas a partir de aprox. 25 mm hasta 200 mm de espesor. El acero estructural, de grano fino y resistente al desgaste puede cortarse con precisión hasta los espesores máximos.
La instalación de oxicorte CNC se desplaza sobre un formato de 20.000 × 3.500 mm. Así pueden procesarse en una sola pasada también chapas gruesas de gran formato y placas estructurales. El corte de bisel automático hasta ±45° permite la preparación de la junta de soldadura sin repaso.
Las piezas de oxicorte de acero estructural, de grano fino y resistente al desgaste se fabrican según plano. La fabricación por encargo en Lorch abarca piezas individuales y series cortas.
La calidad de corte se evalua según EN ISO 9013. Para piezas portantes y juntas de soldadura se llevan a cabo, si procede, repasos como el esmerilado o el enderezado térmico. La fabricación por encargo se realiza según el plano y las condiciones de aceptacion del cliente.
Las piezas de oxicorte se procesan con frecuencia directamente en la planta: la soldadura, el granallado y la pintura en Lorch son pasos posteriores integrados. Se eliminan el almacenamiento intermedio externo y la logística entre los pasos de fabricación, lo que ahorra tiempo y costes.
El aseguramiento de la calidad se realiza según DIN EN ISO 9001:2015 con trazabilidad de material sin lagunas. Los certificados de material de todos los aceros y aceros especiales empleados se facilitan bajo consulta o cuando lo requiere el proyecto y se adjuntan al suministro.

| Máquina | Formato | Espesor de corte | Corte biselado |
|---|---|---|---|
| Messer OmniMat L5000 · Máquina de oxicorte | 20.000 × 3.500 mm | hasta 200 mm | ±45° |
El oxicorte autógeno es adecuado para aceros ferrosos:
Para chapas finas y acero inoxidable, el corte por plasma CNC es el procedimiento mas económico.
En Bock, el oxicorte autógeno se emplea para:
Las piezas de oxicorte pueden soldarse, mecanizarse y pintarse en la misma planta. El oxicorte autógeno en Lorch esta integrado en un proceso de fabricación completo: tras el corte, las piezas se transfieren directamente a la fabricación de conjuntos soldados, después se granallan y se pintan según la especificacion del cliente. Para aceros resistentes al desgaste y de alta resistencia, todos los pasos de procesamiento son posibles en la misma planta. La documentación de calidad según DIN EN ISO 9001:2015 esta disponible para todos los tipos de pedido. Fabricación por encargo sin cantidades mínimas para piezas individuales y series cortas. Tiempos de respuesta rápidos gracias al almacen de material propio.
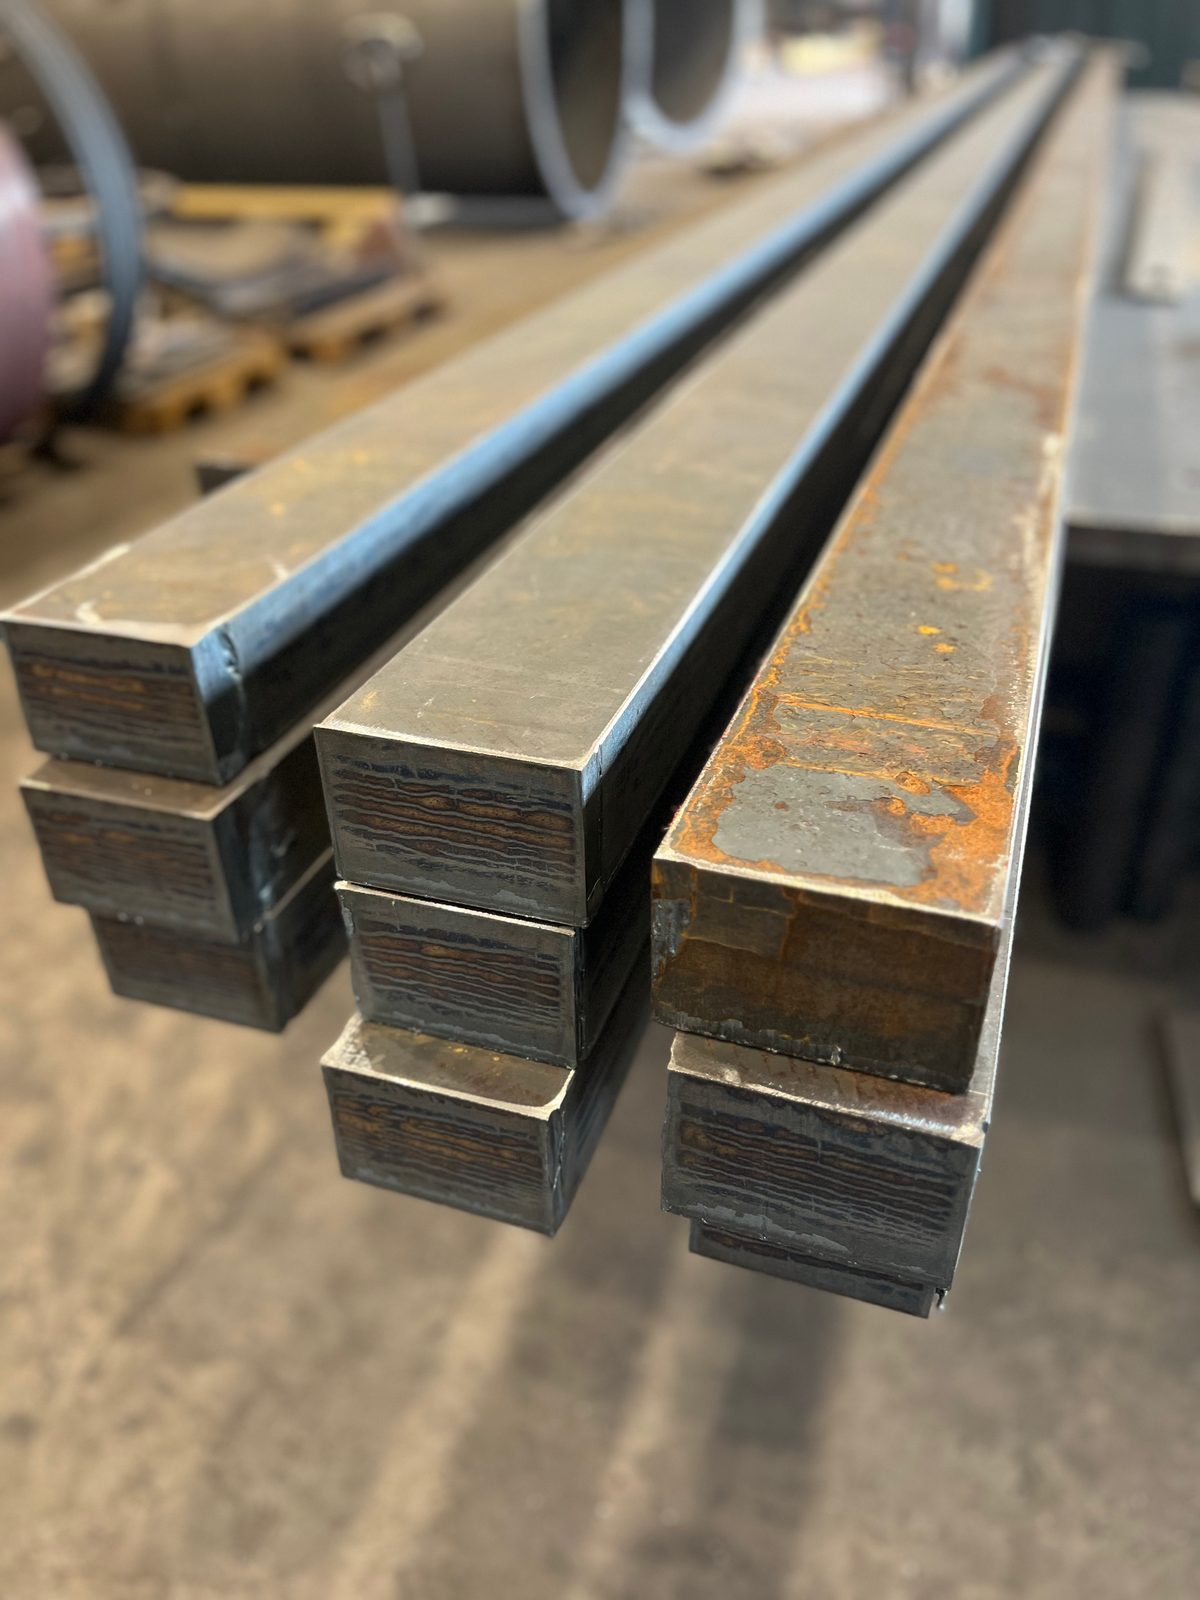
Piezas oxicortadas largas y estrechas en S355 pasan por la instalación con regularidad: pletinas, alas y almas, cortadas de chapa gruesa en lugar de despiezarse de un perfil. Lo permite la mesa de 20.000 × 3.500 mm: una pieza así sale de una sola vez, sin empalme y sin corte intermedio.
Las caras de corte presentan las estrías típicas del oxicorte; la calidad se evalúa según EN ISO 9013. Si la pieza se rectifica, se endereza o se bisela directamente después, lo decide el plano. Soldadura, granallado y pintura siguen en la misma planta.
Los discos con recorte interior, los anillos y los contornos programados libremente son el segundo caso habitual. Para la instalación la forma importa poco: el espesor de chapa determina el avance, la sangría y el coste, y el oxicorte llega hasta 200 mm.
Ambos ejemplos son pedidos recurrentes, no un valor límite. Material, espesor, longitud y contorno los revisamos en cada plano, junto con la pregunta de qué canto necesita la pieza después.
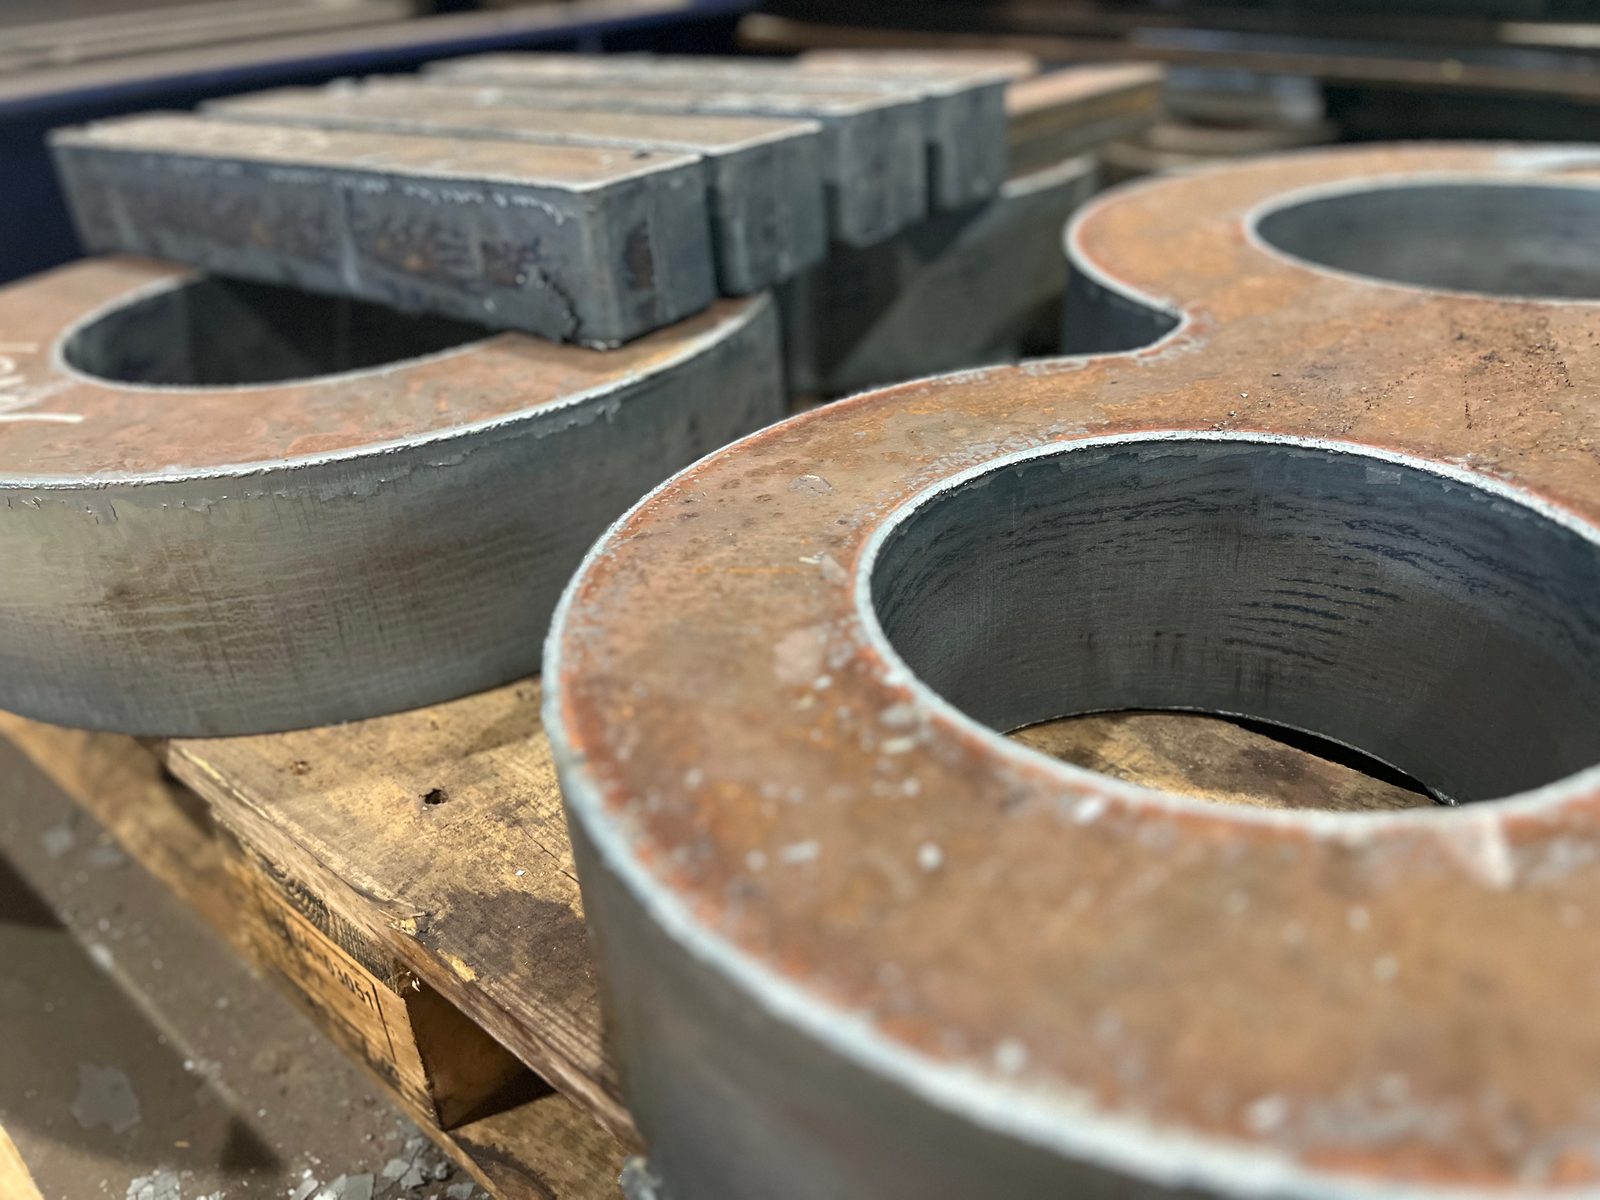
Imágenes reales de nuestra producción en Lorch: desde el corte de un disco sobre la mesa de parrilla y el soplete guiado por máquina entre chispas, hasta las piezas terminadas en el palé: discos, piezas planas con chaflán, piezas de contorno y chapas ovaladas.
Bock Maschinenbau realiza el oxicorte autógeno como parte de un proceso de fabricación completo:
Empresas de construcción metálica, cerrajerías y distribuidores de acero del Ostalbkreis, de la zona de Stuttgart y de la región DACH obtienen piezas de oxicorte de hasta 200 mm en nuestras instalaciones de Lorch, incluso piezas individuales y en plazos cortos.
Sí. Bock corta piezas de oxicorte de hasta 200 mm en fabricación por encargo según plano, en la instalación de oxicorte CNC Messer OmniMat L5000 en Lorch, para piezas individuales, prototipos y piezas de serie sin cantidades mínimas.
Hasta 20.000 × 3.500 mm, que es el formato de trabajo de la instalación de oxicorte CNC. Las piezas oxicortadas largas y estrechas de S355, como pletinas, alas y almas, se cortan en ella de chapa gruesa de una sola vez, sin empalme y sin corte intermedio.
El acero estructural S235/S355, el acero de grano fino hasta S1100 y las calidades resistentes al desgaste como Hardox se cortan por oxicorte autógeno hasta 200 mm de espesor de pared. El acero inoxidable y las chapas finas se separan mediante corte por plasma CNC.
Sí. Los discos con recorte interior, los anillos y los contornos programados libremente son un caso habitual en el oxicorte autógeno; el avance, la sangría y el coste dependen del espesor de chapa, apenas de la forma.
Sí. La instalación de oxicorte CNC corta automáticamente biseles de hasta ±45° como preparación de la junta de soldadura directamente durante el corte; en piezas portantes y juntas de soldadura se realizan, si procede, esmerilado o enderezado térmico. Si la pieza se rectifica, se endereza o se bisela lo decide el plano.

Envíenos el plano o DXF con material, espesor de chapa y cantidad. Recibirá las piezas cortadas con o sin bisel – o directamente soldadas, granalladas y pintadas.
