


Brennskjær konstruksjonsstål, finkornstål og slitestål fra 25 til 200 mm økonomisk – med automatisk fasekutt, uten minsteantall, levert direkte videre til sveising, blåserensing eller lakkering. Leieproduksjon i Lorch — Ostalbkreis, Stuttgart-regionen, Sør-Tyskland.
CNC-autogen brennskjæreanlegg på maksimalt format – storplater og strukturplater i én operasjon.
Økonomisk for tykke grovplater, der laser eller plasma når sine grenser.
Automatisk sveisefugeforberedelse – sparer etterarbeid og omstillingstid allerede ved tilskjæringen.
Konstruksjonsstål S235/S355, finkornstål opptil S1100 og slitestål – opptil 200 mm godstykkelse.
Sveising, CNC-maskinering, sandblåsing og lakkering uten eksternt grensesnitt i Lorch.
Enkeltdeler, prototyper og serieproduserte deler lages på samme måte etter tegning.
Ved autogen brennskjæring oksideres og deles stålet av en oksygenstråle. Metoden er særlig økonomisk for tykke plater fra ca. 25 mm opptil 200 mm tykkelse. Konstruksjonsstål, finkornstål og slitestål kan skjæres presist opptil maksimale tykkelser.
CNC-brennskjæreanlegget dekker et format på 20 000 × 3 500 mm. Dermed kan også storformat grovplater og strukturplater bearbeides i én operasjon. Automatisk faseskjæring opptil ±45° gir sveisefugeforberedelse uten etterarbeid.
Brennskårne deler i konstruksjonsstål, finkornstål og slitestål produseres etter tegning. Leieproduksjonen i Lorch omfatter enkeltdeler og småserier.
Skjærekvaliteten vurderes etter EN ISO 9013. For bærende deler og sveisesømmer utføres ved behov etterarbeid som sliping eller termisk retting. Leieproduksjonen skjer etter kundens tegning og kontrollbetingelser.
Brennskårne deler bearbeides regelmessig videre direkte i bedriften: sveising, sandblåsing og lakkering i Lorch er integrerte påfølgende steg. Ekstern mellomlagring og logistikk mellom produksjonsstegene bortfaller – det sparer tid og kostnader.
Kvalitetssikringen skjer etter DIN EN ISO 9001:2015 med komplett materialsporbarhet. Materialsertifikater for alle benyttede stål og spesialstål stilles til rådighet på forespørsel eller når prosjektet krever det, og legges ved leveransen.

| Maskin | Format | Skjæretykkelse | Fasekutt |
|---|---|---|---|
| Messer OmniMat L5000 · Autogent brennskjæreanlegg | 20 000 × 3 500 mm | opptil 200 mm | ±45° |
Autogen brennskjæring egner seg for jernholdige stål:
For tynne plater og rustfritt stål er CNC-plasmaskjæring den mer økonomiske metoden.
Autogen brennskjæring hos Bock brukes til:
Brennskårne deler kan sveises, bearbeides og lakkeres i samme bedrift. Autogen brennskjæring i Lorch inngår i en komplett produksjonsprosess: brennskårne deler går rett videre til produksjon av sveiste sammenstillinger etter skjæringen, deretter sandblåses de og lakkeres etter kundens spesifikasjon. For slitesterke og høyfaste stål er alle bearbeidingssteg mulige i samme bedrift. Kvalitetsdokumentasjon etter DIN EN ISO 9001:2015 er tilgjengelig for alle oppdragstyper. Leieproduksjon uten minsteantall for enkeltdeler og småserier. Raske responstider takket være eget materiallager.
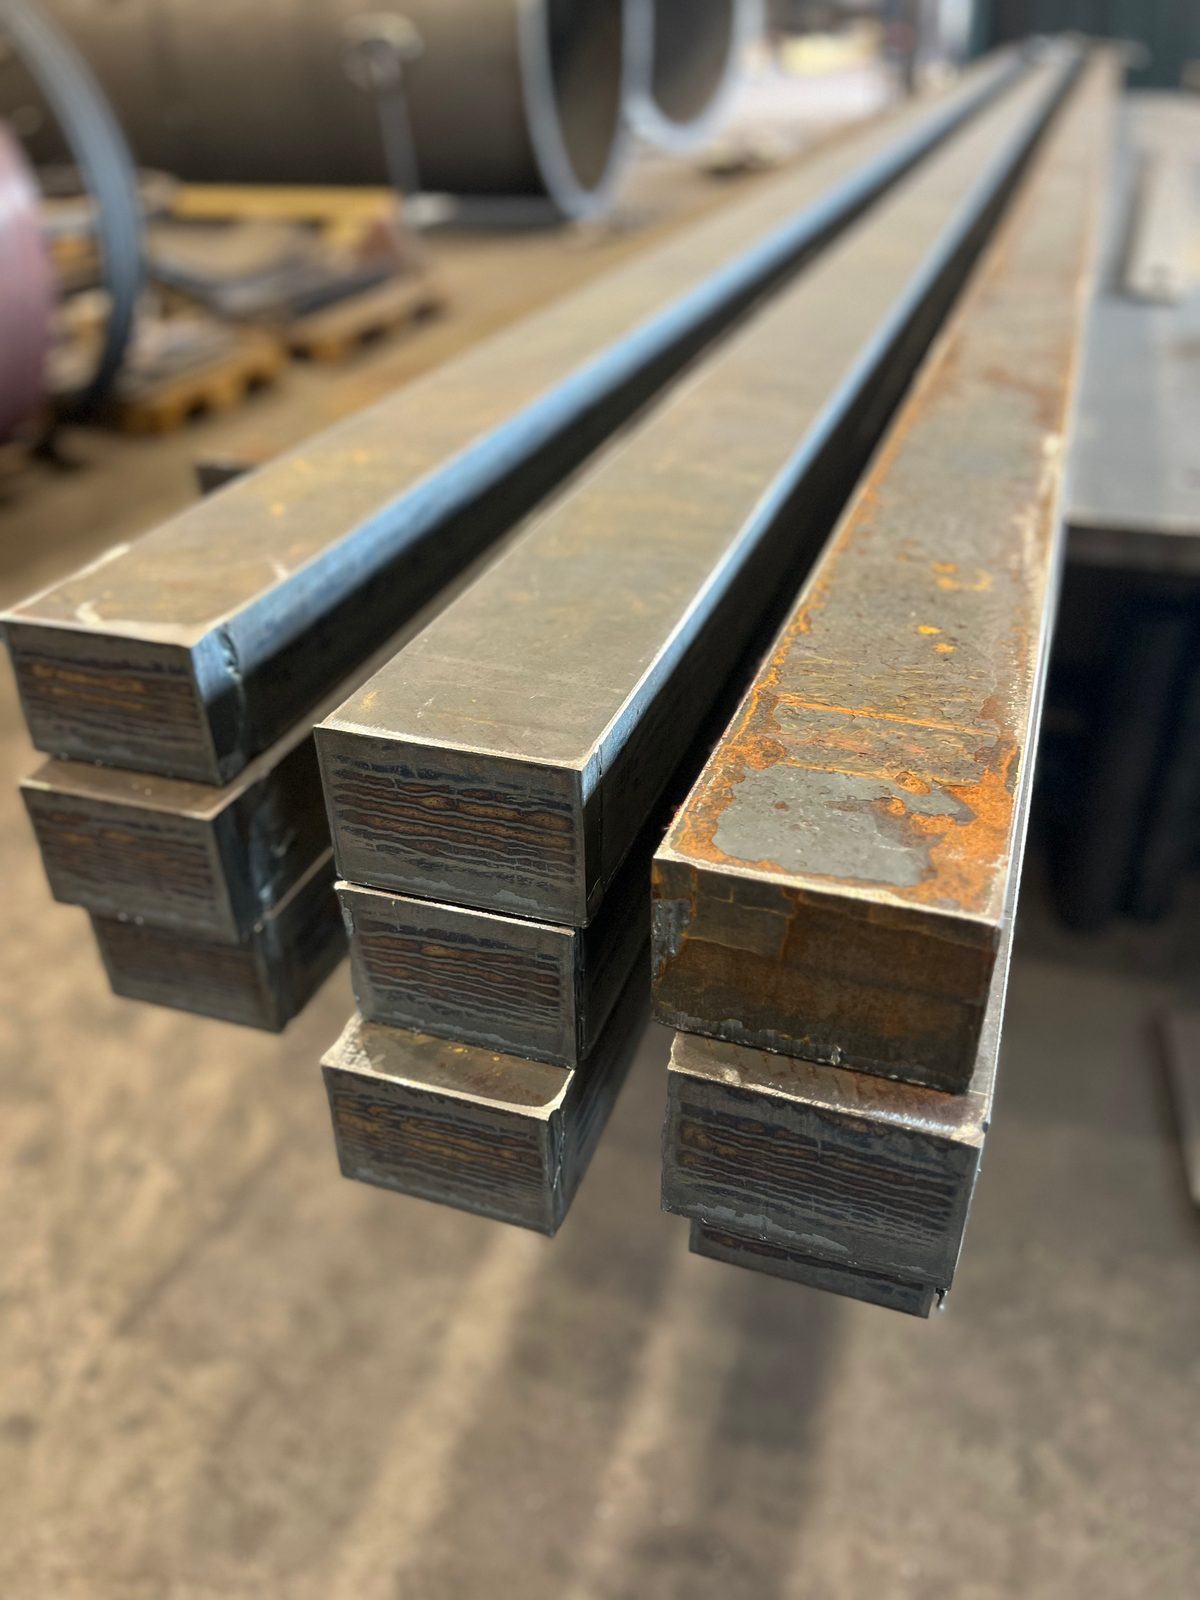
Lange, smale brennskårne deler i S355 går jevnlig over anlegget – flatstål, flenser og steg, skåret ut av tykk plate i stedet for å kappes av et profil. Det muliggjør bordet på 20 000 × 3 500 mm: en slik del blir til i ett stykke, uten skjøt og uten mellomsnitt.
Snittflatene bærer de rillene som er typiske for det autogene snittet; kvaliteten vurderes etter EN ISO 9013. Om delen deretter slipes, rettes opp eller fases med en gang, avgjør tegningen. Sveising, blåsing og lakkering følger i samme bedrift.
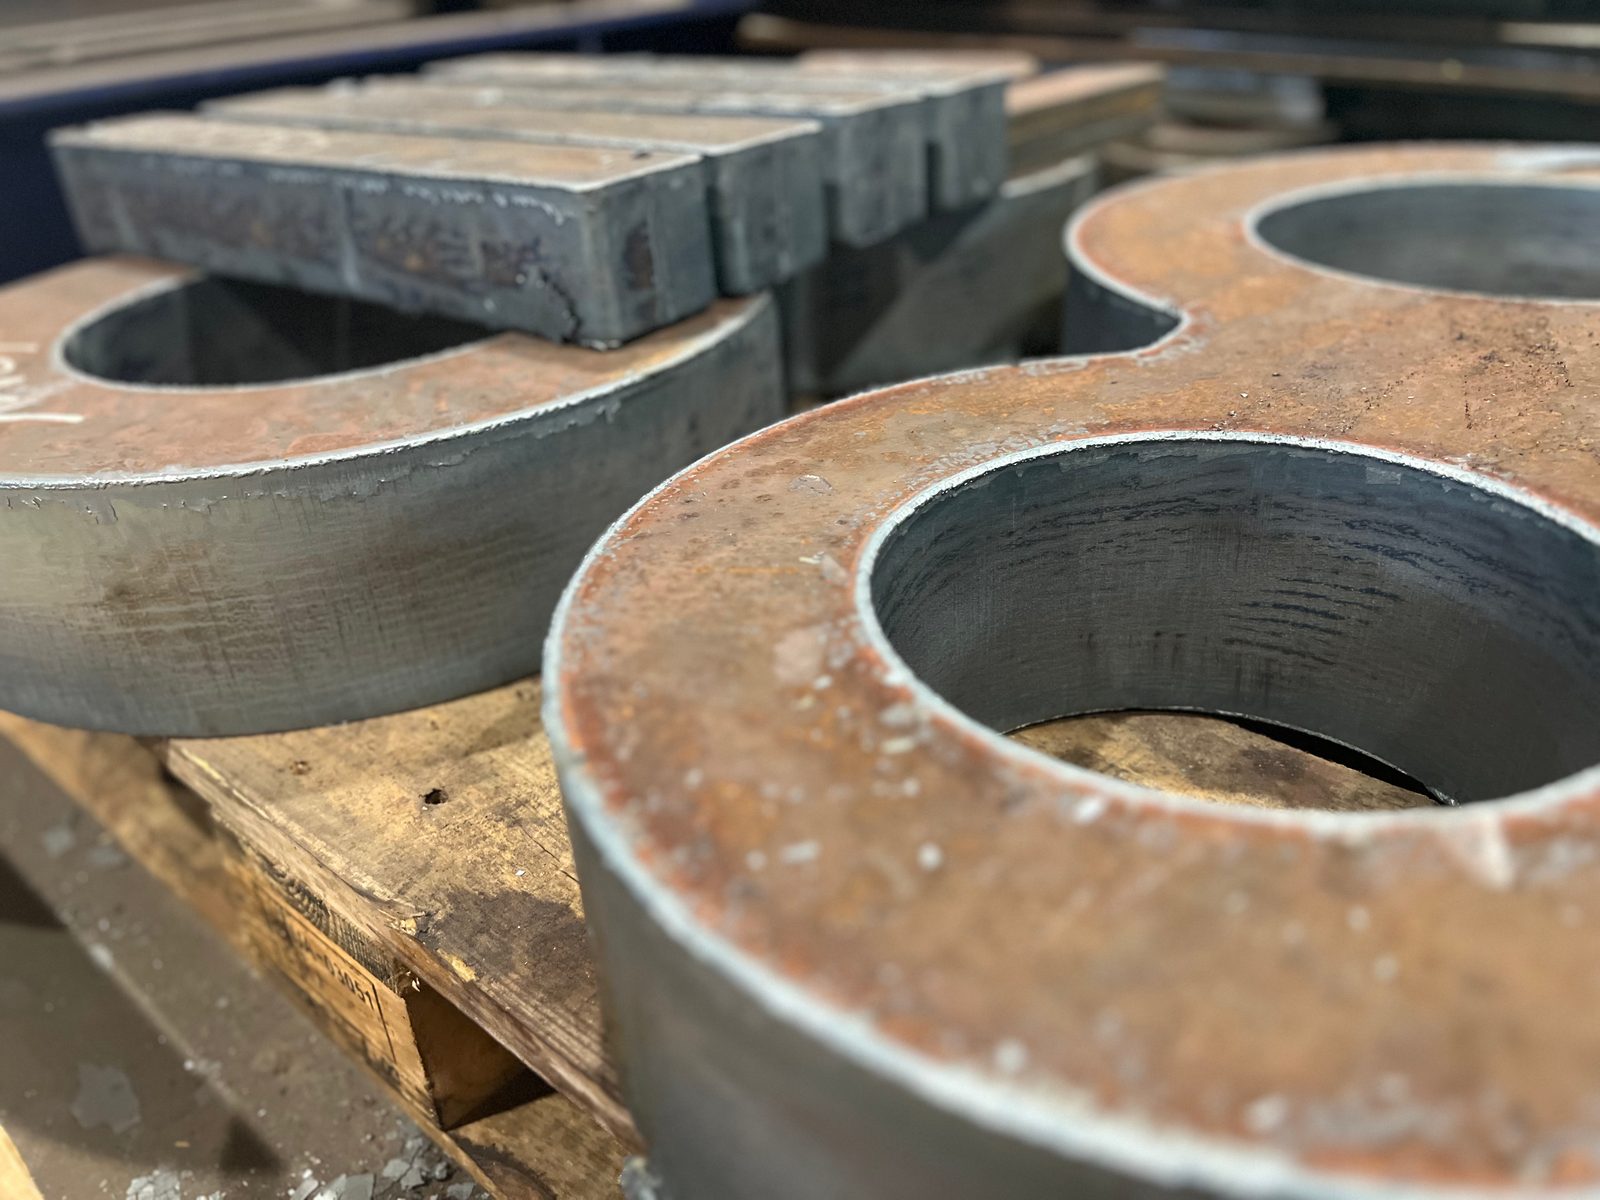
Rondeller med innvendig utskjæring, ringer og fritt programmerte konturer er det andre faste tilfellet. For anlegget betyr formen lite – platetykkelsen bestemmer mating, snittfuge og kostnad, og autogen skjæring rekker opp til 200 mm.
Begge eksemplene er gjentakende oppdrag, ikke en grenseverdi. Materiale, tykkelse, lengde og kontur vurderer vi per tegning – sammen med spørsmålet om hvilken kant delen trenger etterpå.
Ekte opptak fra produksjonen vår i Lorch – fra skjæringen av et rundt emne på ristbordet og den maskinstyrte skjærebrenneren i en gnistregn til de ferdige delene på pallen: runde emner, flate deler med fas, konturskårne deler og ovale plater.
Bock Maschinenbau driver autogen brennskjæring som del av en komplett produksjonsprosess:
Metallbyggere, smedverksteder og stålgrossister fra Ostalbkreis, Stuttgart-regionen og DACH-området henter brennskårne deler opptil 200 mm hos oss i Lorch – også enkeltdeler, på kort varsel.
Ja. Bock skjærer brennskårne deler opptil 200 mm i leieproduksjon etter tegning – på CNC-autogen brennskjæreanlegget Messer OmniMat L5000 i Lorch, for enkeltdeler, prototyper og seriedeler uten minsteantall.
Opptil 20 000 × 3 500 mm – det er arbeidsformatet til CNC-autogen brennskjæreanlegget. Lange, smale brennskårne deler i S355, som flatstål, flenser og steg, skjæres der ut av grovplate i ett stykke, uten skjøt og uten mellomsnitt.
Konstruksjonsstål S235/S355, finkornstål opptil S1100 og slitesterke kvaliteter som Hardox brennskjæres autogent opptil 200 mm godstykkelse. Rustfritt stål og tynne plater deles med CNC-plasmaskjæring.
Ja. Rondeller med innvendig utskjæring, ringer og fritt programmerte konturer er et fast tilfelle ved autogen brennskjæring; mating, snittfuge og kostnad bestemmes av platetykkelsen, knapt av formen.
Ja. Faser opptil ±45° skjærer CNC-autogen brennskjæreanlegget automatisk som sveisefugeforberedelse direkte ved tilskjæringen; for bærende komponenter og sveisesømmer utføres ved behov sliping eller termisk retting. Om delen etterslipes, rettes eller fases, avgjør tegningen.

Send oss tegning eller DXF med materiale, platetykkelse og antall. Du får emnene skåret med eller uten fas – eller delene direkte sveist, blåserenset og lakkert.
