Was ist ein Bohrwerk? Aufbau, Bauarten und wann es die richtige Maschine ist
Inhaltsverzeichnis

Zwei Lagersitze, eine gemeinsame Achse
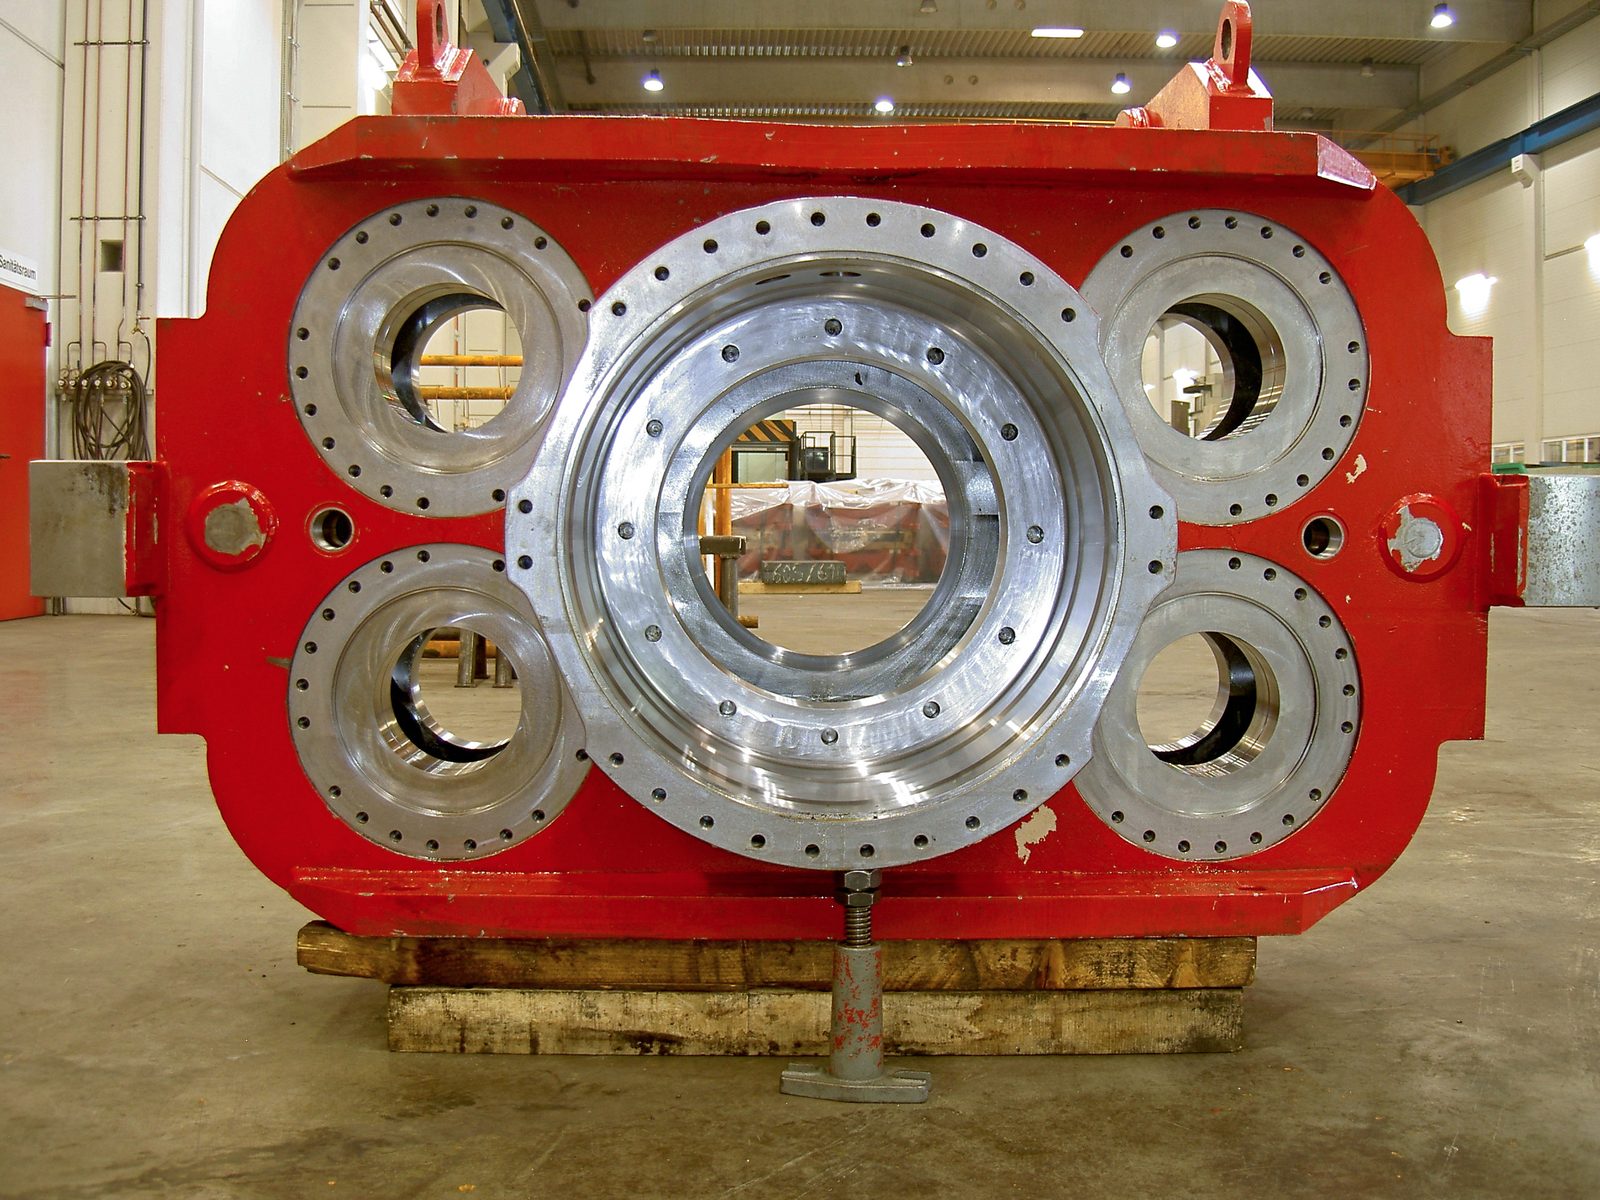
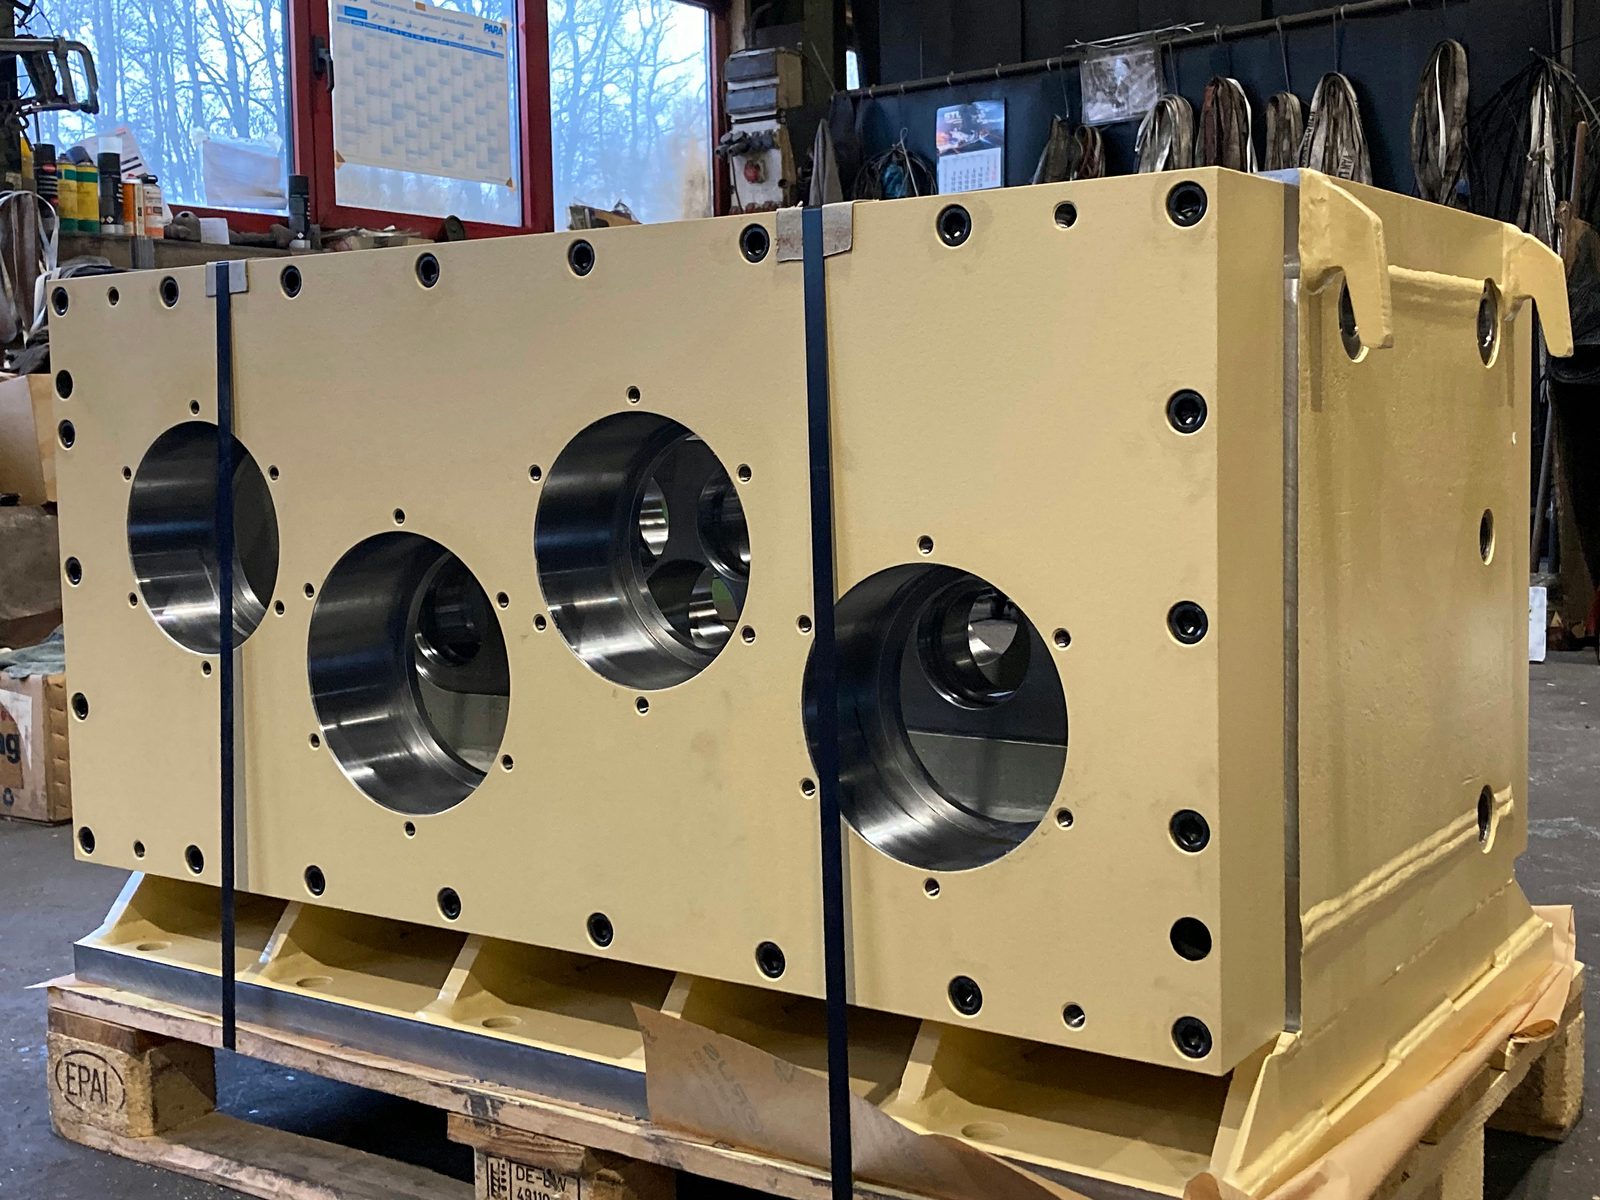
Ein Getriebegehäuse hat an zwei gegenüberliegenden Wänden je einen Lagersitz. Beide Bohrungen müssen den geforderten Durchmesser haben und zueinander fluchten. Dazu kommt eine Anschlussfläche, deren Lage und Richtung zur Lagerachse festgelegt sind. Eine einzelne maßhaltige Bohrung löst diese Aufgabe noch nicht.
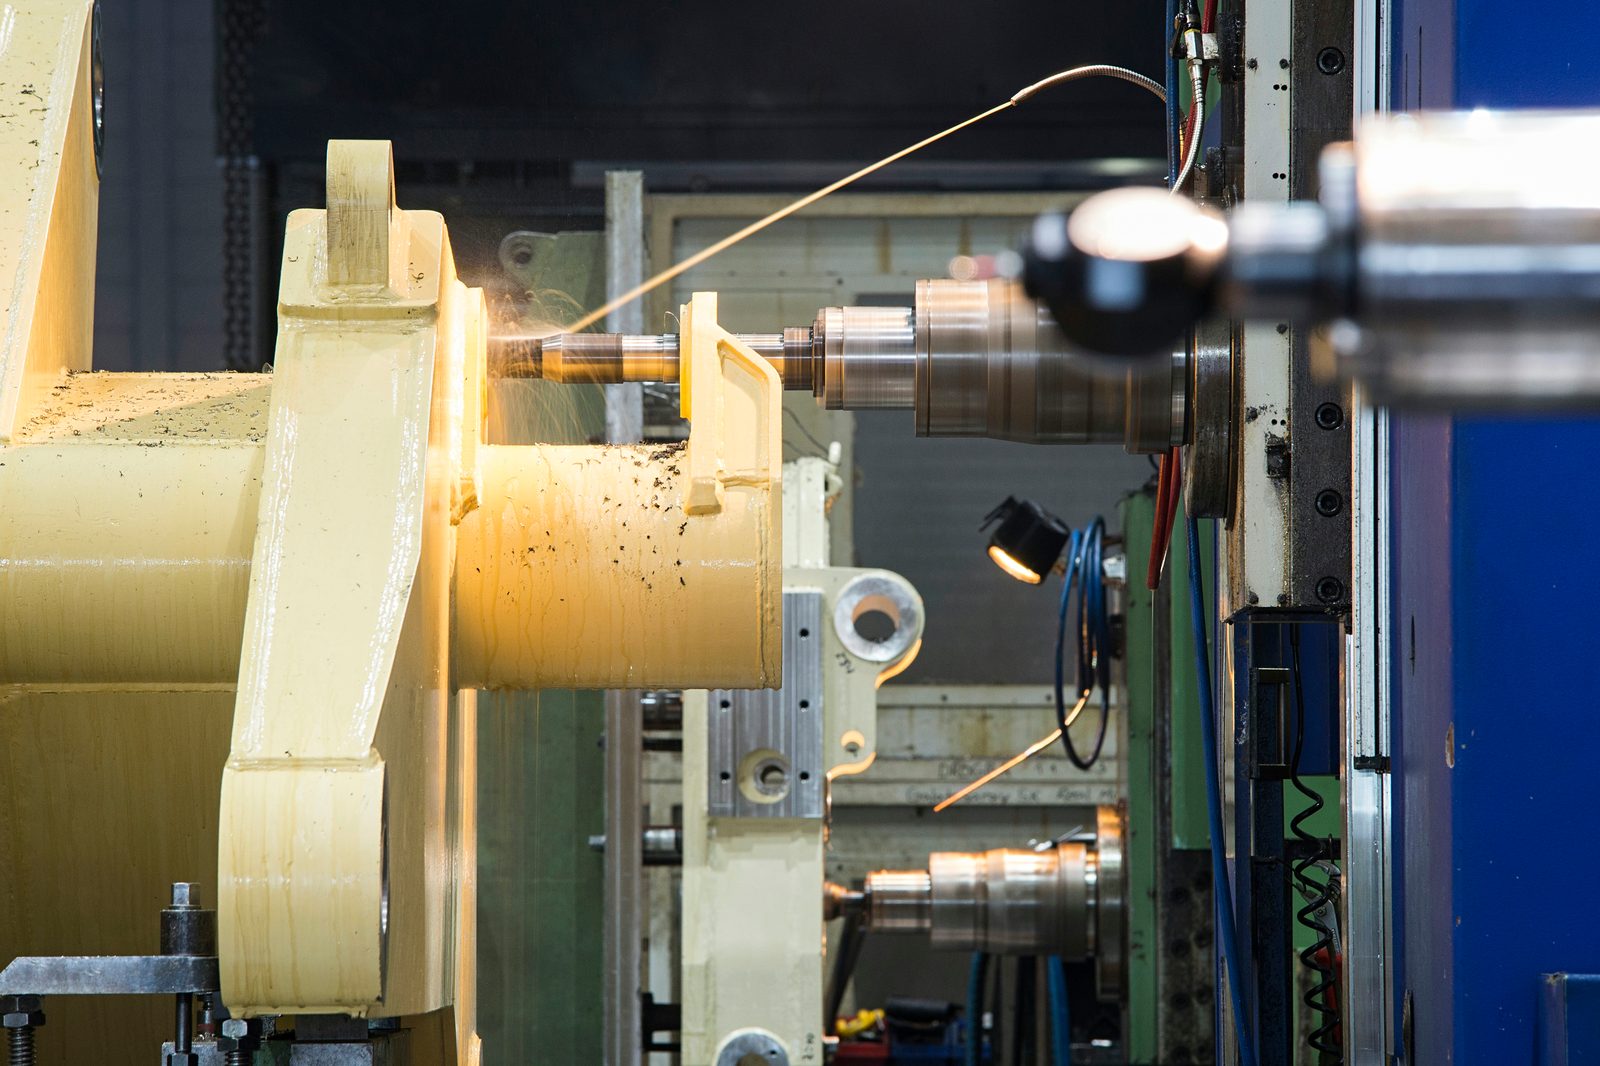
Ein Horizontal-Bohr- und Fräswerk führt das Werkzeug seitlich an das Werkstück heran. Ein Drehtisch kann weitere Seiten zugänglich machen, ohne die Spannung zu lösen. Das verringert die Zahl der erneuten Ausrichtungen. Ob alle Merkmale in dieser Aufspannung erreichbar sind, wird vor der Bearbeitung geprüft.
Der Name geht auf das Ausspindeln zurück: Eine vorhandene Bohrung wird mit einem einstellbaren Schneidwerkzeug auf Endmaß bearbeitet. Heutige Bohrwerke übernehmen zusätzlich Fräs-, Bohr- und Gewindearbeiten. Im Folgenden bezeichnet Bohrwerk die horizontale Bauform.
Wie Spindel, Ständer und Tisch zusammenarbeiten
- Ständer: führt den Spindelstock vertikal.
- Bohrspindel: fährt zum Werkstück aus.
- Werkstück: Zugänglichkeit und Spannung gemeinsam planen.
- Spindelstock: bestimmt die Werkzeughöhe.
- Bett: trägt Führungen und Baugruppen.
- Drehtisch: richtet weitere Werkstückseiten aus.
Beim Tischbohrwerk werden Werkzeug und Werkstück über mehrere Bewegungen zueinander ausgerichtet:
- Bett und Ständer bilden die tragende Struktur. Führungen, Steifigkeit und Aufstellung beeinflussen, wie sich die Maschine unter Bearbeitungskräften verhält.
- Der Spindelstock fährt am Ständer auf und ab. Die rotierende Arbeitsspindel treibt das Werkzeug an; eine ausfahrbare Bohrspindel erweitert dessen Reichweite. Ein großer Ausfahrweg ist jedoch kein Freibrief für beliebige Werkzeuglängen.
- Der Tisch positioniert das Werkstück. Mit einem Drehtisch lässt es sich zur Spindel drehen. Welche Seiten erreichbar sind, hängt auch von Spannmitteln und Störkonturen ab.
- Für lange Bohrstangen kann ein Gegenlager die Stange auf der gegenüberliegenden Seite abstützen. Es ist eine Ausstattungs- und Aufspannungsfrage, kein Bestandteil jedes Bearbeitungsfalls.
Häufig steht Y für die vertikale Bewegung, W für den Bohrspindelhub und B für die Tischdrehung. X und Z beschreiben weitere Relativbewegungen. Beim Herstellervergleich zählen deshalb neben den Buchstaben die tatsächlichen Bewegungsrichtungen und die bewegte Baugruppe.

Fünf Arbeitsgänge – und was sie am Bauteil leisten
Am Gehäuse erfüllen die Arbeitsgänge unterschiedliche Aufgaben. Welche davon möglich sind, hängt von Werkzeugen und Maschinenausstattung ab:
- Bohren erzeugt die Ausgangsbohrung: beispielsweise eine Durchgangs- oder Gewindekernbohrung.
- Ausspindeln bearbeitet eine vorhandene Bohrung auf das geforderte Endmaß. Für den Lagersitz werden Durchmesser und die auf der Zeichnung festgelegten geometrischen Anforderungen getrennt betrachtet.
- Fräsen erzeugt Anschlussflächen, Nuten und Taschen. Am Gehäuse kann damit die spätere Montagefläche entstehen.
- Plandrehen bearbeitet eine Stirnfläche mit einem radial verstellbaren Werkzeug, etwa über einen geeigneten Plandrehkopf. Werkzeug und Fläche werden dabei zur Bohrungsachse ausgerichtet.
- Gewindeschneiden oder Gewindefräsen stellt die Verbindung für Schrauben her. Das gewählte Verfahren richtet sich nach Gewinde, Werkstoff und Ausstattung.
Eine gemeinsame Aufspannung kann Umspannfehler reduzieren. Sie garantiert weder das Fertigmaß noch die geometrische Toleranz: Entscheidend sind auch Bearbeitungsstrategie, Werkzeug, Werkstückzustand und die vereinbarte Prüfung.
Bauarten: Tischbohrwerk und Plattenbohrwerk
Die Bezeichnungen beschreiben vor allem, wie Werkstück und Maschine angeordnet sind. Der Drehtisch allein trennt die Bauarten nicht.
Beim Tischbohrwerk trägt ein beweglicher Aufspanntisch das Werkstück. Je nach Bauform bewegen sich Tisch und Ständer auf unterschiedlichen Achsen; häufig ist eine Tischdrehung möglich. Tischbelastung, Verfahrwege und Platz für Spannmittel begrenzen den Einsatz.
Beim Plattenbohrwerk wird das Werkstück typischerweise auf bodenfesten Aufspannplatten gespannt, während der Ständer daran entlangfährt. So lassen sich große und schwere Werkstücke bearbeiten. Zusätzliche Drehtische sind möglich; die Platte bedeutet kein grundsätzliches Verbot einer Werkstückdrehung.
Ein Fahrständer-Fräszentrum nutzt ebenfalls einen verfahrenden Ständer. Ein schwenkbarer Fräskopf erweitert die Werkzeugrichtungen. Damit überschneiden sich die Anwendungen mit denen eines Bohrwerks; für die Auswahl zählt die konkrete Anlage samt Kopf, Spindel und Arbeitsraum.

Welche Maschine passt zur Bearbeitungsaufgabe?
Die Tabelle ordnet typische Bauformen ein. Zusätzliche Achsen, Fräsköpfe und angetriebene Werkzeuge können ihre Möglichkeiten erweitern.
| Maschine | Typische Stärke | Vor der Zuordnung prüfen |
|---|---|---|
| Tischbohrwerk | Seitliche Lagersitze, Anschlussflächen und Bohrbilder an Gehäusen und Maschinenständern | Tischbelastung, Drehraum, Werkzeugreichweite und erreichbare Bezugsflächen |
| Fahrständer-Fräszentrum | Lange und hohe Bauteile wie Maschinenbetten, Rahmen oder Mastbaugruppen | Bewegungsraum des Ständers, Kopfstellungen, Werkzeugzugang und Aufspannung |
| Portalfräsmaschine | Große Flächen und Bohrbilder an Platten, Traversen und Rahmen | Durchgangsraum und Kopf-Ausstattung; Seitenbearbeitung etwa über Winkel- oder Schwenkkopf |
| Radialbohrmaschine | Bohrungen und Gewinde, deren Anforderungen mit Anriss, Anschlag oder Bohrvorrichtung erreicht werden | Geforderte Lagegenauigkeit, Führung des Werkzeugs und Eignung der Vorrichtung |
| Karusselldrehmaschine | Durchmesser, Planflächen und Rundlauf an Ringen, Flanschen und Naben | Drehraum und Aufspannung; zusätzliche Bohr- und Fräsarbeiten nur bei geeigneter Ausstattung |
Maschinenbezeichnungen ersetzen keine Machbarkeitsprüfung. Ob eine weitere Maschine oder Aufspannung nötig ist, ergibt sich aus Zeichnung, Zugänglichkeit und vorhandener Ausstattung.
Drei Grenzen, die sich nicht am Verfahrweg ablesen lassen
Auch wenn die Nennmaße einer Maschine zum Werkstück passen, bleiben diese Fragen zu klären:
- Werkzeugzugang: Erreicht die Schneide die Fläche oder den Lagersitz, ohne mit Gehäusewänden und Spannmitteln zu kollidieren? Eine tiefe Bohrung kann lange Werkzeuge erfordern; deren Auskragung beeinflusst die Bearbeitung.
- Aufspannung und Bewegung: Ist das Werkstück sicher abgestützt und gespannt? Reicht der Raum zum Drehen, einschließlich überstehender Konturen und Spannmittel? Tischabmessungen und Verfahrwege allein beschreiben diesen Raum nicht.
- Werkstückzustand und Reihenfolge: Ein geschweißtes Gehäuse kann sich durch weitere Schweißarbeiten oder Materialabtrag verformen. Deshalb müssen Vorbearbeitung, gegebenenfalls vorgesehene Entspannungsmaßnahmen und Fertigbearbeitung zur geforderten Endgeometrie passen.
Diese Prüfung entscheidet auch, ob Vor- und Fertigbearbeitung auf derselben Anlage erfolgen oder mehrere Maschinen sinnvoll kombiniert werden.

CNC-Portalfräsen für lange Bauteile mit Bearbeitung von oben
Am Gehäuse erklärt: was H7 festlegt und was nicht
Zurück zum Getriebegehäuse vom Anfang: zwei Lagersitze Ø 160 H7 in gegenüberliegenden Wänden, darunter die Fußfläche C, mit der das Gehäuse auf dem Maschinenrahmen sitzt. Die Zeichnung legt dafür drei Anforderungen getrennt fest. Die Werte sind ein Beispiel:
| Angabe auf der Zeichnung | Was sie festlegt | Was sie offen lässt |
|---|---|---|
| Ø 160 H7 an jedem Lagersitz | Den Durchmesser jeder Bohrung zwischen 160.000 und 160.040 mm (ISO 286-1) | Ob die beiden Bohrungen auf einer Achse liegen |
| Koaxialität Ø 0,02 zur gemeinsamen Achse A-B | Die Achse jedes Lagersitzes liegt in einem Zylinder von 0,02 mm Durchmesser um die gemeinsame Achse beider Bohrungen (ISO 1101) | Wie diese Achse zur Fußfläche steht |
| Parallelität 0,03 zur Fußfläche C | Die gemeinsame Achse verläuft zwischen zwei Ebenen im Abstand 0,03 mm, parallel zu C | Die Höhe der Achse über C; dafür braucht es ein eigenes Maß oder eine Positionstoleranz |
Jede Toleranz gilt für sich (Unabhängigkeitsprinzip, ISO 8015): Zwei Lagersitze können beide in H7 liegen und trotzdem nicht fluchten.
Wie fluchtende Lagersitze auf dem Bohrwerk entstehen
Für zwei Lagersitze in gegenüberliegenden Wänden gibt es am Bohrwerk zwei Grundwege. Im ersten fährt eine lange Bohrstange von einer Seite durch beide Wände; ein Gegenlager kann sie an der fernen Wand abstützen. Beide Bohrungen entstehen aus derselben Spindelachse, ohne dass das Werkstück gedreht wird.
Im zweiten wird jede Wand von außen bearbeitet und der Drehtisch dazwischen um 180° gedreht. Die Werkzeuge bleiben kurz und steif. Dafür gehen die Positioniergenauigkeit der Tischdrehung und die genaue Lage der Drehachse in die Fluchtung ein.
Welcher Weg passt, ergibt sich aus Wandabstand, Bohrungsdurchmesser, Toleranz und den Störkonturen im Gehäuse. Gemessen wird der Durchmesser jedes Lagersitzes, die gemeinsame Achse in einem eigenen Messschritt. Welcher Nachweis zum Bauteil gehört, legt der Auftrag fest.
Für die Anfrage genügen die bemaßte Zeichnung mit Bezügen und Toleranzen, Werkstoff, Rohteilzustand, Stückzahl und Termin. Den Bearbeitungsweg legen wir fest.
Bohrwerk und Nachbarmaschinen in der Praxis bei Bock
Bei Bock in Lorch stehen drei baugleiche CNC-Horizontalbohrwerke TOS-Varnsdorf WHN 13 mit Bohrspindel Ø 130 mm. Die Verfahrwege betragen 3.500 mm quer, 2.500 mm vertikal und 1.200 mm längs. Drehtisch und Heidenhain iTNC 530 unterstützen die Bearbeitung mehrerer Seiten. Für andere Geometrien stehen daneben:
- das Fahrständer-Fräs-Bohrzentrum Soraluce FR 20.000 mit 20.000 mm × 4.000 mm × 1.600 mm Verfahrweg
- zwei Portalfräsmaschinen Zayer Thera W mit bis zu 26 m Verfahrweg
- vier Maschinen zum Radialbohren und Gewindeschneiden: Bohren bis Ø 90 mm, Gewinde M2–M60, Ausladung bis 3.000 mm
- drei Karusselldrehmaschinen bis Ø 4.800 mm Drehdurchmesser
Bei einem Gehäuse oder Rahmen kann die Portalfräse zunächst eine Bezugsfläche bearbeiten, bevor das Bohrwerk die seitlichen Lagersitze fertigt. Das ist ein möglicher Bearbeitungsweg, keine feste Zuordnung. Welche Anlagen eingesetzt werden, prüft unsere Fertigung anhand Ihrer Zeichnung. Ein Plattenbohrwerk betreiben wir nicht; größere Werkstücke prüfen wir auf Fahrständer und Portalfräsen.
Häufige Fragen zum Bohrwerk
Was ist ein Bohrwerk?
Ein Bohrwerk ist eine Werkzeugmaschine zum Bohren, Ausspindeln und Fräsen. In diesem Beitrag ist die horizontale Bauform gemeint: Ihre Arbeitsspindel liegt waagerecht. Sie wird häufig für große Gehäuse, Gestelle und andere Teile eingesetzt, deren Bohrungen und Flächen genau zueinander liegen müssen.
Was ist der Unterschied zwischen einem Bohrwerk und einer Radialbohrmaschine?
Ein Bohrwerk positioniert Werkzeug und Werkstück über seine Achsen und kann neben Bohrungen auch Flächen und Taschen bearbeiten. Eine Radialbohrmaschine führt ihren Bohrkopf über einen schwenkbaren Ausleger zur Bohrstelle. Für die Zuordnung zählen vor allem die geforderte Lagegenauigkeit, die Arbeitsgänge und die vorhandene Vorrichtung.
Was ist der Unterschied zwischen Tischbohrwerk und Plattenbohrwerk?
Beim Tischbohrwerk trägt ein beweglicher Tisch das Werkstück. Beim Plattenbohrwerk wird es typischerweise auf bodenfesten Platten gespannt und der Ständer verfährt daran entlang. Auch ein Plattenbohrwerk kann mit zusätzlichen Drehtischen ausgestattet sein. Bock betreibt Tischbohrwerke, jedoch kein Plattenbohrwerk.
Was bedeutet Ausspindeln?
Beim Ausspindeln trägt ein einstellbares Schneidwerkzeug Material aus einer vorhandenen Bohrung ab, bis das geforderte Maß erreicht ist. Ob mehrere Lagersitze danach zueinander fluchten, hängt zusätzlich von Aufspannung, Bearbeitungsstrategie und den festgelegten geometrischen Anforderungen ab.
Bohrwerk oder Portalfräse – welche Maschine passt zu meinem Bauteil?
Seitliche Bohrungen und aufeinander bezogene Flächen können für das Bohrwerk sprechen. Bei großen Flächen und langen Bauteilen kann eine Portalfräse günstigen Werkzeugzugang bieten. Winkel- oder Schwenkköpfe erweitern deren Einsatz. Entscheidend ist die konkrete Geometrie; wir prüfen sie anhand Ihrer Zeichnung.
Muss ich angeben, auf welcher Maschine mein Bauteil gefertigt wird?
In der Regel geben Sie die Anforderungen an das fertige Bauteil vor. Die Fertigung legt Maschine und Aufspannungen fest. Eine verbindliche Vorgabe zum Herstellweg gehört ausdrücklich in die Anfrage.
Welche Bohrwerke setzt Bock ein?
Drei baugleiche CNC-Horizontalbohrwerke TOS-Varnsdorf WHN 13 mit Bohrspindel Ø 130 mm, Verfahrwegen von 3.500 mm × 2.500 mm × 1.200 mm, 360°-Drehtisch und Heidenhain-iTNC-530-Steuerung. Für größere Teile kommen das Fahrständer-Fräszentrum Soraluce FR 20.000 und zwei Portalfräsmaschinen Zayer Thera W dazu.
Normen und technische Quellen
Die Normen unterscheiden Maßtoleranzen und geometrische Anforderungen. Herstellerbeispiele belegen Bauarten und Ausstattungsvarianten; ihre Leistungsdaten sind keine Angaben zu Bocks Maschinen.
- Lagetoleranzen der Bohrungen zueinander (Koaxialität, Parallelität, Rechtwinkligkeit) und ihre Angabe auf der Zeichnung DIN EN ISO 1101 – Geometrische Produktspezifikation (GPS) – Geometrische Tolerierung – Tolerierung von Form, Richtung, Ort und Lauf
- Passungen der Lagersitze, etwa H7 DIN EN ISO 286-1 – Geometrische Produktspezifikation (GPS) – ISO-Code-System für Grenzabmaße und Passungen von Längenmaßen – Teil 1: Grundlagen für Toleranzen, Abmaße und Passungen
- Unabhängigkeitsprinzip – Maß- und Geometrietoleranzen gelten jeweils für sich DIN EN ISO 8015 – Geometrische Produktspezifikation (GPS) – Grundlagen – Konzepte, Prinzipien und Regeln
- Plattenbohrwerk mit Aufspannplatten und optionalen Drehtischen; Spindelhub W und RAM-Hub Z WRF HEAVY – Horizontal Floor-Type Boring Mill
- Maschinen mit kombinierter Dreh-, Bohr- und Fräsbearbeitung als Ausstattungsvariante Technische Daten Maschinen – VERTIMASTER


