

50 t'a kadar büyük parçalardaki kaynak çarpılmasını ve ölçü sapmalarını düzeltin – malzeme kaldırmadan, malzemeyi koruyan termik alevle doğrultma, Lorch'ta fason hizmet olarak.
Termik doğrultma, malzeme kaldırmadan veya yeniden kaynak yapmadan ölçü tutarlılığını yeniden sağlar.
Doğrultma doğrudan 2×25 t'luk vinç sisteminde – fırın veya tertibat kaynaklı boyut sınırlaması olmadan.
Kontrollü, malzemeye bağlı olarak sınırlandırılmış ısıtma – S1100'a kadar ıslah edilmiş ve yüksek mukavemetli çeliklerde de.
DIN EN 1090-2 EXC3'e göre kaynak, alevle doğrultma ve talaşlı imalat Lorch'taki tek bir lokasyonda.
Belgelenmiş üretim süreçlerine sahip kalite yönetim sistemi.
Alevle doğrultmada malzeme, bir brülör ile yerel olarak sınırlı bir bölgede hızla ısıtılır. Çevredeki soğuk yapı, ısıl genleşmeyi engeller – ısıtılan alan sıkışır. Soğuma sırasında sıkışan bölge büzülür ve parçayı hedefli olarak istenen forma getirir. Böylece kaynak çarpılması ve artık gerilimler, malzeme kaldırmadan veya yeniden kaynak yapmadan düzeltilebilir.
Isı figürleri – nokta, çizgi veya kama – ile uygulayıcı, büzülmenin yönünü ve miktarını kontrol eder. Deneyim ve kontrollü sıcaklık yönetimi belirleyicidir – özellikle izin verilen doğrultma sıcaklığı malzemeye bağlı olan ıslah edilmiş ve yüksek mukavemetli çeliklerde.
Alevle doğrultma, vibrasyonla gerilim gidermeyi tamamlar. Vibrasyonla gerilim giderme (VSR) artık gerilimleri azaltırken, alevle doğrultma görünür çarpılmayı düzeltir. Bu ikisi birlikte parçanın kalıcı olarak ölçü tutarlı kalmasını sağlar – sonraki hassas talaşlı işleme için ideal hazırlık.
Fason hizmet olarak alevle doğrultmayı, dış üretimden gelen müşteri tarafından sağlanan parçalarda da uygularız. Lorch'ta üretilen kaynaklı konstrüksiyonlar, talaşlı işleme veya son montaja gitmeden önce kaynaktan hemen sonra doğrultulur – harici lojistik olmadan ve arayüz kaybı olmadan.
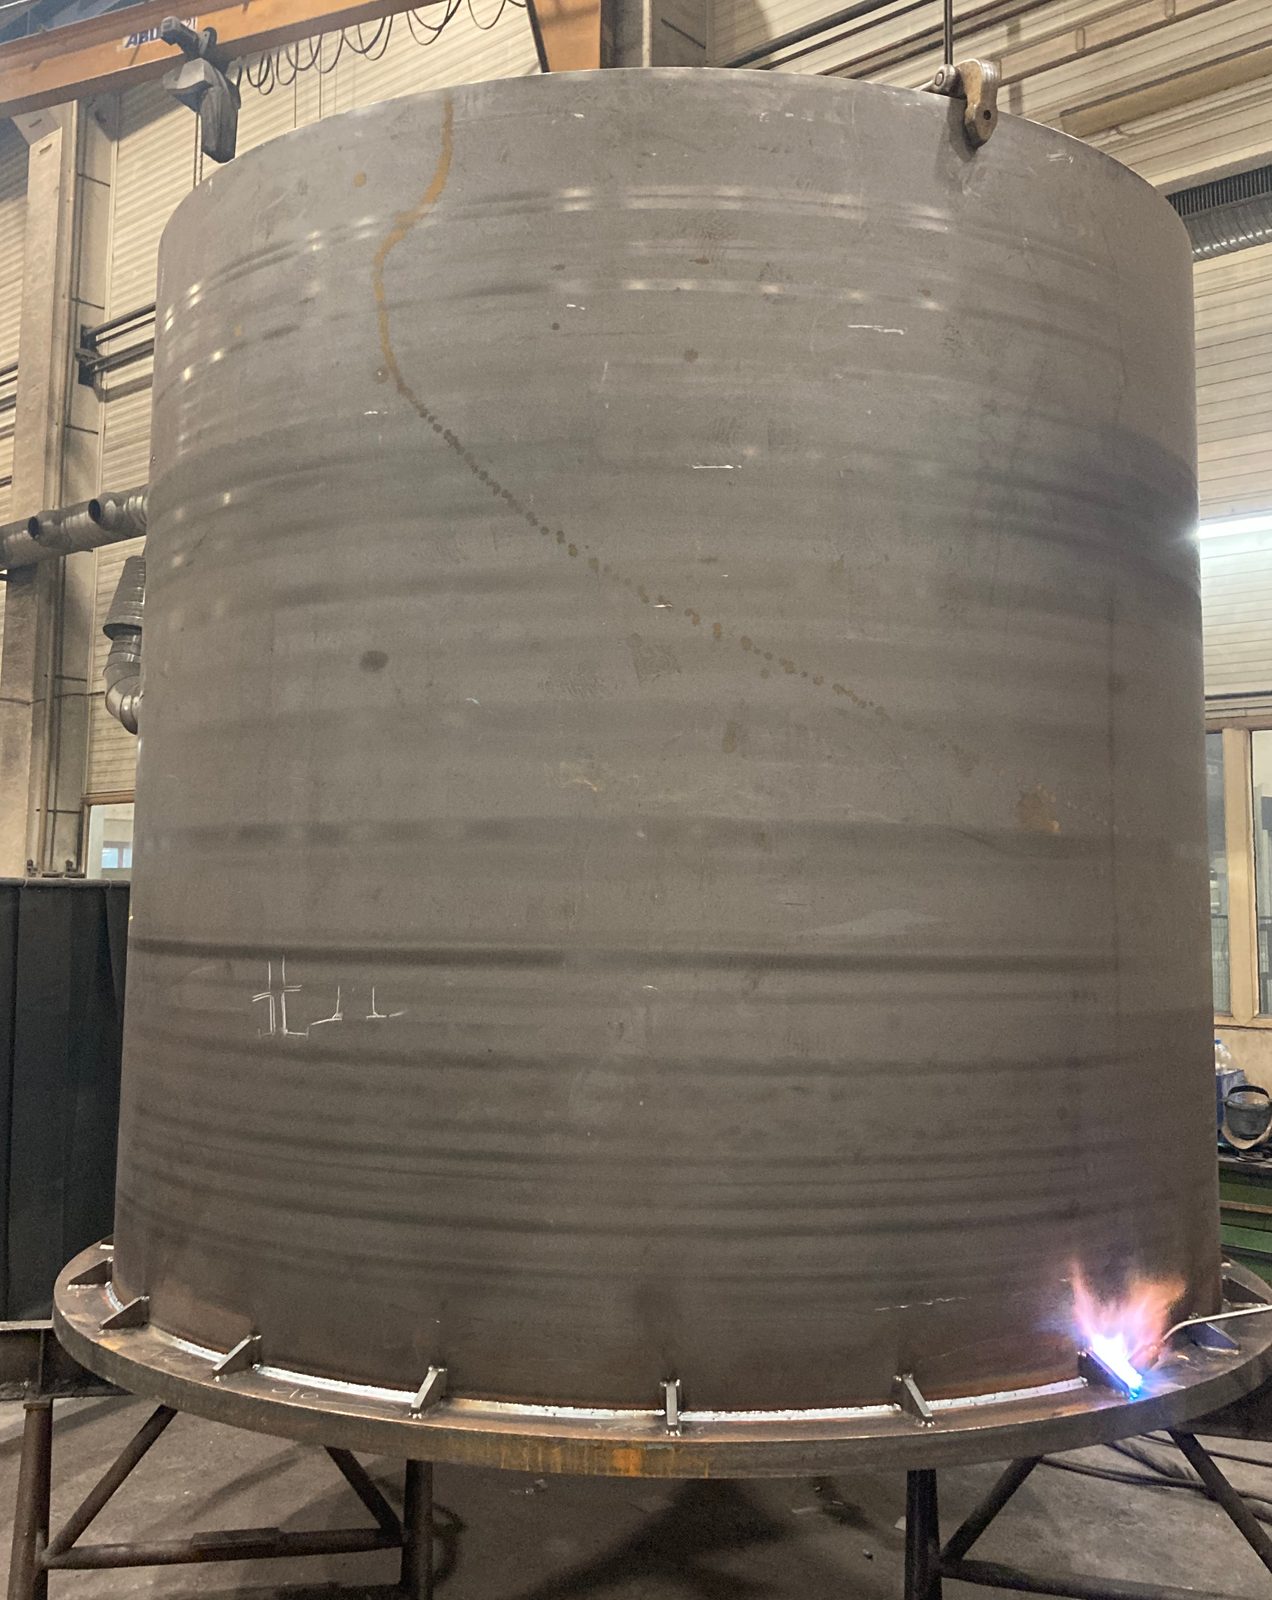
Alevle doğrultma, termik çarpılması olan kaynaklı konstrüksiyonlar ve çelik yapı parçaları için uygundur:
Alevle doğrultma, bağımsız bir hizmet olarak veya şirket içi kaynak ve talaşlı imalat ile birlikte sunulur.
Alevle doğrultma, ağır parça imalatında sektörler arası olarak kullanılır:
Doğrultulmuş parçalar, aynı işletmede doğrudan hassas talaşlı işlenir – harici lojistik olmadan ve arayüz kaybı olmadan. 50 t'a kadar ağır parçaları, fabrikaya ait 2×25 t'luk vinç sistemi ile hareket ettiririz.
Bock Maschinenbau, alevle doğrultmayı üretim ve kalite sürecinin entegre bir adımı olarak sunar:
Stuttgart bölgesi ve DACH bölgesindeki çelik konstrüksiyon üreticileri ve metal işletmeleri, çarpılmış kaynaklı konstrüksiyonları Lorch'taki tesisimizde ölçüsünde alevle doğrultturuyor.
Alevle doğrultmada malzeme bir brülörle yerel olarak sınırlı bir bölgede hızla ısıtılır; çevredeki soğuk yapı ısıl genleşmeyi engeller, ısıtılan alan sıkışır ve soğuma sırasında büzülür. Isı figürleri – nokta, çizgi veya kama – ile büzülmenin yönü ve miktarı kontrol edilir; böylece kaynak çarpılması malzeme kaldırmadan ve yeniden kaynak yapmadan düzeltilir.
Alevle doğrultma görünür çarpılmayı düzeltir, vibrasyonla gerilim giderme (VSR) artık gerilimleri azaltır. Her iki yöntem de aynı fabrikada kaynaktan sonra ve hassas talaşlı işlemeden önce uygulanır.
Alevle doğrultma 50 t'a kadar ağır parçalarda da mümkündür. Doğrultma doğrudan 2×25 t vinç sisteminde yapılır – fırın veya tertibat kaynaklı boyut sınırlaması olmadan.
Evet. Fason hizmet olarak ısıl doğrultma, dış üretimden gelen müşteri tarafından sağlanan parçalarda da uygulanır. Lorch'ta üretilen kaynaklı konstrüksiyonlar, talaşlı işlemeye veya son montaja geçmeden önce kaynaktan hemen sonra doğrultulur.

Bize parçanın ölçülerini, ağırlığını ve malzemesini bildirin ve çarpılmayı tarif edin. Teslim edilen konstrüksiyonları ayrı bir hizmet olarak ya da kendi üretimimizde doğrudan kaynağın ardından doğrulturuz.
