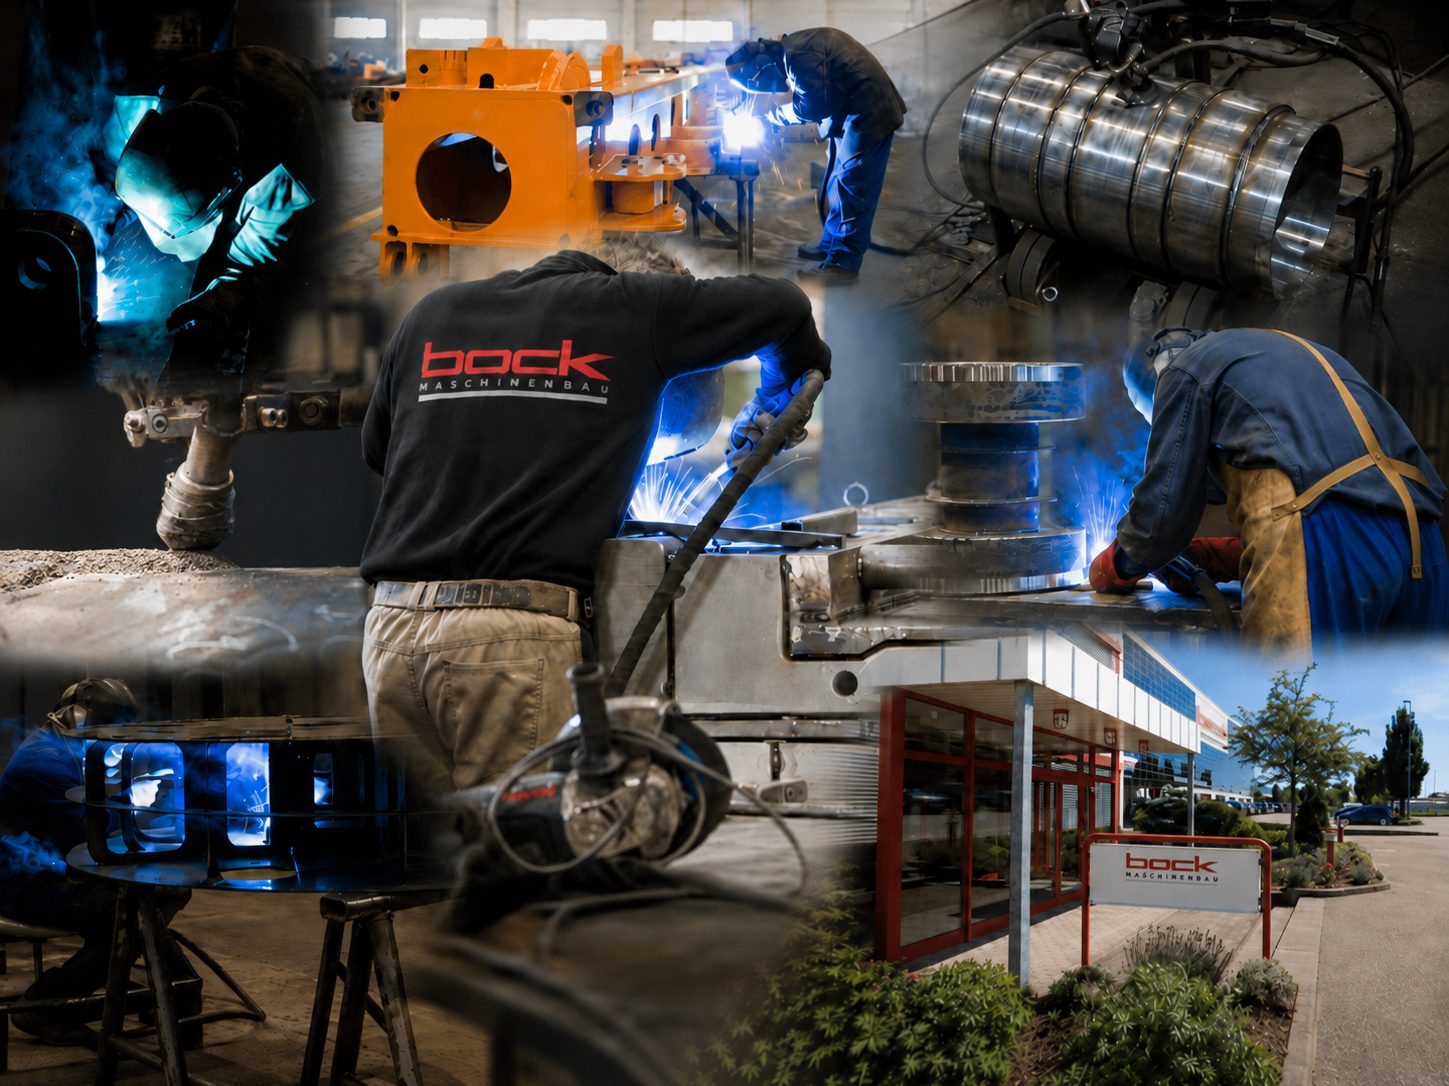
İmalat ve makine parkından kareler
İşletmeden görüntüler: talaşlı imalat, kaynak tekniği, büyük parça işleme ve daha fazlası.
Yaklaşık 14.000 m² alanda imalat
Yaklaşık 14.000 m² üretim alanında çelik konstrüksiyon grupları, özel makineler ve 50 t'a kadar büyük parçalar üretiyoruz. Aşağıdaki kareler, makine parkımıza, imalat yöntemlerimize ve vinç yapımı, araç yapımı, tesis yapımı ve özel temel inşaatı alanlarındaki projelerden tipik iş parçalarına genel bir bakış sunar. Gösterilen tüm işler, Baden-Württemberg'deki Lorch tesisimizde gerçekleştirilmiştir.
İşletme ve Tesisler
Lorch'taki fabrika: 14.000 m² alanda üretim holleri, malzeme deposu ve çalışma istasyonları. Kesim, kaynak, talaşlı imalat ve yüzey işlemleri aynı çatı altında; üretim adımları arasında parça fabrikadan çıkmaz.
Frezeleme ve Delme
26 m hareket mesafesine kadar portal freze makineleri, borwerk ve hareketli kolonlu freze merkezi; kaynaklı montaj grupları, makine gövdeleri ve döküm parçaların işlenmesinde. Görseller bağlama durumundaki büyük parçaları gösteriyor.
Tornalama
Ø 4.800 mm çapa ve 25 t tabla yüküne kadar karusel tornalama: halkalar, flanşlar, göbekler, gövdeler ve haddelenmiş boru gövdeleri. Görseller karusel torna tezgâhını, bağlama durumundaki büyük parçaları ve bir konvansiyonel torna tezgâhını gösteriyor.
Makine şasileri, silindirik parçalar ve büyük montaj gruplarında MAG, TIG ve tozaltı kaynağı. Uzun ve kalın dikişler için tozaltı kaynak tesisi 1.250 A akıma kadar kaynak yapar.
20 × 3,5 m tabla üzerinde 200 mm sac kalınlığına kadar oksijenle kesim; ayrıca su üstünde ve su altında pah kesimli plazma kesim. Fabrikada neredeyse her montaj grubu kesimle başlar.
Şekillendirme
1.000 t pres kuvvetine kadar abkant büküm ve kalın sac kesimi. Silindir bükme ve haddeleme ile 3.050 mm genişliğe ve 120 mm kalınlığa kadar saclardan Ø 8.000 mm çapa kadar borular, konikler ve halkalar üretilir.
Büyük Parçalar ve Projeler
50 t parça ağırlığına kadar kaynaklı konstrüksiyonlar, makine şasileri ve monte edilmiş gruplar — Lorch'ta üretilmiş, kontrol edilmiş ve kaplanmış, bir kısmı teslimat öncesi lowbed üzerinde.
Kumlama ve Boyama
25 × 7 × 6 m boyutunda bir kabinde Sa 2,5'e göre kumlama ve EN ISO 12944'e göre endüstriyel boyama. Görseller büyük parçaları kaplama öncesinde, sırasında ve sonrasında gösteriyor.
Kalite ve Muayene
Fabrikada kaynak dikişlerinin tahribatsız muayenesi, özellikle kaynaklı montaj gruplarında ve büyük parçalarda sıvı penetrant muayenesi (PT).
Vibrasyonla Gerilim Giderme
Kaynaklı konstrüksiyonlarda ve makine şasilerinde titreşimle gerilim giderme: dengesiz motor, sensörler ve ölçüm cihazı kurulu. Yöntem, parçayı tavlama fırınına koymadan kalıntı gerilimleri azaltır — sonrasında ölçüye uygun talaşlı işlenecek parçalar için önemlidir.
İş birliğiyle ilgileniyor musunuz?
Makine parkımız ve imalat kapasitelerimiz, zorlu fason imalat siparişleri için hizmetinizdedir.