


热矫正在不去除材料或重新焊接的情况下恢复尺寸精度。
直接在 2×25 吨 起重系统上矫正 — 不受炉子或工装的尺寸限制。
受控加热,温度上限视材料而定——调质钢和高强度钢直至 S1100 亦适用。
焊接按 DIN EN 1090-2 EXC3、火焰矫正和切削加工均在 Lorch 一个生产基地完成。
带有书面制造流程的质量管理。
火焰矫正时,用焊炬对材料进行局部快速加热。周围较冷的结构阻碍热膨胀 — 受热区域被压缩。冷却时被压缩的区域收缩,从而有针对性地将部件矫正到所需形状。由此可在不去除材料或重新焊接的情况下校正焊接变形和残余应力。
通过加热图形 — 点、线或楔形 — 使用者控制收缩的方向和幅度。经验和受控的温度控制至关重要 — 尤其是调质钢和高强度钢,其允许的矫正温度取决于材料。
火焰矫正是振动时效的补充。振动时效 (VSR) 消除残余应力,而火焰矫正校正可见的变形。两者结合可使部件持久保持尺寸精度 — 是后续精密切削加工的理想准备。
作为委托服务,我们也对客户提供的外部制造部件进行火焰矫正。在 Lorch 制造的焊接结构件在焊接后直接矫正,然后进入切削加工或终装配 — 无需外部物流,无接口损失。
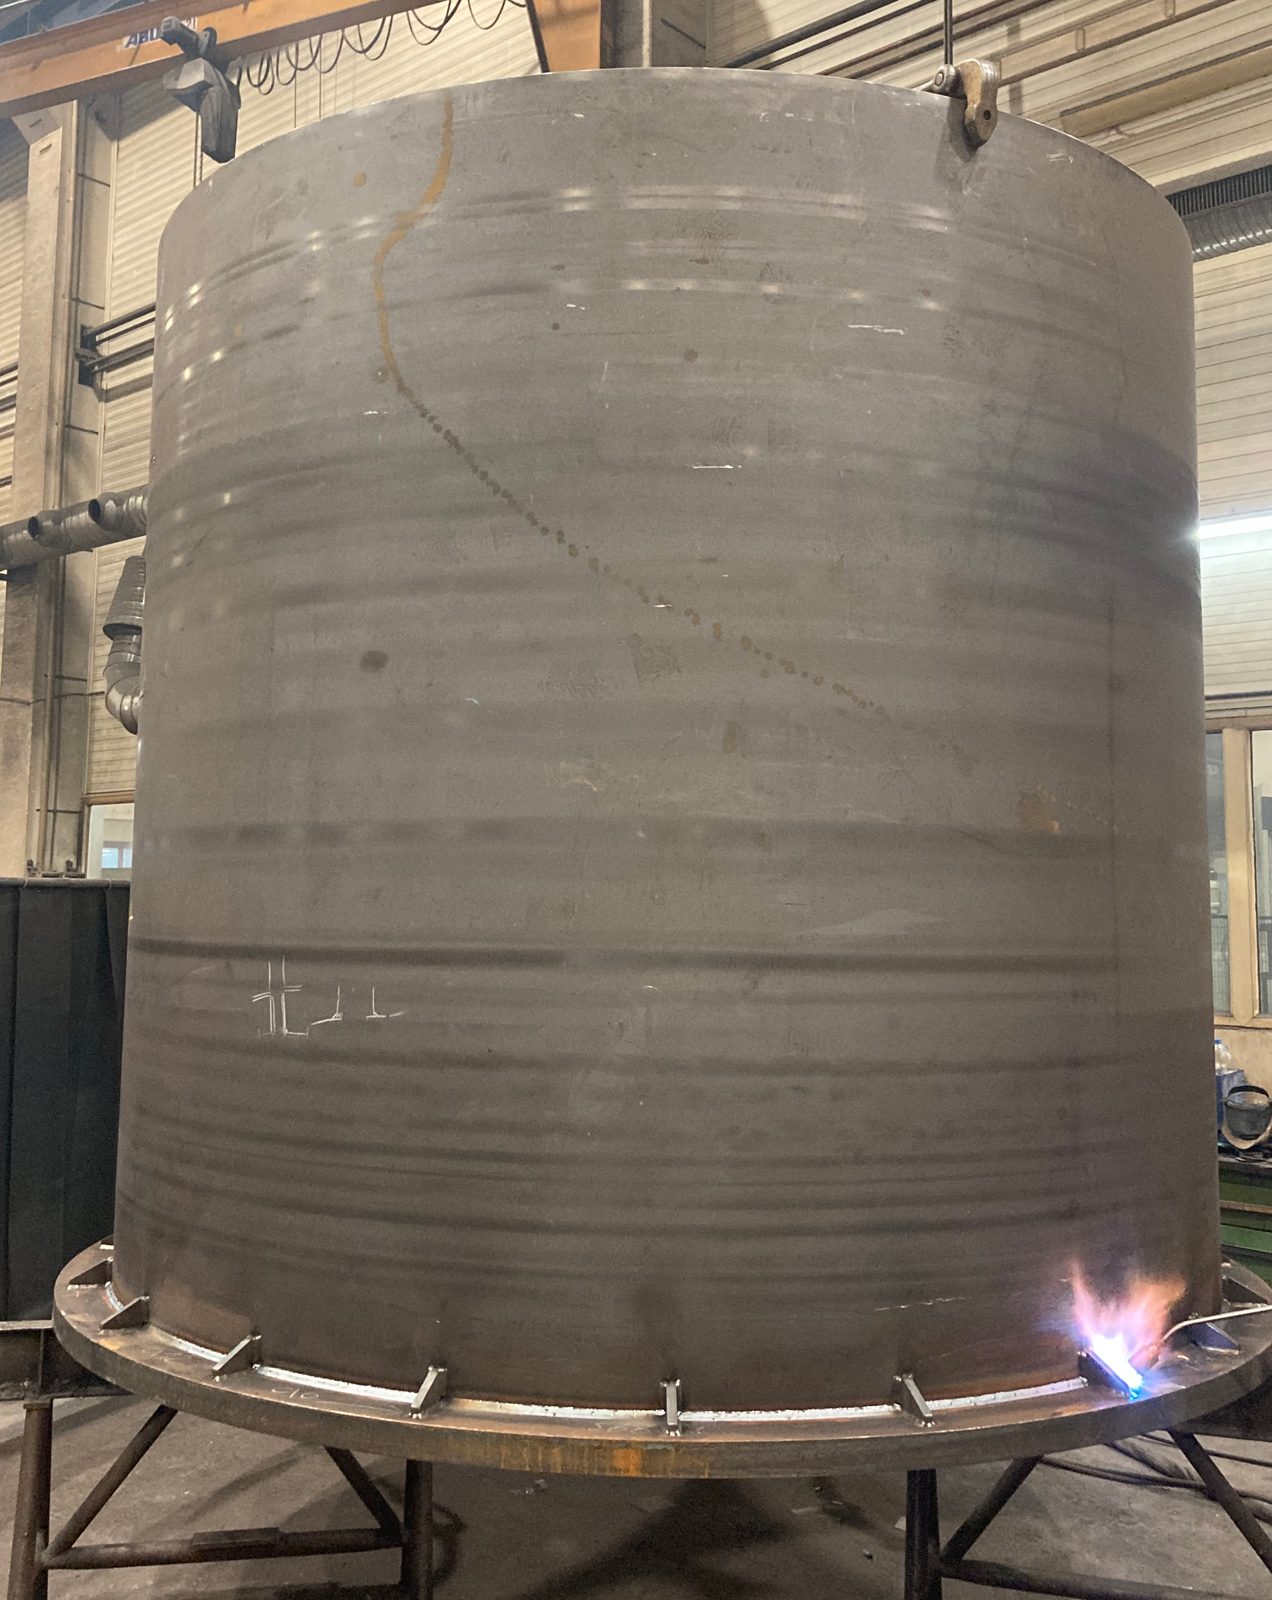
火焰矫正适用于带有热变形的焊接结构件和钢制部件:
火焰矫正可作为独立服务提供,也可与内部焊接和切削制造相结合。
火焰矫正在重型件制造中跨行业应用:
矫正后的部件直接在同一企业内进行精密切削加工 — 无需外部物流,无接口损失。最重达 50 吨 的重型件通过工厂自有的 2×25 吨 起重系统搬运。
Bock Maschinenbau 将火焰矫正作为制造和质量流程的集成步骤提供:
来自斯图加特地区和 DACH 地区的钢结构和金属加工企业将变形的焊接结构件交由我们在 Lorch 进行精确的火焰矫正。
火焰矫正时,用割炬对材料进行局部快速加热;周围的冷态结构阻碍热膨胀,受热区域被压缩,并在冷却时收缩。通过加热图形——点、线或楔形——控制收缩的方向和大小,从而在不去除材料、不重新焊接的情况下校正焊接变形。
火焰矫正校正可见的变形,振动时效(VSR)降低残余应力。两种工艺均在同一工厂内、在焊接之后和精密切削加工之前进行。
火焰矫正也可用于重达 50 吨 的重型件。矫正直接在 2×25 吨 起重系统上进行,不受炉子或工装尺寸的限制。
可以。作为委托服务,热矫正也可用于客户提供的外部制造零件。在 Lorch 制造的焊接结构在焊接后直接进行矫正,然后再进入切削加工或总装。
