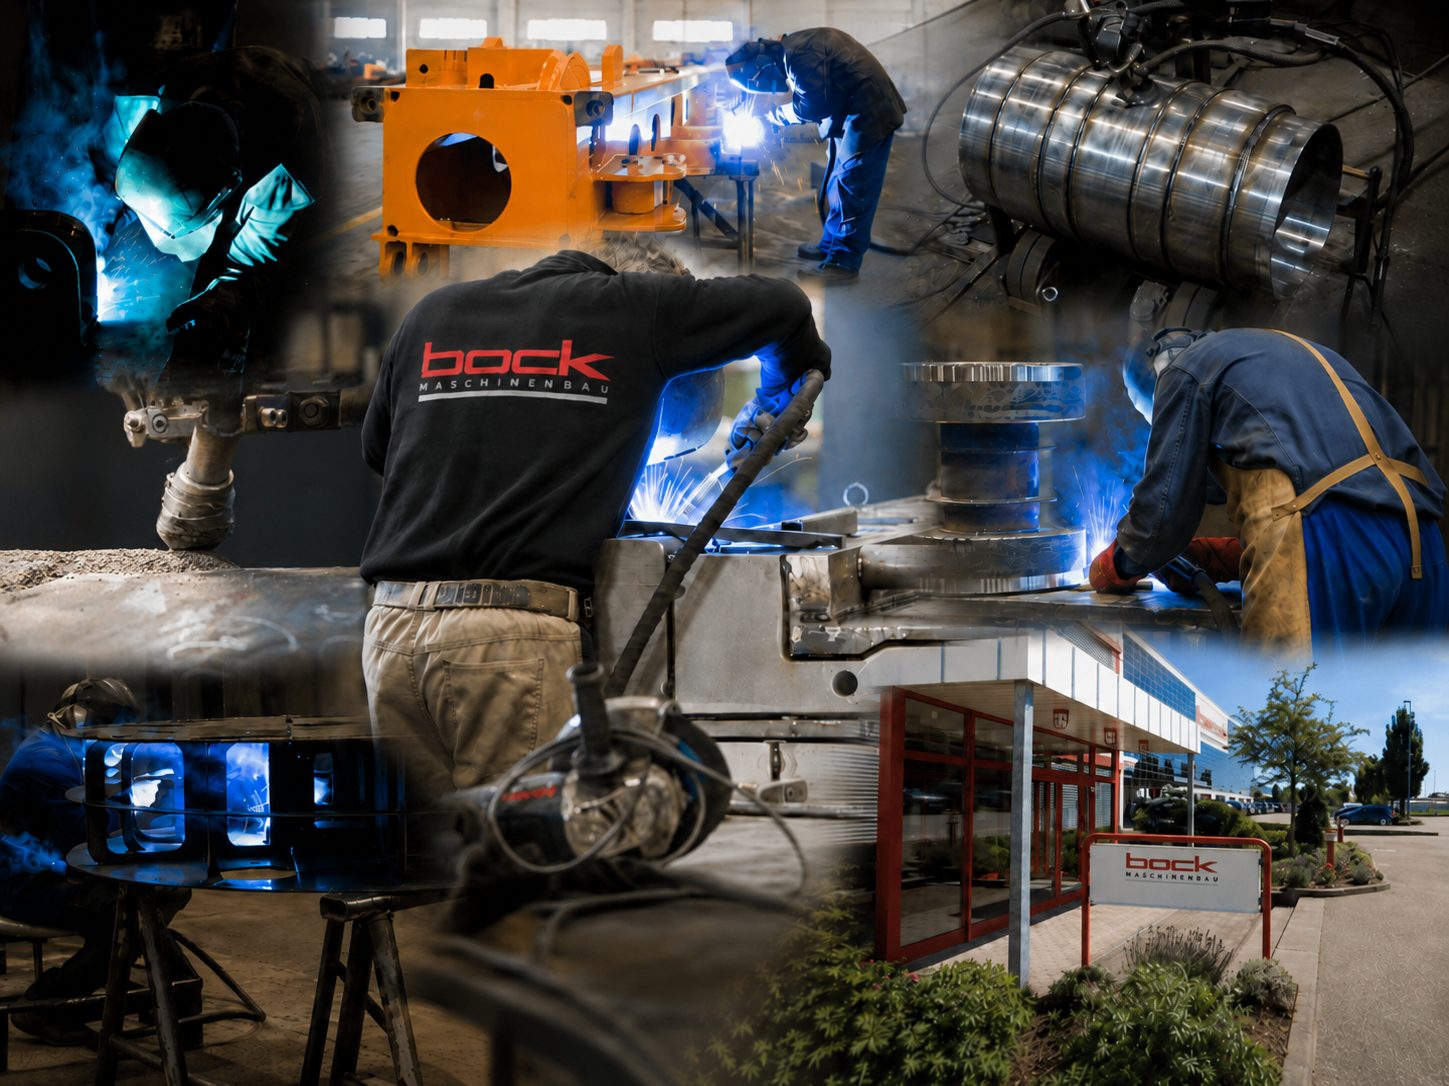
生产制造与机床设备一览
来自生产车间的实拍:切削加工、焊接技术、大型零件加工等。
约 14,000 m² 生产面积
在约 14,000 m² 的生产面积上,我们制造钢结构组件、 专用机械以及最大 50 吨 的大型零件。以下实拍全面展示了 我们的机床设备、生产工艺以及来自起重机制造、车辆制造、 成套设备制造和特种基础工程等领域项目的典型工件。所有展示的作业 均在我们位于Baden-Württemberg州 Lorch 的工厂内完成。
企业与设施
位于 Lorch 的工厂:生产车间、材料仓库和工位,面积 14,000 m²。下料、焊接、机加工和表面处理集中在同一屋檐下;各工序之间,工件不离开工厂。
铣削与钻孔
龙门铣床行程最大 26 米,另有镗床和移动立柱式铣削中心,加工焊接组件、机床床身和铸件。图片展示的是装夹中的大型工件。
立式车削最大 Ø 4,800 毫米,工作台承重 25 吨:环件、法兰、轮毂、壳体和卷制筒体。图片展示立式车床和装夹中的大型工件,另有一台普通车床。
焊接
对机架、圆柱形部件和大型组件进行 MAG 焊、TIG 焊和埋弧焊。对于长而厚的焊缝,埋弧焊设备的焊接电流最高可达 1,250 A。
切割
火焰切割板厚最大 200 毫米,切割幅面 20 × 3.5 米,另有水上和水下等离子切割及坡口切割。在工厂里,几乎每个组件都从下料开始。
成型
折弯压力最大 1,000 吨,并可剪切厚板。卷板时,宽度最大 3,050 毫米、厚度最大 120 毫米 的钢板被卷制成最大 Ø 8,000 毫米 的管、锥体和环件。
大型零件与项目
单件重量最大 50 吨 的焊接结构件、机架和装配组件——在 Lorch 制造、检验和涂装,部分图片为发货前装在低平板车上的状态。
喷砂与涂装
在 25 × 7 × 6 米 的喷房内进行 Sa 2,5 级喷砂和符合 EN ISO 12944 的工业涂装。图片展示大型工件涂装前、涂装中和涂装后的状态。
质量与检验
在工厂内对焊缝进行无损检测,主要是对焊接组件和大型部件进行渗透检测(PT)。
振动时效
对焊接结构件和机架进行振动时效:偏心电机、传感器和测量仪已安装到位。该工艺无需将工件送入退火炉即可消除残余应力——对随后需要精确尺寸机加工的零件尤为重要。