




精密等离子切割 8 至 60 毫米 的钢材、不锈钢和耐磨钢——大幅面、具备自动坡口倾斜、无最小批量要求,并可在 Lorch 直接进行后续加工。
对 8 至 60 毫米 的板材厚度经济高效——比火焰切割更快,对不锈钢和特种钢更精密。
大幅面板材一次工序切割完成——无需分割切割,无需重新装夹。
直接在切割头上进行自动坡口倾斜——焊缝坡口加工无需返工。
结构钢、不锈钢和耐磨钢以及可达 S1100 的细晶粒结构钢——所有相关材料出自同一台设备。
焊接、CNC 加工、喷砂和喷漆均在 Lorch 完成,无需外部对接。
单件、样件和批量件均按图纸同等制造。
在 CNC 等离子切割中,电弧被引导穿过电离气体,从而切开工件。该工艺对于厚度可达 60 毫米 的板材尤为经济,适用于钢材、不锈钢和耐磨钢。
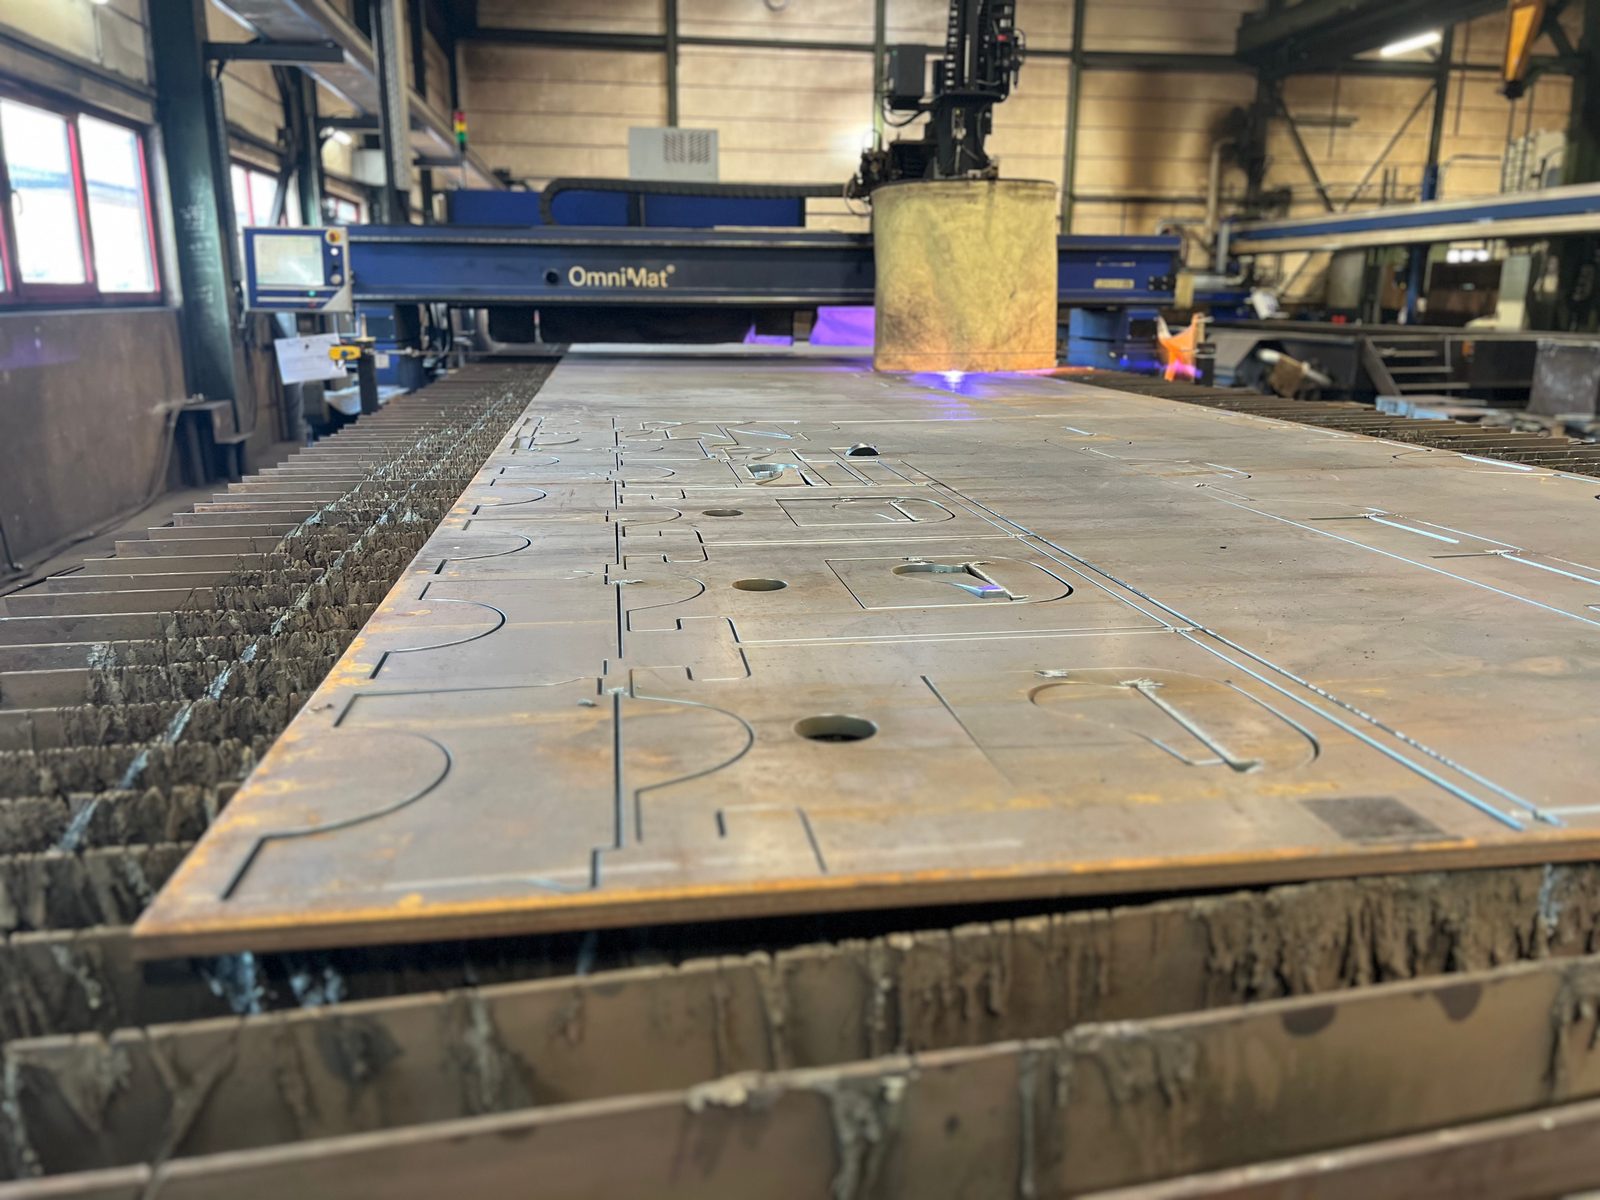
配备 HPR-400 等离子单元的 Messer-OmniMat 设备在 20,000 × 3,500 毫米 的幅面上运行。自动坡口倾斜可达 ±45°,可在一道工序中实现焊缝坡口加工——无需返工。
CNC 等离子切割件按图纸制造。Lorch 的委托加工涵盖无最小批量的单件和小批量。
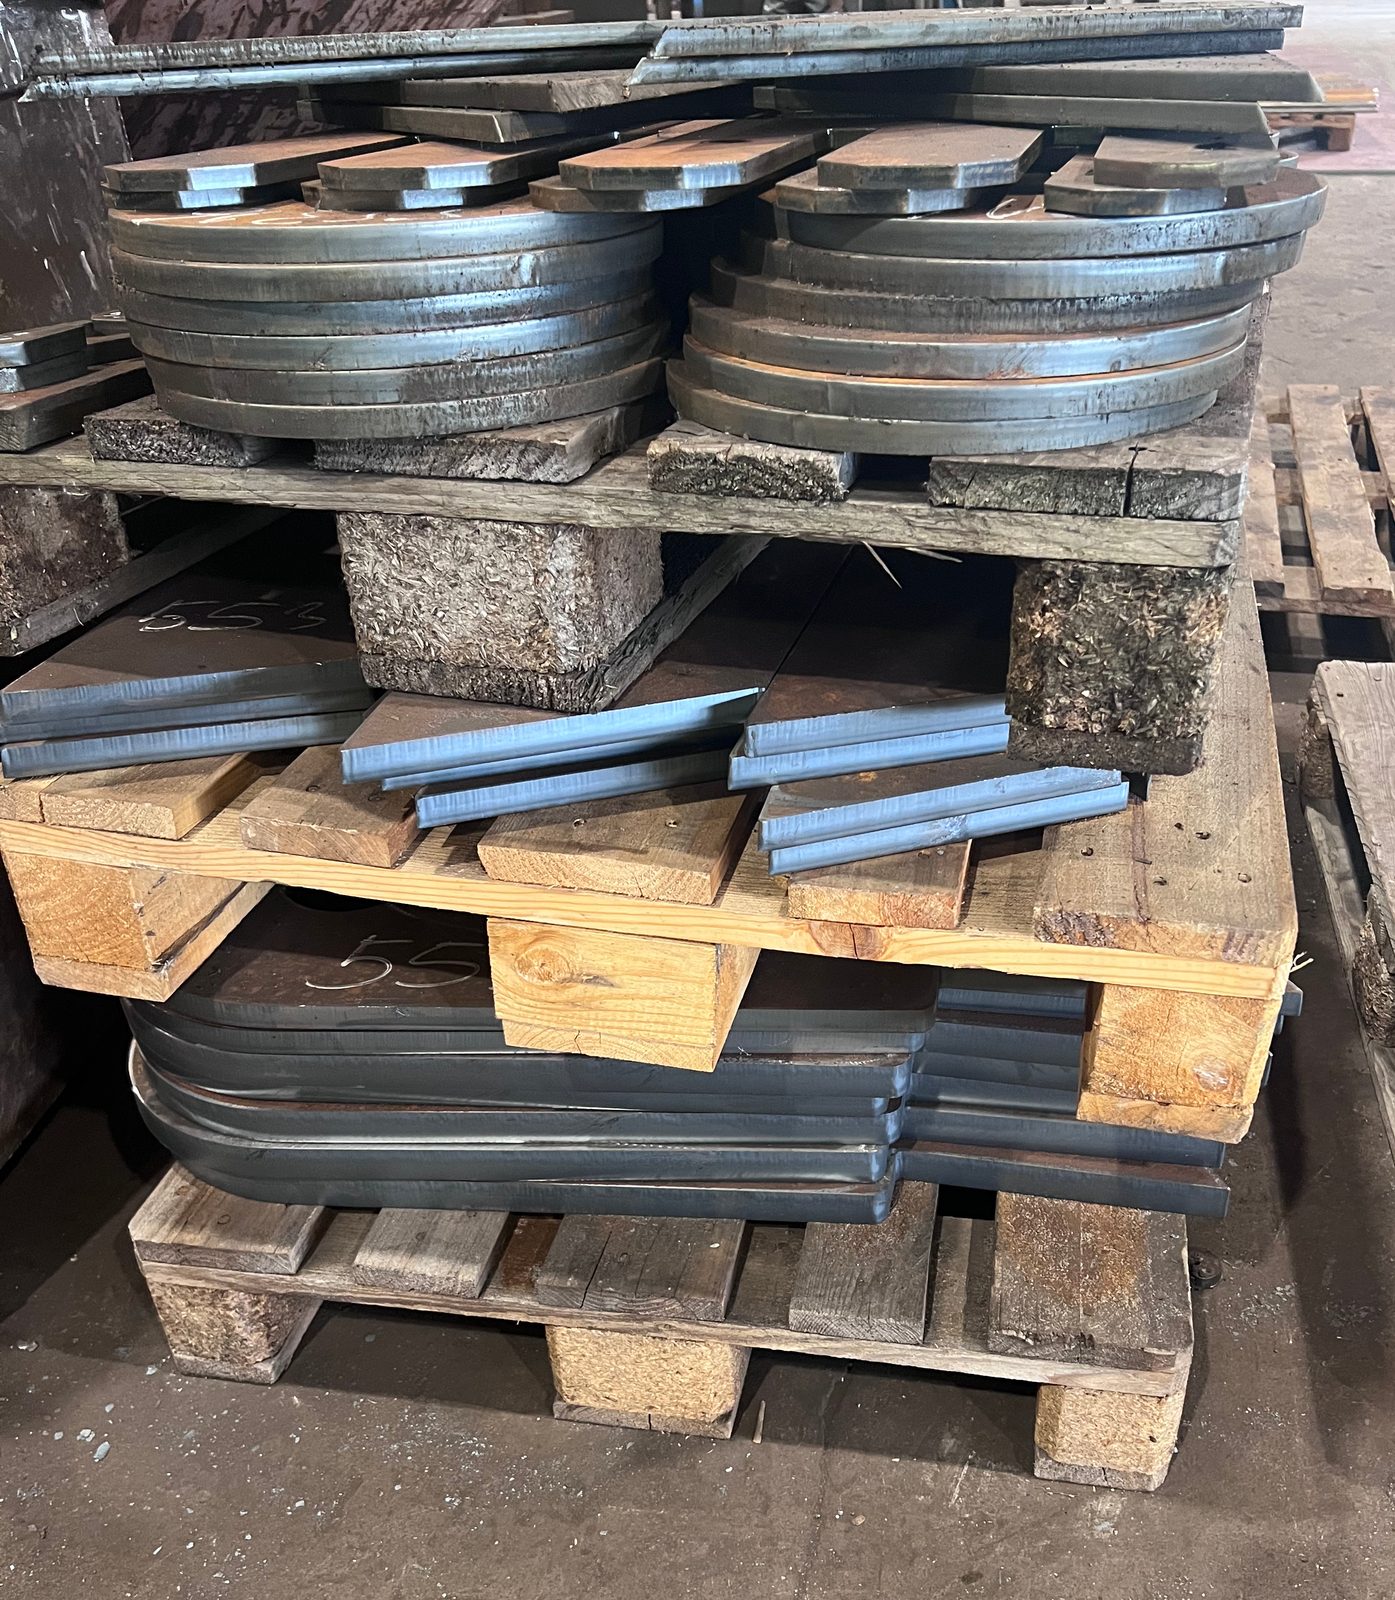
CNC 等离子切割件按图纸和公差要求制造。切割精度使其可直接进行后续加工,无需繁琐返工。对于焊缝,坡口切割在一道工序中自动集成——可达 ±45°。
等离子切割不锈钢时,通过调整气体输送和切割参数将回火色降至最低。委托加工还涵盖用于小批量和大批量中重复部件的批量下料件。
切割后,部件可直接进入焊接组件制造、CNC 加工和表面处理进行后续加工——全部在 Lorch 的同一厂内完成。质量保证按 DIN EN ISO 9001:2015 执行,具备文档化的可追溯性。
| 机床 | 加工幅面 | 切割厚度 | 坡口切割 |
|---|---|---|---|
| Messer OmniMat HT-L 5000 · HPR 400 · 等离子切割系统 | 20,000 × 3,500 毫米 | 可达 60 毫米 | ±45° |
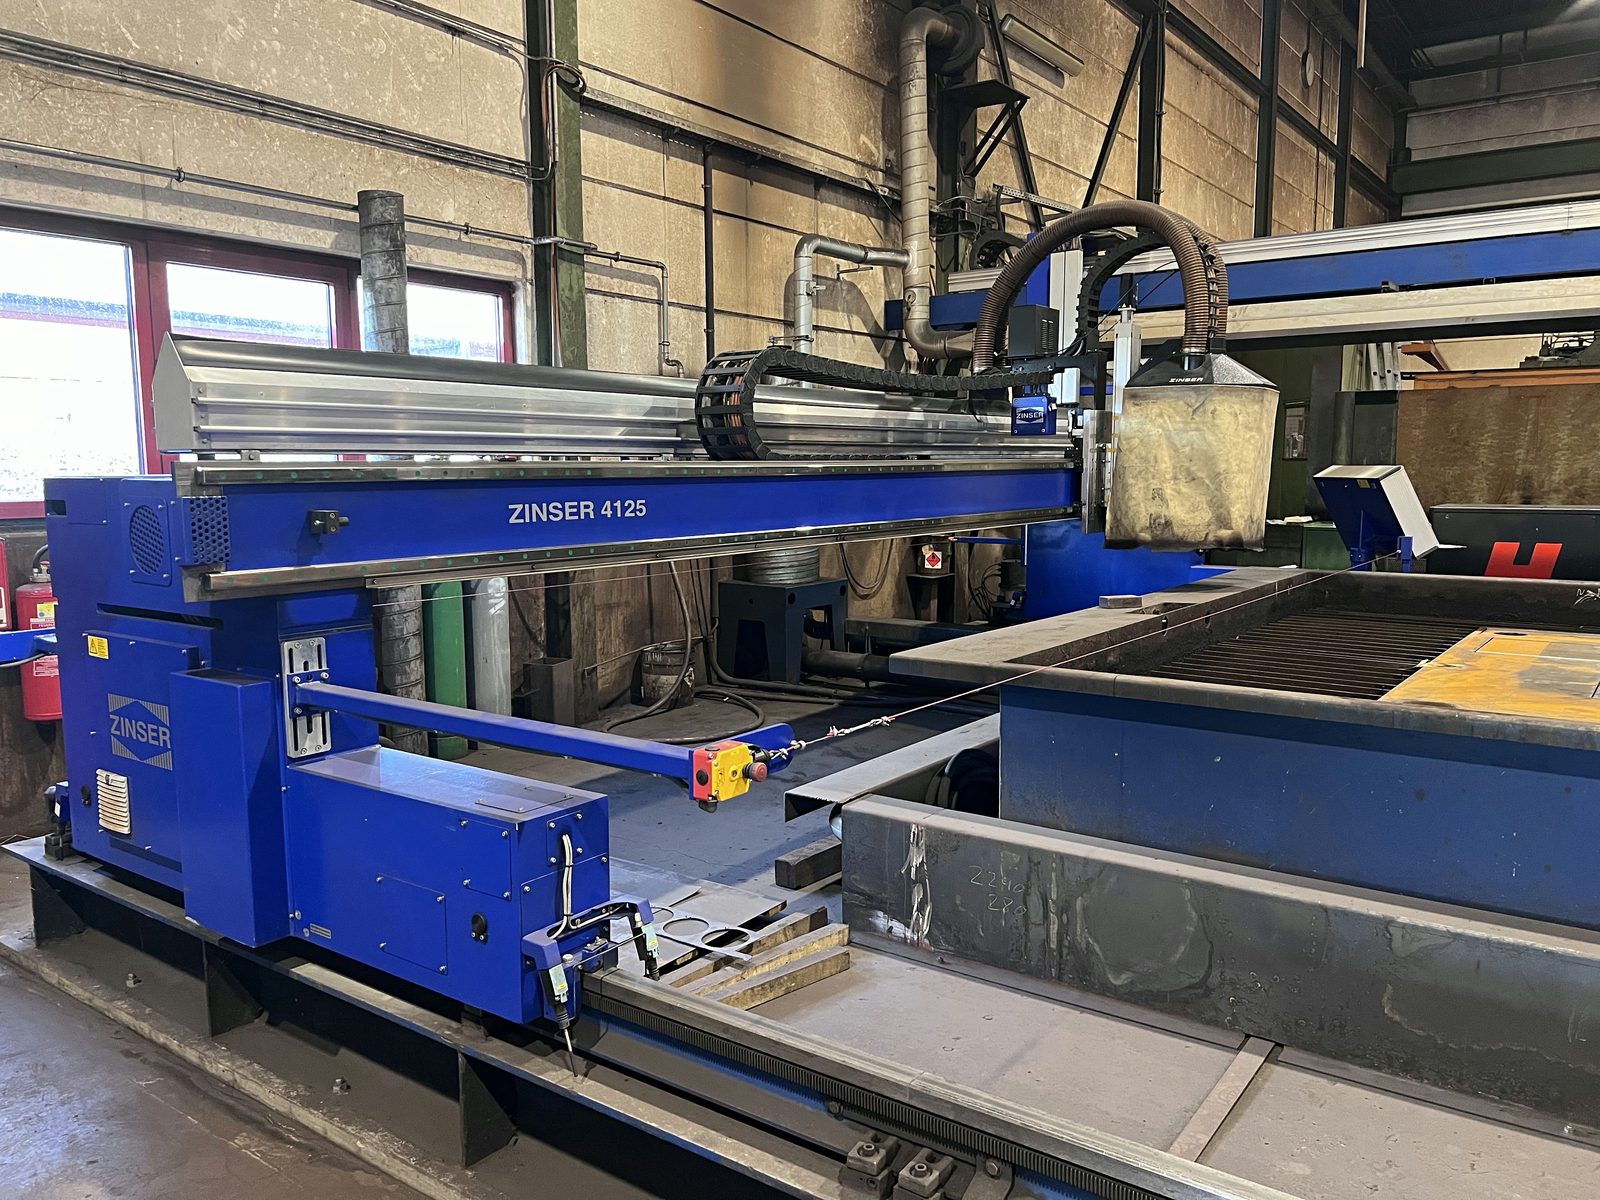
| Zinser 4125 · 水下等离子切割系统 | 8,000 × 2,500 毫米 | 可达 30 毫米 | ±40° |
CNC 等离子切割适用于钢材和特种钢:
对于超过 60 毫米 的结构钢、细晶粒钢和耐磨钢,氧气火焰切割是更合适的工艺。
Bock 的 CNC 等离子切割用于:
切割件可在同一厂内进行焊接、加工、喷砂和喷漆。CNC 等离子切割在 Bock 集成于完整的制造链中:切割件直接转交焊接组件制造,随后进行 CNC 加工、喷砂并按客户规格喷漆。对于不锈钢切割,提供可最大限度减少回火色和氧化的工艺参数。委托加工涵盖单件和小批量件以及无最小批量的批量下料件。符合 DIN EN ISO 9001:2015 并具备完整材料可追溯性的质量文档随时可用。根据需求,可在一道工序中实现可达 ±45° 的坡口切割。凭借对钢材、不锈钢和耐磨钢自有材料库存的直接调用,反应时间迅速。无最小批量的委托加工。
Bock Maschinenbau 将 CNC 等离子切割作为完整制造流程的一部分:
来自斯图加特地区和 DACH 地区的钳工车间、金属及机械制造商将钢板和坡口交由我们在 Lorch 进行等离子切割——包括不锈钢和耐磨钢。
可以,不锈钢采用 CNC 等离子切割,厚度可达 60 毫米。工艺参数和保护气体输送可将切割边缘的回火色和氧化降至最低。
CNC 等离子切割时,电弧通过电离气体导出,从而分离工件。在 Bock,由一台配备 HPR-400 等离子电源的 Messer-OmniMat 设备按图纸在 20,000 × 3,500 毫米 的幅面上进行切割。
最大 60 毫米——结构钢、最高至 S1100 的细晶粒结构钢、不锈钢以及 XAR 400 等耐磨钢。壁厚超过 60 毫米的结构钢、细晶粒钢和耐磨钢采用氧气火焰切割,厚度可达 200 毫米。
可以。除 Messer-OmniMat 设备外,还有一台 Zinser 4125 水下等离子切割设备可供使用:幅面 8,000 × 2,500 毫米,切割厚度可达 30 毫米,坡口切割可达 ±40°。
依据图纸和公差要求:CNC 等离子切割件据此制造,使零件无需大量返工即可进一步加工。最大 ±45° 的焊缝坡口由 Messer-OmniMat 设备在同一工序中自动切割。
