Unterpulverschweißen: Wie es funktioniert – und warum es so viel leistet
Inhaltsverzeichnis

Warum UP bei langen Nähten eingesetzt wird
An einem Behältermantel läuft die Naht einmal um den gesamten Umfang. An einem schweren Träger erstreckt sie sich über mehrere Meter. Wenn dabei viel Schweißgut eingebracht werden muss, lohnt sich ein Verfahren, das lange und gleichmäßig arbeiten kann.
Unterpulverschweißen, kurz UP oder international Submerged Arc Welding (SAW), erfüllt diese Aufgabe. Wie bei MAG brennt ein Lichtbogen zwischen Draht und Werkstück. Das Schmelzbad wird hier durch Pulver, entstehende Schutzgase und Schlacke geschützt. Von außen bleibt der Lichtbogen verdeckt.
Die Grundform arbeitet mit einer Massivdrahtelektrode und trägt nach DIN EN ISO 4063 die Prozessnummer 121. Diese Nummer findet sich in Schweißanweisungen und Verfahrensprüfungen; die gesamte UP-Verfahrensgruppe hat die Nummer 12.
Ablauf: Pulver, Draht, Lichtbogen und Schlacke
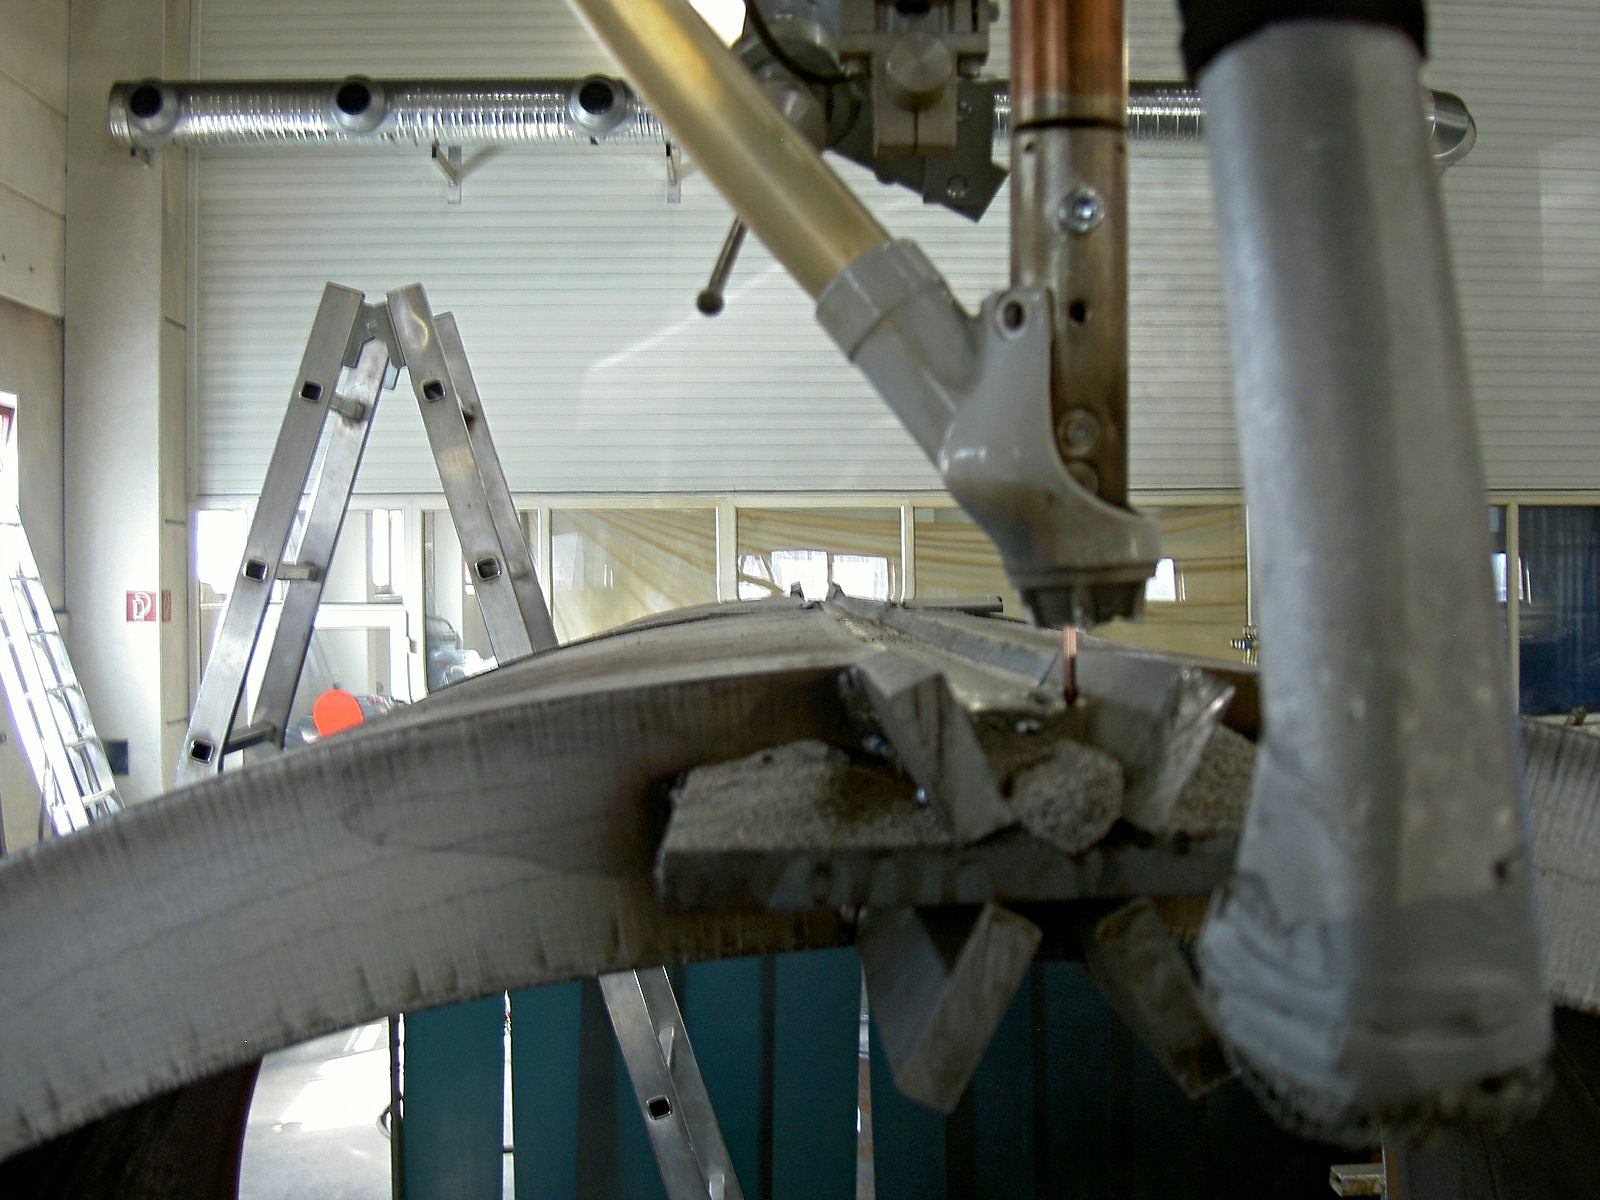
- Drahtzuführung: Die Spule liefert den Schweißdraht. Rot lässt sich sein Weg bis zur Schweißstelle verfolgen.
- Vorschub und Kontaktrohr: Die Rollen fördern den Draht; das Kontaktrohr überträgt den Schweißstrom.
- Pulverzuführung: Der Trichter schüttet körniges Schweißpulver vor der Schweißstelle in die Fuge.
- Pulverabsaugung: Hinter dem Kontaktrohr saugt eine Düse das nicht aufgeschmolzene Pulver ab. Es wird wiederverwendet.
- Lichtbogen: Er brennt zwischen Drahtende und Bad. Hier ist er durch den Schnitt sichtbar, im Betrieb vom Pulver verdeckt.
- Erstarrte Naht: Festes Schweißgut füllt die V-Fuge zwischen den beiden Blechen, an der Stirnseite im Querschnitt sichtbar. Rechts, vor dem Kopf, ist die Fuge noch offen.
- Schlacke: Aufgeschmolzenes Pulver erstarrt hinter dem Bad zu einer Kruste über der Naht. Nach dem Erkalten wird sie entfernt.
- Schmelzbad: Rot ist das flüssige Schweißgut aus Draht und Grundwerkstoff. Der waagerechte Pfeil zeigt die Kopffahrt.
Ein UP-Schweißkopf erledigt mehrere Aufgaben gleichzeitig, während er mit gleichbleibender Geschwindigkeit an der Naht entlangfährt:
- Pulver aufschütten: Vor dem Lichtbogen fließt körniges Schweißpulver aus einem Behälter am Schweißkopf in die Fuge. Die Schicht ist so hoch, dass sie den Lichtbogen vollständig abdeckt.
- Draht zuführen: Die Drahtelektrode läuft endlos von der Spule durch ein Kontaktrohr, das den Schweißstrom überträgt. Der Lichtbogen brennt zwischen dem Drahtende und dem Werkstück, mitten im Pulver.
- Schmelzbad und Schlacke: Draht und Grundwerkstoff schmelzen zum Schweißgut. Ein Teil des Pulvers schmilzt mit und bildet Schlacke. Sie schirmt das flüssige Metall gegen die Luft ab, formt die Nahtoberfläche und verlangsamt die Abkühlung.
- Pulver zurückgewinnen: Das nicht aufgeschmolzene Pulver wird hinter dem Schweißkopf abgesaugt und wieder verwendet.
- Schlacke entfernen: Nach dem Erkalten liegt die Schlacke als Kruste auf der Naht. Vor jeder weiteren Lage wird sie vollständig entfernt, sonst bleiben Schlackeneinschlüsse in der Naht.
Weil der Lichtbogen im Pulver brennt, entstehen kaum Spritzer, und Blendung und Schweißrauch sind deutlich geringer als beim offenen Lichtbogen. Die Kehrseite: Niemand sieht das Schmelzbad. Fuge, Schweißkopf und Fahrweg müssen deshalb vor dem Start genau eingerichtet sein, und die Nahtlage wird während der Fahrt mechanisch geführt.

Wie viel Schweißgut sich pro Stunde einbringen lässt
Für UP mit einem Draht nennt das Schweißinstitut TWI eine Abschmelzleistung von 3 bis 16 kg/h. Gemeint ist eine Stunde mit brennendem Lichtbogen. Die Werte hängen vom Arbeitspunkt ab und überschneiden sich mit den Bereichen anderer Verfahren.
| Verfahren | Abschmelzleistung, Richtwert |
|---|---|
| Lichtbogenhandschweißen mit Stabelektrode | 0,4 bis 5,5 kg/h |
| MAG-Schweißen | 0,6 bis 12 kg/h |
| Fülldrahtschweißen | 1 bis 15 kg/h |
| UP-Schweißen mit einem Draht | 3 bis 16 kg/h |
Die Tabelle zeigt TWI-Richtwerte, keine Leistungszusage von Bock. Zur gesamten Fertigungszeit zählen auch Einrichten, Heften, Wenden, Schlackeentfernen und Prüfen. Erst zusammen ergibt sich, ob UP für eine konkrete Naht Zeit spart.
Wie Pulver, Strom und Drahtvorschub zusammenspielen
Die Leistung entsteht aus dem Zusammenspiel mehrerer Bedingungen:
- Hoher Strom schmilzt viel Draht ab: TWI nennt für einen einzelnen UP-Draht je nach Durchmesser 200 bis 1.000 A. An dicken Blechen arbeitet ein 4-mm-Draht häufig mit 600 bis 900 A. Mit dem Strom steigt die Menge des abschmelzenden Drahts. Die zulässigen Werte bestimmt die Schweißanweisung.
- Das Pulver hält die Wärme am Prozess: Es bedeckt den Lichtbogen, begrenzt Wärmeverluste und ermöglicht einen spritzerfreien Schweißprozess. Das unterstützt die hohe Abschmelzleistung. Gleichzeitig entstehen Schutzgase und Schlacke, die das heiße Metall gegen die Umgebung abschirmen.
- Kontinuierlicher Vorschub hält den Prozess in Gang: Der Draht läuft von der Spule nach, während der Kopf die Fuge entlangfährt. Anders als beim Handschweißen mit Stabelektrode gibt es keinen regelmäßigen Stopp zum Elektrodenwechsel. An Ringnähten übernimmt die Drehvorrichtung den gleichmäßigen Vorschub des Werkstücks.
Bei einer langen Naht kann der Prozess viel seiner Zeit mit brennendem Lichtbogen verbringen. Bei einer kurzen Naht nimmt das Einrichten einen größeren Anteil ein. Deshalb wird die Verfahrenswahl für die gesamte Aufgabe getroffen, einschließlich Vorbereitung und Prüfung.
Das Pulver schützt die Naht – und bestimmt ihre Eigenschaften mit
Das Pulver schützt das Schmelzbad und beeinflusst zugleich das Schweißgut. Es kann Bestandteile beisteuern oder binden und damit unter anderem Festigkeit und Zähigkeit verändern. Draht und Pulver werden deshalb als abgestimmte Kombination ausgewählt.
DIN EN ISO 14171 klassifiziert solche Draht-Pulver-Kombinationen für unlegierte Stähle und Feinkornstähle. DIN EN ISO 14174 beschreibt die Einteilung der Pulver. Welche Kombination eingesetzt wird, steht in der Schweißanweisung und ist durch die Verfahrensprüfung abgesichert.
Bei der Herstellung unterscheidet man unter anderem erschmolzene und agglomerierte Pulver. Erstere werden aus einer Schmelze gewonnen, letztere mit einem Bindemittel aus pulverförmigen Rohstoffen zu Körnern gebunden. Die chemische Zusammensetzung wird passend zu Werkstoff und geforderten Eigenschaften des Schweißguts gewählt.
Auch die Lagerung gehört zur Vorbereitung. Feuchtes Pulver kann Wasserstoff ins Schweißgut einbringen und damit die Kaltrissgefahr erhöhen. Es wird trocken gelagert und nach Herstellervorgabe gegebenenfalls rückgetrocknet.
Längsnaht oder Ringnaht: Was sich beim Schweißen bewegt
- Längsnaht: Der vollständige UP-Kopf mit Drahtspule, Vorschub, Kontaktrohr, Pulvertrichter und Pulverabsaugung fährt entlang der Fuge. Der rote Pfeil zeigt seine Fahrt.
- Das Werkstück bleibt stehen. Unter dem Kopf bedeckt körniges Schweißpulver die Schweißstelle; dahinter liegt die Nahtspur.
- Ringnaht: Derselbe UP-Kopf sitzt am festen Ausleger. Auch hier fließt Pulver vor die verdeckte Schweißstelle.
- Rollen drehen das Rohr unter dem Kopf. Die umlaufende rote Linie markiert die Ringnaht; der gebogene Pfeil zeigt ein Drehrichtungsbeispiel.
Bei einer Längsnaht fährt der Schweißkopf am stehenden Werkstück entlang. Bei einer Ringnaht bleibt dagegen der Kopf an seiner Position, während Rollen das Werkstück unter ihm drehen. Die Drehgeschwindigkeit bestimmt dann den Vorschub entlang der Naht.
An einer gekrümmten Oberfläche müssen Schmelzbad und Schlacke bis zum Erstarren an der Naht bleiben. Dafür wird die Drahtposition gegenüber dem Scheitel passend zum Durchmesser eingestellt. Innenliegende Ringnähte lassen sich mit dem Ausleger erreichen, wenn Rohrdurchmesser und Ausladung genügend Platz bieten.
Bei Bock stehen dafür sechs Rollendrehvorrichtungen für Ø 150 bis 7.500 mm und Bauteile bis 60 t bereit. Schweißpositionierer bis 2.000 kg können kleinere Baugruppen kippen und die Naht in eine geeignete Lage bringen.

Varianten: ein Draht, Fülldraht, mehrere Drähte, Band
Die Grundform arbeitet mit einem Massivdraht. Daneben gibt es Varianten, die die Abschmelzleistung weiter steigern oder einem anderen Zweck dienen:
- Eine Massivdrahtelektrode (Prozess 121): die Grundform und das häufigste UP-Verfahren im Stahlbau. Auf sie bezieht sich auch die Norm zur Nahtvorbereitung, DIN EN ISO 9692-2.
- Fülldrahtelektrode (Prozess 125): Ein Röhrchendraht trägt im Inneren eine Füllung, die das Schweißgut zusätzlich legiert oder die Abschmelzleistung erhöht.
- Mehrere Drähte: Zwei oder mehr Drähte schmelzen in einem gemeinsamen Schmelzbad oder kurz hintereinander ab. So entsteht mehr Schweißgut pro Meter Fahrweg, etwa an sehr langen, dicken Längsnähten.
- Bandelektrode: Statt eines Drahts schmilzt ein breites Metallband ab. Die Variante dient vor allem dem flächigen Auftragschweißen, etwa um eine verschleiß- oder korrosionsbeständige Schicht aufzubringen.
Die weiteren Varianten sind nicht automatisch für jede Naht geeignet. Schweißposition und Zugänglichkeit bleiben ebenso zu beachten wie die benötigte Abschmelzleistung.
UP, MAG und WIG im Vergleich
Die Verfahren haben unterschiedliche Stärken. Nahtlänge, Lage, Blechdicke und Zugänglichkeit geben die Richtung vor:
| Verfahren | Schutz des Schmelzbads | Stark bei | Grenze |
|---|---|---|---|
| UP-Schweißen (121) | Pulver und Schlacke, Lichtbogen verdeckt | Lange, gerade Längsnähte und Ringnähte an dicken Blechen, große Nahtvolumina, vollmechanisiert mit gleichmäßiger Nahtqualität | Nur waagerechte Lagen, Einrichtaufwand, Schlacke nach jeder Lage entfernen, Schweißkopf braucht eine zugängliche, geführte Bahn |
| MAG-Schweißen (135) | Aktives Schutzgas, Lichtbogen offen | Kurze und unterbrochene Nähte, verwinkelte Baugruppen, Zwangslagen, Wurzellagen und Heftnähte; von Hand bis vollmechanisiert | Bei langen Nähten an dicken Querschnitten deutlich weniger Schweißgut pro Stunde als UP; Spritzer und Schweißrauch |
| WIG-Schweißen (141) | Inertgas, nicht abschmelzende Wolframelektrode, Zusatz getrennt zugeführt | Dünne Bleche, nichtrostende Stähle, Wurzellagen, sichtbare Nähte mit hohen Ansprüchen an die Oberfläche | Geringe Abschmelzleistung, für dicke Querschnitte langsam |
Lange, zugängliche Nähte an dickeren Blechen sind typische UP-Aufgaben. Für kurze Anschlüsse und wechselnde Lagen wird häufig MAG eingesetzt. WIG bietet eine fein gesteuerte Nahtführung, auch an dünnen Blechen. An einer Baugruppe können sich die Verfahren ergänzen.
Wann Unterpulverschweißen nicht das richtige Verfahren ist
Die hohe Abschmelzleistung nutzt wenig, wenn der Kopf die Naht nicht erreicht, die Wärmeeinbringung zu groß wird oder das Einrichten länger dauert als das Schweißen. Diese Fälle begrenzen den Einsatz:
- Zwangslagen: Pulver und flüssige Schlacke halten nur auf einer waagerechten Fläche. Die Norm zur Nahtvorbereitung deckt deshalb nur die Wannenposition PA und die horizontale Kehlnaht PB nach DIN EN ISO 6947 ab. Die Quernaht PC braucht eine besondere Vorbereitung. Steigend und überkopf wird nicht unter Pulver geschweißt.
- Kurze oder unterbrochene Nähte: Schweißkopf positionieren, Pulver auffüllen, Fahrweg einstellen und Auslaufbleche anheften kostet Zeit. Das lohnt sich erst bei einer gewissen Nahtlänge. Viele kurze Anschlussnähte sind mit MAG schneller fertig.
- Schwer zugängliche Nähte: Der Schweißkopf mit Pulverzuführung braucht Platz und eine geführte Bahn. Nähte in engen Ecken oder im Inneren kleiner Querschnitte erreicht er nicht.
- Dünne Bleche: Hoher Schweißstrom und tiefer Einbrand bringen dünne Bleche an die Grenze zum Durchbrennen. Hier sind MAG oder WIG die sichere Wahl.
- Hohe Anforderungen an die Wärmeführung: UP bringt viel Wärme ins Bauteil. Bei vergüteten Feinkornbaustählen begrenzt die Schweißanweisung deshalb die Wärmeeinbringung, weil zu viel Wärme die Zähigkeit neben der Naht mindert. Möglich ist UP dort trotzdem, aber mit engeren Parametern und oft mit mehr Lagen.
Lässt sich eine Baugruppe passend drehen, werden auch andere Nähte für UP zugänglich. Kurze Anschlüsse oder eine Wurzellage können weiterhin mit MAG geschweißt werden. Die Verfahren lassen sich so am selben Teil kombinieren.

Unterpulverschweißen bei Bock: Anlagen, Werkstoffe, Zertifizierung
Nahtvorbereitung und Wurzel: worauf es bei UP ankommt
- Die Decklage schließt die Naht an der Oberseite ab.
- Fülllagen bauen den Querschnitt auf; Schlacke wird vor der nächsten Lage entfernt.
- Die Wurzel muss mit einer geeigneten Schweißfolge sicher hergestellt werden.
- Gestrichelt ist eine mögliche Badsicherung gezeigt. MAG-Wurzel oder Gegenlage sind andere Lösungen und nicht gleichzeitig eingezeichnet.
Die Fugenvorbereitung wird auf den Einbrand des UP-Verfahrens abgestimmt. DIN EN ISO 9692-2 beschreibt dafür Fugenformen beim Unterpulverschweißen von Stahl mit einer Drahtelektrode: für durchgeschweißte Nähte in den Positionen PA und PB. Bei nicht durchgeschweißten Nähten können andere Formen gelten, wenn Anwendungsnorm oder Vereinbarung das vorsehen.
An der Wurzel muss das flüssige Schweißgut gehalten werden. Dafür kann eine Badsicherung auf der Rückseite eingesetzt, zunächst eine MAG-Wurzel geschweißt oder von der zweiten Seite eine Gegenlage gelegt werden. Die Auswahl hängt von Blechdicke, Zugänglichkeit und Prüfanforderung ab.
Bei Längsnähten werden häufig Ein- und Auslaufbleche angeheftet. Nahtanfang und Endkrater liegen dadurch außerhalb des eigentlichen Bauteils.
Eine gleichmäßige Fuge hilft dem mechanisch geführten Schweißkopf, die Naht zuverlässig zu verfolgen. Bei Bock entstehen die Fasen deshalb maschinell: beim Brennschneiden bis ±45° oder an der Kantenfräsmaschine bis 12 × 45°. Den Fasenschnitt erklärt der Beitrag Wie funktioniert Brennschneiden?
Was für die Planung der Schweißnaht benötigt wird
Die Zeichnung beschreibt die geforderte Verbindung: Nahtart und Nahtdicke oder Durchschweißung, Werkstoff, Bewertungsgruppe nach DIN EN ISO 5817, gegebenenfalls Ausführungsklasse nach DIN EN 1090-2 und Prüfumfang.
Auf dieser Grundlage plant der Schweißbetrieb die Ausführung. Dabei kann zum Beispiel MAG für eine Wurzellage und UP für die Fülllagen vorgesehen werden. Eine verbindliche Verfahrensvorgabe wird berücksichtigt; ohne solche Vorgabe kann die Fertigung die geeignete Kombination wählen.
Hilfreich sind auch Angaben zur späteren Beanspruchung, zur mechanischen Nachbearbeitung und zu Anforderungen des Endkunden. Solche Hinweise sollten früh vorliegen, damit Schweißfolge, Prüfung und weitere Bearbeitung zusammenpassen.
Typische Bauteile mit UP-Nähten
Woran man ein Bauteil für das Unterpulverschweißen erkennt: Es hat lange, durchgehende Nähte, die waagerecht liegen oder sich dorthin drehen lassen. Typisch sind:
- Rohre und Rohrschüsse aus gewalztem Blech: Jeder Schuss bekommt eine Längsnaht. Werden mehrere Schüsse zu einem langen Rohr verbunden, kommen Ringnähte dazu.
- Behälter und zylindrische Mäntel: Längsnähte am Mantel und Ringnähte zu Böden, Flanschen und Nachbarschüssen, geschweißt auf Rollendrehvorrichtungen.
- Kasten- und Vollwandträger: Die Halsnähte zwischen Gurt und Steg laufen über die ganze Trägerlänge, als Kehlnaht in Horizontalposition PB oder, mit gekipptem Träger, in Wannenposition PA.
- Schwere Schweißkonstruktionen aus dickem Blech: Große Stumpfnähte, deren Wurzel mit MAG gelegt und deren Füll- und Decklagen unter Pulver geschweißt werden.
Ob diese Geometrien tatsächlich mit UP geschweißt werden, hängt auch von Zugänglichkeit und Positionierung ab. Kurze Anschlussnähte derselben Baugruppe können beispielsweise mit MAG entstehen.

Von der Zeichnung zur geprüften Naht: so läuft eine UP-Naht bei Bock
Zwischen Anfrage und fertiger Naht liegen sieben Schritte. Das Schweißen unter Pulver ist nur einer davon:
- Zeichnung lesen: Nahtart, Nahtdicke, Werkstoff, Bewertungsgruppe und Ausführungsklasse bestimmen, welche Nähte unter Pulver laufen und welche mit MAG. Die Zuordnung verantwortet unsere Schweißaufsicht mit IWE- und EWE-Qualifikation.
- Schweißanweisung festlegen: Draht-Pulver-Kombination, Lagenfolge, Strom, Spannung und Geschwindigkeit stehen in der Schweißanweisung, gestützt auf die Verfahrensprüfung. Die Prozesse 121 (UP) und 135 (MAG) stehen beide im Zulassungsumfang unseres Schweißbetriebs nach EN ISO 3834-2, für die Ausführungsklasse EXC3 nach DIN EN 1090-2.
- Fuge vorbereiten und heften: Fase im Brennschnitt oder an der Kantenfräsmaschine, Fugenflanken säubern, Teile heften, Ein- und Auslaufbleche anbringen.
- Wurzel legen: mit MAG oder auf einer Badsicherung, je nach Blechdicke und Zugänglichkeit der Rückseite.
- Positionieren und schweißen: Das Bauteil kommt auf Rollendrehvorrichtung oder Positionierer, der Kopf wird zur Fuge ausgerichtet. Dann folgen die UP-Lagen, nach jeder Lage wird die Schlacke vollständig entfernt.
- Prüfen: Sichtprüfung, Farbeindringprüfung und Magnetpulverprüfung führen wir mit Level-2-Qualifikation nach DIN EN ISO 9712 selbst durch, Ultraschall und Durchstrahlung über qualifizierte Partner. Maßstab ist die Bewertungsgruppe aus der Zeichnung.
- Weiterbearbeiten: Wo das Bauteil danach zerspant wird, kann Vibrationsentspannen die Eigenspannung aus dem Schweißen vorher abbauen. CNC-Bearbeitung, Strahlen und Lackieren folgen im selben Werk.
Die spätere Bearbeitung wird schon bei der Nahtplanung berücksichtigt. Wo nach dem Schweißen gefräst oder gebohrt werden soll, bleibt die benötigte Bearbeitungszugabe stehen. Externe Prüfpartner werden für die dafür vorgesehenen Verfahren eingebunden.
Verdecktes Schmelzbad: Warum der Bediener entscheidend bleibt
Bevor die Anlage startet, richtet der Bediener den Kopf zur Fuge aus und stellt Drahtvorschub, Strom, Spannung und Fahrgeschwindigkeit nach Schweißanweisung ein. Während der Fahrt überwacht er Nahtführung und Schweißdaten und führt bei Bedarf nach. Zwischen den Lagen wird die Schlacke entfernt und die Naht kontrolliert.
Dafür ist eine andere Qualifikation vorgesehen als beim Handschweißen: DIN EN ISO 9606-1 prüft den Schweißer, DIN EN ISO 14732 den Bediener einer mechanisierten Anlage, wenn er die Schweißparameter steuert. Dort stehen das Einrichten und die Prozessführung im Mittelpunkt.
Bei uns gehören beide Seiten zu einer Stelle. Die Ausschreibung Schweißer (m/w/d) für MAG, WIG und Unterpulver umfasst das Handschweißen an Baugruppen ebenso wie die Arbeit an den UP-Masten.
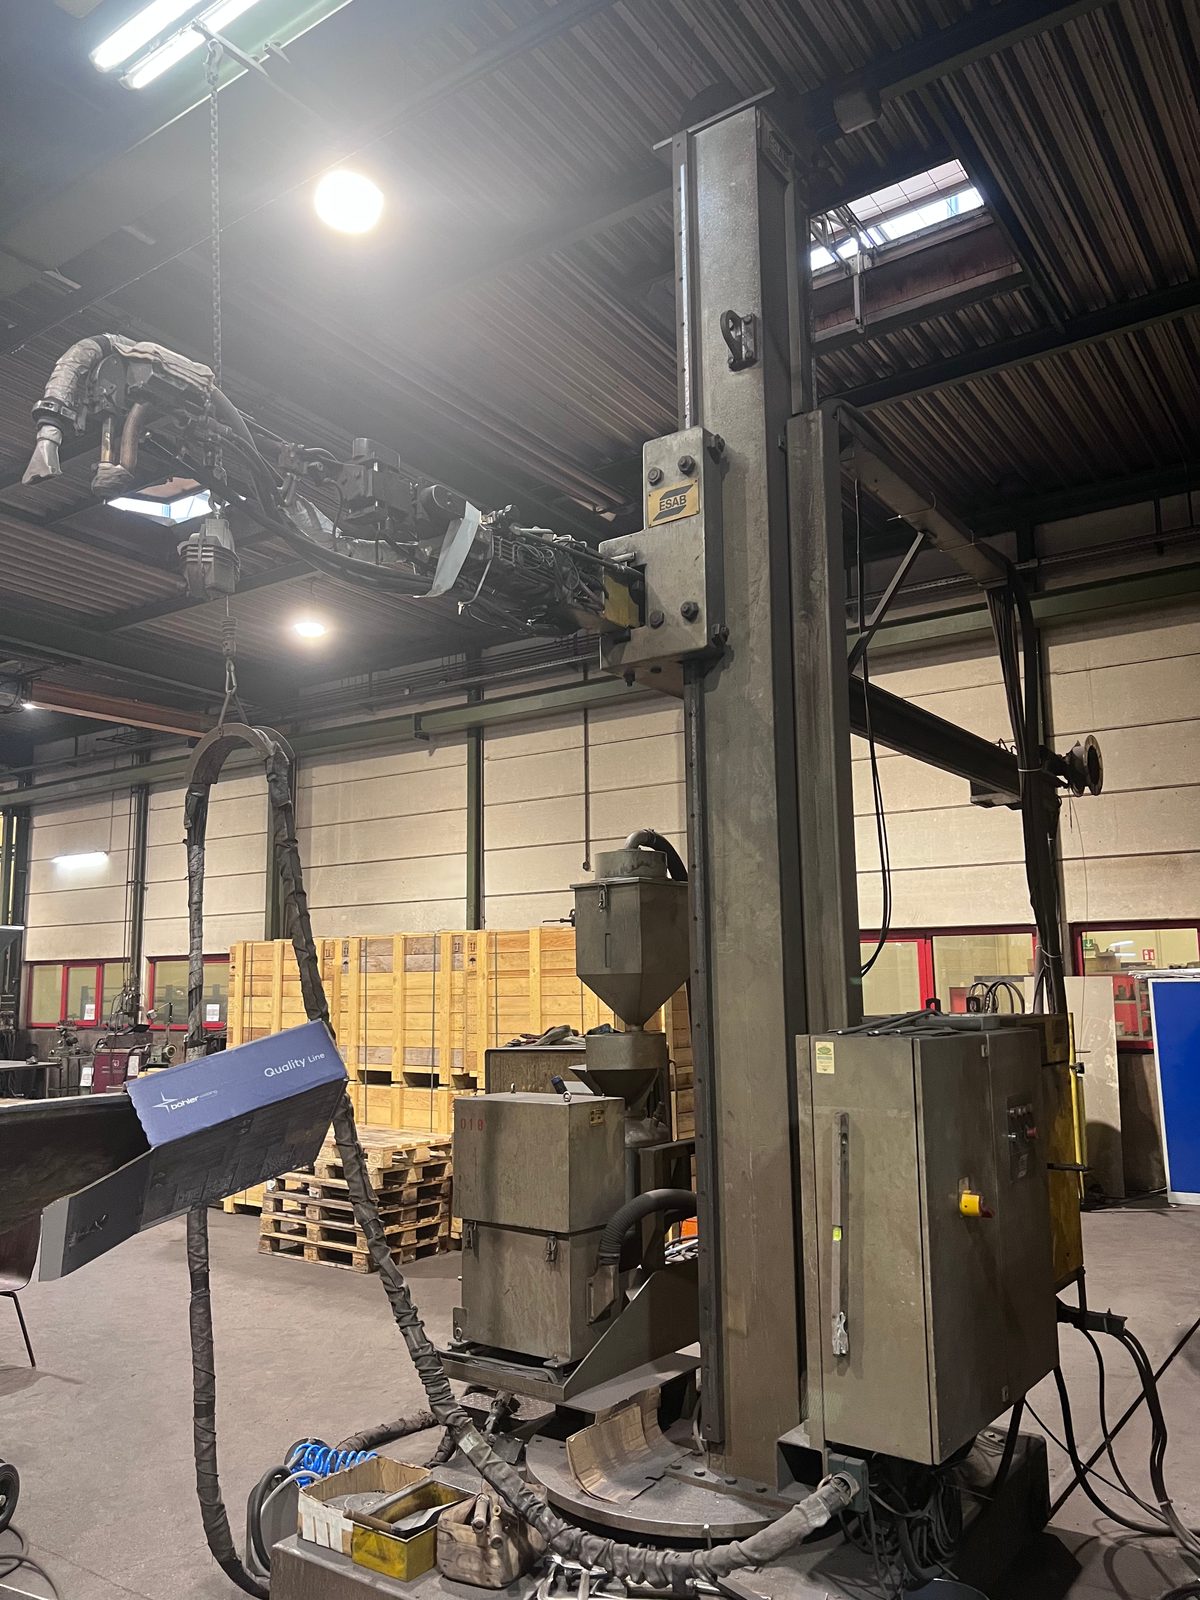
Die Anlagen: drei UP-Masten in Lorch
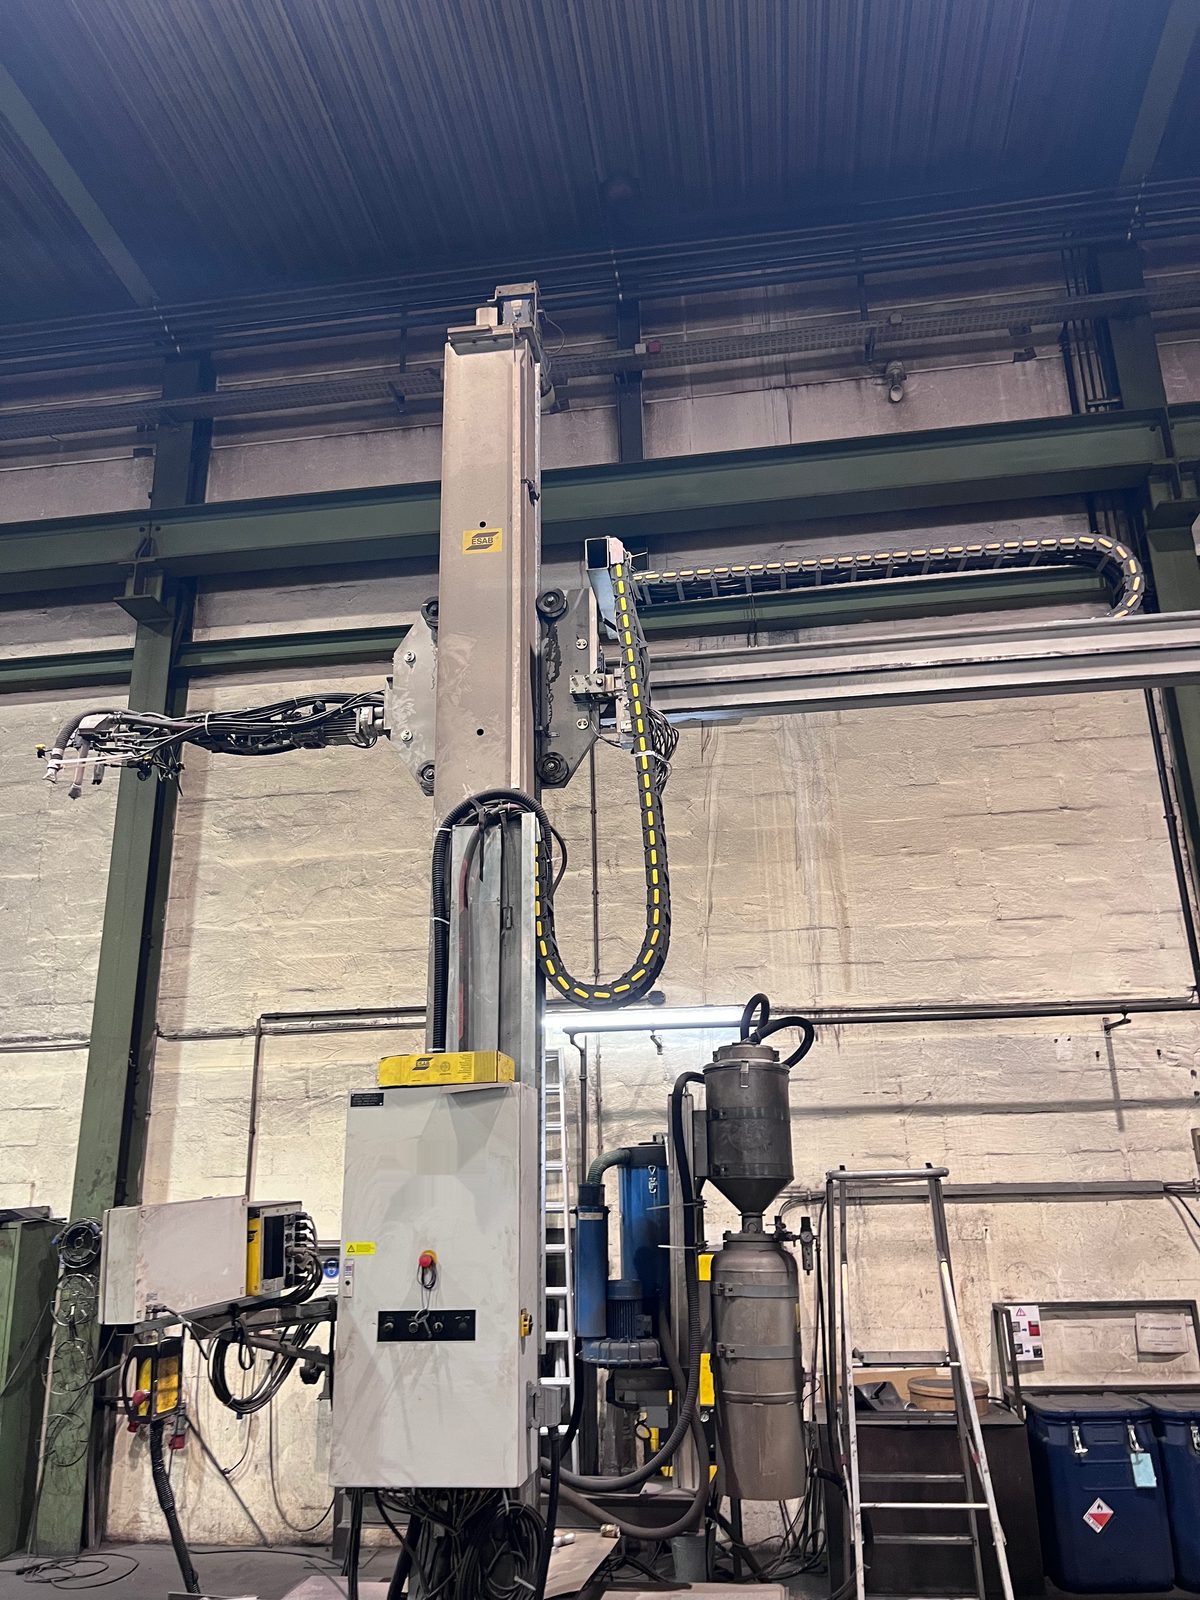
In unserer Fertigung in Lorch stehen drei ESAB-UP-Masten mit Säule und Ausleger. Alle drei verarbeiten Draht bis 4 mm Durchmesser:
- ESAB ROMAR RM7070 SAR 400 mit 7 m Ausladung, 7 m Arbeitshöhe und bis zu 1.250 A Schweißstrom
- ESAB MKP mit 5 m Ausladung, 5 m Arbeitshöhe und 800 A
- ESAB CAB 300M mit 4 m Ausladung, 5 m Arbeitshöhe und 800 A
Ausladung und Arbeitshöhe legen fest, wie weit der Kopf von der Säule entfernt und wie hoch über dem Hallenboden er eine Naht erreicht, also auch, wie tief er in ein Rohr hineinfahren kann. Die drei Masten arbeiten mit den Rollendrehvorrichtungen zusammen, schwere Teile bis 50 t bewegt das Kransystem der Halle.
Aus der Halle: Bauteile und Anlagen
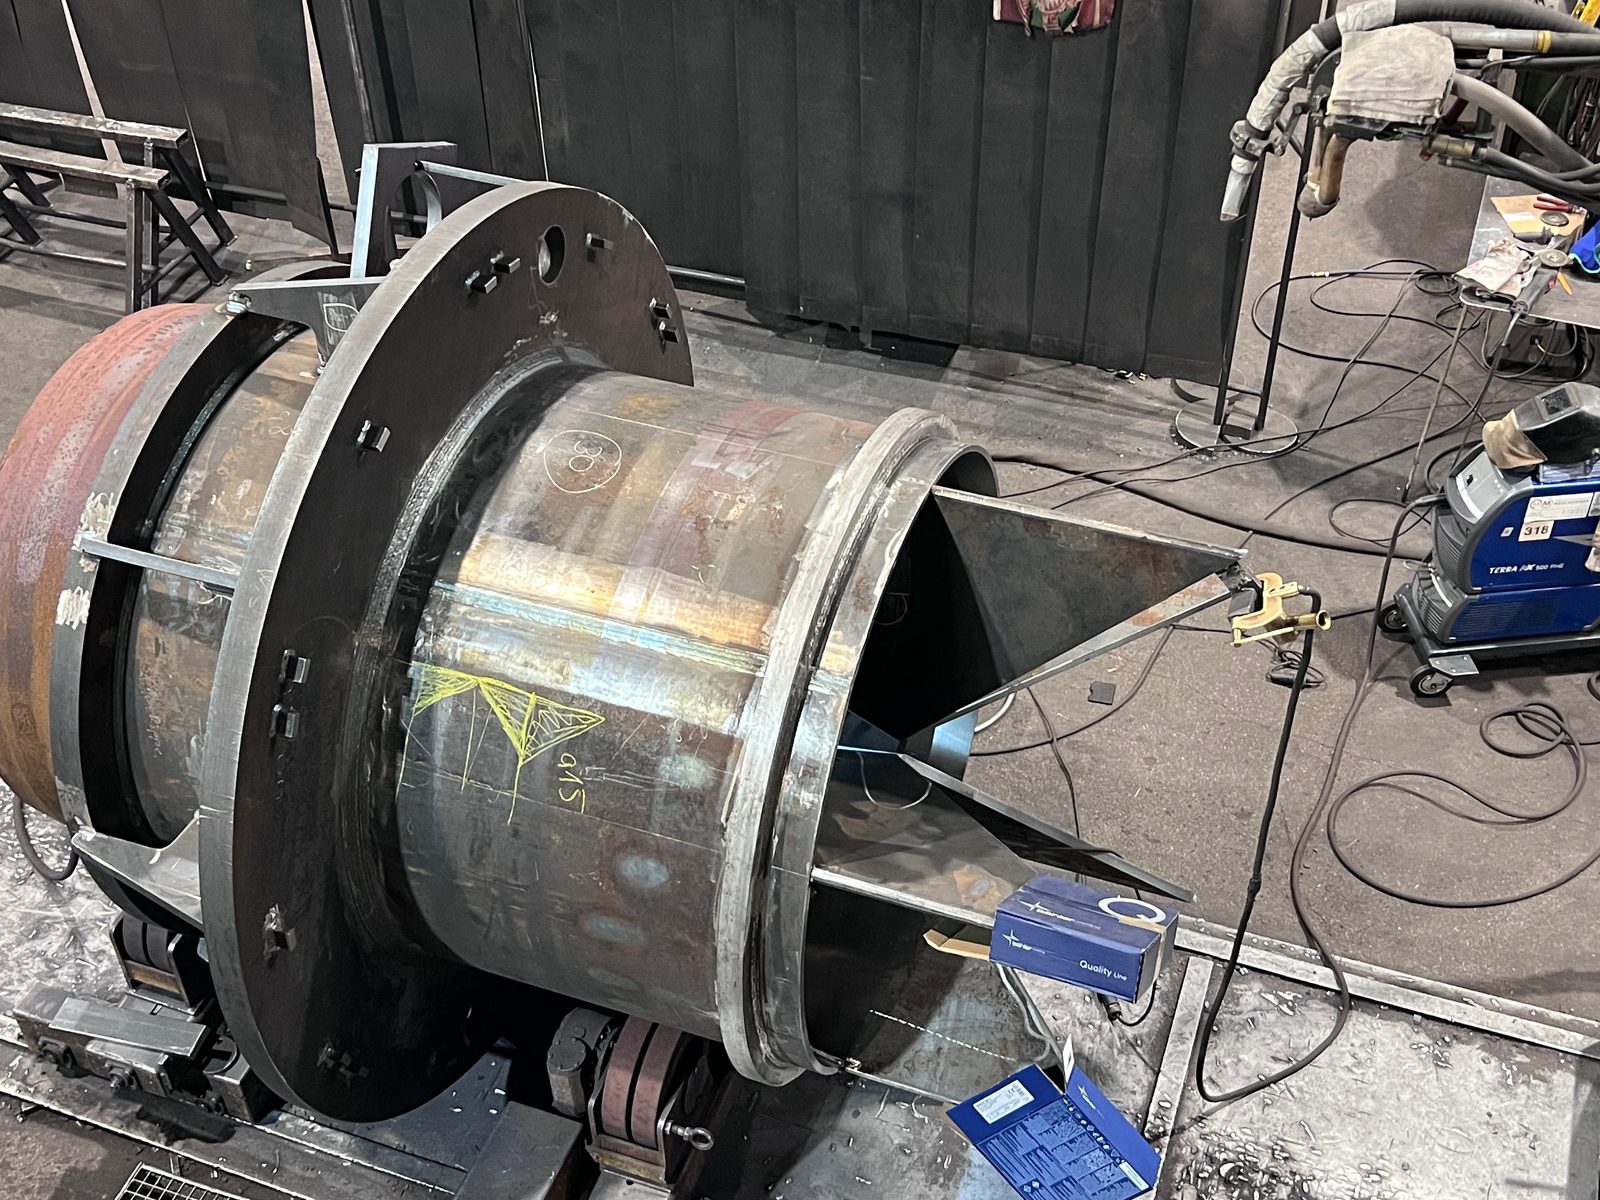
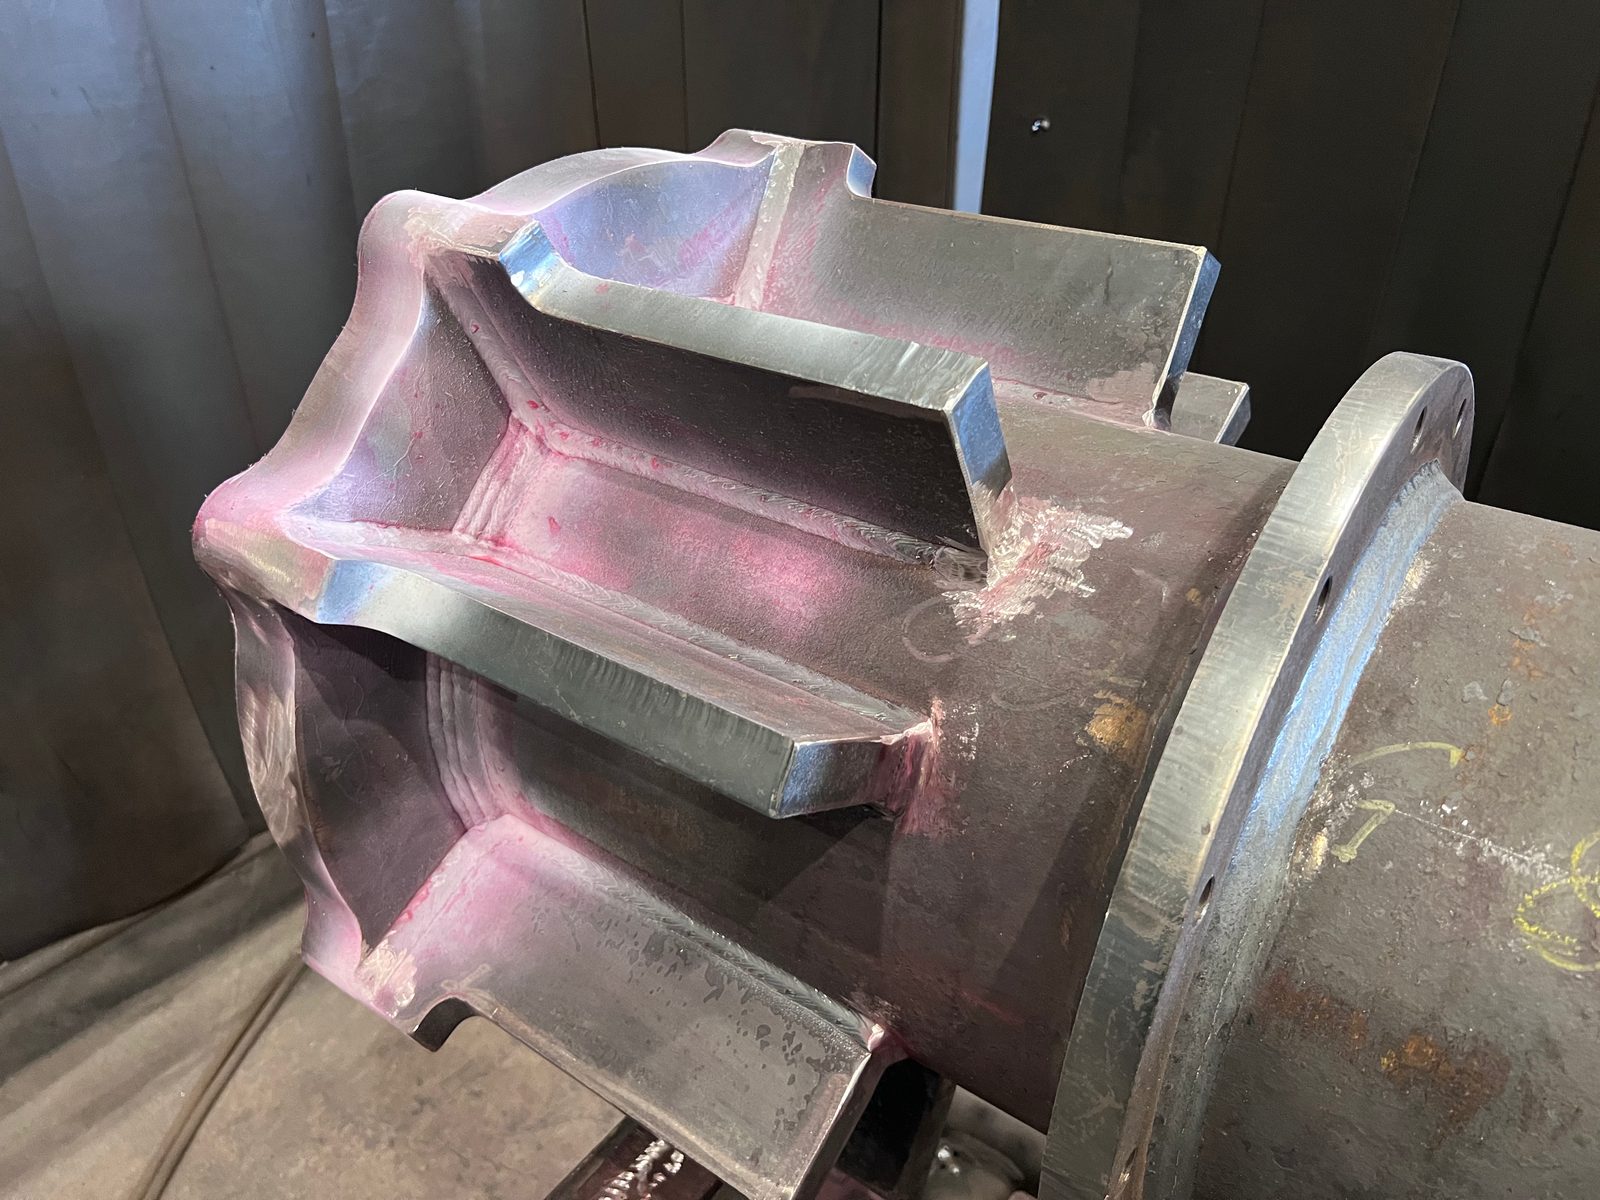
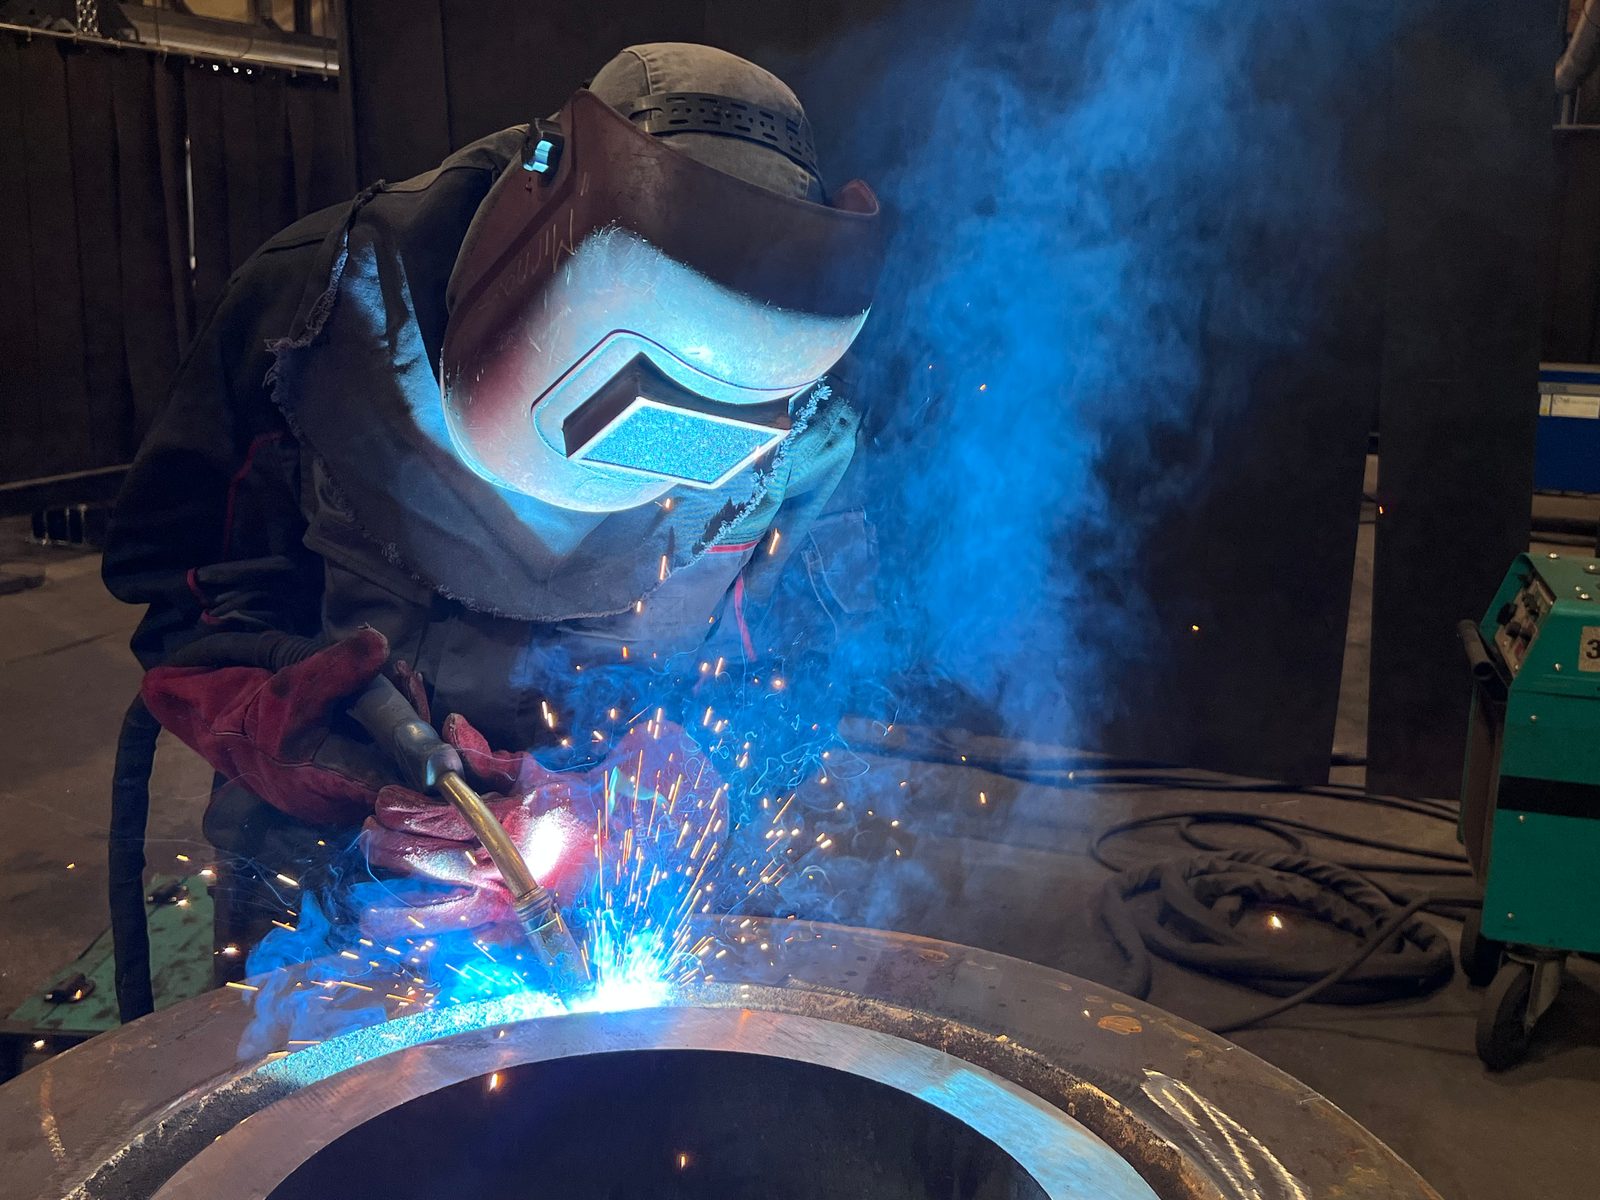
Die Bilder zeigen Rohrschüsse, große Rohre und Schweißkonstruktionen an den UP-Anlagen in unserer Fertigung. An den Aufnahmen lässt sich erkennen, wie viel Platz Schweißkopf und Werkstück benötigen.
UP-Schweißen in Bildern
Die Aufnahmen aus unserer Fertigung führen zu den jeweiligen Abschnitten.
-
Die UP-Anlage -
2 Ablauf: Pulver, Draht, Lichtbogen und Schlacke -
2 Ablauf: Pulver, Draht, Lichtbogen und Schlacke -
6 Längsnaht oder Ringnaht: Was sich beim Schweißen bewegt -
6 Längsnaht oder Ringnaht: Was sich beim Schweißen bewegt -
9 Wann Unterpulverschweißen nicht das richtige Verfahren ist -
12 Typische Bauteile mit UP-Nähten -
15 Die Anlagen: drei UP-Masten in Lorch
Häufige Fragen zum Unterpulverschweißen
Wie funktioniert Unterpulverschweißen?
Eine Drahtelektrode wird endlos zugeführt, und der Lichtbogen brennt zwischen Draht und Werkstück unter einer Schicht aus körnigem Schweißpulver. Ein Teil des Pulvers schmilzt zu Schlacke, schützt das Schmelzbad und formt die Naht. Das übrige Pulver wird abgesaugt und wieder verwendet. Der Schweißkopf fährt die Naht vollmechanisiert ab, oder das Werkstück dreht sich unter ihm. So entstehen lange Längs- und Ringnähte mit hoher Abschmelzleistung und tiefem Einbrand.
Wofür steht die Abkürzung UP beim Schweißen?
UP steht für Unterpulver, also Schweißen unter einer Pulverschicht. International heißt das Verfahren Submerged Arc Welding (SAW). In der Liste der Schweißprozesse nach DIN EN ISO 4063 bildet es die Gruppe 12; die Grundform mit einer Massivdrahtelektrode trägt die Ordnungsnummer 121.
Welche Aufgabe hat das Pulver beim UP-Schweißen?
Das Pulver deckt den Lichtbogen ab und schmilzt teilweise zu Schlacke. Die Schlacke schirmt das flüssige Metall gegen die Luft ab, formt die Nahtoberfläche und verlangsamt die Abkühlung. Zugleich beeinflusst das Pulver die chemische Zusammensetzung des Schweißguts. Deshalb werden Draht und Pulver als Kombination gewählt und nach DIN EN ISO 14171 eingeteilt.
In welchen Schweißpositionen kann man unter Pulver schweißen?
Praktisch nur waagerecht: in Wannenposition PA und als horizontale Kehlnaht PB nach DIN EN ISO 6947. Pulver und flüssige Schlacke würden in anderen Lagen abrutschen. Die Quernaht PC ist nur mit besonderer Vorbereitung möglich, steigend und überkopf gar nicht. Deshalb dreht man Rohre und Behälter in Drehvorrichtungen so, dass die Naht oben liegt.
UP oder MAG – welches Verfahren passt zu meiner Naht?
Lange, gerade Längsnähte und Ringnähte an dicken Blechen in waagerechter Lage sind der Fall für UP: mehr Schweißgut pro Stunde und eine gleichmäßige Naht über die ganze Länge. Kurze oder unterbrochene Nähte, verwinkelte Baugruppen und Zwangslagen sind der Fall für MAG. Oft werden beide kombiniert, etwa mit einer MAG-Wurzel und UP-Füll- und Decklagen. Die Zuordnung übernehmen wir anhand Ihrer Zeichnung.
Muss ich auf der Zeichnung angeben, dass unter Pulver geschweißt wird?
Nein. Die Zeichnung gibt das Ergebnis vor: Nahtart, Nahtdicke oder Durchschweißung, Werkstoff, Bewertungsgruppe nach DIN EN ISO 5817 und, im Stahlbau, die Ausführungsklasse. Welches Verfahren welche Naht schweißt, legen wir in unseren Schweißanweisungen fest. Ein Verfahren vorzuschreiben ist nur nötig, wenn eine Vorgabe des Endkunden es verlangt.
Verzieht sich mein Bauteil beim Unterpulverschweißen?
Jede Schweißnaht bringt Wärme ein und hinterlässt Eigenspannung, auch unter Pulver. UP bringt je Lage viel Wärme ein, braucht für dieselbe Naht aber weniger Lagen als ein Handverfahren. Gegen Verzug helfen eine symmetrische Schweißfolge, Heften und Vorrichtungen. Wird das Bauteil danach zerspant, lässt sich die verbliebene Eigenspannung vorher durch Vibrationsentspannen abbauen, damit es sich bei der Bearbeitung nicht nachträglich verzieht.
Welche UP-Anlagen setzt Bock ein?
Drei ESAB-UP-Masten: den ESAB ROMAR RM7070 SAR 400 mit 7 m Ausladung und bis zu 1.250 A, den ESAB MKP mit 5 m und den ESAB CAB 300M mit 4 m Ausladung, beide mit 800 A. Alle drei verarbeiten Draht bis 4 mm Durchmesser. Rohre und Behälter drehen auf sechs Rollendrehvorrichtungen für Ø 150 bis 7.500 mm und bis 60 t, schwere Teile bis 50 t bewegt das Kransystem.
Quellen und Normen
Die Richtwerte zur Abschmelzleistung stammen aus frei zugänglichen Fachbeiträgen des britischen Schweißinstituts TWI. Normen sind mit Nummer und Ausgabe benannt; ihr Text ist kostenpflichtig und deshalb nicht verlinkt.
- Richtwerte der Abschmelzleistung für Lichtbogenhand-, MAG-, Fülldraht- und UP-Schweißen mit einem Draht Job Knowledge 97 – Welding costs, continued (Tabelle 1: Indicative deposition rates)
- Schweißstrom je Draht (200 bis 1.000 A, an dicken Blechen 600 bis 900 A), kontinuierliche Drahtzufuhr und mechanisierte Führung Job Knowledge 16 – Equipment for submerged arc welding
- Spritzerfreiheit und geringer Wärmeverlust unter der Pulverschicht Job Knowledge 5 – Submerged arc welding process
- Gruppe 12 und die Ordnungsnummern 121 und 125 des Unterpulverschweißens, 135 (MAG) und 141 (WIG) DIN EN ISO 4063 – Schweißen, Hartlöten, Weichlöten und Schneiden – Liste der Prozesse und Ordnungsnummern
- Einteilung der Draht-Pulver-Kombinationen für unlegierte Stähle und Feinkornstähle DIN EN ISO 14171 – Schweißzusätze – Massivdrahtelektroden, Fülldrahtelektroden und Draht-Pulver-Kombinationen zum Unterpulverschweißen von unlegierten Stählen und Feinkornstählen – Einteilung
- Einteilung der Schweißpulver DIN EN ISO 14174 – Schweißzusätze – Pulver zum Unterpulverschweißen und Elektroschlackeschweißen – Einteilung
- Fugenformen für das Unterpulverschweißen mit einer Drahtelektrode, durchgeschweißte Nähte, Positionen PA und PB DIN EN ISO 9692-2 – Schweißen und verwandte Verfahren – Schweißnahtvorbereitung – Teil 2: Unterpulverschweißen von Stahl
- Bezeichnung der Schweißpositionen PA, PB und PC DIN EN ISO 6947 – Schweißen und verwandte Prozesse – Schweißpositionen
- Bewertungsgruppen als Vorgabe der Zeichnung DIN EN ISO 5817 – Bewertungsgruppen von Unregelmäßigkeiten an Schmelzschweißverbindungen
- Prüfung von Bedienern vollmechanisierter Schweißeinrichtungen, die die Schweißparameter steuern DIN EN ISO 14732 – Schweißpersonal – Prüfung von Bedienern und Einrichtern zum mechanischen und automatischen Schweißen von metallischen Werkstoffen
- Schweißerprüfung für das Handschweißen DIN EN ISO 9606-1 – Prüfung von Schweißern – Schmelzschweißen – Teil 1: Stähle
- Zulassungsumfang des Schweißbetriebs mit den Prozessen 121 und 135 DIN EN ISO 3834-2 – Qualitätsanforderungen für das Schmelzschweißen von metallischen Werkstoffen – Teil 2: Umfassende Qualitätsanforderungen
- Ausführungsklasse EXC3 als Vorgabe der Zeichnung im Stahlbau DIN EN 1090-2 – Technische Regeln für die Ausführung von Stahltragwerken
- Level-2-Qualifikation des Prüfpersonals für Sicht-, Farbeindring- und Magnetpulverprüfung DIN EN ISO 9712 – Qualifizierung und Zertifizierung von Personal der zerstörungsfreien Prüfung