Die Portalfräsmaschine Zayer Thera W 16000: Investition von 2017
Inhaltsverzeichnis
Mehr Platz für lange Werkstücke
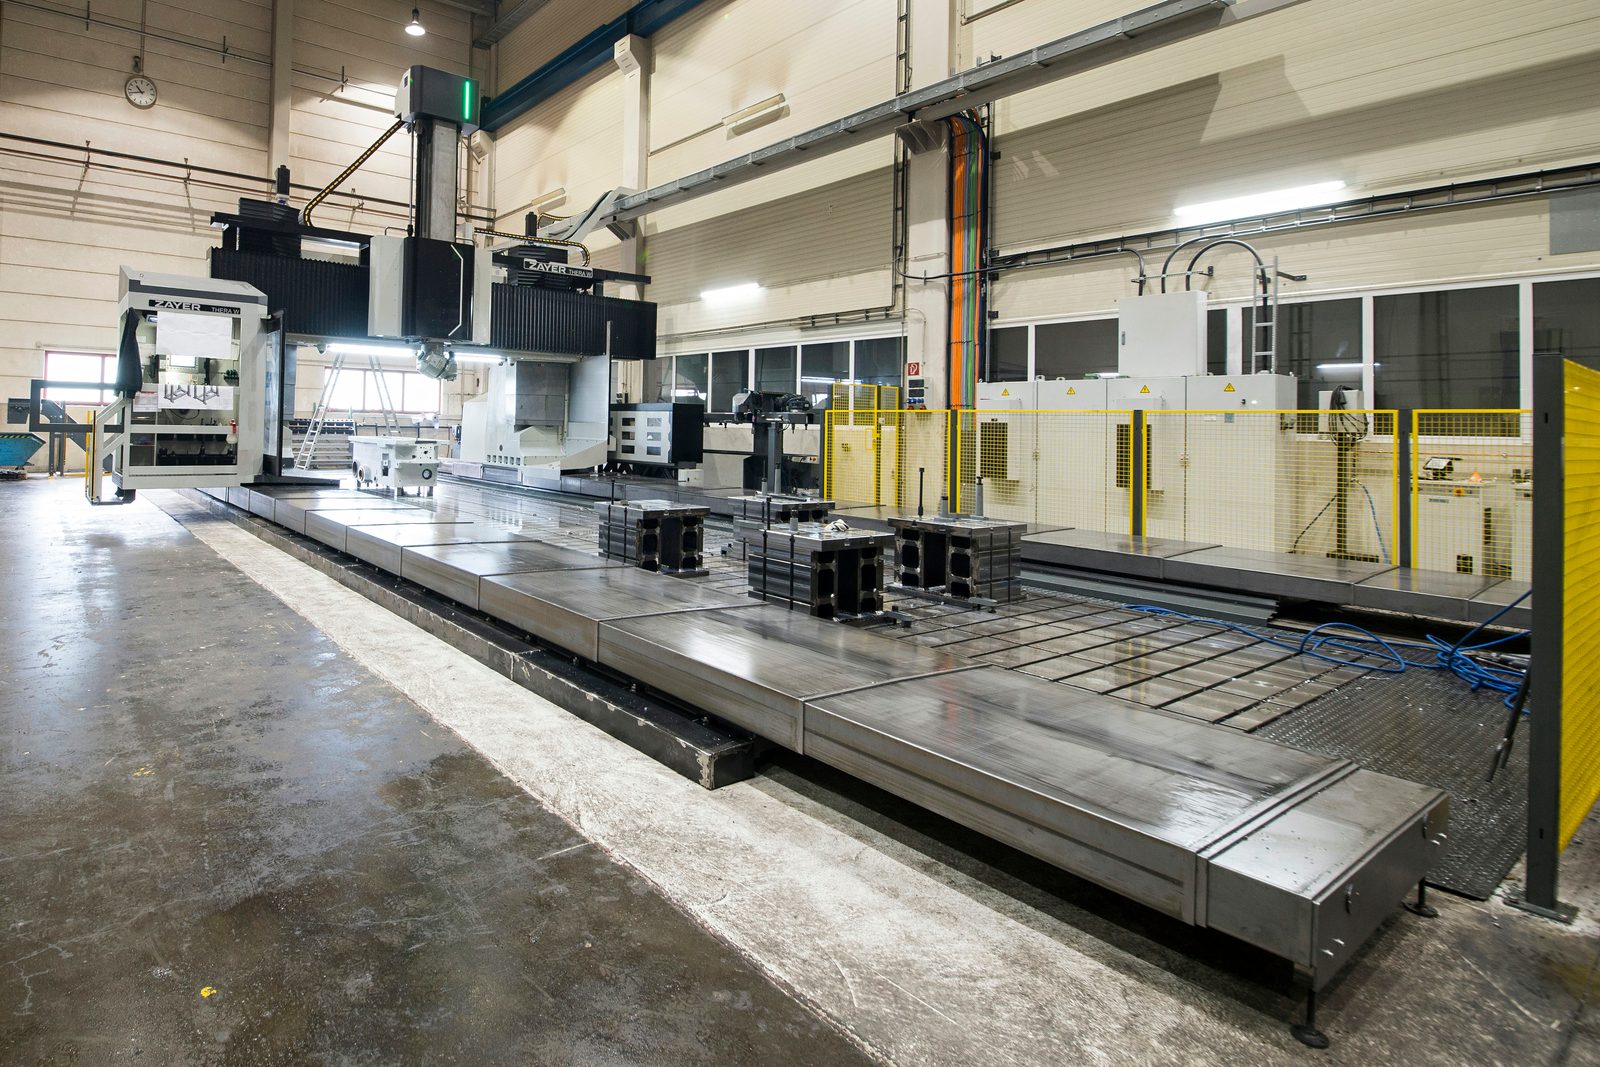
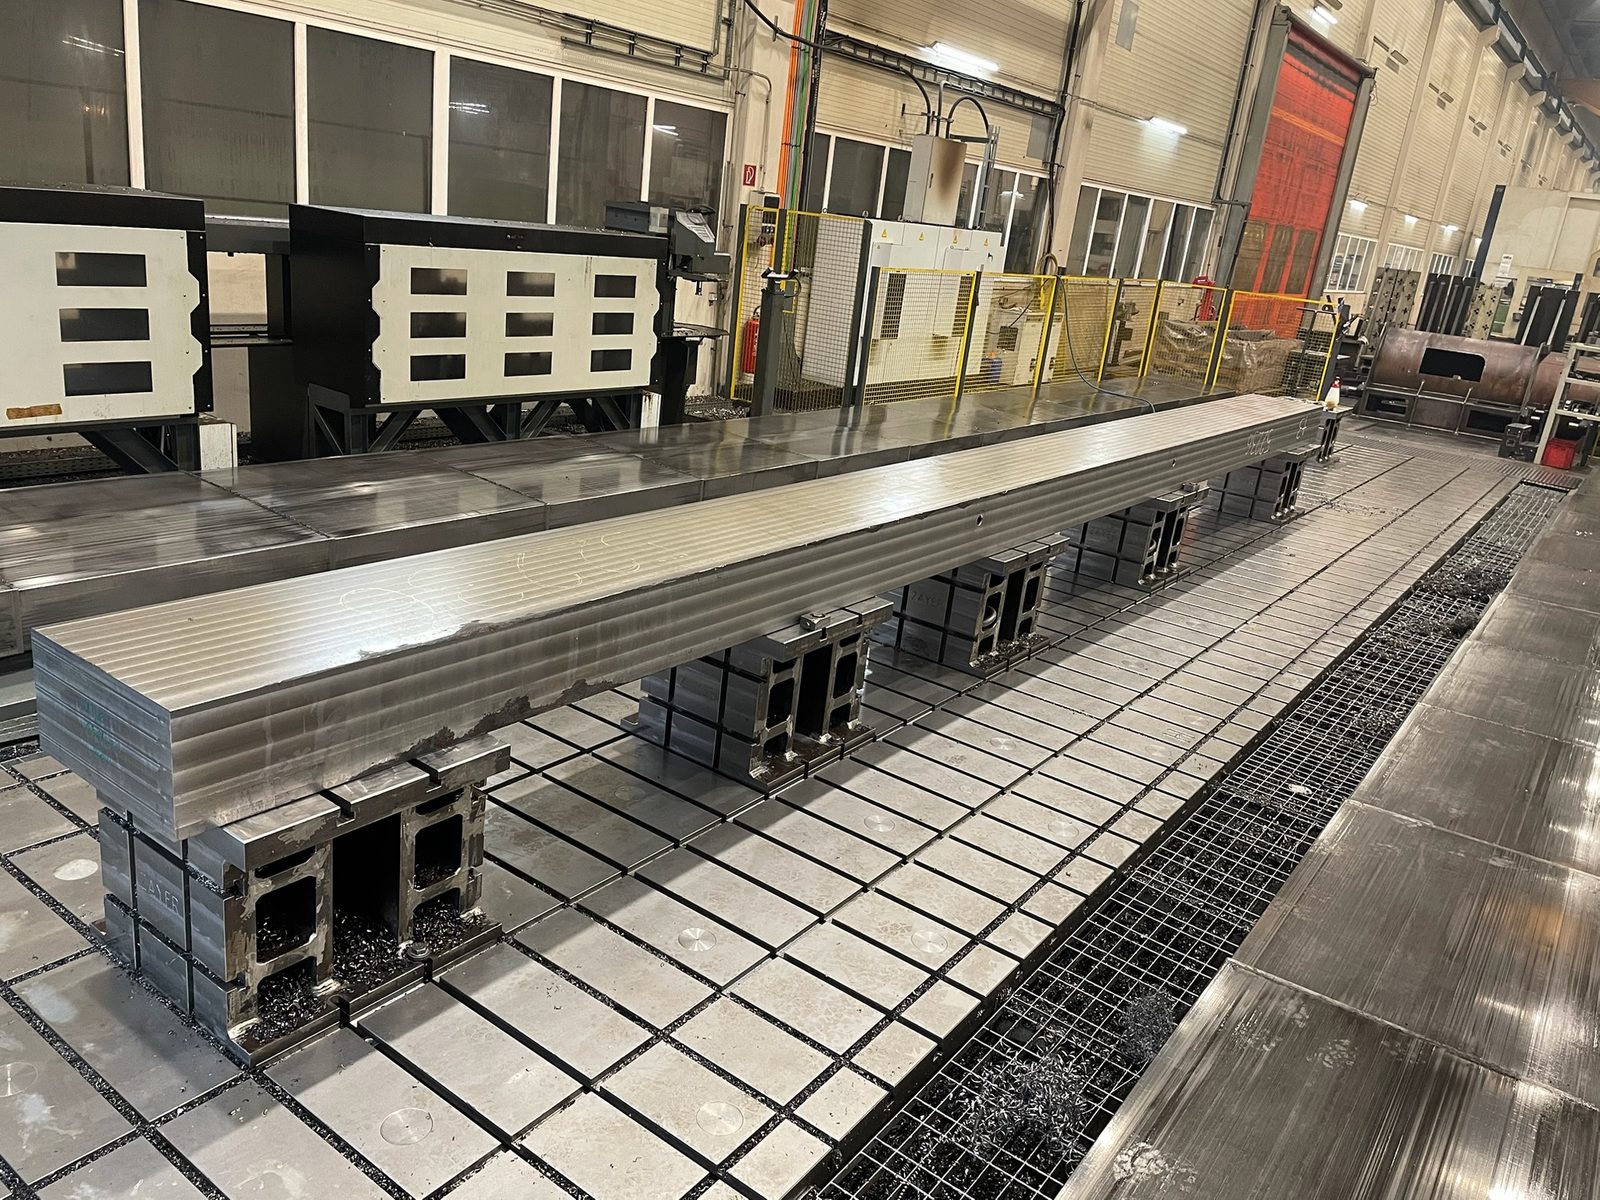
Große Maschinenbetten und Rahmen brauchen genügend Raum auf der Fräsmaschine. Im März 2017 erweiterte Bock dafür den Maschinenpark um eine Zayer Thera W 16000. Die Investition war ein Schritt im Ausbau der Großteilbearbeitung.
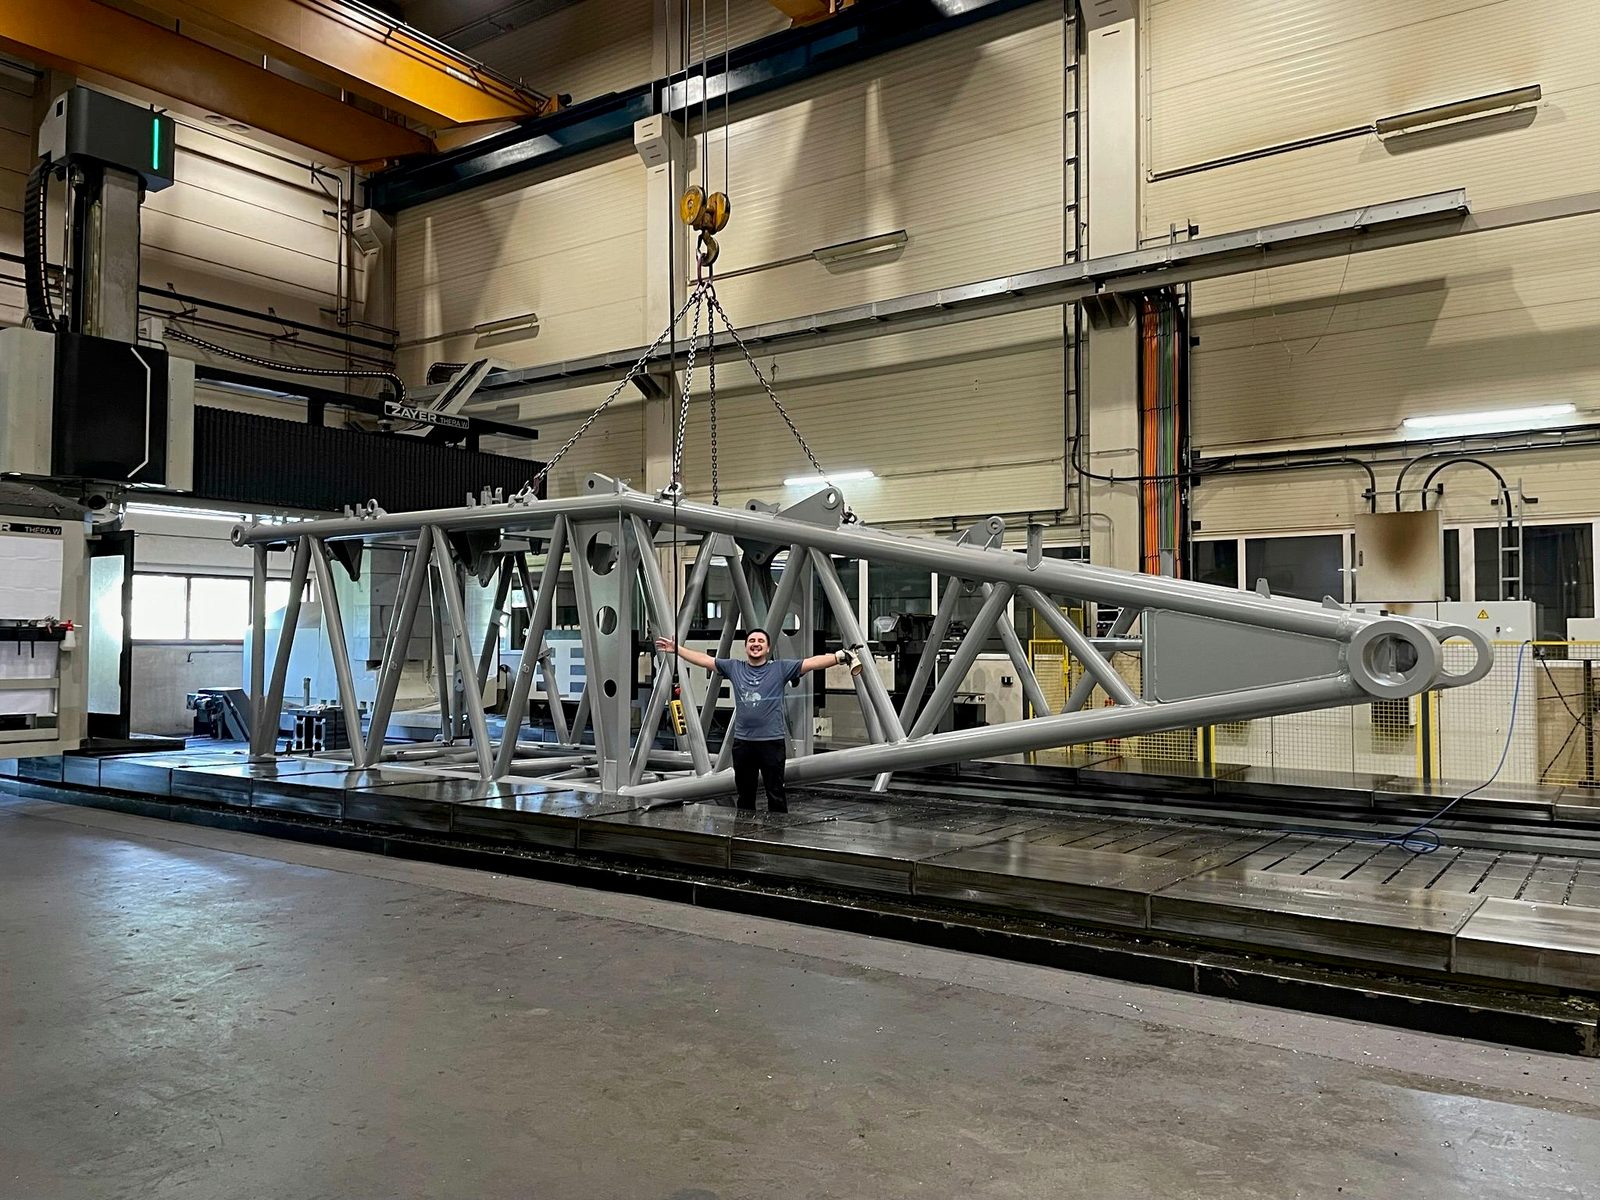
Die Maschine bietet 16.000 mm Verfahrweg in X, 4.000 mm in Y und 2.850 mm in Z. Auf dem 16.500 × 3.000 mm großen Tisch wird das Werkstück aufgespannt. Neben dem Teil müssen dabei auch Spannmittel und Werkzeug genügend Platz haben.
Der Nutzen des langen Verfahrwegs zeigt sich besonders bei zusammengehörigen Bearbeitungen: etwa wenn Auflagen und Bohrungen entlang eines Maschinenbetts gefertigt werden sollen. Welche Flächen gemeinsam erreichbar sind, wird anhand der Zeichnung geplant.
Die Zayer Thera W 16000 im Detail
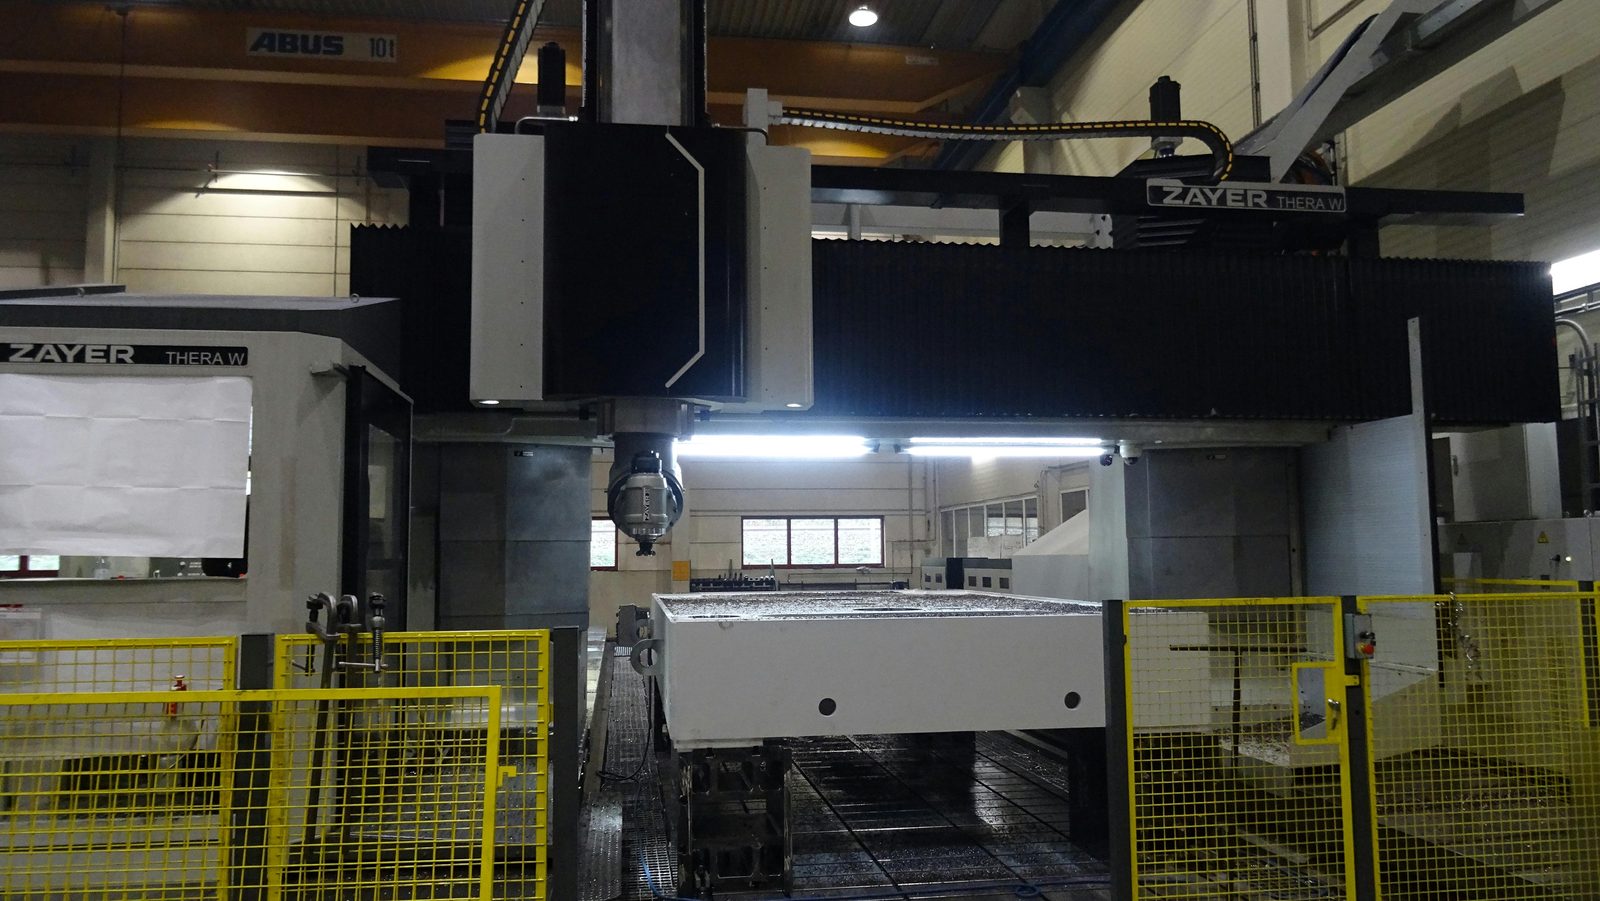
Die Eckdaten der Maschine, wie sie bis heute in unserer Fertigung in Lorch arbeitet:
| Merkmal | Wert |
|---|---|
| Verfahrweg X (Länge) | 16.000 mm |
| Verfahrweg Y (Breite) | 4.000 mm |
| Verfahrweg Z (Höhe) | 2.850 mm |
| Tischaufspannfläche | 16.500 × 3.000 mm |
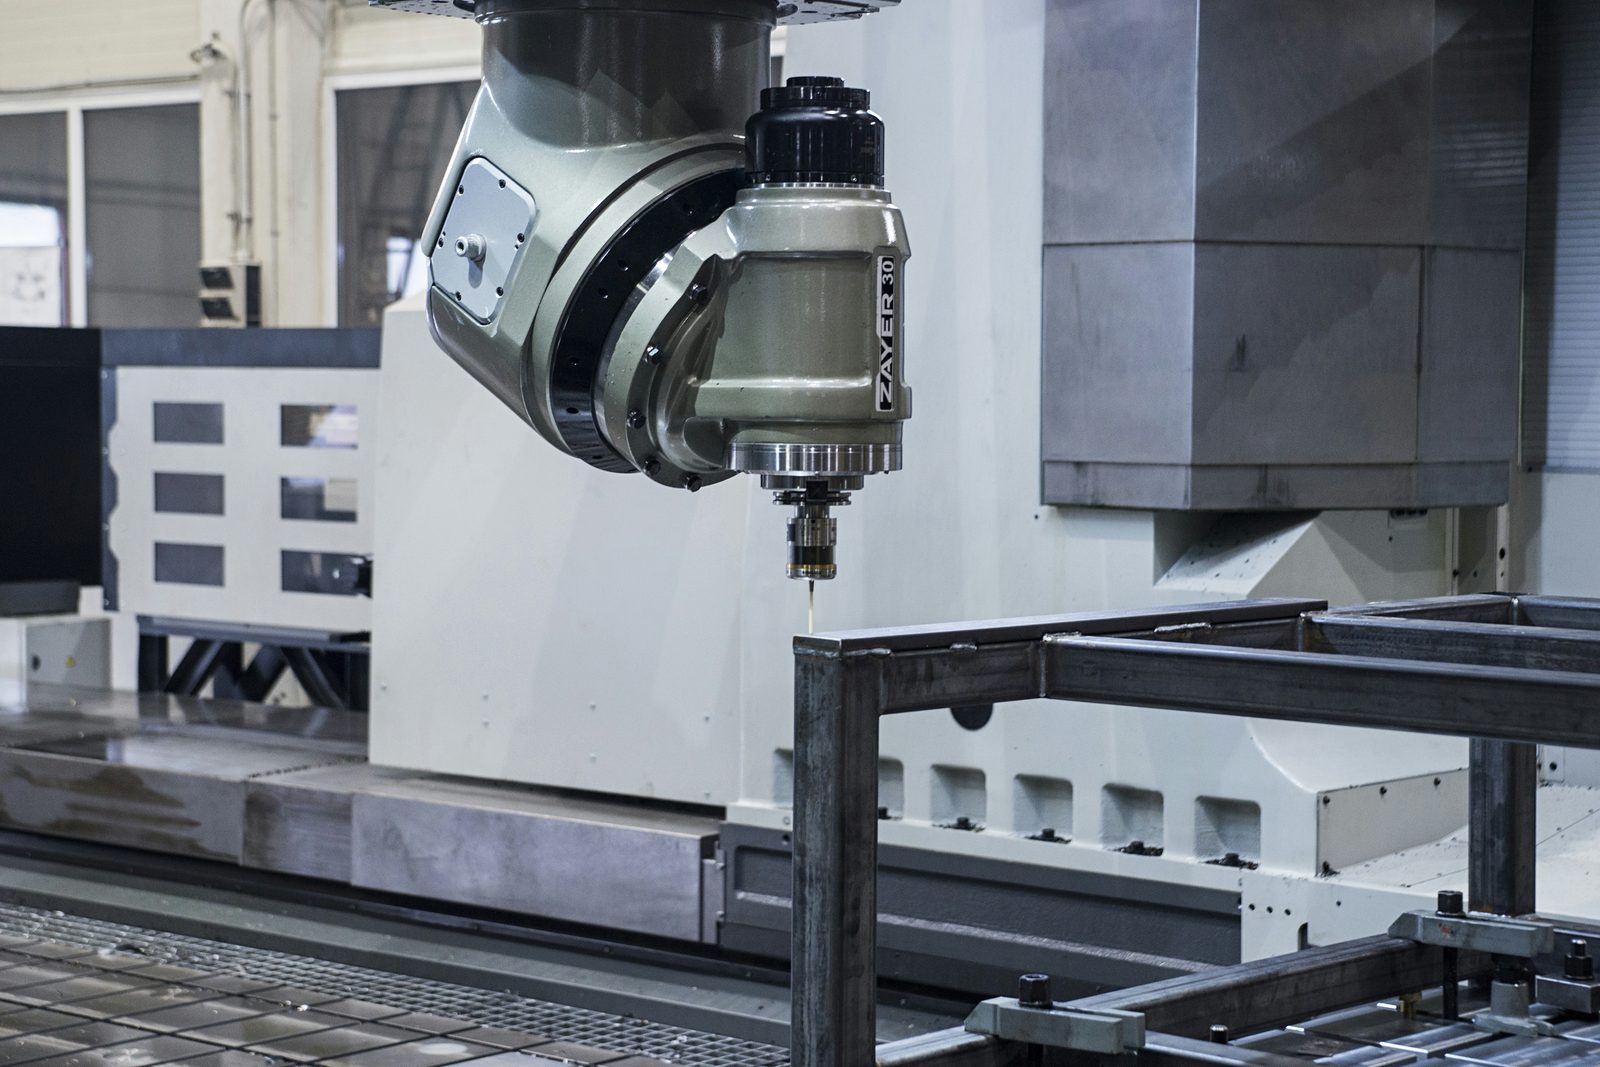
| Fräskopf | 30°-Schwenkkopf, in jeder Stellung auf 0,001° positionierbar |
| Hauptantrieb | Heidenhain · 43 kW |
| Steuerung | Heidenhain iTNC 530 HSCI |
| Führung | Rollenbahn mit einstellbarer Vorspannung der Rollenschuhe |
Die Verfahrwege beschreiben die Maschinenbewegungen, die Tischfläche den Platz zum Aufspannen. Spannmittel und Werkzeug benötigen ebenfalls Raum. Die Positionierung des Fräskopfs in 0,001°-Schritten beschreibt einen Winkel, keine Toleranz am Werkstück.
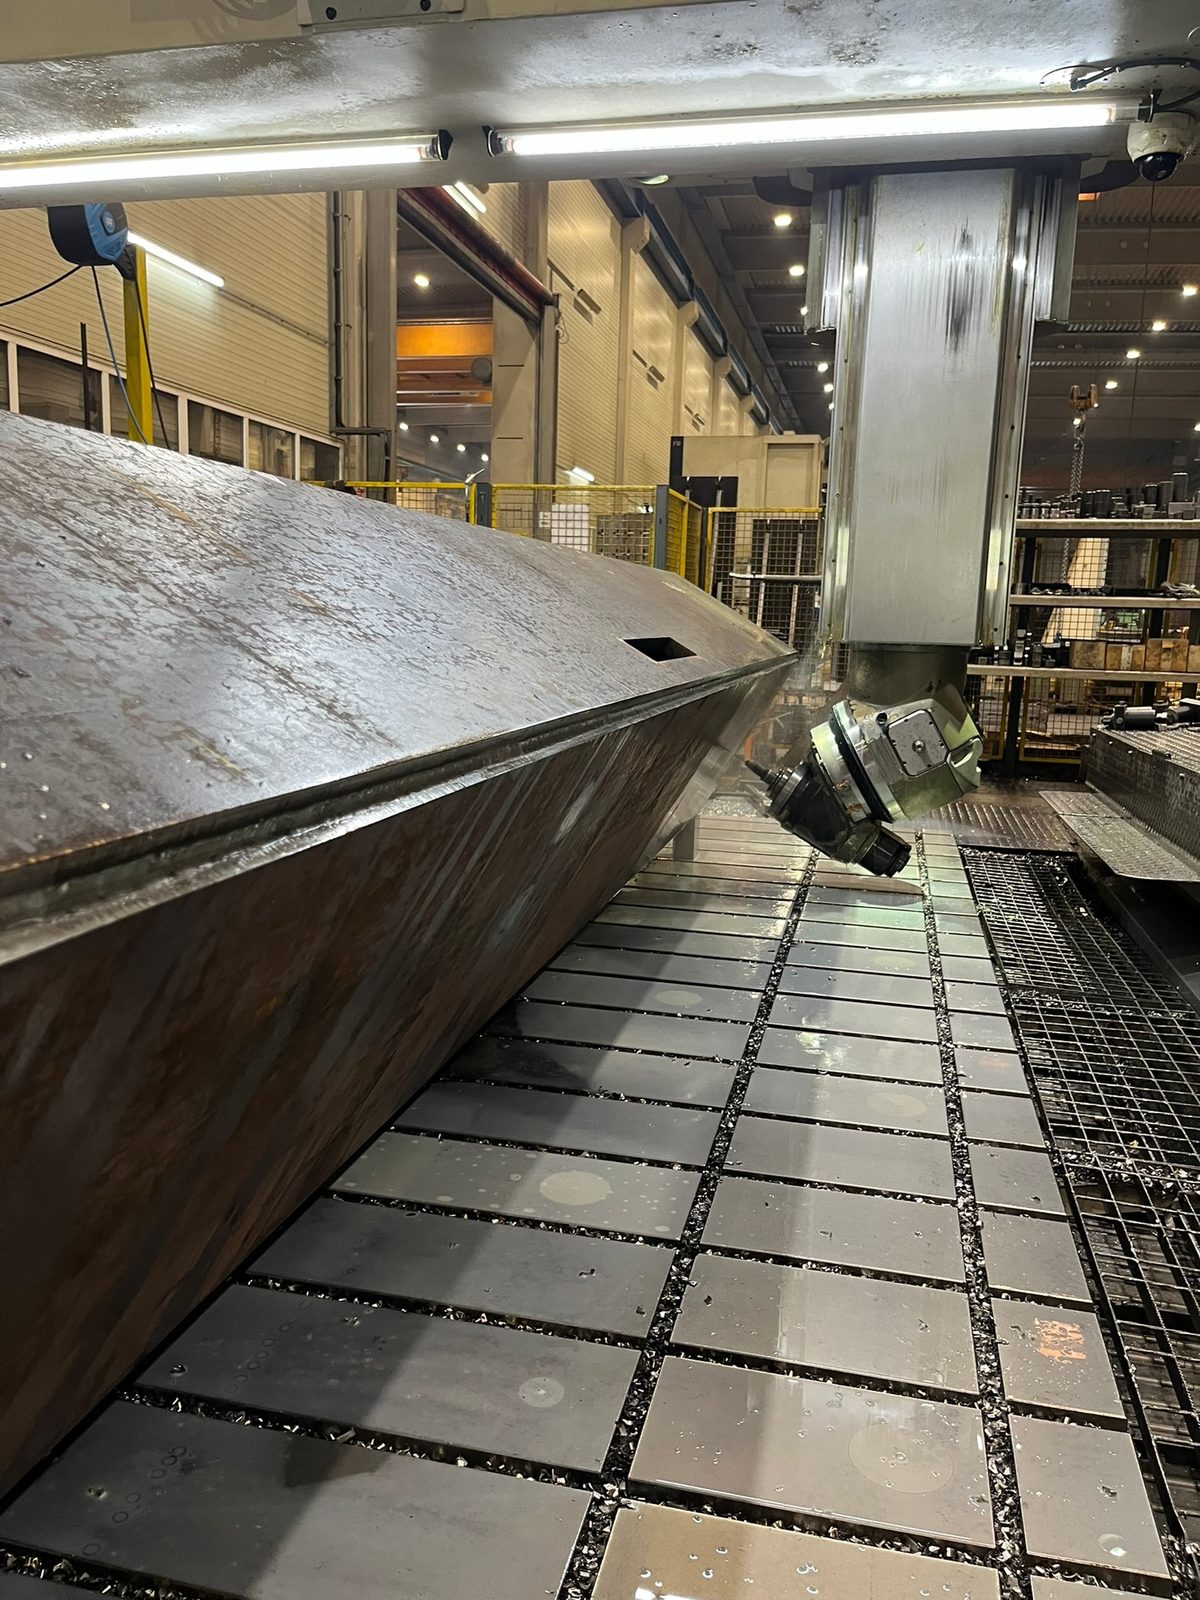
Der Fräskopf erreicht auch schräge Flächen
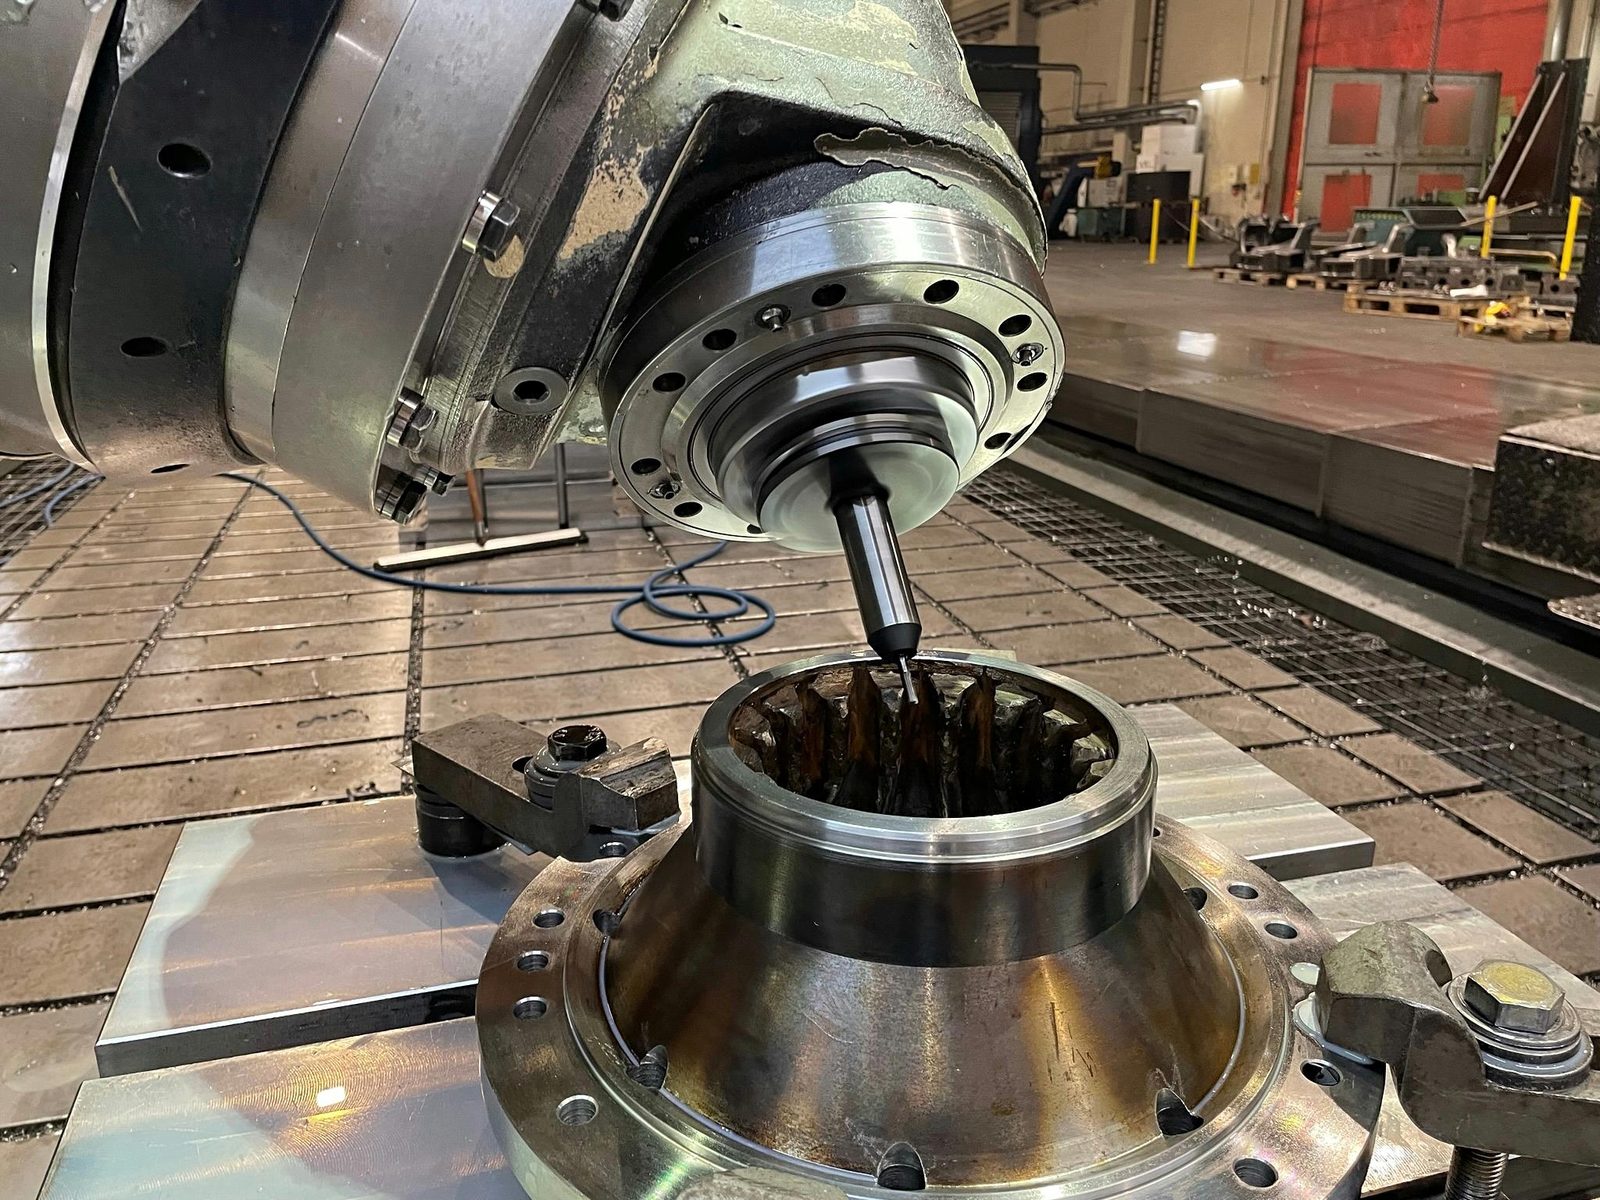
Der 30°-Fräskopf lässt sich in Schritten von 0,001° positionieren. So kann das Werkzeug für schräge Bearbeitungsflächen ausgerichtet werden. Bei innenliegenden Flächen müssen zusätzlich Werkzeuglänge und umliegende Konturen berücksichtigt werden.
Rollenführungen mit einstellbarer Vorspannung stützen die bewegten Baugruppen. Sie tragen dazu bei, dass die Maschine den Kräften beim Fräsen möglichst wenig nachgibt. Gerade bei langen Werkstücken ist diese Steifigkeit für die Bearbeitung wichtig.
Die Hauptantriebsleistung beträgt 43 kW; gesteuert wird die Maschine über eine Heidenhain iTNC 530 HSCI. Die wichtigsten technischen Daten sind in der Übersicht zusammengefasst.
Welche Aufgaben die Maschine übernimmt
Auf der Zayer werden unter anderem diese Bauteile und Flächen bearbeitet:
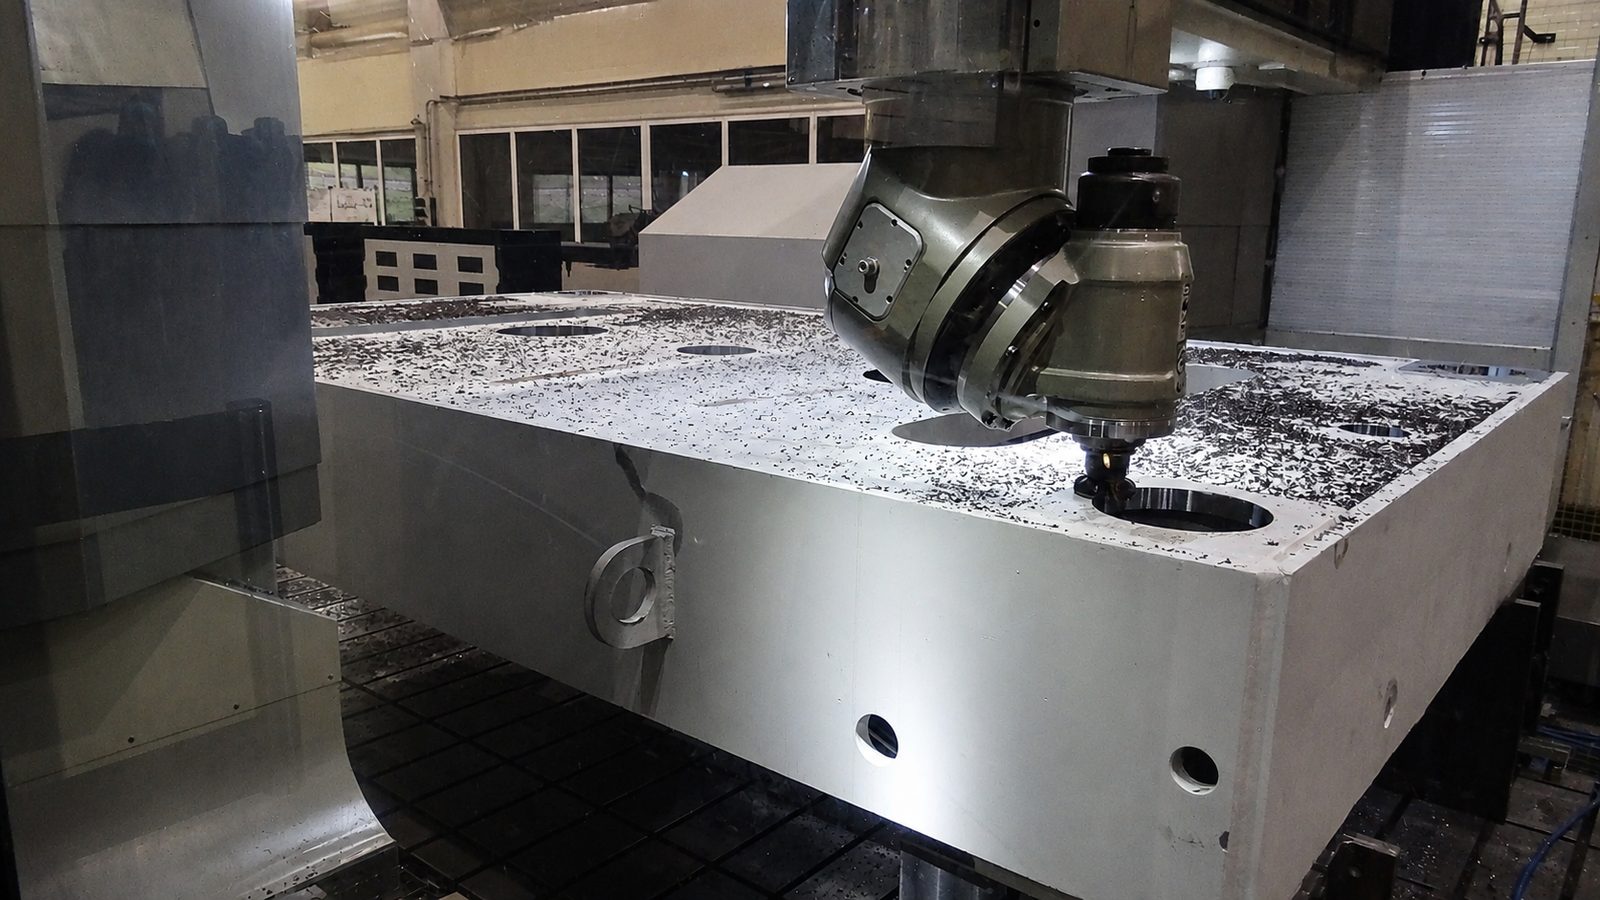
- Maschinenbetten, Grundrahmen und Pressentische – plangefräst über die volle Länge, Bohrbilder in derselben Aufspannung
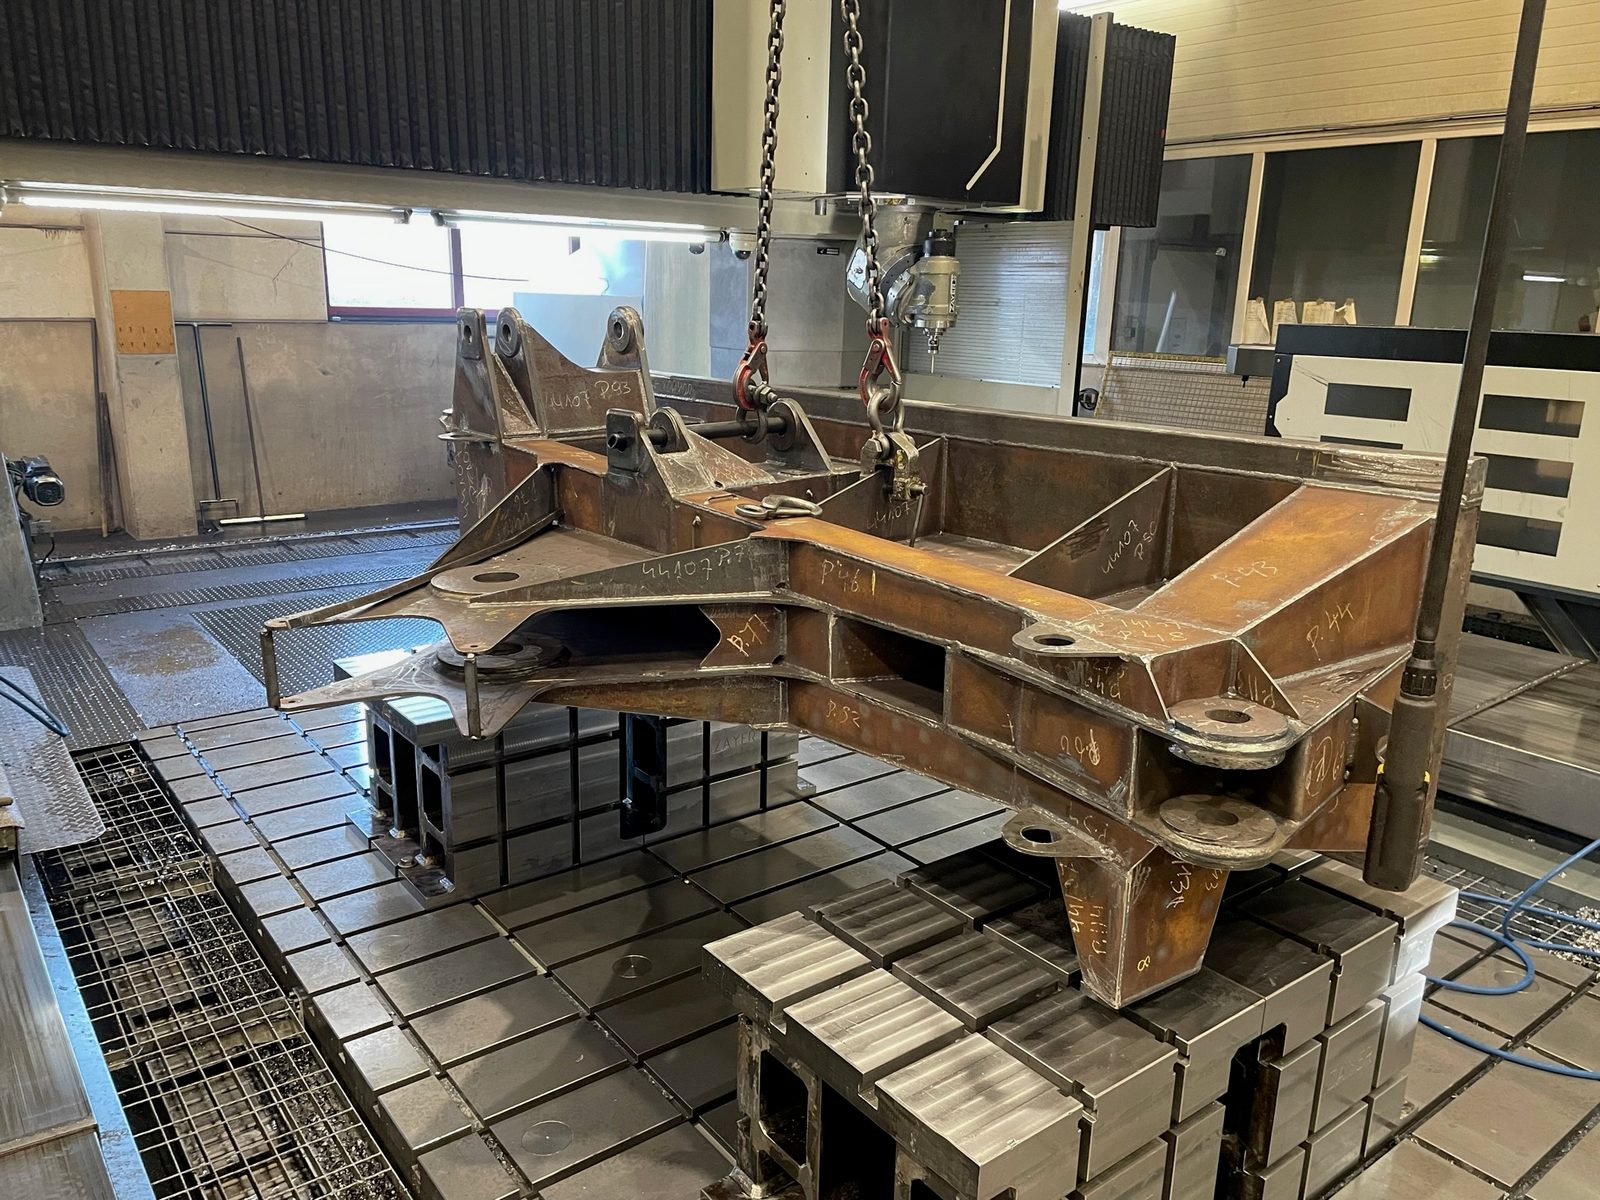
- Geschweißte Stahlkonstruktionen, deren Passflächen und Anschlussmaße nach dem Schweißen bearbeitet werden – Aufspannung und Bearbeitungsfolge werden auf die Zeichnung abgestimmt
- Gussgehäuse und Sonderbauteile mit Bearbeitungen in mehreren Ebenen – der 30°-Kopf erreicht auch schräge und innenliegende Flächen
- Führungsbahnen und Funktionsflächen mit engen Ebenheits- und Parallelitätsanforderungen
- Einzelteile und Kleinserien – ohne Mindestmengen, vom Rohteil bis zur einbaufertigen Baugruppe
Warum die Aufspannung so wichtig ist
Bei langen Werkstücken lohnt es sich, möglichst viele Bearbeitungen in einer Aufspannung zusammenzufassen. Jedes Umspannen benötigt Zeit und eine erneute Ausrichtung. Die Arbeitsvorbereitung legt deshalb fest, wie das Teil liegt und welche Flächen nacheinander erreichbar sind.
Für das Handling stehen Krankapazitäten bis 25 t bereit. Werkstoffe kommen aus dem eigenen Lager mit Abnahmeprüfzeugnis 3.1 nach EN 10204. Zuschnitt, Schweißkonstruktion und Lackierung liegen im selben Werk in Lorch.
Auch Auszubildende zum Zerspanungsmechaniker lernen die Großteilbearbeitung an unseren Anlagen kennen. Dabei geht es neben der Steuerung besonders um das Ausrichten, Spannen und Prüfen großer Werkstücke.
Von der ersten zur zweiten Zayer
Die ursprüngliche Nachricht erschien im März 2017 auf unserer alten Website. Für den Relaunch wurde der Beitrag überarbeitet und mit den aktuellen Daten des Maschinenparks abgeglichen.
2020 kam mit der Zayer Thera W 26000 eine zweite, größere Portalfräsmaschine hinzu. Beide Anlagen gehören heute zu unserer CNC-Großteilbearbeitung mit Verfahrwegen bis 26 m. Die Fertigung ist auf Stückgewichte bis 50 t ausgelegt; die Eignung der einzelnen Maschine wird je Bauteil geprüft.
Die erste Zayer in Bildern
Die Aufnahmen aus unserer Fertigung führen zu den jeweiligen Abschnitten.
-
Die Maschine -
1 Mehr Platz für lange Werkstücke -
2 Die Zayer Thera W 16000 im Detail -
3 Der Fräskopf erreicht auch schräge Flächen -
3 Der Fräskopf erreicht auch schräge Flächen -
4 Welche Aufgaben die Maschine übernimmt -
4 Welche Aufgaben die Maschine übernimmt -
5 Warum die Aufspannung so wichtig ist -
6 Von der ersten zur zweiten Zayer
Häufige Fragen zum Portalfräsen auf der Zayer Thera W 16000
Welche Bauteile eignen sich für das Portalfräsen auf der Zayer Thera W 16000?
Die Zayer Thera W 16000 eignet sich für große Maschinenbetten, Grundrahmen, Pressentische und geschweißte Baugruppen mit zu bearbeitenden Passflächen. Ihr X-Verfahrweg beträgt 16.000 mm; die nutzbare Bauteilgröße hängt zusätzlich von Aufspannung und Werkzeugzugang ab. Für längere Bauteile prüfen wir die Schwestermaschine mit 26.000 mm X-Verfahrweg.
Welche Werkstoffe lassen sich auf der Portalfräsmaschine bearbeiten?
Das Spektrum reicht von Baustahl über Feinkornbaustahl und Verschleißstahl bis zu Edelstahl. Die Werkstoffe kommen aus dem eigenen Lager mit über 40 Werkstoffgüten – auf Wunsch mit Abnahmeprüfzeugnis 3.1 nach EN 10204.
Können geschweißte Baugruppen komplett bearbeitet werden?
Ja, geschweißte Baugruppen können bei Bock mechanisch bearbeitet werden. Zuschnitt, Schweißkonstruktion, Vibrationsentspannen, mechanische Bearbeitung und Lackierung gehören zur Prozesskette im Haus. Welche Schritte und Aufspannungen erforderlich sind, wird für die jeweilige Zeichnung festgelegt.
Portalfräsen oder Bohrwerk – welches Verfahren passt zu meinem Bauteil?
Das Portal überspannt das Bauteil und spielt seine Steifigkeit bei langen, flächigen Werkstücken aus; Bohrwerke sind bei kubischen Teilen mit seitlichen Bearbeitungen im Vorteil. Wir betreiben beides unter einem Dach – und wählen mit Ihnen das wirtschaftlichste Verfahren für Ihre Zeichnung.
Wie läuft eine Anfrage für die CNC-Großteilbearbeitung ab?
Zeichnung oder STEP-Datei, Werkstoff und Stückzahl genügen: Unsere Arbeitsvorbereitung prüft Machbarkeit, Aufspannung und Termin – und meldet sich mit einem konkreten Angebot. Vom Einzelteil bis zur Kleinserie, ohne Mindestmengen.
Norm zum Werkstoffnachweis
- Abnahmeprüfzeugnis 3.1 für den Werkstoff; kein Maßprotokoll des bearbeiteten Bauteils DIN EN 10204 – Metallische Erzeugnisse: Arten von Prüfbescheinigungen