Schweißer: Beruf, Einstieg und Arbeit in unserer Fertigung
Inhaltsverzeichnis
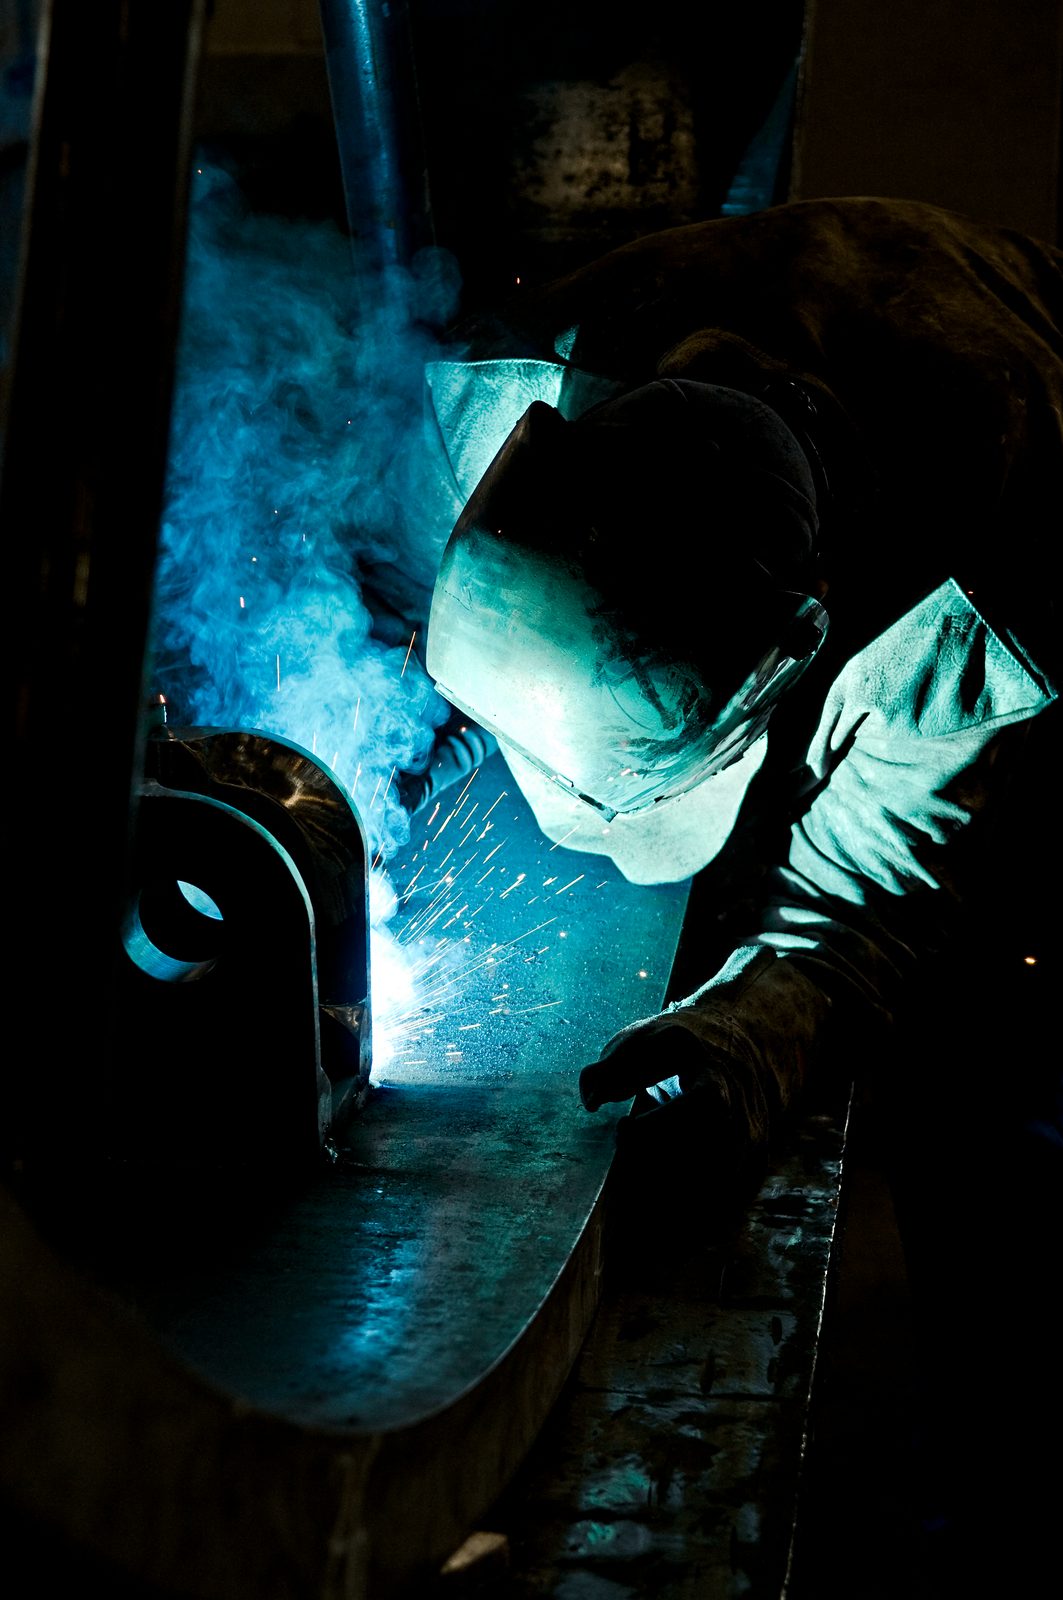
Was vor, während und nach einer Naht passiert
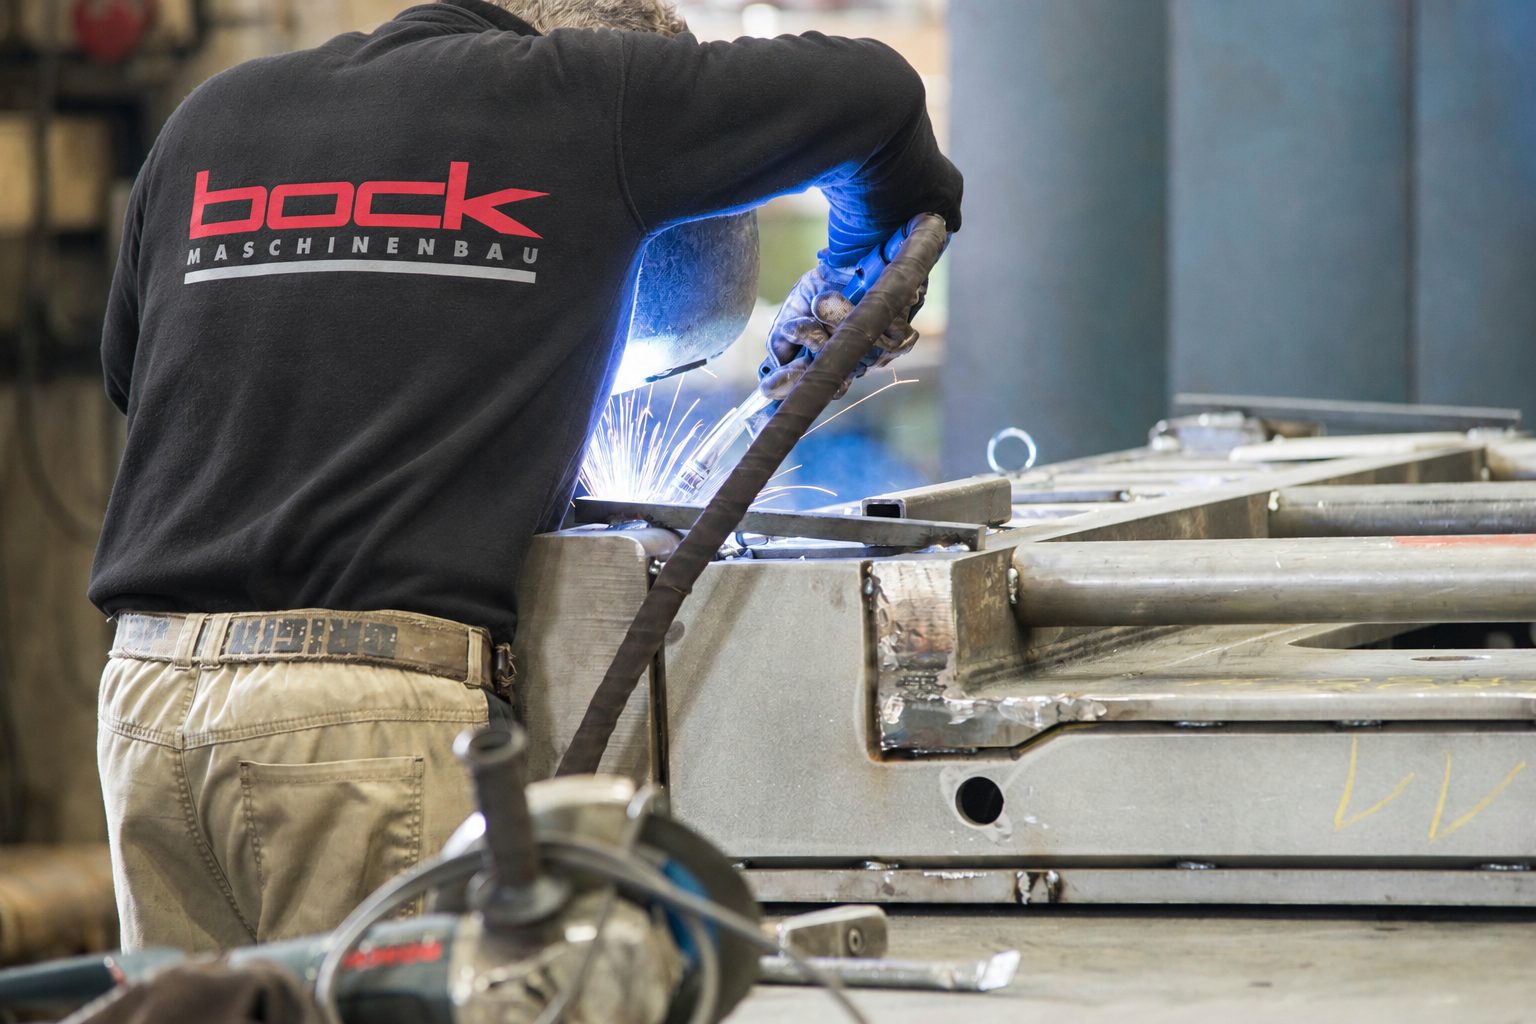
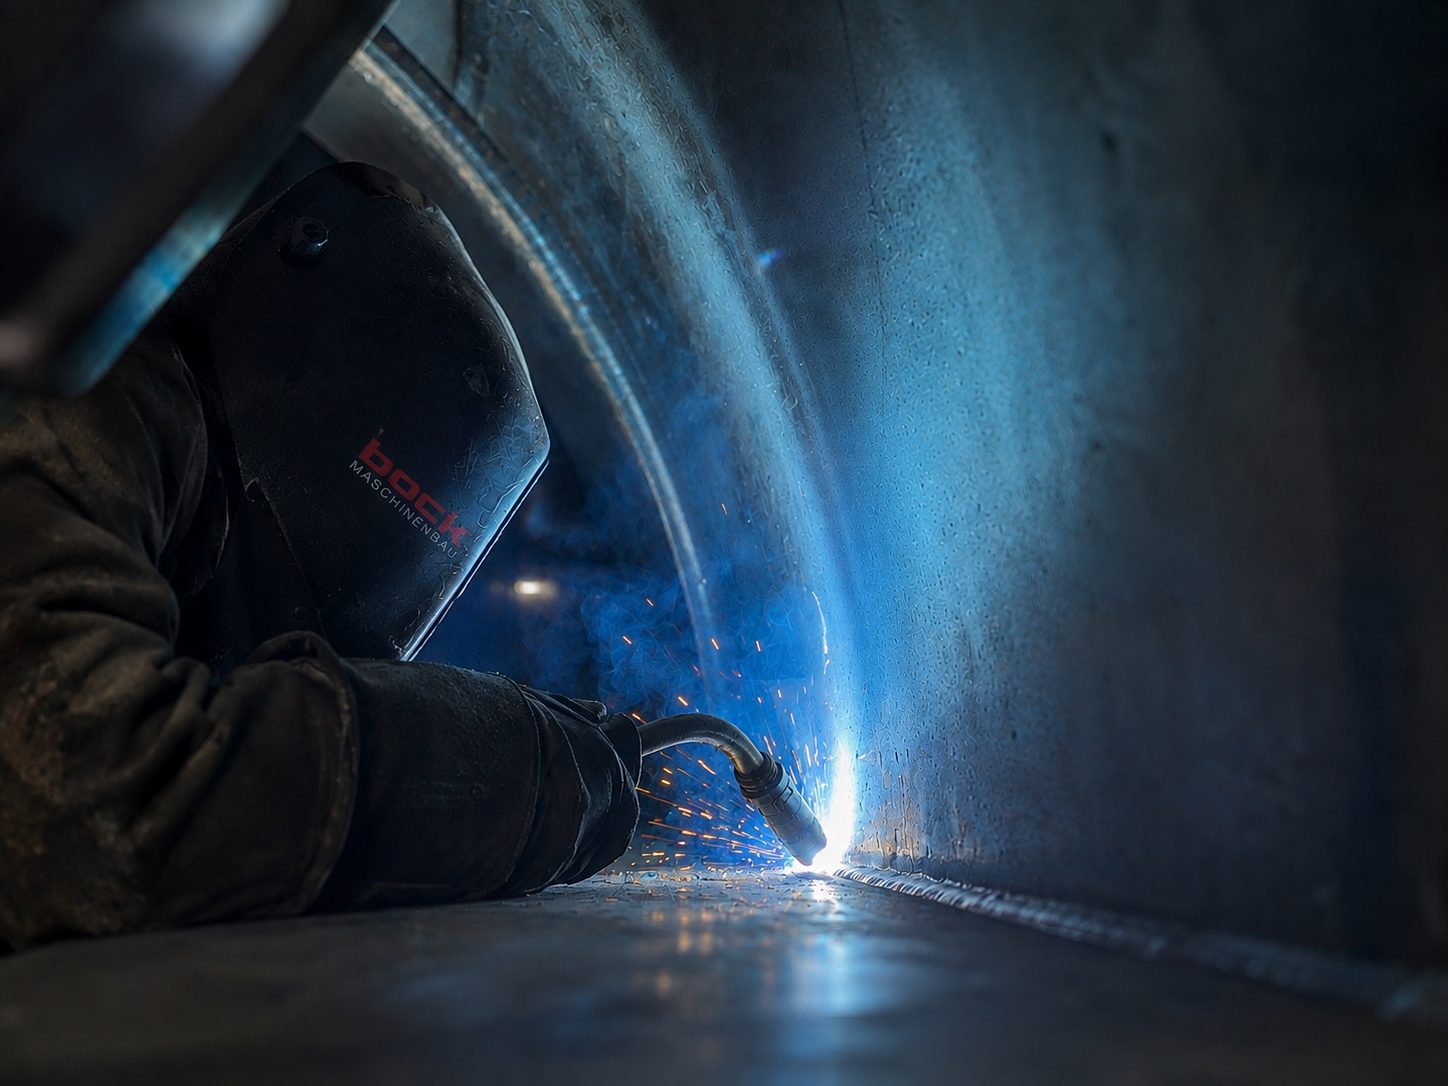
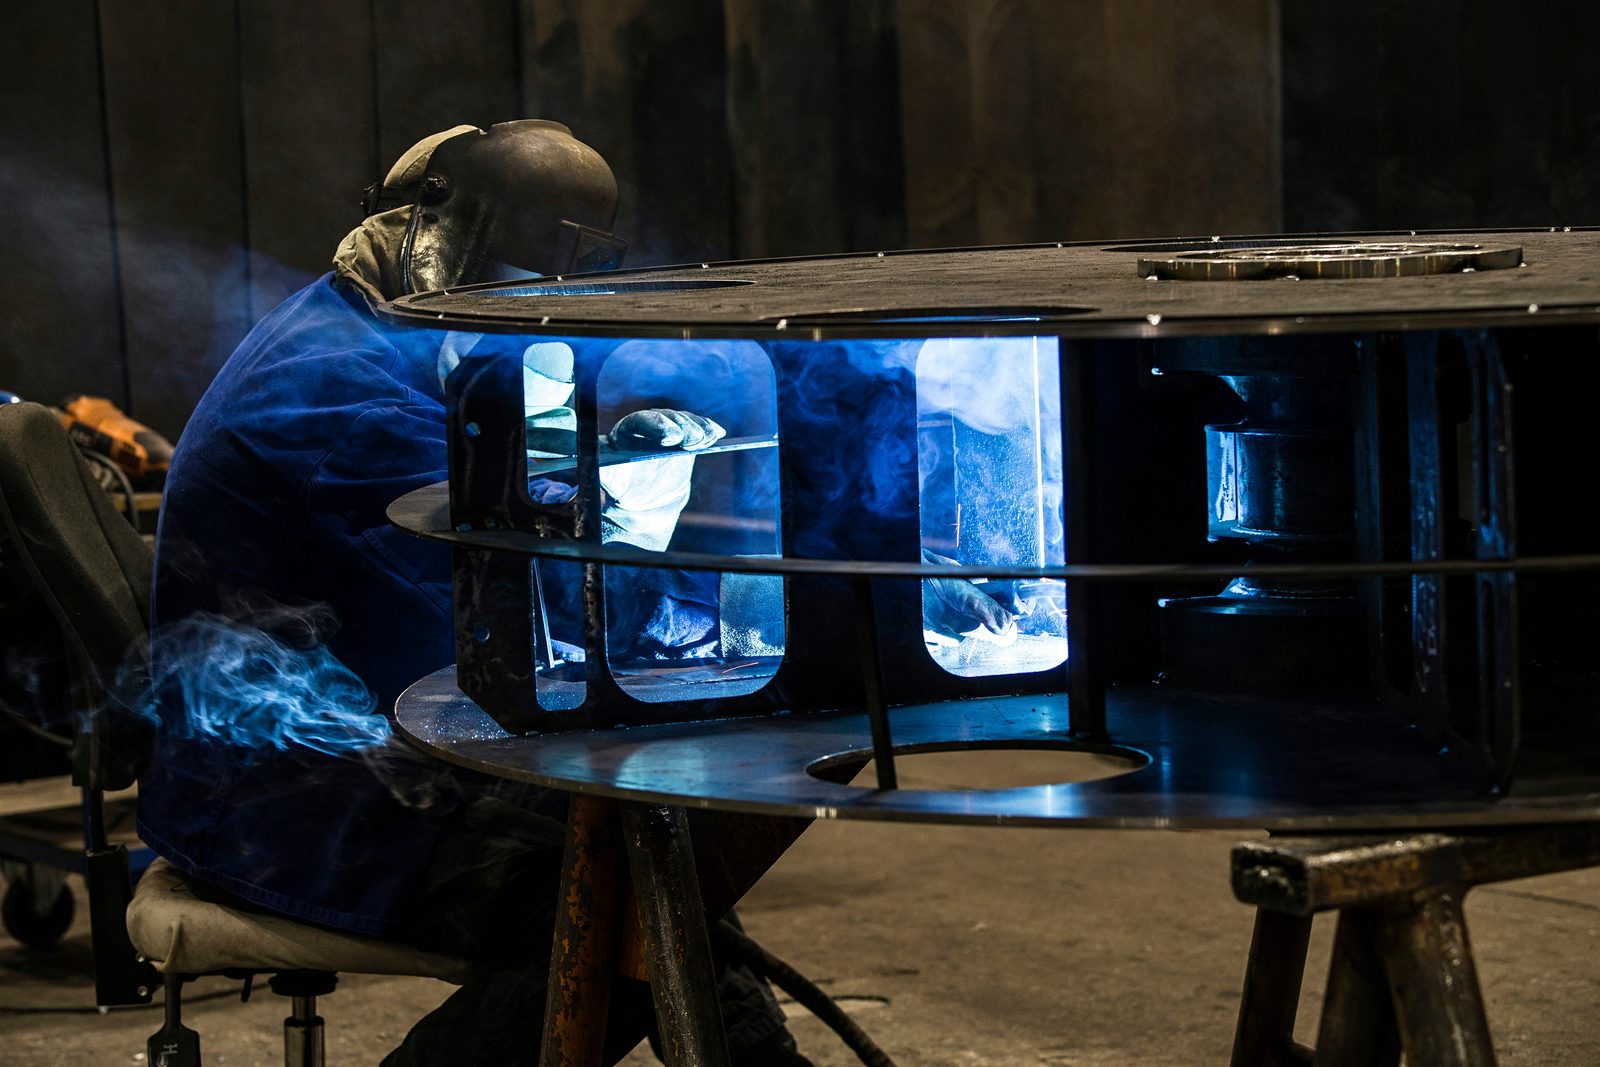
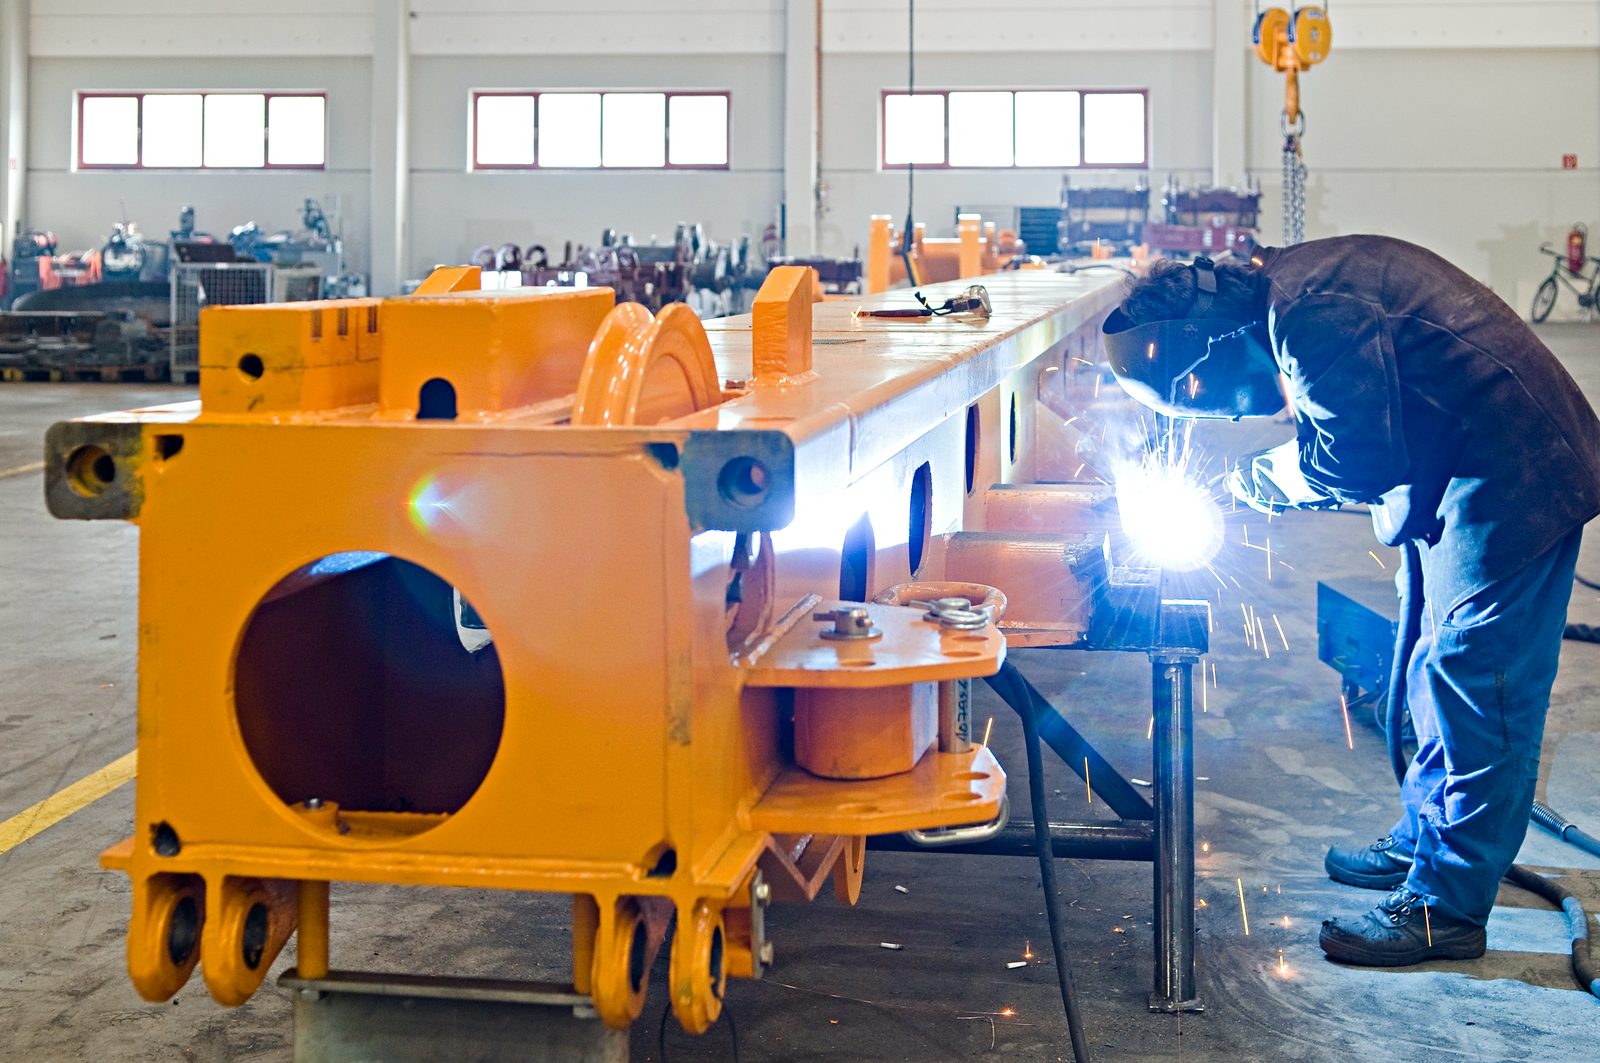
Eine geheftete Baugruppe kommt aus der Schlosserei an den Schweißplatz. Die Teile sind ausgerichtet, die Verbindungen zunächst nur punktuell fixiert. Jetzt werden die vorgesehenen Nähte ausgeführt.
Die Zeichnung nennt Nahtart und Abmessungen. Die Schweißanweisung ergänzt, wie die Naht entstehen soll: unter anderem mit welchem Verfahren und Zusatzwerkstoff, in welchem Strombereich und in welcher Position.
Vor dem Start muss die Arbeitsfolge passen. Das Teil wird nach Möglichkeit so gedreht, dass die Naht gut erreichbar ist. Auch die Reihenfolge der Nähte spielt eine Rolle, denn die eingebrachte Wärme kann die Baugruppe verformen.
Nach dem Schweißen werden je nach Verfahren Schlacke entfernt und die Naht kontrolliert. Wo erforderlich, folgt Nacharbeit. Erst danach geht die Baugruppe zur weiteren Prüfung, Zerspanung oder Oberflächenbehandlung.
An welchen Bauteilen bei Bock geschweißt wird
Bock fertigt für fünfzehn Branchen. Entsprechend unterschiedlich sind die Baugruppen und ihre Nähte:
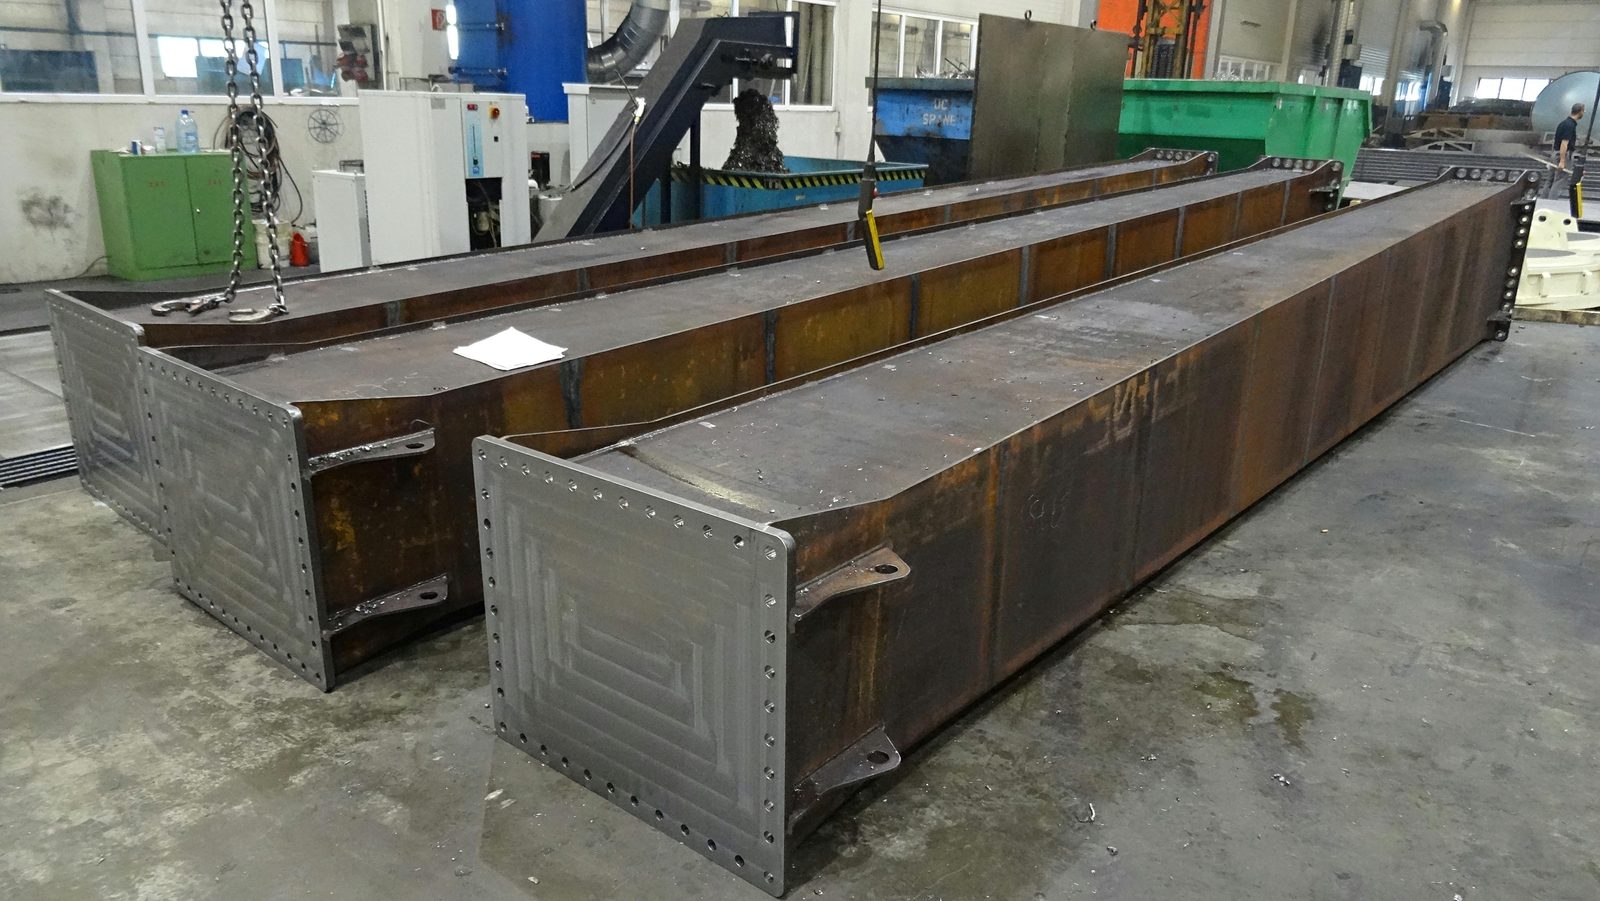
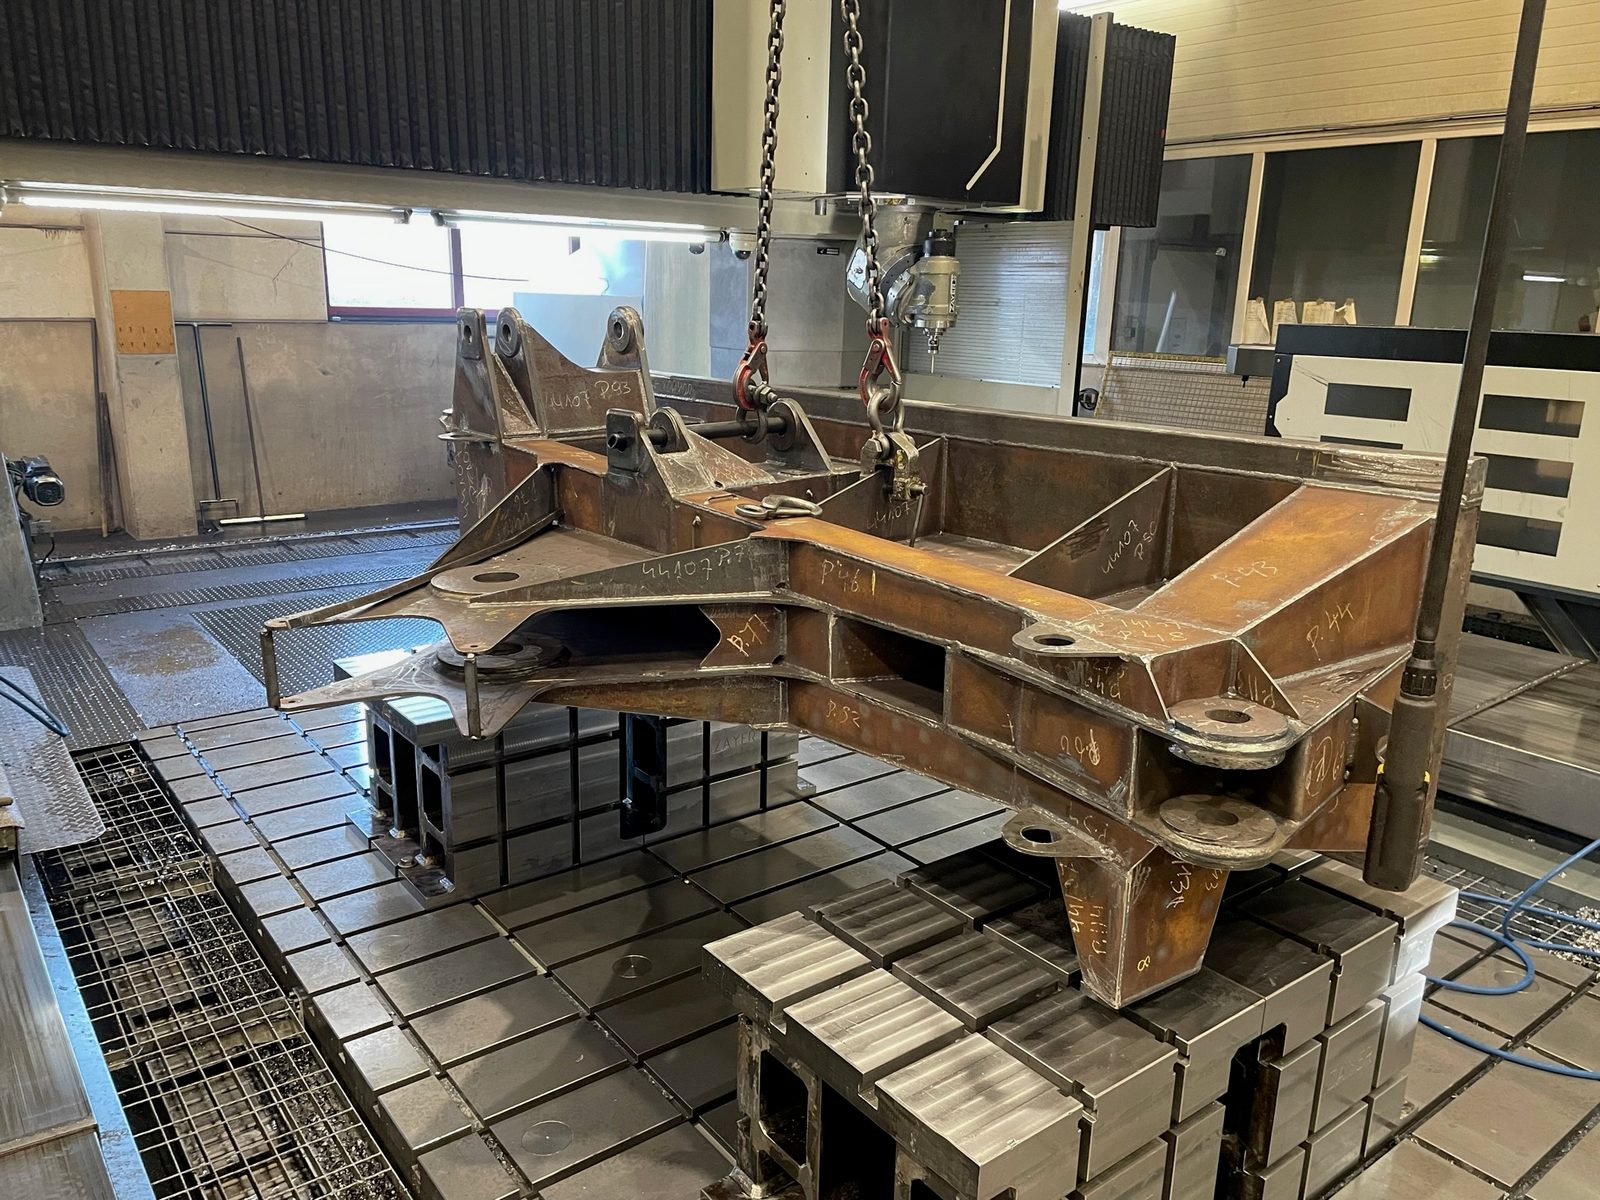
- Kranbau: Kranbrücken und Ausleger mit langen Nähten an tragenden Bauteilen.
- Werkzeugmaschinen- und Pressenbau: Pressenrahmen, Maschinenbetten und Grundgestelle.
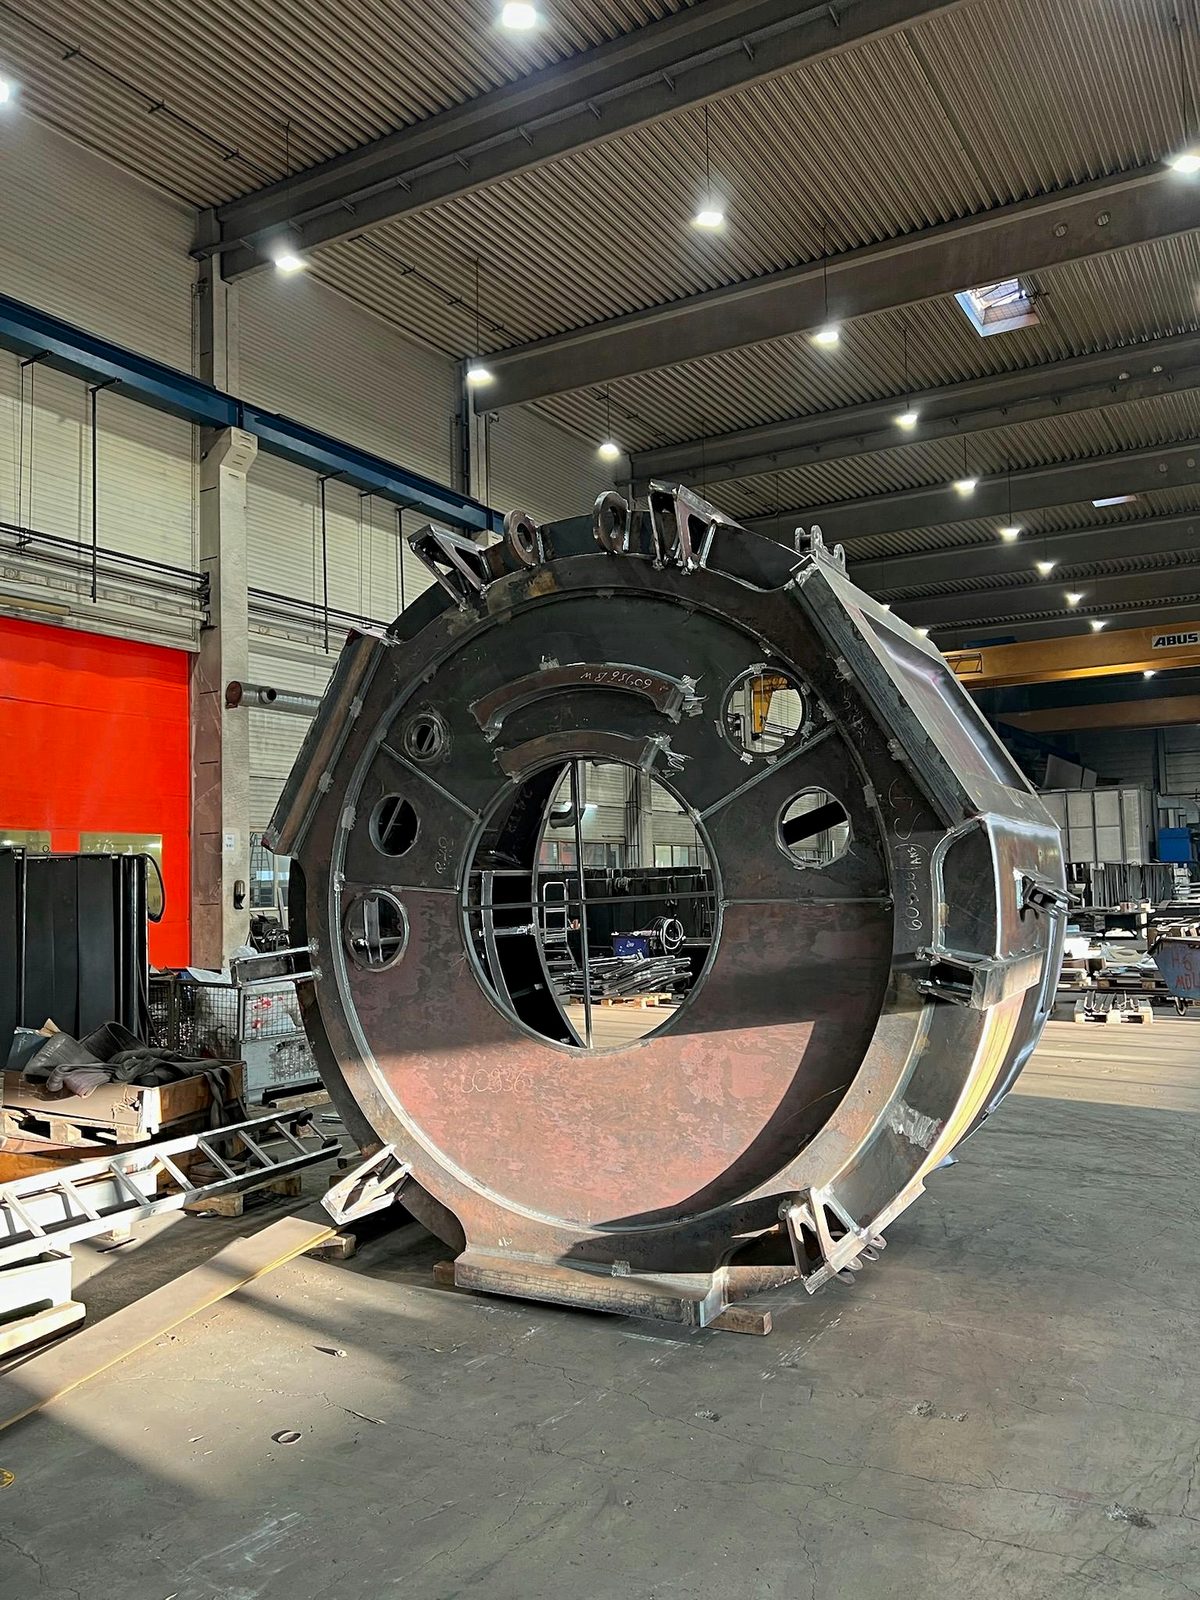
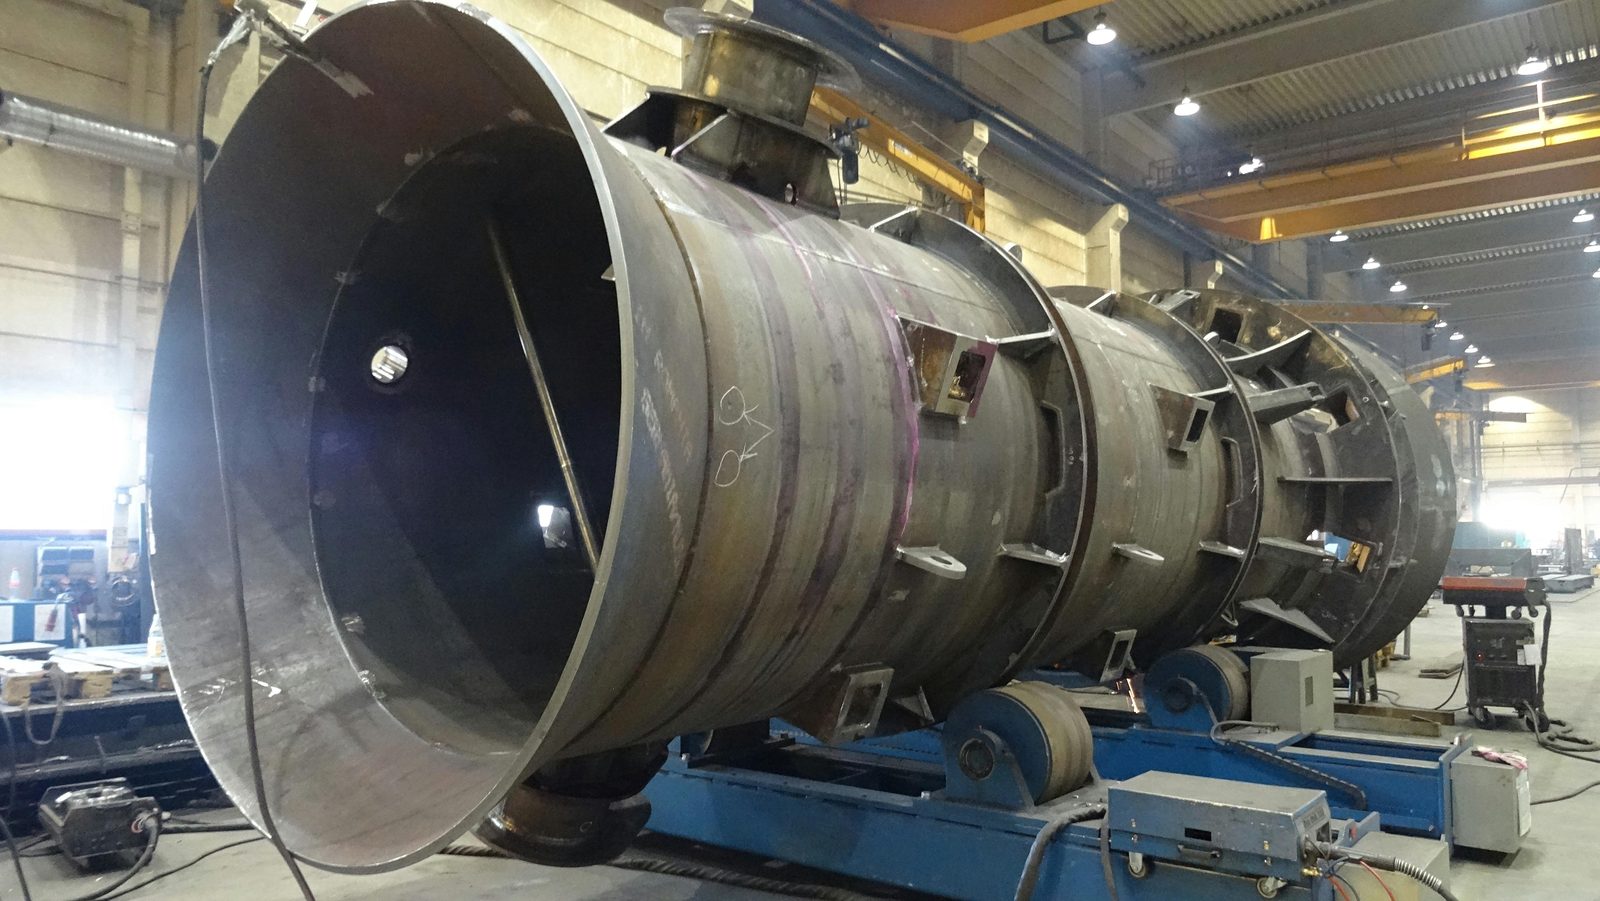
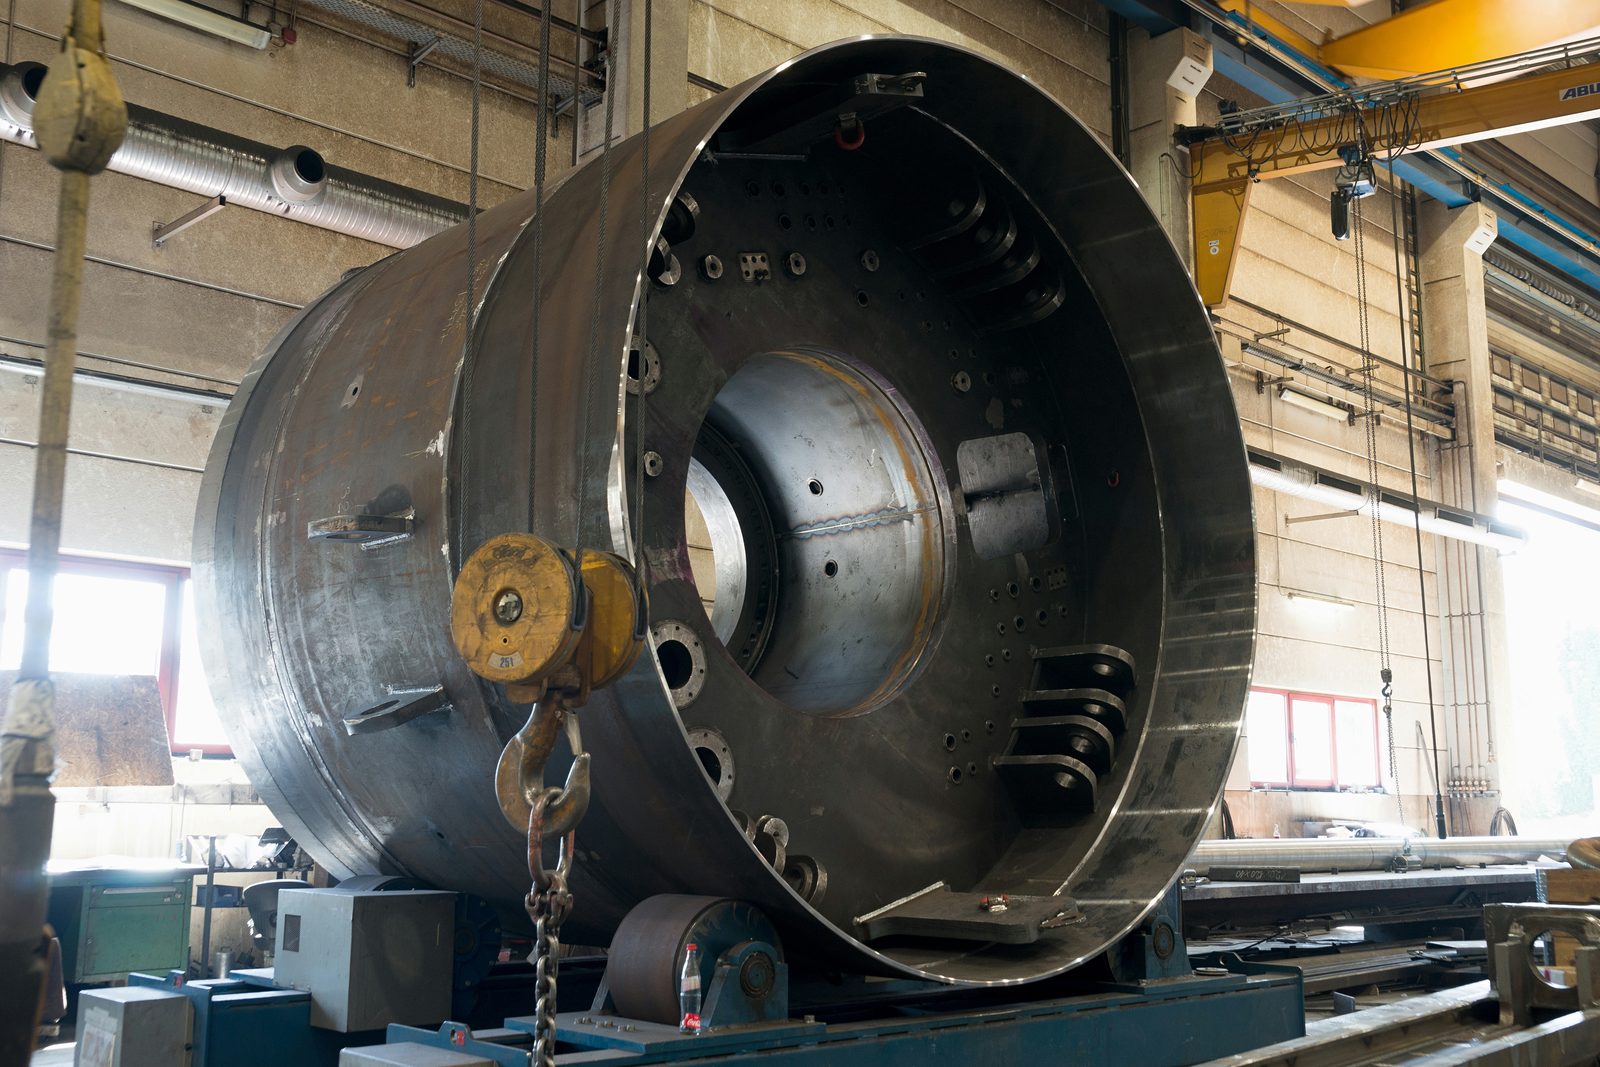
- Anlagen- und Apparatebau: Druckbehälter, CrNi-Wärmetauscher, Großzylinder und Trommelmäntel nach AD 2000.
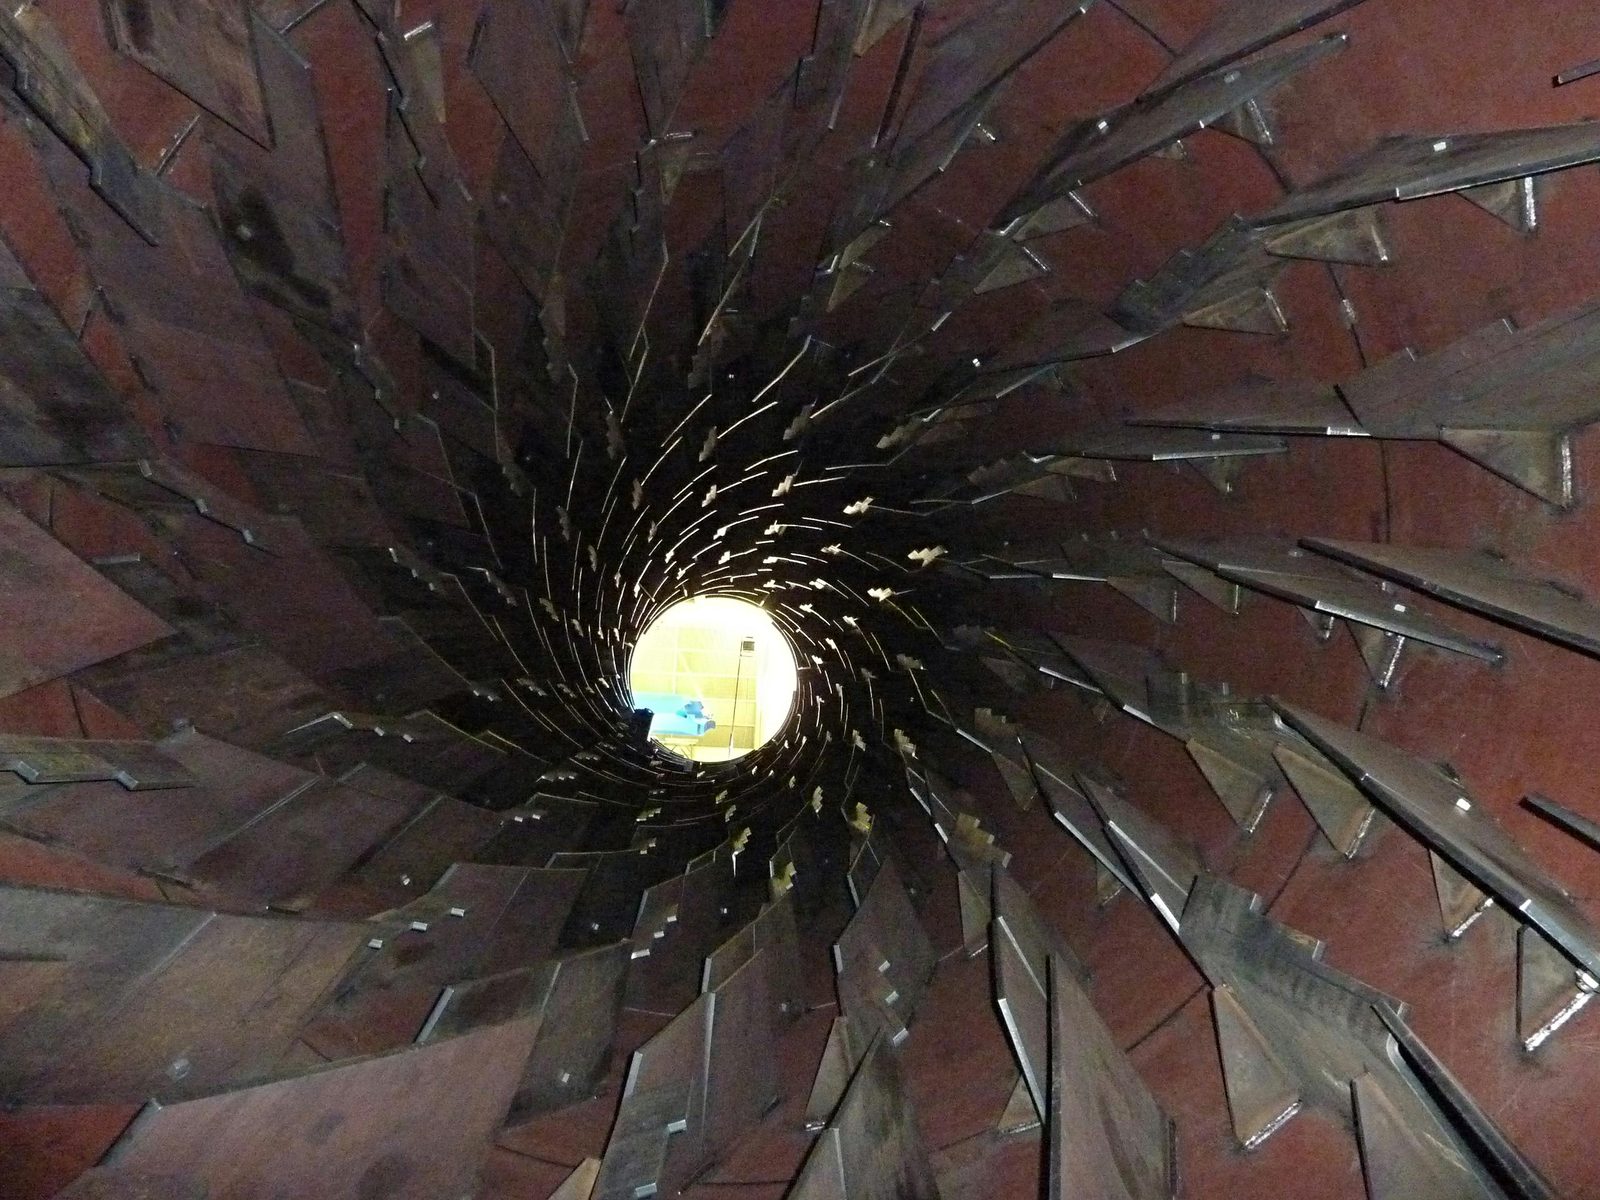
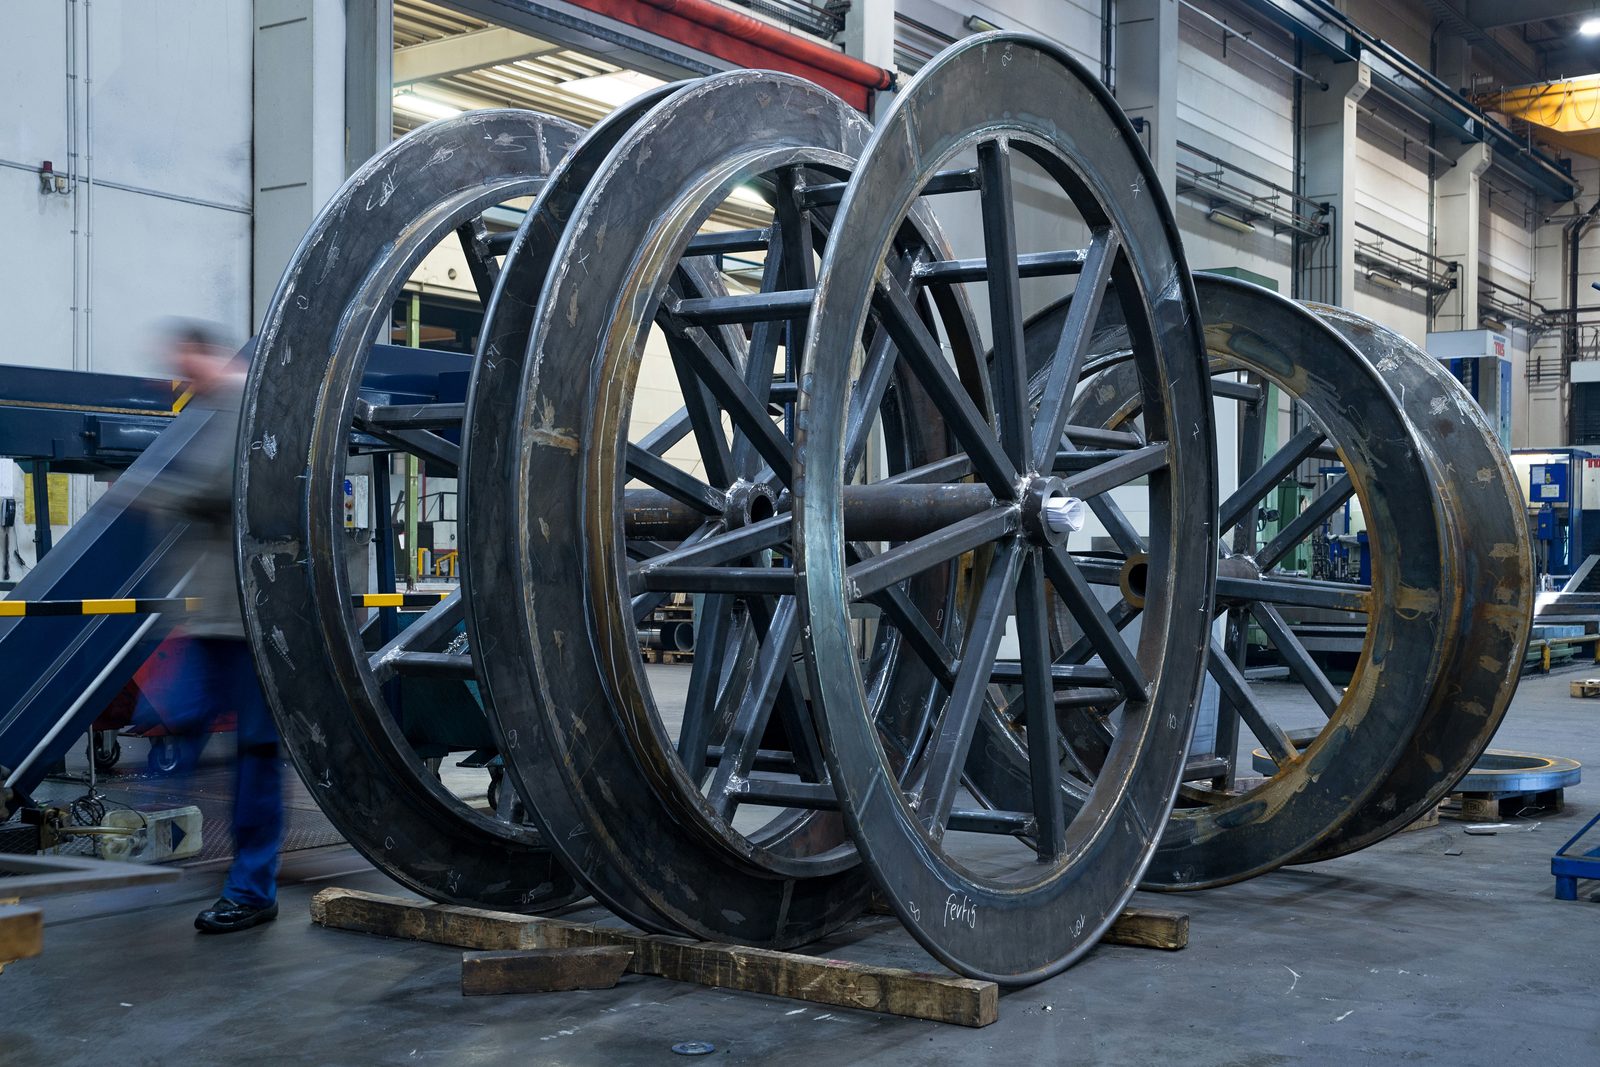
- Fördertechnik: Seil- und Rippentrommeln, Förderschnecken und Konusse mit Radialschaufeln.
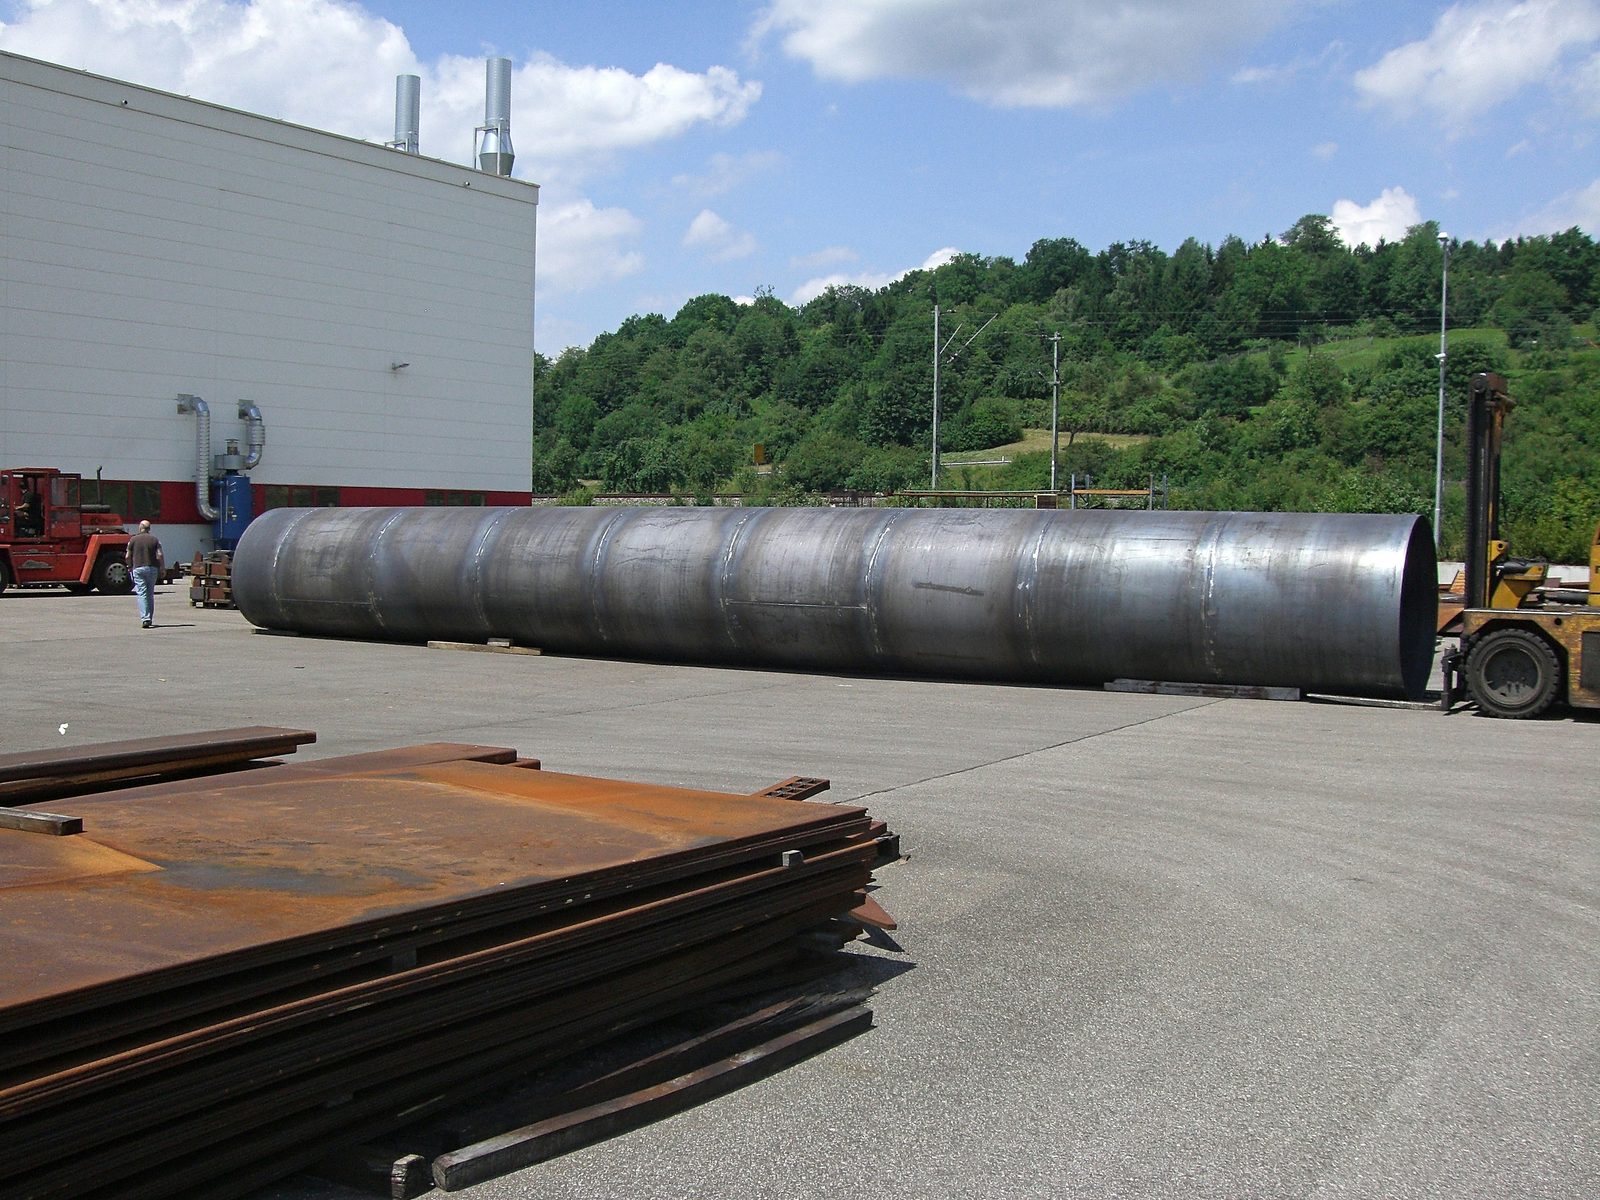
- Brückenbau, Spezialtiefbau, Offshore und Stahlwasserbau: Fachwerkträger, Rohrschüsse und Großrohre.
Neben der Form wechselt der Werkstoff: von S235 und S355 über S690 und Feinkornbaustahl S1100 bis zu Hardox, Edelstahl 1.4301 bis 1.4571, Duplex 1.4462 und warmfesten Druckbehälterstählen. Über 40 Güten liegen im eigenen Lager, mit Abnahmeprüfzeugnis 3.1 nach EN 10204. Welche Vorbereitung und Wärmeführung nötig sind, richtet sich nach Werkstoff und Schweißanweisung.
MAG, WIG, Unterpulver: drei Verfahren, drei Arbeitsweisen
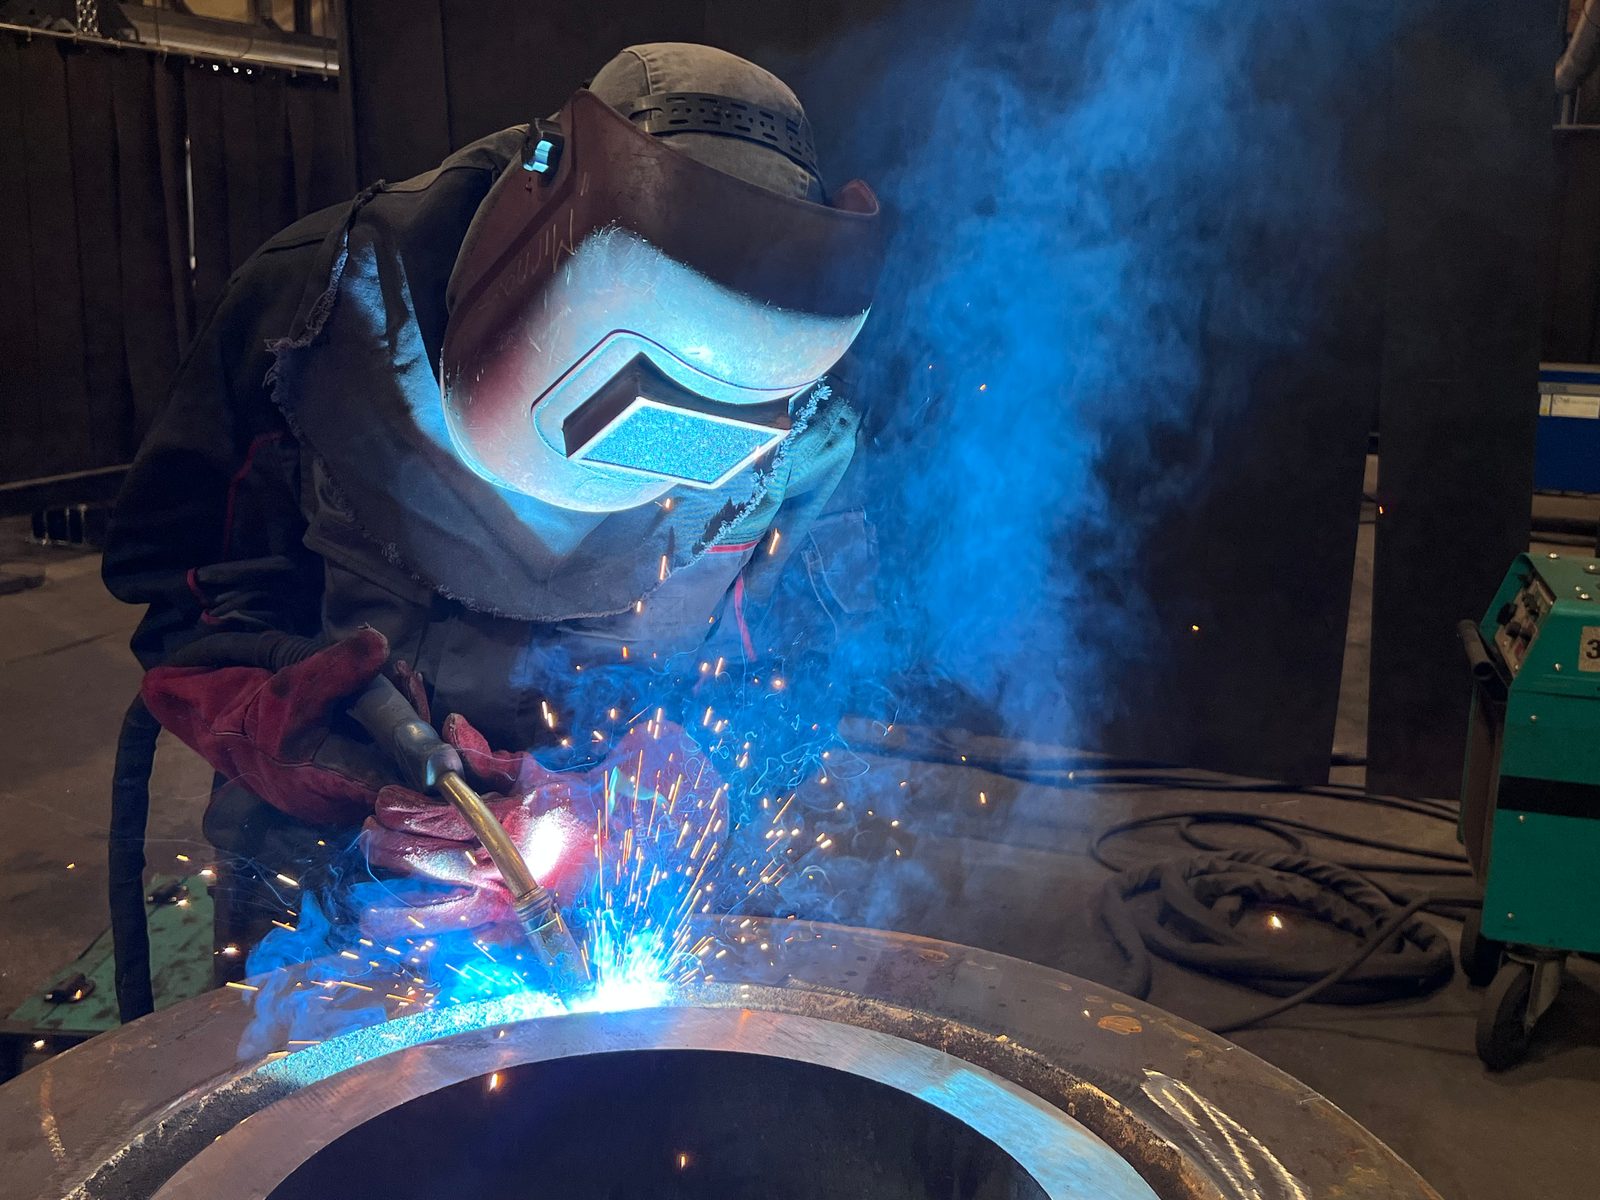
Die Verfahren unterscheiden sich darin, wie die Naht entsteht und welche Arbeit am Schweißplatz anfällt:
| Merkmal | MAG (135) | WIG (141) | Unterpulver (121) |
|---|---|---|---|
| Wie der Lichtbogen geschützt wird | Aktivgas aus der Düse | Inertgas, Zusatzwerkstoff von Hand zugeführt | Ein Pulverbett deckt den Lichtbogen vollständig ab |
| Was der Schweißer führt | Brenner und Tempo, meist von Hand | Brenner in der einen, Stab in der anderen Hand | Nicht die Hand, sondern die Anlage – gefahren wird der Mast |
| Wofür es hier eingesetzt wird | Stahlbaugruppen, Rahmen, Konsolen – das Brot-und-Butter-Verfahren | Edelstahl, Sonderwerkstoffe, hochwertige Verbindungen | Lange, dicke Nähte an Trommeln, Rohren, Trägern |
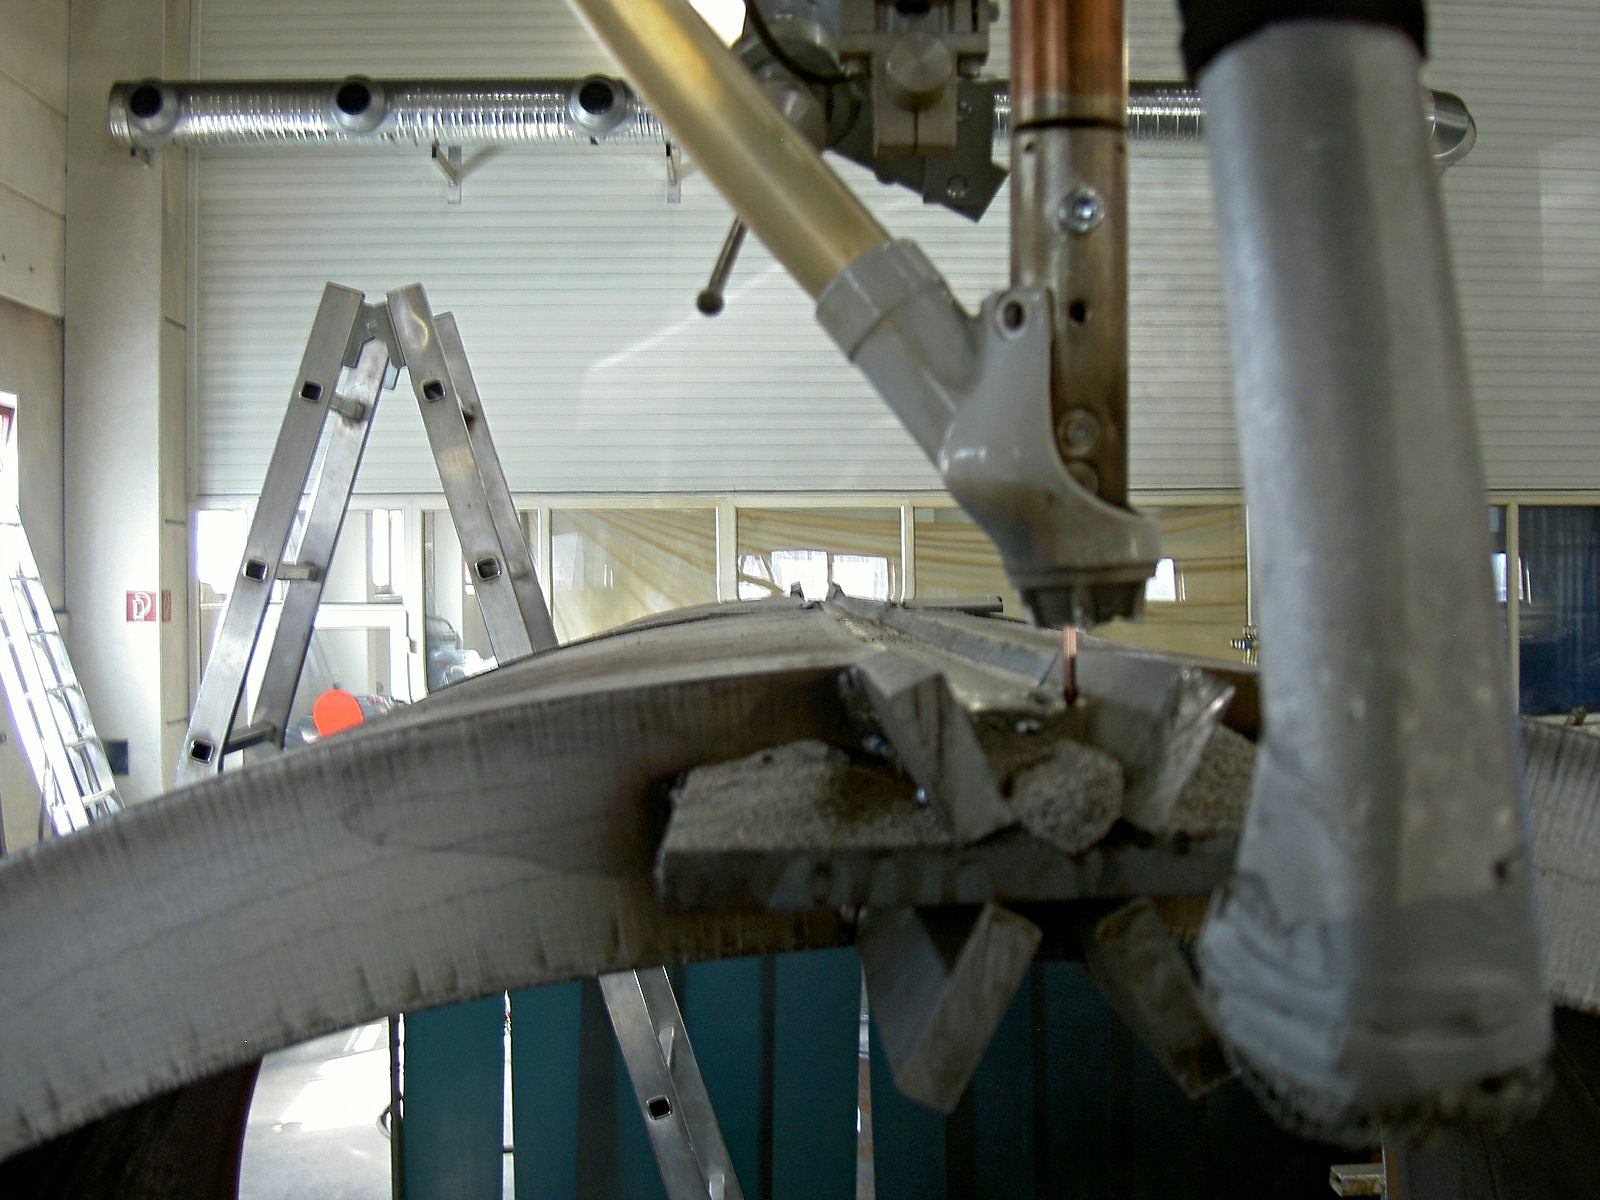
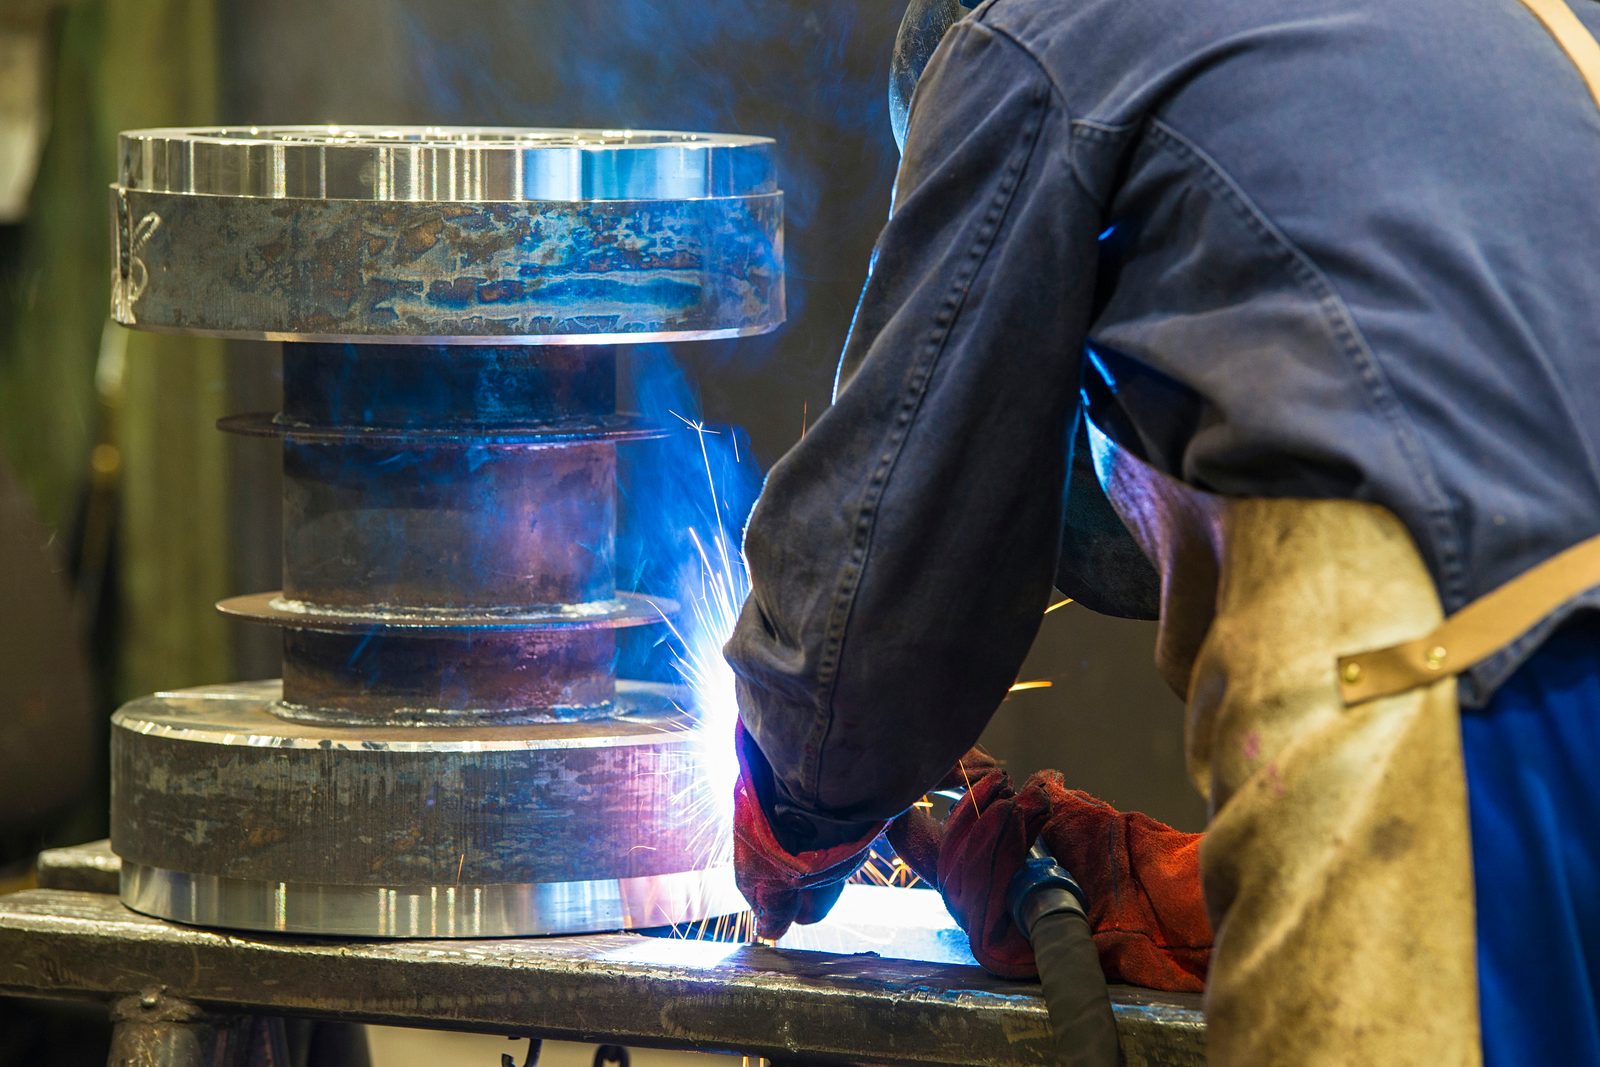
| Leistung der Anlagen im Haus | ca. 100 Plätze, ca. 600 A, Draht bis 1,6 mm | Teil derselben Arbeitsplätze | 3 Maste, bis 1.250 A, Draht bis 4 mm |
| Worauf es beim Können ankommt | Zugänglichkeit und Position beherrschen | Ruhige Hand, langsames und sauberes Arbeiten | Vorbereitung: Spaltmaß, Lage, Parameter |
MAG lässt sich an vielen Stahlbaugruppen einsetzen. WIG erlaubt eine fein gesteuerte Nahtführung, UP bringt an langen, gut zugänglichen Nähten viel Schweißgut ein. Welches Verfahren passt, hängt von Bauteil, Werkstoff und Vorgaben ab.
Vorbereiten, positionieren, schweißen und prüfen
Der brennende Lichtbogen ist nur ein Teil der Arbeit. Diese Schritte gehören ebenso dazu:
- Vorbereiten: Die Fugen säubern, Zunder, Rost und Farbe entfernen und die Spaltmaße kontrollieren. Verunreinigungen können unter anderem Poren verursachen.
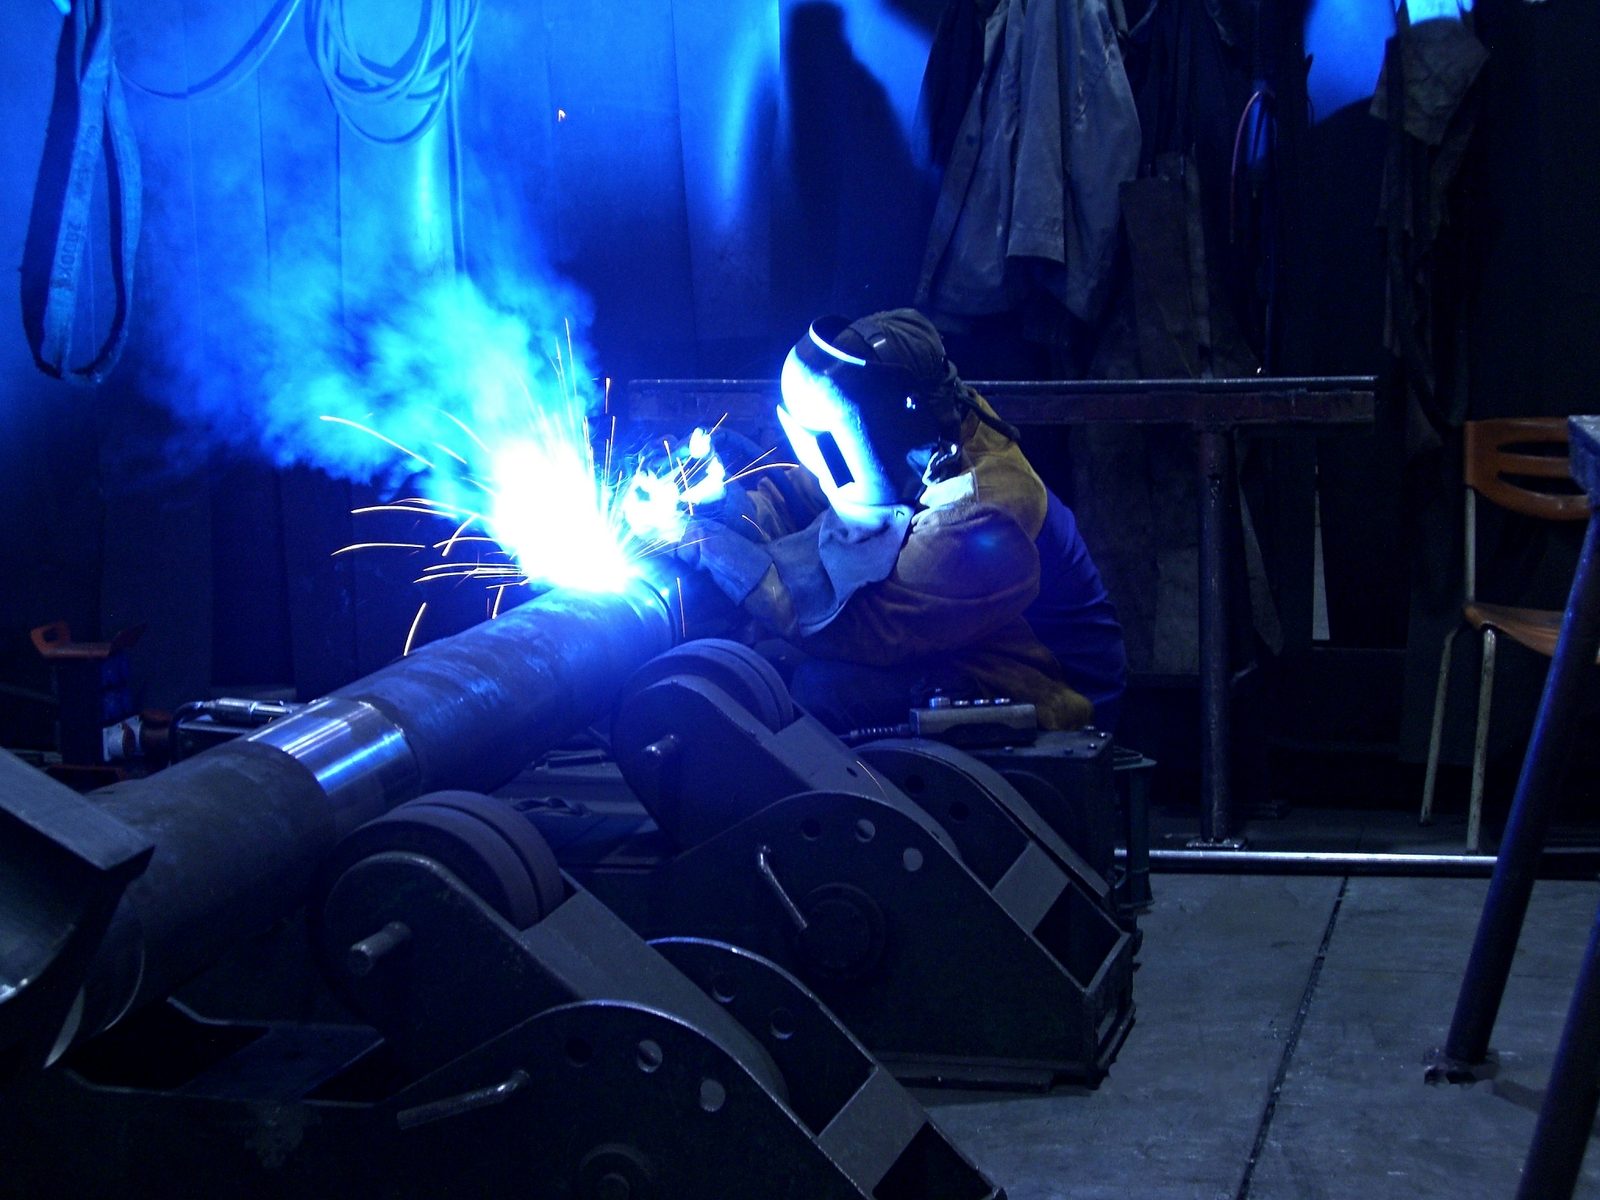
- Positionieren: Die Baugruppe möglichst in eine gut zugängliche Schweißlage drehen. Dafür stehen Positionierer bis 2.000 kg und sechs Rollendrehvorrichtungen für Ø 150 bis 7.500 mm und bis 60 t bereit.
- Einstellen: Stromstärke, Drahtvorschub und Gasmenge passend zur Schweißanweisung wählen und die Brennerführung darauf abstimmen.
- Schweißen: Bei dicken Blechen entstehen häufig mehrere Lagen: Wurzel, Fülllagen und Decklage. Dazwischen wird gereinigt und die Zwischenlagentemperatur beachtet.
- Prüfen und dokumentieren: Die eigene Naht ansehen, bei Bedarf nacharbeiten und die geforderten Angaben zur Ausführung festhalten. Dazu gehört die Zuordnung von Naht und ausführender Person.
Wie viel Zeit Vorbereitung und Positionieren beanspruchen, hängt stark von der Baugruppe ab. Gerade bei großen Einzelstücken müssen die Arbeitsstellen erst zugänglich gemacht werden.
Die Schweißanweisung gibt den Arbeitsrahmen vor
Die Zeichnung beschreibt, welche Verbindung entstehen soll. Die Schweißanweisung, kurz WPS, beschreibt die Ausführung. Für das Lichtbogenschweißen regelt DIN EN ISO 15609-1 ihren Inhalt.
Dazu gehören Verfahren, Zusatzwerkstoff, Nahtaufbau, Strom- und Spannungsbereich, Vorwärm- und Zwischenlagentemperatur sowie Schweißposition. Die zugehörigen Verfahrensprüfungen werden in WPQR dokumentiert, im Regelfall nach DIN EN ISO 15614-1.
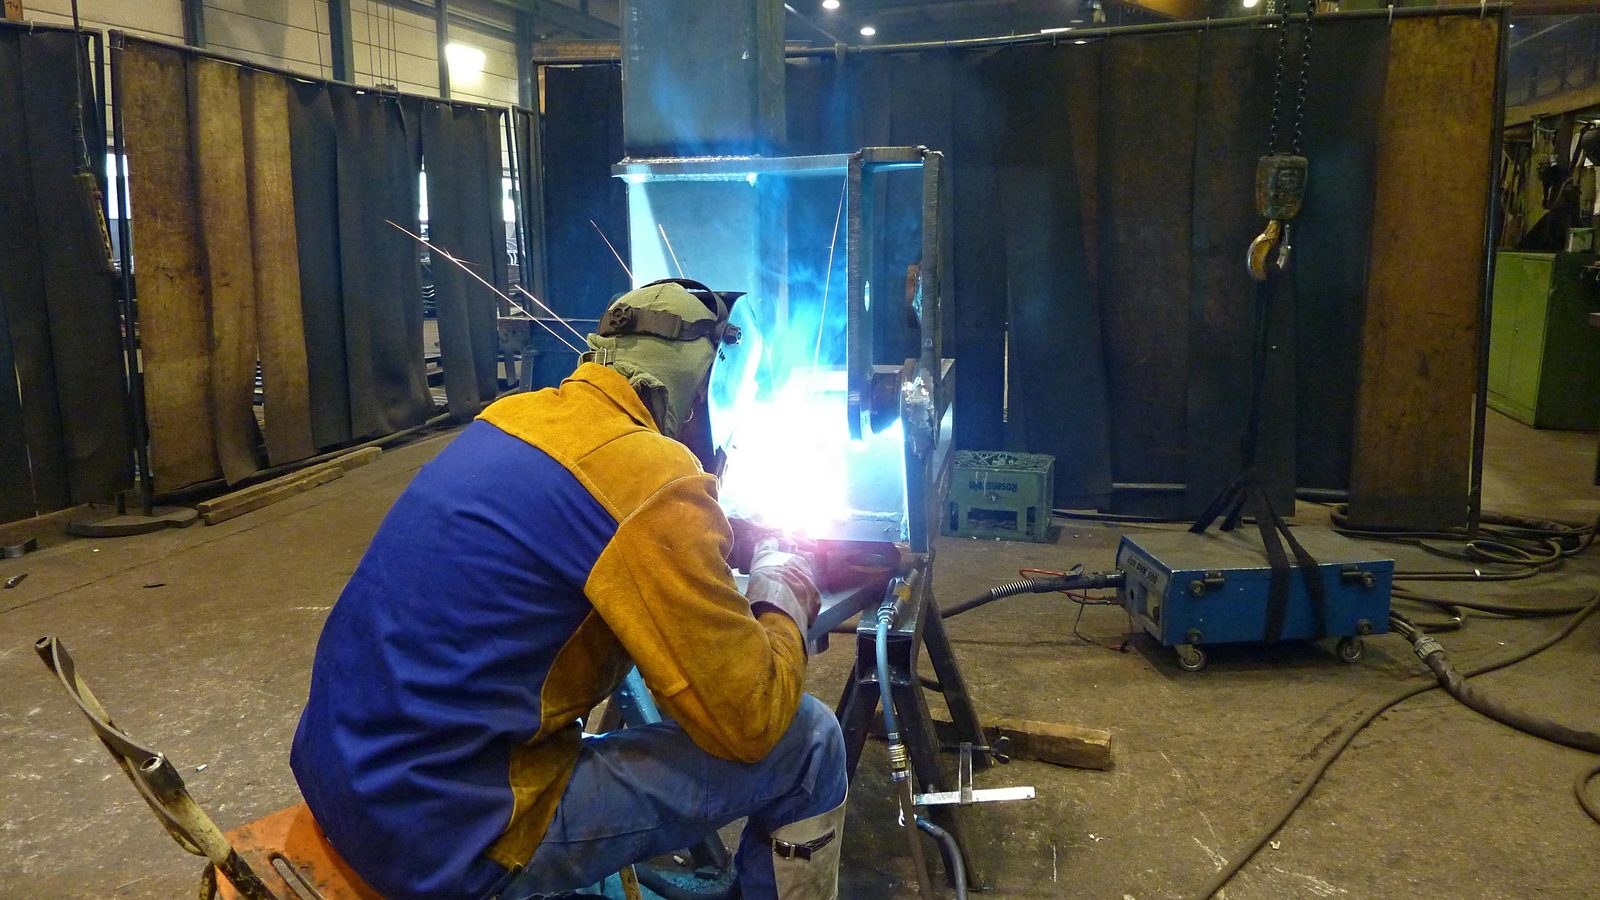
Am Schweißplatz werden die Einstellungen innerhalb dieses qualifizierten Bereichs gewählt. Wenn eine Vorgabe am Bauteil nicht umsetzbar erscheint, wird das mit der Schweißaufsicht geklärt, bevor davon abgewichen wird.
Unsere Technischen Lieferbedingungen sehen die Arbeit nach gültigen Schweißanweisungen und mit gültig geprüften Schweißern vor. Je nach Mechanisierungsgrad kommen qualifizierte Bediener und Einrichter hinzu.
Wie der Einstieg in den Schweißerberuf gelingt
Schweißer ist heute kein eigener dualer Ausbildungsberuf. Ein Metallberuf oder eine Umschulung kann den Einstieg bilden. Hinzu kommen die Qualifikationen für die jeweilige Schweißaufgabe:
- Ein Metallberuf als Grundlage: Konstruktionsmechaniker, Metallbauer, Industriemechaniker – oder eine Umschulung zum Schweißer. In unserer Ausschreibung steht beides nebeneinander, weil beides funktioniert.
- Die Schweißerprüfung nach DIN EN ISO 9606-1: abgelegt je Verfahren, Werkstoffgruppe, Blechdicke und Position. Wer MAG in Wannenlage geprüft hat, darf damit nicht automatisch über Kopf an einem anderen Werkstoff schweißen.
- Die Gültigkeit im Blick behalten: Alle sechs Monate bestätigt der Arbeitgeber oder die Schweißaufsicht auf dem Zeugnis, dass im Geltungsbereich weiter geschweißt wurde – fehlt die Bestätigung, erlischt die Qualifikation. Verlängert wird nach einem von drei Wegen, der schon bei der Prüfung festgelegt wird: Wiederholungsprüfung alle drei Jahre, Verlängerung alle zwei Jahre über zwei geprüfte Fertigungsnähte, oder ohne feste Frist, solange der Schweißer im selben nach EN ISO 3834-2 oder -3 zertifizierten Betrieb bleibt und dieser die Qualität seiner Nähte dokumentiert. Für Druckgeräte ab Kategorie II ist dieser dritte Weg ausgeschlossen (AD 2000-Merkblatt HP 3). Bei Bock verlängert die SLV, die Schweißtechnische Lehr- und Versuchsanstalt des DVS, die Prüfungen rechtzeitig vor Ablauf – die Kosten trägt der Betrieb. Ein Schweißer verwaltet damit, anders als die meisten Berufe, ein persönliches Bündel an Zeugnissen.
- Erfahrung am Werkstoff: Baustahl verhält sich anders als Feinkornstahl bis S1100, Verschleißstahl anders als Edelstahl. Zu wissen, welcher davon Vorwärmen verlangt, kommt nicht aus dem Lehrbuch.
- Zusatzqualifikation für die Anlage: Beim Unterpulverschweißen zählt nicht die Handführung, sondern das Einrichten – dafür gibt es die Qualifikation als Schweißbediener.
Für eine Bewerbung müssen nicht bereits sämtliche Verfahren beherrscht werden. Unsere Ausschreibung nennt gültige Schweißerprüfungen als wünschenswert. Welche Kenntnisse vorhanden sind und was noch zu lernen ist, lässt sich im Gespräch klären.
Was auf einem Schweißerzeugnis steht
Ein Schweißerzeugnis beschreibt den geprüften Geltungsbereich. Die Kürzel nennen unter anderem Verfahren, Werkstoff, Dicke und Position. So lässt sich ablesen, für welche Aufgaben die Prüfung gilt:
| Feld im Zeugnis | Was es festlegt | Beispiel |
|---|---|---|
| Verfahren | Welches Schweißverfahren geprüft wurde – als Ordnungsnummer nach DIN EN ISO 4063 | 135 = MAG · 141 = WIG · 121 = Unterpulver |
| Produktform | Ob an Blech oder an Rohr geprüft wurde | P = Blech · T = Rohr |
| Nahtart | Stumpfnaht oder Kehlnaht – beides wird getrennt geprüft | BW = Stumpfnaht · FW = Kehlnaht |
| Werkstoffgruppe | Für welche Gruppe von Stählen das Zeugnis gilt | Baustahl, Feinkornstahl und Edelstahl sind nicht austauschbar |
| Abmessung | In welchem Dicken- und Durchmesserbereich es gilt | t = geprüfte Werkstückdicke · D = Rohrdurchmesser |
| Position | In welcher Schweißposition geprüft wurde – jede hat ihren eigenen Geltungsbereich | PA = Wannenlage · PC = quer · PF = steigend |
| Nahtdetails | Ob einseitig oder beidseitig geschweißt wurde, mit oder ohne Badsicherung | ss = einseitig · nb = ohne Badsicherung |
| Gültigkeit | Wie lange das Zeugnis läuft und wie es bestätigt wird | Bestätigung alle 6 Monate · Verlängerung nach 2 oder 3 Jahren oder fortlaufend im zertifizierten Betrieb |
Das Zeugnis nennt den geprüften Geltungsbereich und die Gültigkeit. Verschiedene Verfahren, Werkstoffe oder Positionen können deshalb mehrere Prüfungen erfordern.
Was die Zertifizierung für die tägliche Arbeit bedeutet
Bock ist für die Fertigung bis zur Ausführungsklasse EXC3 nach DIN EN 1090-2 und nach EN ISO 3834-2 zertifiziert, jeweils durch DVS ZERT. Für den Apparatebau kommt AD 2000 HP 0 mit Bescheinigung durch die GSI SLV hinzu.
Für den Schweißplatz bedeutet das: Schweißanweisungen, Zuständigkeiten, Prüfumfang und Nachweise gehören zum Auftrag. Die Schweißaufsicht begleitet die Ausführung; die Zuordnung von Nähten und ausführendem Personal wird dokumentiert.
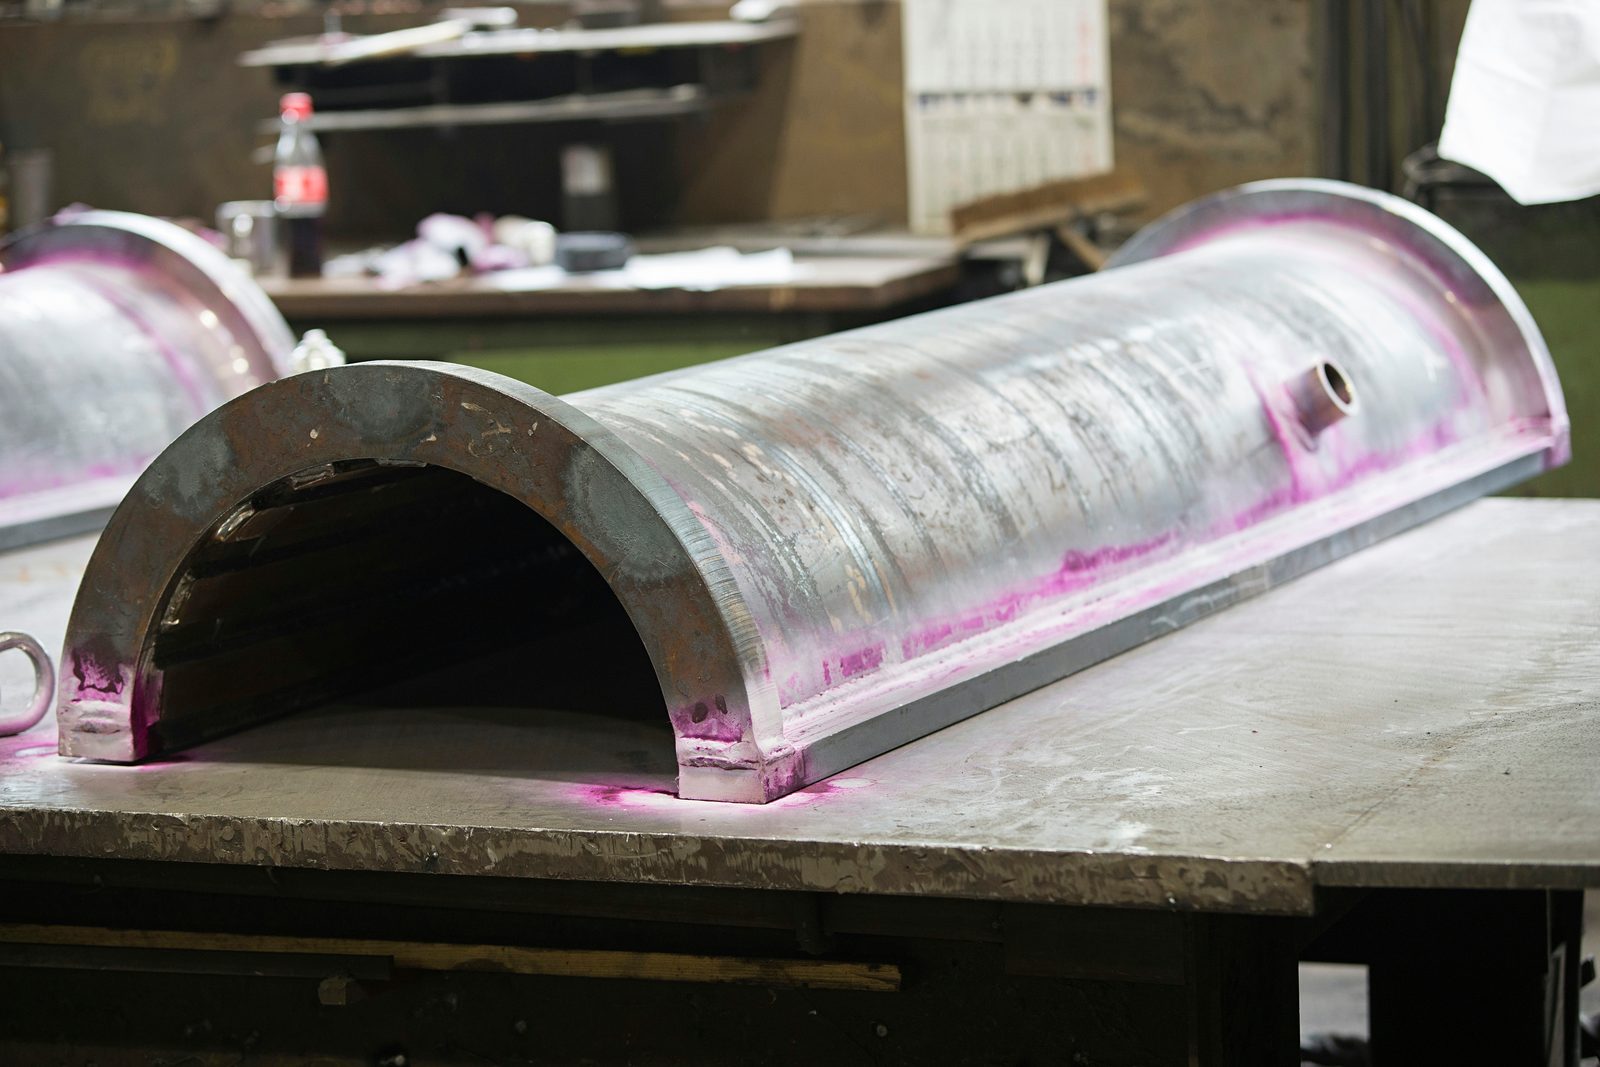
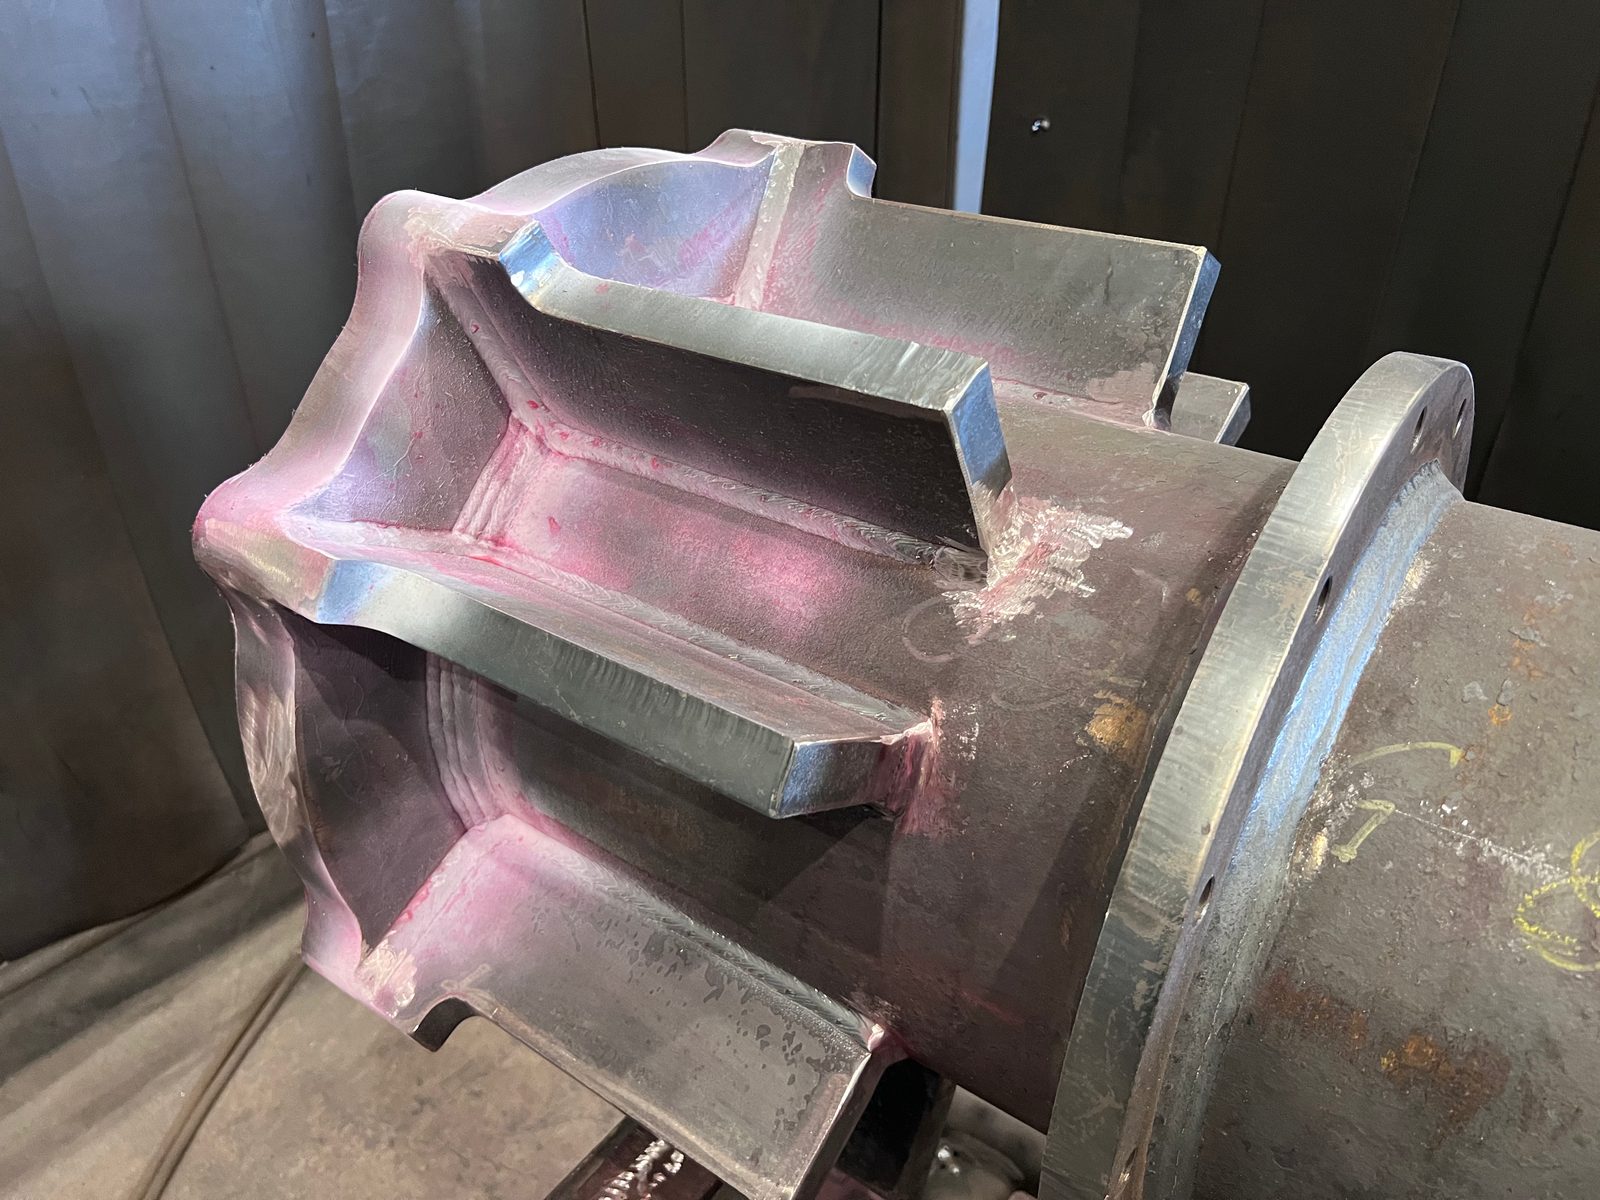
Sichtprüfung (VT), Farbeindringprüfung (PT) und Magnetpulverprüfung (MT) führen wir im eigenen Haus mit Personal durch, das nach DIN EN ISO 9712 qualifiziert ist. So lassen sich Prüfergebnisse und notwendige Nacharbeiten direkt mit der Fertigung abstimmen.
Das Aussehen einer Naht reicht zur Beurteilung nicht immer aus. Manche Unregelmäßigkeiten liegen im Inneren oder sind mit bloßem Auge nicht erkennbar. Welche Prüfung was nachweist, erklärt der Beitrag zur Schweißnahtprüfung von VT bis RT.
Schweißnahtprüfung: welche Verfahren gibt es?
Was die sechs Prüfverfahren VT, PT, MT, ET, UT und RT erkennen können – und welche Angaben für einen eindeutigen Prüfauftrag gebraucht werden.
Zur VerfahrensübersichtZusammenarbeit mit Schlosserei und Zerspanung
Auf 14.000 m² liegen bei Bock die Fertigungsschritte vor und nach dem Schweißen im selben Betrieb:
- Davor der Zuschnitt: autogenes Brennschneiden bis 200 mm und CNC-Plasmaschneiden, dazu Fasenbrennen und Kantenfräsen für die Schweißnahtvorbereitung. Wer die Fuge bekommt, die er braucht, schweißt schneller und besser.
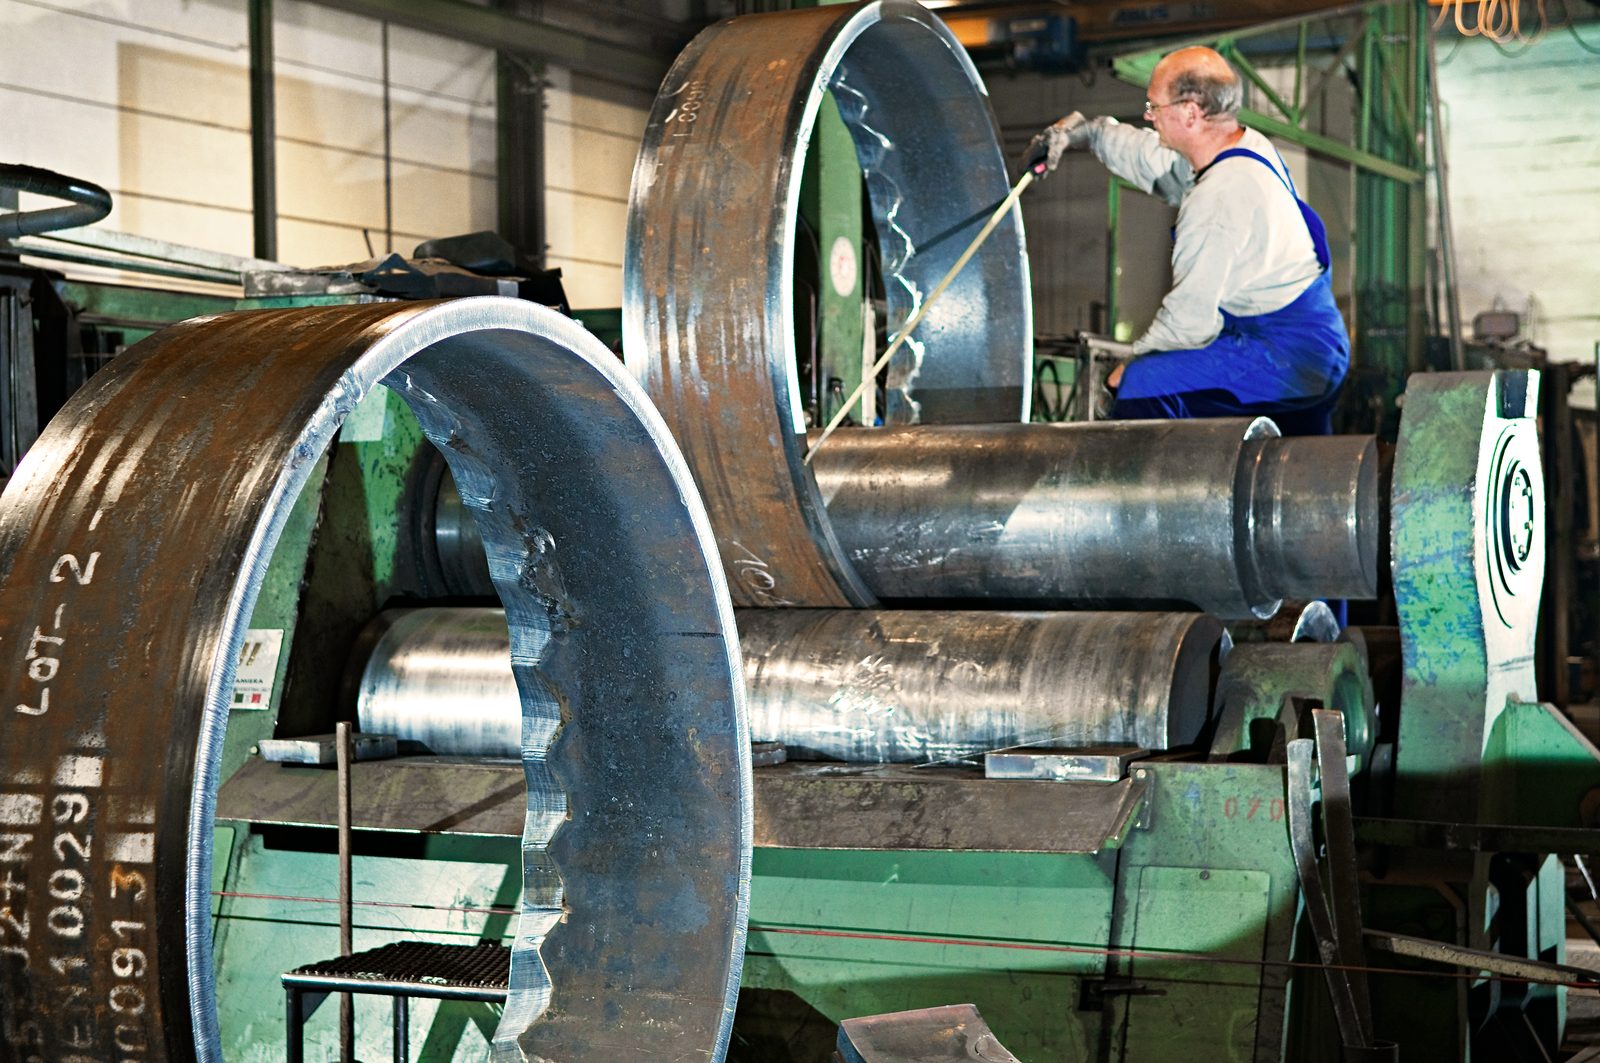
- Davor das Umformen und die Schlosserei: gewalzte Schüsse, gekantete Bleche, geheftete Baugruppen. Stimmt ein Spaltmaß nicht, merkt es der Schweißer als Erster – und der kurze Weg zum Kollegen ersetzt hier eine Reklamation.
- Daneben das Handling: der 2 × 25-t-Kran für Bauteile bis 50 t, Rollböcke bis 60 t, Positionierer. Anschlagen und Drehen gehört in diesem Beruf zur Arbeit, nicht zum Nebenjob.
- Danach das Spannungsarmmachen: Vibrationsentspannen und Flammrichten holen zurück, was die Wärme verzogen hat – ein fest eingeplanter Schritt, keine Reparatur.
- Danach die Zerspanung: Passflächen entstehen bewusst nach dem Schweißen, damit der Verzug aus der Naht außerhalb der Maßkette bleibt. Bearbeitet wird bis 26 m Bauteillänge.
Ein unpassendes Spaltmaß lässt sich mit der Schlosserei besprechen, eine spätere Bearbeitungsfläche mit der Zerspanung. Diese Abstimmung ist besonders bei Baugruppen hilfreich, die nach dem Schweißen noch auf Maß bearbeitet werden.
Belastungen und Anforderungen am Schweißplatz
Neben dem handwerklichen Können sind diese Seiten des Berufs wichtig:
- Körperliche Belastung: Hitze, Rauch, Lärm und teilweise ungünstige Arbeitshaltungen gehören zu den Bedingungen. Absaugung, Schutzausrüstung und Positionierer helfen, die Belastung zu verringern.
- Verbindliche Vorgaben: Schweißanweisung, Prüfumfang und Nachweise müssen auch bei vertrauten Aufgaben eingehalten werden.
- Weiterlernen: Neue Werkstoffe und Verfahren können zusätzliche Qualifikationen erfordern. Gültigkeiten und Verlängerungen der Prüfungen müssen im Blick bleiben.
- Kontrolle nach der Arbeit: Manche Unregelmäßigkeiten zeigen sich erst in der zerstörungsfreien Prüfung. Das kann Rückfragen oder eine Nacharbeit auslösen.
- Ein klarer fachlicher Schwerpunkt: Schweißer konzentrieren sich auf die Verbindungen. Der Aufbau und das Einpassen der gesamten Konstruktion liegen stärker beim Konstruktionsmechaniker.
Konstruktionsmechaniker / Schlosser: das Berufsbild
Bleche ausrichten, Baugruppen heften, Maße prüfen: So arbeitet ein Konstruktionsmechaniker bei Bock. Mit Einblicken in Ausbildung und Werkstattalltag.
Zum BerufsbildWeitere Verfahren und fachliche Entwicklung
Mit weiteren Prüfungen können zusätzliche Verfahren, Werkstoffgruppen und Schweißpositionen hinzukommen. Das erweitert die möglichen Aufgaben, gerade bei wechselnden Einzelstücken.
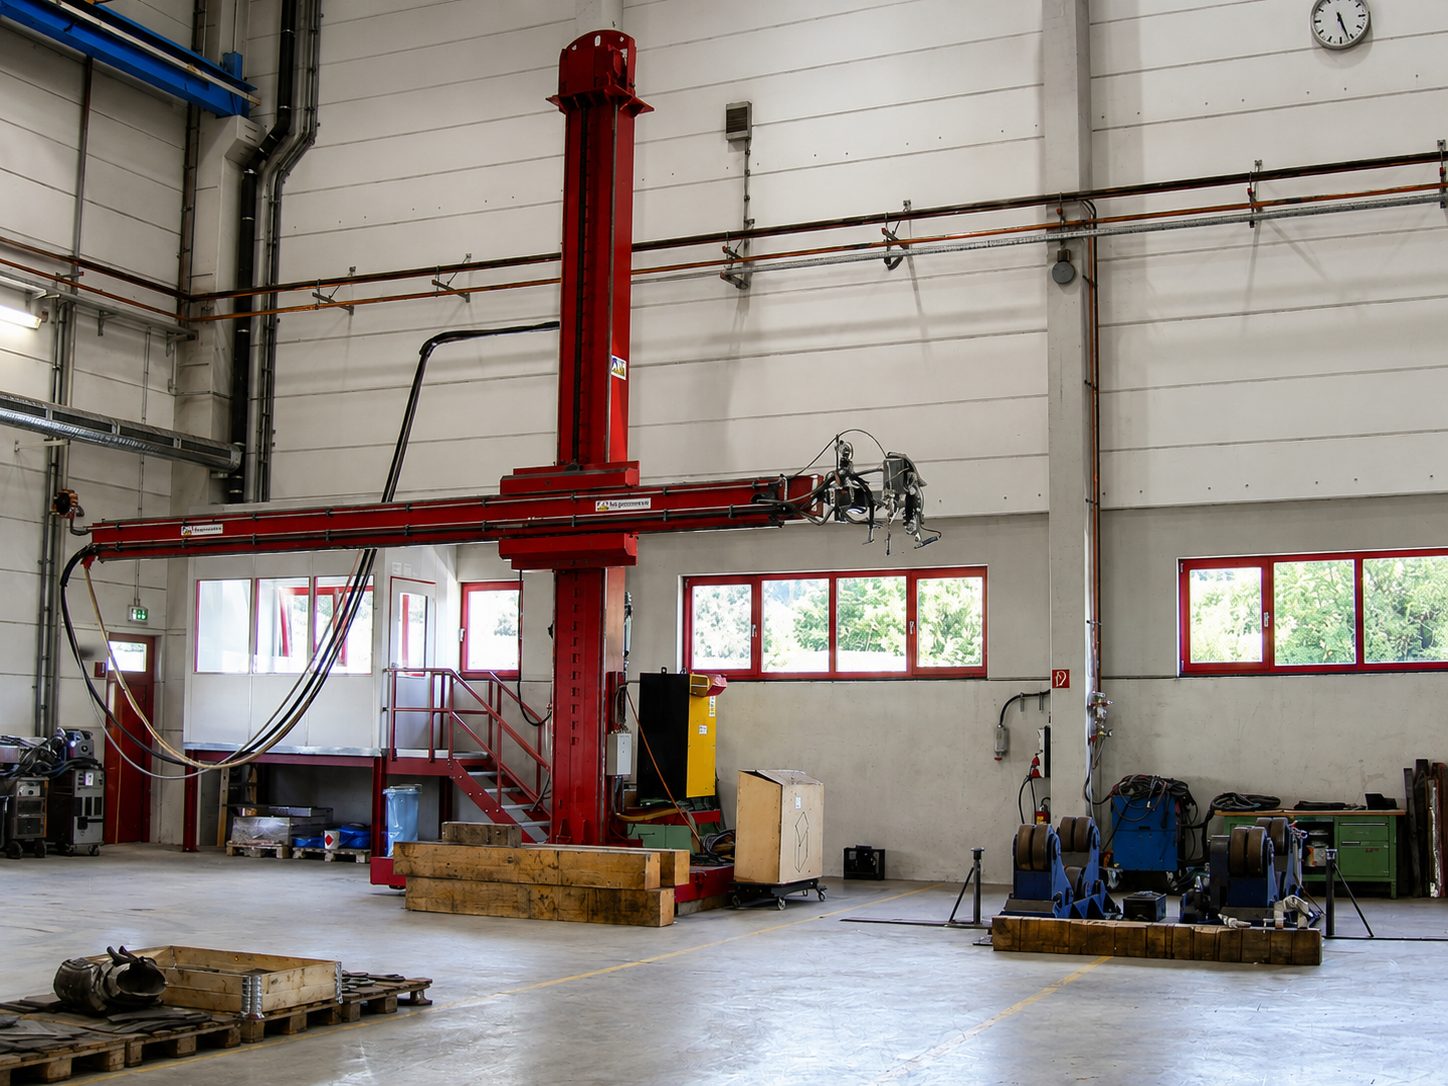
Ein anderer Schwerpunkt ist das Bedienen der UP-Anlagen. Dabei werden Kopf und Werkstück eingerichtet und der Prozess überwacht. Bock hat drei UP-Masten; der größte bietet 7 m Ausladung, 7 m Arbeitshöhe und bis 1.250 A bei Drahtdurchmessern bis 4 mm.
Weitere Wege führen zur Schweißaufsicht oder zur zerstörungsfreien Prüfung. Die dafür nötigen Qualifikationen sind eigenständige Weiterbildungen. Welche Richtung sinnvoll ist, hängt von Erfahrung, Interesse und betrieblichem Bedarf ab.
Die Vergütung richtet sich nach Qualifikation, Berufserfahrung, Einsatzbereich und individueller Vereinbarung. Für Schweißer gibt es bei uns keine Schichtarbeit. Leistungen wie betriebliche Altersvorsorge und Fahrgeldzuschuss sind auf der Seite Karriere bei Bock aufgeführt. Der Familienbetrieb hat 63 Jahre Fertigungserfahrung.
Ausbildung im Stahlbau: was hier wirklich gebaut wird
Konstruktionsmechaniker oder Zerspanungsmechaniker? Welche Aufgaben hinter den Namen stecken und wie die Ausbildung bei Bock abläuft.
Zum ÜberblickSchweißarbeiten in Bildern
Die Aufnahmen aus unserer Fertigung führen zu den jeweiligen Abschnitten.
-
Der Beruf -
1 Was vor, während und nach einer Naht passiert -
2 An welchen Bauteilen bei Bock geschweißt wird -
2 An welchen Bauteilen bei Bock geschweißt wird -
3 MAG, WIG, Unterpulver: drei Verfahren, drei Arbeitsweisen -
3 MAG, WIG, Unterpulver: drei Verfahren, drei Arbeitsweisen -
4 Vorbereiten, positionieren, schweißen und prüfen -
4 Vorbereiten, positionieren, schweißen und prüfen -
5 Die Schweißanweisung gibt den Arbeitsrahmen vor -
6 Wie der Einstieg in den Schweißerberuf gelingt -
7 Was auf einem Schweißerzeugnis steht -
8 Was die Zertifizierung für die tägliche Arbeit bedeutet -
9 Zusammenarbeit mit Schlosserei und Zerspanung -
9 Zusammenarbeit mit Schlosserei und Zerspanung -
10 Belastungen und Anforderungen am Schweißplatz -
11 Weitere Verfahren und fachliche Entwicklung -
11 Weitere Verfahren und fachliche Entwicklung
Häufige Fragen zum Beruf Schweißer
Was macht ein Schweißer?
Schweißer verbinden Bleche, Rohre und Profile durch Schweißnähte. Sie bereiten die Fugen vor, stellen das Verfahren nach Schweißanweisung ein, führen die Nähte aus und kontrollieren das Ergebnis. Für die jeweilige Aufgabe werden passende Qualifikationen benötigt, beim Handschweißen etwa eine gültige Prüfung nach DIN EN ISO 9606-1.
Ist Schweißer ein Ausbildungsberuf?
Nein – nicht mehr. Bis in die 1990er-Jahre gab es den Schmelzschweißer als Ausbildungsberuf, heute läuft der Zugang über einen Metallberuf oder eine Umschulung plus Schweißerprüfungen nach DIN EN ISO 9606-1. Unsere Ausschreibung nennt deshalb eine abgeschlossene Ausbildung als Schweißer, Metallbauer, Konstruktionsmechaniker oder Ähnliches; gültige Prüfungen sind wünschenswert, aber keine Bedingung. Entscheidend sind Erfahrung an Stahlbaugruppen und eine sorgfältige Arbeitsweise.
Welche Schweißverfahren muss ich mitbringen?
Bei Bock werden MAG, WIG und Unterpulver eingesetzt. Für eine Bewerbung müssen nicht alle drei Verfahren beherrscht werden. Teilen Sie uns mit, an welchen Werkstoffen und Baugruppen Sie gearbeitet haben; den möglichen Einsatz und weiteren Lernbedarf besprechen wir persönlich.
Wie lange ist eine Schweißerprüfung gültig?
Nach DIN EN ISO 9606-1 muss sie alle sechs Monate vom Arbeitgeber oder der Schweißaufsicht bestätigt werden. Verlängert wird sie auf einem von drei Wegen: durch eine Wiederholungsprüfung alle drei Jahre, alle zwei Jahre über zwei geprüfte Fertigungsnähte oder ohne feste Frist, solange der Schweißer im selben nach EN ISO 3834-2 oder -3 zertifizierten Betrieb arbeitet und dieser die Qualität seiner Nähte dokumentiert – außer bei Druckgeräten ab Kategorie II. Bei uns verlängert die SLV des DVS die Prüfungen rechtzeitig vor Ablauf, die Kosten trägt Bock. Die oft genannten „zwei Jahre" stammen aus der Vorgängernorm EN 287-1. Und falls Ihre Prüfung abgelaufen ist: Bewerben Sie sich trotzdem – wichtiger ist, welche Verfahren, Werkstoffe und Positionen Sie tatsächlich beherrschen.
Arbeite ich den ganzen Tag über Kopf?
Nein, und das ist vor allem eine Frage der Ausstattung. Baugruppen werden so weit wie möglich in eine günstige Lage gedreht: Positionierer bis 2.000 kg, sechs Rollendrehvorrichtungen für Ø 150 bis 7.500 mm und bis 60 t, dazu der 2 × 25-t-Kran. Zwangslagen lassen sich nicht immer vermeiden – aber sie sind hier die Ausnahme und nicht die Regel.
Was verdient man als Schweißer bei Bock?
Die Vergütung richtet sich nach Qualifikation, Berufserfahrung, Einsatzbereich und individueller Vereinbarung. Dabei spielen auch beherrschte Verfahren und übernommene Verantwortung eine Rolle. Die zusätzlichen betrieblichen Leistungen sind auf der Karriereseite aufgeführt.
Wo genau liegt der Arbeitsplatz?
In 73547 Lorch im Ostalbkreis, nahe Schwäbisch Gmünd. Die Schweißerei steht dabei unter demselben Dach wie Zuschnitt, Schlosserei und Zerspanung, die Wege zwischen den Gewerken sind kurz. Erreichbar ist der Standort auch aus Schorndorf, Aalen, Göppingen und Stuttgart; zu den Fahrtkosten gibt es einen Zuschuss.
Was ist der Unterschied zwischen Schweißer und Konstruktionsmechaniker?
Der Konstruktionsmechaniker ist ein dualer Ausbildungsberuf, der Schweißer eine Qualifikation, die über Prüfungen nachgewiesen wird. In der Halle arbeiten beide an derselben Baugruppe: Der Konstruktionsmechaniker richtet, passt ein und heftet, der Schweißer macht sie mit der Naht tragfähig. Viele Schweißer haben als Konstruktionsmechaniker angefangen – die Ausbildung ist einer der naheliegenden Wege in diesen Beruf.
Quellen und Normen
Normen sind mit Nummer und Ausgabe benannt; ihr Text ist kostenpflichtig und deshalb nicht verlinkt. Die verlinkten Quellen wurden am angegebenen Tag abgerufen und gelesen.
- Schmelzschweißer als Ausbildungsberuf bis Mitte der 1990er; dritter Verlängerungsweg bei Druckgeräten ab Kategorie II ausgeschlossen (AD 2000-Merkblatt HP 3) J. Mußmann: 100 Jahre Schweißerprüfung, 10 Jahre ISO 9606-1 – Ein Erfahrungsbericht
- Bestätigung alle sechs Monate, Gültigkeit und Verlängerung Prüfungen nach DIN EN ISO 9606-1
- Die drei Verlängerungswege und ihre Bedingungen Orientierung über die Schweisserprüfung nach EN ISO 9606-1, Abschnitt 13
- Schweißerprüfung und Schweißerzeugnis DIN EN ISO 9606-1 – Prüfung von Schweißern – Schmelzschweißen – Teil 1: Stähle
- Ordnungsnummern 135, 141 und 121 DIN EN ISO 4063 – Schweißen, Hartlöten, Weichlöten und Schneiden – Liste der Prozesse und Ordnungsnummern
- Schweißanweisung (WPS) DIN EN ISO 15609-1 – Anforderung und Qualifizierung von Schweißverfahren – Schweißanweisung – Teil 1: Lichtbogenschweißen
- Schweißverfahrensprüfung (WPQR) DIN EN ISO 15614-1 – Anforderung und Qualifizierung von Schweißverfahren – Schweißverfahrensprüfung – Teil 1: Lichtbogen- und Gasschweißen von Stählen
- Ausführungsklassen EXC1 bis EXC4 DIN EN 1090-2 – Ausführung von Stahltragwerken und Aluminiumtragwerken – Teil 2: Technische Regeln für die Ausführung von Stahltragwerken
- Umfassende Qualitätsanforderungen an Schweißbetriebe DIN EN ISO 3834-2 – Qualitätsanforderungen für das Schmelzschweißen von metallischen Werkstoffen – Teil 2: Umfassende Qualitätsanforderungen
- Qualifikation des Prüfpersonals (VT, PT, MT) DIN EN ISO 9712 – Zerstörungsfreie Prüfung – Qualifizierung und Zertifizierung von Personal der zerstörungsfreien Prüfung
- Abnahmeprüfzeugnis 3.1 DIN EN 10204 – Metallische Erzeugnisse – Arten von Prüfbescheinigungen