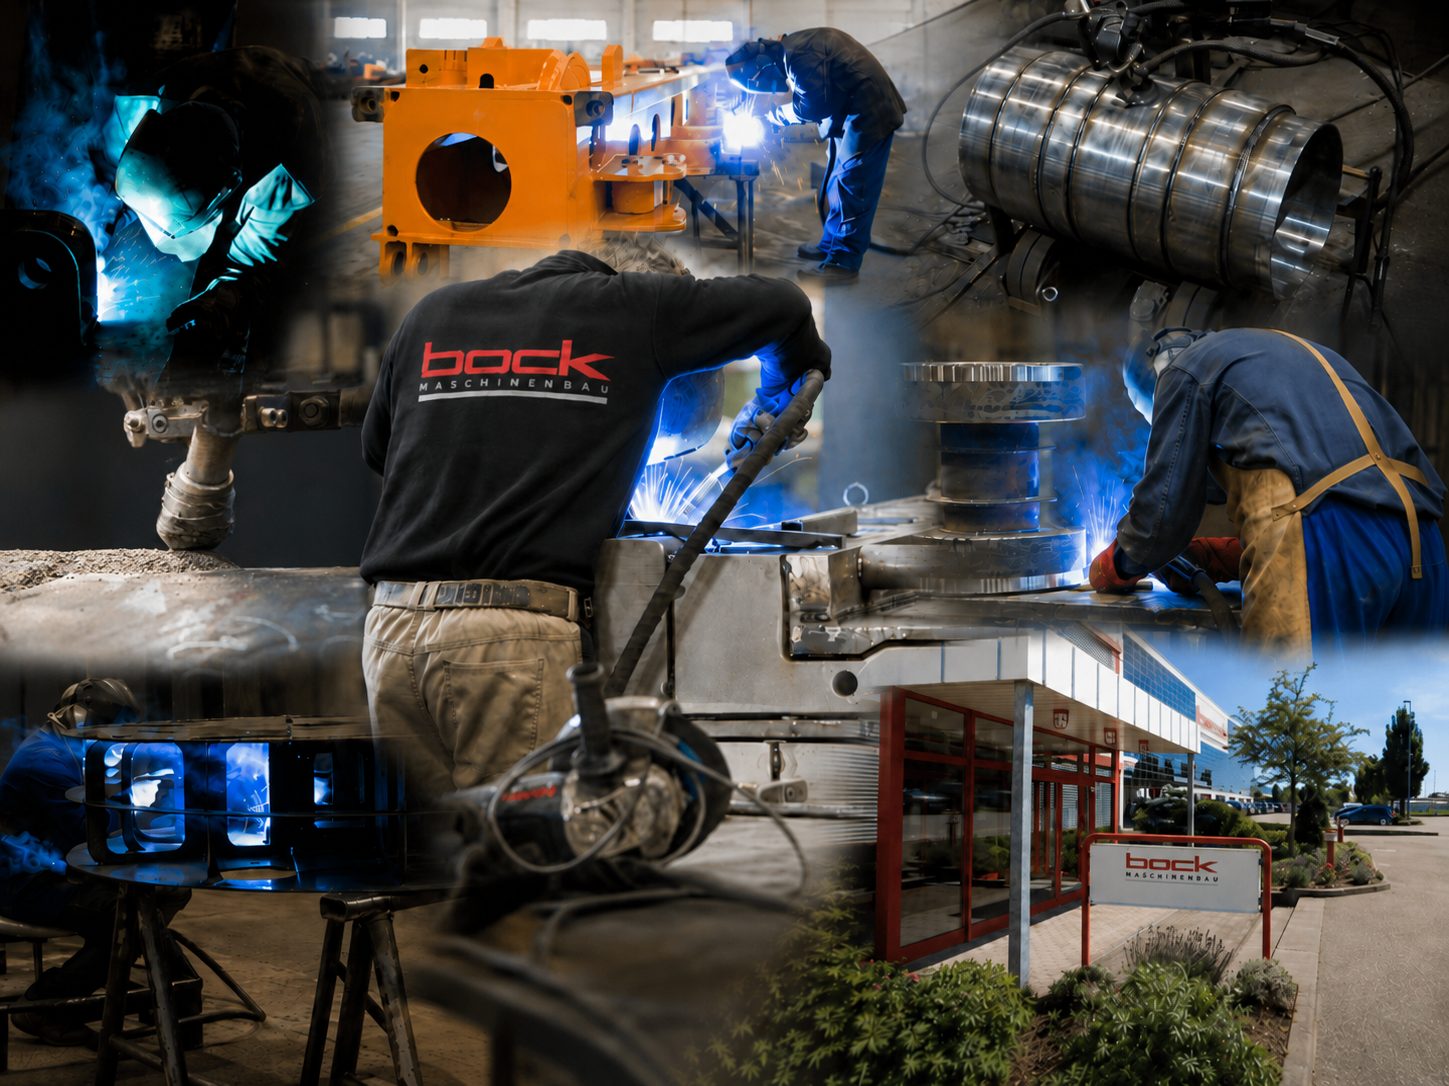
Betekintés a gyártásba és a gépparkba
Felvételek az üzemből: forgácsolás, hegesztéstechnika, nagyméretű alkatrészek megmunkálása és még sok más.
Gyártás mintegy 14 000 m²-en
Mintegy 14 000 m² gyártóterületen készítünk acélszerkezeti egységeket, speciális gépeket és nagyméretű alkatrészeket 50 t-ig. A következő felvételek áttekintést nyújtanak gépparkunkról, gyártási eljárásainkról, valamint a daru-, jármű-, berendezésgyártás és a speciális mélyépítés területén megvalósult projektekből származó tipikus munkadarabokról. Az összes bemutatott munkát a Baden-Württemberg-i, lorchi üzemünkben végeztük.
Üzem és berendezések
A lorchi üzem: gyártócsarnokok, anyagraktár és munkahelyek 14 000 m² területen. Szabás, hegesztés, forgácsolás és felületkezelés egy fedél alatt; a gyártási lépések között az alkatrész nem hagyja el az üzemet.
Marás és fúrás
Portálmarók legfeljebb 26 m mozgástartománnyal, fúró-marógép és mozgóállványos megmunkálóközpont hegesztett szerkezetek, gépágyak és öntvények megmunkálása közben. A képek felfogott nagyméretű alkatrészeket mutatnak.
Esztergálás
Karusszelesztergálás Ø 4 800 mm átmérőig és 25 t asztalterhelésig: gyűrűk, karimák, agyak, házak és hengerített csőtestek. A képeken a karusszelesztergagép és felfogott nagyméretű alkatrészek láthatók, valamint egy hagyományos esztergagép.
Hegesztés
MAG-, AWI- és fedettívű hegesztés gépvázakon, hengeres alkatrészeken és nagy szerkezeti egységeken. Hosszú, vastag varratokhoz a fedettívű berendezés legfeljebb 1 250 A árammal hegeszt.
Lángvágás 200 mm lemezvastagságig 20 × 3,5 m méretben, emellett plazmavágás víz felett és víz alatt, élletöréssel. Az üzemben szinte minden szerkezeti egység a szabással kezdődik.
Alakítás
Élhajlítás legfeljebb 1 000 t préserővel és vastag lemezek nyírása. Hengerítéssel legfeljebb 3 050 mm széles és 120 mm vastag lemezekből csövek, kúpok és gyűrűk készülnek Ø 8 000 mm átmérőig.
Nagyméretű alkatrészek és projektek
Hegesztett szerkezetek, gépvázak és szerelt egységek 50 t darabsúlyig — Lorchban gyártva, ellenőrizve és bevonva, részben a mélyágyas pótkocsin kiszállítás előtt.
Homokfúvás és festés
Szemcseszórás Sa 2,5 szerint és ipari festés EN ISO 12944 szerint egy 25 × 7 × 6 m méretű kabinban. A képek nagyméretű alkatrészeket mutatnak a bevonás előtt, közben és után.
Minőség és ellenőrzés
Hegesztési varratok roncsolásmentes vizsgálata az üzemben, főként penetrációs vizsgálat (PT) hegesztett szerkezeteken és nagyméretű alkatrészeken.
Vibrációs feszültségmentesítés
Vibrációs feszültségmentesítés hegesztett szerkezeteken és gépvázakon: kiegyensúlyozatlan motor, érzékelők és mérőműszer felszerelve. Az eljárás izzítókemence nélkül csökkenti a belső feszültségeket — fontos azoknál az alkatrészeknél, amelyeket utána méretpontosan forgácsolnak.
Érdekli az együttműködés?
Gépparkunk és gyártási kapacitásaink igényes bérgyártási megbízások teljesítésére állnak rendelkezésre.