
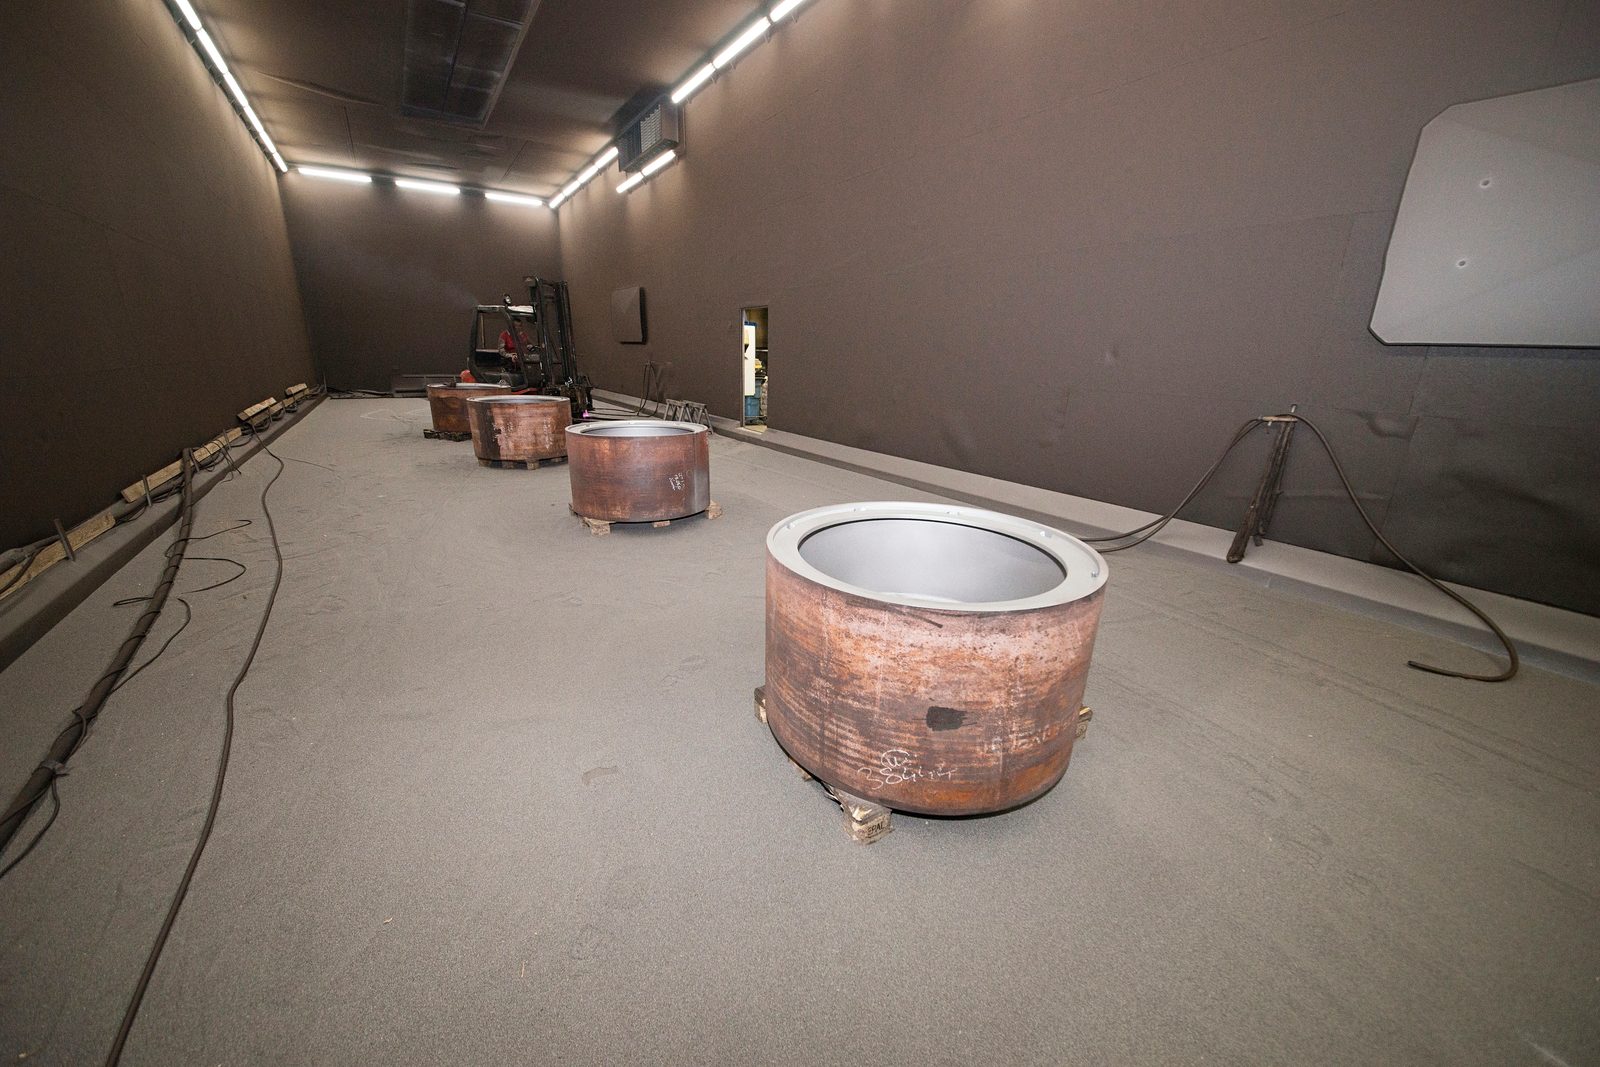
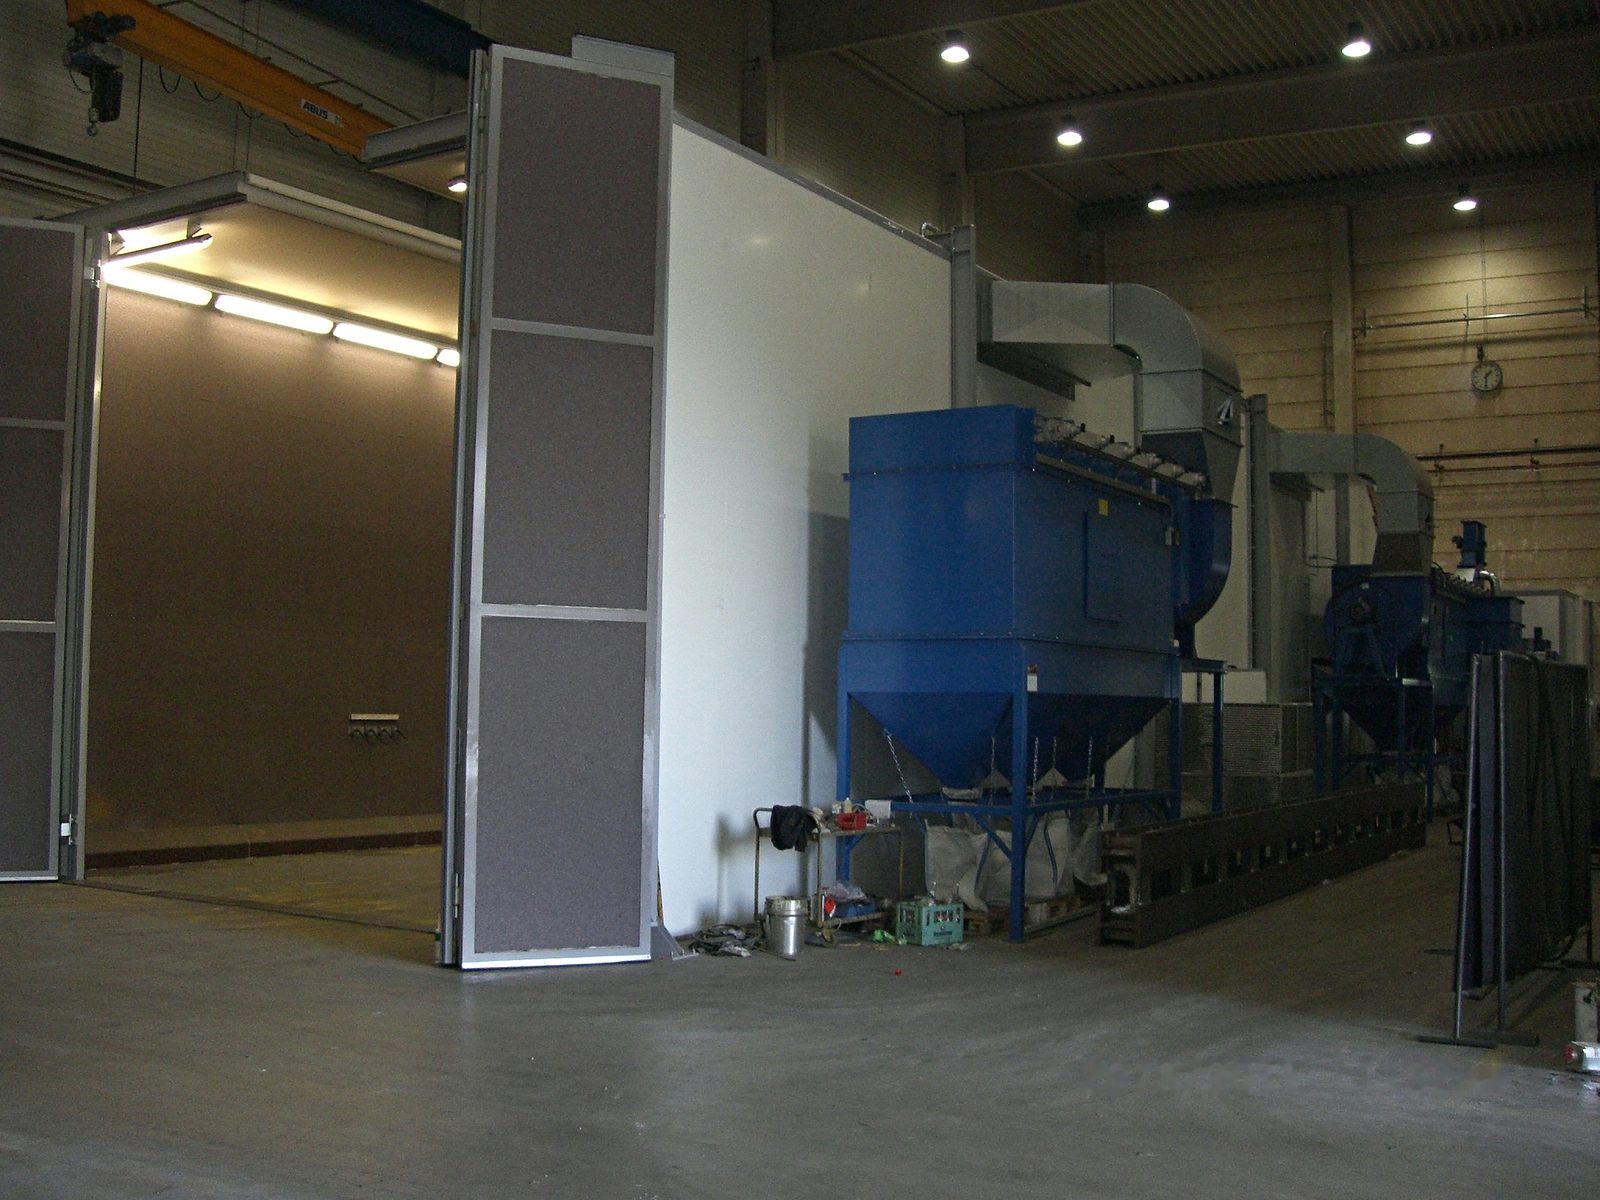

Acélszerkezetek és nehéz alkatrészek 50 t-ig Sa 2,5 fúvási minőségre előkészítve – homokfúvás saját 25 × 7 × 6 m-es nagytéri kabinban, fúvás és festés egy kézből Lorchban.
Megbízható tisztasági fokozat az EN ISO 12944 szerinti korrózióvédelemhez.
Nagyméretű alkatrészek és teljes hegesztett szerelvények egy befogásban fúvhatók.
2×25-t-es darurendszer és csarnokinfrastruktúra minden alkatrészmérethez.
Közvetlen folyamatátadás az azonos kialakítású festőkabinba – nincs szükség külső üzemekre.
Egyedi darabokat és kissorozatokat egyaránt vállalunk.
Minőségirányítás dokumentált felületellenőrzéssel.
A homokfúvás során az acélfelületet felgyorsított fúvóanyaggal (pl. acélszemcsével) mechanikusan tisztítjuk meg és érdesítjük fel. Az Sa 2,5 (nagyon alapos fúvás az ISO 8501-1 szerint) az EN ISO 12944 szerinti korrózióvédelem szabványa. Az eljárás megbízhatóan eltávolítja a revét, a rozsdát, a festékmaradványokat és a szennyeződéseket.
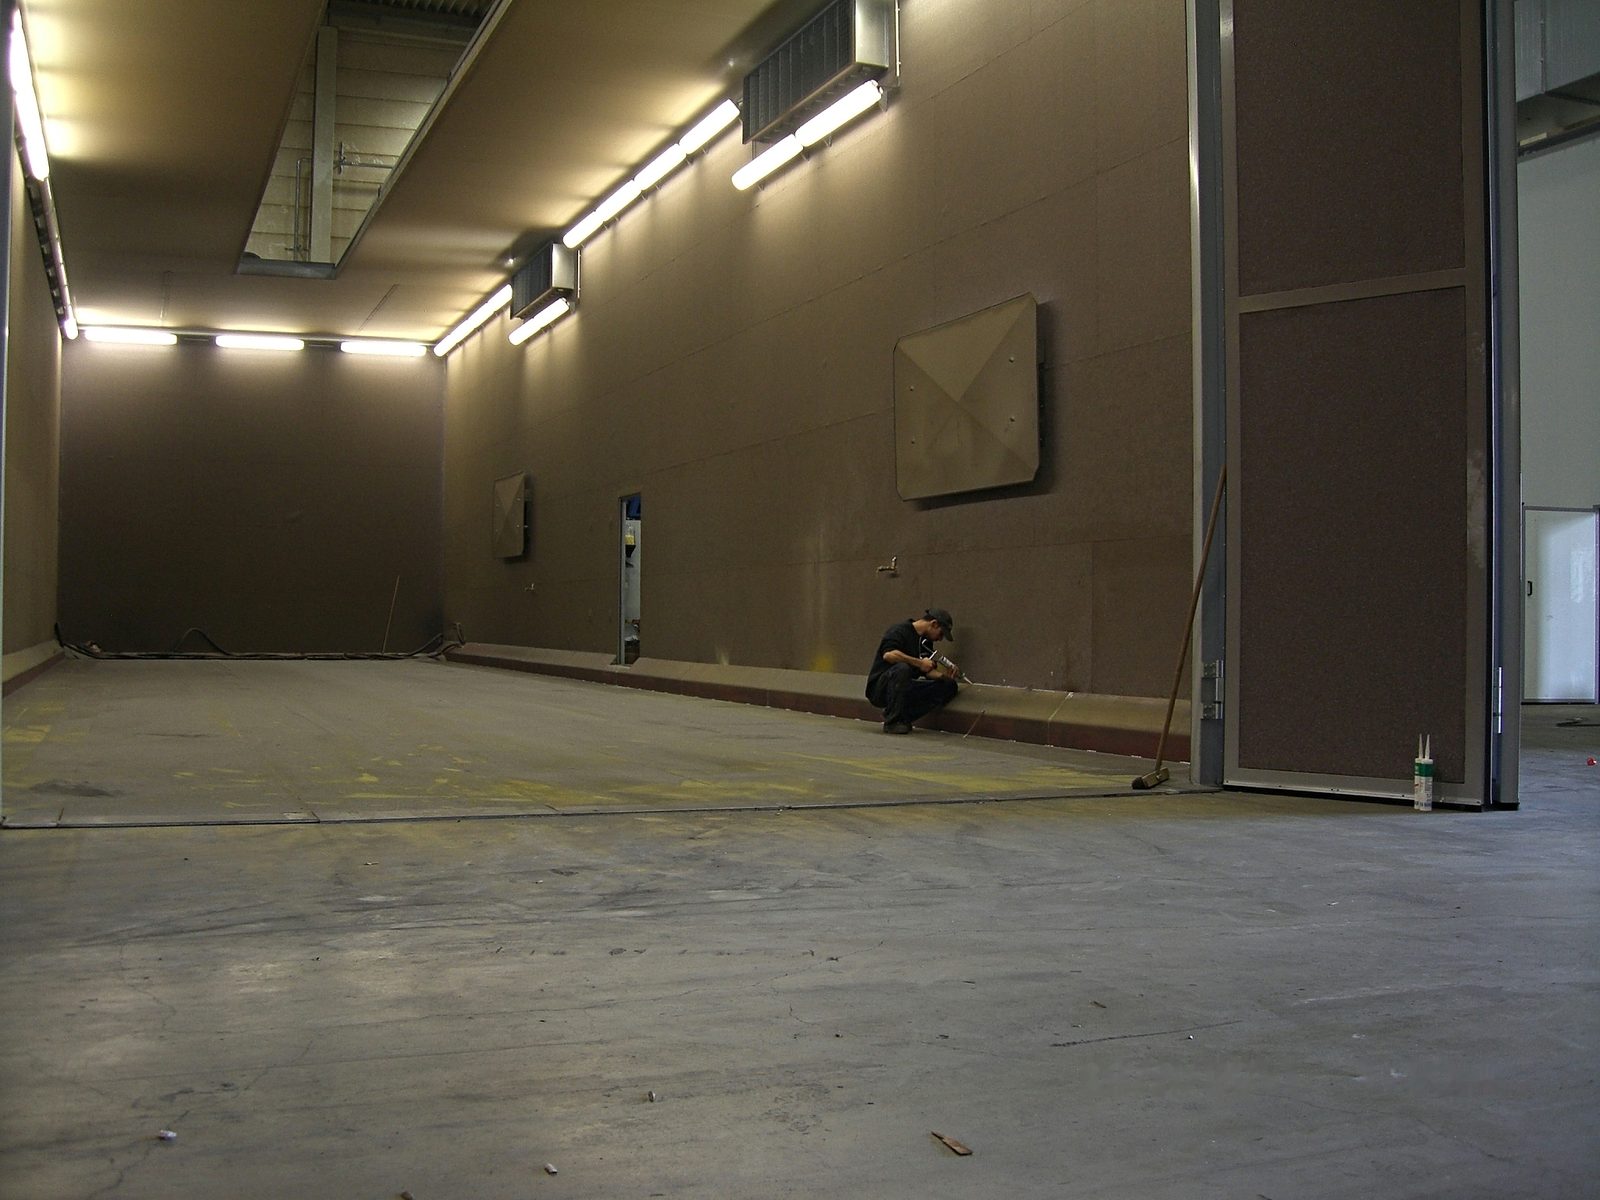
A Bock fúvókabinja 25 × 7 × 6 m méretű – a régió egyik legnagyobbja. A nehéz alkatrészek, keretek, tartók és hegesztett szerelvények egészen 50 t-ig teljes egészében megmunkálhatók. A 2×25 t-s darupálya minden alkatrészméret biztonságos kezelését lehetővé teszi.
A homokfúvás a Bocknál közvetlenül a gyártási folyamatba van integrálva – a fúvás után közvetlenül következik az ipari festés ugyanabban a berendezésben.
Az Sa 2,5 szerinti felület-előkészítés optimális tapadási alapfeltételeket teremt a bevonatokhoz és festékekhez. Az elért érdességi mélység és tisztaság megfelel az EN ISO 12944 szerinti, nagy védelmi időtartamú (H) C5 korrozivitási kategóriáig terjedő korrózióvédelmi rendszerek követelményeinek.
A különleges követelményeket támasztó alkatrészeknél – például acél vízépítési elemekre vagy nyomástartó edényekre vonatkozó szabványok szerint – kérésre eltérő fúvási fokozatok, mint az Sa 3 (fúvás vizuálisan tiszta acélig) is megvalósíthatók. A fúvást követően közvetlenül alapozófestés is lehetséges.
A minőségbiztosítás a DIN EN ISO 9001:2015 szerint, teljes nyomon követhetőséggel történik. Az anyagbizonylatokat és a felületi jegyzőkönyveket projektre szabottan biztosítjuk, és a szállítási terjedelemhez csatoljuk.
| Paraméter | — |
|---|---|
| Kabinhossz | 25 m |
| Kabinszélesség | 7 m |
| Kabinmagasság | 6 m |
Az Sa 2,5 homokfúvás alkalmas a következőkhöz:
Kérésre eltérő fúvási fokozat (Sa 2 vagy Sa 3) is megvalósítható.
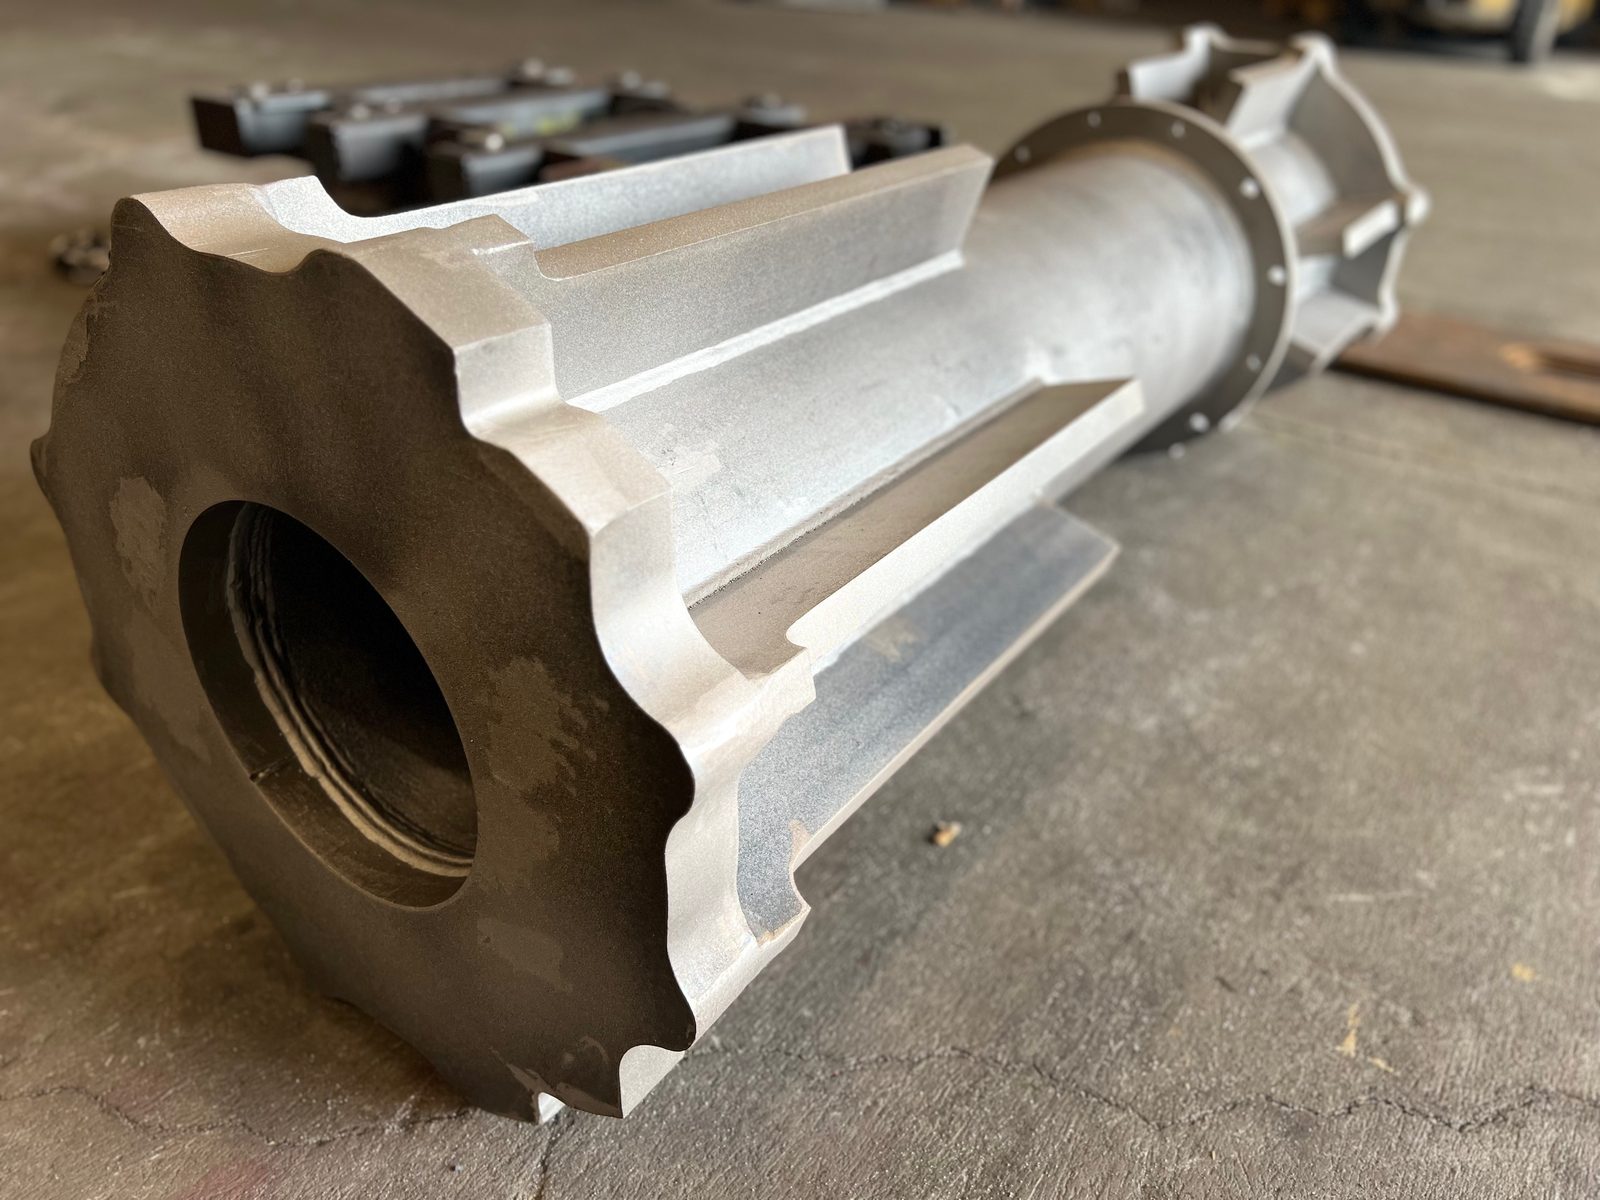
Az Sa 2,5 homokfúvást a Bocknál a következőkre alkalmazzuk:
A lefúvott alkatrészeket közvetlenül a saját festőberendezésünkben festjük le – nincs szükség külső üzemre. Az integrált homokfúvó- és festőberendezés hézagmentes folyamatláncot tesz lehetővé közbenső tárolás nélkül. A magas korrózióvédelmi követelményeket támasztó alkatrészeknél az Sa 2,5 fúvás és az azt követő alapozás és fedőfestés kombinációja egyetlen megbízásban megvalósítható. A DIN EN ISO 9001:2015 szerinti minőségi dokumentáció és felületi jegyzőkönyvek minden megbízástípushoz elérhetők. Bérszolgáltatás ügyfél által biztosított alkatrészekhez is. A fúvás és festés kombinált folyamatként rendelhető. Egyedi darabok és kissorozatok minimális mennyiség nélkül.

A Bock Maschinenbau a homokfúvást a bérmunka integrált lépéseként végzi:
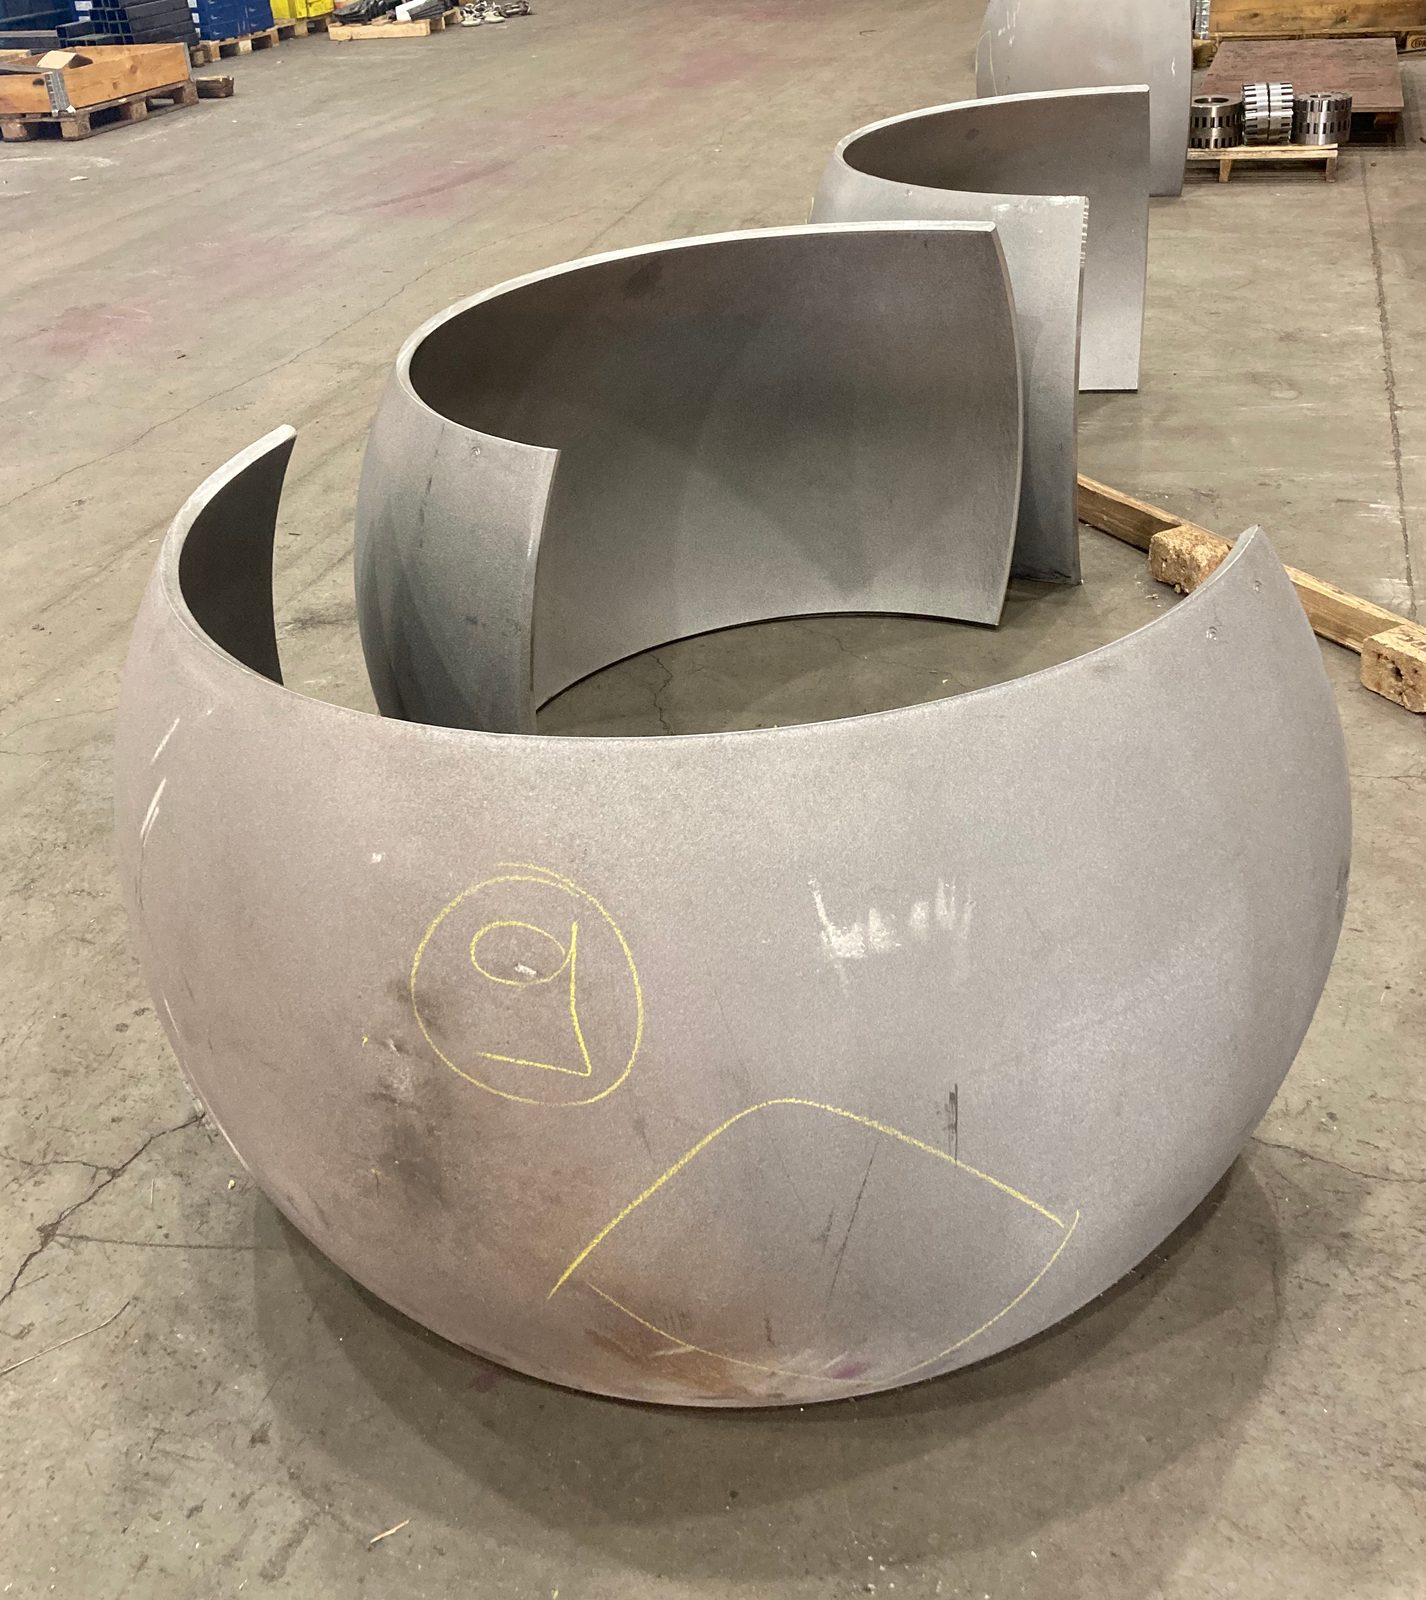
A stuttgarti régió, a DACH-régió és az egész Európa gép- és berendezésgyártói nálunk, Lorchban szóratják a nagy szerelvényeket – szórás és festés ugyanabban az üzemben.
Igen. A homokfúvást közvetlenül követi az ipari festés a saját, azonos méretű festőkabinban (25 × 7 × 6 m) – külső üzem és közbenső tárolás nélkül. A magas korrózióvédelmi követelményeket támasztó alkatrészeknél az Sa 2,5 fúvás, az alapozás és a fedőfestés egyetlen megbízásban megvalósítható.
Az Sa 2,5 az ISO 8501-1 szerinti felület-előkészítési fokozat, amely nagyon alapos fúvást jelent: eltávolítja a revét, a rozsdát, a festékmaradványokat és a szennyeződéseket. Az EN ISO 12944 szerinti korrózióvédelmi bevonatrendszerekhez az Sa 2,5 a szokásos felület-előkészítés.
Igen. Kérésre eltérő fúvási fokozatok, például Sa 2 vagy Sa 3 is megvalósíthatók, például acél vízépítési elemekhez vagy nyomástartó edényekhez.
Igen. A homokfúvás bérszolgáltatásként a megrendelő által biztosított alkatrészekhez is elérhető; egyedi darabokat és kis sorozatokat minimális mennyiség nélkül vállalunk.
Az anyagbizonylatokat és a felületi jegyzőkönyveket projektspecifikusan biztosítjuk, és a szállítási terjedelemhez mellékeljük. A minőségbiztosítás a DIN EN ISO 9001:2015 szerint történik.
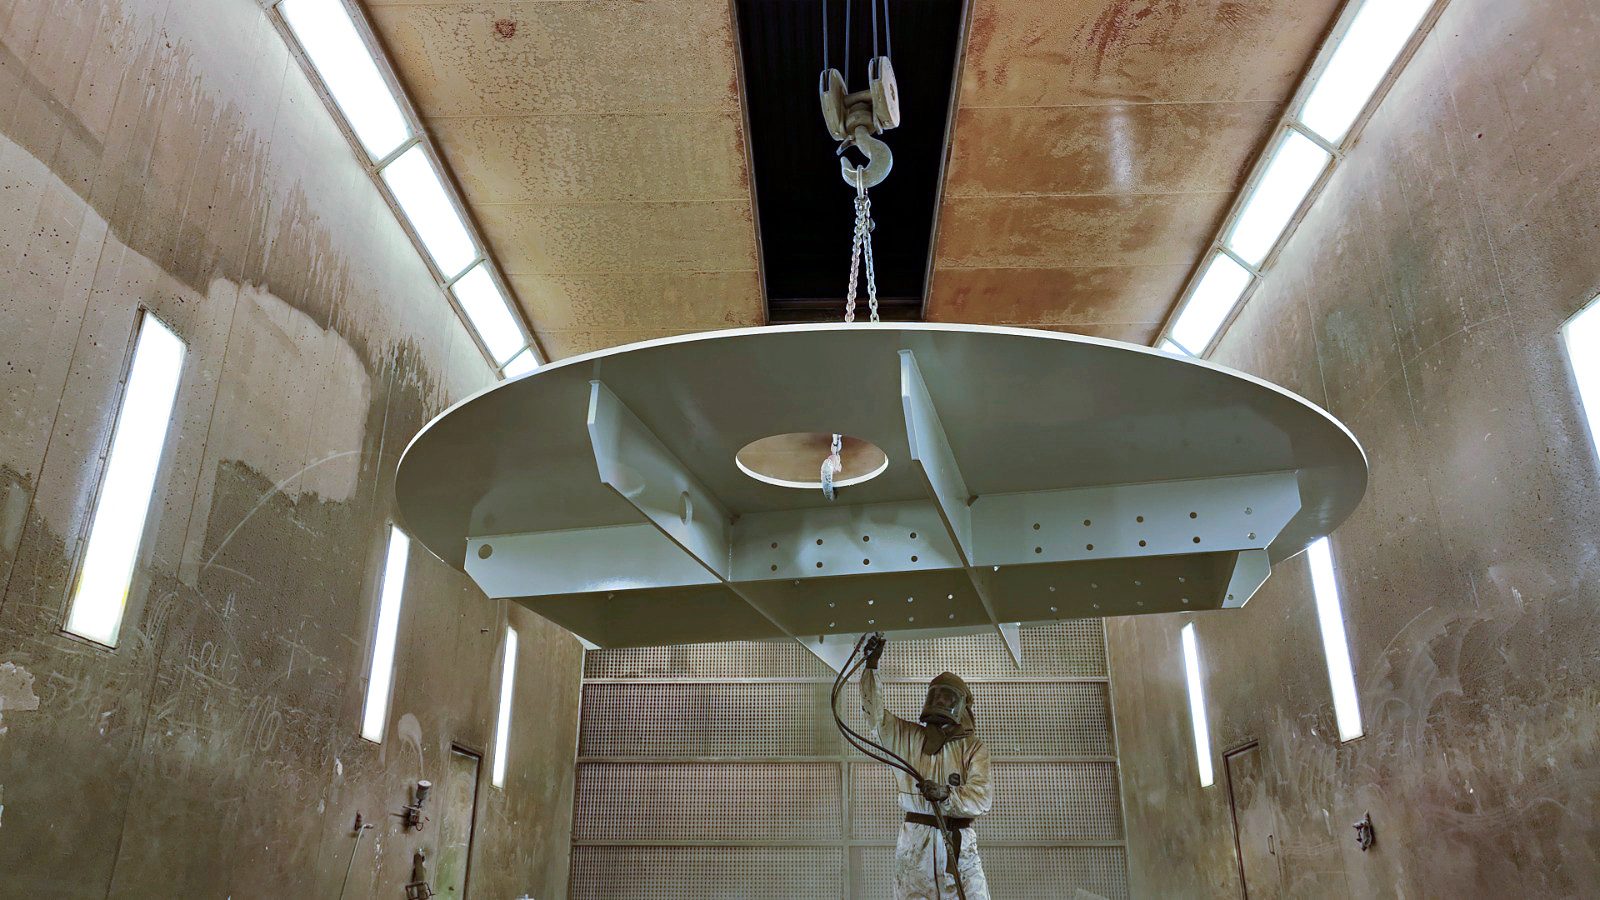
Adja meg a méreteket, a tömeget és az előírt felülettisztasági fokozatot. A megrendelő által beszállított alkatrészeket önálló szolgáltatásként homokfúvjuk, vagy ugyanabban az üzemben közvetlenül a festőkabinba adjuk át.
