

Korriger sveisedeformasjon og målavvik på store komponenter opptil 50 t – materialskånsom termisk retting uten materialfjerning, som legotjeneste i Lorch — Ostalbkreis, Stuttgart-området, Sør-Tyskland.
Termisk retting gjenoppretter målnøyaktigheten – uten å fjerne materiale eller sveise på nytt.
Retting direkte under 2×25-t-kransystemet – uten størrelsesbegrensninger fra ovner eller festeanordninger.
Kontrollert, materialavhengig begrenset oppvarming – også i seigherdet og høyfast stål opptil S1100.
Sveising etter DIN EN 1090-2 EXC3, flammeretting og maskinering på ett sted i Lorch.
Kvalitetsstyring med dokumenterte produksjonsprosesser.
Ved flammeretting varmes materialet raskt opp på et lokalt avgrenset område med en brenner. Den omkringliggende, kalde strukturen hindrer varmeutvidelsen – det oppvarmede feltet stukes. Under avkjøling trekker det stukede området seg sammen og retter komponenten målrettet i ønsket form. Slik kan sveisedeformasjon og egenspenninger korrigeres uten å fjerne materiale eller sveise på nytt.
Med varmefigurer – punkt, strek eller kile – styrer operatøren retningen og størrelsen på krympingen. Erfaring og kontrollert temperaturstyring er avgjørende – særlig i seigherdet og høyfast stål, der tillatt rettetemperatur avhenger av materialet.
Flammeretting utfyller vibrasjonsavspenning. Mens vibrasjonsavspenning (VSR) reduserer egenspenninger, korrigerer termisk retting den synlige deformasjonen. Kombinert forblir komponenten varig målnøyaktig – den ideelle forberedelsen til den påfølgende presisjonsmaskineringen.
Som legotjeneste utfører vi varmeretting også på kundeleverte komponenter fra ekstern produksjon. Sveisekonstruksjoner produsert i Lorch rettes direkte etter sveisingen, før de går videre til maskinering eller sluttmontasje – uten ekstern logistikk og uten tap i grensesnittene.
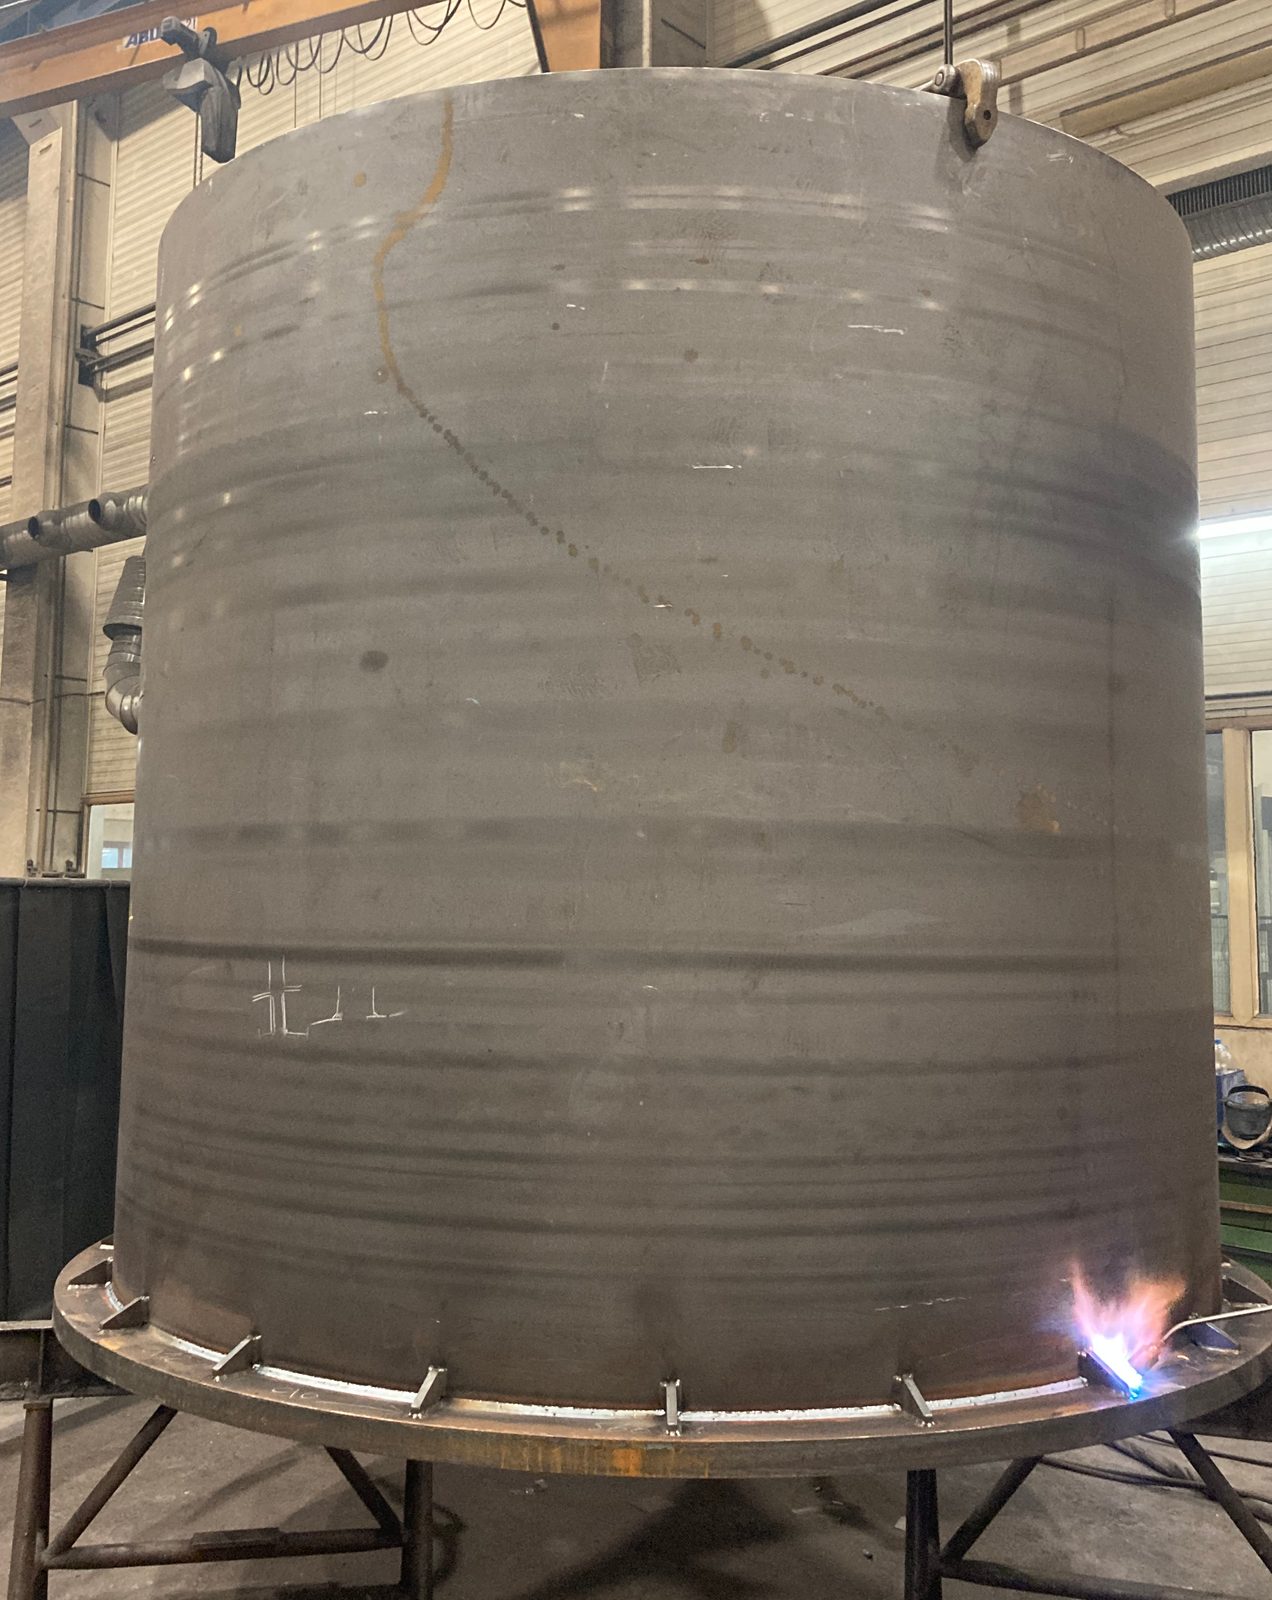
Flammeretting egner seg for sveisekonstruksjoner og ståldeler med termisk deformasjon:
Metoden er tilgjengelig som selvstendig tjeneste eller kombinert med intern sveise- og maskineringsproduksjon.
Flammeretting brukes på tvers av bransjer i produksjon av tunge deler:
Rettede komponenter presisjonsmaskineres direkte i samme bedrift – uten ekstern logistikk og uten tap i grensesnittene. Tunge deler opptil 50 t håndterer vi med vårt eget 2×25-t-kransystem.
Bock Maschinenbau tilbyr flammeretting som et integrert trinn i produksjons- og kvalitetsprosessen:
Stålbyggere og metallbedrifter fra Stuttgart-området og DACH-regionen får deformerte sveisekonstruksjoner flammerettet målnøyaktig hos oss i Lorch.
Ved flammeretting varmes materialet raskt opp på et lokalt avgrenset område med en brenner; den omkringliggende kalde strukturen hindrer varmeutvidelsen, det oppvarmede feltet stukes og trekker seg sammen under avkjøling. Med varmefigurer – punkt, strek eller kile – styres retningen og størrelsen på krympingen, slik at sveisedeformasjon korrigeres uten materialfjerning og uten ny sveising.
Flammeretting korrigerer den synlige deformasjonen, vibrasjonsavspenning (VSR) reduserer egenspenninger. Begge metodene utføres i samme fabrikk etter sveisingen og før presisjonsmaskineringen.
Flammeretting er mulig også på tunge deler opptil 50 t. Det rettes direkte under 2×25-t-kransystemet, uten størrelsesbegrensninger fra ovner eller festeanordninger.
Ja. Som legotjeneste utføres varmeretting også på kundeleverte komponenter fra ekstern produksjon. Sveisekonstruksjoner produsert i Lorch rettes direkte etter sveisingen, før de går videre til maskinering eller sluttmontasje.

Oppgi mål, vekt og materiale for komponenten, og beskriv deformasjonen. Vi retter innleverte konstruksjoner som egen tjeneste eller direkte etter sveisingen i vår produksjon.
